Liên hệ Shengtu Bufan Company

Cập nhật tháng Chín năm 2026
Dây chuyền pha lóc thịt bò/cừu/gia cầm gồm nhiều cụm thiết bị, tiếp nhận thân thịt hoặc gia cầm ở trạng thái xác định rồi tạo ra các phần thịt, thịt vụn, phụ phẩm và sản phẩm đóng gói theo quy cách. Khi phát triển dây chuyền, cần xem xét sản phẩm và quy trình trước thiết bị, không làm ngược lại. Cùng một tốc độ băng tải có thể cho sản lượng rất khác nhau tùy theo cơ cấu sản phẩm pha lóc, nhân sự, kiểm tra, tái chế biến và đóng gói.
Hướng dẫn này nêu rõ những hồ sơ mà đội ngũ nhà máy cần chuẩn bị trước khi yêu cầu cung cấp thiết bị chế biến thịt công nghiệp. Nội dung bao gồm quy cách dây chuyền pha lóc, quy cách sản phẩm, khác biệt giữa các loài, điểm bàn giao, năng suất, công thái học, bố trí vệ sinh, kiểm tra và tiêu chí nghiệm thu. Hướng dẫn không đưa ra giá trị mục tiêu về năng suất xử lý, tỷ lệ thu hồi, an toàn thực phẩm hay gói thiết bị.
Xác định 5 nội dung này trước khi trao đổi về thiết bị
- Trạng thái và điều kiện nhiệt độ của sản phẩm đầu vào
- Danh mục phần thịt thương phẩm, quy tắc xử lý thịt vụn và quy cách đóng gói
- Nhu cầu theo ca và số phút sản xuất khả dụng
- Các kiểm tra do nhà máy kiểm soát và điểm kết nối với hoạt động kiểm tra chính thức áp dụng
- Hệ thống phụ trợ, khu vệ sinh, luồng di chuyển của người và hồ sơ nghiệm thu
Phạm vi của dây chuyền pha lóc thịt trong quy trình chế biến thịt
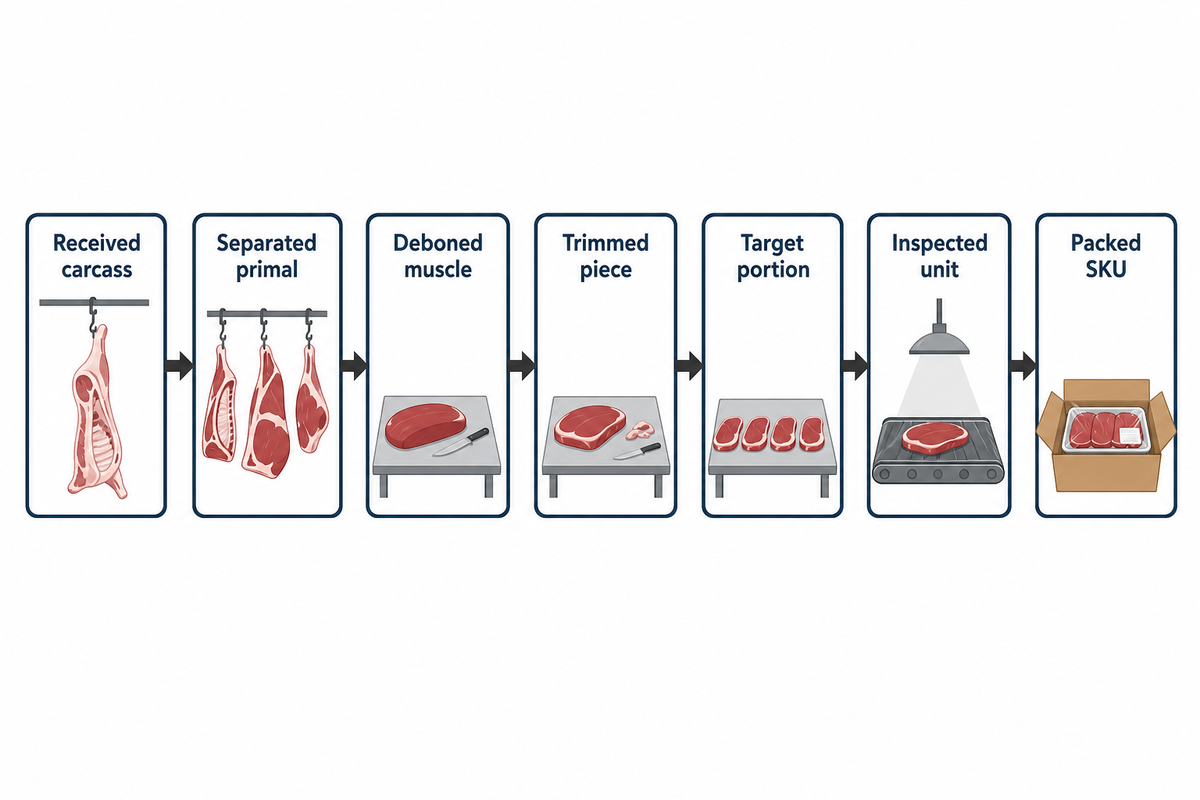
Dây chuyền pha lóc bắt đầu tại điểm bàn giao từ công đoạn trước. Với thịt bò hoặc cừu, đó có thể là nửa thân thịt đã xử lý, một phần tư thân thịt hoặc thân thịt đã làm lạnh. Với gia cầm, đó có thể là nguyên con đã kiểm tra hoặc dòng sản phẩm gồm các phần đã sơ chế. Ranh giới công đoạn sau có thể là các phần thịt sơ cấp, thịt đã lọc xương, thịt chia phần, thịt vụn, nội tạng hoặc phụ phẩm, tiếp theo là cân, kiểm tra và đóng gói. Xác định rõ đầu vào và đầu ra của dây chuyền pha lóc giúp tránh gộp chi phí giết mổ, làm lạnh, pha lóc và các công đoạn chế biến khác vào một phạm vi mơ hồ.
Hướng dẫn chế biến thịt của FAO xem pha lóc và các công đoạn chế biến khác là hoạt động có kiểm soát trong khu vực sạch. Hướng dẫn đề cập đến việc di chuyển sản phẩm, vệ sinh và vệ sinh cá nhân, cũng như phòng ngừa nhiễm bẩn. Tài liệu xác định ranh giới công đoạn nhưng không lựa chọn thiết bị hay quy định yêu cầu pháp lý cho một quốc gia cụ thể. Mô tả quy trình của nhà máy và quy định địa phương vẫn là căn cứ chi phối.
Bản đồ phạm vi tốt xác định từng trạng thái của sản phẩm trong mọi lần chuyển đổi. Ví dụ: thân thịt tiếp nhận, phần thịt sơ cấp đã tách, khối cơ đã lọc xương, miếng thịt đã tỉa, phần thịt theo quy cách, sản phẩm đã kiểm tra và mã SKU đã đóng gói. Bản đồ phạm vi cũng mô tả thịt vụn, xương, phụ phẩm ăn được và không ăn được, cùng sản phẩm cần tái chế biến. Nếu không thể liên kết một trạm dự kiến với một trong các trạng thái này, mục đích và phương pháp nghiệm thu của trạm chưa rõ ràng.
Ranh giới này cũng phân biệt khu pha lóc với công việc tại lò mổ, hệ thống làm lạnh, bảo quản đông lạnh và quản lý hạn sử dụng. Trạng thái sản phẩm và lịch sản xuất có ảnh hưởng đến các khâu đó, nhưng mỗi khâu cần cơ sở thiết kế riêng. Hướng dẫn về pha lóc không bao gồm dây chuyền giết mổ, chương trình xử lý nhân đạo, hệ thống treo móc hay công đoạn loại bỏ lông.
Kiểm tra ranh giới: Ca làm 8 giờ có 480 phút theo đồng hồ, nhưng không có đủ 480 phút sản xuất. Thời gian nghỉ, vệ sinh, chuyển đổi sản phẩm, bảo dưỡng dụng cụ, chờ kiểm tra chính thức và dừng đóng gói cần được đưa vào mô hình dòng sản phẩm trước khi quy đổi mục tiêu kg/giờ thành năng suất dây chuyền.
Quy cách pha lóc giúp bảo vệ chất lượng sản phẩm và tỷ lệ thu hồi
Loài vật và sản lượng tấn mỗi ngày không quyết định công việc. Ranh giới công đoạn đầu vào vẫn cần có quy cách pha lóc trước khi so sánh năng suất từng trạm. Ví dụ, nhà máy bán các phần thịt sơ cấp còn xương và các phần thịt sẵn sàng bán lẻ, đồng thời tự tỉa thịt, sẽ cần bố trí trạm khác với nhà máy chế biến cùng khối lượng thân thịt thành chủ yếu các gói thịt rời không xương. Danh mục pha lóc phải nêu rõ phần nào có thể bán, phần nào là thịt vụn, lỗi nào cần tái chế biến và cân nặng hoặc hình thức được đánh giá ở đâu.
Dùng các thuật ngữ có thể quan sát được trong quy cách. Quy cách mua thịt của cơ quan Dịch vụ Tiếp thị Nông nghiệp thuộc Bộ Nông nghiệp Hoa Kỳ minh họa cách phân định dữ liệu do bên mua quy định, khối lượng mỗi phần, độ dày, hình dạng, giới hạn mỡ, yêu cầu về thao tác và bao bì. Thay vì ghi “tỉa sạch”, hãy xác định tình trạng mô, xương, màng hoặc mỡ được phép và phương pháp kiểm tra. Thay vì ghi “các phần đồng đều”, hãy quy định khối lượng hoặc hình học cần kiểm soát, điểm lấy mẫu và cách xử lý sản phẩm ngoài quy cách. Với dự án của mình, hãy dựa vào yêu cầu sản phẩm của bên mua, quy trình đã thẩm định và quy định áp dụng của khách hàng hoặc cơ quan quản lý, không dùng một bài viết chung làm căn cứ. Băng tải nhanh không thể bù cho một trạm không thể lặp lại quy cách pha lóc đã phê duyệt.
Với sản phẩm thịt tươi, các thuật ngữ như cắt dạng dải, lát đồng đều và cắt chính xác vẫn cần mẫu sản phẩm cùng quy tắc nghiệm thu có thể đo lường. Ngôn ngữ tiếp thị không cho nhà chế biến thịt biết đầu ra là phần bán lẻ, nguyên liệu cho công đoạn chế biến tiếp theo hay thịt vụn có thể thu hồi.
| Thông tin đầu vào cho kế hoạch | Hồ sơ cần cung cấp | Quyết định được hỗ trợ | Giới hạn / trường hợp không phù hợp |
|---|---|---|---|
| Trạng thái đầu vào | Nguyên thân thịt, nửa thân, phần tư thân, gia cầm nguyên con hoặc phần thịt; trạng thái làm lạnh/cấp đông | Cách xử lý, phương tiện vận chuyển và nhát cắt đầu tiên | Chỉ nêu tên loài là chưa đủ |
| Danh mục pha lóc | Danh sách SKU, tài liệu tham khảo về giải phẫu và ảnh mẫu | Trình tự trạm và khối lượng công việc lao động | Hình ảnh không thay thế được các giới hạn đo lường |
| Tình trạng xương | Quy tắc về sản phẩm còn xương, không xương, mảnh xương và thu hồi | Dụng cụ, kiểm tra và tái chế biến | Một máy dò không thể phát hiện mọi loại mảnh xương |
| Định nghĩa thịt vụn | Tình trạng mỡ, màng, mô và khuyết tật được phép | Thao tác bằng dao, thu hồi và hạch toán tỷ lệ thu hồi | “Sạch” không phải là phương pháp kiểm tra |
| Mục tiêu chia phần | Khối lượng, hình học và kế hoạch lấy mẫu được bên mua phê duyệt | Kiểm soát cắt, cân và phần sản phẩm vượt định lượng | Giá trị trung bình có thể che khuất phân bố rộng |
| Cơ cấu sản phẩm | Tỷ lệ thời gian trong ca cho từng SKU và trình tự chuyển đổi | Khối lượng công việc tính theo tỷ trọng và chuyển đổi sản phẩm | Không thể lấy mức trung bình năm để thay cho cơ cấu sản phẩm cao điểm |
| Quy cách đóng gói | Dạng rời, khay, hút chân không hoặc túi; khối lượng gói và dữ liệu nhãn | Tích lũy sản phẩm, kiểm tra và đóng gói | Tốc độ pha lóc không chứng minh được tốc độ đóng gói |
| Trạng thái nhiệt độ | Điều kiện tiếp nhận và xử lý đã được thẩm định | Kiểm soát dụng cụ, thao tác và thời gian | Không hàm ý có một điểm cài đặt chung cho mọi trường hợp |
| Danh mục lỗi | Mẫu đại diện đạt yêu cầu, bị loại và cần tái chế biến | Phạm vi kiểm tra và tuyến xử lý sản phẩm bị loại | Lỗi chưa có cách xử lý vẫn chưa được giải quyết |
| Hồ sơ nghiệm thu | Phương pháp, tần suất, người phụ trách, kết quả và liên kết lô | Hồ sơ chạy thử và phê duyệt lô sản phẩm | Hoàn tất chu trình không đồng nghĩa với nghiệm thu sản phẩm |
Bắt đầu từ sản phẩm, quy trình và mục đích sử dụng, sau đó tính đến loài vật
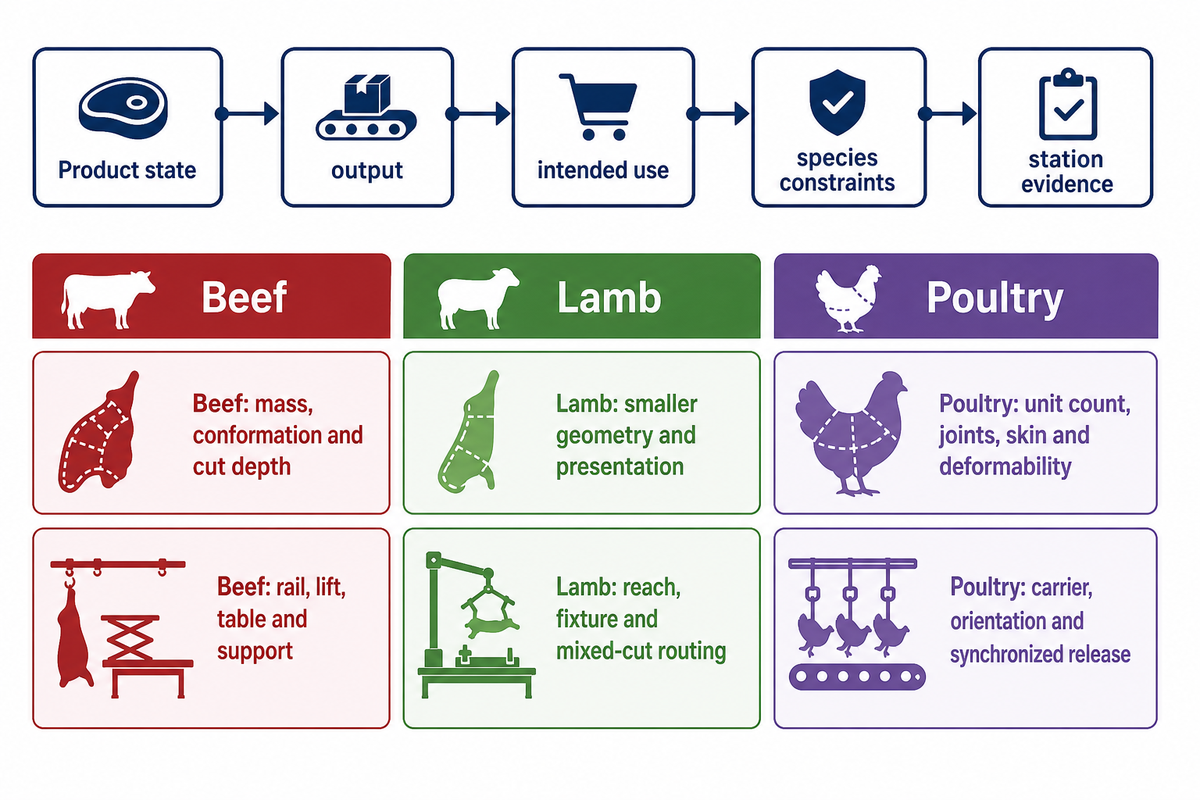
Trước tiên là sản phẩm và quy trình. Tại Hoa Kỳ, 9 CFR 417.2 yêu cầu phân tích mối nguy bao gồm sơ đồ quy trình và xác định mục đích sử dụng hoặc người tiêu dùng sản phẩm hoàn chỉnh. Quy định cho phép một kế hoạch áp dụng cho nhiều sản phẩm cùng nhóm chế biến khi mối nguy, điểm kiểm soát, giới hạn tới hạn và quy trình của chúng về cơ bản giống nhau; tuy nhiên, vẫn phải nêu rõ đặc điểm riêng của từng sản phẩm. Các khu vực pháp lý khác có khung pháp lý riêng, nhưng bài học lập kế hoạch vẫn có thể áp dụng rộng rãi: “thịt bò”, “thịt cừu” hoặc “gia cầm” chưa phải là mô tả quy trình đầy đủ.
Sau khi xác định trạng thái sản phẩm và mục đích sử dụng, loài vật sẽ làm thay đổi thao tác cơ học. Với pha lóc thịt bò, nửa thân và phần tư thân có khối lượng lớn hơn, đường cắt dài hơn. Thịt cừu có kích thước nhỏ hơn, nhưng không thể cứ thu nhỏ tương ứng mọi tầm với, đồ gá hay đường cắt qua xương. Gia cầm cần phương tiện vận chuyển từng con, cắt theo khớp, xử lý da và mô mềm, đồng thời có số lượng đơn vị cao hơn. Sự biến đổi của sản phẩm cũng ảnh hưởng đến khả năng cảm biến: vật liệu dễ biến dạng và giải phẫu thay đổi có thể khiến điểm nghẽn chuyển từ tốc độ lưỡi cắt sang khâu đặt sản phẩm, căn chỉnh hoặc loại bỏ.
Chỉ đề cập đến thịt lợn khi dữ liệu về lợn cung cấp cơ sở cho nhận định về an toàn lao động; đây không phải cấu hình được cam kết.
| Lớp thông tin lập kế hoạch | Thịt bò | Thịt cừu | Gia cầm |
|---|---|---|---|
| Đơn vị đầu vào | Nửa thân, phần tư thân, phần thịt sơ cấp hoặc miếng thịt | Thân thịt, nửa thân hoặc phần thịt sơ cấp | Gia cầm nguyên con hoặc phần đã sơ chế |
| Yếu tố biến đổi chính | Khối lượng, thể trạng và độ sâu đường cắt | Kích thước nhỏ hơn và cách đặt sản phẩm | Số lượng đơn vị, khớp, da và khả năng biến dạng |
| Câu hỏi về thao tác | Đường treo, thiết bị nâng, bàn và giá đỡ | Tầm với, đồ gá và phân tuyến các kiểu cắt khác nhau | Phương tiện vận chuyển, hướng đặt và nhả sản phẩm đồng bộ |
| Ranh giới tự động hóa | Định vị theo giải phẫu và kiểm soát sản phẩm nặng | Đặt sản phẩm ổn định với các đơn vị nhỏ hơn | Cảm biến tốc độ cao, xác định vị trí khớp và xử lý cấp liệu sai |
Bảng này không phải quy cách của nhà cung cấp. Thái thịt bò không xương có thể giống chia phần gia cầm không xương hơn là pha lóc thân thịt. Hãy đi theo trình tự trạng thái sản phẩm → đầu ra → mục đích sử dụng → giới hạn theo loài → hồ sơ của từng trạm.
Giới hạn áp dụng: Ví dụ tự động hóa được công bố ở mức 500 đơn vị/giờ hoặc bất kỳ tốc độ nào khác chỉ áp dụng cho sản phẩm, cách đặt sản phẩm, hệ thống cảm biến, tiêu chí nghiệm thu và điều kiện vận hành tương ứng. Không thể lấy tốc độ đó làm cam kết năng suất cho thịt bò, cừu hoặc gia cầm chỉ bằng cách đổi tên loài vật.
Quy trình từ thân thịt đến đóng gói: lập bản đồ mọi điểm bàn giao
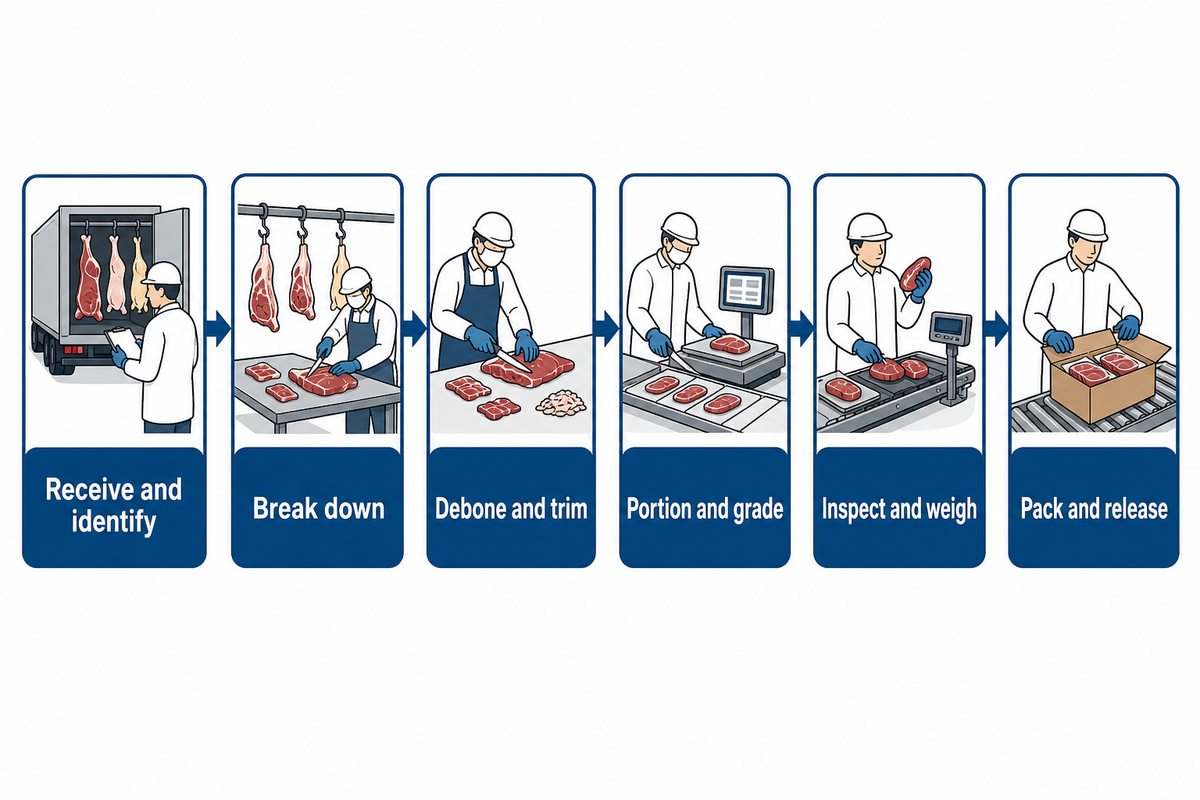
Danh sách máy móc che khuất những thời điểm quyền kiểm soát được chuyển giao. Sản phẩm có thể rời đường treo, đặt lên bàn, xoay để cắt, chờ trong thùng, chuyển sang lọc xương, phân loại thành các cấp thịt vụn, qua kiểm tra rồi nhập vào lô đóng gói. Mỗi lần chuyển giao làm thay đổi hướng đặt, quyền quản lý, mức độ phơi nhiễm, thông tin hoặc khả năng truy xuất nguồn gốc. Tình trạng ùn ứ thường bắt đầu ở những điểm này, thay vì bên trong máy nhanh nhất.
- Tiếp nhận và nhận diện — xác nhận trạng thái sản phẩm, lô và tuyến xử lý.
- Pha lóc sơ bộ — chia đơn vị thành các phần thịt sơ cấp hoặc phần đã hoạch định.
- Lọc xương và tỉa thịt — loại bỏ xương và mô không đạt quy cách đã phê duyệt.
- Chia phần và phân loại — tạo hình dạng hoặc khối lượng yêu cầu rồi phân tuyến theo tình trạng.
- Kiểm tra và cân — thực hiện các bước kiểm tra chính thức hoặc do nhà máy kiểm soát theo quy định.
- Đóng gói và phê duyệt lô — liên kết sản phẩm được chấp nhận với bao bì, nhãn, lô và phương án xử lý.
Với mỗi điểm bàn giao, hãy ghi lại 5 thông tin: trạng thái đầu vào, trạng thái đầu ra, tốc độ dự kiến, mức tích lũy sản phẩm tối đa được kiểm soát và người chịu trách nhiệm với sản phẩm bị loại hoặc tạm giữ. Nếu không có quy tắc về thời gian sản phẩm được lưu tại điểm chờ, bộ đệm có thể che giấu tình trạng dừng máy. Nếu không kiểm soát nhận diện, mạch tái chế biến có thể làm lẫn lô hoặc lặp lại cùng một lỗi. Nếu không quy định cách lấy mẫu và hành động xử lý sản phẩm bị loại, cân chỉ tạo ra những con số.
Đánh dấu hệ thống băng tải, điểm chuyển giao thủ công và khu vực chế biến trên cùng một sơ đồ dòng sản phẩm. Sơ đồ sẽ cho thấy nơi thùng chứa, con người hoặc sản phẩm giao cắt, cũng như nơi ranh giới vệ sinh hoặc truy xuất nguồn gốc có thể bị phá vỡ.
Hướng dẫn của cơ quan chính phủ về cơ sở sản xuất cho biết quy hoạch kém gây ra điều kiện mất vệ sinh và ùn tắc, đồng thời yêu cầu người lập kế hoạch xem xét đồng thời bố trí phòng, thiết bị, vật liệu và luồng di chuyển của con người. Dòng di chuyển thẳng không phải lúc nào cũng là cách bố trí tốt nhất; khi mua sắm, cần đánh giá theo khu vệ sinh, khả năng tiếp cận để kiểm tra và tuyến đóng gói.
Kiểm tra điểm bàn giao: Nếu một trạm dự kiến chạy ở mức 20 đơn vị/phút trong khi điểm bàn giao được chấp nhận tiếp theo duy trì 16 đơn vị/phút, lượng chênh lệch 4 đơn vị/phút sẽ tích lại, phải chuyển hướng hoặc khiến công đoạn trước dừng lại. Trong 60 phút, khoảng chênh lệch đó tạo ra lượng sản phẩm tồn đọng 240 đơn vị, trừ khi logic kiểm soát và bộ đệm vật lý quy định cách xử lý khác. Tình trạng hàng chờ tăng mà không được phát hiện sẽ biến một vấn đề nhỏ tại điểm bàn giao thành tái chế biến và lẫn lô.
Cân bằng trước khi tăng tốc: tìm điểm bàn giao được chấp nhận chậm nhất và lặp lại ổn định
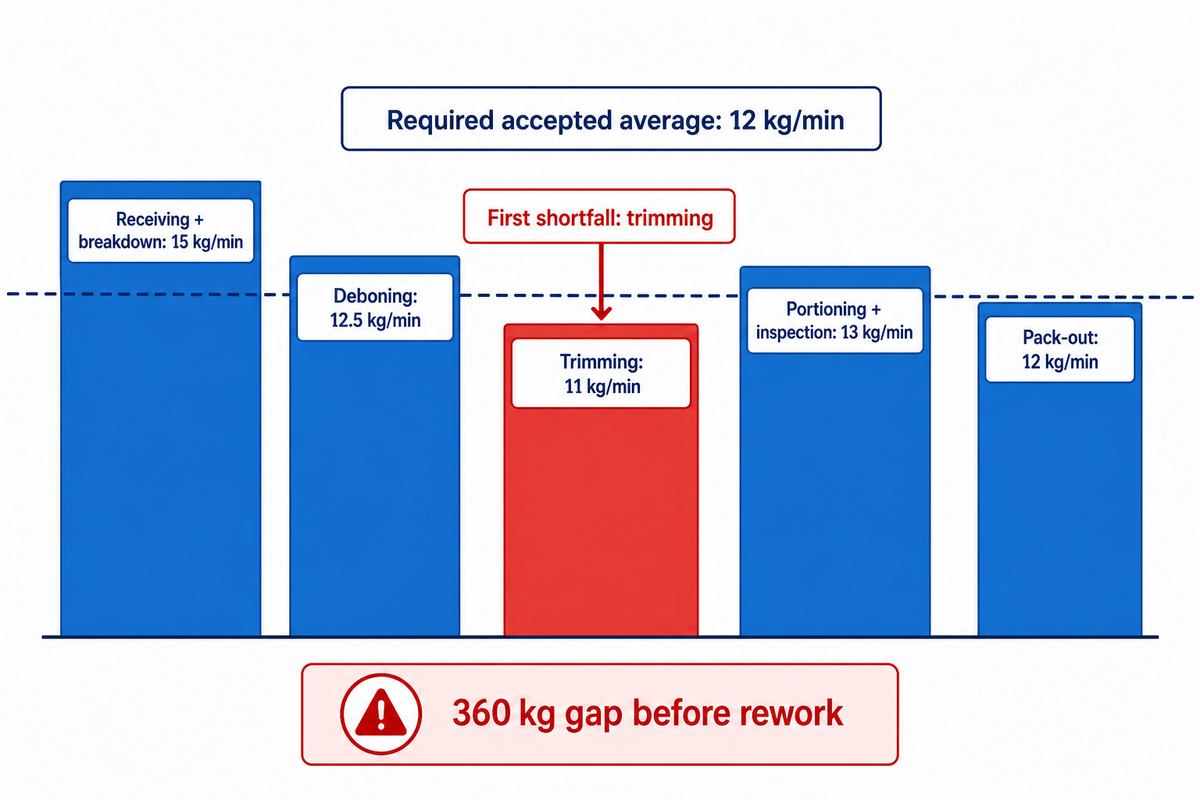
Cân bằng trước khi tăng tốc là nguyên tắc lập kế hoạch: sản lượng toàn dây chuyền bị giới hạn bởi điểm bàn giao được chấp nhận chậm nhất có thể vận hành ổn định, trong điều kiện cơ cấu sản phẩm, nhân sự, giờ nghỉ, vệ sinh, chuyển đổi sản phẩm, kiểm tra và đóng gói đã hoạch định. Đây không phải quy luật vật lý, mức năng suất do nhà cung cấp công bố hay lý do để thúc ép làm việc nhanh hơn. Ngay cả dây chuyền cân bằng vẫn cần được đánh giá công thái học riêng.
Quy tắc lập kế hoạch: Nói chính xác, thiết bị mô-đun có thể chuyển điểm nghẽn sang vị trí khác; thiết bị không xóa bỏ sự đánh đổi giữa sản lượng được chấp nhận, khả năng vệ sinh, lao động, kiểm tra và đóng gói. Hướng dẫn này không đưa ra tốc độ chung cho mọi trường hợp vì kết quả vẫn phụ thuộc vào dữ liệu sản phẩm và vận hành.
Sơ đồ cân bằng 5 trạm trước khi tăng tốc
Giả sử có một ca làm 8 giờ giả định. Trừ 30 phút nghỉ ăn, hai lần nghỉ 10 phút, 40 phút vệ sinh và bảo dưỡng lưỡi cắt/dụng cụ, cùng hai lần chuyển đổi sản phẩm 15 phút. Thời gian sản xuất khả dụng là 360 phút, tương đương 6 giờ. Nếu nhu cầu sản phẩm thương phẩm là 4.320 kg, tốc độ trung bình cần đạt là 12 kg/phút.
Tiếp theo, kiểm tra cùng một cơ sở sản phẩm tại từng trạm. Giả sử khâu tiếp nhận và pha lóc sơ bộ duy trì được 15 kg/phút; lọc xương, 12,5 kg/phút; tỉa thịt, 11 kg/phút; chia phần và kiểm tra, 13 kg/phút; đóng gói, 12 kg/phút. Khâu đầu tiên không đáp ứng là tỉa thịt. Tăng tốc máy cưa từ 15 lên 18 kg/phút không khắc phục được khoảng thiếu hụt 1 kg/phút ở khâu tỉa thịt. Trong 360 phút sản xuất, khoảng thiếu hụt đó tương ứng với 360 kg sản phẩm chờ, chuyển hướng hoặc không đạt kế hoạch, chưa tính tái chế biến.
Kiểm tra xem mức 11 kg/phút có phản ánh đúng cơ cấu sản phẩm đã hoạch định, dụng cụ sắc bén, cách đặt sản phẩm ổn định, nhân sự thay ca, chất lượng thịt vụn được chấp nhận và điều kiện đóng gói thông thường hay không. Ngay cả mức 12,2 kg/phút cũng chỉ để lại ít dự phòng so với yêu cầu 12 kg/phút.
Hãy chạy các tình huống phân tích độ nhạy trước khi xem mức trung bình là năng suất. Nếu thời gian tổn thất ngoài dự kiến tăng thêm 20 phút, thời gian khả dụng giảm còn 340 phút và tốc độ yêu cầu tăng lên 12,7 kg/phút. Nếu 5% tổng dòng sản phẩm cần được tái chế biến có kiểm soát, trạm phải xử lý khoảng 13,4 kg/phút để duy trì dòng sản phẩm được chấp nhận ở mức 12,7 kg/phút. Một lần dừng máy thêm 10 phút khiến thời gian còn 330 phút và nâng yêu cầu đối với dòng sản phẩm được chấp nhận lên 13,1 kg/phút.
Năng suất và mức sử dụng thiết bị chỉ có ý nghĩa khi mẫu số được xác định rõ. Giảm lao động tại một trạm không nhất thiết làm giảm tổng lao động nếu khâu kiểm tra, tái chế biến hoặc xử lý hàng chờ cần thêm người ở nơi khác. Điều kiện làm việc vẫn là một giới hạn nghiệm thu riêng.
Cần đánh giá riêng tốc độ thao tác và tốc độ dây chuyền, mức độ tiếp xúc với lao động, nguy cơ rối loạn cơ xương và tình trạng đau chi trên. Một nghiên cứu năm 2025 của FSIS về công nhân chế biến lợn cho thấy 46% số công nhân được đánh giá có nguy cơ cao mắc rối loạn cơ xương và hơn 42% báo cáo đau chi trên từ mức trung bình đến nặng; ảnh hưởng của tốc độ dây chuyền khác nhau giữa các cơ sở. Nghiên cứu đó liên quan đến công đoạn moi nội tạng lợn, không thể đổi tên thành bằng chứng về năng suất dây chuyền pha lóc. Nghiên cứu này cho thấy một con số tốc độ đơn lẻ không thể mô tả khối lượng công việc.
Một nghiên cứu về công nhân pha lóc thịt tại Jabalpur, Ấn Độ, báo cáo điểm REBA 10/10 cho các công việc lọc xương và xay thịt, đồng thời khuyến nghị thiết kế lại dụng cụ, trạm làm việc và quy trình. Điểm số của các công việc đó không xác định tỷ lệ phổ biến hay năng suất tại một nhà máy khác. Hãy dùng chuyên gia công thái học đủ năng lực hoặc phương pháp an toàn lao động áp dụng để đánh giá lực, tư thế, tầm với, thao tác lặp lại, nhiệt độ lạnh, tình trạng dụng cụ và thời gian phục hồi.
Dùng phép tính này để
- Phát hiện khoảng chênh lệch tốc độ đầu tiên
- Kiểm tra các giả định về cơ cấu sản phẩm và thời gian dừng máy
- Xác định quy mô tích lũy sản phẩm có kiểm soát và phương án hỗ trợ
- Xác định nội dung cần thử nghiệm và nghiệm thu
Không dùng phép tính này để
- Cam kết một mức kg/giờ dùng chung cho mọi trường hợp
- Quy đổi tốc độ của một máy thành sản lượng theo ca
- Bỏ qua các tín hiệu về công thái học hoặc an toàn thực phẩm
- Gộp tái chế biến vào sản lượng đạt yêu cầu
Thiết kế khu pha lóc để thuận tiện di chuyển, tiếp cận và vệ sinh
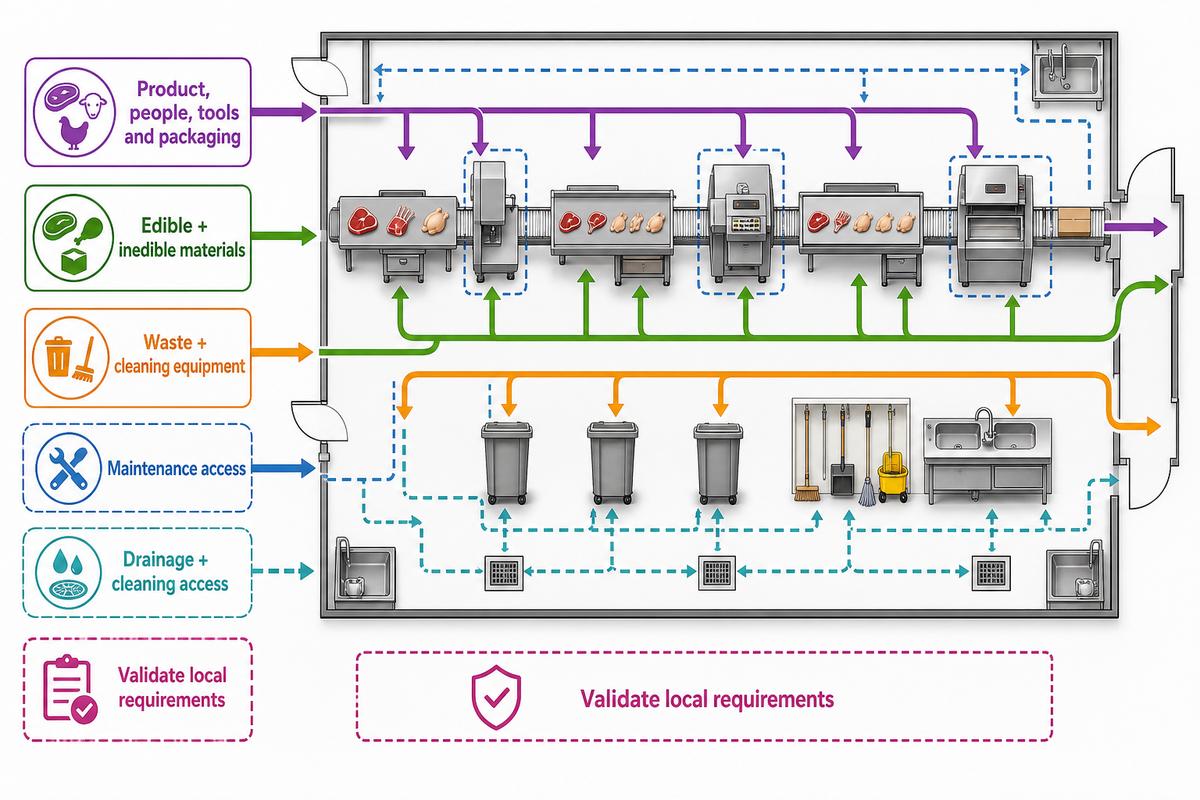
Hãy tư duy theo các luồng di chuyển thay vì theo kết cấu. Các giới hạn về bàn giao và hàng chờ ở phần trước trở thành các tuyến di chuyển thực tế tại đây. Xác định lối đi cho sản phẩm, con người, dụng cụ, bao bì, vật liệu ăn được và không ăn được, chất thải, thiết bị vệ sinh và nhân viên bảo trì. Chiều cao, thiết kế và bố trí nơi làm việc ảnh hưởng đến tầm với và khả năng kiểm soát dao phù hợp. Hệ thống thoát nước và khả năng tiếp cận để vệ sinh ảnh hưởng đến việc đưa khu vực trở lại tình trạng đạt yêu cầu. Khả năng tiếp cận để bảo trì ảnh hưởng đến mức độ có thể cách ly hoạt động sửa chữa khỏi sản phẩm đang hở.
Hệ thống dịch vụ tòa nhà là một phần không thể thiếu của thiết kế vệ sinh. Tại Hoa Kỳ, 9 CFR 416.2 mô tả yêu cầu về cấu tạo vách ngăn, thông gió, ngưng tụ, hệ thống ống nước và chống chảy ngược, thoát nước sàn, nước thải và nước uống được. Quy định cũng yêu cầu phòng ngừa làm biến chất sản phẩm. Các ví dụ nêu ra chỉ là một vài trong số nhiều nội dung cần xem xét trong phạm vi một khu vực pháp lý. Nhóm dự án cần thẩm định các quy định địa phương về xây dựng, lao động, môi trường và thực phẩm.
Hãy kiểm tra trực tiếp trên sơ đồ bố trí khả năng vệ sinh, tình trạng đọng nước, ngưng tụ trên cao, rủi ro từ vòi và cống thoát nước, điểm giao cắt giữa khu vực sạch và bẩn, cũng như khả năng tiếp cận để bảo trì. Khả năng tiếp cận để vệ sinh nhanh chóng biến mất khi sơ đồ được xây dựng dựa trên diện tích chiếm chỗ của máy móc. Kỹ thuật viên không nên phải mang dụng cụ xuyên qua khu vực có sản phẩm hở để tiếp cận bộ truyền động hoặc cảm biến.
Việc bố trí các bộ phận trọng yếu và sử dụng không gian không được làm mất khoảng hở vệ sinh bắt buộc. Hãy xác nhận riêng yêu cầu tiếp xúc đạt chuẩn thực phẩm, chi tiết kết cấu thép không gỉ, chứng chỉ vật liệu của từng loại thép và phương pháp vệ sinh. Máy rửa thùng hoặc máy rửa dụng cụ có thể hữu ích, nhưng không thể khắc phục khung băng tải khó tiếp cận, thoát nước kém hoặc luồng di chuyển không kiểm soát từ khu sạch sang khu bẩn.
Các biện pháp kiểm soát công thái học cần có căn cứ bổ sung. Giá đỡ sản phẩm, bề mặt nghiêng, tư thế cổ tay trung tính, dụng cụ sắc bén và đồ gá điều chỉnh được có thể hữu ích; tuy nhiên, mức độ hiệu quả phụ thuộc vào công việc và nhóm người lao động. Một bản vẽ theo phân vị không chứng minh khả năng tiếp cận an toàn cho cả đội ngũ.
Thử thách bố trí mặt bằng: Chỉ đánh dấu khu vực bảo trì 1 m, phạm vi tầm với của người vận hành 750 mm và độ dốc sàn đến cống thoát nước 150 mm khi kỹ sư dự án đã phê duyệt các giá trị đó. Những con số này giúp nhận ra vị trí va chạm; tuy nhiên, nếu không căn cứ vào quy chuẩn địa phương thực tế, bản vẽ thiết bị và khảo sát hiện trường, giá trị sử dụng sẽ rất hạn chế.
An toàn thực phẩm trong khu pha lóc: kiểm soát nhiễm bẩn tại các điểm bàn giao
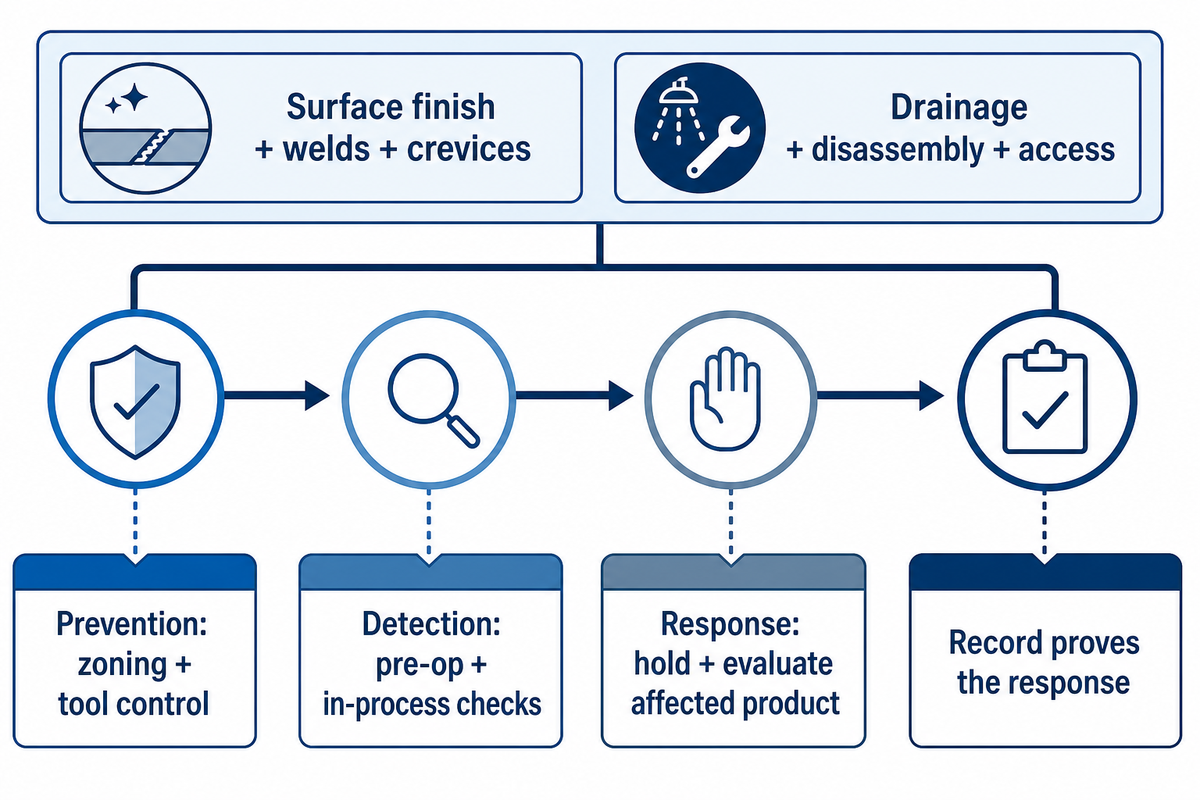
Bản thân thép không gỉ không làm cho dây chuyền trở nên vệ sinh. Các lựa chọn về khả năng tiếp cận và thoát nước trong phần bố trí mặt bằng trước đó quyết định liệu những biện pháp kiểm soát này có thể được vệ sinh và xác minh hay không. Bề mặt hoàn thiện, mối hàn, khe hở, kết cấu rỗng, thoát nước, khả năng tháo rời, khả năng tiếp cận và xác minh vệ sinh quyết định cặn bẩn có thể được loại bỏ hay không, và các điều kiện có thể được kiểm tra hay không. Điều tương tự cũng áp dụng cho dụng cụ, băng tải, thùng chứa và đồ gá; khai báo vật liệu chỉ là một phần của các biện pháp kiểm soát.
Kế hoạch an toàn thực phẩm phải được xây dựng riêng cho từng nhà máy. Hướng dẫn của FSIS kết nối phân tích mối nguy, giám sát, hành động khắc phục, xác minh và hồ sơ, nhưng không đề xuất một điểm cài đặt chung cho mọi dây chuyền pha lóc. Hãy gắn từng biện pháp kiểm soát với một điểm bàn giao, bề mặt, dụng cụ, hoạt động di chuyển hoặc trạng thái sản phẩm cụ thể. Sau đó nêu rõ nội dung được giám sát, người chịu trách nhiệm, cách xử lý sản phẩm bị ảnh hưởng và hồ sơ chứng minh phản ứng.
Tiêu chuẩn vệ sinh chỉ bảo vệ an toàn thực phẩm, sức khỏe cộng đồng và an toàn công chúng khi nhà máy chuyển các tiêu chuẩn này thành biện pháp kiểm soát có thể xác minh. Chỉ sao chép một cấp phân loại hoặc tuyên bố về thiết bị không đồng nghĩa với việc tuân thủ.
Hãy phân biệt phòng ngừa với phát hiện. Phân khu và kiểm soát dụng cụ giúp giảm một số nguy cơ phơi nhiễm; kiểm tra trước khi vận hành và trong quá trình sản xuất giúp phát hiện các nguy cơ khác. Kiểm tra thành phẩm có thể phát hiện một số lỗi, nhưng không thể làm cho quy trình khó tiếp cận, thoát nước kém hoặc thiếu kiểm soát trở nên vệ sinh.
Thời gian và nhiệt độ cần có căn cứ xác định. Giới hạn phụ thuộc vào sản phẩm, quy trình, khu vực pháp lý, phân tích mối nguy và quy trình đã thẩm định của nhà máy. Thiết bị phải đáp ứng các giá trị và hồ sơ của nhà máy, không thể thay thế chúng.
Hồ sơ kiểm soát: Kiểm tra mỗi 30 phút không nhất thiết tốt hơn kiểm tra mỗi 60 phút. Tần suất chỉ có căn cứ khi có thể phát hiện mất kiểm soát đủ sớm để nhận diện, tạm giữ và đánh giá sản phẩm bị ảnh hưởng theo kế hoạch đã thẩm định của nhà máy.
Phân biệt hoạt động kiểm tra chính thức với kiểm tra chất lượng do nhà máy kiểm soát
“Kiểm tra” có thể chỉ các cơ quan và mục đích khác nhau. Hoạt động kiểm tra của chính phủ được thực hiện theo luật và một hệ thống kiểm tra cụ thể. Nhà máy có thể tiến hành riêng các bước kiểm tra tình trạng nguyên liệu đầu vào, giám sát HACCP, xác minh vệ sinh, phân loại chất lượng đường cắt, kiểm soát khối lượng, kiểm tra độ nguyên vẹn của dụng cụ, phát hiện dị vật, kiểm tra bao bì và xác minh nhãn. Không thể thay thế các hoạt động này cho nhau chỉ vì chúng đều có liên quan đến việc quan sát sản phẩm.
Đối với các cơ sở chế biến gia cầm tại Hoa Kỳ, 9 CFR 381.36 quy định cơ sở vật chất và vị trí kiểm tra chính thức trên dây chuyền và ngoài dây chuyền theo các hệ thống hiện hành. Trong bối cảnh Hệ thống kiểm tra gia cầm mới, quy định này bao gồm các trạm xác minh ngoài dây chuyền được bố trí trước và sau thiết bị làm lạnh. Đây là các điểm kết nối phục vụ kiểm tra chính thức; nhà máy không thể di dời chúng dựa trên nguyên tắc chung “kiểm tra trước khi gia tăng giá trị”.
Đối với vật nuôi làm thực phẩm, 9 CFR 307.2 quy định các vị trí và cơ sở vật chất dành cho khâu kiểm tra cuối cùng và sản phẩm tạm giữ, đồng thời đưa ra các quy định về phân khu, vệ sinh và thoát nước. Theo đó, cách bố trí chính thức được quyết định theo quy định địa phương và cơ quan kiểm tra được chỉ định. Hướng dẫn này áp dụng cho các bước kiểm tra do cơ sở thực hiện.
Yêu cầu đối với gia cầm không quy định khâu kiểm tra cuối cùng đối với vật nuôi làm thực phẩm; quy định về cơ sở vật chất dành cho vật nuôi làm thực phẩm cũng không thay thế hệ thống kiểm tra gia cầm hiện hành. Cần xác định và tách biệt rõ các điểm kết nối kiểm tra chính thức cho từng loài và chương trình kiểm tra.
Bố trí bước kiểm tra do nhà máy kiểm soát tại vị trí mà kết quả vẫn có thể ảnh hưởng đến đầu ra. Cần kiểm tra chất lượng đường cắt trước khi trộn các miếng thịt từ nhiều đơn vị nếu việc trộn khiến mất khả năng truy xuất nguồn gốc hoặc làm lại. Bước kiểm tra độ nguyên vẹn của lưỡi dao cần quy định rõ cách xử lý sản phẩm được làm ra kể từ lần kiểm tra đạt yêu cầu gần nhất. Nên bố trí bước kiểm tra khối lượng tại vị trí có thể tách riêng các gói thiếu hoặc thừa khối lượng, đồng thời tránh đưa sản phẩm bị loại trở lại một làn sản xuất không được kiểm soát.
Kiểm tra vai trò: Ghi rõ người phụ trách bên cạnh mỗi bước kiểm tra: thanh tra chính thức, nhóm an toàn thực phẩm, nhóm chất lượng, nhân viên vận hành sản xuất hay bộ phận bảo trì. Nếu 5 bước kiểm tra được gắn cùng một nhãn nhưng do 5 cơ quan hoặc bộ phận khác nhau phụ trách và có cách xử lý khác nhau, thì đó không phải là một điểm kiểm tra có thể thay thế cho nhau.
Chẩn đoán điểm không tương thích giữa loài vật và quy trình trước khi mua thêm thiết bị tự động hóa
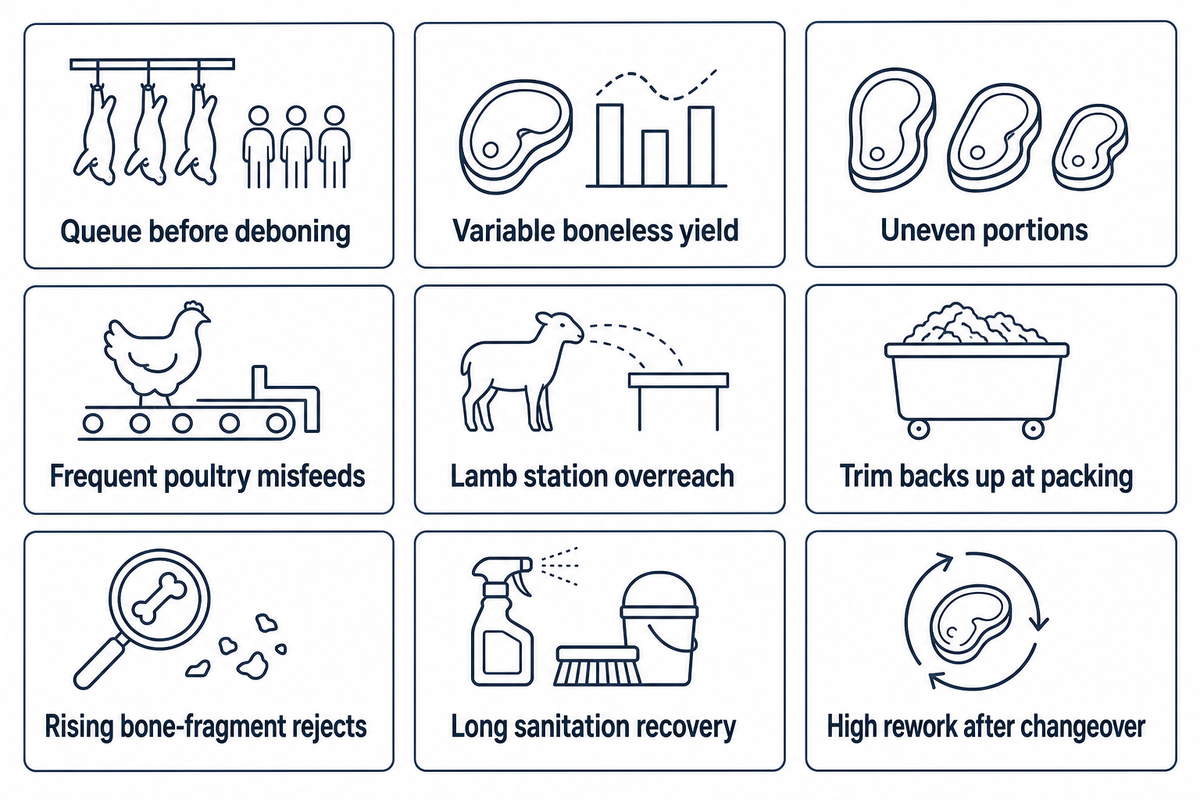
Tình trạng ùn hàng, đường cắt không đồng nhất hoặc khiếu nại về tỷ lệ thu hồi là dấu hiệu của một vấn đề lớn hơn. Các bên phụ trách kiểm tra nêu ở phần trước giúp phân biệt lỗi sản phẩm với lỗi tại điểm bàn giao hoặc lỗi thiết bị. Câu hỏi đầu tiên cần đặt ra là: “Bằng chứng nào giúp phân biệt nguyên liệu đầu vào, quy cách, thao tác, vệ sinh, kiểm tra và khâu đóng gói?” Tự động hóa một công việc đã được xác định rõ có thể giúp ổn định quy trình. Tuy nhiên, việc này cũng có thể làm lộ rõ sự biến thiên của sản phẩm, khiến hàng ùn nhanh hơn hoặc làm tăng số sản phẩm bị loại nếu chưa xác định rõ cách trình bày sản phẩm và tiêu chí nghiệm thu.
Các nghiên cứu được bình duyệt về tự động hóa trong chế biến thịt lưu ý rằng lợi ích không phải lúc nào cũng rõ ràng và cần được chứng minh phù hợp với từng nhà máy. Một tổng quan năm 2025 cũng mô tả sự khác biệt về kích thước và tính dễ biến dạng của sản phẩm là những trở ngại dai dẳng đối với công nghệ cảm biến và cắt thích ứng. Một lần nữa, những phát hiện này là cảnh báo để chẩn đoán thận trọng, chứ không phải dấu hiệu cho thấy tự động hóa tốt hơn hệ thống thủ công.
Quy trình chế biến thịt hiện đại có thể kết hợp kỹ thuật cắt thủ công, thiết bị bổ sung, thiết kế mô-đun và phân đoạn dựa trên công nghệ thị giác. Không lựa chọn nào trong số đó tự động giúp giảm tổn thất. Phân loại là “hiệu suất cao” không phải bằng chứng nếu nhà cung cấp chưa xác định cơ cấu sản phẩm, sản lượng, nhân lực và hệ thống phụ trợ, cũng như phương pháp thử nghiệm.
| Nhóm điểm không tương thích / triệu chứng quan sát được | Bằng chứng đối chiếu | Giới hạn cần xác minh | Thay đổi cần tránh |
|---|---|---|---|
| Ùn hàng trước công đoạn lọc xương | Quy luật sản phẩm đến, hướng đặt sản phẩm, chu trình lao động | Cách trình bày sản phẩm so với tốc độ thực tế của trạm | Tăng tốc độ cắt ở công đoạn trước |
| Tỷ lệ thu hồi thịt không xương biến động | Phân loại thân thịt, quy cách đường cắt, thu hồi phần cắt tỉa, làm lại | Cơ cấu nguyên liệu đầu vào và cơ sở đo lường | Cho rằng máy móc đảm bảo tỷ lệ thu hồi |
| Khẩu phần không đồng đều | Hình dạng nguyên liệu đầu vào, phân bố khối lượng, tình trạng lưỡi dao/dụng cụ | Điều kiện sản phẩm và phương pháp nghiệm thu | Siết chặt giới hạn khi chưa xác định năng lực quy trình |
| Gia cầm thường xuyên nạp sai vị trí | Cách nạp sản phẩm lên giá đỡ, kích thước gia cầm, hướng đặt, hình ảnh cảm biến | Cách trình bày sản phẩm và phạm vi biến thể | Tăng tốc độ băng tải |
| Trạm xử lý thịt cừu vượt quá phạm vi công việc | Chiều cao làm việc, đường với tới, đồ gá và video thao tác | Yếu tố con người và bộ phận đỡ sản phẩm | Sao chép trạm làm việc cho thịt bò ở quy mô nhỏ hơn |
| Phần thịt cắt tỉa ùn lại tại khâu đóng gói | Trình tự SKU, thay thùng chứa, chu trình cân và đóng gói | Khâu đóng gói, không phải năng suất máy cắt | Bổ sung một trạm cắt tỉa |
| Số sản phẩm bị loại do mảnh xương tăng | Đường cắt, tình trạng lưỡi dao, giải phẫu, thử thách thiết bị dò | Phát sinh hay phát hiện | Chỉ dựa vào khâu phát hiện |
| Thời gian phục hồi sau vệ sinh kéo dài | Sơ đồ thoát nước, nhật ký tiếp cận, thời gian tháo rời, phát hiện trước khi vận hành | Thiết kế vệ sinh và hệ thống phụ trợ của tòa nhà | Tăng tốc độ sản xuất trước khi bảo đảm khả năng vệ sinh |
| Tỷ lệ phải làm lại tăng sau khi chuyển đổi sản phẩm | Công thức, dụng cụ, kiểm tra sản phẩm đầu tiên và mẫu lưu | Xác minh thay đổi và kiểm soát biến thể | Tự động hóa một quy trình thiết lập chưa được kiểm soát |
Tích hợp và bằng chứng nghiệm thu trước khi yêu cầu đề xuất dây chuyền
Khi yêu cầu đề xuất các phương án tương tự, hãy cung cấp cùng một bộ tài liệu bằng chứng cho tất cả nhà thầu tiềm năng. Thiết kế đề xuất phải nêu rõ hình dạng sản phẩm hoặc đặc điểm giải phẫu, chẳng hạn như mẫu đã phê duyệt, kế hoạch cắt và giả định về ca làm việc cũng như cơ cấu sản phẩm; đồng thời phải nêu ranh giới hệ thống phụ trợ và khu vực vệ sinh, hoạt động kiểm tra chính thức, bước kiểm tra của nhà máy, phương án bao bì hiện có, dữ liệu quy trình và hệ thống điều khiển, kế hoạch chuyển đổi sản phẩm cùng phương pháp nghiệm thu đề xuất. Yêu cầu nhà cung cấp ghi rõ các hạng mục loại trừ, thay vì để chúng bị lẫn trong tổng giá.
Để tùy chỉnh dây chuyền sản xuất thịt, cần xem xét đồng thời đường di chuyển của sản phẩm và bằng chứng. Bộ tài liệu bằng chứng được yêu cầu phải cho biết chức năng nào làm thay đổi sản phẩm và chức năng nào kiểm tra sản phẩm.
Nghiệm thu cần có bằng chứng về sản phẩm (đường cắt, khối lượng, lỗi, bao bì và lô) cũng như quy trình (tốc độ, tình trạng ùn hàng, cảnh báo, sản phẩm bị loại và chuyển đổi sản phẩm). Nêu rõ mỗi bước kiểm tra quyết định phê duyệt một đơn vị, một lô hay chỉ khởi động việc điều tra.
Một bằng sáng chế về các bộ phận gia cầm được công bố năm 2025 và được ghi nhận là đang chờ cấp bằng sáng chế khi kiểm tra vào tháng Chín năm 2026 mô tả các giá đỡ, trạm vận chuyển và cắt, một gạt liệu, cảm biến phát hiện tình trạng kẹt hoặc cấp liệu sai, tấm chắn và nút dừng. Đây là một trong nhiều hướng có thể tìm hiểu. Nội dung này không đại diện cho một tiêu chuẩn. Đây cũng không phải trường hợp đã được chứng minh là triển khai thương mại hoặc là bộ phận của Shengtu. Câu hỏi then chốt khi mua sắm là liệu phương án được chào có thể phát hiện và xử lý các tình huống bất thường có thể phát sinh trong dự án đề xuất hay không.
Tuyên bố năng lực của Shandong Shengtu Bufan Intelligent Technology Co., Ltd. mô tả phạm vi hoạt động của công ty là nghiên cứu, sản xuất máy móc thực phẩm và tích hợp số hóa toàn nhà máy, bao gồm tích hợp dây chuyền, hỗ trợ nâng cấp OTA, hộp điều khiển ít mã, cổng kết nối đa giao thức, công nghệ thị giác và thuật toán biên. Đây là các tuyên bố năng lực do người dùng cung cấp. Hãy xác nhận những chức năng, điểm kết nối, hồ sơ phần mềm và thử nghiệm nghiệm thu nào sẽ được cung cấp.
Ranh giới ý định tìm kiếm: Các truy vấn “beef lamb poultry cutting line for sale” hoặc “beef lamb poultry cutting line cost” gộp chung những phạm vi thương mại khác nhau. Hướng dẫn này giải thích về bằng chứng; trang giải pháp phụ trách cấu hình và báo giá.
Sau khi chuẩn bị xong bộ tài liệu bằng chứng, hãy tham khảo dây chuyền cắt và lọc xương thịt của Shengtu để trao đổi về cấu hình, vật liệu, bố trí mặt bằng, giao hàng và báo giá. Hướng dẫn này xác định rằng trang đó sẽ phụ trách quyết định về các khía cạnh thương mại của sản phẩm; hãy sử dụng kênh liên hệ cho các câu hỏi liên quan đến dự án cụ thể.
Kiểm tra đề xuất: Một thử nghiệm có giám sát kéo dài 6 giờ với 3 biến thể sản phẩm và 2 lần chuyển đổi chỉ có ý nghĩa khi đã thống nhất trước về số lượng mẫu, định nghĩa sản phẩm đạt/không đạt, quy tắc làm lại, cách tính thời gian ngừng máy, phương pháp đo lường và người có thẩm quyền ký duyệt.
Trao đổi về bộ tài liệu bằng chứng cho dây chuyền cắt
Câu hỏi thường gặp
Dây chuyền chế biến thịt là gì?
Dây chuyền chế biến thịt là một quy trình liên kết, đưa sản phẩm qua các trạng thái đã xác định, chứ không chỉ là một máy đơn lẻ; quy trình này có các điểm bàn giao được kiểm soát, bước kiểm tra của nhà máy và hồ sơ nghiệm thu.
Toàn bộ quy trình có thể bao gồm giết mổ, pha lóc, làm lạnh, cắt, lọc xương, chế biến sâu, kiểm tra và đóng gói. Tại đây, thân thịt, gia cầm nguyên con hoặc phần thịt ở trạng thái đã xác định được đưa vào; các phần cắt, phần cắt tỉa và phụ phẩm theo yêu cầu sẽ được đưa ra; mọi trạm đều tuân theo cùng cơ cấu sản phẩm, kế hoạch vệ sinh và nhịp độ đóng gói. Phạm vi dự án hợp lý cũng cần nêu rõ bên nào phụ trách làm lạnh, các điểm kết nối kiểm tra chính thức, việc làm lại và bao bì để trách nhiệm không bị bỏ sót giữa các nhà cung cấp.
Khu vực cắt thịt thường được gọi là gì?
Tùy theo loài vật, trạng thái sản phẩm đầu vào và phạm vi dự án, nhà máy có thể gọi khu vực này là phòng cắt thịt, phòng lọc xương, khu vực pha lóc hoặc khu vực cắt chia gia cầm.
Tên gọi phụ thuộc vào loài vật, trạng thái đầu vào và phạm vi công việc. Hãy xác định đầu vào và sản phẩm đầu ra có thể bán; hai “phòng lọc xương” có thể cần các giá đỡ, trạm làm việc, ranh giới vệ sinh, vai trò kiểm tra và đường đi đến khâu đóng gói khác nhau. Vì vậy, việc đặt tên cho căn phòng ít hữu ích hơn việc nêu rõ trạng thái sản phẩm, các điểm chuyển giao được kiểm soát, đường di chuyển của người và vật liệu, hệ thống phụ trợ, bước kiểm tra và hồ sơ nghiệm thu bên trong.
Tốc độ dây chuyền cao hơn ảnh hưởng thế nào đến người lao động và an toàn thực phẩm?
Tốc độ cao hơn ở công đoạn trước làm tăng lượng sản phẩm đến, nhưng không chứng minh được rằng phòng cắt có thể duy trì sản lượng đạt yêu cầu một cách an toàn trong điều kiện bố trí nhân sự, vệ sinh, kiểm tra và đóng gói theo kế hoạch.
Cần đánh giá đồng thời khối lượng công việc tại từng trạm, nhân sự, lực tác động, tư thế, tầm với, tình trạng dụng cụ, thời gian nghỉ, vệ sinh, kiểm tra, làm lại, tình trạng ùn hàng và khâu đóng gói. Hãy theo dõi sản phẩm đạt yêu cầu và các tín hiệu kiểm soát, thay vì chỉ xem tốc độ băng tải. Trong nghiên cứu PULSE năm 2025 của FSIS, 46% người lao động được đánh giá tại các cơ sở chế biến heo có nguy cơ cao mắc rối loạn cơ xương và hơn 42% cho biết bị đau chi trên ở mức vừa đến nặng; kết quả vẫn khác nhau tùy cơ sở. Những số liệu này không quy định tốc độ dây chuyền cắt. Chúng cho thấy nhà máy cần đánh giá con người, công việc và biện pháp kiểm soát phù hợp với tốc độ của chính mình. Các quyết định về phúc lợi động vật tại dây chuyền giết mổ được thực hiện ở công đoạn trước, dù nhịp độ tại đó có thể ảnh hưởng đến điểm bàn giao.
Cắt thịt bò, thịt cừu và thịt gia cầm khác nhau ở những điểm nào?
Trước tiên, hãy xác định trạng thái sản phẩm, nhóm quy trình và mục đích sử dụng; sau đó tính đến đặc điểm giải phẫu và cách xử lý theo từng loài trước khi chọn thiết bị, trạm và hệ thống điều khiển dùng chung hoặc riêng cho từng loài.
Thịt bò, thịt cừu và thịt gia cầm khác nhau về kích thước đầu vào, hình dạng, cấu trúc xương, phương thức dùng giá đỡ, chiều cao làm việc, cơ cấu khẩu phần và công đoạn chuẩn bị phía trước. Ngay cả khi dùng chung băng tải, những hạn chế này vẫn còn. Hãy ghi lại cả hai lớp thông tin để nhà cung cấp có thể phân biệt trạm thực sự dùng chung với đồ gá, dụng cụ, cảm biến và bước kiểm tra riêng cho từng loài.
Nên ước tính năng suất dây chuyền cắt như thế nào?
Hãy ước tính năng suất dựa trên nhu cầu sản phẩm bán được, số phút sản xuất khả dụng và điểm bàn giao đạt yêu cầu chậm nhất nhưng có thể lặp lại, trong điều kiện cơ cấu sản phẩm, nhân sự, vệ sinh, kiểm tra, làm lại và đóng gói theo kế hoạch.
Hãy dùng cùng một cơ sở tính sản phẩm cho tất cả các trạm cần thiết. Tính cả thời gian nghỉ, vệ sinh, thay dụng cụ, thay đổi sản phẩm, kiểm tra, tích lũy sản phẩm, làm lại và thời gian dừng đóng gói. Xem kết quả là một khoảng ước tính để lập kế hoạch cho đến khi thống nhất về thử nghiệm sản phẩm đại diện, nhân sự, bố trí mặt bằng và điều kiện nghiệm thu. Thông số công suất của máy nhanh nhất không thể xác định sản lượng cả ca.
Máy cắt thịt có giá bao nhiêu?
Không thể đưa ra mức giá duy nhất có cơ sở cho toàn bộ dây chuyền cắt nếu chưa xác định phạm vi dự án, bao gồm thiết bị, hệ thống điều khiển, lắp đặt, tài liệu và thử nghiệm nghiệm thu.
Chi phí thay đổi tùy theo loài vật, trạng thái đầu vào, số lượng trạm, mức độ tự động hóa, vật liệu tiếp xúc, hệ thống điều khiển, kiểm tra, bao bì, tài liệu, lắp đặt, địa điểm giao hàng và nghiệm thu. Giá máy cắt độc lập không phản ánh chi phí của một dự án quy mô cả phòng. Hãy chuẩn bị bộ tài liệu bằng chứng trước, sau đó yêu cầu cấu hình và báo giá theo cùng một phạm vi.
Hướng dẫn này được xây dựng như thế nào
Hướng dẫn lập kế hoạch đối chiếu các bằng chứng công khai từ FAO, cơ quan chính phủ, cơ quan quản lý và nghiên cứu được bình duyệt với những quyết định mà người mua cần ghi lại cho phòng cắt. Shengtu cung cấp hồ sơ công ty và các tuyên bố năng lực, nhưng hướng dẫn không sử dụng thử nghiệm tại nhà máy riêng, kết quả khách hàng, nghiên cứu về tỷ lệ thu hồi hay số liệu tham chiếu về năng suất xử lý. Các giá trị của dự án vẫn cần được xác định qua thử nghiệm sản phẩm, đánh giá tuân thủ quy định địa phương và kế hoạch nghiệm thu đã thống nhất.
Tài liệu tham khảo và nguồn
- FAO: Hướng dẫn cắt thịt và chế biến sâu
- 9 CFR 417.2: Phân tích mối nguy và kế hoạch HACCP
- 9 CFR 416.2: Khuôn viên và cơ sở vật chất của cơ sở sản xuất
- 9 CFR 381.36: Trạm kiểm tra gia cầm
- 9 CFR 307.2: Cơ sở kiểm tra vật nuôi làm thực phẩm
- USDA FSIS: Hướng dẫn HACCP
- USDA FSIS: Nghiên cứu PULSE về heo năm 2025
- Nghiên cứu được bình duyệt về công thái học trong chế biến thịt
- Tổng quan năm 2025 về robot trong chế biến thịt
- Bộ Nông nghiệp Bắc Carolina: Hướng dẫn về cơ sở chế biến thịt và gia cầm
- Animal Frontiers: Bài học về tự động hóa trong chế biến thịt
- EP4507500A1: Công bố bằng sáng chế về chế biến các phần thịt gia cầm