Entre em contato com a Shengtu Bufan Company

Atualizado em setembro de 2026
Uma linha de corte de carne bovina, ovina ou de aves é composta por várias unidades de produção que recebem carcaças ou aves em condições definidas e entregam cortes, aparas, subprodutos e produtos embalados conforme as especificações. Ao desenvolver essa linha, é preciso considerar primeiro o produto e o processo, e depois os equipamentos, e não o contrário. A mesma velocidade de esteira pode gerar resultados muito diferentes dependendo da combinação de cortes, da equipe, da inspeção, do retrabalho e da embalagem.
Este guia apresenta as evidências que a equipe da planta industrial deve reunir antes de solicitar equipamentos industriais para processamento de carnes. Ele aborda as especificações da linha de corte e dos produtos, as diferenças entre espécies, os pontos de transferência, a capacidade, a ergonomia, o layout higiênico, a inspeção e os critérios de aceitação. Não define metas de capacidade de processamento, rendimento, segurança de alimentos ou pacote de equipamentos.
Defina estes cinco itens antes de discutir os equipamentos
- Estado e condição de temperatura do produto recebido
- Programação de cortes comercializáveis, regras para aparas e formatos de embalagem
- Demanda por turno e minutos de produção disponíveis
- Verificações sob controle da planta industrial e interfaces com a inspeção oficial aplicável
- Utilidades industriais, zonas de higiene, fluxo de pessoas e evidências de aceitação
O que a linha de corte de carne abrange no fluxo de processamento de carnes
Uma linha de corte começa após uma transferência a montante. Para carne bovina ou ovina, pode ser uma meia-carcaça, um quarto ou uma carcaça resfriada. Para aves, pode ser uma ave inteira inspecionada ou um fluxo de partes preparadas. A etapa seguinte pode incluir cortes primários, carne desossada, porções, aparas, miúdos ou subprodutos, seguida de pesagem, inspeção e embalagem. Identificar os dois extremos da linha de corte evita que os custos de abate, resfriamento, desossa e outros processos sejam agrupados em um único escopo ambíguo.
As diretrizes da FAO para o processamento de carnes tratam o corte e outros processos como operações controladas em uma área limpa. Elas consideram a movimentação do produto, a limpeza, a higiene dos funcionários e a prevenção da contaminação. Definem os limites das etapas, mas não selecionam equipamentos nem estabelecem requisitos legais para um país específico. A descrição do processo da planta industrial e as normas locais continuam sendo determinantes.
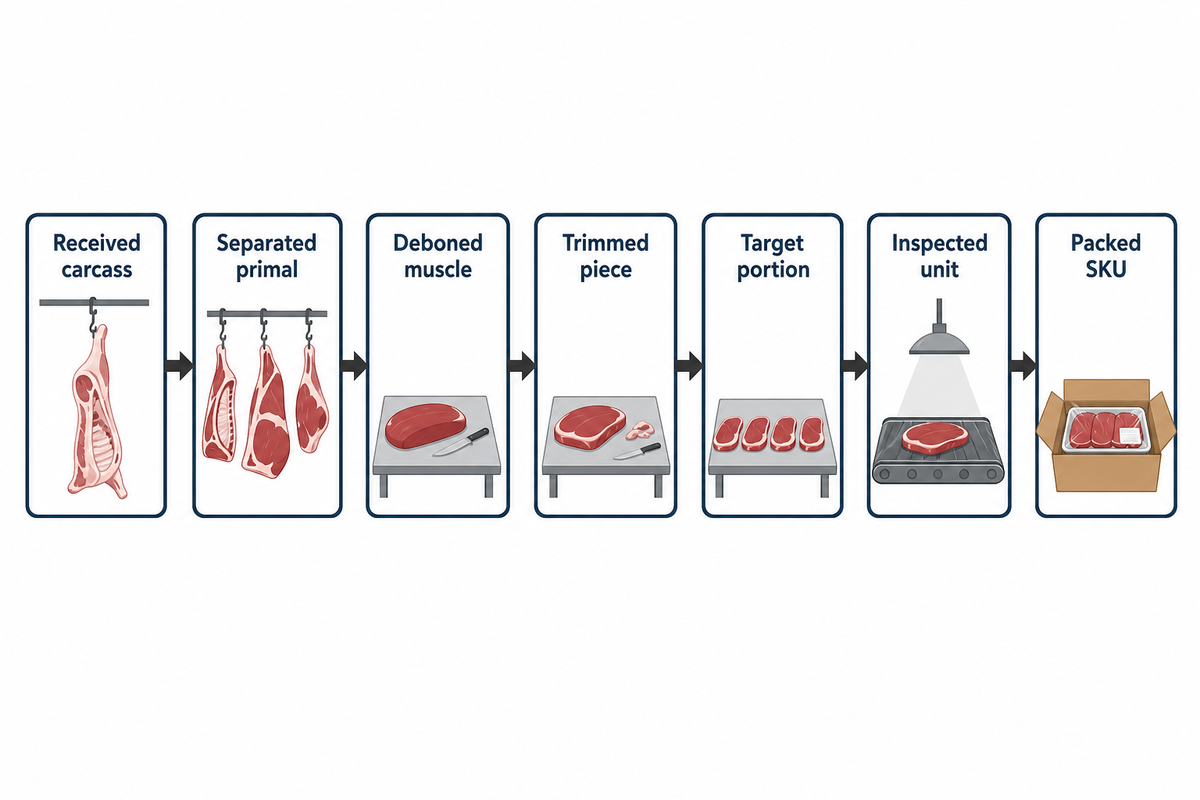
Mapas de escopo bem elaborados identificam cada estado do produto ao longo de todas as mudanças. Por exemplo: carcaça recebida, corte primário separado, músculo desossado, peça aparada, porção desejada, unidade inspecionada e SKU embalado. O mapa também descreve as aparas, os ossos e os subprodutos comestíveis e não comestíveis, além do retrabalho. Se não for possível relacionar uma estação proposta a um desses estados, sua finalidade e seu método de aceitação não estão claros.
O limite também separa a sala de corte das operações de abate, refrigeração, armazenamento do produto a frio e gestão da vida útil. O estado e a programação do produto são afetados, mas cada aspecto exige uma base de projeto própria. Este guia de corte não abrange uma linha de abate, um programa de manejo humanitário, um sistema de pendura ou a remoção de penas.
Verificação de limite: Um turno de 8 horas tem 480 minutos no relógio, mas não tem 480 minutos de produção. Pausas, higienização, trocas de produto, manutenção de ferramentas, retenções para inspeção oficial e paradas na embalagem devem entrar no modelo de fluxo antes de converter uma meta em quilogramas por hora em capacidade da linha.
Especificações de corte que protegem a qualidade e o rendimento do produto
A espécie e a tonelagem diária não determinam o trabalho. Esse limite a montante ainda exige uma especificação de corte antes que se compare a taxa de qualquer estação. Por exemplo, uma planta industrial que vende cortes primários com osso e porções prontas para o varejo e faz o aparo terá uma configuração de estações diferente da de uma planta que processa o mesmo peso de carcaça principalmente em embalagens a granel de carne desossada. A programação de cortes deve indicar o que pode ser vendido, o que é apara, quais defeitos exigem retrabalho e onde o peso ou a aparência serão avaliados.
Use termos observáveis nas especificações. As Especificações de Compra Institucional de Carnes do Serviço de Marketing Agrícola do USDA ilustram essa abordagem ao separar dados definidos pelo comprador, peso da porção, espessura, formato, limites de gordura, execução e requisitos de embalagem. Em vez de “aparas limpas”, identifique as condições permitidas para tecido, osso, membrana ou gordura e o método de inspeção. Em vez de “porções uniformes”, defina o peso ou a geometria controlados, o ponto de amostragem e a destinação de peças fora da especificação. No seu projeto, use os requisitos de produto do comprador, o processo validado e as normas aplicáveis do cliente ou do órgão regulador, não um blog genérico. Esteiras rápidas não compensam uma estação incapaz de repetir a especificação de corte aprovada.
Para produtos cárneos frescos, termos como corte em tiras, fatias uniformes e corte preciso ainda exigem uma amostra do produto e uma regra de aceitação mensurável. A linguagem de marketing não informa aos processadores de carne se o resultado será uma porção para o varejo, matéria-prima para processamento posterior ou apara recuperável.
| Dado de planejamento | Evidência a fornecer | Decisão que essa evidência embasa | Limitação / não indicado para |
|---|---|---|---|
| Estado de entrada | Carcaça inteira, meia-carcaça, quarto, ave ou parte; estado resfriado/congelado | Manuseio, suporte de transporte e primeiro corte | Informar apenas a espécie não é suficiente |
| Programação de cortes | Lista de SKUs, referência anatômica e fotos de amostras | Sequência das estações e conteúdo de mão de obra | Imagens não substituem limites mensuráveis |
| Condição dos ossos | Regras para peças com osso, desossadas, fragmentos ósseos e recuperação | Ferramentas, inspeção e retrabalho | Um detector não identifica todos os tipos de fragmentos |
| Definição de aparas | Condição permitida para gordura, membrana, tecido e defeitos | Trabalho com facas, recuperação e contabilização do rendimento | “Limpo” não é um método de inspeção |
| Meta da porção | Massa, geometria e plano de amostragem aprovados pelo comprador | Controle de corte, pesagem e excesso de peso | Um valor médio pode ocultar uma distribuição ampla |
| Combinação de produtos | Percentual do turno por SKU e sequência de trocas | Carga de trabalho ponderada e trocas de produto | A combinação de pico não pode ser substituída por uma média anual |
| Formato de embalagem | A granel, bandeja, a vácuo ou saco; peso da embalagem e dados do rótulo | Acumulação, inspeção e embalagem | A taxa de corte não comprova a taxa de embalagem |
| Condição de temperatura | Condições validadas de recebimento e manuseio | Controles de ferramentas, manuseio e tempo | Não há um valor de referência universal implícito |
| Lista de defeitos | Amostras representativas de produto aprovado, rejeitado e destinado a retrabalho | Cobertura da inspeção e fluxo de rejeição | Um defeito sem destinação definida continua sem solução |
| Registro de aceitação | Método, frequência, responsável, resultado e vínculo com o lote | Evidências de comissionamento e liberação do produto | Concluir o ciclo não significa que o produto foi aceito |
Comece pelo produto, pelo processo e pelo uso pretendido; depois considere a espécie
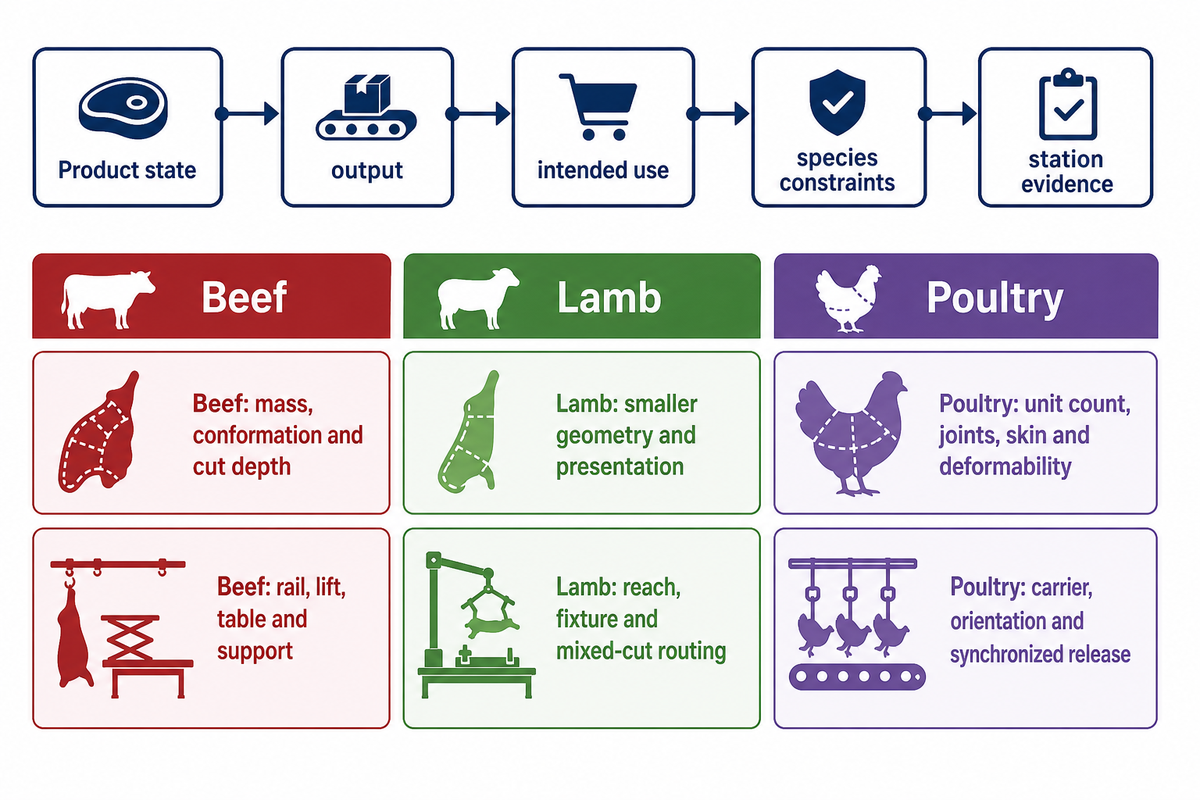
Primeiro, o produto e o processo. Nos Estados Unidos, o 9 CFR 417.2 exige que a análise de perigos inclua um fluxograma e identifique o uso pretendido ou os consumidores do produto acabado. A norma permite que um plano abranja vários produtos da mesma categoria de processamento quando seus perigos, pontos de controle, limites críticos e procedimentos forem substancialmente semelhantes; ainda assim, é preciso descrever as características específicas de cada produto. Outras jurisdições têm seus próprios marcos legais, mas a lição de planejamento se aplica a todas: “carne bovina”, “carne ovina” ou “aves” não definem um processo por completo.
Depois de definir o estado e o uso pretendido do produto, a espécie altera o trabalho físico. No corte de carne bovina, as meias-carcaças e os quartos envolvem massas maiores e cortes mais longos. A carne ovina tem peças menores, mas isso não significa que cada alcance, dispositivo de fixação ou trajetória de corte dos ossos possa ser simplesmente reduzido na mesma proporção. O processamento de aves envolve suportes para as aves, cortes nas articulações, manuseio de pele e tecidos moles e uma quantidade maior de unidades. A variação do produto também afeta a detecção: materiais deformáveis e mudanças anatômicas podem deslocar o gargalo da velocidade da lâmina para a apresentação, o alinhamento ou a rejeição.
A carne suína só é mencionada quando evidências sobre suínos ajudam a avaliar a segurança dos trabalhadores; não se promete uma configuração para esse processamento.
| Camada de planejamento | Carne bovina | Carne ovina | Aves |
|---|---|---|---|
| Unidade recebida | Meia-carcaça, quarto, corte primário ou parte | Carcaça, meia-carcaça ou corte primário | Ave inteira ou parte preparada |
| Principal variação | Massa, conformação e profundidade do corte | Peças menores e apresentação | Quantidade de unidades, articulações, pele e deformabilidade |
| Questão de manuseio | Trilho, elevador, mesa e suporte | Alcance, dispositivo de fixação e direcionamento de cortes variados | Suporte, orientação e liberação sincronizada |
| Limite da automação | Identificação anatômica e controle de produtos pesados | Apresentação estável de unidades menores | Detecção em alta velocidade, localização das articulações e tratamento de alimentação incorreta |
A tabela não é uma especificação de fornecedor. Fatiar carne bovina desossada pode se parecer mais com porcionar aves desossadas do que com desmembrar uma carcaça. Siga a sequência: estado do produto → resultado → uso pretendido → limitações da espécie → evidências da estação.
Limite de transferência: Um exemplo publicado de automação a 500 unidades/h, ou qualquer outra taxa documentada, só se aplica ao produto, à apresentação, à detecção, aos critérios de aceitação e às condições de operação descritos. Não é possível convertê-lo em uma promessa de capacidade para carne bovina, ovina ou aves apenas trocando o nome da espécie.
Fluxo da carcaça à embalagem: mapeie cada transferência
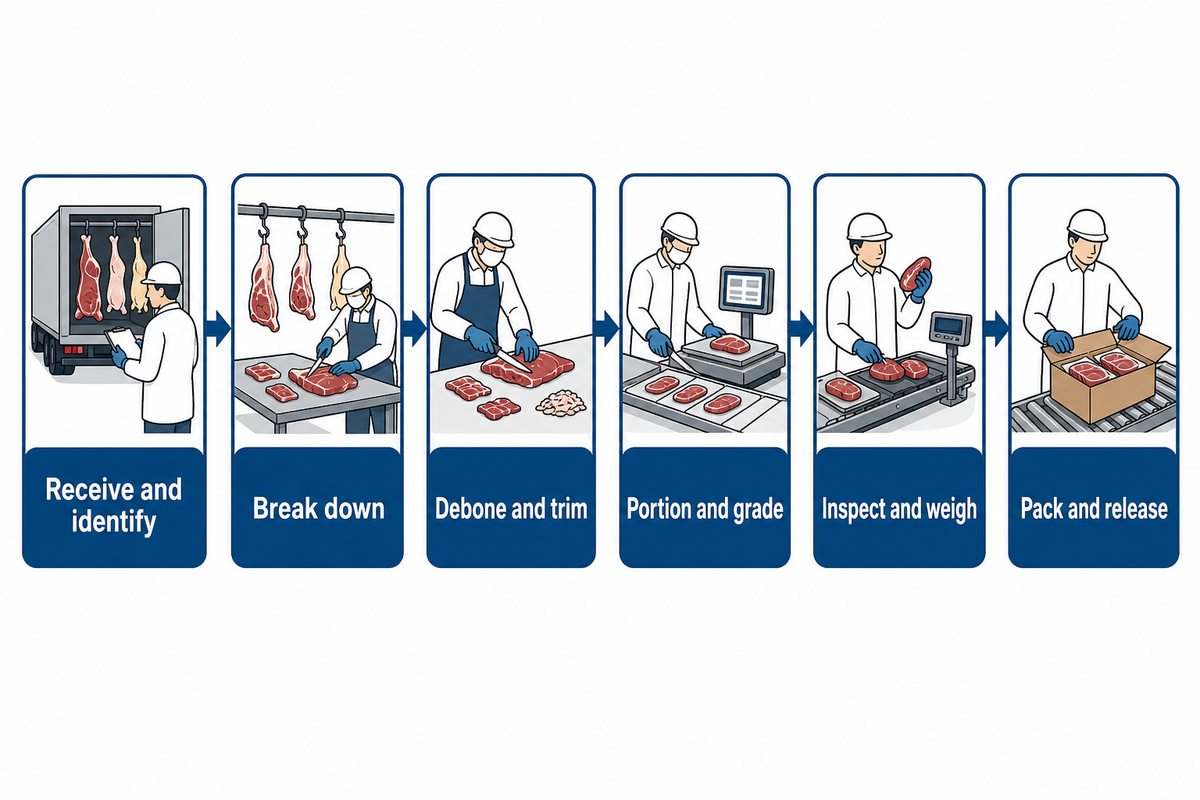
Uma lista de máquinas não mostra os momentos em que o controle muda de mãos. O produto pode sair de um trilho, ir para uma mesa, ser virado para um corte, aguardar em um recipiente, seguir para a desossa, ser separado em categorias de aparas, passar por uma inspeção e entrar em um lote de embalagem. Cada transferência altera a orientação, a custódia, a exposição, as informações ou a rastreabilidade. Muitas vezes, as filas começam nesses pontos, e não dentro da máquina mais rápida.
- Recebimento e identificação — confirme o estado do produto, o lote e o direcionamento.
- Desmembramento — separe a unidade nos cortes primários ou nas partes planejadas.
- Desossa e aparo — remova os ossos e os tecidos fora de conformidade, seguindo a especificação aprovada.
- Porcionamento e classificação — obtenha a geometria ou a massa exigida e direcione conforme a condição.
- Inspeção e pesagem — aplique as verificações oficiais ou sob controle da planta industrial, conforme definido.
- Embalagem e liberação — vincule o produto aprovado à embalagem, ao rótulo, ao lote e à destinação.
Para cada transferência, registre cinco informações: estado de entrada, estado de saída, taxa esperada, acúmulo controlado máximo e responsável pelo produto rejeitado ou retido. Sem uma regra que relacione produto e tempo, um buffer pode ocultar paradas. Sem controle de identidade, um circuito de retrabalho pode misturar lotes ou repetir o mesmo defeito. Sem uma ação definida para amostragem e rejeição, uma balança apenas gera números.
Marque os sistemas de esteiras, os pontos de transferência manual e as áreas de processamento em um único desenho do fluxo. Assim, fica mais fácil identificar onde recipientes, pessoas ou produtos se cruzam e onde um limite de higienização ou rastreabilidade pode falhar.
As diretrizes governamentais para instalações indicam que um planejamento ruim causa condições insalubres e congestionamento e recomendam que o layout das salas, os equipamentos e o fluxo de materiais e pessoas sejam considerados em conjunto. Um fluxo em linha reta nem sempre é o melhor layout; a equipe de compras deve avaliá-lo em relação às zonas de higiene, ao acesso para inspeção e aos trajetos até a embalagem.
Teste de transferência: Se uma estação deve operar a 20 unidades/min e a próxima transferência aceita apenas 16 unidades/min, as 4 unidades/min restantes vão se acumular, ser desviadas ou interromper o processo a montante. Em 60 minutos, essa diferença expõe 240 unidades, a menos que a lógica de controle e o buffer físico indiquem outra solução. O crescimento de filas ocultas transforma um pequeno problema de transferência em retrabalho e mistura de lotes.
Equilibre antes de aumentar a velocidade: identifique a transferência aceita e repetível mais lenta
Equilibrar antes de aumentar a velocidade é um princípio de planejamento: a produção da linha inteira fica limitada pela transferência aceita e repetível mais lenta, considerando a combinação de produtos, a equipe, as pausas, a higienização, as trocas de produto, a inspeção e as condições de embalagem planejadas. Não é uma lei física, uma classificação do fornecedor nem uma justificativa para acelerar o trabalho. Mesmo uma linha equilibrada precisa de uma avaliação ergonômica separada.
Regra de planejamento: A forma precisa de dizer isso é que os equipamentos modulares podem deslocar um gargalo; não eliminam as concessões entre produção aceita, facilidade de limpeza, mão de obra, inspeção e embalagem. Este guia não promete uma taxa universal, pois o resultado ainda depende das evidências sobre o produto e a operação.
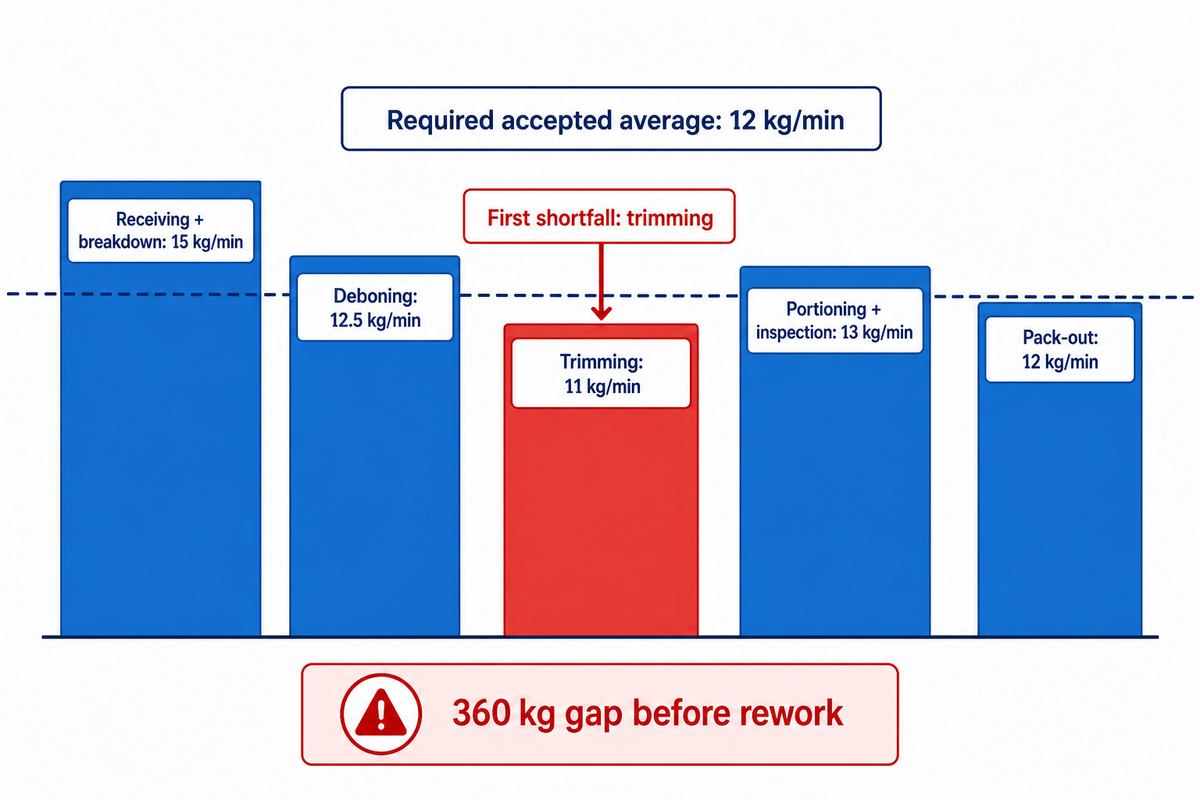
Mapa de equilíbrio antes da velocidade em 5 estações
Suponha um turno fictício de 8 horas. Subtraia uma pausa para refeição de 30 minutos, duas pausas de 10 minutos, 40 minutos para higienização e manutenção de lâminas e ferramentas e duas trocas de produto de 15 minutos. O tempo de produção disponível é de 360 minutos, ou 6 horas. Se a demanda comercializável for de 4.320 kg, a média necessária de produto aceito será de 12 kg/min.
Agora, teste a mesma base de produto em todas as estações. Suponha que o recebimento e o desmembramento mantenham 15 kg/min; a desossa, 12,5 kg/min; o aparo, 11 kg/min; o porcionamento e a inspeção, 13 kg/min; e a embalagem, 12 kg/min. O primeiro déficit está no aparo. Aumentar a serra de 15 para 18 kg/min não elimina o déficit de 1 kg/min no aparo. Ao longo de 360 minutos de produção, esse déficit representa 360 kg em fila, desvio ou produção não realizada em relação ao plano, antes de contabilizar o retrabalho.
Verifique se o resultado de 11 kg/min reflete a combinação de produtos planejada, ferramentas afiadas, apresentação estável, mão de obra para rendição, qualidade de aparas aceita e condições normais de embalagem. Mesmo 12,2 kg/min deixa pouca margem para uma exigência de 12 kg/min.
Faça análises de sensibilidade antes de tratar a média como capacidade. Se uma perda não planejada acrescentar 20 min, o tempo disponível cai para 340 min e a taxa necessária passa a ser 12,7 kg/min. Se 5% do fluxo bruto exigir retrabalho controlado, a estação terá de processar cerca de 13,4 kg/min para manter um fluxo aceito de 12,7 kg/min. Uma parada adicional de 10 min deixa 330 min e eleva a exigência de fluxo aceito para 13,1 kg/min.
A produtividade e a utilização dos equipamentos só fazem sentido quando o denominador está claro. Reduzir a mão de obra em uma estação não necessariamente reduz a mão de obra total se aumentarem a inspeção, o retrabalho ou o manuseio das filas em outro ponto. As condições de trabalho continuam sendo um limite independente para a aceitação.
A velocidade de trabalho e da linha, a exposição dos trabalhadores, o risco de distúrbios musculoesqueléticos e as dores nos membros superiores devem ser avaliados separadamente. Um estudo do FSIS de 2025 com trabalhadores do processamento de suínos constatou que 46% dos trabalhadores avaliados tinham alto risco de distúrbios musculoesqueléticos e que mais de 42% relataram dores moderadas a intensas nos membros superiores; os efeitos da velocidade da linha variaram entre estabelecimentos. Esse estudo trata da evisceração de suínos e não pode ser apresentado como evidência de capacidade de uma linha de corte. Ele mostra por que um único número de velocidade não descreve a carga de trabalho.
Um estudo sobre cortadores de carne em Jabalpur, na Índia, relatou pontuações REBA de 10/10 para tarefas de desossa e moagem e recomendou reformular ferramentas, estações de trabalho e processos. As pontuações dessas tarefas não determinam a prevalência de problemas nem a capacidade de outra planta industrial. Recorra a um ergonomista qualificado ou ao método de segurança ocupacional aplicável para avaliar força, postura, alcance, repetição, frio, condição das ferramentas e recuperação.
Use o cálculo para
- Identificar o primeiro déficit de taxa
- Testar as suposições sobre combinação de produtos e tempo de parada
- Dimensionar o acúmulo controlado e a mão de obra para rendição
- Definir um teste e uma questão de aceitação
Não use o cálculo para
- Prometer uma taxa universal em kg/h
- Converter a velocidade de uma única máquina em produção por turno
- Ignorar sinais ergonômicos ou de segurança de alimentos
- Ocultar o retrabalho dentro da produção aprovada
Projete a sala de corte considerando movimentação, acesso e higiene
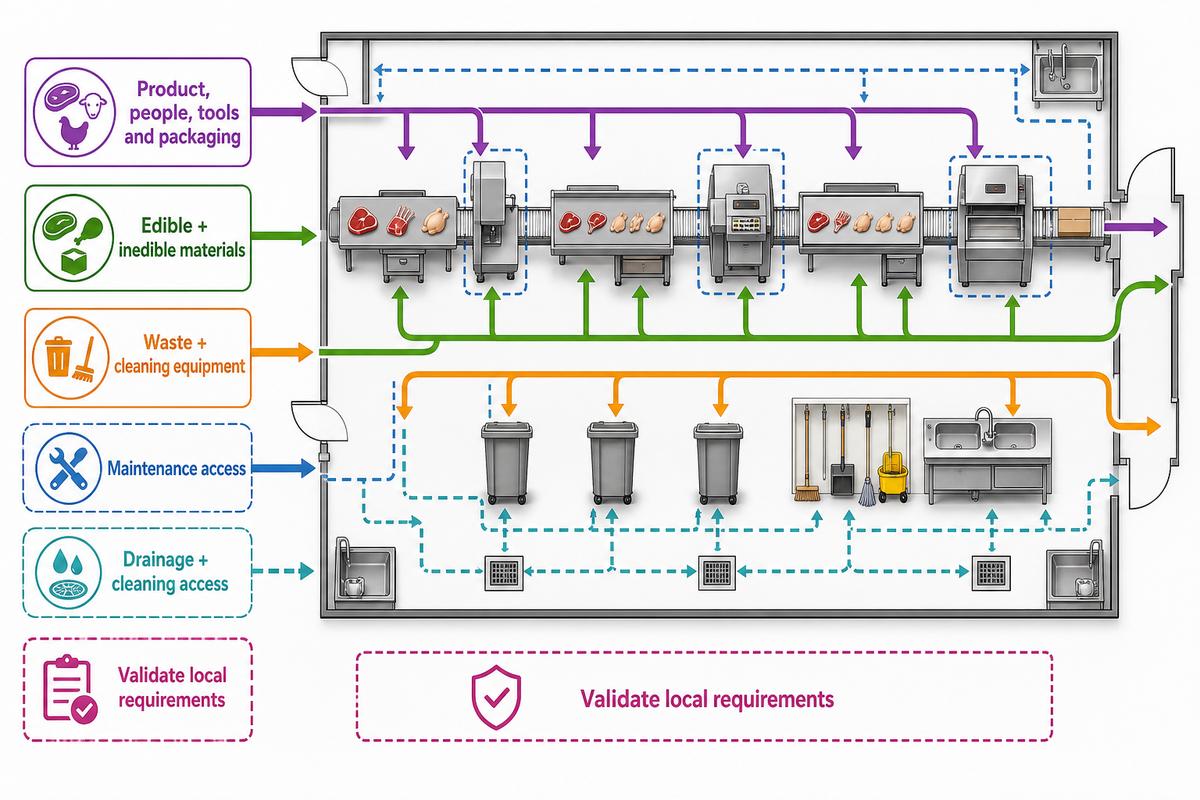
Pense em termos de fluxos, e não de estruturas. Os limites de transferência e de filas da seção anterior se tornam trajetos físicos aqui. Defina os percursos de produtos, pessoas, ferramentas, embalagens, materiais comestíveis e não comestíveis, resíduos, equipamentos de limpeza e equipe de manutenção. A altura, o projeto e a organização do trabalho afetam o alcance e o controle adequado da faca. A drenagem e o acesso para limpeza afetam a recuperação da sala até uma condição aceitável. O acesso para manutenção determina se um reparo pode ser isolado do produto exposto.
As instalações prediais são parte integrante do projeto higiênico. Nos Estados Unidos, o 9 CFR 416.2 descreve a construção de divisórias, a ventilação, a condensação, o encanamento e a prevenção de refluxo, a drenagem do piso, o esgoto e a água potável. Também exige a prevenção da adulteração do produto. Os exemplos são apenas algumas das muitas considerações dentro de uma jurisdição. A equipe do projeto precisará validar as normas locais de construção, trabalho, meio ambiente e segurança de alimentos.
Avalie diretamente no layout a facilidade de limpeza, o acúmulo de água, a condensação no teto, os riscos relacionados a mangueiras e ralos, os cruzamentos entre materiais comestíveis e não comestíveis e o acesso para manutenção. O acesso para limpeza desaparece rapidamente quando o layout é desenhado apenas em torno das dimensões das máquinas. Os técnicos não deveriam precisar passar com ferramentas por zonas de produto exposto para alcançar um acionamento ou sensor.
A localização dos elementos críticos e a utilização do espaço não devem eliminar as folgas sanitárias exigidas. Confirme separadamente os requisitos para superfícies de contato com alimentos, os detalhes da construção em aço inoxidável, cada certificado do material de aço e o método de limpeza. Uma lavadora de caixas ou de ferramentas pode ser útil, mas não corrige estruturas de esteira inacessíveis, drenagem deficiente ou tráfego descontrolado entre áreas limpas e sujas.
Os controles ergonômicos precisam de justificativa adicional. Suportes para produtos, superfícies inclinadas, punhos em posição neutra, ferramentas afiadas e dispositivos ajustáveis podem ajudar; porém, o efeito depende da tarefa e do grupo de trabalhadores. Um desenho baseado em um único percentil não comprova acesso seguro para toda a equipe.
Desafio de layout: Marque uma zona de serviço de 1 m, um alcance operacional de 750 mm e uma inclinação de 150 mm para o ralo no piso somente se o engenheiro do projeto tiver aprovado esses valores. Os números ajudam a visualizar interferências; porém, qualquer valor que não se baseie nos códigos locais vigentes, nos desenhos dos equipamentos e em um levantamento do local tem utilidade limitada.
Segurança de alimentos na sala de corte: controle a contaminação nas transferências
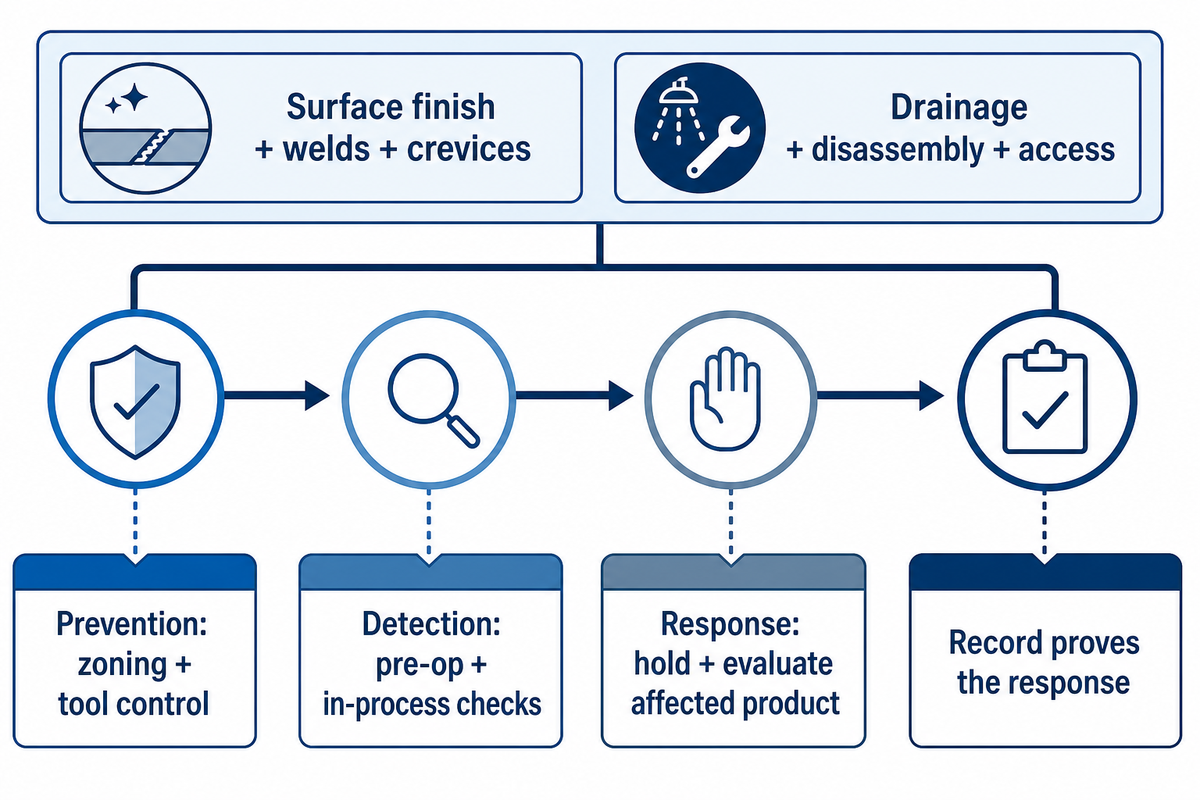
O aço inoxidável, por si só, não torna uma linha higiênica. As decisões sobre acesso e drenagem na seção anterior sobre layout determinam se esses controles podem ser limpos e verificados. O acabamento das superfícies, as soldas, as frestas, as seções ocas, a drenagem, a desmontagem, o acesso e a verificação da limpeza determinam se a sujidade pode ser removida e se as condições podem ser verificadas. O mesmo vale para ferramentas, esteiras, caixas e dispositivos de fixação; a declaração do material é apenas um dos componentes dos controles.
Os planos de segurança de alimentos devem ser específicos para cada planta industrial. As diretrizes do FSIS relacionam a análise de perigos, o monitoramento, as ações corretivas, a verificação e os registros, sem sugerir um valor universal de referência para linhas de corte. Associe cada controle a uma transferência, superfície, ferramenta, movimentação ou estado do produto identificado. Em seguida, especifique o que será monitorado, quem tomará as providências, o que acontecerá com o produto afetado e qual registro comprovará a resposta.
As normas de higiene protegem a segurança de alimentos, a saúde pública e a segurança pública somente quando a planta industrial as converte em controles verificáveis. A conformidade não é alcançada simplesmente reproduzindo uma classificação ou uma alegação sobre equipamentos.
Separe a prevenção da detecção. O zoneamento e o controle de ferramentas reduzem algumas exposições; as verificações pré-operacionais e durante o processo identificam outras. A inspeção do produto acabado pode detectar certos defeitos, mas não torna higiênico um processo inacessível, com drenagem deficiente ou sem controle.
O tempo e a temperatura exigem uma justificativa definida. Os limites dependem do produto, do processo, da jurisdição, da análise de perigos e dos procedimentos validados da planta industrial. Os equipamentos devem permitir que a planta industrial siga seus próprios valores e registros; não podem substituí-los.
Registro de controle: Uma verificação a cada 30 minutos não é necessariamente melhor do que uma a cada 60 minutos. A frequência só é defensável quando permite detectar a perda de controle a tempo de identificar, reter e avaliar o produto afetado segundo o plano validado da planta industrial.
Separe a inspeção oficial das verificações de qualidade sob controle da planta industrial
“Inspeção” pode se referir a diferentes autoridades e finalidades. As inspeções governamentais são realizadas com base em leis e em um sistema específico de inspeção. Separadamente, a planta industrial pode realizar verificações das condições de recebimento, monitoramento HACCP, verificação de sanitização, classificação da qualidade dos cortes, controle de peso, verificação da integridade das ferramentas, detecção de materiais estranhos, inspeção das embalagens e verificação dos rótulos. Essas atividades não são intercambiáveis só porque todas observam o produto.
Para estabelecimentos avícolas dos Estados Unidos, o 9 CFR 381.36 determina as instalações e os locais destinados à inspeção oficial em linha e fora de linha, conforme os sistemas aplicáveis. No contexto do New Poultry Inspection System, o regulamento inclui estações de verificação fora de linha antes e depois do resfriador. Esses são pontos de inspeção oficial, e a planta industrial não pode substituí-los com base no princípio geral de “inspecionar antes de agregar valor”.
Para os animais de abate, o 9 CFR 307.2 define os locais especificados e as instalações para a inspeção final e a retenção de produtos, além de incluir disposições sobre separação, sanitização e drenagem. Nesse caso, a configuração oficial é determinada pelas regulamentações locais e pela autoridade de inspeção designada. A lógica deste guia se aplica às verificações realizadas pelos estabelecimentos.
O requisito para aves não define a inspeção final de animais de abate, e a regra para instalações de animais de abate não substitui o sistema de inspeção avícola aplicável. Defina e mantenha separados os pontos oficiais de inspeção de cada espécie e programa de inspeção.
Posicione uma verificação controlada pela planta industrial onde o resultado ainda possa influenciar o desfecho. A verificação da qualidade dos cortes deve ocorrer antes que peças de várias unidades sejam misturadas, caso a rastreabilidade ou o retrabalho se percam após a mistura. Uma verificação da integridade das lâminas precisa definir a resposta para os produtos feitos desde a última verificação aprovada. A verificação de peso deve ser posicionada de modo a separar as embalagens abaixo ou acima do peso, sem devolver os produtos rejeitados a uma linha sem controle.
Teste de responsabilidade: Identifique o responsável ao lado de cada verificação: inspetor oficial, equipe de segurança de alimentos, equipe de qualidade, operador de produção ou manutenção. Se 5 verificações compartilham um rótulo, mas têm 5 autoridades e destinações diferentes, elas não correspondem a um único ponto de inspeção intercambiável.
Identifique incompatibilidades entre espécie e processo antes de comprar mais automação
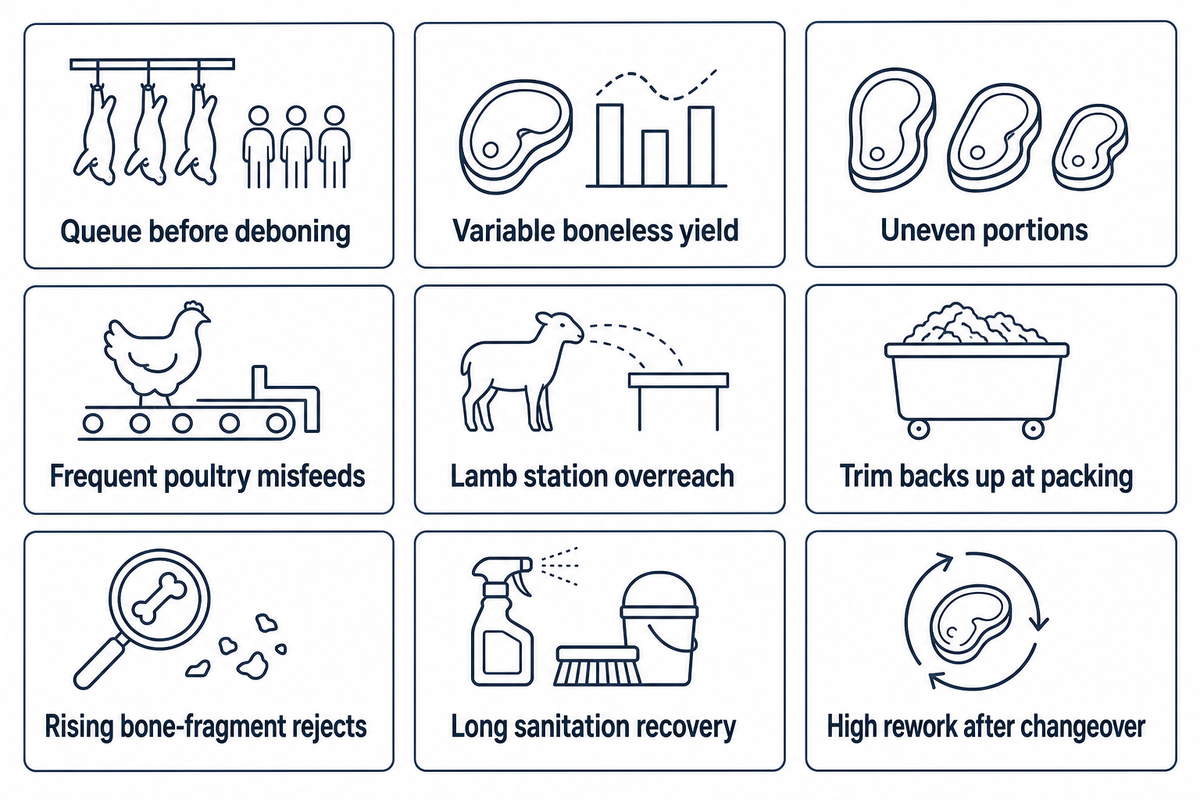
Uma fila, um corte inconsistente ou uma reclamação sobre rendimento são sintomas de um problema maior. Os responsáveis pela inspeção mencionados na seção anterior ajudam a distinguir um defeito do produto de uma falha na transferência entre etapas ou no equipamento. A primeira pergunta deve ser: “que evidências distinguem entrada, especificação, operação, higiene, inspeção e embalagem final?” Automatizar uma tarefa bem definida pode ajudar a estabilizar o processo. Também pode expor variações no produto, formar uma fila mais rapidamente ou aumentar o número de peças rejeitadas quando a apresentação e os critérios de aceitação não estão definidos.
Estudos revisados por pares sobre automação no processamento de carnes alertam que os benefícios nem sempre são evidentes e exigem uma justificativa específica para cada planta industrial. Uma revisão de 2025 também descreve a variação de tamanho e a deformabilidade do produto como limitações persistentes para a detecção e o corte adaptativo. Mais uma vez, esses resultados servem como alerta para o diagnóstico, e não indicam que a automação seja preferível aos sistemas manuais.
O processamento moderno de carnes pode combinar técnicas de corte manual, equipamentos adicionais, projeto modular e segmentação baseada em visão computacional. Nenhuma dessas opções minimiza perdas automaticamente. Uma classificação de “alta eficiência” não comprova nada sem que o fornecedor especifique a combinação de produtos, a produção, a mão de obra e as utilidades industriais, além de definir o método de teste.
| Categoria de incompatibilidade / sintoma observado | Evidências que corroboram | Limite a verificar | Mudança a evitar |
|---|---|---|---|
| Fila antes da desossa | Padrão de chegada, orientação do produto, ciclo de trabalho | Apresentação versus ritmo real da estação | Acelerar o corte na etapa anterior |
| Variação no rendimento de carne desossada | Classe da carcaça, especificação do corte, recuperação de aparas, retrabalho | Combinação de produtos de entrada e base de medição | Presumir que a máquina garante o rendimento |
| Porções irregulares | Geometria do produto de entrada, distribuição de peso, estado da lâmina/ferramenta | Condicionamento do produto e método de aceitação | Tornar o limite mais rigoroso sem avaliar a capacidade do processo |
| Alimentação incorreta frequente de aves | Carregamento nos suportes, tamanho da ave, orientação, imagens dos sensores | Apresentação e faixa de variantes | Aumentar a velocidade do transportador |
| Exigências excessivas na estação de trabalho para cordeiros | Altura de trabalho, alcance, dispositivo de fixação e vídeo da tarefa | Fatores humanos e suporte do produto | Copiar uma estação de trabalho para bovinos em escala menor |
| Acúmulo de aparas na embalagem | Sequência de SKUs, trocas de contentores, ciclo de pesagem e embalagem | Embalagem final, não capacidade de corte | Adicionar outra estação de aparagem |
| Aumento das rejeições por fragmentos de osso | Trajeto do corte, condição da lâmina, anatomia, teste de desafio do detector | Geração versus detecção | Confiar apenas na detecção |
| Demora na recuperação após a sanitização | Mapa de drenagem, registro de acesso, tempo de desmontagem, constatações pré-operacionais | Projeto higiênico e instalações industriais | Aumentar a velocidade de produção antes de garantir a facilidade de limpeza |
| Muito retrabalho após a troca de produto | Receita de processo, ferramentas, verificações da primeira peça e amostras retidas | Verificação da troca e controle de variantes | Automatizar uma configuração sem controle |
Integração e evidências de aceitação antes de solicitar uma proposta para a linha
Para comparar propostas semelhantes, forneça o mesmo conjunto de evidências a todos os possíveis fornecedores. Os projetos propostos devem incluir representações dos produtos ou da anatomia, como amostras aprovadas, planos de corte e premissas para turnos e combinações de produtos. Também devem apresentar os limites das zonas de utilidades industriais e higiene, as inspeções oficiais, as verificações da planta industrial, as embalagens disponíveis, os dados e controles do processo, um plano de troca de produto e o método de aceitação proposto. Peça aos fornecedores que indiquem as exclusões, em vez de deixá-las ocultas no preço total.
Para personalizar uma linha de produção de carnes, mantenha juntos os trajetos do produto e as evidências. O conjunto de evidências solicitado deve indicar quais funções alteram o produto e quais funções o verificam.
A aceitação exige evidências sobre o produto (corte, massa, defeito, embalagem e lote) e o processo (ritmo, fila, alarme, rejeição e troca de produto). Especifique se uma verificação libera uma unidade, um lote ou apenas uma investigação.
Uma patente de peças de aves publicada em 2025 e indicada como pendente na consulta feita em setembro de 2026 descreve suportes, estações de transporte e corte, um raspador, sensores para situações de travamento ou alimentação incorreta, proteções e controles de parada. Essa é uma entre muitas áreas possíveis de investigação. Não representa um padrão. Tampouco comprova uma implementação comercial ou uma peça da Shengtu. A questão fundamental para a aquisição é se o conceito oferecido consegue detectar e gerenciar as situações anormais que podem surgir no projeto proposto.
A declaração de capacidade da Shandong Shengtu Bufan Intelligent Technology Co., Ltd. descreve seu escopo como pesquisa e fabricação de máquinas para processamento de alimentos e integração digital de plantas industriais completas, incluindo integração de linhas, suporte a atualizações OTA, caixas de controle com pouco código, gateways multiprotocolo, visão computacional e algoritmos de borda. Essas informações sobre capacidades foram fornecidas pela empresa. Confirme quais funções, interfaces, registros de software e testes de aceitação estão incluídos na oferta.
Limite da intenção de busca: As buscas por “linha de corte de carne bovina, cordeiro e aves à venda” ou “custo de linha de corte de carne bovina, cordeiro e aves” misturam escopos comerciais diferentes. Este guia explica as evidências; a página da solução apresenta a configuração e a cotação.
Com o conjunto de evidências preparado, use a linha de corte e desossa de carnes da Shengtu para conversar sobre configuração, materiais, layout, entrega e cotação. Este guia pressupõe que as decisões sobre os aspectos comerciais da oferta serão tratadas nessa página; use o canal de contato para dúvidas específicas do projeto.
Verificação da proposta: Um teste acompanhado de 6 horas, com 3 variantes de produto e 2 trocas de produto, só será significativo se a população de amostras, as definições de produto aprovado e rejeitado, as regras de retrabalho, o tratamento do tempo de parada, o método de medição e a autoridade responsável pela aprovação forem acordados antes do teste.
Converse sobre seu conjunto de evidências para a linha de corte
Perguntas frequentes
O que é uma linha de processamento de carnes?
Uma linha de processamento de carnes é um fluxo de trabalho conectado que conduz o produto por etapas definidas, em vez de consistir em uma única máquina, com transferências controladas, verificações da planta industrial e registros de aceitação.
O processo completo pode incluir abate, preparação da carcaça, resfriamento, corte, desossa, processamento adicional, inspeção e embalagem. Nesse processo, entra uma carcaça, ave ou peça em estado definido; saem cortes, aparas e subprodutos especificados; e cada estação segue a mesma combinação de produtos, o mesmo plano de higiene e o mesmo ritmo de embalagem final. Um limite de projeto útil também identifica os responsáveis pela refrigeração, pelos pontos oficiais de inspeção, pelo retrabalho e pela embalagem, para que essas responsabilidades não se percam entre fornecedores.
Como se chama uma seção de corte de carnes?
Dependendo da espécie, do estado do produto recebido e do escopo do projeto, as plantas industriais podem chamar essa área de sala de corte, sala de desossa, área de fabricação ou área de corte de aves.
O nome depende da espécie, do estado do produto recebido e do escopo. Defina as entradas e os produtos vendáveis; duas “salas de desossa” podem exigir suportes, estações de trabalho, limites de higiene, funções de inspeção e trajetos de embalagem final diferentes. Por isso, é mais útil especificar os estados do produto, as transferências controladas, os trajetos de pessoas e materiais, as utilidades industriais, as verificações e os registros de aceitação dentro da sala do que apenas dar um nome a ela.
O que velocidades maiores na linha significam para os trabalhadores e a segurança dos alimentos?
Um ritmo mais alto na etapa anterior aumenta o volume de chegadas, mas não comprova que a sala de corte consiga manter uma produção aprovada e segura nas condições planejadas de equipe, higiene, inspeção e embalagem final.
Avalie em conjunto o conteúdo do trabalho em cada estação, a equipe, a força, a postura, o alcance, a condição das ferramentas, as pausas, a sanitização, a inspeção, o retrabalho, as filas e a embalagem final. Acompanhe os produtos aprovados e os sinais de controle, não apenas a velocidade do transportador. No estudo PULSE da FSIS de 2025, 46% dos trabalhadores avaliados no processamento de suínos apresentavam alto risco de distúrbios musculoesqueléticos, e mais de 42% relataram dor moderada a intensa nos membros superiores; os efeitos ainda variaram entre estabelecimentos. Esses números não definem a velocidade de uma linha de corte. Eles mostram por que a planta industrial precisa avaliar as pessoas, as tarefas e os controles relacionados ao próprio ritmo de produção. As decisões de bem-estar animal na linha de abate continuam sendo tomadas na etapa anterior, embora o ritmo dessa etapa possa afetar a transferência entre processos.
O que muda no corte de carne bovina, cordeiro e aves?
Primeiro, defina o estado do produto, a categoria do processo e o uso pretendido; depois, leve em conta a anatomia e o manuseio de cada espécie antes de selecionar equipamentos, estações e controles compartilhados ou específicos para cada espécie.
Carne bovina, cordeiro e aves diferem no tamanho e na geometria das peças de entrada, na estrutura óssea, no método de suporte, na altura de trabalho, na combinação de porções e na preparação da etapa anterior. Nem mesmo um transportador compartilhado elimina essas limitações. Documente os dois níveis para que o fornecedor distinga as estações realmente compartilhadas dos dispositivos de fixação, ferramentas, sensores e verificações específicos de cada espécie.
Como estimar a capacidade de uma linha de corte?
Estime a capacidade com base na demanda de produtos vendáveis, nos minutos de produção disponíveis e na transferência aprovada mais lenta e repetível, considerando as condições planejadas de combinação de produtos, equipe, sanitização, inspeção, retrabalho e embalagem final.
Use a mesma base de produto em todas as estações necessárias. Inclua pausas, limpeza, trocas de ferramentas e de produto, inspeção, acúmulo, retrabalho e paradas para embalagem. Trate o resultado como uma faixa de planejamento até que sejam acordados testes com produtos representativos, equipe, layout e condições de aceitação. A capacidade nominal da máquina mais rápida não determina a produção de um turno completo.
Quanto custa uma máquina de corte de carnes?
Não há um preço único justificável para uma linha de corte completa sem um escopo de projeto definido, que abranja os equipamentos, os controles, a instalação, a documentação e os testes de aceitação.
O custo varia conforme a espécie, o estado do produto de entrada, o número de estações, a automação, os materiais em contato com o produto, os controles, a inspeção, a embalagem, a documentação, a instalação, o destino e os critérios de aceitação. O preço de uma máquina de corte independente não representa o custo de um projeto para uma sala inteira. Prepare primeiro o conjunto de evidências e, em seguida, solicite uma configuração e uma cotação com base no mesmo escopo.
Como este guia foi elaborado
O guia de planejamento compara evidências públicas da FAO, de órgãos governamentais e reguladores e de estudos revisados por pares com as decisões sobre a sala de corte que o comprador precisa documentar. A Shengtu forneceu seu perfil corporativo e declarações de capacidade, mas não foram usados testes privados em plantas industriais, resultados de clientes, estudos de rendimento nem referências de capacidade de processamento. Os valores do projeto ainda exigem testes com produtos, análise de conformidade local e um plano de aceitação acordado.
Referências e fontes
- FAO: orientação sobre corte e processamento adicional de carnes
- 9 CFR 417.2: análise de perigos e plano HACCP
- 9 CFR 416.2: áreas e instalações do estabelecimento
- 9 CFR 381.36: estações de inspeção de aves
- 9 CFR 307.2: instalações para inspeção de animais de abate
- USDA FSIS: orientação sobre HACCP
- USDA FSIS: estudo PULSE de suínos de 2025
- Estudo revisado por pares sobre ergonomia no processamento de carnes
- Revisão de 2025 sobre robótica no processamento de carnes
- Departamento de Agricultura da Carolina do Norte: diretrizes para instalações de processamento de carnes e aves
- Animal Frontiers: lições sobre automação no processamento de carnes
- EP4507500A1: publicação de patente sobre processamento de peças de aves