Связаться с компанией Shengtu Bufan

Машины для панировки и нанесения кляра на пищевых предприятиях
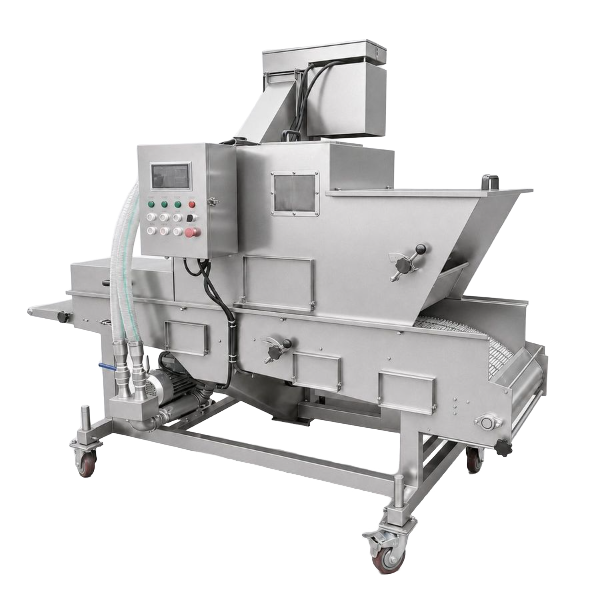
Машина для панировки наносит на движущийся по ленте продукт предварительную мучную обсыпку, кляр и панировочную крошку вместо ручного покрытия. На линии глубокой переработки она располагается между формовочным или порционным оборудованием и жарочной установкой. Её задача — удерживать количество покрытия в пределах, допустимых для маркировки вашего продукта. Эта страница предназначена для пищевых предприятий, которые выбирают компонент производственной линии, а не настольное оборудование для кухни.
Shengtu Bufan проектирует, производит и вводит в эксплуатацию участок нанесения покрытия в линии глубокой переработки: оборудование для предварительной мучной обсыпки, нанесения кляра и крошки, а также барабанную панировочную машину. Размеры подбираются под ваш продукт и шаг существующего конвейера. Сообщите нам продукт, целевой выпуск продукции и используемую крошку — мы подготовим компоновку участка и письменное коммерческое предложение. Около 80 процентов основного пищевого оборудования мы изготавливаем на собственном заводе, а не закупаем для последующей продажи под своим брендом.
Мы производим оборудование для пищевой промышленности в Чжучэне, провинция Шаньдун, на территории промышленного кластера пищевого оборудования Чжучэна. У нас также есть филиалы в Циндао, Чанчжоу и Вэйфане. За ваш запрос от первого чертежа до пусконаладочных работ отвечает назначенный инженер проекта. На технические вопросы мы отвечаем в течение 1 рабочего дня.
- Письменное коммерческое предложение в течение 1 рабочего дня
- Стандартная машина отгружается через 30 рабочих дней после поступления предоплаты и согласования чертежей
- 5 способов нанесения покрытия на одном участке
- Принимаем заказы даже на 1 машину
Фотографии продукта, технологические рецепты и спецификации крошки, которые вы нам отправляете, остаются внутри команды проекта.
Возможности линии, сроки и минимальный заказ — кратко
5 фактов, которые покупателю нередко приходится запрашивать по электронной почте трижды. Каждый из них — наше обязательство, а не диапазон, взятый из рыночных данных.
1 рабочий день
Письменное коммерческое предложение по вашему продукту, целевому выпуску продукции и напряжению питания
5 способов нанесения покрытия
Предварительная мучная обсыпка, погружное нанесение кляра, нанесение кляра водопадом, нанесение крошки, барабанная панировка
1 машина
Минимальный заказ. Заказ на 1 единицу — полноценный заказ, а не исключение из правил
30 рабочих дней
Для стандартной машины, после поступления предоплаты и согласования чертежей
От 30 до 45 дней
Для индивидуальных решений и участков с несколькими машинами
Условия заказа
Гарантия и запасные части указываются в коммерческом предложении и договоре
5 типов оборудования на одном участке нанесения покрытия
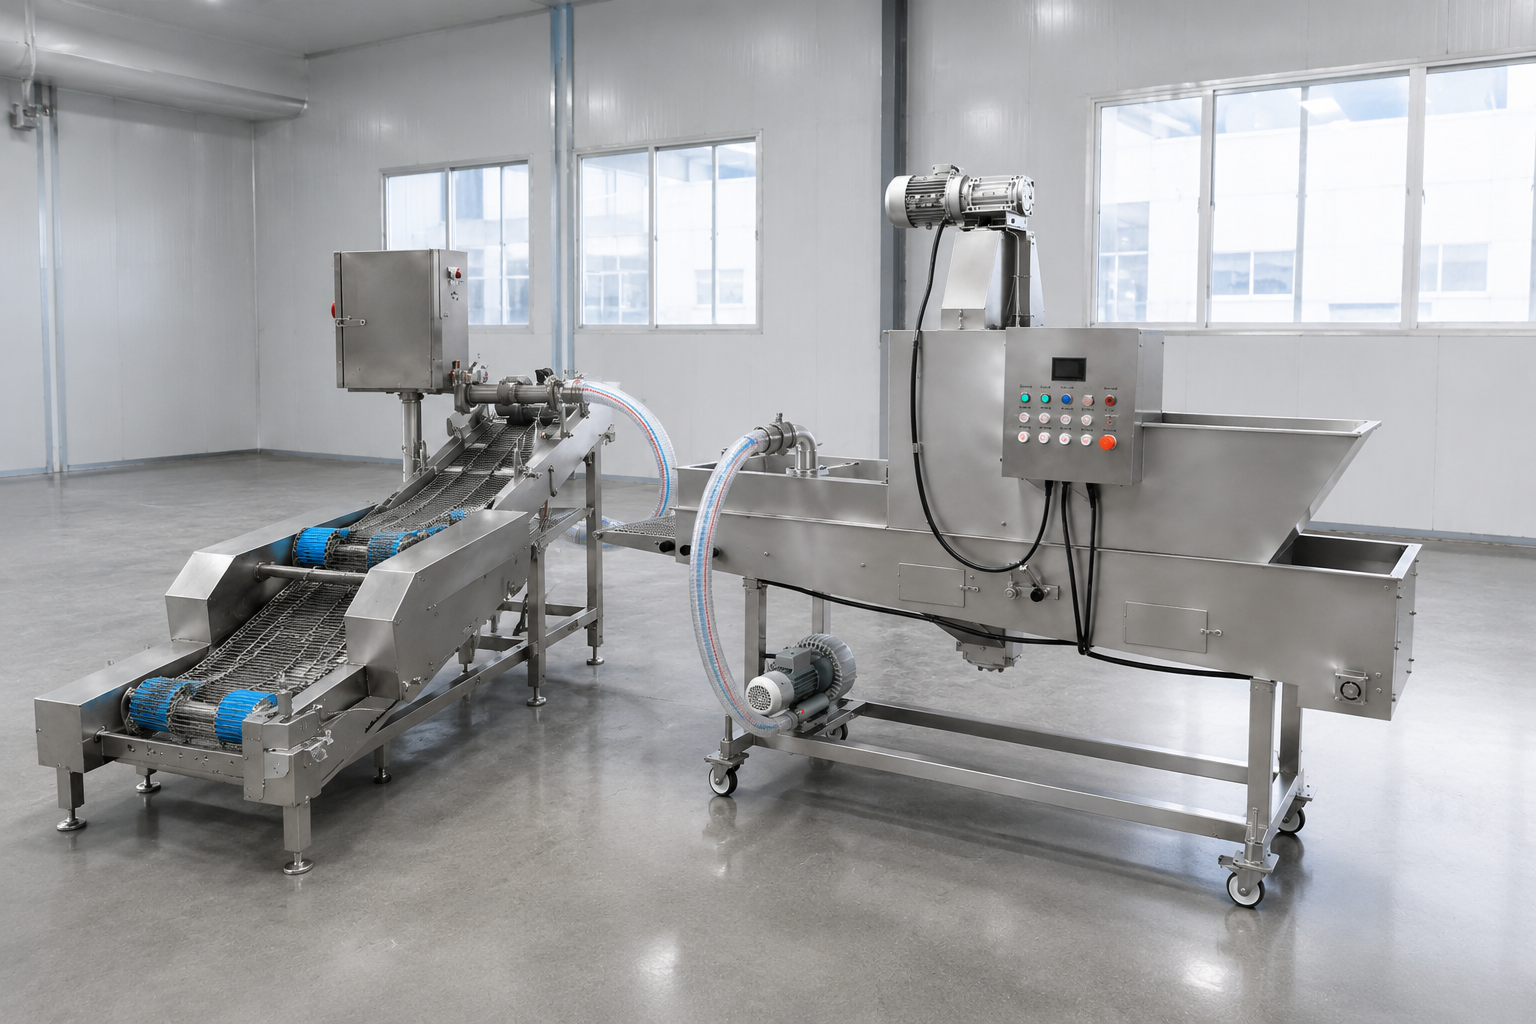
Промышленную машину для панировки редко приобретают отдельно. То, что покупатели называют автоматической машиной для нанесения кляра и панировки, на практике представляет собой 3 или 4 последовательные станции. Их порядок на участке нанесения кляра и панировки определяется технологией, а не предпочтениями. При ручной панировке вся цепочка зависит от одного работника — поэтому результат меняется.
Патент США US20100047411A1 описывает машину для панировки с подачей продукта конвейером от предшествующего оборудования, например машины для нанесения кляра. Именно такой порядок используется на каждом предприятии.7
Оборудование для предварительной мучной обсыпки
Наносит на поверхность продукта тонкий сухой слой, за который может удержаться влажный кляр. Предварительная мучная обсыпка — самый недорогой способ снизить потерю покрытия, и именно эту станцию покупатели чаще всего пытаются исключить.
ПрименениеПодходит для формованных котлет, филе цельной мышцы и продукта с влажной поверхностью, сразу после маринатора.
Оборудование для погружного нанесения кляра
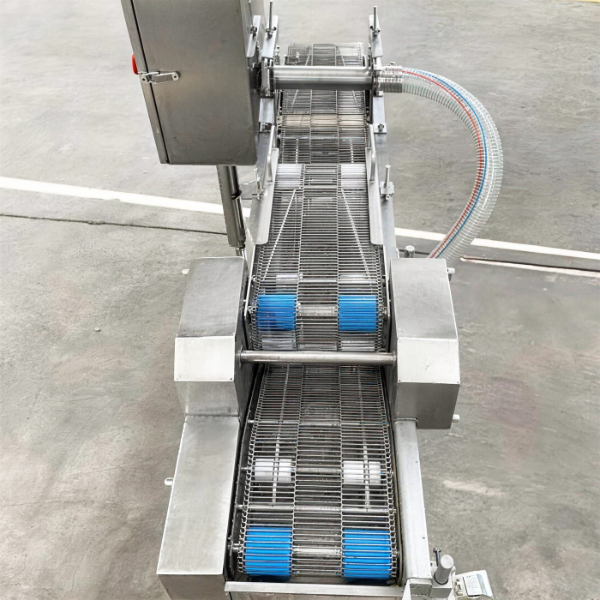
Погружает продукт в кляр с помощью погружного конвейера, одновременно смачивая все его поверхности. Этот способ применяют для толстого покрытия и систем на основе яичной смеси для обмакивания.
Открытая сетчатая проволочная лента и прижимные ролики удерживают продукт на расстоянии друг от друга и в нужном положении.
ПрименениеПодходит для отбивных в стиле тонкацу, морепродуктов с толстым покрытием и овощей, которые нужно полностью покрыть кляром.
Оборудование для нанесения кляра водопадом
Автоматическое оборудование водопадного типа создаёт падающую завесу кляра над продуктом на открытой сетчатой ленте, а излишки возвращает в систему. В патенте США US4058083A описана именно такая конструкция: открытый сетчатый проволочный конвейер принимает продукт, расположенный на расстоянии друг от друга и ориентированный в нужном положении, а кляр подаётся сзади.
ПрименениеПодходит для жидкого кляра, обеспечивающего сцепление, темпуры и высокоскоростных линий с коротким временем обработки.
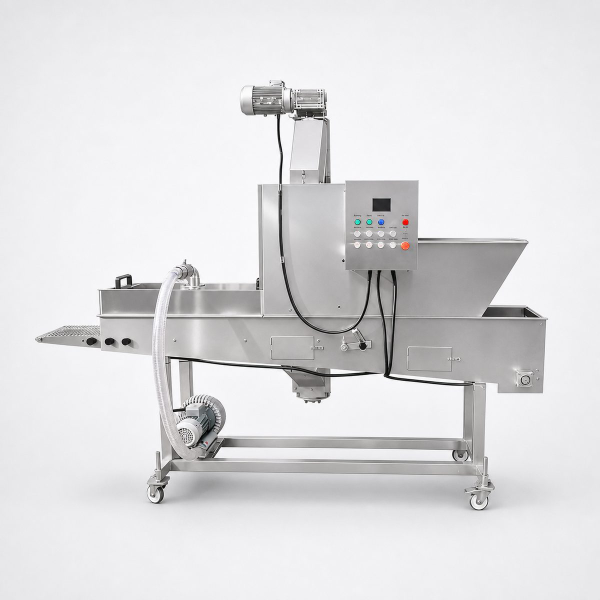
Оборудование для нанесения панировочной крошки
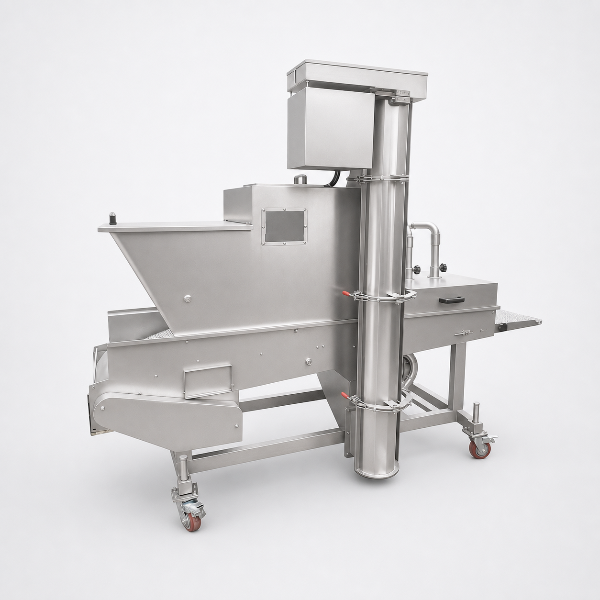
Вертикальный элеватор для возврата крошки
Вертикальный элеватор возвращает излишки крошки в бункер вместо того, чтобы отправлять их в отходы.
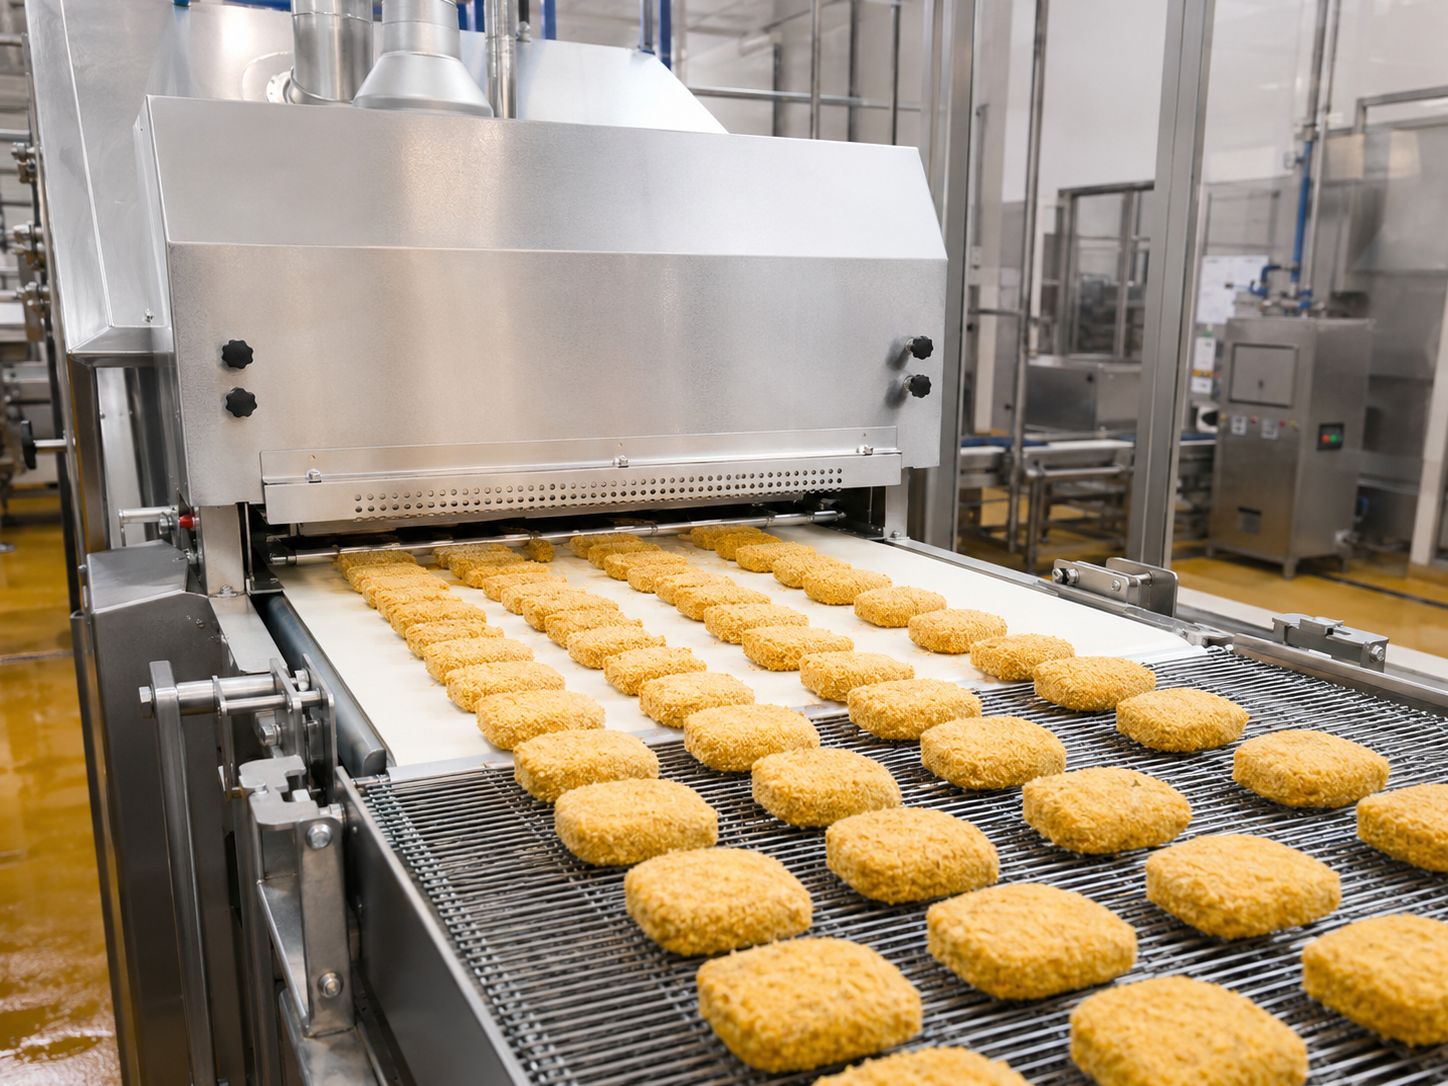
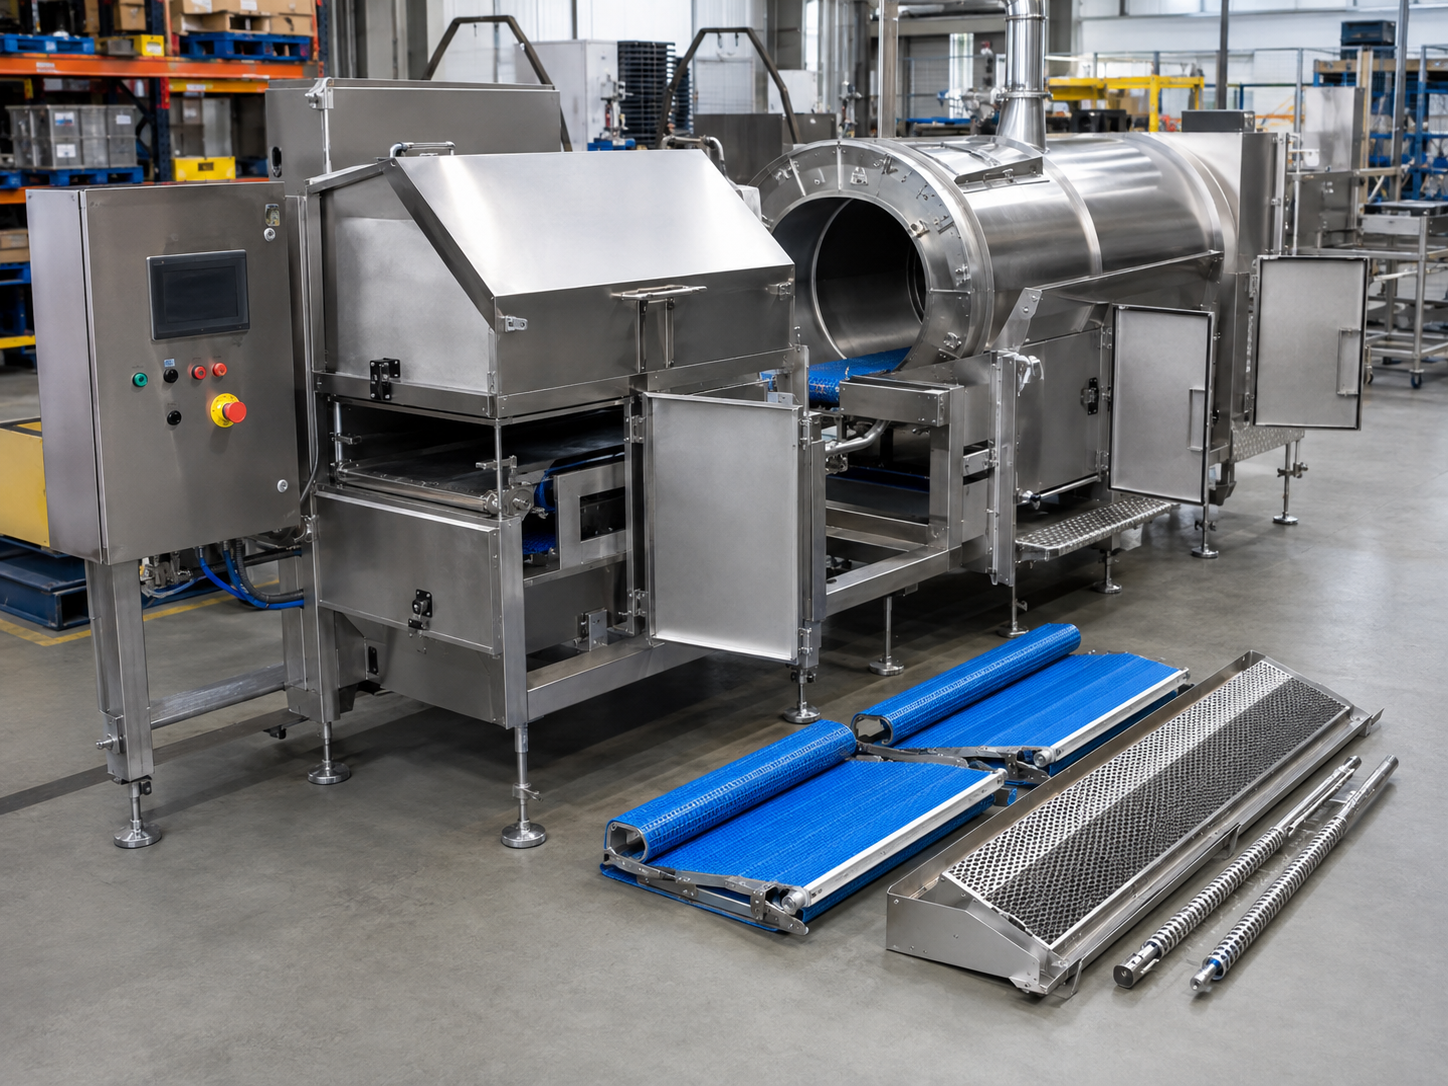
Продукт проходит по нижнему слою крошки, сверху на него подаётся ещё один слой, после чего излишки удаляются и возвращаются в бункер. Глубину нижнего слоя и интенсивность подачи верхнего настраивают совместно, чтобы крошка равномерно распределялась по ленте, а не скапливалась в центре. Лента снимается для мойки: именно контур циркуляции крошки чаще всего затрудняет работу уборочной бригады.
ПрименениеПодходит для панировочных сухарей, крекерной крошки, панко и хлопьев темпуры на плоских продуктах или продуктах с небольшим рельефом.
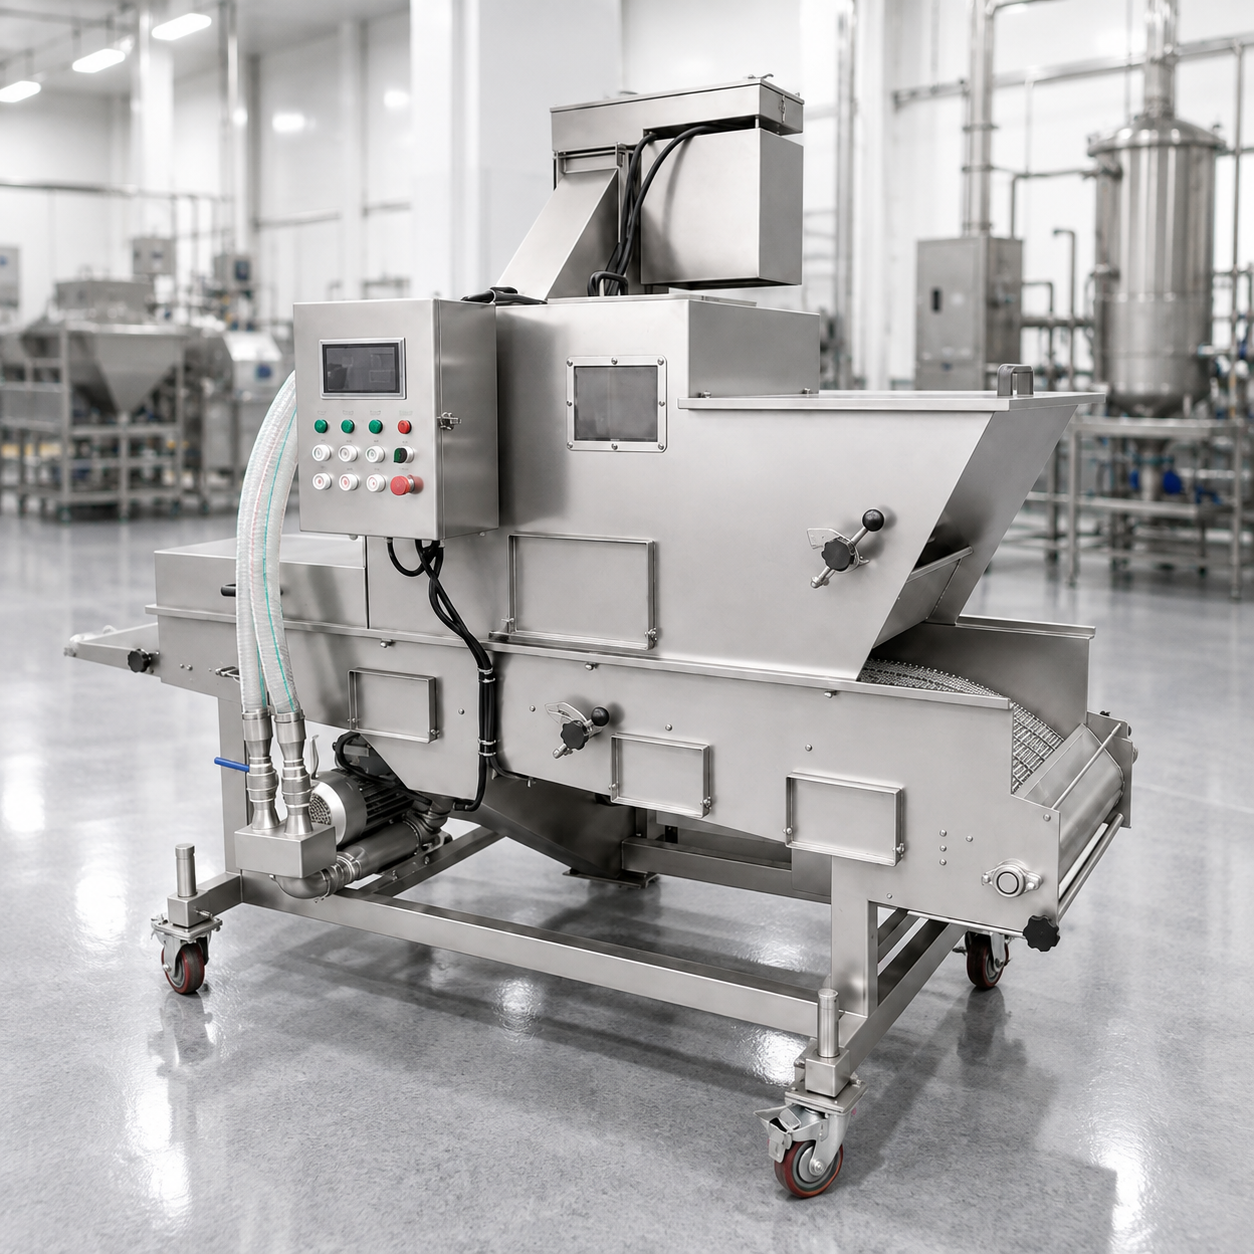
Барабанная панировочная машина
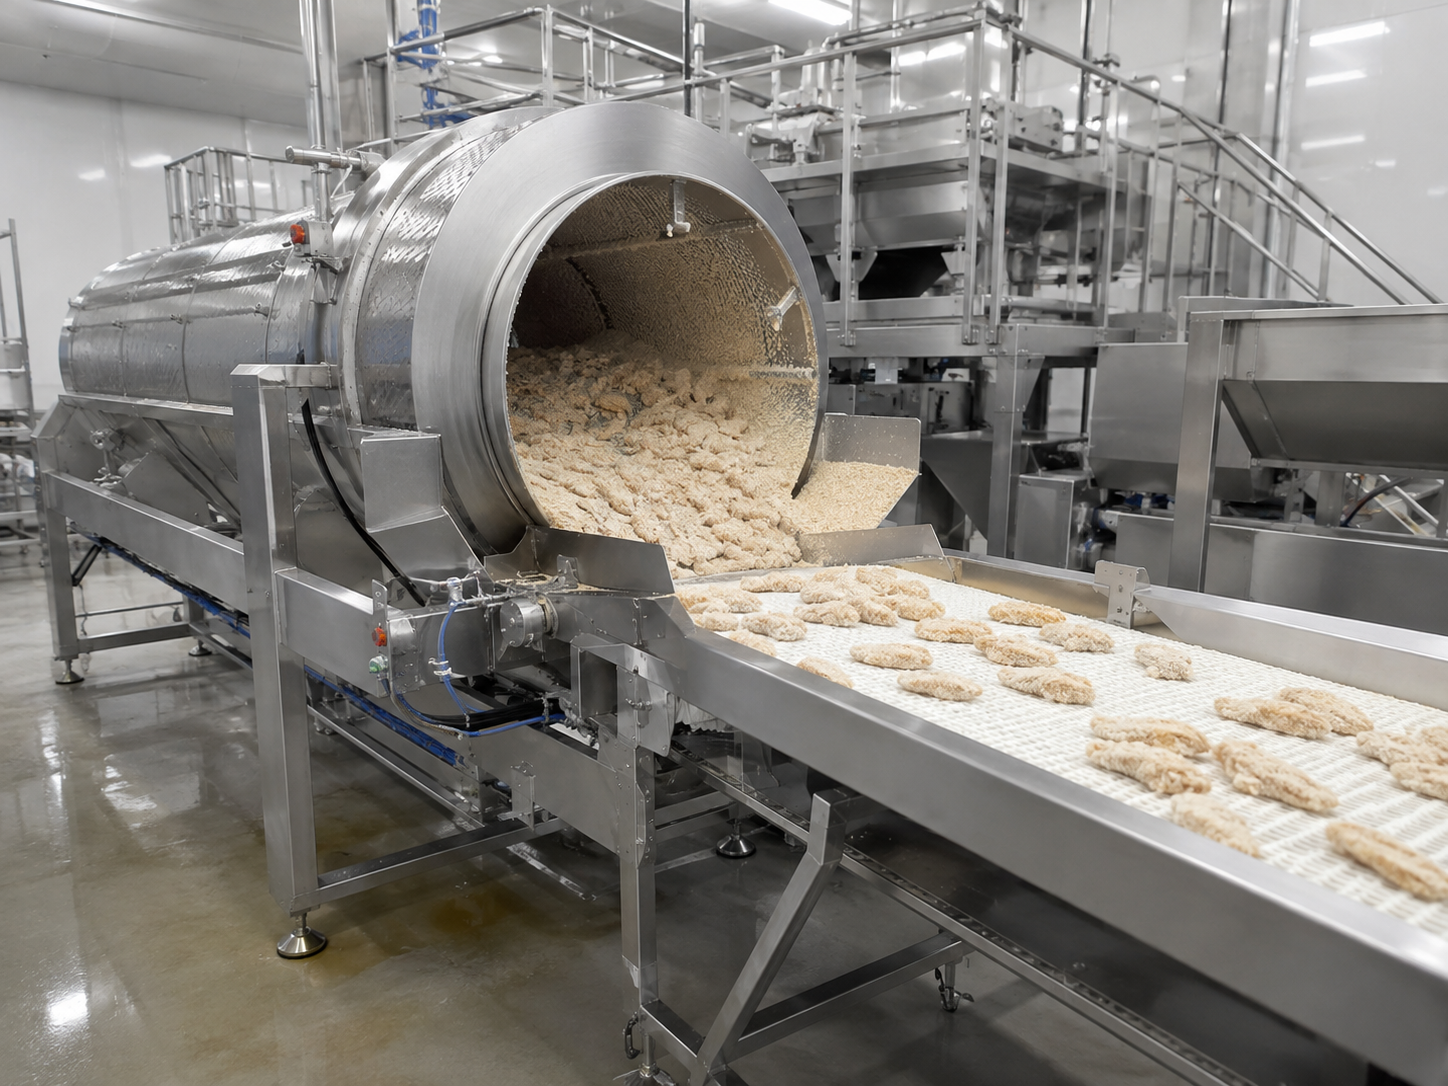
Продукт перекатывается во вращающемся барабане с крошкой, а не проходит под её потоком. При перекатывании крошка достигает поверхностей, которые не покрыть на плоской ленте. Поэтому этот способ подходит продуктам неправильной формы.
ПрименениеПодходит для частей с костью, неровных наггетсов, покрытия мукой в домашнем стиле и любых продуктов, одна сторона которых остаётся непокрытой при нанесении на плоской ленте.
Интеграция участка
- Мы поставляем станции единым участком с согласованной скоростью лент и общей высотой рам. До начала механического проектирования мы согласуем точки подключения к формовочной машине перед участком и жарочной установке после него.
- Зубчатые рычаги с секторным механизмом позволяют вручную, без инструментов, регулировать зазор погружного конвейера.
- Скорость ленты, зазор погружного конвейера и глубину слоя крошки можно регулировать на машине, а не только задать при сборке. Это позволяет приспособить участок к смене продукта. Если шаг вашего существующего конвейера задан, мы подстроим оборудование под него, и вам не придётся перестраивать линию.
Продукты и материалы для покрытия, с которыми работает линия
Тип основы влияет на выбор машины сильнее, чем технологический рецепт. Формованные котлеты и филе грудки цельной мышцы по-разному ведут себя под одним и тем же потоком крошки. Измерения показывают, что покрытие овощей удерживается хуже, чем красного мяса и птицы. Покрытые продукты составляют одну из крупнейших товарных категорий пищевой промышленности, и оборудование для производства пищевых продуктов ниже мы изготавливаем именно для них. Если на готовом продукте указана маркировка, допустимая доля кляра и панировки в его массе определяется требованиями маркировки, а не машиной.1
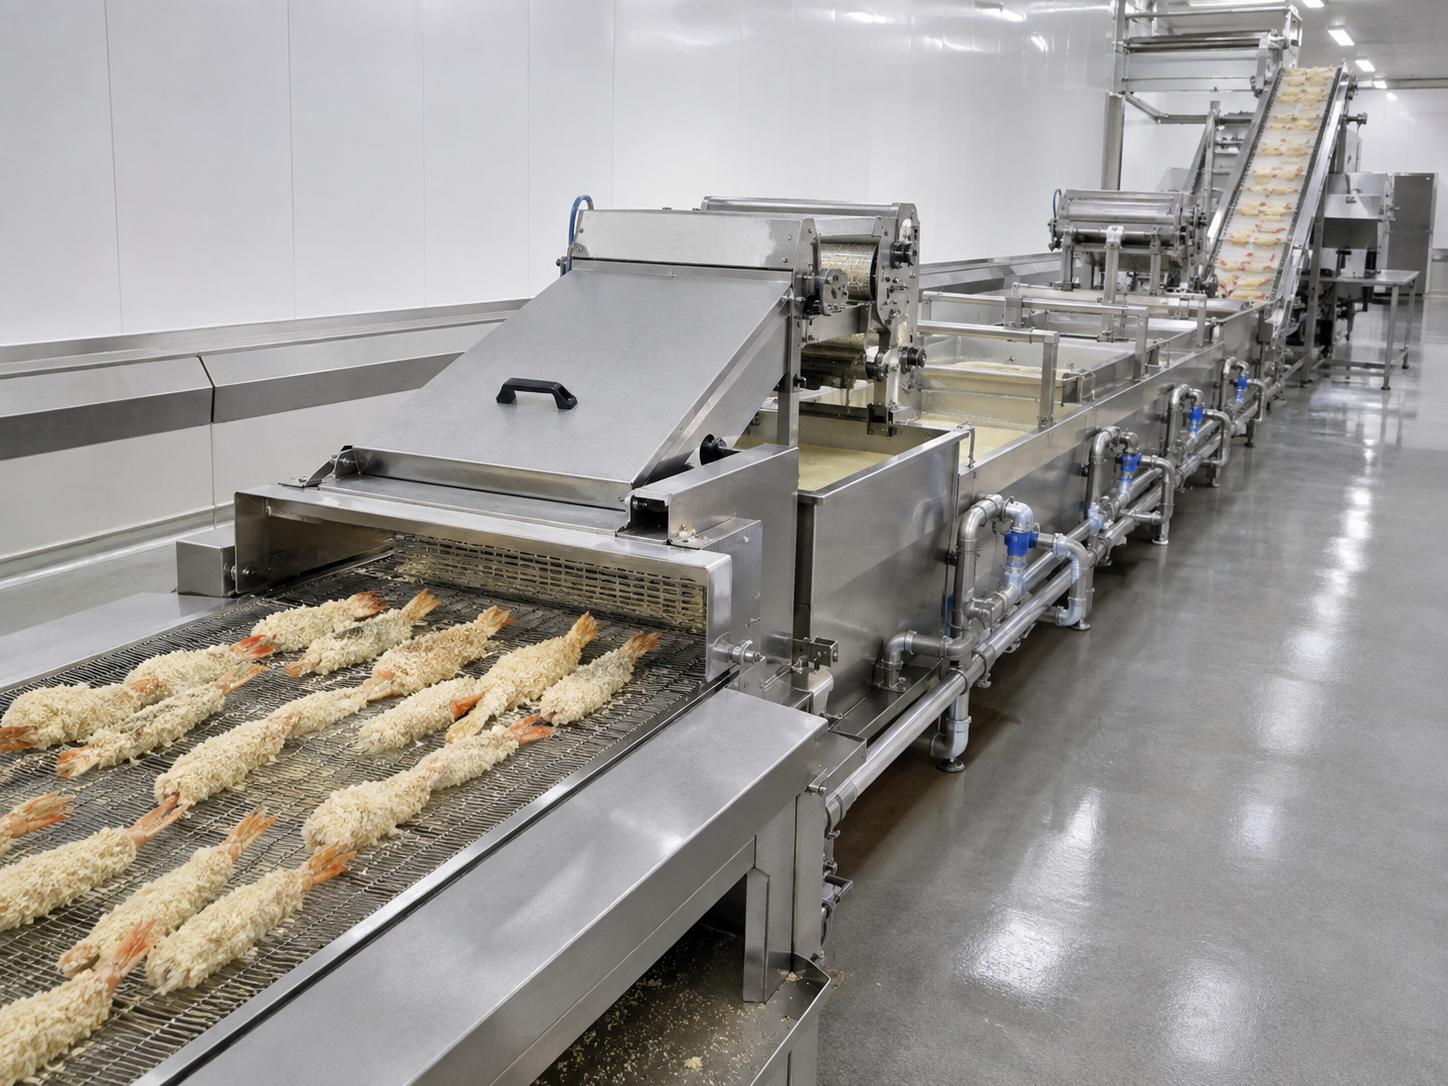
Продукты для нанесения покрытия
| Группа продуктов | Примеры | Как это влияет на машину |
|---|---|---|
| Формованные продукты из птицы | Наггетсы, котлеты, попкорн-чикен, куриные стрипсы | Равномерная высота подходит для нанесения на плоском слое крошки; предварительная мучная обсыпка важна из-за влажной поверхности формованного продукта |
| Продукты из птицы цельной мышцы | Филе грудки, кусочки карааге, крылышки | Различия в форме требуют барабанной панировочной машины или увеличенного зазора погружного конвейера |
| Продукты из птицы с костью | Голень, бедро, половинки тушки | При перекатывании покрывается нижняя сторона; на плоской ленте остаются непокрытые участки |
| Рыба и морепродукты | Филе, рыбные палочки, кальмары, креветки | Количество покрытия на креветках регулируется отдельно и намного выше, чем на мясе |
| Красное мясо | Свиные отбивные, шницель, фрикадельки, стейк в куриной панировке | Для толстого покрытия предпочтительно погружное нанесение |
| Растительные аналоги | Котлеты из соевого и горохового белка, вегетарианские наггетсы, палочки из моцареллы | Из-за низкого содержания белка на поверхности сцепление хуже; поэтому предварительная мучная обсыпка и вязкость кляра играют более важную роль |
| Овощи | Луковые кольца, грибы, цветная капуста, картофельные изделия | Здесь добиться сцепления сложнее всего, а покрытие может составлять большую часть массы готового продукта |
| Сыр и молочные продукты | Палочки из моцареллы, сырные кусочки | Требуется полное покрытие: даже одна пустота приведёт к утечке сыра во фритюрнице |
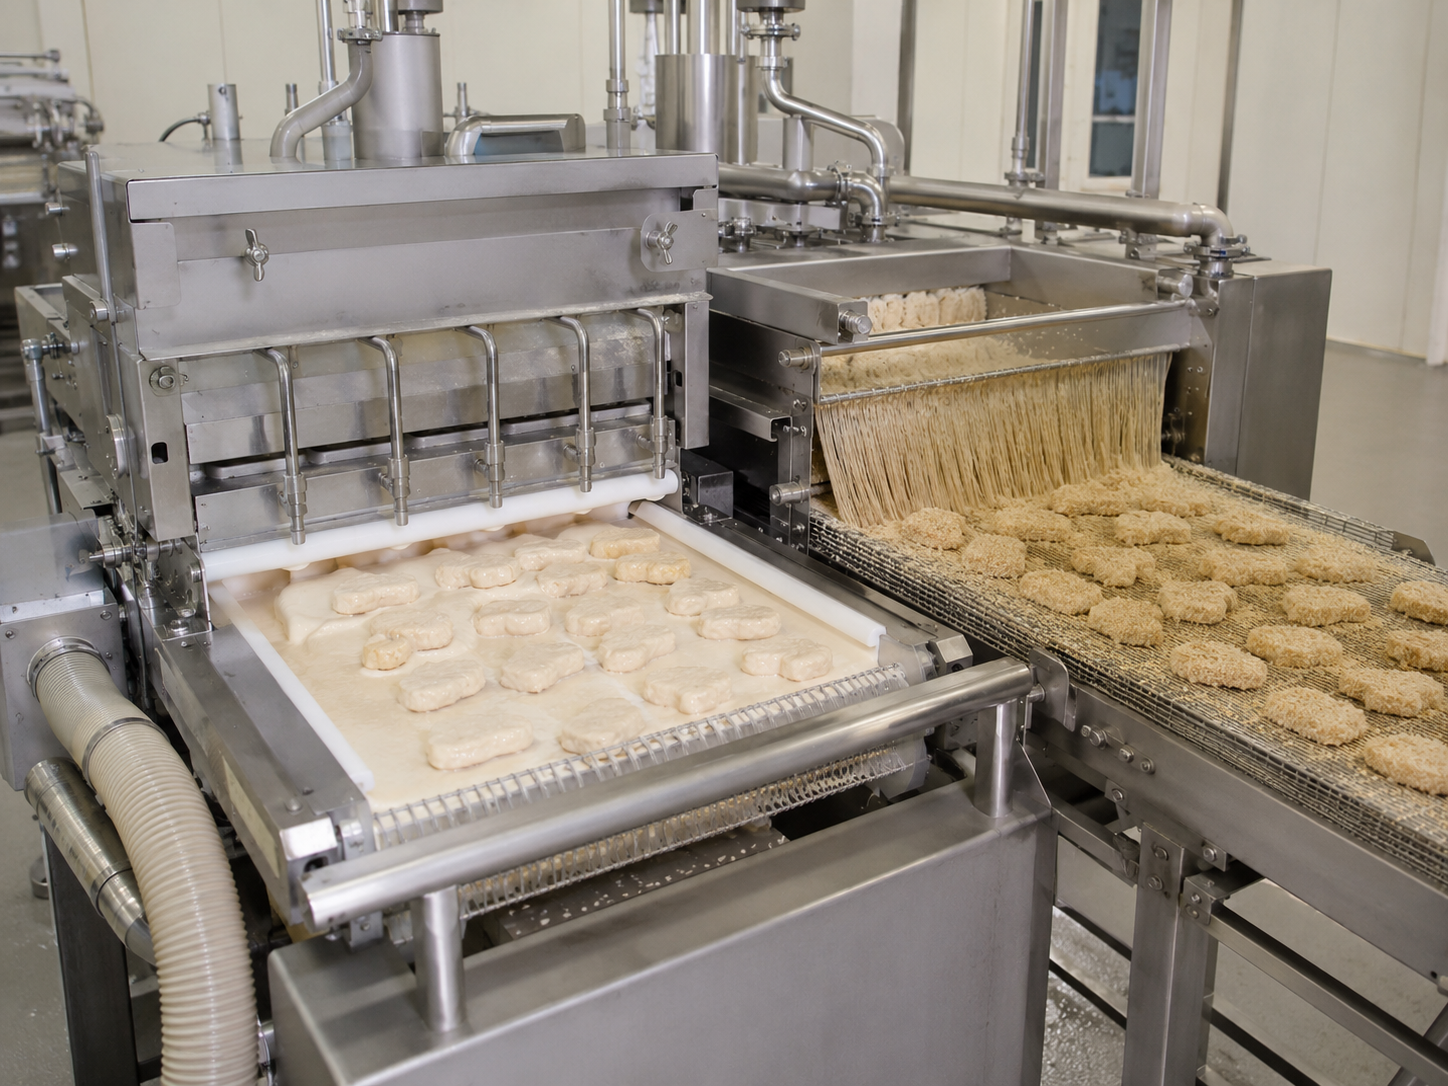
Предварительная мучная обсыпка
Сухое покрытие, которое наносят непосредственно на поверхность продукта. Мучные смеси для предварительной обсыпки уплотняются и хуже сыплются, чем крошка. Поэтому для них нужен отдельный аппликатор с плоскими гибкими лентами, которые механически перемещают порошок, а не полагаются на силу тяжести.
Кляр
Жидкий кляр для сцепления выполняет роль связующего слоя. В кляре для связующего покрытия и темпуры больше сухих веществ, он более вязкий и сам по себе формирует текстуру. Оба вида можно наносить погружением, водопадом или распылением.
Панировочная крошка, крекерная крошка и панко
Крекерная крошка и стандартная панировка — твёрдые, зернистые и стойкие при нанесении. Японские панировочные сухари крупнее, пористее и более хрупкие, поэтому для них требуется отдельная машина.
Жареная курица остаётся основным продуктом этой категории по объёму, и большинство покупателей начинают с оборудования для панировки курицы. Однако тот же процесс панировки подходит для всех перечисленных выше жареных продуктов без смены типа оборудования. Продукты с покрытием больше различаются формой и поверхностью, чем технологическим рецептом.
Если вашего продукта нет в этом списке, отправьте фотографию и укажите массу одной штуки. Мы предпочтём сообщить, что вам подходит другой тип оборудования, чем продать не ту станцию.
Отправить данные для оценки
Технологический инжиниринг
Способы нанесения покрытия и их результаты
Увеличение количества покрытия не даёт бесплатного прироста выхода продукции. Для красного мяса и птицы допустимое количество покрытия составляет 30 процентов. Если оно выше, по маркировке продукт уже считается жареным в кляре, а не панированным. Решать проблему покрытия, увеличивая его количество до 40 процентов, нереалистично, если допустимый предел составляет 30.1
Эта граница сильнее любого рекламного преимущества влияет на выбор оборудования. Ниже приведена таблица решений, которой руководствуются наши инженеры по применению, прежде чем составить перечень станций.
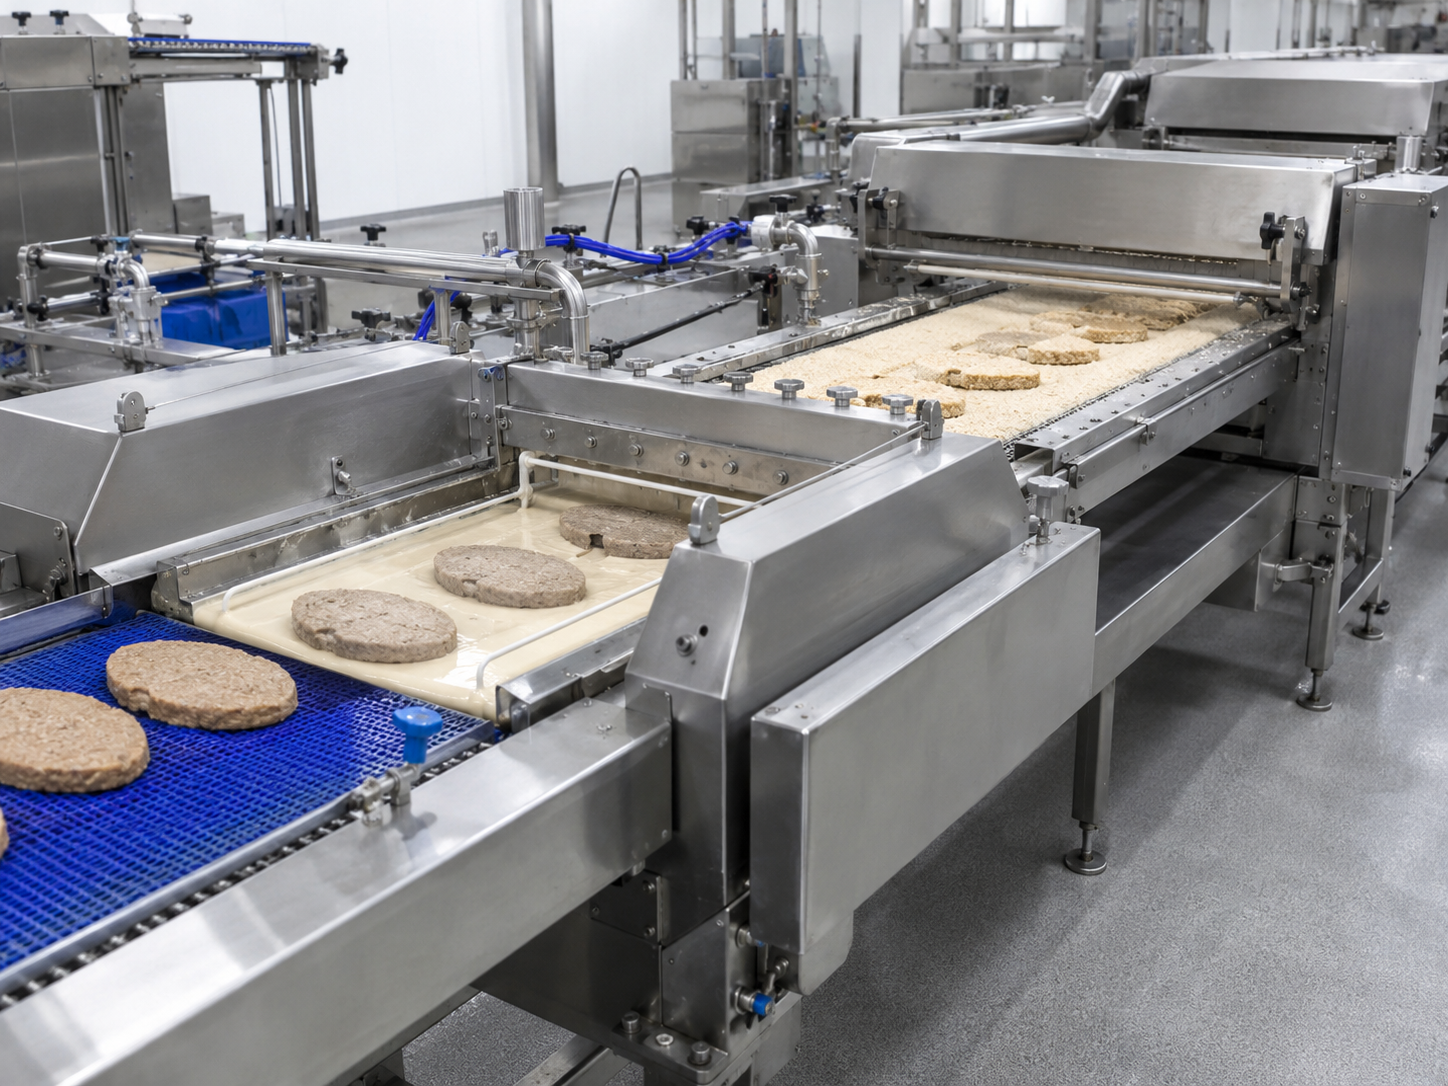
Таблица выбора способа нанесения покрытия
| Способ нанесения | Вязкость кляра | Форма продукта | Толщина покрытия | Хрупкость продукта | Возврат порошка/кляра | Объём работ по мойке |
|---|---|---|---|---|---|---|
| Предварительная мучная обсыпка | Не применяется, сухой продукт | Любые поверхности, особенно влажные | Самый тонкий слой в технологической цепочке | Бережная обработка | Простой возврат сухой смеси | Низкий, сухой контур |
| Погружное нанесение кляра | От средней до высокой | Стандартная высота, требуется заданный зазор | Толстый слой, полное покрытие | Умеренная; продукт удерживается прижимным механизмом | Кляр возвращается из резервуара в циркуляционный контур | Высокий, влажный контур |
| Нанесение кляра водопадом | От низкой до средней | Продукт расположен на расстоянии друг от друга и ориентирован | От тонкого до среднего | Бережная обработка, без погружения | Кляр возвращается насосом, излишки сдуваются | Высокий, влажный контур |
| Оборудование для нанесения панировочной крошки | Не применяется, сухой продукт | Плоский или с небольшим рельефом | От среднего до толстого | Умеренная; крошка подаётся сверху | Излишки крошки возвращаются в бункер | Средний, сухой контур |
| Барабанная панировочная машина | Не применяется, сухой продукт | Неправильной формы, с костью, округлый | Средняя, для внешнего вида в домашнем стиле | Повышенная; продукт перекатывается | Крошка возвращается в барабан | Средний, сухой контур |
3 ошибки при выборе способа нанесения, которые обходятся дорого
Японские панировочные сухари пористые и хрупкие. При дополнительной механической подаче, необходимой для оборудования для мучной обсыпки, они превращаются в мелкий порошок — то есть теряют именно то свойство, ради которого выбрали панко. Специальная машина для нанесения крошки предназначена как раз для того, чтобы избежать такого разрушения.
С увеличением вязкости растёт количество покрытия, поэтому вязкость — основной параметр, влияющий на массу покрытия. Во время работы она также меняется: вода и крошка, попавшие в резервуар вместе с продуктом, разбавляют кляр. Пробы, взятые в лаборатории, плохо подходят для оценки: вязкость зависит от температуры и скорости сдвига, а условия в стакане отличаются от условий в аппликаторе.
Перед замораживанием кляр необходимо закрепить во фритюрнице. Если пропустить этот этап, кляр продолжит стекать на ленте морозильной установки. Продукт начнёт прилипать к ленте, а на местах отслоения покрытия образуются пустоты.
Покупатель фактически приобретает стабильность нанесения покрытия. Равномерное покрытие одинаково закрывает все поверхности, а постоянная масса покрытия позволяет сохранять текстуру и внешний вид от первой упаковки до последней.
Недостаточный контроль вязкости проявляется в виде характерных дефектов: пустот в покрытии, плохого сцепления, изменения цвета, слишком лёгкого или тяжёлого продукта, наплывов по краям и мягкого тестообразного нижнего слоя. Если вы наблюдаете сразу 3 таких дефекта, причина обычно в контуре кляра, а не в станции нанесения крошки.
Расчёт цены и сроки поставки участка нанесения покрытия
Поиск цены на промышленную машину для панировки не даст результатов: в этой категории цены нигде не публикуют, поскольку цена на оборудование без спецификации была бы выдуманной. Можно описать механизм расчёта, чтобы вы понимали, как ваши решения влияют на стоимость ещё до запроса предложения. То же относится к подержанному оборудованию для нанесения кляра и панировки: его оценивают с учётом состояния и конфигурации, а не по каталожному прейскуранту.
8 параметров, определяющих цену
-
Определяется наибольшим размером вашего продукта и конвейером, к которому подключается участок. При увеличении ширины растут размеры рамы, привода и всех контуров подачи порошка.
-
Одна машина для нанесения крошки и участок из 4 станций — это разные коммерческие предложения на разные машины, а не два варианта одной машины.
-
Объём резервуара, насос, рециркуляция и обдув. В совокупности они делают влажный контур самой дорогой частью участка нанесения покрытия. При этом покупатели часто забывают указать его параметры.
-
Просеивание и возврат излишков крошки окупаются за счёт экономии ингредиентов и помогают поддерживать чистоту в помещении, сокращая количество пыли.
-
Мощность двигателя, диапазон скорости ленты и жёсткость рамы повышаются ступенчато, а не непрерывно.
-
Ручная настройка параметров, меню сохранённых технологических рецептов на панели или интеграция с существующей системой управления предприятием через платформу STUnit.
-
304 — стандартная комплектация. 316L — если этого требует ваша система безопасности пищевой продукции или контакт с хлоридами.
-
Указывается, входят ли в предложение шеф-надзор, полный монтаж и обучение операторов.
Как готовится коммерческое предложение
-
Вы отправляете данные о продукте, целевом выпуске продукции и напряжении питания. Для начала достаточно фотографии.
-
Ваш инженер проекта, а не автоматическая форма, изучает запрос и задаёт вопросы, если в описании не хватает данных.
-
В течение 1 рабочего дня мы отправляем письменное коммерческое предложение с перечнем станций и чётким описанием объёма работ.
-
Вы согласуете чертежи и вносите предоплату. После этого начинается отсчёт срока поставки.
Коммерческие условия
Стандартную машину отгружаем через 30 рабочих дней после зачисления предоплаты и утверждения чертежей. Секции нанесения покрытия по индивидуальному заказу или из нескольких машин отгружаем через 30–45 дней. Можно заказать одну машину.
Возврат инвестиций в систему возврата панировки достигается за счёт экономии ингредиентов, а не трудозатрат. На линии с большим объёмом выпуска продукции эта система обычно вносит наиболее заметный отдельный вклад в рентабельность.
Общая стоимость — это не цена в коммерческом предложении. Служба распространения знаний Университета штата Оклахома ясно описывает этот механизм: полная спецификация снижает риск разногласий между покупателем и поставщиком и позволяет получить твёрдые предложения без скрытых затрат. Неожиданный счёт появляется из-за расплывчатого технического задания, а не из-за недобросовестности поставщика.
Предоплата вносится по подписанному договору, остаток оплачивается до отгрузки. Принимаем оплату банковским переводом (T/T) и аккредитивом (L/C). Заказ отгружается в экспортном фанерном ящике, не требующем фумигации, поэтому он проходит таможню без отметки о термообработке.
×
![Промышленное оборудование, вид крупным планом]()
Гигиеничное исполнение, приёмка на заводе и комплект документации
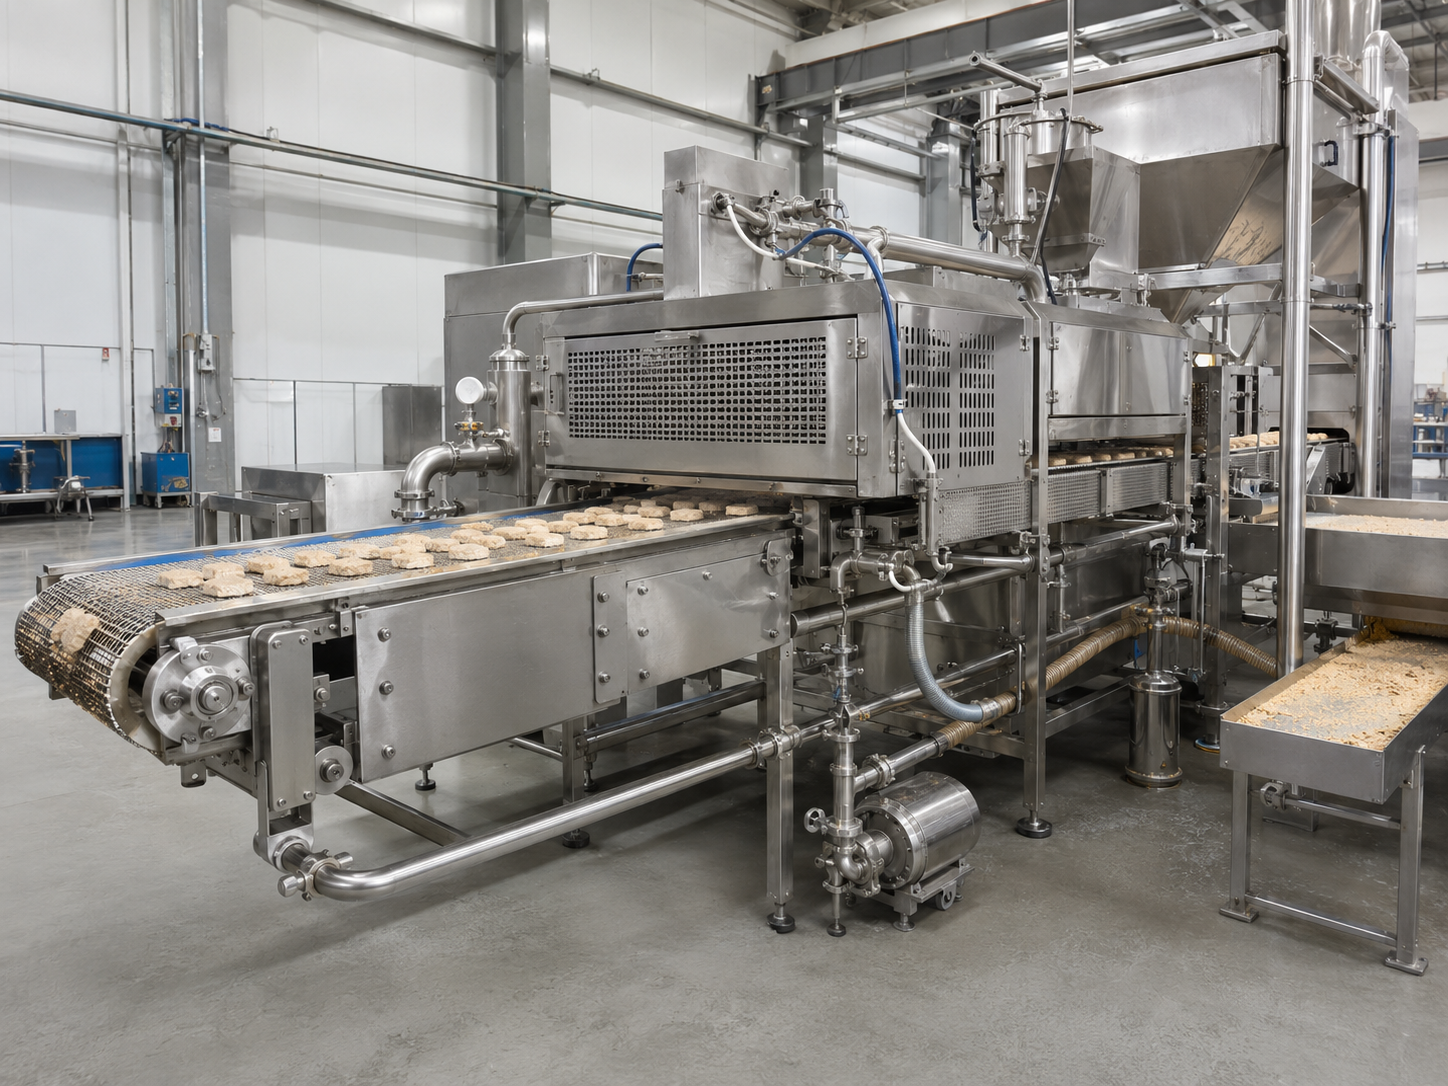
Оборудование для нанесения покрытия работает во влажной среде с мукой и белком, и его регулярно проверяют смывами. Гигиеничность конструкции оборудования для переработки пищевого сырья определяется опубликованными стандартами, а не заверениями поставщика: EN 1672-2 устанавливает требования к гигиене и пригодности оборудования для переработки пищевого сырья к мойке, а ISO 14159 — общие гигиенические требования к проектированию оборудования.
Секция нанесения покрытия, которую легко мыть, — это не просто удобство. Пригодность к мойке позволяет одновременно поддерживать эффективность и безопасность пищевой продукции: время мойки в любом случае отнимается от времени производства.
Мы изготавливаем оборудование в соответствии с EN 1672-2 и ISO 14159. Поверхности, контактирующие с продуктом, выполнены из пищевой нержавеющей стали: стандартная марка — 304, по запросу — 316L. Такой диапазон марок соответствует опубликованным рекомендациям по проектированию оборудования для контакта с пищевой продукцией.
Что мы проверяем перед отгрузкой машины
- Проверяем движение ленты и диапазон скорости по всему диапазону, с нагрузкой и без неё: от скорости ленты зависит каждый показатель массы покрытия, и точность настройки должна сохраняться во всём диапазоне.
- Проверяем работу насоса для жидкой панировки, рециркуляцию и обдув во влажном режиме, а не только на холостом ходу.
- Проверяем работу контура возврата крошки и убеждаемся, что сито и бункер успевают подавать продукт при максимальной скорости ленты.
- Проверяем все сварные швы на поверхностях, контактирующих с продуктом: они должны быть гладкими и без трещин.
- Проверяем панель управления, аварийные выключатели и ограждения в соответствии с чертежом сборки.
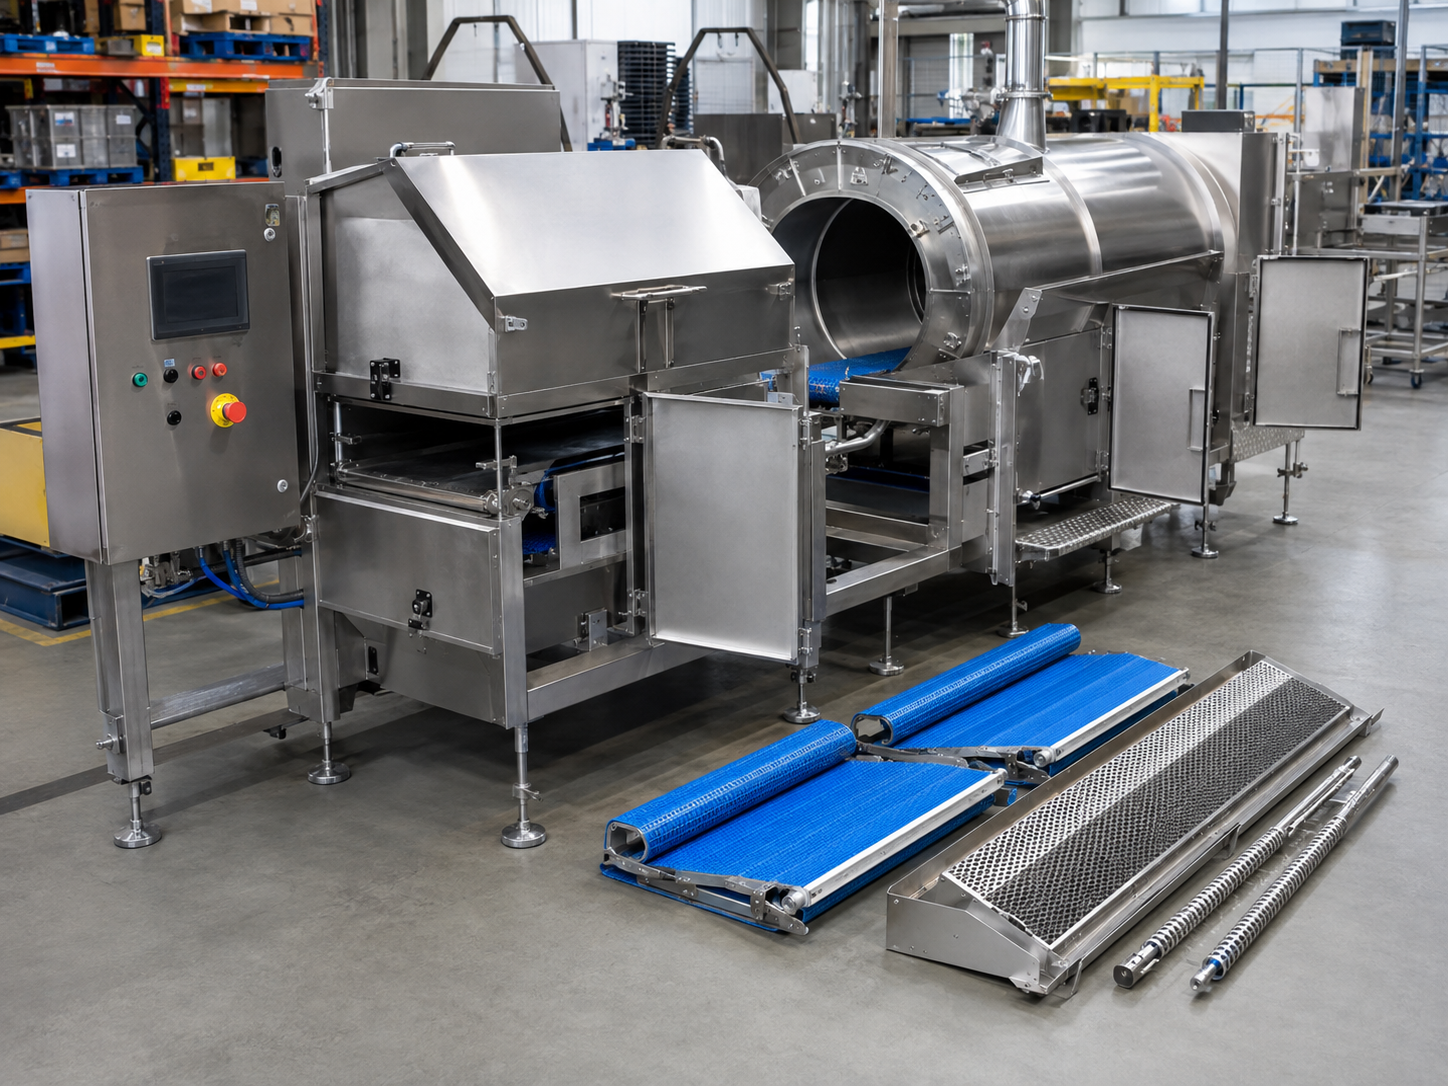
- Демонстрируем, хронометрируем и фиксируем снятие ленты и разборку без инструментов.
Приёмка на заводе: почему она важна
Покупателей, рассматривающих зарубежного поставщика, беспокоит не возраст бренда, а последовательность действий: придётся ли платить до того, как они увидят оборудование в работе?
Заводские приёмочные испытания — это предусмотренная договором процедура приёмки на площадке производителя до согласия на отгрузку. В ходе испытаний сверяют техническую спецификацию, чертежи, требования к производительности и комплект документации с условиями договора. Мы проводим испытания на заводе или дистанционно, в формате видеотрансляции в реальном времени. По итогам оформляем датированный отчёт с перечнем несоответствий.
С коммерческой точки зрения ситуация складывается в вашу пользу. Устранение несоответствия, обнаруженного в нашем цехе, требует времени поставщика. Та же неисправность, выявленная после отгрузки, таможенного оформления и монтажа, обходится значительно дороже и приводит к задержке графика.
Что поставляется вместе с машиной
Вместе с заказом поставляются сертификат происхождения, коммерческий счёт и коносамент, а также руководства по монтажу и эксплуатации. Комплект запасных частей, срок гарантии, объём гарантийного покрытия и порядок замены подтверждаются в коммерческом предложении и договоре.
Сертификаты и документы для каждого проекта
Перечень применимых сертификатов и документов подтверждается с учётом модели оборудования, конфигурации и страны назначения. Документы о системе менеджмента компании рассматриваются отдельно от документов о соответствии продукции.
CE
Система менеджмента качества ISO 9001
Информационная безопасность ISO 27001
SGS
DCMM Level-2
Патенты, авторские права на программное обеспечение и зарегистрированные товарные знаки
От спецификации продукта до ввода линии в эксплуатацию
Продукт, целевой выпуск продукции, тип крошки, напряжение питания и оборудование до и после секции нанесения покрытия. Если у вас нет всех данных, отправьте имеющиеся — мы подскажем, каких именно сведений не хватает для подготовки коммерческого предложения.
В течение одного рабочего дня мы подготовим перечень станций, чертёж компоновки и письменное коммерческое предложение. За компоновку, включая точки сопряжения с вашими существующими конвейерами, отвечаем мы.
К изготовлению приступаем только после того, как вы утвердите общий чертёж компоновки. С этого момента начинается отсчёт срока поставки, а не с момента отправки запроса.
Оборудование изготавливается на нашем заводе; проверки проводятся на отдельных этапах производства, а не только в конце.
Испытания проводятся при вашем присутствии на заводе или дистанционно. По итогам оформляется датированный отчёт с перечнем несоответствий. Все выявленные на этом этапе проблемы мы устраняем до отгрузки.
Наши специалисты руководят монтажом оборудования, его запуском и обучением операторов на вашем предприятии. Расходы на проезд и проживание специалистов, направляемых за рубеж, оплачивает покупатель; мы сообщаем об этом заранее.
Контроль баланса линии
Увеличение номинальной производительности одной машины не повышает выпуск продукции всей линии. В журнале Food Safety Magazine механизм описан прямо: если оборудование до или после неё не справляется с новым расходом продукта, поставленные цели могут остаться недостигнутыми. Там же предупреждают, что увеличение размеров оборудования не всегда идёт на пользу: слишком крупное оборудование может нарушить работу системы переработки, а его дополнительные возможности останутся невостребованными.
Секция нанесения покрытия — часть процесса, который начинается с формования порций и заканчивается морозильной установкой. Её нельзя проектировать так, будто она составляет всю линию. Поэтому перед тем, как определить параметры секции, мы спрашиваем о формующей машине и фритюрнице. Шесть проверок помогут понять, превратится ли новая производительность секции в дополнительный выпуск готовой продукции.
| Проверка | Что измерять | Признак несоответствия |
|---|---|---|
| Скорость подачи с предыдущей станции | Выпуск формующей машины или линии порционирования в штуках в час при рабочей скорости, а не по паспортным данным | Лента секции нанесения покрытия загружена частично, и новая производительность не используется |
| Расстояние между продуктами | Поступает ли продукт с интервалами и в нужном положении или сгруппирован | При соприкосновении продуктов остаются непокрытые участки, которые невозможно устранить настройкой оборудования |
| Производительность фритюрницы на следующей станции | Производительность фритюрницы и время пребывания продукта при заданной массе покрытия | Покрытый продукт скапливается перед фритюрницей или массу покрытия уменьшают, чтобы она справлялась с потоком |
| Фиксация жидкой панировки перед замораживанием | Есть ли этап предварительной обжарки между секцией нанесения покрытия и морозильной установкой | Жидкая панировка стекает на ленту морозильной установки, из-за чего продукт прилипает и на покрытии образуются пропуски |
| Шаг ленты и высота перегрузки | Шаг ленты и высота выгрузки на соседних станциях | При каждой перегрузке продукт падает, переворачивается или покрытие повреждается |
| Инженерные коммуникации в точке подключения линии | Напряжение, число фаз, частота и доступная нагрузка в точке подключения | Оборудование доставлено, но его нельзя подключить к электросети по графику |
«Каждый покупатель спрашивает, с какой производительностью работает машина. Но выпуск продукции лучше всего предсказывает производительность формующей машины и фритюрницы при заданной массе покрытия. Это два разных вопроса. Откровенно обсудить их нужно на этапе чертежей, а не пусконаладочных работ».
Если хотя бы одна проверка выявит проблему, честный ответ часто состоит в том, чтобы выбрать машину меньшей производительности и внести изменения в другом месте. Мы предпочитаем сказать об этом при проектировании процесса, а не обнаружить проблему во время пусконаладочных работ. Тот же подход к интеграции применяется на наших линиях переработки фруктов и овощей: результат так же зависит от порядка станций и соответствия инженерных коммуникаций.
Когда автоматическая линия нанесения покрытия не подходит
Четыре ситуации, в которых мы посоветуем отказаться от этой покупки, и расскажем, что выбрать вместо неё.
Посмотреть решения
У вас предприятие общественного питания, а не завод
Если вы готовите продукты с покрытием по заказу за прилавком, секция непрерывного нанесения покрытия — неподходящий тип оборудования и неоправданные расходы. Вам подойдёт стол для панировки или промышленная машина для панировки с опубликованной ценой. Такие товары относятся к другой цепочке поставок.
Ассортимент продукции меняется каждую неделю
Секции нанесения покрытия лучше всего работают со стабильной группой продуктов. Если ассортимент постоянно меняется, затраты на переналадку могут свести на нет выгоду от автоматизации. Разумнее сначала стабилизировать ассортимент, а затем автоматизировать ту его часть, которая не меняется.
Узкое место находится до или после секции нанесения покрытия
Если ограничение связано с формованием или жаркой, более производительная секция нанесения покрытия не поможет: её лента будет загружена частично. Сначала проверьте баланс линии. Это ничего не стоит, и такой результат встречается чаще, чем признают поставщики.
Вы пытаетесь повысить выход продукции за счёт увеличения массы покрытия
Обычно выгоднее уменьшать массу панировки в сторону нижнего предела спецификации. Дополнительное покрытие не повышает маржу бесплатно. При превышении 30 percent для красного мяса или птицы меняется маркировка.1 Избыточное покрытие также делает наружный слой тёмным и рыхлым, а слишком толстый изолирующий слой мешает приготовлению продукта в центре.
Инструменты для проектирования оборудования для панировки и жидкой обвалки
Подберите оптимальную последовательность оборудования для жидкой панировки, сухой панировки и предварительного опудривания с учётом состава вашего продукта.
Оцените производительность линии, выявите возможные узкие места и обеспечьте согласованную работу оборудования для нанесения покрытия.
Соберите все важные технические параметры и требования к инженерным коммуникациям, необходимые для подготовки точного предложения по оборудованию с учётом ваших задач.
Часто задаваемые вопросы
Что такое машина для панировки?
Машина для панировки наносит на продукт, движущийся по ленте, сухое покрытие — обычно из панировочных сухарей, крекерной крошки или панко. На заводе она входит в состав секции нанесения покрытия, куда также входят аппликатор для предварительного опудривания и аппликатор жидкой панировки. Такая машина заменяет ручное нанесение покрытия и обеспечивает производительность, недостижимую при ручной обработке.
Какие бывают машины для панировки?
Почти все машины относятся к одному из двух типов. В плоских аппликаторах продукт движется по нижнему слою крошки, а сверху на него подаётся ещё один слой. Они подходят для плоских продуктов и продуктов с небольшим рельефом. В барабанных панировщиках продукт перемешивается во вращающемся барабане с крошкой, которая попадает на поверхности, остающиеся непокрытыми в плоском аппликаторе. Барабанные машины подходят для продуктов неправильной формы и продуктов на кости.
Жидкая панировка и сухая панировка — это одно и то же?
Нет. Жидкая панировка — это слой жидкого теста, сухая панировка — слой частиц, который наносят поверх него. Для каждого этапа нужна отдельная станция.
Чем отличается аппликатор погружного типа от аппликатора типа «водопад» для жидкой панировки?
В аппликаторе погружного типа продукт проходит под поверхностью жидкой панировки, поэтому она одновременно смачивает все его стороны. Такой тип подходит для густого теста и систем с яичной смесью. В аппликаторе типа «водопад» падающая завеса жидкой панировки покрывает продукт на открытой сетчатой ленте. Такой тип подходит для более жидкого теста, обеспечивающего адгезию, и более высокой скорости ленты. Выбор зависит от вязкости жидкой панировки и требуемой толщины покрытия.
Дополнительные сведения по планированию приведены в руководстве по машинам для нанесения жидкой панировки и панировки.
Как измеряют производительность: в килограммах в час или в штуках в час?
Используют обе единицы, но пересчитать показатели можно только по вашим данным. Производительность в килограммах в час показывает массу продукта, а в штуках в час — их количество. Для пересчёта нужны масса покрытого продукта и плотность загрузки ленты, при которой продукты не соприкасаются. Запрашивайте у каждого поставщика оба показателя для каждой машины.
Какие продукты можно обрабатывать на этой машине?
Формованные продукты и цельномышечные части птицы, части на кости, рыба и морепродукты, котлеты из красного мяса, растительные аналоги мясных продуктов, овощи и изделия из сыра. Свойства основы важнее технологического рецепта: панировка по-разному держится на овощах, красном мясе и птице, а форма продукта определяет, подойдёт ли плоский аппликатор или барабан.
Как автоматическая линия нанесения покрытия помогает снизить затраты на труд?
Она переносит нанесение покрытия с рабочего места оператора на конвейер, что влияет и на численность персонала, и на стабильность процесса. Мы не публикуем срок окупаемости: обоснованный расчёт зависит от вашей почасовой ставки с учётом затрат работодателя, числа сотрудников на станции нанесения покрытия и потерь ингредиентов. Любая цифра, которую мы могли бы привести, была бы рекламным обещанием, а не инженерным расчётом. Переменные для расчёта перечислены в разделе заказа, чтобы вы могли подставить собственные данные.
Как выбрать автоматическую машину для панировки для своей линии?
Сначала изучите таблицу подбора схемы нанесения покрытия: форма продукта, вязкость жидкой панировки и тип крошки позволяют исключить большинство вариантов ещё до обсуждения производительности. Форма определяет, подойдёт ли плоский аппликатор или барабан, тип крошки — насколько бережно её нужно наносить, а вязкость жидкой панировки — выбрать погружение или завесу. Только после этого имеет смысл сравнивать сопоставимые машины. Затем проверьте баланс линии с учётом производительности формующей машины и фритюрницы: если секция нанесения покрытия быстрее любой из них, её лента будет загружена частично и ничего больше это не даст. Производительность — последний вопрос, который нужно решить, а не первый, с которого следует начинать. Поставщик, сразу называющий производительность, пропускает два решения, от которых зависит, подойдёт ли машина для вашего продукта.
Повысит ли автоматическая машина стабильность нанесения покрытия?
Стабильность зависит одновременно от оборудования и процесса. Конвейер наносит покрытие равномернее, чем при ручной обработке, но его масса по-прежнему зависит от вязкости жидкой панировки. Во время работы вязкость меняется: вода и крошка с продукта разбавляют содержимое бака. Чтобы сохранять результат, нужно контролировать контур жидкой панировки. Поэтому его параметры так же тщательно определяются, как и параметры ленты.
Как конструкция машины влияет на гигиену?
За счёт пригодности к мойке, а не обещаний. Требования устанавливают EN 1672-2 и ISO 14159; их выполнение демонстрируют во время приёмочных испытаний на заводе.
Почему первоначальные инвестиции в секцию нанесения покрытия значительны?
Обычно секция нанесения покрытия состоит из трёх или четырёх машин, а её контур жидкой панировки включает насосы, баки, рециркуляцию и обдув. Если при планировании считать, что вся покупка сводится к аппликатору крошки, бюджет будет неверным. Запрашивайте перечень станций, а не только название машины.
Можно ли интегрировать секцию нанесения покрытия в существующую линию с формующей машиной и фритюрницей?
Да. Точки сопряжения определяются до начала механического проектирования, а не выявляются на площадке. Нам нужны производитель и номинальная производительность оборудования до и после секции, шаг ленты, высота выгрузки и доступные инженерные коммуникации в точке подключения линии. Если шаг существующей ленты фиксирован, мы подстроим конструкцию под него.
Сейчас популярно