Entre em contato com a Shengtu Bufan Company

Linha de produção de sopas e mingau instantâneos liofilizados — sopas e mingau instantâneos liofilizados
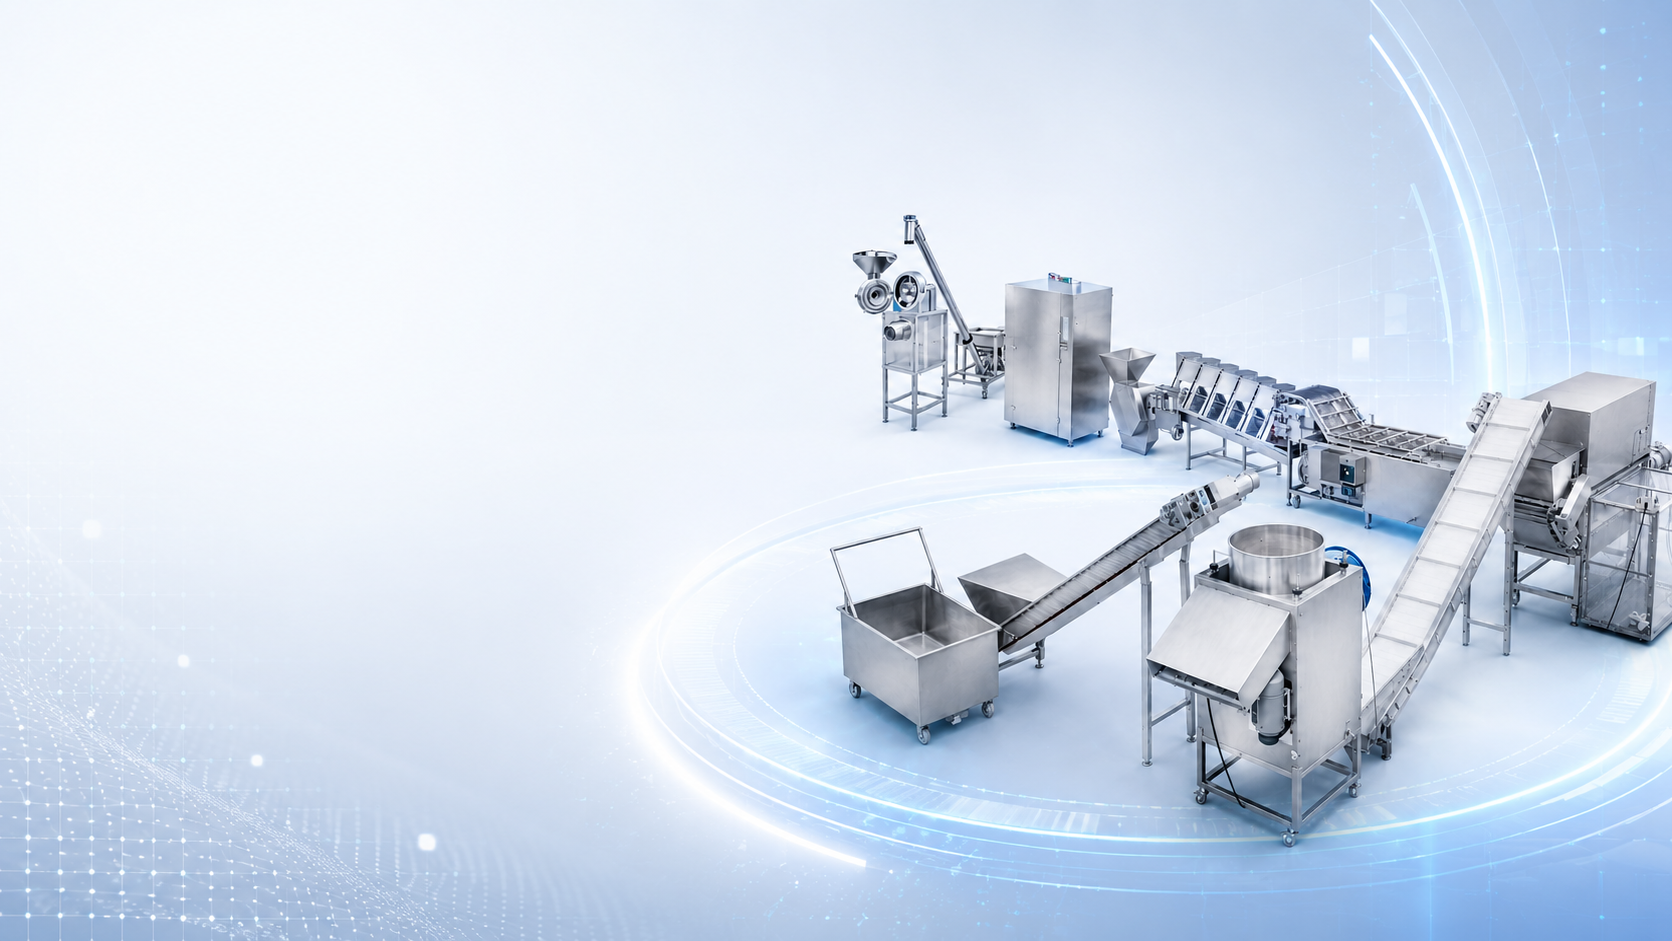
Uma linha de produção de sopas e mingau instantâneos liofilizados é um sistema de processamento de alimentos com cinco estações que cozinha, congela, sublima, envasa e inspeciona o produto em uma sequência controlada. As cinco estações realizam o pré-cozimento, o congelamento rápido, a liofilização a vácuo, o envase e a selagem em sachês pré-fabricados e a detecção de metais. Os blocos finais atingem 3–5 % de umidade residual e se reconstituem como sopa com a adição de água quente.
Solicite uma proposta para a linha- Área de liofilização
- 5, 10, 20 e 30 m² (54, 108, 215 e 323 ft²)
- Produto úmido por batelada
- 50, 100, 200 e 300 kg (110, 220, 441 e 661 lb)
- Capacidade de congelamento rápido
- 100–1000 kg/h, túnel ou espiral
- Umidade final
- 3–5 %
- Prazo para envio do orçamento
- 5 dias úteis para uma máquina,
10 dias úteis para a linha completa - Prazo de entrega
- 90–120 dias úteis a partir da confirmação do pagamento inicial
Linha de produção de sopas e mingau instantâneos liofilizados — sequência das estações
Fornecemos esta linha de produção com cinco estações interligadas, cada uma com seu próprio circuito de controle e critérios de aceitação. A sequência abaixo corresponde à configuração que fabricamos; também fornecemos estações individuais para quem já opera parte do processo.
01 / 05
ESTAÇÃO [ 01 ]_
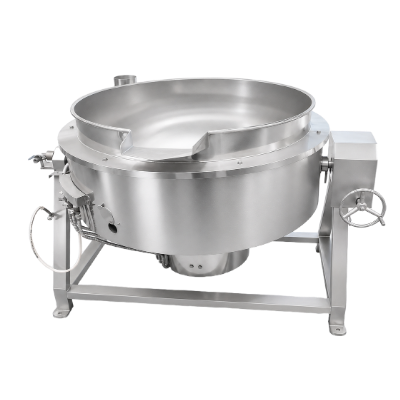
Pré-cozimento
O tacho leva a receita ao ponto de consumo antes do início da liofilização, pois o liofilizador preserva a estrutura, mas não a cria. A gelatinização do amido no mingau e a coagulação das proteínas nos pedaços de carne e vegetais são definidas nesta etapa.
CONTROLADO NESTA ETAPA
perfil de temperatura da batelada, tempo de manutenção, teor de sólidos na descarga.
ESTAÇÃO [ 02 ]_
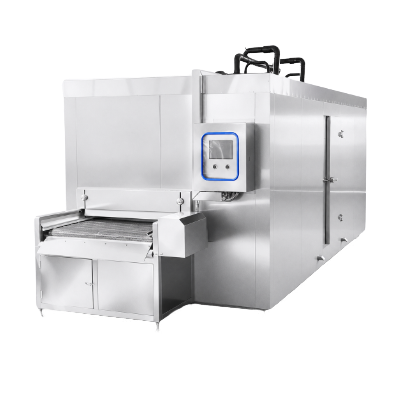
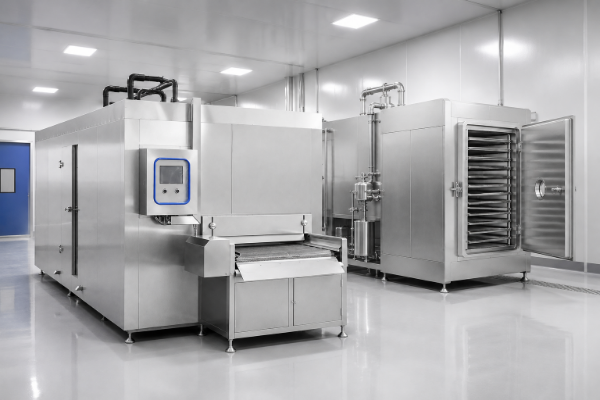
Congelamento rápido
A velocidade de congelamento determina o tamanho dos cristais de gelo, que, por sua vez, determina o percurso da sublimação e a textura percebida pelo consumidor. O congelamento rápido forma cristais pequenos e uma estrutura de poros mais fina; o congelamento lento forma cristais maiores e permite uma secagem mais rápida, mas deixa a textura mais grosseira.
CONTROLADO NESTA ETAPA
temperatura do ar, velocidade da esteira, temperatura no centro térmico do produto na saída.
ESTAÇÃO [ 03 ]_
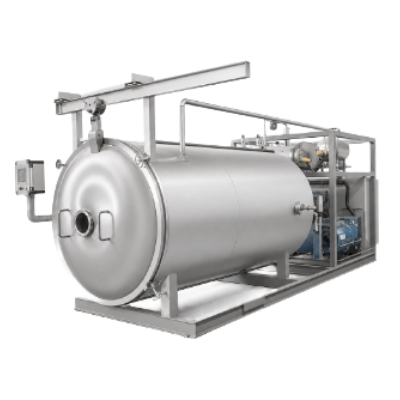
Liofilização a vácuo
Sob vácuo, a água congelada passa diretamente para o estado de vapor, sem passar pela fase líquida. Isso preserva o formato do bloco e seu comportamento na reidratação. O aquecimento das prateleiras fornece o calor necessário à sublimação, enquanto o condensador captura o vapor de água e o transforma em gelo.
CONTROLADO NESTA ETAPA
temperatura das prateleiras, pressão da câmara, definição da umidade como condição final especificada do produto.
ESTAÇÃO [ 04 ]_
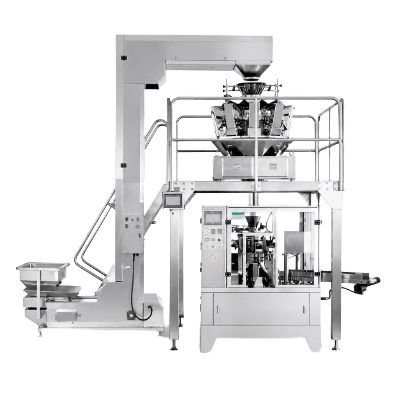
Envase e selagem em sachês pré-fabricados
Os blocos liofilizados são frágeis e higroscópicos, por isso a envasadora deve permitir um manuseio cuidadoso e fazer uma selagem que mantenha a barreira contra a umidade. Esta estação atende aos formatos de sachê, pacote tipo almofada e recipiente rígido.
CONTROLADO NESTA ETAPA
peso de envase, integridade da selagem, espaço livre interno e escolha da barreira.
ESTAÇÃO [ 05 ]_
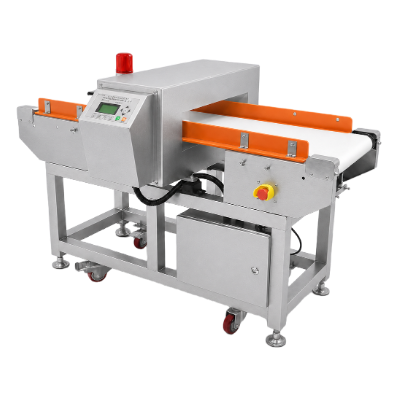
Detecção de metais
Todas as embalagens seladas passam por um detector de metais antes de sair da linha, e as unidades rejeitadas são desviadas em vez de retornar ao fluxo. Esta é a última estação porque precisa inspecionar a embalagem tal como será recebida pelo consumidor.
CONTROLADO NESTA ETAPA
sensibilidade de detecção para cada formato de embalagem, confirmação da rejeição, retenção dos registros.
Túnel ou espiral: como escolher o congelador rápido
ESPECIFICAÇÃO
Congelador de túnel ST-SDS
Congelador espiral ST-LXS
Faixa de capacidade
100–1000 kg/h
300–1000 kg/h
Área ocupada (1000 kg/h)
19200 × 3700 × 2400 mm
(63,0 × 12,1 × 7,9 ft)
(63,0 × 12,1 × 7,9 ft)
9200 × 5800 × 4000 mm
(30,2 × 19,0 × 13,1 ft)
(30,2 × 19,0 × 13,1 ft)
Faixa de largura da esteira
1200–2600 mm
(47,2–102,4 in)
(47,2–102,4 in)
610–710 mm
(24,0–28,0 in)
(24,0–28,0 in)
Carga térmica de congelamento (1000 kg/h)
170 kW
170 kW
Potência instalada (1000 kg/h)
28 kW
25 kW
Indicado para
Peças planas dispostas em uma única camada e espaços longos e estreitos
Produtos mais espessos e plantas industriais com pé-direito alto, mas sem espaço longitudinal
Componentes da linha sobre os quais mais recebemos perguntas
Tacho de pré-cozimento com perfil de temperatura registrado
Congeladores rápidos de túnel e espiral, 100–1000 kg/h
Liofilizador a vácuo FDG, área de prateleiras de 5–30 m²
Conjuntos de bandejas, carrinhos e sistemas de carregamento
Máquinas de envase e selagem em sachês pré-fabricados
Detecção de metais e manuseio de produtos rejeitados
Formatos de produto e compatibilidade do processo com esta linha
A seguir estão duas listas, cuja diferença é importante. A primeira mostra os produtos para os quais esta linha foi projetada; a segunda apresenta o que o mesmo processo também pode atender depois que as variáveis da última coluna forem confirmadas com você.
Produtos para os quais esta linha foi projetada
-
Blocos de sopa instantânea liofilizada — pré-cozidos, congelados e secos em uma única porção compactada
-
Blocos de mingau instantâneo — base de amido gelatinizado com ingredientes adicionados
-
Sopas de Tremella e caldos espessados — receitas de alta viscosidade processadas pelo mesmo percurso
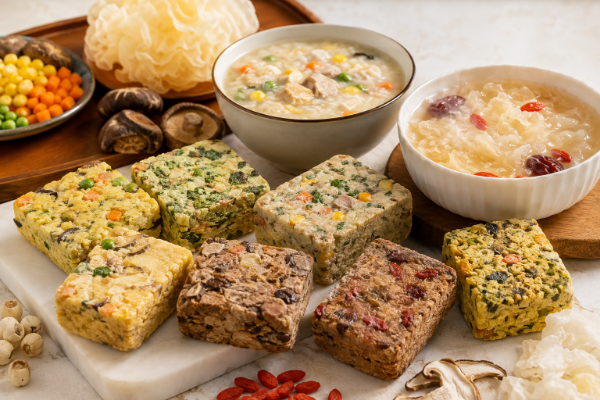
Formatos atendidos pelo mesmo percurso de processamento
| Formato | Observação sobre o processo | Configuração das estações | A confirmar conosco |
|---|---|---|---|
| Sachês de mingau instantâneo | Grânulos soltos em vez de um bloco | Todas as 5 estações | Densidade aparente, peso de envase do sachê |
| Componentes complementares para refeições prontas | Secos separadamente e misturados depois | Estações 2–5 | Uniformidade do tamanho das peças |
| Vegetais em cubos liofilizados | Branquear antes do congelamento | Estações 1–5 | Tamanho do corte, tempo de branqueamento |
| Pedaços de carne em cubos | O teor de gordura limita a vida útil | Todas as 5 estações | Percentual de gordura, umidade como condição final especificada do produto |
| Pedaços de cogumelos e fungos | Alto teor de água, secagem primária prolongada | Estações 1–5 | Espessura das fatias |
| Pedaços de frutas | O açúcar reduz a temperatura de colapso | Estações 2–5 | Sólidos solúveis, limite máximo de temperatura das prateleiras |
| Blocos de tempero e sabor | O teor de óleo afeta a selagem | Estações 1–5 | Percentual de óleo, filme de barreira |
| Ingredientes de ovo e laticínios | Proteína sensível à temperatura das prateleiras | Todas as 5 estações | Temperatura máxima do produto |
| Pedaços de frutos do mar | Transferência de odores entre receitas | Estações 1–5 | Plano de troca de produto e limpeza |
| Pedaços de soja e tofu | A estrutura porosa seca rapidamente | Estações 1–5 | Geometria das peças |
| Grãos e cereais cozidos | Gelatinizados e depois secos, como no mingau | Todas as 5 estações | Teor de sólidos na descarga |
| Pedaços liofilizados de alimentos para animais de estimação | Mesmo processo, zoneamento higiênico diferente | Todas as 5 estações | Separação dos processamentos de alimentos para consumo humano |
| Outro formato | Envie a receita e confirmaremos o percurso | Confirmado durante a seleção | Receita e produção desejada |
Envie sua receita para uma análise de compatibilidade do processo
Envie a receita ou a ficha do processo e informaremos quais estações são necessárias para o seu produto e quais variáveis precisamos definir antes de estimar o tempo de ciclo. Nesta etapa, não é necessário fornecer informações de compra.
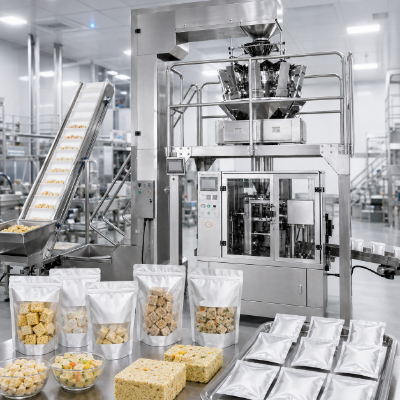
Formatos de embalagem e produção do produto final
Os produtos liofilizados são secos, leves e higroscópicos; por isso, a embalagem precisa oferecer a proteção que a refrigeração proporciona a um produto úmido. A embalagem é selecionada de acordo com o formato do bloco e a barreira necessária para atingir a vida útil desejada.
| Formato | Indicado para | Função da estação | Fabricado internamente ou comprado |
|---|---|---|---|
| Sachê pré-fabricado (doypack) | Blocos de sopa e mingau para o varejo | Abertura do sachê, envase cuidadoso por queda e selagem | Fabricado e integrado por nós |
| Pacote tipo almofada | Sachês e embalagens internas de multipacotes | Formação, envase e selagem a partir de filme | Fabricado e integrado por nós |
| Recipiente rígido e pote | Venda a granel e para serviços de alimentação | Envase volumétrico e fechamento | Fabricado e integrado por nós |
| Detecção de metais | Todos os formatos | Inspeção após a selagem, com desvio dos produtos rejeitados | Fabricado e integrado por nós |
O que fabricamos e o que compramos
Fabricamos internamente as estruturas, câmaras e montagens. Os componentes comprados são identificados pelo nome, em vez de ficarem ocultos em um item genérico da linha.
- Fabricado por nós — estruturas, câmaras, sistemas de bandejas e carrinhos, integração das estações e montagem do painel de controle
- Comprado e identificado por número de peça no orçamento — bombas de vácuo, compressores de refrigeração e componentes de controle
SISTEMA / CONFORMIDADE E ANEXO
As partes da linha que entram em contato com o produto são fornecidas conforme fabricadas, com o arranjo de limpeza descrito no anexo técnico do orçamento. Compradores de setores de alimentos regulamentados geralmente definem esse anexo antes do contrato, e seguimos essa ordem.
Linha de liofilizadores FDG e especificações dos congeladores rápidos ST
A tabela abaixo é usada para selecionar os equipamentos e elaborar os orçamentos. A área das prateleiras e a quantidade de produto úmido por batelada são os dois dados que determinam todas as etapas seguintes, por isso aparecem primeiro.
| Modelo | Área das prateleiras | Produto úmido por batelada | Tamanho das bandejas | Bandejas por conjunto | Umidade desejada |
|---|---|---|---|---|---|
| FDG-5 | 0 m² (0 ft²) | 0 kg (0 lb) | 610×710×35 mm | 0 | 3–5 % |
| FDG-10 | 0 m² (0 ft²) | 0 kg (0 lb) | 610×710×35 mm | 0 | 3–5 % |
| FDG-20 | 0 m² (0 ft²) | 0 kg (0 lb) | 610×710×35 mm | 0 | 3–5 % |
| FDG-30 | 0 m² (0 ft²) | 0 kg (0 lb) | 610×710×35 mm | 0 | 3–5 % |
| ST-SDS | — | 0–0 kg/h | Esteira 1200–2600 mm | — | — |
| ST-LXS | — | 0–0 kg/h | Esteira 610–710 mm | — | — |
Densidade de carregamento e tempo de ciclo: um entre vários fatores
A linha FDG é dimensionada para 10 kg de produto úmido por metro quadrado de prateleira, de onde vêm os valores de 50/100/200/300 kg. A Good Freeze Dryer publica um projeto chinês de sopa de 2017, processado a 30 kg/m² com um ciclo de 20 horas, umidade final de 1,94 % e consumo de 2,3 kWh por quilograma de matéria-prima. Ambos são parâmetros reais de operação, e nenhum deles, isoladamente, permite determinar qual será o tempo do seu ciclo.
O que realmente determina o tempo do seu ciclo
- Teor de sólidos da receita na descarga do pré-cozimento
- Profundidade do produto na bandeja
- Geometria das bandejas e distribuição da carga nas prateleiras
- Perfil de temperatura das prateleiras durante a secagem primária e secundária
- Valor de ajuste da pressão da câmara
- Como a umidade na condição final especificada do produto é definida e medida
Um carregamento mais profundo aumenta o tamanho da batelada e prolonga o ciclo; os dois fatores caminham juntos.
Orçamos o tempo de ciclo depois de definir essas seis variáveis, não antes. Informar um tempo de ciclo sem elas é apresentar um palpite como se fosse um compromisso.
Solicite um orçamentoNossa regra de dimensionamento, aplicada a cada liofilizador que orçamos
Como interpretar os valores de capacidade antes de comparar dois orçamentos
A capacidade dos liofilizadores é publicada com mais de uma base de cálculo, e elas não são intercambiáveis. A desidratação média considera toda a água removida durante o ciclo completo, incluindo o pré-congelamento e a secagem secundária. A taxa máxima de sublimação corresponde à quantidade que a máquina remove no momento de maior intensidade da secagem primária.
| Base publicada | O que mede | Por que pode induzir a erro na comparação |
|---|---|---|
| Desidratação média | Ciclo completo, incluindo todas as fases | Parece baixa quando comparada a um valor máximo de outro fornecedor |
| Taxa máxima de sublimação | Somente o momento de maior intensidade da secagem primária | Não pode ser mantida durante o ciclo completo e, por isso, leva a um superdimensionamento do seu planejamento |
| Taxa nominal de sublimação | Classificação da máquina dividida pela área das bandejas para normalização | Depende da área das bandejas informada junto com o valor |
| Produto úmido por batelada | O que é carregado, não o que é removido | Não informa nada até que sejam conhecidos a densidade de carregamento e o tempo de ciclo |
Pergunte a cada fornecedor qual desses quatro valores ele está apresentando; assim será possível fazer a comparação. Os valores da tabela acima se referem ao produto úmido por batelada, com uma densidade nominal de 10 kg/m². Estudos publicados sobre grandes liofilizadores de alimentos relatam taxas máximas de sublimação superiores a 3 kg por m² por hora como uma alternativa operacional ao funcionamento com baixo vácuo, e não como capacidade de processamento contínua (Assegehegn 2020).
Requisitos do local e das utilidades industriais
Estas são as nove categorias que precisam ser avaliadas no local antes do pedido da linha. Os valores que podemos informar estão listados abaixo; os que dependem da sua configuração são definidos no anexo técnico do orçamento.
| Categoria | O que podemos informar agora |
|---|---|
| Carga elétrica | FDG-5 22,5 kW, FDG-10 34 kW, FDG-20 73 kW; FDG-30 a confirmar |
| Refrigeração | Potência: FDG-5 8 kW, FDG-10 15 kW, FDG-20 28 kW, FDG-30 42 kW |
| Água de resfriamento | É necessário um tanque de água para o FDG-10 e modelos superiores |
| Ar comprimido | Confirmado no anexo técnico |
| Área ocupada | Dimensões: FDG-5 3800×1100×1600 mm; FDG-30 4500×2155×2605 mm |
| Pé-direito livre | Confirmado no anexo técnico |
LIMITE DE ESCOPO: Fornecemos os equipamentos, o layout, as orientações sobre o traçado das tubulações e o comissionamento; as instalações prediais até os nossos pontos de conexão são de sua responsabilidade.
Formação de preços, prazo para orçamento e prazo de entrega
O preço desta linha depende da área de liofilização selecionada, do método de congelamento rápido, do formato de embalagem e do nível de automação da sequência. Não existe uma tabela de preços para uma linha configurada; o valor é informado em um orçamento por escrito.
Fatores que influenciam o preço
Fator
Efeito no custo
Como reduzir o custo
Área de liofilização
O maior item individual da linha
Dimensione com base no tempo de ciclo e no teor real de sólidos, não em valores máximos
Método de congelamento rápido
O congelador espiral custa mais por kg/h do que o de túnel
Use o túnel quando o produto for plano e o espaço for comprido
Formato de embalagem
O sachê pré-fabricado custa mais do que o pacote tipo almofada
Escolha o formato com base na decisão para o varejo, sem tentar atender a dois formatos ao mesmo tempo
Nível de automação
O carregamento, o descarregamento e a rastreabilidade aumentam o custo
Automatize as estações que concentram seus custos de mão de obra
Prazo de entrega e condições comerciais
Etapa
Nossa condição
O que inclui
Orçamento
5 dias úteis para uma máquina, 10 dias úteis para a linha completa
Percurso de processamento, seleção, escopo e preço
Fabricação
90–120 dias úteis a partir da confirmação do pagamento inicial
Fabricação, montagem e testes na fábrica
Pagamento
30 % de entrada, 70 % antes do embarque ou carta de crédito à vista
Definido no contrato
Termos comerciais
FOB em porto chinês como padrão; EXW, FCA, CFR e CIF sob consulta
Orçado sob consulta; FCA quando a carga for transportada em contêiner
O prazo de entrega começa a contar após a confirmação do pagamento inicial e não inclui o frete marítimo nem o desembaraço aduaneiro no seu país. A instalação e o comissionamento são programados após a chegada, para as datas acordadas na etapa contratual.
Como elaboramos seu orçamento
Envie a receita, a produção desejada e o formato da embalagem; um engenheiro enviará um orçamento em até 5 dias úteis para uma máquina ou 10 dias úteis para uma linha completa. O orçamento identifica por número de peça as bombas de vácuo, os compressores de refrigeração e os componentes de controle comprados.
Três cálculos que você pode fazer por conta própria
- Produção por batelada = área das prateleiras × densidade de carregamento (esta linha é dimensionada para 10 kg/m²)
- Produção diária = produção por batelada ÷ (tempo de ciclo + tempo de carregamento e descarregamento) × 24
- Consumo de energia = sublimação cerca de 45 %, vácuo cerca de 26 %, condensação cerca de 25 %, congelamento cerca de 4 %, conforme o detalhamento dos custos de energia do processo de liofilização publicado por Ratti em 2001
[ FECHAR ]
CLIQUE PARA AMPLIAR | MOUSE PARA MOVER E VER OS DETALHES
Testes na fábrica, certificação e documentos enviados com a linha
Os certificados e documentos aplicáveis são confirmados conforme o modelo do equipamento, a configuração e o país de destino. Os registros do sistema de gestão da empresa são analisados separadamente dos documentos de conformidade do produto.
A aceitação de equipamentos industriais de grande porte exige um histórico documental, não uma impressão.
Cinco testes pelos quais todo liofilizador passa antes do embarque
| Teste | O que é testado | O que é registrado |
|---|---|---|
| Teste sem carga | A máquina opera vazia | Funções mecânicas e elétricas registradas |
| Vácuo final e manutenção da pressão | A câmara é evacuada e mantida sob vácuo | Pressão atingida e duração da manutenção |
| Simulação com carga | Carga simulada submetida ao pré-congelamento, à sublimação e à secagem secundária | Tempos das etapas e condições das prateleiras |
| Uniformidade da temperatura das prateleiras e redução da temperatura pelo sistema de refrigeração | Desempenho das prateleiras e da refrigeração sob carga | Posições dos pontos de medição e respectivas leituras |
| Teste completo com intertravamentos | Todos os intertravamentos são testados conforme uma lista de verificação | Cada ação é aprovada e assinada |
De onde vêm os critérios de aprovação
Esses cinco testes definem o que será medido; os valores usados para avaliá-los devem constar no seu contrato. Os critérios de aceitação são descritos no anexo técnico e confirmados por ambas as partes antes do início da produção, para evitar discussões posteriores sobre os padrões. Os atrasos no comissionamento têm uma causa estrutural, não mecânica: uma linha testada estação por estação ainda não foi validada como um único sistema intertravado.
- O teste na fábrica usa uma carga simulada; a aceitação no local durante o comissionamento usa sua receita
- Assumimos a responsabilidade por ajustar a curva de liofilização para atingir o resultado acordado durante o comissionamento
- Você pode acompanhar o teste na fábrica pessoalmente ou receber a gravação em vídeo
- O registro do teste na fábrica é enviado com a linha e apresenta os campos medidos, não apenas um resumo
Certificação
Registros da empresa: solicite os dados atuais do titular, do escopo e da validade.
Conformidade do equipamento: confirme os documentos aplicáveis ao modelo, à configuração e ao país de destino.
Documentos do pedido: defina no contrato os registros de inspeção, os manuais, os desenhos e a documentação de embarque.
- Sistema de gestão da qualidade ISO 9001
- Sistema de gestão da segurança da informação ISO 27001
- Marcação CE
- Solicite os relatórios de testes de terceiros aplicáveis
Documentos enviados com a linha
-
Registro dos testes na fábrica
[ VERIFICADO ]
-
Documentação de instalação e ligação elétrica
[ VERIFICADO ]
-
Manual de operação
[ VERIFICADO ]
Projeto higiênico e limpeza
As máquinas colocadas no mercado europeu para uso com alimentos devem cumprir as exigências legais de projeto previstas no Anexo I, §2.1, da Diretiva de Máquinas. É necessário que as superfícies em contato com o produto sejam lisas e sem saliências ou frestas, que as superfícies internas tenham curvas com raio suficiente para uma limpeza completa e que todos os líquidos de limpeza sejam totalmente drenados.
A Diretiva estabelece os requisitos sem definir valores numéricos; as orientações de projeto higiênico fornecem os valores práticos usados no setor de alimentos. Os materiais das superfícies de contato, o acabamento superficial e o método de limpeza desta linha são definidos no anexo técnico, considerando sua receita, seu plano de alérgenos e as normas locais.
- Os materiais de contato devem poder ser limpos antes de cada uso ou ser descartáveis
- As superfícies em contato com o produto devem ser lisas, sem saliências ou frestas que possam reter material orgânico
- As superfícies internas devem ter curvas com raio suficiente para permitir uma limpeza completa
- Os líquidos de limpeza e enxágue devem ser totalmente drenados, e as instruções devem abranger as áreas inacessíveis
Como trabalhamos: da apresentação da receita ao comissionamento da linha
PROCESSO DO SISTEMA
| Etapa | O que acontece | O que você recebe |
|---|---|---|
| Apresentação da receita e dos requisitos | Você envia a receita, a produção desejada e o formato da embalagem | Confirmação do percurso de processamento |
| Projeto e seleção do processo | A configuração das estações, a área de liofilização e o método de congelamento são definidos em conjunto | Uma configuração que você pode conferir com seus próprios cálculos |
| Orçamento e contrato | Escopo e componentes comprados discriminados item a item | Números de peça, critérios de aceitação e condições comerciais |
| Fabricação e testes na fábrica | Fabricação, montagem e programa de cinco testes | Registro dos testes na fábrica, acompanhado pessoalmente ou em vídeo |
| Embarque e documentação | Embalagem e documentação de exportação | Documentação de desembaraço aduaneiro para você |
| Instalação, comissionamento e treinamento | Ajustamos a curva de liofilização para atingir o resultado acordado | Operadores treinados e aceitação no local formalizada |
Critérios de seleção e como ajudam a reduzir custos
| Decisão | Regra aplicada | Por que isso reduz os custos |
|---|---|---|
| Área de liofilização | Dimensione com base no tempo de ciclo medido para o teor de sólidos do seu produto | Evita comprar uma área que fica ociosa durante a secagem secundária |
| Congelador de túnel ou espiral | Use o túnel para produtos planos em camada única e o espiral quando o espaço no piso for limitado | A capacidade do espiral que você não consegue usar é o metro mais caro da linha |
| Profundidade da bandeja | Defina a profundidade com base no resultado da secagem, não na bandeja | Uma carga muito profunda aumenta a duração de cada ciclo durante toda a vida útil da planta industrial |
| Umidade final especificada | Defina o método de medição antes de estabelecer o valor | Duas definições de 3 % podem resultar em horas de diferença na secagem |
| Automação | Automatize primeiro o carregamento e o descarregamento | É aí que se concentram as horas de trabalho e as quebras de produto |
As peças de reposição seguem a mesma lógica da proposta. As peças de desgaste da bomba de vácuo, as vedações, os sensores e os componentes elétricos de controle são relacionados em um pacote para que você possa mantê-los em estoque antes de colocar a linha em operação.
Quando a liofilização não é o processo adequado
A liofilização compensa o custo em produtos que precisam manter a forma, a cor e o comportamento de reidratação. Quando isso não é importante, outro processo custa menos, e diremos isso. Essa escolha envolve sempre o mesmo equilíbrio, e o erro é sempre o mesmo: pagar por uma estrutura de que o produto não precisa.
Um secador por atomização pode substituir seis liofilizadores com a mesma capacidade de produção, ocupando cerca de 25 % da área de piso.
CITAÇÃO / DADOS DA FONTE
, gerente de tecnologia da fabricante de secadores por atomização SPX Flow Technology Systems, em artigo publicado na Powder & Bulk Solids. Seu empregador fabrica o equipamento concorrente, e a comparação se baseia em práticas dos setores farmacêutico e de biotecnologia, não em sopas.
| Situação | Por que isso prejudica você | O que fazer em vez disso |
|---|---|---|
O produto é vendido em pó |
A liofilização preserva uma estrutura de que o pó não precisa e consome espaço no piso e horas de ciclo para isso |
Use a secagem por atomização; reserve a liofilização para pedaços que precisam recuperar a forma |
Os ciclos são medidos em horas, não em minutos |
Um ciclo de liofilização ocupa a câmara durante toda a operação, por isso a capacidade de processamento aumenta com a área instalada, não com a velocidade |
Use a secagem com ar quente para materiais a granel de baixo valor, quando a textura não for parte do produto |
A densidade de carregamento e o tempo de ciclo atuam em sentidos opostos |
Carregar mais produto por metro quadrado aumenta o tamanho da batelada e, ao mesmo tempo, prolonga o ciclo |
Avalie esse equilíbrio na calculadora antes de definir a área de liofilização |
Você esperava que a embalagem ficasse mais simples |
O produto seco volta a absorver umidade, por isso a barreira e a integridade da vedação continuam determinando a vida de prateleira |
Inclua no orçamento o filme de barreira e a validação da vedação como parte da linha, não como uma etapa posterior |
A liofilização remove a água do produto congelado na forma de vapor, sem passar pela fase líquida. Assim, a estrutura resultante é a mesma que o produto tinha quando foi congelado. Na secagem com ar quente, a água líquida evapora, e a tensão superficial contrai a estrutura durante o processo. Por isso, um bloco liofilizado recupera a forma em água quente, enquanto um bloco seco com ar geralmente não.
O congelamento rápido forma cristais de gelo pequenos e uma rede de poros finos; o congelamento lento forma cristais maiores e poros mais amplos. Os poros maiores permitem que o vapor escape mais rapidamente, acelerando a secagem, mas deixam a textura mais macia e o pedaço mais frágil. É na estação de congelamento rápido que você escolhe qual lado desse equilíbrio prefere.
Esta linha visa atingir um teor de umidade residual de 3–5 %. Um produto mais seco não é automaticamente melhor: ficar abaixo do nível ideal consome horas de secagem secundária e pode prejudicar a reidratação e a textura. Mais importante do que esse valor é acordar como ele será medido, porque duas definições para a mesma porcentagem podem resultar em horas de diferença na secagem.
A vida de prateleira depende tanto da umidade residual quanto da embalagem, não apenas do liofilizador. Um bloco com 3–5 % de umidade em uma embalagem com barreira é estável à temperatura ambiente; o mesmo bloco com uma vedação ruim volta a absorver umidade. Dimensionamos a secagem e especificamos a estação de embalagem de acordo com a vida de prateleira desejada.
Sim. A linha FDG pode ser fornecida separadamente quando você já realiza o pré-cozimento, o congelamento ou a embalagem. O prazo para enviar uma proposta de máquina individual é de 5 dias úteis, contra 10 dias úteis para uma linha completa.
Esse valor corresponde ao produto úmido carregado, considerando a densidade nominal de carregamento da linha, de 10 kg por metro quadrado, distribuído por 20 m² de bandejas. Não corresponde à produção seca nem à quantidade de água removida por hora. Ao comparar com o valor de outro fornecedor, verifique qual base de cálculo ele utiliza.
Porque a base de cálculo é diferente, não necessariamente a máquina. A desidratação média distribui a água removida ao longo de todo o ciclo, enquanto a taxa máxima de sublimação corresponde ao momento mais rápido da secagem primária. Estudos publicados sobre grandes liofilizadores de alimentos apresentam taxas máximas acima de 3 kg por m² por hora como uma condição operacional alternativa, não contínua. Antes de comparar, pergunte qual base foi usada para calcular o valor.
Sim. Seu anexo técnico é esse documento: configuração das estações, especificações, requisitos de utilidades industriais, critérios de aceitação e limites de escopo em um único arquivo que você pode enviar à equipe de engenharia das instalações e à equipe financeira.
Não existe um único equipamento de processamento de sopa instantânea que seja o melhor para todas as receitas, pois a configuração adequada depende do teor de sólidos, do formato da embalagem e da produção desejada. Envie esses três dados e diremos de quais estações você precisa e quais são dispensáveis. Quem já liofiliza alimentos em um equipamento de laboratório também deve informar o tempo de ciclo medido, o dado individual mais útil para iniciarmos.
O liofilizador mede de 3800 × 1100 × 1600 mm no modelo FDG-5 a 4500 × 2155 × 2605 mm no modelo FDG-30. Um congelador de túnel de 1000 kg/h requer um trecho reto de 19,2 m, enquanto o modelo equivalente em espiral requer 9,2 m de comprimento e 4 m de altura. A altura livre, a capacidade de carga do piso e os trajetos de acesso para serviços são confirmados no anexo técnico enviado com a proposta.
Comece pelos valores instalados: o FDG-20 consome 73 kW instalados, incluindo 28 kW de refrigeração, e um congelador de túnel de 1000 kg/h acrescenta uma carga térmica de 170 kW. Para ter uma ideia da distribuição do consumo, estudos publicados sobre o processo de liofilização atribuem cerca de 45 % do custo de energia à sublimação, 26 % ao vácuo, 25 % à condensação e 4 % ao congelamento. A conta real depende do tempo de ciclo e da tarifa local.
A câmara, os sistemas de refrigeração e de vácuo são montados de acordo com a sua configuração, em vez de serem retirados do estoque. Nosso programa de testes de fábrica em cinco etapas é realizado após a montagem e antes do envio. O prazo começa a contar após a confirmação do pagamento inicial e não inclui o frete marítimo nem o desembaraço aduaneiro.
Envie a receita ou a ficha de processo, e confirmaremos o processo e as variáveis necessárias antes de informar o tempo de ciclo. Durante o comissionamento, o teste de aceitação no local é feito com a sua receita, não com uma carga simulada. Nessa etapa, somos responsáveis por ajustar a curva de liofilização ao resultado acordado.
Orientações sobre o layout e o direcionamento das tubulações, suporte à instalação mecânica e elétrica, comissionamento do processo com intertravamentos, otimização da curva de liofilização e treinamento dos operadores. As peças de reposição são cotadas em um pacote que inclui peças de desgaste da bomba de vácuo, vedações, sensores e componentes elétricos de controle. As utilidades do edifício até nossos pontos de conexão são de sua responsabilidade.
Os alimentos liofilizados para pets seguem o mesmo processo e usam os mesmos equipamentos. O que muda é o zoneamento, a limpeza na troca de produto e o registro das operações, conforme detalhado no anexo técnico. Confirme durante a seleção se a linha será compartilhada, pois o plano de limpeza é diferente.
Em alta agora