Entre em contato com a Shengtu Bufan Company

Linha de produção de iogurte, queijo e manteiga
Projetamos uma linha de produção de iogurte, uma linha de queijo e uma linha de manteiga com uma única etapa inicial de processamento do leite, que se divide em três grupos de equipamentos dedicados. O recebimento do leite cru, o resfriamento, a separação e a pasteurização acontecem uma vez para os três produtos; a fabricação do queijo, a fermentação e a bateção da manteiga são feitas em equipamentos dedicados.
Fabricamos nossos equipamentos de processo em Weifang, Shandong. Assim, especificamos as máquinas e a camada de controle em conjunto, em vez de integrá-las posteriormente.
01 Orçamento
Orçamento por escrito em até 24 horas nos dias úteis
02 Prazo de entrega
120–180 dias
03 Pagamento
30 % de entrada e 70 % do saldo antes do embarque
04 Frete
FOB ou CIF
05 Aceitação
Produção experimental com seu próprio produto antes da aceitação
06 Pós-venda
Prazo de manutenção e escopo do suporte técnico definidos em contrato
Configurações da linha de iogurte, queijo e manteiga
Uma etapa inicial alimenta três fluxos de produção. O leite chega, é resfriado e armazenado e, em seguida, homogeneizado e pasteurizado antes de passar por qualquer equipamento específico do produto. A divisão ocorre após a pasteurização, e sua posição determina qual parte da linha é compartilhada.
Seis estações que compõem cada configuração
- Tanque de leite refrigerado
- Recebe e mantém o leite cru na temperatura de armazenamento até o início da batelada
- Homogeneizador
- Homogeneíza a fase gordurosa para evitar que o produto se separe na embalagem
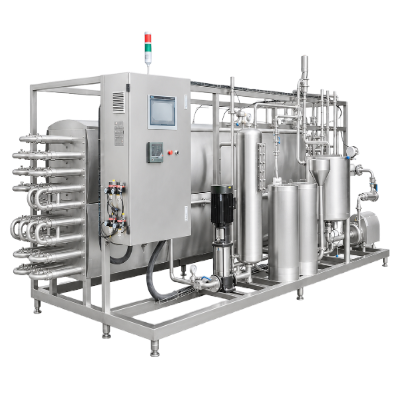
- Tanque de pasteurização
- Tratamento térmico com controle de temperatura e seção de retenção temporizada, dimensionada para a combinação de tempo e temperatura de pasteurização publicada na Portaria de Leite Pasteurizado dos EUA
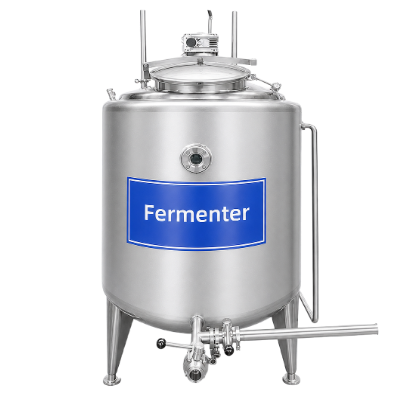
- Tanque de fermentação
- Com camisa e agitação, mantém a temperatura de incubação necessária para a cultura
- Prensa de queijo
- Remove o soro da coalhada e dá forma ao bloco
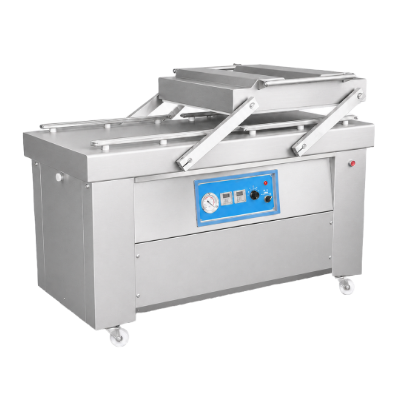
- Máquina de embalagem
- Envasadora de copos, bolsas ou garrafas, adequada ao formato da sua embalagem
Laticínios produzidos nessas linhas de produção
- Iogurtes firmes, batidos e líquidos, incluindo produtos probióticos e ao estilo grego.
- Queijo fresco de coalhada, muçarela, feta e queijo prensado semiduro
- Manteiga de creme doce e manteiga cultivada, com leitelho como subproduto.
- O leite desnatado e o creme de leite separados na etapa inicial compartilhada podem ser enviados para uma linha independente de leite fresco, em vez de permanecer nesses três fluxos.
- O creme de leite, o leite desnatado e o soro são direcionados a tanques de armazenamento separados, em vez de descartados como resíduos.
- Leite em pó, com a inclusão de componentes posteriores de evaporação e secagem.
 ETAPA 01
Etapa inicial compartilhada de processamento do leite
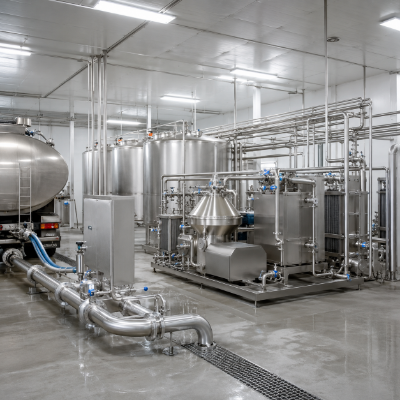
O recebimento, o resfriamento, o armazenamento, a separação e a pasteurização atendem aos três fluxos com um único conjunto de equipamentos. É nessa etapa que uma linha combinada compensa o investimento em equipamentos compartilhados, por isso ela é o primeiro ponto a verificar em qualquer orçamento.
 FLUXO A
Fluxo de produção de iogurte
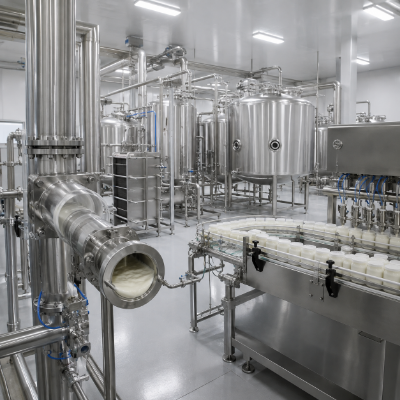
Depois de homogeneizada e tratada termicamente, a mistura é resfriada até a temperatura de incubação, recebe a cultura e permanece no tanque de fermentação até atingir a acidez desejada. O resfriamento interrompe a fermentação, e o produto segue para o envase em copos, garrafas ou bolsas. Produtos probióticos e ao estilo grego exigem mudanças na cultura e na carga térmica de resfriamento, mas não na lista de estações.
 FLUXO B
Fluxo de produção de queijo
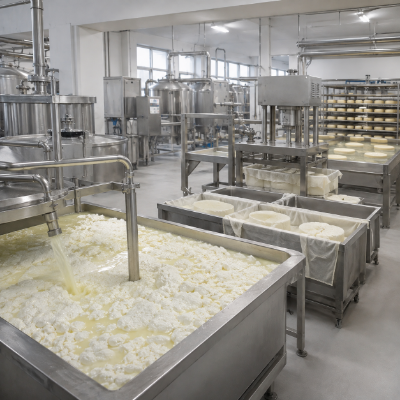
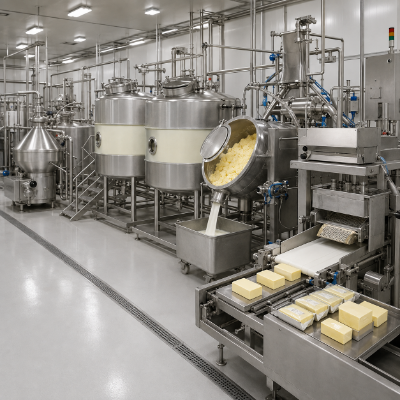
O leite padronizado é coagulado com coalho; depois, a coalhada é cortada e mexida, e o soro é drenado. Em seguida, a coalhada é prensada para formar e compactar o bloco antes da salga em salmoura e da maturação. O queijo fresco de coalhada, a muçarela e os queijos prensados semiduros seguem essa sequência, com diferentes tamanhos de corte e ciclos de prensagem.
 FLUXO C
Fluxo de produção de manteiga
O separador divide o leite em creme de leite e leite desnatado. O creme de leite é mantido e maturado antes da bateção. Na batedeira, a fase gordurosa se inverte e o leitelho é drenado; a manteiga restante é trabalhada até atingir o teor de gordura desejado. O leite desnatado retorna à etapa inicial para produção de leite líquido, mistura para iogurte ou leite em pó.
Materiais em contato com o produto e construção da linha
O aço em contato com o produto, o material das juntas e a qualidade das soldas são três decisões de construção que afetam toda a vida útil da linha. As três são definidas no orçamento antes do início da fabricação.
| Material / componente | Grau / materiais | Aplicação | Condição (superfície / solda) | Observações |
|---|---|---|---|---|
| Aço inoxidável SUS304 | SUS304 / AISI 304 / EN 1.4301 | Corpos dos tanques, camisas dos tanques de fermentação, estruturas, plataformas e revestimentos | Acabamento de laminação 2B, que alcança Ra 0,8 µm nas superfícies em contato com o produto sem polimento adicional | Material padrão em contato com o produto nos módulos de laticínios publicados |
| Aço inoxidável SUS316L | SUS316L / AISI 316L / EN 1.4404 | Dosagem de ácidos e álcalis, circuitos de salmoura, linhas de soro e contato com produtos acidificados | Eletropolimento disponível quando se especifica uma rugosidade menor | A adição de molibdênio resiste à corrosão por pites em baixo pH; não é necessária em toda a linha |
| Juntas, vedações e soldas | EPDM, silicone e PTFE, selecionados de acordo com a temperatura e o contato com o produto | Assentos de válvulas, uniões de tubos, portas de visita, carcaças de bombas e conjuntos de trocadores de calor | Soldas com penetração total, retificadas e passivadas para manter a continuidade interna dos tubos | Uma junta rachada retém resíduos que nenhum enxágue remove; por isso, as vedações devem estar na lista de peças de reposição |
Outro material ou norma
Se o engenheiro do seu projeto ou o inspetor tiver requisitos específicos para o material das juntas, as normas de tubulação ou o acabamento, envie essas informações junto com sua consulta. Confirmamos a disponibilidade e o impacto no custo no orçamento, e não depois do pedido.
Especificações de projeto higiênico para uma linha úmida de laticínios
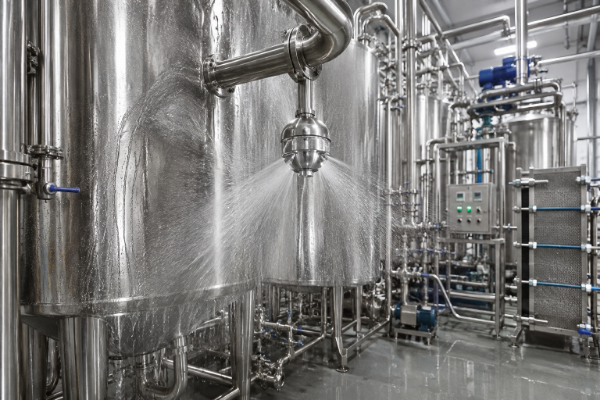
Em uma linha úmida, a higiene depende mais da geometria do que das soluções químicas. Três condições permitem que os resíduos permaneçam após uma limpeza completa: água que não consegue escoar de um equipamento, um canto que o dispositivo de aspersão não alcança e um trecho horizontal sem inclinação.
| Item de projeto | Norma | O que a norma estabelece | Por que isso determina o resultado |
|---|---|---|---|
Rugosidade da superfície em contato com o produto |
EHEDG Doc 8 · 3-A | Ra 0,8 µm ou inferior; a 3-A estabelece o mesmo limite como nominal de 32 µin | O acabamento de laminação 2B já atende ao requisito, portanto escolher uma superfície mais rugosa é uma opção |
Raio dos cantos internos |
EHEDG Doc 8 | Raio mínimo de 3 mm em cada ângulo interno de 135° ou menos | Os dispositivos de aspersão não alcançam os cantos vivos |
Inclinação para drenagem |
EHEDG Doc 8 · EN 1672-2 | Inclinação suficiente para permitir a drenagem completa; superfícies horizontais em contato com o produto devem ser evitadas | A água parada permite que a contaminação persista entre as operações |
Limite de rugosidade nas normas de segurança de alimentos |
Codex CXC 1-1969 · ISO 22002 | Não há nenhum limite numérico de rugosidade estabelecido | O valor deve vir da norma aplicável ao equipamento |
Escopo da certificaçãoOs certificados e documentos aplicáveis são confirmados para o modelo do equipamento, a configuração e o país de destino. Os registros do sistema de gestão da empresa são analisados separadamente dos documentos de conformidade do produto. |
EHEDG · 3-A · NSF | As três entidades avaliam o projeto; a EHEDG também exige que equipamentos fechados sejam aprovados em pelo menos três testes de limpeza no local | Um certificado abrange o desenho, não a instalação da planta industrial no seu espaço |
Verificação da cobertura por aspersão |
Procedimento com riboflavina da 3-A | Riboflavina a 0,015–0,025 % w/w, dissolvida acima de 70 °C e observada sob luz ultravioleta | As áreas não alcançadas aparecem como manchas escuras dentro de um equipamento fechado |
A riboflavina confirma que o dispositivo de aspersão alcançou a superfície. Ela não mede a eficácia da limpeza; por isso, a sequência de limpeza no local (CIP) é executada e registrada separadamente, com o tempo, a temperatura e a concentração química anotados para cada circuito.
Parâmetros de processo que uma linha de laticínios deve manter
Estes são os valores exigidos pelo processo de produção e os parâmetros usados pelo setor para avaliar uma linha. Quando um valor é definido por regulamento, e não por preferência, a tabela segue as combinações de tempo e temperatura publicadas na Portaria de Leite Pasteurizado dos EUA e os teores mínimos de composição publicados, e a autoridade local determina a combinação aplicável à sua planta industrial. Se sua receita exigir outro parâmetro, informe-o na consulta para que seja considerado no projeto, em vez de descoberto durante o comissionamento.
Etapa e requisito de processo
Etapa
Requisito de processo
Pasteurização padrão
72 °C por 15 s, processo de alta temperatura e curto tempo, com seção de retenção temporizada
Pasteurização em tanque para cultura iniciadora
63 °C por 30 min, em recipiente separado usado para preparar culturas de queijo e iogurte
Tratamento térmico da mistura para iogurte
85 °C por 30 min ou 95 °C por 10 min, intencionalmente acima da combinação legal
Produtos com alto teor de gordura e produtos adoçados
Mantidos a 3 °C acima da combinação padrão quando têm 10 % ou mais de gordura, são adoçados ou condensados
Pressão de homogeneização
2.000–2.500 psi (aproximadamente 14–17 MPa) na mistura para iogurte
Incubação
Resfriar a 42 °C, inocular e manter até atingir pH 4.5
Temperaturas ideais das culturas
Streptococcus thermophilus: 35–53 °C; Lactobacillus bulgaricus: 40–44 °C
Resfriamento após a fermentação
Resfriar a 7 °C para interromper a acidificação antes do envase
PASSE O CURSOR PARA VER MAIS 5 ESPECIFICAÇÕES
Combinações de tempo e temperatura de pasteurização segundo a Portaria de Leite Pasteurizado dos EUA
Temperatura
Tempo de retenção
Método
63 °C (145 °F)
30 minutos
Pasteurização em tanque
72 °C (161 °F)
15 segundos
Alta temperatura e curto tempo
89 °C (191 °F)
1.0 segundo
Temperatura mais alta e tempo mais curto
94 °C (201 °F)
0.1 segundo
Temperatura mais alta e tempo mais curto
100 °C (212 °F)
0.01 segundo
Temperatura mais alta e tempo mais curto
138 °C (280 °F)
2.0 segundos
Pasteurização em temperatura ultra-alta, para maior prazo de validade e esterilização
Fatores de custo, condições de pagamento e prazos
O preço de uma linha de laticínios é calculado de acordo com o layout, e não por equipamento. O custo depende do número de fluxos separados, da vazão horária de pico, do formato de envase, do grau do material em contato com o produto e de quanto da sequência funciona sem operador. Não há uma tabela de preços para linhas combinadas; você receberá o valor em um orçamento por escrito.
O que influencia o preço
-
FatorEfeito no custoComo reduzir o custo
-
Número de fluxos separadosCada fluxo dedicado acrescenta recipientes, bombas, válvulas, um circuito de limpeza e área ocupadaDivida os fluxos somente após a pasteurização, quando o processo exigir
-
Vazão horária de picoO volume dos recipientes e a carga das bombas são definidos pela hora de maior movimento, não pela média diáriaOpere em dois turnos com recipientes menores, em vez de um turno com recipientes superdimensionados
-
Configuração de recuperação de calorA regeneração recupera 90–94 % da carga térmica de aquecimento e resfriamento (prática publicada de engenharia de laticínios)Especifique-a na etapa de layout, enquanto a definição ainda se limita à quantidade de placas
-
Formato de envaseMáquinas para copos, garrafas, bolsas e latas são equipamentos diferentes, não configurações de uma mesma máquinaDefina o formato da embalagem antes da elaboração do layout
-
Grau do material em contato com o produtoO SUS316L custa mais que o SUS304 e não é necessário em todas as superfíciesUse 316L nas áreas em contato com ácido, salmoura e soro e mantenha o SUS304 nas demais
-
Nível de automaçãoUma sequência de limpeza manual custa menos na compra, mas mais para operar todos os diasAutomatize primeiro a sequência de limpeza e os circuitos de controle de temperatura
Prazo de fabricação e condições comerciais
-
ItemCondiçãoO que inclui
-
OrçamentoEm até 24 horasFluxo de processo, lista de estações, preço e condições
-
Prazo de entrega120–180 diasFabricação, polimento dos recipientes, montagem dos painéis e montagem na fábrica
-
Pagamento30 % de entrada e 70 % antes do embarqueO pagamento da entrada libera a fabricação; o saldo deve ser pago antes do embarque da linha
-
FreteFOB ou CIFA condição é definida no seu orçamento
-
AceitaçãoProdução experimental com seu próprio produtoA linha processa seu produto antes da aprovação final; o teste apenas com água não é suficiente
-
Pós-vendaPrazo de manutenção e escopo do suporte técnico definidos em contratoO escopo da manutenção e da garantia é definido no orçamento e no contrato
Controle de qualidade e verificação da limpeza
Uma linha de laticínios é avaliada duas vezes: primeiro com água e depois com seu próprio produto. A produção experimental com seu produto conclui o processo de aceitação, porque o teste com água comprova o circuito, enquanto somente o produto comprova o processo.
Como a linha é verificada
- O grau do material é comparado com o desenho de fabricação antes do corte de qualquer chapa. O interior dos recipientes é inspecionado e passivado antes da instalação do isolamento.
- A linha é montada e testada com água: bombas, válvulas, circuitos de controle de temperatura, retenção temporizada e sequência completa de limpeza.
- A cobertura dos dispositivos de aspersão em cada recipiente fechado é verificada com o teste de riboflavina da 3-A e examinada sob luz ultravioleta.
- Na produção experimental, a linha pronta processa sua própria receita, e os critérios de aceitação na ficha de aprovação são avaliados com base nesses resultados.
Onde a cobertura por aspersão costuma falhar
- Defletores e a parte inferior das pás dos misturadores e agitadores
- Acessos e áreas ocultas pelas portas de visita
- Bocais dos tanques com espaços anulares estreitos
- Qualquer superfície que não tenha sido completamente molhada porque uma película de óleo de fabricação resistiu ao primeiro enxágue
Seu próprio teste de aceitação pode enganar você: a riboflavina pode indicar aprovação indevidamente se ainda houver uma película de óleo de fabricação; por isso, primeiro se faz um teste de quebra de água na superfície sem revestimento. Essa sequência — teste de quebra de água, riboflavina e, em seguida, ciclo de limpeza registrado — transforma um desenho higiênico em uma planta industrial higiênica.
Da consulta à primeira batelada comercializável
-
ETAPA 01
Envie as informações do projeto
volume diário de entrada, combinação de produtos, formato da embalagem, planta baixa e lista das utilidades industriais disponíveis no local.
-
ETAPA 02
Layout e orçamento
um engenheiro de processos enviará um orçamento por escrito em até 24 horas nos dias úteis, com o layout e a lista de estações.
-
ETAPA 03
Entrada e aprovação dos desenhos
recebemos 30 % de entrada por transferência. Após a aprovação dos desenhos, começa a contar o prazo de 120–180 dias.
-
ETAPA 04
Fabricação e testes na fábrica
os recipientes são fabricados e polidos, os painéis de controle são cabeados e toda a sequência é testada antes de qualquer equipamento ser embalado para despacho.
-
ETAPA 05
Instalação e produção experimental
no seu local, a linha é montada, conectada às tubulações e cabeada; em seguida, o processo começa com seus produtos. Acompanhamos a operação até que a batelada atenda à ficha de aceitação assinada.
-
ETAPA 06
Entrega técnica e suporte
condições de manutenção e suporte técnico definidas no orçamento e no contrato.
Decisões de layout que reduzem o custo de instalação
| Decisão de layout | O que especificar | Como isso reduz custos |
|---|---|---|
| Etapa inicial compartilhada | Um único conjunto de recebimento, resfriamento e separação atende aos três fluxos | O recebimento e a separação são os custos mais duplicados quando os fluxos são orçados separadamente |
| Seção de regeneração | Solicite a configuração da recuperação de calor desde o início | Uma seção de regeneração recupera 90–94 % da carga térmica de aquecimento e resfriamento (prática publicada de engenharia de laticínios) |
| Diâmetro dos tubos | Dimensione a tubulação para manter a velocidade do leite perto de 3 m/s na vazão de pico | Tubos subdimensionados aumentam a carga das bombas e o cisalhamento; tubos superdimensionados elevam o custo de limpeza |
| Separação dos ambientes | Decida se a fermentação, o envase e a paletização ficarão em ambientes separados | Instalar uma divisória depois que a linha estiver conectada à tubulação exige mover equipamentos soldados |
| Número de circuitos de limpeza | Defina quantos circuitos fazem a limpeza em paralelo durante a produção | Cada circuito adicional exige um tanque, uma bomba, uma linha de retorno e um conjunto de válvulas |
A camada digital, especificada junto com as máquinas
A camada de controle é definida separadamente dos equipamentos de processo. Nossa plataforma STUnit, as caixas de controle de baixo código e os gateways multiprotocolo podem ser especificados para esta linha na etapa do orçamento. Assim, o preço da camada de controle é calculado junto com o das máquinas, em vez de ser adaptado posteriormente. Quando especificadas, as atualizações remotas independentes dispensam uma visita ao local para alterações de software. A integração da linha, o planejamento da fábrica inteligente e os projetos digitais de TI e TO são orçados como itens de escopo próprios, junto com as máquinas.
Módulos de laticínios publicados
Dois módulos da nossa linha de laticínios têm as especificações completas publicadas. São as menores unidades da nossa lista, o que permite mostrar com transparência como pode ser um primeiro pedido.
“O iogurte é menos tolerante a variações do que o queijo.”
Pequenas variações de temperatura ou de cultura afetam o sabor e a consistência. Assim, uma fábrica de queijo que acrescenta um fluxo de iogurte assume uma segunda disciplina de processo, não apenas mais uma estação. Dimensionar os tanques de fermentação e a carga térmica de resfriamento para esse processo na etapa de layout custa pouco; descobrir isso depois que a tubulação foi soldada custa caro. Tratar um segundo fluxo como um complemento é o erro mais comum que nos pedem para corrigir.
A ficha publicada do nosso separador informa uma produção anual de 70 conjuntos, e a manutenção e o suporte técnico do tanque de pasteurização são definidos no orçamento e no contrato. Fabricamos internamente recipientes maiores e plantas industriais completas de processamento de laticínios, de acordo com o seu layout, em vez de vendê-los por catálogo.
Solicite uma proposta para a linha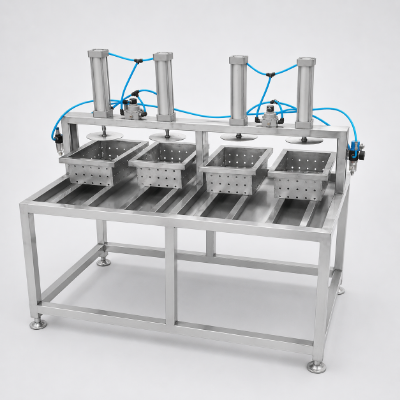
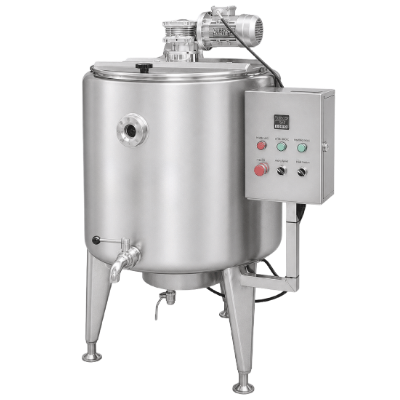
Tanque de pasteurização IP05-28
- Modelo IP05-28
- Capacidade 100 L
- Material em contato com o produto SUS304
- Outros tamanhos listados 150 L, 300 L and 500 L
- Garantia Definida no orçamento e no contrato
Separador de leite BR04-02
- Modelo BR04-02
- Capacidade de processamento 1.000 L/h
- Alimentação elétrica 380 V, 1,5 kW
- Velocidade do tambor 7.546 r/min
- Dimensões 680 × 400 × 680 mm
Quando uma linha com três fluxos não é a escolha certa
Combinar os fluxos só compensa quando a etapa inicial é realmente compartilhada. Cada uma destas quatro situações custa caro para corrigir depois que a tubulação é soldada, e há uma alternativa mais econômica para cada uma, que não custa nada solicitar durante as 24 horas que levamos para enviar um layout.
| Situação | Por que isso prejudica você | O que fazer em vez disso |
|---|---|---|
| Um único produto em alto volume | Uma etapa inicial compartilhada acrescenta válvulas, linhas de transferência e circuitos de limpeza que nunca transportam produto | Solicite um orçamento para uma linha dedicada a um único produto; a tubulação é mais simples e o número de circuitos diminui |
| Iogurte grego produzido por dessoragem do soro | É difícil encontrar destino para o soro ácido, e o equipamento de separação representa um investimento à parte | Obtenha o mesmo teor de sólidos com concentrado de proteína do leite ou filtração por membrana, sem gerar soro ácido |
| Bateladas artesanais menores que a menor cuba disponível | O equipamento fica ocioso, e limpar uma cuba grande para uma batelada pequena consome mais água do que a própria batelada | Comece com um tanque de pasteurização em batelada e uma cuba manual para queijo; depois, passe para uma linha de produção industrial |
| Fornecimento de leite ainda sem contrato | O dimensionamento das cubas considera o pico de coleta; por isso, uma linha dimensionada para um volume de leite que nunca chega representa capital parado | Defina primeiro o cronograma de coleta e garanta o volume de fornecimento; depois, dimensione os tanques de armazenamento do produto com base neles |
Ferramentas para processamento de laticínios e molhos
Planilhas operacionais padronizadas e formulários de entrada de dados por batelada para linhas de processamento de iogurte, queijo e manteiga.
De acordo com a Portaria de Leite Pasteurizado dos Estados Unidos (US Pasteurized Milk Ordinance), as combinações vão de 63 °C por 30 minutos e 72 °C por 15 segundos até as combinações de temperatura mais alta e tempo mais curto, chegando à ultrapasteurização a 138 °C por 2 segundos. Produtos com 10 % de gordura ou mais, adoçados ou condensados, são mantidos a uma temperatura 3 °C mais alta. Estas três linhas são projetadas com base nas duas primeiras combinações. A pasteurização em cuba ainda tem seu lugar na indústria de laticínios, principalmente no preparo de culturas iniciadoras usadas na produção de queijo, iogurte e leitelho.
A mistura para iogurte recebe tratamento térmico a 85 °C por 30 minutos ou a 95 °C por 10 minutos, bem acima da combinação legal de 72 °C por 15 segundos — e isso é intencional. O aquecimento adicional desnatura as proteínas do soro, permitindo que o gel fique firme e retenha a água, sem liberar líquido. Um pasteurizador especificado apenas para atender ao mínimo legal não consegue produzir um iogurte firme e estável; esse é o erro de especificação mais comum em uma linha compartilhada.
Uma cuba para fabricação de queijo coagula o leite com coalho e, em seguida, corta e agita a coalhada com ferramentas incorporadas à cuba, drenando o soro por uma saída com tela. Um tanque de fermentação tem um agitador projetado para líquidos, não para cortar e cicatrizar a coalhada conforme um programa específico. As duas cubas parecem semelhantes, mas não são intercambiáveis; por isso, a linha de queijo se separa da linha de iogurte logo após a pasteurização.
O separador divide o leite recebido em creme de leite e leite desnatado, e o creme de leite é mantido e maturado antes de chegar à batedeira. Na batedeira, a fase gordurosa se inverte, o leitelho é drenado e a manteiga é trabalhada até atingir o teor de gordura e a umidade desejados, antes de ser moldada e embalada. O leite desnatado retorna à etapa inicial, portanto o fluxo de produção de manteiga não descarta o volume que separa.
O documento 8 da EHEDG e as normas 3-A estabelecem que a rugosidade das superfícies em contato com o produto deve ser Ra 0,8 µm ou menor; a norma 3-A também indica o valor nominal de 32 µin. Ângulos internos de 135° ou menos devem ter um raio mínimo de 3 mm, e as superfícies devem ser inclinadas o suficiente para permitir a drenagem completa. O Codex CXC 1-1969 e a ISO 22002 não estabelecem nenhum limite numérico de rugosidade, portanto o valor indicado na sua especificação deve vir da norma aplicável ao equipamento.
O preço de uma linha combinada é definido conforme o layout. Os fatores de custo são o número de fluxos de produção, a vazão horária de pico, o formato de envase, o grau do material em contato com o produto e o nível de automação; todos estão discriminados acima. Envie seu volume diário, mix de produtos e planta baixa, e enviaremos um orçamento por escrito em até 24 horas.
O prazo de entrega é de 120–180 dias, contado a partir do pagamento do sinal e da aprovação dos desenhos, e não da solicitação de orçamento. Os compradores fazem o planejamento com base na data de entrega, mas o intervalo crítico vem depois: montagem, tubulação, fiação, sequência de limpeza e produção de teste com sua própria receita acontecem entre o envio e a primeira venda. Inclua todas essas etapas no cronograma desde o início.
Os pedidos exigem um sinal de 30 % e o pagamento dos 70 % restantes antes do envio; fazemos cotações FOB ou CIF, com a condição definida no orçamento. A aceitação ocorre após a produção de teste com o seu próprio produto, não apenas com água. O prazo da garantia, a cobertura e as exclusões são confirmados no orçamento e no contrato. Os serviços de manutenção e suporte técnico são definidos nos mesmos termos por escrito.
Sim — a etapa inicial é realmente compartilhada: recepção, resfriamento, armazenamento do produto, separação e pasteurização atendem aos três fluxos. Depois, eles seguem por grupos de equipamentos separados, porque um tanque de fermentação, uma prensa para queijo e uma batedeira de manteiga fazem, cada um, algo que os outros dois não conseguem fazer. Tentar usar uma única cuba para as três funções é o que faz as linhas combinadas falharem e é o primeiro ponto a verificar em qualquer orçamento.
A camada de controle é opcional, não faz parte do escopo padrão. Se você a especificar, nossa plataforma STUnit, com caixas de controle de baixo código e gateways multiprotocolo, permitirá que a linha envie dados aos sistemas da planta industrial que você já utiliza. As atualizações sem fio independentes também dispensam uma visita à fábrica quando há mudanças de software. Informe quais sistemas precisam receber dados, e a interface será incluída no orçamento.
Em alta agora






