Hubungi Shengtu Bufan Company

Lini Produksi Yogurt, Keju, dan Mentega
Kami merancang lini produksi yogurt, keju, dan mentega dengan satu bagian awal pengolahan susu yang kemudian terbagi menjadi tiga kelompok unit khusus. Penerimaan susu mentah, pendinginan, pemisahan, dan pasteurisasi dilakukan sekali untuk ketiga jalur; pembuatan keju, fermentasi, dan pengocokan krim dilakukan di unit khusus.
Peralatan proses kami diproduksi sendiri di Weifang, Shandong, sehingga spesifikasi mesin dan sistem kontrol ditetapkan bersama, bukan diintegrasikan belakangan.
01 Penawaran
Penawaran tertulis dalam 24 jam pada hari kerja
02 Pengiriman
120–180 hari
03 Pembayaran
Uang muka 30 %, pelunasan 70 % sebelum pengiriman
04 Pengapalan
FOB atau CIF
05 Penerimaan
Uji coba produksi menggunakan produk Anda sebelum penerimaan
06 Layanan purnajual
Durasi pemeliharaan dan cakupan dukungan teknis ditetapkan dalam kontrak
Konfigurasi Lini Produksi Yogurt, Keju, dan Mentega
Satu bagian awal memasok tiga jalur. Susu masuk, didinginkan dan disimpan, lalu dihomogenisasi dan dipasteurisasi sebelum melewati peralatan khusus untuk tiap produk. Pemisahan terjadi setelah pasteurisasi; letaknya menentukan bagian lini yang digunakan bersama.
Enam stasiun penyusun setiap konfigurasi
- Tangki susu dingin
- Menerima dan menampung susu mentah pada suhu penyimpanan hingga batch dimulai
- Homogenizer
- Memecah fase lemak agar produk tidak terpisah di dalam kemasan
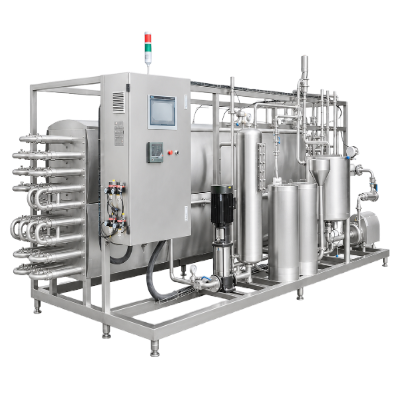
- Tangki pasteurisasi
- Perlakuan panas dengan kontrol suhu dan bagian penahanan berwaktu yang disesuaikan dengan pasangan waktu dan suhu pasteurisasi dalam US Pasteurized Milk Ordinance
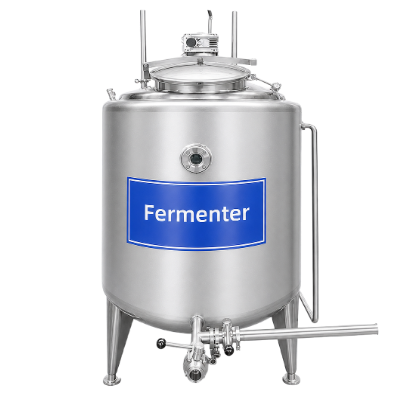
- Tangki fermentasi
- Dilengkapi jaket pemanas dan pengaduk untuk mempertahankan suhu inkubasi kultur
- Mesin pres keju
- Mengeluarkan whey dari dadih dan membentuk balok keju
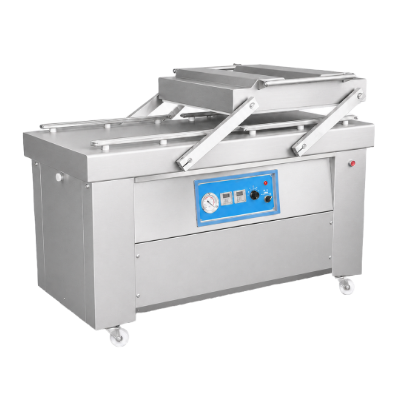
- Mesin pengemasan
- Mesin pengisi cup, kantong, atau botol yang disesuaikan dengan format kemasan Anda
Produk susu yang dihasilkan lini produksi ini
- Yogurt set, yogurt aduk, dan yogurt minum, termasuk produk probiotik dan bergaya Yunani.
- Keju dadih segar, mozzarella, feta, dan keju semi-keras yang dipres
- Mentega krim manis dan mentega kultur, dengan buttermilk sebagai produk sampingan.
- Susu skim dan krim yang dipisahkan di bagian awal bersama dapat dialirkan ke lini susu segar terpisah, alih-alih tetap berada di tiga jalur ini.
- Krim, susu skim, dan whey dialirkan ke tangki penyimpanan terpisah, bukan dibuang sebagai limbah.
- Susu bubuk, jika dilengkapi dengan komponen evaporasi dan pengeringan di tahap selanjutnya.
 TAHAP 01
Bagian awal pengolahan susu bersama
Penerimaan, pendinginan, penyimpanan, pemisahan, dan pasteurisasi melayani ketiga jalur dengan satu set peralatan. Bagian ini membuat biaya penggunaan lini gabungan dapat terbayar, sehingga menjadi hal pertama yang perlu diperiksa dalam setiap penawaran.
 JALUR A
Jalur yogurt
Setelah campuran dihomogenisasi dan dipanaskan, campuran didinginkan hingga suhu inkubasi, diinokulasi, lalu ditahan di tangki fermentasi sampai mencapai tingkat keasaman yang ditargetkan. Pendinginan menghentikan fermentasi, kemudian produk dialirkan ke mesin pengisi cup, botol, atau kantong. Produk probiotik dan bergaya Yunani menggunakan kultur serta beban pendinginan yang berbeda, tetapi daftar stasiunnya tetap sama.
 JALUR B
Jalur keju
Susu yang telah distandardisasi digumpalkan dengan rennet. Dadih kemudian dipotong dan diaduk, lalu whey ditiriskan. Setelah itu, dadih dipres untuk membentuk dan memadatkan balok sebelum diasinkan dalam larutan garam dan dimatangkan. Keju dadih segar, mozzarella, dan keju semi-keras yang dipres mengikuti urutan ini dengan ukuran potongan dan siklus pengepresan yang berbeda.
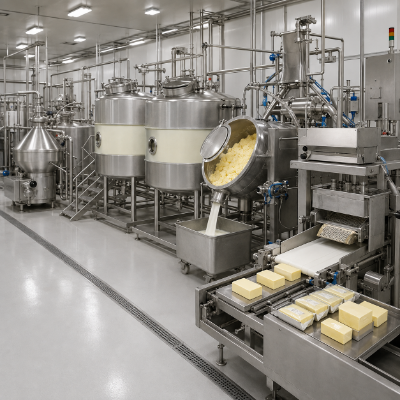 JALUR C
Jalur mentega
Separator memisahkan susu menjadi krim dan susu skim. Krim ditampung dan dimatangkan sebelum dikocok. Di dalam mesin pengocok, fase lemak berbalik dan buttermilk ditiriskan, lalu mentega diolah hingga mencapai kadar lemak yang ditargetkan. Susu skim dikembalikan ke bagian awal untuk diolah menjadi susu cair, campuran yogurt, atau susu bubuk.
Material Kontak dan Konstruksi Lini
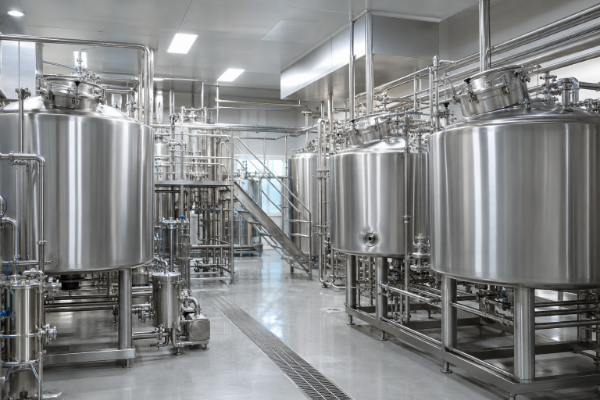
Baja yang bersentuhan dengan produk, bahan gasket, dan kondisi las adalah tiga keputusan konstruksi yang memengaruhi lini selama masa pakainya. Ketiganya ditetapkan dalam penawaran sebelum fabrikasi dimulai.
| Material / Komponen | Kelas / Bahan | Lokasi penggunaan | Kondisi (Permukaan / Las) | Catatan |
|---|---|---|---|---|
| Baja tahan karat SUS304 | SUS304 / AISI 304 / EN 1.4301 | Dinding tangki, jaket tangki fermentasi, rangka, platform, dan pelapis | Hasil akhir mill 2B, mencapai Ra 0,8 µm pada permukaan kontak produk tanpa pemolesan tambahan | Material kontak standar pada modul produk susu kami yang dipublikasikan |
| Baja tahan karat SUS316L | SUS316L / AISI 316L / EN 1.4404 | Dosing asam dan alkali, sirkuit larutan garam, jalur whey, dan permukaan kontak produk yang diasamkan | Pemolesan elektrolit tersedia jika ditentukan tingkat kekasaran yang lebih rendah | Tambahan molibdenum membantu mencegah korosi sumuran pada pH rendah; material ini tidak diperlukan di seluruh bagian lini |
| Gasket, seal, dan las | EPDM, silikon, dan PTFE dipilih berdasarkan suhu dan kontak produk | Dudukan katup, sambungan pipa, pintu lubang akses, rumah pompa, dan susunan penukar panas | Las penetrasi penuh digerinda hingga rata dan dipasivasi agar bagian dalam pipa tetap mulus dan menyambung | Gasket yang retak menahan residu yang tidak dapat dihilangkan dengan pembilasan, sehingga seal perlu dimasukkan ke daftar suku cadang |
Material atau standar lain
Jika teknisi proyek atau inspektur Anda memiliki persyaratan khusus terkait bahan gasket, standar perpipaan, atau hasil akhir permukaan, sertakan informasi tersebut dalam permintaan penawaran. Kami akan mengonfirmasi ketersediaan dan dampak biayanya dalam penawaran, bukan setelah pesanan dibuat.
Spesifikasi Desain Higienis untuk Lini Pengolahan Basah Produk Susu
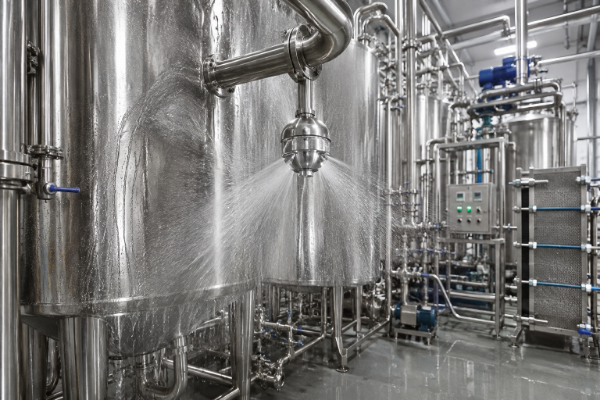
Pada lini pengolahan basah, kebersihan lebih bergantung pada desain geometris daripada larutan kimia. Ada tiga kondisi yang membuat residu tetap tertinggal setelah proses pembersihan menyeluruh: air yang tidak dapat keluar dari bejana, sudut yang tidak terjangkau perangkat semprot, dan pipa horizontal tanpa kemiringan.
| Komponen desain | Standar | Ketentuan standar | Dampaknya terhadap hasil |
|---|---|---|---|
Kekasaran permukaan kontak produk |
EHEDG Doc 8 · 3-A | Ra 0,8 µm atau lebih halus; 3-A menetapkan batas yang sama sebagai nominal 32 µin | Hasil akhir mill 2B sudah memenuhi batas tersebut, sehingga memilih permukaan yang lebih kasar merupakan pilihan |
Radius sudut bagian dalam |
EHEDG Doc 8 | Radius minimum 3 mm untuk setiap sudut bagian dalam dengan besar 135° atau kurang | Pada sudut tajam, perangkat semprot dapat meninggalkan area yang tidak terkena semprotan |
Kemiringan untuk drainase |
EHEDG Doc 8 · EN 1672-2 | Kemiringan harus cukup agar cairan mengalir keluar dengan sendirinya; hindari permukaan kontak horizontal | Air yang menggenang memungkinkan kontaminasi bertahan di antara proses produksi |
Batas kekasaran dalam kode keamanan pangan |
Codex CXC 1-1969 · ISO 22002 | Tidak ada batas numerik untuk kekasaran yang ditetapkan | Angka yang Anda gunakan harus merujuk pada standar peralatan |
Cakupan sertifikasiSertifikat dan dokumen yang berlaku dikonfirmasi berdasarkan model peralatan, konfigurasi, dan negara tujuan. Dokumen sistem manajemen perusahaan ditinjau terpisah dari dokumen kesesuaian produk. |
EHEDG · 3-A · NSF | Ketiganya menilai desain; EHEDG juga mensyaratkan peralatan tertutup lulus sedikitnya tiga pengujian pembersihan di tempat | Sertifikat mencakup gambar desain, bukan pabrik yang telah dipasang di lokasi Anda |
Verifikasi cakupan semprotan |
Prosedur riboflavin 3-A | Riboflavin pada 0,015–0,025 % w/w, dilarutkan pada suhu di atas 70 °C, lalu diperiksa dengan sinar ultraviolet | Permukaan yang tidak terkena semprotan terlihat sebagai bercak gelap di dalam bejana tertutup |
Riboflavin memastikan perangkat semprot menjangkau permukaan. Pengujian ini tidak mengukur kinerja pembersihan, sehingga urutan pembersihan di tempat (CIP) dijalankan dan dicatat secara terpisah, dengan waktu, suhu, dan konsentrasi bahan kimia dicatat untuk setiap sirkuit.
Titik Setelan Proses yang Harus Dipertahankan Lini Produk Susu
Nilai-nilai ini merupakan kebutuhan proses produksi dan tolok ukur yang digunakan industri untuk menilai lini. Jika suatu nilai ditetapkan oleh peraturan, bukan preferensi, tabel ini mengikuti pasangan yang dipublikasikan dalam US Pasteurized Milk Ordinance serta batas minimum komposisi yang dipublikasikan, bukan preferensi internal. Otoritas setempat menentukan pasangan yang berlaku bagi pabrik Anda. Jika resep Anda memerlukan titik setelan berbeda, cantumkan dalam permintaan penawaran agar dirancang sejak awal, bukan baru diketahui saat komisioning.
Tahap & Persyaratan Proses
Tahap
Persyaratan proses
Pasteurisasi standar
72 °C selama 15 s, metode suhu tinggi waktu singkat, dengan bagian penahanan berwaktu
Pasteurisasi dalam tangki untuk kultur starter
63 °C selama 30 min, di bejana terpisah untuk menyiapkan kultur keju dan yogurt
Perlakuan panas campuran yogurt
85 °C selama 30 min atau 95 °C selama 10 min, sengaja melampaui pasangan yang diwajibkan hukum
Produk tinggi lemak dan berpemanis
Ditahan pada suhu 3 °C di atas pasangan standar untuk produk dengan kadar lemak 10 % atau lebih, berpemanis atau kental
Tekanan homogenisasi
2.000–2.500 psi (sekitar 14–17 MPa) untuk campuran yogurt
Inkubasi
Dinginkan hingga 42 °C, inokulasi, lalu tahan hingga pH 4.5
Suhu optimum kultur
Streptococcus thermophilus pada 35–53 °C, Lactobacillus bulgaricus pada 40–44 °C
Pendinginan setelah fermentasi
Dinginkan hingga 7 °C untuk menghentikan pengasaman sebelum pengisian
ARAHKAN KURSOR UNTUK MELIHAT 5 SPESIFIKASI LAINNYA
Pasangan waktu dan suhu pasteurisasi menurut US Pasteurized Milk Ordinance
Suhu
Waktu penahanan
Metode
63 °C (145 °F)
30 menit
Pasteurisasi dalam tangki
72 °C (161 °F)
15 detik
Suhu tinggi waktu singkat
89 °C (191 °F)
1.0 detik
Suhu lebih tinggi, waktu lebih singkat
94 °C (201 °F)
0.1 detik
Suhu lebih tinggi, waktu lebih singkat
100 °C (212 °F)
0.01 detik
Suhu lebih tinggi, waktu lebih singkat
138 °C (280 °F)
2.0 detik
Pasteurisasi ultra untuk memperpanjang masa simpan dan memenuhi kebutuhan sterilisasi
Faktor Biaya, Ketentuan Pembayaran, dan Waktu Tunggu
Harga lini produk susu ditentukan berdasarkan tata letak, bukan per unit. Biaya dipengaruhi oleh jumlah jalur terpisah, aliran puncak per jam, format pengisian, kelas material kontak, dan tingkat otomatisasi proses. Tidak ada daftar harga untuk lini gabungan; harga akan dicantumkan dalam penawaran tertulis.
Faktor yang memengaruhi harga
-
FaktorDampak terhadap biayaCara menekan biaya
-
Jumlah jalur terpisahSetiap jalur khusus menambah bejana, pompa, katup, sirkuit pembersihan, dan luas lantai yang dibutuhkanLakukan pemisahan hanya setelah pasteurisasi, jika proses memang mengharuskannya
-
Aliran puncak per jamVolume bejana dan beban pompa mengikuti jam tersibuk, bukan rata-rata harianJalankan dua shift dengan bejana lebih kecil, alih-alih satu shift dengan bejana yang terlalu besar
-
Konfigurasi pemulihan panasRegenerasi memulihkan 90–94 % beban pemanasan dan pendinginan (praktik rekayasa industri produk susu yang dipublikasikan)Tentukan spesifikasinya saat menyusun tata letak, ketika jumlah pelat masih dapat ditetapkan
-
Format pengisianMesin pengisi cup, botol, kantong, dan kaleng adalah mesin yang berbeda, bukan sekadar pengaturanTetapkan format kemasan sebelum tata letak digambar
-
Kelas material kontakSUS316L lebih mahal daripada SUS304 dan tidak diperlukan pada semua permukaanGunakan 316L untuk kontak dengan asam, larutan garam, dan whey, lalu gunakan SUS304 di bagian lain
-
Tingkat otomatisasiBiaya pembelian untuk urutan pembersihan manual lebih rendah, tetapi biaya operasional hariannya lebih tinggiOtomatiskan urutan pembersihan dan sirkuit kontrol suhu terlebih dahulu
Waktu tunggu dan ketentuan komersial
-
ItemKetentuanCakupan
-
PenawaranDalam 24 jamAlur proses, daftar stasiun, harga, dan ketentuan
-
Pengiriman120–180 hariFabrikasi, pemolesan bejana, perakitan panel, dan perakitan di pabrik
-
PembayaranUang muka 30 %, pelunasan 70 % sebelum pengirimanPembayaran uang muka memulai fabrikasi; pelunasan harus dibayar sebelum lini dikirim
-
PengapalanFOB atau CIFKetentuannya ditetapkan dalam penawaran Anda
-
PenerimaanUji coba produksi menggunakan produk Anda sendiriLini menjalankan produk Anda sebelum disetujui; pengujian dengan air saja tidak cukup
-
Layanan purnajualDurasi pemeliharaan dan cakupan dukungan teknis ditetapkan dalam kontrakCakupan pemeliharaan dan garansi ditetapkan dalam penawaran dan kontrak
Kontrol Mutu dan Verifikasi Pembersihan
Lini produk susu dinilai dua kali: pertama menggunakan air, lalu menggunakan produk Anda sendiri. Uji coba produksi dengan produk Anda menjadi dasar penerimaan, karena pengujian dengan air membuktikan sirkuit, sedangkan hanya pengujian dengan produk yang membuktikan proses.
Cara lini diperiksa
- Kelas material dicocokkan dengan gambar fabrikasi sebelum pelat dipotong. Bagian dalam bejana diperiksa dan dipasivasi sebelum insulasi dipasang.
- Setelah lini selesai dibuat, jalankan dengan air untuk memeriksa pompa, katup, sirkuit kontrol suhu, waktu penahanan, dan seluruh urutan pembersihan.
- Cakupan semprotan pada setiap bejana tertutup diverifikasi dengan uji riboflavin 3-A dan diperiksa menggunakan sinar ultraviolet.
- Dalam uji coba produksi, resep Anda dijalankan pada lini yang telah selesai dibuat, lalu hasilnya dibandingkan dengan kriteria penerimaan pada lembar persetujuan.
Bagian yang sering luput dari semprotan
- Baffle dan sisi bawah bilah mixer serta agitator
- Port akses dan area bayangan di sekitar lubang akses
- Nosel tangki dengan celah anular yang sempit
- Permukaan yang tidak pernah sepenuhnya basah karena lapisan minyak fabrikasi masih tertinggal setelah pembilasan pertama
Uji penerimaan Anda sendiri bisa memberi hasil yang keliru: riboflavin dapat menunjukkan hasil lulus palsu jika lapisan minyak fabrikasi masih ada, sehingga uji water break pada permukaan tanpa lapisan harus dilakukan lebih dahulu. Urutan tersebut — water break, riboflavin, lalu proses pembersihan yang dicatat — mengubah gambar desain higienis menjadi pabrik yang higienis.
Dari Permintaan Penawaran hingga Batch Pertama yang Layak Jual
-
TAHAP 01
Kirimkan ringkasan kebutuhan Anda
volume bahan baku harian, variasi produk, format kemasan, denah lantai, dan daftar utilitas yang tersedia di lokasi.
-
TAHAP 02
Tata letak dan penawaran
Teknisi proses mengirimkan harga tertulis dalam 24 jam pada hari kerja, beserta tata letak dan daftar stasiun.
-
TAHAP 03
Uang muka dan persetujuan gambar
Kami menerima uang muka 30 % melalui transfer. Setelah gambar disetujui, waktu pengerjaan 120–180 hari mulai dihitung.
-
TAHAP 04
Produksi dan pengujian di pabrik
Bejana dibuat dan dipoles, panel kontrol dirangkai, lalu seluruh urutan proses dijalankan sebelum peralatan dikemas untuk dikirim.
-
TAHAP 05
Instalasi dan uji coba produksi
Di lokasi Anda, lini dirakit, pipa dipasang, dan kabel disambungkan. Proses kemudian dijalankan dengan produk Anda. Kami mendampingi hingga batch tersebut memenuhi lembar kriteria penerimaan yang telah disepakati.
-
TAHAP 06
Serah terima dan dukungan
Pengaturan pemeliharaan dan dukungan teknis ditetapkan dalam penawaran dan kontrak.
Keputusan tata letak untuk menekan biaya instalasi
| Keputusan tata letak | Hal yang perlu ditentukan | Alasan menghemat biaya |
|---|---|---|
| Bagian awal bersama | Satu kelompok penerimaan, pendinginan, dan pemisahan melayani ketiga jalur | Penerimaan dan pemisahan merupakan biaya yang paling sering berulang ketika harga tiap jalur dihitung terpisah |
| Bagian regenerasi | Minta agar pemulihan panas dikonfigurasi sejak awal | Bagian regenerasi memulihkan 90–94 % beban pemanasan dan pendinginan (praktik rekayasa industri produk susu yang dipublikasikan) |
| Diameter pipa | Tentukan ukuran pipa agar kecepatan susu mendekati 3 m/s pada aliran puncak | Pipa yang terlalu kecil meningkatkan beban pompa dan gaya geser; pipa yang terlalu besar meningkatkan biaya pembersihan |
| Pemisahan ruangan | Tentukan apakah fermentasi, pengisian, dan pembuatan palet ditempatkan di ruangan terpisah | Menambahkan sekat setelah pipa lini terpasang berarti memindahkan peralatan yang sudah dilas |
| Jumlah sirkuit pembersihan | Tentukan jumlah sirkuit yang dibersihkan secara paralel selama produksi | Setiap sirkuit tambahan membutuhkan tangki, pompa, pipa balik, dan satu set katup |
Lapisan digital yang ditentukan bersama mesin
Ruang lingkup sistem kontrol ditetapkan terpisah dari peralatan proses. Platform STUnit kami, kotak kontrol low-code, dan gateway multi-protokol dapat ditentukan untuk lini ini pada tahap penawaran. Dengan demikian, biaya sistem kontrol dihitung bersama mesin, bukan dipasang belakangan. Jika ditentukan, pembaruan over-the-air mandiri memungkinkan perubahan perangkat lunak tanpa kunjungan ke lokasi. Integrasi lini, perencanaan pabrik pintar, serta pekerjaan digital IT dan OT ditawarkan sebagai item ruang lingkup tersendiri bersama mesin.
Modul Produk Susu yang Dipublikasikan
Dua modul dari rangkaian produk susu kami dipublikasikan dengan spesifikasi lengkap. Keduanya merupakan unit terkecil yang kami cantumkan, sehingga memberikan gambaran nyata tentang bentuk pesanan pertama.
“Yogurt lebih sulit ditangani daripada keju.”
Perubahan kecil pada suhu atau kultur terlihat pada rasa dan kekentalan. Karena itu, pabrik keju yang menambahkan jalur yogurt harus menguasai disiplin proses kedua, bukan sekadar menambah satu stasiun. Menentukan ukuran tangki fermentasi dan beban pendinginan untuk proses tersebut saat menyusun tata letak tidak mahal; mengetahuinya setelah pipa dilas akan jauh lebih mahal. Menganggap jalur kedua sebagai tambahan sederhana adalah kesalahan yang paling sering diminta untuk kami perbaiki.
Separator yang kami publikasikan mencantumkan output tahunan 70 set per tahun. Pemeliharaan dan dukungan teknis untuk tangki pasteurisasi ditetapkan dalam penawaran dan kontrak. Bejana yang lebih besar dan pabrik pengolahan produk susu lengkap dibuat sendiri sesuai tata letak Anda, bukan dijual dari katalog.
Minta Proposal Lini Produksi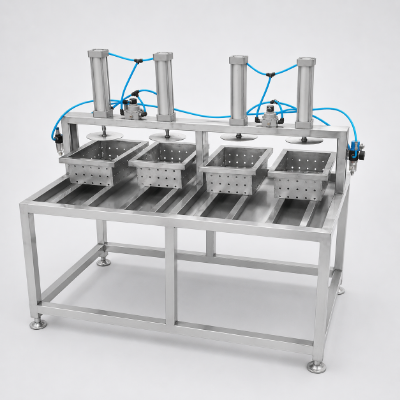
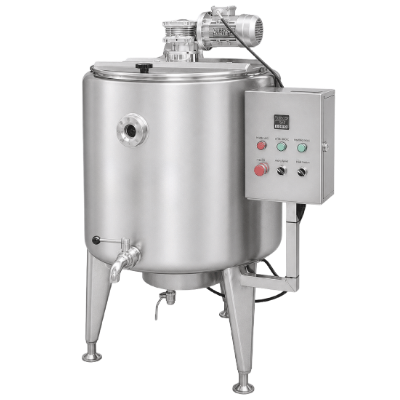
Tangki pasteurisasi IP05-28
- Model IP05-28
- Kapasitas 100 L
- Material kontak SUS304
- Ukuran lain yang tercantum 150 L, 300 L dan 500 L
- Garansi Ditetapkan dalam penawaran dan kontrak
Separator susu BR04-02
- Model BR04-02
- Laju produksi 1.000 L/h
- Catu daya 380 V, 1,5 kW
- Kecepatan mangkuk 7.546 r/min
- Dimensi 680 × 400 × 680 mm
Kapan Lini dengan Tiga Jalur Bukan Pilihan yang Tepat
Menggabungkan beberapa jalur hanya menguntungkan jika bagian hulu yang dipakai bersama memang benar-benar digunakan bersama. Keempat situasi ini akan menjadi kesalahan mahal untuk diperbaiki setelah pipa dilas, dan masing-masing punya solusi yang lebih murah—tanpa biaya untuk memintanya—dengan waktu tunggu 24 jam hingga kami mengirimkan tata letaknya.
| Situasi | Dampaknya bagi Anda | Solusi yang disarankan |
|---|---|---|
| Satu produk dengan volume tinggi | Bagian hulu bersama menambah katup, pipa transfer, dan sirkuit pembersihan yang tidak pernah dilalui produk. | Minta penawaran lini khusus untuk satu produk; pipanya lebih sederhana dan jumlah sirkuitnya lebih sedikit. |
| Yoghurt Yunani yang dibuat dengan penyaringan whey | Whey asam sulit dimanfaatkan, dan peralatan pemisahannya memerlukan investasi tersendiri. | Capai kadar padatan yang sama dengan konsentrat protein susu atau filtrasi membran, tanpa menghasilkan whey asam. |
| Batch skala artisan di bawah kapasitas bejana terkecil | Peralatan akan menganggur, dan membersihkan bejana besar untuk batch kecil membutuhkan lebih banyak air daripada jumlah batch itu sendiri. | Mulailah dengan tangki pasteurisasi batch dan bejana keju manual, lalu beralih ke lini produksi industri. |
| Pasokan susu belum dikontrak | Ukuran bejana ditentukan berdasarkan puncak pengumpulan susu. Jadi, lini yang dirancang untuk susu yang tidak pernah datang hanya akan menjadi modal yang menganggur. | Tetapkan jadwal pengumpulan dan volume yang ditahan sementara terlebih dahulu, lalu tentukan ukuran tangki penyimpanan berdasarkan keduanya. |
Peralatan Pengolahan Produk Susu dan Saus
Lembar kerja standar untuk operasional dan input batch pada lini pengolahan yoghurt, keju, dan mentega.
Menurut US Pasteurized Milk Ordinance, pasangan suhu dan waktu berkisar dari 63 °C selama 30 menit dan 72 °C selama 15 detik, hingga pasangan suhu lebih tinggi dan waktu lebih singkat, lalu pasteurisasi ultra pada 138 °C selama 2 detik. Produk dengan kadar lemak 10 % atau lebih, baik yang diberi pemanis maupun yang dikondensasi, ditahan pada suhu 3 °C lebih tinggi. Ketiga jalur ini dirancang berdasarkan dua pasangan suhu dan waktu pertama. Pasteurisasi dalam bejana adalah metode yang masih relevan di industri produk susu, terutama untuk menyiapkan kultur starter yang digunakan dalam produksi keju, yoghurt, dan buttermilk.
Campuran yoghurt diberi perlakuan panas pada 85 °C selama 30 menit atau 95 °C selama 10 menit, jauh di atas pasangan suhu dan waktu yang diwajibkan secara hukum, yaitu 72 °C selama 15 detik. Hal ini memang disengaja. Panas tambahan tersebut mendenaturasi protein whey sehingga gel mengeras dengan baik dan menahan air, bukan mengeluarkannya. Pasteurizer yang hanya memenuhi batas minimum legal tidak dapat menghasilkan yoghurt set yang stabil. Ini adalah kesalahan spesifikasi yang paling umum pada lini gabungan.
Bejana keju menggumpalkan susu dengan rennet, lalu memotong dan mengaduk dadih menggunakan perangkat yang terpasang di dalam bejana, sambil mengalirkan whey melalui saluran keluar berfilter. Tangki fermentasi memiliki pengaduk yang dirancang untuk cairan, bukan untuk memotong dan memulihkan dadih. Kedua bejana tampak serupa, tetapi tidak dapat saling menggantikan. Karena itu, jalur keju bercabang dari jalur yoghurt segera setelah pasteurisasi.
Susu yang masuk dipisahkan menjadi krim dan susu skim menggunakan separator. Krim kemudian ditahan dan dimatangkan sebelum masuk ke mesin pengocok mentega. Di dalam mesin, fase lemak berbalik, buttermilk dialirkan keluar, lalu mentega diolah hingga mencapai kadar lemak dan kadar air yang ditargetkan sebelum dibentuk dan dikemas. Susu skim dikembalikan ke bagian hulu sehingga jalur mentega tidak membuang volume yang dipisahkan.
EHEDG Doc 8 dan standar 3-A menetapkan kekasaran permukaan kontak produk sebesar Ra 0,8 µm atau lebih halus, yang dinyatakan 3-A sebagai nominal 32 µin. Sudut internal 135° atau kurang harus memiliki radius minimum 3 mm, dan permukaan harus cukup miring agar dapat mengalirkan cairan dengan sendirinya. Codex CXC 1-1969 dan ISO 22002 sama sekali tidak menetapkan batas numerik kekasaran, sehingga angka pada spesifikasi Anda harus mengacu pada standar peralatan.
Harga lini gabungan ditentukan berdasarkan tata letak. Faktor biayanya mencakup jumlah jalur, laju aliran puncak per jam, format pengisian, mutu material kontak produk, dan tingkat otomasi; semuanya dirinci di atas. Kirimkan volume harian, bauran produk, dan denah lantai Anda, lalu kami akan mengirimkan penawaran tertulis dalam 24 jam.
Waktu pengiriman berkisar 120–180 hari, dihitung sejak uang muka dibayarkan dan gambar disetujui, bukan sejak permintaan penawaran. Pembeli biasanya menyusun rencana berdasarkan tanggal pengiriman, tetapi jeda yang berisiko terjadi setelah barang tiba: pemasangan, pemipaan, pengkabelan, rangkaian pembersihan, dan produksi percobaan dengan resep Anda sendiri harus dilakukan sebelum penjualan pertama. Masukkan semua tahapan ini ke dalam jadwal sejak awal.
Pesanan menggunakan uang muka 30 % dan pelunasan 70 % sebelum pengiriman. Kami memberikan penawaran FOB atau CIF dengan ketentuan yang dicantumkan secara pasti dalam penawaran Anda. Penerimaan dilakukan melalui produksi percobaan menggunakan produk Anda sendiri, bukan hanya uji coba dengan air. Durasi garansi, cakupan, dan pengecualian dikonfirmasi dalam penawaran dan kontrak. Cakupan pemeliharaan dan dukungan teknis ditetapkan dalam ketentuan tertulis yang sama.
Ya—bagian hulunya memang digunakan bersama: penerimaan, pendinginan, penyimpanan, pemisahan, dan pasteurisasi melayani ketiga jalur. Setelah itu, jalurnya menggunakan kelompok unit yang terpisah karena tangki fermentasi, mesin pres keju, dan mesin pengocok mentega masing-masing memiliki fungsi yang tidak dapat dilakukan oleh dua peralatan lainnya. Lini gabungan bermasalah ketika satu bejana diminta menangani ketiga pekerjaan tersebut. Hal inilah yang pertama kali perlu diperiksa dalam setiap penawaran.
Lapisan kontrol merupakan opsi dengan cakupan tersendiri, bukan fasilitas bawaan. Jika Anda memintanya, platform STUnit kami dengan kotak kontrol low-code dan gateway multiprotokol memungkinkan lini mengirimkan data ke sistem pabrik yang sudah Anda gunakan. Peningkatan perangkat lunak over-the-air secara mandiri juga berarti perubahan perangkat lunak tidak memerlukan kunjungan ke lokasi. Beri tahu kami sistem mana yang perlu menerima data, lalu antarmukanya akan dicantumkan dalam penawaran.
Trending now