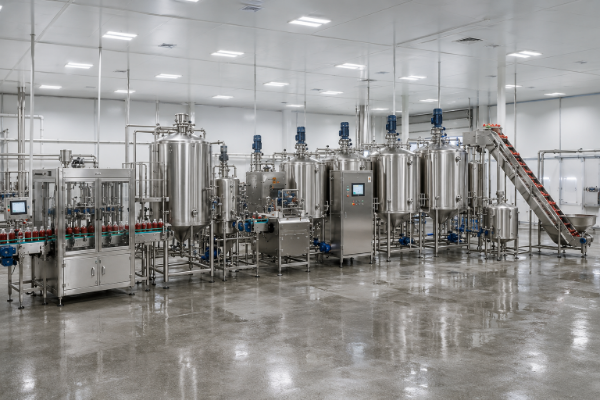
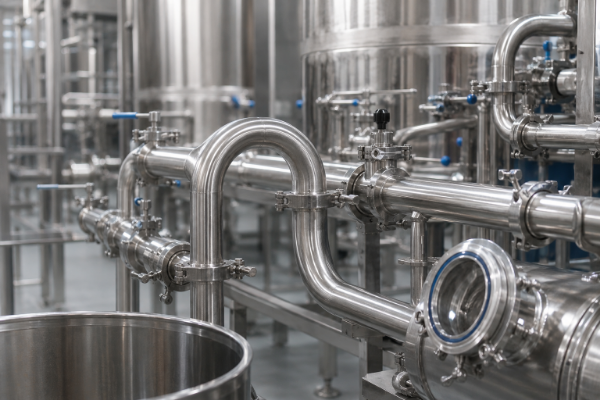
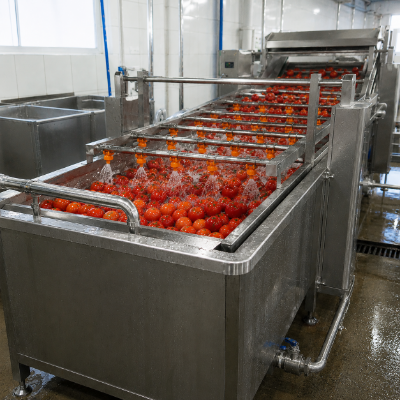
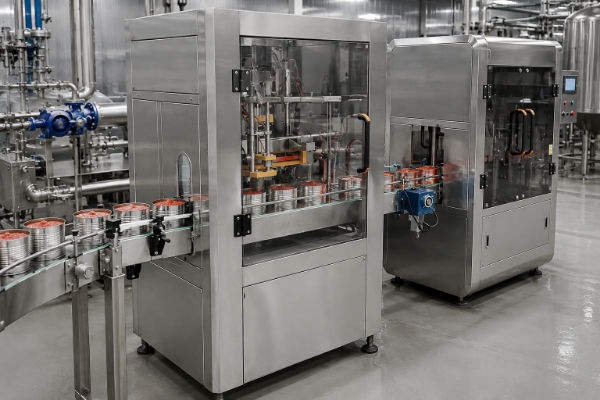
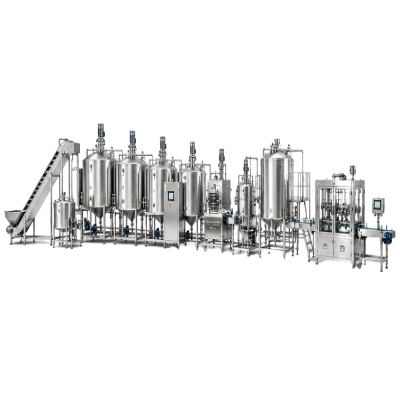
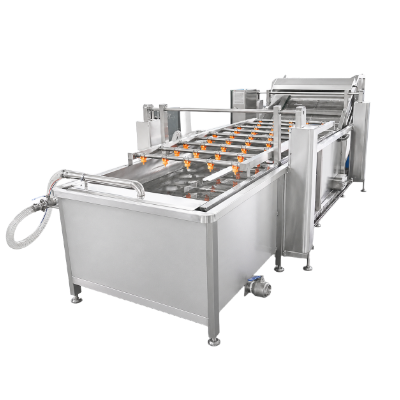
Tampilan penuh lini produksi saus tomat, pasta tomat, dan saus cabai

Lini Produksi Saus Tomat, Pasta Tomat, dan Saus Cabai — Satu Lini Campuran, Tiga Rute Produk

Kami merancang lini saus campuran untuk mengolah pasta tomat, saus tomat, dan saus cabai melalui satu lini utama bersama. Stasiun yang tidak dapat digunakan bersama kami identifikasi sebelum Anda memesan. Setiap stasiun yang perlu diubah saat berganti dari pengolahan tomat ke cabai dicantumkan satu per satu, bukan diringkas sebagai “pergantian produk otomatis sepenuhnya”. Kirim target produksi untuk setiap kelompok produk Anda, lalu kami akan menyarankan struktur rute yang sesuai untuk lini pengolahan saus tomat tersebut.

Resep, spesifikasi target, dan gambar teknis Anda akan kami perlakukan sebagai bahan rahasia. Jika diminta, kami akan menandatangani perjanjian kerahasiaan sebelum Anda mengirimkannya.

Waktu tunggu

Jadwal produksi berkisar 45–100 hari kerja dan akan dikonfirmasi bersama penawaran harga.

Pesanan minimum

1 set lini sesuai konfigurasi — unit satuan juga dapat dipesan.

Ketentuan pembayaran

Uang muka 40%, sisa pembayaran 60% sebelum pengiriman, melalui transfer kawat.

Perangkat keras

Kami menggunakan perangkat keras hasil produksi sendiri. Karena itu, lapisan kontrol terintegrasi ke dalam sistem, bukan dipasang belakangan.

Platform kontrol

Lapisan kontrol kami dibangun di atas platform STUnit, dan lini ini dapat ditentukan spesifikasinya menggunakan platform tersebut.

Pembaruan jarak jauh

Pembaruan OTA mandiri, yaitu pembaruan lapisan kontrol melalui jaringan, dapat dimasukkan ke dalam lingkup pekerjaan atas permintaan.

Kemampuan Pengolahan Saus Tomat, Pasta Tomat, dan Cabai

Lini produksi pasta tomat dan lini saus cabai dapat menggunakan satu lini utama bersama, asalkan stasiun yang beroperasi berbeda untuk kedua produk dicantumkan dalam spesifikasi, bukan baru diketahui dari panduan pengoperasian. Pencucian, pemisahan tangkai, pengecilan ukuran, pemanasan awal, sterilisasi, dan pengisian merupakan proses bersama. Pemekatan, pencampuran, dan fermentasi tidak, dan ketiga proses tersebut menentukan apakah lini campuran dapat berfungsi.

Tata letak lini pengolahan saus tomat dan saus cabai

Proses yang Sama pada Ketiga Rute

  • Pencucian gelembung dan penyortiran rol, dengan operator mengubah pengaturan tanpa mengganti mesin — cara menyesuaikan mekanisme tersebut dengan bahan baku dijelaskan dalam panduan pemilihan mekanisme pencucian kami untuk lini sayuran umbi
  • Pemisahan tangkai, dengan penggantian komponen untuk cabai
  • Pemanasan awal dan inaktivasi enzim dalam pemanas awal tubular
  • Sterilisasi sebelum atau sesudah pengisian, bergantung pada arsitektur bagian akhir yang Anda pesan — satu jenis stasiun dapat mensterilkan pasta curah maupun saus cabai dalam botol
  • Pelabelan dan pengemasan karton

Perbedaan di Antara Ketiga Rute

Rute A menghasilkan pasta tomat dan pure tomat dari tomat yang dipekatkan. Hanya rute ini yang menggunakan evaporator. Batas antara pure dan konsentrat ditentukan oleh Codex Alimentarius CXS 57-1981, bukan oleh mesin yang Anda beli. Rute B menghasilkan saus tomat dan saus campuran dengan mencampurkannya di dalam ketel berjaket setelah pemekatan parsial — lini produksi saus tomat adalah Rute B yang dilengkapi mesin penutup dan sterilisasi pascapengisian. Rute C menghasilkan saus cabai dan saus pedas tanpa proses evaporasi; lini pengolahan saus cabai merupakan Rute C yang berdiri sendiri, sedangkan perbedaan produksi saus pedas hanya terletak pada pengaturan mesin pengisi dan mesin penutup.

Rincian Stasiun untuk Tiga Rute

Lembar ini menjadi dasar penyusunan biaya. Bacalah sebagai dokumen pemilihan, bukan diagram proses: setiap entri “diganti” menunjukkan komponen cadangan, sedangkan setiap entri “tidak digunakan pada rute ini” berarti Anda tidak perlu mengeluarkan modal untuk peralatan tersebut.

Stasiun Rute A — pasta tomat, pure tomat Rute B — saus tomat, saus campuran Rute C — saus cabai, saus pedas
Mesin pencuci gelembung dan penyortirSama untuk semua ruteSama untuk semua ruteSama — saringan dan suhu air diganti
Pemisahan tangkaiSama untuk semua ruteSama untuk semua ruteKomponen pengganti untuk tangkai cabai
Pengecilan ukuranPenghancur tomat — menghancurkan tomat sebelum pemanasan awalPenghancur tomatPenggiling koloid — mesin berbeda, bukan sekadar pengaturan
Pemanasan awal tubular dan inaktivasi enzimRezim pemanasan dipilihRezim pemanasan dipilihHanya mempertahankan warna dan menonaktifkan enzim, tanpa rezim pemanasan
Penghalusan dan pemurnianDua tahapDua tahapDilewati jika biji dan kulit dipertahankan
Tangki fermentasiTidak digunakan pada rute iniTidak digunakan pada rute iniModul opsional untuk saus cabai fermentasi dan pasta cabai
Pemekatan vakumStasiun intiPemekatan parsialTidak digunakan pada rute ini
Pencampuran dalam ketel berjaketTidak digunakan pada rute iniPenambahan bumbu dan pengasamanStasiun inti — garam, cuka, pengentalan, pemasakan
PengisianPengisian aseptik ke dalam kantong dan drum aseptikPengisian panas ke dalam botol dan stoplesPengisian panas ke dalam botol dan stoples
Penutupan kemasanTidak digunakan pada rute iniSama untuk semua ruteSama untuk semua rute
Sterilisasi pascapengisian dan pengeringan udaraTidak digunakan pada rute iniSama untuk semua ruteSama untuk semua rute
Pelabelan dan pengemasan kartonSama untuk semua ruteSama untuk semua ruteSama untuk semua rute
⚠

Empat baris terakhir menunjukkan batasan yang sering luput dari pertanyaan tentang lini campuran. Pengisian aseptik dan pengisian panas yang diikuti penutupan kemasan serta sterilisasi pascapengisian merupakan dua arsitektur bagian akhir yang berbeda, bukan pengaturan yang dapat dipertukarkan pada satu mesin. Dalam konfigurasi ini, hanya tangki fermentasi yang benar-benar modular; tangki dipasang sebelum ketel jika Anda menginginkan saus cabai fermentasi.

Kami akan memberi tahu pembeli jika lini campuran bukan pilihan yang tepat ketika dua kelompok produk sebenarnya tidak dapat menggunakan satu lini utama bersama. Memaksakan struktur bersama akan membuat lebih banyak modal menganggur dibandingkan jika Anda menggunakan dua lini khusus yang lebih kecil.

— cara kami menilai permintaan lini saus campuran sebelum memberikan penawaran harga

Jika Anda membutuhkan pasta curah aseptik dan botol eceran dalam volume penuh secara bersamaan, berarti Anda memerlukan dua stasiun bagian akhir. Sebaiknya hal ini dibahas sebelum tata letak ditetapkan.

Dua Stasiun yang Paling Sering Salah Dihargai

Mesin penghalus dan pemurni memisahkan kulit serta biji tomat dari daging buah dalam dua tahap. Banyaknya kulit dan biji yang dibuang menentukan tekstur produk akhir sekaligus jumlah hasil produksi yang dikorbankan. Sebelum proses tersebut, sistem pencucian dan penyortiran menentukan seberapa banyak residu atau kotoran yang menempel, tangkai, dan bahan asing yang mencapai mesin penghalus: tugas itu dilakukan oleh mesin pencuci, mesin penyortir rol, dan konveyor di antaranya; suhu pencucian tomat juga diatur di bagian ini. Pada rute cabai, fungsi pengecilan ukuran yang sama dilakukan oleh mesin penggiling. Karena itulah kedua rute tidak dapat menggunakan satu mesin yang sama pada tahap produksi tersebut.

Cakupan Rute Cabai

Produksi saus cabai mencakup beragam produk akhir, bukan hanya satu resep: saus cabai pedas, saus cabai manis, pasta cabai, dan saus cabai semuanya termasuk dalam Rute C dengan resep ketel yang berbeda, untuk skala produksi kecil, menengah, dan besar. Jenis cabai yang Anda olah lebih menentukan daripada label pada botol. Pengolahan cabai merah segar, cabai utuh, dan cabai giling menghasilkan bahan baku yang berbeda untuk mesin penggiling, sementara cabai kering harus direhidrasi sebelum masuk ke mesin. Pengolahan cabai memengaruhi lebih dari sekadar laju produksi, sebab suhu penggilingan dan waktu penahanan turut menentukan warna serta cita rasa saus akhir. Kirim daftar produk akhir bersama bentuk cabai yang akan digunakan agar kapasitas mesin penggiling, ketel, dan bagian pengisian dapat ditentukan berdasarkan keduanya.

Rute Bahan Baku dan Produk Akhir

Bahan baku yang benar-benar Anda terima lebih menentukan konfigurasi lini daripada produk yang ingin dijual. Buah segar dengan nilai padatan terlarut rendah membawa lebih banyak air ke evaporator dibandingkan buah dengan tonase sama tetapi kandungan padatan lebih tinggi. Karena itu, dua pabrik dengan evaporator identik dapat memiliki biaya uap yang sangat berbeda.

Bahan Baku yang Kami Olah

  • Tomat segar utuh, dicuci dan disortir di lini
  • Daging buah tomat dingin dalam tangki penyangga, masuk setelah stasiun penghalusan
  • Pasta setengah jadi aseptik, diolah kembali menjadi kemasan eceran tanpa bagian proses awal
  • Cabai segar utuh, dipisahkan tangkainya dan digiling di lini
  • Pasta cabai asin dan fermentasi, dimasukkan pada stasiun pencampuran
Visual lini pengolahan industri

Produk Akhir yang Dihasilkan Lini

Pasta tomat

Pasta tomat pekat dalam kantong atau drum aseptik, dengan tingkat Brix yang dicantumkan dalam pesanan Anda.

Pure tomat dan jus tomat

Produk tomat dengan konsentrasi lebih rendah yang diambil sebelum tahap evaporasi akhir.

Saus tomat

Dicampur, diasamkan, lalu diisi panas ke dalam botol atau stoples.

Saus cabai

Saus cabai giling yang dicampur dalam ketel berjaket dan diisi panas, dengan atau tanpa tahap fermentasi.

Saus pedas

Produk dengan tingkat keasaman lebih tinggi dan viskositas lebih rendah dari bagian pencampuran dan pengisian yang sama — lini produksi saus pedas adalah Rute C dengan pengaturan mesin pengisi dan penutup kemasan yang disesuaikan untuk viskositas tersebut.

Saus campuran

Bahan dasar tomat dengan tambahan cabai, bawang putih, bawang bombai, atau cuka di dalam ketel, bukan pada bagian proses awal.

Tabel Keputusan Brix ke Rute

Gunakan tabel ini dengan memulai dari kolom paling kanan. Format produk yang diharapkan pelanggan biasanya menentukan rute sebelum peralatan mulai dipertimbangkan.

Produk yang dijual Target konsentrasi Rute Stasiun yang diperlukan
Jus tomat, pure tomat Di bawah batas minimum konsentrat sebesar 7% padatan terlarut total alami yang ditetapkan Codex Alimentarius CXS 57-1981 A, proses dihentikan lebih awal Tanpa proses evaporator atau satu tahap pemekatan parsial
Pasta tomat curah untuk pengolah ulang 28–30% atau 30–32% padatan terlarut total alami A Evaporator dan pengisian aseptik, tanpa mesin penutup dan sterilisasi pascapengisian
Pasta berkonsentrasi tinggi untuk pengiriman curah jarak jauh 36–38% padatan terlarut total alami A Waktu pemekatan lebih lama dan beban uap lebih tinggi per ton
Saus tomat dalam botol eceran Target campuran ditentukan oleh resep, bukan hanya oleh proses evaporasi B Pemekatan parsial, ketel berjaket, mesin penutup, dan sterilisasi pascapengisian
Saus cabai atau saus pedas dalam botol eceran Ditentukan oleh resep dan pemasakan, bukan oleh evaporator C Penggiling koloid dan ketel berjaket, tanpa evaporator sama sekali
Saus cabai fermentasi Ditentukan oleh resep setelah fermentasi C plus modul Tangki fermentasi ditambahkan sebelum ketel

Material Kontak dan Pembersihan di Antara Kelompok Produk

Saus cabai dan pasta cabai mengandung garam, yang bereaksi terhadap baja tahan karat secara berbeda dari tomat. Jenis baja yang mengandung molibdenum seperti 316 dan 316L lebih tahan terhadap korosi sumuran dan korosi celah akibat klorida dibandingkan 304. Karena itu, kami menentukan jenis material kontak berdasarkan posisinya, alih-alih menetapkan satu jenis untuk seluruh lini. Jika jenis baja yang digunakan pada bagian yang bersentuhan dengan garam tidak sesuai, masalah korosi baru akan terlihat pada tahun ketiga, bukan saat komisioning.

Spesifikasi Material Kontak dan Pembersihan

Cara Menentukan Jenis Material Kontak

  • Bagian lini yang tidak bersentuhan dengan garam dapat ditentukan menggunakan baja 304, yang pada sertifikat pabrik baja di Asia ditulis sebagai SUS304
  • Bagian kontak yang terpapar garam, asam tinggi, dan bahan pembersih kuat dipilih sesuai beban proses tiap proyek; bagian inilah yang memerlukan baja dengan kandungan molibdenum
  • Segel, gasket, dan geometri ruang mati ditinjau berdasarkan beban proses yang sama serta praktik desain higienis 3-A Sanitary Standards, sebab jenis baja saja tidak menentukan hasilnya
  • Jenis material yang ditetapkan untuk setiap bagian dicantumkan dalam penawaran harga Anda, bukan dibiarkan untuk dibahas saat tahap produksi.

Pergantian dari Pengolahan Tomat ke Cabai

Arsitektur verifikasi yang kami gunakan mengikuti panduan Food Allergen Program Badan Pengawas Obat dan Makanan Amerika Serikat, Bab 11, yang dibuat untuk pergantian produk terkait alergen pada peralatan pengolahan pangan bersama. Metode tersebut merupakan metode tervalidasi untuk membuktikan kebersihan lini bersama. Capsaicin bukan alergen yang diatur, sehingga kriteria penerimaan mengacu pada spesifikasi produk Anda, bukan peraturan. Keempat langkah di bawah ini tetap dilaksanakan dan dicatat dengan cara yang sama.

  • Terbitkan prosedur pergantian produk yang terdokumentasi — urutan, bahan kimia, suhu, dan waktu kontak untuk pasangan produk tertentu ini dicatat dalam dokumen terkendali
  • Lakukan pemeriksaan visual — periksa dan tandatangani setiap permukaan kontak yang dibongkar sebelum perakitan kembali
  • Selesaikan verifikasi usap — lakukan uji bioluminesensi adenosin trifosfat atau usap protein berdasarkan kriteria lulus tertulis dari Anda
  • Arsipkan catatan yang disimpan — simpan daftar periksa bersama catatan batch agar proses pergantian produk dapat ditelusuri kembali beberapa bulan kemudian
Wawasan Proses

Pertimbangan yang sama berlaku untuk pergantian dalam arah sebaliknya, yaitu pergantian yang biasanya menjadi pertanyaan kedua pembeli. Perpindahan warna dari pengolahan cabai ke pure tomat berwarna terang merupakan persoalan mutu produk, bukan keamanan pangan, dan dapat dievaluasi menggunakan catatan usap yang sama.

Spesifikasi Lini dan Rentang Kapasitas

Kapasitas lini pengolahan pasta tomat dinyatakan dengan setidaknya empat satuan yang tidak dapat dibandingkan langsung di pasar ini: ton buah segar per hari, ton buah segar per jam (ditulis ton per jam dalam penawaran harga dengan satuan AS), kilogram produk akhir per jam, dan botol per jam. Kami mencantumkan dasar perhitungan pada setiap angka agar Anda dapat membandingkannya dengan angka dari pemasok lain.

Spesifikasi Catatan yang perlu diminta

Dasar kapasitas

Kapasitas dicantumkan dalam ton buah segar per jam dan ton per hari, dengan hasil produk akhir dinyatakan terpisah pada tingkat konsentrasi yang Anda pesan. Kami tidak mencampur kedua dasar tersebut dalam satu angka.

Periode kampanye musiman

Kapasitas dihitung berdasarkan kampanye pengolahan selama 60–90 hari setiap musim panen, bukan operasi selama 365 hari.

Tingkat konsentrasi pasta

Bagian pemekatan dikonfigurasi sesuai tingkat yang Anda pesan: 28–30%, 30–32%, atau 36–38% padatan terlarut total alami.

Definisi konsentrat

Codex Alimentarius CXS 57-1981 menetapkan batas minimum konsentrat tomat olahan sebesar 7% padatan terlarut total alami.

Spesifikasi penerimaan pembeli

Rute tomat dirancang untuk mencapai spesifikasi pengadaan berupa 28 derajat Brix atau lebih, pH 4.5 atau kurang, dan konsistensi Bostwick 4–11 cm per 30 s. Pasta berkualitas tinggi ditentukan berdasarkan spesifikasi tertulis tersebut, bukan kata sifat.

Rezim pemanasan

Pemanasan dingin di bawah 70 °C (158 °F) atau pemanasan panas pada 85–102 °C (185–216 °F), sesuai rentang yang dipublikasikan. Penentuan titik suhu di dalam rentang tersebut bergantung pada resep dan target enzim, sehingga suhu yang Anda tentukan dicantumkan dalam penawaran harga, bukan menggunakan satu titik suhu universal.

Opsi evaporasi

Pemekatan vakum multi-efek, dengan opsi rekompresi uap mekanis sesuai spesifikasi. Pada evaporator tiga efek, pengukuran menunjukkan rekompresi dapat mengurangi penggunaan uap sekitar 81% dibandingkan evaporator yang sama tanpa rekompresi.

Waktu tunggu standar

Jadwal produksi berkisar 45–100 hari kerja dan akan dikonfirmasi bersama penawaran harga.

Penentuan kapasitas bagian pengisian

Format wadah menentukan konfigurasi bagian ini: botol kaca, stoples, saset, dan kantong masing-masing memerlukan susunan kepala pengisi, volume pengisian per wadah, mesin penutup, serta mesin sterilisasi dan pengeringan pascapengisian yang berbeda. Saus dengan viskositas tinggi memerlukan susunan kepala pengisi yang berbeda dari saus encer. Konsistensi volume pengisian dalam satu batch bergantung pada kepala pengisi dan viskositas, bukan pada pelat nama mesin. Karena itu, kapasitas bagian ini ditentukan berdasarkan daftar format kemasan Anda, bukan angka nominal kapasitas produksi botol per jam.

Energi dan utilitas

Kebutuhan uap, air dingin, udara bertekanan, dan beban listrik terpasang dicantumkan untuk setiap konfigurasi, karena konsumsi energi pada lini pasta terutama dipengaruhi beban evaporasi, bukan daya motor terpasang. Penahanan suhu tinggi pada tahap pemanasan awal dan sterilisasi menjadi beban terbesar kedua. Keduanya dihitung berdasarkan utilitas yang tersedia di lokasi Anda.

Pesanan minimum

1 set lini sesuai konfigurasi — unit satuan juga dapat dipesan.

Faktor Investasi, Data untuk Penawaran Harga, dan Waktu Tunggu

Lini saus campuran tidak memiliki daftar harga tetap, sebab kapasitas nominal yang sama dapat berbeda biayanya karena faktor yang tidak berkaitan dengan merek mesin. Harga ditentukan oleh struktur rute, arsitektur bagian akhir, beban pemekatan, tingkat otomasi, dan tingkat kontrol yang Anda pilih. Kami akan memberikan penawaran tertulis berdasarkan lima keputusan tersebut.

Alokasi Investasi

Faktor
Dampak terhadap investasi
Cara menguranginya
Jumlah rute produk
Setiap rute yang membutuhkan stasiun khusus menambah modal yang akan menganggur saat lini mengolah produk lain
Pastikan produk mana yang benar-benar akan dibuat pada tahun pertama dan mana yang masih berupa rencana
Arsitektur bagian akhir
Pengisian aseptik untuk produk curah serta penutupan kemasan eceran dengan sterilisasi pascapengisian memerlukan dua bagian akhir yang terpisah, bukan dua pengaturan pada mesin yang sama
Mulai dengan format yang menampung sebagian besar volume Anda dan sediakan ruang di lantai produksi untuk format kedua
Beban pemekatan
Pemrosesan pasta tomat pada tingkat konsentrasi pesanan yang lebih tinggi menghilangkan lebih banyak air per ton, sehingga menentukan kapasitas evaporator dan pabrik uap
Pastikan konsentrasi yang benar-benar diterima pelanggan sebelum menetapkan tingkat tertinggi
Arsitektur energi
Rekompresi pada evaporator meningkatkan biaya modal dan mengurangi konsumsi uap. Imbal baliknya bergantung pada biaya uap dan tata letak Anda
Sertakan sumber uap dan tarifnya dalam permintaan agar perbandingan dihitung berdasarkan angka Anda
Mutu bahan baku yang masuk
Buah segar dengan nilai padatan terlarut lebih rendah membawa lebih banyak air ke evaporator untuk tonase yang sama
Tentukan tingkat mutu bahan baku yang benar-benar dapat Anda peroleh, bukan skenario terbaik
Tingkat kontrol
Lapisan kontrol manual, dengan supervisi, terhubung, dan analitik edge memiliki lingkup kerja yang berbeda
Pilih tingkat kontrol berdasarkan frekuensi pergantian produk, dengan mengacu pada tahapan di bagian mutu
Arsitektur Lini Pengolahan Saus Campuran

Daftar ini kami publikasikan dengan sengaja: inilah informasi yang akan kami minta saat konsultasi, dan menyiapkannya lebih awal biasanya menentukan apakah penawaran harga dapat selesai dalam satu putaran atau empat putaran. Angka biaya pabrik pengolahan tomat yang dipublikasikan secara daring jarang dapat dibandingkan, sebab setiap angka didasarkan pada struktur rute dan dasar kapasitas yang berbeda. Rincian faktor biaya untuk lini yang dapat dibandingkan tersedia dalam lembar kerja faktor biaya lini kami.

Enam Data yang Kami Perlukan Sebelum Menyusun Penawaran

  • Target produksi setiap kelompok produk beserta dasar perhitungannya
  • Bahan baku yang akan Anda terima dan apakah bahan tersebut datang dalam keadaan segar, berupa daging buah dingin, atau pasta setengah jadi
  • Spesifikasi produk akhir untuk setiap produk, termasuk target konsentrasi dan pH
  • Format kemasan dan ukuran wadah
  • Utilitas lokasi: sumber uap, pasokan listrik, mutu air, dan jalur pembuangan limbah cair
  • Perkiraan frekuensi pergantian produk di antara kelompok produk

Waktu Tunggu dan Pembayaran

  • Jadwal produksi berkisar 45–100 hari kerja dan akan dikonfirmasi bersama penawaran harga
  • Uang muka 40%, sisa pembayaran 60% sebelum pengiriman, melalui transfer kawat
  • 1 set lini sesuai konfigurasi — unit satuan juga dapat dipesan
  • Waktu tunggu dimulai setelah spesifikasi akhir disetujui dan tidak termasuk waktu pengiriman

Kontrol Mutu, Inspeksi, dan Dokumen Serah Terima

Sertifikat dan dokumen yang berlaku dikonfirmasi berdasarkan model peralatan, konfigurasi, dan negara tujuan. Catatan sistem manajemen perusahaan ditinjau secara terpisah dari dokumen kesesuaian produk.

Dua pertanyaan menentukan apakah mengambil risiko dengan lini dari pemasok yang belum dikenal layak dilakukan: apakah instalasi akan lolos pemeriksaan standar keselamatan listrik dan pangan di negara tujuan, serta apakah setiap orang dapat menelusuri asal setiap komponennya. Jawabannya dibuktikan dengan catatan, bukan sekadar jaminan. Sistem kendali kami dibangun dari perangkat keras produksi sendiri, sehingga rantai keterlacakannya singkat karena kami bertanggung jawab atas komponen tersebut.

Cara Kami Memeriksa Setiap Lini Sebelum Dikirim

  • Periksa bahan yang masuk — kualitas material yang bersentuhan dengan produk diverifikasi berdasarkan daftar posisi yang tercantum dalam penawaran Anda
  • Jalankan uji fungsi di setiap stasiun — setiap mesin dijalankan dan dicatat secara terpisah sebelum dirakit menjadi lini
  • Lakukan uji coba kering pada lini yang telah dirakit — urutan operasi, interlock, dan sistem kendali diuji tanpa produk
  • Selesaikan uji coba dengan air dan komisioning basah — aliran, suhu, waktu tahan, proses sterilisasi, dan sirkuit pencucian diverifikasi menggunakan air
  • Akhiri dengan inspeksi sebelum pengiriman — kumpulan catatan ditinjau dan ditandatangani sebelum pengemasan peti, serta dapat diakses oleh Anda atau agen Anda

Dokumen yang Disertakan Bersama Lini

  • Catatan uji di setiap stasiun dari pemeriksaan di atas
  • Skema kelistrikan dan pneumatik untuk konfigurasi yang dikirim
  • Panduan pengoperasian dan pemeliharaan dalam bahasa Inggris untuk setiap stasiun
  • Daftar suku cadang dengan komponen aus yang diidentifikasi berdasarkan stasiun

Cakupan kumpulan catatan penerimaan yang sebanding dirangkum dalam catatan cakupan register penerimaan kami. Jika saat komisioning suatu stasiun tidak memenuhi spesifikasi kontrak, kami akan memperbaiki atau menggantinya berdasarkan kriteria penerimaan tertulis yang sama dengan yang digunakan saat inspeksi sebelum pengiriman.

Panduan Memilih Tingkat Sistem Kendali

Otomasi sering ditawarkan sebagai satu skala dari manual hingga otomatis penuh, tetapi skala itu tidak memberi tahu Anda apa yang perlu dibeli. Setiap tingkat menyeimbangkan belanja modal dengan biaya tenaga kerja dan efisiensi produksi, sementara sistem kendali cerdas perlu ditetapkan dalam ruang lingkup proyek, bukan dianggap sebagai perlengkapan bawaan. Pertanyaan yang lebih tepat adalah apa yang benar-benar Anda dapatkan pada setiap tingkat; frekuensi pergantian produk menjadi penentunya.

Tingkat
Deskripsi
Kapan tingkat ini tepat dipilih
1 — Manual dengan instrumentasi
Kendali lokal, parameter diatur operator, pencatatan dilakukan secara manual
Satu keluarga produk, pergantian produk berlangsung dalam hitungan minggu, dan tim berpengalaman sudah tersedia
2 — Sistem kendali dengan supervisi
Kendali terprogram dengan antarmuka manusia-mesin; resep disimpan dan dipanggil kembali untuk setiap produk
Dua atau lebih jalur produk dengan pergantian produk dalam hitungan hari, ketika kesalahan resep menjadi risiko utama
3 — Terhubung dan terintegrasi
Integrasi lini dan gateway multi-protokol agar lini dapat mengirimkan laporan ke sistem pabrik Anda
Pabrik pengolahan yang lin sudah ada harus diselaraskan dengan lini produksi dan sistem pelaporan yang tersedia
4 — Jarak jauh dan analitik edge
Pembaruan OTA mandiri, algoritma edge, dan inspeksi visual YOLO, yang ditetapkan dalam ruang lingkup proyek
Pergantian produk yang sering, beberapa pabrik pengolahan pangan dalam satu grup, atau rencana perencanaan pabrik cerdas untuk seluruh pabrik

Kemampuan tingkat 3 dan 4 dapat kami tetapkan dalam ruang lingkup lini ini, bukan sebagai perlengkapan bawaan. Sistem kendali kami dibangun di atas platform STUnit; kotak kendali low-code dan pemberdayaan digital IT/OT — yang menghubungkan sistem informasi pabrik dengan peralatan operasionalnya — tersedia sesuai permintaan. Tingkat yang Anda pilih akan dicantumkan dalam penawaran.

Alur Kerja Proyek dari Permintaan hingga Komisioning

01 Permintaan

dengan enam masukan — Anda mengirimkan target, bahan baku, spesifikasi, kemasan, utilitas, dan frekuensi pergantian produk

02 Usulan struktur jalur proses

— kami menyesuaikan daftar stasiun dengan rangkaian produk Anda, serta menunjukkan stasiun yang digunakan bersama, diubah, dan dikecualikan

03 Penawaran tertulis

— ruang lingkup, daftar posisi material yang bersentuhan dengan produk, tingkat sistem kendali, waktu tunggu, dan ketentuan pembayaran dalam satu dokumen, baik Anda memesan stasiun tunggal maupun lini siap pakai

04 Finalisasi desain dan manufaktur

— tata letak, utilitas, dan antarmuka dikonfirmasi, setelah itu waktu tunggu mulai dihitung

05 Pengujian dan inspeksi sebelum pengiriman

— jika suatu stasiun tidak memenuhi kriteria penerimaan yang disepakati, kami akan memperbaiki atau menggantinya dengan biaya kami sebelum lini meninggalkan fasilitas kami

06 Instalasi dan komisioning

— supervisi, uji coba dengan air, uji coba dengan produk, dan pelatihan operator di lokasi Anda

Alur kerja instalasi dan komisioning

Sebagian besar keterlambatan yang kami temui terjadi karena pertanyaan tentang ruang lingkup yang belum diselesaikan pada langkah 3 baru muncul pada langkah 4. Desain yang sudah difinalisasi tidak dapat mengakomodasi perubahan yang diajukan setelahnya.

Galeri Lini dan Stasiun

Berikut adalah stasiun dari lini saus campuran yang kami bangun. Setiap keterangan menyebutkan variabel yang ditentukan oleh stasiun tersebut serta pengaturannya untuk jalur tomat dan jalur cabai, karena itulah perbandingan yang benar-benar dipertimbangkan pembeli.

Lini yang telah dirakit
Mesin pencuci gelembung
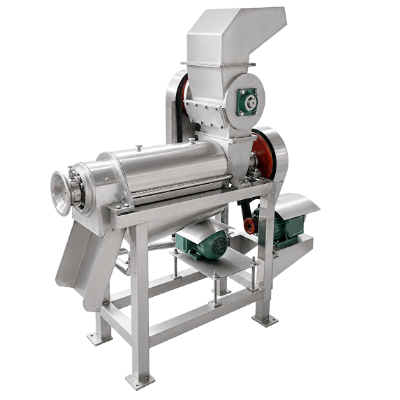
Mesin penghancur
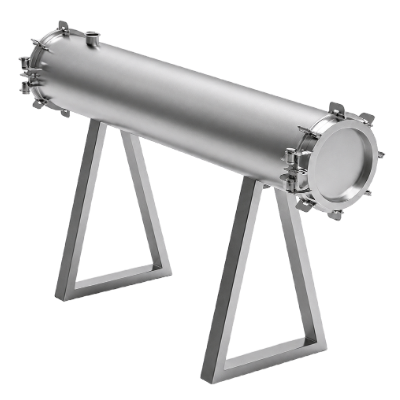
Pemanas awal tubular dan penonaktif enzim
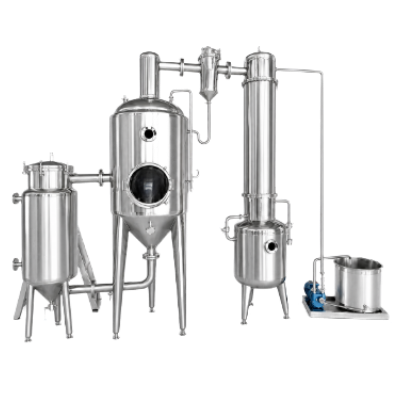
Pemekatan vakum
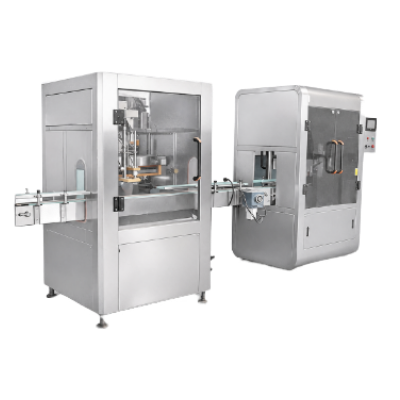
Mesin pengisi
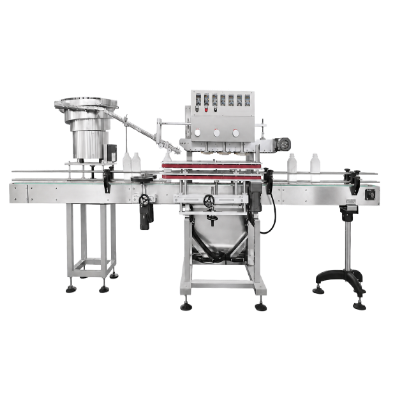
Mesin pemasang tutup
Stasiun sterilisasi
Mesin pengering udara
Mesin pelabel
[ STASIUN 01 ]

Lini yang telah dirakit

Jumlah stasiun antara bahan baku dan wadah jadi ditentukan oleh jalur proses — paling banyak pada jalur pasta tomat dan paling sedikit pada jalur saus cabai.

[ STASIUN 02 ]

Mesin pencuci gelembung

Suhu air dan ukuran bukaan saringan diatur di sini — air bersuhu ruang dengan saringan kasar untuk tomat segar, dan air yang lebih hangat dengan saringan lebih halus untuk cabai segar.

[ STASIUN 03 ]

Mesin penghancur

Menentukan ukuran partikel yang masuk ke pemanas awal — mesin penghancur tomat digunakan pada Jalur A dan B, lalu diganti dengan mesin penggiling koloid untuk menggiling paprika pada Jalur C.

[ STASIUN 04 ]

Pemanas Awal Tubular dan Penonaktif Enzim

Metode pemecahan dipilih di stasiun ini — pemecahan dingin atau panas untuk jalur tomat, sedangkan jalur cabai hanya menjalani penahanan untuk mempertahankan warna dan menonaktifkan enzim.

[ STASIUN 05 ]

Pemekatan vakum

Menentukan konsentrasi akhir dan beban uap — stasiun inti untuk tomat pekat di Jalur A, dan sama sekali tidak digunakan di Jalur C.

[ STASIUN 06 ]

Mesin pengisi

Format wadah dan akurasi pengisian ditentukan di sini — kantong aseptik dan drum pada Jalur A, botol dan stoples pada Jalur B dan C.

[ STASIUN 07 ]

Mesin pemasang tutup

Menentukan kerapatan penutupan sebelum sterilisasi — digunakan pada jalur saus tomat dan saus cabai dalam botol, tetapi tidak pada jalur curah aseptik.

[ STASIUN 08 ]

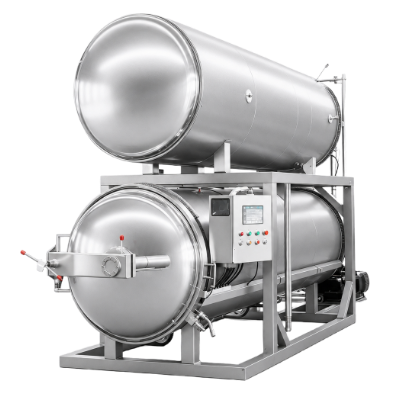
Stasiun sterilisasi

Menentukan lokasi proses sterilisasi — sebelum pengisian aseptik pada Jalur A, dan setelah pemasangan tutup pada Jalur B dan C.

[ STASIUN 09 ]

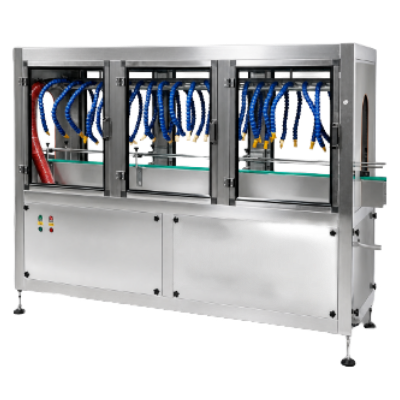
Mesin pengering udara

Tingkat kekeringan wadah sebelum pelabelan ditentukan di sini — digunakan setelah sterilisasi pascapengisian pada Jalur B dan C, tetapi tidak diperlukan pada jalur aseptik.

[ STASIUN 10 ]

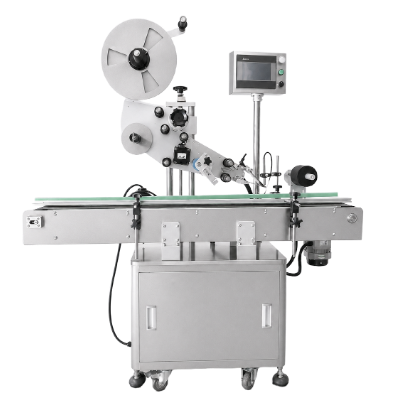
Mesin pelabel

Menentukan waktu pergantian produk antarformat ritel — stasiun yang sama digunakan untuk saus tomat dan saus cabai, dengan mengganti gulungan label dan programnya.

Kapan Lini Saus Campuran Bukan Pilihan yang Tepat

Lini campuran menguntungkan jika dua keluarga produk menggunakan sebagian besar lini utama yang sama dan membutuhkan waktu produksi pada minggu yang sama dalam setahun tanpa bentrok. Jika salah satu kondisi itu tidak terpenuhi, struktur bersama justru lebih mahal daripada penghematannya. Pertimbangannya adalah belanja modal yang dikeluarkan sekali dibandingkan fleksibilitas yang digunakan setiap musim; investasi ini hanya sepadan jika kedua kondisi terpenuhi.

Kesesuaian jalur batch atau kontinu untuk kombinasi produk tertentu dibahas dalam ulasan kami tentang jalur batch dan kontinu. Surplus yang tidak dapat diproses selama periode kampanye sering kali lebih baik dikeringkan daripada disimpan sebagai penyangga; pengolahan tersebut cocok dilakukan pada lini dehidrasi buah dan sayuran, bukan lini ini.

Kirimkan dua volume target Anda, dan kami akan memberi tahu mana dari tiga situasi di atas yang sesuai dengan kondisi Anda, termasuk jika jawaban yang jujur adalah Anda sebaiknya tidak membeli lini campuran.

Situasi
Dampak buruknya bagi Anda
Alternatif yang dapat dilakukan

Perbedaan skala yang sangat besar antara kedua produk

Lini harus dirancang untuk produk dengan volume lebih besar. Akibatnya, produk dengan volume lebih kecil diproses menggunakan mesin yang dirancang untuk volume yang tidak akan pernah dicapainya, sehingga modal tidak termanfaatkan.

Bangun lini produk bervolume besar dengan spesifikasi yang tepat, lalu proses produk bervolume kecil di pabrik pengolahan tomat skala kecil tersendiri atau gunakan jasa pengemas kontrak sampai volumenya meningkat.

Musim panen yang bertumpang tindih

Puncak musim panen tomat dan cabai yang jatuh pada minggu yang sama membuat lini bersama sulit dijadwalkan selama jendela kampanye produksi 60–90 hari.

Simpan salah satu bahan baku sebagai bubur dingin atau pasta asin untuk diproses di luar masa puncak, atau pisahkan kedua bagian akhir lini.

Volume penuh untuk produk curah aseptik sekaligus format ritel

Pengisian aseptik dan pemasangan tutup dengan sterilisasi pascapengisian merupakan dua rancangan bagian akhir lini yang berbeda. Memaksakan keduanya ke dalam satu lini membuat masing-masing menjadi kendala bagi yang lain.

Tetapkan satu rancangan bagian akhir untuk lini, lalu tambahkan bagian akhir kedua secara paralel ketika volumenya sudah memadai.

Perangkat Rekayasa Lini Produksi

Gunakan perangkat rekayasa digital untuk mengatur pergantian produk di setiap stasiun, memeriksa rasio kapasitas, dan menentukan parameter jalur berdasarkan Brix untuk lini saus tomat dan cabai.

Pertanyaan tentang Lini Saus Campuran

Bisakah satu lini produksi membuat pasta tomat dan saus cabai?

Bisa, tetapi kualifikasinya lebih penting daripada jawabannya. Pembeli sering mencari mesin pembuat pasta tomat, tetapi menerima penawaran untuk satu stasiun saja, bukan satu lini. Di situlah risiko pembelian yang tidak sesuai muncul. Pencucian, penyortiran, pembuangan tangkai, pemanasan awal, sterilisasi, pengisian, dan pelabelan benar-benar dapat digunakan bersama. Pengecilan ukuran memerlukan mesin berbeda untuk paprika, sementara konsentrasi dan pencampuran sepenuhnya menggunakan jalur berbeda, sebagaimana dirinci dalam daftar stasiun yang kami sesuaikan dengan rangkaian produk Anda.

Apa yang berubah pada lini saat beralih dari tomat ke cabai?

Ada tiga jenis perubahan dengan biaya yang sangat berbeda: komponen yang diganti pada stasiun pembuangan tangkai dan pengecilan ukuran; resep dan pencucian pada stasiun pencucian dan pengisian; serta dua stasiun yang sama sekali tidak digunakan — evaporator pada jalur cabai dan tangki fermentasi pada jalur tomat.

Nilai Brix mana yang harus saya tentukan, 28 sampai 30 atau 36 sampai 38?

Tentukan nilai yang diterima pelanggan Anda, karena setiap kenaikan satu poin konsentrasi di atas nilai itu berarti ada air yang harus dibuang dengan biaya Anda. Kadar padatan terlarut total alami 28–30% dan 30–32% umum dipesan untuk pasta curah, sedangkan 36–38% dipesan jika jarak pengiriman membuat tambahan beban penguapan layak ditanggung. Codex Alimentarius CXS 57-1981 menetapkan batas minimum konsentrat tomat olahan sebesar 7%.

Bisakah lini ini mengolah buah lain selain tomat?

Lini pengolahan tomat yang dirancang untuk penghalusan, pencampuran dalam ketel, dan pengisian juga dapat menangani produk buah dan sayuran lain yang dihaluskan. Lini ketel berjaket juga digunakan untuk produksi selai dan bumbu. Kekentalan, ukuran partikel, dan keasaman menjadi penentunya, bukan jenis buah. Kirimkan spesifikasi produk akhir Anda dan kami akan mengonfirmasinya dalam penawaran.

Apakah bagian yang bersentuhan dengan produk aman untuk pangan?

Bagian yang bersentuhan dengan produk terbuat dari baja tahan karat kelas pangan; kualitasnya ditentukan berdasarkan posisi, bukan satu spesifikasi umum untuk semuanya. Bagian yang tidak pernah bersentuhan dengan produk asin dapat ditentukan menggunakan baja 304, sedangkan bagian yang terkena garam, asam tinggi, atau pencucian agresif beserta seal-nya dipilih sesuai beban proses setiap proyek, karena baja dengan kandungan molibdenum lebih tahan terhadap korosi akibat klorida. Kualitas baja untuk setiap posisi dicantumkan dalam penawaran Anda.

Dokumen apa yang disertakan bersama lini, dan bisakah saya menelusuri pabrik yang membuat setiap komponen?

Setiap lini disertai empat kumpulan dokumen: catatan uji di setiap stasiun, skema kelistrikan dan pneumatik untuk konfigurasi yang dikirim, panduan pengoperasian dan pemeliharaan berbahasa Inggris untuk setiap stasiun, serta daftar suku cadang yang mengidentifikasi komponen aus berdasarkan stasiun. Keterlacakan di sini lebih singkat daripada yang biasanya tersedia pada lini yang hanya diberi merek baru, karena sistem kendali kami dibangun dari perangkat keras produksi sendiri. Penerimaan kelistrikan setempat ditentukan oleh inspektur Anda sendiri. Jadi, beri tahu kami standar yang digunakan untuk memeriksa lokasi Anda sebelum desain difinalisasi, agar persyaratan itu masuk ke dalam ruang lingkup penawaran.

Informasi apa yang Anda perlukan untuk menyiapkan penawaran?

Enam masukan: target output untuk setiap keluarga produk beserta dasar perhitungannya, bahan baku yang akan Anda terima, spesifikasi produk akhir untuk setiap produk, format kemasan, utilitas lokasi, dan frekuensi pergantian produk yang diharapkan. Daftar tersebut tersedia pada bagian investasi di atas agar Anda dapat menyiapkannya sebelum menghubungi siapa pun.

Apa yang menentukan biaya investasi lini saus campuran?

Jumlah jalur, rancangan bagian akhir lini, beban konsentrasi, rancangan energi, kualitas bahan baku yang masuk, dan tingkat sistem kendali. Angka kapasitas yang dipublikasikan untuk lini produksi pasta tomat biasanya dinyatakan dengan empat dasar yang tidak dapat dibandingkan, sehingga perbandingan investasi baru bermakna setelah semua angka dikonversi ke dasar yang sama. Angka kapasitas kami selalu dinyatakan berdasarkan buah segar yang masuk.

Format kemasan apa yang dapat ditangani bagian pengisian?

Ada dua rancangan bagian akhir lini, dan lini dibangun berdasarkan salah satunya karena keduanya tidak dapat saling menggantikan. Pengisian aseptik ke dalam kantong dan drum aseptik digunakan untuk pasta curah. Mesin pengisi saus komersial dengan pemasangan tutup, sterilisasi pascapengisian, dan pengeringan udara digunakan untuk saus tomat dan saus cabai ritel. Peralatan pembotolan saus pedas berada pada bagian akhir ritel yang sama, dengan mesin pengisi dan pemasang tutup yang disetel untuk produk dengan kekentalan lebih rendah.

Berapa lama waktu tunggunya dan bagaimana ketentuan pembayarannya?

Jadwal produksi ditetapkan dalam 45–100 hari kerja, dengan uang muka 40% dan pelunasan 60% sebelum pengiriman melalui transfer bank. Pesanan minimum adalah 1 set lini yang dikonfigurasi.