Hubungi Shengtu Bufan Company

Peralatan Pengolahan Susu dan Lini Pengolahan Pangan Cair Lengkap
Kami membuat peralatan pengolahan susu untuk tiga lini pangan cair di satu pabrik di Weifang: susu pasteurisasi dan suhu sangat tinggi, produk susu fermentasi hingga keju dan mentega, serta saus tomat, cabai, dan saus campuran. Setiap lini dikirim sebagai rangkaian peralatan yang saling sesuai dengan satu filosofi kendali, bukan berupa mesin yang dibeli dari empat pemasok lalu dirangkai di lokasi Anda. Kirimkan volume produksi harian dan jenis produk Anda; kami akan menyusun konfigurasi yang sesuai.
Penawaran ditinjau insinyur dalam 24 jam
Lini lengkap dijadwalkan selesai dalam 60-90 hari kerja
Baja tahan karat 316 pada setiap permukaan yang bersentuhan dengan produk
Minimum 1 set; mesin tunggal juga dapat dipesan
Minta Proposal Lini Produksi
Ringkasan produk, parameter resep, dan gambar tata letak Anda kami perlakukan sebagai informasi rahasia. Kami dapat menandatangani perjanjian kerahasiaan jika diminta.
Belum siap meminta penawaran? Kirimkan volume produksi harian dan jenis produk Anda. Kami akan mengirimkan konfigurasi lini beserta daftar peralatannya tanpa mencantumkan harga.
Kemampuan Peralatan dan Lini Pengolahan Susu
Cakupan pekerjaan kami meliputi seluruh alur produk cair: penerimaan dan penyimpanan dingin, perlakuan panas, homogenisasi, fermentasi atau pemekatan, pengisian, serta pembersihan di tempat (CIP). Mesin dibuat sendiri dan sistem kendalinya dirancang khusus untuk mesin tersebut. Karena itu, lini dikirim dengan satu sistem kendali logika terprogram (PLC), bukan enam panel operator yang saling bertentangan.
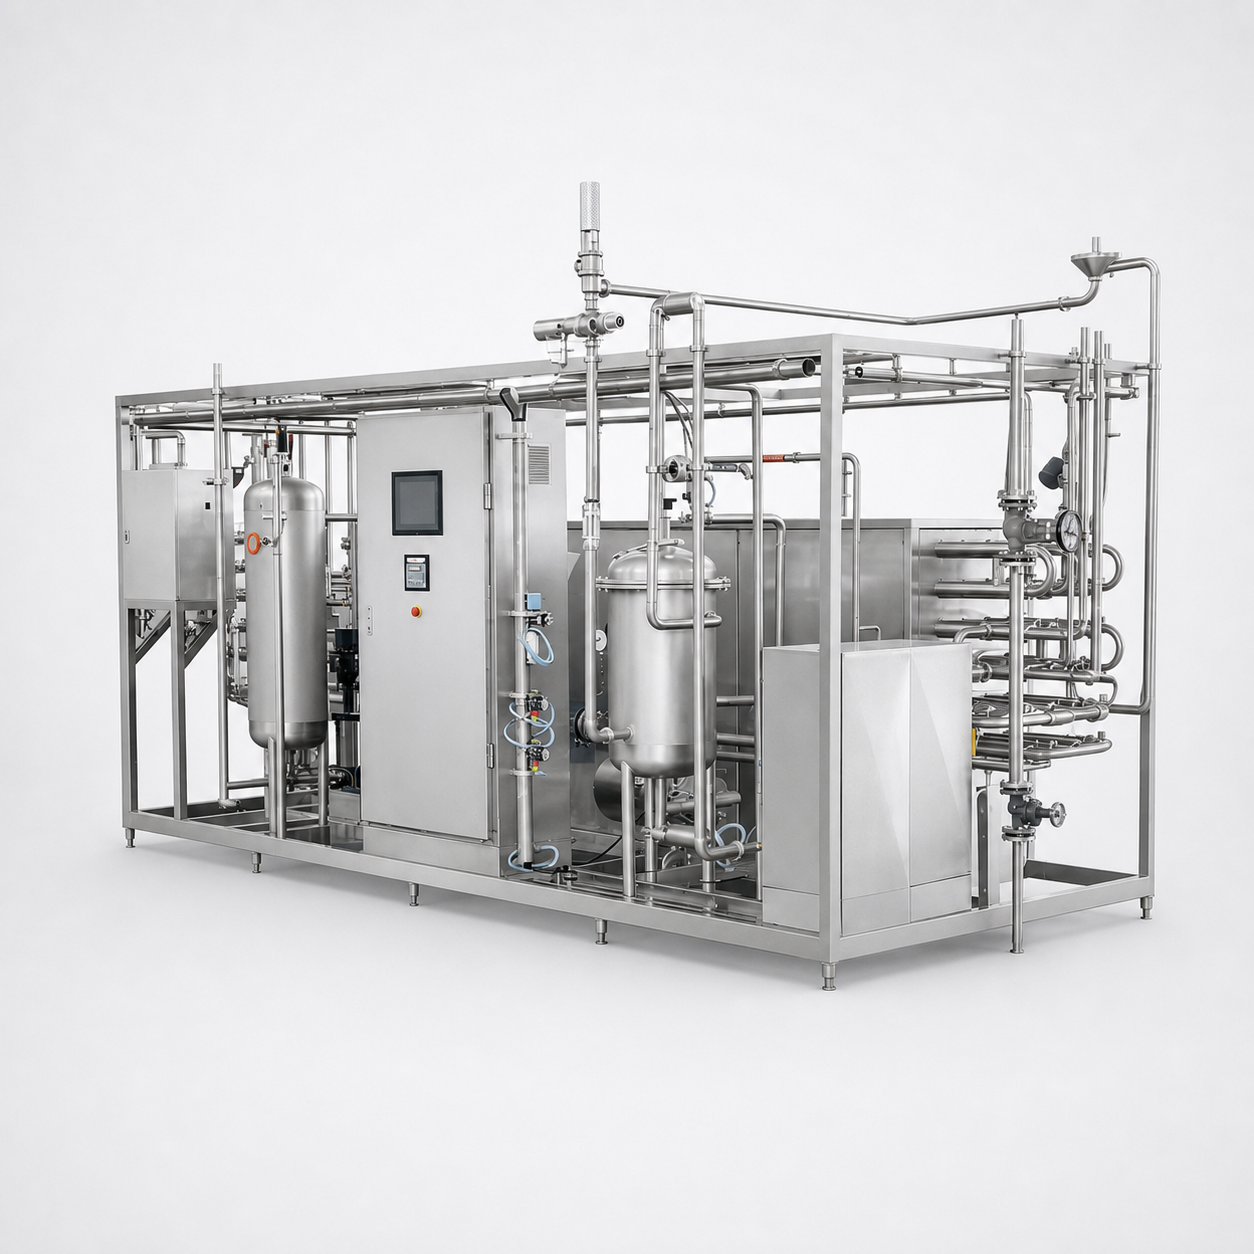
Bejana pasteurisasi batch, penukar panas pelat untuk pasteurisasi kontinu, pemanas awal tubular, dan mesin sterilisasi suhu sangat tinggi. Unit suhu sangat tinggi kami beroperasi pada 0,5-1 t/h. Suhu sterilisasi 115-135 °C dan penahanan pada suhu tinggi berlangsung 4-6 detik, dengan produk keluar dari unit pada suhu di bawah 65 °C.
Homogeniser dua tahap, mixer, dan bejana proses berpengaduk untuk susu, krim, dan produk fermentasi. Homogeniser kami beroperasi pada 20 MPa, dengan opsi 25 MPa, dan memiliki kapasitas 300 L/h. Homogenisasi memperkecil diameter rata-rata globula lemak sehingga lapisan krim tidak terbentuk selama masa simpan.
Tangki fermentasi berjaket dengan pemanasan uap dan pengadukan lambat untuk yogurt, kefir, dan kultur keju. Bejana fermentasi keju kami memiliki konstruksi tiga lapis, diameter dalam 950 mm, dan pengaduk 0,55 kW. Tangki penyimpanan dingin berkapasitas 300 L, berinsulasi poliuretan, dan dilengkapi kepala semprot untuk CIP.
Pencucian gelembung, penghancuran, deaktivasi enzim, pemekatan vakum, dan sterilisasi retort untuk saus tomat, cabai, dan saus campuran. Pemanas awal tubular kami menonaktifkan enzim pada 65-85 °C sebelum bubur tomat masuk ke evaporator. Retortnya dirancang untuk suhu hingga 143 °C dengan pemanasan uap serta pompa umpan dan sirkulasi yang bekerja bergantian.
Produk yang Dapat Dibuat dengan Lini Ini
- Susu cair pasteurisasi, susu dengan masa simpan lebih panjang, dan susu suhu sangat tinggi dalam kantong atau botol
- Yogurt set dan yogurt aduk, minuman susu fermentasi, serta kefir
- Dadih keju, keju pres, dan mentega
- Krim, susu berperisa, dan produk susu rekonstitusi
- Pasta tomat, saus tomat, dan saus tomat ketchup dari tomat segar atau konsentrat
- Saus cabai, saus campuran, dan kondimen berbahan dasar sayuran
- Persiapan campuran es krim, dengan bejana batch sebagai pilihan yang disengaja, bukan sekadar kompromi
Untuk susu pasteurisasi, lini pengolahan susu menggunakan mesin pasteurisasi dengan kendali suhu yang ditetapkan selama tahap penahanan pasteurisasi, pengalihan aliran, dan pendinginan. Homogenisasi dapat meningkatkan kestabilan krim sebelum mesin pengisi, sedangkan pendingin di bagian hilir harus menurunkan suhu produk sesuai suhu pengisian yang disepakati.
Pabrik pengolahan susu skala kecil dapat dimulai dengan bejana batch dan mesin pengisi ringkas, lalu menyiapkan titik sambungan higienis untuk pasteurisasi kontinu. Pengolahan kontinu tidak selalu menjadi pilihan yang tepat; pertimbangannya adalah fleksibilitas pergantian produk dibandingkan laju produksi yang stabil dan kendali pencatatan yang lebih ketat.
Tiga Lini Produksi yang Kami Buat
Setiap lini di bawah ini merupakan rangkaian peralatan yang jelas, bukan sekadar halaman kategori. Spesifikasi yang ditampilkan berasal dari jadwal peralatan kami sendiri, dan setiap lini memiliki halaman tersendiri yang memuat daftar mesin lengkap.
Lini Susu Pasteurisasi dan UHT
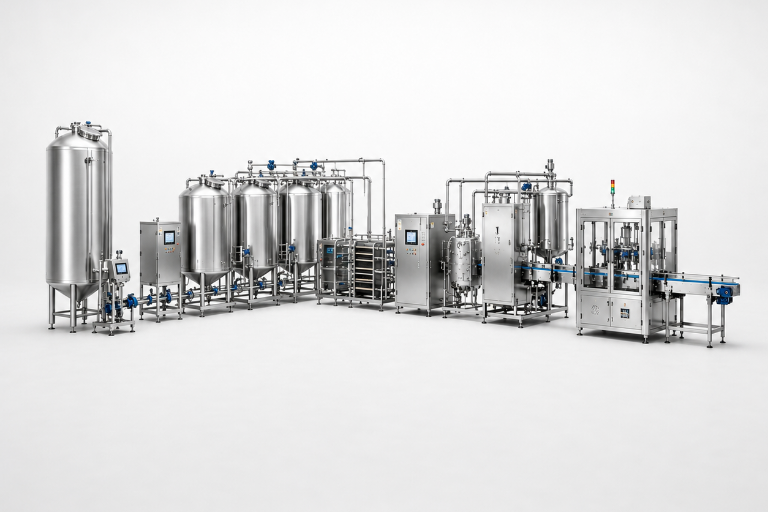
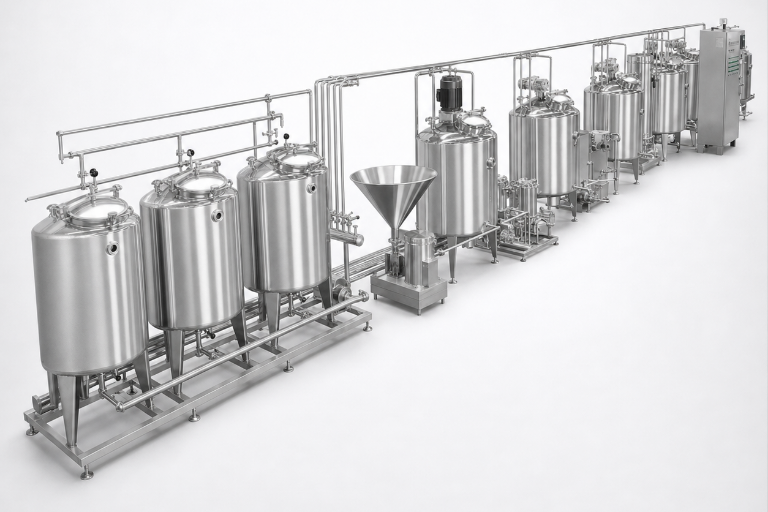
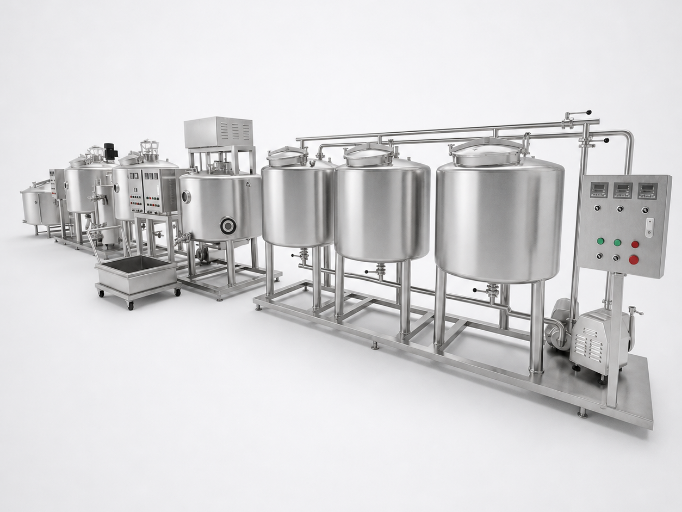
Visualisasi lini dari klien yang menampilkan penyimpanan, pengolahan termal, pengisian, dan sistem kendali yang terhubung; konfigurasi disesuaikan dengan proyek.
Detail lini susu pasteurisasi dan UHT- Produk Susu cair pasteurisasi, susu dengan masa simpan lebih panjang, susu suhu sangat tinggi, susu berperisa
- Mesin utama Tangki penyimpanan dingin, tangki pemanas awal, homogeniser, mesin sterilisasi suhu sangat tinggi, mesin pengisi kantong atau botol, perangkat CIP
- Perlakuan panas Suhu sterilisasi 115-135 °C dengan waktu penahanan 4-6 detik; pasokan uap di bawah 0,4 MPa
- Laju produksi Unit suhu sangat tinggi kami beroperasi pada 0,5-1 t/h
- Pengisian 20-50 kemasan per menit; kantong panjangnya 20-180 mm dan lebarnya 20-140 mm
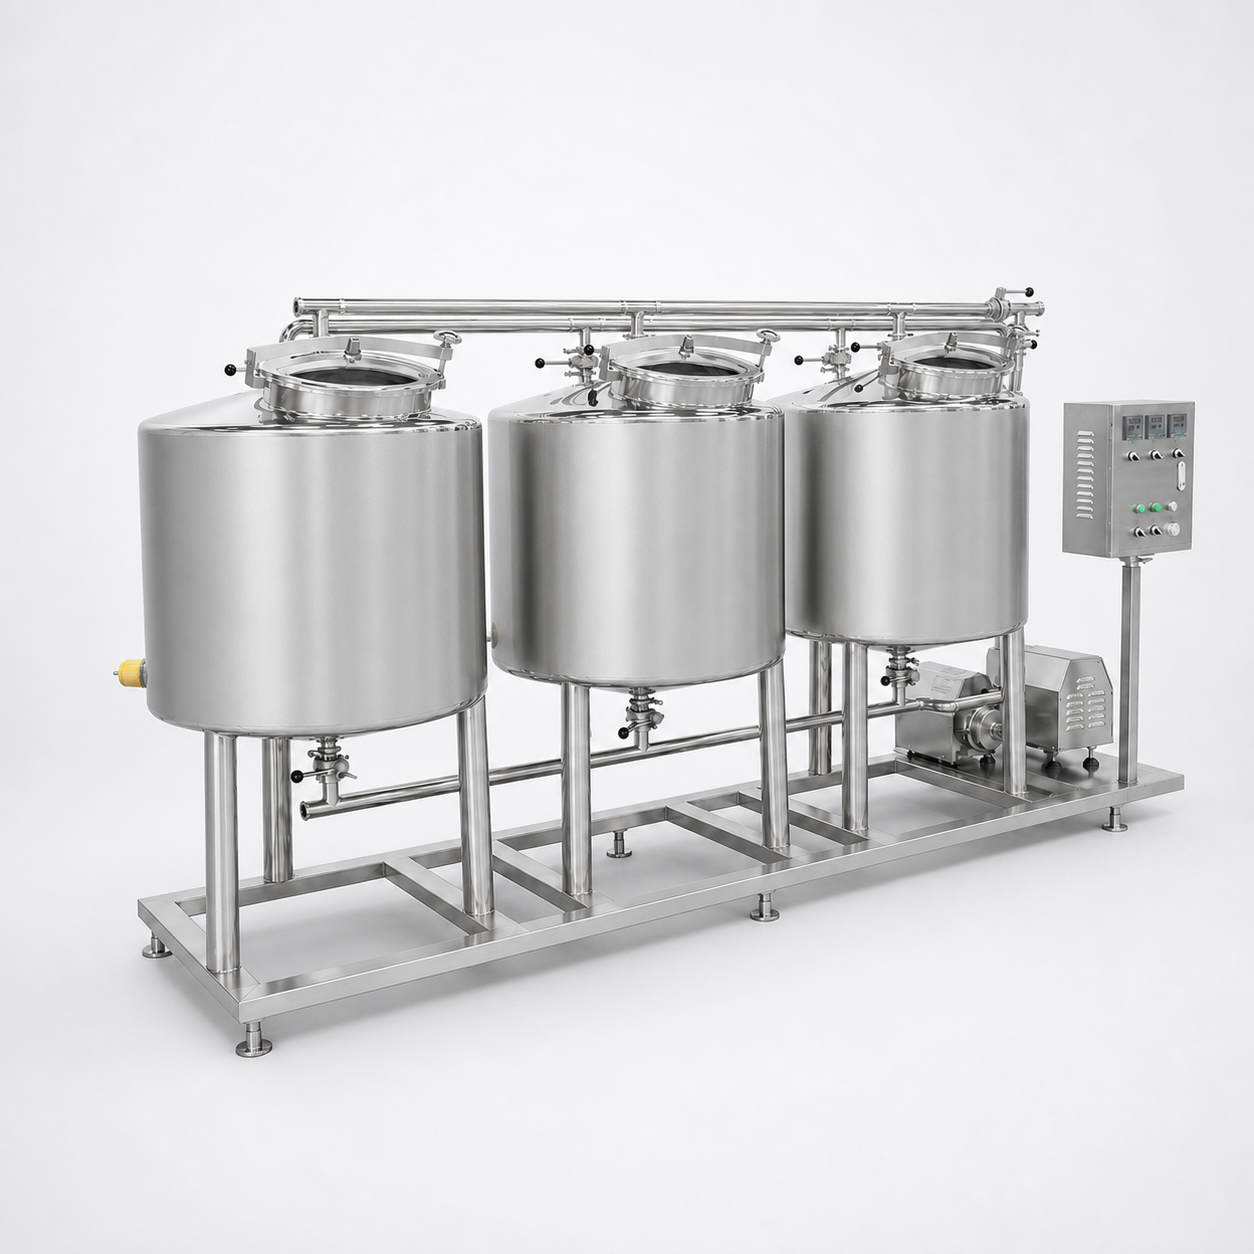
- Pembersihan Perangkat CIP dilengkapi tangki asam dan alkali 400 L dengan penakaran otomatis serta kendali Siemens
Lini Yogurt, Keju, dan Mentega
Visualisasi lini dari klien untuk konfigurasi produk susu fermentasi berbasis bejana; jumlah bejana akhir mengikuti ringkasan produk.
Detail lini yogurt, keju, dan mentega- Produk Yogurt set dan yogurt aduk, minuman susu fermentasi, kefir, dadih keju, keju pres, mentega
- Mesin utama Tangki penyimpanan dingin, homogeniser, bejana pasteurisasi batch, tangki fermentasi keju, mesin pres keju, mesin pengemas vakum
- Mesin pasteurisasi batch Diameter bejana 700 mm, tinggi selubung 750 mm, pemanas 24 kW, pengaduk 0,75 kW, jaket 30 mm
- Tangki fermentasi Diameter dalam 950 mm, diameter luar 1100 mm, dipanaskan dengan uap, konstruksi tiga lapis dengan baja tahan karat 316 pada permukaan kontak produk
- Homogenisasi Kapasitas homogeniser 300 L/h pada tekanan kerja 20 MPa
- Pengemasan Mesin pengemas vakum mencapai -0,1 MPa, dengan ruang berukuran 690 × 620 × 105 mm dan pemompaan 60 m³/h
Lini Saus Tomat, Cabai, dan Saus Campuran
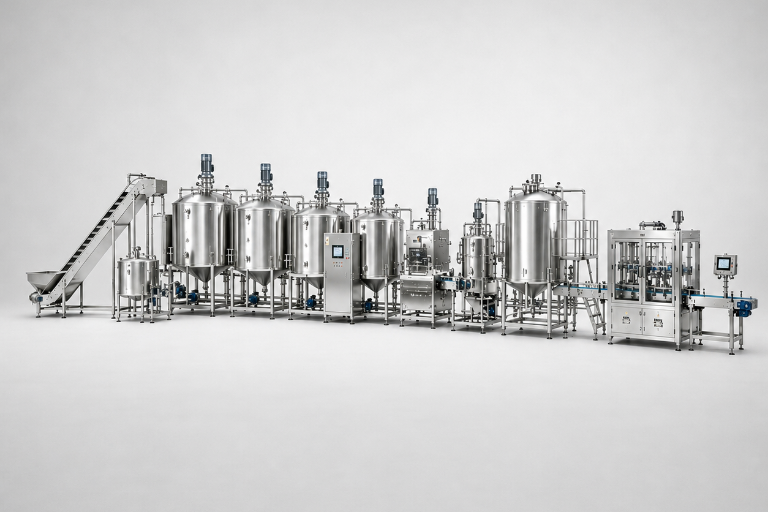
Visualisasi lini saus dari klien dengan bejana persiapan, peralatan pemekatan, dan pengisian; tata letak aktual mengikuti alur proses.
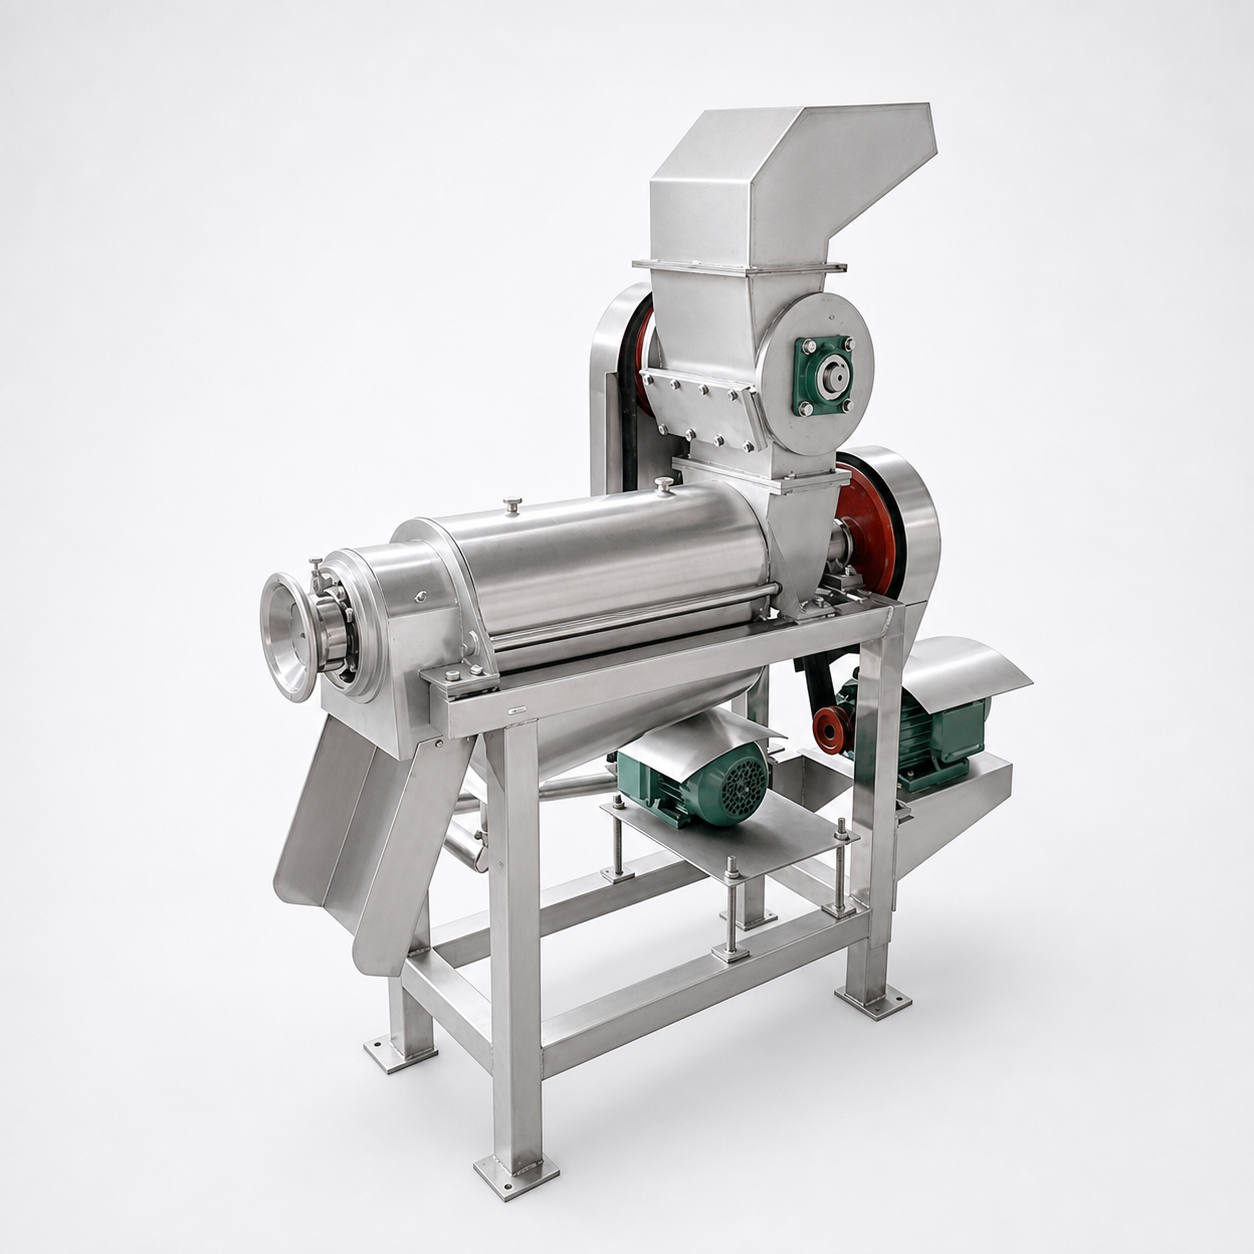
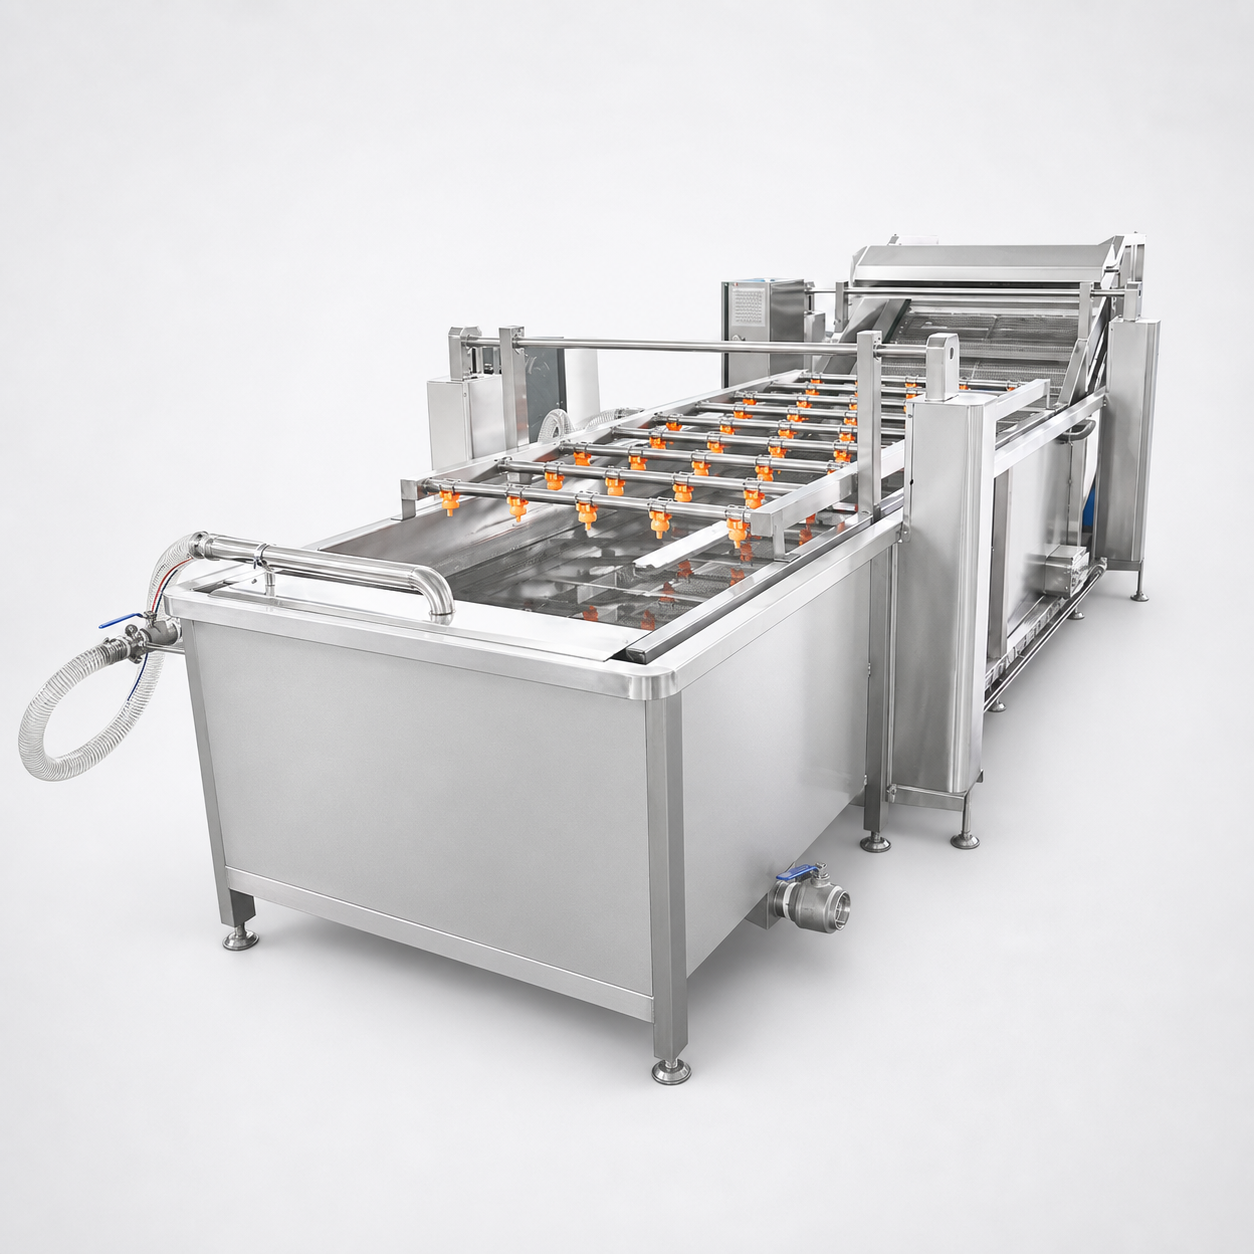
Lini produksi pasta tomat dimulai saat operator menyortir bahan baku, mencucinya, lalu memasukkannya ke mesin penghancur.
Dalam alur pengolahan tomat ini, deaktivasi enzim, pemekatan, dan produksi saus dilakukan dalam tahap-tahap terkendali yang terpisah.
Setelah pemekatan, lini dapat mensterilkan produk curah untuk pengisian aseptik atau mengisi wadah sebelum sterilisasi retort; mesin sterilisasi dan pengisi yang dipilih mengikuti produk akhir serta format kemasan.
- Produk Pasta tomat, saus tomat, saus tomat ketchup, saus cabai, saus campuran
- Mesin utama Mesin pencuci gelembung, mesin penghancur, pemanas awal tubular, evaporator vakum, mesin pengisi, mesin penutup, retort, mesin pengering pisau udara, mesin pelabel
- Pencucian/Penghancuran Mesin pencuci gelembung menggunakan daya 2,2 kW pada area pencucian sepanjang 4000 mm; mesin penghancur mengolah 0,5 t/h tomat segar
- Enzim Pemanas awal tubular menonaktifkan enzim pada 65-85 °C, dengan kapasitas 1 t/h pada daya 12 kW
- Sterilisasi Ruang retort berukuran 1200 mm × 3600 mm, berkapasitas dua meter kubik, dan dirancang untuk suhu hingga 143 °C
- Pengisian/Penyelesaian Mesin pengisi saus mengisi 600 botol per jam untuk volume 150-1000 ml; mesin penutup memproses 15-50 kaleng per menit dengan pengaturan kecepatan kontinu
Produk yang Tidak Ada dalam Daftar Ini
Banyak produk pangan cair berada di antara tiga alur ini, termasuk bahan dasar sup, minuman nabati, sirop, selai, dan saus salad. Kirimkan jenis produk, pH akhir jika diketahui, volume harian, dan format kemasannya. Kami akan mengonfirmasi dalam penawaran alur yang sesuai dan perubahan yang diperlukan.
Desain Higienis dan Material Konstruksi
Penggantian jenis baja secara diam-diam menjadi sumber masalah dalam industri ini. Pembeli melaporkan peralatan yang dibuat dari baja 201 tetapi diberi label 304, lalu mulai berkarat dalam beberapa minggu sejak produksi pertama. Solusi kami adalah mencantumkan jenis baja untuk setiap bagian konstruksi dan mempertahankannya dalam penawaran.
Komponen
Material yang digunakan
Alasan spesifikasi tersebut dipilih
Permukaan kontak produk
Permukaan kontak produk menggunakan baja tahan karat 316, sedangkan selubung dan rangka menggunakan 304
Baja 316 mengandung molibdenum dan tahan terhadap korosi sumuran akibat klorida dari air garam, saus asam, dan residu sanitiser
Dinding tangki penyimpanan
Selubung dalam 3 mm, selubung luar 1,5 mm, insulasi poliuretan 50 mm
Menjaga suhu dingin susu antara pengumpulan dan pengolahan tanpa harus terus-menerus menjalankan pendingin eksternal
Pelat mesin pasteurisasi batch
Pelat 3 mm, 2 mm, dan 1,5 mm pada ketiga lapisan
Jaket dan insulasi dipisahkan agar media pemanas tidak pernah bersentuhan dengan produk
Bejana fermentasi
Konstruksi tiga lapis, bagian dalam 316, bagian lainnya 304, dipanaskan dengan uap
Suhu kultur harus tetap stabil selama fermentasi yang berlangsung lama, bukan sekadar mencapai titik suhu yang ditetapkan
Selubung retort
Baja bejana tekan SUS30408
Bejana ini adalah peralatan berperingkat tekanan, bukan tangki; tekanan desain dan tekanan uji disertifikasi secara terpisah
Tangki CIP
Bagian dalam 316 dan luar 304 pada tangki asam dan alkali; tangki air panas satu lapis menggunakan 304
Tangki asam menerima beban proses paling berat di seluruh pabrik dan dibuat sesuai kebutuhan tersebut
Rangka lini saus
Baja tahan karat 304 digunakan di seluruh bagian pencucian, penghancuran, dan pemekatan
Lingkungan basah dan asam dengan percikan terus-menerus, bukan perendaman
Spesifikasi Lini dan Batas Proses
Angka di bawah ini berasal dari jadwal peralatan kami sendiri. Rentang yang ditampilkan merupakan rentang operasi mesin, bukan rentang untuk pemasaran.
Laju produksi suhu sangat tinggi
Unit suhu sangat tinggi kami beroperasi pada 0,5-1 t/h
Suhu sterilisasi
Suhu sterilisasi 115-135 °C
Penahanan pada suhu tinggi
Penahanan pada suhu tinggi berlangsung 4-6 detik
Suhu keluaran
Produk keluar dari unit pada suhu di bawah 65 °C
Pasokan uap ke mesin sterilisasi
Di bawah 0,4 MPa
Kapasitas homogeniser
Kapasitas homogeniser 300 L/h
Tekanan homogeniser
Homogeniser kami beroperasi pada 20 MPa, dengan opsi 25 MPa
Tangki penyimpanan dingin
Tangki penyimpanan dingin berkapasitas 300 L, daya total 2,8 kW, insulasi poliuretan 50 mm
Bejana pasteurisasi batch
Diameter 700 mm, tinggi selubung 750 mm, pemanas 24 kW
Tangki fermentasi keju
Diameter dalam 950 mm, diameter luar 1100 mm, pengaduk 0,55 kW
Pengemasan vakum
Mesin pengemas vakum mencapai -0,1 MPa, 60 m³/h, dengan ruang berukuran 690 × 620 × 105 mm
Deaktivasi enzim
Pemanas awal tubular kami menonaktifkan enzim pada 65-85 °C, dengan kapasitas 1 t/h pada daya 12 kW
Ruang retort
Ruang retort berukuran 1200 mm × 3600 mm, dengan kapasitas dua meter kubik
Suhu dan tekanan retort
Retort dirancang untuk suhu hingga 143 °C; tekanan kerja maksimum 0,3 MPa, diuji secara hidrostatik pada 0,44 MPa
Pengisian saus
Mesin pengisi saus mengisi 600 botol per jam untuk volume 150-1000 ml, dengan tinggi botol 120-300 mm
Penutupan kemasan
Mesin penutup memproses 15-50 kaleng per menit, dengan diameter kaleng 50-127 mm
Pelabelan
Akurasi pelabelan ±1 mm pada kecepatan bertahap 40-150 unit per menit, atau 50-200 unit per menit dengan penggerak servo
Volume CIP
Perangkat CIP dilengkapi tangki asam dan alkali 400 L yang dipanaskan dengan uap
Pasokan daya
380 V / 50 Hz tiga fase untuk seluruh peralatan proses
Untuk produk yang termasuk dalam cakupannya, 21 CFR Part 113 menambahkan persyaratan proses terjadwal, pengawasan, dan pencatatan pada spesifikasi retort.
Bahan Kimia Pembersih yang Menjadi Dasar Desain Lini
Satu jenis deterjen saja tidak cukup untuk membersihkan lini susu. Panduan ekstensi menyatakan dengan jelas bahwa pembersih alkali atau berklorin digunakan terlebih dahulu, kemudian diikuti pembersih asam, karena keduanya bekerja pada residu yang berbeda. Pembersih alkali mengandung basa, fosfat, zat pembasah, dan zat pengkelat, serta melarutkan lemak susu, protein, dan karbohidrat.
- Tahap alkali — menghilangkan residu organik: lemak, protein, dan karbohidrat
- Tahap asam — menghilangkan atau mencegah penumpukan endapan mineral dan kerak susu
- Pembersihan tidak menggantikan sanitasi — pembersihan menghilangkan residu, sedangkan tahap sanitasi terpisah menargetkan mikroorganisme yang tersisa sebelum produksi
- Kesadahan air memengaruhi takaran — di atas 10 grains per gallon, konsentrasi deterjen mungkin perlu ditingkatkan; pada 30 grains per gallon atau lebih, gunakan pelunak air
Karena itu, perangkat CIP kami memiliki tangki asam dan alkali terpisah dengan penakaran otomatis, bukan satu tangki yang hanya mengandalkan harapan. Itulah juga alasan kami menanyakan kesadahan air Anda saat menyusun penawaran, bukan setelah komisioning.
Harga, Waktu Pengerjaan, dan Ketentuan Komersial
Saat membandingkan produsen peralatan pengolahan susu, harga total awal saja belum cukup. Harga peralatan pengolahan susu baru dapat dibandingkan setelah laju produksi, alur produk, jenis material, tingkat otomatisasi, dan format kemasan ditetapkan. Tidak ada daftar harga universal untuk lini pengolahan karena dua pabrik yang meminta kapasitas liter per jam yang sama jarang membutuhkan daftar mesin yang sama. Harga Anda akan dicantumkan dalam penawaran tertulis berdasarkan tata letak yang telah dikonfirmasi.
Label Lingkup Pekerjaan Harus Disertai Daftar Peralatan
“Berkualitas tinggi” bukan kriteria penerimaan dalam industri susu. Istilah turnkey dan sepenuhnya otomatis menunjukkan lingkup pekerjaan, bukan spesifikasi mesin yang baku. Kami berspesialisasi dalam desain lini sesuai proyek, sehingga penawaran mencantumkan utilitas, sistem kendali, pekerjaan instalasi, dan pengujian penerimaan yang termasuk dalam lingkup pasokan.
Faktor
Pengaruh terhadap biaya
Cara menguranginya
Laju produksi
Menentukan ukuran setiap bejana, pompa, dan penukar panas di bagian hilir
Cantumkan volume yang benar-benar akan diproduksi pada tahun pertama beserta rencana peningkatannya, bukan volume yang Anda harapkan
Jumlah alur produk
Lini untuk membuat yogurt dan keju membutuhkan bejana yang tidak diperlukan pada lini susu
Mulailah dengan satu alur dan tentukan titik sambungan untuk alur kedua
Tingkat otomatisasi
Kendali logika terprogram, penakaran otomatis, dan pencatatan menambah biaya dibandingkan katup manual
Otomatiskan terlebih dahulu tahap yang memiliki kewajiban pencatatan menurut hukum; tahap lainnya dapat dilakukan secara manual
Format kemasan
Kantong, botol, kaleng, dan kemasan aseptik masing-masing membutuhkan mesin pengisi dan perangkat penyelesaian yang berbeda
Tetapkan format kemasan sebelum menyusun tata letak karena perubahan format di tahap akhir akan mengubah bagian akhir lini
Jenis dan hasil akhir material
Material 316 pada permukaan kontak lebih mahal daripada 304 dan tidak dapat dinegosiasikan pada konstruksi kami
Kurangi biaya pada bagian lain; penggantian jenis baja adalah penghematan yang akan berujung pada karat
Dukungan pengendali juga perlu dipertimbangkan dalam perbandingan. Sebuah laporan pengadaan mesin yang dipublikasikan menyebutkan bahwa suku cadang pengganti membutuhkan waktu delapan minggu; biaya perbaikan yang dilaporkan adalah USD 8.000 untuk teknisi lokal setelah garansi berakhir. Kami memperlakukan laporan tersebut sebagai bukti risiko bagi pembeli, bukan patokan biaya yang berlaku umum.
Tahap pesanan
Waktu pengerjaan
Cakupan pekerjaan
Mesin tunggal atau subsistem
Mesin tunggal dan subsistem dikirim dalam 30-65 hari kerja setelah tata letak dikonfirmasi
Pembuatan, pengujian di pabrik, dan pengemasan satu mesin atau sepasang mesin yang saling sesuai
Lini lengkap
Pengerjaan lini lengkap dijadwalkan selama 60-90 hari kerja sejak tata letak dan uang muka dikonfirmasi
Semua mesin, panel kendali, perpipaan penghubung, dan penerimaan di pabrik
Instalasi dan komisioning
Insinyur kami datang ke lokasi Anda untuk melakukan instalasi, komisioning, dan pelatihan operator; pekerjaan di lokasi berlangsung 10-25 hari setelah utilitas gedung siap
Penempatan, penyambungan, pengujian dengan air, uji produk, dan serah terima kepada operator
Waktu pengerjaan dimulai setelah tata letak disetujui dan uang muka diterima, serta tidak termasuk pengiriman dan bea cukai. Utilitas gedung menjadi tanggung jawab Anda: listrik, uap, udara bertekanan, air, dan drainase harus tersedia sebelum komisioning dimulai. Kami mencantumkan angka kebutuhan utilitas dalam penawaran agar kontraktor Anda dapat menentukan kapasitasnya.
- Pembayaran Uang muka 30% melalui T/T, pelunasan sebelum pengiriman, L/C diterima
- Ketentuan pengiriman Kami mengirim dengan FOB; Incoterms lain tersedia atas permintaan
- Pesanan minimum 1 set — mesin tunggal dapat dipesan tanpa harus membeli lini lengkap
- Garansi Ketentuan garansi dikonfirmasi dalam penawaran dan kontrak
Cara Penawaran Anda Disusun
Penawaran ditinjau oleh insinyur dan dikirim dalam 24 jam pada hari kerja. Halaman ini tidak menyediakan mesin pembuat penawaran instan, dan itu memang disengaja: harga lini proses ditentukan berdasarkan tata letak, bukan nomor komponen. Anda akan menerima daftar mesin, kebutuhan utilitas, dan asumsi tata letak secara tertulis sehingga dapat membandingkannya baris demi baris dengan pemasok lain.
Jaminan Mutu dan Kewajiban yang Timbul dari Lini Kontinu
Sebagian besar halaman peralatan menyebutkan bahwa mesin mematuhi peraturan, lalu berhenti sampai di situ. Jawaban seperti itu keliru karena kewajiban yang penting di pabrik produk susu atau pangan kaleng rendah asam sama sekali tidak melekat pada mesin. Kewajiban itu menjadi tanggung jawab Anda sebagai pengolah, dan mulai berlaku sejak Anda meninggalkan produksi batch.
Kami menggunakan istilah ini untuk menyebut perubahan saat pabrik beralih dari bejana ke lini produksi kontinu. Enam kewajiban muncul dalam peralihan tersebut, yang tidak diwajibkan pada proses batch. Semuanya tercantum dalam peraturan atau bahan ajar, dan kami uraikan di bawah ini beserta sumbernya.
| Perubahan yang terjadi | Isi persyaratan yang sebenarnya | Pihak yang bertanggung jawab |
|---|---|---|
| Pengalihan aliran menjadi kendali yang diwajibkan hukum | Aliran maju hanya aman jika suhu produk melampaui titik setel pengalihan dan perangkat kendali aliran diaktifkan oleh pencatat batas termal keselamatan atau pengendali logika terprogram yang diizinkan peraturan. Termometer penunjuk dan pengendali-pencatat dipasang di ujung tabung penahan, sementara perangkat pengalihan berada setelah keduanya. | Kami bertanggung jawab membangun dan memasang kabelnya dengan benar; Anda bertanggung jawab menjaga kalibrasi dan membuktikannya setiap hari. |
| Homogenisasi menjadi unit operasi tersendiri | Mesin homogenisasi mendorong produk bertekanan melewati lubang kecil, sehingga diameter rata-rata globula lemak mengecil sementara jumlah dan luas permukaannya meningkat agar lapisan krim tidak terbentuk. Dalam contoh acuan perhitungan, cairan memasuki katup dengan kecepatan 4-6 meter per detik, lalu dipercepat hingga 120 meter per detik dalam waktu sekitar 0.2 milidetik. | Kami bertanggung jawab menentukan ukurannya sesuai kadar lemak dan laju produksi Anda. |
| Pencucian memerlukan asam dan alkali | Pembersih alkali atau berklorin digunakan terlebih dahulu, lalu diikuti pembersih asam. Pembersihan alkali melarutkan lemak, protein, dan karbohidrat; tahap asam menghilangkan endapan mineral dan kerak susu. Pembersihan dan sanitasi tetap merupakan dua operasi terpisah. | Kami bertanggung jawab menyediakan sirkuit terpisah; Anda bertanggung jawab menjalankannya pada konsentrasi yang tepat untuk air Anda. |
| Proses terjadwal harus ditetapkan | Untuk pangan kaleng rendah asam, proses terjadwal dipilih oleh pengolah dan sekurang-kurangnya harus setara dengan proses yang ditetapkan oleh otoritas pengolahan yang kompeten. | Itu tanggung jawab Anda. Tidak ada pemasok peralatan yang dapat menetapkannya untuk Anda. |
| Petugas yang ditunjuk harus memiliki kualifikasi | Sistem pengolahan termal harus berada di bawah pengawasan operasional seseorang yang telah mengikuti sekolah yang disetujui oleh Commissioner, dinyatakan oleh sekolah tersebut telah menyelesaikan kursus dengan memuaskan, dan hanya mengawasi bidang yang tercakup dalam sertifikasinya. Di Amerika Serikat, sekolah tersebut adalah Better Process Control School. | Itu tanggung jawab Anda, dan yang harus ditunjuk adalah orang tertentu, bukan perusahaan yang terdaftar. |
| Catatan disimpan lebih lama daripada produknya | Catatan pengolahan disimpan di pabrik sekurang-kurangnya selama 1 tahun sejak tanggal produksi, lalu di pabrik atau lokasi lain yang mudah diakses selama 2 tahun berikutnya. Catatan harus ditinjau oleh perwakilan manajemen pabrik yang berkualifikasi paling lambat satu hari kerja setelah proses selesai dan sebelum pengiriman atau pelepasan produk. | Anda bertanggung jawab menyimpan catatannya; kami memastikan lini produksi dapat menghasilkannya. |
Semua ini bukan berarti lini produksi kontinu adalah pilihan yang buruk. Namun, pabrik yang membeli lini tanpa menyiapkan proses terjadwal dan pengawas bersertifikat telah membeli mesin yang tidak dapat dioperasikan secara legal. Kesalahan ini jauh lebih mahal daripada memilih mesin pengisi yang keliru.
Arti dan Batas Peninjauan Pemasok
Pembeli sering bertanya lembaga pemerintah mana yang telah menyetujui suatu peralatan. Jawabannya tidak sesederhana pertanyaannya, dan sebaiknya Anda memahaminya sebelum membandingkan pemasok.
- Peninjauan peralatan oleh United States Department of Agriculture merupakan layanan sukarela berbayar, bukan persetujuan wajib.
- Tanda identifikasi resminya berlaku untuk peralatan daging dan unggas, bukan persetujuan umum untuk peralatan pangan.
- 3-A Sanitary Standards merupakan lembaga standar swasta yang terpisah, dengan cakupannya sendiri.
Kami menyampaikan hal ini dengan jelas karena jika tidak, pembeli bisa mengira ada stempel persetujuan yang sebenarnya tidak ada. Kewajiban berdasarkan aturan pangan kaleng rendah asam menjadi tanggung jawab pengolah. Memahami hal ini sebelum memesan lebih berguna daripada melihat lencana di halaman pemasok.
Pemeriksaan Setiap Pesanan
1
KUMPULKAN
Verifikasi material sebelum fabrikasi, dengan mencatat mutu material secara terpisah untuk komponen yang bersentuhan dengan produk dan untuk badan bejana.
2
PERIKSA
Uji bejana tekan pada retort: tekanan desain 0,35 MPa, tekanan kerja maksimum 0,3 MPa, diuji hidrostatik pada 0,44 MPa.
3
KLARIFIKASIKAN
Uji kering sistem kendali untuk memastikan pencatat, sensor, dan perangkat pengalihan bekerja bersama.
4
KIRIMKAN PENAWARAN
Uji dengan air pada suhu operasi sebelum produk dimasukkan; sirkuit CIP diuji dalam tahap yang sama.
5
SETUJUI
Penerimaan di pabrik berdasarkan daftar mesin dalam penawaran, dengan hasil dicatat.
6
SERAHKAN
Komisioning di lokasi, uji coba produk, dan pelatihan operator oleh teknisi yang datang ke lokasi.
“Lini produksi siap digunakan hanya jika rute produk, utilitas, urutan pembersihan, dan batas penerimaan tercantum selaras pada gambar yang sama.”
Detail Retort yang Menentukan Lini Produksi Saus
Untuk saus yang diproses di dalam retort, ada dua detail dari aturan pangan kaleng rendah asam yang lebih penting daripada foto katalog. Waktu kenaikan suhu adalah rentang waktu sejak uap dimasukkan ke retort tertutup hingga retort mencapai suhu pengolahan yang disyaratkan. Pipa pembuangan udara harus mengeluarkan uap secara terus-menerus selama seluruh periode pengolahan, dan sumur sensor alat penunjuk suhu memerlukan pipa pembuangan udara tersendiri dengan diameter sekurang-kurangnya 1.5 milimeter.
Aturan Operasional dan Bukti
- Udara harus dikeluarkan sebelum pengolahan dimulai, dan bukti pembuangan udara disimpan dalam arsip.
- Apakah saus Anda termasuk dalam cakupan aturan rendah asam bergantung pada pH produk akhir. Hal ini perlu ditentukan oleh otoritas pengolahan Anda, bukan oleh kami.
- Retort kami dilengkapi pompa pengumpan dan sirkulasi bergantian berdaya 7,5 kW dan 5,5 kW agar bejana dapat mempertahankan jadwal proses, bukan terus berusaha mengejarnya.
- Dokumen disertakan bersama peralatan: catatan mutu material, catatan uji bejana tekan untuk retort, jadwal kelistrikan, dan dokumentasi sistem kendali. Jika hasil pengukuran atau kinerja mesin menyimpang dari spesifikasi dalam penawaran, kami akan memperbaiki atau menggantinya berdasarkan kriteria penerimaan tertulis yang sama dengan yang digunakan saat penerimaan di pabrik.
Cara Kerja Kami
Keputusan yang Mengurangi Biaya
Keputusan
Hal yang perlu ditentukan
Alasan penghematan biaya
Pemulihan panas
Minta sistem regenerasi panas pada setiap mesin pasteurisasi kontinu.
Penukar panas regeneratif memindahkan panas dari produk keluar ke bahan baku yang masuk. Contoh perhitungan dari University of Guelph menunjukkan efisiensi regenerasi panas sebesar 89,7% untuk susu yang masuk pada suhu 4 °C, keluar dari tahap regenerasi pada suhu 65 °C, lalu mencapai 72 °C.
Ukuran batch sesuai ukuran bejana
Sesuaikan bejana fermentasi dengan satu batch produksi, bukan total produksi harian.
Bejana berjaket yang terisi sebagian sulit memanaskan produk dan kurang mampu mempertahankan suhu kultur dibandingkan bejana yang terisi penuh.
Kesadahan air
Sampaikan nilai kesadahan air dalam grain per galon sebelum penawaran dibuat.
Di atas 10 grain per galon, konsentrasi deterjen mungkin perlu ditingkatkan. Pada 30 grain per galon atau lebih, pelembut air sebaiknya digunakan. Biaya pemasangannya sekarang lebih rendah daripada memasangnya kemudian.
Penentuan ukuran utilitas
Sampaikan angka kebutuhan dari penawaran kepada kontraktor bangunan sejak awal.
Komisioning tidak dapat dimulai sebelum uap, listrik, udara, dan drainase siap digunakan. Inilah penyebab paling umum keterlambatan awal operasi.
Format kemasan
Tentukan jenis kemasan pouch, botol, atau kaleng sebelum tata letak dibekukan.
Mesin pengisi, penutup, pengering, dan pelabel dipilih berdasarkan jenis kemasan tersebut, sehingga perubahan yang terlambat mengharuskan penggantian bagian akhir lini produksi.
Kami juga menerbitkan perbandingan proses termal yang kami gunakan secara internal saat pembeli mempertimbangkan bejana batch, mesin pasteurisasi kontinu, dan lini suhu ultra tinggi.
Rute Proses, Aplikasi, dan Rekayasa Lini Produksi
Peralatan kami dirancang untuk tiga rute di bawah ini. Rute yang Anda perlukan ditentukan oleh produk dan target masa simpan yang ingin Anda capai, bukan oleh ukuran pabrik Anda.
Proses menggunakan bejana tetap menjadi pilihan yang tepat untuk sejumlah produk. Buku teks produk susu dari University of Guelph mencantumkan acuan pasteurisasi batch Ontario pada suhu 63 °C selama sekurang-kurangnya 30 menit. Proses ini masih menjadi standar untuk es krim karena bahan-bahannya larut ke dalam campuran selama tahap pemanasan yang panjang.
Penukar panas pelat dengan regenerator, tabung penahan, dan perangkat pengalihan aliran. Panduan federal Kanada menetapkan suhu 72 °C selama 15 detik untuk susu dengan kadar lemak di bawah 10%; buku teks University of Guelph secara terpisah mencantumkan acuan Ontario, yaitu 72 °C selama sekurang-kurangnya 16 detik. Susu mentah dingin bersuhu 4 °C dihangatkan oleh susu pasteurisasi yang keluar sebelum bersentuhan dengan media pemanas.
Suhu sterilisasi unit kami adalah 115-135 °C dengan waktu penahanan 4-6 detik. Salah satu paten menetapkan rute ini sebagai pemanasan hingga 280 °F dan penahanan selama minimal dua detik. Produk keluar dari unit pada suhu di bawah 65 °C, siap untuk pengisian aseptik atau pengisian higienis.
Pilihan ini jarang dibahas, padahal memengaruhi produk. United States Patent 5,443,857, yang dialihkan kepada Tetra Laval, menjelaskan pemanasan tidak langsung sebagai proses menahan susu pada suhu di atas 120 °C selama waktu yang jauh lebih lama dan mengaitkan paparan tersebut dengan kadar laktulosa yang lebih tinggi, sebagai ukuran kerusakan akibat panas. Jika cita rasa matang penting bagi pasar Anda, sampaikan hal ini saat meminta penawaran.
Cuci, hancurkan, nonaktifkan enzim, pekatkan dalam kondisi vakum, isi kemasan, lalu sterilkan. Pengentalan vakum menghilangkan air pada suhu yang lebih rendah, sehingga warna dan rasa bubur tomat tetap terjaga. Penonaktifan enzim pada suhu 65-85 °C menentukan viskositas sebelum produk masuk ke evaporator.
Untuk saus yang telah diisi dan ditutup dalam kemasan kaca atau kaleng. Ruang retortnya berukuran 1200 mm × 3600 mm dengan volume dua meter kubik dan 24 keranjang sterilisasi. Waktu kenaikan suhu, pembuangan udara, dan kinerja pipa pembuangan merupakan bagian dari catatan proses, bukan pengaturan opsional.
Industri yang Kami Layani
-
Pabrik Susu Cair
Usaha pengolahan susu yang beralih dari pengumpulan dan pendinginan ke produksi sendiri, baik berupa produk kemasan pasteurisasi maupun produk bersuhu ultra tinggi.
-
Produk Susu Fermentasi
Produsen yogurt, yogurt minum, dan kefir yang perlu mempertahankan suhu kultur, bukan sekadar mencapainya.
-
Keju dan Mentega
Pabrik skala kecil dan menengah yang menambahkan keju pres atau mentega ke dalam proses penerimaan susu yang sudah ada, dengan pengemasan vakum di tahap akhir.
-
Saus dan Bumbu
Produsen saus tomat, cabai, dan saus campuran yang mengolah bahan segar secara musiman atau bahan konsentrat sepanjang tahun.
-
Pengemas Kontrak
Operasi yang mengolah berbagai resep melalui satu lini, dengan pergantian produk dan pembersihan yang menentukan kapasitas sebenarnya.
-
Proyek Pabrik Baru
Pembangunan pabrik baru yang mengharuskan jadwal peralatan dan utilitas bangunan dirancang agar saling sesuai.
SUMBER DAYA
Perangkat Rekayasa Proses
Tanya Jawab Umum tentang Peralatan Pengolahan Produk Susu dan Saus
Pasteurisasi mengurangi jumlah mikroorganisme hingga produk dapat disimpan dalam kondisi dingin; teks University of Guelph menyebut ketentuan Ontario, yaitu 63 °C selama tidak kurang dari 30 menit dalam wadah dan 72 °C selama tidak kurang dari 16 detik dalam unit kontinu, sedangkan panduan federal Kanada menetapkan 72 °C selama 15 detik untuk susu dengan kadar lemak di bawah 10%. Perlakuan suhu ultra tinggi menggunakan suhu yang jauh lebih tinggi selama beberapa detik agar produk dapat diisi secara aseptik dan disimpan tanpa pendinginan. Unit kami mensterilkan produk pada suhu 115-135 °C dengan waktu tahan 4-6 detik.
Tanpa homogenisasi, globula lemak akan naik ke permukaan dan membentuk lapisan krim selama masa simpan. Homogeniser mendorong produk melewati lubang kecil dengan tekanan tinggi, sehingga diameter rata-rata globula berkurang sementara jumlah dan luas permukaannya bertambah, membuat emulsi tetap stabil. Pada lini kami, homogeniser bekerja pada tekanan 20 MPa, dengan pilihan 25 MPa.
Perangkat ini berupa susunan katup yang mengalihkan produk yang belum cukup panas kembali ke sisi bahan mentah, bukan meneruskannya ke tahap pengisian. Aliran hanya boleh diteruskan jika suhu produk melampaui titik setel pengalihan dan perangkat diaktifkan oleh pencatat batas suhu keselamatan atau pengendali logika terprogram yang memenuhi ketentuan hukum. Termometer indikator dan pencatat-pengendali dipasang di ujung tabung penahan, sedangkan perangkat pengalihan berada setelah keduanya.
Karena keduanya menghilangkan residu atau kotoran yang berbeda. Tahap alkali melarutkan lemak, protein, dan karbohidrat, sedangkan tahap asam menghilangkan endapan mineral dan kerak susu. Pembersihan dan sanitasi tetap merupakan dua proses terpisah. Jika kesadahan air melebihi 10 grains per gallon, konsentrasi deterjen mungkin perlu ditingkatkan.
Untuk pangan kaleng rendah asam, proses terjadwal adalah proses termal yang dipilih oleh pengolah dan harus setara atau lebih ketat daripada proses yang ditetapkan oleh otoritas pengolahan yang kompeten. Tanggung jawab tersebut berada pada pengolah, bukan pemasok peralatan. Otoritas pengolahan yang kompeten menetapkan proses terjadwal; kami mengonfigurasi lini agar dapat mempertahankan dan mencatat parameter proses tersebut.
Ya. Kualifikasi harus dimiliki oleh individu tertentu, bukan berupa pendaftaran perusahaan. Operasi harus diawasi oleh orang yang telah mengikuti sekolah yang disetujui oleh Commissioner, dinyatakan oleh sekolah tersebut telah menyelesaikan pelatihan dengan memuaskan, dan hanya mengawasi bidang yang tercakup dalam sertifikasinya. Di Amerika Serikat, sekolah tersebut adalah Better Process Control School.
Catatan disimpan di pabrik pengolahan selama tidak kurang dari 1 tahun sejak tanggal produksi, lalu selama 2 tahun berikutnya di pabrik atau lokasi lain yang mudah diakses. Catatan juga harus ditinjau oleh perwakilan manajemen pabrik yang memenuhi kualifikasi paling lambat satu hari kerja setelah proses selesai dan sebelum produk dikirim atau dilepas. Rencanakan sistem pencatatan sebelum komisioning, bukan setelah audit pertama.
Unit suhu ultra tinggi kami beroperasi pada laju 0,5-1 t/h, kapasitas homogeniser adalah 300 L/h, sementara pemanas awal tubular untuk saus memiliki kapasitas 1 t/h dan pengisi saus mampu mengisi 600 botol per jam. Laju produksi yang lebih tinggi dapat dicapai dengan konfigurasi dari keluarga peralatan yang sama. Kirimkan volume produksi harian Anda, dan kami akan merekomendasikan konfigurasi yang sesuai.
Jadwal pengiriman lini lengkap adalah 60-90 hari kerja sejak tata letak dan uang muka dikonfirmasi. Mesin tunggal dan subsistem dikirim dalam 30-65 hari kerja setelah tata letak dikonfirmasi. Teknisi akan datang ke lokasi Anda untuk pemasangan, komisioning, dan pelatihan operator; pekerjaan di lokasi berlangsung 10-25 hari setelah utilitas gedung siap. Waktu tersebut tidak mencakup pengiriman dan bea cukai.
Uang muka 30% melalui T/T, pelunasan sebelum pengiriman, dan L/C diterima. Pengiriman menggunakan FOB; Incoterms lainnya tersedia atas permintaan. Jumlah pesanan minimum adalah 1 set — mesin tunggal dapat dipesan, lini lengkap tidak wajib.
Ketentuan garansi dikonfirmasi dalam penawaran dan kontrak. Sistem kontrol kami dikembangkan sendiri, bukan panel generik, sehingga gangguan dapat didiagnosis dari jarak jauh dan tidak perlu ditebak. Suku cadang untuk komponen aus ditawarkan bersama lini agar tersedia di tempat Anda, bukan masih dalam perjalanan laut. Inilah kelemahan nyata saat membeli dari pemasok luar negeri mana pun; solusinya adalah persiapan, bukan janji.
Ya. Kirimkan tata letak atau daftar mesin yang Anda miliki, dan kami akan menandai bagian yang kurang, kapasitas yang terlalu kecil, serta kebutuhan utilitas yang diperkirakan terlalu rendah. Kami tetap melakukan ini meskipun pesanan tidak diberikan kepada kami, karena lebih mudah merancang peralatan bagi pembeli yang memahami tata letaknya sendiri.
Permukaan yang bersentuhan dengan produk menggunakan baja nirkarat 316, sedangkan selubung dan rangka menggunakan 304. Selubung retort menggunakan baja bejana tekan SUS30408. Tingkat baja dicantumkan untuk setiap komponen dalam penawaran. Mengganti baja pada permukaan kontak dengan jenis yang lebih rendah adalah cara penghematan yang paling umum di industri ini, dan akibatnya karat dapat muncul dalam hitungan minggu.
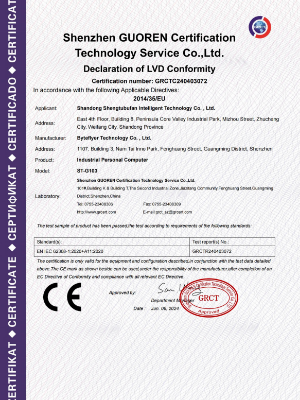
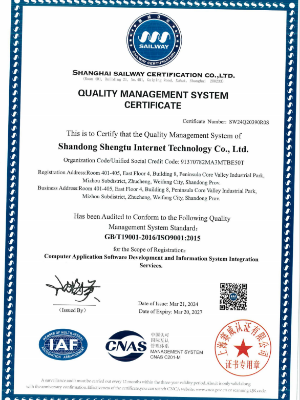
Sertifikat dan dokumen yang berlaku dikonfirmasi sesuai model peralatan, konfigurasi, dan negara tujuan. Dokumen sistem manajemen perusahaan ditinjau secara terpisah dari dokumen kesesuaian produk.