Связаться с компанией Shengtu Bufan

Оборудование для переработки молока и комплексные линии для жидких пищевых продуктов
На одном заводе в Вэйфане мы выпускаем оборудование для трёх линий переработки жидких пищевых продуктов: пастеризованного и ультрапастеризованного молока, ферментированных молочных продуктов, включая сыр и масло, а также томатных, чили- и многокомпонентных соусов. Каждая линия поставляется как комплект согласованного оборудования с единой логикой управления, а не как машины от четырёх поставщиков, которые предстоит соединять и настраивать у вас на площадке. Сообщите суточный объём и тип продукта — мы подготовим конфигурацию под ваши задачи.
Коммерческое предложение, проверенное инженером, — в течение 24 часов
Срок изготовления комплексной линии — 60-90 рабочих дней
Нержавеющая сталь 316 на всех поверхностях, контактирующих с продуктом
Минимальный заказ — 1 комплект; можно заказать отдельную машину
Запросить предложение по линии
Ваше описание продукта, параметры технологического рецепта и чертежи компоновки считаются конфиденциальными. По запросу мы подписываем соглашение о неразглашении.
Пока не готовы запросить коммерческое предложение? Сообщите суточный объём и тип продукта — мы подготовим конфигурацию линии и перечень оборудования без указания цены.
Возможности оборудования и линий для переработки молока
Наши решения охватывают весь путь продукта: приёмку и охлаждаемое хранение, термообработку, гомогенизацию, ферментацию или концентрирование, фасовку и мойку на месте (CIP, Cleaning in Place). Мы производим оборудование самостоятельно и разрабатываем систему управления под него. Поэтому линия поставляется с единой логикой программируемого логического контроллера, а не с шестью пультами, которые работают несогласованно.
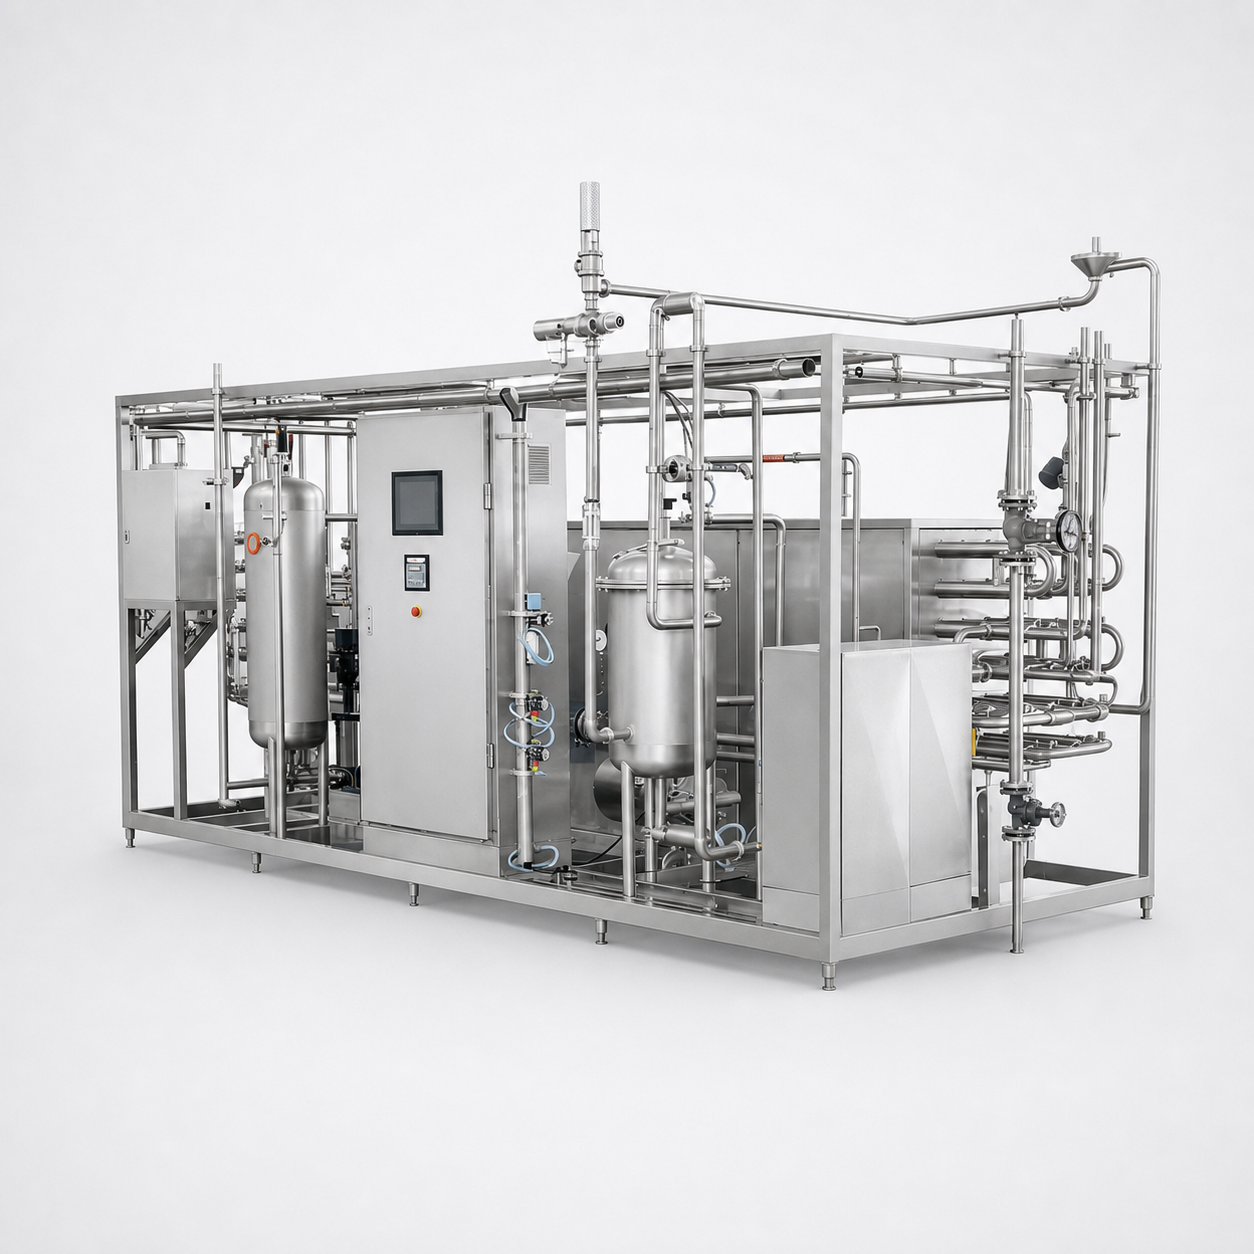
Ёмкости для периодической пастеризации, пластинчатые теплообменники для непрерывной пастеризации, трубчатые подогреватели и установки ультравысокотемпературной стерилизации. Производительность нашей установки ультравысокотемпературной обработки — 0,5-1 t/h. Температура стерилизации составляет 115-135 °C, выдержка при высокой температуре — 4-6 секунд; продукт выходит из установки при температуре ниже 65 °C.
Двухступенчатые гомогенизаторы, смесители и ёмкости с мешалками для молока, сливок и кисломолочных продуктов. Рабочее давление нашего гомогенизатора — 20 MPa; доступна версия на 25 MPa. Производительность гомогенизатора — 300 L/h. Гомогенизация уменьшает средний диаметр жировых шариков, предотвращая образование слоя сливок во время хранения продукта.
Рубашечные ферментационные танки с паровым нагревом и тихоходной мешалкой для производства йогурта, кефира и сырной закваски. Ёмкость для ферментации сыра выполнена в трёхслойном исполнении: внутренний диаметр — 950 mm, мощность мешалки — 0,55 kW. Охлаждаемые резервуары объёмом 300 L оснащены полиуретановой изоляцией и распылительной головкой для мойки на месте (CIP).
Пузырьковая мойка, измельчение, инактивация ферментов, вакуумное концентрирование и стерилизация в автоклаве для томатных, чили- и многокомпонентных соусов. Трубчатый подогреватель инактивирует ферменты при температуре 65-85 °C до того, как пульпа поступит в испаритель. Автоклав рассчитан на температуру до 143 °C, имеет паровой нагрев и оснащён чередующимися насосами подачи и циркуляции.
Продукты, для которых предназначены эти линии
- Пастеризованное питьевое молоко, молоко с увеличенным сроком хранения и ультрапастеризованное молоко в пакетах или бутылках
- Йогурт — термостатный и перемешанный, кисломолочные напитки и кефир
- Сырный сгусток, прессованный сыр и сливочное масло
- Сливки, ароматизированное молоко и восстановленные молочные продукты
- Томатная паста, томатный соус и кетчуп из свежих томатов или концентрата
- Чили-соусы, многокомпонентные соусы и овощные приправы
- Приготовление смеси для мороженого, где выбор ёмкости для периодической обработки — осознанное решение, а не вынужденный компромисс
Для пастеризованного молока в линию переработки входит пастеризатор с точным контролем температуры на этапах выдержки, отвода и охлаждения. Гомогенизация может повысить стабильность сливок перед фасовочной машиной, а последующий охладитель должен доводить продукт до температуры, согласованной для фасовки.
Небольшой цех по переработке молока может начать с ёмкости для периодической обработки и компактного фасовочного автомата, предусмотрев санитарные точки подключения для последующего перехода на непрерывную пастеризацию. Непрерывная обработка подходит не всегда: выбор зависит от того, что важнее — гибкость переналадки или стабильная производительность и более строгий контроль записей.
Три производственные линии, которые мы выпускаем
Каждая линия ниже — конкретный комплект оборудования, а не просто категория продукции. Приведённые характеристики взяты из наших собственных спецификаций оборудования. Для каждой линии есть отдельная страница с полным перечнем машин.
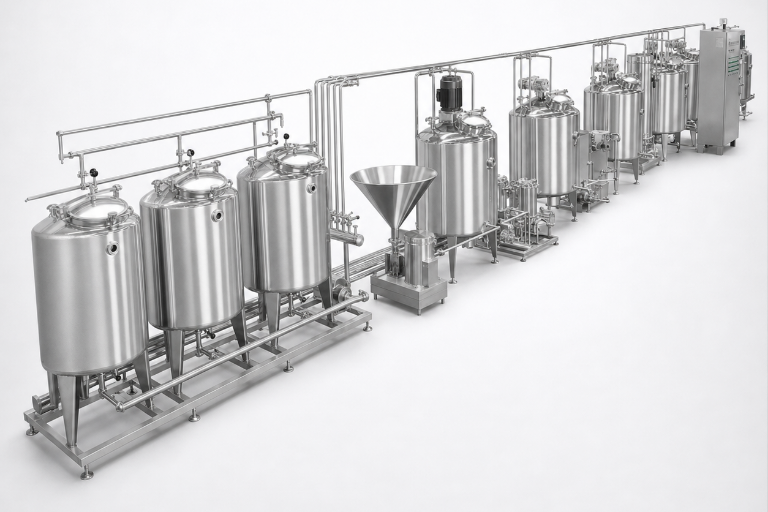
Линия для пастеризованного и ультрапастеризованного молока
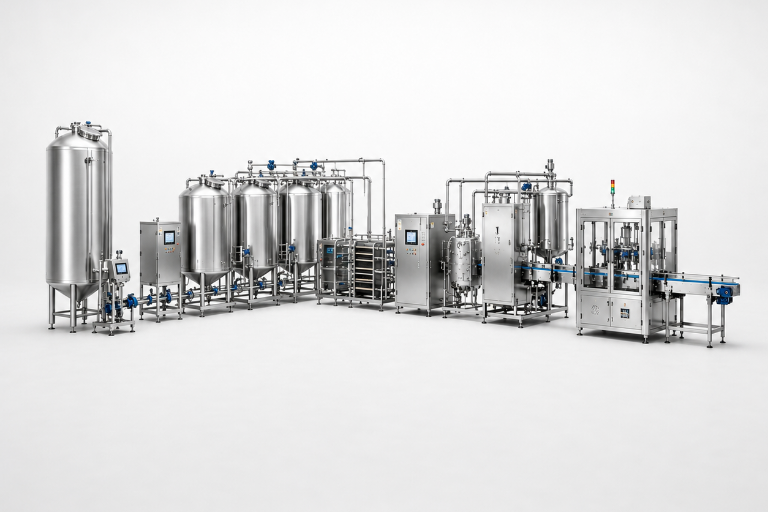
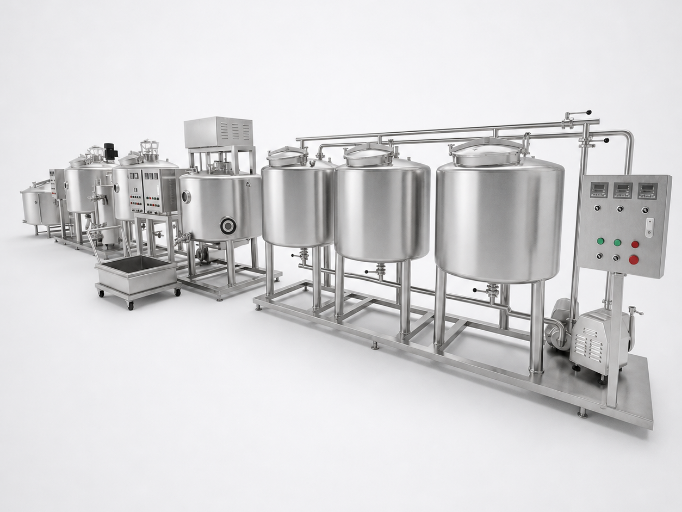
Визуализация линии, предоставленная заказчиком: хранение, термообработка, фасовка и связанные системы управления. Конфигурация разрабатывается индивидуально для каждого проекта.
Подробнее о линии для пастеризованного и ультрапастеризованного молока- Продукция Пастеризованное питьевое молоко, молоко с увеличенным сроком хранения, ультрапастеризованное молоко, ароматизированное молоко
- Основное оборудование Охлаждаемый резервуар, бак предварительного нагрева, гомогенизатор, установка ультравысокотемпературной стерилизации, фасовочный автомат для пакетов или бутылок, комплект для мойки на месте (CIP)
- Термообработка Температура стерилизации — 115-135 °C, выдержка — 4-6 секунд; давление подачи пара — ниже 0,4 MPa
- Производительность Производительность нашей установки ультравысокотемпературной обработки — 0,5-1 t/h
- Фасовка 20-50 упаковок в минуту, длина пакета — 20-180 mm, ширина — 20-140 mm
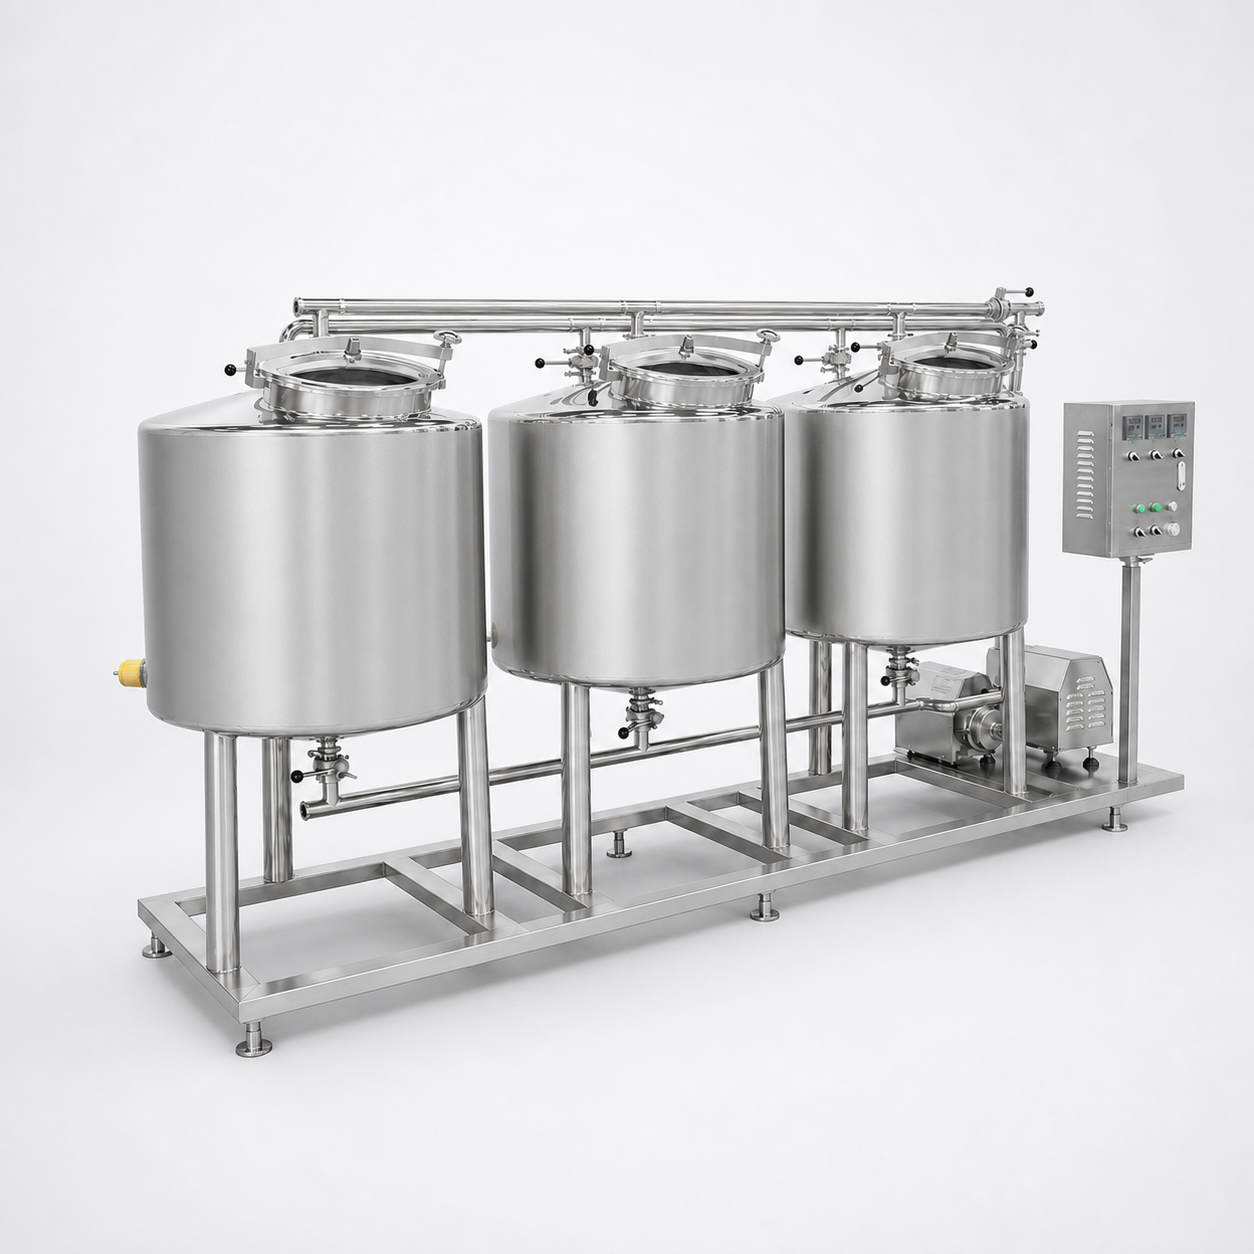
- Мойка Комплект для мойки на месте (CIP) включает кислотный и щелочной резервуары по 400 L, автоматическое дозирование и систему управления Siemens
Линия для производства йогурта, сыра и сливочного масла
Визуализация предоставленной заказчиком линии с ёмкостями для производства ферментированных молочных продуктов. Окончательное количество ёмкостей зависит от описания продукта.
Подробнее о линии для производства йогурта, сыра и сливочного масла- Продукция Термостатный и перемешанный йогурт, кисломолочные напитки, кефир, сырный сгусток, прессованный сыр, сливочное масло
- Основное оборудование Охлаждаемый резервуар, гомогенизатор, ёмкость для периодической пастеризации, танк для ферментации сыра, сырный пресс, вакуумный упаковщик
- Пастеризатор периодического действия Диаметр ёмкости — 700 mm, высота корпуса — 750 mm, мощность нагрева — 24 kW, мощность мешалки — 0,75 kW, толщина рубашки — 30 mm
- Ферментационный танк Внутренний диаметр — 950 mm, наружный — 1100 mm, паровой нагрев, трёхслойное исполнение, поверхности контакта с продуктом из нержавеющей стали 316
- Гомогенизация Производительность гомогенизатора — 300 L/h при рабочем давлении 20 MPa
- Упаковка Вакуумный упаковщик создаёт разрежение -0,1 MPa; размер камеры — 690 × 620 × 105 mm, производительность откачки — 60 m³/h
Линия для производства томатных, чили- и многокомпонентных соусов
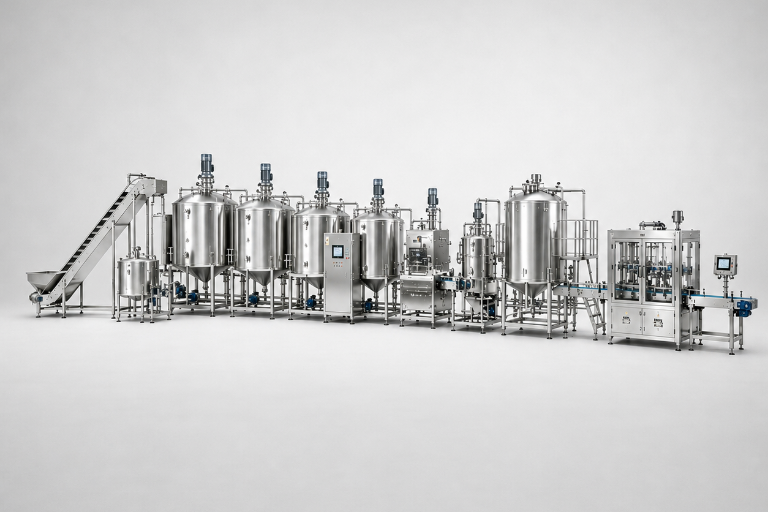
Визуализация предоставленной заказчиком линии для соусов с ёмкостями для подготовки продукта, оборудованием для концентрирования и фасовки. Фактическая компоновка зависит от схемы перемещения продукта.
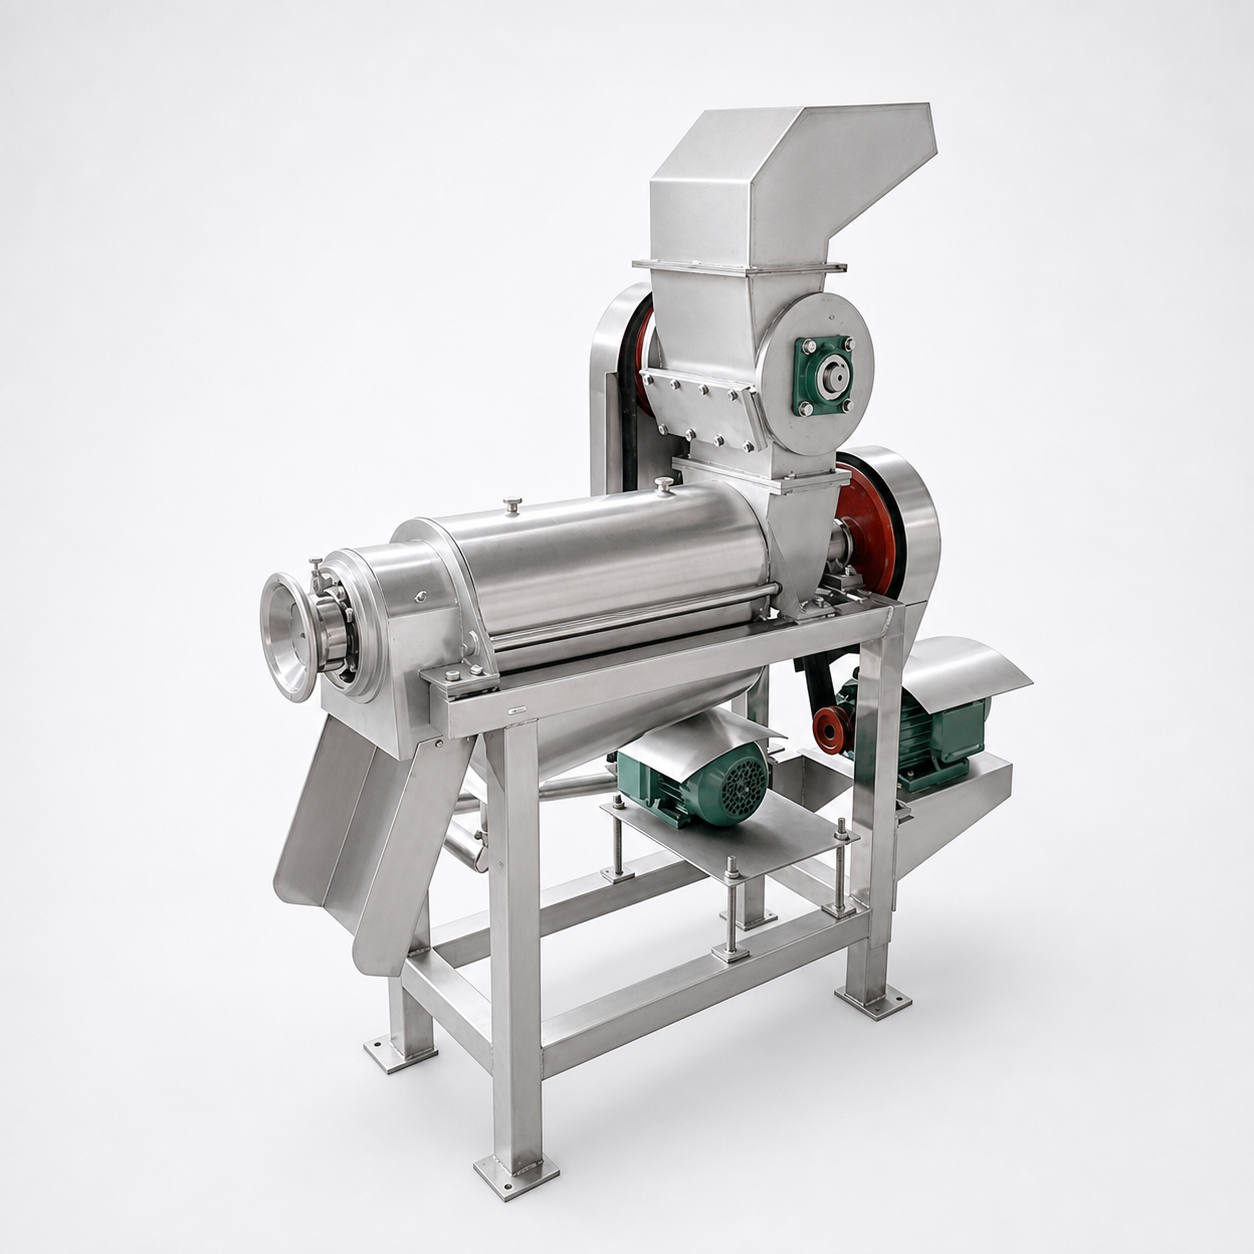
Производство томатной пасты начинается с сортировки и мойки сырья, после чего операторы подают его в дробилку.
На следующем этапе технологический процесс переработки томатов разделяет инактивацию ферментов, концентрирование и производство соуса на контролируемые стадии.
После концентрирования продукт можно стерилизовать навалом для асептической фасовки или сначала разлить по таре, а затем стерилизовать в автоклаве. Выбор стерилизатора и фасовочной машины зависит от конечного продукта и типа упаковки.
- Продукция Томатная паста, томатный соус, кетчуп, чили-соус, многокомпонентный соус
- Основное оборудование Пузырьковая моечная машина, дробилка, трубчатый подогреватель, вакуумный испаритель, фасовочный автомат, укупорочная машина, автоклав, сушилка с воздушным ножом, этикетировочная машина
- Мойка и измельчение Потребляемая мощность пузырьковой моечной машины — 2,2 kW, длина рабочей зоны — 4000 mm; дробилка перерабатывает 0,5 t/h свежих томатов
- Ферменты Трубчатый подогреватель инактивирует ферменты при температуре 65-85 °C; производительность — 1 t/h при мощности 12 kW
- Стерилизация Размер камеры автоклава — 1200 mm × 3600 mm, объём — два кубических метра, расчётная температура — до 143 °C
- Фасовка и завершение обработки Фасовочный автомат для соусов разливает 600 бутылок в час в тару объёмом 150-1000 ml; укупорочная машина обрабатывает 15-50 банок в минуту с плавной регулировкой скорости
Продукт, которого нет в списке
Многие жидкие пищевые продукты не относятся напрямую ни к одному из этих трёх направлений. Среди них — основы для супов, растительные напитки, сиропы, джемы и заправки. Сообщите нам тип продукта, конечный pH, если он известен, суточный объём и тип упаковки. В коммерческом предложении мы подтвердим, какая схема обработки подходит и какие изменения потребуются.
Гигиеничная конструкция и материалы оборудования
Подмена марки стали — скрытая проблема в этой отрасли. Покупатели сообщают об оборудовании из стали 201, обозначенной как 304: оно покрывается ржавчиной уже через несколько недель после начала производства. Мы указываем марку стали для каждой части оборудования и фиксируем её в коммерческом предложении.
Элемент
Материал изготовления
Обоснование выбора
Поверхности, контактирующие с продуктом
Для поверхностей, контактирующих с продуктом, используется нержавеющая сталь 316, для корпусов и каркасов — 304
Сталь 316 содержит молибден и устойчива к точечной коррозии от хлоридов в рассоле, кислых соусах и остатках дезинфицирующих средств
Стенки резервуара для хранения
Внутренняя обечайка — 3 mm, наружная — 1,5 mm, полиуретановая изоляция — 50 mm
Поддерживает температуру охлаждённого молока в период между сбором и переработкой, не требуя постоянной работы внешней холодильной установки
Стенки пастеризатора периодического действия
Толщина листа в трёх слоях — 3 mm, 2 mm и 1,5 mm
Рубашка отделена от изоляции, поэтому теплоноситель не контактирует с продуктом
Ферментационная ёмкость
Трёхслойное исполнение: внутренняя часть из стали 316, остальные части — из стали 304; паровой нагрев
Температуру закваски нужно поддерживать стабильной в течение длительной ферментации, а не просто довести до заданного значения
Корпус автоклава
Сталь для сосудов под давлением SUS30408
Это оборудование рассчитано на работу под давлением, а не просто резервуар: расчётное и испытательное давление сертифицируются отдельно
Резервуары для мойки на месте (CIP)
Внутренние части кислотного и щелочного резервуаров выполнены из стали 316, наружные — из стали 304; резервуар горячей воды — однослойный, из стали 304
Кислотный резервуар работает в самых жёстких условиях на всём производстве, поэтому его конструкция рассчитана на такую нагрузку
Каркасы линии для соусов
Сталь 304 используется на всех участках мойки, измельчения и концентрирования
Влажная кислая среда с постоянными брызгами, но без погружения оборудования
Характеристики линии и технологические ограничения
Приведённые ниже данные взяты из спецификаций нашего оборудования. Указанный диапазон — это рабочий диапазон машины, а не маркетинговый интервал.
Производительность установки ультравысокотемпературной обработки
Производительность нашей установки ультравысокотемпературной обработки — 0,5-1 t/h
Температура стерилизации
Температура стерилизации составляет 115-135 °C
Выдержка при высокой температуре
Выдержка при высокой температуре составляет 4-6 секунд
Температура на выходе
Продукт выходит из установки при температуре ниже 65 °C
Подача пара в стерилизатор
Ниже 0,4 MPa
Производительность гомогенизатора
Производительность гомогенизатора составляет 300 L/h
Давление гомогенизатора
Рабочее давление нашего гомогенизатора — 20 MPa; доступна версия на 25 MPa
Охлаждаемый резервуар для хранения
Объём охлаждаемых резервуаров — 300 L, общая мощность — 2,8 kW, полиуретановая изоляция — 50 mm
Ёмкость для периодической пастеризации
Диаметр — 700 mm, высота корпуса — 750 mm, мощность нагрева — 24 kW
Танк для ферментации сыра
Внутренний диаметр — 950 mm, наружный диаметр — 1100 mm, мощность мешалки — 0,55 kW
Вакуумная упаковка
Вакуумный упаковщик создаёт разрежение -0,1 MPa, производительность откачки — 60 m³/h, размер камеры — 690 × 620 × 105 mm
Инактивация ферментов
Наш трубчатый подогреватель инактивирует ферменты при температуре 65-85 °C; производительность — 1 t/h при мощности 12 kW
Камера автоклава
Размер камеры автоклава — 1200 mm × 3600 mm, объём — два кубических метра
Температура и давление в автоклаве
Автоклав рассчитан на температуру до 143 °C; максимальное рабочее давление — 0,3 MPa, гидравлические испытания проводятся при 0,44 MPa
Фасовка соуса
Фасовочный автомат для соусов разливает 600 бутылок в час в тару объёмом 150-1000 ml; высота бутылки — 120-300 mm
Укупорка
Укупорочная машина обрабатывает 15-50 банок в минуту; диаметр банки — 50-127 mm
Этикетирование
Точность этикетирования — ±1 mm при скорости 40-150 единиц в минуту с шаговым приводом и 50-200 единиц в минуту с сервоприводом
Объём системы мойки на месте (CIP)
Комплект для мойки на месте (CIP) включает кислотный и щелочной резервуары по 400 L с паровым нагревом
Электропитание
380 V / 50 Hz, трёхфазное питание всего технологического оборудования
Для продукции, подпадающей под его действие, 21 CFR Part 113 устанавливает требования к параметрам процесса стерилизации, надзору и ведению записей, дополняющие спецификацию автоклава.
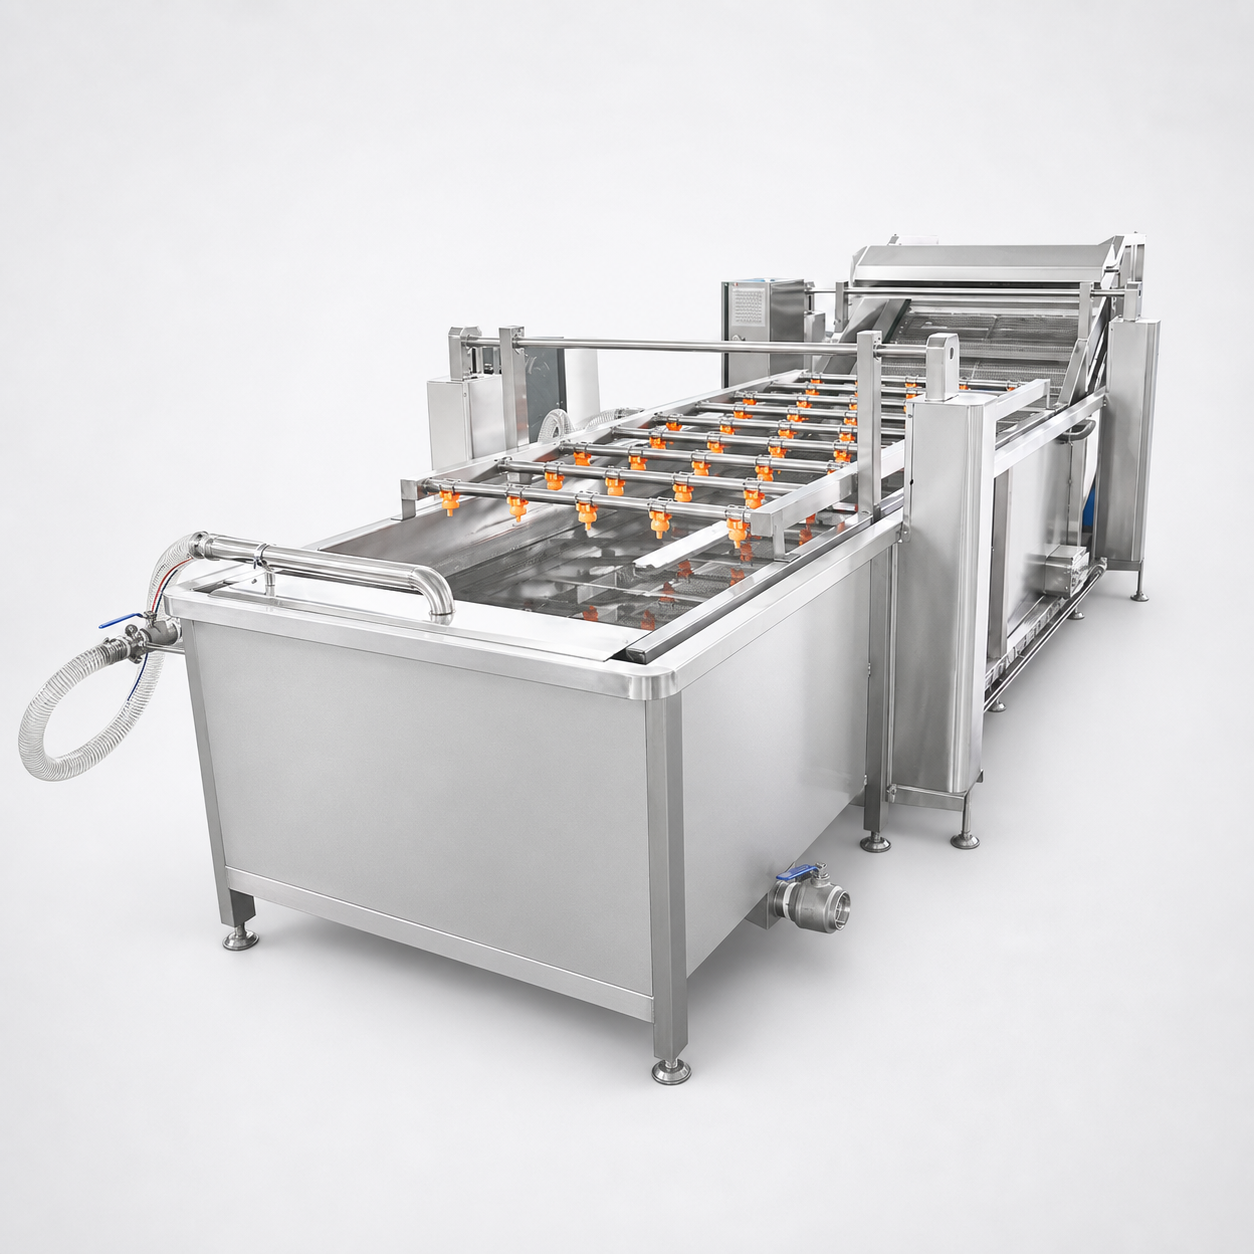
Химические средства, на которые рассчитана линия для мойки
Для мойки молочной линии недостаточно одного моющего средства. В рекомендациях Extension прямо указано, что сначала применяют щелочное или хлорсодержащее средство, а затем кислотное: эти средства удаляют разные виды загрязнений. Щелочные средства содержат основания, фосфаты, смачивающие и хелатирующие вещества; они растворяют молочные жиры, белки и углеводы.
- Щелочная стадия — удаляет органические загрязнения: жиры, белки и углеводы
- Кислотная стадия — удаляет или предотвращает накопление минеральных отложений и молочного камня
- Мойка не заменяет дезинфекцию — мойка удаляет загрязнения, а отдельная стадия дезинфекции снижает количество остаточных микроорганизмов перед началом производства
- Жёсткость воды влияет на дозировку — при жёсткости выше 10 grains per gallon может потребоваться увеличить концентрацию моющего средства, а при 30 grains per gallon и выше следует использовать умягчитель воды
Поэтому комплект для мойки на месте (CIP) оснащён отдельными кислотным и щелочным резервуарами с автоматическим дозированием, а не одним резервуаром в расчёте на удачу. Поэтому мы спрашиваем о жёсткости воды при подготовке коммерческого предложения, а не после пусконаладочных работ.
Цены, сроки изготовления и коммерческие условия
При сравнении производителей оборудования для переработки молока одной итоговой суммы недостаточно: цены на такое оборудование можно сопоставить, только если заданы производительность, схема обработки продукта, марка материала, уровень автоматизации и тип упаковки. Единого прайс-листа на технологические линии нет, поскольку двум предприятиям с одинаковым заявленным объёмом в литрах в час редко требуется один и тот же комплект машин. Мы укажем цену в письменном коммерческом предложении после согласования компоновки.
Для определения объёма поставки нужен перечень оборудования
В молочной отрасли «высокое качество» не является критерием приёмки. Термины «под ключ» и «полностью автоматический» обозначают объём поставки, а не конкретный класс оборудования. Мы разрабатываем линии для отдельных проектов, поэтому в коммерческом предложении указано, какие инженерные коммуникации, системы управления, монтажные работы и приёмочные испытания входят в границы поставки.
Фактор
Влияние на стоимость
Как снизить стоимость
Производительность
Определяет размеры всех последующих ёмкостей, насосов и теплообменников
Укажите фактический объём производства на первый год и план его расширения, а не желаемый объём
Количество схем обработки продукта
Для производства йогурта и сыра нужны ёмкости, которые не требуются для линии молока
Начните с одной схемы обработки и предусмотрите точки подключения для второй
Уровень автоматизации
Программируемое логическое управление, автоматическое дозирование и регистрация данных увеличивают стоимость по сравнению с ручными клапанами
Сначала автоматизируйте этапы, для которых обязательна регистрация данных; остальные можно оставить ручными
Тип упаковки
Для пакетов, бутылок, банок и асептической упаковки требуются разные комплекты фасовочного и завершающего оборудования
Определите тип упаковки до разработки компоновки: его поздняя смена влияет на завершающий участок линии
Марка и обработка материала
Сталь 316 для поверхностей, контактирующих с продуктом, обходится дороже стали 304; в нашем оборудовании этот параметр не обсуждается
Экономьте на других статьях: подмена марки стали — единственный способ сэкономить, который оборачивается ржавчиной
При сравнении также учитывайте поддержку контроллеров. В опубликованном отчёте о закупке оборудования указано, что запасные части пришлось ждать восемь недель, а после окончания гарантии ремонт силами местных технических специалистов обошёлся в USD 8 000. Мы рассматриваем этот случай как свидетельство риска для покупателя, а не как универсальный ориентир стоимости.
Этап заказа
Срок изготовления
Что входит
Отдельная машина или подсистема
Отдельные машины и подсистемы отгружаются в течение 30-65 рабочих дней после согласования компоновки
Изготовление, заводские испытания и упаковка одной машины или согласованной пары машин
Комплексная линия
Изготовление комплексной линии занимает 60-90 рабочих дней после согласования компоновки и получения предоплаты
Все машины, пульт управления, соединительные трубопроводы и заводские приёмочные испытания
Монтаж и пусконаладочные работы
Наши инженеры выезжают на ваш объект для монтажа, пусконаладочных работ и обучения операторов. Работы на площадке занимают 10-25 дней после готовности инженерных коммуникаций здания
Размещение оборудования, подключение, пробный запуск на воде, испытание на продукте и обучение операторов перед передачей линии
Срок изготовления отсчитывается с момента утверждения компоновки и получения предоплаты; доставка и таможенное оформление в него не входят. За инженерные коммуникации отвечает заказчик: до начала пусконаладочных работ должны быть подключены электропитание, пар, сжатый воздух, вода и канализация. В коммерческом предложении мы укажем требования к ним, чтобы ваш подрядчик мог рассчитать необходимые параметры.
- Оплата Предоплата 30 % банковским переводом T/T, остаток — до отгрузки, принимается аккредитив L/C
- Условия поставки Мы отгружаем на условиях FOB; другие правила Incoterms — по запросу
- Минимальный заказ 1 комплект — можно заказать отдельные машины, комплексная линия не обязательна
- Гарантия Условия гарантии указываются в коммерческом предложении и договоре
Как мы готовим коммерческое предложение
В рабочие дни мы готовим коммерческое предложение в течение 24 часов после проверки инженером. На этой странице нет автоматического расчёта цены — это сделано намеренно: стоимость технологической линии определяется по компоновке, а не по номеру детали. Вы получите письменный перечень машин, требования к инженерным коммуникациям и допущения, на которых основана компоновка, чтобы сравнить предложение с предложением другого поставщика по каждому пункту.
Контроль качества и обязательные требования для непрерывной линии
На большинстве страниц оборудования говорится о его соответствии требованиям — и на этом всё. Такой ответ не раскрывает сути: обязательства, важные для молочного предприятия или производства консервов с низкой кислотностью, относятся вовсе не к оборудованию. Они возлагаются на вас как на переработчика и возникают с того дня, когда вы отказываетесь от периодического производства.
Так мы называем переход предприятия от работы на ёмкостях к непрерывной линии. При таком переходе возникают шесть обязательств, которых не было при периодической схеме. Каждое из них закреплено в нормативном документе или учебном материале; ниже мы перечислили их с указанием источников.
| Что меняется | Что именно требует нормативный документ | На ком лежит обязательство |
|---|---|---|
| Переключение потока становится обязательным средством контроля | Прямой поток безопасен только в том случае, если температура продукта выше уставки переключения, а устройством управления потоком управляет регистратор температуры с предельным значением безопасности или соответствующий нормативным требованиям программируемый логический контроллер. Показывающий термометр и регистратор-контроллер устанавливают в конце выдерживателя, а устройство переключения потока — после них. | Мы отвечаем за правильное изготовление и подключение; вы — за калибровку и ежедневное подтверждение работоспособности |
| Гомогенизация становится отдельной технологической операцией | Гомогенизатор под давлением продавливает продукт через небольшое отверстие, уменьшая средний диаметр жировых шариков и увеличивая их количество и площадь поверхности, благодаря чему не образуется слой сливок. В одном расчётном примере жидкость поступает к клапану со скоростью 4-6 метров в секунду, а примерно за 0.2 миллисекунды её скорость возрастает до 120 метров в секунду. | Мы подбираем производительность оборудования с учётом жирности продукта и требуемой производительности линии |
| Для мойки нужны и кислота, и щёлочь | После щелочного или хлорсодержащего моющего средства применяют кислотное. Щелочная мойка растворяет жиры, белки и углеводы; кислотный этап удаляет минеральные отложения и молочный камень. Мойка и санитарная обработка остаются отдельными операциями. | Мы поставляем отдельные контуры CIP-мойки; вы используете растворы нужной концентрации с учётом свойств воды |
| Должен быть установлен регламентированный процесс | Для консервов с низкой кислотностью переработчик выбирает регламентированный процесс, который должен быть как минимум эквивалентен процессу, установленному компетентным специалистом по термической обработке. | Это ваша обязанность. Поставщик оборудования не может установить такой процесс за вас. |
| Назначенный сотрудник должен иметь соответствующую квалификацию | Работа систем термической обработки должна проходить под надзором сотрудника, который окончил одобренную уполномоченным органом учебную программу, получил от учебного заведения подтверждение об успешном завершении курса и осуществляет надзор только в областях, охваченных его сертификацией. В United States такую подготовку проводит Better Process Control School. | Это ваша обязанность, причём квалификация должна быть у конкретного сотрудника, а не подтверждаться регистрацией компании |
| Срок хранения записей превышает срок годности продукта | Записи о процессе хранятся на предприятии не менее 1 года с даты производства, а затем ещё 2 года — на предприятии или в другом достаточно доступном месте. Представитель руководства предприятия с соответствующей квалификацией должен проверить записи не позднее чем через один рабочий день после завершения процесса и до отгрузки или разрешения на выпуск продукции. | Вы отвечаете за хранение записей, мы — за то, чтобы линия могла их формировать |
Это не означает, что непрерывная линия — плохое решение. Но если предприятие покупает линию, не обеспечив наличие регламентированного процесса и сертифицированного специалиста, оно получает оборудование, которое не может эксплуатировать на законных основаниях. Такая ошибка обходится гораздо дороже, чем выбор неподходящего фасовочного автомата.
Что означает и чего не означает проверка оборудования поставщика
Покупатели часто спрашивают, какой государственный орган одобрил оборудование. Ответ не так прост, как вопрос, и разобраться в этом стоит до сравнения поставщиков.
- Проверка оборудования Министерством сельского хозяйства United States — добровольная платная услуга, а не обязательное разрешение
- Официальный знак идентификации относится к оборудованию для мясной и птицеводческой отраслей, а не к общему одобрению оборудования для пищевой промышленности
- 3-A Sanitary Standards — отдельная частная организация по стандартизации со своей областью применения
Мы говорим об этом прямо, потому что иначе покупатель может предположить, что существует несуществующий знак одобрения. Обязательства по правилам для консервов с низкой кислотностью лежат на переработчике, и узнать об этом до заказа важнее, чем увидеть знак на странице поставщика.
Как проверяется каждый заказ
1
СБОР ДАННЫХ
Проверка материалов до изготовления: марка материала отдельно фиксируется для контактирующих с продуктом деталей и для корпусов
2
ПРОВЕРКА
Испытание автоклава как сосуда под давлением: расчётное давление 0,35 MPa, максимальное рабочее давление 0,3 MPa, гидравлическое испытание при 0,44 MPa
3
УТОЧНЕНИЕ
Пробный запуск системы управления: проверяем совместную работу регистратора, датчика и устройства переключения потока
4
РАСЧЁТ
Проверка водой при рабочей температуре до подачи продукта; во время той же проверки подтверждаем работу контура CIP-мойки
5
СОГЛАСОВАНИЕ
Приёмка оборудования на заводе по перечню из коммерческого предложения; результаты фиксируются письменно
6
ПЕРЕДАЧА
Пусконаладочные работы на площадке, испытание на продукте и обучение операторов выездными инженерами
«Линия готова к работе только тогда, когда схема перемещения продукта, инженерные коммуникации, последовательность мойки и критерии приёмки согласованы на одном чертеже».
Параметры автоклава, от которых зависит линия производства соусов
Для любого соуса, который стерилизуют в автоклаве, два требования правил для консервов с низкой кислотностью важнее фотографии из каталога. Время выхода на режим определяется как интервал между подачей пара в закрытый автоклав и достижением в нём требуемой температуры обработки. В течение всего периода обработки через спускные устройства должен непрерывно выходить пар; для гильзы датчика показывающего термометра требуется отдельное спускное устройство диаметром не менее 1.5 миллиметров.
Эксплуатационные требования и документация
- До начала обработки необходимо удалить воздух, а подтверждающие удаление воздуха записи следует хранить в документации
- Применяются ли к вашему соусу правила для консервов с низкой кислотностью, зависит от значения pH готового продукта; это должен определить специалист по термической обработке, а не мы
- Наш автоклав комплектуется попеременно работающими насосами подачи и циркуляции мощностью 7,5 kW и 5,5 kW, чтобы поддерживать заданный режим обработки, а не пытаться его догнать
- Вместе с оборудованием передаётся документация: записи о марках материалов, протокол испытаний автоклава как сосуда под давлением, электротехническая спецификация и документация на систему управления. Если измеренные параметры или работа машины отличаются от указанного в коммерческом предложении, мы дорабатываем или заменяем её согласно тем же письменным критериям приёмки, которые использовались при заводской приёмке.
Порядок работы
Решения, которые сокращают расходы
Решение
Что указать в требованиях
За счёт чего снижаются расходы
Рекуперация тепла
Запросите регенерацию тепла для любого непрерывного пастеризатора
Регенеративный теплообменник передаёт тепло от выходящего продукта поступающему сырью. В расчётном примере University of Guelph эффективность регенерации тепла составляет 89,7 %: молоко поступает при 4 °C, после регенерации нагревается до 65 °C, а затем достигает 72 °C
Размер партии с учётом объёма ёмкости
Подберите объём ёмкости для ферментации под одну производственную партию, а не под общий суточный объём
Частично заполненная ёмкость с рубашкой нагревает продукт хуже, а температуру закваски удерживает менее стабильно, чем полностью заполненная
Жёсткость воды
До подготовки коммерческого предложения сообщите нам показатель в гранах на галлон
При жёсткости воды выше 10 гранов на галлон может потребоваться увеличить концентрацию моющего средства; при 30 гранах на галлон или выше следует использовать умягчитель воды — установить его сейчас дешевле, чем дооснащать систему позже
Расчёт инженерных коммуникаций
Заранее передайте подрядчику показатели потребления из коммерческого предложения
Пусконаладочные работы не начнутся, пока не будут подключены пар, электропитание, сжатый воздух и дренаж. Это самая частая причина задержки запуска
Тип упаковки
Определитесь с пакетом, бутылкой или банкой до утверждения компоновки
Именно под выбранную упаковку подбираются фасовочный автомат, укупорочная машина, сушилка и этикетировщик, поэтому поздняя смена типа упаковки потребует заменить конечную часть линии
Мы также публикуем используемое нами внутри компании сравнение режимов термической обработки, которое помогает покупателю выбрать между периодической обработкой в ёмкости, непрерывной пастеризацией и линией сверхвысокотемпературной обработки.
Схемы процессов, области применения и инженерные решения для линии
Наше оборудование рассчитано на три приведённые ниже схемы. Выбор зависит от продукта и требуемого срока хранения, а не от размера предприятия.
Обработка в ёмкости — и для некоторых продуктов это по-прежнему правильный выбор. В учебном материале University of Guelph по молочной промышленности приводится нормативный режим периодической обработки в Ontario: 63 °C не менее 30 минут. Этот режим остаётся стандартным для мороженого, поскольку ингредиенты растворяются в смеси во время длительного нагрева.
Пластинчатый теплообменник с регенератором, выдерживателем и устройством переключения потока. В федеральных рекомендациях Canada указан режим 72 °C в течение 15 секунд для молока с жирностью ниже 10 %; в учебном материале University of Guelph отдельно приводится режим для Ontario: 72 °C не менее 16 секунд. Холодное сырое молоко при 4 °C нагревается выходящим пастеризованным молоком ещё до контакта с теплоносителем.
На нашей установке стерилизация проходит при температуре 115-135 °C с выдержкой 4-6 секунд. В одном патенте схема определена как нагрев до 280 °F с выдержкой не менее двух секунд. Продукт выходит из установки при температуре ниже 65 °C и готов к асептическому розливу или розливу в чистых условиях.
Об этом выборе редко говорят, хотя он влияет на продукт. В патенте United States 5,443,857, переданном компании Tetra Laval, указано, что при косвенном нагреве молоко выдерживают при температуре выше 120 °C значительно дольше; такое воздействие связывают с повышенным содержанием лактулозы — показателя термического повреждения. Если для вашего рынка важен привкус варёного молока, обсудите это при подготовке коммерческого предложения.
Мойка, измельчение, инактивация ферментов, концентрирование под вакуумом, фасовка и стерилизация. Вакуумное концентрирование удаляет воду при более низкой температуре, что помогает сохранить цвет и вкус томатной массы. Инактивация ферментов при 65-85 °C закрепляет вязкость продукта до его поступления в выпарной аппарат.
Для соуса в стеклянной таре или банках с герметичной укупоркой. Камера автоклава имеет размеры 1200 mm × 3600 mm и объём два кубических метра; в ней размещаются 24 стерилизационные корзины. Время выхода на режим, удаление воздуха и работа спускных устройств входят в запись о процессе и не являются необязательными настройками.
Для каких отраслей мы строим оборудование
-
Предприятия по переработке питьевого молока
Молочные предприятия, переходящие от сбора и охлаждения молока к выпуску собственной упакованной пастеризованной или обработанной при сверхвысокой температуре продукции.
-
Кисломолочная продукция
Производители йогурта, питьевого йогурта и кефира, которым важно не просто достичь температуры заквашивания, но и поддерживать её.
-
Сыр и масло
Небольшие и средние предприятия, добавляющие прессованный сыр или масло к существующему участку приёмки молока и использующие вакуумную упаковку на конечном этапе.
-
Соусы и приправы
Производители томатных, острых и составных соусов, перерабатывающие сезонное свежее сырьё или работающие круглый год на концентрате.
-
Контрактные упаковщики
Предприятия, выпускающие по нескольким технологическим рецептам на одной линии, где реальную производительность определяют переналадка и мойка.
-
Проекты новых предприятий
Строительство предприятия с нуля, где график поставки оборудования и инженерные системы здания необходимо проектировать с учётом друг друга.
РЕСУРСЫ
Инструменты для проектирования процессов
Часто задаваемые вопросы об оборудовании для переработки молока и производства соусов
Пастеризация снижает количество микроорганизмов до уровня, при котором продукт можно хранить в охлаждённом виде. В учебном материале Университета Гуэлфа приводятся нормативы провинции Онтарио: 63 °C не менее 30 минут в ёмкости и 72 °C не менее 16 секунд в непрерывной установке; в федеральных рекомендациях Канады для молока жирностью менее 10 % указано 72 °C в течение 15 секунд. При обработке при сверхвысокой температуре продукт нагревают до гораздо более высокой температуры на несколько секунд, после чего его можно асептически разлить и хранить без охлаждения. В нашей установке стерилизация проходит при 115-135 °C с выдержкой 4-6 секунд.
Без гомогенизации жировые шарики поднимаются на поверхность, и во время хранения образуется слой сливок. Гомогенизатор под давлением пропускает продукт через небольшое отверстие, уменьшая средний диаметр жировых шариков и увеличивая их количество и площадь поверхности, благодаря чему эмульсия сохраняет устойчивость. На нашей линии гомогенизатор работает при давлении 20 MPa; доступен вариант на 25 MPa.
Это клапанная система, которая направляет недостаточно нагретый продукт обратно на сторону сырья, а не дальше на розлив. Поток можно направлять вперёд только тогда, когда температура продукта выше порога отвода, а устройство получает сигнал от регистрирующего прибора предельной температуры с защитной блокировкой или соответствующего требованиям программируемого логического контроллера. Показывающий термометр и регистрирующий контроллер устанавливают в конце выдерживателя, а устройство отвода потока — после них.
Они удаляют разные загрязнения. Щелочная стадия растворяет жиры, белки и углеводы, а кислотная удаляет минеральные отложения и молочный камень. Мойка и санитарная обработка остаются отдельными операциями. Если жёсткость воды превышает 10 grains per gallon, может потребоваться увеличить концентрацию моющего средства.
Для низкокислотных консервированных продуктов это выбранный переработчиком термический процесс, который должен быть как минимум эквивалентен процессу, установленному компетентным органом по переработке. За это отвечает переработчик, а не поставщик оборудования. Компетентный орган устанавливает технологический процесс, а мы настраиваем линию так, чтобы она соблюдала заданные параметры и регистрировала их.
Да. Сертификацию должен получить конкретный специалист, а не компания. За процессом должен наблюдать человек, который прошёл обучение в школе, одобренной комиссаром, и которого эта школа признала успешно окончившим курс. Он может осуществлять надзор только в областях, охватываемых его сертификатом. В США это Better Process Control School.
Записи хранят на предприятии по переработке не менее 1 года с даты изготовления, а затем ещё 2 года — на предприятии или в другом месте, к которому можно обеспечить разумный доступ. Их также должен проверить квалифицированный представитель руководства предприятия не позднее чем через один рабочий день после завершения процесса и до отгрузки продукта или получения разрешения на выпуск продукции. Систему ведения записей следует спланировать до пусконаладочных работ, а не после первого аудита.
Наша установка для обработки при сверхвысокой температуре работает с производительностью 0,5-1 т/ч, производительность гомогенизатора составляет 300 L/h, а трубчатый предварительный нагреватель для соусов рассчитан на 1 т/ч; производительность соусного дозатора составляет 600 бутылок в час. Более высокая производительность достигается за счёт комплектации из той же линейки оборудования. Укажите суточный объём переработки, и мы подберём подходящую конфигурацию.
Поставка полной линии занимает 60-90 рабочих дней после согласования компоновки и внесения предоплаты. Отдельные машины и подсистемы поставляются в течение 30-65 рабочих дней после согласования компоновки. Наши инженеры приезжают на ваше предприятие для монтажа, пусконаладочных работ и обучения операторов. Работы на месте занимают 10-25 дней после готовности инженерных коммуникаций здания. Сроки не включают доставку и таможенное оформление.
30 % предоплата банковским переводом T/T, остаток — до отгрузки. Принимаем аккредитив L/C. Поставка на условиях FOB; другие условия Incoterms — по запросу. Минимальный заказ — 1 комплект. Можно заказать отдельные машины, полная линия не обязательна.
Условия гарантии указываются в коммерческом предложении и договоре. Система управления разработана нами, а не представляет собой типовую панель, поэтому неисправности можно диагностировать удалённо, а не искать наугад. Запасные части для изнашиваемых узлов включаются в предложение вместе с линией, чтобы они были у вас на складе, а не в пути. Это реальный недостаток покупки оборудования у любого зарубежного поставщика. Решение — подготовиться заранее, а не полагаться на обещания.
Да. Пришлите компоновку или список выбранного оборудования, и мы отметим, чего не хватает, какое оборудование имеет недостаточную производительность и где потребность в инженерных коммуникациях занижена. Мы делаем это независимо от того, разместите ли вы заказ у нас: покупателю, который понимает собственную компоновку, проще подобрать оборудование.
Для поверхностей, контактирующих с продуктом, используется нержавеющая сталь 316, для корпусов и каркасов — 304. Корпус автоклава изготовлен из стали для сосудов под давлением SUS30408. Марка стали указывается для каждой детали в коммерческом предложении. Замена контактирующих с продуктом деталей на сталь более низкой марки — самый распространённый способ сэкономить в этой отрасли; уже через несколько недель это приводит к появлению ржавчины.
Применимые сертификаты и документы подтверждаются для конкретной модели оборудования, конфигурации и страны назначения. Документы системы менеджмента компании рассматриваются отдельно от документов о соответствии продукции.
Сейчас популярно