Póngase en contacto con Shengtu Bufan Company

Actualizado en octubre de 2026
Una línea de salchichas, jamón o hot dogs es una secuencia específica para cada producto que transforma carne e ingredientes definidos en producto empacado aceptado. Algunas plantas pueden compartir recursos de molienda, mezclado, procesamiento térmico, enfriamiento, inspección y empaque. Sin embargo, las salchichas frescas, las salchichas tipo frankfurt emulsionadas, los hot dogs sin piel y el jamón de músculo entero no siguen la misma ruta.
Esta guía le ayuda a definir la ruta, establecer la arquitectura de la línea, comparar familias de productos y tipos de tripa, y controlar los puntos críticos de transferencia. Ofrece orientación para normalizar la evidencia de capacidad, cerrar interfaces y redactar una prueba de aceptación en fábrica (FAT). Su propósito es distinto al de una página comercial de equipos: la selección del modelo, la configuración final, la entrega y la cotización corresponden a la solución Shengtu existente.
En general, los listados comerciales usan terminología poco estructurada. Uno puede describir la línea como una «línea automática de salchichas». Otro puede definirla como una línea de «máquina para salchichas» o «máquina para fabricar salchichas». A veces, la terminología poco estructurada se reduce a la etiqueta «máquina para fabricar». Un informe detallado de procesamiento de carne aborda estos problemas y responde las preguntas sobre la ruta y la aceptación.
Defina estos cinco límites antes de solicitar una lista de máquinas
- Familia del producto, estructura física e identidad prevista en la etiqueta
- Ruta de tripa, formado, procesamiento térmico, enfriamiento y acabado
- Producción empacada aceptada durante un periodo definido
- Higiene, exposición posterior a la letalidad y responsabilidad por la inocuidad alimentaria
- Interfaces mecánicas, de servicios auxiliares, control, datos y aceptación
Trace la ruta del producto antes de seleccionar los equipos
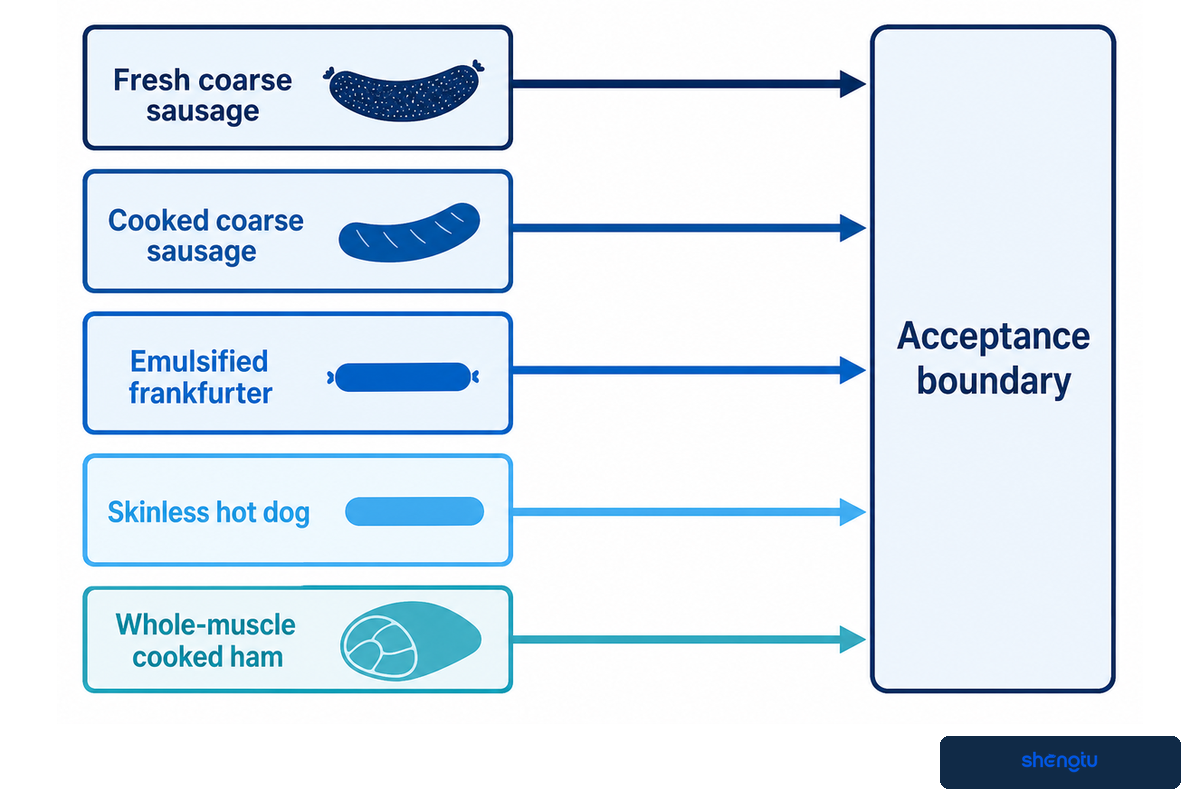
Primero, clasifique el estado físico del producto, el método de formado, la tripa o el molde, las condiciones térmicas y el acabado final. Estos límites mostrarán qué secciones de la línea pueden compartirse y cuáles deben ser exclusivas. También evitan que la etiqueta «línea de salchichas» oculte productos y necesidades de validación fundamentalmente distintos dentro de la planta.
¿Qué cambia entre las salchichas frescas y los hot dogs cocidos?
Por lo general, las salchichas frescas se despachan sin una etapa de letalidad a cargo de la línea; la cocción queda para un proceso posterior en las instalaciones. El enlazado es una etapa de formado, no de letalidad. En cambio, un hot dog sigue una ruta controlada de reducción de tamaño o emulsificación, seguida del embutido o formado, el procesamiento térmico, el enfriamiento y, cuando se usa tripa de celulosa, el pelado. Estos cambios afectan los servicios auxiliares, el mantenimiento, el saneamiento, la inspección, el control de exposición y la definición de producción aceptable.
También varía la terminología para describir el llenado. Una embutidora de salchichas puede anunciarse como llenadora neumática o máquina llenadora. Una atadora de salchichas puede venderse como atadora automática o retorcedora; otros listados pueden usar «atadora de hot dogs» o «máquina enlazadora». El nombre no siempre informa sobre el producto.
La guía de la FAO ilustra la sensibilidad de la ruta de emulsión: recomienda que la temperatura de la mezcla en el cutter no supere los 12–14°C y advierte que seguir cortando por encima de 18°C puede contribuir a una estabilidad deficiente. Esas cifras son ejemplos técnicos, no límites críticos universales para las plantas. Las pruebas del producto y el proceso validado del comprador siguen siendo los criterios de control.
Regla para definir primero el estado del producto
| Estado del producto | Estructura y formado | Tripa / soporte | Ruta térmica y de acabado | Límite de aceptación |
|---|---|---|---|---|
| Salchicha fresca de picado grueso | Mezcla molida o picada; embutida y enlazada | Tripa natural o de colágeno comestible | Sin cocción a cargo de la línea, salvo que se especifique por separado | Llenado, peso, enlace, temperatura y estado del empaque |
| Salchicha cocida de picado grueso | Estructura con partículas visibles; embutida y enlazada | Tripa natural, de colágeno u otra aprobada | Cocción/ahumado, enfriamiento, inspección y empaque | Proceso validado más criterios de textura, color y empaque |
| Salchicha tipo frankfurt emulsionada | Pasta fina; porcionada con embutidora/enlazadora | Ruta con tripa comestible o pelable | Cocción/ahumado, enfriamiento y acabado | Estabilidad de la pasta, uniformidad de las unidades y producto empacado aceptado |
| Hot dog sin piel | Pasta fina; enlazada o porcionada | Por lo general, proceso con tripa de celulosa pelable | Cocción, enfriamiento, pelado, inspección, orientación y empaque | Integridad de la superficie, pérdida por pelado, conteo y aceptación del sellado |
| Hot dog con tripa comestible | Pasta fina; embutida con diámetro controlado | Tripa natural o de colágeno comestible | Cocción/ahumado, enfriamiento y empaque sin pelado | Mordida, estado de la tripa, diámetro y unidades por empaque |
| Salchicha cocida de gran diámetro | Matriz gruesa o fina; embutido de gran formato | Tripa fibrosa, plástica u otra especificada | Ruta térmica y de enfriamiento más prolongada; empaque de pieza entera o rebanada | Evidencia del proceso en el centro, diámetro y desempeño al rebanar |
| Jamón cocido de músculo entero | Músculos intactos; inyección y masaje en tambor solo según lo especificado | Malla, bolsa, molde o combinación | Formado, cocción, enfriamiento, desmolde y empaque | Identidad del producto, unión, forma, límite de rendimiento y estado del empaque |
| Jamón formado o reestructurado | Piezas definidas o fracción picada; masa formada | Molde, película, malla o soporte especificado | Formado, cocción, enfriamiento y posible rebanado | Identidad, definición de las piezas, integridad de las rebanadas y etiquetado |
| Producto rebanado después de la etapa de letalidad | Producto cocido expuesto para rebanado o reempaque | Retiro, apertura o bypass antes del empaque | Exposición, rebanado, inspección y reempaque | Límites separados para el control de exposición y del entorno |
| Rutas especializadas separadas | Productos fermentados, semisecos, secos o curados al estilo tradicional | Específico para cada producto | Base de fermentación, secado o curado | Plan específico de peligros, formulación, clima y validación |
Los productos fermentados o secos no son simples variantes de la ruta de cocción. Existe evidencia publicada y revisada por pares que documenta productos derivados de procesos de curado, fermentación y secado. Manténgalos fuera de las tres familias principales de planificación hasta que la planta cuente con los controles microbiológicos, de humedad, tiempo y validación adecuados.
En las bratwurst y otros productos frescos, el embutido puede terminar con un retorcido, una grapa o un nudo. Las expresiones «salchicha para hot dog» y «hot dog comercial» pueden confundir la identidad del producto; sustitúyalas por una ruta de fabricación de salchichas, un tipo de tripa y un estado final definidos. Una etiqueta de marketplace como «nudo de jamón» no describe una ruta.
Defina también quién se hace cargo de las etapas anteriores y posteriores. La familia más amplia está representada por las líneas de procesamiento de carne y aves de Shengtu, mientras que una línea de corte y deshuese de carne previa al proceso puede encargarse de preparar la materia prima. El informe del proyecto debe indicar exactamente dónde recibe el producto esta línea.
Síntesis de evidencia: Según la FAO, el tiempo mínimo normal de picado de carne magra en una emulsión es de 6-8 minutos, mientras que la literatura especializada identifica la fermentación y el secado como rutas. Estas diferencias explican por qué no se puede aplicar sin cambios una misma lista de equipos a todos los productos de salchichas, jamón y hot dogs.
Establezca una base de diseño que el proveedor pueda dimensionar
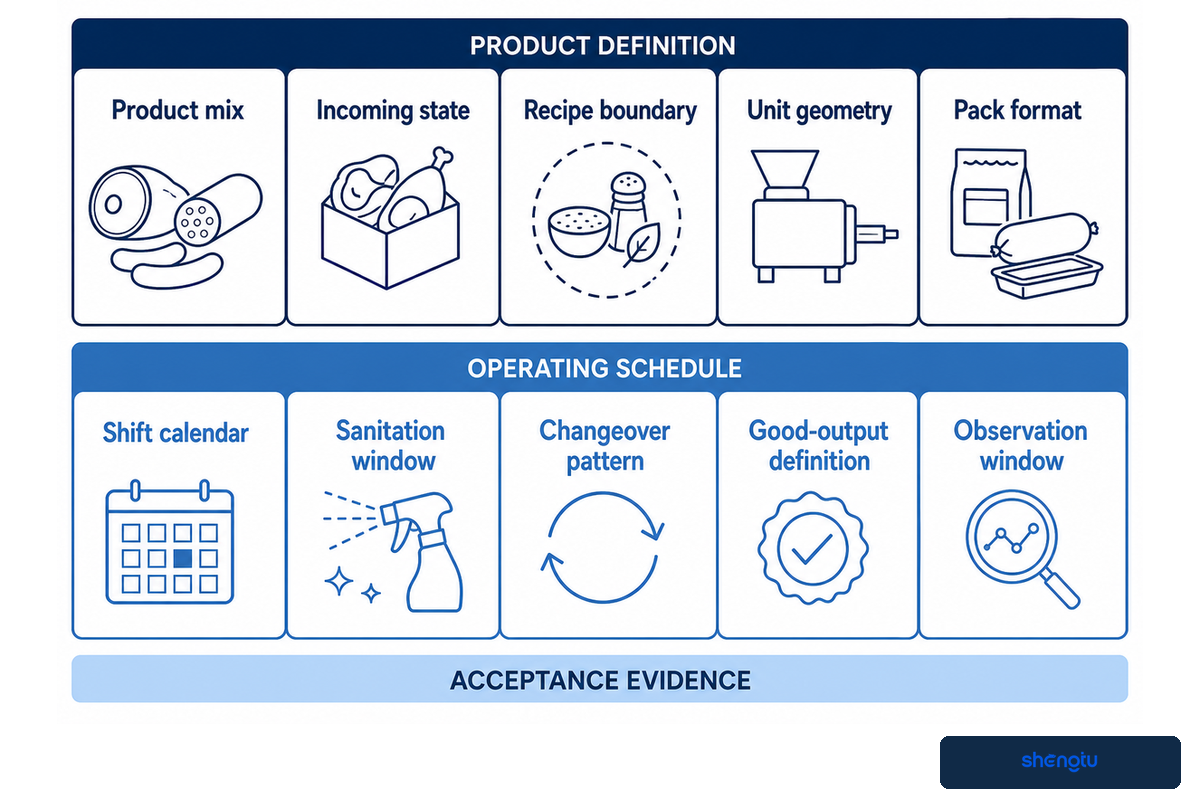
Una base que permita al proveedor dimensionar la línea define la mezcla de productos, las condiciones de entrada, los límites de la receta, el formato de empaque, el calendario de operación, el saneamiento, los cambios de formato, la producción aceptada y la ventana de prueba. Expresar la capacidad solo en kilogramos por hora oculta las condiciones que determinan la carga de los equipos, la sincronización por lotes, el tamaño de los buffers, la disponibilidad de empaques y la comparabilidad real entre dos líneas propuestas. La guía de la FAO para seleccionar equipos señala que no siempre es fácil elegir un cutter con la capacidad y eficiencia adecuadas; la lección general de planificación es definir las condiciones de operación y aceptación que respaldan cualquier cifra de capacidad.
¿Qué equipos incluye una línea de producción de salchichas?
La respuesta correcta debe describir funciones, no limitarse a dar ejemplos de modelos. Algunas funciones son reducción de bloques congelados, molienda, picado en cutter de tazón o emulsificación, mezclado, llenado al vacío, enlazado o engrapado, colgado o carga, ahumado/cocción, enfriamiento, pelado, inspección, pesaje, orientación, empaque primario, codificación y manipulación secundaria. Cada función debe especificar el estado de entrada y salida, y las pruebas de aceptación.
| Campo de la base de diseño | Qué declarar | Qué permite dimensionar | Falla oculta si se omite |
|---|---|---|---|
| Mezcla de productos | Proporción del turno por SKU, ruta y secuencia | Carga ponderada y cambios de formato | Se reemplaza el SKU de mayor demanda por un promedio anual |
| Estado de entrada | Corte, tamaño de partícula, condición congelada o refrigerada y recipiente | Primera etapa de manipulación y preparación | El molino recibe materia prima sin definir |
| Límites de la receta | Adición de ingredientes, agua/hielo, alérgenos y reglas de retención | Masa por lote, mezclado, dosificación y segregación | No se puede repetir de forma segura el lote nominal |
| Geometría de la unidad | Diámetro, longitud, masa y variación permitida | Llenado, enlazado, colgado, pelado y conteo | Una declaración en kg/h oculta la carga por número de unidades |
| Formato de empaque | Unidades por empaque, masa del empaque, película/bandeja, atmósfera y patrón de cajas | Orientación, acumulación y ciclo de empaque | El empaque se convierte en el verdadero cuello de botella |
| Calendario de turnos | Horas de reloj, pausas, paradas planificadas y días por semana | Promedio aceptado requerido | Se consideran 480 minutos de reloj como 480 minutos de operación |
| Ventana de saneamiento | Alcance del desmontaje, lavado, inspección, liberación y rearmado | Acceso y disponibilidad diaria | La tasa de producción no recupera el tiempo perdido en limpieza |
| Patrón de cambio de formato | SKU de origen y destino, frecuencia, nivel de limpieza y controles de la primera unidad | Herramientas, recetas, buffers y programación | Una prueba rápida con un solo SKU oculta las pérdidas de una jornada con productos variados |
| Definición de producción aceptable | Criterios de identidad, proceso, calidad, empaque y liberación | Producción aceptada y ruta de rechazo | Se cuenta como producto comercializable toda la descarga bruta de la embutidora |
| Ventana de observación | Duración de la prueba, regla de inicio y parada, y eventos incluidos | Confiabilidad de la evidencia | Se presenta un periodo breve de producción como desempeño sostenido |
Considere un ejemplo realista de planificación, no una promesa de desempeño. Durante un turno de 8 horas, hay 480 minutos de reloj. Según el ejemplo anterior, al descontar 45 minutos para saneamiento y liberación, 30 minutos para comer, 20 minutos para pausas y 30 minutos para dos cambios entre productos, quedarían 355 minutos disponibles. Por lo tanto, una meta de 1,800 kg de producto empacado aceptado requiere un flujo comercializable de alrededor de 5.07 kg/min.
Esos 5.07 kg/min no son una especificación de máquina. Si el 96% del producto cumple, aún habrá que decidir el destino de aproximadamente 75 kg; si la disponibilidad del empaque es del 92%, los equipos anteriores necesitan un buffer controlado, una parada o una tasa sincronizada más baja. Una embutidora más rápida solo mueve la fila.
La base también debe indicar si se prevé usar la producción automatizada de forma comercial continua o si el programa estará dominado por lotes pequeños. La máquina empacadora y el transportador deben verificarse con el tiempo real de cada empaque. Los equipos solo son fáciles de limpiar si se definen el acceso, el drenaje, el desmontaje y la verificación.
El control de calidad requiere un defecto identificado, un método de medición, una ruta de rechazo y un registro. Una afirmación de alta calidad solo puede someterse a prueba cuando se especifican los límites y el muestreo. Del mismo modo, la personalización completa requiere un alcance definido y una aceptación presenciada.
El mapa de cuellos de botella ocultos debe evaluar al menos cinco restricciones: preparación por lotes, tasa de la embutidora/enlazadora, tiempos de ciclo del ahumador, liberación tras el enfriamiento y empaque primario. Las etapas por lotes y continuas de una misma línea deben cuadrar dentro de la misma ventana de 355 minutos. Compras es responsable de la comparabilidad, Producción del programa, Calidad de la aceptación y el ingeniero del proyecto del balance físico.
Una base de prueba con dimensiones podría indicar: 22 mm de diámetro, 120 mm de longitud, 50 g de masa por unidad, un lote de 500 kg, un flujo comercializable de 6 kg/min, 60 empaques/min, 8 horas de turno, 45 min de saneamiento, 30 min de cambio de formato, producto de entrada a 2–4°C, 400 V a 50 Hz, aire a 6 bar, agua a 30 L/min, una carga conectada de 80 kW y conservación de registros durante 24 horas. Sustituya todos los valores por la base real del proyecto.
Síntesis de evidencia: Una declaración publicada de capacidad nominal para 8 horas no cubre una base de producción de 355 minutos. Las medidas útiles son los kilogramos aceptados por minuto, unidades por minuto, kilogramos por lote, ciclos de ahumador por turno, porcentaje de disponibilidad del empaque y minutos de acumulación controlada, todos referidos a la misma mezcla de productos y a los mismos criterios de aceptación.
Elija el tipo de tripa y considere sus consecuencias aguas abajo
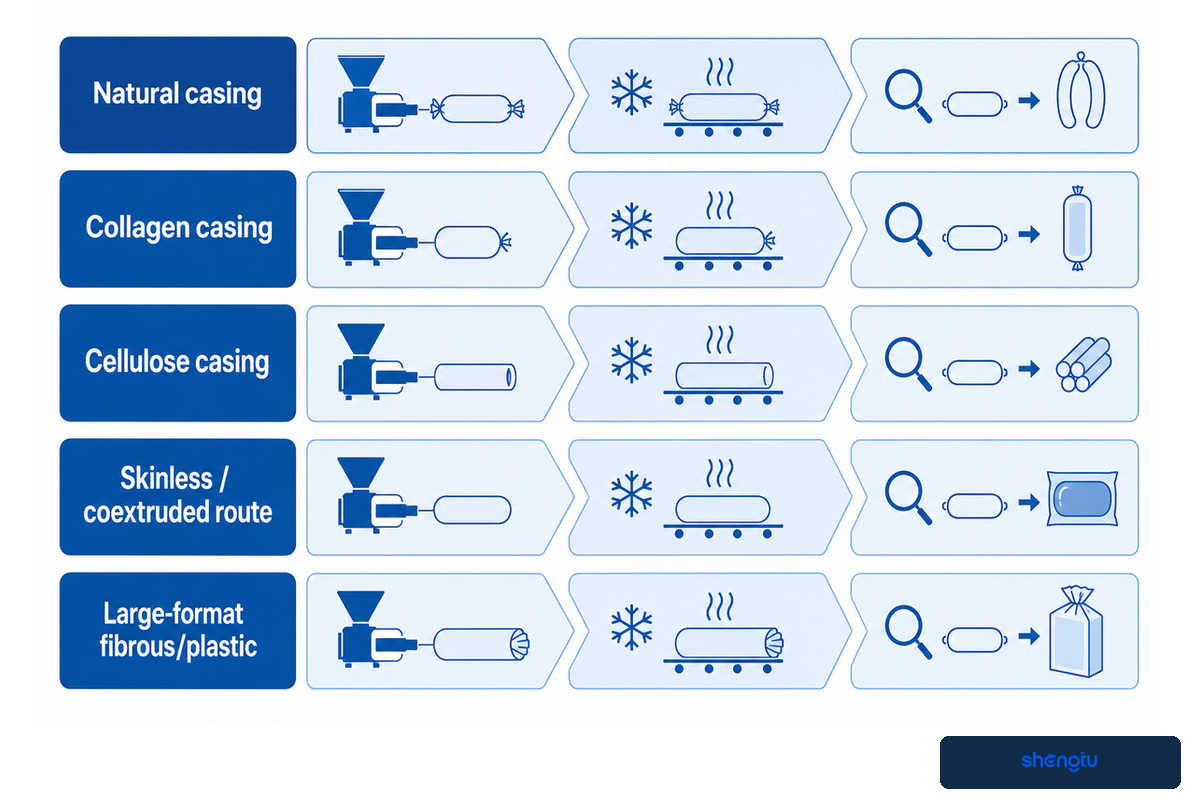
La tripa es una decisión sobre la ruta porque modifica el comportamiento durante el embutido y el enlazado, el soporte durante el procesamiento térmico, el movimiento del humo y la humedad, el enfriamiento, el pelado y la presentación final. Defina el tipo de tripa y el acabado previstos antes de comparar los equipos aguas abajo; de lo contrario, un mismo plano de línea podría ocultar un pelador, una etapa de exposición o condiciones de manipulación incompatibles.
Un artículo revisado por pares trata las tripas como materiales funcionales. La guía de la FAO relaciona su selección con el tamaño del producto, el embutido, la manipulación en el ahumador y el pelado. Aun así, el desempeño debe probarse con la formulación, la tripa, el diámetro y el proceso reales.
| Ruta | Llenado / enlazado | Consecuencias térmicas y de enfriamiento | Acabado e inspección | Evidencia para el cambio de formato |
|---|---|---|---|---|
| Tripa natural | Preparación, variación del diámetro y respuesta al enlazado | Permeabilidad y soporte específicos para cada producto | Acabado comestible; controles visuales y de rotura | Remojo/preparación, boquilla/herramienta y muestra de la primera unidad |
| Tripa de colágeno | Calibre especificado, estado de la tira y enlazado | Compatibilidad del soporte y del proceso según el producto | Debe indicarse expresamente si la categoría es comestible o no comestible | Categoría, diámetro, tensión y criterios de rotura |
| Tripa de celulosa | Embutido de alta uniformidad con tensión controlada | La formación de la superficie y el enfriamiento afectan la facilidad de pelado | Pelado, detección de residuos, inspección de la superficie y orientación | Ajustes del pelador, pérdida, residuos y controles para el producto expuesto |
| Ruta sin piel / coextruida | La química y los equipos de formado son parte de la ruta | Se debe demostrar la secuencia de asentamiento, cocción y enfriamiento | Integridad de la superficie y control de la transferencia | Receta, diámetro, condición de asentamiento y limpieza |
| Tripa fibrosa/plástica de gran formato | Interfaz de grapa, malla o molde y presión de llenado | Ruta más prolongada de calentamiento y enfriamiento del centro | Liberación de la pieza entera o rebanado controlado | Prueba de diámetro, grapa, molde, desmolde y rebanado |
La secuencia es: tripa → comportamiento de llenado → enlace o grapa → soporte de carga → transferencia de calor/humo → enfriamiento → pelado o acabado conservado → inspección → orientación para el empaque. Defina las condiciones aceptables en cada uno de esos pasos. Para un hot dog de 22 mm y una salchicha de 28 mm, pertenecer a la «misma familia de tripas» no demuestra que se obtengan los mismos resultados de llenado, cocción, enfriamiento o empaque.
Compare la maquinaria industrial para procesamiento de alimentos con base en la evidencia de la ruta, no en si un listado llama a un equipo sistema automático para salchichas o componente independiente.
En las operaciones que pelan, rebanan o vuelven a empacar productos listos para el consumo después de la etapa de letalidad, determine si generan exposición posterior a dicha etapa según la jurisdicción aplicable. En Estados Unidos, el 9 CFR 430.1 define ese límite y el 9 CFR 430.4 establece alternativas de control para los productos incluidos. No todas las rutas de tripa reciben la misma clasificación; el equipo calificado de inocuidad alimentaria de la planta debe determinar si aplica.
Síntesis de evidencia: La FAO señala que un molino emulsionador puede elevar la temperatura unos 2.5–4.5°C y recomienda una temperatura de entrada inferior a 10°C para el proceso descrito. Por eso, el tipo de tripa y el acabado aguas abajo no pueden separarse de las condiciones de la pasta aguas arriba, la carga térmica y la prueba del producto que se utilizará para la aceptación.
Separe la ruta del jamón de la ruta de las salchichas tipo frankfurt
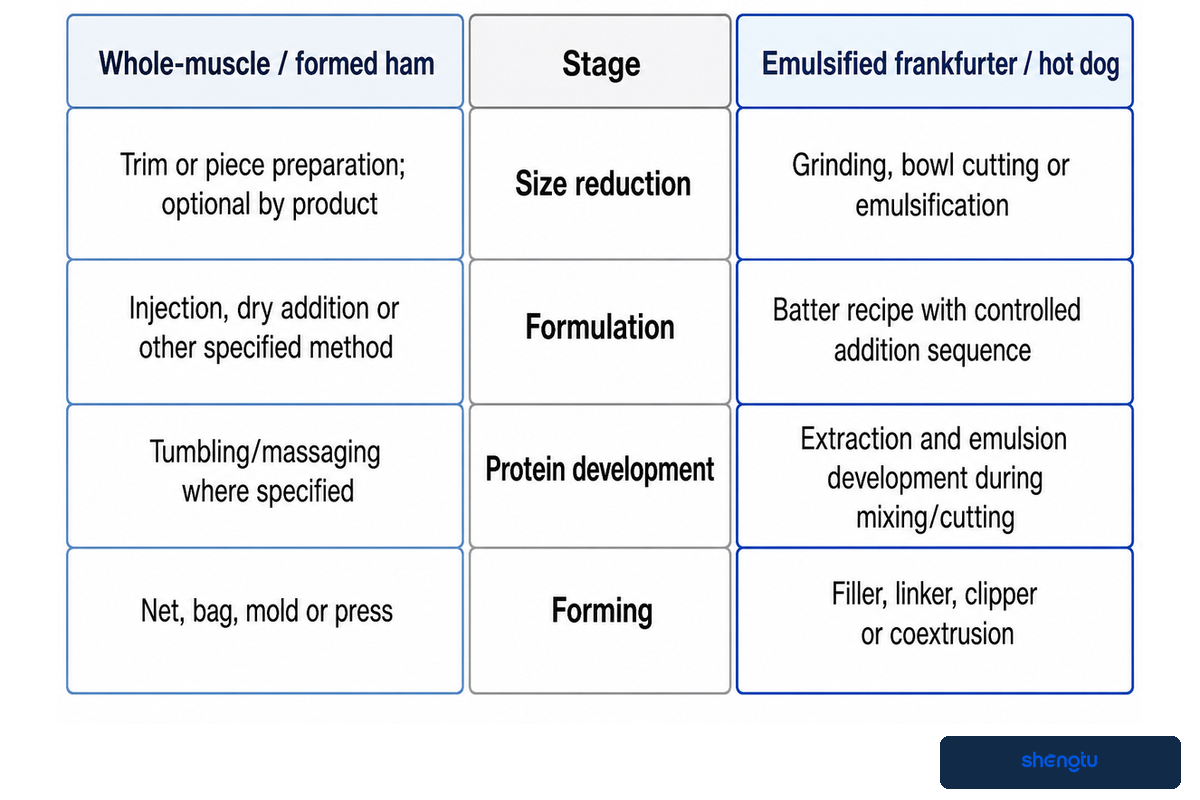
Las rutas del jamón y de las salchichas tipo frankfurt solo pueden compartir determinados servicios auxiliares, equipos térmicos o equipos de empaque después de definir sus distintas estructuras y etapas de preparación. El jamón de músculo entero o formado requiere una base para la preparación del músculo y la forma; las salchichas tipo frankfurt requieren una base para la reducción de tamaño o emulsión, el llenado y la tripa. Una receta de software no reemplaza las etapas mecánicas ni los tiempos de lote que faltan.
¿Puede una línea producir salchichas, hot dogs y jamón?
Un proyecto puede procesar las tres familias si combina módulos compartidos validados con bypasses previstos, piezas de cambio, equipos de preparación exclusivos y cambios de formato controlados. No se trata de una sola ruta fija. El proveedor debe marcar cada etapa como compartida, condicional o exclusiva y demostrar el producto planificado más exigente con material representativo.
| Etapa | Jamón de músculo entero o formado | Salchicha tipo frankfurt emulsionada / hot dog | Etiqueta de responsabilidad |
|---|---|---|---|
| Recepción | Músculos o piezas definidos | Materias primas magras y grasas definidas | Compartida solo si la segregación y las condiciones son adecuadas |
| Reducción de tamaño | Preparación de recortes o piezas; opcional según el producto | Molienda, picado en cutter de tazón o emulsificación | Exclusiva/condicional |
| Formulación | Inyección, adición en seco u otro método especificado | Receta de la pasta con secuencia de adición controlada | Función de proceso exclusiva |
| Desarrollo de proteínas | Masaje en tambor donde se especifique | Extracción y desarrollo de la emulsión durante el mezclado/picado | Exclusiva |
| Formado | Malla, bolsa, molde o prensa | Embutidora, enlazadora, engrapadora o coextrusión | Exclusiva |
| Etapa térmica | La geometría de carga y la respuesta del centro determinan el ciclo | El diámetro, la carga y el tipo de tripa determinan el ciclo | Posiblemente compartida después de la validación |
| Enfriamiento | La geometría del producto grande y el molde/soporte son importantes | Importan las unidades enlazadas, la ducha/enfriamiento y las condiciones de pelado | Posiblemente compartida solo con una carga comprobada |
| Acabado | Desmolde, retiro de la malla, rebanado o empaque de pieza entera | Pelado o conservación de la tripa; inspección y orientación | Exclusiva/condicional |
| Empaque | Pieza entera, pila de rebanadas o empaque para servicios de alimentos | Unidades contadas, a granel o en empaque para venta al detalle | Compartida solo si coinciden el formato y los tiempos |
La identidad prevista del producto forma parte de los criterios de aceptación. En Estados Unidos, el 9 CFR 319.104 distingue las categorías de jamón cocido según las condiciones de proteína libre de grasa y agua añadida. Es un ejemplo con alcance limitado, no una regla de formulación mundial. Muestra por qué la definición de la ruta debe indicar el producto y la categoría de la etiqueta antes de cerrar las etapas de inyección, formulación, formado y aceptación.
Una línea de productos cárnicos formados ofrece una comparación útil: compartir mezcladoras o empacadoras no convierte una ruta para formar hamburguesas en una ruta equivalente al moldeo de jamón o al enlazado de hot dogs. La función y el estado del producto definen el límite.
Síntesis de evidencia: Un molde para jamón de 150 mm y una salchicha tipo frankfurt de 22 mm pueden procesarse en el mismo edificio, pero requieren tiempos muy distintos de calentamiento del centro, enfriamiento, manipulación y empaque. La comparación crítica no es «un mismo ahumador», sino la carga, el ciclo, la recuperación, la identidad y la producción aceptada validados para cada familia de productos.
Valide la higiene, el procesamiento térmico, el enfriamiento y el empaque
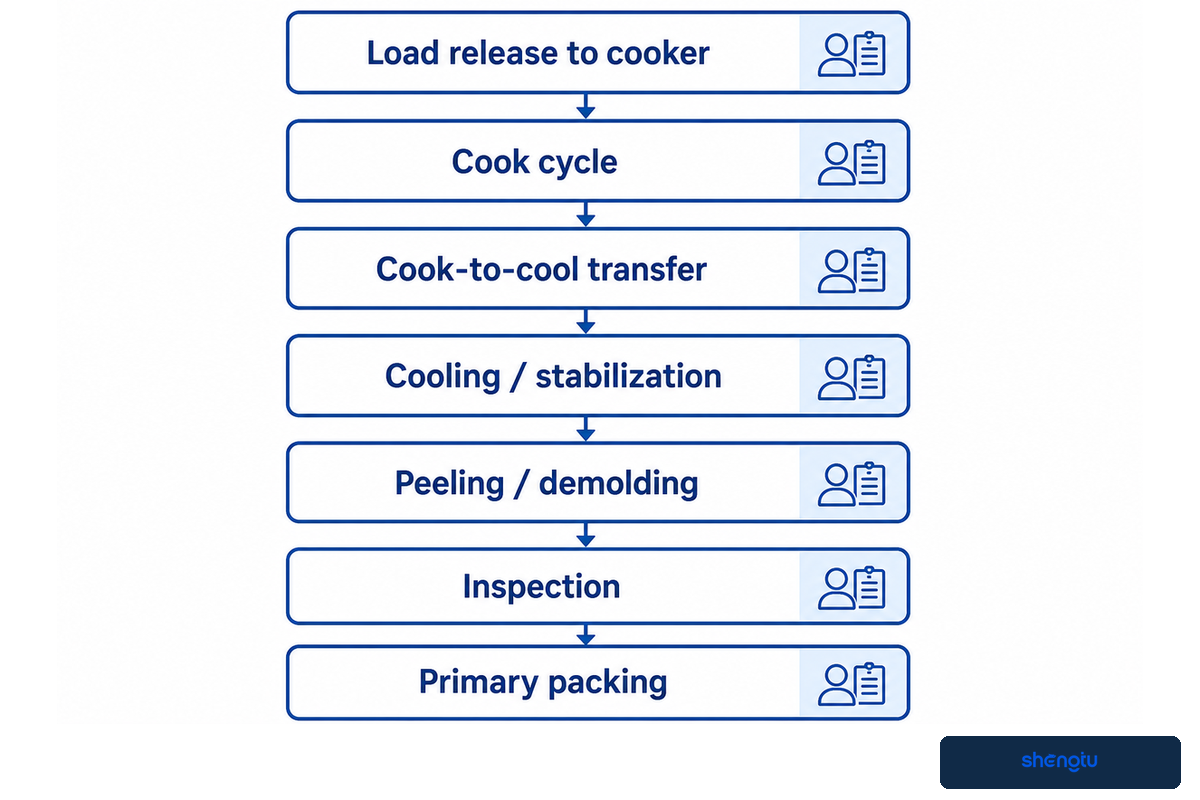
La capacidad de los equipos no valida un proceso alimentario. El comprador debe combinar la cocción, el enfriamiento, el pelado y el empaque con respaldo científico específico para el producto, monitoreo, acciones correctivas y manipulación protegida. La capacidad nominal de un ahumador o una estructura de acero inoxidable pueden contribuir a ese sistema, pero ninguno demuestra la letalidad, la estabilización, la liberación higiénica ni el control posterior a la etapa de letalidad.
¿Cómo se debe especificar un ahumador?
Identifique las características del producto (tamaño, forma y carga), la configuración de los bastidores o carros, el peso por lote, las estrategias de circulación de aire y humedad, los métodos de calentamiento y ahumado, los límites de los servicios auxiliares, el control de sondas y registros, el acceso para la limpieza, la configuración de alarmas y las pruebas requeridas. El programa validado para la planta, y no un blog ni una receta de equipo, describe las condiciones de operación.
| Transferencia | Evidencia que se debe definir | Responsable habitual | Lo que el equipo por sí solo no puede demostrar |
|---|---|---|---|
| Liberación de la carga para ingresar al cocedor | Producto, mapa de carga, condición inicial y lote | Producción + calidad | Que la carga coincida con el respaldo científico |
| Ciclo de cocción | Parámetros validados, ubicación de sensores y registro | Equipo de inocuidad alimentaria | Inocuidad térmica para cada variante de producto y carga |
| Transferencia de cocción a enfriamiento | Tiempo máximo de transición y decisión ante una demora | Producción + calidad | Que el movimiento se mantenga dentro del proceso respaldado |
| Enfriamiento / estabilización | Respuesta del producto, entorno, tiempo y registro | Equipo de inocuidad alimentaria | Una curva de enfriamiento universal |
| Pelado / desmolde | Clasificación de exposición, superficie y controles de materiales extraños | Calidad + saneamiento | Idoneidad del control después del tratamiento térmico letal |
| Inspección | Defectos, método de prueba, rechazo y conciliación | Calidad | Cobertura de peligros o defectos desconocidos |
| Empaque primario | Condición del producto, sellado, atmósfera/vacío y codificación | Empaque + calidad | Vida útil o integridad del sellado para cada formato |
| Producto retenido / rechazado | Identificación, control físico, evaluación y disposición | Calidad | Que el dispositivo de rechazo impida la mezcla de productos |
| Liberación sanitaria | Desmontaje, limpieza, verificación y registro previo a la operación | Saneamiento + calidad | Que las superficies con apariencia limpia estén listas desde el punto de vista higiénico |
La guía vigente de FSIS es útil porque indica que cada establecimiento debe establecer límites y parámetros respaldados, en lugar de copiar una receta universal. No debe adoptarse como receta universal. Un aviso de 2021 elimina la recomendación de enfriar el producto de 120°F a 80°F en un plazo de 2 horas. Incluir esta recomendación obsoleta en las especificaciones de compra sería inadecuado.
El diseño higiénico va más allá del «acero inoxidable». Puede haber superficies ásperas o agrietadas, espacios muertos que no drenan y zonas de difícil acceso y limpieza. Solicite información sobre la compatibilidad de materiales, el tratamiento de superficies, la geometría autodrenante, el acceso de 360 grados cuando sea necesario, el desmontaje sin herramientas o bajo control, la estructura fácil de limpiar y una prueba acordada de recuperación sanitaria.
En las operaciones de alimentos listos para el consumo en Estados Unidos, el 9 CFR 430 considera la exposición posterior al tratamiento térmico letal como un aspecto de control independiente. La facilidad de limpieza respalda ese sistema; el personal calificado de la planta sigue siendo responsable de la legislación aplicable, el análisis de peligros, los controles ambientales y la validación.
Resumen de evidencia: La pauta retirada de enfriar de 120→80°F en 2 horas es una advertencia concreta contra las especificaciones obsoletas. Los criterios de aceptación deben describir el producto, la geometría de la carga, los parámetros operativos respaldados, la precisión de los sensores, el registro de enfriamiento, la respuesta ante desviaciones y la etapa posterior al tratamiento térmico letal, en lugar de tratar un par histórico de temperaturas como si fuera universal.
Compare las propuestas según la producción comprobada
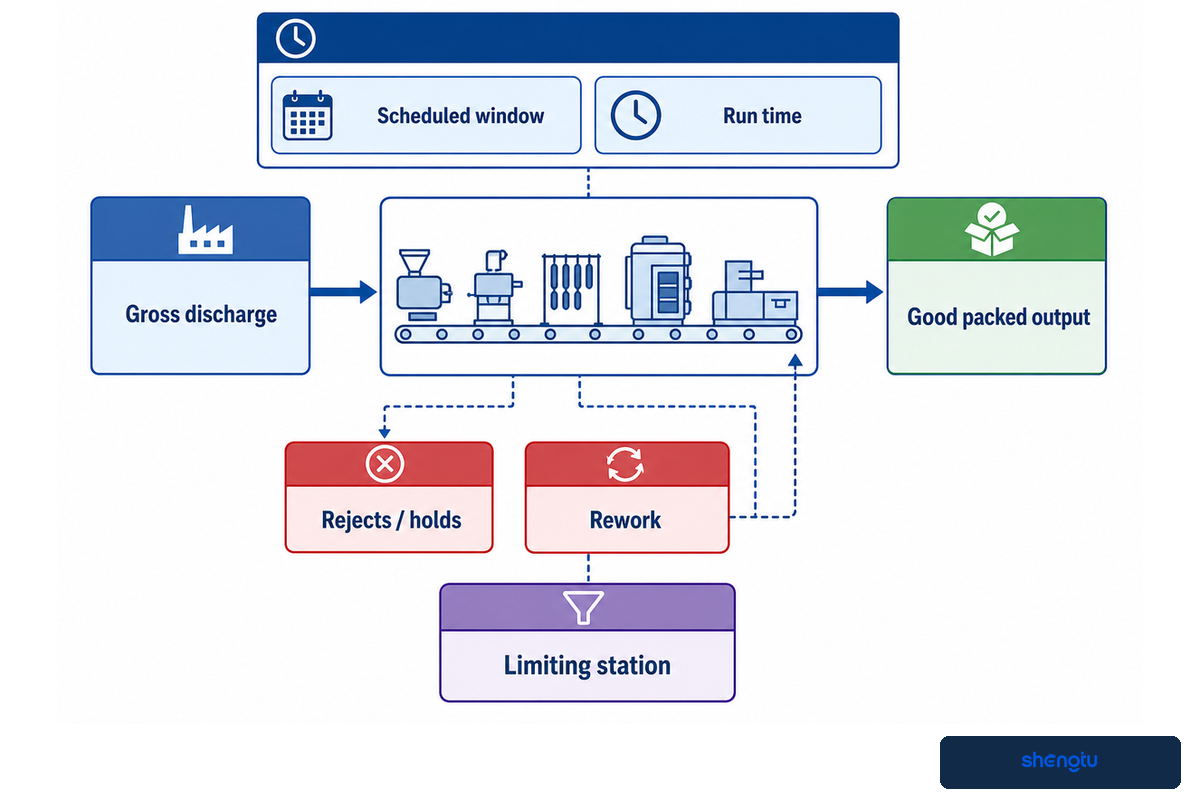
Estandarice todas las propuestas tomando como referencia el producto empacado aceptado durante el mismo periodo de observación declarado. Documente la mezcla de productos, la receta y el estado de entrada, la calidad e identidad, los rechazos, reprocesos, cambios de formato, saneamiento, restricciones de empaque y la estación limitante. La capacidad nominal, una tasa demostrada durante un periodo breve y el producto empacado aceptado tras aplicar reglas acordadas de calidad, identidad, pérdidas y tiempo corresponden a tres niveles de evidencia distintos.
Prueba de capacidad de procesamiento nominal a vendible
| Campo del registro | Unidad / declaración requerida | Evidencia de la prueba en fábrica | Riesgo para la comparación |
|---|---|---|---|
| Identidad del producto | SKU/categoría identificada y límites de formulación | Material de prueba aprobado y especificación | Se comparan productos diferentes como si fueran iguales |
| Condición de entrada | Temperatura, estado de partículas/piezas y recipiente | Controles de recepción y registro del lote | Se sustituye el producto de entrada real por uno fácil de procesar |
| Mezcla de productos | % por SKU y secuencia de producción | Mezcla observada o resultado acotado para un solo SKU | El SKU más rápido se convierte en la cifra destacada |
| Periodo programado | Minutos de reloj y regla de inicio/parada | Registro de prueba con marcas de tiempo | Se extrapola una tasa de pico a 8 horas |
| Tiempo de operación | Minutos dentro del estado operativo acordado | Historial de estados/alarma | Se elimina silenciosamente el tiempo detenido |
| Descarga bruta | kg/h y unidades/min en un punto de referencia definido | Registro calibrado de masa/conteo | Se presenta la producción de la embutidora como producción de toda la línea |
| Producción de producto empacado conforme | kg y empaques aceptados durante el periodo | Conciliación firmada de calidad y empaque | Se cuenta como vendible el producto en proceso sin inspeccionar |
| Rechazos / retenciones | kg, unidades, motivo y disposición | Registro de rechazos y conciliación física | La pérdida desaparece de la tasa |
| Reproceso | kg, ruta, pasadas repetidas y estado | Registro de reproceso vinculado al lote | Se cuenta dos veces la misma masa |
| Cambio de formato | SKU inicial/final, minutos y regla para la primera unidad conforme | Cambio cronometrado con aprobación de la primera unidad | Se cotiza la demanda de una jornada mixta como una campaña larga |
| Recuperación sanitaria | Minutos desde la parada hasta la liberación previa a la operación | Secuencia observada de acceso y liberación | Se sobreestima la disponibilidad diaria |
| Estación limitante | Restricción identificada y señal observada de cola/parada | Registro sincronizado de estaciones | Se confunde el motor más grande o la máquina más rápida con la capacidad de producción |
Use tres niveles de evidencia: la capacidad nominal es la clasificación de un componente; la tasa demostrada corresponde a un producto y periodo identificados; la producción vendible es el producto empacado aceptado tras aplicar reglas acordadas de calidad, identidad, pérdidas y tiempo. Cada nivel requiere registros adicionales.
El resumen público de ISO 22400-2 refuerza la disciplina en el uso de métricas al describir los indicadores de fabricación mediante su fórmula, componentes, comportamiento temporal, unidad o dimensión y método de producción aplicable. El registro de este artículo no es una fórmula ISO. Aplica la lección más sencilla: una cifra porcentual o en kg/h no sirve hasta que se declaren el numerador, el denominador, el tiempo medido y los límites del proceso.
Un estudio universitario de 2022 informó una eficacia general inicial de los equipos de 60.479% para tres embutidoras de salchichas. El trabajo utilizó 4 semanas de datos primarios y 4 años de antecedentes. Es un ejemplo metodológico valioso, pero no es una meta, un resultado de línea completa ni un dato transferible a otro producto, sistema de empaque o fábrica.
Resumen de evidencia: La cifra de 60.479% corresponde a 3 embutidoras, 4 semanas de observación primaria y 4 años de contexto histórico. Conservar estas cuatro dimensiones es precisamente lo que impide convertir el resultado en un parámetro de referencia universal para líneas de salchichas. Se debe exigir a cada oferente su propia fórmula, unidad, periodo y límite de proceso.
Verifique todas las interfaces mecánicas, de proceso y de control
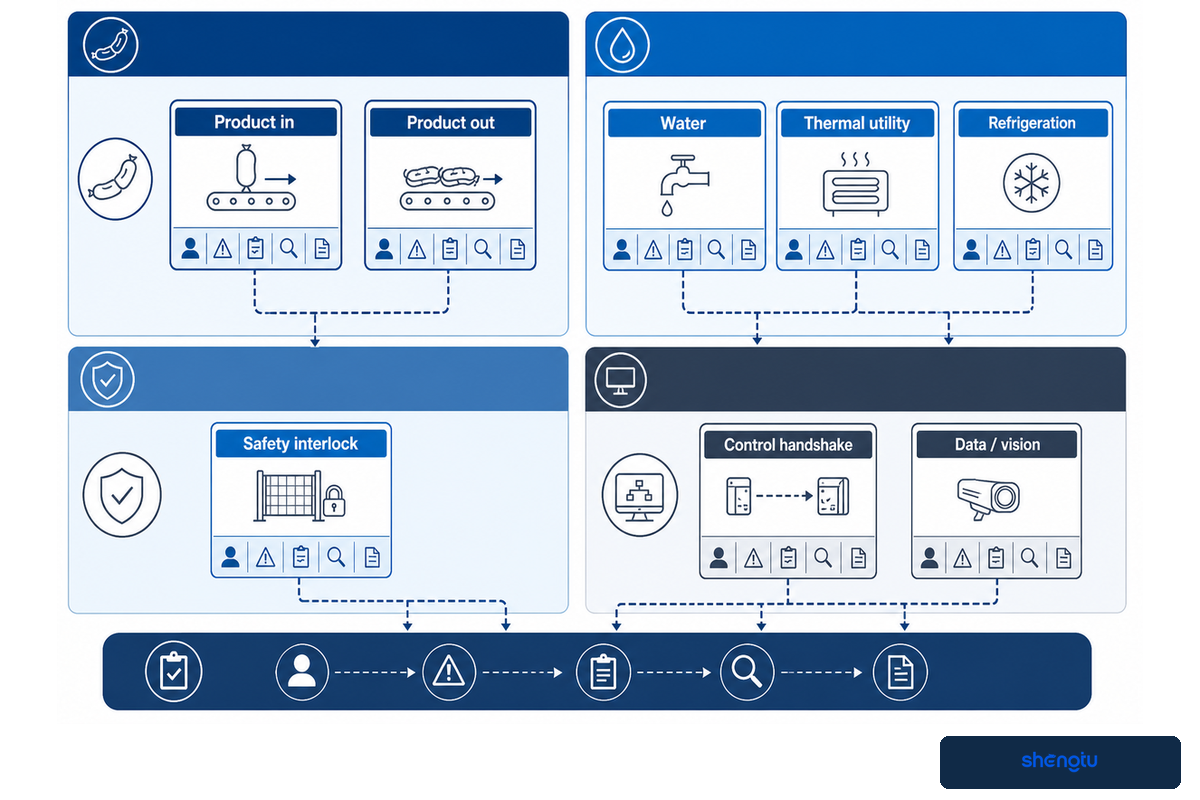
Una interfaz queda definida solo cuando se especifican su valor, punto de conexión, responsable, comportamiento ante fallas, método de prueba y registro de aceptación. Los servicios auxiliares, las transferencias de producto, los circuitos de seguridad, las recetas, los protocolos, los derechos sobre los datos, las alarmas, la visión y la responsabilidad de las actualizaciones deben diseñarse en paralelo. Dejar estos puntos para la puesta en marcha convierte la ambigüedad del alcance en demoras en la planta.
Verificación de aceptación del cierre de interfaces
| Interfaz | Valor / límite que se debe declarar | Comportamiento ante fallas | Evidencia de aceptación |
|---|---|---|---|
| Entrada de producto | Estado, temperatura, recipiente, tasa y señal del lote | Retener, rechazar o detener bajo control | Prueba con producto de entrada representativo |
| Salida de producto | Estado aceptado, tasa, orientación y acumulación | Acumular, desviar o detener el equipo anterior | Prueba con bloqueo aguas abajo |
| Agua | Calidad, presión, flujo, temperatura y punto de suministro | Alarma y disposición segura del proceso | Demanda medida en 1 condición operativa acordada |
| Drenaje | Flujo máximo, sólidos, temperatura, separación de aire y conexión | Sin desbordamiento ni reflujo incontrolados | Observación de la descarga de limpieza |
| Servicio térmico | Carga térmica y calidad del vapor/agua caliente/electricidad | Aborto/retención controlados del ciclo | Prueba con la carga planificada más exigente |
| Refrigeración | Refrigerante, condiciones de suministro/retorno y carga térmica | Alarma, retención y disposición del producto | Ciclo definido con carga de enfriamiento |
| Aire comprimido | Calidad, presión, flujo y clasificación de contacto | Parada segura; sin actuadores en estados incontrolados | Prueba de recuperación a baja presión |
| Sistema eléctrico | Voltaje, frecuencia, carga, tablero y aislamiento | Reinicio definido tras un corte de energía | Prueba de carga y restablecimiento |
| Enclavamiento de seguridad | Dispositivo, peligro protegido y responsable del reinicio | Estado seguro sin reinicio inesperado | Prueba de causa y efecto |
| Intercambio de señales de control | Estados listo/en marcha/bloqueo/falla y protocolo | Retención y reinicio coordinados | Prueba normal y 3 pruebas de estados anormales |
| Datos / visión | Registro, imagen, etiqueta, retención, responsable y exportación | Alternativa local y brecha auditable | Conjunto de pruebas y prueba de recuperación de datos |
| Actualización remota / OTA | Autorización, versión, respaldo, reversión y límite de red | Continuar de forma segura o detenerse en un estado definido | Actualización autorizada y ensayo de reversión |
Shandong Shengtu Bufan Intelligent Technology Co., Ltd. declara que su alcance abarca la investigación, la fabricación y la integración digital de plantas completas para maquinaria alimentaria. La información de la empresa proporcionada menciona maquinaria de fabricación propia, la plataforma STUnit, cajas de control de bajo código, pasarelas multiprotocolo, visión YOLO, algoritmos de borde, actualizaciones OTA autónomas, integración de líneas e integración digital de TI/TO. Estas son declaraciones de capacidad de la propia empresa. No se aportó evidencia sobre la tasa, precisión, ahorros o cumplimiento de una línea específica.
La misma información enumera más de 100 proyectos de I+D, más de 100 derechos de autor de software, 7 patentes, ISO9001, ISO27001, DCMM Nivel-2, estatus de PYME SRDI y empresa gacela. El área de compras debe confirmar la vigencia de los certificados, su alcance, el organismo emisor y su relevancia para la propuesta. Conozca más sobre las capacidades de Shengtu en maquinaria alimentaria e integración digital.
Una revisión de 2025 sitúa las tecnologías maduras de corto plazo para la industria cárnica en torno a TRL 7-9 e incorpora la trazabilidad mediante Internet de las cosas y las inspecciones visuales con inteligencia artificial. Esto permite abordar con mayor rigor las interfaces tecnológicas; no significa que todas las plantas deban implementar todos estos elementos. Cada función digital sigue requiriendo un caso de uso, un límite de seguridad, un responsable de los datos y una prueba de fallas.
Resumen de evidencia: Un registro de 12 filas aporta más información que el término «línea inteligente», porque cada fila representa un límite físico o digital, un responsable y una prueba. En los controles, pruebe como mínimo los estados listo, en marcha, bloqueo y falla; en la ruta de actualización, demuestre el respaldo y la reversión.
Convierta las bases en un plan de aceptación en fábrica
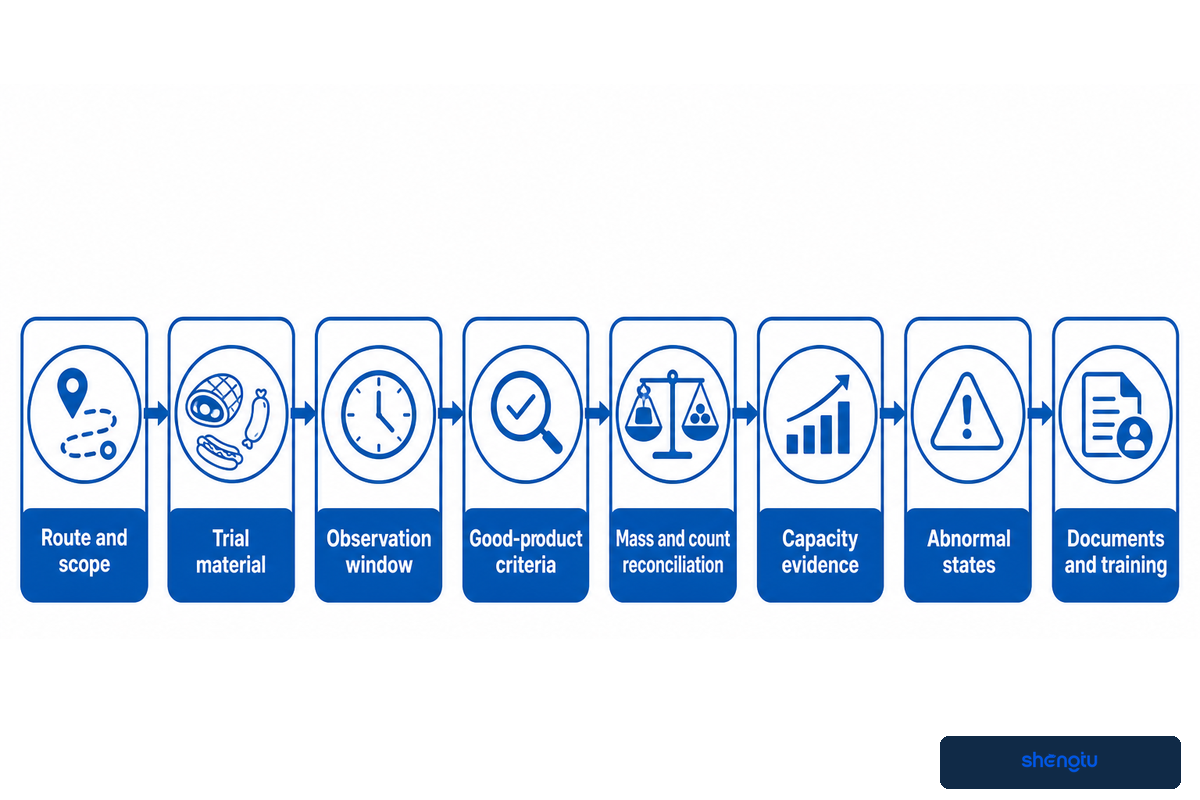
Un plan de aceptación en fábrica debe convertir la ruta, las bases de diseño de la línea, las reglas de calidad, los controles higiénicos, el registro de producción y el registro de interfaces en pruebas observadas con criterios de aprobación/rechazo. Antes de fabricar el equipo, y no después de una demostración sin carga, debe definir el material de prueba, la duración, las mediciones, los registros, las desviaciones, las reglas para repetir pruebas y quién es responsable de los pendientes.
IEC 62381:2024 establece terminología común para las pruebas de aceptación en fábrica, integración, aceptación en sitio e integración en sitio de sistemas de automatización de procesos industriales. Ese alcance respalda la evidencia del sistema de control. No demuestra la producción empacada de toda la línea, la validación del proceso cárnico, la recuperación sanitaria ni el cumplimiento normativo local.
Lista de verificación de aceptación en fábrica para un proyecto de salchichas, jamón o perros calientes
- Ruta y alcance: determine el SKU de prueba, la identidad del producto, la ruta de tripa/acabado, las estaciones incluidas, los desvíos y las exclusiones.
- Material de prueba: indique la cantidad, la condición al recibirlo, el control de la formulación, la tripa, el material de empaque y el proveedor de cada elemento.
- Periodo de observación: defina el calentamiento inicial, el inicio, la parada, las pausas planificadas y la duración, por ejemplo, 120 minutos. Este ejemplo no implica que una duración de 120 minutos sea adecuada para todos los proyectos.
- Criterios para producto conforme: describa los requisitos físicos, de identidad, térmicos, sensoriales/de calidad, de empaque, etiquetado y liberación.
- Conciliación de masa y conteo: registre las recepciones, el producto en proceso, la producción aceptada, las retenciones, los rechazos, el reproceso y el material restante.
- Evidencia de capacidad: registre kg/h y unidades/min en la estación limitante y en el empaque final aceptado, usando el mismo periodo.
- Cambio de formato: observe al menos 1 cambio acordado de un producto a otro, la regla para la primera unidad conforme, las herramientas, el tiempo, la purga/limpieza y los ajustes conservados.
- Acceso para saneamiento: demuestre el desmontaje, el drenaje, el alcance de limpieza, el montaje y la liberación previa a la operación conforme al alcance contratado.
- Estados anormales: pruebe la descarga bloqueada, el servicio auxiliar bajo, la falla de un sensor, el rechazo lleno y la recuperación tras una parada de emergencia o una pérdida de energía/red.
- Trazabilidad y datos: vincule la receta/versión, el lote, las alarmas, las inspecciones, los rechazos y los registros de empaque para demostrar la exportación, la retención y la titularidad.
- Use señales de intercambio para probar el ajuste mecánico, la transferencia de producto, la carga térmica de los servicios auxiliares, los circuitos de seguridad y las señales de control con sistemas adyacentes o simuladores.
- Documentos y capacitación: concilie planos, programas de servicios auxiliares, registros de riesgos, repuestos, respaldos, manuales y capacitación según las funciones.
- Lista de pendientes: asigne un responsable a cada asunto abierto y añada una fecha límite, evidencia de cierre, impacto en el envío y decisión sobre la repetición de la prueba.
- Límite de aceptación en sitio: incluya únicamente lo que pueda verificarse con los servicios auxiliares reales, las condiciones del recinto, los equipos anteriores y posteriores y el personal de la planta.
Para los establecimientos de Estados Unidos, el 9 CFR 417.4 ilustra una obligación independiente del comprador: el establecimiento valida y verifica su plan HACCP y lo vuelve a evaluar cuando cambios como la formulación, los sistemas de procesamiento, el volumen de producción o el empaque pueden afectar el análisis de peligros o el plan. Una prueba de aceptación de automatización satisfactoria no elimina esa obligación.
Con el paquete de evidencia completo, consulte la solución de línea para salchichas / jamón / perros calientes para definir la configuración, los programas de servicios auxiliares, el alcance, la entrega y la cotización. Los equipos también pueden enviar un informe sobre la ruta del producto y la aceptación para que las respuestas se ajusten a los mismos límites.
Abra el informe del proyecto de la línea
Resumen de evidencia: Una prueba de producto de 120 minutos, 1 cambio de formato observado y 6 pruebas de estados anormales no constituyen evidencia hasta que todas las partes definan y acuerden el producto, los límites de aprobación/rechazo, el tratamiento del tiempo, los instrumentos de medición, la autoridad de aprobación y las reglas para repetir las pruebas. La cantidad de pruebas genera evidencia, pero no sustituye un proceso validado para el producto ni la aceptación en sitio.
Preguntas frecuentes
¿De qué está hecha la salchicha de un perro caliente?
Por lo general, un perro caliente es un producto cárnico finamente picado o emulsionado, elaborado según una formulación definida y una identidad de producto específica para cada mercado.
Los componentes cárnicos permitidos, los ingredientes y los términos de etiquetado dependen de la receta y la jurisdicción. Para planificar la línea, importa la estructura física: el proceso suele incluir reducción controlada del tamaño, mezclado o emulsificación, embutido o formado, procesamiento térmico, enfriamiento y empaque. En Estados Unidos, el 9 CFR 319.180 establece requisitos pertinentes de identidad. Debe consultarse para el producto específico; esta guía no sustituye la revisión de la formulación ni de la etiqueta.
¿Una línea de salchichas admite personalización?
Sí, cuando «personalización» se traduce en límites definidos para el producto, el proceso, las interfaces y la aceptación.
Defina las familias de productos, la ruta de la tripa, el rango de diámetros, el empaque objetivo, el método de saneamiento, los servicios auxiliares, el protocolo de control, los puntos de inspección, las reglas de cambio de formato y la medición de la producción aceptada antes de que un proveedor proponga equipos. Un plano personalizado por sí solo no define todo el proceso. La página comercial es responsable de la configuración final y la cotización; esta guía explica qué evidencia debe preparar primero el comprador.
¿Qué formatos de empaque se usan después de producir salchichas o perros calientes?
El formato depende del estado del producto, el sistema de vida útil, el acabado con tripa o sin piel, la unidad de venta y el plan de cadena de frío.
Las opciones incluyen bolsas a granel, bandejas, empaques al vacío, empaques termoformados u otro sistema validado. La decisión sobre la línea de producción no se limita a la empacadora. La acumulación, la orientación, el conteo de porciones, el estado de la superficie, los controles de materiales extraños o de visión, la verificación del sellado, la codificación, el empaque secundario y las transferencias a refrigeración deben corresponder al producto final aceptado y al registro de liberación.
¿La elección de la tripa cambia los equipos posteriores?
Sí, la tripa puede cambiar el soporte de cocción, el enfriamiento, el pelado, la inspección y la presentación del empaque.
Confirme el material, el calibre, si es comestible o pelable, la compatibilidad con el proceso y el método de cambio de formato mediante pruebas representativas.
¿Cómo se deben comparar las afirmaciones de capacidad de dos proveedores?
Estandarice ambas ofertas tomando como referencia el mismo producto aceptado, empaque y periodo.
Use las mismas condiciones de entrada, diámetro o masa por unidad, mezcla de productos, formato de empaque, tiempo programado y supuestos de cambio de formato y saneamiento. Pregunte qué se demostró, durante cuánto tiempo, dónde estaba la estación limitante, cómo se contabilizaron los rechazos y reprocesos y si había empaque aguas abajo disponible. Si esos supuestos difieren, las cifras principales todavía no son comparables.
¿Qué información debe preparar el comprador antes de solicitar una propuesta?
Prepare la ruta del producto, las bases operativas, las interfaces de la planta y los criterios de aceptación.
Incluya recetas o definiciones físicas del producto, formatos de empaque, periodo objetivo de producción, servicios auxiliares, distribución de planta, zonificación higiénica, requisitos de control, material de prueba, exclusiones conocidas y funciones responsables de aprobar.
Por qué escribimos esto
Los resultados de búsqueda sobre este tema están dominados por ofertas de equipos. Mientras tanto, los compradores necesitan distinguir las rutas de producto, definir la producción vendible y convertir las interfaces en criterios de aceptación. Las comparaciones siguen siendo poco confiables hasta que los compradores establecen una base de planificación común. Este artículo cubre esa necesidad de planificación sin sustituir la página de soluciones existente.
Los datos de la empresa incluidos en esta guía fueron proporcionados por Shandong Shengtu Bufan Intelligent Technology Co., Ltd.
Nota sobre la investigación y el alcance
Esta guía sintetiza textos normativos, orientaciones y otros documentos. Resume las normas e incorpora literatura técnica. Incluye ejemplos acotados de la industria. Shengtu proporcionó su perfil corporativo y sus declaraciones de capacidad, identificadas claramente como datos de primera parte. No se hacen afirmaciones sobre resultados de clientes, producción de líneas instaladas, ahorros, rendimiento ni cumplimiento. Los valores de cada proyecto requieren pruebas representativas, revisión legal local y el sistema de inocuidad alimentaria validado del comprador.
Referencias y fuentes
- 9 CFR 319.180: identidad de frankfurter, frank, furter, hotdog, wiener y bologna
- FAO: operaciones en la producción de salchichas emulsionadas
- Revisión académica sobre materiales para tripas de salchichas
- Evidencia académica sobre las rutas de salchichas fermentadas y secas
- 9 CFR 319.104: identidades de productos de jamón cocido
- 9 CFR 430.1: definiciones posteriores al tratamiento térmico letal
- 9 CFR 430.4: requisitos de control para productos RTE comprendidos en la norma
- USDA FSIS: guía de cocción para productos cárnicos y avícolas
- Registro Federal: revisión de 2021 de la guía de cocción y estabilización
- Meat Institute: guía sobre saneamiento de equipos y diseño higiénico
- ISO 22400-2: definiciones y descripciones de indicadores clave de desempeño de fabricación
- University of Lima: estudio acotado de eficacia general de equipos en embutidoras de salchichas
- IEC 62381:2024: pruebas de aceptación en fábrica y en sitio de sistemas de automatización
- 9 CFR 417.4: validación, verificación y reevaluación de HACCP