Entre em contato com a Shengtu Bufan Company

Atualizado em outubro de 2026
Uma linha de salsichas, presunto e hot dog é uma sequência específica para cada produto, que transforma carnes e ingredientes definidos em produtos embalados e aprovados. Algumas plantas industriais podem compartilhar recursos de moagem, mistura, processamento térmico, resfriamento, inspeção e embalagem. Ainda assim, salsichas frescas, salsichas tipo frankfurter emulsionadas, hot dogs sem pele e presunto de músculo inteiro seguem trajetos diferentes.
Este guia ajuda você a definir esse trajeto, estruturar a linha, comparar tripas e famílias de produtos e controlar as transferências críticas entre etapas. Ele orienta a padronização dos dados de capacidade, o fechamento das interfaces e a elaboração de um Teste de Aceitação em Fábrica (FAT). Seu objetivo é diferente do de uma página comercial de equipamentos: a seleção do modelo, a configuração final, a entrega e a cotação continuam sob responsabilidade da solução Shengtu existente.
Os anúncios comerciais geralmente usam termos pouco estruturados. Um pode definir a linha como “linha automática de salsichas”. Outro pode descrevê-la como uma linha de “máquina para salsichas” ou “máquina de fabricar salsichas”. Às vezes, o termo pouco estruturado pode ser simplesmente “máquina de fabricação”. Um briefing detalhado de processamento de carnes aborda essas questões e responde às perguntas sobre o trajeto do produto e a aceitação.
Defina estes cinco limites antes de solicitar uma lista de máquinas
- Família do produto, estrutura física e identidade pretendida no rótulo
- Trajeto de tripa, formação, processamento térmico, resfriamento e acabamento
- Produção embalada aprovada em um intervalo de tempo definido
- Higiene, exposição após a etapa letal e responsabilidade pela segurança dos alimentos
- Interfaces mecânicas, de utilidades, controle, dados e aceitação
Mapeie o trajeto do produto antes de selecionar os equipamentos
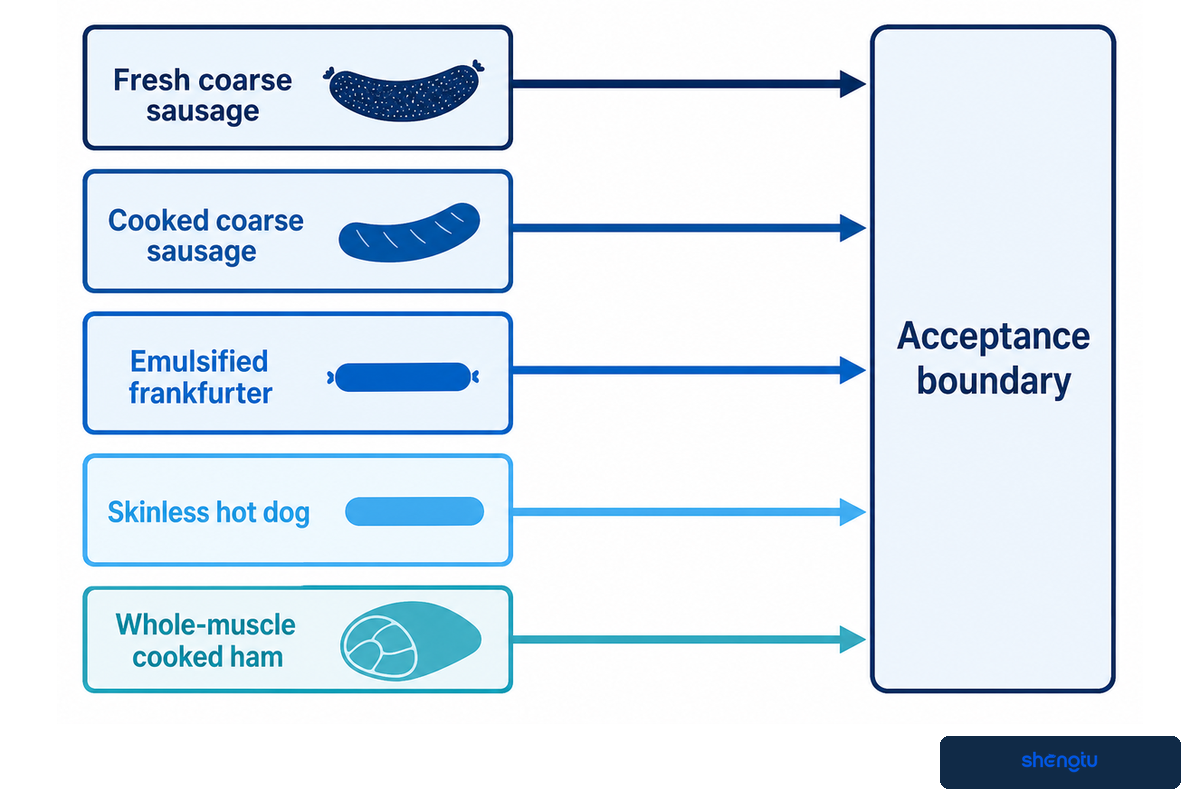
Primeiro, classifique o estado físico do produto, o método de formação, a tripa ou o molde, as condições térmicas e o acabamento final. Esse limite mostra quais seções da linha podem ser compartilhadas e quais precisam ser exclusivas. Também evita que o rótulo “linha de salsichas” esconda produtos e necessidades de validação fundamentalmente diferentes dentro da fábrica.
O que muda entre salsicha fresca e hot dog cozido?
Normalmente, a salsicha fresca é enviada sem uma etapa de letalidade realizada pela linha; o cozimento fica para uma etapa posterior na unidade. O processo de torção para formar gomos é uma etapa de formação, não de letalidade. Já o hot dog segue um trajeto controlado de redução de tamanho ou emulsificação, seguido de embutimento ou formação, processamento térmico, resfriamento e, quando se usa tripa de celulose, remoção da tripa. Essas diferenças afetam as utilidades, a manutenção, a higienização, a inspeção, o controle de exposição e a definição do produto aprovado.
A terminologia usada para descrever o embutimento também varia. Uma embutidora de salsichas pode ser descrita como enchedora pneumática de salsichas ou máquina de embutir. Uma máquina de amarrar salsichas pode ser anunciada como máquina automática de amarrar salsichas ou máquina de torção; outros anúncios podem usar termos como máquina de torção e formação de gomos para hot dog ou formadora de gomos. O nome nem sempre informa qual produto será processado.
As orientações da FAO ilustram a sensibilidade do processo de emulsão: recomendam que a mistura no cutter não ultrapasse 12–14°C e alertam que continuar o corte acima de 18°C pode prejudicar a estabilidade. Esses valores são exemplos técnicos, não limites críticos universais para qualquer planta industrial. Os testes do produto e o processo validado pelo comprador continuam sendo determinantes.
Regra para definir os limites começando pelo estado do produto
| Estado do produto | Estrutura e formação | Tripa ou suporte | Trajeto térmico e acabamento | Critério de aceitação |
|---|---|---|---|---|
| Salsicha fresca grossa | Mistura moída ou picada; embutida e dividida em gomos | Tripa natural ou de colágeno comestível | Sem cozimento na linha, a menos que seja especificado separadamente | Condições de embutimento, peso, gomos, temperatura e embalagem |
| Salsicha grossa cozida | Estrutura com partículas visíveis; embutida e dividida em gomos | Tripa natural, de colágeno ou outra aprovada | Cozinhar/defumar, resfriar, inspecionar e embalar | Processo validado e critérios de textura, cor e embalagem |
| Salsicha tipo frankfurter emulsionada | Massa fina; porcionada pela embutidora/formadora de gomos | Trajeto com tripa comestível ou removível | Cozinhar/defumar, resfriar e dar acabamento | Estabilidade da massa, uniformidade das unidades e produto embalado aprovado |
| Hot dog sem pele | Massa fina; dividida em gomos ou porcionada | Normalmente, processo com tripa de celulose removível | Cozinhar, resfriar, remover a tripa, inspecionar, orientar e embalar | Integridade da superfície, perdas na remoção da tripa, contagem e aceitação da selagem |
| Hot dog com tripa comestível | Massa fina; embutida em diâmetro controlado | Tripa natural ou de colágeno comestível | Cozinhar/defumar, resfriar e embalar sem remover a tripa | Textura ao morder, condição da tripa, diâmetro e quantidade por embalagem |
| Salsicha cozida de grande diâmetro | Matriz grossa ou fina; embutimento em formato grande | Tripa fibrosa, plástica ou outra especificada | Trajeto térmico e de resfriamento mais longo; embalagem da peça inteira ou fatiada | Dados do processo no centro do produto, diâmetro e desempenho ao fatiar |
| Presunto cozido de músculo inteiro | Músculos íntegros; injetados/tumblerizados somente conforme especificado | Rede, saco, molde ou combinação | Moldar, cozinhar, resfriar, desmoldar e embalar | Identidade do produto, liga, formato, limite de rendimento e condição da embalagem |
| Presunto formado ou reestruturado | Pedaços definidos ou fração cominuída; massa formada | Molde, filme, rede ou suporte especificado | Formar, cozinhar, resfriar e, possivelmente, fatiar | Identidade, definição dos pedaços, integridade das fatias e rotulagem |
| Produto fatiado após a etapa letal | Produto cozido exposto para fatiamento ou reembalagem | Retirada, abertura ou desvio do trajeto antes da embalagem | Expor, fatiar, inspecionar e reembalar | Definir separadamente o controle de exposição e os limites ambientais |
| Trajetos especializados separados | Produtos fermentados, semissecos, secos ou curados à moda tradicional | Específico para cada produto | Base de fermentação, secagem e/ou cura | Plano específico de perigos, formulação, clima e validação |
Produtos fermentados ou secos não são pequenas variações do trajeto de cozimento. Há estudos publicados e revisados por pares que documentam produtos obtidos por processos de cura, fermentação e secagem. Mantenha-os fora das três principais famílias de planejamento até que a planta industrial tenha os controles microbiológicos, de umidade, tempo e validação adequados.
Para bratwurst e outros produtos frescos, o embutimento de salsichas pode terminar com torção, clipe ou nó. As expressões “salsicha hot dog” e “hot dog comercial” podem deixar a identidade do produto ambígua; substitua cada uma por uma definição clara do trajeto de fabricação da salsicha, da tripa e do estado final. Um rótulo de marketplace como “nó de presunto” não define um trajeto.
Defina também as responsabilidades pelas etapas anteriores e posteriores. As linhas de processamento de carnes e aves mais abrangentes da Shengtu representam essa família de equipamentos, enquanto uma linha de corte e desossa de carne a montante pode ser responsável pela preparação da matéria-prima. O briefing do projeto deve especificar exatamente em que ponto esta linha recebe o produto.
Resumo das evidências: segundo a FAO, o período mínimo normal de picagem da carne magra em uma emulsão é de 6-8 minutos, enquanto a literatura especializada identifica a fermentação e a secagem como trajetos próprios. Essas diferenças explicam por que uma única lista de equipamentos não pode ser aplicada sem alterações a todos os produtos de salsicha, presunto e hot dog.
Defina uma base de dimensionamento que o fornecedor possa usar
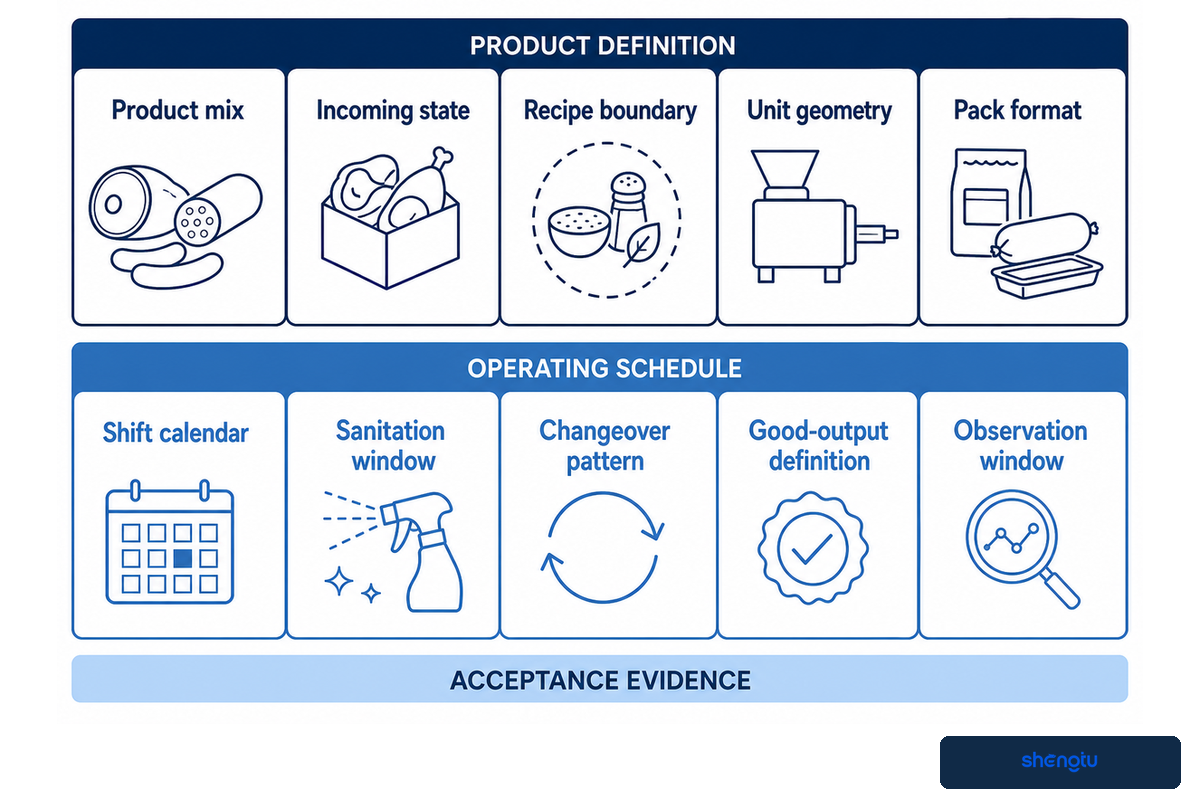
Uma base que permita ao fornecedor dimensionar a linha define a combinação de produtos, as condições de entrada, os limites da receita, o formato da embalagem, o calendário de operação, a higienização, as trocas de produto, a produção aprovada e o período de teste. Informar apenas os quilogramas por hora oculta justamente as condições que determinam a carga térmica do equipamento, a sincronização das bateladas, o tamanho do pulmão, a disponibilidade de embalagens e se duas linhas propostas são realmente comparáveis. As orientações da FAO para seleção de equipamentos observam que nem sempre é fácil escolher um cutter com a capacidade e a eficiência adequadas; a lição mais ampla para o planejamento é definir as condições de operação e aceitação que fundamentam qualquer valor de capacidade.
Quais equipamentos fazem parte de uma linha de produção de salsichas?
A resposta correta deve ser expressa por função, não por uma lista de modelos como exemplo. Algumas funções são a redução de blocos congelados, a moagem, o corte em cutter ou a emulsificação, a mistura, o embutimento a vácuo, a divisão em gomos ou a aplicação de clipes, a suspensão ou o carregamento, a defumação/cozimento, o resfriamento, a remoção da tripa, a inspeção, a pesagem, a orientação, a embalagem primária, a codificação e o manuseio secundário. Para cada função, devem ser definidos o estado do produto na entrada e na saída e os testes de aceitação.
| Campo da base | O que declarar | O que dimensiona | Falha oculta se omitido |
|---|---|---|---|
| Combinação de produtos | Parcela do turno por SKU, trajeto e sequência | Carga ponderada e trocas de produto | SKU de pico substituído pela média anual |
| Condição de entrada | Corte, tamanho das partículas, condição congelada/refrigerada e recipiente | Primeira etapa de manuseio e preparação | O problema de alimentação indefinida é transferido para o moedor |
| Limites da receita | Adição de ingredientes, água/gelo, alergênicos e regras de retenção | Massa da batelada, mistura, dosagem e segregação | Não é possível repetir a batelada nominal com segurança |
| Geometria da unidade | Diâmetro, comprimento, massa e distribuição permitida | Embutimento, formação de gomos, suspensão, remoção da tripa e contagem | Uma declaração em kg/h oculta a demanda por quantidade de unidades |
| Formato da embalagem | Unidades por embalagem, massa, filme/bandeja, atmosfera e padrão da caixa | Orientação, acumulação e ciclo de embalagem | A embalagem se torna o verdadeiro gargalo |
| Calendário de turnos | Horas de relógio, intervalos, paradas previstas e dias/semana | Média aprovada necessária | 480 minutos de relógio tratados como 480 minutos de operação |
| Período para higienização | Escopo de desmontagem, lavagem, inspeção, liberação e remontagem | Acesso e disponibilidade diária | A taxa de produção não recupera o tempo perdido com a limpeza |
| Padrão de troca de produto | SKU de origem/destino, frequência, nível de limpeza e verificações da primeira unidade | Ferramentas, receitas, pulmões e programação | Um teste rápido com um único SKU oculta as perdas de um dia com produtos variados |
| Definição de produto aprovado | Critérios de identidade, processo, qualidade, embalagem e liberação | Produção aprovada e trajeto de rejeição | Descarga bruta da embutidora contabilizada como produto comercializável |
| Período de observação | Duração do teste, regra de início/parada e eventos incluídos | Confiabilidade das evidências | Um pico de curta duração apresentado como desempenho contínuo |
Considere um exemplo realista de planejamento, não uma promessa de desempenho. Em um turno de 8 horas, há 480 minutos de relógio. Com base no exemplo acima, se forem reservados 45 minutos para higienização e liberação, 30 minutos para uma refeição, 20 minutos para intervalos e 30 minutos para duas trocas de produtos variados, restam 355 minutos disponíveis. Portanto, uma meta de 1.800 kg de produção embalada aprovada exige um fluxo comercializável de cerca de 5,07 kg/min.
Esses 5,07 kg/min não são uma especificação da máquina. Com 96% de produto dentro das especificações, ainda é preciso dar uma destinação a cerca de 75 kg; com disponibilidade de embalagem de 92%, os equipamentos a montante precisam de um pulmão controlado, uma parada ou uma taxa sincronizada mais baixa. Uma embutidora mais rápida apenas desloca a fila.
A base também deve indicar se a produção automatizada foi planejada para uso comercial contínuo ou se pequenas bateladas predominam na programação. A máquina de embalagem e o transportador precisam ser verificados com o tempo real de cada embalagem. Os equipamentos só são fáceis de limpar quando o acesso, a drenagem, a desmontagem e a verificação estão definidos.
O controle de qualidade exige um defeito identificado, um método de medição, um trajeto de rejeição e um registro. Uma alegação de alta qualidade só pode ser testada depois que os limites e a amostragem forem especificados. Da mesma forma, uma personalização completa exige escopo definido e aceitação testemunhada.
O mapa de gargalos ocultos deve testar pelo menos cinco restrições: preparação das bateladas, taxa da embutidora/formadora de gomos, tempo de ocupação da estufa de defumação, liberação após o resfriamento e embalagem primária. As etapas em batelada e contínuas de uma mesma linha precisam se ajustar ao mesmo período de 355 minutos. O setor de compras é responsável pela comparabilidade, a produção pela programação, a qualidade pela aceitação e o engenheiro do projeto pelo balanceamento físico.
Uma base de teste com dimensões pode especificar diâmetro de 22 mm, comprimento de 120 mm, massa por unidade de 50 g, batelada de 500 kg, fluxo comercializável de 6 kg/min, 60 embalagens/min, 8 horas de turno, 45 min de higienização, 30 min de troca de produto, produto de entrada a 2–4°C, alimentação elétrica de 400 V a 50 Hz, ar a 6 bar, água a 30 L/min, carga conectada de 80 kW e retenção dos registros por 24 horas. Substitua todos os valores pelos dados reais do projeto.
Resumo das evidências: Uma declaração publicada de placa de identificação para 8 horas não contempla uma base de produção de 355 minutos. As medidas úteis são quilogramas aprovados por minuto, unidades por minuto, quilogramas por batelada, ciclos da estufa de defumação por turno, percentual de disponibilidade de embalagem e minutos de acumulação controlada, todos referentes à mesma combinação de produtos e aos mesmos critérios de aceitação.
Escolha o tipo de tripa e considere as consequências para as etapas seguintes
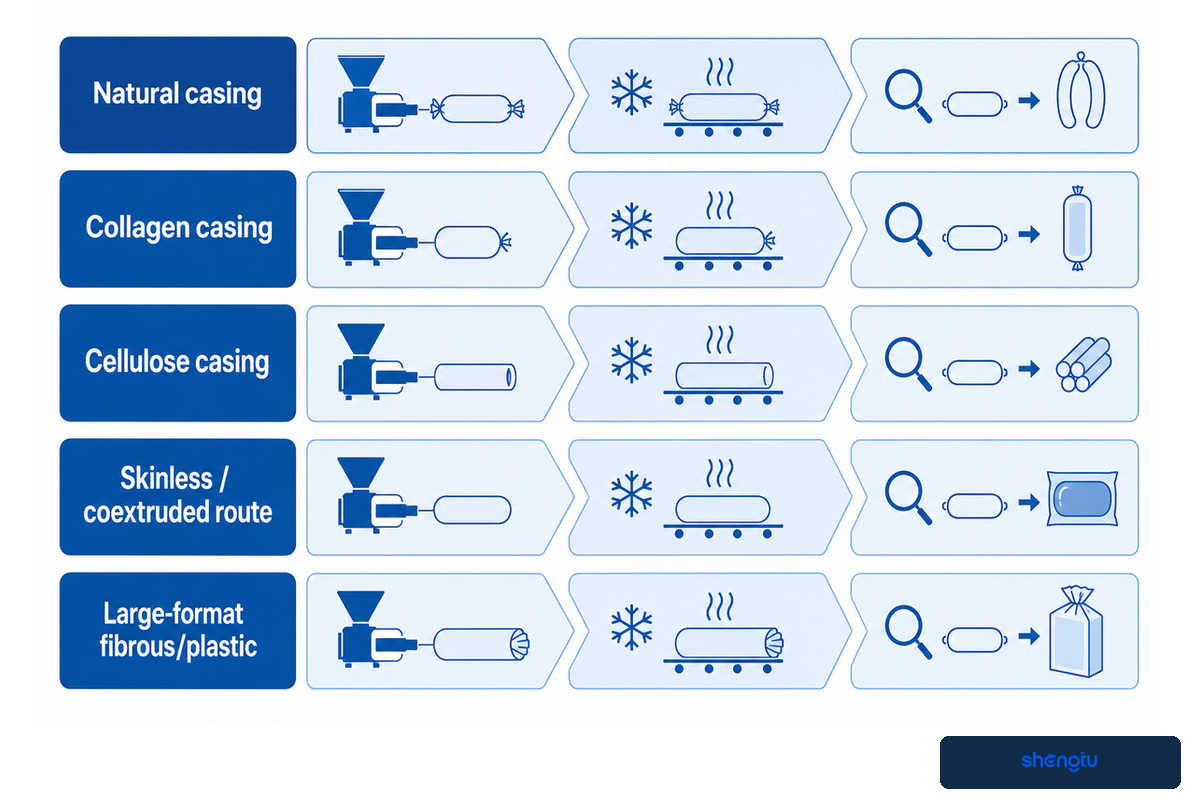
A escolha da tripa define o trajeto porque altera o comportamento no embutimento, a formação de gomos e o suporte durante o processamento térmico, além da transferência de fumaça e umidade, do resfriamento, da remoção da tripa e da apresentação final. Defina a tripa e o acabamento pretendidos antes de comparar os equipamentos das etapas seguintes; caso contrário, o mesmo desenho da linha pode ocultar uma máquina de remoção da tripa, uma etapa de exposição ou condições de manuseio incompatíveis.
Um artigo revisado por pares trata as tripas como materiais funcionais. As orientações da FAO relacionam a escolha da tripa ao tamanho do produto, ao embutimento, ao manuseio na estufa de defumação e à remoção da tripa. O desempenho ainda precisa ser testado com a formulação, a tripa, o diâmetro e o processo reais.
| Trajeto | Embutimento/formação de gomos | Consequências térmicas e de resfriamento | Acabamento e inspeção | Evidências da troca de produto |
|---|---|---|---|---|
| Tripa natural | Preparação, variação do diâmetro e resposta na formação de gomos | Permeabilidade e suporte específicos para o produto | Acabamento comestível; verificações visuais e de rompimento | Hidratação/preparação, bico/ferramenta e amostra da primeira unidade |
| Tripa de colágeno | Calibre especificado, condição da tira e formação de gomos | Suporte e compatibilidade do processo por produto | O grau comestível ou não comestível deve ser especificado | Grau, diâmetro, tensão e critérios de rompimento |
| Tripa de celulose | Embutimento de alta uniformidade com tensão controlada | A formação da superfície e o resfriamento afetam a facilidade de remoção da tripa | Remover a tripa, detectar resíduos, inspecionar a superfície e orientar | Ajustes da máquina de remoção da tripa, perdas, resíduos e controles para o produto exposto |
| Trajeto sem pele/coextrudado | A química e os equipamentos de formação fazem parte do trajeto | A sequência de formação, cozimento e resfriamento precisa ser demonstrada | Integridade da superfície e controle da transferência | Receita, diâmetro, condição de formação e limpeza |
| Tripa fibrosa/plástica para formatos grandes | Interface do clipe, da rede ou do molde e pressão de embutimento | Trajeto mais longo de aquecimento e resfriamento do centro | Liberação da peça inteira ou fatiamento controlado | Testes de diâmetro, clipe, molde, desmoldagem e fatiamento |
A sequência é tripa → comportamento no embutimento → gomo ou clipe → suporte durante o carregamento → transferência de calor/fumaça → resfriamento → remoção da tripa ou acabamento mantido → inspeção → orientação para embalagem. Defina as condições aceitáveis em cada uma dessas etapas. Para um hot dog de 22 mm e uma salsicha de 28 mm, usar “a mesma família de tripa” não comprova que o resultado será o mesmo no embutimento, cozimento, resfriamento ou embalagem.
Compare os equipamentos industriais para processamento de alimentos com base nas evidências do trajeto, não apenas em anúncios que chamam um dispositivo de sistema automático para salsichas ou de componente independente.
Nas operações em que produtos prontos para consumo são descascados, fatiados ou reembalados após a etapa letal, determine se isso cria exposição após essa etapa na jurisdição aplicável. Nos Estados Unidos, o 9 CFR 430.1 define esse limite, e o 9 CFR 430.4 estabelece alternativas de controle para os produtos abrangidos. Nem todo tipo de tripa recebe a mesma classificação; a equipe qualificada de segurança dos alimentos da planta industrial deve determinar se essas regras se aplicam.
Resumo das evidências: A FAO observa que um moinho emulsificador pode elevar a temperatura em cerca de 2,5–4,5°C e recomenda uma temperatura de entrada abaixo de 10°C para o processo descrito. Por isso, a tripa e o acabamento das etapas seguintes não podem ser separados da condição da massa, da carga térmica e do teste do produto usado para a aceitação.
Separe o trajeto do presunto do trajeto da salsicha frankfurter
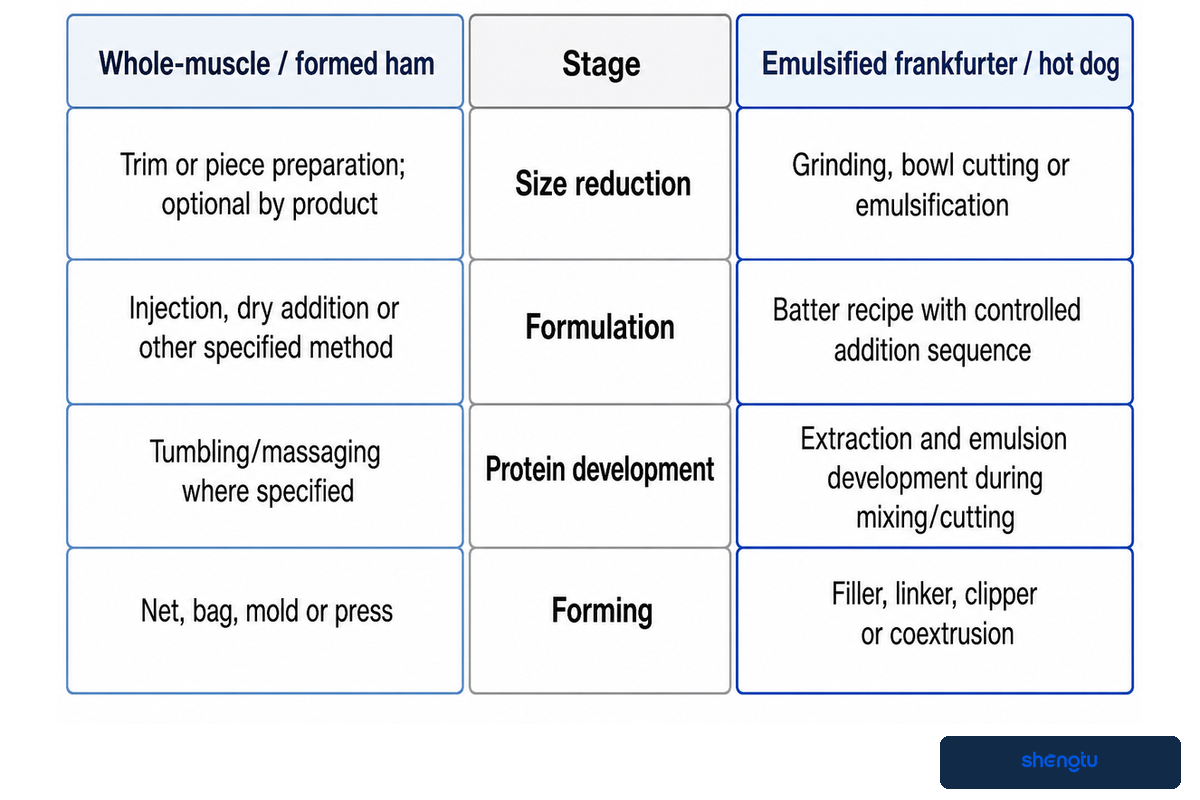
Os trajetos do presunto e da salsicha frankfurter só podem compartilhar determinadas utilidades, equipamentos térmicos ou máquinas de embalagem depois que suas estruturas e etapas de preparação distintas forem definidas. O presunto de músculo inteiro ou formado exige uma base para preparação dos músculos e definição do formato; a frankfurter exige uma base de cominuição ou emulsão, embutimento e tripa. Uma receita de software não substitui etapas mecânicas e tempos de batelada que não foram definidos.
Uma linha pode produzir salsichas, hot dogs e presunto?
Um projeto pode atender às três famílias quando combina módulos compartilhados validados com desvios planejados, peças de troca, equipamentos de preparação exclusivos e trocas de produto controladas. Não se trata de um único trajeto fixo. O fornecedor deve identificar cada etapa como compartilhada, condicional ou exclusiva e demonstrar o produto planejado mais exigente com material representativo.
| Etapa | Presunto de músculo inteiro/formado | Salsicha frankfurter/hot dog emulsionada | Classificação da responsabilidade |
|---|---|---|---|
| Recebimento | Músculos ou pedaços definidos | Matérias-primas de carne magra/gordura definidas | Compartilhado somente se a segregação e as condições forem adequadas |
| Redução de tamanho | Aparagem ou preparação dos pedaços; opcional conforme o produto | Moagem, corte em cutter ou emulsificação | Exclusivo/condicional |
| Formulação | Injeção, adição a seco ou outro método especificado | Receita da massa com sequência de adição controlada | Função de processo exclusiva |
| Desenvolvimento de proteínas | Tumblerização/massagem quando especificada | Extração e desenvolvimento da emulsão durante a mistura/o corte | Exclusivo |
| Formação | Rede, saco, molde ou prensa | Embutidora, formadora de gomos, aplicadora de clipes ou coextrusão | Exclusivo |
| Etapa térmica | A geometria do carregamento e a resposta do centro determinam o ciclo | Diâmetro, carga e tipo de tripa determinam o ciclo | Possivelmente compartilhado após validação |
| Resfriamento | A geometria do produto grande e o molde/suporte são importantes | As unidades em gomos, o banho de resfriamento e a condição para remoção da tripa são importantes | Possivelmente compartilhado somente após comprovação com a carga real |
| Acabamento | Desmoldar, remover a rede, fatiar ou embalar a peça inteira | Remover ou manter a tripa; inspecionar e orientar | Exclusivo/condicional |
| Embalagem | Peça inteira, pilha de fatias ou embalagem para serviços de alimentação | Unidades contadas, embalagem a granel ou para varejo | Compartilhado somente quando o formato e o tempo forem compatíveis |
A identidade pretendida do produto faz parte dos critérios de aceitação. Nos Estados Unidos, o 9 CFR 319.104 diferencia as identidades de presunto cozido com base nas condições de proteína sem gordura e de água adicionada. Este é um exemplo de escopo limitado, não uma regra mundial de formulação. Ele mostra por que o briefing do trajeto deve especificar o produto e a categoria de rotulagem pretendidos antes da definição final das etapas de injeção, formulação, formação e aceitação.
Uma linha de produtos cárneos formados oferece uma comparação útil: compartilhar misturadores ou máquinas de embalagem não torna um trajeto de formação de hambúrguer equivalente à moldagem de presunto ou à formação de gomos de hot dog. A função e o estado do produto determinam os limites.
Resumo das evidências: Um molde de presunto de 150 mm e uma frankfurter de 22 mm podem ser processados na mesma fábrica e, ainda assim, exigir tempos muito diferentes de aquecimento do centro, resfriamento, manuseio e embalagem. A comparação crítica não é “uma estufa de defumação”; são a carga, o ciclo, a recuperação, a identidade e a produção aprovada validados para cada família de produtos.
Valide a higiene, o processamento térmico, o resfriamento e a embalagem
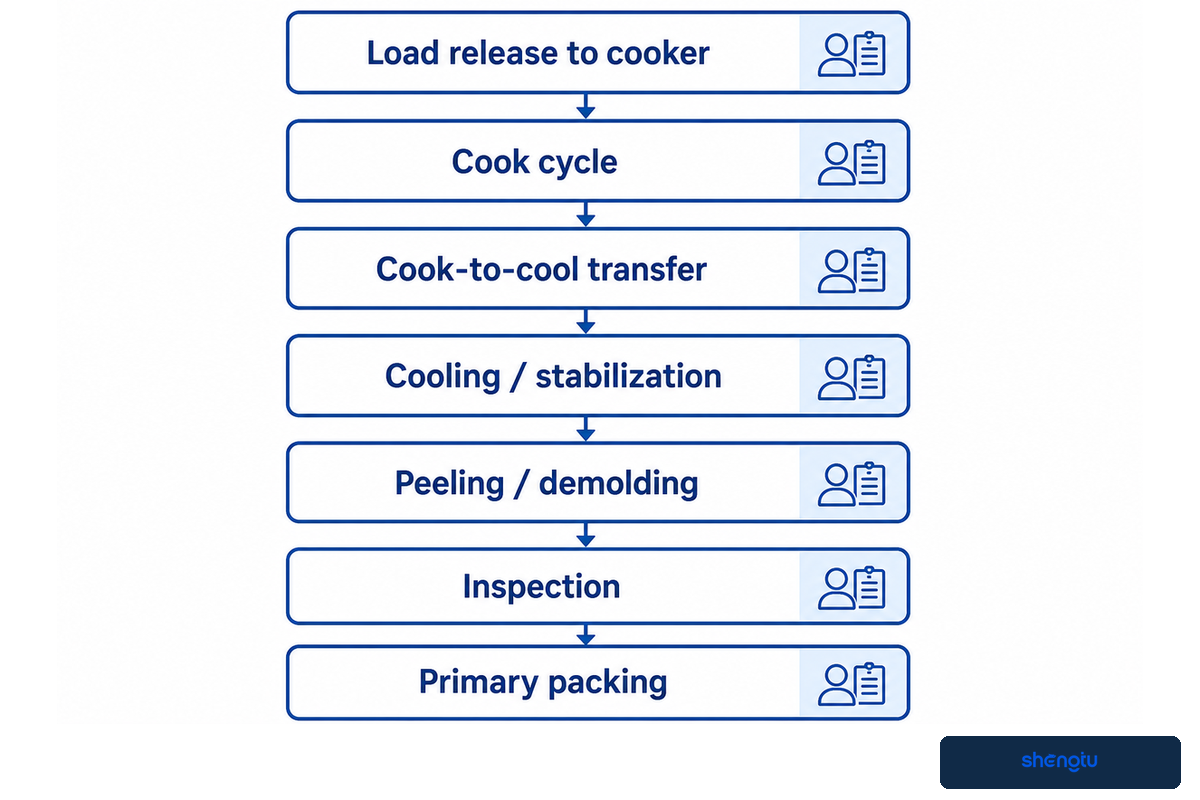
A capacidade do equipamento não valida um processo de alimentos. O comprador deve combinar cozimento, resfriamento, remoção da tripa e embalagem com embasamento científico específico para o produto, monitoramento, ações corretivas e manuseio protegido. A classificação de uma estufa de defumação ou uma estrutura de aço inoxidável pode apoiar esse sistema, mas nenhuma das duas comprova letalidade, estabilização, liberação higiênica ou controle após a etapa letal.
Como especificar uma estufa de defumação?
Identifique as características do produto (tamanho, formato, carga), a configuração de racks ou carrinhos, o peso da batelada, as estratégias de fluxo de ar e umidade, os métodos de aquecimento e defumação, os limites das utilidades industriais, o controle de sondas e registros, o acesso para limpeza, os ajustes dos alarmes e as evidências de teste necessárias. O programa validado para a planta industrial, e não um blog ou uma receita de equipamento, descreve as condições de operação.
| Transferência | Evidências a definir | Responsável típico | O que o equipamento, por si só, não pode comprovar |
|---|---|---|---|
| Liberação da carga para o cozedor | Produto, mapa de carga, condição inicial e lote | Produção + qualidade | Que a carga corresponde ao respaldo científico |
| Ciclo de cozimento | Parâmetros validados, localização dos sensores e registro | Equipe de segurança de alimentos | Eficácia letal para cada variante de produto/carga |
| Transferência do cozimento para o resfriamento | Tempo máximo de transição e encaminhamento em caso de atraso | Produção + qualidade | Que a movimentação permaneça dentro do processo respaldado |
| Resfriamento / estabilização | Resposta do produto, ambiente, tempo e registro | Equipe de segurança de alimentos | Uma curva de resfriamento universal |
| Descascamento / desmoldagem | Classificação da exposição, superfície e verificações de materiais estranhos | Qualidade + higienização | Adequação do controle após a etapa letal |
| Inspeção | Defeitos, método de desafio, rejeição e reconciliação | Qualidade | Abrangência de perigos ou defeitos desconhecidos |
| Embalagem primária | Condição do produto, selagem, atmosfera/vácuo e codificação | Embalagem + qualidade | Vida útil ou integridade da selagem para cada formato |
| Produto retido / rejeitado | Identificação, controle físico, avaliação e encaminhamento | Qualidade | Que um dispositivo de rejeição impeça a mistura de produtos |
| Liberação após higienização | Desmontagem, limpeza, verificação e registro pré-operacional | Higienização + qualidade | Que superfícies com aparência limpa estejam higienicamente prontas |
As orientações atuais do FSIS são úteis porque orientam cada estabelecimento a definir limites e parâmetros respaldados, em vez de copiar uma receita universal. Elas não devem ser adotadas como uma receita universal. Um aviso de 2021 remove a recomendação de resfriar o produto de 120°F a 80°F em até 2 horas. Incluir essa recomendação desatualizada nas especificações de compra seria inadequado.
O projeto higiênico vai além do “aço inoxidável”. Pode haver superfícies ásperas ou rachadas, espaços mortos sem drenagem e zonas inacessíveis difíceis de limpar. Solicite compatibilidade dos materiais, tratamento superficial, geometria autodrenante, acesso de 360 graus quando necessário, desmontagem sem ferramentas ou controlada, estrutura lavável e um teste acordado de recuperação da higienização.
Em operações de alimentos prontos para consumo nos EUA, o 9 CFR 430 trata a exposição após a etapa letal como uma questão de controle separada. A facilidade de limpeza dá suporte a esse sistema; a legislação aplicável, a análise de perigos, os controles ambientais e a validação continuam sob responsabilidade da equipe qualificada da planta industrial.
Resumo das evidências: o atalho retirado de resfriar de 120→80°F em 2 horas é um alerta concreto contra especificações desatualizadas. Os critérios de aceitação devem descrever o produto, a geometria da carga, os parâmetros operacionais respaldados, a precisão dos sensores, o registro de resfriamento, a resposta a desvios e o trajeto após a etapa letal, em vez de tratar um par histórico de temperaturas como se fosse universal.
Compare propostas com base na produção comprovada
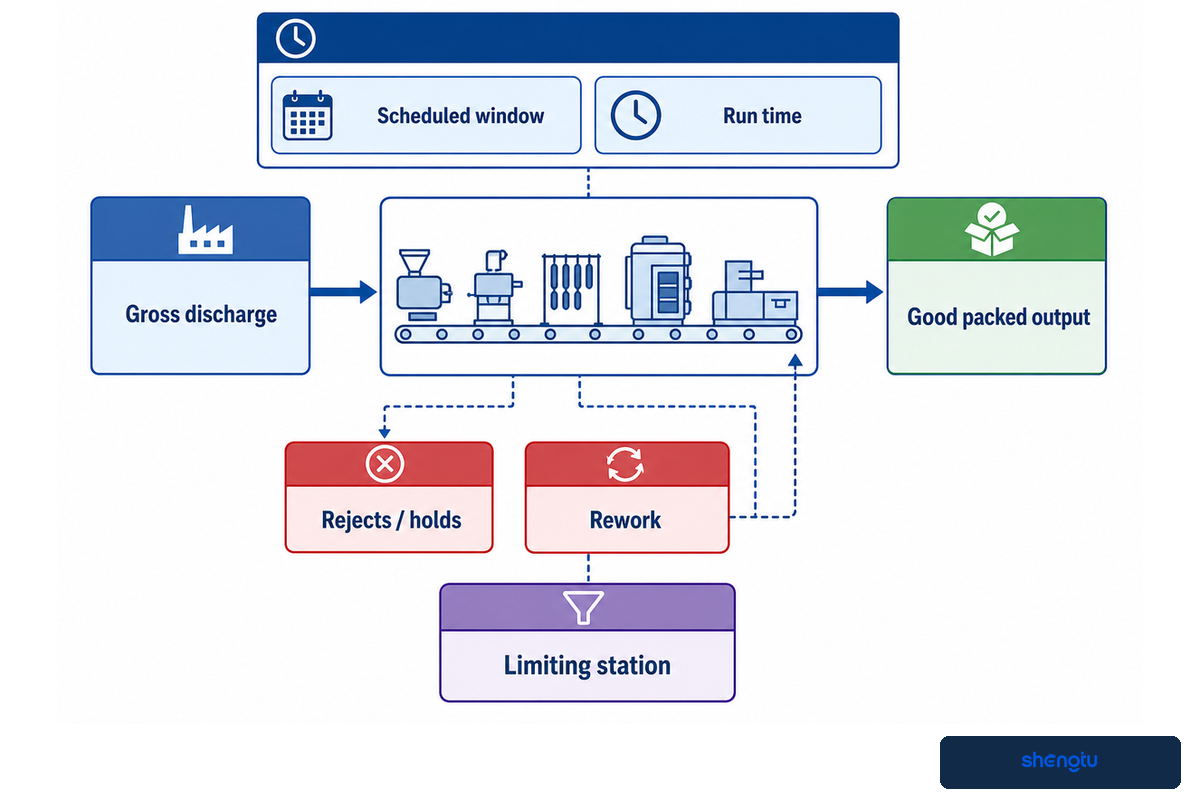
Normalize todas as propostas pela quantidade de produto embalado aprovado durante a mesma janela de observação declarada. Documente o mix de produtos, a receita e a condição de entrada, qualidade e identificação, rejeições, retrabalho, trocas de produto, higienização, restrições de embalagem e a estação limitante. Uma capacidade nominal, uma taxa demonstrada por pouco tempo e o produto embalado aprovado após aplicação das regras acordadas de qualidade, identificação, perdas e tempo são três classes distintas de evidências.
Teste da capacidade nominal à produção comercializável
| Campo do registro | Unidade / declaração exigida | Evidência do teste em fábrica | Risco de comparação |
|---|---|---|---|
| Identificação do produto | SKU/categoria identificada e limites da formulação | Material de teste aprovado e especificação | Produtos diferentes comparados como se fossem iguais |
| Condição de entrada | Temperatura, estado das partículas/peças e recipiente | Verificações de recebimento e registro da batelada | Alimentação fácil substituída pela alimentação real |
| Combinação de produtos | % por SKU e sequência de produção | Mix acompanhado ou resultado limitado a um único SKU | O SKU mais rápido vira o destaque |
| Janela programada | Minutos de operação e regra de início/parada | Registro de teste com marcação de horário | Taxa de pico extrapolada para 8 horas |
| Tempo de operação | Minutos dentro do estado operacional acordado | Histórico de estados/alarmes | Tempo de parada excluído sem registro |
| Descarga bruta | kg/h e unidades/min em um limite identificado | Registro calibrado de massa/contagem | Produção da enchedora apresentada como produção da linha |
| Produção embalada aprovada | kg e embalagens aprovados durante a janela | Reconciliação de qualidade e embalagens assinada | Produto em processo não inspecionado contado como comercializável |
| Rejeições / retenções | kg, unidades, motivo e encaminhamento | Registro de rejeições e reconciliação física | Perdas desaparecem da taxa |
| Retrabalho | kg, trajeto, passagens repetidas e status | Registro de retrabalho vinculado ao lote | A mesma massa contada duas vezes |
| Troca de produto | SKU de origem/destino, minutos e regra para o primeiro produto aprovado | Troca cronometrada com aprovação da primeira unidade | Demanda de um dia com mix de produtos calculada como uma longa campanha |
| Recuperação da higienização | Minutos desde a parada até a liberação pré-operacional | Acesso e sequência de liberação acompanhados | Disponibilidade diária superestimada |
| Estação limitante | Restrição identificada e sinal observado de fila/parada | Registro sincronizado das estações | Motor mais potente ou máquina mais rápida confundidos com capacidade |
Use três níveis de evidência: a capacidade nominal é a classificação de um componente; a taxa demonstrada corresponde a um produto e uma janela identificados; a produção comercializável é o produto embalado aprovado após aplicação das regras acordadas de qualidade, identificação, perdas e tempo. Cada nível exige registros adicionais.
O resumo público da ISO 22400-2 reforça a disciplina na definição de métricas ao descrever indicadores de manufatura por meio de sua fórmula, elementos, comportamento temporal, unidade ou dimensão e método de produção aplicável. O registro deste artigo não é uma fórmula ISO. Ele aplica a lição mais simples de que um percentual ou valor em kg/h não pode ser usado até que sejam declarados seu numerador, denominador, período de medição e limite do processo.
Um estudo universitário de 2022 relatou uma eficácia global inicial dos equipamentos de 60,479% para três enchedoras de linguiça. O trabalho utilizou 4 semanas de dados primários e 4 anos de histórico. É um exemplo metodológico valioso, mas não é uma meta, um resultado de linha completa nem algo transferível para outro produto, sistema de embalagem ou fábrica.
Resumo das evidências: o valor de 60,479% corresponde a 3 enchedoras, 4 semanas de observação primária e 4 anos de contexto histórico. Preservar essas quatro dimensões é justamente o motivo pelo qual o resultado não pode se tornar uma referência universal para linhas de linguiça. Deve-se exigir que cada proponente apresente sua própria fórmula, unidade, janela de tempo e limite do processo.
Verifique cada interface mecânica, de processo e de controle
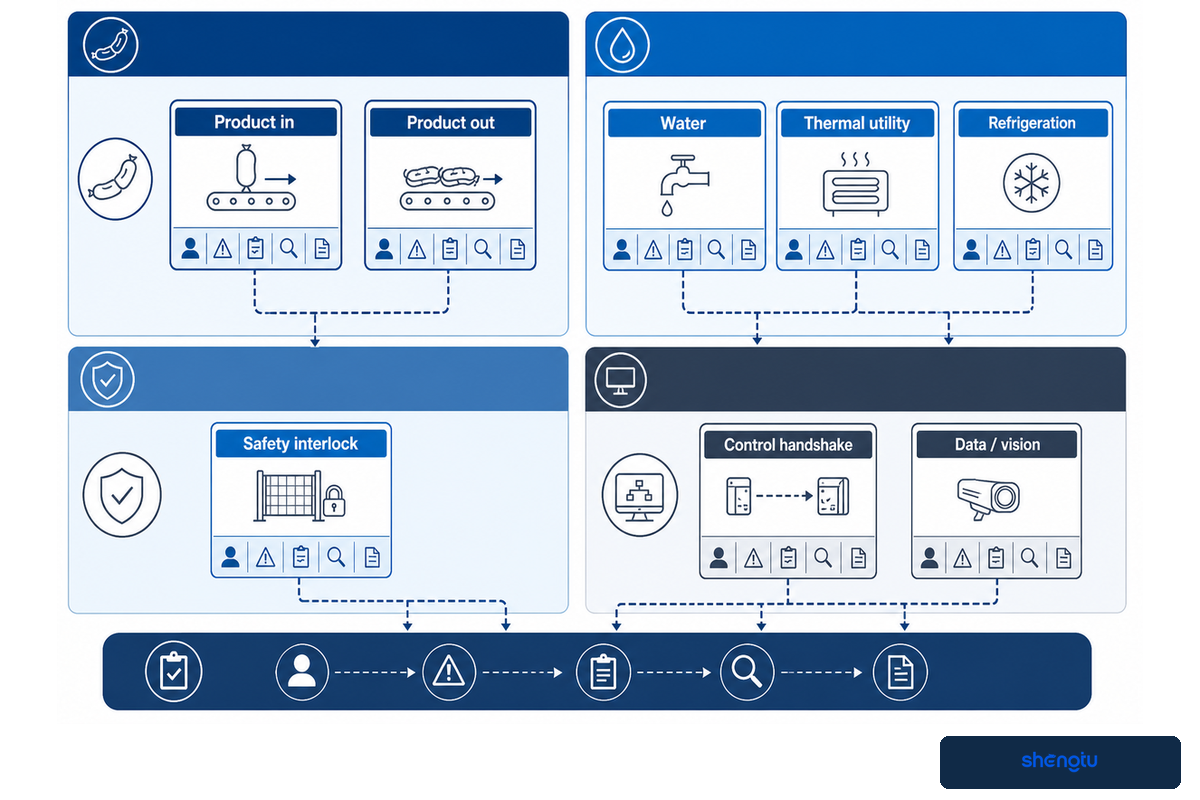
Uma interface só está definida quando seu valor, ponto de conexão, responsável, comportamento em caso de falha, método de teste e registro de aceitação estão identificados. As utilidades industriais, transferências de produto, circuitos de segurança, receitas, protocolos, direitos sobre os dados, alarmes, visão computacional e responsabilidade por atualizações precisam ser projetados em conjunto. Deixar isso para o comissionamento transforma a ambiguidade de escopo em atraso na fábrica.
Verificação de aceitação e fechamento de interfaces
| Interface | Valor / limite a declarar | Comportamento em caso de falha | Evidência de aceitação |
|---|---|---|---|
| Entrada do produto | Estado, temperatura, recipiente, taxa e sinal do lote | Reter, rejeitar ou parar de forma controlada | Teste com alimentação representativa |
| Saída do produto | Estado, taxa, orientação e pulmão aprovados | Acumular, desviar ou parar o equipamento a montante | Teste com bloqueio a jusante |
| Água | Qualidade, pressão, fluxo, temperatura e ponto de conexão | Alarme e encaminhamento seguro do processo | Demanda medida em 1 condição operacional acordada |
| Drenagem | Vazão de pico, sólidos, temperatura, espaço livre e conexão | Sem transbordamento ou refluxo sem controle | Observação da descarga durante a limpeza |
| Utilidade térmica | Carga térmica e qualidade do vapor/água quente/eletricidade | Interrupção/retenção controlada do ciclo | Teste com a maior carga planejada |
| Refrigeração | Meio, condições de fornecimento/retorno e carga térmica | Alarme, retenção e encaminhamento do produto | Operação com carga de resfriamento definida |
| Ar comprimido | Qualidade, pressão, fluxo e classificação de contato | Parada segura; nenhum atuador permanece em estado sem controle | Teste de recuperação em baixa pressão |
| Eletricidade | Tensão, frequência, carga, painel e isolamento | Reinício definido após perda de energia | Teste de carga e restauração |
| Intertravamento de segurança | Dispositivo, perigo protegido e responsável pela redefinição | Estado seguro sem reinício inesperado | Teste de causa e efeito |
| Handshake de controle | Estados e protocolo de pronto/em operação/bloqueado/falha | Retenção e reinício coordenados | Testes normal e de 3 estados anormais |
| Dados / visão computacional | Registro, imagem, rótulo, retenção, responsável e exportação | Alternativa local e lacuna auditável | Conjunto de desafios e teste de recuperação de dados |
| Atualização remota / OTA | Autorização, versão, backup, reversão e limite de rede | Continuar com segurança ou parar em um estado definido | Ensaio de atualização autorizada e reversão |
A Shandong Shengtu Bufan Intelligent Technology Co., Ltd. afirma que seu escopo abrange pesquisa, fabricação e integração digital de plantas industriais completas para máquinas de alimentos. O material da empresa fornecido informa que ela fabrica seus próprios equipamentos e oferece a plataforma STUnit, caixas de controle low-code, gateways multiprotocolo, visão YOLO, algoritmos de borda, atualizações OTA independentes, integração de linhas e integração digital de TI/TO. Essas são declarações de capacidade feitas pela própria empresa. Não há evidências de taxa, precisão, economia ou conformidade de uma linha específica.
O mesmo material lista mais de 100 projetos de P&D, mais de 100 direitos autorais de software, 7 patentes, ISO9001, ISO27001, DCMM Level-2 e os status de PME SRDI e Empresa Gazela. A área de compras deve confirmar a validade atual, o escopo, o órgão emissor e a relevância para a proposta dos certificados. Saiba mais sobre as capacidades da Shengtu em máquinas de alimentos e integração digital.
Uma análise de 2025 situa as tecnologias maduras de curto prazo para a indústria da carne em torno dos TRLs 7-9 e inclui rastreabilidade pela Internet das Coisas e inspeções visuais com inteligência artificial. Isso oferece base para uma discussão mais criteriosa sobre interfaces tecnológicas, sem prever que toda planta industrial deva implementar todos esses elementos. Cada função digital ainda exige um caso de uso, limite de segurança, responsável pelos dados e teste de falha.
Resumo das evidências: um registro de 12 linhas fornece mais informações do que o termo “linha inteligente”, pois cada linha representa um limite físico ou digital, um responsável e um teste. Para os controles, teste pelo menos os estados pronto, em operação, bloqueado e falha; para a atualização, demonstre o backup e a reversão.
Transforme a base em um plano de aceitação em fábrica
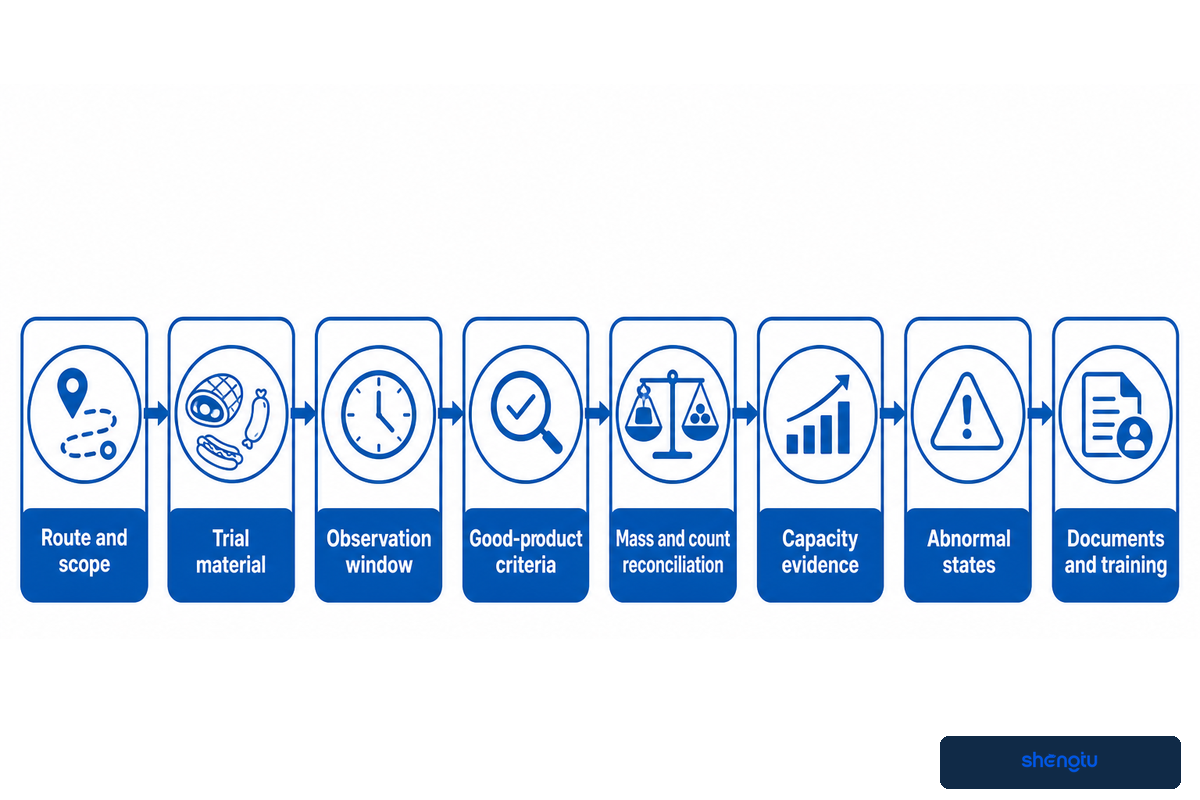
Um plano de aceitação em fábrica deve transformar o trajeto do produto, a base da linha, as regras de qualidade, os controles de higiene, o registro de produção e o cadastro de interfaces em testes acompanhados, com critérios de aprovação/reprovação. Antes da fabricação do equipamento, e não depois de uma demonstração sem carga, o plano deve definir o material de teste, a duração, a medição, os registros, os desvios, as regras de novo teste e os responsáveis pelos itens em aberto.
A IEC 62381:2024 fornece terminologia comum para testes de aceitação em fábrica, integração, aceitação em campo e integração em campo de sistemas de automação para a indústria de processos. Esse escopo dá suporte às evidências do sistema de controle. Ele não comprova a produção embalada da linha completa, a validação do processo cárneo, a recuperação da higienização nem a conformidade regulatória local.
Lista de verificação de aceitação em fábrica para um projeto de linguiça, presunto ou cachorro-quente
- Trajeto e escopo: defina o SKU de teste, a identificação do produto, o trajeto da tripa/acabamento, as estações incluídas, os desvios e as exclusões.
- Material de teste: informe a quantidade, a condição no recebimento, o controle da formulação, a tripa, o material de embalagem e o fornecedor de cada item.
- Janela de observação: inclua a definição do aquecimento inicial, início, parada, pausas planejadas e duração, como 120 minutos. Este exemplo não significa que uma duração de 120 minutos seja adequada para todos os projetos.
- Critérios para produto aprovado: descreva os requisitos físicos, de identificação, térmicos, sensoriais/de qualidade, da embalagem, do rótulo e de liberação.
- Reconciliação de massa e contagem: registre recebimentos, produto em processo, produção aprovada, retenções, rejeições, retrabalho e material restante.
- Evidências de capacidade: registre kg/h e unidades/min na estação limitante e no acondicionamento final aprovado, usando o mesmo período de medição.
- Troca de produto: acompanhe pelo menos 1 troca acordada entre produtos, a regra para o primeiro produto aprovado, as ferramentas, o tempo, a purga/limpeza e os ajustes mantidos.
- Acesso para higienização: demonstre a desmontagem, drenagem, alcance da limpeza, remontagem e liberação pré-operacional conforme o escopo contratado.
- Estados anormais: teste a descarga bloqueada, utilidade em baixa condição, falha de sensor, recipiente de rejeitos cheio, parada de emergência e recuperação de energia/rede.
- Rastreabilidade e dados: vincule receita/versão, lote, alarmes, inspeções, rejeições e registros das embalagens para comprovar exportação, retenção e titularidade.
- Use handshakes para testar o encaixe mecânico, a transferência do produto, a carga térmica das utilidades, os circuitos de segurança e os sinais de controle com sistemas adjacentes ou simuladores.
- Documentos e treinamento: confira desenhos, cronogramas de utilidades, registros de riscos, peças, backups, manuais e treinamento por função.
- Lista de pendências: designe um responsável para cada item em aberto e inclua para cada um uma data de conclusão, evidência de fechamento, impacto no envio e decisão sobre novo teste.
- Limites da aceitação na planta: inclua apenas o que possa ser verificado com utilidades reais, condições do ambiente, equipamentos a montante/a jusante e equipe da planta industrial.
Para estabelecimentos nos EUA, o 9 CFR 417.4 ilustra a obrigação separada do comprador: o estabelecimento valida e verifica seu plano HACCP e o reavalia quando mudanças, como formulação, sistemas de processamento, volume de produção ou embalagem, podem afetar a análise de perigos ou o plano. Um FAT de automação bem-sucedido não elimina essa obrigação.
Com o pacote de evidências completo, use a solução para linha de linguiça / presunto / cachorro-quente para definir a configuração, os cronogramas de utilidades, o escopo, a entrega e a cotação. As equipes também podem enviar um briefing do trajeto do produto e dos critérios de aceitação para garantir que as respostas considerem os mesmos limites.
Abrir o briefing do projeto da linha
Resumo das evidências: Um teste de produto de 120 minutos, 1 troca de produto acompanhada e 6 testes de estados anormais não constituem evidências até que o produto, os limites de aprovação/reprovação, o tratamento do tempo, os instrumentos de medição, a autoridade de aprovação e as regras de novo teste estejam definidos e acordados por todas as partes. A quantidade de testes gera evidências; não substitui um processo de produto validado nem a aceitação na planta.
Perguntas frequentes
Do que é feita a linguiça do cachorro-quente?
O cachorro-quente geralmente é um produto cárneo finamente cominuído ou emulsificado, elaborado conforme uma formulação definida e a identidade do produto específica do mercado.
Os componentes cárneos, ingredientes e termos de rotulagem permitidos dependem da receita e da jurisdição. Para planejar a linha, a estrutura física é importante: o processo normalmente inclui redução controlada de tamanho, mistura ou emulsificação, embutimento ou moldagem, processamento térmico, resfriamento e embalagem. Nos Estados Unidos, o 9 CFR 319.180 estabelece requisitos de identidade pertinentes. A norma deve ser consultada para o produto específico; este guia não substitui a análise da formulação ou do rótulo.
Uma linha de linguiça permite personalização?
Sim, quando “personalização” é traduzida em limites de produto, processo, interface e aceitação.
Defina as famílias de produtos, o trajeto da tripa, a faixa de diâmetros, a embalagem desejada, o método de higienização, as utilidades industriais, o protocolo de controle, os pontos de inspeção, as regras de troca de produto e a medição da produção aprovada antes de solicitar ao fornecedor uma proposta de equipamentos. Um desenho personalizado, por si só, não define o processo. A página comercial é responsável pela configuração final e pela cotação; este guia explica quais evidências o comprador deve preparar primeiro.
Quais formatos de embalagem são usados após a produção de linguiça ou cachorro-quente?
O formato depende do estado do produto, do sistema de vida útil, do acabamento com ou sem tripa, da unidade de venda e do plano de cadeia fria.
Os trajetos podem incluir sacos a granel, bandejas, embalagens a vácuo, embalagens termoformadas ou outro sistema validado. A decisão sobre a linha de produção não se resume à máquina de embalagem. Acumulação, orientação, quantidade por porção, condição da superfície, verificações de materiais estranhos ou por visão computacional, verificação da selagem, codificação, embalagem secundária e transferências para refrigeração devem corresponder ao produto final aprovado e ao registro de liberação.
A escolha da tripa altera os equipamentos a jusante?
Sim, a tripa pode alterar o suporte durante o cozimento, o resfriamento, o descascamento, a inspeção e a apresentação na embalagem.
Confirme o material, o calibre, se é comestível ou removível, a compatibilidade com o processo e o método de troca por meio de testes representativos.
Como comparar as alegações de capacidade de dois fornecedores?
Normalize as duas propostas pelo mesmo produto aprovado, embalagem e período de medição.
Use as mesmas premissas para condição de entrada, diâmetro ou massa unitária, mix de produtos, formato de embalagem, tempo programado, troca de produto e higienização. Pergunte o que foi demonstrado, por quanto tempo, onde estava a estação limitante, como foram contabilizados rejeições e retrabalho e se a embalagem a jusante estava disponível. Se essas premissas forem diferentes, os números em destaque ainda não são comparáveis.
Que informações o comprador deve preparar antes de solicitar uma proposta?
Prepare o trajeto do produto, a base operacional, as interfaces da planta e os critérios de aceitação.
Inclua receitas ou descrições físicas dos produtos, formatos de embalagem, janela de produção desejada, utilidades industriais, layout, zoneamento higiênico, requisitos de controle, material de teste, exclusões conhecidas e funções responsáveis pela aprovação.
Por que escrevemos este guia
As ofertas de equipamentos dominam os resultados de busca sobre este tema. Enquanto isso, os compradores precisam separar os trajetos dos produtos, definir a produção comercializável e redefinir as interfaces como critérios de aceitação. As comparações continuam pouco confiáveis até que os compradores definam uma base comum de planejamento. Este artigo preenche essa lacuna sem substituir a página da solução existente.
Os dados da empresa neste guia foram fornecidos pela Shandong Shengtu Bufan Intelligent Technology Co., Ltd.
Nota sobre pesquisa e escopo
Este guia sintetiza textos regulatórios, orientações e outros documentos. As normas são resumidas. A literatura técnica é incorporada. São incluídos exemplos limitados do setor. A Shengtu forneceu seu perfil empresarial e declarações de capacidade, claramente identificados como dados de primeira parte. Não são feitas alegações sobre resultados de clientes, produção de linhas instaladas, economia, rendimento ou conformidade. Os valores do projeto exigem testes representativos, análise jurídica local e o sistema de segurança de alimentos validado do comprador.
Referências e fontes
- 9 CFR 319.180: identidade de Frankfurter, Frank, Furter, Hotdog, Wiener e Bologna
- FAO: operações na produção de linguiça do tipo emulsificada
- Análise revisada por pares sobre materiais para tripas de linguiça
- Evidências revisadas por pares sobre trajetos de linguiças fermentadas e secas
- 9 CFR 319.104: identidades de produtos de presunto cozido
- 9 CFR 430.1: definições de pós-etapa letal
- 9 CFR 430.4: requisitos de controle para produtos RTE abrangidos
- USDA FSIS: diretriz de cozimento para produtos cárneos e avícolas
- Federal Register: revisão de 2021 da diretriz de cozimento e estabilização
- Meat Institute: orientação sobre higienização de equipamentos e projeto higiênico
- ISO 22400-2: definições e descrições de indicadores-chave de desempenho da manufatura
- University of Lima: estudo delimitado sobre eficácia global de enchedoras de linguiça
- IEC 62381:2024: testes de aceitação em fábrica e em campo de sistemas de automação
- 9 CFR 417.4: validação, verificação e reavaliação do HACCP