Связаться с компанией Shengtu Bufan

Обновлено в октябре 2026 года
Линия для колбас, ветчины и хот-догов — это последовательность операций, определяемая видом продукта и превращающая заданное мясное сырьё и ингредиенты в принятую упакованную продукцию. На некоторых предприятиях можно использовать общие ресурсы для измельчения, смешивания, термической обработки, охлаждения, контроля и упаковки. Однако свежие колбасы, эмульсионные сосиски, хот-доги без оболочки и цельномышечная ветчина требуют разных схем перемещения продукта.
Это руководство поможет вам определить схему перемещения продукта, разработать архитектуру линии, сравнить типы оболочек и продуктовые группы, а также контролировать критические точки передачи. В нём приводятся рекомендации по нормализации данных о производительности, согласованию интерфейсов и составлению программы приёмочных испытаний на заводе (FAT). Это руководство отличается от коммерческой страницы оборудования: подбор модели, окончательная конфигурация, поставка и коммерческое предложение остаются в рамках существующего решения Shengtu.
В коммерческих каталогах часто используют неструктурированные названия. В одном линия может называться «автоматическая линия для производства колбас». В другом — «линия для колбасных машин» или «линия для машин по производству колбас». Иногда в названии используют лишь выражение «машина для производства». В достаточно подробном техническом задании на переработку мяса эти вопросы рассматриваются, а также приводятся ответы на вопросы о схеме перемещения продукта и приёмке.
Определите эти пять границ до запроса перечня оборудования
- Продуктовая группа, физическая структура и предполагаемая маркировка продукта
- Схема с оболочкой, формованием, термической обработкой, охлаждением и финишной обработкой
- Принятый упакованный выпуск продукции за указанный период времени
- Гигиена, контакт после этапа уничтожения микроорганизмов и ответственность за безопасность пищевой продукции
- Механические интерфейсы, инженерные коммуникации, управление, данные и приёмка
Составьте схему перемещения продукта до выбора оборудования
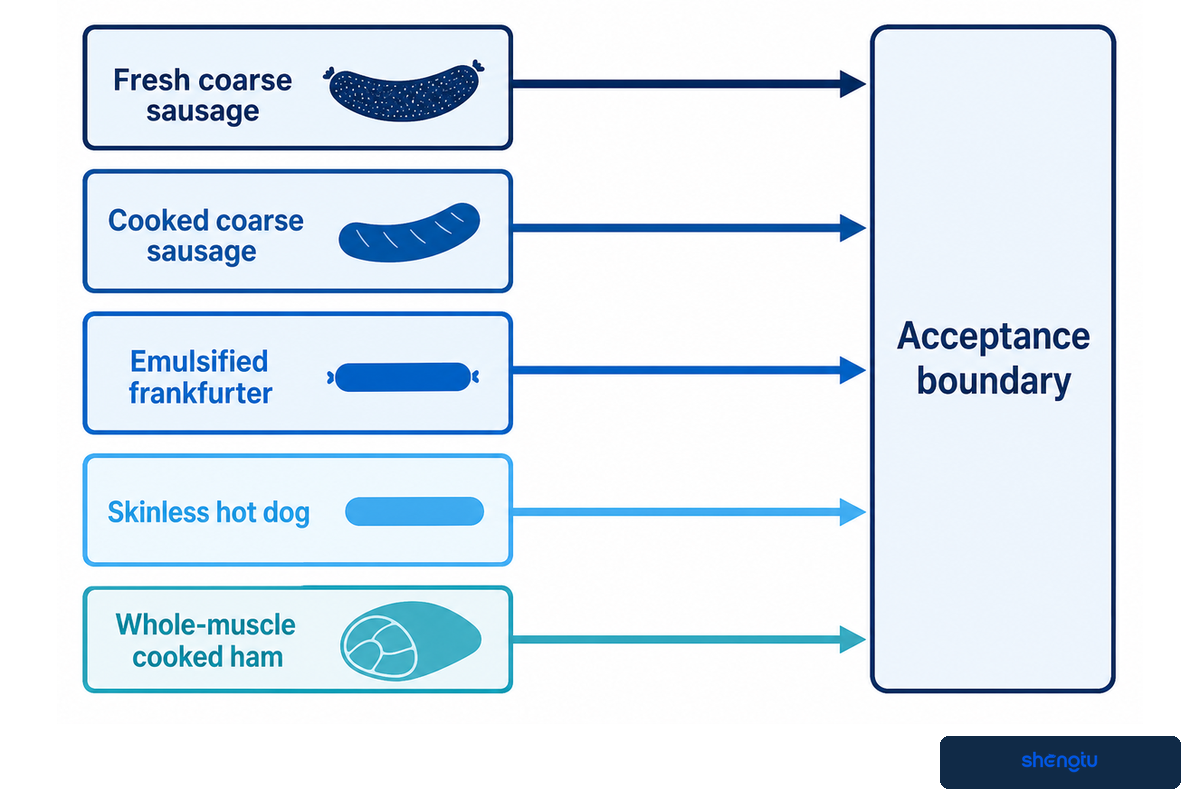
Для начала классифицируйте физическое состояние продукта, метод формования, оболочку или форму, термический режим и конечную обработку продукта. Эта граница покажет, какие участки линии могут быть общими, а какие должны быть специализированными. Она также не позволит обозначению «линия для колбас» скрыть принципиальные различия между продуктами и требованиями к валидации на предприятии.
Чем отличаются свежая колбаса и варёные хот-доги?
Свежая колбаса обычно отгружается без этапа уничтожения микроорганизмов на линии; приготовление происходит позднее, уже на месте. Формование колбасных звеньев само по себе не уничтожает микроорганизмы. Хот-дог, напротив, проходит контролируемое измельчение или эмульгирование, затем набивку или формование, термическую обработку, охлаждение и, при использовании целлюлозной оболочки, снятие оболочки. Эти различия влияют на инженерные коммуникации, техническое обслуживание, санитарную обработку, контроль, управление контактом продукта с окружающей средой и определение приемлемого выпуска продукции.
Названия оборудования для наполнения тоже различаются. Шприц для колбас может называться пневматическим наполнителем или фасовочной машиной. Машину для вязки колбас могут продавать как автоматическую вязальную или перекруточную машину; в других каталогах встречаются названия «вязальная машина для хот-догов» или «машина для формирования звеньев». Само название не всегда даёт сведения о продукте.
Рекомендации ФАО показывают, насколько чувствительным может быть процесс эмульгирования: температура фарша в куттере не должна превышать 12–14°C, а дальнейшее измельчение при температуре выше 18°C может ухудшить стабильность. Это технические примеры, а не универсальные критические пределы для всех предприятий. Определяющими остаются испытания продукта и валидированный процесс заказчика.
Правило определения границ по состоянию продукта
| Состояние продукта | Структура и формование | Оболочка / опора | Термическая обработка и финишная обработка | Граница приёмки |
|---|---|---|---|---|
| Свежая крупноизмельчённая колбаса | Фарш из измельчённого или рубленого сырья; набивка и формование звеньев | Натуральная или съедобная коллагеновая оболочка | Без термической обработки на линии, если она не указана отдельно | Наполнение, масса, звенья, температура и состояние упаковки |
| Варёная крупноизмельчённая колбаса | Видимая структура частиц; набивка и формование звеньев | Натуральная, коллагеновая или другая разрешённая оболочка | Варка/копчение, охлаждение, контроль и упаковка | Валидированный процесс, а также критерии текстуры, цвета и упаковки |
| Эмульсионная сосиска | Тонкоизмельчённый фарш; порционирование шприцем или формователем звеньев | Съедобная оболочка или схема со снятием оболочки | Варка/копчение, охлаждение и финишная обработка | Стабильность фарша, однородность изделий и принятая упакованная продукция |
| Хот-дог без оболочки | Тонкоизмельчённый фарш; формование звеньев или порций | Обычно применяется процесс с целлюлозной оболочкой, которую снимают | Варка, охлаждение, снятие оболочки, контроль, ориентация и упаковка | Целостность поверхности, потери при снятии оболочки, количество и герметичность упаковки |
| Хот-дог в съедобной оболочке | Тонкоизмельчённый фарш; набивка до заданного диаметра | Натуральная или съедобная коллагеновая оболочка | Варка/копчение, охлаждение и упаковка без снятия оболочки | Плотность при укусе, состояние оболочки, диаметр и количество в упаковке |
| Варёная колбаса большого диаметра | Грубая или тонкая структура фарша; набивка изделий большого формата | Фиброзная, пластиковая или другая заданная оболочка | Удлинённый цикл термической обработки и охлаждения; упаковка целиком или в нарезанном виде | Данные о процессе в тепловом центре продукта, диаметр и качество нарезки |
| Ветчина из цельных мышц | Цельные мышцы; инъектирование/массирование — только согласно заданию | Сетка, пакет, форма или их сочетание | Формование, варка, охлаждение, извлечение из формы и упаковка | Идентичность продукта, связность, форма, граница выхода продукции и состояние упаковки |
| Формованная / реструктурированная ветчина | Заданные куски или измельчённая фракция; сформованная масса | Форма, плёнка, сетка или заданная опора | Формование, варка, охлаждение и, возможно, нарезка | Идентичность, характеристики кусков, целостность ломтиков и маркировка |
| Нарезанный продукт после этапа уничтожения микроорганизмов | Варёный продукт, открытый для нарезки или повторной упаковки | Извлечение, вскрытие или обход защитного участка перед упаковкой | Открытие продукта, нарезка, контроль и повторная упаковка | Отдельные границы контроля контакта продукта с окружающей средой и состояния среды |
| Отдельные специализированные схемы | Ферментированные, полусухие, сухие продукты или продукты сыровяленого типа | Зависит от продукта | Основа процесса ферментации, сушки и/или посола | Специализированный план контроля опасностей, рецепта, микроклимата и валидации |
Ферментированные или высушенные продукты — это не небольшие варианты варёной схемы. В опубликованных рецензируемых исследованиях описаны продукты, изготовленные с применением посола, ферментации и сушки. Не включайте их в три основные планировочные группы, пока на предприятии не обеспечен надлежащий контроль микробиологии, влажности, времени и валидации.
Для братвурста и других свежих продуктов набивка колбас может завершаться перекруткой, клипсой или узлом. Выражения «колбаса для хот-догов» и «коммерческий хот-дог» могут размывать идентичность продукта; замените каждое из них определённой схемой производства колбас, оболочкой и конечным состоянием. Каталожное название вроде «узел для ветчины» не описывает схему перемещения продукта.
Определите также ответственность за предшествующие и последующие операции. Более широкая линейка линий для переработки мяса и птицы Shengtu охватывает эту группу оборудования, а линия для обвалки и разделки мяса на предыдущем этапе может отвечать за подготовку сырья. В техническом задании проекта нужно точно указать место подачи продукта на эту линию.
Краткие данные: по сведениям ФАО, обычный минимальный период измельчения постного мяса в куттере для получения одной эмульсии составляет 6-8 минут, а специализированная литература рассматривает ферментацию и сушку как отдельные схемы. Эти различия объясняют, почему один и тот же перечень оборудования нельзя без изменений применять для всех видов колбас, ветчины и хот-догов.
Сформируйте исходные данные для расчёта линии поставщиком
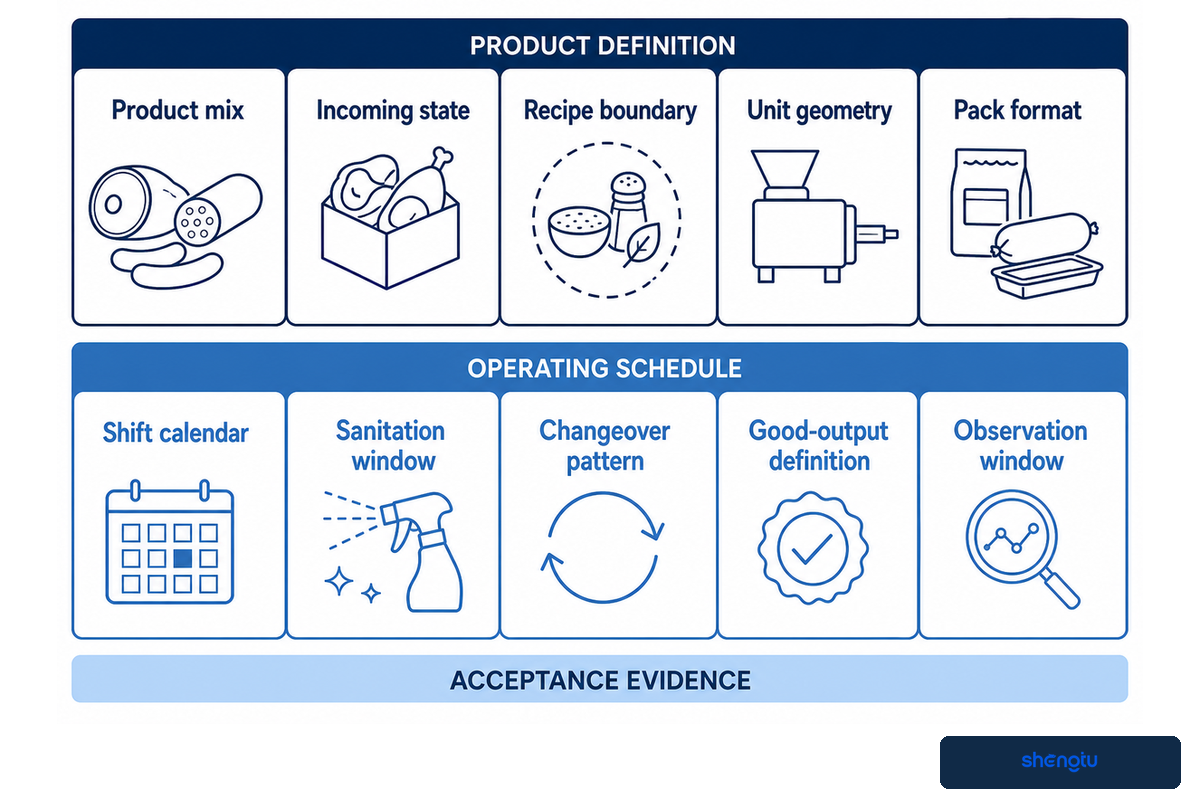
Исходные данные, достаточные для расчёта поставщиком, должны определять ассортимент продукции, состояние сырья на входе, границы технологического рецепта, тип упаковки, график работы, санитарную обработку, переналадки, принятый выпуск продукции и период испытаний. Одних килограммов в час недостаточно: без условий, определяющих режим работы оборудования, синхронизацию периодических процессов, размер буфера, наличие упаковки и сопоставимость двух предложенных линий, показатель вводит в заблуждение. В рекомендациях ФАО по выбору оборудования отмечается, что подобрать куттер с нужной производительностью и эффективностью не всегда просто; более общий вывод для планирования — определить рабочие условия и критерии приёмки, лежащие в основе любого показателя производительности.
Какое оборудование входит в линию для производства колбас?
Правильный ответ следует давать через функции, а не примерный перечень моделей. К функциям относятся измельчение замороженных блоков, помол, куттерование или эмульгирование, смешивание, вакуумная набивка, формование звеньев или клипсование, навешивание или загрузка, копчение/варка, охлаждение, снятие оболочки, контроль, взвешивание, ориентация, первичная упаковка, нанесение кода и вторичная обработка. Для каждой функции необходимо указать состояние продукта на входе и выходе, а также приёмочные испытания.
| Поле исходных данных | Что указать | На что влияет при расчёте | Скрытый риск, если поле не заполнено |
|---|---|---|---|
| Ассортимент продукции | Доля смены на каждый SKU, схему перемещения продукта и последовательность выпуска | Расчётная нагрузка и переналадки | Пиковый SKU подменяется средним годовым показателем |
| Состояние сырья на входе | Нарезка, размер частиц, замороженное/охлаждённое состояние и тара | Первый этап обработки и подготовки | Проблема неопределённого сырья перекладывается на измельчитель |
| Границы технологического рецепта | Добавление ингредиентов, вода/лёд, аллергены и правила выдержки | Масса партии, смешивание, дозирование и разделение | Номинальную партию нельзя безопасно повторить |
| Геометрия изделия | Диаметр, длина, масса и допустимые отклонения распределения | Набивка, формование звеньев, навешивание, снятие оболочки и подсчёт | Показатель кг/ч скрывает нагрузку по количеству изделий |
| Тип упаковки | Количество изделий в упаковке, масса, плёнка/лоток, газовая среда и схема укладки в короб | Ориентация, накопление и цикл упаковки | Упаковка становится реальным узким местом |
| График смены | Часы по календарю, перерывы, плановые остановки и рабочих дней в неделю | Требуемый средний принятый выпуск продукции | 480 минут по часам считаются 480 минутами работы линии |
| Время санитарной обработки | Объём разборки, мойки, осмотра, разрешения на выпуск продукции и сборки | Доступ для обслуживания и ежедневная готовность | Повышение производительности не компенсирует потерянное время на мойку |
| Порядок переналадок | Исходный и следующий SKU, частота, уровень мойки и проверки первой партии | Инструменты, технологические рецепты, буферы и график | Испытание на одном SKU скрывает потери в смешанной смене |
| Определение годного выпуска продукции | Критерии идентичности, процесса, качества, упаковки и разрешения на выпуск продукции | Принятый выпуск продукции и схема отвода брака | Весь выпуск шприца учитывается как товарная продукция |
| Период наблюдения | Продолжительность испытания, правила начала и завершения, включённые события | Достоверность данных | Кратковременный пик выдают за устойчивую производительность |
Рассмотрим реалистичный пример планирования, а не обещание производительности. В течение 8-часовой смены насчитывается 480 минут по часам. В этом примере после вычета 45 минут на санитарную обработку и разрешение на выпуск продукции, 30 минут на приём пищи, 20 минут на перерывы и 30 минут на две переналадки при смене ассортимента остаётся 355 минут. Для получения 1 800 кг принятой упакованной продукции требуется товарный поток около 5.07 кг/мин.
Показатель 5.07 кг/мин не является характеристикой машины. При доле соответствующей требованиям продукции 96 % примерно 75 кг всё равно потребуют отдельного решения; при доступности упаковки 92 % для предшествующего оборудования нужен контролируемый буфер, остановка или снижение синхронизированной скорости. Более быстрый шприц лишь перемещает очередь дальше по линии.
В исходных данных следует также указать, предназначена ли автоматизированная линия для непрерывной коммерческой эксплуатации или график в основном состоит из небольших партий. Упаковочную машину и конвейер необходимо проверять при фактическом ритме упаковки. Оборудование легко мыть только тогда, когда определены доступ, дренаж, разборка и проверка.
Для контроля качества нужно указать дефект, метод измерения, схему отвода брака и форму записи результата. Заявление о высоком качестве можно проверить только после определения пределов и выборки. Для полной кастомизации также необходимо определить объём работ и приёмку с участием заказчика.
При анализе скрытых узких мест следует проверить как минимум пять ограничений: подготовку партии, скорость шприца/формователя звеньев, время размещения в термокамере, завершение охлаждения и первичную упаковку. Периодические и непрерывные этапы одной линии должны согласовываться в пределах одного и того же интервала 355 минут. Закупки отвечают за сопоставимость, производство — за график, отдел качества — за приёмку, а инженер проекта — за материальный баланс.
Исходные данные для расчётных испытаний могут включать диаметр 22 mm, длину 120 mm, массу изделия 50 g, партию 500 kg, товарный поток 6 kg/min, 60 упаковок/min, продолжительность смены 8 hours, санитарную обработку 45 min, переналадку 30 min, температуру поступающего продукта 2–4°C, электропитание 400 V при 50 Hz, воздух 6 bar, воду 30 L/min, подключённую нагрузку 80 kW и хранение журналов 24 hours. Замените каждое значение исходными данными реального проекта.
Краткие данные: Опубликованная паспортная характеристика для 8-часовой работы не описывает производственную базу в 355 минут. Полезные показатели — принятые килограммы в минуту, изделия в минуту, килограммы в партии, циклы термокамеры за смену, процент доступности упаковки и минуты контролируемого накопления; все они должны относиться к одному ассортименту продукции и одним критериям приёмки.
Выберите тип оболочки и учтите его влияние на последующие операции
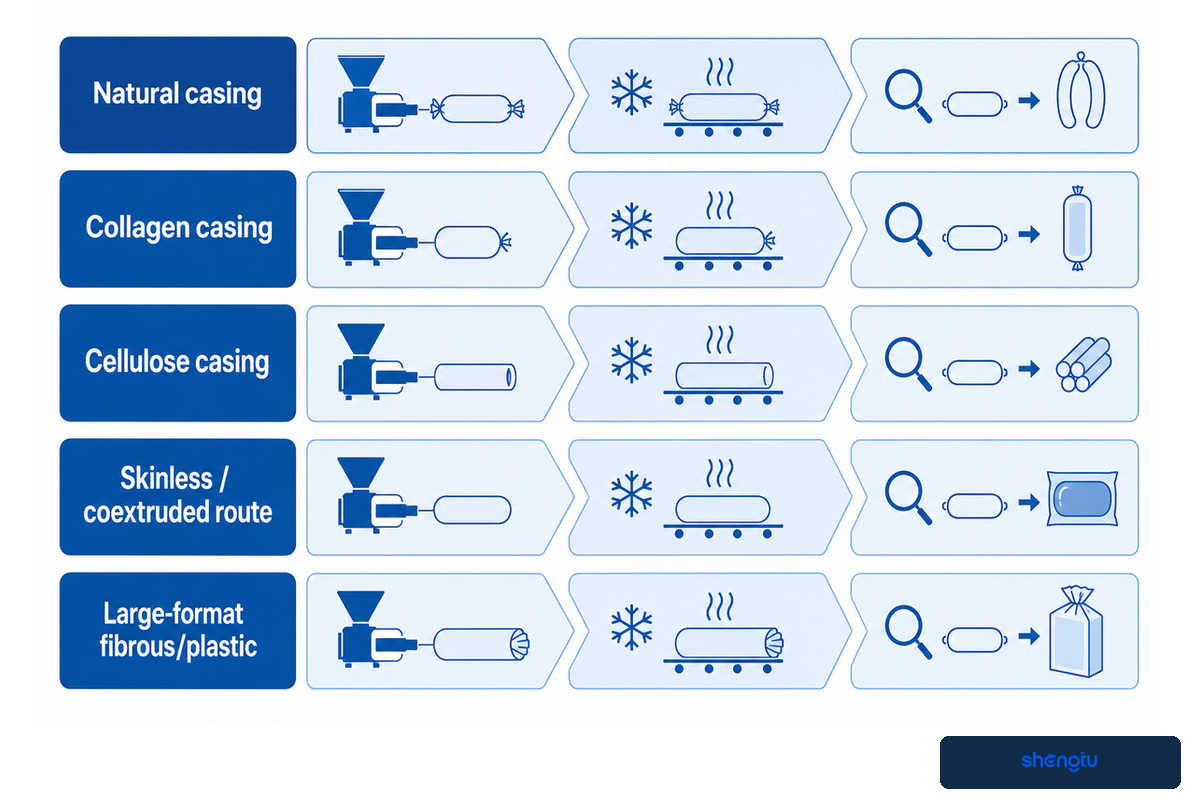
Выбор оболочки определяет схему перемещения продукта, поскольку влияет на набивку, формование звеньев и опору при термической обработке, перемещение дыма и влаги, охлаждение, снятие оболочки и внешний вид готового продукта. Уточните предполагаемую оболочку и финишную обработку до сравнения оборудования на последующих этапах; иначе на одинаковой схеме линии могут не отображаться устройство для снятия оболочки, этап контакта с окружающей средой или несовместимые условия обработки.
В рецензируемой статье оболочки рассматриваются как функциональные материалы. Рекомендации ФАО связывают выбор оболочки с размером продукта, набивкой, обработкой в термокамере и снятием оболочки. Производительность всё равно нужно подтвердить испытаниями с фактической рецептурой, оболочкой, диаметром и процессом.
| Схема перемещения продукта | Набивка / формование звеньев | Последствия для термической обработки / охлаждения | Финишная обработка и контроль | Данные о переналадке |
|---|---|---|---|---|
| Натуральная оболочка | Подготовка, изменение диаметра и реакция на формование звеньев | Проницаемость и опора, определяемые продуктом | Съедобная оболочка; визуальный контроль и проверка на разрывы | Замачивание/подготовка, цевка/инструмент и образец первой партии |
| Коллагеновая оболочка | Заданный калибр, состояние пучка оболочки и формование звеньев | Совместимость опоры и процесса с конкретным продуктом | Необходимо явно указать, съедобная оболочка или несъедобная | Класс, диаметр, натяжение и критерии разрыва |
| Целлюлозная оболочка | Набивка с высокой равномерностью и контролируемым натяжением | Формирование поверхности и охлаждение влияют на возможность снятия оболочки | Снять оболочку, обнаружить остатки, осмотреть поверхность и сориентировать продукт | Настройки устройства для снятия оболочки, потери, остатки и контроль открытого продукта |
| Схема без оболочки / коэкструзионная схема | Химия формования и оборудование входят в схему перемещения продукта | Последовательность схватывания, варки и охлаждения должна быть подтверждена | Целостность поверхности и контроль передачи продукта | Технологический рецепт, диаметр, условия схватывания и мойка |
| Фиброзная/пластиковая оболочка большого формата | Интерфейс с клипсой, сеткой или формой и давление наполнения | Более длительный путь нагрева и охлаждения теплового центра | Извлечение целого изделия или контролируемая нарезка | Испытание диаметра, клипсы, формы, извлечения из формы и нарезки |
Цепочка выглядит так: оболочка → поведение при набивке → звено или клипса → опора при загрузке → передача тепла/дыма → охлаждение → снятие оболочки или сохранение финишного покрытия → контроль → ориентация при упаковке. Приемлемые условия следует определить для каждой указанной связи. Для хот-дога диаметром 22 mm и колбасы диаметром 28 mm принадлежность к «одной группе оболочек» не подтверждает одинаковый результат набивки, варки, охлаждения или упаковки.
Промышленное оборудование для переработки пищевого сырья следует сравнивать по данным о схеме перемещения продукта, а не по тому, называет ли каталог устройство автоматической системой для производства колбас или отдельным компонентом.
Для операций, при которых готовые к употреблению продукты после этапа уничтожения микроорганизмов очищают от оболочки, нарезают или переупаковывают, определите, создают ли они контакт после этого этапа согласно применимым требованиям юрисдикции. В Соединённых Штатах 9 CFR 430.1 определяет эту границу, а 9 CFR 430.4 устанавливает варианты контроля для охватываемой продукции. Для разных схем с оболочкой классификация может отличаться; применимость требований должна определить квалифицированная группа по безопасности пищевой продукции предприятия.
Краткие данные: ФАО отмечает, что эмульгирующая мельница может повысить температуру примерно на 2,5–4,5°C и рекомендует температуру на входе ниже 10°C для описанного процесса. Поэтому нельзя рассматривать оболочку и последующую финишную обработку отдельно от состояния фарша на предыдущем этапе, тепловой нагрузки и испытаний продукта для приёмки.
Отделите схему производства ветчины от схемы производства сосисок
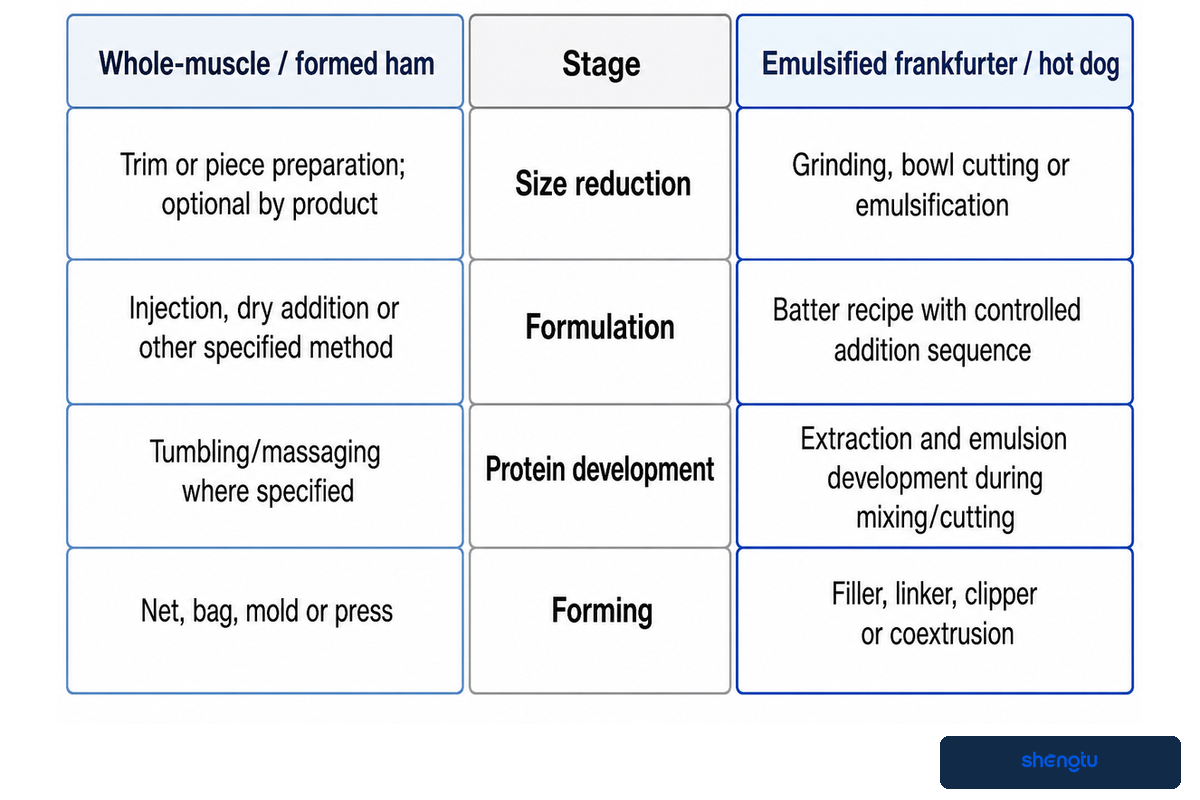
Схемы производства ветчины и сосисок могут использовать общие инженерные коммуникации, термическое оборудование или упаковочное оборудование только после определения различий в структуре продукта и этапах подготовки. Для ветчины из цельных мышц или формованной ветчины требуется определить подготовку мышц и формование; для сосисок — измельчение или эмульгирование, набивку и оболочку. Программный технологический рецепт не компенсирует отсутствие механических операций и данных о времени периодических процессов.
Можно ли выпускать колбасы, хот-доги и ветчину на одной линии?
Один проект может охватывать все три продуктовые группы, если в нём предусмотрены валидированные общие модули, продуманные обходные линии, сменные детали, специализированное оборудование для подготовки и контролируемые переналадки. Это не одна фиксированная схема. Поставщик должен обозначить каждый этап как общий, условный или специализированный и продемонстрировать выпуск самого требовательного запланированного продукта на репрезентативном сырье.
| Этап | Ветчина из цельных мышц / формованная ветчина | Эмульсионная сосиска / хот-дог | Обозначение ответственности |
|---|---|---|---|
| Приёмка сырья | Заданные мышцы или куски | Заданное постное и жирное сырьё | Общие операции — только при подходящих условиях и разделении потоков |
| Уменьшение размера | Обрезка или подготовка кусков; при необходимости — по продукту | Измельчение, куттерование или эмульгирование | Специализированный/условный этап |
| Составление рецептуры | Инъектирование, сухое внесение или другой заданный метод | Технологический рецепт фарша с контролируемой последовательностью внесения ингредиентов | Специализированная технологическая функция |
| Развитие белковой структуры | Массирование/массажирование, если предусмотрено | Экстракция белка и развитие эмульсии при смешивании/измельчении | Специализированный этап |
| Формование | Сетка, пакет, форма или пресс | Шприц, формователь звеньев, клипсатор или коэкструзия | Специализированный этап |
| Термическая обработка | Цикл зависит от геометрии загрузки и реакции теплового центра продукта | Цикл зависит от диаметра, загрузки и схемы с оболочкой | Общие операции возможны после валидации |
| Охлаждение | Важны геометрия крупного изделия и форма/опора | Важны связанные изделия, душевое охлаждение/охлаждение и возможность снятия оболочки | Общие операции возможны только при подтверждённой загрузке |
| Финишная обработка | Извлечение из формы, снятие сетки, нарезка или упаковка целого изделия | Снять оболочку или оставить её; провести контроль и ориентацию | Специализированный/условный этап |
| Упаковка | Целое изделие, стопка ломтиков или упаковка для предприятий общепита | Изделия с подсчётом, оптовая или розничная упаковка | Общие операции возможны только при совпадении типа и ритма упаковки |
Предполагаемая идентичность продукта входит в критерии принятого выпуска продукции. В Соединённых Штатах 9 CFR 319.104 различает виды варёной ветчины по содержанию белка без жира и добавленной воды. Это пример для конкретной юрисдикции, а не универсальное правило составления рецептуры. Он показывает, почему в задании на схему перемещения продукта нужно указать предполагаемый вид продукта и категорию маркировки до окончательного определения этапов инъектирования, составления рецептуры, формования и приёмки.
Линия для формованных мясных продуктов даёт полезное сравнение: общие смесители или упаковочные машины не превращают схему формования котлет в схему формования ветчины или звеньев хот-догов. Границы определяются функцией и состоянием продукта.
Краткие данные: Форма для ветчины диаметром 150 mm и сосиска диаметром 22 mm могут находиться в одном здании, но требуют совершенно разных режимов нагрева теплового центра, охлаждения, обработки и упаковки. Ключевое сравнение — не «одна термокамера», а валидированные загрузка, цикл, восстановление режима, идентичность продукта и принятый выпуск продукции для каждой продуктовой группы.
Валидируйте гигиену, термическую обработку, охлаждение и упаковку
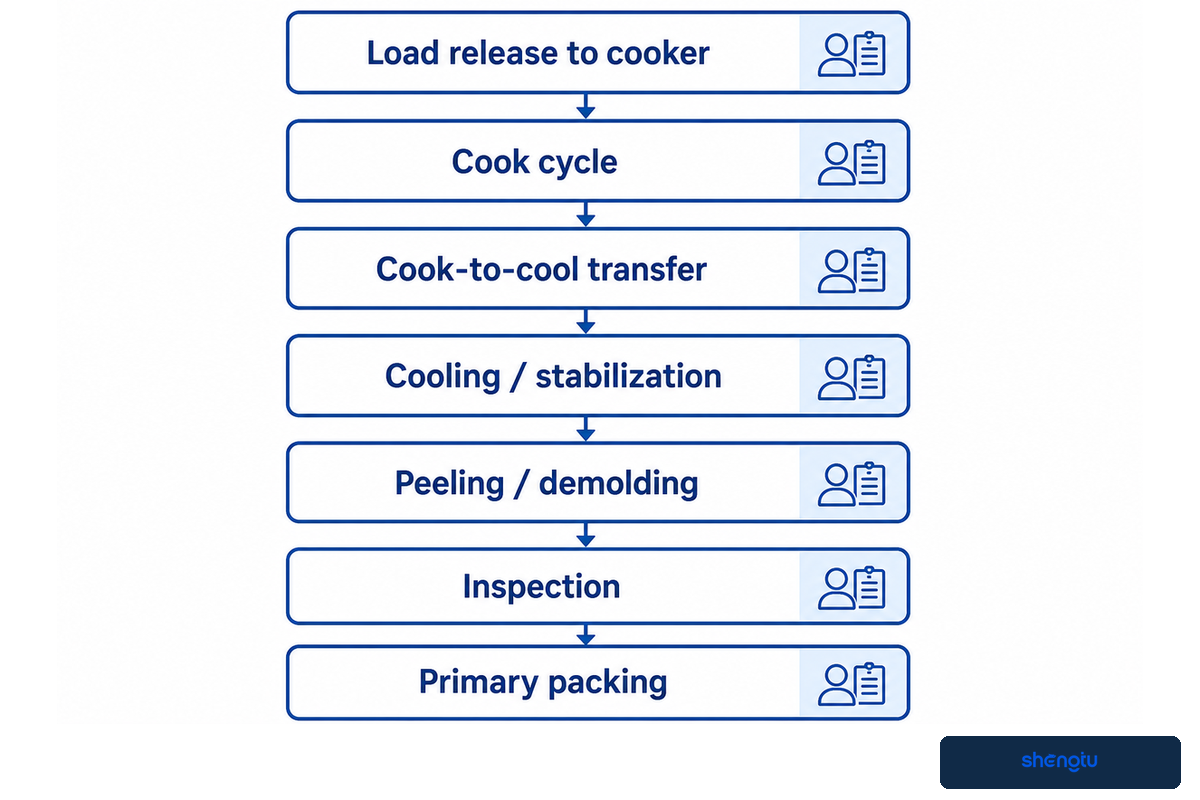
Возможности оборудования сами по себе не подтверждают валидность пищевого процесса. Заказчик должен объединить варку, охлаждение, снятие оболочки и упаковку с научным обоснованием для конкретного продукта, мониторингом, корректирующими действиями и защищённой обработкой. Паспортная характеристика термокамеры или рама из нержавеющей стали могут поддерживать эту систему, но сами по себе не подтверждают уничтожение микроорганизмов, стабилизацию продукта, гигиеническое разрешение на выпуск продукции или контроль после этапа уничтожения микроорганизмов.
Как следует задавать характеристики термокамеры?
Определите характерный продукт (размер, форма, загрузка), конфигурацию рам или тележек, массу партии продукции, стратегии управления воздушным потоком и влажностью, способы нагрева и копчения, ограничения по инженерным коммуникациям, контроль зондов и записей, доступ для мойки, настройки сигнализации и требуемые данные испытаний. Утверждённый для предприятия график, а не статья в блоге или технологический рецепт оборудования, описывает условия эксплуатации.
| Передача продукта | Какие данные необходимо определить | Типичный ответственный | Что невозможно подтвердить только оборудованием |
|---|---|---|---|
| Допуск загрузки к приготовлению | Продукт, схема загрузки, исходные условия и партия продукции | Производство и качество | Соответствие загрузки научно обоснованным данным |
| Цикл приготовления | Утверждённые параметры, расположение датчиков и запись | Группа по безопасности пищевой продукции | Уничтожение микроорганизмов для каждого варианта продукта и загрузки |
| Передача от приготовления к охлаждению | Максимальное время перехода и порядок действий при задержке | Производство и качество | Соответствие перемещения продукта подтверждённому процессу |
| Охлаждение и стабилизация | Реакция продукта, окружающая среда, время и запись | Группа по безопасности пищевой продукции | Универсальная кривая охлаждения |
| Снятие оболочки и извлечение из формы | Классификация воздействия, проверка поверхности и посторонних материалов | Качество и санитария | Достаточность контроля после этапа уничтожения микроорганизмов |
| Инспекция | Дефекты, метод испытания, отбраковка и сверка данных | Качество | Охват неизвестных опасностей или дефектов |
| Первичная упаковка | Состояние продукта, герметичность шва, газовая среда или вакуум и кодирование | Упаковка и качество | Срок годности или целостность шва для каждого типа упаковки |
| Продукция на удержании или в браке | Идентификация, физический контроль, оценка и решение о дальнейших действиях | Качество | Подтверждение того, что устройство отбраковки исключает смешивание продукции |
| Допуск после санитарной обработки | Разборка, мойка, проверка и запись предсменного контроля | Санитария и качество | Подтверждение того, что визуально чистые поверхности готовы к гигиеничной эксплуатации |
Действующие рекомендации FSIS полезны тем, что предписывают конкретному предприятию установить обоснованные пределы и параметры, а не копировать универсальный рецепт. Их не следует принимать за универсальный рецепт. В уведомлении 2021 года исключена рекомендация охлаждать продукт с 120°F до 80°F в течение 2 часов. Включать эту устаревшую рекомендацию в спецификации на закупку было бы неправильно.
Гигиеничная конструкция — это не просто «нержавеющая сталь». Поверхности могут быть шероховатыми или растрескавшимися, а также могут иметь недренируемые застойные зоны и труднодоступные места, которые сложно мыть. Уточните совместимость материалов, обработку поверхности, геометрию с самоотводом жидкости, доступ на 360 градусов там, где это требуется, разборку без инструментов или под контролем, конструкцию каркаса, пригодную для мойки, и согласованное испытание восстановления санитарного состояния.
На предприятиях США, выпускающих готовую к употреблению продукцию, 9 CFR 430 рассматривает воздействие после этапа уничтожения микроорганизмов как отдельный вопрос контроля. Возможность мойки поддерживает эту систему; за соблюдение применимого законодательства, анализ опасностей, контроль окружающей среды и валидацию отвечают квалифицированные сотрудники предприятия.
Кратко о подтверждающих данных: отменённое упрощённое правило 120→80°F / 2 часа наглядно показывает риск использования устаревших спецификаций. Критерии приёмки должны описывать продукт, геометрию загрузки, подтверждённые рабочие параметры, точность датчиков, запись охлаждения, действия при отклонениях и дальнейшую схему работы после этапа уничтожения микроорганизмов, а не опираться на историческую пару температур как на универсальное правило.
Сравнивайте предложения по подтверждённому выпуску продукции
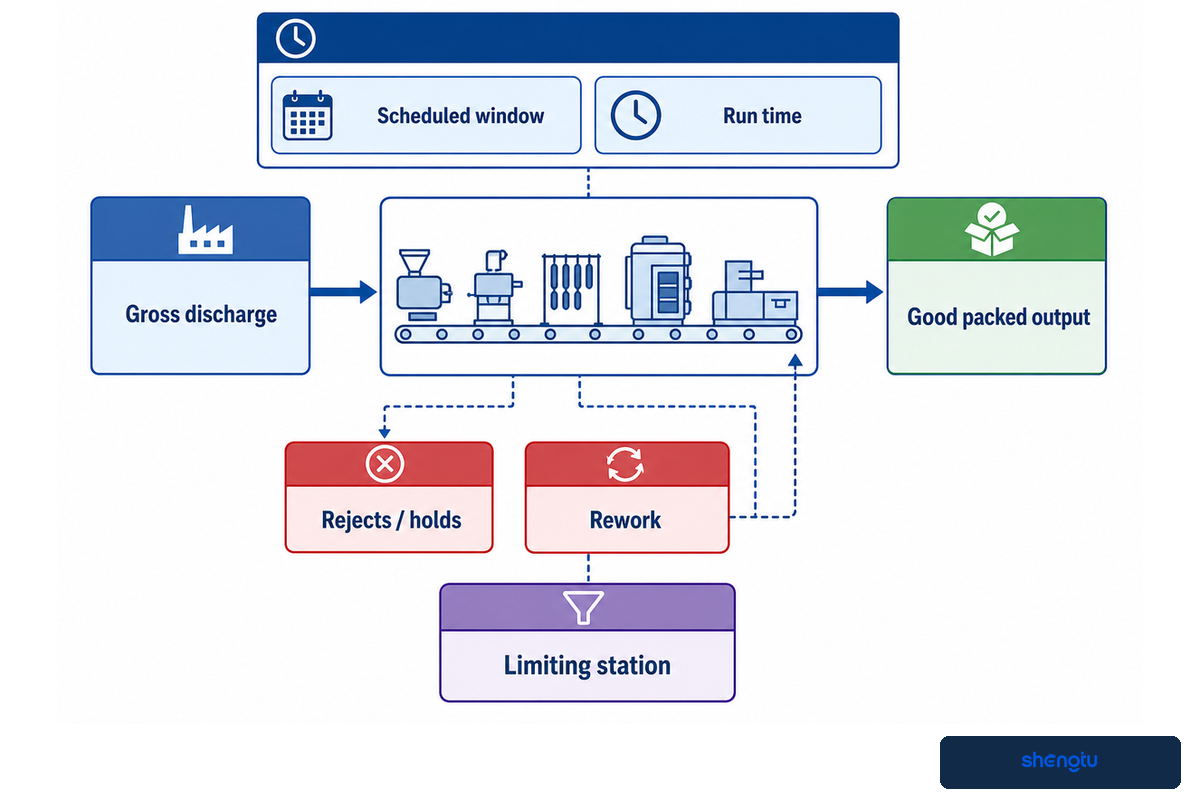
Приведите все предложения к объёму принятой упакованной продукции за один и тот же заявленный интервал наблюдения. Зафиксируйте ассортимент продуктов, технологический рецепт и исходное состояние сырья, качество и идентификацию, брак, повторную обработку, переналадки, санитарную обработку, ограничения упаковки и узкое место. Номинальная производительность по табличке, кратковременно продемонстрированная производительность и выпуск принятой упакованной продукции после применения согласованных правил качества, идентификации, потерь и времени — это три разных категории подтверждающих данных.
Проверка производительности от номинальной до товарной
| Поле учётной ведомости | Требуемая единица измерения или формулировка | Подтверждающие данные заводских испытаний | Риск при сравнении |
|---|---|---|---|
| Идентификация продукта | Наименование SKU или категории и границы состава | Утверждённый материал для испытаний и спецификация | Разные продукты сравниваются как один |
| Исходное состояние сырья | Температура, состояние частиц или кусков и тара | Входной контроль и запись о партии | Вместо реального сырья подают удобное для обработки |
| Ассортимент продукции | % по SKU и последовательности запусков | Испытание с наблюдением за ассортиментом или ограниченный результат по одному SKU | Самый быстрый SKU выдают за основной показатель |
| Запланированный интервал | Минуты по часам и правила начала и окончания | Журнал испытаний с отметками времени | Кратковременную производительность пересчитывают на 8 часов |
| Время работы | Минуты в согласованном рабочем состоянии | История состояний и сигнализаций | Время простоя незаметно исключают из расчёта |
| Общий выпуск на выходе | кг/ч и единиц/мин на заданной границе учёта | Запись массы и количества по калиброванным приборам | Производительность наполнителя называют производительностью линии |
| Выпуск годной упакованной продукции | Принятые кг и упаковки за интервал | Подписанная сверка качества и упаковок | Неосмотренную незавершённую продукцию считают товарной |
| Брак и продукция на удержании | кг, единицы, причина и решение о дальнейших действиях | Журнал брака и физическая сверка | Потери исчезают из расчёта производительности |
| Повторная обработка | кг, схема перемещения продукта, число повторных проходов и статус | Запись о повторной обработке с привязкой к партии продукции | Одна и та же масса учитывается дважды |
| Переналадка | SKU до и после переналадки, минуты и правило выпуска первой годной единицы | Переналадка с замером времени и утверждением первой единицы продукции | Спрос при частой смене продуктов оценивают как для длительного серийного выпуска |
| Восстановление санитарного состояния | Минуты от остановки до допуска после предсменного контроля | Наблюдение за доступом и последовательностью допуска | Ежедневную доступность оборудования завышают |
| Узкое место | Указанное ограничение и наблюдаемый сигнал очереди или остановки | Синхронизированный журнал работы узлов | Самый мощный двигатель или самая быстрая машина ошибочно принимаются за показатель производительности |
Используйте три уровня подтверждающих данных: номинальная производительность по табличке — это показатель отдельного компонента; продемонстрированная производительность относится к указанному продукту и интервалу; товарный выпуск — это принятая упакованная продукция после применения согласованных правил качества, идентификации, потерь и времени. Для каждого уровня нужны дополнительные записи.
Общедоступное описание ISO 22400-2 подчёркивает важность точного определения показателей: для производственных индикаторов указываются формула, элементы, временное поведение, единица или размерность и применимый метод производства. Учётная ведомость в этой статье не является формулой ISO. Здесь используется более простой принцип: процент или показатель кг/ч нельзя применять, пока не определены числитель, знаменатель, время и граница производственного процесса.
В исследовании университета за 2022 год начальная общая эффективность оборудования для трёх колбасных наполнителей составила 60,479 %. Для работы использовали первичные данные за 4 недели и историю за 4 года. Это полезный пример методики, но не целевой показатель, не результат для всей линии и не показатель, который можно переносить на другой продукт, упаковочную систему или предприятие.
Кратко о подтверждающих данных: показатель 60,479 % относится к 3 наполнителям, 4 неделям первичных наблюдений и историческим данным за 4 года. Именно учёт всех четырёх параметров не позволяет использовать результат как универсальный ориентир для колбасной линии. От каждого участника тендера следует запросить собственную формулу, единицу измерения, временной интервал и границу процесса.
Проверьте все механические, технологические интерфейсы и интерфейсы управления
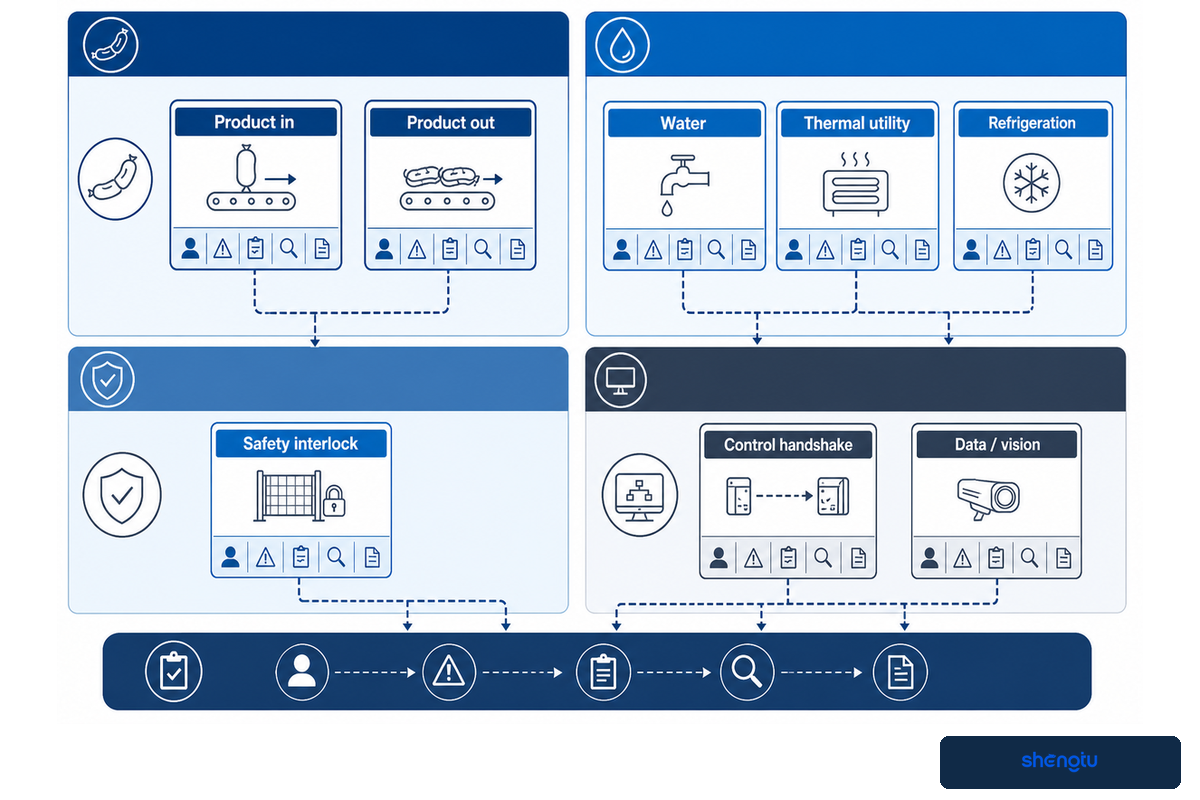
Интерфейс считается согласованным только тогда, когда определены его значение, точка подключения, ответственный, поведение при отказе, метод испытания и запись о приёмке. Инженерные коммуникации, передача продукта, цепи безопасности, технологические рецепты, протоколы, права на данные, сигнализация, техническое зрение и ответственность за обновления требуют параллельной проработки. Если отложить их до пусконаладочных работ, неясность объёма работ обернётся задержками на площадке.
Проверка согласования и приёмки интерфейсов
| Интерфейс | Значение или граница, подлежащие указанию | Поведение при отказе | Подтверждающие данные приёмки |
|---|---|---|---|
| Подача продукта | Состояние, температура, тара, производительность и сигнал партии продукции | Удержание, отбраковка или контролируемая остановка | Испытание на репрезентативной подаче |
| Выход продукта | Приемлемое состояние, производительность, ориентация и буферная зона | Накопление продукта, перенаправление или остановка предшествующего оборудования | Испытание при блокировке последующего оборудования |
| Вода | Качество, давление, расход, температура и точка подключения | Сигнализация и безопасное состояние процесса | Измеренная потребность в 1 согласованном рабочем режиме |
| Дренаж | Пиковый расход, твёрдые включения, температура, воздушный разрыв и подключение | Отсутствие неконтролируемого перелива или обратного потока | Наблюдение за сливом при мойке |
| Теплоноситель | Пара, горячей воды или электричества: расчётная нагрузка и качество | Контролируемое прерывание или удержание цикла | Испытание при максимально предусмотренной загрузке |
| Холодоснабжение | Хладагент, условия подачи и возврата, тепловая нагрузка | Сигнализация, удержание и решение о дальнейших действиях с продуктом | Испытание при заданной нагрузке на охлаждение |
| Сжатый воздух | Качество, давление, расход и классификация контакта | Безопасная остановка; отсутствие неконтролируемого состояния исполнительных механизмов | Испытание восстановления после падения давления |
| Электроснабжение | Напряжение, частота, нагрузка, шкаф и изоляция | Заданный порядок перезапуска после потери питания | Испытание нагрузки и восстановления питания |
| Блокировка безопасности | Устройство, защищаемая опасная зона и ответственный за сброс блокировки | Безопасное состояние без неожиданного перезапуска | Проверка причинно-следственных связей |
| Обмен сигналами управления | Состояния готовности, работы, блокировки и отказа, а также протокол | Согласованное удержание и возобновление работы | Обычный режим и 3 испытания нештатных состояний |
| Данные и техническое зрение | Запись, изображение, этикетка, срок хранения, ответственный и экспорт | Локальный резервный режим и документируемый пробел | Набор контрольных образцов и испытание восстановления данных |
| Удалённое обновление / OTA | Разрешение, версия, резервная копия, откат и граница сети | Безопасное продолжение работы или остановка в заданном состоянии | Репетиция разрешённого обновления и отката |
Компания Shandong Shengtu Bufan Intelligent Technology Co., Ltd. заявляет, что её сфера деятельности включает исследования, производство и цифровую интеграцию предприятий пищевой промышленности. В предоставленной справке о компании указаны оборудование собственного производства, платформа STUnit, низкокодовые блоки управления, шлюзы с поддержкой нескольких протоколов, техническое зрение YOLO, периферийные алгоритмы, автономные обновления OTA, интеграция линий и цифровая интеграция IT/OT. Это заявления компании о своих возможностях. Подтверждающие данные о производительности, точности, экономии или соответствии требованиям для конкретной линии отсутствуют.
В той же справке указаны более 100 проектов в области исследований и разработок, более 100 авторских прав на программное обеспечение, 7 патентов, ISO9001, ISO27001, DCMM Level-2, статусы SRDI SME и Gazelle Enterprise. При закупке следует проверить актуальность сертификатов, область их действия, выдавшую организацию и отношение к предложению. Подробнее о возможностях Shengtu в области пищевого оборудования и цифровой интеграции.
В обзоре 2025 года к зрелым технологиям мясной промышленности, готовым к внедрению в ближайшей перспективе, отнесены решения с уровнями готовности TRLs 7-9, а также прослеживаемость на базе интернета вещей и проверки с использованием ИИ и машинного зрения. Это даёт основание для более предметного обсуждения технологических интерфейсов, но не означает, что каждое предприятие должно внедрить все эти решения. Для каждой цифровой функции по-прежнему нужны сценарий применения, граница безопасности, владелец данных и испытание при отказе.
Кратко о подтверждающих данных: ведомость из 12 строк содержит больше конкретной информации, чем термин «умная линия», поскольку каждая строка описывает физическую или цифровую границу, ответственного и испытание. Для системы управления проверьте как минимум состояния готовности, работы, блокировки и отказа, а для пути обновления продемонстрируйте создание резервной копии и откат.
Преобразуйте исходные требования в план заводских приёмочных испытаний
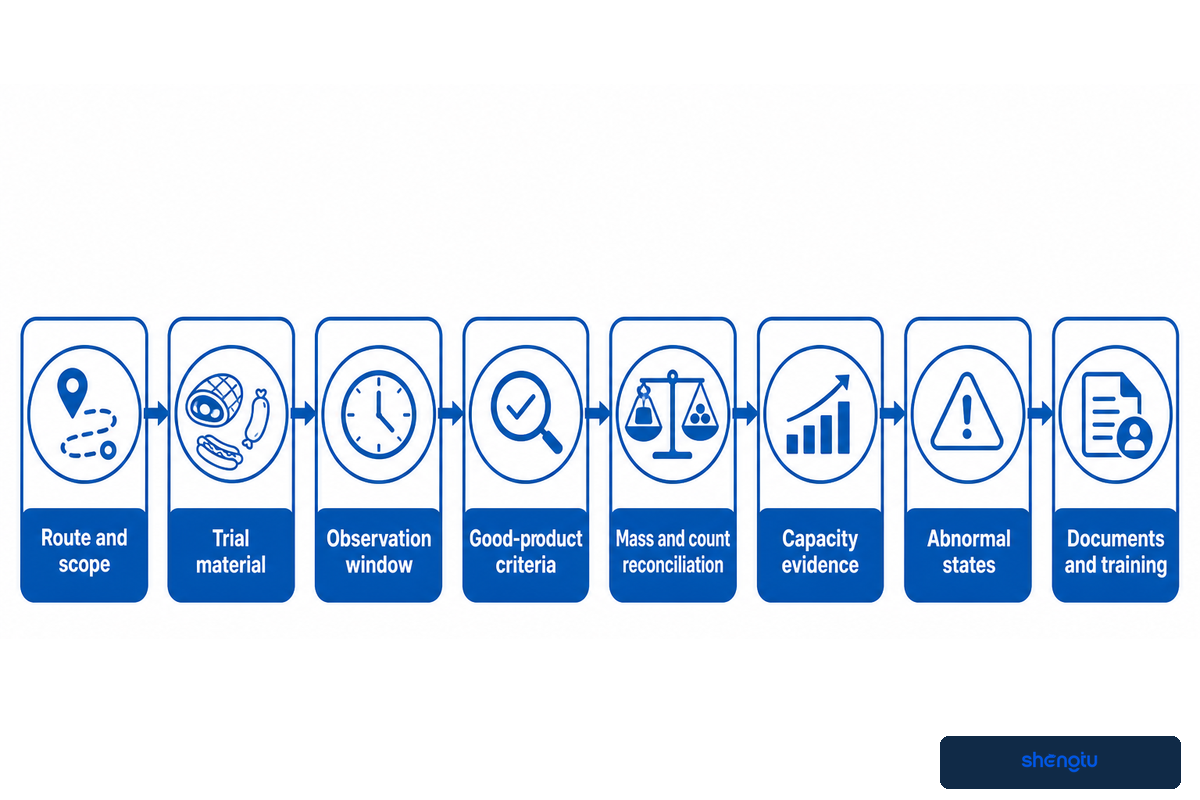
План заводских приёмочных испытаний должен преобразовать схему перемещения продукта, основу проектирования линии, правила качества, санитарные меры контроля, учётную ведомость выпуска и реестр интерфейсов в испытания с участием свидетелей и критериями прохождения или провала. До изготовления оборудования, а не после демонстрации без загрузки, в плане следует определить испытательный материал, продолжительность, измерения, записи, отклонения, правила повторных испытаний и ответственных за открытые вопросы.
IEC 62381:2024 содержит общую терминологию для заводских, интеграционных и площадочных приёмочных испытаний, а также испытаний интеграции на площадке систем автоматизации в технологической промышленности. Эта область применения помогает определить подтверждающие данные по системе управления. Она не подтверждает выпуск упакованной продукции всей линией, валидацию мясоперерабатывающего процесса, восстановление санитарного состояния или соответствие местным нормативным требованиям.
Контрольный список заводских приёмочных испытаний проекта по производству колбас, ветчины или хот-догов
- Схема и объём: определите тестовый SKU, идентификацию продукта, способ обработки оболочки или отделки, включённые узлы, байпасы и исключения.
- Испытательный материал: укажите количество, состояние при получении, контроль состава, оболочку, упаковочный материал и поставщика каждого компонента.
- Интервал наблюдения: определите прогрев, начало и окончание, запланированные паузы и продолжительность, например 120 минут. Этот пример не означает, что интервал в 120 минут подходит для каждого проекта.
- Критерии годного продукта: опишите физические характеристики, идентификацию, температурные параметры, органолептические и качественные характеристики, упаковку, этикетку и требования к допуску.
- Сверка массы и количества: зафиксируйте поступивший материал, незавершённую продукцию, принятый выпуск, продукцию на удержании, брак, повторную обработку и остатки материала.
- Данные о производительности: зафиксируйте кг/ч и единиц/мин на узком месте и на выходе принятой упакованной продукции за тот же интервал.
- Переналадка: проведите с наблюдением как минимум 1 согласованную смену продукта, зафиксируйте правило выпуска первой годной единицы, инструменты, время, продувку или мойку и сохранённые настройки.
- Доступ для санитарной обработки: продемонстрируйте разборку, отвод жидкости, доступ для мойки, сборку и допуск после предсменного контроля в соответствии с согласованным объёмом работ.
- Нештатные состояния: проверьте блокировку выгрузки, низкий уровень инженерного ресурса, отказ датчика, заполнение устройства отбраковки, аварийную остановку и восстановление после потери питания или связи.
- Прослеживаемость и данные: свяжите технологический рецепт и его версию, партию продукции, сигнализацию, результаты инспекции и записи об упаковке, чтобы подтвердить экспорт, хранение и ответственность за данные.
- Используйте обмен сигналами с соседними системами или симуляторами для проверки механической совместимости, передачи продукта, расчётной нагрузки инженерных коммуникаций, цепей безопасности и управляющих сигналов.
- Документация и обучение: сверьте чертежи, графики инженерных коммуникаций, записи по рискам, запчасти, резервные копии, руководства и обучение с учётом ролей.
- Перечень открытых вопросов: назначьте ответственного по каждому пункту, укажите срок выполнения, подтверждающие данные закрытия, влияние на отгрузку и необходимость повторного испытания.
- Границы приёмки на площадке: включите только то, что можно проверить с реальными инженерными коммуникациями, условиями помещения, предшествующим и последующим оборудованием и персоналом предприятия.
Для предприятий США 9 CFR 417.4 иллюстрирует отдельную обязанность покупателя: предприятие валидирует и проверяет свой план HACCP и пересматривает его при изменениях, например в составе продукта, системах обработки, объёме производства или упаковке, если они могут повлиять на анализ опасностей или план. Успешные заводские приёмочные испытания системы автоматизации не отменяют эту обязанность.
Подготовив комплект подтверждающих данных, используйте решение «Линия для производства колбас, ветчины и хот-догов» для определения конфигурации, графиков инженерных коммуникаций, объёма работ, сроков поставки и стоимости. Чтобы ответы соответствовали одним и тем же границам проекта, команды также могут предоставить описание схемы перемещения продукта и требований к приёмке.
Кратко о подтверждающих данных: Испытание продукта в течение 120 минут, 1 переналадка под наблюдением и 6 проверок нештатных состояний не могут считаться подтверждающими данными, пока стороны не определили и не согласовали продукт, пределы прохождения и провала, учёт времени, измерительные приборы, полномочия на утверждение результатов и правила повторных испытаний. Число испытаний помогает собрать подтверждающие данные, но не заменяет валидированный процесс для продукта или приёмку на площадке.
Часто задаваемые вопросы
Из чего делают сосиску для хот-дога?
Хот-дог обычно представляет собой мясной продукт тонкого измельчения или эмульсионного типа, изготовленный по установленному составу и с учётом идентификационных требований рынка.
Допустимые мясные компоненты, ингредиенты и обозначения на этикетке зависят от технологического рецепта и юрисдикции. При планировании линии важна физическая структура продукта: процесс обычно включает контролируемое измельчение, смешивание или эмульгирование, наполнение оболочек или формование, термообработку, охлаждение и упаковку. В США в 9 CFR 319.180 содержатся применимые требования к идентификации продукта. Их следует изучить применительно к конкретному изделию; это руководство не заменяет проверку состава или этикетки.
Можно ли адаптировать линию для производства колбас под заказ?
Да, если перевести понятие «на заказ» в конкретные требования к продукту, процессу, интерфейсам и приёмке.
До того как поставщик предложит оборудование, определите группы продуктов, способ обработки оболочки, диапазон диаметров, целевой тип упаковки, метод санитарной обработки, инженерные коммуникации, протокол системы управления, точки инспекции, правила переналадки и измерение принятого выпуска. Один лишь чертёж на заказ не определяет весь процесс. Окончательную конфигурацию и стоимость согласовывают на коммерческой странице; в этом руководстве объясняется, какие подтверждающие данные покупателю следует подготовить заранее.
Какие виды упаковки используют после производства колбас или хот-догов?
Тип упаковки зависит от состояния продукта, системы обеспечения срока годности, наличия оболочки или её снятия, единицы продажи и плана холодовой цепи.
Возможны упаковка в крупные пакеты, лотки, вакуумная упаковка, термоформованные упаковки или другая валидированная система. При выборе производственной линии важно учитывать не только упаковочную машину. Накопление продукта, ориентация, количество порций, состояние поверхности, контроль посторонних материалов или техническое зрение, проверка герметичности шва, кодирование, вторичная упаковка и передача на охлаждение должны соответствовать принятому готовому продукту и записи о его допуске.
Влияет ли выбор оболочки на оборудование последующих этапов?
Да, оболочка может влиять на поддержку продукта при приготовлении, охлаждение, снятие оболочки, инспекцию и подачу продукта на упаковку.
Подтвердите материал, калибр, съедобность или возможность снятия, совместимость с процессом и способ переналадки испытаниями на репрезентативном продукте.
Как сравнить заявления о производительности двух поставщиков?
Приведите оба предложения к одному и тому же принятому продукту, упаковке и интервалу учёта.
Используйте одинаковые исходное состояние сырья, диаметр или массу единицы, ассортимент продуктов, тип упаковки, запланированное время, предположения о переналадке и санитарной обработке. Уточните, что именно было продемонстрировано, как долго длилось испытание, где находилось узкое место, как учитывались брак и повторная обработка и была ли доступна последующая упаковка. Если эти условия отличаются, итоговые показатели пока нельзя сравнивать.
Какие сведения покупателю подготовить перед запросом предложения?
Подготовьте схему перемещения продукта, рабочую основу проекта, интерфейсы площадки и критерии приёмки.
Укажите технологические рецепты или физические характеристики продукта, типы упаковки, целевой интервал выпуска, инженерные коммуникации, компоновку, гигиеническое зонирование, требования к системе управления, испытательный материал, известные исключения и ответственных за утверждение результатов.
Зачем мы подготовили это руководство
В результатах поиска по этой теме преобладают предложения оборудования. При этом покупателям нужно различать схемы обработки продуктов, определять товарный выпуск и формулировать требования к интерфейсам как критерии приёмки. Сравнения остаются ненадёжными, пока покупатели не определят единую основу планирования. Эта статья помогает закрыть пробел в планировании, не заменяя существующую страницу решения.
Сведения о компании в этом руководстве предоставлены Shandong Shengtu Bufan Intelligent Technology Co., Ltd.
Примечание об исследовании и объёме
В этом руководстве обобщены нормативные документы, рекомендации и другие материалы. Стандарты представлены в виде краткого обзора. Учтена техническая литература. Приведены отдельные примеры из отрасли с ограниченной областью применения. Компания Shengtu предоставила свой профиль и заявления о возможностях; они явно обозначены как данные из первых рук. Заявления о результатах клиентов, выпуске установленных линий, экономии, выходе продукции или соответствии требованиям не приводятся. Значения для конкретного проекта требуют испытаний на репрезентативном продукте, проверки местных правовых требований и валидации системы безопасности пищевой продукции покупателя.
Ссылки и источники
- 9 CFR 319.180: требования к идентификации изделий Frankfurter, Frank, Furter, Hotdog, Wiener и Bologna
- FAO: операции при производстве колбас эмульсионного типа
- Рецензируемый обзор материалов для колбасных оболочек
- Рецензируемые данные о технологиях ферментированных и сушёных колбас
- 9 CFR 319.104: требования к идентификации варёной ветчины
- 9 CFR 430.1: определения для продукции после этапа уничтожения микроорганизмов
- 9 CFR 430.4: требования к контролю охватываемой готовой к употреблению продукции
- USDA FSIS: руководство по приготовлению мясных продуктов и продуктов из птицы
- Federal Register: пересмотр руководства по приготовлению и стабилизации продукции в 2021 году
- Meat Institute: рекомендации по санитарной обработке оборудования и гигиеничному проектированию
- ISO 22400-2: определения и описания производственных KPI
- Университет Лимы: ограниченное исследование эффективности колбасного наполнителя
- IEC 62381:2024: заводские и площадочные приёмочные испытания систем автоматизации
- 9 CFR 417.4: валидация, проверка и пересмотр HACCP