Hubungi Shengtu Bufan Company

Diperbarui Oktober 2026
Lini produksi sosis, ham, atau hot dog merupakan rangkaian proses khusus produk yang mengubah daging dan bahan-bahan dengan spesifikasi tertentu menjadi produk terkemas yang memenuhi kriteria penerimaan. Beberapa pabrik dapat menggunakan bersama fasilitas penggilingan, pencampuran, pengolahan termal, pendinginan, inspeksi, dan pengemasan. Namun, sosis segar, frankfurter emulsi, hot dog tanpa kulit, dan ham utuh dari potongan otot memiliki rute yang berbeda.
Panduan ini membantu Anda menetapkan rute tersebut, menyusun arsitektur lini, membandingkan jenis casing dan keluarga produk, serta mengendalikan titik serah yang penting. Panduan ini memberikan arahan untuk menyeragamkan bukti kapasitas, menuntaskan antarmuka, dan menyusun Uji Penerimaan Pabrik (FAT). Panduan ini sengaja dibedakan dari halaman peralatan komersial: pemilihan model, konfigurasi akhir, pengiriman, dan penawaran harga tetap ditangani oleh solusi Shengtu yang tersedia.
Daftar komersial umumnya menggunakan istilah yang tidak terstruktur. Ada yang menyebut lini tersebut “lini sosis otomatis”. Daftar lain mungkin menyebutnya lini “mesin sosis” atau “mesin pembuat sosis”. Terkadang istilah yang digunakan sesederhana label “mesin pembuat”. Uraian kebutuhan pengolahan daging yang cukup terperinci dapat mengatasi masalah ini serta menjawab pertanyaan tentang rute dan penerimaan.
Tetapkan lima batasan ini sebelum meminta daftar mesin
- Keluarga produk, struktur fisik, dan identitas label yang dituju
- Rute casing, pembentukan, pengolahan termal, pendinginan, dan penyelesaian
- Hasil produk terkemas yang diterima dalam jangka waktu tertentu
- Higiene, paparan pascapembunuhan patogen, dan penanggung jawab keamanan pangan
- Antarmuka mekanis, utilitas, kontrol, data, dan penerimaan
Petakan Rute Produk Sebelum Memilih Peralatan
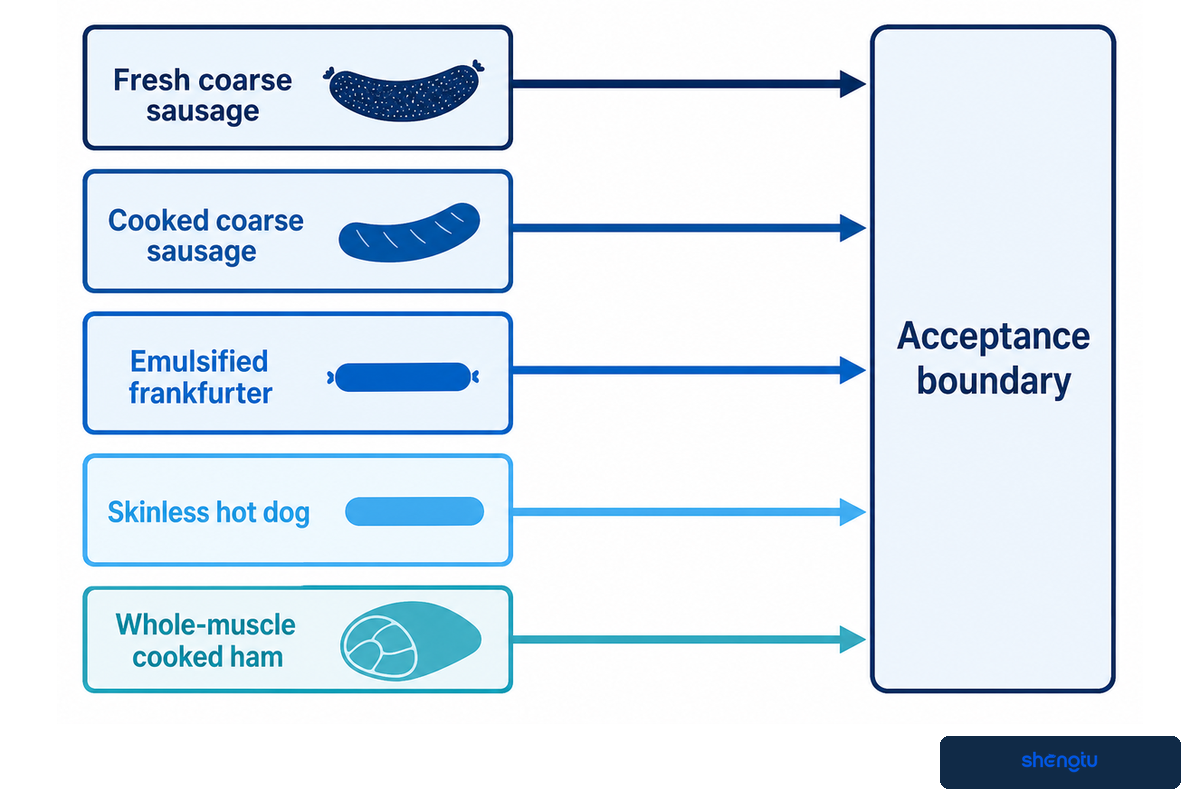
Pertama, klasifikasikan kondisi fisik produk, metode pembentukan, casing atau cetakan, kondisi termal, dan hasil akhir produk. Batasan ini menunjukkan bagian lini mana yang dapat digunakan bersama dan mana yang harus dibuat khusus. Langkah ini juga mencegah label “lini sosis” menyamarkan perbedaan mendasar antarproduk dan kebutuhan validasi di pabrik.
Apa perbedaan proses sosis segar dan hot dog matang?
Sosis segar biasanya dikirim tanpa tahap pembunuhan patogen yang menjadi tanggung jawab lini, sehingga pemasakan dilakukan kemudian di lokasi lain; pengaitan sosis hanya merupakan tahap pembentukan, bukan pembunuhan patogen. Sebaliknya, hot dog melewati rute pengecilan ukuran atau emulsifikasi yang terkendali, lalu pengisian atau pembentukan, pengolahan termal, pendinginan, dan pengupasan jika menggunakan casing selulosa. Perubahan ini berdampak pada utilitas, pemeliharaan, sanitasi, inspeksi, pengendalian paparan, serta definisi hasil yang dapat diterima.
Istilah untuk proses pengisian juga beragam. Mesin pengisi sosis dapat disebut pengisi sosis pneumatik atau mesin pengisian. Mesin pengikat sosis dapat dipasarkan sebagai mesin pengikat sosis otomatis atau mesin pemuntir; daftar lain mungkin menggunakan istilah pengait hot dog atau pembuat tautan sosis. Nama mesin tidak selalu menjelaskan informasi produk.
Panduan FAO menunjukkan betapa sensitifnya rute emulsi: suhu campuran pemotong yang disarankan tidak lebih dari 12–14°C, dan pemotongan berlanjut hingga melewati 18°C dapat menyebabkan stabilitas yang buruk. Angka tersebut merupakan contoh teknis, bukan batas kritis universal bagi pabrik. Uji produk dan proses tervalidasi milik pembeli tetap menjadi acuan utama.
Aturan Batasan: Dahulukan Kondisi Produk
| Kondisi produk | Struktur dan pembentukan | Casing / penyangga | Rute termal dan penyelesaian | Batas penerimaan |
|---|---|---|---|---|
| Sosis kasar segar | Campuran giling atau cincang; diisi dan dikaitkan | Casing alami atau kolagen yang dapat dimakan | Tidak ada pemasakan yang ditangani lini, kecuali ditentukan secara terpisah | Pengisian, bobot, pengaitan, suhu, dan kondisi kemasan |
| Sosis kasar matang | Struktur dengan partikel yang terlihat; diisi dan dikaitkan | Casing alami, kolagen, atau casing lain yang disetujui | Masak/asap, dinginkan, inspeksi, dan kemas | Proses tervalidasi beserta kriteria tekstur, warna, dan kemasan |
| Frankfurter emulsi | Adonan halus; dibagi porsinya oleh mesin pengisi/pengait | Rute dengan casing yang dapat dimakan atau dikupas | Masak/asap, dinginkan, dan selesaikan | Stabilitas adonan, keseragaman unit, dan produk terkemas yang diterima |
| Hot dog tanpa kulit | Adonan halus; dikaitkan atau dibagi porsinya | Biasanya melalui proses dengan casing selulosa yang dapat dikupas | Masak, dinginkan, kupas, inspeksi, atur orientasi, dan kemas | Keutuhan permukaan, kehilangan saat pengupasan, jumlah, dan kriteria penerimaan segel |
| Hot dog bercasing yang dapat dimakan | Adonan halus; diisi hingga diameter terkendali | Casing alami atau kolagen yang dapat dimakan | Masak/asap, dinginkan, dan kemas tanpa pengupasan | Tekstur saat digigit, kondisi casing, diameter, dan jumlah per kemasan |
| Sosis matang berdiameter besar | Matriks kasar atau halus; pengisian format besar | Casing berserat, plastik, atau jenis lain yang ditentukan | Rute termal/pendinginan lebih panjang; dikemas utuh atau dalam irisan | Bukti proses pada bagian tengah, diameter, dan kinerja saat diiris |
| Ham matang dari potongan otot utuh | Otot utuh; diinjeksi/diputar hanya jika ditentukan | Jaring, kantong, cetakan, atau kombinasi | Bentuk, masak, dinginkan, keluarkan dari cetakan, dan kemas | Identitas produk, daya ikat, bentuk, batas hasil, dan kondisi kemasan |
| Ham yang dibentuk / direstrukturisasi | Potongan dengan spesifikasi tertentu atau fraksi cincang; massa yang dibentuk | Cetakan, film, jaring, atau penyangga yang ditentukan | Bentuk, masak, dinginkan, dan mungkin iris | Identitas, definisi potongan, keutuhan irisan, dan pelabelan |
| Produk irisan pascapembunuhan patogen | Produk matang yang terpapar selama pengirisan atau pengemasan ulang | Dikeluarkan, dibuka, atau dialihkan sebelum dikemas | Paparkan, iris, inspeksi, dan kemas ulang | Batas pengendalian paparan dan lingkungan yang terpisah |
| Rute khusus yang terpisah | Produk fermentasi, semi-kering, kering, atau diawetkan secara tradisional | Khusus produk | Dasar fermentasi, pengeringan, dan/atau pengawetan | Rencana khusus untuk bahaya, formulasi, iklim, dan validasi |
Produk fermentasi atau kering bukan sekadar variasi kecil dari rute pemasakan. Bukti yang telah diterbitkan dan ditelaah sejawat mendokumentasikan produk yang berasal dari proses pengawetan, fermentasi, dan pengeringan. Pisahkan produk-produk tersebut dari tiga keluarga utama perencanaan sampai pabrik memiliki pengendalian mikrobiologi, kelembapan, waktu, dan validasi yang sesuai.
Untuk bratwurst dan produk segar lainnya, pengisian sosis dapat diakhiri dengan puntiran, klip, atau simpul. Istilah hot dog sausage dan commercial hot dog dapat mengaburkan identitas produk; gantilah masing-masing dengan rute pembuatan sosis, casing, dan kondisi akhir yang ditentukan. Label pasar seperti “simpul ham” bukanlah rute proses.
Tetapkan juga penanggung jawab proses hulu dan hilir. Lini pengolahan daging dan unggas Shengtu yang lebih luas mewakili keluarga produk tersebut, sedangkan lini pemotongan dan pemisahan tulang daging hulu dapat menangani persiapan bahan baku. Uraian proyek harus menyatakan secara tepat titik penerimaan produk oleh lini ini.
Ringkasan bukti: Menurut FAO, durasi pencacahan minimum yang lazim untuk daging tanpa lemak dalam satu emulsi adalah 6-8 menit, sementara literatur khusus mengidentifikasi fermentasi dan pengeringan sebagai rute tersendiri. Perbedaan ini menjelaskan mengapa satu daftar peralatan tidak dapat diterapkan begitu saja untuk semua produk sosis, ham, dan hot dog.
Susun Dasar Lini yang Dapat Digunakan Pemasok untuk Menentukan Ukuran
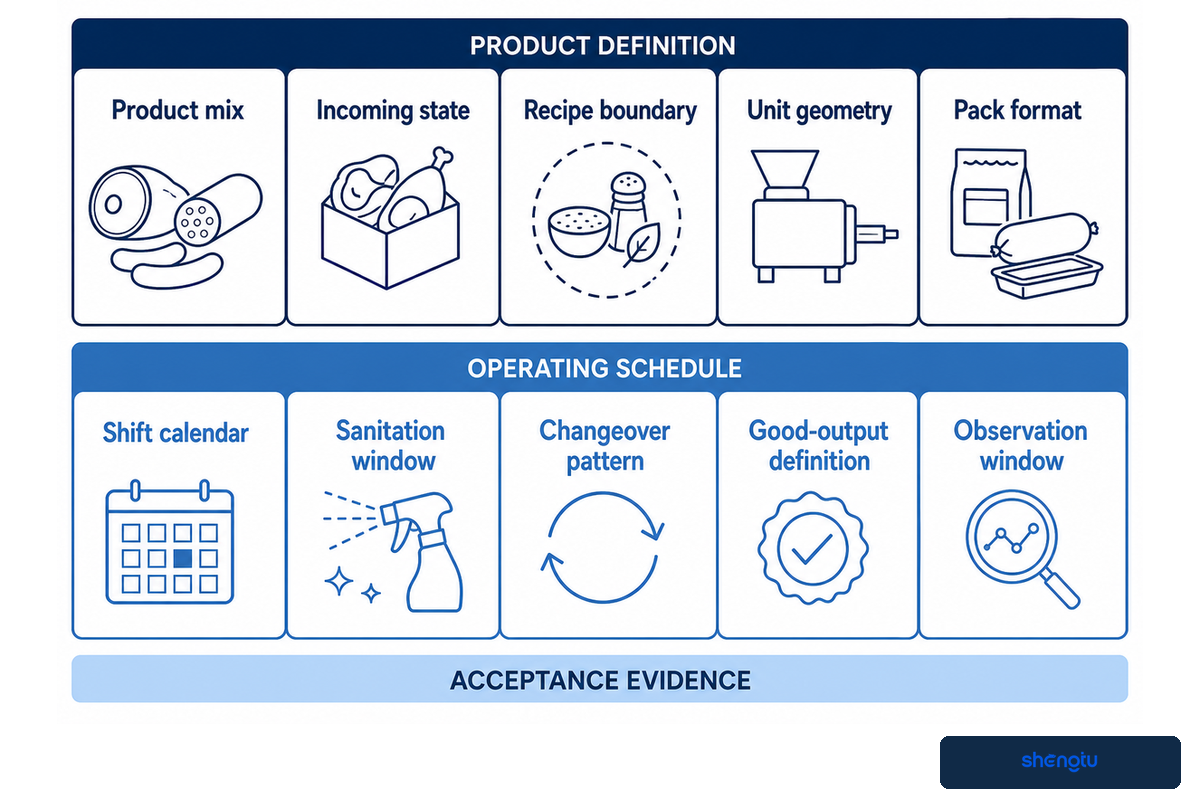
Dasar lini yang dapat digunakan pemasok untuk menentukan ukuran peralatan harus mencakup bauran produk, kondisi bahan masuk, batas resep, format kemasan, kalender operasi, sanitasi, pergantian produk, hasil yang diterima, dan jendela pengujian. Kapasitas dalam kilogram per jam saja menyamarkan kondisi yang menentukan beban proses peralatan, sinkronisasi batch, ukuran penyangga, ketersediaan kemasan, serta apakah dua lini usulan benar-benar dapat dibandingkan. Panduan pemilihan peralatan FAO mencatat bahwa memilih mesin pemotong dengan kapasitas dan efisiensi yang tepat tidak selalu mudah; pelajaran perencanaan yang lebih luas adalah menetapkan kondisi operasi dan penerimaan di balik setiap angka kapasitas.
Peralatan apa saja yang termasuk dalam lini produksi sosis?
Jawaban yang tepat harus dijabarkan berdasarkan fungsi, bukan contoh daftar model. Fungsi yang dimaksud antara lain pengecilan ukuran blok beku, penggilingan, pencacahan dalam bowl cutter atau emulsifikasi, pencampuran, pengisian vakum, pengaitan atau pemasangan klip, penggantungan atau pemuatan, pengasapan/pemasakan, pendinginan, pengupasan, inspeksi, penimbangan, pengaturan orientasi, pengemasan primer, pengodean, dan penanganan sekunder. Setiap fungsi harus memiliki kondisi masuk dan keluar serta uji penerimaan.
| Bidang dasar | Hal yang harus dinyatakan | Dasar penentuan ukuran | Kegagalan tersembunyi jika tidak dicantumkan |
|---|---|---|---|
| Bauran produk | Porsi giliran kerja berdasarkan SKU, rute, dan urutan | Beban proses berbobot dan pergantian produk | SKU puncak tergantikan oleh rata-rata tahunan |
| Kondisi bahan masuk | Potongan, ukuran partikel, kondisi beku/dingin, dan wadah | Tahap penanganan dan persiapan pertama | Masalah umpan yang tidak ditentukan menjadi beban mesin penggiling |
| Batas resep | Penambahan bahan, air/es, alergen, dan aturan penahanan | Massa batch, pencampuran, penakaran, dan pemisahan | Batch nominal tidak dapat diulang dengan aman |
| Geometri unit | Diameter, panjang, massa, dan sebaran yang diizinkan | Pengisian, pengaitan, penggantungan, pengupasan, dan penghitungan | Klaim kg/jam menyamarkan beban jumlah unit |
| Format kemasan | Unit per kemasan, massa kemasan, film/nampan, atmosfer, dan pola karton | Orientasi, akumulasi, dan siklus pengemasan | Pengemasan menjadi hambatan kapasitas yang sebenarnya |
| Kalender giliran kerja | Jam kalender, istirahat, penghentian terencana, dan hari/minggu | Rata-rata hasil yang wajib diterima | 480 menit waktu kalender dianggap sebagai 480 menit operasi |
| Jendela sanitasi | Ruang lingkup pembongkaran, pencucian, inspeksi, pelepasan, dan pemasangan kembali | Akses dan ketersediaan harian | Laju produksi tidak dapat mengganti waktu pembersihan yang hilang |
| Pola pergantian produk | SKU asal/tujuan, frekuensi, tingkat kebersihan, dan pemeriksaan produk pertama | Peralatan, resep, penyangga, dan jadwal | Satu SKU uji cepat menyamarkan kerugian saat produksi campuran harian |
| Definisi hasil baik | Kriteria identitas, proses, mutu, kemasan, dan pelepasan | Hasil yang diterima dan rute produk yang ditolak | Keluaran bruto mesin pengisi dihitung sebagai produk layak jual |
| Jendela pengamatan | Durasi uji coba, aturan mulai/berhenti, dan kejadian yang disertakan | Tingkat keyakinan bukti | Operasi singkat diklaim sebagai kinerja berkelanjutan |
Pertimbangkan contoh rencana yang realistis, bukan janji kinerja. Dalam giliran kerja 8 jam, tersedia 480 menit waktu kalender. Berdasarkan contoh di atas, setelah dikurangi 45 menit untuk sanitasi dan pelepasan, 30 menit untuk makan, 20 menit untuk istirahat, dan 30 menit untuk dua kali pergantian produk campuran, waktu yang tersedia menjadi 355 menit. Target hasil produk terkemas yang diterima sebesar 1.800 kg berarti dibutuhkan laju produk layak jual sekitar 5,07 kg/menit.
Angka 5,07 kg/menit tersebut bukan spesifikasi mesin. Jika 96% produk memenuhi kriteria, sekitar 75 kg tetap harus ditentukan penanganannya; jika ketersediaan pengemasan 92%, peralatan hulu membutuhkan penyangga terkendali, penghentian, atau laju tersinkronisasi yang lebih rendah. Mesin pengisi yang lebih cepat hanya memindahkan antrean.
Dasar perencanaan juga harus menyebutkan apakah produksi otomatis ditujukan untuk penggunaan komersial berkelanjutan atau apakah jadwal didominasi batch kecil. Mesin pengemas dan konveyor harus diverifikasi menggunakan waktu siklus kemasan yang sebenarnya. Peralatan hanya mudah dibersihkan jika akses, drainase, pembongkaran, dan verifikasinya ditentukan.
Pengendalian mutu membutuhkan jenis cacat yang disebutkan, metode pengukuran, rute produk yang ditolak, dan catatan. Klaim mutu tinggi baru dapat diuji setelah batas dan pengambilan sampel ditentukan. Kustomisasi penuh juga memerlukan ruang lingkup yang jelas dan penerimaan yang disaksikan.
Pemetaan hambatan tersembunyi setidaknya harus menguji lima kendala: persiapan batch, laju mesin pengisi/pengait, waktu slot rumah asap, pelepasan dari pendinginan, dan pengemasan primer. Tahap batch dan kontinu dalam satu lini harus diselaraskan dalam jendela 355 menit yang sama. Bagian pengadaan bertanggung jawab atas keterbandingan, Produksi atas jadwal, Mutu atas penerimaan, dan insinyur proyek atas keseimbangan fisik.
Dasar uji coba berdimensi dapat mencantumkan diameter 22 mm, panjang 120 mm, massa unit 50 g, batch 500 kg, laju produk layak jual 6 kg/menit, 60 kemasan/menit, waktu giliran kerja 8 jam, sanitasi 45 min, pergantian produk 30 min, produk masuk 2–4°C, 400 V pada 50 Hz, udara 6 bar, air 30 L/menit, beban terpasang 80 kW, dan retensi catatan 24 jam. Ganti setiap nilai dengan dasar proyek yang sebenarnya.
Ringkasan bukti: Pernyataan kapasitas tertera selama 8 jam yang dipublikasikan tidak menjawab dasar produksi 355 menit. Ukuran yang berguna meliputi kilogram yang diterima per menit, unit per menit, kilogram per batch, siklus rumah asap per giliran kerja, persentase ketersediaan kemasan, dan menit akumulasi terkendali; semuanya harus merujuk pada bauran produk dan kriteria penerimaan yang sama.
Pilih Rute Casing dan Dampaknya pada Proses Hilir
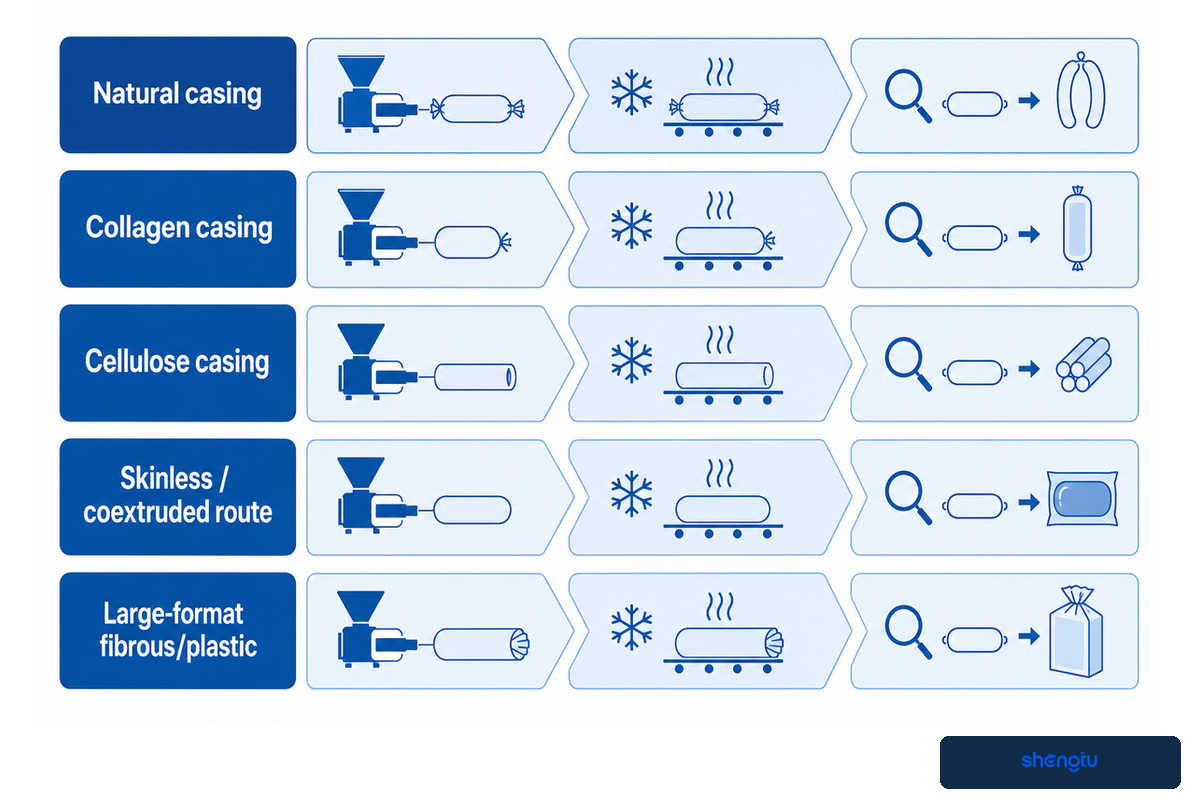
Casing merupakan keputusan rute karena memengaruhi perilaku pengisian, pengaitan, penyanggaan selama pengolahan termal, perpindahan asap dan kadar air, pendinginan, pengupasan, serta tampilan akhir. Tetapkan casing dan hasil akhir yang dituju sebelum membandingkan mesin hilir; jika tidak, gambar lini yang sama dapat menyamarkan kebutuhan mesin pengupas, tahap paparan, atau kondisi penanganan yang tidak kompatibel.
Artikel yang ditelaah sejawat memperlakukan casing sebagai bahan fungsional. Panduan FAO mengaitkan pemilihan casing dengan ukuran produk, pengisian, penanganan di rumah asap, dan pengupasan. Kinerjanya tetap harus diuji menggunakan formulasi, casing, diameter, dan proses yang sebenarnya.
| Rute | Pengisian / pengaitan | Dampak termal / pendinginan | Penyelesaian dan inspeksi | Bukti pergantian produk |
|---|---|---|---|---|
| Casing alami | Persiapan, variasi diameter, dan respons pengaitan | Permeabilitas dan penyanggaan khusus produk | Hasil akhir yang dapat dimakan; pemeriksaan visual dan produk patah atau pecah | Perendaman/persiapan, corong/peralatan, dan sampel produk pertama |
| Casing kolagen | Kaliber yang ditentukan, kondisi untaian, dan pengaitan | Kompatibilitas penyangga dan proses berdasarkan produk | Harus dinyatakan secara tegas apakah jenisnya dapat dimakan atau tidak | Jenis, diameter, tegangan, dan kriteria kerusakan |
| Casing selulosa | Pengisian dengan keseragaman tinggi dan tegangan terkendali | Pembentukan permukaan dan pendinginan memengaruhi kemudahan pengupasan | Kupas, deteksi residu, inspeksi permukaan, dan atur orientasi | Pengaturan mesin pengupas, kehilangan, residu, dan kontrol produk yang terpapar |
| Rute tanpa kulit / ko-ekstrusi | Kimia dan peralatan pembentukan merupakan bagian dari rute | Urutan pengikatan, pemasakan, dan pendinginan harus dibuktikan | Keutuhan permukaan dan kontrol pemindahan | Resep, diameter, kondisi pengikatan, dan pembersihan |
| Casing berserat/plastik format besar | Antarmuka klip, jaring, atau cetakan serta tekanan pengisian | Rute pemanasan bagian tengah dan pendinginan yang lebih panjang | Pelepasan produk utuh atau pengirisan terkendali | Uji coba diameter, klip, cetakan, pelepasan cetakan, dan pengirisan |
Rangkaian prosesnya: casing → perilaku pengisian → pengaitan atau pemasangan klip → penyanggaan muatan → perpindahan panas/asap → pendinginan → pengupasan atau hasil akhir dengan casing tetap terpasang → inspeksi → orientasi kemasan. Tetapkan kondisi yang dapat diterima pada setiap panah tersebut. Untuk hot dog 22 mm dan sosis 28 mm, penggunaan “keluarga casing yang sama” tidak membuktikan kesamaan hasil pengisian, pemasakan, pendinginan, atau pengemasan.
Peralatan industri pengolahan pangan harus dibandingkan berdasarkan bukti rute, bukan berdasarkan apakah suatu daftar menyebut perangkat sebagai sistem sosis otomatis atau komponen mandiri.
Untuk operasi yang mengupas, mengiris, atau mengemas ulang produk siap santap setelah proses pembunuhan patogen, tentukan apakah hal itu menimbulkan paparan pascapembunuhan patogen menurut yurisdiksi yang berlaku. Di Amerika Serikat, 9 CFR 430.1 menetapkan batasan tersebut, sedangkan 9 CFR 430.4 menetapkan alternatif pengendalian untuk produk yang tercakup. Klasifikasi setiap rute casing tidak sama; tim keamanan pangan pabrik yang berkualifikasi harus menentukan apakah ketentuan tersebut berlaku.
Ringkasan bukti: FAO mencatat bahwa mesin emulsifikasi dapat menaikkan suhu sekitar 2,5–4,5°C dan menyarankan suhu masuk di bawah 10°C untuk proses yang dijelaskan tersebut. Karena itu, casing dan penyelesaian di tahap hilir tidak dapat dipisahkan dari kondisi adonan hulu, beban termal, serta uji produk yang digunakan untuk penerimaan.
Pisahkan Rute Ham dari Rute Frankfurter
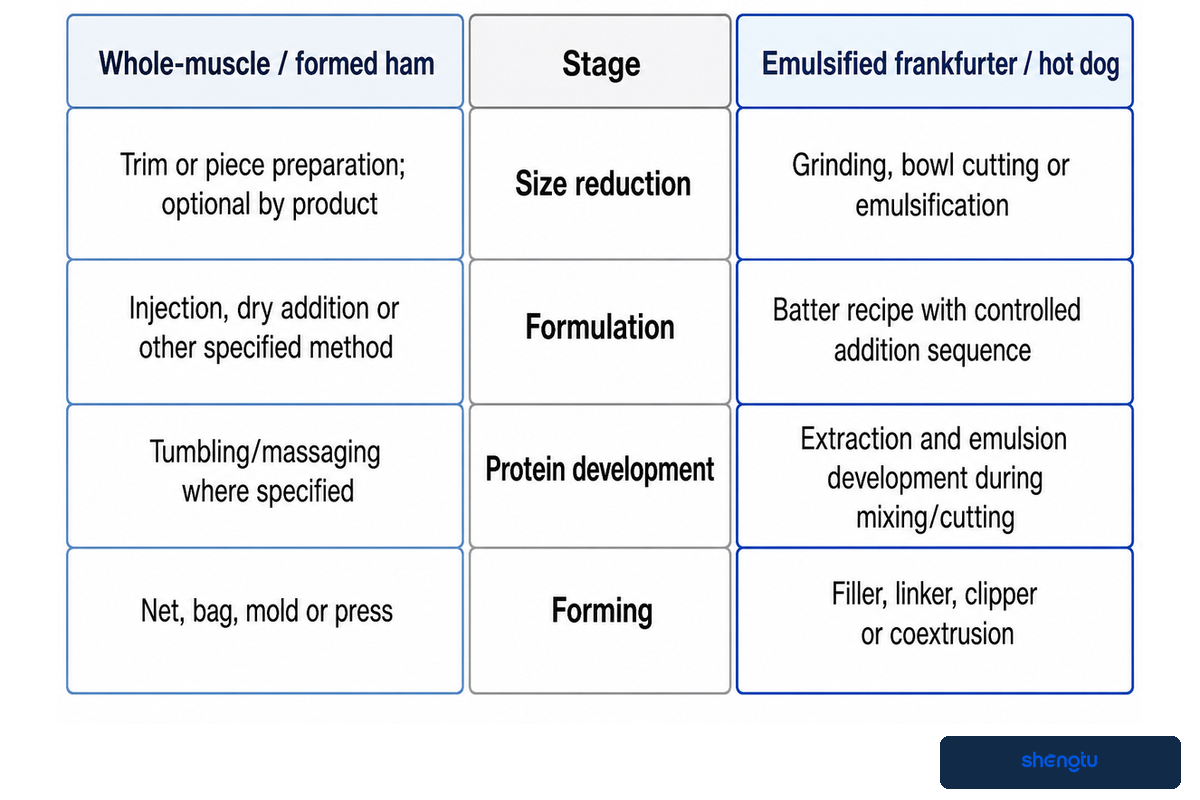
Rute ham dan frankfurter dapat menggunakan bersama utilitas, peralatan termal, atau mesin pengemas tertentu hanya setelah perbedaan struktur dan tahap persiapannya ditetapkan. Ham dari potongan otot utuh atau ham yang dibentuk memerlukan dasar persiapan otot dan bentuk; frankfurter memerlukan dasar pengecilan ukuran atau emulsi, pengisian, dan casing. Resep perangkat lunak tidak dapat menggantikan tahapan mekanis dan waktu batch yang belum ditetapkan.
Bisakah satu lini membuat sosis, hot dog, dan ham?
Satu proyek dapat menangani ketiga keluarga produk jika menggunakan modul bersama yang tervalidasi, serta jalur pintas, komponen pengganti, peralatan persiapan khusus, dan pergantian produk terkendali yang direncanakan dengan cermat. Rutenya tidak tunggal dan tetap. Pemasok harus menandai setiap tahap sebagai digunakan bersama, bersyarat, atau khusus, lalu membuktikan produk terencana yang paling menuntut dengan bahan representatif.
| Tahap | Ham dari otot utuh / ham yang dibentuk | Frankfurter emulsi / hot dog | Label penanggung jawab |
|---|---|---|---|
| Penerimaan | Otot atau potongan yang ditentukan | Bahan baku daging tanpa lemak/berlemak yang ditentukan | Hanya digunakan bersama jika pemisahan dan kondisinya sesuai |
| Pengecilan ukuran | Persiapan trim atau potongan; opsional sesuai produk | Penggilingan, pencacahan dalam bowl cutter, atau emulsifikasi | Khusus/bersyarat |
| Formulasi | Injeksi, penambahan bahan kering, atau metode lain yang ditentukan | Resep adonan dengan urutan penambahan terkendali | Fungsi proses khusus |
| Pengembangan protein | Pemutaran/pemijatan jika ditentukan | Ekstraksi dan pengembangan emulsi selama pencampuran/pemotongan | Khusus |
| Pembentukan | Jaring, kantong, cetakan, atau pengepres | Mesin pengisi, pengait, pemasang klip, atau ko-ekstrusi | Khusus |
| Tahap termal | Geometri muatan dan respons bagian tengah menentukan siklus | Diameter, muatan, dan rute casing menentukan siklus | Berpotensi digunakan bersama setelah validasi |
| Pendinginan | Geometri produk besar dan cetakan/penyangga berpengaruh | Unit yang dikaitkan, penyiraman/pendinginan, dan kondisi pengupasan berpengaruh | Berpotensi digunakan bersama hanya jika muatannya terbukti sesuai |
| Penyelesaian | Keluarkan dari cetakan, lepaskan jaring, iris, atau kemas utuh | Kupas atau biarkan casing tetap terpasang; inspeksi dan atur orientasi | Khusus/bersyarat |
| Pengemasan | Produk utuh, tumpukan irisan, atau kemasan layanan makanan | Unit terhitung, curah, atau kemasan ritel | Hanya digunakan bersama jika format dan waktunya sesuai |
Identitas produk yang dituju termasuk dalam hasil yang diterima. Di Amerika Serikat, 9 CFR 319.104 membedakan identitas ham matang berdasarkan kondisi protein bebas lemak dan air tambahan. Ini adalah contoh dengan ruang lingkup terbatas, bukan aturan formulasi yang berlaku di seluruh dunia. Hal ini menunjukkan mengapa uraian rute harus menyebut produk dan kategori label yang dituju sebelum tahap injeksi, formulasi, pembentukan, dan penerimaan ditetapkan.
Lini produk daging yang dibentuk memberikan perbandingan yang berguna: penggunaan mixer atau mesin pengemas bersama tidak menjadikan rute pembentukan patty setara dengan pencetakan ham atau pengaitan hot dog. Fungsi dan kondisi produk menentukan batasnya.
Ringkasan bukti: Cetakan ham 150 mm dan frankfurter 22 mm dapat diproses di gedung yang sama, tetapi memerlukan waktu pemanasan bagian tengah, pendinginan, penanganan, dan pengemasan yang sangat berbeda. Perbandingan pentingnya bukan “satu rumah asap”, melainkan muatan, siklus, pemulihan kapasitas, identitas, dan hasil yang diterima untuk setiap keluarga produk yang telah divalidasi.
Validasi Higiene, Pengolahan Termal, Pendinginan, dan Pengemasan
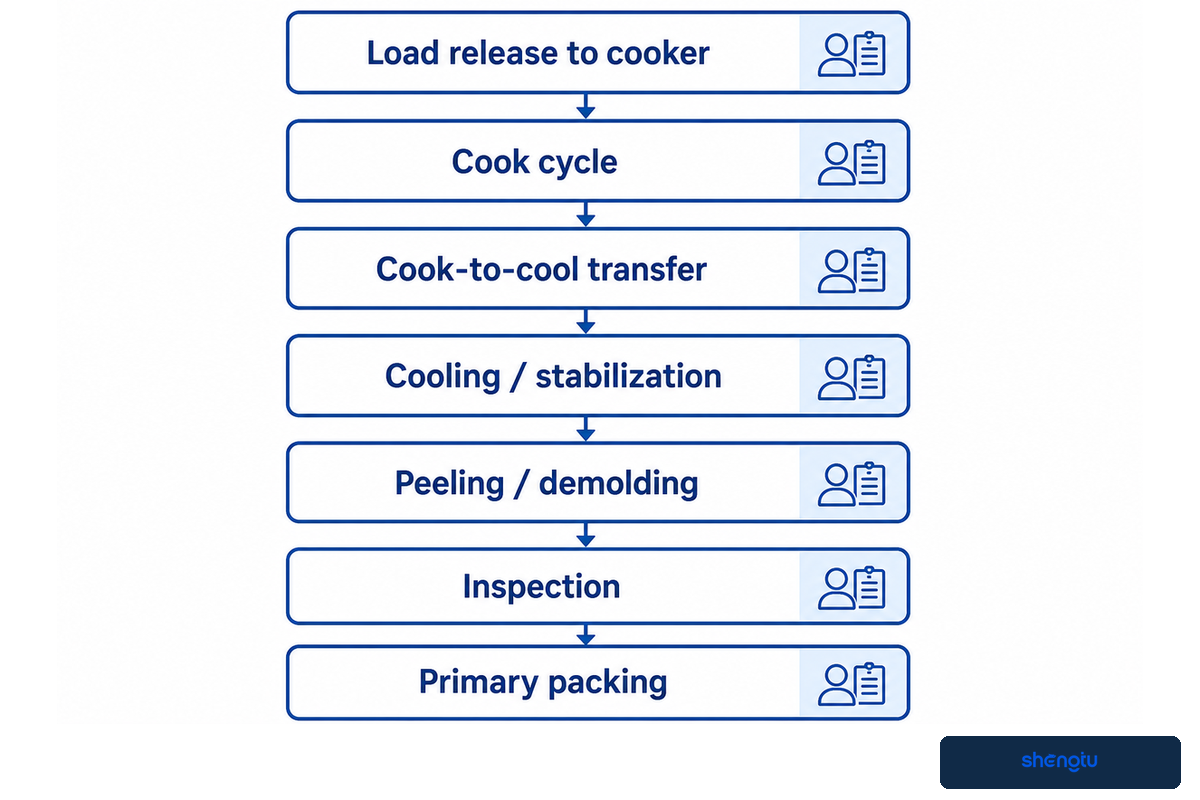
Kemampuan peralatan tidak memvalidasi proses pangan. Pembeli harus menggabungkan pemasakan, pendinginan, pengupasan, dan pengemasan dengan dukungan ilmiah khusus produk, pemantauan dan tindakan korektif, serta penanganan yang terlindungi. Peringkat rumah asap atau rangka baja nirkarat dapat mendukung sistem tersebut, tetapi keduanya tidak membuktikan pembunuhan patogen, stabilisasi, pelepasan higienis, ataupun pengendalian pascapembunuhan patogen.
Bagaimana spesifikasi rumah asap sebaiknya ditetapkan?
Identifikasi produk dengan karakteristik yang ditentukan (ukuran, bentuk, beban), konfigurasi rak atau troli, bobot batch, strategi aliran udara dan kelembapan, metode pemanasan dan pengasapan, batas utilitas, pengendalian probe dan catatan, akses untuk pembersihan, pengaturan alarm, serta bukti uji coba yang diwajibkan. Jadwal tervalidasi untuk pabrik menjelaskan kondisi operasional, bukan blog atau resep peralatan.
| Serah terima | Bukti yang harus ditetapkan | Penanggung jawab umum | Hal yang tidak dapat dibuktikan oleh peralatan saja |
|---|---|---|---|
| Pelepasan muatan ke proses pemasakan | Produk, peta muatan, kondisi awal, dan lot produksi | Produksi + mutu | Kesesuaian muatan dengan dukungan ilmiah |
| Siklus pemasakan | Parameter tervalidasi, lokasi sensor, dan catatan | Tim keamanan pangan | Efek letal untuk setiap varian produk/muatan |
| Pemindahan dari proses pemasakan ke pendinginan | Waktu transisi maksimum dan penanganan jika terjadi keterlambatan | Produksi + mutu | Pergerakan tetap berada dalam batas proses yang didukung |
| Pendinginan / stabilisasi | Respons produk, lingkungan, waktu, dan catatan | Tim keamanan pangan | Kurva pendinginan universal |
| Pengupasan / pelepasan dari cetakan | Klasifikasi paparan, pemeriksaan permukaan, dan benda asing | Mutu + sanitasi | Kecukupan pengendalian pascaproses letal |
| Inspeksi | Cacat, metode pengujian, produk yang ditolak, dan rekonsiliasi | Mutu | Cakupan bahaya atau cacat yang belum diketahui |
| Pengemasan primer | Kondisi produk, segel, atmosfer/vakum, dan pengodean | Pengemasan + mutu | Umur simpan atau integritas segel untuk setiap format |
| Produk yang ditahan sementara / ditolak | Identitas, pengendalian fisik, evaluasi, dan penanganan | Mutu | Perangkat penolak mencegah produk tercampur |
| Pelepasan sanitasi | Pembongkaran, pembersihan, verifikasi, dan catatan pemeriksaan prapengoperasian | Sanitasi + mutu | Permukaan yang tampak bersih sudah siap secara higienis |
Panduan FSIS terkini berguna karena mengarahkan fasilitas tertentu untuk menetapkan batas dan parameter yang didukung, alih-alih menyalin resep universal. Panduan itu tidak seharusnya diterapkan sebagai resep universal. Pemberitahuan tahun 2021 menghapus rekomendasi untuk mendinginkan produk dari 120°F hingga 80°F dalam 2 jam. Memasukkan rekomendasi yang sudah kedaluwarsa ini ke dalam spesifikasi pembelian tidaklah tepat.
Desain higienis lebih dari sekadar “baja tahan karat”. Permukaan dapat kasar atau retak, ruang mati mungkin tidak dapat dikuras, dan zona yang sulit dijangkau dapat menyulitkan pembersihan. Mintalah informasi kompatibilitas bahan, perlakuan permukaan, geometri yang dapat mengalirkan cairan dengan sendirinya, akses 360 derajat bila diperlukan, pembongkaran tanpa alat atau dengan prosedur terkontrol, rangka yang mudah dibersihkan, serta uji pemulihan sanitasi yang disepakati.
Dalam operasi pangan siap santap di Amerika Serikat, 9 CFR 430 menjadikan paparan pascaproses letal sebagai pertanyaan pengendalian tersendiri. Kemudahan pembersihan mendukung sistem tersebut; personel pabrik yang berkualifikasi tetap bertanggung jawab atas hukum yang berlaku, analisis bahaya, pengendalian lingkungan, dan validasi.
Ringkasan bukti: Jalan pintas 120→80°F / 2 jam yang telah dicabut menjadi peringatan nyata agar tidak menggunakan spesifikasi usang. Kriteria penerimaan harus menjelaskan produk, geometri muatan, parameter operasi yang didukung, akurasi sensor, catatan pendinginan, respons terhadap penyimpangan, dan jalur pascaproses letal, bukan memperlakukan pasangan suhu historis seolah-olah berlaku universal.
Bandingkan Penawaran Berdasarkan Output yang Terbukti
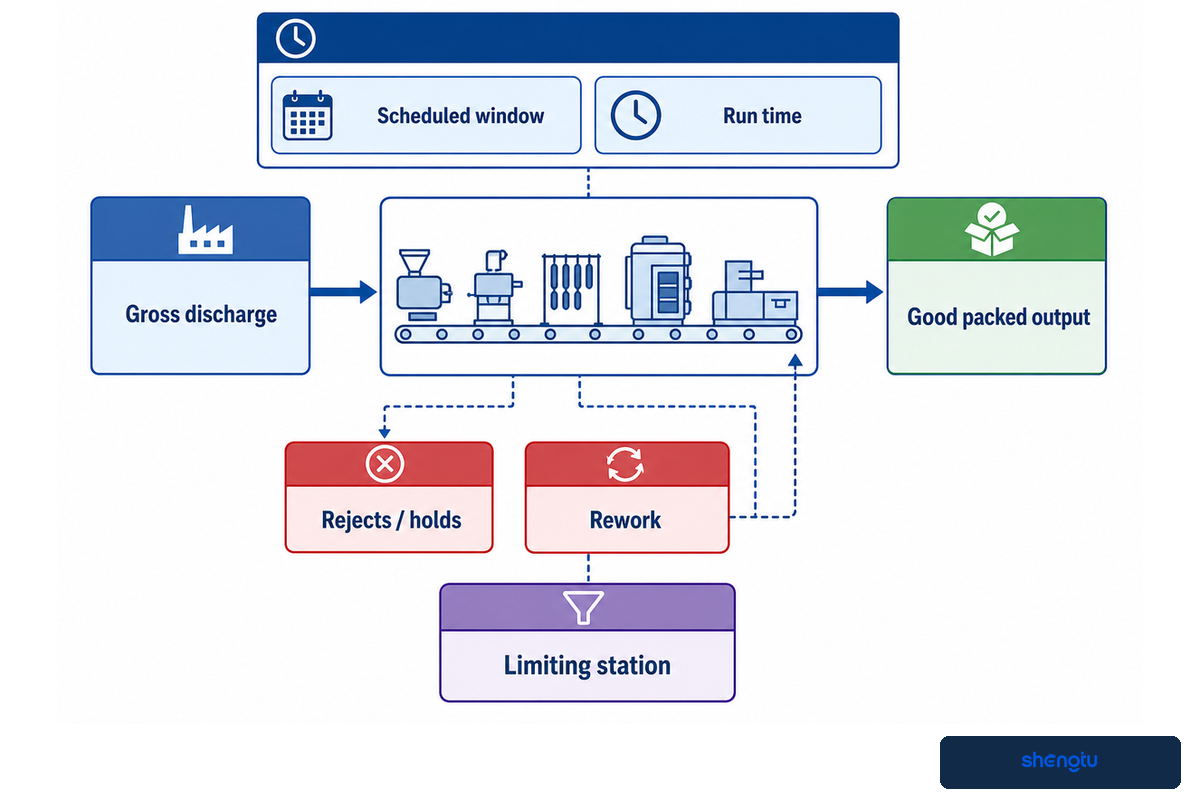
Samakan dasar semua penawaran dengan produk terkemas yang diterima selama jendela pengamatan yang sama dan telah ditetapkan. Dokumentasikan bauran produk, resep dan kondisi bahan masuk, mutu dan identitas, produk yang ditolak, pengerjaan ulang, pergantian produk, sanitasi, batasan pengemasan, serta stasiun yang menjadi kendala. Nilai pada pelat nama, laju yang didemonstrasikan dalam waktu singkat, dan produk terkemas yang diterima setelah menerapkan aturan mutu, identitas, kehilangan, dan waktu yang disepakati merupakan tiga kategori bukti yang berbeda.
Uji Laju Produksi dari Nominal hingga Layak Jual
| Kolom catatan | Satuan / pernyataan yang diwajibkan | Bukti uji pabrik | Risiko perbandingan |
|---|---|---|---|
| Identitas produk | SKU/kategori yang disebutkan dan batas formulasi | Bahan uji coba dan spesifikasi yang disetujui | Produk berbeda dibandingkan seolah-olah sama |
| Kondisi bahan masuk | Suhu, kondisi partikel/potongan, dan wadah | Pemeriksaan penerimaan dan catatan batch | Bahan umpan yang mudah diolah menggantikan bahan sebenarnya |
| Bauran produk | % berdasarkan SKU dan urutan produksi | Bauran yang disaksikan atau hasil untuk SKU tunggal dengan batasan yang jelas | SKU tercepat dijadikan angka utama |
| Jendela waktu terjadwal | Menit pada jam ukur dan aturan mulai/berhenti | Log uji dengan cap waktu | Laju singkat diekstrapolasi menjadi 8 jam |
| Waktu operasi | Menit dalam kondisi operasi yang disepakati | Riwayat status/alarm | Waktu berhenti diam-diam dihapus |
| Output bruto | kg/h dan unit/menit pada batas proses yang disebutkan | Catatan massa/jumlah yang dikalibrasi | Output mesin pengisi disebut sebagai output lini |
| Output produk terkemas yang baik | kg dan kemasan yang diterima selama jendela waktu | Rekonsiliasi mutu dan kemasan yang ditandatangani | Produk dalam proses yang belum diperiksa dihitung sebagai produk layak jual |
| Produk yang ditolak / ditahan sementara | kg, unit, alasan, dan penanganan | Log produk yang ditolak dan rekonsiliasi fisik | Kehilangan tidak tercantum dalam laju produksi |
| Pengerjaan ulang | kg, jalur, jumlah proses ulang, dan status | Catatan pengerjaan ulang yang ditautkan ke lot produksi | Massa yang sama dihitung dua kali |
| Pergantian produk | SKU asal/tujuan, menit, dan aturan produk pertama yang memenuhi syarat | Pergantian terukur waktunya dengan persetujuan produk pertama | Permintaan dengan bauran produk harian dihitung sebagai kampanye produksi panjang |
| Pemulihan sanitasi | Menit sejak berhenti hingga pelepasan prapengoperasian | Urutan akses dan pelepasan yang disaksikan | Ketersediaan harian dilebih-lebihkan |
| Stasiun pembatas | Kendala yang disebutkan dan sinyal antrean/berhenti yang diamati | Log stasiun tersinkronisasi | Motor terbesar atau mesin tercepat disalahartikan sebagai kapasitas |
Gunakan tiga tingkat bukti: kapasitas pada pelat nama adalah nilai komponen; laju yang didemonstrasikan berlaku untuk produk dan jendela waktu tertentu; output layak jual adalah produk terkemas yang diterima setelah menerapkan aturan mutu, identitas, kehilangan, dan waktu yang disepakati. Setiap tingkat memerlukan catatan tambahan.
Ringkasan publik ISO 22400-2 memperkuat disiplin pengukuran dengan menjelaskan indikator manufaktur berdasarkan rumus, unsur, perilaku waktu, satuan atau dimensi, dan metode produksi yang berlaku. Catatan dalam artikel ini bukan rumus ISO. Catatan tersebut menerapkan prinsip yang lebih sederhana: angka persentase atau kg/h tidak dapat digunakan sebelum pembilang, penyebut, durasi, dan batas produksi ditetapkan.
Sebuah studi kasus universitas tahun 2022 melaporkan efektivitas peralatan keseluruhan awal sebesar 60,479% untuk tiga mesin pengisi sosis. Studi tersebut menggunakan data primer selama 4 minggu dan riwayat selama 4 tahun. Contoh ini berguna sebagai metode, tetapi bukan target, bukan hasil lini lengkap, dan tidak dapat diterapkan pada produk, sistem kemasan, atau pabrik lain.
Ringkasan bukti: Angka 60,479% berlaku untuk 3 mesin pengisi, pengamatan primer selama 4 minggu, dan konteks historis selama 4 tahun. Mempertahankan keempat dimensi tersebut menjelaskan mengapa hasil ini tidak dapat dijadikan tolok ukur universal untuk lini sosis. Setiap penawar harus menyampaikan rumus, satuan, jendela waktu, dan batas prosesnya sendiri.
Verifikasi Setiap Antarmuka Mekanis, Proses, dan Kontrol
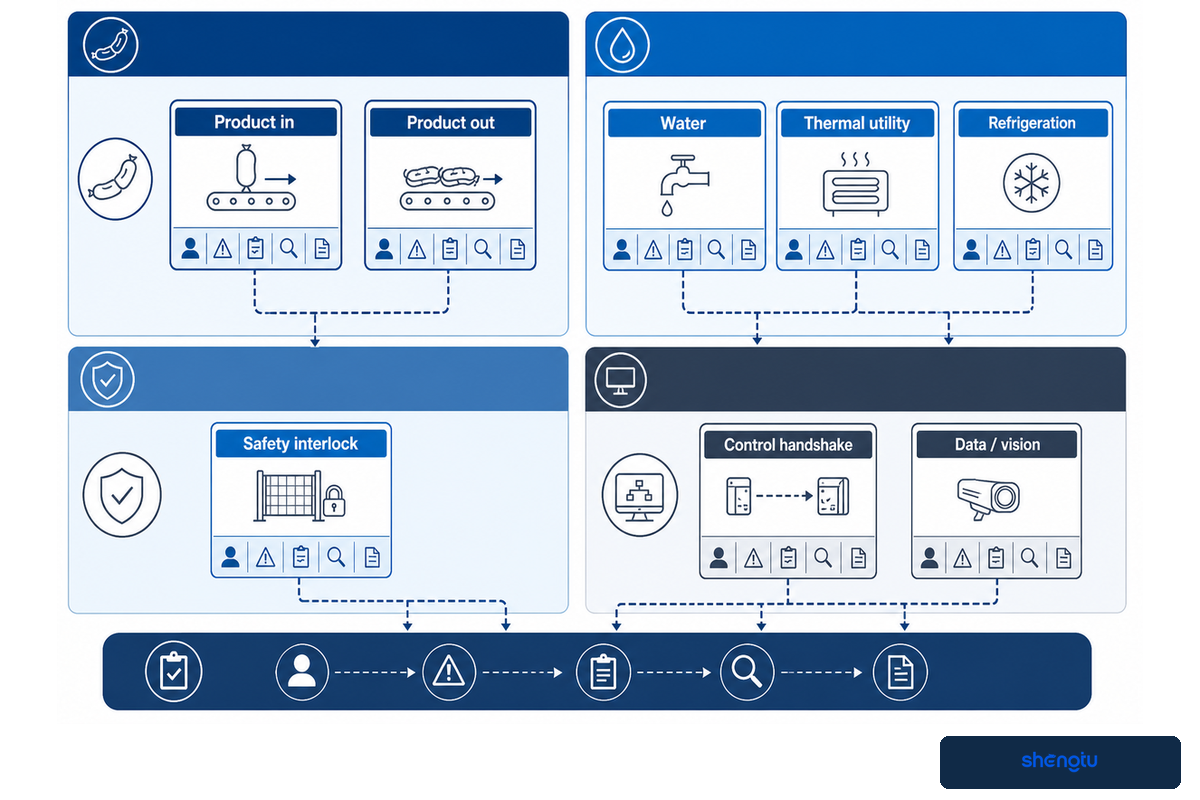
Antarmuka dinyatakan tuntas hanya jika nilai, titik sambungan, penanggung jawab, perilaku saat gagal, metode pengujian, dan catatan penerimaan telah ditetapkan. Utilitas, serah terima produk, sirkuit keselamatan, resep, protokol, hak atas data, alarm, sistem visi, dan tanggung jawab pembaruan perlu dirancang secara bersamaan. Jika ditunda hingga komisioning, ketidakjelasan lingkup akan berubah menjadi keterlambatan di lokasi.
Pemeriksaan Penerimaan Penuntasan Antarmuka
| Antarmuka | Nilai / batas yang harus ditetapkan | Perilaku saat gagal | Bukti penerimaan |
|---|---|---|---|
| Produk masuk | Status, suhu, wadah, laju, dan sinyal lot produksi | Tahan, tolak, atau hentikan secara terkendali | Uji dengan bahan umpan yang representatif |
| Produk keluar | Status, laju, orientasi, dan penyangga yang diterima | Akumulasikan, alihkan, atau hentikan proses di hulu | Uji saat aliran ke hilir terhambat |
| Air | Mutu, tekanan, aliran, suhu, dan titik sambungan | Alarm dan penanganan proses yang aman | Kebutuhan terukur pada 1 kondisi operasi yang disepakati |
| Drainase | Aliran puncak, padatan, suhu, celah udara, dan sambungan | Tanpa luapan atau aliran balik yang tidak terkendali | Pengamatan pembuangan air pencucian |
| Utilitas termal | Beban dan mutu uap/air panas/listrik | Penghentian/penahanan siklus secara terkendali | Uji dengan muatan terberat yang direncanakan |
| Refrigerasi | Media, kondisi suplai/pengembalian, dan beban panas | Alarm, penahanan, dan penanganan produk | Pengoperasian dengan beban pendinginan yang ditetapkan |
| Udara bertekanan | Mutu, tekanan, aliran, dan klasifikasi kontak | Penghentian aman; aktuator tidak boleh berada dalam kondisi yang tidak terkendali | Uji pemulihan tekanan rendah |
| Kelistrikan | Tegangan, frekuensi, beban, panel, dan isolasi | Prosedur mulai ulang yang ditetapkan setelah listrik padam | Uji beban dan pemulihan |
| Interlock keselamatan | Perangkat, bahaya yang dilindungi, dan penanggung jawab reset | Kondisi aman tanpa mulai ulang tiba-tiba | Pengujian sebab-akibat |
| Jabat tangan kontrol | Status siap/jalan/terblokir/gangguan dan protokol | Penahanan dan mulai ulang terkoordinasi | Uji normal ditambah 3 kondisi abnormal |
| Data / sistem visi | Catatan, gambar, label, retensi, penanggung jawab, dan ekspor | Prosedur pengganti lokal dan kesenjangan yang dapat diaudit | Set pengujian dan uji pemulihan data |
| Pembaruan jarak jauh / OTA | Otorisasi, versi, pencadangan, pemulihan ke versi sebelumnya, dan batas jaringan | Lanjutkan dengan aman atau berhenti dalam kondisi yang telah ditetapkan | Simulasi pembaruan resmi dan pemulihan ke versi sebelumnya |
Shandong Shengtu Bufan Intelligent Technology Co., Ltd. menyatakan bahwa lingkupnya mencakup penelitian, manufaktur, dan integrasi digital seluruh pabrik untuk mesin pangan. Ringkasan perusahaan yang diberikan menyebut mesin buatan sendiri, platform STUnit, kotak kontrol kode rendah, gateway multiprotokol, visi YOLO, algoritme edge, pembaruan OTA mandiri, integrasi lini, serta integrasi digital IT/OT. Pernyataan tersebut merupakan klaim kemampuan dari pihak perusahaan sendiri. Bukti mengenai laju, akurasi, penghematan, atau kepatuhan lini tertentu tidak tersedia.
Ringkasan yang sama mencantumkan 100+ proyek R&D, 100+ hak cipta perangkat lunak, 7 paten, ISO9001, ISO27001, DCMM Level-2, status UKM SRDI, dan status Perusahaan Gazelle. Tim pengadaan sebaiknya memverifikasi sertifikat terkini, lingkup, lembaga penerbit, dan relevansinya dengan penawaran. Pelajari lebih lanjut tentang kemampuan Shengtu di bidang mesin pangan dan integrasi digital.
Tinjauan tahun 2025 menempatkan teknologi industri daging yang matang dalam waktu dekat pada kisaran TRL 7-9 dan mencakup keterlacakan berbasis Internet of Things serta inspeksi visual berbantuan AI. Hal ini menjadi dasar untuk pembahasan antarmuka teknologi yang lebih serius, bukan ramalan bahwa setiap pabrik harus menerapkan semua unsur tersebut. Setiap fungsi digital tetap memerlukan kasus penggunaan, batas keamanan, pemilik data, dan pengujian kegagalan.
Ringkasan bukti: Daftar 12 baris memberikan informasi lebih banyak daripada istilah “lini cerdas” karena setiap baris mewakili batas fisik atau digital, penanggung jawab, dan pengujian. Untuk sistem kontrol, uji setidaknya status siap, jalan, terblokir, dan gangguan. Untuk jalur pembaruan, demonstrasikan pencadangan dan pemulihan ke versi sebelumnya.
Ubah Dasar Perencanaan Menjadi Rencana Penerimaan Pabrik
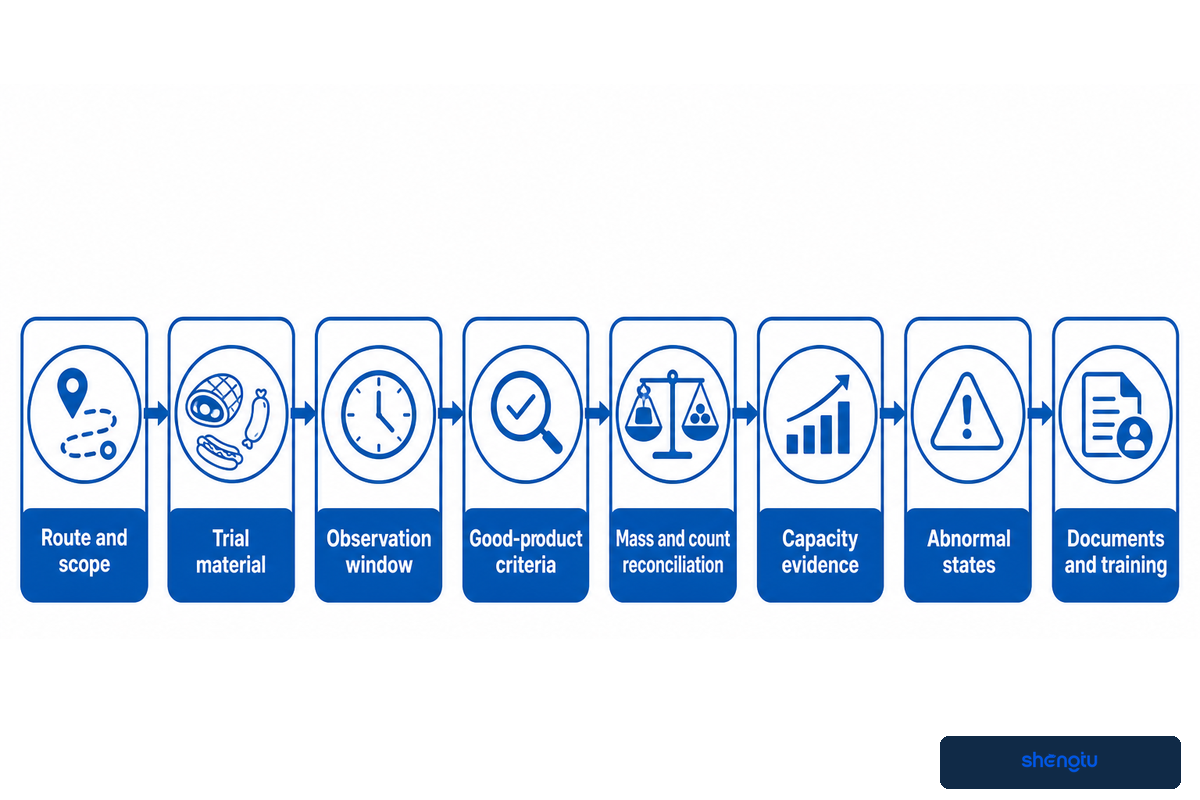
Rencana penerimaan pabrik harus mengubah jalur produk, dasar perencanaan lini, aturan mutu, pengendalian higienis, catatan output, dan daftar antarmuka menjadi pengujian yang disaksikan dengan kriteria lulus/gagal. Rencana tersebut harus menetapkan bahan uji, durasi, pengukuran, catatan, penyimpangan, aturan uji ulang, dan penanggung jawab butir terbuka sebelum peralatan dibuat, bukan setelah demonstrasi tanpa beban.
IEC 62381:2024 menyediakan terminologi umum untuk pengujian penerimaan pabrik, integrasi, lokasi, dan integrasi lokasi pada sistem industri proses otomatisasi. Lingkup tersebut mendukung bukti sistem kontrol. Namun, standar itu tidak membuktikan output produk terkemas dari lini lengkap, validasi proses daging, pemulihan sanitasi, atau kepatuhan terhadap peraturan setempat.
Daftar periksa penerimaan pabrik untuk proyek sosis, ham, atau hot dog
- Jalur dan lingkup: Tetapkan SKU uji, identitas produk, jalur selongsong/penyelesaian, stasiun yang disertakan, jalur pintas, dan pengecualian.
- Bahan uji: Nyatakan jumlah, kondisi saat diterima, pengendalian formulasi, selongsong, bahan kemasan, dan pemasok setiap item.
- Jendela pengamatan: Tetapkan definisi pemanasan awal, mulai, berhenti, jeda terencana, dan durasi, misalnya 120 menit. Contoh ini tidak menyiratkan bahwa durasi 120 menit sesuai untuk setiap proyek.
- Kriteria produk yang baik: Jelaskan persyaratan fisik, identitas, termal, sensorik/mutu, kemasan, label, dan pelepasan.
- Rekonsiliasi massa dan jumlah: Catat penerimaan, produk dalam proses, output yang diterima, produk yang ditahan, produk yang ditolak, pengerjaan ulang, dan sisa bahan.
- Bukti kapasitas: Catat kg/h dan unit/menit pada stasiun pembatas, serta output kemasan yang diterima berdasarkan durasi pengukuran yang sama.
- Pergantian produk: Saksikan setidaknya 1 pergantian produk asal/tujuan yang disepakati, aturan produk pertama yang memenuhi syarat, alat, waktu, pembuangan sisa/pembersihan, dan pengaturan yang dipertahankan.
- Akses sanitasi: Demonstrasikan pembongkaran, drainase, jangkauan pembersihan, pemasangan kembali, dan pelepasan prapengoperasian sesuai lingkup kontrak.
- Kondisi abnormal: Uji aliran keluar yang terhambat, utilitas rendah, gangguan sensor, wadah penolak penuh, penghentian darurat, serta pemulihan listrik/jaringan.
- Keterlacakan dan data: Tautkan resep/versi, lot, alarm, inspeksi, produk yang ditolak, dan catatan kemasan untuk membuktikan ekspor, retensi, dan kepemilikan.
- Gunakan jabat tangan untuk menguji kesesuaian mekanis, pemindahan produk, beban utilitas, sirkuit keselamatan, dan sinyal kontrol dengan sistem di sebelahnya atau simulator.
- Dokumen dan pelatihan: Rekonsiliasikan gambar teknik, jadwal utilitas, catatan risiko, suku cadang, cadangan, manual, dan pelatihan sesuai peran.
- Daftar pekerjaan tersisa: Tetapkan penanggung jawab untuk setiap butir yang terbuka, lalu tambahkan tenggat, bukti penyelesaian, dampak terhadap pengiriman, dan keputusan uji ulang.
- Batas penerimaan lokasi: Sertakan hanya hal yang dapat diverifikasi dengan utilitas sebenarnya, kondisi ruangan, peralatan hulu/hilir, dan personel pabrik.
Untuk fasilitas di Amerika Serikat, 9 CFR 417.4 menggambarkan kewajiban pembeli yang terpisah: fasilitas harus memvalidasi dan memverifikasi rencana HACCP serta menilainya kembali ketika perubahan seperti formulasi, sistem pengolahan, volume produksi, atau kemasan dapat memengaruhi analisis bahaya atau rencana tersebut. FAT otomasi yang berhasil tidak menghapus kewajiban itu.
Setelah paket bukti lengkap, gunakan solusi Lini Sosis / Ham / Hot Dog untuk konfigurasi, jadwal utilitas, lingkup, pengiriman, dan penawaran harga. Tim juga dapat mengirimkan ringkasan jalur produk dan penerimaan agar tanggapan merujuk pada batas yang sama.
Ringkasan bukti: Uji produk selama 120 menit, 1 pergantian produk yang disaksikan, dan 6 pengujian kondisi abnormal belum dapat dianggap sebagai bukti sebelum produk, batas lulus/gagal, perlakuan durasi, perangkat pengukuran, pihak berwenang untuk menyetujui, dan aturan uji ulang ditetapkan serta disepakati semua pihak. Jumlah pengujian menghasilkan bukti; jumlah tersebut tidak menggantikan proses produk yang tervalidasi atau penerimaan lokasi.
Pertanyaan yang Sering Diajukan
Sosis dalam hot dog terbuat dari apa?
Hot dog umumnya merupakan produk daging yang dicacah halus atau diemulsikan, dibuat dengan formulasi dan identitas produk yang ditetapkan sesuai pasar.
Komponen daging, bahan, dan istilah label yang diizinkan bergantung pada resep dan yurisdiksi. Untuk perencanaan lini, struktur fisik produk perlu diperhatikan: prosesnya umumnya mencakup pengecilan ukuran yang terkendali, pencampuran atau emulsifikasi, pengisian ke dalam selongsong atau pembentukan, pengolahan termal, pendinginan, dan pengemasan. Di Amerika Serikat, 9 CFR 319.180 menetapkan persyaratan identitas yang relevan. Ketentuan tersebut harus dibaca untuk produk yang sebenarnya; panduan ini tidak menggantikan peninjauan formulasi atau label.
Apakah lini sosis mendukung kustomisasi?
Ya, jika “kustom” diterjemahkan menjadi batas produk, proses, antarmuka, dan penerimaan.
Tetapkan keluarga produk, jalur selongsong, kisaran diameter, target kemasan, metode sanitasi, utilitas, protokol kontrol, titik inspeksi, aturan pergantian produk, dan pengukuran output yang diterima sebelum pemasok mengajukan peralatan. Gambar khusus saja tidak menuntaskan proses. Halaman komersial menetapkan konfigurasi dan penawaran harga akhir; panduan ini menjelaskan bukti yang sebaiknya disiapkan pembeli terlebih dahulu.
Format pengemasan apa yang digunakan setelah produksi sosis atau hot dog?
Formatnya mengikuti kondisi produk, sistem umur simpan, hasil akhir berselubung atau tanpa kulit, unit penjualan, dan rencana rantai dingin.
Jalur pengemasan dapat mencakup kantong curah, kemasan baki, kemasan vakum, kemasan thermoformed, atau sistem tervalidasi lainnya. Keputusan lini produksi tidak hanya ditentukan oleh mesin pengemas. Akumulasi, orientasi, jumlah porsi, kondisi permukaan, pemeriksaan benda asing atau visi, verifikasi segel, pengodean, pengemasan sekunder, dan serah terima ke refrigerasi harus sesuai dengan produk akhir yang diterima serta catatan pelepasannya.
Apakah pilihan selongsong mengubah peralatan di proses hilir?
Ya, selongsong dapat memengaruhi penyangga pemasakan, pendinginan, pengupasan, inspeksi, dan tampilan kemasan.
Konfirmasikan bahan, kaliber, status dapat dimakan atau dikupas, kompatibilitas proses, dan metode pergantian melalui uji coba yang representatif.
Bagaimana membandingkan klaim kapasitas dari dua pemasok?
Samakan kedua penawaran berdasarkan produk, kemasan, dan durasi pengukuran yang sama.
Gunakan asumsi yang sama untuk kondisi bahan masuk, diameter atau massa unit, bauran produk, format kemasan, waktu terjadwal, pergantian produk, dan sanitasi. Tanyakan apa yang didemonstrasikan, berapa lama, lokasi stasiun pembatas, cara menghitung produk yang ditolak dan pengerjaan ulang, serta apakah pengemasan hilir tersedia. Jika asumsi tersebut berbeda, angka utama yang dicantumkan belum dapat dibandingkan.
Informasi apa yang perlu disiapkan pembeli sebelum meminta penawaran?
Siapkan jalur produk, dasar operasi, antarmuka lokasi, dan kriteria penerimaan.
Sertakan resep atau definisi fisik produk, format kemasan, jendela target output, utilitas, tata letak, zonasi higienis, ekspektasi kontrol, bahan uji, pengecualian yang diketahui, dan peran yang bertanggung jawab untuk memberikan persetujuan.
Alasan Kami Menulis Ini
Hasil pencarian untuk topik ini didominasi penawaran peralatan. Sementara itu, pembeli perlu membedakan jalur produk, menetapkan output layak jual, dan menetapkan ulang antarmuka sebagai kriteria penerimaan. Perbandingan tetap tidak dapat diandalkan sampai pembeli menentukan dasar perencanaan yang sama. Artikel ini mengisi kekosongan perencanaan tersebut tanpa menggantikan Halaman solusi yang sudah ada.
Fakta perusahaan dalam panduan ini diberikan oleh Shandong Shengtu Bufan Intelligent Technology Co., Ltd.
Catatan Penelitian dan Lingkup
Teks peraturan, panduan, dan dokumen lain disintesis dalam panduan ini. Standar diringkas. Literatur teknis disertakan. Contoh industri dengan batasan tertentu juga dicantumkan. Shengtu memberikan profil perusahaan dan pernyataan kemampuan yang ditandai dengan jelas sebagai data dari pihak pertama. Tidak ada klaim mengenai hasil pelanggan, output lini terpasang, penghematan, hasil produksi, atau kepatuhan. Nilai proyek memerlukan uji coba yang representatif, peninjauan hukum setempat, dan sistem keamanan pangan pembeli yang tervalidasi.
Referensi & Sumber
- 9 CFR 319.180: Identitas Frankfurter, Frank, Furter, Hotdog, Wiener, dan Bologna
- FAO: Operasi dalam Produksi Sosis Jenis Emulsi
- Tinjauan Sejawat atas Bahan Selongsong Sosis
- Bukti Tinjauan Sejawat tentang Jalur Produksi Sosis Fermentasi dan Kering
- 9 CFR 319.104: Identitas Produk Ham Matang
- 9 CFR 430.1: Definisi Pascaproses Letal
- 9 CFR 430.4: Persyaratan Pengendalian untuk Produk Pangan Siap Santap yang Dicakup
- USDA FSIS: Panduan Pemasakan Produk Daging dan Unggas
- Federal Register: Revisi Panduan Pemasakan dan Stabilisasi tahun 2021
- Meat Institute: Panduan Sanitasi Peralatan dan Desain Higienis
- ISO 22400-2: Definisi dan Deskripsi KPI Manufaktur
- University of Lima: Studi Kasus OEE Terbatas pada Mesin Pengisi Sosis
- IEC 62381:2024: Pengujian Penerimaan Pabrik dan Lokasi untuk Sistem Otomatisasi
- 9 CFR 417.4: Validasi, Verifikasi, dan Penilaian Ulang HACCP