Línea de llenado aséptico UHT

Esterilizadores UHT y líneas de llenado aséptico para plantas de procesamiento de leche UHT, lácteos y alimentos líquidos

Un esterilizador UHT mantiene los alimentos líquidos a temperatura de esterilización durante unos segundos, y la llenadora aséptica posterior sella el producto en envases esterilizados dentro de la máquina, para que puedan transportarse y venderse sin refrigeración. Shengtu diseña, integra y pone en marcha la línea completa, desde la recepción de la leche hasta el envase lleno y codificado. Díganos qué producto procesa, qué capacidad necesita y en qué envase lo comercializará, y nuestro equipo de ingeniería diseñará el flujo del proceso según esos requisitos.

Cuatro datos definen la configuración de una línea UHT: qué producto procesa, su acidez, cuántos litros por hora necesita y en qué envase lo comercializará. Estos cuatro factores determinan el método de calentamiento, el tiempo de retención, el volumen del tanque aséptico y el tipo de llenadora. El resto de esta página se desprende de ellos.
  • Propuesta por escrito en un día hábil
  • Línea completa en 4–8 meses desde la aprobación de los planos
  • Cotización del tanque aséptico y la llenadora dentro del alcance de la línea
  • Prueba de aceptación presenciada antes del envío
Plazo de entrega de la propuesta Propuesta por escrito en un día hábil desde su consulta
Entrega de la línea completa 4–8 meses, contados desde la aprobación de los planos
Tamaño del pedido Aceptamos pedidos mínimos de un conjunto
Pago 40% de anticipo y saldo antes del envío
Antes del envío Prueba de aceptación en fábrica según su lista de verificación, presencial o por video en vivo
Trayectoria de la empresa Más de 2,000 máquinas en funcionamiento en 52 países, en todas nuestras categorías de equipos para alimentos y bebidas
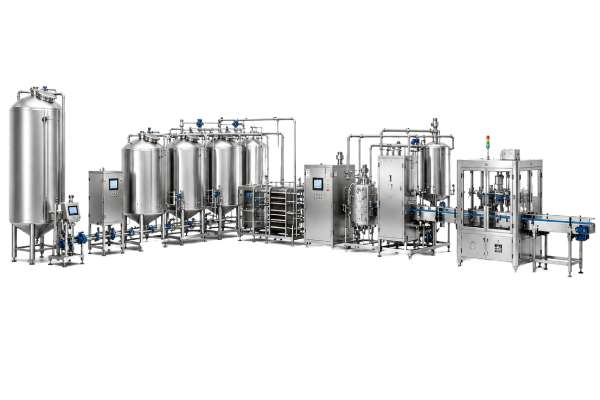
Distribución de planta de una línea completa de esterilización UHT y llenado aséptico, desde la recepción de la leche hasta el envase lleno.

Proceso de esterilización UHT: calentamiento indirecto e inyección directa de vapor

El procesamiento UHT cumple dos funciones, y la vida útil depende de ambas. El esterilizador destruye la carga de microorganismos del producto; la llenadora aséptica protege ese producto esterilizado del ambiente de llenado hasta que se sella el envase. Ambos componentes deben funcionar correctamente, por eso los construimos y ponemos en marcha juntos, con el tanque aséptico entre ellos.

Calentamiento UHT indirecto: intercambiadores de calor tubulares y de placas

El vapor o el agua caliente calientan el producto a través de una pared, de modo que el medio de calentamiento nunca entra en contacto con lo que usted vende. En leche, un intercambiador de calor tubular funciona más tiempo entre ciclos de limpieza que uno de placas, porque no tiene una línea de contacto con juntas donde puedan acumularse depósitos.

  • La regeneración de calor entre productos recupera la mayor parte del calor, en una proporción que se define durante el diseño según sus costos de servicios auxiliares
  • La regeneración se mantiene por debajo de 75 °C y el lado esterilizado siempre está a mayor presión
  • Método estándar para leche blanca, productos estandarizados con crema y jugos con poca pulpa
  • Tubo de retención dimensionado para unos 4 segundos en leche blanca estándar

Inyección e infusión directa de vapor

El vapor culinario se mezcla con el producto precalentado, que alcanza 140–150 °C en una fracción de segundo; después se enfría rápidamente por expansión en un recipiente al vacío para eliminar el agua condensada. Esta exposición al calor tan breve protege el color y el valor nutricional de los productos sensibles.

  • El producto alcanza unos 80 °C durante el precalentamiento y luego llega a la temperatura requerida por inyección o infusión
  • El enfriamiento rápido por expansión al vacío elimina el agua añadida y baja la temperatura del producto antes del llenado
  • La inyección permite operar más tiempo entre limpiezas; la infusión ofrece un control más preciso de la temperatura a un costo mayor
  • En las recetas sensibles al aroma, este debe reincorporarse de forma aséptica después del recipiente al vacío

Tanque aséptico, conexión con la llenadora y controles

El esterilizador y la llenadora rara vez funcionan a la misma velocidad. Entre ambos se instala un tanque aséptico que absorbe la diferencia; su tamaño se calcula según los cambios de formato y las paradas de la llenadora, no solo según el esterilizador.

  • Tanque aséptico con aire estéril, dimensionado según su patrón de operación
  • Colector de válvulas asépticas, esterilización de la línea, circulación de agua y mantenimiento de presión en un solo sistema de control
  • PLC y HMI con gestión de recetas, registros de lotes, historial de alarmas y soporte remoto
  • La conexión con la llenadora que usted elija se acuerda durante el diseño, junto con la lista de señales y los enclavamientos

Las siete etapas de una línea de procesamiento UHT

  1. Recepción de leche y almacenamiento refrigerado — la leche cruda se recibe, se analiza y se mantiene fría hasta que la línea la requiere.
  2. Precalentamiento y desaireación — se mantiene a 90–95 °C, temperatura a la que se controlan las enzimas resistentes al calor.
  3. Homogeneización — se rompen los glóbulos de grasa para evitar que la crema se separe durante la vida útil; en las líneas de calentamiento directo, esta etapa va después de la esterilización y se realiza de forma aséptica.
  4. Calentamiento final — los intercambiadores de calor indirecto o el vapor directo llevan el producto a 135–150 °C, según su acidez y tipo.
  5. Tubo de retención — el producto se mantiene a la temperatura requerida durante los segundos definidos en un tubo sin calentamiento, inclinado hacia arriba al menos 2.1 cm por metro, según la geometría exigida por 21 C.F.R. 113.40(g).
  6. Enfriamiento — expansión al vacío en las líneas de calentamiento directo; regeneración y enfriamiento con agua fría en las líneas de calentamiento indirecto.
  7. Tanque aséptico y llenado — el producto esterilizado pasa a un tanque de reserva y luego se llena en envases esterilizados dentro de la llenadora y se sella bajo aire estéril.
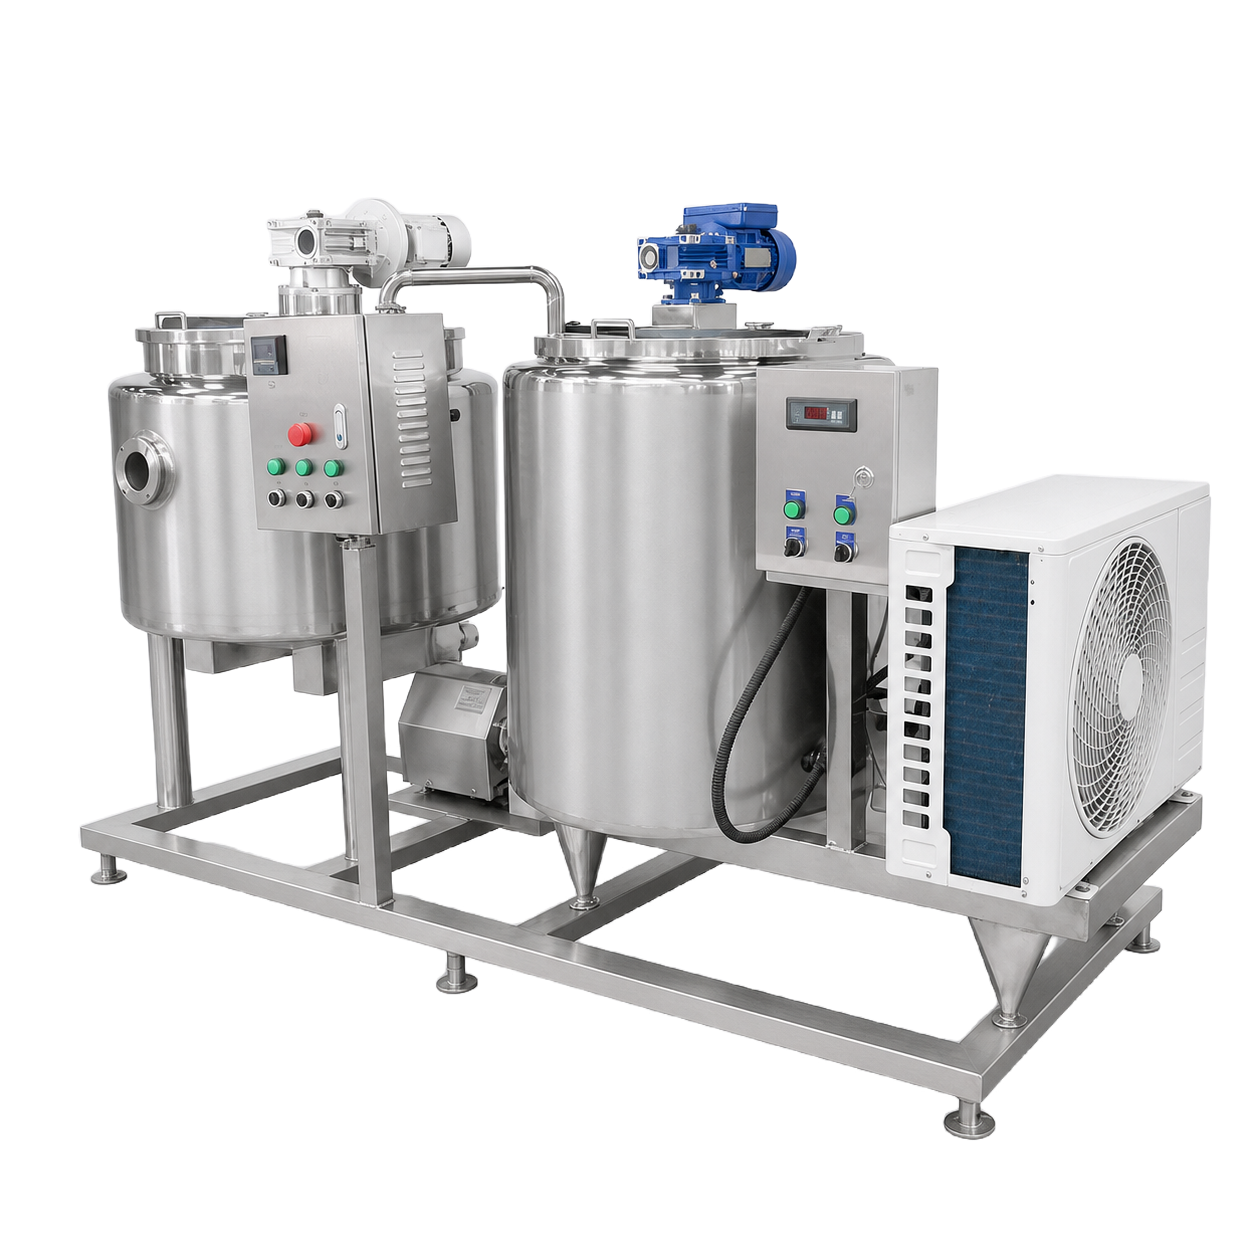
Almacenamiento refrigerado de leche cruda
01

Almacenamiento refrigerado de leche cruda, donde se determina en gran medida la carga de enzimas.

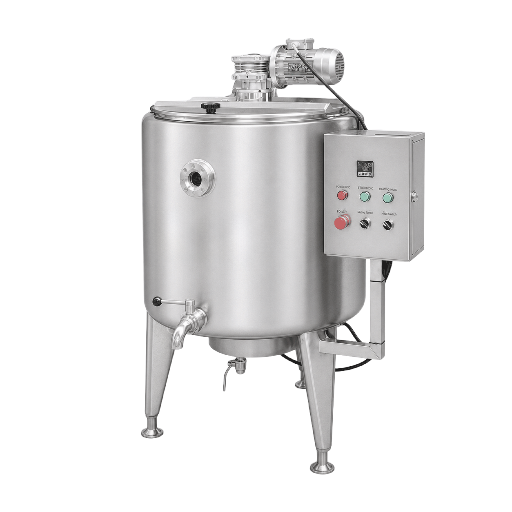
Sección de precalentamiento que alimenta el esterilizador
02

Sección de precalentamiento que alimenta el esterilizador, mantenida a 90–95 °C.

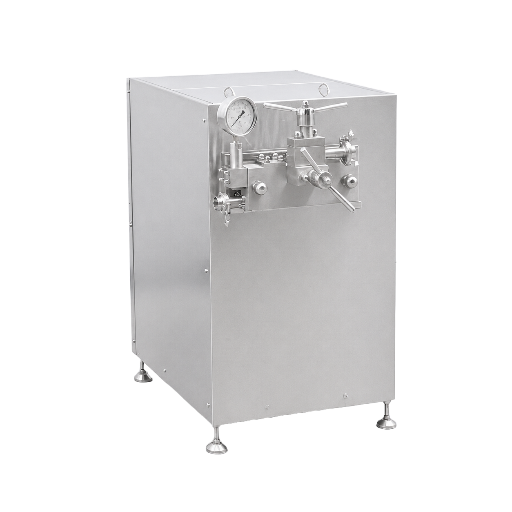
Homogeneizador
03

Homogeneizador dimensionado según el contenido de grasa y la vida útil deseada.

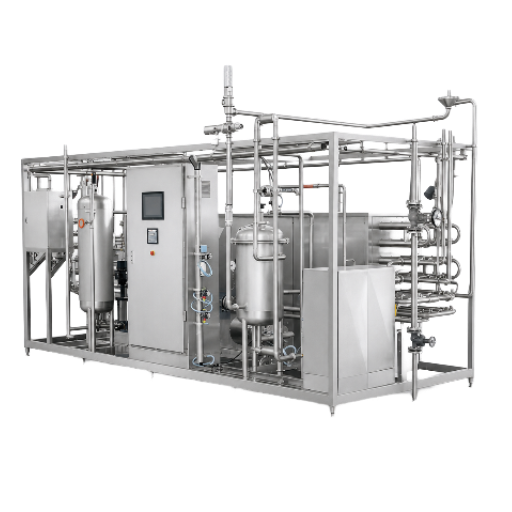
Esterilizador UHT tubular
04

Esterilizador UHT tubular con tubo de retención, regeneración y enfriamiento en un solo bastidor.

Cómo interpretar un proceso UHT con B* y C*

B* mide el efecto de esterilización que logra el proceso; C* mide el daño químico que provoca durante el tratamiento. La línea se ajusta para mantener B* por encima de 1 y C* por debajo de 1, condición en la que el producto es seguro y conserva su sabor.

  • B* = 1 equivale a 135 °C durante 10.1 segundos, lo mismo que F0 = 3
  • C* = 1 equivale a 135 °C durante 30.5 segundos o a 140 °C durante 21 segundos
  • El régimen de flujo cuenta: por debajo de Reynolds 2,100, el efecto logrado se reduce a la mitad frente al tiempo de retención nominal
  • El calentamiento directo logra el mismo B* con un C* menor, porque el calentamiento y el enfriamiento son casi instantáneos

Dónde se acumula realmente el efecto de esterilización

Las plantas dimensionan el tubo de retención y se detienen ahí, pero el producto sigue acumulando efecto de esterilización mientras alcanza la temperatura y mientras se enfría. Un estudio de 22 plantas UHT australianas encontró que las secciones de calentamiento y enfriamiento aportan 53% del efecto total de esterilización en las líneas indirectas, frente a 17% en las directas. Por eso, dos líneas con el mismo tubo de retención pueden tener resultados muy distintos en la prueba de incubación.

Solicite una propuesta para la línea →

Productos que procesamos: leche UHT y productos lácteos, jugos y bebidas de origen vegetal

Los lácteos son la aplicación principal

La mayoría de estas líneas procesa leche blanca, leche saborizada, crema, leche recombinada y otros productos lácteos; el proceso se desarrolló dentro de la industria láctea. En la mayoría de nuestros mercados de exportación, el mismo producto se denomina leche saborizada y requiere una carga térmica algo mayor que la leche blanca debido al azúcar y al cacao añadidos. En las bebidas con crema y alto contenido de grasa, se ajusta la configuración del homogeneizador, no la del esterilizador. Si el suministro de leche cruda es estacional, dimensionamos la producción de leche UHT según el mes de mayor demanda y no el promedio anual.

La acidez determina el método de calentamiento antes que cualquier otro factor. Los productos de baja acidez, por encima de pH 4.6, requieren esterilización completa a 135 °C o más; los de acidez media, entre pH 4.2 y 4.6, se procesan a 123–125 °C; y los de alta acidez, por debajo de pH 4.2, se mantienen a 90–95 °C porque su propia acidez completa el proceso. En la tabla, las filas se ordenan primero según este criterio, luego por viscosidad y por los componentes del producto.

Familia de productos Rango de pH Método de calentamiento Qué cambia en la línea
Leche blanca para venta a temperatura ambiente6.5–6.8Calentamiento indirecto tubular, 137–142 °C durante unos 4 sReferencia con la que se comparan los demás productos
Leche saborizada y bebidas de cacao6.3–6.8Calentamiento indirecto tubular, mayor carga térmicaEl azúcar y el cacao aumentan la formación de depósitos y acortan el tiempo de operación
Crema y bebidas con alto contenido de grasa6.4–6.7Calentamiento indirecto, homogeneización en dos etapasPresión y posición del homogeneizador, no la temperatura
Leche recombinada y reconstituida6.5–6.8Calentamiento indirecto tubularTiempo de hidratación antes del esterilizador
Bebidas lácteas con alto contenido de proteína6.5–6.9Inyección directa de vapor, 143–150 °C durante 2–4 sLa breve exposición al calor protege la textura y el color
Bebidas de origen vegetal: soya, avena y almendra6.5–7.2Calentamiento indirecto o directo, según la sensibilidad de las proteínasSistema estabilizante y presión de homogeneización
Leche y bebidas de coco6.1–6.9Calentamiento indirecto, tubos de mayor diámetroRiesgo de separación de grasa; se requiere una homogeneización precisa
Jugos de frutas clarificados3.0–4.090–95 °C durante 15–30 sEquipo más sencillo y menor consumo de energía
Jugos de frutas con pulpa3.2–4.290–95 °C durante 15–30 s, tubos de mayor diámetroEl tamaño de los trozos de pulpa determina el diámetro de los tubos y la bomba
Néctares y mezclas de jugos3.5–4.290–95 °C durante 15–30 sDosificación de azúcar antes del esterilizador
Productos y salsas de tomate4.1–4.6123–125 °C durante unos 15 sLa viscosidad determina la bomba; verifique cada lote según pH 4.6
Puré y pasta de frutas3.4–4.4123–125 °C durante unos 15 sTubos de mayor diámetro y bajo esfuerzo cortante para proteger los trozos
Té y café listos para beber4.9–6.5Calentamiento indirecto, 135–140 °CLa conservación del color y el aroma determina el método
Sopas y comidas líquidas con sólidosPor encima de 4.6123–125 °C hasta 135 °C, según el tamaño de los trozosEl tiempo de retención lo determina el trozo más grande, no el líquido
Huevo líquido y bebidas a base de huevoPor encima de 4.6Calentamiento indirecto, perfil de temperatura gradualLa desnaturalización de las proteínas limita la temperatura de operación

Cómo cambian el método la viscosidad y los trozos

En un tubo de retención, el proceso lo determina la capa de producto que avanza más rápido, no el promedio. Los productos viscosos y los que contienen trozos fluyen de manera desigual, por lo que el diámetro del tubo, el tipo de bomba y el tiempo de retención se definen para que la partícula más rápida reciba el tratamiento completo. Además, los trozos deben calentarse hasta su centro; por eso, una sopa con cubos de verduras requiere una categoría de equipo distinta a la de un jugo clarificado con la misma capacidad de procesamiento.

¿Su producto no aparece en esta lista?

Esta tabla abarca los productos que estas líneas procesan con mayor frecuencia, no el límite de sus capacidades. Envíenos el producto, su pH, su viscosidad y el tamaño del trozo más grande que contiene, y le indicaremos qué método de calentamiento es adecuado y dónde están los riesgos.

  • Todo producto con pH superior a 4.6 requiere esterilización completa, independientemente de su nombre. Ese proceso se rige por 21 C.F.R. 113, sobre alimentos de baja acidez tratados térmicamente en envases herméticamente sellados.
  • La cotización de los productos con trozos se calcula según el trozo más grande, nunca según un promedio
  • Los productos que primero requieren lavado, corte o escaldado se procesan con nuestros equipos para frutas y verduras
  • Si el producto final debe ser deshidratado en vez de envasado, se requiere una línea de deshidratación de frutas y verduras
Equipos para línea de llenado aséptico UHT

Formatos de empaque aséptico:
cartones, botellas, bolsas y bolsa en caja

Dentro de la llenadora, primero se esteriliza el envase; luego se llena y se sella en una cámara con aire estéril a presión positiva. El método de esterilización depende del material del envase, y esta elección influye más en la producción y los costos operativos que el esterilizador. Defina el formato con anticipación: después del sistema UHT, la llenadora aséptica es el equipo individual de mayor tamaño de la línea.

Formato Método de esterilización del envase Rango de producción, datos publicados de la máquina Aplicaciones adecuadas
Envase aséptico de cartón: tipo ladrillo y gable top Peróxido de hidrógeno a alrededor de 35%, seguido de aire estéril caliente a unos 210 °C Hasta 12,000 envases por hora Leche blanca, leche saborizada y jugo a gran escala
Máquina para envases asépticos de cartón de varios tamaños El mismo ciclo de peróxido y aire caliente procesa envases de 500 ml a 1,000 ml en una sola máquina Cambio de formato en menos de 15 minutos Plantas que procesan varios tamaños de envase
Botella aséptica de PET Nebulización de peróxido y aire caliente, o enjuague con ácido peracético Hasta 12,000 botellas por hora, de 250 ml a 2 L Productos lácteos, té y jugos listos para beber
Botella aséptica de HDPE Peróxido y aire estéril caliente Rango de producción medio Plantas lácteas regionales y leche escolar
Bolsa y sobre asépticos Baño de peróxido y esterilización de la película en el rollo Hasta 16,000 bolsas por hora Menor costo por envase, vida útil de 90 a 180 días
Bolsa en caja y bolsa aséptica Bolsa esterilizada por radiación con soldadura aséptica del pico De 5 L a 1,000 L Puré, concentrados y suministro entre plantas
Tambor y contenedor asépticos Bolsa interior esterilizada por radiación dentro de un contenedor exterior rígido 200 L o más Puré de frutas retenido para su procesamiento posterior
Vaso y botella con tapa de aluminio Aplicación de peróxido y aire caliente a la lámina Depende del formato Postres lácteos y bebidas
Las cifras de producción de esa columna son las capacidades publicadas para máquinas de cada categoría por sus respectivos proveedores de llenadoras. La producción de su línea dependerá de la marca y el modelo de llenadora elegidos en la propuesta.

El tanque de reserva entre el esterilizador y la envasadora

La llenadora se detiene para cambiar rollos, revisar sellos y resolver atascos en los equipos posteriores; el esterilizador no puede detenerse simplemente cuando eso ocurre. Un acumulador con capacidad para unos 600 envases de cartón absorbe alrededor de 7 a 8 minutos de parada en los equipos posteriores, y el tanque aséptico mantiene la leche esterilizada en espera. Dimensionar ambos juntos evita que la línea tenga que volver a esterilizar cada vez que la envasadora presenta una falla.

Sistema de llenado aséptico UHT
  • El material de empaque se califica junto con la llenadora; si se utiliza el mismo cartón o película de otro proveedor, debe validarse nuevamente.
  • La integridad del envase se comprueba en cada turno con pruebas de sellado y caída, no solo durante la puesta en marcha.
  • Tres parámetros determinan la esterilización del envase: concentración de peróxido de hidrógeno, tiempo de contacto y temperatura del aire de secado.
  • La secuencia está definida por la normativa: 21 C.F.R. 113.3(a) define el procesamiento y empaque asépticos como el llenado de un producto esterilizado comercialmente en envases preesterilizados, sellados con un cierre preesterilizado y en una atmósfera libre de microorganismos.

Los sistemas de cartón de los principales proveedores, entre ellos Tetra Pak, utilizan el mismo principio de peróxido y aire caliente. Por eso, diseñar una línea para un formato no la limita a ese formato en cuanto al proceso. Si aún no ha definido el envase, primero establecemos el proceso y dejamos pendiente la elección de la llenadora hasta que usted confirme el proveedor de empaque.

Especificaciones del esterilizador UHT, rango de capacidad y parámetros del proceso

A continuación se describen los requisitos del proceso de producción UHT. Lo que cambia entre líneas es el diámetro de los tubos, la superficie de calentamiento, la categoría de la bomba y la lógica de control necesarias para cumplirlos. La ficha de especificaciones de cada modelo —capacidad, superficie de calentamiento, potencia instalada y demanda de vapor, agua y aire— se entrega con la propuesta y se calcula según su producto.

Parámetro Valor Por qué se establece ese valor
Rango de esterilización de productos de baja acidez 135–150 °C durante 2–5 s Por encima de pH 4.6, el calor debe destruir la carga de esporas por sí solo
Rango de acidez media 123–125 °C durante unos 15 s La acidez contribuye al proceso, por lo que se reduce la carga térmica
Rango de alta acidez 90–95 °C durante 15–30 s Por debajo de pH 4.2, la acidez propia del producto ayuda a conservarlo en el envase
Requisito normativo para la leche UHT en la Unión Europea Al menos 135 °C con un tiempo de retención adecuado La definición de la UE establece este requisito; el tiempo de retención se determina según el proceso programado
Objetivo del efecto de esterilización B* por encima de 1 Una unidad B* equivale a 135 °C durante 10.1 s
Límite de daño químico C* por debajo de 1 Una unidad C* equivale a 140 °C durante 21 s
Retención durante el precalentamiento 90–95 °C durante 30–120 s Aquí se inactivan las enzimas resistentes al calor, no en el tubo de retención
Retención de precalentamiento para exportación de larga distancia Se define caso por caso Se ha informado que una retención más prolongada durante el precalentamiento reduce aún más la plasmina residual (Machado et al. 2017, que cita a Stoeckel et al. 2016)
Diseño del tubo de retención Inclinado hacia arriba al menos 2.1 cm por metro, sin aplicar calor Cada porción debe recibir el mismo tiempo de retención
Precisión de la indicación de temperatura 0.5 °C respecto de una calibración trazable La temperatura registrada constituye el registro legal del proceso
Requisito de presión del regenerador El lado esterilizado se mantiene a mayor presión que el lado no esterilizado Cualquier fuga se desplaza hacia afuera, nunca hacia adentro
Regeneración de calor Se confirma en la ficha de especificaciones de cada modelo El calor recuperado es el factor de mayor impacto en los costos operativos
Esterilización de la línea antes de la producción Agua caliente a la temperatura de producción durante al menos 30 min una vez alcanzada esa temperatura La línea está estéril antes de que ingrese el producto
Ciclo de limpieza 70–90 min El tiempo de limpieza se planifica según la duración de la operación, no al revés
Confirmación de esterilidad comercial 15 días a 30 °C o 7 días a 55 °C La incubación confirma el proceso, pero no lo controla
Índice de lactulosa Se mide según el límite establecido por su comprador Indicador de daño térmico utilizado para comparar líneas
Solución industrial de llenado aséptico UHT

Qué necesitamos de usted para definir estas cifras

  • El producto, su pH y el trozo más grande que contiene
  • Capacidad objetivo en litros por hora y horas de operación al día
  • Formato y tamaños de empaque, y la llenadora que prevé utilizar
  • Vida útil requerida y temperatura de almacenamiento en el mercado de destino
  • Disponibilidad en planta de vapor, energía eléctrica, agua fría, agua de enfriamiento y aire comprimido
  • Un informe sobre la calidad del agua, que determina tanto el diseño de limpieza como el circuito de enfriamiento
  • Superficie del piso, altura del techo y si se trata de una construcción nueva o de una nave existente
  • País de destino y trámite de registro del producto que debe seguir allí
SYS_REQ // HOJA DE TRABAJO

Hoja de trabajo de capacidad y servicios auxiliares

Si prefiere reunir los datos antes de hablar con alguien, la hoja de trabajo los organiza en el orden que utilizan nuestros ingenieros. Así obtiene exactamente la lista que le pediríamos en la primera llamada.

La demanda de vapor, energía, agua y aire depende de la capacidad y del método de calentamiento, no del formato del envase

Lleve la hoja de trabajo completada a la primera llamada para recibir la propuesta más rápido.

Inversión en la línea: costo de una planta de procesamiento de leche UHT, plazo de entrega y alcance del suministro

El precio de una línea UHT se calcula según el alcance del suministro, no como si fuera una sola máquina. El monto depende de cuánto de la línea nos compre, del nivel de automatización, del método de calentamiento que requiera el producto y de las funciones de la llenadora. Por eso, primero definimos la configuración y luego preparamos la cotización.

Factor Qué cambia Efecto en el costo
Método de calentamiento Calentamiento tubular indirecto frente a inyección o infusión directa de vapor Los sistemas directos incorporan un recipiente de vacío, un homogeneizador aséptico y un mayor consumo de vapor
Capacidad Litros por hora y horas de operación por día Determina la superficie de calentamiento, la categoría de la bomba, el volumen de los tanques y cada conexión de servicios auxiliares
Alcance del suministro Una sola máquina, un bloque de proceso o una línea completa desde la recepción de la leche hasta el empaque La variable individual de mayor impacto en cualquier cotización UHT
Tipo de llenadora y formato Cartón, botella de PET, bolsa o envase bag-in-box Después del esterilizador, la llenadora aséptica es el equipo de mayor costo de la línea
Nivel de automatización Grupos de válvulas manuales frente a una matriz automatizada de válvulas con registros de lotes Modifica tanto los equipos de planta suministrados como el tiempo de puesta en marcha
Recuperación de calor Regeneración entre productos frente a un circuito de enfriamiento sencillo; la relación de recuperación se define en la hoja de especificaciones de cada modelo Mayor inversión inicial y menores costos operativos durante la vida útil de la línea
Qué solicita Plazo de entrega A partir de
Línea completa de esterilización UHT y llenado aséptico 4–8 meses La aprobación de los planos
Una sola máquina o un módulo de proceso 30–45 días La aprobación de los planos
Periodo para las pruebas de aceptación en nuestras instalaciones Programado Se programa con usted una vez definido el plan de fabricación

El pago se realiza con un anticipo del 40% y el saldo antes del envío. Una línea completa se entrega en 4–8 meses a partir de la aprobación de los planos. Los precios se cotizan según una configuración específica y la base de entrega se establece en la propuesta. Envíenos la configuración y recibirá una propuesta por escrito en un día hábil.

03

Llenado aséptico frente a llenado en caliente durante la vida útil de la línea

En el llenado en caliente, el producto se mantiene a 80–92 °C durante unos dos minutos dentro del envase. Así, se desperdicia el calor que acaba de pagar y el envase debe soportar esa temperatura. En cambio, una línea aséptica enfría el producto mediante regeneración y devuelve gran parte de ese calor al producto entrante.

  • Las botellas para llenado en caliente requieren paneles de vacío y más material: un estudio publicado sobre el ciclo de vida calcula que una botella de PET para llenado en caliente pesa 24 g, frente a 16 g para una equivalente aséptica (Manfredi and Vignali, 2014, citado en Food Engineering, 2023)
  • Esa es la verdadera disyuntiva: la diferencia en el costo del envase se repite con cada unidad, mientras que la diferencia de inversión se paga una sola vez
  • El punto de cruce entre ambas curvas depende del volumen, el envase y el precio de la energía. Por eso, calculamos ese punto con sus datos, en lugar de publicar una cifra única para todos.

Aseguramiento de la esterilidad comercial, validación de la inocuidad alimentaria y pruebas de aceptación en fábrica

La aceptación de una línea UHT se basa en evidencias, no en su apariencia. Se debe demostrar que el proceso logra el efecto de esterilización, que la línea mantiene la esterilidad durante toda la operación y que los registros lo comprueban posteriormente. Esa es la secuencia que diseñamos, probamos y entregamos.

Cómo se revisa la línea antes de salir de nuestras instalaciones

  • >
    Prueba con agua y prueba de presión Se prueba cada circuito con agua, se somete a una prueba de presión y se revisa para detectar fugas. Además, se comprueba paso a paso la matriz de válvulas.
  • >
    Esterilización de la línea y prueba en caliente La línea se esteriliza con agua caliente a la temperatura de producción y se mantiene en el ajuste previsto para su producto.
  • >
    Prueba del producto según sus parámetros Procesamos su producto o el más similar que podamos conseguir, con el tiempo de retención que usted indique, y registramos el perfil completo.
  • >
    Prueba de aceptación según su lista de verificación La prueba de aceptación en fábrica se presencia en nuestras instalaciones o por videollamada en directo. Se comprueban los criterios de aceptación de capacidad, esterilidad y calidad del producto que se acordaron previamente y se aprueba cada punto.
  • >
    Documentación y empaque Los registros, planos y certificados se aprueban y se empacan junto con la línea.
Revisiones previas al envío de la línea de llenado aséptico UHT

De la consulta a la puesta en marcha: las seis etapas de un proyecto de línea UHT

La mayoría de los retrasos en un proyecto UHT ocurre entre la consulta y la aprobación de los planos, no en el taller. Este proceso adelanta deliberadamente las decisiones, para resolver las más lentas antes de empezar la fabricación. El plazo de entrega se cuenta desde la aprobación de los planos, no desde la fecha del pedido.

01

Consulta y revisión técnica

Envíenos información sobre el producto, la capacidad, el formato de empaque y las condiciones de la planta. Le responderemos con una propuesta por escrito en un día hábil.

02

Diseño del proceso y distribución de planta

Método de calentamiento, tiempo de retención, dimensionamiento de tanques, demanda de servicios auxiliares y plano de distribución de equipos basado en las dimensiones reales de sus instalaciones.

03

Contrato y aprobación de planos

Se acuerdan el alcance y el cronograma junto con el anticipo del 40%. El plazo de entrega empieza cuando usted aprueba los planos.

04

Fabricación

Fabricación de equipos, armado del tablero de control, ensamblaje e inspección interna en una de nuestras plantas de fabricación.

05

Prueba de aceptación y prueba de funcionamiento

Prueba con agua, esterilización de la línea, prueba del producto y aprobación según su lista de verificación, en nuestras instalaciones o por videollamada en directo.

06

Instalación, puesta en marcha y capacitación

Nuestros ingenieros ponen en marcha la línea y la operan junto con sus operadores hasta que su equipo pueda manejarla sin nuestra ayuda.

Proceso técnico de la línea de llenado aséptico UHT

Matriz de selección de líneas UHT

La selección del método depende de la acidez, la sensibilidad de las proteínas, los componentes del producto y el tiempo que debe conservarse fuera de la cadena de frío. La matriz siguiente es la guía rápida que nuestros ingenieros utilizan en la primera llamada.

Si procesa Método de calentamiento Configuración Por qué elegir ese método
Leche blanca para distribución a temperatura ambiente Calentamiento indirecto tubular 137–142 °C durante aproximadamente 4 s Menor costo por litro a gran volumen y mayor duración de las corridas
Bebidas lácteas premium o con alto contenido de proteínas Inyección directa de vapor 143–150 °C durante 2–4 s La breve exposición al calor protege la textura, el color y la vida útil prolongada
Puré de frutas, salsas y productos de tomate Calentamiento indirecto con tubo de diámetro amplio 123–125 °C durante unos 15 s La acidez reduce la demanda de calor; la viscosidad determina el diámetro del tubo
Jugos claros y con pulpa Calentamiento tubular o por placas, ambos indirectos 90–95 °C durante 15–30 s Por debajo de pH 4.2, el producto se conserva en gran medida por sí solo
Cualquier producto que se venda en un plazo de 45 días y mantenga la cadena de frío Pasteurización o proceso de vida útil prolongada 72–75 °C durante 15 s, o 125–130 °C durante 2–4 s con llenado higiénico Una línea aséptica excede los requisitos de esa vida útil

Equipos instalados en plantas lácteas y de bebidas, y nuestra capacidad de fabricación

El equipo de ingeniería de Shengtu tiene más de 10 años de experiencia en equipos para el procesamiento de alimentos y bebidas. La empresa cuenta con más de 2,000 máquinas de su gama de equipos para alimentos y bebidas en operación en 52 países. Compartimos los nombres de los clientes, las fotografías de sus plantas y las visitas de referencia con autorización por escrito de cada planta. Consúltenos y coordinaremos lo que la planta permita.

Por qué los procesadores de lácteos y las plantas de bebidas trabajan con nosotros

  • 4 plantas propias, construidas por nosotros, que abarcan aproximadamente el 80% de nuestras principales categorías de equipos
  • Configuración adaptable a sus materias primas, capacidad, proceso y presupuesto
  • Equipos disponibles para las etapas anteriores y posteriores del proceso, con los que se pueden formar líneas completas
  • Actualizaciones de PLC, HMI, automatización e IoT disponibles a solicitud
  • Documentos de exportación, empaque, carga de contenedores y servicio posventa
  • Más de 10 años de experiencia en exportación y proyectos
  • Exportaciones a 52 países y más de 2,000 máquinas en operación
  • Aceptamos reuniones por video y auditorías remotas de fábrica

Capacidad de fabricación e ingeniería

  • Con sede en Zhucheng, Shandong, y sucursales en Qingdao, Changzhou y Weifang
  • Más de 20,000 m² de oficinas y salas de exhibición en las cuatro ciudades, incluida una sala de exhibición de maquinaria para alimentos de 5,000 m²
  • 7 patentes y más de 100 derechos de autor de software
  • Más de 100 proyectos de I+D
  • Documentación del sistema de gestión disponible para revisión según cada proyecto, previa confirmación de su alcance y vigencia

UHT, ESL y pasteurización: cuándo una línea aséptica UHT no es la opción adecuada

Una línea aséptica permite distribuir productos a temperatura ambiente. Si el producto nunca sale de la cadena de frío, esa capacidad supone un costo que la planta podría destinar a aumentar su capacidad. A continuación, presentamos los casos en que recomendaríamos otra opción.

Leche cruda con enzimas resistentes al calor
Las bacterias mueren a 72–75 °C, pero las enzimas que dejan sobreviven unos segundos a 135–145 °C y, meses después, coagulan o amargan la leche
Solucione el problema en la recepción de la leche y durante el almacenamiento refrigerado; ningún esterilizador elimina la carga enzimática que ya está en el tanque
Producto que se vende en un plazo de 45 días y ya mantiene la cadena de frío
Usted paga por la posibilidad de distribuir el producto a temperatura ambiente y luego lo refrigera de todos modos
Una línea de vida útil prolongada o de pasteurización, con una inversión inicial mucho menor
Producto de alta acidez, con pH inferior a 4.2, que se vende refrigerado
La esterilización aséptica completa es más intensa de lo que requiere el producto
Llenado en caliente a 80–92 °C o pasteurización en línea con llenado higiénico
Producto esterilizado después de sellar el envase
Una llenadora aséptica no puede esterilizar un envase rígido que ya está cerrado
Una línea de esterilización con retorta o autoclave
Receta no adaptada al método de calentamiento
El enfriamiento instantáneo al vacío en una línea de calentamiento directo extrae del producto los compuestos aromáticos volátiles
Añada el aroma asépticamente después del recipiente de vacío, ajuste la viscosidad o dosifique por encima del objetivo
Precalentamiento mantenido a una temperatura intermedia de 80 °C durante 30 s
La proteólisis puede aumentar en lugar de disminuir, porque la enzima se activa sin llegar a inactivarse
Mantenga el producto a 90–95 °C durante el tiempo suficiente o deje de contar con la etapa de precalentamiento
Presencia de Bacillus sporothermodurans en el suministro
Sus esporas sobreviven a 140 °C durante 3.4–7.9 s, así que una línea diseñada para 140 °C no puede resolver el problema aumentando la temperatura
Trátelo como un requisito de acceso al mercado, no de inocuidad alimentaria: controle la leche cruda y la higiene del taller
El presupuesto es fijo y hay una línea reacondicionada de primer nivel disponible en el mercado
Ninguno el día de la entrega. El costo se traslada a los repuestos y a encontrar, años después, personas que todavía conozcan ese modelo
Compre una línea reacondicionada si el modelo es lo bastante común para conseguir repuestos con facilidad; compre una nueva si quiere que un solo proveedor responda por toda la línea

Herramientas de ingeniería: línea de llenado aséptico UHT

  • Configure los parámetros técnicos básicos para determinar la arquitectura óptima de procesamiento térmico según los requisitos específicos de su producción de líquidos.

    Abrir la herramienta →
  • Calcule los servicios auxiliares que requiere la planta, incluido el consumo de vapor, agua de enfriamiento y aire comprimido, según la capacidad de procesamiento prevista.

    Abrir la herramienta →
  • Evalúe sistemáticamente la viabilidad del direccionamiento del producto y los riesgos de contaminación cruzada en las distribuciones de procesamiento UHT, ESL y de llenado en caliente.

    Abrir la herramienta →

Preguntas frecuentes sobre esterilizadores UHT y líneas de llenado aséptico

La leche pasteurizada se calienta a 72–75 °C durante 15 segundos para eliminar los microorganismos que causan enfermedades y la mayoría de los que provocan el deterioro. Sin embargo, el producto pasteurizado aún requiere cadena de frío. El tratamiento a temperatura ultraalta se realiza a una temperatura mucho mayor: 135 °C o más durante unos segundos. También destruye las esporas, por lo que el envase sellado puede almacenarse a temperatura ambiente.

Para conocer más detalles de planificación, consulte la guía de líneas para leche pasteurizada y UHT.

El calentamiento tubular indirecto es la opción más utilizada para grandes volúmenes: requiere menos servicios auxiliares, permite periodos prolongados entre ciclos de limpieza y ofrece el menor costo por litro para la leche blanca. El calentamiento directo alcanza la temperatura en una fracción de segundo y enfría el producto al vacío, lo que protege la textura y el color de los productos con alto contenido de proteínas. La infusión ofrece el control de temperatura más preciso de los tres métodos, pero también el costo más alto.

El tubo de retención se dimensiona para que incluso la porción del producto que se desplaza con mayor rapidez reciba el tiempo de retención previsto. Por eso, el régimen de flujo importa más que la velocidad promedio. El efecto de esterilización también se acumula durante el calentamiento y el enfriamiento: un estudio de 22 plantas UHT australianas determinó que representaba el 53% del total en las líneas indirectas, frente al 17% en las directas. Por eso, el proceso se especifica como B* y C*.

Sí, con un tubo más ancho, una bomba más suave y un tiempo de retención mayor. El límite no es la viscosidad, sino el tamaño del trozo más grande, porque su centro debe alcanzar la temperatura requerida sin que el líquido que lo rodea se cocine de más. Los productos con trozos se cotizan como una categoría de equipo propia.

El esterilizador determina si el producto es comercialmente estéril; el envase determina cuánto tiempo se mantiene así. Un cartón con una barrera completa de aluminio conserva el producto a temperatura ambiente durante meses; una bolsa, entre 90 y 180 días; y el PET transparente sin barrera, menos tiempo, porque deja pasar la luz y el oxígeno.

Se conectan mediante un tanque aséptico con una capa de aire estéril, que compensa la diferencia entre un esterilizador que opera de forma continua y una llenadora que se detiene para cambiar los rollos. Un acumulador de aproximadamente 600 cartones cubre alrededor de 7 a 8 minutos de detención antes de que intervenga el tanque. Si ese margen es demasiado pequeño, la línea vuelve a esterilizar con demasiada frecuencia.

Los depósitos cambian según la temperatura: por debajo de unos 110 °C, son principalmente proteínas con algunos minerales; por encima de esa temperatura, predominan las incrustaciones minerales duras de fosfato de calcio. El diseño del precalentamiento, la calidad del agua, la hidratación del producto y el régimen de flujo influyen mucho más en la duración de las corridas que el esterilizador. Los datos publicados sitúan la limpieza entre el 30 y el 80% de los costos operativos de las plantas lácteas.

El tratamiento térmico UHT modifica ligeramente el sabor y reduce algunas vitaminas sensibles al calor, por lo que el intervalo de proceso se diseña para proteger el valor nutricional. Las enzimas resistentes al calor de la leche cruda de mala calidad sobreviven al tratamiento y pueden coagular o amargar el producto meses después. Además, la inversión solo se justifica cuando el producto realmente se distribuye sin cadena de frío, no cuando se refrigera de todos modos.

Se calcula según una configuración, no solo a partir de la capacidad: método de calentamiento, capacidad, alcance del suministro, tipo de llenadora, nivel de automatización y recuperación de calor. Dos líneas con la misma capacidad de procesamiento pueden tener costos muy distintos si cambia el alcance. Cotizamos una configuración definida y detallamos las exclusiones para que pueda comparar las ofertas punto por punto.

Una línea completa tarda 4–8 meses desde la aprobación de los planos, y una sola máquina o módulo de proceso tarda 30–45 días. El plazo empieza a correr con la aprobación de los planos, porque eso permite iniciar la compra de materiales y el armado de los tableros. Los trámites de registro y la aprobación del empaque en su mercado avanzan en paralelo y suelen ser los procesos más largos.

Sí. Nuestro alcance llave en mano cubre toda la cadena de valor, desde la recepción de la leche hasta el precalentamiento, la homogeneización, la esterilización y el tanque aséptico, e incluye la llenadora, el codificador y la empacadora de final de línea. Fabricamos nosotros mismos la mayor parte de estos equipos; el resto lo compramos, integramos y garantizamos dentro del mismo contrato. También puede comprar por separado cualquier bloque de ese alcance.

Se hace funcionar cada circuito con agua y se somete a una prueba de presión; la línea se esteriliza con agua caliente a temperatura de producción, y se procesa su producto o el más similar disponible con los parámetros que usted indique. Usted presencia la prueba en nuestras instalaciones o por videollamada en vivo, siguiendo una lista de verificación acordada de antemano. No se empaca nada hasta que se hayan firmado todos los puntos.

Manuales de operación y mantenimiento, descripción del proceso, listas de válvulas e instrumentos, planos eléctricos, registros de calibración y certificados de materiales para las piezas que los requieren. El alcance de certificaciones como CE, SGS, ISO 9001 e ISO 27001 se confirma caso por caso, según el modelo, la configuración, la planta de fabricación y el país de destino.

Vapor, energía eléctrica, agua refrigerada, agua de enfriamiento y aire comprimido limpio, dimensionados según la capacidad y el proceso de calentamiento. La inyección directa de vapor requiere vapor culinario y una mayor cantidad, mientras que las líneas indirectas con alta regeneración necesitan menos vapor y más superficie de intercambio térmico. El programa de servicios auxiliares se entrega junto con la propuesta.

Aceptamos pedidos mínimos de 1 conjunto, por lo que una sola máquina o un bloque de proceso pequeño es un pedido habitual, no una excepción. Cotizamos las líneas a escala piloto igual que las líneas de producción: según el producto, la capacidad y el formato del empaque.