Linha de envase asséptico UHT

Esterilizadores UHT e linhas de envase asséptico para leite UHT, laticínios e processamento de alimentos líquidos

Um esterilizador UHT mantém o alimento líquido na temperatura de esterilização por alguns segundos. Em seguida, a envasadora asséptica acondiciona o produto em embalagens esterilizadas dentro da máquina, que podem ser transportadas e comercializadas sem refrigeração. A Shengtu projeta, integra e comissiona a linha completa, desde a recepção do leite até a embalagem envasada e codificada. Informe o produto, a capacidade necessária e a embalagem desejada, e nossa equipe de engenharia definirá o trajeto do processo com base nessas informações.

Quatro fatores definem a configuração de uma linha UHT: o produto processado, sua acidez, a capacidade necessária em litros por hora e a embalagem utilizada. Esses fatores determinam o método de aquecimento, o tempo de retenção, o volume do tanque asséptico e a categoria da envasadora. Todo o restante desta página parte dessas definições.
  • Proposta por escrito em até 1 dia útil
  • Linha completa entregue em 4–8 meses após a aprovação dos desenhos
  • Tanque asséptico e envasadora incluídos no escopo da linha
  • Teste de aceitação acompanhado antes do envio
Prazo para envio da proposta Proposta por escrito em até 1 dia útil após sua consulta
Prazo de entrega da linha completa 4–8 meses, contados a partir da aprovação dos desenhos
Tamanho do pedido Aceitamos pedidos mínimos de 1 conjunto
Pagamento 40% de entrada e saldo antes do envio
Antes do envio Teste de aceitação na fábrica conforme sua lista de verificação, presencialmente ou por vídeo ao vivo
Histórico da empresa Mais de 2.000 máquinas em operação em 52 países, em nossas linhas de equipamentos para alimentos e bebidas
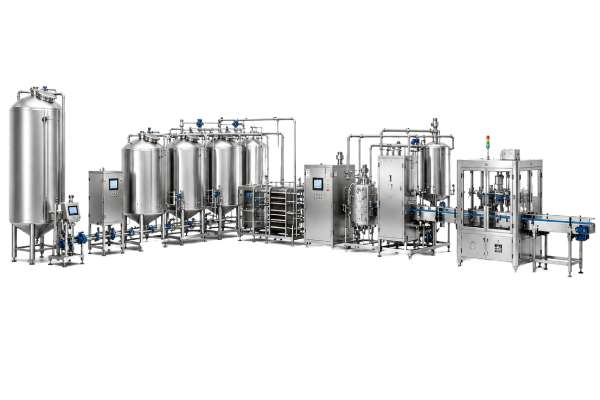
Layout de uma linha completa de esterilização UHT e envase asséptico, da recepção do leite até a embalagem envasada.

Processo de esterilização UHT: aquecimento indireto e injeção direta de vapor

O processamento UHT envolve duas etapas, e a vida útil depende de ambas. O esterilizador elimina os microrganismos presentes no produto; a envasadora asséptica protege o produto esterilizado do ambiente de envase até o fechamento da embalagem. As duas etapas precisam funcionar corretamente. Por isso, construímos e comissionamos os equipamentos em conjunto, com o tanque asséptico entre eles.

Aquecimento UHT indireto: trocadores de calor tubulares e a placas

O vapor ou a água quente aquece o produto através de uma parede, sem entrar em contato com o que será comercializado. Em produtos lácteos, um trocador tubular opera por mais tempo entre os ciclos de limpeza do que um modelo a placas, pois não há juntas na superfície de contato onde os depósitos possam se acumular.

  • A regeneração produto a produto recupera a maior parte do calor, em uma proporção definida durante o projeto com base no custo das utilidades industriais
  • A regeneração permanece abaixo de 75 °C, e o lado esterilizado fica sempre sob pressão mais alta
  • Método padrão para leite branco, produtos com teor de creme ajustado e sucos com pouca polpa
  • Tubo de retenção dimensionado para cerca de 4 segundos no processamento padrão de leite branco

Injeção direta de vapor e infusão de vapor

O vapor culinário é misturado ao produto pré-aquecido, que atinge 140–150 °C em uma fração de segundo e, em seguida, é resfriado rapidamente em um recipiente a vácuo para remover novamente a água condensada. Esse tempo muito curto de exposição ao calor ajuda a preservar a cor e o valor nutricional de produtos sensíveis.

  • No pré-aquecimento, o produto chega a cerca de 80 °C e, depois, atinge a temperatura desejada por injeção ou infusão
  • O resfriamento rápido a vácuo remove a água adicionada e reduz a temperatura do produto para o envase
  • A injeção permite intervalos maiores entre as limpezas; a infusão oferece controle de temperatura mais preciso, com custo mais alto
  • Receitas sensíveis ao aroma precisam receber o aroma novamente, de forma asséptica, após o recipiente a vácuo

Tanque asséptico, interface com a envasadora e controles

O esterilizador e a envasadora raramente operam na mesma velocidade. Um tanque asséptico instalado entre eles absorve essa diferença e é dimensionado conforme o padrão de trocas de produto e paradas da envasadora, e não apenas do esterilizador.

  • Tanque asséptico com cobertura de ar estéril, dimensionado conforme o ritmo de operação da linha
  • Conjunto de válvulas assépticas, esterilização da linha, circulação de água e manutenção da pressão em um único sistema de controle
  • CLP e IHM com gerenciamento de receitas, registros de bateladas, histórico de alarmes e suporte remoto
  • Interface com a envasadora escolhida definida durante o projeto, com lista de sinais e intertravamentos

As 7 etapas de uma linha de processamento UHT

  1. Recepção e armazenamento refrigerado do leite — o leite cru é recebido, testado e mantido refrigerado até ser solicitado pela linha.
  2. Pré-aquecimento e desaeração — o produto é mantido a 90–95 °C, temperatura em que são inativadas as enzimas resistentes ao calor.
  3. Homogeneização — os glóbulos de gordura são quebrados para evitar que o creme se separe durante a vida útil. Em linhas de aquecimento direto, essa etapa ocorre após a esterilização e opera em condições assépticas.
  4. Aquecimento final — trocadores de calor indiretos ou vapor direto levam o produto a 135–150 °C, conforme a acidez e o produto.
  5. Tubo de retenção — o produto permanece na temperatura definida pelo tempo projetado, em um tubo sem aquecimento instalado com inclinação ascendente de pelo menos 2,1 cm por metro, conforme a geometria exigida por 21 C.F.R. 113.40(g).
  6. Resfriamento — resfriamento rápido a vácuo em linhas de aquecimento direto; resfriamento regenerativo e com água gelada em linhas de aquecimento indireto.
  7. Tanque asséptico e envase — o produto esterilizado fica armazenado temporariamente e, em seguida, é envasado em embalagens esterilizadas dentro da envasadora e fechadas sob ar estéril.
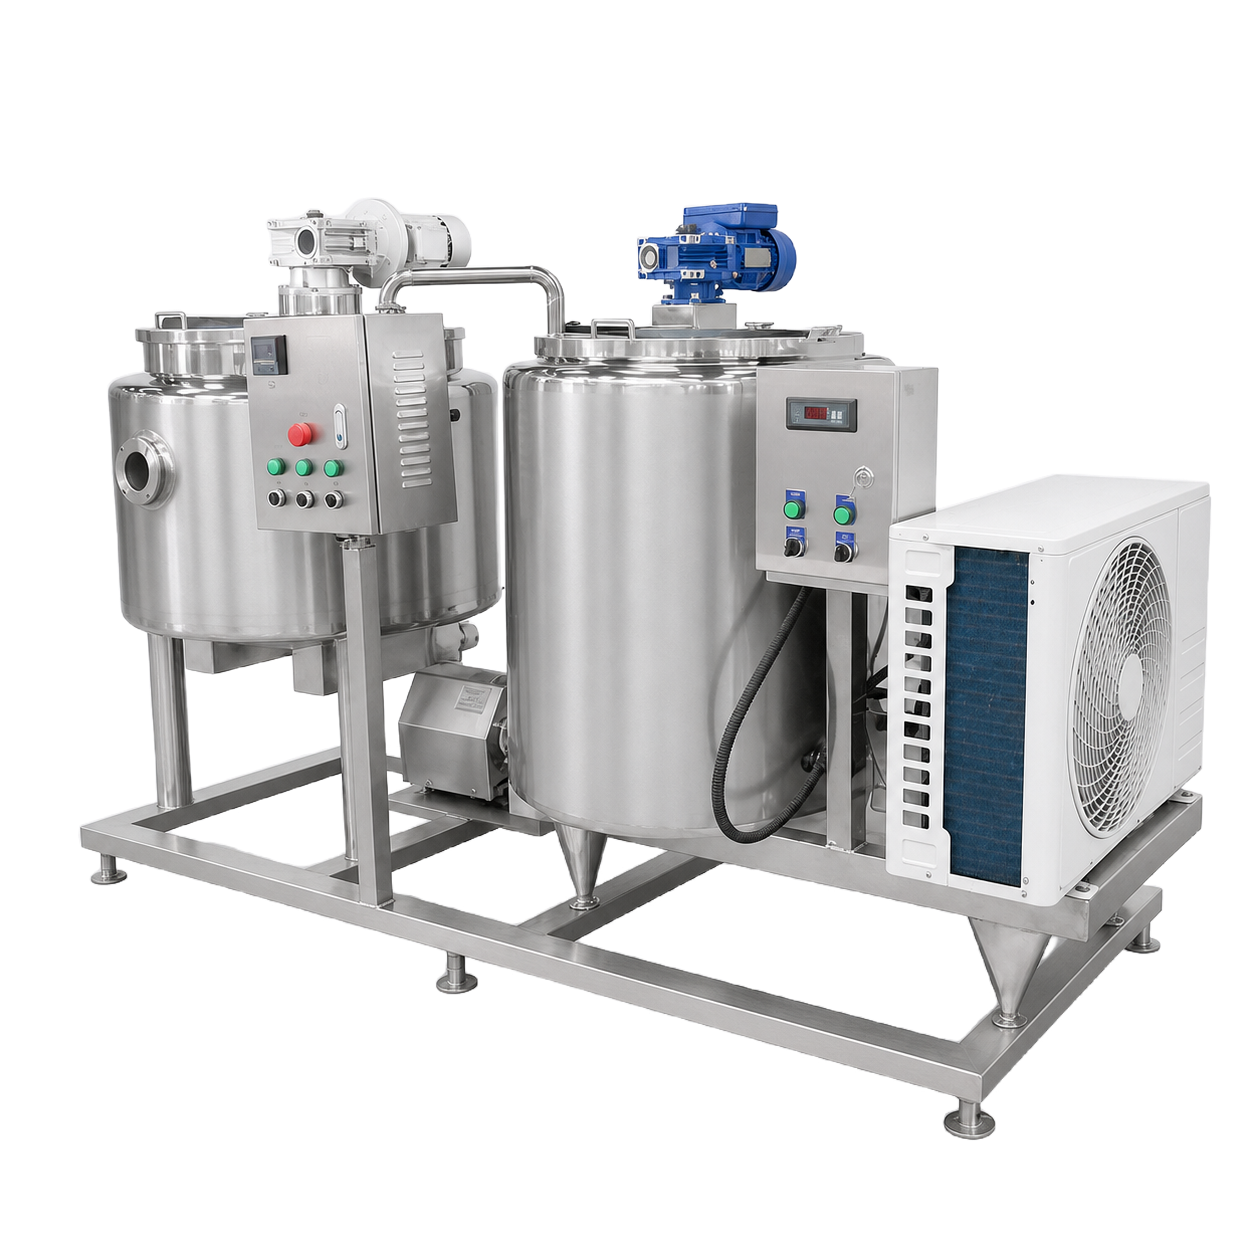
Armazenamento refrigerado de leite cru
01

Armazenamento refrigerado do leite cru, etapa que influencia em grande parte a carga de enzimas.

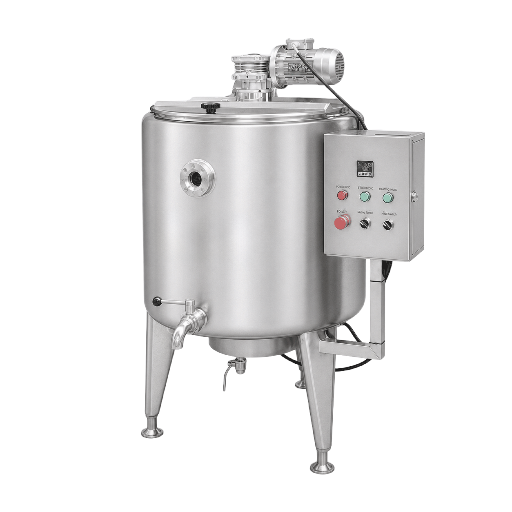
Seção de pré-aquecimento que alimenta o esterilizador
02

Seção de pré-aquecimento que alimenta o esterilizador, mantida a 90–95 °C.

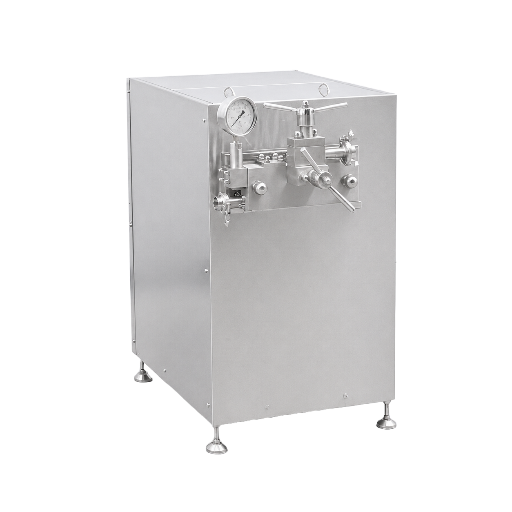
Homogeneizador
03

Homogeneizador dimensionado conforme o teor de gordura e a vida útil desejada.

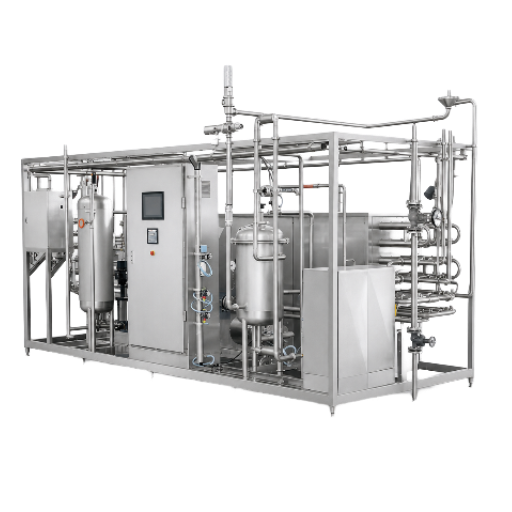
Esterilizador UHT tubular
04

Esterilizador UHT tubular com tubo de retenção, regeneração e resfriamento em uma única estrutura.

Entenda o processo UHT por meio de B* e C*

B* mede o efeito de esterilização proporcionado pelo processo; C* mede o dano químico causado durante o processo. A linha é ajustada para manter B* acima de 1 e C* abaixo de 1, garantindo a segurança do produto e preservando seu sabor característico.

  • B* = 1 equivale a 135 °C por 10.1 segundos, o mesmo que F0 = 3
  • C* = 1 equivale a 135 °C por 30.5 segundos ou 140 °C por 21 segundos
  • O regime de escoamento é importante: abaixo de Reynolds 2.100, o efeito obtido cai pela metade em relação ao tempo de retenção nominal
  • O aquecimento direto alcança o mesmo B* com um C* menor, pois o aquecimento e o resfriamento são quase instantâneos

Onde o efeito de esterilização realmente se acumula

As fábricas definem o tubo de retenção e encerram o cálculo por aí, mas o produto continua acumulando efeito de esterilização durante o aquecimento até a temperatura desejada e durante o resfriamento. Uma pesquisa em 22 fábricas australianas de UHT constatou que as etapas de aquecimento e resfriamento representam 53% do efeito total de esterilização em linhas indiretas, contra 17% em linhas diretas. Por isso, duas linhas com o mesmo tubo de retenção podem ter resultados muito diferentes no teste de incubação.

Solicite uma proposta para a linha →

Produtos processados: leite UHT e derivados, sucos e bebidas vegetais

Laticínios são o principal segmento

Leite branco, leite saborizado, creme, leite recombinado e outros laticínios são os produtos mais processados nessas linhas, e o processo se desenvolveu na indústria de laticínios. Na maioria dos nossos mercados de exportação, o mesmo produto é chamado de leite saborizado e exige uma carga térmica um pouco maior que a do leite branco devido à adição de açúcar e cacau. Para creme e bebidas com alto teor de gordura, ajusta-se a configuração do homogeneizador, e não a do esterilizador. Quando o fornecimento de leite cru é sazonal, dimensionamos a produção de leite UHT para o mês de pico, e não pela média anual.

A acidez define o método de aquecimento antes de qualquer outro fator. Produtos de baixa acidez, com pH acima de 4.6, precisam de esterilização completa a 135 °C ou mais; produtos de média acidez, com pH entre 4.2 e 4.6, são processados a 123–125 °C; e produtos de alta acidez, com pH abaixo de 4.2, são mantidos a 90–95 °C, pois a própria acidez completa o processo. As linhas da tabela abaixo seguem primeiro esse critério e, em seguida, a viscosidade e as características do produto.

Família de produtos Faixa de pH Método de aquecimento Impacto na linha
Leite branco para comercialização em temperatura ambiente6.5–6.8Aquecimento indireto tubular, 137–142 °C por cerca de 4 sReferência usada para comparar todos os outros produtos
Leite saborizado e bebidas com cacau6.3–6.8Aquecimento indireto tubular, com maior carga térmicaAçúcar e cacau aumentam a formação de depósitos, reduzindo o tempo de operação
Creme e bebidas com alto teor de gordura6.4–6.7Aquecimento indireto, homogeneização em 2 etapasPressão e posição do homogeneizador, não a temperatura
Leite recombinado e reconstituído6.5–6.8Aquecimento indireto tubularTempo de hidratação antes do esterilizador
Bebidas lácteas com alto teor de proteína6.5–6.9Injeção direta de vapor, 143–150 °C por 2–4 sO breve tempo de exposição ao calor preserva a textura e a cor
Bebidas vegetais: soja, aveia e amêndoa6.5–7.2Aquecimento indireto ou direto, conforme a sensibilidade das proteínasSistema estabilizante e pressão de homogeneização
Leite e bebidas de coco6.1–6.9Aquecimento indireto, tubos mais largosRisco de separação da gordura; é necessária uma homogeneização precisa
Sucos de frutas clarificados3.0–4.090–95 °C por 15–30 sEquipamento mais leve e menor consumo de energia
Sucos de frutas com polpa3.2–4.290–95 °C por 15–30 s, com tubos largosOs pedaços de polpa determinam o diâmetro dos tubos e a bomba
Néctares e misturas de sucos3.5–4.290–95 °C por 15–30 sDosagem de açúcar antes do esterilizador
Produtos e molhos de tomate4.1–4.6123–125 °C por cerca de 15 sA viscosidade define a bomba; verifique cada batelada em relação ao pH 4.6
Purês e pastas de frutas3.4–4.4123–125 °C por cerca de 15 sTubos largos e baixo cisalhamento para preservar os pedaços
Chá e café prontos para beber4.9–6.5Aquecimento indireto, 135–140 °CA preservação da cor e do aroma define o método
Sopas e refeições líquidas com pedaços sólidosAcima de 4.6123–125 °C até 135 °C, conforme o tamanho dos pedaçosO maior pedaço determina o tempo de retenção, não o líquido
Ovo líquido e bebidas à base de ovoAcima de 4.6Aquecimento indireto, perfil de temperatura suaveA desnaturação das proteínas limita a temperatura de operação

Como a viscosidade e os pedaços alteram o método

Em um tubo de retenção, a camada de produto que se move mais rápido determina o processo, não a média. Produtos viscosos e produtos com pedaços têm fluxo irregular; por isso, o diâmetro do tubo, o tipo de bomba e o tempo de retenção são definidos para que até a partícula mais rápida receba o tratamento completo. Os pedaços também precisam ser aquecidos até o centro térmico do produto. Por isso, uma sopa com cubos de vegetais exige uma categoria de equipamento diferente de um suco clarificado com a mesma capacidade de processamento.

Seu produto não está nesta lista

Esta tabela apresenta os produtos mais processados nessas linhas, e não o limite do que elas podem processar. Informe o produto, o pH, a viscosidade e o tamanho do maior pedaço, e indicaremos o método de aquecimento mais adequado e os riscos envolvidos.

  • Qualquer produto com pH acima de 4.6 exige esterilização completa, independentemente do nome — esse processo é regido por 21 C.F.R. 113, que trata de alimentos de baixa acidez processados termicamente em embalagens hermeticamente fechadas
  • Produtos com pedaços são especificados com base no maior deles, nunca na média
  • Matérias-primas que precisam de lavagem, corte ou branqueamento antes do processamento são atendidas por nossos equipamentos para processamento de frutas e vegetais
  • Se o produto final for seco em vez de envasado, a solução é uma linha de desidratação de frutas e vegetais
Equipamentos para linha de envase asséptico UHT

Formatos de embalagem asséptica:
Caixas cartonadas, garrafas, bolsas e bag-in-box

Dentro da envasadora, a embalagem é primeiro esterilizada, depois preenchida e fechada em uma câmara mantida sob pressão positiva de ar estéril. O método de esterilização depende do material da embalagem, e essa escolha tem mais impacto na produção e nos custos operacionais do que o esterilizador. Defina o formato com antecedência: depois do sistema UHT, a envasadora asséptica é o maior equipamento individual da linha.

Formato Método de esterilização da embalagem Faixa de produção publicada pelo fabricante Aplicação indicada
Caixa cartonada asséptica, formatos brick e gable Peróxido de hidrogênio a cerca de 35%, seguido de ar estéril quente a aproximadamente 210 °C Até 12.000 embalagens por hora Leite branco, leite saborizado e sucos em grandes volumes
Caixa cartonada asséptica, máquina para vários tamanhos Mesmo ciclo com peróxido e ar quente, de 500 ml a 1.000 ml em uma única máquina Troca de produto em menos de 15 minutos Fábricas que processam vários tamanhos de embalagem
Garrafa asséptica de PET Névoa de peróxido e ar quente ou enxágue com ácido peracético Até 12.000 garrafas por hora, de 250 ml a 2 L Laticínios, chá e sucos prontos para beber
Garrafa asséptica de PEAD Peróxido e ar estéril quente Faixa de produção intermediária Fábricas regionais de laticínios e leite para escolas
Bolsa e sachê assépticos Banho de peróxido para esterilizar o filme no rolo Até 16.000 bolsas por hora Menor custo de embalagem, vida útil de 90 a 180 dias
Bag-in-box e bolsa asséptica Bolsa esterilizada por radiação com soldagem asséptica do bico De 5 L a 1.000 L Purês, concentrados e fornecimento entre fábricas
Tambor e contêiner assépticos Revestimento interno esterilizado por radiação em uma embalagem externa rígida 200 L ou mais Purês de frutas armazenados para processamento posterior
Copo e garrafa com tampa de alumínio Peróxido e ar quente aplicados ao material em bobina Depende do formato Sobremesas lácteas e bebidas
Os valores de produção nessa coluna são as capacidades publicadas para máquinas de cada categoria, fornecidas pelos respectivos fabricantes das envasadoras. A produção da sua linha será definida pela marca e pelo modelo escolhidos na proposta.

O pulmão entre o esterilizador e a embaladora

A envasadora para para trocar os rolos, verificar as selagens e resolver travamentos nos equipamentos seguintes, mas o esterilizador não pode simplesmente parar junto com ela. Um acumulador com capacidade para cerca de 600 caixas absorve aproximadamente 7 a 8 minutos de parada nos equipamentos seguintes, enquanto o tanque asséptico armazena o leite esterilizado que aguarda o envase. Dimensione os dois em conjunto para que a linha não precise reesterilizar o produto toda vez que a embaladora apresentar uma falha.

Sistema de linha de envase asséptico UHT
  • O material da embalagem é qualificado junto com a envasadora. O mesmo cartão ou filme de outro fornecedor precisa ser validado novamente.
  • A integridade das embalagens é verificada em cada turno por meio de testes de selagem e queda, e não apenas durante o comissionamento.
  • Três parâmetros definem a esterilização da embalagem: concentração de peróxido de hidrogênio, tempo de contato e temperatura do ar de secagem.
  • A sequência é definida por regulamento: 21 C.F.R. 113.3(a) define o processamento e o envase assépticos como o envase de um produto comercialmente esterilizado em embalagens previamente esterilizadas, fechadas com tampas também previamente esterilizadas, em uma atmosfera livre de microrganismos.

Os sistemas para caixas cartonadas dos principais fornecedores, incluindo a Tetra Pak, usam o mesmo princípio de peróxido e ar quente. Portanto, no processo, uma linha projetada para um formato não fica restrita a ele. Se você ainda não definiu a embalagem, primeiro determinamos o processo e deixamos a escolha da envasadora para quando o fornecedor da embalagem estiver definido.

Especificações do esterilizador UHT, faixa de capacidade e parâmetros do processo

Abaixo estão os requisitos do próprio processo de produção UHT. O que varia entre as linhas são o diâmetro dos tubos, a superfície de aquecimento, a categoria da bomba e a lógica de controle usados para atendê-los. A ficha técnica de cada modelo — capacidade, superfície de aquecimento, potência instalada e demanda de vapor, água e ar — é elaborada com a proposta e calculada para o seu produto.

Parâmetro Valor Motivo do valor
Faixa de esterilização para produtos de baixa acidez 135–150 °C por 2–5 s Acima de pH 4.6, o calor precisa destruir os esporos
Faixa para produtos de média acidez 123–125 °C por cerca de 15 s A acidez contribui para o processo, reduzindo a carga térmica
Faixa para produtos de alta acidez 90–95 °C por 15–30 s Abaixo de pH 4.2, a acidez do próprio produto protege a embalagem
Limite regulatório para leite UHT na União Europeia No mínimo 135 °C, com tempo de retenção adequado Essa é a redação da definição da União Europeia; o tempo de retenção é determinado pelo processo programado
Meta do efeito de esterilização B* acima de 1 1 unidade B* equivale a 135 °C por 10,1 s
Limite de dano químico C* abaixo de 1 1 unidade C* equivale a 140 °C por 21 s
Retenção no pré-aquecimento 90–95 °C por 30–120 s As enzimas resistentes ao calor são inativadas nesta etapa, não no tubo de retenção
Retenção no pré-aquecimento para exportações de longa distância Definido caso a caso Há relatos de que uma retenção mais longa no pré-aquecimento reduz ainda mais a plasmina residual (Machado et al. 2017, citando Stoeckel et al. 2016)
Projeto do tubo de retenção Instalado com inclinação ascendente de pelo menos 2,1 cm por metro, sem aquecimento Todas as porções devem receber o mesmo tempo de retenção
Precisão da indicação de temperatura 0,5 °C, com calibração rastreável A temperatura registrada é o registro legal do processo
Regra de pressão do regenerador O lado esterilizado é mantido sob pressão mais alta que o lado não esterilizado Qualquer vazamento é direcionado para fora, nunca para dentro
Regeneração de calor Confirmada na ficha técnica de cada modelo O calor recuperado é o principal fator que influencia os custos operacionais
Esterilização da linha antes da produção Água quente na temperatura de produção por pelo menos 30 min após atingir essa temperatura A linha está estéril antes da entrada do produto
Ciclo de limpeza 70–90 min O tempo de limpeza é planejado em função do tempo de operação, e não o contrário
Confirmação da esterilidade comercial 15 dias a 30 °C ou 7 dias a 55 °C A incubação confirma o processo, mas não o controla
Índice de lactulose Medido em relação ao limite definido pelo comprador Indicador de dano térmico usado para comparar linhas
Solução industrial para linha de envase asséptico UHT

Informações necessárias para definir esses parâmetros

  • O produto, seu pH e o maior pedaço presente
  • Capacidade desejada em litros por hora e horas de operação por dia
  • Formato e tamanhos das embalagens e envasadora que pretende usar
  • Vida útil desejada e temperatura de armazenamento no mercado de destino
  • Disponibilidade no local de vapor, energia elétrica, água gelada, água de resfriamento e ar comprimido
  • Relatório da qualidade da água, que define tanto o projeto de limpeza quanto o circuito de resfriamento
  • Área do piso, altura do teto e informação sobre se a instalação será em uma construção nova ou em um galpão existente
  • País de destino e processo de registro do produto exigido nesse local
REQ_SISTEMA // PLANILHA

Planilha de capacidade e utilidades industriais

Se preferir reunir as informações antes de conversar com alguém, a planilha organiza os dados na ordem usada pelos nossos engenheiros. Ela gera exatamente a lista de informações que solicitaríamos na primeira conversa.

A demanda de vapor, energia, água e ar varia conforme a capacidade e o método de aquecimento, não o formato da embalagem

Leve a planilha preenchida para a primeira conversa e receba a proposta mais rapidamente.

Investimento na linha: custo, prazo de entrega e escopo de fornecimento de uma planta industrial de processamento de leite UHT

O preço de uma linha UHT é definido pelo escopo, não por uma máquina. O valor depende de quanto da linha você compra conosco, do nível de automação, do método de aquecimento necessário para o produto e das exigências da envasadora. Por isso, primeiro definimos a configuração e só depois apresentamos a cotação.

Fator O que muda Efeito no valor
Método de aquecimento Aquecimento tubular indireto ou injeção direta de vapor ou infusão Os sistemas de aquecimento direto incluem um vaso de vácuo, um homogeneizador asséptico e maior consumo de vapor
Capacidade Litros por hora e horas por dia Define a superfície de aquecimento, a classe da bomba, o volume dos tanques e cada conexão de utilidades industriais
Escopo de fornecimento Uma máquina, um módulo de processo ou uma linha completa, da recepção do leite à embalagem A maior variável individual em qualquer cotação de linha UHT
Classe e formato da envasadora Caixa cartonada, garrafa PET, sachê ou embalagem bag-in-box Depois do esterilizador, a envasadora asséptica é o equipamento de maior custo da linha
Nível de automação Conjuntos manuais de válvulas ou matriz automatizada de válvulas com registros de batelada Altera tanto os equipamentos fornecidos para a planta industrial quanto o tempo de comissionamento
Recuperação de calor Regeneração entre produtos ou um circuito simples de resfriamento; a taxa de recuperação é definida na ficha de especificação de cada modelo Maior investimento de capital e menores custos operacionais ao longo da vida útil da linha
O que você encomenda Prazo de entrega Contado a partir de
Linha completa de esterilização UHT e envase asséptico 4–8 meses Aprovação dos desenhos
Uma máquina ou um módulo de processo 30–45 dias Aprovação dos desenhos
Período programado para o teste de aceitação em nossa fábrica Programado Agendado com você assim que o plano de fabricação estiver definido

O pagamento é feito com um sinal de 40% e o saldo antes do embarque. Uma linha completa é entregue em 4–8 meses após a aprovação dos desenhos. Os preços são cotados com base em uma configuração específica, e as condições de entrega são definidas na proposta. Envie a configuração e você receberá uma proposta por escrito em até um dia útil.

03

Envase asséptico e envase a quente ao longo da vida útil da linha

No envase a quente, o produto permanece a 80–92 °C por cerca de dois minutos dentro da embalagem. Assim, o calor pelo qual você acabou de pagar é desperdiçado, e a embalagem precisa suportá-lo. Uma linha asséptica resfria o produto por regeneração e devolve uma grande parte desse calor ao produto que entra.

  • Garrafas para envase a quente têm painéis de vácuo e usam mais material: um estudo publicado de ciclo de vida indica que uma garrafa PET para envase a quente pesa 24 g, enquanto a equivalente asséptica pesa 16 g (Manfredi and Vignali, 2014, conforme citado em Food Engineering, 2023)
  • Essa é a verdadeira compensação: a diferença no custo da embalagem se repete em cada unidade, enquanto a diferença no investimento de capital é paga uma única vez
  • O ponto em que as duas curvas se cruzam depende do seu volume, da embalagem e do preço da energia. Por isso, calculamos esse ponto com os seus dados, em vez de publicar um valor único para todos.

Garantia de esterilidade comercial, validação da segurança dos alimentos e teste de aceitação em fábrica

A aceitação de uma linha UHT se baseia em evidências, não na aparência. É preciso demonstrar que o processo produz o efeito de esterilização, que a linha mantém a esterilidade durante toda a operação e que os registros comprovam ambos depois. É essa sequência que desenvolvemos, testamos e entregamos.

Como a linha é verificada antes de sair da nossa fábrica

  • >
    Teste com água e teste de retenção de pressão Todos os circuitos são operados com água, testados sob pressão e verificados quanto a vazamentos. A matriz de válvulas é testada etapa por etapa.
  • >
    Esterilização da linha e teste a quente A linha é esterilizada com água quente na temperatura de produção e mantida na temperatura definida para o seu produto.
  • >
    Teste do produto com os seus parâmetros Testamos o seu produto ou o mais semelhante que conseguirmos obter, pelo tempo de retenção definido por você, e registramos todo o perfil.
  • >
    Teste de aceitação conforme sua lista de verificação O teste de aceitação em fábrica é acompanhado presencialmente ou por vídeo ao vivo, conforme critérios de aceitação de capacidade, esterilidade e qualidade do produto definidos com antecedência. Cada item é aprovado e registrado.
  • >
    Documentação e embalagem Os registros, desenhos e certificados são aprovados e embalados junto com a linha.
Verificações antes do envio da linha de envase asséptico UHT

Da consulta ao comissionamento: as 6 etapas do projeto de uma linha de processamento UHT

A maior parte dos atrasos em um projeto UHT ocorre entre a consulta e a aprovação dos desenhos, não na fábrica. O processo abaixo concentra as etapas iniciais para que as decisões mais demoradas sejam tomadas antes do início da fabricação. O prazo de entrega é contado a partir da aprovação dos desenhos, não da data do pedido.

01

Consulta e análise técnica

Envie informações sobre o produto, a capacidade, o formato da embalagem e as condições da instalação. Retornaremos com uma proposta por escrito em até um dia útil.

02

Projeto do processo e layout

Método de aquecimento, tempo de retenção, dimensionamento dos tanques, demanda de utilidades industriais e layout da área, elaborado com base no seu galpão.

03

Contrato e aprovação dos desenhos

O escopo e o cronograma são definidos com o sinal de 40%. O prazo de entrega começa quando você aprova os desenhos.

04

Fabricação

Fabricação, montagem do painel de controle, montagem do equipamento e inspeção interna em uma de nossas unidades de fabricação.

05

Teste de aceitação e operação experimental

Teste com água, esterilização da linha, teste do produto e aprovação conforme sua lista de verificação, presencialmente ou por vídeo ao vivo.

06

Instalação, comissionamento e treinamento

Nossos engenheiros comissionam a linha e a operam com seus operadores até que sua equipe consiga operá-la sem a nossa ajuda.

Etapas técnicas da linha de envase asséptico UHT

Matriz de seleção de linha UHT

A escolha do método depende da acidez, da sensibilidade das proteínas, dos componentes do produto e do tempo que ele precisa permanecer fora da cadeia de frio. A matriz abaixo é a referência rápida que nossos engenheiros usam na primeira conversa.

Se você processa Método de aquecimento Configuração Por que escolher esse método
Leite branco para distribuição em temperatura ambiente Aquecimento indireto tubular 137–142 °C por cerca de 4 s Menor custo por litro em grande volume e maior duração de cada operação
Bebidas lácteas premium ou com alto teor de proteína Injeção direta de vapor 143–150 °C por 2–4 s O curto tempo de exposição ao calor preserva a textura, a cor e a vida útil prolongada
Purês de frutas, molhos e produtos à base de tomate Tubular indireto, com tubos largos 123–125 °C por cerca de 15 s A acidez reduz a demanda de calor; a viscosidade define o diâmetro do tubo
Sucos clarificados e com polpa Aquecimento tubular ou por placas, ambos indiretos 90–95 °C por 15–30 s Abaixo de pH 4.2, o próprio produto oferece grande parte da proteção
Qualquer produto vendido em até 45 dias com cadeia de frio disponível Pasteurização ou processo de vida útil prolongada 72–75 °C por 15 s ou 125–130 °C por 2–4 s com envase limpo Uma linha asséptica é superdimensionada para essa vida útil

Base instalada em laticínios e fábricas de bebidas e nossa capacidade de fabricação

A equipe de engenharia da Shengtu tem mais de 10 years de experiência em equipamentos para processamento de alimentos e bebidas, e a empresa tem mais de 2.000 máquinas em operação em 52 countries em sua linha de equipamentos para alimentos e bebidas. Compartilhamos nomes de clientes, fotos de plantas industriais e visitas de referência com autorização por escrito da planta envolvida. Consulte-nos e organizaremos o que ela permitir.

Por que laticínios e fábricas de bebidas trabalham conosco

  • 4 unidades próprias de fabricação, construídas por nós, que abrangem aproximadamente 80% das nossas principais categorias de equipamentos
  • Configuração ajustável à sua matéria-prima, capacidade, processo e orçamento
  • Equipamentos a montante e a jusante disponíveis para linhas completas
  • Opções de atualização de PLC, HMI, automação e IoT disponíveis sob consulta
  • Documentos de exportação, embalagem, carregamento de contêineres e suporte pós-venda
  • Mais de 10 years de experiência em exportação e projetos
  • Exportamos para 52 countries e temos mais de 2.000 máquinas em operação
  • Reuniões por vídeo e auditorias remotas de fábrica são bem-vindas

Capacidade de fabricação e engenharia

  • Sede em Zhucheng, Shandong, com filiais em Qingdao, Changzhou e Weifang
  • Mais de 20.000 m² de espaço para escritórios e exposição nas quatro cidades, incluindo um showroom de máquinas para alimentos com 5.000 m²
  • 7 patentes e mais de 100 softwares protegidos por direitos autorais
  • Mais de 100 projetos de P&D
  • Documentos do sistema de gestão disponíveis para análise específica do projeto, sujeitos à confirmação do escopo e da validade atual

UHT, ESL e pasteurização: quando uma linha asséptica UHT não é a escolha certa

Uma linha asséptica permite distribuir o produto em temperatura ambiente. Se o produto permanece sempre na cadeia de frio, essa capacidade custa dinheiro que a planta industrial poderia investir em capacidade de produção. As situações abaixo são aquelas em que recomendamos outra opção.

Leite cru com enzimas resistentes ao calor
As bactérias morrem a 72–75 °C, mas as enzimas que deixam para trás sobrevivem por alguns segundos a 135–145 °C e fazem o leite gelificar ou ficar amargo meses depois
Resolva o problema na recepção e no armazenamento refrigerado do leite; nenhum esterilizador elimina a carga de enzimas que já está no tanque
Produto vendido em até 45 dias, com cadeia de frio já estabelecida
Você paga pela possibilidade de distribuição em temperatura ambiente e depois refrigera o produto mesmo assim
Uma linha de vida útil prolongada ou de pasteurização, com uma fração do investimento de capital
Produto de alta acidez, com pH abaixo de 4.2, vendido refrigerado
A esterilização asséptica completa é mais intensa do que o produto exige
Envase a quente a 80–92 °C ou pasteurização em linha com envase limpo
Produto esterilizado depois de a embalagem ser selada
Uma envasadora asséptica não consegue esterilizar um recipiente rígido que já está fechado
Uma linha com retorta e esterilizador em autoclave
Receita não ajustada ao método de aquecimento
O resfriamento rápido em vácuo em uma linha de aquecimento direto remove os aromas voláteis do produto
Adicione o aroma assepticamente após o vaso de vácuo, ajuste a viscosidade ou faça a dosagem acima da quantidade desejada
Pré-aquecimento mantido a uma temperatura intermediária de 80 °C por 30 s
A proteólise pode aumentar em vez de diminuir, porque a enzima é ativada sem ser inativada
Mantenha o produto a 90–95 °C por tempo suficiente ou deixe de contar com a etapa de pré-aquecimento
Presença de Bacillus sporothermodurans no fornecimento
Os esporos sobrevivem a 140 °C por 3,4–7,9 s. Portanto, uma linha projetada para 140 °C não consegue resolver o problema apenas com aquecimento.
Trate isso como uma questão de acesso ao mercado, não de segurança dos alimentos: controle o leite cru e a higiene da fábrica
O investimento de capital é fixo e há uma linha usada de primeira linha disponível no mercado
Nada no dia em que ela chega. Os custos passam para as peças e para encontrar, anos depois, profissionais que ainda conheçam esse modelo.
Compre uma linha usada se o modelo for comum o bastante para facilitar a obtenção de peças. Compre uma nova se quiser uma única empresa responsável por toda a linha.

Ferramentas de engenharia: linha de envase asséptico UHT

  • Configure os parâmetros técnicos básicos para definir a arquitetura ideal de processamento térmico para as necessidades específicas da sua produção de líquidos.

    Abrir ferramenta →
  • Calcule a alocação de utilidades industriais necessária na instalação, incluindo consumo de vapor, água de resfriamento e ar comprimido, considerando a capacidade de processamento desejada.

    Abrir ferramenta →
  • Avalie sistematicamente a viabilidade do direcionamento do produto e os riscos de contaminação cruzada entre os layouts de processamento UHT, ESL e envase a quente.

    Abrir ferramenta →

Perguntas frequentes sobre esterilizadores UHT e linhas de envase asséptico

O leite pasteurizado é aquecido a 72–75 °C por 15 segundos, o que elimina os microrganismos causadores de doenças e a maioria dos que provocam deterioração, mas o produto pasteurizado ainda precisa permanecer na cadeia de frio. O tratamento a temperatura ultra-alta opera a uma temperatura muito maior, de 135 °C ou mais por alguns segundos, e também destrói os esporos. Assim, a embalagem fechada pode ser armazenada em temperatura ambiente.

Para detalhes relacionados ao planejamento, consulte o guia de linhas para leite pasteurizado e UHT.

O aquecimento tubular indireto é a opção mais usada para grandes volumes: exige menos utilidades industriais, permite longos períodos entre ciclos de limpeza e oferece o menor custo por litro para leite branco. O aquecimento direto atinge a temperatura em uma fração de segundo e resfria o produto sob vácuo, preservando a textura e a cor de produtos com alto teor de proteína. A infusão controla a temperatura com maior precisão que os outros dois métodos, mas tem o maior custo.

O tubo de retenção é dimensionado para que até a porção do produto que se desloca mais rapidamente receba o tempo de retenção projetado. Por isso, o regime de fluxo importa mais que a velocidade média. O efeito de esterilização também se acumula durante o aquecimento e o resfriamento: um levantamento de 22 plantas UHT australianas constatou que essa parcela corresponde a 53% do total em linhas indiretas, contra 17% em linhas diretas. É por isso que um processo é especificado como B* e C*.

Sim, com um tubo mais largo, uma bomba mais suave e um tempo de retenção maior. O limite não é a viscosidade, mas o tamanho do maior pedaço, pois seu centro precisa atingir a temperatura sem que o líquido ao redor cozinhe demais. Produtos com pedaços são cotados como uma classe de máquina própria.

O esterilizador determina se o produto é comercialmente estéril; a embalagem determina por quanto tempo ele permanece assim. Uma caixa cartonada com barreira completa de alumínio mantém o produto em temperatura ambiente por meses; um sachê, por 90 a 180 dias; já uma embalagem de PET transparente sem barreira dura menos, pois deixa passar luz e oxigênio.

Eles são conectados por um tanque asséptico com uma camada de ar estéril, que absorve a diferença entre um esterilizador de operação contínua e uma envasadora que para para trocar bobinas. Um acumulador com capacidade para cerca de 600 caixas cartonadas cobre aproximadamente 7 a 8 minutos de parada, antes de o tanque assumir. Se esse pulmão for subdimensionado, a linha será reesterilizada com frequência excessiva.

Os depósitos mudam de natureza com a temperatura: abaixo de cerca de 110 °C, são principalmente proteínas com alguns minerais; acima disso, predominam incrustações minerais duras de fosfato de cálcio. O projeto do pré-aquecimento, a qualidade da água, a hidratação do produto e o regime de fluxo influenciam o tempo de operação muito mais que o esterilizador. Dados publicados indicam que a limpeza representa de 30 a 80% dos custos operacionais em laticínios.

O tratamento térmico UHT altera levemente o sabor e reduz algumas vitaminas sensíveis ao calor. Por isso, a janela do processo ajuda a preservar o valor nutricional. Enzimas resistentes ao calor presentes em leite cru de baixa qualidade sobrevivem ao tratamento e podem fazer o produto gelificar ou ficar amargo meses depois. Além disso, o investimento só compensa quando o produto realmente é distribuído sem cadeia de frio, e não quando você o refrigera mesmo assim.

O cálculo parte de uma configuração, não de um valor de capacidade: método de aquecimento, capacidade, escopo de fornecimento, classe da envasadora, nível de automação e recuperação de calor. Duas linhas com a mesma capacidade de processamento podem ter custos muito diferentes quando o escopo muda. Cotamos uma configuração definida e listamos os itens excluídos, para que as propostas concorrentes possam ser comparadas item por item.

Uma linha completa leva 4–8 meses a partir da aprovação dos desenhos, enquanto uma máquina ou módulo de processo individual leva 30–45 dias. O prazo começa na aprovação dos desenhos, pois é isso que libera a compra de materiais e a montagem dos painéis. O registro e a aprovação da embalagem no seu mercado são feitos em paralelo e costumam ser as etapas mais demoradas.

Sim. Nosso escopo turnkey abrange toda a cadeia de processamento, desde a recepção do leite, passando pelo pré-aquecimento, pela homogeneização e pela esterilização, até o tanque asséptico, a envasadora, a codificadora e a embaladora de fim de linha. Fabricamos internamente a maior parte desses equipamentos; os demais são adquiridos, integrados e cobertos pela garantia no mesmo contrato. Você também pode comprar qualquer bloco desse escopo separadamente.

Todos os circuitos são testados com água e submetidos a testes de pressão. A linha é esterilizada com água quente à temperatura de produção, e o seu produto — ou o mais semelhante possível — é processado de acordo com os seus parâmetros. Você acompanha o teste no local ou por vídeo ao vivo, com base em uma lista de verificação aprovada previamente. Nada é embalado antes da aprovação e assinatura de cada item.

Manuais de operação e manutenção, descrição do processo, listas de válvulas e instrumentos, desenhos elétricos, registros de calibração e certificados de materiais das peças que os exigem. O escopo de certificações, como CE, SGS, ISO 9001 e ISO 27001, é confirmado caso a caso, de acordo com o modelo, a configuração, a unidade de fabricação e o país de destino.

Vapor, energia elétrica, água gelada, água de resfriamento e ar comprimido limpo, com dimensionamento baseado na sua capacidade e no método de aquecimento. A injeção direta de vapor exige vapor culinário e maior quantidade, enquanto linhas indiretas com alta regeneração precisam de menos vapor e de mais área de troca térmica. A lista de utilidades industriais é fornecida junto com a proposta.

Aceitamos pedido mínimo de 1 conjunto. Por isso, encomendar uma única máquina ou um pequeno bloco de processo é algo normal, não uma exceção. As linhas em escala piloto são orçadas da mesma forma que as linhas de produção: de acordo com o produto, a capacidade e o formato da embalagem.