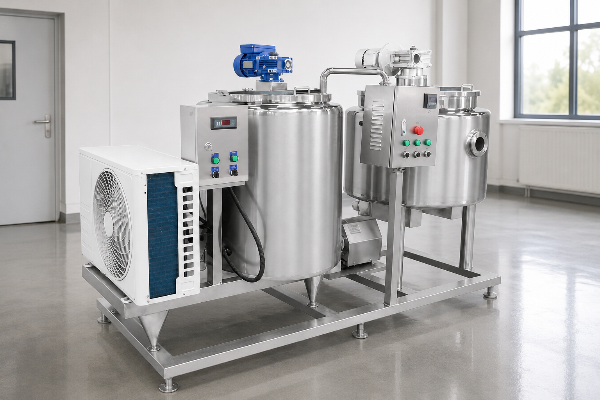
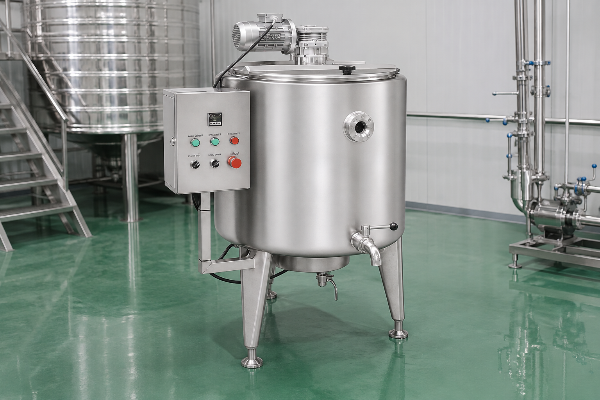
Асептическая линия розлива UHT-продуктов

Стерилизаторы UHT и асептические линии розлива для перерабатывающих предприятий по производству молока UHT, молочной продукции и жидких пищевых продуктов

Стерилизатор UHT выдерживает жидкий продукт при температуре стерилизации несколько секунд, а расположенный за ним асептический фасовочный автомат герметично упаковывает продукт в тару, стерилизованную внутри машины. Благодаря этому продукцию можно перевозить и продавать без охлаждения. Shengtu проектирует, интегрирует и вводит в эксплуатацию всю линию: от приёмки молока до упаковки с нанесённым кодом. Сообщите нам, какой продукт вы выпускаете, какая производительность вам нужна и в какую тару его фасовать, — наша инженерная команда разработает схему процесса с учётом этих требований.

Конфигурацию линии UHT определяют четыре исходных параметра: продукт, его кислотность, требуемая производительность в литрах в час и тип упаковки. От них зависят способ нагрева, время выдержки, объём асептического резервуара и класс фасовочного автомата. Всё остальное на этой странице определяется этими параметрами.
  • Письменное предложение в течение 1 рабочего дня
  • Полная линия за 4–8 месяцев после утверждения чертежей
  • Асептический резервуар и фасовочный автомат включены в предложение по линии
  • Приёмочные испытания в присутствии заказчика до отгрузки
Срок подготовки предложения Письменное предложение в течение 1 рабочего дня после вашего запроса
Срок поставки полной линии 4–8 месяцев с даты утверждения чертежей
Размер заказа Минимальный заказ — 1 комплект
Оплата Предоплата 40 %, остаток — до отгрузки
До отгрузки Приёмочные испытания на заводе по вашему контрольному перечню: на месте или в прямом эфире
Опыт компании Более 2 000 машин в эксплуатации в 52 странах — во всём нашем ассортименте оборудования для пищевой промышленности и производства напитков
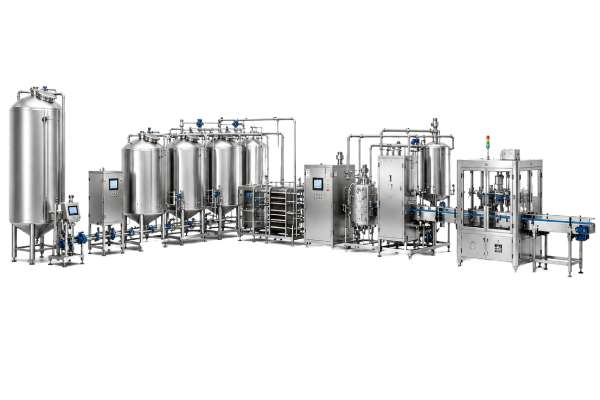
Компоновка полной линии стерилизации UHT и асептического розлива: от приёмки молока до упакованного продукта.

Процесс стерилизации UHT: косвенный нагрев и прямой впрыск пара

В процессе UHT решаются две задачи, и срок хранения зависит от обеих. Стерилизатор уничтожает микроорганизмы в продукте, а асептический фасовочный автомат защищает стерилизованный продукт от контакта со средой во время розлива и до герметизации упаковки. Оба этапа должны работать надёжно, поэтому мы проектируем и вводим их в эксплуатацию вместе, установив между ними асептический резервуар.

Косвенный нагрев UHT: трубчатые и пластинчатые теплообменники

Пар или горячая вода нагревают продукт через стенку, поэтому теплоноситель не соприкасается с тем, что вы продаёте. При переработке молока трубчатый теплообменник работает дольше между циклами мойки, чем пластинчатый: в нём нет уплотнительных стыков, вдоль которых могли бы накапливаться отложения.

  • Регенерация тепла между потоками продукта возвращает большую его часть; коэффициент регенерации выбирают на этапе проектирования с учётом ваших затрат на инженерные коммуникации
  • Температура при регенерации не превышает 75 °C; давление со стороны стерилизованного продукта всегда выше
  • Стандартная схема для белого молока, продуктов с нормализованной жирностью и соков с небольшим количеством мякоти
  • Выдерживающая труба рассчитана примерно на 4 секунды для стандартного белого молока

Прямой впрыск пара и паровая инфузия

Пищевой пар смешивается с предварительно нагретым продуктом. За доли секунды продукт достигает 140–150 °C, после чего его быстро охлаждают в вакуумном сосуде, удаляя сконденсировавшуюся воду. Короткое тепловое воздействие помогает сохранить цвет и пищевую ценность чувствительных продуктов.

  • При предварительном нагреве продукт достигает примерно 80 °C, затем — заданной температуры за счёт впрыска пара или инфузии
  • Вакуумное быстрое охлаждение удаляет добавленную воду и охлаждает продукт перед розливом
  • При прямом впрыске интервалы между мойками длиннее; инфузия обеспечивает более точный контроль температуры, но обходится дороже
  • В продуктах с чувствительным ароматом его необходимо асептически восстановить после вакуумного сосуда

Асептический резервуар, интерфейс фасовочного автомата и системы управления

Стерилизатор и фасовочный автомат редко работают с одинаковой скоростью. Установленный между ними асептический резервуар компенсирует разницу; его объём рассчитывают с учётом графика переналадок и остановок фасовочного автомата, а не только производительности стерилизатора.

  • Асептический резервуар с защитой стерильным воздухом; объём рассчитан с учётом вашего режима работы
  • Асептическая клапанная группа, стерилизация линии, циркуляция воды и поддержание давления объединены в одной системе управления
  • ПЛК и HMI с управлением технологическими рецептами, журналом партий, историей аварийных сигналов и удалённой поддержкой
  • Интерфейс с выбранным вами фасовочным автоматом согласуется на этапе проектирования; предусматриваются перечень сигналов и блокировки

7 этапов линии UHT

  1. Приёмка и охлаждённое хранение молока — сырое молоко принимают, проверяют и хранят охлаждённым до подачи на линию.
  2. Предварительный нагрев и деаэрация — продукт выдерживают при 90–95 °C, чтобы инактивировать термоустойчивые ферменты.
  3. Гомогенизация — жировые шарики измельчают, чтобы сливки не отделялись в течение срока хранения; в линиях с прямым нагревом этот этап проводят после стерилизации в асептических условиях.
  4. Финальный нагрев — косвенный теплообменник или прямой впрыск пара нагревает продукт до 135–150 °C в зависимости от кислотности и типа продукта.
  5. Выдерживающая труба — продукт выдерживают при заданной температуре в течение расчётного времени в ненагреваемой трубе, поднятой вверх с уклоном не менее 2,1 cm на метр, как требует геометрия по 21 C.F.R. 113.40(g).
  6. Охлаждение — быстрое вакуумное охлаждение в линиях с прямым нагревом; регенеративное охлаждение и охлаждение водой в линиях с косвенным нагревом.
  7. Асептический резервуар и розлив — стерилизованный продукт поступает в буферный резервуар, затем его фасуют в тару, стерилизованную внутри автомата, и герметизируют в среде стерильного воздуха.
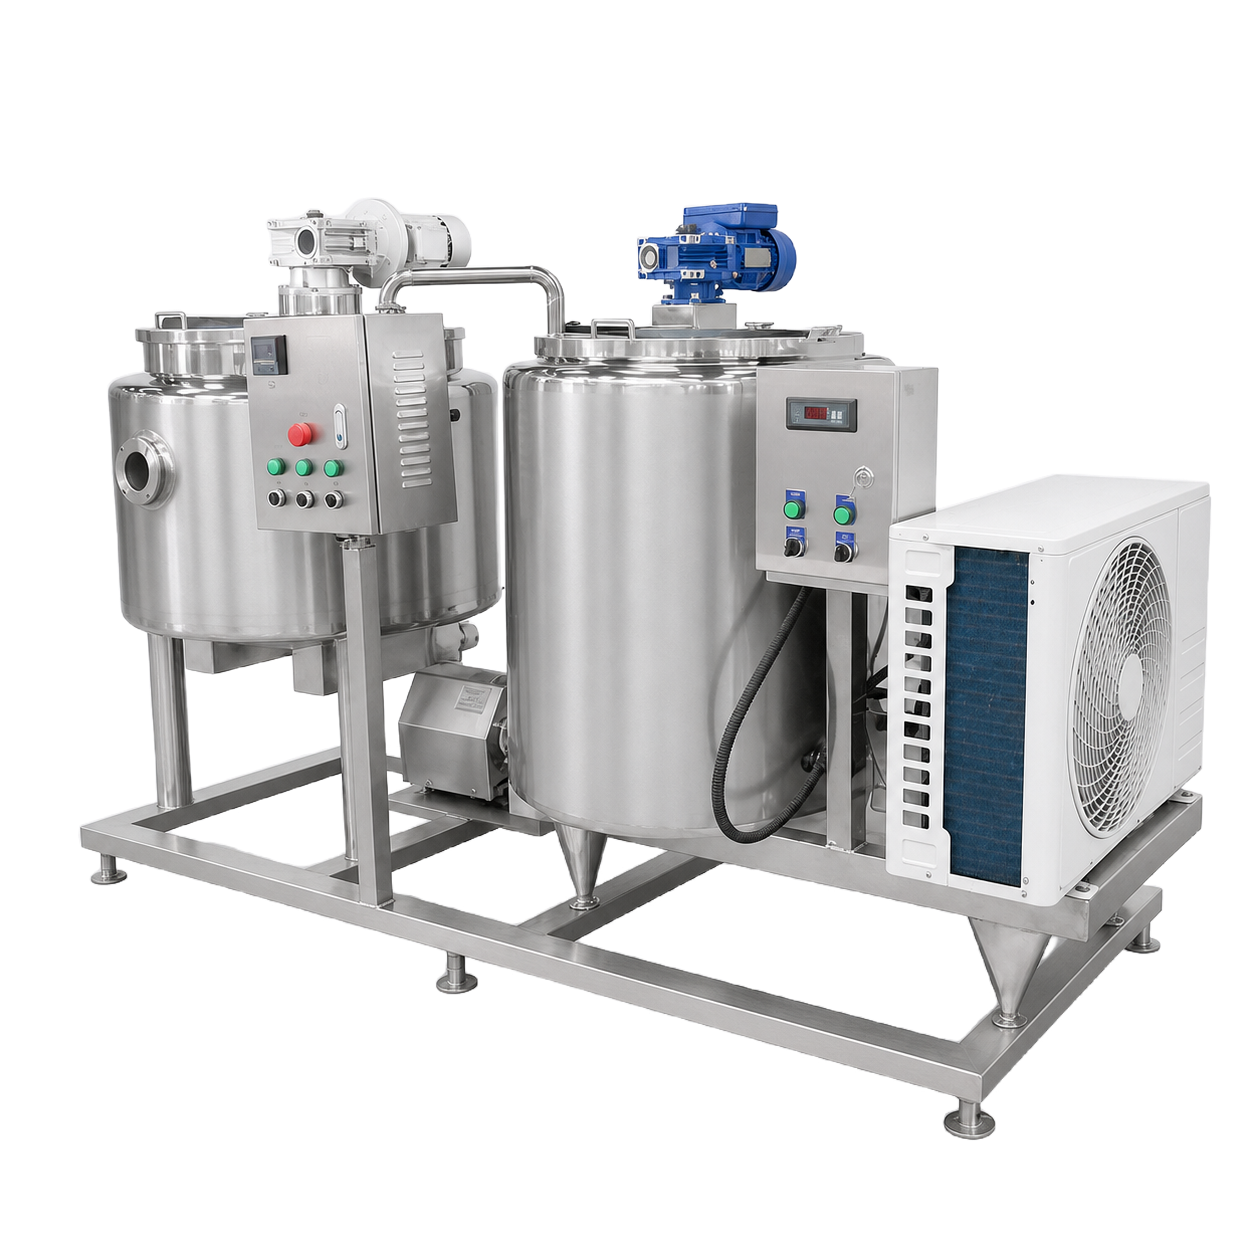
Охлаждённое хранение сырого молока
01

При охлаждённом хранении сырого молока в значительной степени определяется содержание ферментов.

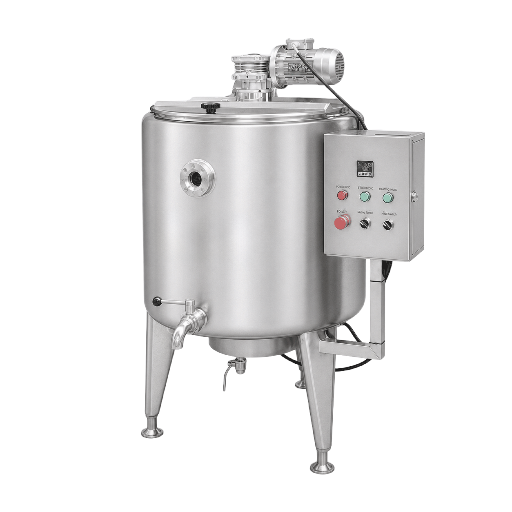
Секция предварительного нагрева перед стерилизатором
02

Секция предварительного нагрева перед стерилизатором; температура выдержки — 90–95 °C.

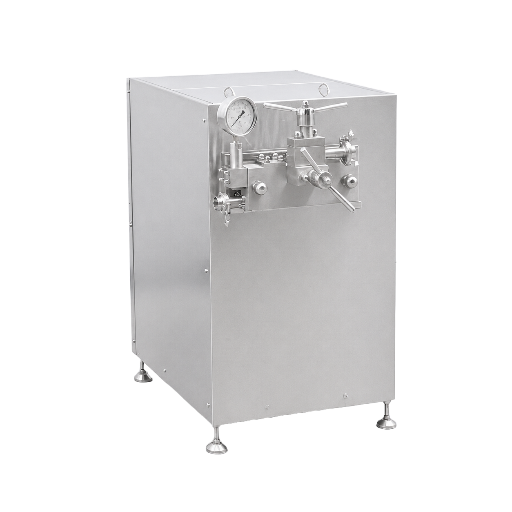
Гомогенизатор
03

Производительность гомогенизатора подбирают с учётом содержания жира и целевого срока хранения.

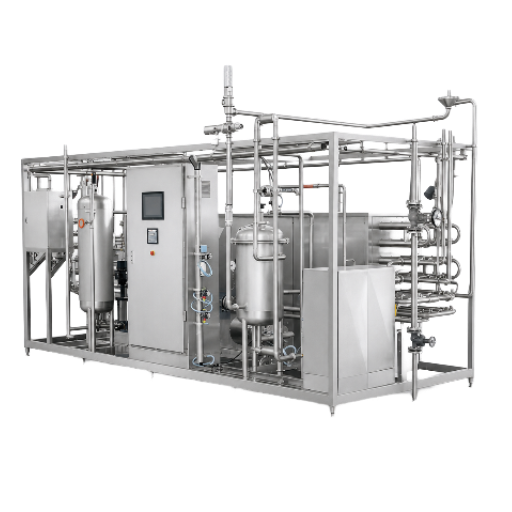
Трубчатый стерилизатор UHT
04

Трубчатый стерилизатор UHT с выдерживающей трубой, секцией регенерации и охлаждения на общей раме.

Показатели процесса UHT: B* и C*

B* измеряет стерилизующий эффект процесса, а C* — вызванное им химическое повреждение продукта. Линию настраивают так, чтобы B* был выше 1, а C* — ниже 1: продукт безопасен и сохраняет характерный вкус.

  • B* = 1 соответствует режиму 135 °C в течение 10.1 секунды, что эквивалентно F0 = 3
  • C* = 1 соответствует режиму 135 °C в течение 30.5 секунды или 140 °C в течение 21 секунды
  • Режим потока имеет значение: при числе Рейнольдса ниже 2 100 фактический эффект вдвое меньше расчётного эффекта для номинального времени выдержки
  • При прямом нагреве тот же показатель B* достигается при меньшем C*, поскольку нагрев и охлаждение происходят почти мгновенно

Где накапливается стерилизующий эффект

На предприятиях настраивают выдерживающую трубу и на этом останавливаются, хотя продукт продолжает накапливать стерилизующий эффект при нагреве до заданной температуры и охлаждении. Исследование 22 австралийских предприятий UHT показало, что на участки нагрева и охлаждения приходится 53 % общего стерилизующего эффекта на линиях с косвенным нагревом против 17 % на линиях с прямым нагревом. Поэтому две линии с одинаковой выдерживающей трубой могут показать совершенно разные результаты инкубационного испытания.

Получить предложение по линии →

Наши продукты: молоко UHT и молочная продукция, соки и растительные напитки

Основное направление — молочная продукция

Большинство таких линий предназначено для белого и ароматизированного молока, сливок, восстановленного молока и другой молочной продукции; сам процесс сформировался в молочной промышленности. На большинстве экспортных рынков мы называем этот продукт ароматизированным молоком; для него требуется несколько более интенсивная термообработка, чем для белого молока, из-за добавления сахара и какао. Для сливок и напитков с высоким содержанием жира меняют настройку гомогенизатора, а не стерилизатора. Если поставки сырого молока сезонные, производительность линии UHT рассчитывают по объёму в пиковый месяц, а не по среднегодовому показателю.

Прежде всего способ нагрева определяет кислотность. Для продуктов с низкой кислотностью и pH выше 4.6 требуется полная стерилизация при температуре от 135 °C; продукты со средней кислотностью и pH от 4.2 до 4.6 обрабатывают при 123–125 °C; для продуктов с высокой кислотностью и pH ниже 4.2 достаточно выдержки при 90–95 °C, поскольку кислотность продукта завершает процесс. В таблице ниже строки сначала упорядочены по этому правилу, затем — по вязкости и наличию включений.

Группа продуктов Диапазон pH Режим нагрева Что меняется в линии
Белое молоко для продажи без охлаждения6.5–6.8Косвенный нагрев в трубчатом теплообменнике, 137–142 °C примерно 4 sБазовый режим для сравнения с любым другим продуктом
Ароматизированное молоко и напитки с какао6.3–6.8Косвенный нагрев в трубчатом теплообменнике, более интенсивный нагревСахар и какао усиливают образование отложений, поэтому продолжительность работы между мойками сокращается
Сливки и напитки с высоким содержанием жира6.4–6.7Косвенный нагрев, двухступенчатая гомогенизацияДавление и положение гомогенизатора, а не температура
Восстановленное молоко из сухого молока6.5–6.8Косвенный нагрев в трубчатом теплообменникеВремя гидратации перед стерилизатором
Молочные напитки с высоким содержанием белка6.5–6.9Прямой впрыск пара, 143–150 °C в течение 2–4 sКороткое тепловое воздействие сохраняет текстуру и цвет
Растительные напитки: соевый, овсяный, миндальный6.5–7.2Косвенный или прямой нагрев — в зависимости от чувствительности белкаСистема стабилизации и давление гомогенизации
Кокосовое молоко и кокосовые напитки6.1–6.9Косвенный нагрев, трубы увеличенного диаметраРиск отделения жира; требуется точная настройка гомогенизации
Осветлённые фруктовые соки3.0–4.090–95 °C в течение 15–30 sБолее простое оборудование и минимальный расход энергии
Фруктовые соки с мякотью3.2–4.290–95 °C в течение 15–30 s, трубы увеличенного диаметраРазмер частиц мякоти определяет диаметр трубы и тип насоса
Нектары и смеси соков3.5–4.290–95 °C в течение 15–30 sДозирование сахара перед стерилизатором
Томатные продукты и соусы4.1–4.6123–125 °C примерно 15 sВязкость определяет выбор насоса; pH каждой партии проверяют на соответствие значению 4.6
Фруктовые пюре и пасты3.4–4.4123–125 °C примерно 15 sТрубы увеличенного диаметра и низкий сдвиговый эффект для сохранения кусочков
Готовые к употреблению чай и кофе4.9–6.5Косвенный нагрев, 135–140 °CВыбор режима зависит от требований к сохранению цвета и аромата
Супы и жидкие блюда с твёрдыми включениямиВыше 4.6От 123–125 °C до 135 °C в зависимости от размера кусочковВремя выдержки определяет самый крупный кусочек, а не жидкая фаза
Жидкое яйцо и напитки на основе яйцаВыше 4.6Косвенный нагрев с щадящим температурным профилемДенатурация белка ограничивает рабочую температуру

Как вязкость и включения влияют на схему процесса

В выдерживающей трубе процесс определяет самый быстрый слой продукта, а не средняя скорость потока. Вязкие продукты и продукты с включениями движутся неравномерно, поэтому диаметр трубы, тип насоса и время выдержки подбирают так, чтобы даже самая быстрая частица получила полную обработку. Кроме того, кусочки должны прогреться до теплового центра продукта. Поэтому для супа с кубиками овощей требуется оборудование другого класса, чем для прозрачного сока с такой же производительностью.

Вашего продукта нет в списке

В таблице указаны продукты, которые чаще всего перерабатывают на таких линиях, а не предел их возможностей. Сообщите нам, какой у вас продукт, каковы его pH и вязкость и какого размера самый крупный кусочек, — мы подскажем подходящий способ нагрева и возможные риски.

  • Любой продукт с pH выше 4.6 требует полной стерилизации, как бы он ни назывался. Этот режим регулируется документом 21 C.F.R. 113 о термической обработке пищевых продуктов с низкой кислотностью в герметично закрытой таре
  • Для продуктов с включениями расчёт ведут по самому крупному кусочку, а не по среднему размеру
  • Для сырья, которое сначала нужно вымыть, нарезать или бланшировать, подойдёт наше оборудование для переработки фруктов и овощей
  • Если целевой продукт нужно сушить, а не фасовать, вместо этого потребуется линия сушки фруктов и овощей
Оборудование для асептической линии розлива UHT-продуктов

Виды асептической упаковки:
Картонные пакеты, бутылки, пакеты и bag-in-box

Внутри фасовочного автомата упаковку сначала стерилизуют, затем наполняют и герметизируют в камере с избыточным давлением стерильного воздуха. Способ стерилизации зависит от материала упаковки, а выбранный вариант влияет на выпуск продукции и эксплуатационные расходы сильнее, чем сам стерилизатор. Определитесь с типом упаковки заранее: после системы UHT фасовочный автомат — крупнейшее отдельное оборудование в составе линии.

Тип упаковки Способ стерилизации упаковки Диапазон производительности по опубликованным данным производителя Для каких продуктов подходит
Асептический картонный пакет: кирпич или пакет с гребешком Перекись водорода концентрацией около 35 %, затем горячий стерильный воздух температурой примерно 210 °C До 12 000 упаковок в час Белое и ароматизированное молоко, а также соки в больших объёмах
Асептический картонный пакет, автомат для нескольких размеров упаковки Та же обработка перекисью и горячим воздухом; на одном автомате — упаковки объёмом от 500 ml до 1 000 ml Переналадка менее чем за 15 минут Предприятия, выпускающие продукцию в упаковках нескольких размеров
Асептическая бутылка из PET Туман из перекиси и горячий воздух либо ополаскивание надуксусной кислотой До 12 000 бутылок в час, объёмом от 250 ml до 2 L Молочные напитки, чай и соки, готовые к употреблению
Асептическая бутылка из HDPE Перекись и горячий стерильный воздух Средний диапазон производительности Региональные молочные предприятия и школьное молоко
Асептический пакет или саше Обработка плёнки перекисью в ванне непосредственно на рулоне До 16 000 пакетов в час Минимальная стоимость упаковки, срок хранения 90–180 дней
Мешок в коробке и асептический мешок Стерилизованный излучением мешок с асептической сваркой штуцера От 5 L до 1 000 L Пюре, концентраты, поставки с одного предприятия на другое
Асептический барабан и контейнер Стерилизованный излучением вкладыш в жёсткой наружной таре 200 L и более Фруктовые пюре для последующей переработки
Стаканчик или бутылка с крышкой из фольги Обработка полотна перекисью и горячим воздухом Зависит от типа упаковки Молочные десерты и напитки
Показатели производительности в этом столбце — опубликованные характеристики машин соответствующего класса, предоставленные их производителями. Производительность вашей линии определяется маркой и моделью фасовочного автомата, выбранными в предложении.

Буфер между стерилизатором и фасовочным автоматом

Фасовочный автомат останавливается для смены рулона, проверки швов и устранения заторов на последующих участках, но стерилизатор не может просто остановиться вместе с ним. Аккумулятор примерно на 600 картонных упаковок компенсирует около 7 to 8 минут остановки последующего оборудования, а асептический резервуар удерживает стерилизованное молоко перед ним. Рассчитайте объём обоих буферов совместно — тогда линия не будет повторно стерилизовать продукт каждый раз, когда фасовочный автомат ненадолго останавливается.

Система асептической линии розлива UHT-продуктов
  • Упаковочный материал проходит квалификацию на выбранном фасовочном автомате; тот же картон или плёнку от другого поставщика необходимо валидировать повторно.
  • Целостность упаковки проверяют в рамках каждой смены: проводят испытания швов и тесты на падение, а не только при пусконаладке.
  • Стерилизацию упаковки определяют три параметра: концентрация перекиси водорода, время контакта и температура воздуха для сушки.
  • Последовательность операций определена нормативно: согласно 21 C.F.R. 113.3(a), при асептической переработке и упаковке промышленно стерилизованный продукт фасуют в предварительно стерилизованную тару, закрывают предварительно стерилизованной крышкой и герметизируют в атмосфере, свободной от микроорганизмов.

Картонные системы крупнейших поставщиков, включая Tetra Pak, используют тот же принцип обработки перекисью и горячим воздухом. Поэтому при проектировании линии под один тип упаковки технологическая часть не ограничивает работу с другими типами. Если решение по упаковке ещё не принято, мы сначала согласуем технологическую часть, а выбор фасовочного автомата отложим до тех пор, пока вы не определитесь с поставщиком упаковки.

Характеристики стерилизатора UHT, диапазон производительности и параметры процесса

Все приведённые ниже параметры требуются для самого процесса UHT. Диаметр труб, площадь нагрева, класс насоса и принцип управления различаются в зависимости от линии. Спецификацию выбранной модели — производительность, площадь нагрева, установленную мощность, расход пара, воды и воздуха — мы подготовим вместе с предложением и рассчитаем для вашего продукта.

Параметр Значение Почему выбрано это значение
Диапазон стерилизации продуктов с низкой кислотностью 135–150 °C в течение 2–5 s При pH выше 4.6 споры необходимо уничтожить только за счёт нагрева
Диапазон для продуктов со средней кислотностью 123–125 °C примерно 15 s Кислотность частично выполняет задачу, поэтому интенсивность нагрева снижается
Диапазон для продуктов с высокой кислотностью 90–95 °C в течение 15–30 s При pH ниже 4.2 кислотность самого продукта обеспечивает сохранность упаковки
Минимальный нормативный порог для молока сверхвысокотемпературной обработки в Европейском союзе Не менее 135 °C при соответствующем времени выдержки Формулировка определения ЕС; время выдержки устанавливается для вашего утверждённого процесса
Целевой стерилизующий эффект B* выше 1 Одна единица B* соответствует режиму 135 °C в течение 10,1 s
Предельный уровень химического повреждения C* ниже 1 Одна единица C* соответствует режиму 140 °C в течение 21 s
Выдержка при предварительном нагреве 90–95 °C в течение 30–120 s Здесь инактивируются термоустойчивые ферменты, а не в выдерживающей трубе
Выдержка при предварительном нагреве для длительной транспортировки на экспорт Устанавливается индивидуально По опубликованным данным, более длительная выдержка при предварительном нагреве дополнительно снижает остаточную активность плазмина (Machado et al. 2017 со ссылкой на Stoeckel et al. 2016)
Конструкция выдерживающей трубы Труба поднята вверх с уклоном не менее 2,1 cm на метр; нагрев не применяется Каждая порция продукта должна выдерживаться одинаковое время
Точность индикации температуры 0,5 °C при калибровке с прослеживаемостью Записанная температура — официальный документальный показатель процесса
Требование к давлению в регенераторе Давление со стороны стерилизованного продукта выше, чем со стороны нестерилизованного При утечке продукт выходит наружу, но не проникает внутрь
Регенерация тепла Подтверждается спецификацией выбранной модели Возвращённое тепло — основной фактор снижения эксплуатационных расходов
Стерилизация линии перед началом производства Горячая вода при рабочей температуре; после её достижения — не менее 30 min До подачи продукта линия стерильна
Цикл мойки 70–90 min Продолжительность мойки планируют с учётом длительности производственного цикла, а не наоборот
Подтверждение промышленной стерильности 15 дней при 30 °C или 7 дней при 55 °C Инкубация подтверждает эффективность процесса, но не управляет им
Индекс лактулозы Сравнивается с пределом, установленным вашим покупателем Маркер термического повреждения для сравнения линий
Промышленное решение для асептической линии розлива UHT-продуктов

Какие данные нужны, чтобы определить эти параметры

  • Продукт, его pH и размер самого крупного кусочка
  • Целевая производительность в литрах в час и количество рабочих часов в день
  • Тип упаковки, её размеры и фасовочный автомат, который вы планируете использовать
  • Требуемый срок хранения и температура хранения на рынке назначения
  • Доступные на предприятии пар, электроэнергия, охлаждённая вода, вода для охлаждения и сжатый воздух
  • Анализ качества воды, необходимый для проектирования мойки и контура охлаждения
  • Площадь пола, высота потолка и тип помещения — новое здание или существующий цех
  • Страна назначения и процедура регистрации продукта, которую необходимо там пройти
SYS_REQ // РАБОЧИЙ ЛИСТ

Рабочий лист по производительности и инженерным коммуникациям

Если вы хотите собрать исходные данные до разговора с нашими специалистами, воспользуйтесь рабочим листом. В нём вопросы расположены в том порядке, в котором их задают наши инженеры. В результате вы получите тот же список данных, который мы запросили бы при первом звонке.

Расход пара, электроэнергии, воды и воздуха зависит от производительности и способа нагрева, а не от типа упаковки

Заполните рабочий лист и возьмите его на первую встречу — мы подготовим предложение быстрее.

Инвестиции в линию: стоимость предприятия по переработке молока UHT, сроки изготовления и объём поставки

Стоимость линии UHT определяется её комплектацией, а не ценой отдельной машины. На итоговую сумму влияют объём поставки от нас, уровень автоматизации, необходимый продукту способ нагрева и требования к фасовочному автомату. Поэтому сначала мы согласуем конфигурацию и только после этого подготовим предложение.

Фактор Что меняется Влияние на стоимость
Режим нагрева Косвенный трубчатый нагрев или прямой впрыск/инфузия пара Для прямого нагрева требуются вакуумный сосуд, асептический гомогенизатор и больше пара
Производительность Литры в час и часов работы в день Определяет площадь нагрева, класс насоса, объём резервуаров и все подключения инженерных коммуникаций
Объём поставки Отдельная машина, технологический блок или полная линия от приёмки молока до упаковки Крупнейшая отдельная составляющая стоимости любого предложения по линии UHT
Класс и тип исполнения фасовочного автомата Картонная упаковка, бутылка из ПЭТ, пакет или упаковка bag-in-box После стерилизатора асептический фасовочный автомат — самая крупная статья затрат в линии
Уровень автоматизации Ручные группы клапанов или автоматизированная матрица клапанов с регистрацией данных периодических циклов Влияет и на состав поставляемого оборудования, и на продолжительность пусконаладочных работ
Рекуперация тепла Регенерация тепла между продуктами или простой контур охлаждения; коэффициент рекуперации указывается в спецификации каждой модели Более высокие капитальные затраты, но ниже эксплуатационные расходы в течение срока службы линии
Состав заказа Срок поставки Отсчёт начинается с
Полная линия стерилизации UHT и асептического розлива 4–8 месяцев Утверждения чертежей
Отдельная машина или отдельный технологический модуль 30–45 дней Утверждения чертежей
Период приёмочных испытаний на нашем предприятии Согласовывается Согласуем с вами после утверждения плана производства

Условия оплаты: аванс 40 %, остаток — до отгрузки. Полная линия поставляется в течение 4–8 месяцев после утверждения чертежей. Цены рассчитываются для конкретной конфигурации, а условия поставки указываются в предложении. Отправьте нам параметры конфигурации — и в течение одного рабочего дня вы получите письменное предложение.

03

Асептический и горячий розлив: сравнение за весь срок службы линии

При горячем розливе продукт выдерживается в упаковке при 80–92 °C около двух минут. Оплаченное тепло при этом теряется, а упаковка должна выдерживать такую температуру. Асептическая линия охлаждает продукт за счёт регенерации и возвращает значительную часть тепла в поступающий продукт.

  • Бутылки для горячего розлива имеют вакуумные панели и требуют больше материала: согласно опубликованному исследованию жизненного цикла, бутылка из ПЭТ для горячего розлива весит 24 g против 16 g у аналогичной асептической бутылки (Manfredi and Vignali, 2014, цитируется в Food Engineering, 2023)
  • В этом и состоит реальный компромисс: разница в стоимости упаковки повторяется при каждой фасовке, а разница в капитальных затратах оплачивается один раз
  • Точка пересечения двух кривых зависит от объёма, упаковки и цены энергии. Поэтому мы рассчитываем её по вашим данным, а не публикуем одну цифру для всех

Подтверждение промышленной стерильности, валидация безопасности пищевой продукции и приёмочные испытания на заводе

Приёмку линии UHT проводят по подтверждающим данным, а не по внешнему виду. Необходимо доказать, что процесс обеспечивает стерилизующий эффект, линия сохраняет стерильность на протяжении всего цикла, а записи подтверждают оба условия. Именно эту последовательность мы выстраиваем, проверяем и передаём заказчику.

Как проверяют линию перед отгрузкой с нашего предприятия

  • >
    Промывка водой и проверка давления каждый контур проверяют водой, испытывают под давлением и проверяют на утечки; матрицу клапанов проверяют пошагово.
  • >
    Стерилизация линии и горячий прогон линию стерилизуют горячей водой при производственной температуре и выдерживают при заданных для вашего продукта параметрах.
  • >
    Испытание продукта по вашим параметрам мы запускаем ваш продукт или наиболее близкий доступный аналог, выдерживаем его в течение заданного времени и записываем полный профиль процесса.
  • >
    Приёмочные испытания по вашему контрольному перечню заводские приёмочные испытания проводятся на месте или в режиме видеотрансляции по заранее согласованным критериям производительности, стерильности и качества продукции; каждый пункт подписывается.
  • >
    Комплект документов и упаковка записи, чертежи и сертификаты утверждают и упаковывают вместе с линией.
Проверки линии асептического розлива UHT перед отгрузкой

От запроса до пусконаладочных работ: 6 этапов проекта линии UHT

Большинство задержек в проекте UHT возникает между запросом и утверждением чертежей, а не в цехе. Этапы ниже выстроены так, чтобы ключевые решения принимались до начала производства. Срок поставки отсчитывается с момента утверждения чертежей, а не с даты заказа.

01

Запрос и технический анализ

Вы отправляете информацию о продукте, производительности, типе упаковки и условиях на площадке, а мы в течение одного рабочего дня направляем письменное предложение.

02

Проектирование процесса и компоновка

Способ нагрева, время выдержки, размеры резервуаров, потребность в инженерных коммуникациях и планировка производственного помещения с учётом фактического плана вашего цеха.

03

Договор и утверждение чертежей

Объём поставки и график согласуются при внесении аванса 40 %; отсчёт срока поставки начинается после утверждения вами чертежей.

04

Производство

Изготовление, сборка шкафа управления, монтаж и внутренний контроль на одной из наших производственных площадок.

05

Приёмочные испытания и пробный запуск

Промывка водой, стерилизация линии, испытание продукта и приёмка по вашему контрольному перечню — на месте или в режиме видеотрансляции.

06

Монтаж, пусконаладочные работы и обучение

Наши инженеры проводят пусконаладочные работы и запускают линию вместе с вашими операторами, пока ваша команда не сможет работать самостоятельно.

Технологическая схема линии асептического розлива UHT

Матрица выбора линии UHT

Выбор схемы зависит от кислотности, чувствительности белка, наличия включений в продукте и срока его хранения вне холодовой цепи. Матрица ниже — краткий ориентир, которым наши инженеры пользуются при первом обсуждении.

Если вы производите Режим нагрева Режим Почему подходит эта схема
Белое молоко для продажи без охлаждения Косвенный нагрев в трубчатом теплообменнике 137–142 °C в течение примерно 4 s Минимальная себестоимость литра при больших объёмах и максимальная продолжительность цикла между мойками
Молочные напитки с высоким содержанием белка или премиального сегмента Прямой впрыск пара 143–150 °C в течение 2–4 s Короткое тепловое воздействие помогает сохранить текстуру, цвет и длительный срок хранения
Фруктовые пюре, соусы и продукты из томатов Косвенный нагрев в широкотрубном теплообменнике 123–125 °C примерно 15 s Кислотность снижает требуемую тепловую нагрузку; вязкость определяет диаметр трубы
Прозрачные соки и соки с мякотью Косвенный трубчатый или пластинчатый нагрев 90–95 °C в течение 15–30 s При pH ниже 4.2 продукт в значительной степени сохраняет стабильность сам по себе
Продукция со сроком продажи до 45 дней при наличии холодовой цепи Пастеризация или обработка для увеличения срока хранения 72–75 °C в течение 15 s или 125–130 °C в течение 2–4 s с гигиеническим розливом Асептическая линия для такого срока хранения избыточна

Установленное оборудование на молочных и напиточных предприятиях и наши производственные возможности

Инженерная команда Shengtu имеет более 10 лет опыта в сфере оборудования для переработки пищевого сырья и напитков. Компания поставила более 2 000 машин для предприятий пищевой и напиточной отраслей; оборудование работает в 52 странах. Названия заказчиков, фотографии предприятий и визиты на площадки предоставляются только с письменного разрешения соответствующего предприятия. Обратитесь к нам, и мы организуем то, что оно разрешит.

Почему молочные и напиточные предприятия выбирают нас

  • 4 собственные производственные площадки; около 80 % основных категорий оборудования производим сами
  • Конфигурацию можно адаптировать под ваше сырьё, производительность, процесс и бюджет
  • Доступно оборудование до и после основного технологического этапа для комплектации полных линий
  • По запросу доступны ПЛК, HMI, автоматизация и модернизация IoT
  • Экспортные документы, упаковка, загрузка контейнеров и послепродажная поддержка
  • Более 10 лет опыта в экспорте и реализации проектов
  • Экспорт в 52 страны; в эксплуатации — более 2 000 машин
  • Проводим видеовстречи и дистанционные аудиты производственных площадок

Производственные и инженерные возможности

  • Штаб-квартира находится в Чжучэне, провинция Шаньдун; подразделения — в Циндао, Чанчжоу и Вэйфане
  • Более 20 000 m² офисных и выставочных площадей в четырёх городах, включая демонстрационный зал пищевого оборудования площадью 5 000 m²
  • 7 патентов и более 100 программных авторских прав
  • Более 100 проектов в области исследований и разработок
  • Документы по системе менеджмента предоставляются для рассмотрения в рамках конкретного проекта при подтверждении области действия и актуальности

UHT, ESL и пастеризация: когда линия асептического розлива UHT не подходит

Асептическая линия позволяет хранить продукт без охлаждения. Если продукт всё время остаётся в холодовой цепи, эта возможность увеличивает затраты, которые предприятие могло бы направить на производительность. Ниже приведены ситуации, в которых мы предложили бы другое решение.

Сырое молоко с термоустойчивыми ферментами
Бактерии погибают при 72–75 °C, но оставшиеся ферменты выдерживают 135–145 °C в течение нескольких секунд и спустя несколько месяцев вызывают гелеобразование или горький вкус молока
Решайте проблему при приёмке молока и его охлаждённом хранении: стерилизатор не устранит ферментную нагрузку, уже попавшую в резервуар
Продукт продаётся в течение 45 дней и всё это время находится в холодовой цепи
Вы платите за возможность хранения без охлаждения, а затем всё равно охлаждаете продукт
Линия для увеличения срока хранения или пастеризации с существенно меньшими капитальными затратами
Продукт с высокой кислотностью, pH ниже 4.2, продаётся охлаждённым
Полная асептическая стерилизация интенсивнее, чем требуется продукту
Горячий розлив при 80–92 °C или поточная пастеризация с гигиеническим розливом
Продукт стерилизуется после герметизации упаковки
Асептический фасовочный автомат не может стерилизовать уже закрытую жёсткую упаковку
Линия с ретортой и стерилизационным автоклавом
Технологический рецепт не адаптирован к способу нагрева
При вакуумном охлаждении вспышкой на линии прямого нагрева из продукта улетучивается аромат
Асептически добавлять ароматизатор после вакуумного сосуда, корректировать вязкость или дозировать выше целевого значения
Предварительный нагрев выдерживается при промежуточной температуре 80 °C в течение 30 s
Протеолиз может усилиться, а не ослабнуть: фермент активируется, но не инактивируется
Либо выдерживать продукт при 90–95 °C достаточно долго, либо не рассчитывать на этап предварительного нагрева
В сырье присутствует Bacillus sporothermodurans
Споры выживают при 140 °C в течение 3,4–7,9 s, поэтому линия, рассчитанная на 140 °C, не решит проблему одним нагревом
Рассматривайте это как условие доступа на рынок, а не как вопрос безопасности пищевой продукции: контролируйте сырое молоко и гигиену цеха
Бюджет на оборудование ограничен, и на рынке доступна восстановленная линия первого эшелона
В день поставки — ничего. Затраты перемещаются на запасные части и поиск специалистов, которые и через несколько лет будут знать эту модель
Покупайте восстановленную линию, если модель достаточно распространена и запчасти легко найти; выбирайте новую, если хотите, чтобы одна сторона отвечала за всю линию

Инженерные инструменты: линия асептического розлива UHT

  • Задайте исходные технические параметры, чтобы определить оптимальную схему тепловой обработки для ваших требований к производству жидких продуктов.

    Запустить инструмент →
  • Рассчитайте потребность предприятия в инженерных ресурсах, включая расход пара, охлаждающей воды и сжатого воздуха, с учётом целевой производительности.

    Запустить инструмент →
  • Систематически оцените применимость схемы перемещения продукта и риски перекрёстного загрязнения для процессов UHT, ESL и горячего розлива.

    Запустить инструмент →

Часто задаваемые вопросы о стерилизаторах UHT и линиях асептического розлива

При пастеризации молоко нагревают до 72–75 °C на 15 секунд. Это уничтожает болезнетворные микроорганизмы и большинство микроорганизмов, вызывающих порчу, однако пастеризованный продукт по-прежнему необходимо хранить в холодовой цепи. При сверхвысокотемпературной обработке продукт нагревают до гораздо более высокой температуры — 135 °C и выше — на несколько секунд. Это уничтожает и споры, поэтому герметично упакованный продукт можно хранить при комнатной температуре.

Подробности планирования смотрите в руководстве по линиям для пастеризованного и UHT-молока.

Косвенный трубчатый нагрев — универсальное решение для больших объёмов: он требует меньше инженерных ресурсов, обеспечивает длительные циклы между мойками и минимальную стоимость литра белого молока. При прямом нагреве продукт за доли секунды достигает заданной температуры, а затем охлаждается под вакуумом, что помогает сохранить текстуру и цвет продуктов с высоким содержанием белка. Инфузионный нагрев обеспечивает самый точный контроль температуры из этих трёх способов, но стоит дороже всего.

Выдерживатель рассчитывают так, чтобы наиболее быстро движущаяся часть продукта получила заданную выдержку. Поэтому режим потока важнее его средней скорости. Стерилизующий эффект также накапливается при нагреве и охлаждении: исследование 22 австралийских предприятий UHT показало, что на косвенных линиях он составляет 53 % общего эффекта, а на прямых — 17 %. Поэтому процесс задают показателями B* и C*.

Да, если использовать трубу большего диаметра, более щадящий насос и увеличить время выдержки. Ограничение связано не с вязкостью, а с размером самого крупного кусочка: его центр должен нагреться до заданной температуры, пока окружающая жидкость не перегреется. Для продуктов с кусочками подбирают отдельный тип исполнения оборудования.

Стерилизатор обеспечивает промышленную стерильность продукта, а упаковка определяет, как долго она сохранится. Картонная упаковка с полноценным алюминиевым барьером позволяет хранить продукт без охлаждения месяцами, пакет — от 90 до 180 дней, а прозрачная ПЭТ-упаковка без барьерного слоя обеспечивает ещё меньший срок, поскольку пропускает свет и кислород.

Они соединены через асептический резервуар с защитной подушкой стерильного воздуха. Резервуар компенсирует разницу в работе стерилизатора, который работает непрерывно, и фасовочного автомата, останавливающегося для смены рулона упаковочного материала. Накопитель примерно на 600 упаковок компенсирует около 7–8 минут простоя, после чего эту функцию берёт на себя резервуар. Если объём буфера слишком мал, линию приходится стерилизовать повторно слишком часто.

Состав отложений меняется с температурой: ниже примерно 110 °C преобладает белок с примесью минеральных веществ, выше — твёрдые минеральные отложения, в основном фосфат кальция. На продолжительность цикла гораздо сильнее, чем сам стерилизатор, влияют конструкция предварительного нагрева, качество воды, гидратация продукта и режим потока. В опубликованных данных на мойку приходится от 30 до 80 % эксплуатационных расходов молочных предприятий.

Обработка UHT немного меняет вкус и снижает содержание некоторых термочувствительных витаминов, поэтому режим процесса подбирают так, чтобы сохранить пищевую ценность продукта. Термоустойчивые ферменты из некачественного сырого молока переживают обработку и через несколько месяцев могут вызвать гелеобразование или горький вкус. Кроме того, капитальные затраты окупаются только тогда, когда продукт действительно перевозят и хранят без холодовой цепи, а не охлаждают в любом случае.

Стоимость рассчитывается по конфигурации, а не только по показателю производительности: учитываются способ нагрева, производительность, объём поставки, класс фасовочного автомата, уровень автоматизации и рекуперация тепла. Стоимость двух линий с одинаковой номинальной производительностью может сильно различаться в зависимости от состава поставки. Мы рассчитываем цену для конкретной конфигурации и указываем исключения из поставки, чтобы можно было сравнить предложения по каждому пункту.

Полная производственная линия изготавливается 4–8 месяцев после утверждения чертежей, отдельная машина или технологический модуль — 30–45 дней. Отсчёт начинается с утверждения чертежей, поскольку после этого можно закупать материалы и собирать электрические шкафы. Регистрация и согласование упаковки на вашем рынке проходят параллельно и часто занимают больше времени.

Да, turnkey-комплект охватывает всю технологическую цепочку: от приёмки молока до предварительного нагрева, гомогенизации, стерилизации и асептического резервуара, а также фасовочной машины, кодировщика и упаковочной машины в конце линии. Большую часть оборудования мы изготавливаем сами; остальное закупаем, интегрируем и гарантируем в рамках того же договора. Вы также можете отдельно приобрести любой из этих блоков.

Каждый контур CIP-мойки испытывают водой под давлением, линию стерилизуют горячей водой при производственной температуре, а затем прогоняют ваш продукт или максимально близкий аналог с заданными вами параметрами. Вы можете присутствовать при испытании на площадке или наблюдать за ним по видеосвязи в прямом эфире; проверка проводится по заранее согласованному контрольному перечню. Оборудование упаковывают только после подписания каждого пункта.

Руководства по эксплуатации и техническому обслуживанию, описание процесса, перечни клапанов и приборов, электрические чертежи, записи о калибровке и сертификаты на материалы тех компонентов, для которых они предусмотрены. Необходимость сертификации, например по CE, SGS, ISO 9001 и ISO 27001, подтверждается в каждом отдельном случае с учётом модели, конфигурации, производственной площадки и страны назначения.

Пар, электроэнергия, охлаждённая вода, охлаждающая вода и чистый сжатый воздух; параметры рассчитываются с учётом производительности и схемы нагрева. Для прямого впрыска пара требуется пар пищевого качества и в большем объёме, тогда как для линий косвенного нагрева с высокой степенью регенерации требуется меньше пара и большая площадь теплообмена. Перечень инженерных коммуникаций предоставляется вместе с предложением.

Минимальный заказ — 1 комплект, поэтому отдельная машина или небольшой технологический блок — обычный заказ, а не исключение. Стоимость линий для опытного производства рассчитывается так же, как для производственных линий: с учётом продукта, производительности и типа упаковки.