Связаться с компанией Shengtu Bufan

Обновлено в сентябре 2026 года
Двухшнековый пищевой экструдер — это система непрерывной переработки, в которой два шнека подают, смешивают, нагревают и сдвигово деформируют пищевую массу, создают давление и придают ей форму. Результат зависит не только от машины, но и от взаимодействия технологического рецепта, распределения влаги, шнековых элементов, скорости подачи, температуры, сопротивления фильеры, а также последующих этапов сушки или охлаждения.
Это руководство поможет пищевым технологам, инженерам проектов и специалистам предприятия учесть эти взаимосвязи при подготовке технологического задания и обоснованного плана испытаний. Здесь намеренно не рассматриваются модели, конфигурации, цены и коммерческие предложения. Эти вопросы следует решать на отдельной странице оборудования Shengtu после того, как определены требования к процессу.
Краткий ответ
Двухшнековый пищевой экструдер преобразует контролируемую смесь ингредиентов в материал с заданными свойствами, а затем продавливает её через фильеру, придавая продукту требуемые форму и структуру. Его задача — не просто перемещать продукт по цилиндру, а поддерживать измеряемый режим процесса, обеспечивающий приемлемые текстуру, плотность, размеры, влажность и стабильность производственной линии.
Содержание руководства
- Что именно делает экструдер
- Как материал проходит через процесс
- Когда подходит одношнековая или двухшнековая экструзия
- Матрица доказательств: применение и процесс
- Как задать измеряемое рабочее окно процесса
- Порядок диагностики дефектов текстуры
- Производительность по годному продукту
- Протокол приёмки испытаний и масштабирования
- Мойка, износ и безопасное вмешательство
Что именно делает двухшнековый пищевой экструдер?
При двухшнековой экструзии пищевое сырьё непрерывно дозируется, перемещается, смешивается, нагревается и сдвигово деформируется, подвергается давлению и формованию. Расположение транспортирующих и смесительных элементов на двух шнеках можно подобрать под заданное преобразование сырья, однако свойства готового продукта зависят от всего технологического рецепта и производственной линии.
Шнеки одновременно выполняют несколько задач. Транспортирующие элементы перемещают материал вперёд. Смесительные элементы перераспределяют воду, жир, небольшие добавки и тепло. Механическая энергия и нагрев цилиндра изменяют вязкость и способствуют приготовлению или текстурированию. Сопротивление перед фильерой создаёт давление, а фильера придаёт подготовленной массе заданную форму. На выходе сброс давления может способствовать расширению продукта, после чего процесс продолжается с помощью ножа, сушилки, охладителя или охлаждаемой фильеры.
Взаимозацепляющиеся шнеки, вращающиеся в одном направлении, часто применяют, когда важны гибкость технологического рецепта и контроль смешивания. Но это не означает, что двухшнековая технология всегда лучше. Для стабильных, сыпучих смесей с узким рабочим диапазоном может быть эффективна более простая система. Важно определить, нужны ли продукту принудительное перемещение, настраиваемое смешивание, подача жидкости, дегазация или регулирование процесса при изменении сырья.
В отличие от экструзии пластмасс, при переработке пищевого сырья переменный состав порошковой смеси может сочетаться с водой, паром, жиром и термочувствительными ингредиентами. Модульная компоновка шнеков позволяет разместить транспортирующие и смесительные элементы там, где они нужны для испытанного технологического рецепта. Однако их необходимо проверять в рамках единого процесса, а не выбирать по типовой схеме.
Сам экструдер — не вся производственная линия. Кратковременные перебои в работе питателя могут выглядеть как проблема экструзии. Доступной мощности двигателя недостаточно, если производительность ограничивает сушилка. Остановки охладителя или упаковочной машины сокращают выпуск продукции за плановое время. Поэтому определяйте границы системы от приёма ингредиентов до упаковки годного продукта, а не только от бункера до фильеры.
Границы терминологии в пищевом производстве
Процесс непрерывный: пара вращающихся шнеков работает внутри цилиндра, а шнеки во взаимозацепляющейся компоновке могут вращаться как в одном, так и в противоположных направлениях. Двухшнековые экструдеры также различаются расположением шнеков — параллельным или коническим, — но сами по себе эти обозначения не гарантируют стабильного качества продукта. Обоснованный выбор экструдера по-прежнему начинается с технологического рецепта и испытаний продукта.
Современные производители продуктов питания могут использовать экструдер для смешивания сложных составов, работы с небольшой партией на этапе разработки или стабильного выпуска продукции. В отличие от периодической переработки, линия фиксирует непрерывную историю движения материала вдоль цилиндра. Конструкцию шнеков, управление процессом, точный контроль температуры, время пребывания и температурные зоны цилиндра необходимо оценивать с учётом поведения сырья и свойств готового продукта. Заявления об улучшенном или превосходном смешивании сами по себе не подтверждают соответствие продукта требованиям.
В разных отраслях пищевой промышленности экструдеры применяют для производства сухих кормов для домашних животных, сухих завтраков, белковых продуктов, снеков и других продуктов. Список возможных категорий не доказывает, что одна конфигурация подходит для всех. В результатах поиска могут также упоминаться активные фармацевтические ингредиенты, однако эта тема выходит за рамки руководства по пищевому производству и не должна влиять на выбор пищевого процесса.
Как перемещается материал в процессе пищевой экструзии?
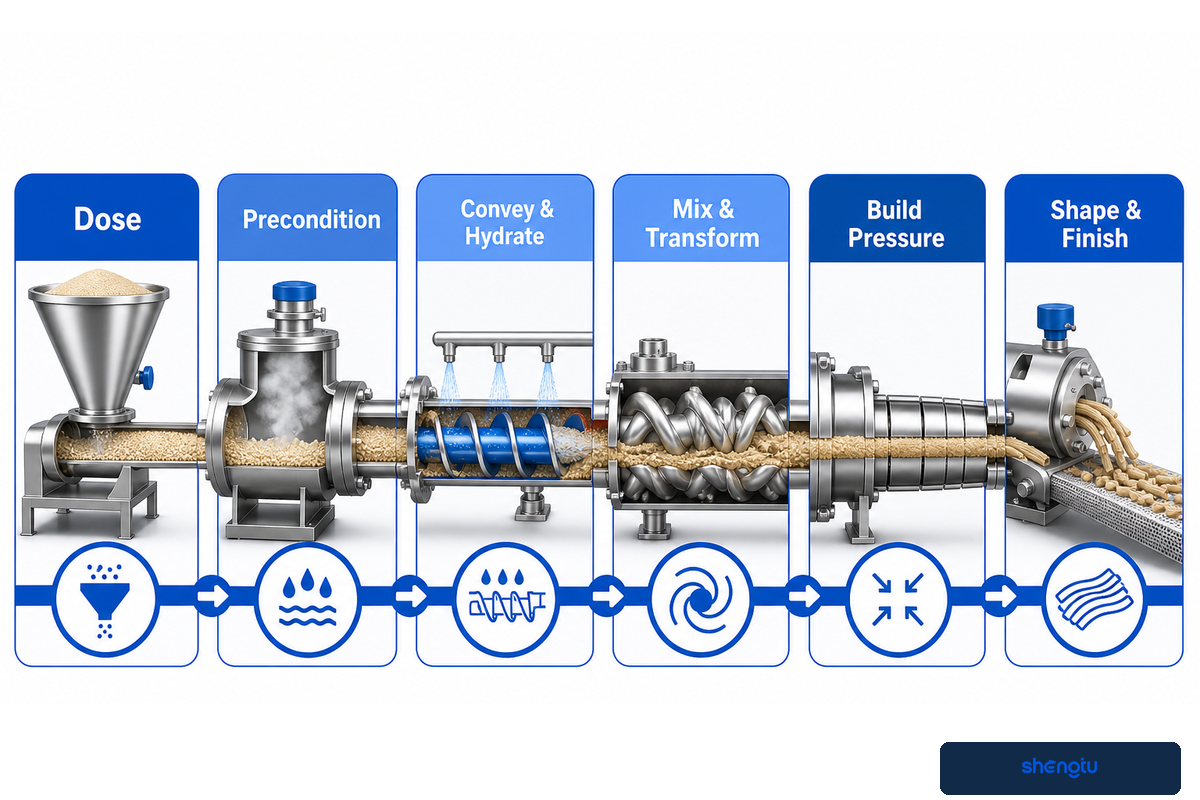
Обычно материал проходит этапы дозирования и, при необходимости, предварительной обработки, транспортирования сухих компонентов, увлажнения, приготовления или текстурирования, создания давления, формования в фильере, резки, а затем сушки или охлаждения. Хотя у цилиндра есть физические зоны, состояние материала меняется непрерывно, поэтому операторам следует отслеживать влажность, температуру, механическую энергию и давление в совокупности.
В процессе двухшнековой экструзии важно не то, где заканчивается условная зона с определённым названием, а сохраняется ли связь между зарегистрированным состоянием материала и результатом пищевой экструзии, который соответствует требованиям испытаний продукта.
Этапы пищевой экструзии
1. Дозирование→
2. Предварительная обработка→
3. Транспортирование и увлажнение→
4. Смешивание и преобразование→
5. Создание давления→
6. Формование и завершение процесса
При дозировании задаётся состав технологического рецепта на определённый промежуток времени. Если ингредиенты расслаиваются или питатель работает рывками, средний состав может выглядеть правильным, хотя в экструдер попеременно поступают смеси с избытком и недостатком компонентов. Предварительная обработка позволяет добавлять воду или пар и начинать тепловую обработку до подачи материала в цилиндр. Она может снизить расчётную нагрузку на экструдер, если контролируются время пребывания, смешивание и состояние сырья на входе.
Внутри цилиндра транспортирование и смешивание перераспределяют сырьё, а тепло поступает как от цилиндра, так и от механической работы. Давление обычно растёт по направлению к фильере, однако крутящий момент, температура продукта и давление — это показатели реакции процесса, а не независимые регуляторы качества. В рецензируемом обзоре факторов пищевой экструзии среди взаимосвязанных параметров перечислены скорость шнеков, скорость подачи, влажность, температура, крутящий момент, давление перед фильерой, конфигурация шнеков, размер частиц и доли ингредиентов.
В фильере материал быстро меняет форму и давление. Расширенные продукты частично формируются за счёт контролируемого испарения влаги и закрепления структуры. Для плотных гранул расширение может быть нежелательным. При производстве белковых продуктов с высокой влажностью используют другую схему: охлаждаемая фильера отводит тепло и способствует формированию структуры, ограничивая резкое расширение. Один универсальный «лучший технологический рецепт» не может охватить разные механизмы.
Одношнековый или двухшнековый экструдер: какие условия процесса определяют выбор?
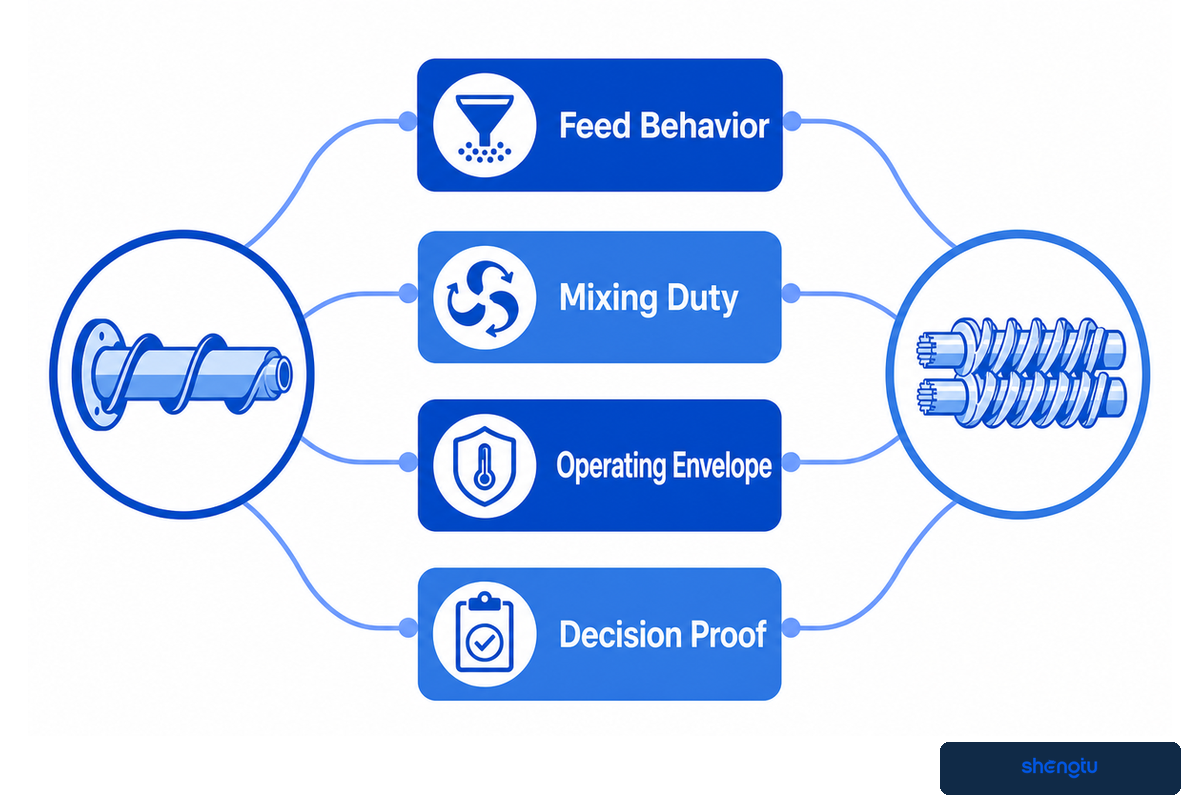
Одношнековый экструдер может подойти для стабильного, сыпучего технологического рецепта с относительно узким диапазоном расчётных нагрузок. Двухшнековый экструдер целесообразен, если сырьё трудно перемещать, состав меняется, требуется интенсивное смешивание или нужно объединить несколько операций при более точном контроле.
Количество шнеков не определяет качество пищевого продукта. В техническом отчёте DLG по экструзии отмечается, что для простых процессов может подойти одношнековая экструзия, а при сложном составе и подаче сырья преимущества даёт модульность двухшнекового экструдера. В обзоре аквакормов за 2025 год универсальность также рассматривается наряду с более высокими затратами на оборудование, энергию и обслуживание в конкретной области применения. Эти сравнения помогают определить границы выбора, но не задают универсальный коэффициент затрат.
| Вопрос | Условия, при которых может подойти одношнековый экструдер | Условия, при которых может подойти двухшнековый экструдер |
|---|---|---|
| Поведение сырья при подаче | Стабильное, сыпучее сырьё с небольшими колебаниями свойств | Сырьё с меняющимися свойствами, липкое, многокомпонентное или трудное для подачи |
| Требования к смешиванию | Минимальное перераспределение компонентов или простое приготовление и формование | Распределительное или диспергирующее смешивание, добавление жидкости, поэтапное выполнение операций |
| Рабочий диапазон | Узкий диапазон технологического рецепта и влажности | Более широкий диапазон составов или частая работа над новыми продуктами |
| Критерий выбора | Стабильная подача и соответствие продукта требованиям при необходимом выпуске годной продукции | Те же критерии, а также подтверждение того, что дополнительная гибкость действительно используется |
После определения расчётных нагрузок процесса и метода приёмки ознакомьтесь с доступными конфигурациями двухшнековых пищевых экструдеров на странице решений. Информация о выборе модели будет размещена там, чтобы это руководство не конкурировало с коммерческой страницей по запросам на расчёт стоимости.
Используйте матрицу доказательств по 5 параметрам
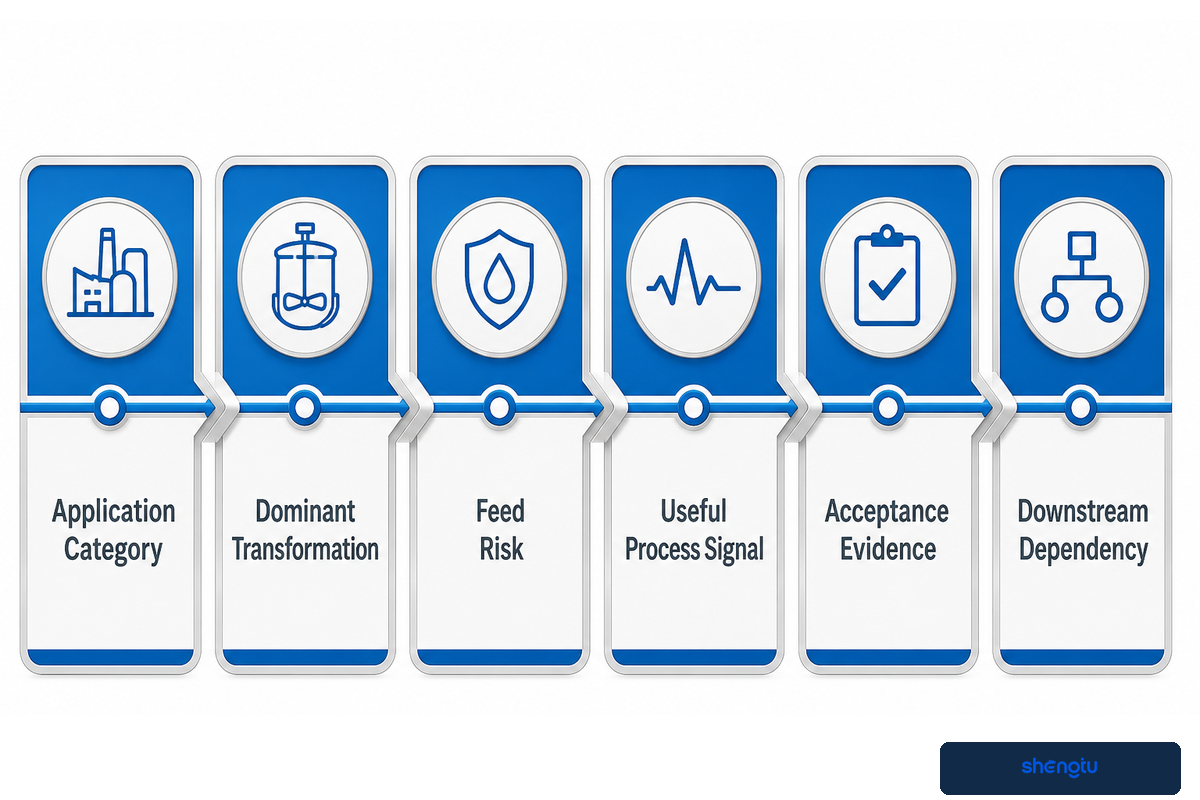
Матрица доказательств: применение и процесс связывает каждую категорию продуктов с преобразованием сырья, риском при подаче, показателями процесса, испытаниями продукта и последующими зависимыми операциями, которые необходимо подтвердить испытаниями. Это помогает не принимать список возможных продуктов за доказательство того, что одна конфигурация подходит для производства всех.
| Категория продукции | Основное преобразование сырья | Риск при подаче сырья | Полезные показатели процесса | Данные для приёмки | Зависимый последующий этап |
|---|---|---|---|---|---|
| Воздушные снеки / сухие завтраки | Приготовление, расширение, формование | Колебания влажности и размера частиц | Крутящий момент, температура продукта, давление перед фильерой | Насыпная плотность, степень расширения, текстура, цвет | Сушка и нанесение покрытия |
| Корма для домашних животных | Приготовление, формование, контроль плотности | Жир, клетчатка, белок, состав вкусоароматических добавок | Нагрузка, давление, стабильность | Размеры, плотность, прочность, конечная влажность | Сушилка, охладитель, установка для нанесения покрытия |
| Белковый растительный текстурат с низкой влажностью | Текстурирование белка и расширение | Функциональные свойства белка и увлажнение | Энергия, температура, давление | Структура, восстановление при увлажнении, плотность | Сушка и измельчение |
| Белковый продукт с высокой влажностью | Выравнивание белковой структуры и её формирование при охлаждении | Источник белка, увлажнение, чувствительность к нагреву | Нагрузка, температура продукта, тепловой режим фильеры | Волокнистая структура, целостность, эффективность приготовления | Охлаждаемая фильера и резка |
| Гранулы / полуфабрикаты | Приготовление, уплотнение, контролируемая форма | Связующее и распределение влаги | Давление, крутящий момент, стабильность резки | Геометрия, разрушение, последующее расширение | Сушка и вторичная переработка |
| Корма для водных животных | Приготовление, плотность, устойчивость в воде | Масло, клетчатка, мелкие частицы, различия в составе ингредиентов | Нагрузка, давление, температура продукта | Поведение при плавании или погружении, прочность, устойчивость в воде | Сушка, нанесение масла, охлаждение |
| Быстрорастворимые хлопья / мука | Приготовление, агломерация, изменение растворимости | Тип крахмала и сыпучесть порошка | Энергия, температура, стабильность скорости подачи | Диспергируемость, вязкость, влажность | Сушка, помол, просеивание |
| Снеки с начинкой / соэкструдированные снеки | Формирование оболочки и согласование подачи начинки | Реологические свойства оболочки и начинки | Давление, скорость подачи оболочки, скорость подачи начинки | Толщина стенки, герметичность, доля начинки | Головка для соэкструзии, резка, сушка |
| Панировочные сухари / пористые полуфабрикаты | Приготовление, контролируемое расширение, последующий помол | Однородность цвета и влажности | Температура, плотность, скорость линии | Пористость, цвет, распределение частиц после помола | Сушка, охлаждение, помол, просеивание |
Используйте матрицу, чтобы определить, какие данные необходимо фиксировать для каждого образца. Например, без времени предварительной обработки и показателя влажности образец воздушного снека трудно сравнивать с другими. Без данных об условиях в охлаждаемой фильере образец белкового продукта с высокой влажностью мало что говорит о возможности масштабирования. Матрица не подбирает конфигурацию шнеков, а помогает выявить пробелы в данных до начала её выбора.
Создайте рабочее окно процесса на основе измеряемого качества продукта
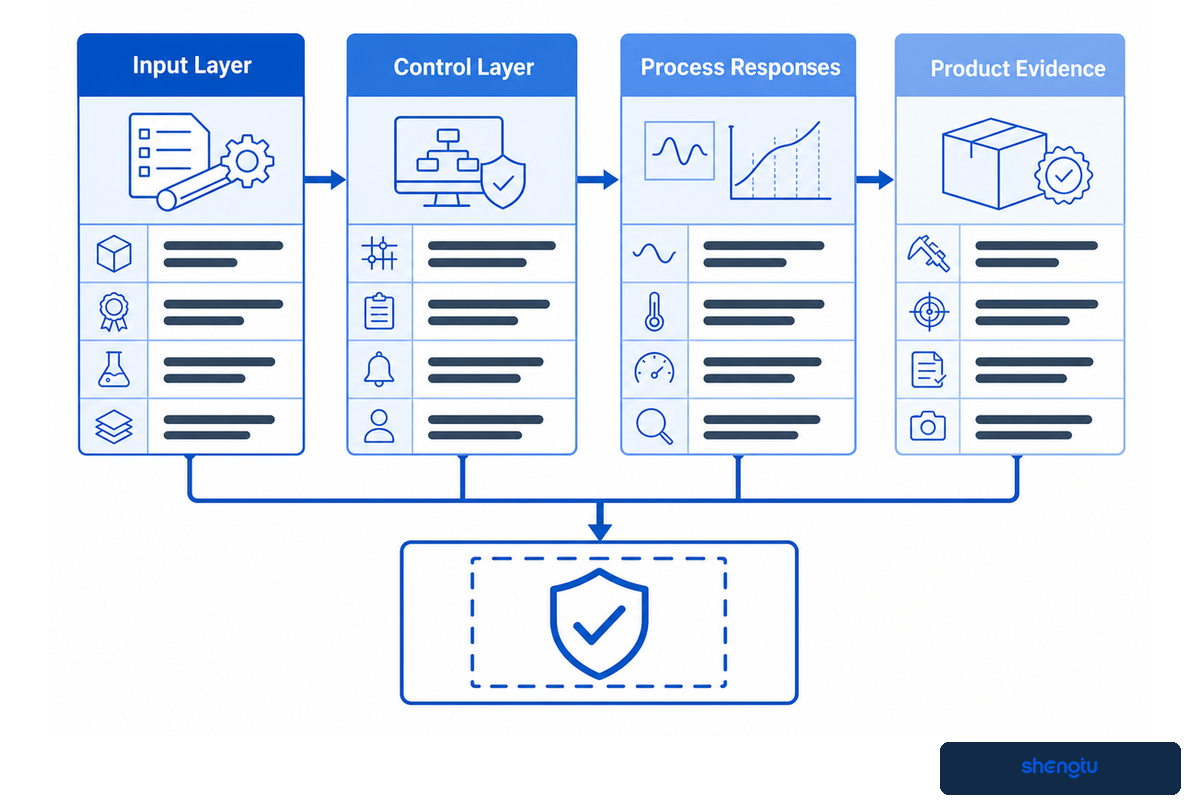
Рабочее окно процесса — это ограниченный диапазон сочетаний характеристик сырья и откликов машины, при которых стабильно получается продукт, соответствующий требованиям. Оно должно связывать состав и условия работы с измеряемыми показателями и испытаниями продукта, а не сводиться к одному значению температуры или скорости шнеков.
Принцип принятия решения: Стабильная работа машины не означает, что качество продукта соответствует требованиям. Для разрешения на выпуск продукции необходимо связать зарегистрированное состояние процесса с согласованным методом испытания продукта.
Начните с исходных данных: технологического рецепта, поставщика и партии продукции, распределения частиц по размерам, начальной влажности, предварительной обработки, скорости подачи твёрдых компонентов, количества добавленной воды или пара. Затем зафиксируйте настройки управления: скорость шнеков, последовательность шнековых элементов, заданные параметры зон цилиндра, геометрию фильеры, состояние ножа, а также наличие дегазации или боковой подачи. После этого регистрируйте показатели процесса: крутящий момент или нагрузку двигателя, удельную механическую энергию, если она доступна, температуру продукта, давление расплава, поведение материала при пребывании в экструдере и стабильность производительности. Указывайте единицы измерения: например, mm для размеров, kg/m³ для насыпной плотности, N для усилия разрушения, % для влажности, °C для температуры, bar для давления, kW для мощности, kg/h для скорости подачи и min для интервалов отбора проб. Примеры единиц не являются универсальными целевыми значениями.
Последний уровень — данные о продукте. В зависимости от области применения это могут быть коэффициент расширения, насыпная плотность, усилие разрушения, профиль текстуры, конечная влажность, размеры, цвет, однородность изделий, свойства при приготовлении или восстановлении при увлажнении. В эксперименте по системному анализу 1994 года варьировали влажность и скорость шнеков, одновременно отслеживая крутящий момент, удельную механическую энергию, температуру продукта и давление перед фильерой. Главный вывод остаётся актуальным: исходные данные, отклик процесса и результат для продукта необходимо оценивать вместе.
| Регистрируемый параметр | Только пример обозначения | Зачем учитывать при анализе доказательств |
|---|---|---|
| Размер частиц | 0,1 mm | Условия подачи и увлажнения |
| Скорость подачи твёрдых компонентов | 1 kg/h | Нормирует подачу сырья |
| Скорость подачи воды | 0,1 kg/h | Позволяет отслеживать поступление влаги |
| Скорость подачи пара | 0,1 kg/h | Позволяет отслеживать тепловую подготовку сырья |
| Начальная влажность | 0.1% | Позволяет отделить влагу сырья от воды, добавленной в процессе |
| Скорость шнеков | 1 rpm | Определяет важный параметр управления |
| Заданная температура цилиндра | 1°C | Фиксирует заданный температурный профиль |
| Температура продукта | 1°C | Фиксирует отклик материала |
| Давление перед фильерой | 0,1 bar | Отражает сопротивление и стабильность процесса |
| Мощность двигателя | 0,1 kW | Позволяет рассчитать энергопотребление |
| Интервал отбора проб | 1 min | Позволяет сопоставить динамику процесса с образцами |
| Продолжительность стабильной работы в рабочем окне | 1 min | Определяет период, за который анализируются данные |
| Длина изделия | 0,1 mm | Позволяет оценить результат работы ножа и фильеры |
| Диаметр изделия | 0,1 mm | Позволяет оценить отклонения формы |
| Насыпная плотность | 1 kg/m³ | Связывает структуру продукта с его поведением при упаковке |
| Усилие разрушения | 0.1 N | Позволяет количественно оценить текстуру одним методом |
| Конечная влажность | 0.1% | Позволяет проверить завершение последующей обработки |
| Время пребывания в сушилке | 1 min | Определяет продолжительность последующей обработки |
| Температура охлаждения | 1°C | Подтверждает готовность продукта к упаковке |
| Масса разрушенных изделий | 0,1 kg | Помогает вести учёт выхода продукции |
| Время работы | 0.1 hr | Позволяет рассчитать выпуск продукции за плановое время |
| Зазор вследствие износа | 0,01 mm | Позволяет связать результаты осмотра с отклонением параметров процесса |
| Частота электрического тока | 1 Hz | Фиксирует параметры инженерных коммуникаций |
| Давление сжатого воздуха | 0,1 bar | Фиксирует вспомогательное условие процесса |
| Напряжение управляющего сигнала | 1 V | Фиксирует сигнал интерфейса |
Практическое правило
Не используйте опубликованные настройки как гарантированный технологический рецепт. Опирайтесь на опубликованные исследования при выборе переменных и измерений, а затем устанавливайте рабочий диапазон с учётом фактического состава, геометрии оборудования и метода приёмки.
При изменении продукта заново проверьте границы рабочего окна. Замена источника белка, изменение уровня жира, вида крахмала, размера частиц или носителя ароматизатора могут повлиять на подачу, вязкость, передачу энергии и поведение материала в фильере. Механическая стабильность может сочетаться с несоответствием пищевого продукта требованиям, поэтому фраза «экструдер работал» не является достаточным основанием для разрешения на выпуск продукции.
Диагностируйте дефекты по порядку проверки текстуры
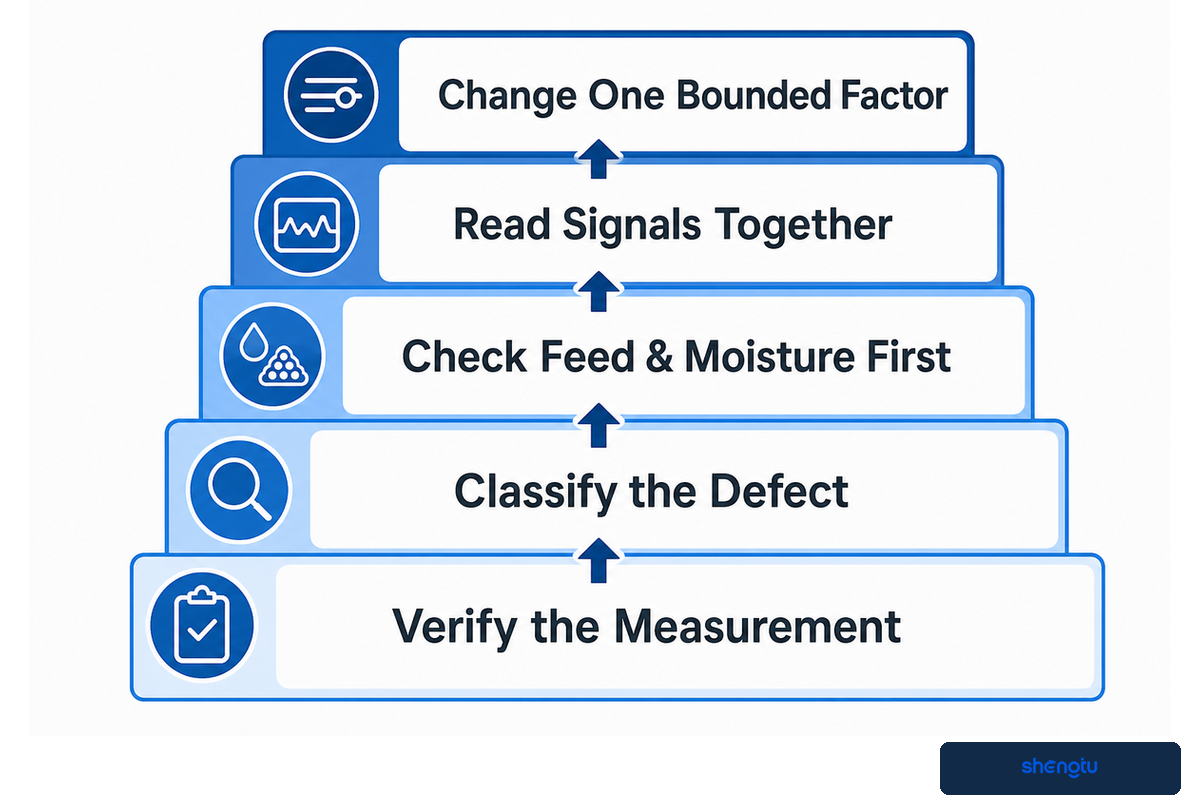
Порядок диагностики дефектов текстуры начинается с проверки измерений, затем включает классификацию дефекта, проверку подачи сырья и влажности, совместный анализ показателей процесса и одно ограниченное изменение. Такой подход снижает риск распространённой ошибки: повышать температуру или скорость шнеков, не убедившись сначала, что дефект и его первопричина действительно существуют.
- Проверьте измерения. Подготовьте образцы одинаковым способом, используйте один и тот же метод испытания и проверьте прибор или визуальный эталон.
- Классифицируйте дефект. Различайте плотность или степень расширения, твёрдость или внутреннюю структуру, поверхность или цвет, однородность размеров и стабильность линии.
- Сначала проверьте подачу и влажность. Оцените колебания подачи, добавление воды, выгрузку из кондиционера, расслоение ингредиентов и смену партии продукции.
- Анализируйте показатели вместе. Крутящий момент, давление, температура продукта и скорость подачи помогают отличить сдвиг процесса от проблемы на последующем этапе или при отборе проб.
- Измените один параметр в ограниченном диапазоне. Сформулируйте гипотезу, по возможности сохраняйте остальные переменные стабильными, зафиксируйте отклик и вернитесь к исходным настройкам, если качество ухудшится.
| Дефект | Что проверить в первую очередь | Какие показатели рассматривать вместе | Чего следует избегать |
|---|---|---|---|
| Слабое или нестабильное расширение | Влажность образца, стабильность подачи, состояние фильеры | Плотность, температура продукта, давление, нагрузка | Автоматически повышать температуру |
| Чрезмерная твёрдость | Способ предварительной обработки, изменение влажности, структура | Энергия, плотность, конечная влажность, история сушки | Считать причиной только фильеру |
| Пульсирующая подача или изделия неодинакового размера | Питатель, образование сводов, пульсация подачи воды, нож | Скорость подачи, крутящий момент, давление, распределение изделий по размеру | Ориентироваться только на среднюю производительность |
| Тёмные вкрапления или пригорание | Застой материала, застойные зоны, история остановок, чувствительность ингредиентов | Температура, поведение материала при пребывании в экструдере, изменения внешнего вида | Предполагать, что цвет зависит только от технологического рецепта |
| Влажный продукт после сушилки | Влажность на входе, загрузка слоя, воздушный поток, распределение времени пребывания | Выпуск продукции экструдером, загрузка сушилки, распределение конечной влажности | Снижать скорость экструзии, не выявив ограничение сушилки |
Рассчитывайте производительность по годной продукции, а не по паспортным килограммам
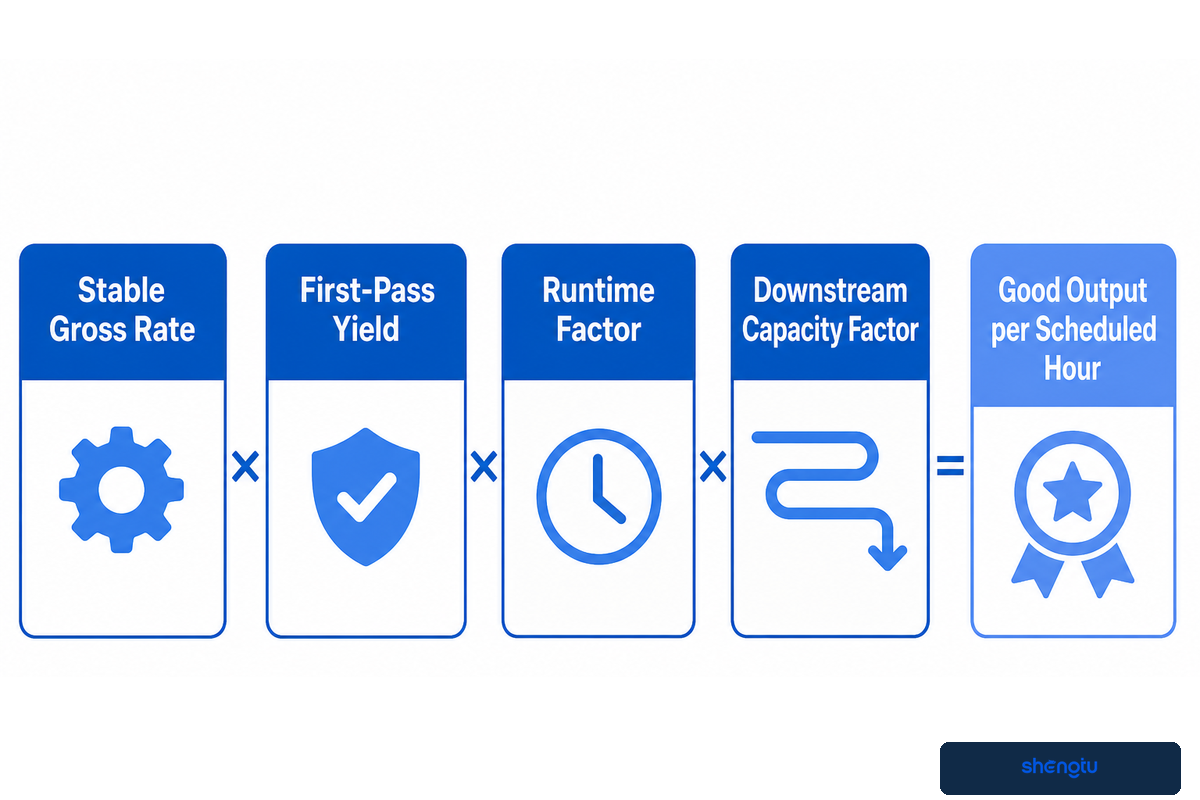
Полезная производительность — это объём годного продукта, выпущенного всей производственной линией за плановое время. Рассчитайте её, скорректировав стабильную валовую скорость экструзии на выход годной продукции с первого прохода, коэффициент времени работы и коэффициент производительности ограничивающей станции последующего этапа.
Расчёт производительности по годной продукции
Выпуск годной продукции за плановый час = стабильная валовая скорость × выход годной продукции с первого прохода × коэффициент времени работы × коэффициент производительности последующего этапа
Каждый коэффициент должен основываться на фактической границе учёта предприятия или репрезентативных испытаниях производственной линии. Не считайте этот расчёт гарантией производительности машины.
Условный пример для планирования: предположим, что испытания продукта подтвердили стабильную валовую скорость 500 kg/h. Если измеренный выход годной продукции с первого прохода составляет 94 %, запланированный коэффициент времени работы — 85 %, а последующие системы могут стабильно обрабатывать 90 % этой валовой скорости, расчётная производительность составит 500 × 0,94 × 0,85 × 0.90 = 359.6 кг годного продукта за плановый час. Эти значения приведены только для примера и не являются техническими характеристиками Shengtu или обещанием производительности.
Поправка на производительность последующего этапа не позволяет расчётам по паспортным данным скрыть реальное ограничение. Первым жёстким ограничением может стать время пребывания в сушилке, если важна равномерность конечной влажности. Перед упаковкой продукт необходимо охладить до стабильного состояния, а диапазон нанесения покрытия может быть уже рабочего диапазона экструдера. Ножи, конвейеры и упаковочные машины также могут ограничивать выпуск годной продукции или увеличивать количество разрушенных изделий.
Запрашивайте данные и об ограничении, и о подтверждающих его показателях. Если производительность ограничивает сушилка, фиксируйте загрузку слоя, время, условия воздушного потока и распределение конечной влажности. Если ограничивает питатель, сохраняйте данные о колебаниях скорости подачи, а не только её среднем значении. Если первым требованиям не соответствует качество продукта, производительность определяет рабочее окно процесса, а не мощность двигателя. Обоснованную скорость линии задаёт минимальное из повторяемых ограничений, при котором продукт соответствует требованиям.
Подтвердите результаты испытаний по протоколу приёмки при масштабировании
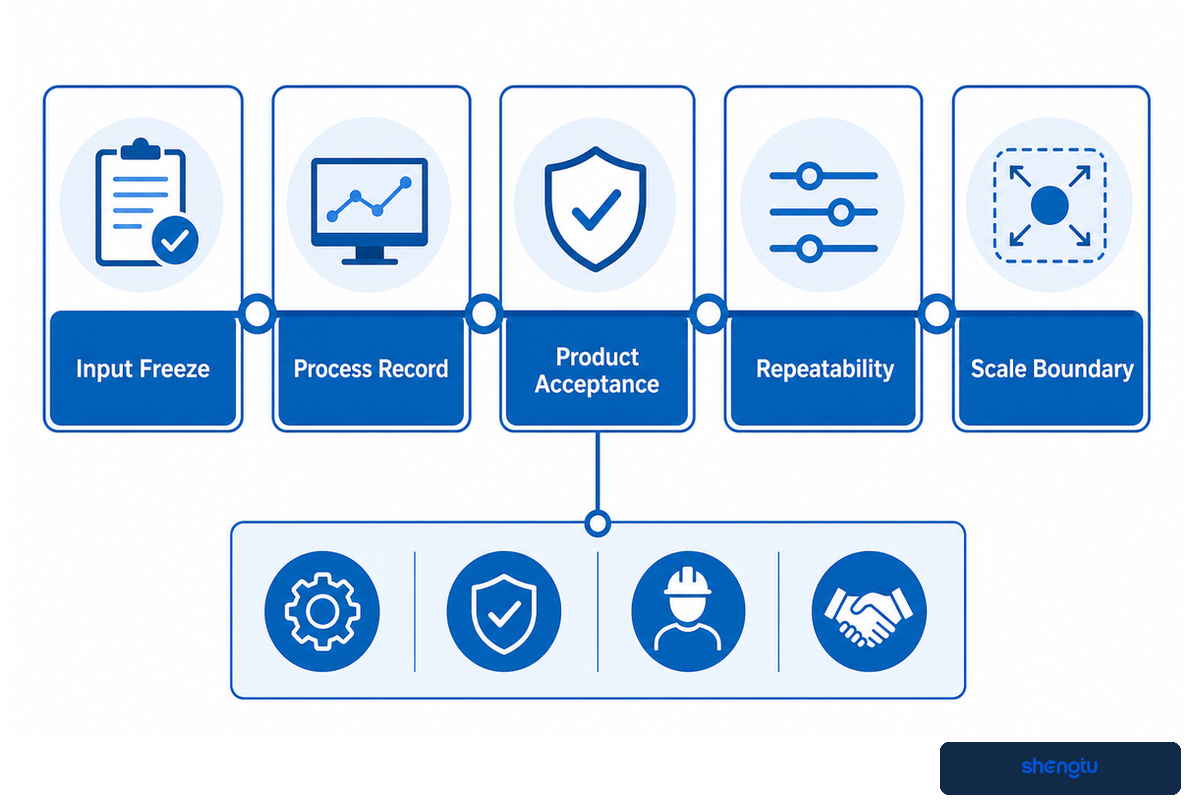
Протокол приёмки при переходе от испытаний к масштабированию фиксирует репрезентативные исходные материалы, регистрирует состояние процесса, проверяет продукт, подтверждает воспроизводимость и документирует возможные изменения при увеличении масштаба. Вместо удачного фото образца он формирует пакет доказательных данных, который могут совместно изучить инженеры, специалисты по качеству, производственная команда и поставщик.
Протокол приёмки испытаний и масштабирования
- Фиксация исходных данных: редакция технологического рецепта, поставщик и партия продукции, размер частиц, исходная влажность, настройки предварительного кондиционера и методы измерений.
- Регистрация процесса: скорость подачи, добавление воды или пара, частота вращения шнеков, настройки зон цилиндра, нагрузка или крутящий момент, давление при наличии измерений и температура продукта.
- Приёмка продукта: влажность, насыпная плотность, текстура, размеры, цвет, доля повреждённых изделий и испытания для конкретного применения.
- Воспроизводимость: повторный отбор проб в заявленном стабильном временном интервале, а также наблюдения при запуске, повторном запуске и переналадке, если это необходимо.
- Границы масштабирования: ожидаемые изменения при увеличении диаметра шнеков и площади матрицы, изменении подачи сырья, тепловой истории, загрузки сушилки и вспомогательного оборудования.
Экструзия сырья с высоким содержанием влаги показывает, почему важен такой подход. В обзоре 2025 года, прошедшем рецензирование, источники белка, состав сырья, конфигурация экструдера и параметры процесса рассматриваются как взаимосвязанные переменные разработки. В другом исследовании 2025 года описаны сложные преобразования в нагреваемом цилиндре двухшнекового экструдера и охлаждаемой матрице при сравнении оптимизации с помощью машинного обучения и традиционных методов. Больший объём данных может улучшить модель, но не отменяет необходимости использовать репрезентативное сырьё и проводить физические испытания для приёмки продукта.
Лабораторные и опытно-промышленные прогоны помогают определить направление разработки и отсеять неудачные рецептуры, однако при масштабировании меняются соотношение площади поверхности и объёма, геометрия шнеков, теплопередача, площадь матрицы, распределение времени пребывания и загрузка вспомогательного оборудования. Поэтому следует различать утверждения «образец прошёл испытание на этой установке» и «результат сохранится без изменений при масштабировании». Зафиксируйте допущения, которые нужно подтвердить при приёмке оборудования на заводе и пусконаладочных работах.
В протоколе также следует указать, кто отвечает за каждое решение. Пищевые технологи утверждают формулу продукта и методы испытаний. Специалисты по качеству утверждают правила отбора проб и выпуска продукции. Инженеры подтверждают наличие инженерных коммуникаций, систем управления и интерфейсов. Производственная команда проверяет мойку, требования к персоналу и работу при повторном запуске. Поставщик документирует условия работы машины и незакрытые технические вопросы. Испытание завершено, когда все участники могут связать результат для продукта с заданными исходными данными и состоянием процесса.
Спланируйте санитарную обработку, контроль износа и безопасное обслуживание
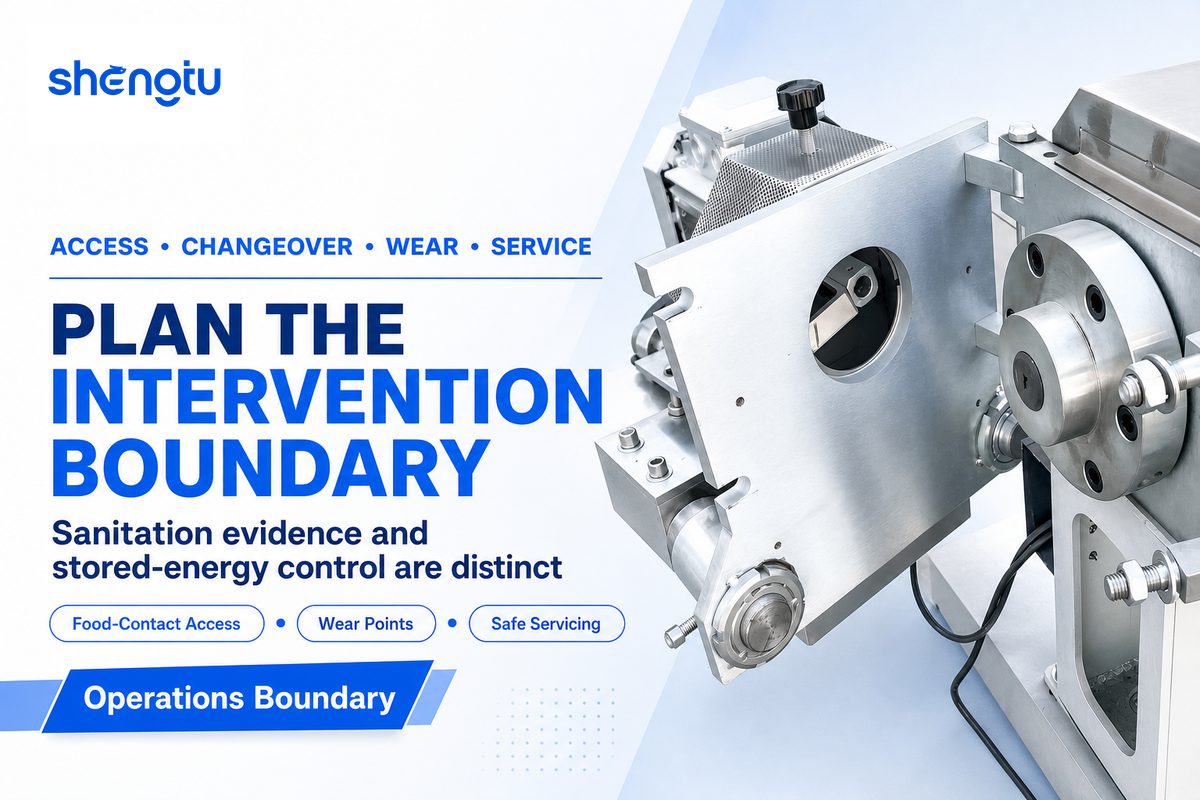
Надёжный план экструзии заранее определяет доступ к контактирующим с пищей поверхностям, риски аллергенов и переналадки, точки износа и безопасное обслуживание до начала производства. Плановая санитарная обработка и контроль накопленной энергии связаны с эксплуатацией, но для них нужны отдельные процедуры предприятия и проверка их выполнения.
Начните с контакта продукта с оборудованием и перемещения остатков. Определите видимые зоны, которые можно очистить непосредственно, детали, требующие снятия, уплотнения и соединения, где может задерживаться материал, а также схему отвода вытесненного продукта. Установите, какая проверка или испытание завершает переналадку. При работе с аллергенами учтите последовательность производства, обращение с продуктом на переработку, общую посуду и инвентарь, а также доказательства, необходимые до разрешения на выпуск продукции.
В руководстве FDA по предупредительным мерам контроля санитарные меры связаны с рисками для безопасности пищевой продукции, перекрёстным контактом с аллергенами и загрязнением. В нём не устанавливается универсальная периодичность мойки для каждой рецептуры экструдируемого продукта. Переработчик должен разработать и подтвердить план безопасности пищевой продукции с учётом конкретного продукта, оборудования, последовательности операций и применимых нормативных требований.
Износ влияет не только на затраты на обслуживание. Зазор между шнеком и цилиндром может изменить транспортирование продукта, передачу энергии, поведение давления и тепловую историю. Износ отверстий матрицы или деталей резака меняет геометрию и распределение размеров изделий. Сопоставляйте результаты измерения размеров с тенденциями процесса и характеристиками продукта. Постепенный рост нагрузки или смещение распределения плотности могут служить поводом для расследования, но сами по себе не доказывают конкретный механизм износа.
Открытие экструдера, устранение засора и обслуживание требуют соблюдения иных мер безопасности. Стандарт OSHA 29 CFR 1910.147 регулирует обслуживание и ремонт оборудования в США, если неожиданная подача энергии, запуск или высвобождение накопленной энергии могут привести к травме. При выполнении работ необходимо руководствоваться документированной процедурой контроля источников энергии предприятия, оценкой рисков, местными требованиями и инструкциями производителя. Это руководство не заменяет указанные документы.
Как принять решение до отправки технического задания на процесс
Полезное техническое задание на процесс определяет целевой продукт, диапазон параметров технологического рецепта, требования к выпуску годной продукции, границы поставки всей линии, инженерные коммуникации, границы мойки и метод приёмки испытаний. Только после этого следует передавать проект поставщику для конфигурации оборудования.
| Блок решения | Что определить | Данные для приёмки |
|---|---|---|
| Целевые характеристики продукта | Размеры, плотность, текстура, конечная влажность, допустимые отклонения | Методы, кондиционированные образцы, таблица допусков |
| Диапазон параметров технологического рецепта | Основные материалы, вариации между партиями, влажность, чувствительность, аллергены | Репрезентативные материалы для испытаний и контроль редакций |
| Потребность производства | Выпуск годной продукции, график, изменения, плановые остановки | Запись о длительной работе линии и учёт выхода годной продукции |
| Границы поставки всей линии | Дозирование, предварительное кондиционирование, экструзия, финишная обработка, упаковка | Перечень интерфейсов и испытание ограничивающей производительность станции |
| Подтверждение результатов испытаний | Параметры, отбор проб, методы, стабильный период, границы масштабирования | Подписанный протокол, экспорт данных, образцы, список незакрытых вопросов |
Компания Shengtu Machinery рассказывает об оборудовании для переработки пищевого сырья и проектах по поставке линий под ключ на странице об истории компании. Эта информация помогает понять профиль организации; соответствие проекта оценивайте по документированным целевым характеристикам продукта и результатам испытаний.
Когда техническое задание будет готово, перейдите на страницу решения по двухшнековому пищевому экструдеру, чтобы обсудить конфигурацию. Такой порядок разделяет информационный и коммерческий поисковые запросы: руководство объясняет, как принять решение и подтвердить результат, а на странице решения описано, какую конфигурацию может предложить и поставить Shengtu.
Подготовьте техническое задание на процесс, а не только название продукта
Укажите диапазон параметров технологического рецепта, целевые характеристики качества, требования к выпуску годной продукции, границы поставки оборудования после экструдера и метод приёмки испытаний. Это даст инженерному обсуждению отправную точку, которую можно проверить.
Обсудить требования к процессуЧасто задаваемые вопросы
Для чего нужен двухшнековый экструдер?
Двухшнековый пищевой экструдер обеспечивает контролируемое преобразование материала: непрерывно транспортирует, смешивает, нагревает, прессует и формует пищевое сырьё, поддерживая воспроизводимый режим процесса по всей линии.
При двухшнековой экструзии дозируемая пищевая смесь непрерывно превращается в продукт заданной формы за счёт транспортирования, смешивания, нагрева, механического сдвига и создания давления. Практическая ценность процесса заключается в управляемости: можно подобрать функции шнеков и регулировать подачу, влажность, температуру и сопротивление матрицы, чтобы получить материал с заданными свойствами. Задача не сводится к тому, чтобы просто протолкнуть ингредиенты через цилиндр. Нужно поддерживать воспроизводимый режим, обеспечивающий приемлемые текстуру, плотность, форму и влажность. Этот режим должен учитывать питатель и последующие операции: стабильная работа цилиндра не компенсирует прерывистую подачу смеси по рецепту или недостаточную производительность сушилки. Поэтому цель процесса — обеспечить контролируемое и прослеживаемое преобразование продукта на всей линии. Сохранённые данные о параметрах, пробы, отобранные через заданные интервалы, и установленные испытания продукта показывают, достаточно ли воспроизводим процесс для перехода к следующему масштабу.
Чем одношнековый экструдер отличается от двухшнекового?
Одношнековые и двухшнековые экструдеры различаются главным образом транспортированием сырья, смешиванием и гибкостью настройки процесса. Выбор системы зависит от поведения сырья при подаче и требуемых параметров преобразования, а не от условного рейтинга качества пищевой продукции.
Одношнековая экструзия обычно в большей степени зависит от трения и равномерной подачи. Она может быть эффективна для стабильных рецептур с относительно узким рабочим диапазоном. Двухшнековые системы обеспечивают более интенсивное смешивание, позволяют гибче компоновать шнековые элементы и лучше справляются с некоторыми вариативными рецептурами или смесями с высоким содержанием влаги. Выбор по-прежнему зависит от продукта, поведения сырья при подаче, требований к управлению процессом, условий мойки и экономики; одно лишь количество шнеков не определяет качество готового продукта.
Каковы недостатки экструзии пищевого сырья?
При экструзии пищевого сырья взаимосвязано множество параметров, поэтому потери при запуске, износ, необходимость мойки, навыки операторов и узкие места на последующих этапах могут снижать полезный выпуск продукции, даже если сам экструдер работает стабильно.
При экструзии пищевого сырья взаимосвязано множество параметров, поэтому изменение влажности, скорости подачи, частоты вращения шнеков, сопротивления матрицы или последующей сушки может одновременно повлиять на несколько характеристик качества. Потери при запуске, износ, мойка, навыки операторов и узкие места линии также влияют на полезную производительность. Избыточное нагревание или сдвиговая нагрузка могут ухудшить цвет, вкус, текстуру или свойства чувствительных компонентов, а недостаточная обработка — помешать получить нужную структуру. Поэтому контролируемое испытание и заранее определённый план приёмки надёжнее, чем копирование настроек для другого продукта.
Подходят ли двухшнековые экструдеры для смесей с высоким содержанием влаги?
Двухшнековые экструдеры часто подходят для смесей с высоким содержанием влаги, однако их возможности необходимо подтвердить испытаниями с конкретной белковой системой, диапазоном влажности, целевой производительностью, схемой охлаждения и испытаниями для приёмки продукта.
При переработке сырья с высоким содержанием влаги меняются требования к подаче и температурному контролю, а также требования к матрице или охлаждению и условия формирования структуры. Пригодность оборудования следует проверить на конкретной белковой системе, диапазоне влажности, целевой производительности и способе последующего охлаждения или резки. Рассматривайте формулировку «подходит для сырья с высоким содержанием влаги» как вопрос для разработки процесса, а не как полную спецификацию; зафиксируйте возможные изменения при переходе от опытного к промышленному масштабу.
Как оценить полезную производительность?
Оцените полезную производительность: скорректируйте измеренную стабильную общую производительность с учётом выхода годной продукции с первого прохода, планового времени работы и ограничивающего фактора на последующих этапах, затем укажите объём принятой продукции за плановый час.
Сначала определите измеренную стабильную производительность экструзии для принятого продукта, затем скорректируйте её с учётом выхода годной продукции с первого прохода, планового времени работы и производительности самого медленного последующего этапа. Так можно рассчитать количество годной продукции в килограммах за плановый час — показатель полезнее одной паспортной цифры. Для каждого множителя используйте репрезентативные записи испытаний и данные приёмки продукта, а также укажите, какая станция первой станет ограничивающей.
Какие данные о процессе следует собирать на заводских испытаниях?
В ходе заводских испытаний следует зарегистрировать идентификационные данные сырья, скорость подачи сырья и жидкости, частоту вращения шнеков, температуры, нагрузку, давление, время отбора пробы, условия на последующих этапах и качество готового продукта как единый прослеживаемый набор доказательных данных.
Как минимум зафиксируйте технологический рецепт и партию продукции, скорость подачи, добавление воды или пара, частоту вращения шнеков, температурный профиль, нагрузку двигателя или крутящий момент, давление в матрице при наличии измерений, температуру продукта, время отбора пробы и условия на последующих этапах. Сопоставьте эти записи с согласованными измерениями продукта, чтобы связать изменения процесса с фактическим качеством. Добавьте наблюдения при запуске, повторном запуске и переналадке, если они влияют на выпуск продукции по графику.
Редакционный подход и методы работы с источниками
В статье образовательные материалы о процессе, устранении неполадок и проведении испытаний отделены от коммерческой страницы продукта Shengtu. Использованы актуальные открытые нормативные материалы, рецензируемые исследования, независимые технические источники, описания механизмов в патентах и материалы сайта компании. Параметры из исследований и гипотетический расчёт производительности не представлены как универсальные рабочие значения или гарантии оборудования.
Ссылки и источники
- Экструзия растительных белков с высоким содержанием влаги: основы и перспективы — рецензируемый обзор, индексируемый в PubMed.
- Экструзия как альтернативный способ повысить потребление продуктов из бобовых — рецензируемый обзор с открытым доступом.
- Оптимизация экструзии белка с высоким содержанием влаги с помощью машинного обучения — рецензируемое исследование с открытым доступом.
- Системный анализ процесса двухшнековой экструзии пищевого сырья — журнал Food Control.
- Экспертный отчёт DLG 02/2022: экструзия — независимый технический отчёт для пищевой отрасли.
- Одно- и двухшнековая экструзия при производстве кормов для аквакультуры — рецензируемый обзор 2025 года.
- Анализ опасностей и предупредительные меры контроля для пищевой продукции — руководство Управления по санитарному надзору за качеством пищевых продуктов и медикаментов США.
- 29 CFR 1910.147: контроль опасной энергии — Управление по охране труда США.
- Документ о матрице с охлаждением US7275927B2 — только для понимания механизма, не является рекомендацией по свободе использования изобретения.