Entre em contato com a Shengtu Bufan Company

Um túnel de congelamento IQF congela peças individuais de alimentos à medida que passam por uma zona que remove calor. Para obter uma saída uniforme, não basta ter ar frio: o produto na entrada, o carregamento da esteira e as condições de transferência de calor precisam atuar em conjunto. Uma superfície firme pode ocultar um centro ainda quente, enquanto uma peça fria ainda pode estar danificada ou grudada à peça vizinha.
Atualizado em outubro de 2026
Um túnel de congelamento IQF combina o transporte contínuo do produto com o congelamento rápido de peças separadas. Avalie a temperatura, a separação e os danos ao produto em diferentes pontos da esteira e ao longo do processamento. A temperatura do ar, por si só, não descreve o alimento final.
Guia rápido do processo
- Escopo: túneis transportadores contínuos para peças individuais de alimentos.
- Ponto final do produto: temperatura definida no centro térmico, além da qualidade física exigida.
- Verificação da saída: cruzamento entre a posição na esteira e a etapa da produção.
- Comparação de energia: eletricidade medida para os mesmos limites de equipamento e processamento.
Pontos-chave
- IQF descreve o congelamento de peças individuais; fluidização descreve um mecanismo de fluxo de ar.
- A capacidade nominal do túnel varia conforme as dimensões do produto, a temperatura de entrada e o carregamento.
- Observações repetidas ajudam a distinguir um padrão persistente de uma exceção em uma única peça.
- A carga térmica em kW e o consumo de eletricidade em kWh respondem a perguntas diferentes.
As equipes de uma empresa têm objetivos diferentes. Por exemplo, o gerente de produção se interessa pela capacidade de processamento, a equipe de qualidade quer peças intactas e a equipe financeira precisa de um número de consumo de energia para usar como referência. Qualquer um desses objetivos pode servir de ponto de partida, desde que as condições do processo avaliado estejam claramente definidas.
O que é um túnel de congelamento IQF?
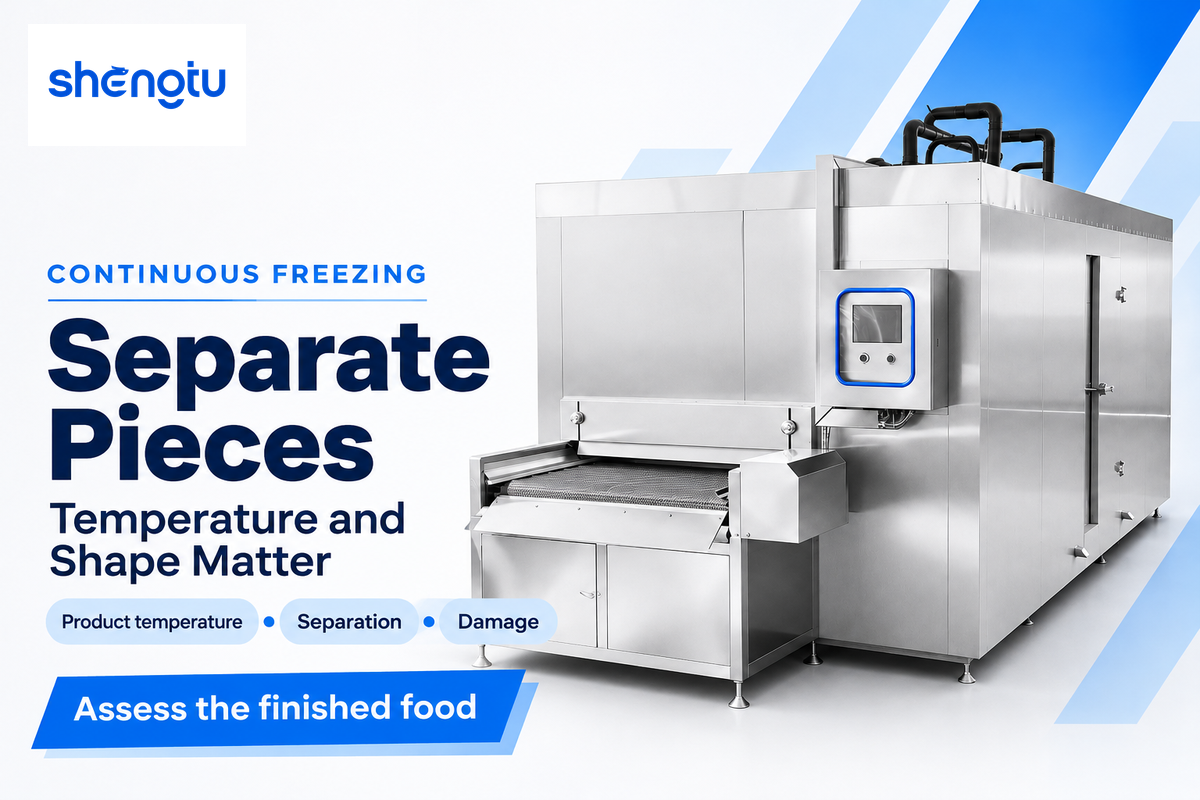
Um túnel de congelamento IQF congela peças individuais de alimentos em um processo contínuo dentro de um recinto isolado. IQF significa congelamento rápido individual. As peças podem ser danificadas ou ficar grudadas umas às outras durante o congelamento. Idealmente, o produto congela de maneira uniforme até o centro.
Como funciona um túnel de congelamento IQF?
Uma esteira transportadora conduz as peças de alimentos por uma zona onde o calor é removido de cada peça. Em um sistema mecânico, o calor do produto é transferido para um evaporador conectado ao equipamento de refrigeração. A velocidade da esteira define o tempo de exposição, enquanto o fluxo de ar e o espaçamento entre as peças na esteira afetam a uniformidade dessa exposição. O manual de congelamento da FAO descreve o transporte em esteiras nos congeladores contínuos e os fatores que afetam o tempo de congelamento.
O congelamento provoca a mudança de estado da água e deixa uma fração não congelada mais concentrada. O congelamento rápido pode limitar o crescimento de cristais de gelo grandes; no entanto, o manuseio antes do congelamento e o histórico de temperatura do produto — isto é, a temperatura e o tempo em que foi mantido nessa temperatura após o congelamento — afetam sua textura. Portanto, a conservação dos alimentos começa com uma boa matéria-prima e não depende do congelador rápido para corrigir a baixa qualidade do produto recebido.
Considere uma linha de embalagem de camarão congelado. A alimentação uniforme de peças separadas pela balança pode resultar em porções consistentes. No entanto, peças fragmentadas ou aglutinadas podem afetar significativamente a consistência das porções. Defina a condição física do produto junto com o ponto final de temperatura: a proporção de peças grudadas, os danos visíveis e a aparência adequada para uso. O termo IQF não descreve as expectativas em relação ao produto.
Um produto a −18°C e um produto que escorre livremente descrevem atributos diferentes; portanto, registre ambas as observações durante o processamento, usando o critério de temperatura pertinente ao produto e ao seu destino.
Acompanhe o calor da superfície ao centro térmico
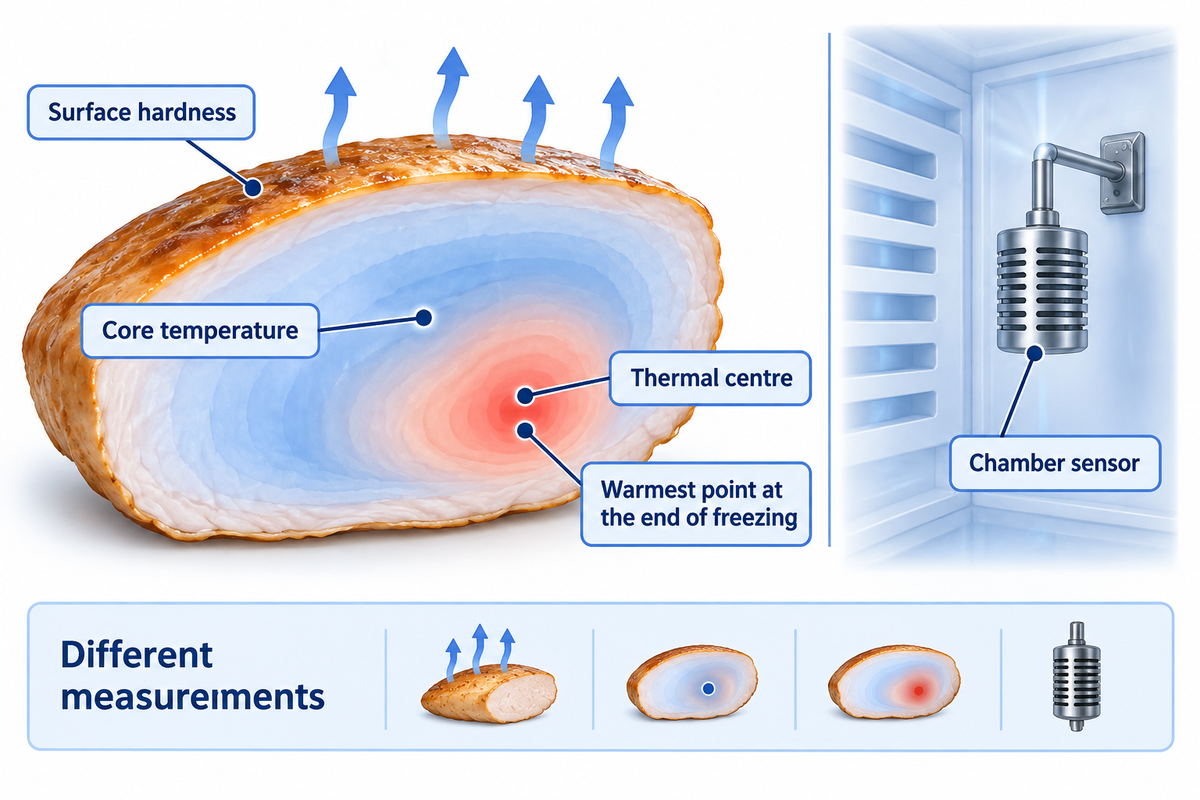
O calor sai de uma peça de alimento pela superfície antes que o centro termine de esfriar. O centro térmico é o ponto mais quente ao final do congelamento e não precisa coincidir com o centro geométrico. A dureza da superfície e a temperatura do núcleo descrevem aspectos diferentes do congelamento da peça.
O código do Codex para alimentos ultracongelados, seções 2 e 4.3, descreve o conceito de centro térmico e o término do processo a -18°C ou menos após o equilíbrio da temperatura. O Codex é uma diretriz internacional; a especificação aplicável ao produto e os requisitos do destino devem constar no plano operacional.
“O ponto dentro de uma peça de alimento que apresenta a temperatura mais alta ao final de um processo de congelamento rápido.”
O tamanho do alimento importa porque o calor precisa atravessar o produto, além de passar pela sua superfície. A composição altera a quantidade de calor removida e a faixa de temperatura em que a água congela. O manual de congelamento da FAO, seção 1.2.2, lista os fatores e as hipóteses simplificadoras que fundamentam a equação de Plank. Dobrar a espessura não aumenta universalmente o tempo total de congelamento em um fator de quatro.
Exemplo: um processador muda um produto cortado em cubos de 10 mm para peças de 20 mm e mantém a mesma velocidade da esteira. Peças maiores podem ter um percurso interno mais longo para a transferência de calor, mas calcular as consequências não é tão simples quanto comparar as duas dimensões. Temperatura, composição e transferência de calor pela superfície também influenciam o resultado. Medir apenas a parte externa pode não revelar uma região quente. Antes de aceitar o ajuste de produção original, a equipe de qualidade deve comparar o histórico de tempo e temperatura das peças maiores. Se as peças também ficarem mais úmidas durante a mudança, registre essa diferença de preparo em vez de atribuir toda a alteração ao tamanho.
Uma revisão de 2021 de Fadiji e colaboradores discute a influência da geometria dos alimentos e das condições de contorno nos modelos de congelamento. A modelagem ajuda a explicar os padrões de temperatura. A medição do produto verifica se o processo escolhido atinge o ponto final.
Conclusão sobre as medições: −18°C em um sensor da câmara e −18°C no centro térmico são leituras diferentes. Use um método com incerteza conhecida e meça uma peça em uma posição específica. Registre o tempo transcorrido entre a saída e a medição.
Túnel, leito fluidizado e espiral descrevem aspectos diferentes
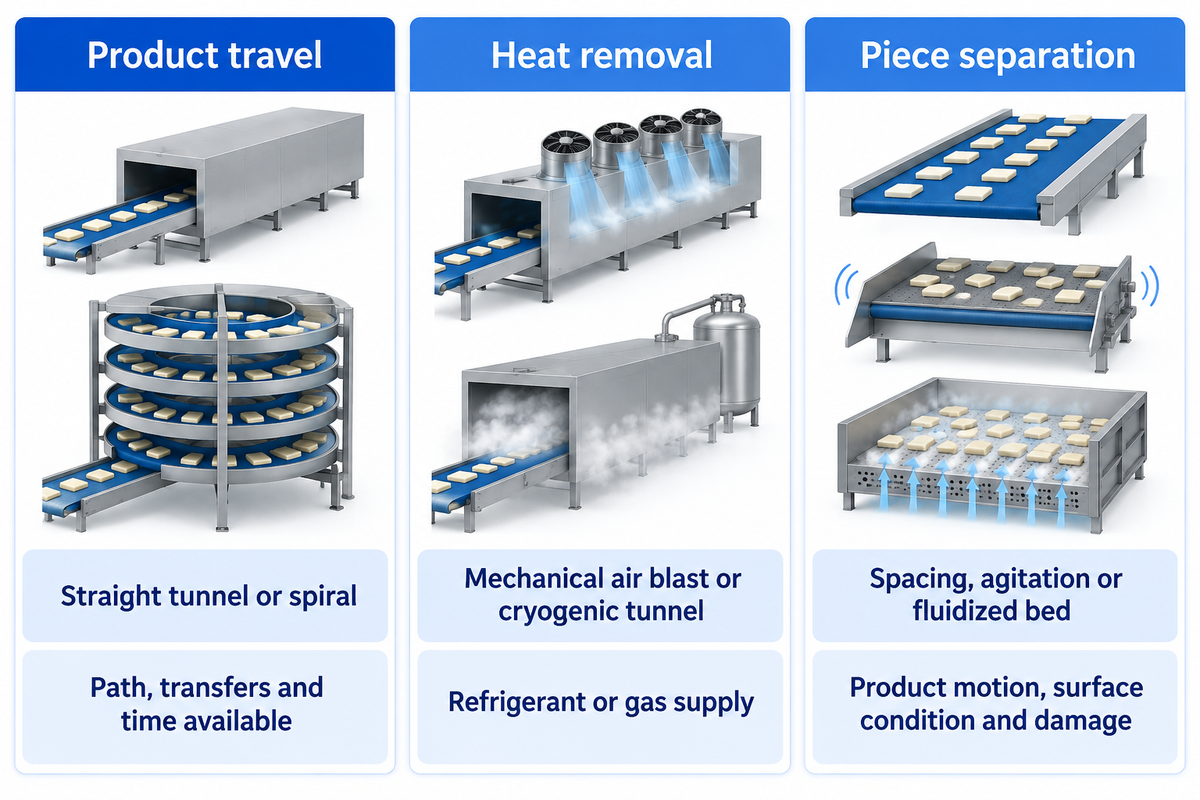
Túnel e espiral descrevem formas de movimentar o produto, enquanto fluidização descreve a interação do ar com o leito de alimentos. IQF descreve o congelamento rápido individual de peças separadas. Esses termos podem se sobrepor. Um túnel reto pode usar refrigeração mecânica ou congelamento criogênico, e um congelador espiral também pode produzir itens congelados individualmente, desde que sejam manuseados e espaçados mecanicamente de forma adequada.
Essa distinção evita um erro comum ao classificar famílias de equipamentos. Um congelador de caixas pode congelar alimentos embalados em um túnel sem produzir peças IQF soltas. Projetos históricos de túneis podem usar bandejas em carrinhos. Os sistemas contínuos com esteira discutidos aqui são um caso mais específico.
| Pergunta | Exemplo de classificação | O que ainda precisa ser definido |
|---|---|---|
| Como o alimento é transportado? | Túnel reto ou espiral | Percurso, transferências e tempo disponível |
| Como o calor é removido? | Jato de ar mecânico ou túnel criogênico | Fluido refrigerante ou fornecimento de gás e configuração da transferência de calor |
| Como as peças se separam? | Espaçamento, agitação ou leito fluidizado | Movimento do produto, condição da superfície e danos |
O nitrogênio líquido é uma das opções criogênicas. Amônia e os outros fluidos refrigerantes mencionados podem ser usados em sistemas mecânicos. “Freon” é um nome comercial impreciso para um plano de projeto. É possível solicitar descrições precisas do fluido refrigerante e das condições de operação.
Para uma seleção mais completa de famílias, consulte o guia de equipamentos para congelamento rápido. O guia de seleção de congeladores com esteira espiral aborda configurações em que o longo percurso da esteira e a área disponível no piso limitam a decisão.
Limites da comparação: dizer que um produto pode processar 500 kg/h informa pouco sobre outro produto sem especificar a temperatura de entrada e a condição final. Compare os requisitos de processo antes de concluir que um congelador espiral IQF e um túnel reto são intercambiáveis.
Compatibilize a condição do produto com o processo de congelamento
A condição do produto determina o desafio de separação antes de a primeira peça entrar na zona fria. A água livre pode formar pontes; materiais frágeis podem quebrar durante o transporte, e dimensões variadas podem resultar em temperaturas internas diferentes. Primeiro, identifique as limitações do produto recebido e escolha uma observação que provavelmente revele se o produto não foi preparado ou manuseado de maneira adequada.
Na coluna técnica de Svetlana Plotean sobre fluidização, a coordenadora comercial da OctoFrost identifica o fluxo de ar e as características do produto. O princípio é controlar o movimento do produto, e elevá-lo mais nem sempre significa um manuseio mais suave para todos os alimentos.
| Condição de entrada | Restrição não evidente | Observação útil e responsável |
|---|---|---|
| Cubos de vegetais úmidos | A água residual da lavagem gruda as peças vizinhas | Compare a drenagem e o padrão de peças aglutinadas; equipe de preparação |
| Pedaços de morango macios | O movimento do produto pode danificar o tecido vegetal | Registre em conjunto as peças intactas e quebradas; equipe de qualidade |
| Ervilhas de tamanhos variados | Dimensões diferentes alteram o comportamento durante o congelamento | Registre a distribuição de tamanhos junto com as leituras do ponto final; equipe de qualidade |
| Filés de peixe sem pele | A aderência à esteira pode danificar a face de contato | Inspecione a remoção e as marcas na superfície; equipe de produção |
| Camarões ou outros produtos aquáticos | Água na superfície e aplicação posterior de cobertura de gelo complicam as comparações de massa | Mantenha fixa a etapa de pesagem; equipes de produção e finanças |
| Porções de aves | A espessura variável dificulta identificar a região que esfria mais lentamente | Compatibilize as dimensões e o ponto de medição da temperatura; equipe de qualidade |
| Batatas fritas | A entrada de grupos de peças reduz as superfícies expostas | Observe a distribuição da alimentação do produto antes de alterar a zona fria; operador da linha |
| Peças de massas ou produtos de panificação cobertas com farinha | A farinha solta dificulta o acesso para a limpeza | Inspecione os pontos de acúmulo de resíduos e o acesso; equipes de higiene e manutenção |
| Peças cozidas prontas para consumo | As superfícies de contato após o cozimento podem reintroduzir contaminação | Mapeie os pontos de contato após a etapa de controle validada; equipe de segurança dos alimentos |
Na discussão da FAO sobre congeladores de peixe, são descritas marcas da esteira de malha e a aderência de peixes sem pele no processamento de pescados; um exemplo separado de controle do fluxo de ar é descrito na patente US 9644883B2 da GEA Refrigeration Canada Inc.. Outro exemplo de controle do fluxo de ar aparece na patente US9644883B2 da GEA Refrigeration Canada Inc., concedida em 2017 com data de prioridade em 2012; seu sistema de aletas ajustáveis aborda a distribuição do fluxo de ar e a projeção de produto para fora do leito fluidizado. A patente está relacionada à arquitetura descrita e não a um teste da SHENGTU.
Há uma publicação de discussão de um operador de massas recheadas no IFSQN que descreve farinha úmida em um túnel com várias esteiras. Algumas publicações afirmam que facilitar o acesso a cada esteira e reduzir a quantidade de farinha solta antes do congelamento ajudaria. Algumas observações relacionam a decisão à condição do produto e à manutenção: uma estrutura de aço inoxidável não facilita a remoção de sujeira de áreas inacessíveis.
Conclusão sobre a preparação: se um teste muda cubos de 10 mm para cubos de 20 mm e, ao mesmo tempo, aumenta a água na superfície, a comparação envolve duas mudanças. Registre-as separadamente para que o próximo ajuste trate da restrição relevante.
Interprete a capacidade de congelamento considerando as condições do produto
A capacidade de congelamento é uma taxa condicionada pelo estado do produto, não uma característica permanente do recinto. Uma capacidade nominal útil relaciona o fluxo de massa às dimensões, à temperatura, ao carregamento e à condição final de congelamento. O sistema de refrigeração precisa remover o calor, e a esteira deve proporcionar exposição suficiente sem criar uma camada inadequada de produto.
A seção 4.1.1 do manual da FAO sobre congeladores de peixe afirma que a capacidade de um congelador contínuo com esteira depende do produto e do tempo de congelamento. Não é possível definir de maneira significativa a capacidade de um túnel de congelamento para processamento de alimentos apenas pela potência do motor ou pela largura da esteira.
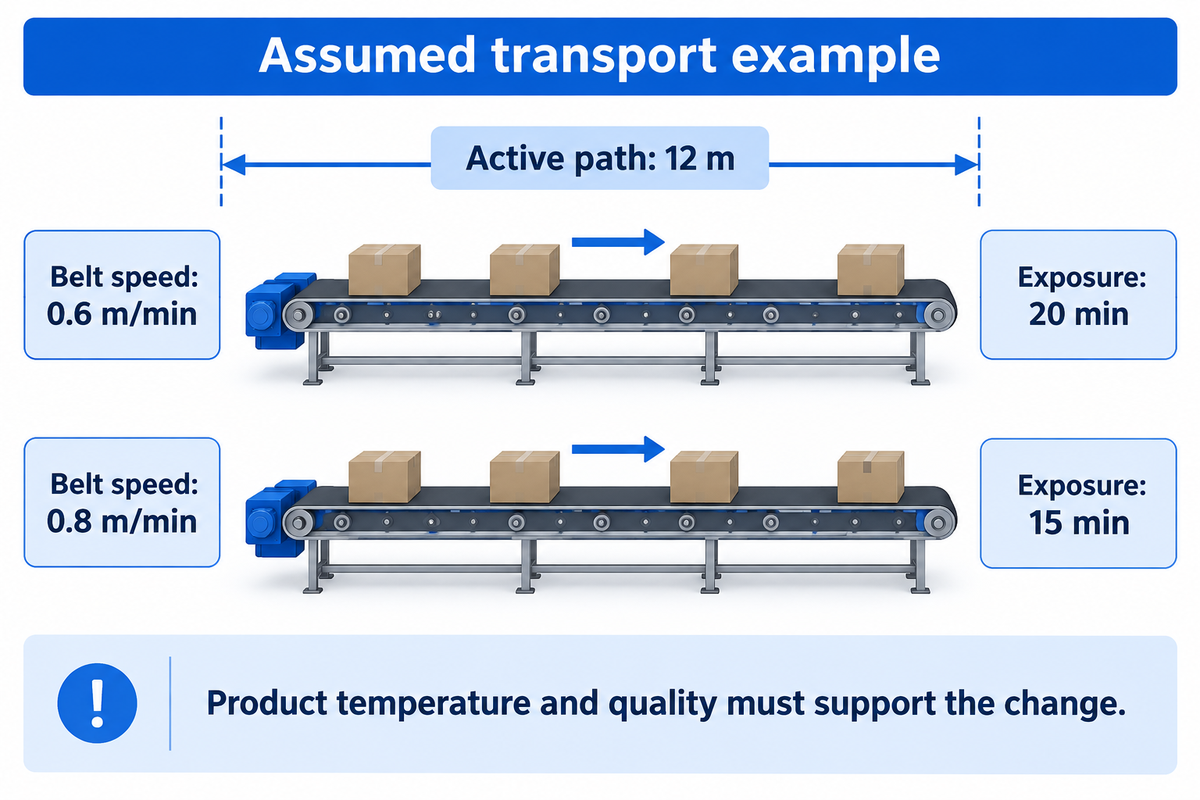
Exemplo: suponha que o percurso ativo de congelamento seja de 12 m e a velocidade da esteira, de 0,6 m/min. O tempo de permanência é 12/0.6 = 20 min. Ao aumentar a velocidade para 0,8 m/min, a exposição cai para 15 min. Com a carga por metro inalterada, a esteira transporta mais massa por hora. Não está claro se o produto terminou de congelar. Uma temperatura de entrada mais alta ou uma peça mais espessa pode consumir a margem de tempo. Os ganhos de produtividade só contam quando o produto final sai do equipamento e permanece próprio para uso. Recircular peças que ainda não terminaram de congelar também pode desequilibrar a alimentação do produto.
Em um leito fluidizado, a profundidade do leito interage com o tamanho das partículas e o fluxo de ar. Minimizar kWh/kg e maximizar kg/h são objetivos diferentes. Nenhum deles, por si só, sustenta uma recomendação para aumentar ou diminuir a espessura do leito de produto.
Conclusão sobre a capacidade: neste exemplo, alterar um percurso de 12 m de 0,6 para 0,8 m/min reduz a exposição em 5 min. Uma esteira mais rápida é uma proposta para aumentar a capacidade até que os resultados correspondentes de temperatura e qualidade física do produto comprovem a mudança.
Use um mapa de processamento 3 × 3 do túnel
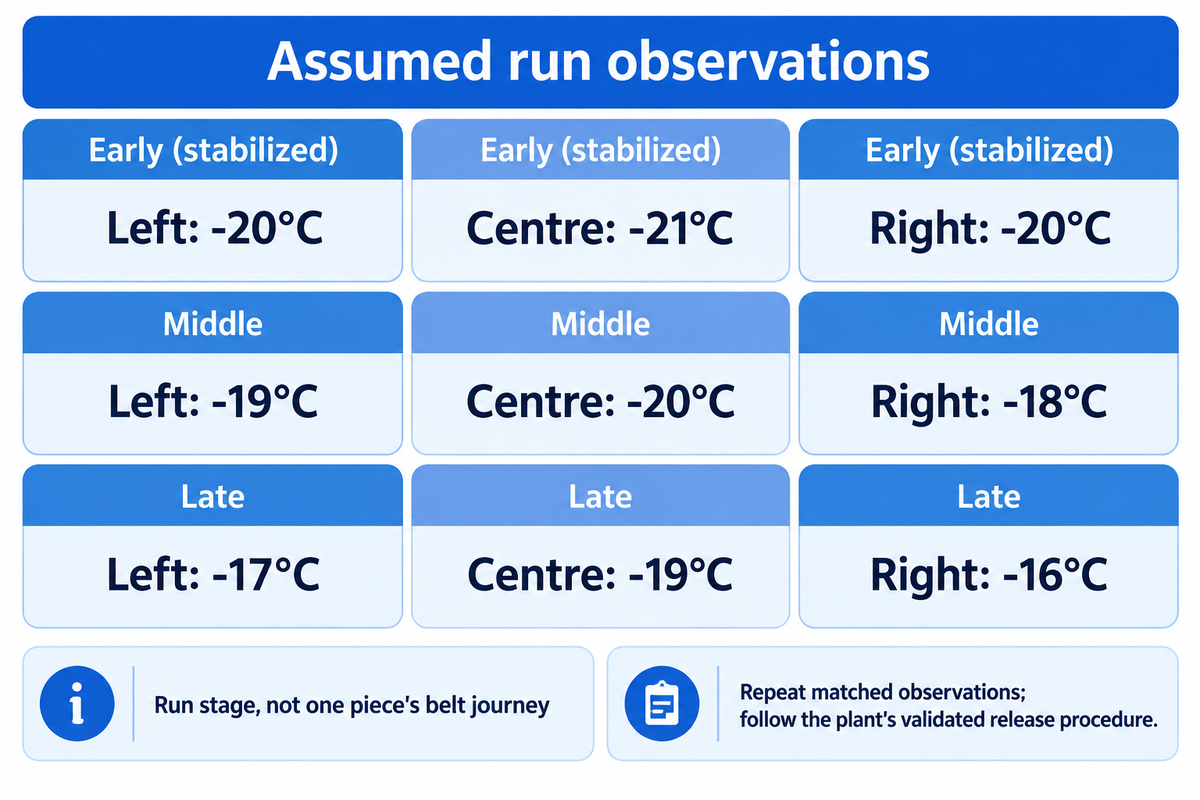
Um mapa de processamento 3 × 3 do túnel registra observações do produto em diferentes posições na largura da esteira e em etapas consecutivas de uma produção. As 9 células organizam as comparações subsequentes. Comparar peças recebidas em condições correspondentes e repetir as medições ajuda a revelar diferenças persistentes; apenas um padrão de temperatura não permite identificar se a causa foi o equipamento, mudanças na alimentação ou variação das medições.
Use as posições esquerda, central e direita na saída, cruzadas com as etapas estabilizadas do início, do meio e do fim da produção. Defina esquerda e direita olhando no sentido do deslocamento. Essas etapas descrevem a produção, não o percurso de uma única peça pela esteira. Registre o tempo decorrido de produção e o tempo desde o degelo ao lado de cada conjunto de medições.
Os princípios de modelagem de processos do NIST explicam por que a repetição e a ordem das medições são importantes. Uma verificação sequencial da esquerda para a direita pode confundir a posição na esteira com alterações ocorridas durante a medição. Registre a ordem, use grupos de produtos em condições correspondentes e inclua observações repetidas. Organize a coleta para minimizar atrasos no manuseio e evitar que eles sejam sistematicamente atribuídos a uma única faixa.
| Etapa da produção | Posição na esteira | Temperatura registrada do produto | Observação sobre separação / danos |
|---|---|---|---|
| Início, estabilizado | Esquerda | −20°C | Separadas; sem danos visíveis |
| Início, estabilizado | Centro | −21°C | Separadas; sem danos visíveis |
| Início, estabilizado | Direita | −20°C | Separadas; sem danos visíveis |
| Meio | Esquerda | −19°C | Separadas; sem danos visíveis |
| Meio | Centro | −20°C | Separadas; sem danos visíveis |
| Meio | Direita | −18°C | Observados pares de peças grudadas |
| Fim | Esquerda | −17°C | Observadas peças grudadas |
| Fim | Centro | −19°C | Separadas; sem danos visíveis |
| Fim | Direita | −16°C | Observadas peças grudadas |
Neste caso, justifica-se repetir a comparação na faixa direita, e a mudança observada no fim da produção merece investigação adicional. A tabela não indica uma obstrução no percurso do ar nem confirma que o gelo seja a causa. Primeiro, examine se as dimensões das peças medidas são comparáveis, a temperatura de entrada, a distribuição da alimentação do produto e o método de medição. Mantenha os resultados individuais repetidos e sua variação, em vez de substituí-los por um valor médio.
Um acompanhamento controlado altera apenas uma variável definida e repete a comparação. Se o padrão persistir com alimentos em condições correspondentes e medições confirmadas, as observações do equipamento se tornam mais úteis. Se o padrão desaparecer quando o tamanho do produto recebido for igualado, um ajuste no congelador pode ter resolvido o problema errado. A liberação do produto é realizada de acordo com o procedimento validado de amostragem e aceitação da unidade. A cobertura da amostragem se baseia nos perigos e na variabilidade do produto.
- Defina o grupo de produtos: registre o tamanho, o preparo e a condição de entrada junto com o identificador do processamento.
- Colete observações comparáveis: registre a posição, a etapa, a sequência de medições e o atraso no manuseio.
- Repita a verificação da diferença suspeita: mantenha os resultados individuais e confira a repetibilidade das medições.
- Teste uma explicação específica: altere um fator acordado e repita a comparação em condições correspondentes.
Conclusão sobre as observações: observações repetidas ou monitoramento devem ocorrer em diferentes janelas de observação quando o processo muda rapidamente, em vez de depender de um único valor de −16°C. 9 leituras individuais não quantificam a variabilidade de um lote.
Identifique as causas da aglomeração e do congelamento desigual
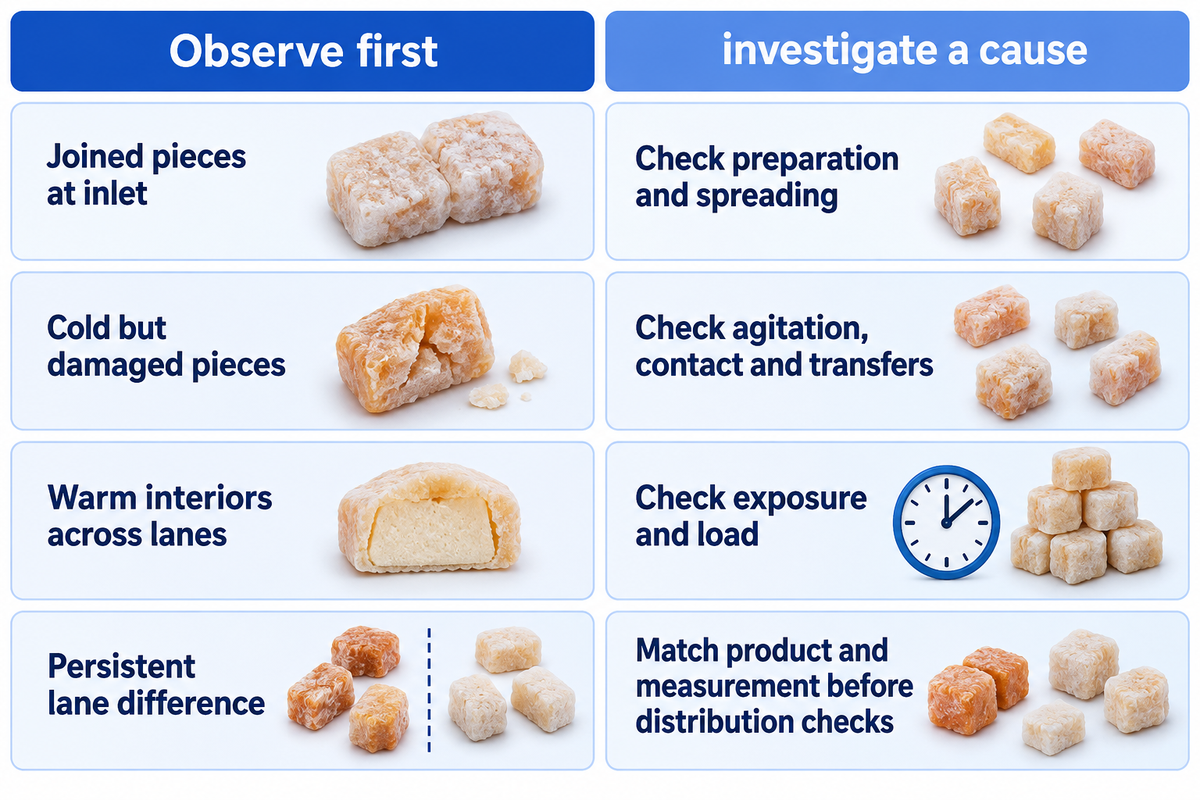
As observações sobre aglomeração e congelamento desigual são diferentes porque aderência, remoção interna de calor e danos mecânicos podem ocorrer de forma independente. Comece pelo alimento recebido e identifique onde o defeito aparece primeiro. Compare as condições do produto com o registro do processamento antes de alterar ao mesmo tempo a velocidade da esteira, os ajustes de refrigeração ou a circulação de ar.
Por que meu túnel de congelamento IQF não está funcionando como esperado?
Pode haver um problema com o túnel de congelamento IQF quando a alimentação do produto, o tempo de exposição ou as condições de transferência de calor não correspondem ao produto. Verifique se há peças grudadas, centro térmico quente, danos ou queda na saída. Esses problemas podem levar a outras comparações possíveis; resfriar o ar não resolve todas as causas.
Peças já grudadas na entrada apontam para problemas de preparação ou distribuição. Peças frias e danificadas direcionam a atenção para a agitação, o contato com a esteira e as transferências. Interiores quentes em todas as faixas sugerem uma questão mais ampla de exposição ou carga. Uma diferença consistente entre faixas justifica verificar a distribuição depois de considerar diferenças no produto e nas medições.
O relatório do DOE/ORNL sobre formação de gelo descreve a relação entre o gelo, a perda de carga e a redução da transferência de calor. Os percentuais de energia de refrigeradores comerciais não são referências para túneis industriais. Há justificativa para investigar o comportamento no fim do processamento; definir um temporizador universal para o degelo não seria uma solução.
No artigo de Carmen Popescu sobre formação de neve, a coordenadora de marketing da OctoFrost discute a comparação da umidade do produto antes e depois do congelamento. A neve nas serpentinas inclui outras fontes de umidade; portanto, sua massa não pode ser atribuída automaticamente e por completo à perda de produto.
Se houver grupos de batatas entrando juntos em uma linha de fritas, é preciso corrigir isso antes de ajustar a velocidade dos ventiladores. Também é preciso cuidar das peças com o centro quente. É importante identificar quais peças apresentam cada problema para que um ajuste que resolva a separação não esconda peças que ainda não congelaram por completo.
Conclusão sobre o diagnóstico: uma diferença de 2°C entre faixas é motivo para repetir a medição, não um limite absoluto de defeito. Usar métodos de medição consistentes ajuda a comparar a uniformidade do congelamento. Avalie a diferença com base no critério do produto, na incerteza da medição e na variação dentro do grupo antes de atribuir uma causa.
Diferencie carga de resfriamento e energia elétrica
A carga de resfriamento mede a taxa de remoção de calor. A potência elétrica mede a energia de entrada. O consumo de energia acumula essa entrada ao longo do tempo. Para comparar esses valores, as condições e os limites de operação precisam ser idênticos. Dividir a carga de refrigeração pela potência instalada sem relação direta entre elas pode levar a conclusões enganosas.
A SHENGTU informa 170 kW de carga de resfriamento e 28 kW de potência instalada para o ST-SDS-1000. Esses valores aparecem em campos separados. A eletricidade do sistema completo inclui as unidades de refrigeração e os equipamentos auxiliares pertinentes ao escopo; a potência nominal elétrica de uma máquina e a medição de um sistema de compressores são grandezas distintas.
Planilha dos limites de consumo de energia do túnel
A planilha de limites de energia do túnel de congelamento atribui cada carga elétrica a um medidor e a um período de comparação antes de somar os totais.
| Carga ou período | Registro | Risco de comparação |
|---|---|---|
| Central de compressores | Medidor dedicado ou compartilhado; método de rateio | Energia da central compartilhada contabilizada de forma inconsistente |
| Ventiladores do evaporador | Inclusão no total do medidor principal | Ventiladores contabilizados duas vezes |
| Bombas de circulação | Alimentador incluído ou medidor separado | Eletricidade auxiliar não contabilizada |
| Acionamentos das esteiras transportadoras | Abrangência do alimentador da máquina | Potência nominal confundida com média medida |
| Preparação na entrada | Escopo separado a montante | Desaguamento incluído em apenas uma proposta |
| Descarga e embalagem | Escopo separado a jusante | Energia da linha comparada à energia apenas do túnel de congelamento |
| Degelo | Energia e tempo incluídos | Recuperação excluída da comparação |
| Ociosidade e reinício | Mesmas condições de início e término | Limites de operação incompatíveis |
| Referência de produção | Produto líquido, ponto de pesagem e status de conclusão | Glaceamento ou produto inacabado altera o denominador |
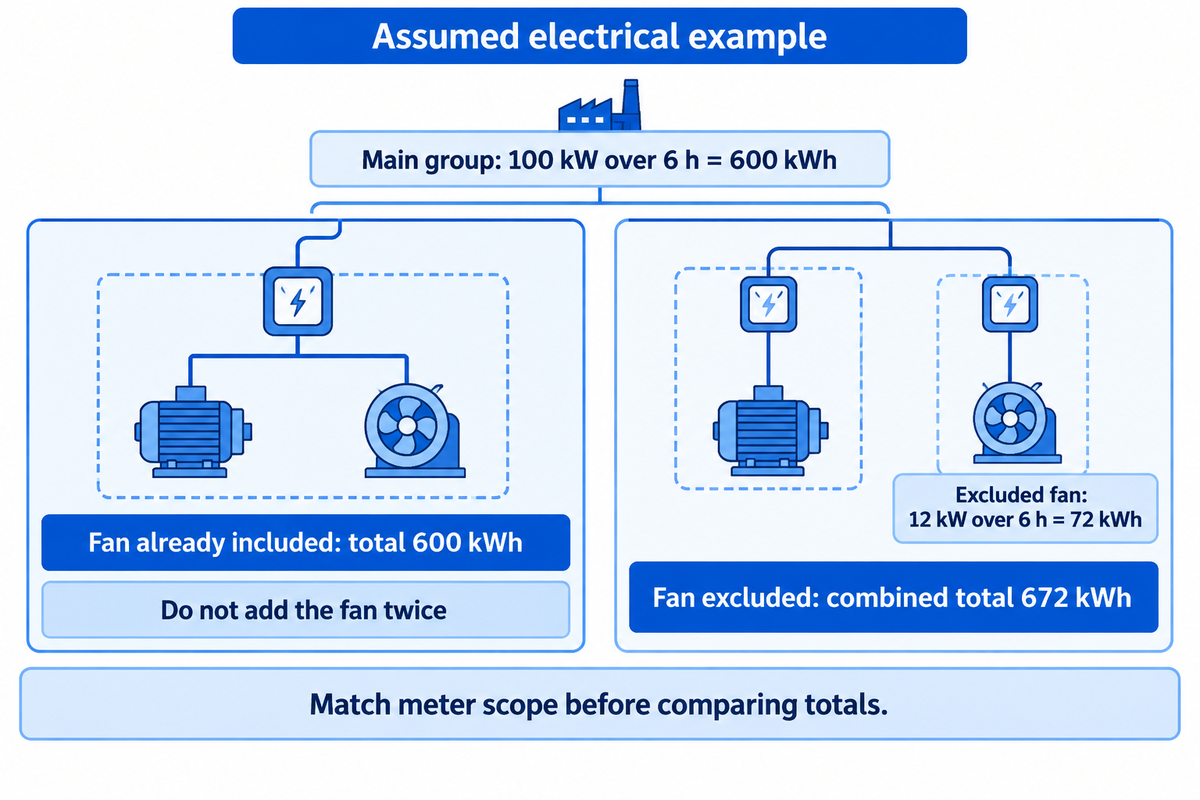
Exemplo: um conjunto completo de equipamentos medido apresenta média de 100 kW durante 6 h, portanto seu consumo de energia é de 600 kWh. Se o alimentador dos ventiladores apresenta média de 12 kW e já está incluído nos 100 kW, somar mais 72 kWh resulta em dupla contagem. Se outro medidor não incluir esses ventiladores, o total combinado será de 672 kWh. Caso contrário, o setor financeiro poderia comparar 600 com 672 e concluir que há uma diferença decorrente inteiramente da abrangência dos medidores. Mantenha idênticos o resultado da produção, a condição inicial e o período antes de avaliar qual equipamento consome menos energia.
A eficiência energética também difere da capacidade máxima de processamento. A configuração ideal de congelamento para um produto intacto pode ser diferente daquela que envia mais quilos pela esteira transportadora. Defina o objetivo prioritário entre produção, qualidade e consumo de eletricidade por massa concluída antes de classificar as alternativas.
Conclusão sobre energia: uma média de 100 kW durante 6 h equivale a 600 kWh. Somar uma carga de ventiladores de 12 kW só é válido quando esse alimentador está fora da primeira medição; a aritmética não corrige limites indefinidos.
Planeje o degelo, a higiene e a transferência na descarga
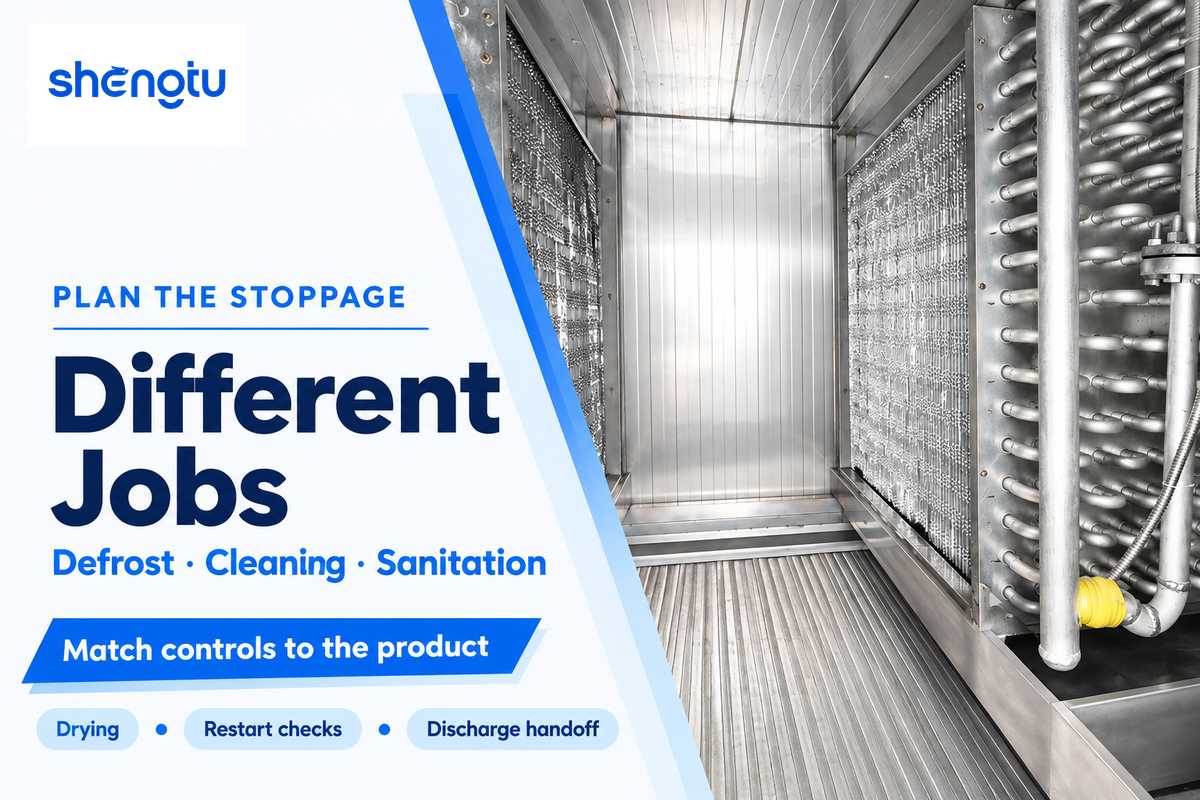
O degelo remove o gelo acumulado. A limpeza remove resíduos de alimentos. As medidas de sanitização controlam a contaminação dos alimentos. Cada uma dessas funções é diferente e deve ser adaptada ao equipamento e ao produto. Em seguida, a transferência na descarga mantém as condições do alimento pronto durante o transporte até o glaceamento, a embalagem e o armazenamento. Um sistema de degelo, sozinho, não consegue executar todas as três funções.
A discussão sobre massas recheadas mostra como os resíduos de farinha e o acesso podem prolongar o tempo de parada. As recomendações na publicação enfatizam a coordenação entre o fornecedor da máquina, o especialista em limpeza e os departamentos da fábrica. Considere isso sobretudo como uma lição sobre acesso e preparação, em vez de adotar os produtos químicos ou os intervalos de limpeza mencionados na discussão. A preparação para a partida da fábrica e a secagem também precisam ser incluídas no plano de parada.
É preciso distinguir claramente alimentos prontos para consumo de alimentos que passarão posteriormente por uma etapa validada de cocção. A orientação da FDA sobre Listeria afirma que o congelamento não elimina a Listeria. A explicação sobre amostragem ilustra a coleta em superfícies de contato com alimentos após uma etapa de eliminação do patógeno, ou quando a contaminação posterior não é controlada. A temperatura de congelamento não substitui o controle do perigo na fábrica.
Uma esteira transportadora curta na descarga ainda pode interromper a produção se a embalagem não conseguir receber o fluxo. Na discussão sobre uma linha de congelamento rápido de alimentos, considere as superfícies de contato e o trajeto até o armazenamento refrigerado. Pacotes de equipamentos modulares precisam definir a responsabilidade em cada conexão.
Integração e utilidades: questões antes de solicitar uma cotação
Ao discutir com fabricantes de túneis de congelamento IQF o registro das condições do produto e as observações da operação, oriente o fornecedor e o prestador de serviços de refrigeração a definir os limites de seus pacotes, as utilidades e os pontos de medição. Atribua a uma equipe específica a drenagem e a distribuição do produto a montante; em seguida, determine quem é responsável pelo acúmulo do produto na descarga e quem responde pelas interrupções na embalagem e pelas ações de reinício.
Essas responsabilidades afetam a confiabilidade de forma mais direta do que uma promessa de congelar vários produtos alimentícios. Compare os fornecedores de túneis de congelamento com o mesmo briefing e escopo. A solução de túnel de congelamento IQF da SHENGTU apresenta o modelo comercial e as informações do projeto para a próxima conversa.
A solicitação de dados da FAO e da OMS em 13 de março de 2026 pediu informações que pudessem embasar possíveis atualizações das recomendações de armazenamento congelado. Uma solicitação de aconselhamento científico não exige o uso de um requisito de armazenamento em temperatura mais alta. Portanto, não altere os critérios operacionais para se adequar ao comunicado.
Conclusão principal
Um mapa de operação 3 × 3 organiza nove células de observação. Combine condições equivalentes do produto e medições repetidas antes de testar uma causa; em seguida, compare a energia dentro de um único limite definido. Vincule o briefing de compra ao produto que a fábrica precisa embalar.
Perguntas frequentes
IQF é o mesmo que congelado?
O IQF acrescenta o congelamento e a separação de peças individuais ao estado congelado.
Alimentos congelados podem formar um bloco sólido ou permanecer em peças separadas. O objetivo do IQF é manter porções individuais separáveis após o congelamento rápido. Isso facilita o porcionamento e a embalagem, mas a separação, por si só, não informa a temperatura no interior de cada peça. Avalie em conjunto a qualidade física e a temperatura final de congelamento exigida ao comparar os resultados do produto.
Qual túnel de congelamento IQF é melhor para meu produto?
Adapte o método de separação e manuseio ao produto de entrada.
Partículas pequenas e soltas que toleram movimentação podem ser processadas em leito fluidizado. Peças frágeis, pegajosas ou maiores exigem atenção especial à agitação, às superfícies de contato e às transferências. Escolha um sistema com base nas condições desejadas do produto e na produção aproveitável. Uma operação bem-sucedida com ervilhas não comprova que o resultado será o mesmo com frutas vermelhas macias ou porções grossas de aves.
Túneis de congelamento IQF são seguros para alimentos?
Um túnel de congelamento adequado contribui para um processo controlado; o congelamento não é uma etapa geral de eliminação de patógenos.
A segurança dos alimentos exige matérias-primas adequadas, equipamentos higiênicos e controles compatíveis com o uso pretendido do alimento. Produtos prontos para consumo exigem atenção especial às superfícies de contato após uma etapa letal validada. A temperatura correta e um equipamento com aparência limpa não substituem esses controles. A refrigeração, as peças móveis e o acesso para limpeza também exigem o cumprimento dos procedimentos operacionais e de manutenção especificados para o equipamento.
Um túnel de congelamento é o mesmo que um túnel de congelamento por ar forçado?
Os termos se sobrepõem porque um túnel pode usar transferência de calor por ar forçado.
“Túnel” descreve um espaço fechado e o trajeto do produto. “Ar forçado” descreve a transferência de calor por ar frio em movimento. Portanto, um túnel contínuo com esteira transportadora pode ser um túnel de congelamento por ar forçado, enquanto outros sistemas de congelamento por ar forçado usam carregamento em lotes. Ao comparar equipamentos, descreva tanto a disposição do trajeto quanto o método de transferência de calor.
O que devo enviar a um fornecedor antes de solicitar um preço?
Envie uma descrição do produto, o requisito de produção finalizada e os limites do equipamento.
Inclua as dimensões e suas variações, a temperatura de entrada, a preparação, a umidade superficial e o uso pretendido. Acrescente a temperatura final, o nível aceitável de separação e danos, a duração da operação, a configuração de alimentação de produto e o trajeto de descarga. Informe se a central de refrigeração, o pré-resfriamento, o glaceamento, as interfaces de embalagem e as utilidades fazem parte da proposta. Isso torna a conversa sobre preços mais específica e reduz as diferenças ocultas por capacidades horárias semelhantes.
O congelamento preserva todo o valor nutricional?
Não. A retenção de nutrientes também depende do histórico de preparação e armazenamento.
O congelamento pode preservar a qualidade dos alimentos, mas o corte, o branqueamento e outras etapas de preparação podem alterar o teor de nutrientes antes do início do congelamento. A temperatura e a duração do armazenamento, assim como o manuseio posterior, também influenciam. Não considere o congelamento rápido uma garantia de que todos os nutrientes ou características sensoriais permanecerão idênticos aos dos alimentos frescos.
Um túnel de congelamento pode remover água como um liofilizador?
Não. Um túnel de congelamento e um liofilizador realizam funções diferentes.
Um túnel IQF remove calor para congelar os alimentos e mantê-los congelados. A liofilização combina o congelamento com uma etapa posterior de secagem que remove o gelo por sublimação sob pressão reduzida. A perda de umidade durante o congelamento convencional é uma questão de qualidade e balanço de massa, não uma operação de secagem intencional. Especifique o produto final desejado antes de escolher entre o congelamento rápido e a liofilização.
Transforme o registro do produto em um projeto definido
Informe a família de produtos, a produção final necessária e a condição que limita a operação atual. A SHENGTU pode discutir o túnel de congelamento e suas conexões com a linha de processamento de alimentos.
Converse sobre os requisitos da operação com seu produtoPerspectiva editorial: Cherry escreve para a SHENGTU. O mapa de operação e a planilha de limites organizam orientações técnicas públicas para conversas sobre projetos; as leituras e os cálculos de exemplo usam valores hipotéticos. As informações sobre a empresa estão disponíveis na apresentação da SHENGTU. As configurações específicas do equipamento e o procedimento validado de liberação da fábrica continuam fazendo parte do projeto definido.
Referências e fontes
- FAO: Congelamento de frutas e hortaliças, princípios de congelamento
- FAO: Congelamento e armazenamento refrigerado de produtos pesqueiros, capítulo 4
- Codex: Processamento e manuseio de alimentos ultracongelados, CXC 8-1976
- Fadiji et al., 2021: Método dos elementos finitos para congelamento e descongelamento em processos industriais de alimentos
- GEA Refrigeration Canada Inc.: US9644883B2, sistema de congelamento com esteira transportadora de leito fluidizado
- Plotean, 2018: Fluidização no congelamento IQF
- Popescu, 2017: Como minimizar a formação de neve em túneis de congelamento IQF
- NIST: Princípios gerais de projeto para modelagem de processos
- DOE/ORNL, 2023: Formação de gelo e técnicas inovadoras de degelo
- FDA: Listeria e congelamento
- FDA: Amostragem ambiental em instalações de alimentos
- FAO/WHO, março de 2026: Solicitação de dados sobre segurança no armazenamento congelado