
Связаться с компанией Shengtu Bufan

Обновлено в сентябре 2026
Оборудование для жарки и нанесения покрытия — это единая технологическая система, согласующая состояние продукта, нанесение покрытия, перемещение, тепловую нагрузку фритюрницы и последующие операции. Потери покрытия могут возникать во фритюрнице, даже если машина предварительного опудривания работает равномерно. Заданные параметры фритюрницы могут оставаться стабильными, тогда как выпуск годной продукции снижается из-за нестабильности интервалов между продуктами, охлаждения или переналадки.
Этот документ предназначен для специалистов по НИОКР, производству, контролю качества, безопасности пищевой продукции и техническому обслуживанию, а также для руководителей проектов и закупок, планирующих строительство промышленной линии. В нём описано, что следует определить, измерить и оценить до рассмотрения оборудования. Здесь не приводятся кулинарный рецепт, параметр безопасности пищевой продукции или конкретная производительность.
Конфигурации оборудования, специальные технические требования, цены, сроки поставки и коммерческие предложения представлены на странице решений Shengtu для жарки и нанесения покрытия. Этот документ посвящён информационной стороне вопроса и не конкурирует со страницей решений, хотя обе страницы отвечают на одну и ту же потребность.
Главный вывод
Определяйте параметры линии для жарки и нанесения покрытия, исходя из готового продукта. До выбора отдельных машин зафиксируйте состояние продукта, систему нанесения покрытия, целевой выпуск годной продукции, опасные факторы, способ санитарной обработки и критерии приёмки.
Что входит в интегрированную систему для жарки и нанесения покрытия
Интегрированная система может включать подготовку продукта, предварительное опудривание (при необходимости), нанесение жидкого кляра, панировку, контролируемое перемещение, жарку, фильтрацию масла, удаление масла, охлаждение, нанесение приправ и упаковку. Точная схема этих этапов зависит от продукта, однако тепловая нагрузка и характеристики готового продукта зависят от равномерности покрытия, интервалов между изделиями, повреждений и стабильности при перемещении.
Интегрированную систему следует описывать как последовательность рабочих состояний, а не как перечень из каталога. Для замороженных формованных продуктов может потребоваться подготовка поверхности перед опудриванием. Продукты из натурального мяса могут различаться формой и влажностью. Требования к перемещению продукта с нанесённой под давлением панировочной крошкой и к продукту в кляре отличаются от требований для кляра темпура. Охлаждение после жарки может повлиять на покрытие и циркуляцию масла.
На первой встрече с поставщиком используйте следующую схему: укажите каждое входное состояние, переменную, которая может измениться, подтверждение контроля и следующее состояние, на которое это повлияет. Если этап не входит в технологический рецепт, укажите «не используется», а не оставляйте соответствующую функцию незаполненной.
| Этап | Определяемое состояние | Собираемые данные | Риск на следующем этапе |
|---|---|---|---|
| 1. Поступление продукта | Форма, масса, температура, замороженное или свежее состояние | Распределение параметров по образцам, а не одно среднее значение | Неравномерное покрытие и время пребывания |
| 2. Подготовка поверхности | Свободная влага, иней, липкость и шероховатость | Проверка поверхности через заданное время на входе линии | Плохое сцепление предварительного опудривания или слипшиеся кусочки продукта |
| 3. Предварительное опудривание | Покрытие, рециркуляция и удаление излишков | Проба на количество налипшего материала и проверка участков без покрытия | Отслоение кляра и несвязанные мелкие частицы |
| 4. Кляр | Технологический рецепт, температура, метод измерения вязкости и правила приготовления | Записи вязкости и температуры с указанием времени измерения | Хвосты кляра, мостики и неравномерная панировка |
| 5. Панировка | Размер крошки, её состояние, давление и рециркуляция | Динамика количества налипшей панировки и разрушения крошки | Непокрытые участки или избыток несвязанной панировки |
| 6. Перемещение и стабилизация покрытия | Высота падения, вибрация, интервалы между изделиями и задержка | Наблюдение в замедленном режиме и подсчёт изделий на ленте | Потеря покрытия до входа во фритюрницу |
| 7. Подача во фритюрницу | Воздействие при подаче, погружение и схема загрузки | Видео подачи и график восстановления температуры | Сдувание покрытия, следы контакта и поведение продукта на поверхности масла |
| 8. Средняя зона фритюрницы | Время пребывания, тепловая нагрузка, поток масла и мелкие частицы | Распределение времени, температура в зонах, проверки масла | Изменение цвета и неравномерная прожарка |
| 9. Выгрузка и удаление масла | Время стекания, вибрация или обдув и условия перемещения | Пробы на масло на поверхности и повреждения продукта | Кажущийся избыток масла или хрупкая корочка |
| 10. Охлаждение и выдержка | Время, воздушный поток, глубина слоя и конденсация | Температура продукта и динамика дефектов | Размягчение, перераспределение масла и повреждения |
| 11. Передача на упаковку | Падение, накопление, нанесение приправ и состояние продукта перед упаковкой | Дефекты упакованной продукции и материальный баланс | Потери, которые относят не к той машине |
Передача ответственности:НИОКР определяет продукт и состояние покрытия; производство отвечает за рабочие диапазоны; отдел контроля качества определяет данные для выпуска продукции; инженерная служба подтверждает инженерные коммуникации, доступ и ограждения; отдел закупок следит, чтобы коммерческое предложение соответствовало согласованным требованиям.
Примечание об области применения: похожие поисковые запросы могут относиться к разным процессам
Понятие нанесения покрытия на пищевые продукты шире, чем нанесение покрытия перед жаркой: оно может включать добавление ароматизаторов и приправ после приготовления. При производстве снеков приправы после жарки могут наносить в барабане или методом электростатического распыления; эти операции не входят в рассматриваемый здесь процесс нанесения покрытия до жарки. На линиях для хлопьев и снеков — чипсов, гранул, попкорна или кренделей — после приготовления могут наносить сухие смеси порошков, крахмал, специи, витаминные премиксы и другие ароматизаторы. Для распределения этих материалов используют барабан, вибрационный питатель или распыление жидкости. Эта более широкая категория нанесения приправ и покрытий распространяется и на другие продукты, в том числе некоторые корма для домашних животных; жидкость может распыляться на экструдированные кусочки. Оборудование для нанесения приправ после приготовления выполняет другую функцию, чем оборудование для нанесения кляра или панировки перед фритюрницей.
Для жареных мясных продуктов и овощей требуется равномерное покрытие, которое формирует хрустящую аппетитную корочку и сохраняет свои свойства на протяжении процесса. Эти требования определяют качество продукта, но не указывают, какую машину или технологию нанесения покрытия следует выбрать. Данные испытаний покрытия должны включать потери, количество налипшего материала, равномерность покрытия и результаты для готового продукта по соответствующим типам пищевой продукции.
Точно так же расплывчатое выражение «всё в одном» скрывает важные стыки между этапами. Смеситель, шнековый конвейер, устройство для перемещения материала, сенсорный экран, система автоматизации или функция мойки могут входить в интегрированную линию, однако оборудование и поведение покрытия следует проверять при каждой передаче продукта между этапами. Налипание материала, надёжность и доступ для мойки могут различаться для разных продуктов и производственных линий.
Используйте слова «высококачественный», «равномерный» и «модернизация» только после того, как определите измеримый результат. Переработчики пищевого сырья должны соотносить поставляемую систему нанесения покрытия со своим продуктом, требованиями пищевой промышленности и применимыми отраслевыми стандартами; не следует полагать, что для всех продуктов с покрытием подходит одна и та же конфигурация.
Примечание к данным:Ingredion предлагает согласованную систему предварительного опудривания, нанесения кляра и панировки, а в рецензируемом научном обзоре описано, как жарка и охлаждение влияют на перемещение масла. Эти материалы показывают, почему нужно отслеживать продукт на всём протяжении процесса, а не оценивать одну машину отдельно. Ingredion; рецензируемый научный обзор.
Сначала определите продукт и целевой выпуск годной продукции
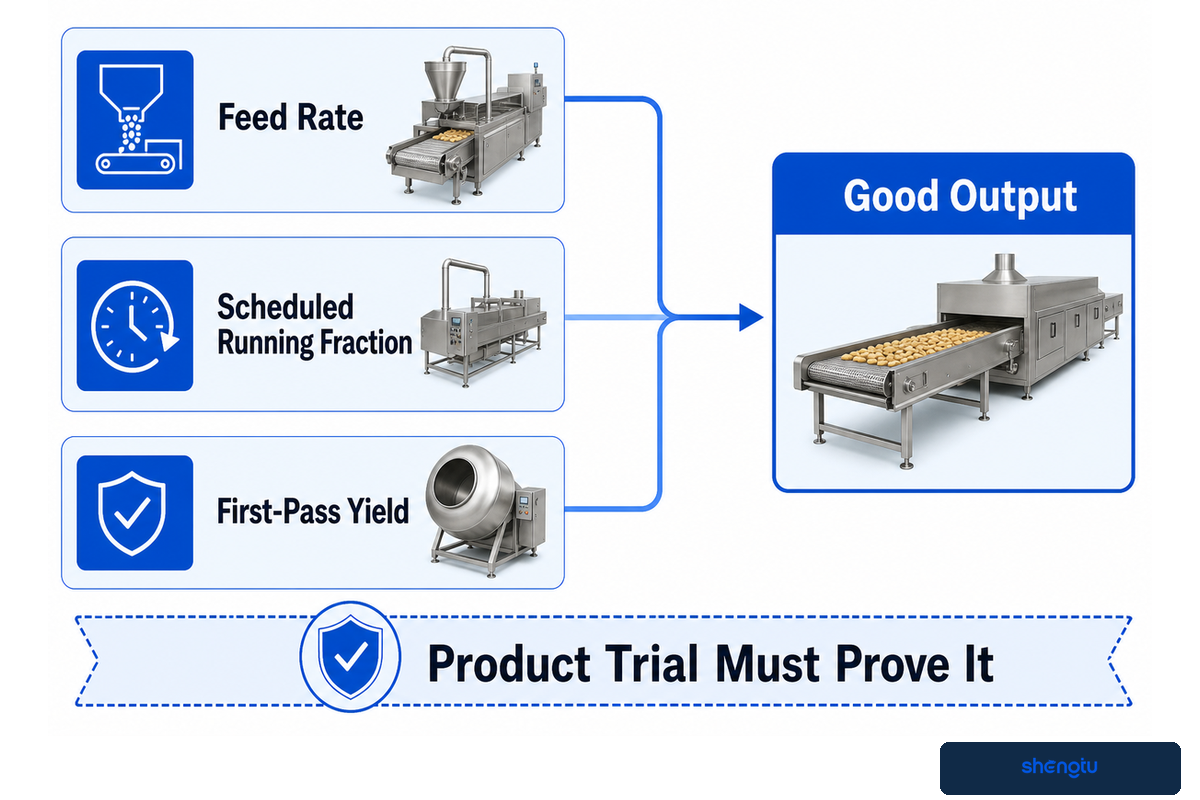
Начните с продукта, желаемого конечного состояния и требований к готовой продукции, которую можно реализовать. Укажите геометрию и распределение массы. Опишите температуры на входе и выходе. Зафиксируйте состояние поверхности, вид покрытия, итоговую текстуру, ассортимент SKU, определение брака и график работы. Затем оцените применимые опасные факторы и нормативные требования. Номинальная скорость подачи сама по себе не описывает расчётную нагрузку или выпуск продукции, соответствующий требованиям.
Для планирования можно использовать уравнение выпуск годной продукции = скорость подачи × доля запланированного времени работы × выход годной продукции с первого прохода. Это не следует считать гарантией производительности от поставщика. Если линия подаёт 1 000 kg/h в течение смены продолжительностью 8 часов, работает с продуктом 85 % запланированного времени и выпускает 94 % годной продукции с первого прохода, расчётный выпуск за смену составит 6 392 кг. Расчёт выявляет допущения; подтвердить их должно испытание продукта.
Не переносите значения 85 % или 94 % из этого примера. Рассчитайте их на основе планируемых данных о запуске, смене технологического рецепта, мойке, инспекции, незапланированных остановках и браке. Университет штата Оклахома сообщает, что практический коэффициент использования промышленных фритюрниц составляет 80–90 %, поскольку запуск, остановка, переналадка и поломки занимают время. Этот диапазон служит ориентиром для планирования использования оборудования, но его не следует трактовать как показатель производительности.
Пример технического задания, не рекомендация: команда может описать замороженную порцию массой 80 g и размером 120 × 40 × 15 mm, поступающую при температуре -18 °C, с максимальным размером крошки 12 mm, целевым выпуском годной продукции 1 000 kg/h, производственным окном 8 часов и переналадкой при смене аллергена продолжительностью 45 min. В том же задании можно предусмотреть 60 min на запуск, проверку настройки за 15 min, три испытательных прогона по 20 min, учёт материального баланса покрытия массой 5 kg, хранение контрольного образца массой 2 kg и сравнение продукта после 10 min и 30 min охлаждения. Эти значения показывают, как поставщик интерпретирует требования; в реальном проекте каждое из них необходимо заменить фактическими данными.
До выбора оборудования ответственному за безопасность пищевой продукции следует определить, какие нормы применимы к продукту и предприятию. Для предприятий в США, подпадающих под действие 21 CFR 117.130, требуется письменный анализ опасных факторов с учётом таких обстоятельств, как конструкция оборудования, процесс, упаковка и хранение, предполагаемое использование и санитарная обработка. Для других продуктов и юрисдикций могут действовать иные требования.
Пять вопросов, на которые нужно ответить до получения предложения
- Какое распределение характеристик у продукта на входе линии, включая изделия с наихудшими правдоподобными параметрами?
- Какие параметры покрытия и готового продукта определяют приемлемое изделие?
- Какой выпуск годной продукции требуется за час и за смену?
- Какие опасные факторы, аллергены, требования к санитарной обработке и местные нормы применимы?
- Какие испытания продукта и записи подтвердят соответствие требованиям?
Примечание к данным:OSU рассматривает скорость производства, время жарки, загрузку и практическое использование при планировании промышленных фритюрниц. Нормы США об анализе опасных факторов отдельно требуют от соответствующих предприятий учитывать параметры оборудования и процесса до выбора мер контроля. Поэтому требования к продукту и безопасности — параллельные исходные данные, а не последовательные этапы или вопросы на потом. OSU Extension; eCFR.
Выберите последовательность нанесения покрытия по функциям этапов
Выбирайте предварительное опудривание, кляр, панировку и приправы с учётом функции каждого слоя. Предварительное опудривание может улучшить сцепление и подготовить поверхность. Кляр служит основой для твёрдых частиц и формирует следующий слой для сцепления. Панировка образует наружный слой. Нанесение приправ после жарки — отдельная операция. Это не другое название панировки.
В процессе могут использоваться все этапы, некоторые из них или несколько проходов. Начните с желаемого вкуса и внешнего вида готового продукта, затем определите назначение каждого слоя. Если единственная цель — «нанести больше покрытия», можно увеличить массу и одновременно усилить образование хвостов кляра, слипшихся кусочков продукта, несвязанной крошки, загрязнение масла или разрушение покрытия.
Контролируйте кляр по заданному технологическому рецепту, способу смешивания, температуре, методу измерения вязкости, правилам приготовления и предельному сроку использования. Значение вязкости без сведений о шпинделе, чашке, температуре или времени нельзя применять для сравнения. Контролируйте панировку по распределению частиц, правилам использования свежего и рециркулируемого материала, давлению, настройке верхнего слоя и состоянию материала при удалении мелких частиц.
Предварительное опудривание также нужно проверять отдельно. Оно может улучшить сцепление кляра, однако избыток несвязанного материала может стать проблемой на последующих этапах производства. В рекомендациях Heat and Control результаты нанесения покрытия связываются с сухостью и шероховатостью поверхности продукта, однородностью кляра, вязкостью, температурой, фильтрацией и выбором ленты. Это наблюдения поставщика: учитывайте указанные факторы наряду с другими переменными процесса, а не как обязательные правила.
Подробную информацию об отдельных компонентах смотрите в отдельной статье Shengtu о машинах для нанесения кляра и панировки. Эта статья посвящена системе в целом и взаимодействию этапов при передаче продукта между ними.
Примечание к данным:Ингредиенты и поставщики оборудования описывают нанесение покрытия как последовательность этапов, зависящую от продукта и требуемого результата. Их материалы помогают составить карту процесса, но предпочтительную для поставщика рецептуру или расположение оборудования всё равно нужно проверять в ходе испытаний продукта в реальных условиях заказчика. Ingredion; Heat and Control.
Контролируйте количество наносимого покрытия при передаче продукта во фритюрницу
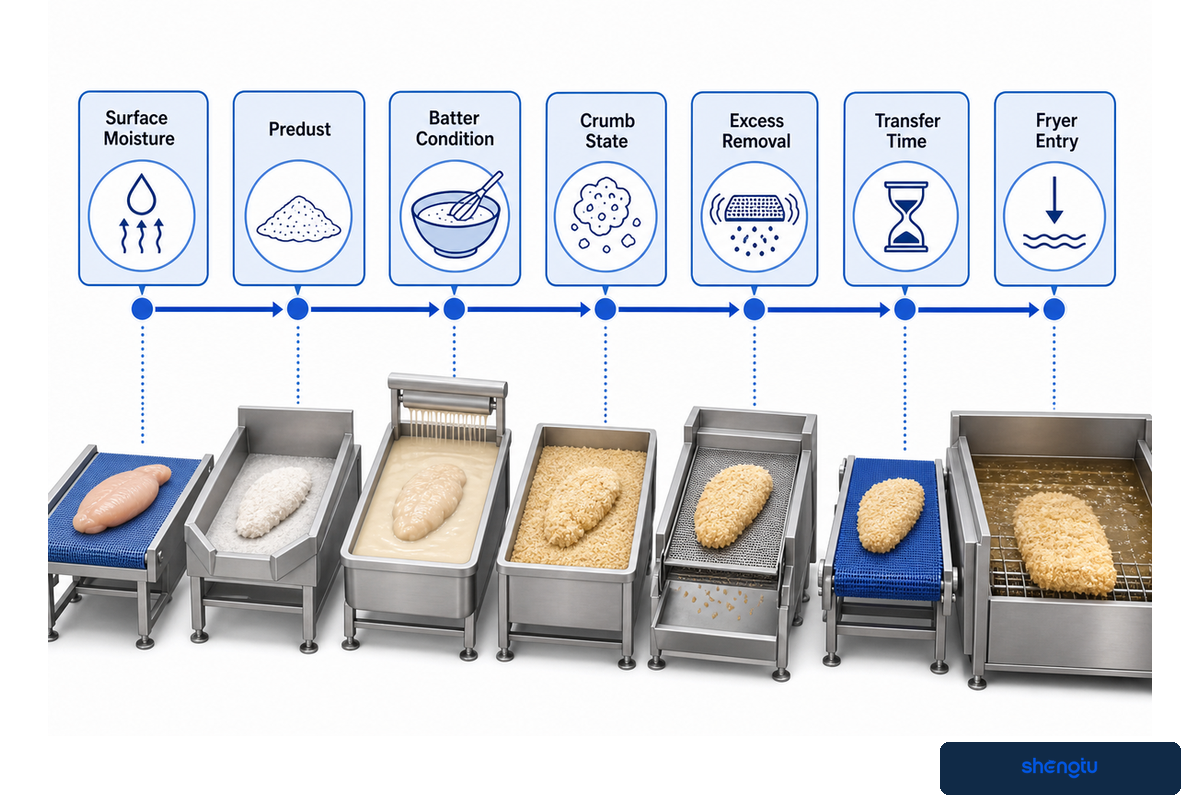
Количество нанесённого покрытия контролируется на всём участке передачи продукта, а не одним регулятором. Взаимодействуют влажность поверхности, предварительное опудривание, состояние кляра и крошки, удаление излишков, время перемещения, высота падения, вибрация ленты, интервалы между изделиями и подача во фритюрницу. Стабильное среднее количество покрытия может скрывать непокрытые участки, хвосты кляра или широкий разброс, который приводит к дефектам после жарки.
Определите метод отбора проб и анализируйте распределение результатов. От общего прироста массы отделяйте полезное покрытие, оставшееся на продукте. Увеличение массы образца за счёт слипшихся кусочков продукта не равноценно равномерному покрытию. Отслеживайте продукт до и после каждого выбранного этапа нанесения покрытия, после жарки и после охлаждения, чтобы определить место потерь.
Результаты для одной рецептуры нельзя автоматически переносить на другую. В одном исследовании рыбных кубиков испытанная рецептура увеличила вязкость кляра на 74,9 %, количество налипшего покрытия на 26,1 % и выход после жарки на 8,1 % по сравнению с контрольным образцом. Эти значения относятся к ингредиентам, продукту и методам именно этого исследования. В отдельном исследовании рыбных полосок сообщались три значения количества налипшего покрытия: 9,16 %, 8,53 % и 7,68 %, однако наилучшее снижение содержания жира не соответствовало просто максимальному количеству покрытия.
Речь не о том, чтобы копировать эти проценты. Следует рассматривать вязкость, количество нанесённого покрытия, выход и поглощение масла как отдельные показатели. Увеличение количества покрытия может быть желательным, нейтральным или вредным в зависимости от равномерности, сцепления, текстуры, нагрузки при жарке и количества покрытия, остающегося на готовом продукте.
| Наблюдаемый признак | Потери материала | Потери времени | Связь с качеством и энергозатратами | Первые данные для проверки |
|---|---|---|---|---|
| Непокрытые участки перед фритюрницей | Неиспользованное покрытие и брак | Доработка и регулировка | Состояние поверхности или равномерность покрытия | Пробы на входе по положению на ленте |
| Панировка на транспортной ленте | Снижение количества покрытия, оставшегося на продукте | Увеличение остановок для мойки | Повреждения из-за падения или вибрации | Материальный баланс на участке перемещения |
| Слипшиеся кусочки продукта в рециркуляционном контуре | Сброс кляра и панировки | Задержка при просеивании и пополнении | Влажность и состояние рециркулируемого материала | Масса, оставшаяся на сите за заданное время |
| Сдувание покрытия при подаче во фритюрницу | Превращение покрытия в мелкие частицы | Нагрузка на фильтрацию | Поток при подаче и стабилизация покрытия | Видео подачи и динамика образования мелких частиц |
| Задержка восстановления температуры | Больше брака и доработки | Снижение скорости линии | Влажность и тепловая нагрузка | График температуры при согласованной нагрузке |
| Тёмные частицы в масле | Потери масла и продукта | Остановки для фильтрации и мойки | Образование мелких частиц и время их пребывания | Количество частиц за час работы |
| Изменение цвета в течение смены | Продукция, не соответствующая требованиям | Сортировка и удержание продукции | Отклонения параметров масла, продукта и температуры | Контроль цвета и масла в динамике |
| Избыток масла на поверхности | Масло уходит вместе с продуктом | Увеличение времени стекания масла и охлаждения | Корочка, охлаждение и удаление масла | Сравнение горячего и охлаждённого образцов |
| Повреждения после охлаждения | Потери готовой продукции | Повторная упаковка и уборка | Прочность корочки и обращение с продуктом | Дефекты при выгрузке и упаковке |
| Длительная переналадка при смене аллергена | Промывка и материал, отложенный на удержание | Потерянное производственное окно | Требования к доступу и проверке | Запись о времени мойки и результатах проверки |
Примечание к данным:В двух рецензируемых научных статьях приводятся данные о том, что рецептура кляра может влиять на вязкость, количество покрытия, выход и свойства жира, однако полученные значения зависят от продукта. Эти исследования подтверждают необходимость измерять взаимосвязанные показатели во время испытаний, а не публиковать универсальный диапазон количества покрытия. Исследование рыбных кубиков; исследование рыбных полосок.
Выберите периодическую или непрерывную жарку с учётом условий работы
Периодические и непрерывные фритюрницы предназначены для разных условий эксплуатации. Сравнивайте их по устойчивому выпуску годной продукции, ассортименту SKU, контролю времени пребывания, непрерывности подачи с предыдущих этапов, объёму масла, трудозатратам, площади, мойке и переналадке. Ни один вариант не всегда лучше другого. Важно определить, какая система позволит стабильно выпускать утверждённый продукт в рамках реального производственного графика.
| Критерий выбора | Что проверить для периодической жарки | Что проверить для непрерывной жарки | Подтверждающие данные |
|---|---|---|---|
| Характер производства | Отдельные партии и перерывы | Равномерная подача с предыдущих этапов | График смены SKU |
| Время пребывания | Таймер партии и действия оператора | Измеренное распределение скорости конвейера и времени | Исследование перемещения продукта |
| Тепловая нагрузка | Восстановление температуры после каждой загрузки | Реакция на постоянную нагрузку | График температуры при наличии продукта |
| Частота смены SKU | Гибкая смена небольших партий | Производство сериями | Годовая матрица переналадок |
| Непрерывность нанесения покрытия | Накопление продукта между партиями | Согласованная загрузка ленты | Изменение скорости подачи с предыдущих этапов |
| Трудозатраты | Работа при загрузке и выгрузке | Мониторинг и вмешательство оператора | Наблюдение за операциями в течение смены |
| Запас масла | Рабочий объём масла для партии | Объём масла в системе и контуре циркуляции | Материальный баланс масла |
| Мойка | Доступ к открытому корпусу | Доступ к конвейеру, возвратному контуру и фильтру | Испытание мойки с учётом времени |
| Площадь и компоновка | Рабочая зона вокруг оборудования для периодической жарки | Длинная линия и зоны обслуживания | Масштабная схема с зонами доступа |
| Приёмка | Повторяемость параметров партий | Стабильная работа и переходные режимы | Согласованный протокол испытаний продукта |
Скорость конвейера сама по себе не подтверждает время пребывания. Продукт может всплывать, накладываться друг на друга, поступать неравномерно или перемещаться по разным траекториям. Измеряйте фактическое время перемещения продукта и его распределение при планируемой загрузке. Точно так же время периодической жарки имеет смысл только при контроле массы загрузки, состояния продукта, реакции масла и времени выгрузки.
Примечание к данным:OSU рассчитывает площадь поверхности фритюрницы для жарки с учётом производительности, времени жарки и загрузки продукта. Этот расчёт показывает, почему производительность зависит от нескольких взаимосвязанных условий эксплуатации. Обсуждение практического использования оборудования также подтверждает, что нужно сравнивать запланированный выпуск годной продукции, а не считать каждый час смены продуктивным. OSU Extension.
Управляйте тепловой нагрузкой, оборотом масла, фильтрацией и мелкими частицами
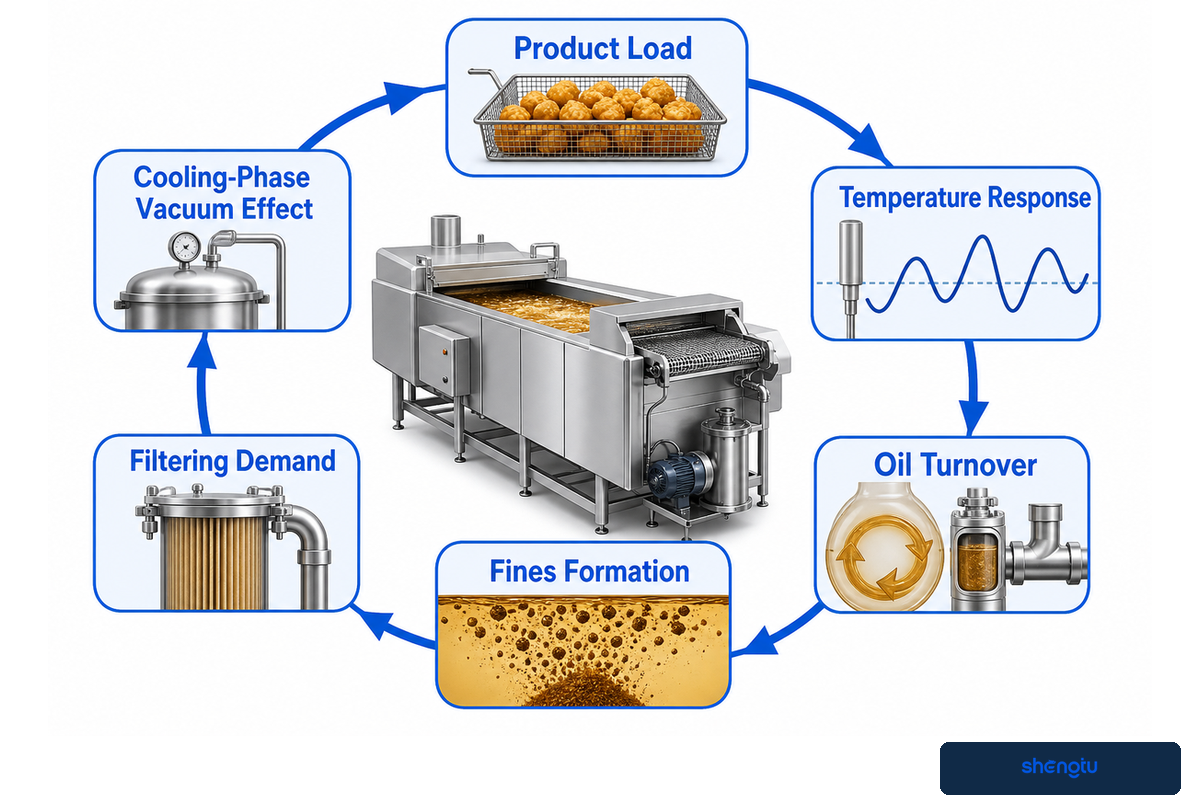
Управление маслом начинается с подачи продукта и удаления влаги. Изучайте профиль изменения температуры, уровень и оборот масла, соотношение продукта и масла, образование мелких частиц, потребность в фильтрации и график работы. Фиксированная настройка температуры и времени фритюрницы или плановая замена масла сами по себе не показывают, оставались ли масло и продукт в пределах валидированного диапазона процесса и требований к качеству на предприятии.
OSU указывает типичный ориентир оборота масла в промышленных системах — 5–10 часов — и отмечает, что запуск и остановка фритюрницы могут сильнее повредить масло и продукт, чем стабильная работа. В том же источнике рассматриваются продольные перепады температуры 12–18°F при обычной эксплуатации. Эти данные не являются жёсткими пределами для фритюрницы, технологического рецепта или плана безопасности.
В руководстве также приведены примеры колебаний температуры для разных видов оборудования: 10–15°F при прямом газовом нагреве, 7–10°F при нагреве термомаслом и около ±2°F при косвенном нагреве. Эти цифры описывают сравнение, представленное в источнике, а не критерии приёмки. Уточните у поставщика, какая система нагрева, загрузка продукта, положение датчика и реакция системы управления использовались для построения графика.
Фильтрацию следует подбирать с учётом фактического размера, количества, твёрдости, плотности и плавучести образующихся частиц. Фильтр, задерживающий крупные слежавшиеся или крошащиеся частицы, может не улавливать мелкие обгоревшие частицы. Непрерывный боковой контур фильтрации может улучшить контроль без обработки всего объёма масла сразу; OSU описывает системы, в которых непосредственно в контуре фильтруется около 5 % масла. Определите фактические производительность циркуляции и способность фильтра удалять загрязнения.
Регистрируйте пополнение и удаление масла, массу продукта, фильтрацию, часы работы, отклонения температуры и заданный показатель качества масла. Связывайте каждую запись с цветом, вкусом и запахом продукта, маслом на поверхности и мелкими частицами. Цель — не получить одно число, обозначающее «срок службы масла», а вовремя выявлять отклонения, чтобы лучше защищать продукт и процесс.
В рецензируемой научной публикации также описан вакуумный эффект на этапе охлаждения: когда после жарки конденсируется пар, масло может втягиваться в поры продукта. Поэтому внешний вид горячего продукта на выгрузке, удаление масла и результаты для охлаждённого продукта следует сравнить, прежде чем связывать всё поглощённое масло с температурой во фритюрнице.
Примечание к данным:OSU приводит данные об обороте масла, температуре и фильтрации в промышленных системах; в рецензируемой публикации описаны механизмы продукта, влияющие на поглощение масла, в том числе при охлаждении. Совокупность данных указывает на необходимость отслеживать динамику показателей продукта и масла, а не копировать интервал замены. OSU Extension; научный обзор.
Сбалансируйте всю линию с помощью схемы четырёх видов потерь
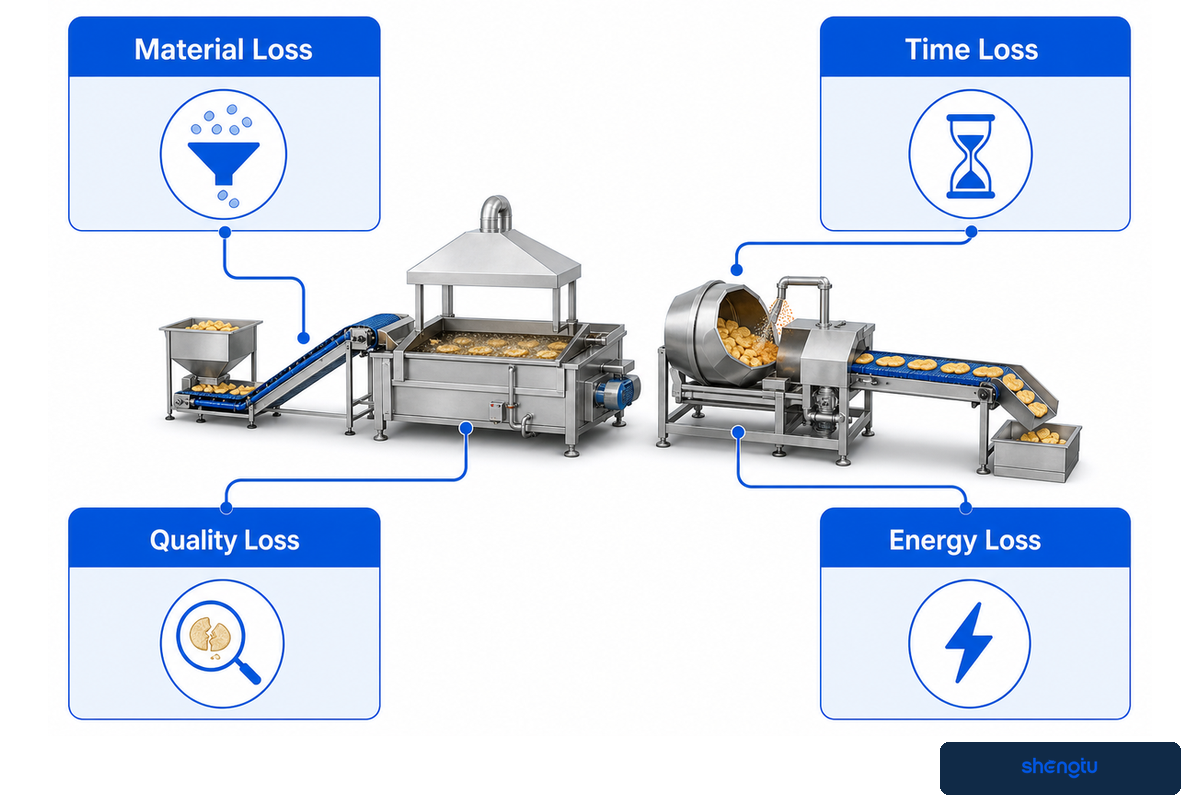
Балансировка линии означает, что каждый этап способен поддерживать одинаковый поток принятой продукции при обычных колебаниях, переналадке и мойке. Узким местом могут стать приготовление кляра, кондиционирование панировки, интервалы между изделиями при передаче, восстановление температуры во фритюре, фильтрация, удаление излишков масла, охлаждение или упаковка. Скорость самого быстрого конвейера, установленная на номинальное значение, не равна часовому выпуску продукции, пригодной к продаже.
Используйте четыре категории потерь: материалы, время, качество и энергия. В каждой категории учитываются разные производственные операции. Потери материалов возникают, например, из-за налипания покрытия на ленты, попадания мелких частиц в масло или утилизации продукции при переналадке. Потери времени могут быть связаны с ожиданием, остановками, мойкой или прогревом оборудования. Потери качества возникают из-за участков без покрытия, изменения цвета, недостаточной или избыточной термообработки, а также повреждения продукта. Потери энергии возникают, когда оборудование простаивает без контроля, недостаточно быстро восстанавливает рабочие параметры или работает дольше из-за несогласованных графиков.
Производственный отдел должен фиксировать скорость работы каждого участка линии и причину каждой остановки. Отдел контроля качества должен регистрировать причину каждого ожидания или отбраковки в месте их первого возникновения. Служба технического обслуживания должна учитывать каждую поломку и каждое вмешательство. Тогда финансовый отдел или руководитель проекта смогут оценить физические потери в денежном выражении, а не скрывать их за общим процентом эффективности.
Пример: участок нанесения покрытия подает 1 200 кг/ч, но фритюрница при фактической влажности сырья стабильно обрабатывает только 1 000 кг/ч. Накопление продукта вынуждает менять интервалы подачи, кляр нагревается во время пауз, состояние панировки меняется, и на участке упаковки появляется продукция разного цвета. Повышение скорости нанесения покрытия снижает стабильность работы системы. Цель — добиться наилучшего повторяемого выпуска годной продукции всей линии.
Другой пример того, как схему перемещения продукта и процесс можно преобразовать в измеримые исходные данные проекта, — руководство Shengtu по планированию линии производства соусов. В другом контексте переработки пищевого сырья в нём используется тот же принцип — «планирование от готового продукта в обратном порядке».
Диагностика дефектов на границах оборудования
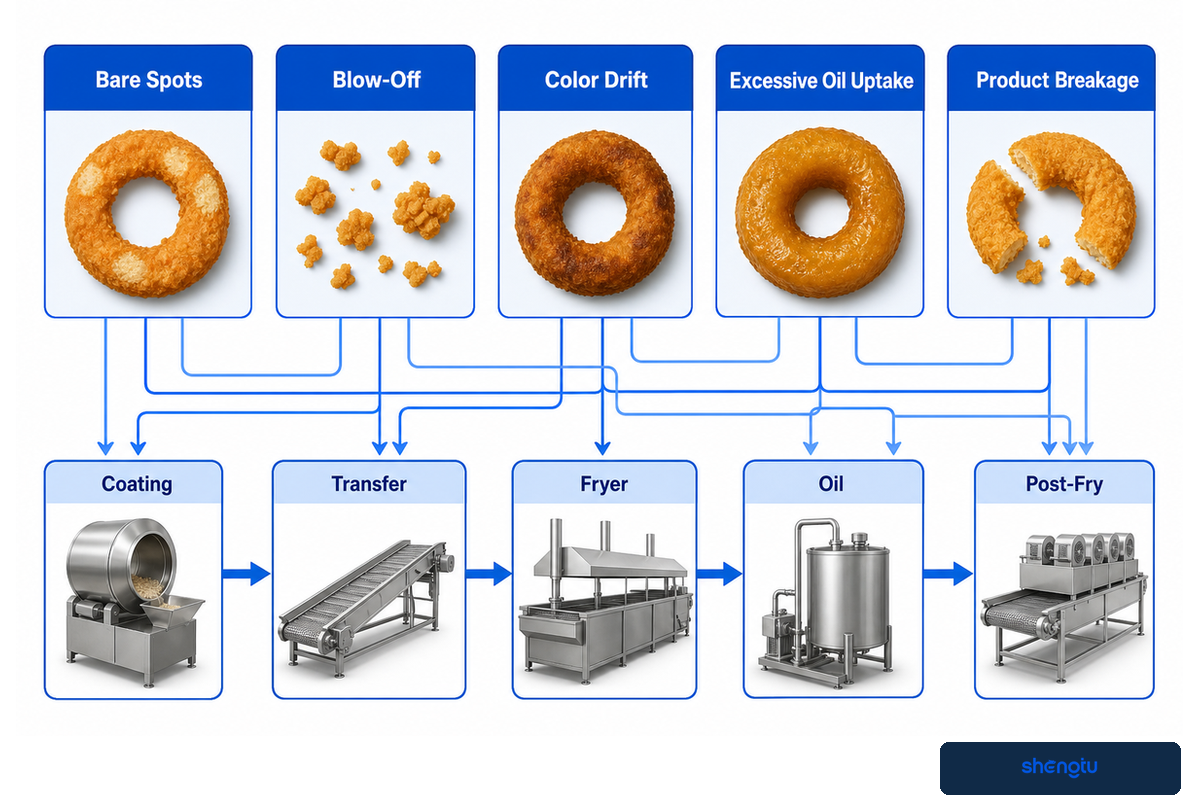
Начните диагностику в месте, где дефект впервые становится измеримым, затем проверяйте по очереди предыдущие и последующие этапы. Рассматривайте продукт с покрытием, передачу, фритюрницу, масло и этап после жарки как отдельные группы данных. При одновременном изменении нескольких заданных параметров дефект может исчезнуть, из-за чего невозможно определить причину и подтвердить воспроизводимость результата.
При появлении участков без покрытия проверьте продукт после нанесения предварительной присыпки, кляра и панировки, а также непосредственно перед фритюрницей. При осыпании покрытия оцените все параметры передачи продукта, например интенсивность, время и поток, а также начальное закрепление корочки. При изменении цвета учитывайте загрузку продукта, время пребывания, реакцию зон нагрева, состояние масла, наличие мелких частиц и время отбора проб.
Чрезмерное упрощение анализа избыточного поглощения масла может затруднить управление системой. К основным факторам относятся влажность, охлаждение, микроструктура корочки, геометрия продукта, время жарки, температура и качество масла. Изменение температуры жарки может также существенно повлиять на цвет и степень готовности, при этом основной механизм процесса останется прежним.
Изменения технологического рецепта или параметров, критичных для безопасности, должны быть одобрены специалистом по пищевым технологиям и ответственным на предприятии за безопасность процесса. Метод изменения одного параметра за раз оправдан только после выхода системы на установившийся режим. Не меняйте партию продукции, технологический рецепт покрытия, точку отбора проб и метод измерения. Меняйте только один параметр в установленных пределах, наблюдайте за реакцией и повторяйте испытание. Это диагностический метод, а не валидация.
Пять шагов для отслеживания дефекта
1) Определите дефект и точку отбора проб. 2) Найдите последнюю точку, где продукт соответствовал требованиям. 3) Зафиксируйте остальные переменные. 4) Проверьте один правдоподобный механизм, внеся одно ограниченное изменение. 5) Проведите испытание при обычной загрузке и укажите ответственного за разрешение на выпуск продукции по его результатам.
Примечание к доказательной базе: В обзоре поглощения масла описаны несколько взаимодействующих механизмов, а не одна универсальная причина. Инструкции поставщиков рекомендуют учитывать факторы адгезии до нанесения покрытия и во время этого процесса. Приведенная выше последовательность диагностики — редакционный метод систематизации данных; она не заменяет валидированный процесс или решение по управлению опасностями. Рецензируемый обзор.
Проектирование с учётом санитарной обработки, контроля аллергенов и переналадки
Санитарная конструкция помогает предприятию выполнять программу мойки, но особенности оборудования не заменяют саму программу. В рамках ассортимента продукции предприятия и применимых требований законодательства оцените доступ для осмотра и мойки, дренируемость, места скопления продукта, снятие лент, сбор панировки, обращение с маслом, границы между сухой и влажной мойкой, совместимость с химическими средствами, контрольные точки, смену аллергенов при переналадке и проверку эффективности мойки.
Не все линии для жарки и нанесения покрытия представляют собой системы мойки на месте (CIP). Для открытых конвейеров, слоёв панировки, контуров кляра, внутренних частей фритюрницы и фильтрационного оборудования могут потребоваться другие методы. Запросите у поставщика инструкции по безопасному доступу и разборке, удалению загрязнений, мойке, ополаскиванию при необходимости, сборке и предсменному осмотру.
«В стандартных операционных процедурах по санитарной обработке следует указать периодичность».
Это правило также касается ответственных сотрудников и ведения записей. Оно напоминает, что заявления «легко мыть» недостаточно для подтверждения санитарной безопасности. В техническом задании нужно указать не только исполнителя мойки, но и отведённое на неё время, наиболее трудноудаляемый аллерген или загрязнение, открываемые компоненты и способ проверки эффективности мойки.
Для предприятий США, подпадающих под действие документа, 21 CFR 117.135 предусматривает возможность применения мер контроля технологического процесса, пищевых аллергенов и санитарной обработки в качестве профилактических мер. Анализ опасностей на предприятии определяет, какие меры контроля требуются. Одной лишь визуальной чистоты может быть недостаточно, чтобы подтвердить эффективность переналадки для смены аллергенов.
При работе с сухой предварительной присыпкой или панировкой необходимо оценить риск пылеобразования. Управление по охране труда США (OSHA) отмечает, что при определённых условиях мелкодисперсные горючие материалы во взвешенном состоянии могут создать опасность вспышки или взрыва. Это не означает, что такая опасность есть на каждой линии нанесения покрытия. Необходимо провести компетентную оценку конкретного порошка, образования и сбора пыли, источников воспламенения и условий в здании.
EHEDG и 3-A SSI публикуют материалы по гигиеническому проектированию, однако включение в каталог или заявление о соответствии конструкции не подтверждает, что конкретная линия удовлетворяет всем требованиям предприятия или юрисдикции. Уточните, к какому стандарту, редакции, компоненту и области применения относится заявление поставщика. В руководстве Shengtu по стерилизационному оборудованию объясняется, почему оборудование и валидированный процесс обеспечения безопасности пищевой продукции следует рассматривать отдельно.
Примечание к данным: USDA FSIS описывает требования к результатам санитарной обработки и учитывает различия условий на предприятиях. eCFR устанавливает требования к письменным процедурам санитарной обработки и контролю опасностей для подпадающих под действие документа предприятий США. OSHA указывает на условную границу риска пылевого взрыва для соответствующих сухих материалов. Руководство FSIS; OSHA.
Подтверждение характеристик с помощью FAT, SAT и испытаний продукта
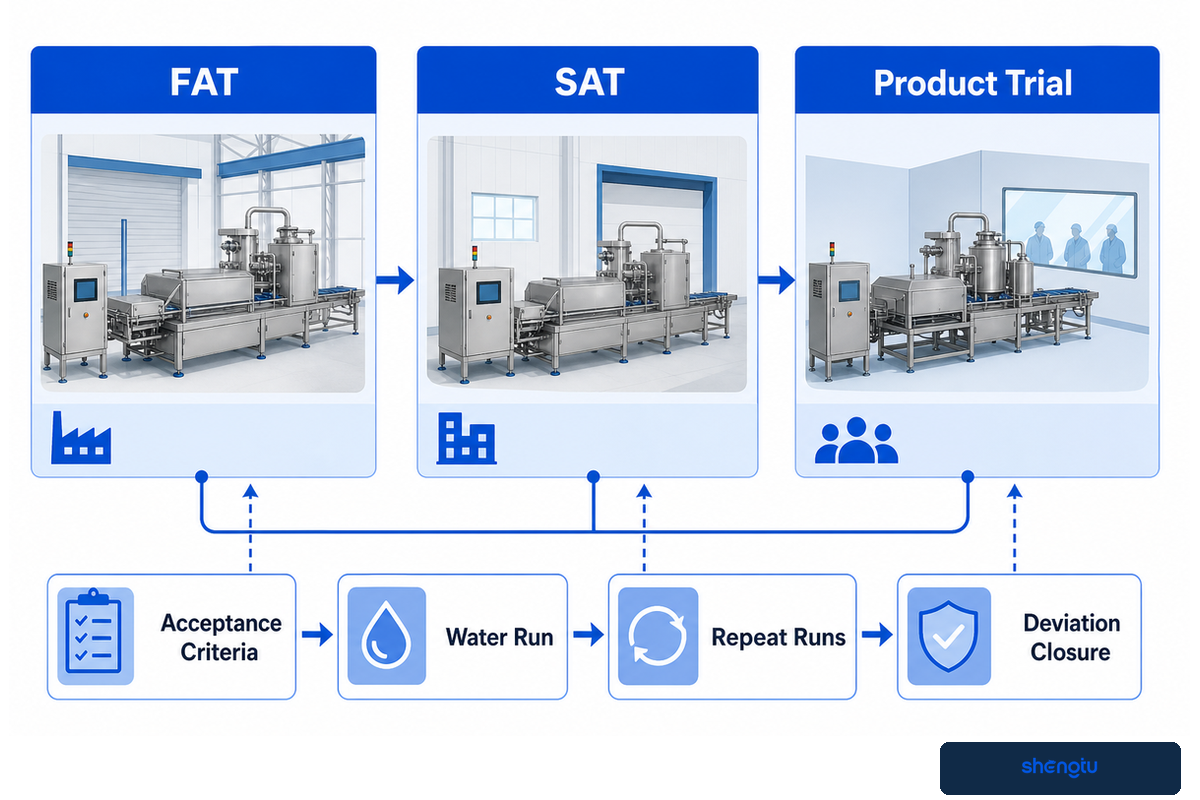
Заводские приёмочные испытания (FAT) проверяют согласованный объём работ на площадке изготовителя; приёмочные испытания на площадке заказчика (SAT) — установленную систему в условиях предприятия заказчика. Нельзя сводить ни те ни другие к проверке того, что «двигатель запустился». До начала испытаний необходимо определить конкретные испытываемые продукты и соответствующие инженерные коммуникации, режимы работы, методы измерения, критерии приёмки, допустимые отклонения, число повторных прогонов и ответственных.
Испытание без нагрузки или на воде может подтвердить направление вращения, работу органов управления и сигнализации, отсутствие утечек и отдельные аспекты подключения инженерных коммуникаций. Однако оно не подтверждает количество налипшего покрытия, тепловую реакцию фритюрницы, время пребывания продукта, потери, цвет, текстуру или выпуск годной продукции. Для этого нужны целевой продукт и достаточно продолжительное испытание, позволяющее подтвердить установившийся режим и вносить постепенные изменения.
| Пункт испытаний | Данные FAT | Данные SAT/предприятия | Ответственный за решение |
|---|---|---|---|
| Объём работ и интерфейсы | Маркированное оборудование и документация | Обход установленного оборудования и проверка границ | Руководитель проекта |
| Функции безопасности | Протокол проверки ограждений и блокировок | Подтверждение мер контроля рисков на предприятии | Ответственный за безопасность |
| Инженерные коммуникации | Заданные имитируемые/доступные источники снабжения | Фактические напряжение, топливо, воздух, вода и вытяжка | Инженерная служба |
| Выпуск годной продукции | Согласованный продукт и баланс массы за заданное время | Сценарий рабочей смены на установленной линии | Производство + контроль качества |
| Количество налипшего покрытия | Метод, пробы и распределение | Штатные ингредиенты и операторы | НИОКР/контроль качества |
| Время пребывания/тепловая реакция | Перемещение продукта и регистрация температур | Все инженерные коммуникации и нагрузка предприятия | Ответственный за процесс |
| Потери и дефекты | Покрытие, мелкие частицы, масса брака и фотографии | Обычная подача продукта через участок упаковки | Контроль качества + производство |
| Переналадка | Переход на заданный технологический рецепт | График предприятия и разрешение на выпуск материала в производство | Производство |
| Доступ для мойки | Продемонстрированные операции открытия, снятия и слива | Метод, время и проверка эффективности на предприятии | Санитарная обработка/контроль качества |
| Воспроизводимость | Согласованные повторные прогоны и отклонения | Повторное испытание в условиях установленного оборудования | Совместная группа, подписывающая результаты |
Различие между FAT и SAT следует из практики пусконаладочных работ, и не следует считать эти испытания пороговыми критериями приёмки оборудования для переработки пищевого сырья. Предельные значения нужно определять отдельно для каждого проекта с учётом утверждённого продукта, мер контроля опасностей и требований бизнеса. Если для FAT нет подходящего представительного продукта, отсутствие данных нужно задокументировать и отнести к SAT или испытаниям продукта на предприятии.
Примечание к доказательной базе: Специалисты PQE Group поясняют разницу: FAT проводят у производителя, а SAT — на площадке заказчика. В этом руководстве учитывается только эта граница площадок. Поля пакета документов — это контрольный список для проекта в пищевой промышленности; они не включают критерии приемки для фармацевтического производства. Пояснение по FAT/SAT.
Подготовьте техническое задание для поставщика
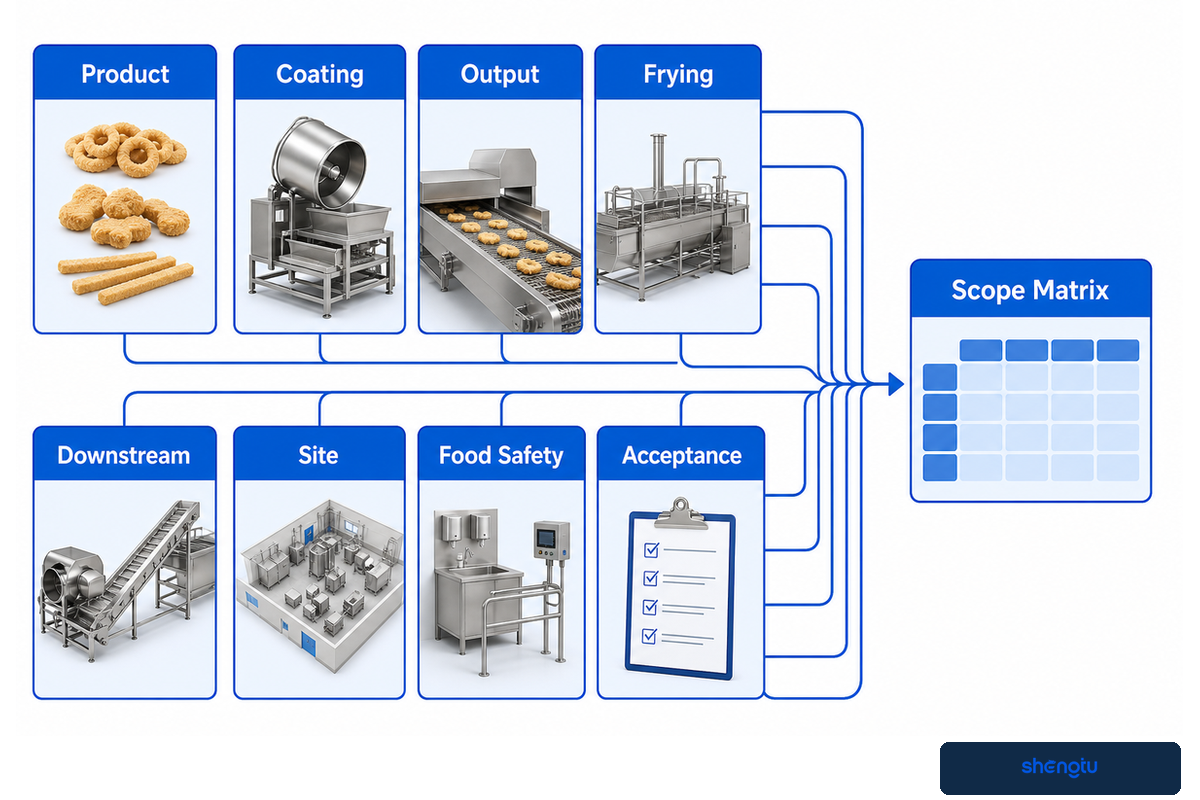
В техническом задании для поставщика нужно измеримо описать требования к процессу, границы системы и критерии приёмки. Оно должно позволить двум поставщикам подготовить предложения для одной и той же задачи. По возможности приложите образцы и чертежи, укажите неизвестные параметры и отделите обязательные требования от предпочтений, чтобы выявить пробелы до заказа оборудования.
- Продукт: наименование, состав, аллергены, геометрия, диапазон массы, температура при поступлении и замороженное или свежее состояние.
- Покрытие: схема нанесения предварительной присыпки, кляра и панировки, форма ингредиентов, метод определения количества налипшего покрытия, правила возврата в процесс и допустимый внешний вид.
- Выпуск продукции: годный выпуск за час и смену, определение брака, часы работы, кампания по SKU и целевое время переналадки.
- Жарка: утвержденные параметры продукта, данные о времени пребывания, тепловая реакция, правила обращения с маслом, фильтрация и требования к удалению излишков масла.
- Последующие операции: условия охлаждения, выдержки, внесения приправ, транспортировки и передачи на упаковку.
- Площадка: инженерные коммуникации, вытяжка, дренаж, планировка, доступ, подъемные механизмы и пространство для обслуживания.
- Безопасность пищевой продукции: применимая юрисдикция, исходные данные для анализа опасностей, метод санитарной обработки, переналадка для смены аллергенов и ответственный за проверку эффективности.
- Приёмка: объём FAT/SAT, представительный материал, методы, предельные значения, повторные прогоны, записи и закрытие отклонений.
Отдел закупок может запросить матрицу объёма работ: входит в поставку/предоставляет заказчик/исключено/опционально/испытание. Инженерная служба должна указать точки подключения инженерных коммуникаций и интерфейсы компоновки. Контроль качества должен отвечать за продукт и проверку эффективности. Производство должно отвечать за сценарии штатного состава и графика. Это поможет избежать ситуации, когда обозначение «комплектная линия» скрывает объём работ между машинами.
Когда будете готовы оценить варианты, ознакомьтесь с оборудованием Shengtu для жарки и нанесения покрытия. Перед презентацией общего обзора проекта можно также изучить информацию о компании Shengtu, выпускающей оборудование для нанесения покрытий.
Обсудите проект по жарке и нанесению покрытия
Отправьте сведения о состоянии продукта, целевом выпуске годной продукции, схеме нанесения покрытия, инженерных коммуникациях, требованиях к мойке и аллергенам, а также предлагаемые критерии приёмки. Это поможет нам подготовиться к первому подробному техническому обсуждению.
Откройте форму запроса по проектуЧасто задаваемые вопросы
Краткие ответы охватывают основные вопросы, которые обычно задают проектные команды в начале работы. Здесь приведены рекомендации по планированию, но они не заменяют испытания продукта, план обеспечения безопасности пищевой продукции или инженерную оценку с учётом особенностей предприятия. Ответы помогут определить, какие данные нужно уточнить до того, как поставщик сможет испытать продукт и подобрать линию.
Какое оборудование нужно для промышленной жарки?
Для промышленной линии обычно требуется не только фритюрница. В зависимости от продукта могут понадобиться подготовка и порционирование, предварительное нанесение присыпки, кляра и панировки, контролируемая передача, жарка, фильтрация масла, удаление его излишков, охлаждение, а затем нанесение приправ или упаковка. Точная последовательность зависит от геометрии продукта, влажности поверхности, вида покрытия, целевой производительности, плана санитарной обработки и требований к готовому продукту. Определите эти исходные параметры до выбора отдельных машин.
Как выбрать между периодической и непрерывной фритюрницей?
Выбирайте с учётом рабочего сценария, а не заявленной производительности. Периодическая жарка может подойти для небольших объёмов, частой смены технологических рецептов или продуктов, для которых требуется гибко регулировать время пребывания. Непрерывную жарку обычно рассматривают, когда подача с предыдущих этапов стабильна и важны устойчивый выпуск и одинаковое время пребывания. Сравните выпуск годной продукции, ассортимент SKU, время мойки и переналадки, объём масла, трудозатраты, инженерные коммуникации, а также способность оборудования для нанесения покрытия и последующих этапов поддерживать нужный темп.
Почему панировка отваливается во время жарки?
Потери панировки могут начаться ещё до фритюрницы. К ним приводят влажная или неровная поверхность продукта, недостаток предварительной присыпки, нестабильная вязкость кляра, плохое удаление излишков, повреждённая панировка, резкая передача, перегруженные ленты и подача во фритюрницу, при которой покрытие нарушается до закрепления. Восстановление температуры масла и время пребывания могут усилить дефект. Последовательно проверяйте места передачи продукта; изменение только заданной температуры фритюрницы может скрыть причину на предыдущем этапе.
Сколько стоит оборудование для жарки и нанесения покрытия?
Надёжно назвать одну цену невозможно. Стоимость предложения зависит от продукта, производительности, этапов нанесения покрытия, типа фритюрницы, фильтрации, систем управления, инженерных коммуникаций, гигиенического проектирования и объёма валидации.
Что нужно отправить поставщику оборудования?
Отправьте представительные образцы продуктов и технологические рецепты, укажите исходное состояние и температуру, размеры и распределение массы, часовой выпуск годной продукции, тип покрытия и метод определения его налипания, требования к готовому продукту, план по SKU и переналадкам, инженерные коммуникации, ограничения по площади, требования к санитарной обработке и аллергенам, часы работы, применимые правила и измеримые критерии приёмки. Приложите фотографии, образцы и схему технологического процесса. Укажите обязательные требования, предпочтения и неизвестные параметры, чтобы поставщик мог предложить испытания, а не делать предположения без согласования.
Ссылки и источники
Эти источники определяют технические и нормативные границы данного руководства. Коммерческие источники, использованные в других разделах, отмечены в тексте. В этот список включены только правительственные, академические источники и материалы организаций по стандартизации.
- Университет штата Оклахома, консультационная служба: промышленная жарка во фритюре
- Обзор в рецензируемом научном журнале: поглощение масла при жарке во фритюре
- Исследование в рецензируемом научном журнале: вязкость кляра, количество налипшего покрытия и выход продукции при жарке
- Исследование в рецензируемом научном журнале: гидроколлоидные покрытия и свойства жареных полосок рыбы
- 21 CFR 117.130, анализ опасностей
- 21 CFR 117.135, профилактические меры контроля
- 9 CFR 416.12, разработка стандартных операционных процедур по санитарной обработке
- USDA FSIS, руководство по соблюдению стандартов санитарной обработки
- OSHA, горючая пыль
- EHEDG, каталог руководств по гигиеническому проектированию
- 3-A SSI, каталог стандартов
Подготовлено как руководство по планированию промышленного проекта на основе указанных открытых источников. Итоговые настройки и приёмку определяют испытания продукта, проверка специалистами по безопасности пищевой продукции и применимые местные требования.










