Hubungi Shengtu Bufan Company

Diperbarui September 2026
Peralatan Penggorengan dan Pelapisan adalah sistem proses terpadu yang menyelaraskan kondisi produk, pickup pelapis, pemindahan, beban panas penggorengan, dan penanganan tahap berikutnya. Pelapis tetap dapat hilang di penggorengan meskipun mesin penabur tepung awal bekerja merata. Setelan penggorengan dapat tetap stabil sementara hasil produk layak jual menurun akibat jarak antarproduk, pendinginan, atau ketidakstabilan saat pergantian produk.
Dokumen ini ditujukan bagi tim R&D, produksi, jaminan mutu, keamanan pangan, dan pemeliharaan, serta penanggung jawab proyek dan pengadaan yang merencanakan pembangunan lini industri. Dokumen ini menjelaskan hal-hal yang perlu ditetapkan, diukur, dan dinilai sebelum mempertimbangkan peralatan. Dokumen ini tidak memberikan resep kuliner, setelan keamanan pangan, ataupun kapasitas tertentu.
Konfigurasi mesin, spesifikasi rekayasa khusus, harga, waktu tunggu, dan penawaran tersedia di Halaman Solusi Penggorengan dan Pelapisan Shengtu. Dokumen ini tetap berfokus pada informasi sehingga tidak bersaing dengan halaman solusi tersebut dalam memenuhi kebutuhan yang sama.
Inti utama
Tentukan spesifikasi lini penggorengan dan pelapisan dengan bertolak dari produk jadi. Tetapkan kondisi produk, sistem pelapisan, target hasil produk baik, bahaya, metode sanitasi, dan bukti penerimaan sebelum memilih mesin satu per satu.
Komponen Sistem Penggorengan dan Pelapisan Terpadu
Sistem terpadu dapat mencakup persiapan produk, penaburan tepung awal opsional, pelapisan adonan, pelapisan tepung roti, pemindahan terkendali, penggorengan, filtrasi minyak, penirisan minyak, pendinginan, pemberian bumbu, dan pengemasan. Rute tepat untuk setiap tahap bergantung pada produk, tetapi beban panas dan mutu akhir produk yang dapat diterima akan dipengaruhi oleh ketidakmerataan lapisan, jarak antarproduk, produk patah atau pecah, serta kestabilan selama pemindahan.
Sistem terpadu sebaiknya digambarkan sebagai kondisi operasi, bukan sekadar menyalin katalog. Produk beku yang dibentuk mungkin memerlukan pengondisian permukaan dengan penaburan tepung awal. Bentuk dan kadar air produk dari daging utuh dapat berbeda-beda. Beban pemindahan untuk tepung roti dan adonan yang diaplikasikan dengan tekanan berbeda dari adonan tempura. Pendinginan setelah penggorengan dapat memengaruhi lapisan dan sirkulasi minyak.
Gunakan peta berikut dalam pertemuan pertama dengan pemasok: sebutkan setiap kondisi produk yang masuk. Sebutkan juga variabel yang dapat berubah, bukti pengendaliannya, dan kondisi tahap berikutnya yang terdampak. Jika suatu tahap tidak termasuk dalam resep, tulis “tidak digunakan” alih-alih membiarkan fungsinya kosong.
| Tahap | Kondisi yang ditetapkan | Bukti yang dikumpulkan | Risiko tahap berikutnya |
|---|---|---|---|
| 1. Produk masuk | Geometri, massa, suhu, kondisi beku/segar | Distribusi sampel, bukan satu nilai rata-rata | Pelapisan tidak merata dan waktu tinggal |
| 2. Pengondisian permukaan | Air bebas, bunga es, daya lekat, dan kekasaran | Pemeriksaan permukaan terjadwal di awal lini | Daya lekat tepung awal buruk atau menggumpal |
| 3. Penaburan tepung awal | Cakupan, resirkulasi, dan pembuangan kelebihan bahan | Sampel pickup serta pemeriksaan area yang tidak tertutup | Pelepasan adonan dan partikel halus lepas |
| 4. Adonan | Resep, suhu, metode pengukuran viskositas, dan penambahan bahan | Catatan viskositas/suhu terjadwal | Ekor adonan, jembatan adonan, dan tepung roti tidak merata |
| 5. Pelapisan tepung roti | Ukuran remah, kondisi, tekanan, dan daur ulang | Tren pickup dan penurunan mutu remah | Bagian tanpa lapisan atau tepung roti lepas berlebihan |
| 6. Pemindahan dan pengendapan lapisan | Tinggi jatuh, getaran, jarak antarproduk, dan jeda | Pengamatan gerak lambat dan hitungan produk di konveyor | Lapisan hilang sebelum produk masuk penggorengan |
| 7. Produk masuk penggorengan | Gangguan saat masuk, perendaman, dan pola pemuatan | Video saat masuk dan catatan pemulihan suhu | Lapisan terlepas, bekas kontak, dan perilaku produk mengapung |
| 8. Zona tengah penggorengan | Waktu tinggal, beban panas, aliran minyak, dan partikel halus | Distribusi waktu, suhu zona, dan pemeriksaan minyak | Pergeseran warna dan kematangan tidak merata |
| 9. Pengeluaran/penirisan minyak | Waktu penirisan, getaran/aliran udara, dan penanganan | Sampel minyak permukaan dan produk patah atau pecah | Minyak tampak berlebihan atau kerak rapuh |
| 10. Pendinginan/penahanan sementara | Waktu, aliran udara, kedalaman hamparan, dan kondensasi | Suhu produk dan tren cacat | Tekstur melunak, minyak berpindah, dan produk rusak |
| 11. Serah terima ke pengemasan | Ketinggian jatuh, penumpukan, pemberian bumbu, dan kondisi produk saat dikemas | Cacat pada kemasan jadi dan neraca massa | Kehilangan yang disalahkan pada mesin yang keliru |
Serah terima tanggung jawab: R&D menetapkan kondisi produk dan lapisan; produksi bertanggung jawab atas rentang operasi; QA menetapkan bukti pelepasan; tim rekayasa memastikan utilitas, akses, dan pelindung; pengadaan menjaga agar cakupan penawaran selaras dengan dasar yang disepakati bersama.
Catatan cakupan: istilah pencarian serupa dapat merujuk pada proses yang berbeda
Pelapisan pangan mencakup lebih banyak hal daripada pelapisan dan penggorengan, serta dapat mencakup penambahan perisa atau bumbu setelah pemasakan. Untuk makanan ringan, pemberian bumbu setelah penggorengan dapat menggunakan drum putar atau teknologi pelapisan elektrostatik; proses tersebut berada di luar cakupan pelapisan sebelum penggorengan dalam panduan ini. Lini sereal dan makanan ringan untuk keripik, pelet, berondong jagung, atau pretzel dapat mengaplikasikan campuran bubuk kering, pati, rempah, premiks vitamin, atau perisa lain setelah tahap pemasakan. Drum, pengumpan getar, atau semprotan cairan dapat menyebarkan bahan-bahan tersebut. Kategori pemberian bumbu dan pelapisan yang lebih luas ini juga mencakup jenis pangan lain, termasuk sebagian pakan hewan peliharaan, dan dapat menyemprotkan cairan ke potongan hasil ekstrusi. Peralatan pemberian bumbu setelah pemasakan memiliki fungsi berbeda dari peralatan adonan atau tepung roti yang dipasang sebelum penggorengan.
Produk daging atau sayuran goreng memerlukan lapisan merata yang menghasilkan tekstur renyah dan tampilan menggugah selera, serta tetap konsisten sepanjang proses. Spesifikasi ini menetapkan mutu produk, tetapi tidak menentukan mesin pelapis atau proses yang harus digunakan. Bukti dari uji coba pelapisan sebaiknya mencakup kehilangan bahan, pickup, cakupan, dan hasil produk jadi untuk jenis pangan yang relevan.
Demikian pula, istilah “konfigurasi serba ada” menyamarkan titik antarmuka yang penting. Mixer, konveyor sekrup, perangkat penanganan bahan, layar sentuh, paket otomasi, atau fitur pencucian dapat menjadi bagian dari lini terpadu, tetapi peralatan dan perilaku pelapisan harus diperiksa pada setiap titik serah terima lini. Penumpukan bahan, keandalan, dan akses untuk pembersihan dapat berbeda-beda di antara produk dan lini pengolahan.
Gunakan istilah berkualitas tinggi, seragam, dan peningkatan hanya setelah hasil yang terukur ditetapkan. Pengolah pangan perlu mengaitkan sistem pelapisan yang dipasok dengan produk mereka serta kewajiban industri pangan dan standar industri yang relevan; jangan berasumsi bahwa semua aplikasi pangan berlapis memiliki konfigurasi yang sama.
Catatan bukti: Ingredion menyediakan tepung awal, adonan, dan tepung roti sebagai sistem terpadu, sementara sebuah tinjauan sejawat menguraikan pengaruh penggorengan dan pendinginan terhadap pergerakan minyak. Keduanya menjelaskan pentingnya mengikuti produk di seluruh rangkaian, alih-alih menilai satu mesin secara terpisah. Ingredion; Tinjauan sejawat.
Tetapkan Produk dan Target Hasil Produk Baik Terlebih Dahulu
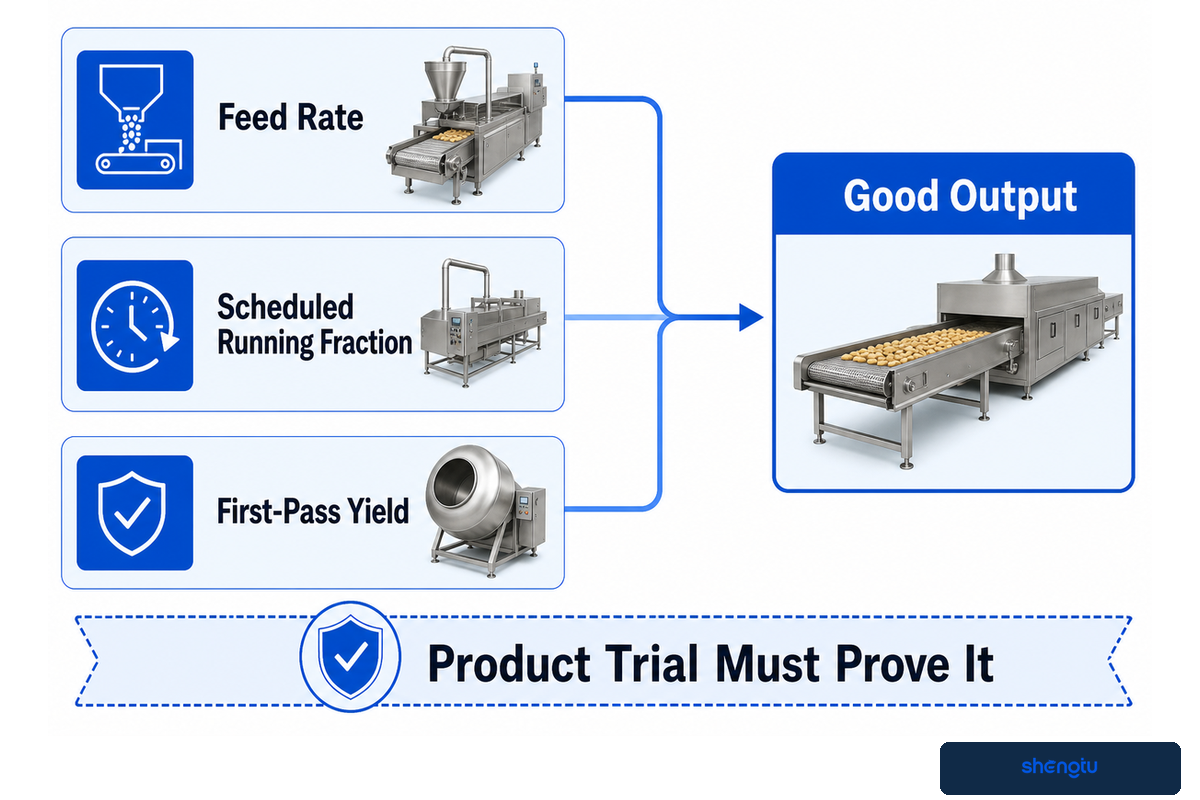
Mulailah dari produk, kondisi akhir yang diinginkan, dan hasil produk yang layak jual. Catat geometri dan distribusi massa. Tunjukkan suhu masuk dan keluar. Catat kondisi permukaan, jenis pelapisan, tekstur akhir, campuran SKU, definisi produk yang ditolak, dan jadwal operasi. Kemudian nilai bahaya dan peraturan yang berlaku. Mengandalkan laju umpan nominal tertentu tidak menjelaskan beban proses atau hasil yang diterima.
Persamaan perencanaan yang berguna adalah hasil produk baik = laju umpan × proporsi waktu operasi terjadwal × hasil lolos pada pemeriksaan pertama. Persamaan ini tidak boleh dianggap sebagai jaminan kinerja pemasok. Jika lini menerima umpan 1.000 kg/h selama giliran kerja 8 jam, menjalankan produk selama 85% dari waktu terjadwal, dan meloloskan 94% produk pada pemeriksaan pertama, hasil perencanaannya adalah 6.392 kg per giliran kerja. Perhitungan ini memperjelas asumsi; uji coba produk harus membuktikannya.
Jangan menggunakan angka 85% atau 94% begitu saja. Tetapkan nilainya berdasarkan data startup terencana, pergantian resep, sanitasi, inspeksi, penghentian tak terencana, dan produk yang ditolak. Oklahoma State University Extension melaporkan tingkat pemanfaatan praktis penggorengan industri pada kisaran 80–90% karena startup, penghentian, pergantian produk, dan kerusakan menghabiskan waktu. Kisaran ini memberi konteks untuk merencanakan pemanfaatan, tetapi tidak boleh ditafsirkan sebagai kapasitas.
Contoh ringkasan ilustratif, bukan rekomendasi: tim dapat mendeskripsikan porsi beku 80 g berukuran 120 × 40 × 15 mm, masuk pada suhu -18 °C, dengan remah berukuran maksimum 12 mm, target output produk baik 1.000 kg/h, jendela produksi 8 jam, dan pergantian produk karena alergen selama 45 menit. Ringkasan yang sama dapat mengalokasikan 60 min untuk startup, menyediakan pemeriksaan setup selama 15 min, mensyaratkan tiga uji coba masing-masing 20 min, mencatat neraca massa coating sebesar 5 kg, menahan sampel acuan 2 kg, serta membandingkan produk setelah pendinginan selama 10 min dan 30 menit. Nilai-nilai ini memperjelas interpretasi pemasok; proyek sebenarnya harus mengganti setiap nilai tersebut.
Sebelum memilih peralatan, penanggung jawab keamanan pangan harus menentukan peraturan yang berlaku untuk produk dan pabrik. Untuk fasilitas di A.S. yang termasuk dalam cakupan, 21 CFR 117.130 mewajibkan analisis bahaya tertulis dan menetapkan faktor yang perlu dipertimbangkan, seperti desain peralatan, proses, pengemasan/penyimpanan, penggunaan yang dimaksudkan, dan sanitasi. Produk lain dan yurisdiksi lain dapat memiliki persyaratan berbeda.
Lima pertanyaan yang harus dijawab sebelum meminta penawaran
- Bagaimana distribusi produk yang masuk ke lini, termasuk potongan terburuk yang masih mungkin terjadi?
- Ukuran pelapisan dan mutu produk jadi apa yang menentukan unit layak diterima?
- Berapa hasil produk baik yang dibutuhkan per jam dan per giliran kerja?
- Bahaya, alergen, kebutuhan sanitasi, dan peraturan setempat apa yang berlaku?
- Uji coba produk dan catatan apa yang akan membuktikan penerimaan?
Catatan bukti: OSU membedakan laju produksi, waktu penggorengan, pemuatan, dan pemanfaatan praktis dalam perencanaan penggorengan industri. Peraturan analisis bahaya A.S. secara terpisah mewajibkan fasilitas yang tercakup untuk mempertimbangkan faktor peralatan dan proses sebelum memilih pengendalian. Artinya, dasar produk dan dasar keamanan pangan merupakan masukan yang berjalan bersamaan, bukan tahapan berurutan atau pertimbangan belakangan. OSU Extension; eCFR.
Pilih Urutan Pelapisan Berdasarkan Fungsinya
Pilih tepung awal, adonan, tepung roti, dan bumbu berdasarkan fungsi tiap lapisan. Tepung awal dapat meningkatkan daya lekat dan mengondisikan permukaan. Adonan membawa bahan padat dan membentuk bidang lekat berikutnya. Tepung roti membentuk lapisan luar. Pemberian bumbu setelah penggorengan merupakan fungsi yang terpisah. Itu bukan istilah lain untuk pelapisan tepung roti.
Produk dapat menggunakan semua tahap, beberapa tahap, atau beberapa kali pelapisan. Mulailah dari rasa dan tampilan produk jadi, lalu tetapkan fungsi setiap lapisan. Jika satu-satunya tujuan adalah “menambah pelapis”, tim dapat menambah massa sekaligus memperburuk ekor adonan, gumpalan, remah lepas, kontaminasi minyak, atau kerusakan produk.
Kendalikan adonan dengan menetapkan resep, metode pencampuran, suhu, metode pengukuran viskositas, aturan penambahan bahan, dan batas umur adonan. Angka viskositas tanpa keterangan spindel, cangkir, suhu, atau waktu tidak dapat dibandingkan begitu saja. Kendalikan pelapisan tepung roti melalui distribusi ukuran partikel, aturan penggunaan bahan baru dan bahan resirkulasi, tekanan, setelan hamparan atas, serta kondisi saat partikel halus dibuang.
Tepung awal juga memerlukan pemeriksaan tersendiri. Tepung awal dapat meningkatkan daya lekat adonan, tetapi bahan lepas yang berlebihan dapat menjadi masalah pada tahap pengolahan berikutnya. Panduan proses Heat and Control mengaitkan hasil pelapisan dengan kekeringan dan kekasaran permukaan produk, homogenitas adonan, viskositas, suhu, filtrasi, dan pemilihan sabuk. Ini adalah pengamatan pemasok; pertimbangkan faktor-faktor tersebut sebagai beberapa variabel yang dapat memengaruhi proses, bukan sebagai aturan.
Untuk rincian lebih lanjut pada tingkat komponen, baca artikel terpisah Shengtu tentang mesin pelapis adonan dan tepung roti. Artikel ini tetap membahas tingkat sistem dan berfokus pada serah terima kinerja dalam sistem.
Catatan bukti: Pemasok bahan dan peralatan sama-sama menjelaskan bahwa pelapisan terdiri atas serangkaian tahap yang bergantung pada produk, sehingga hasilnya pun bergantung pada produk. Materi mereka mendukung peta proses, tetapi formulasi atau penempatan mesin yang disarankan pemasok tetap perlu diuji coba dengan kondisi aktual pembeli. Ingredion; Heat and Control.
Kendalikan Pickup Pelapis Sepanjang Serah Terima ke Penggorengan
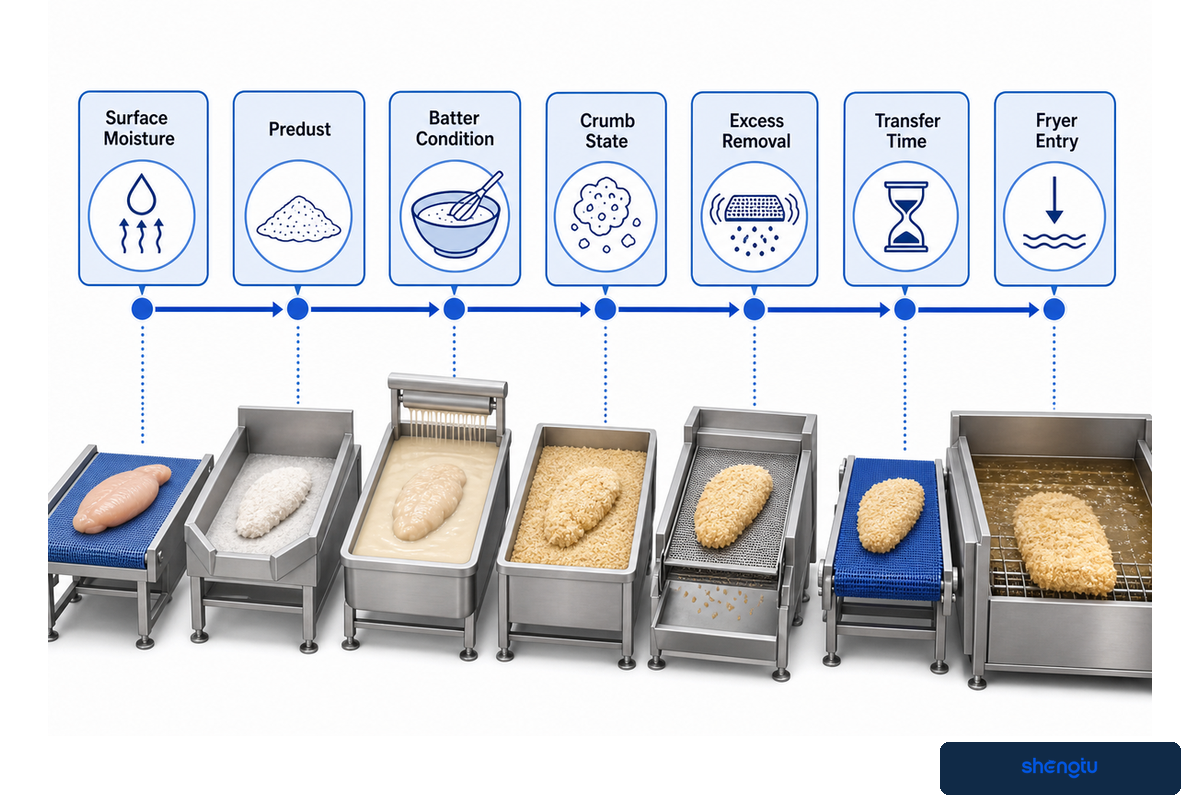
Pickup dikendalikan di seluruh proses serah terima, bukan dengan satu kenop. Kadar air permukaan, tepung awal, kondisi adonan, kondisi remah, pembuangan kelebihan bahan, waktu pemindahan, tinggi jatuh, getaran sabuk, jarak antarproduk, dan masuknya produk ke penggorengan saling berinteraksi. Nilai rata-rata pickup yang stabil dapat menyamarkan bagian tanpa lapisan, ekor adonan, atau distribusi yang lebar dan gagal setelah penggorengan.
Tetapkan metode pengambilan sampel dan analisis distribusinya. Bedakan pertambahan massa total dari pelapis berguna yang tertahan. Sampel yang bertambah berat karena gumpalan tidak setara dengan sampel berlapis merata. Ikuti produk sebelum dan sesudah setiap tahap pelapisan yang dipilih, setelah penggorengan, dan setelah pendinginan untuk mengidentifikasi titik kehilangan.
Hasil formulasi tidak otomatis berlaku untuk produk lain. Dalam sebuah studi kubus ikan, formulasi yang diuji meningkatkan viskositas adonan sebesar 74,9%, pickup sebesar 26,1%, dan hasil penggorengan sebesar 8,1% dibandingkan kontrolnya. Nilai-nilai tersebut berlaku untuk bahan, produk, dan metode dalam studi itu. Dalam studi terpisah tentang potongan ikan, tiga nilai pickup yang dilaporkan adalah 9,16%, 8,53%, dan 7,68%, tetapi hasil pengurangan lemak terbaik tidak serta-merta mengikuti pickup maksimum.
Persoalannya bukan menyalin persentase tersebut. Viskositas, pickup, hasil, dan penyerapan minyak harus diperlakukan sebagai respons yang terpisah. Pickup yang lebih tinggi dapat menguntungkan, netral, atau merugikan, bergantung pada cakupan, daya lekat, tekstur, beban penggorengan, dan jumlah pelapis yang tertahan pada produk akhir.
| Sinyal yang diamati | Kehilangan bahan | Kehilangan waktu | Kaitan mutu/energi | Bukti awal |
|---|---|---|---|---|
| Bagian tanpa lapisan sebelum penggorengan | Pelapis tak terpakai dan produk yang ditolak | Pengerjaan ulang dan penyesuaian | Kondisi permukaan atau cakupan | Sampel masuk berdasarkan posisi sabuk |
| Tepung roti di atas sabuk pemindah | Pelapis yang tertahan berkurang | Frekuensi penghentian untuk pembersihan meningkat | Kerusakan akibat jatuh/getaran | Neraca massa sepanjang pemindahan |
| Gumpalan dalam resirkulasi | Adonan/remah yang dibuang | Penundaan pengayakan dan pengisian ulang | Kadar air dan kondisi bahan daur ulang | Massa tertahan pada ayakan dalam waktu tertentu |
| Lapisan terlepas saat masuk penggorengan | Pelapis berubah menjadi partikel halus | Beban filtrasi | Aliran masuk dan pengendapan lapisan | Video saat masuk ditambah tren partikel halus |
| Keterlambatan pemulihan suhu | Lebih banyak produk yang ditolak/pengerjaan ulang | Penurunan laju produksi | Kadar air dan beban panas | Catatan suhu yang diselaraskan dengan beban |
| Partikel gelap dalam minyak | Kehilangan minyak dan produk | Penghentian untuk filtrasi/pembersihan | Pembentukan dan waktu tinggal partikel halus | Beban partikel per jam operasi |
| Pergeseran warna sepanjang giliran kerja | Produk di luar spesifikasi | Penyortiran dan penahanan sementara | Pergeseran mutu minyak/produk/termal | Pemeriksaan warna dan minyak dari waktu ke waktu |
| Minyak permukaan berlebih | Minyak terbawa bersama produk | Waktu penirisan/pendinginan lebih lama | Kerak, pendinginan, dan penirisan minyak | Sampel panas dibandingkan sampel dingin |
| Produk patah atau pecah setelah pendinginan | Kehilangan produk jadi | Pengemasan ulang dan pembersihan | Kekuatan kerak dan penanganan | Cacat saat pengeluaran dan pengemasan |
| Pergantian produk untuk alergen yang lama | Pembilasan dan bahan yang ditahan sementara | Jendela produksi hilang | Kebutuhan akses dan verifikasi | Catatan waktu pembersihan dan verifikasi |
Catatan bukti: Dua artikel sejawat memberikan bukti bahwa formulasi adonan dapat mengubah viskositas, pickup, hasil, dan perilaku lemak, tetapi angkanya spesifik untuk produk tertentu. Artikel tersebut mendukung pengukuran respons yang saling terkait selama uji coba, bukan penerbitan rentang pickup yang berlaku universal. Studi kubus ikan; studi potongan ikan.
Pilih Penggorengan Batch atau Kontinu Berdasarkan Kondisi Operasi
Penggorengan batch dan kontinu cocok untuk kondisi operasi yang berbeda; bandingkan berdasarkan hasil produk baik yang berkelanjutan, pola SKU, pengendalian waktu tinggal, kesinambungan pasokan dari tahap sebelumnya, volume minyak, tenaga kerja, luas lantai, pembersihan, dan pergantian produk. Tidak ada yang selalu lebih unggul. Pertanyaan yang tepat adalah mana yang dapat menghasilkan produk yang disetujui secara konsisten dalam jadwal produksi sebenarnya.
| Aspek keputusan | Kondisi batch untuk diuji | Kondisi kontinu untuk diuji | Bukti |
|---|---|---|---|
| Pola produksi | Lot terpisah dan jeda | Pasokan stabil dari tahap sebelumnya | Jadwal giliran kerja berdasarkan SKU |
| Waktu tinggal | Pengatur waktu lot dan tindakan operator | Distribusi waktu/konveyor yang diukur | Studi pergerakan produk |
| Beban panas | Pemulihan setelah setiap muatan | Respons terhadap beban berkelanjutan | Catatan suhu saat ada produk |
| Frekuensi SKU | Pergantian fleksibel dalam lot kecil | Produksi kampanye | Matriks pergantian tahunan |
| Kesinambungan pelapisan | Penumpukan antar-lot | Pemuatan sabuk yang sesuai | Variasi laju dari tahap sebelumnya |
| Tenaga kerja | Pekerjaan pemuatan/pengeluaran | Pemantauan dan intervensi | Pengamatan tugas per giliran kerja |
| Persediaan minyak | Volume kerja berbasis lot | Volume sistem dan sirkulasi | Neraca massa minyak |
| Pembersihan | Akses ke bejana terbuka | Akses ke konveyor, jalur balik, dan filter | Uji coba waktu pembersihan |
| Lantai/tata letak | Area kerja di sekitar batch | Lini panjang dan zona servis | Tata letak berskala dengan akses |
| Penerimaan | Lot yang dapat diulang hasilnya | Operasi stabil beserta transisi | Protokol produk yang disepakati |
Kecepatan konveyor bukan bukti waktu tinggal. Produk dapat mengapung, bertumpuk, masuk tidak merata, atau menempuh jalur berbeda. Ukur pergerakan dan distribusi waktu produk yang sebenarnya pada beban terencana. Demikian pula, waktu batch hanya berguna jika massa muatan, kondisi produk, respons minyak, dan waktu pengeluaran terkendali.
Catatan bukti: OSU menentukan luas permukaan pemasakan penggorengan berdasarkan laju produksi, waktu penggorengan, dan pemuatan produk. Perhitungan tersebut menunjukkan mengapa kapasitas merupakan kondisi operasi yang saling terkait. Pembahasan pemanfaatan praktisnya juga mendukung perbandingan hasil produk baik terjadwal, alih-alih berasumsi setiap jam giliran kerja produktif. OSU Extension.
Kelola Beban Panas, Pergantian Minyak, Filtrasi, dan Partikel Halus
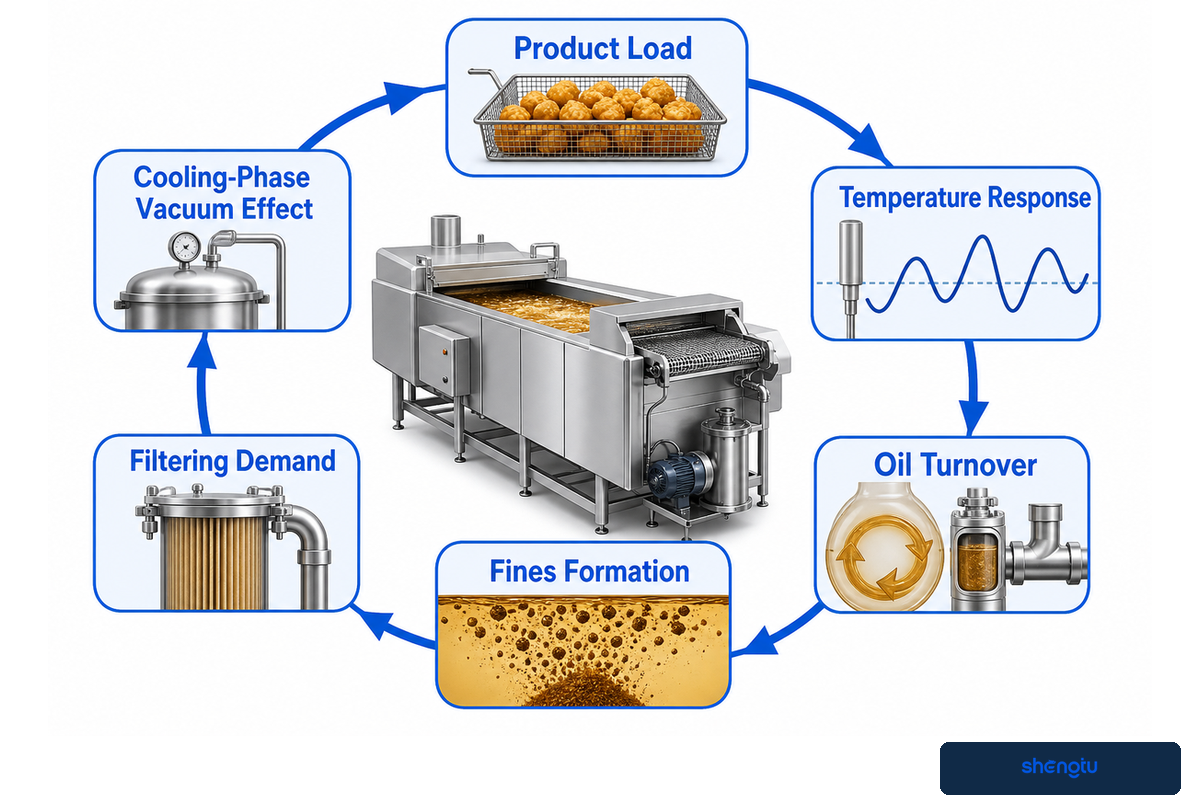
Pengelolaan minyak dimulai saat produk dimasukkan dan kadar air dihilangkan. Pelajari profil respons suhu, tingkat minyak, pergantian minyak, rasio pangan/minyak, pembentukan partikel halus, kebutuhan filtrasi, dan jadwal operasi. Setelan suhu/waktu penggorengan yang tetap atau kebijakan penggantian berdasarkan kalender tidak menunjukkan apakah minyak dan produk tetap berada dalam rentang tervalidasi pada proses dan batas mutu pabrik.
OSU memberikan konteks pergantian minyak industri tipikal sebesar 5–10 jam dan mencatat bahwa startup serta penghentian penggorengan sebenarnya dapat lebih merusak minyak dan produk daripada operasi stabil. Sumber yang sama membahas perbedaan suhu memanjang sebesar 12–18°F dalam operasi umum. Acuan tersebut bukan batas tetap untuk penggorengan, resep, atau penggunaan dalam rencana keamanan pangan.
Panduan ini juga memberikan contoh fluktuasi spesifik peralatan: 10–15°F untuk pemanasan gas langsung, 7–10°F untuk pemanasan fluida termal, dan sekitar ±2°F untuk pemanasan tidak langsung. Angka-angka itu menggambarkan perbandingan dalam sumber, bukan rentang penerimaan. Tanyakan kepada pemasok sistem pemanasan, beban produk, posisi sensor, dan respons kendali yang digunakan untuk menghasilkan catatan tersebut.
Filtrasi harus didasarkan pada ukuran, jumlah, kekerasan, kepadatan, dan daya apung aktual partikel yang dihasilkan. Filter yang menangkap partikel besar yang menggumpal atau rapuh mungkin tidak mengendalikan partikel terbakar yang lebih kecil. Aliran samping kontinu dapat meningkatkan pengendalian tanpa memproses seluruh volume minyak sekaligus; OSU menjelaskan sistem yang menyaring sekitar 5% minyak secara inline. Tentukan kapasitas sirkulasi dan pembuangan aktual filter yang disediakan.
Catat penambahan dan pengeluaran minyak, massa produk, filtrasi, jam operasi, penyimpangan suhu, dan ukuran mutu minyak yang ditetapkan. Hubungkan setiap catatan dengan warna, rasa, aroma, minyak permukaan, dan partikel halus pada produk. Tujuannya bukan mencapai satu angka “umur minyak”, melainkan mengenali pergeseran lebih awal agar produk dan proses dapat lebih terlindungi.
Sebuah publikasi sejawat juga menjelaskan efek vakum pada fase pendinginan: saat uap mengembun setelah penggorengan, minyak dapat tertarik masuk ke pori-pori. Karena itu, tampilan produk saat panas keluar, hasil penirisan minyak, dan hasil setelah produk dingin perlu dibandingkan sebelum seluruh penyerapan minyak dikaitkan dengan suhu penggorengan.
Catatan bukti: OSU memberikan konteks pergantian minyak, suhu, dan filtrasi industri; publikasi sejawat menjelaskan mekanisme pada produk yang memengaruhi penyerapan minyak, termasuk saat pendinginan. Bukti gabungan ini mendukung pemantauan tren produk dan minyak, bukan penyalinan interval penggantian. OSU Extension; artikel tinjauan.
Seimbangkan Seluruh Lini dengan Peta Empat Jenis Kehilangan
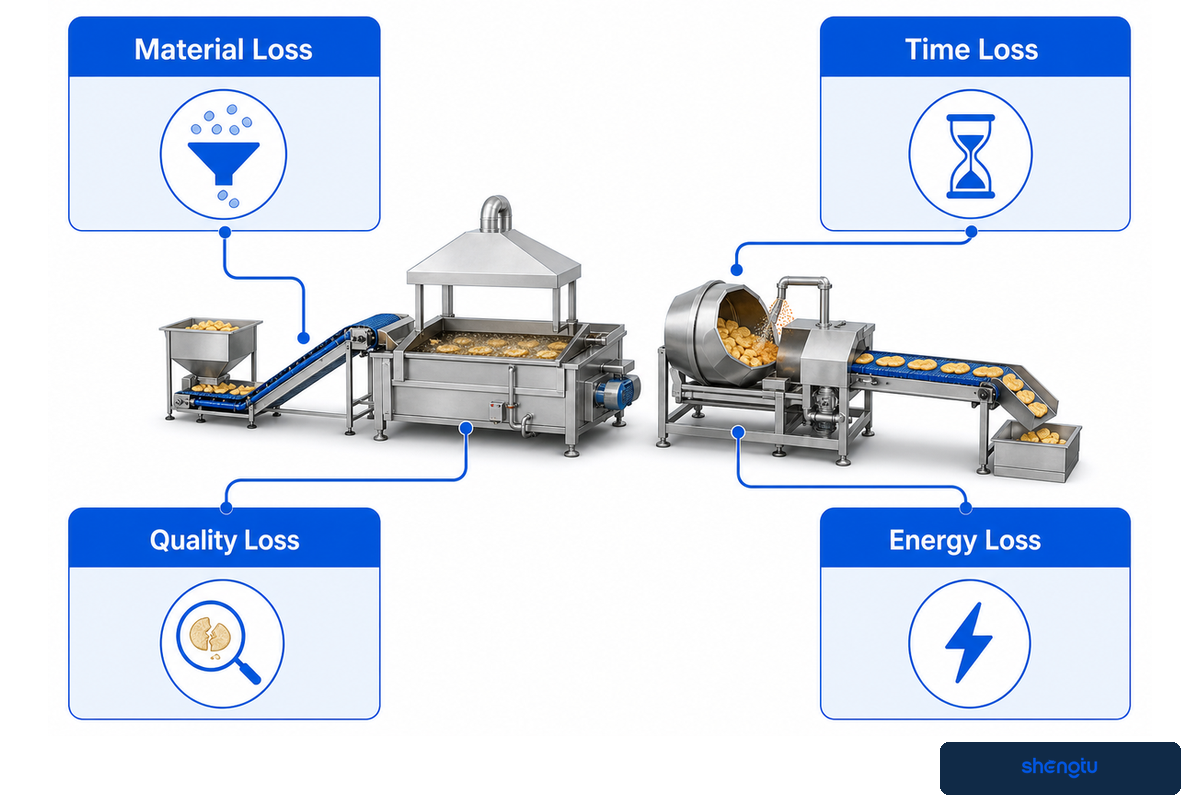
Keseimbangan lini berarti setiap tahap dapat mempertahankan aliran produk yang memenuhi kriteria penerimaan dengan laju yang sama, meski terjadi variasi normal, pergantian produk, dan pembersihan. Titik hambat bisa berada pada penyiapan adonan pelapis, pengondisian remah, pengaturan jarak transfer, pemulihan suhu penggoreng, filtrasi, penirisan minyak, pendinginan, atau pengemasan. Kecepatan konveyor tercepat yang disetel pada kecepatan nominalnya tidak mencerminkan output layak jual per jam.
Gunakan empat kelompok kehilangan: material, waktu, mutu, dan energi. Setiap kelompok mencakup berbagai kegiatan produksi. Kehilangan material dapat terjadi karena pelapis tertinggal pada sabuk, remah halus masuk ke minyak, atau produk dibuang saat pergantian produk. Kehilangan waktu dapat terjadi karena penahanan sementara atau penghentian, maupun karena pembersihan atau pemanasan awal mesin. Kehilangan mutu dapat terjadi akibat bagian yang tidak terlapisi, perubahan warna, kurang matang, terlalu matang, atau produk patah maupun pecah. Kehilangan energi terjadi saat peralatan yang tidak beroperasi dibiarkan menyala tanpa pengawasan, pemulihan suhu buruk, atau jadwal tidak selaras sehingga waktu operasi menjadi lebih lama.
Tim produksi sebaiknya mencatat laju operasi setiap segmen lini dan alasan setiap penghentian. Tim QA sebaiknya mencatat alasan setiap penahanan sementara atau produk yang ditolak di lokasi pertama kali masalah terjadi. Tim pemeliharaan sebaiknya mencatat setiap kerusakan dan tindakan perbaikan. Dengan begitu, tim keuangan atau manajemen proyek dapat menghitung biaya kehilangan aktual, alih-alih menyamarkannya dalam persentase efisiensi keseluruhan.
Contoh: bagian pelapisan memasok 1.200 kg/h, tetapi penggoreng hanya mampu mempertahankan 1.000 kg/h pada beban kadar air aktual. Penumpukan produk memaksa perubahan jarak, adonan pelapis menghangat selama jeda, kondisi remah berubah, lalu sisi pengemasan mendapati warna produk yang tidak seragam. Meningkatkan kecepatan mesin pelapis justru membuat sistem kurang stabil. Tujuannya adalah memperoleh output produk baik tertinggi yang dapat diulang secara konsisten dari seluruh rangkaian.
Sebagai contoh lain rute produk dan proses yang dapat diubah menjadi masukan proyek terukur, Panduan Perencanaan Lini Saus dari Shengtu menerapkan prinsip yang sama, yaitu “mulai dari produk jadi lalu telusuri ke hulu”, dalam konteks pengolahan pangan yang berbeda.
Telusuri Cacat di Antarbatas Peralatan
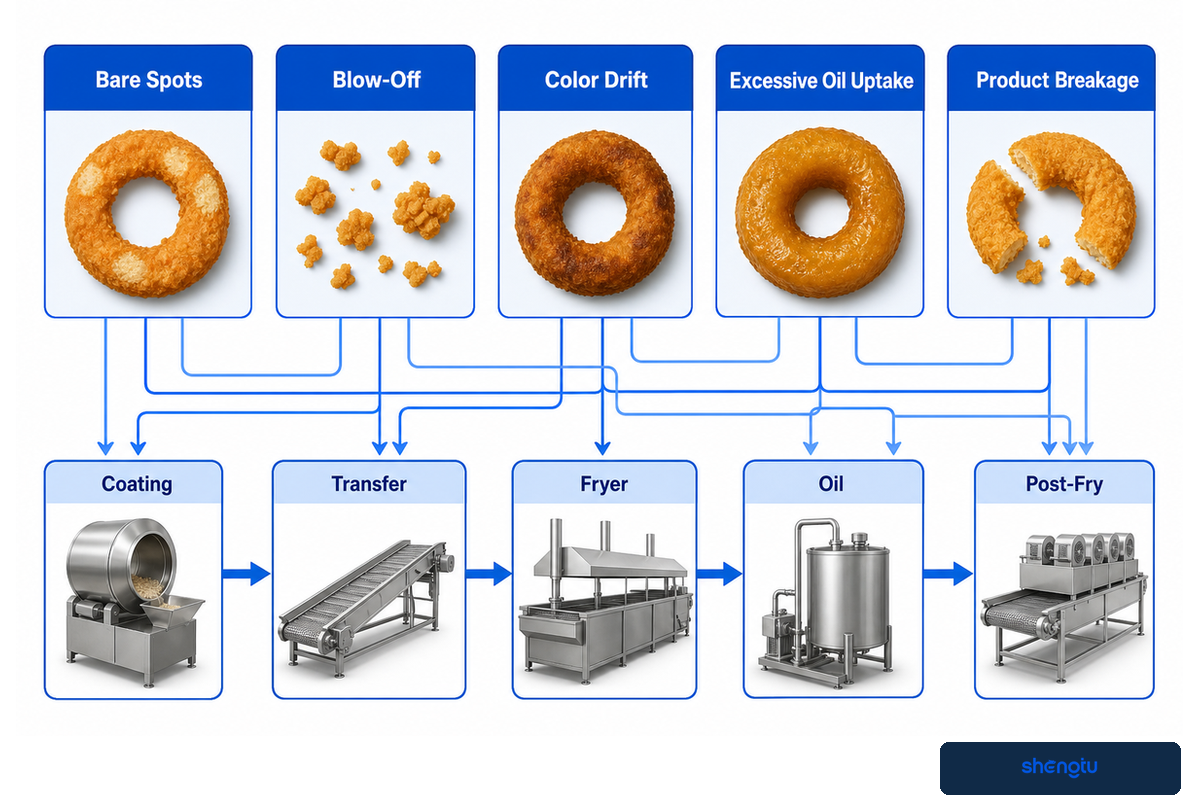
Mulailah diagnosis di titik pertama saat cacat dapat diukur, lalu telusuri satu per satu ke tahap sebelum dan sesudahnya. Pisahkan pelapisan produk, transfer, penggoreng, minyak, dan tahap setelah penggorengan sebagai kelompok bukti yang berbeda. Cacat dapat menghilang setelah beberapa setelan diubah sekaligus, sehingga penyebabnya tidak dapat dikenali dan konsistensi hasilnya tidak dapat dipastikan.
Untuk bagian yang tidak terlapisi, periksa produk pada tahap pelapisan awal dengan tepung, adonan basah, pelapisan remah, dan tepat sebelum masuk ke penggoreng. Untuk pelapis yang terlepas, nilai seluruh aspek transfer, seperti tingkat guncangan, waktu, dan aliran, serta pembentukan awal lapisan kerak. Untuk perubahan warna, pertimbangkan beban produk, waktu tinggal, respons zona, kondisi minyak, dan keberadaan remah halus, lalu periksa waktu pengambilan sampel.
Penyederhanaan berlebihan atas masalah penyerapan minyak yang tinggi dapat membuat sistem sulit dikelola. Kadar air, pendinginan, struktur mikro kerak, geometri, waktu penggorengan, suhu, dan mutu minyak merupakan faktor utama yang berkontribusi. Tim yang mengubah suhu penggorengan juga dapat berdampak besar pada warna dan tingkat kematangan, sementara penyebab utamanya tetap tidak berubah.
Ahli teknologi pangan dan penanggung jawab keselamatan proses di lokasi harus menyetujui perubahan resep atau perubahan yang berdampak kritis pada keselamatan. Metode mengubah satu variabel pada satu waktu hanya tepat ketika sistem sudah mencapai kondisi stabil. Pertahankan lot produksi, resep pelapis, titik pengambilan sampel, dan metode pengukuran yang sama. Ubah hanya satu faktor dalam batas yang ditentukan, amati responsnya, lalu ulangi. Metode ini untuk diagnosis, bukan validasi.
Lima langkah penelusuran cacat
1) Tetapkan jenis cacat dan titik pengambilan sampel. 2) Temukan titik terakhir saat produk masih memenuhi kriteria. 3) Pertahankan variabel lain yang tidak terkait agar tetap konstan. 4) Uji satu mekanisme yang masuk akal dengan satu perubahan terbatas. 5) Lakukan pengujian pada kondisi beban normal dan catat orang yang menyetujui hasilnya.
Catatan bukti: Tinjauan tentang penyerapan minyak mengidentifikasi beberapa mekanisme yang saling berinteraksi, bukan satu penyebab yang berlaku untuk semua kasus. Petunjuk pemasok menempatkan variabel daya lekat sebelum dan selama pelapisan. Urutan diagnosis di atas merupakan metode editorial untuk menata bukti; metode ini bukan pengganti proses tervalidasi atau keputusan pengendalian bahaya. Tinjauan yang ditelaah sejawat.
Rancang Sanitasi, Pengendalian Alergen, dan Pergantian Produk
Desain higienis membantu pabrik menjalankan program pembersihan, tetapi fitur peralatan tidak menggantikan program tersebut. Tinjau akses, kemampuan mengalirkan cairan hingga tuntas, titik perangkap produk, pelepasan sabuk, pemulihan remah, penanganan minyak, batas pembersihan kering dan basah, kompatibilitas bahan kimia, titik inspeksi, pergantian produk untuk pengendalian alergen, dan verifikasi sesuai jenis produk serta cakupan peraturan yang berlaku di lokasi.
Tidak semua lini penggorengan dan pelapisan menggunakan sistem pembersihan di tempat. Konveyor terbuka, hamparan remah, sirkuit adonan basah, bagian dalam penggoreng, dan peralatan filtrasi mungkin memerlukan pendekatan lain. Mintalah pemasok menjelaskan akses yang aman serta prosedur pembongkaran, pembersihan residu atau kotoran yang menempel, pembersihan, pembilasan jika diperlukan, pemasangan kembali, dan inspeksi sebelum operasi.
“SOP Sanitasi harus menetapkan frekuensinya.”
Aturan ini juga merujuk pada karyawan yang bertanggung jawab dan pencatatan. Aturan ini menjadi pengingat efektif agar klaim “mudah dibersihkan” tidak diterima sebagai satu-satunya bukti sanitasi. Ringkasan proyek sebaiknya mencantumkan bukan hanya petugas kebersihan, tetapi juga waktu yang dialokasikan untuk pembersihan, alergen atau residu paling sulit dibersihkan, komponen yang dibuka, dan cara verifikasi pembersihan.
Untuk fasilitas di AS yang tercakup, 21 CFR 117.135 mengakui pengendalian proses, alergen pangan, dan sanitasi sebagai kemungkinan pengendalian pencegahan. Analisis bahaya di lokasi akan menentukan pengendalian yang diwajibkan. Kebersihan visual saja mungkin tidak membuktikan bahwa pergantian produk untuk pengendalian alergen telah berhasil.
Penanganan pelapis awal kering atau remah juga memerlukan pemeriksaan risiko debu sesuai kondisinya. OSHA menyebutkan bahwa material mudah terbakar yang terurai sangat halus dapat menimbulkan bahaya kebakaran kilat atau ledakan jika tersuspensi di udara dalam kondisi yang tepat. Ini tidak berarti setiap lini pelapisan memiliki bahaya tersebut. Artinya, bubuk yang digunakan, pembentukan debu, pengumpulan debu, sumber penyalaan, dan kondisi bangunan perlu dinilai oleh pihak yang kompeten.
EHEDG dan 3-A SSI menerbitkan sumber daya desain higienis, tetapi entri katalog atau klaim desain tidak membuktikan bahwa lini tertentu memenuhi seluruh persyaratan lokasi atau yurisdiksi. Tanyakan standar, edisi, komponen, dan cakupan yang dimaksud dalam pernyataan pemasok. Panduan peralatan sterilisasi Shengtu menjelaskan mengapa peralatan dan proses keamanan pangan yang tervalidasi harus tetap dibedakan.
Catatan bukti: USDA FSIS menjelaskan persyaratan kinerja sanitasi serta mengakui adanya perbedaan lingkungan di tiap fasilitas. eCFR menambahkan kewajiban tertulis terkait sanitasi dan pengendalian bahaya untuk operasi di AS yang tercakup. OSHA menetapkan batas bersyarat terkait bahaya debu untuk material kering yang relevan. Panduan FSIS; OSHA.
Buktikan Kinerja dengan FAT, SAT, dan Uji Produk
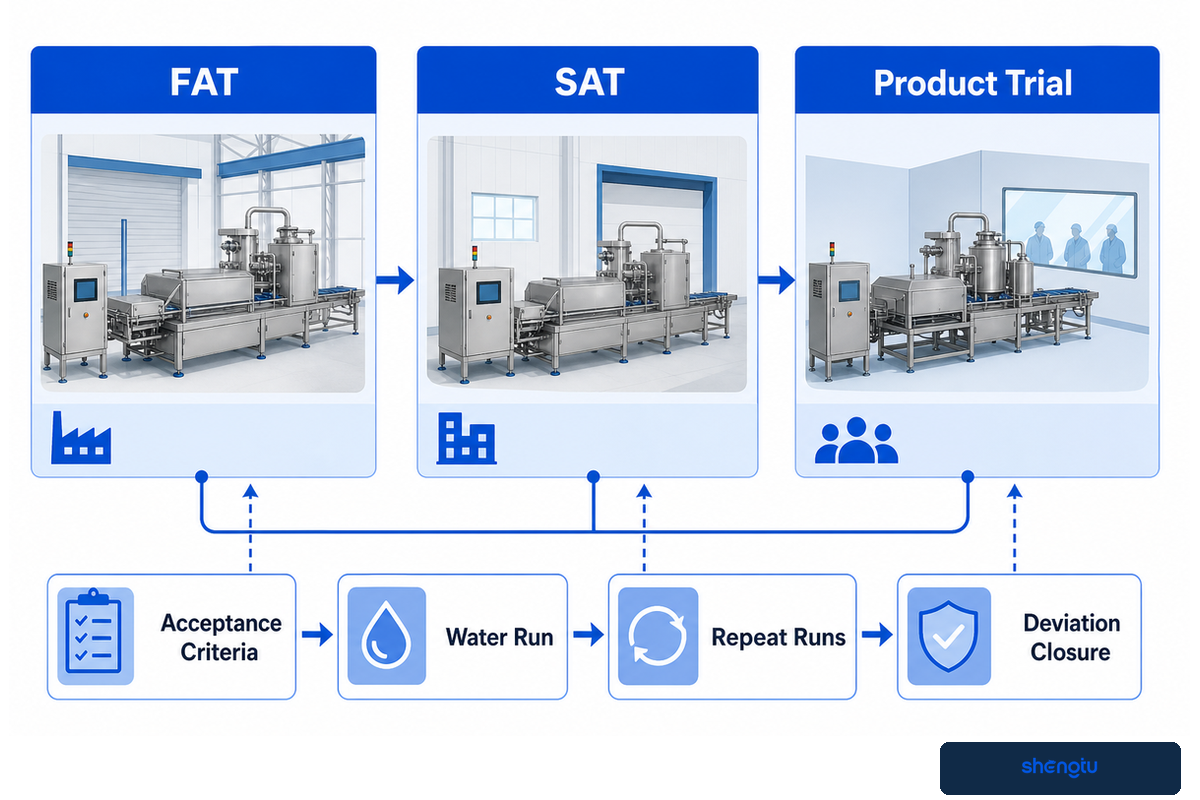
Uji penerimaan pabrik memeriksa cakupan yang disepakati di lokasi produsen; uji penerimaan di lokasi memeriksa sistem terpasang dalam kondisi lokasi pemilik. Keduanya tidak boleh disederhanakan menjadi “motor menyala”. Sebelum pengujian dimulai, produk spesifik yang diuji, utilitas terkait, kondisi operasi, metode pengukuran, kriteria penerimaan, penyimpangan yang diizinkan, jumlah pengulangan, dan penanggung jawab harus ditetapkan.
Uji tanpa beban atau dengan air dapat memastikan arah putaran, kontrol, kebocoran, alarm, dan sebagian antarmuka utilitas, tetapi tidak dapat membuktikan tingkat pelapisan, respons panas penggoreng, waktu tinggal produk, kehilangan, warna, tekstur, atau output produk baik. Semua itu hanya dapat dipastikan dengan produk yang dimaksud dan pengujian yang cukup lama untuk memverifikasi kondisi stabil serta memungkinkan penyesuaian bertahap.
| Item pengujian | Bukti FAT | Bukti SAT/lokasi | Penanggung jawab keputusan |
|---|---|---|---|
| Cakupan dan antarmuka | Peralatan dan dokumen berlabel | Pemeriksaan batas instalasi di lokasi | Manajer proyek |
| Fungsi keselamatan | Protokol pengujian pelindung/interlock | Konfirmasi pengendalian risiko di lokasi | Penanggung jawab keselamatan |
| Utilitas | Pasokan simulasi/tersedia sesuai spesifikasi | Tegangan, bahan bakar, udara, air, dan pembuangan gas aktual | Tim teknik |
| Output produk baik | Produk yang disepakati dan neraca massa berdasarkan waktu | Kondisi operasi giliran pada lini terpasang | Produksi + QA |
| Tingkat pelapisan | Metode, sampel, dan distribusi | Bahan dan operator rutin | R&D/QA |
| Waktu tinggal/respons termal | Pergerakan produk dan catatan suhu | Utilitas lengkap dan beban lokasi | Penanggung jawab proses |
| Kehilangan dan cacat | Pelapis, remah halus, massa produk yang ditolak, dan foto | Penanganan normal hingga pengemasan | QA + produksi |
| Pergantian produk | Peralihan resep yang ditetapkan | Jadwal pabrik dan pelepasan material | Produksi |
| Akses untuk pembersihan | Tahap pembukaan/pelepasan/pengurasan yang didemonstrasikan | Metode, waktu, dan verifikasi di lokasi | Sanitasi/QA |
| Keterulangan | Pengulangan dan penyimpangan yang disepakati | Pengulangan dalam kondisi instalasi | Tim persetujuan bersama |
Pembedaan FAT dan SAT berasal dari praktik komisioning, dan FAT serta SAT tidak boleh dianggap sebagai ambang penerimaan untuk pengolahan pangan. Batas penerimaan harus ditentukan untuk setiap proyek berdasarkan produk yang disetujui, pengendalian bahaya, dan beban proses bisnis. Jika produk representatif yang sesuai tidak tersedia untuk FAT, ketiadaan bukti harus dicatat dan pengujiannya dialihkan ke SAT atau uji produk di lokasi.
Catatan bukti: Penjelasan spesialis PQE Group membedakan FAT di lokasi produsen dari SAT di lokasi pemilik. Panduan ini hanya menggunakan batas lokasi tersebut. Kolom dalam paket bukti merupakan daftar periksa untuk proyek pangan dan tidak mencakup batas penerimaan farmasi. Penjelasan FAT/SAT.
Susun Ringkasan Teknis yang Dapat Digunakan Pemasok
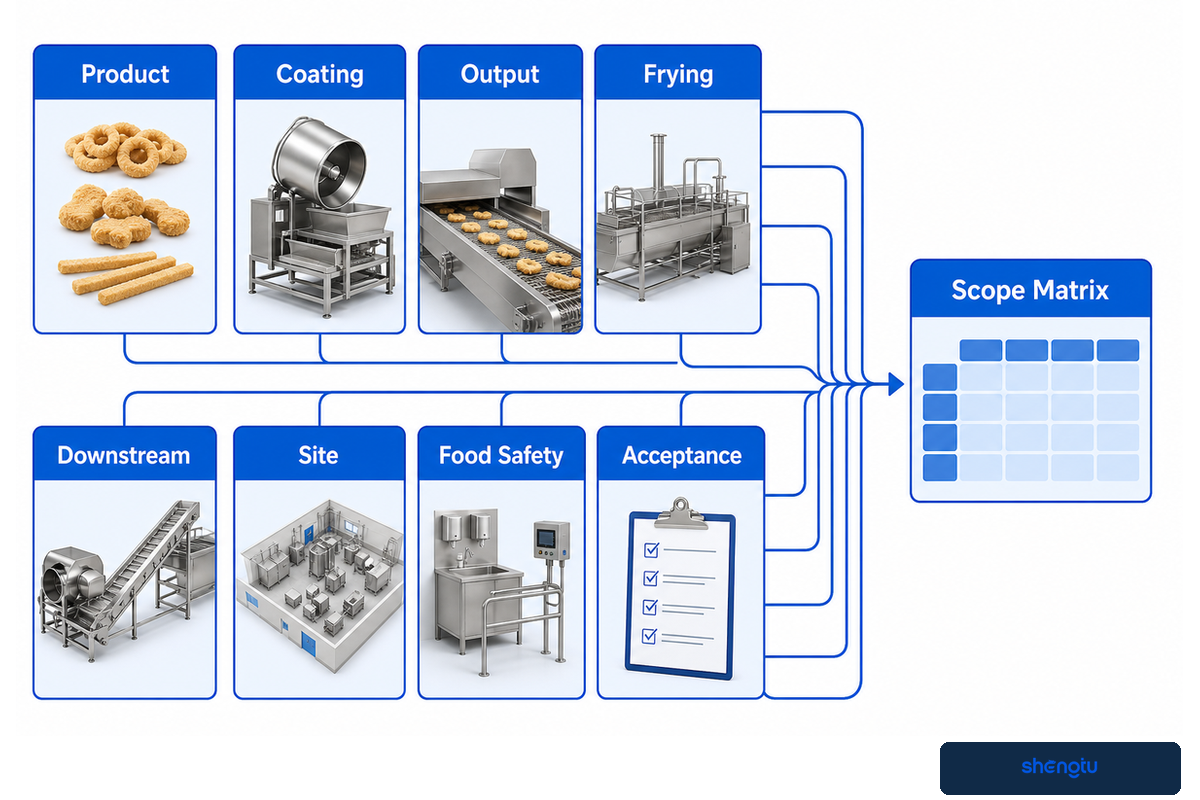
Ringkasan untuk pemasok harus menetapkan beban proses produk, batas sistem, dan bukti penerimaan dalam istilah yang terukur. Ringkasan itu harus memungkinkan dua pemasok memberikan penawaran untuk masalah yang sama. Jika memungkinkan, sertakan sampel dan gambar, cantumkan hal-hal yang belum diketahui, serta pisahkan persyaratan dari preferensi agar kesenjangan terlihat sebelum peralatan dipesan.
- Produk: nama, komposisi, alergen, geometri, rentang massa, suhu saat masuk, serta kondisi beku/segar.
- Pelapisan: urutan pelapisan awal dengan tepung/adonan basah/remah roti, bentuk bahan, metode penentuan tingkat pelapisan, aturan daur ulang, dan tampilan yang dapat diterima.
- Output: output produk baik per jam dan per giliran, definisi produk yang ditolak, jam operasi, kampanye SKU, dan target pergantian produk.
- Penggorengan: kondisi produk yang disetujui, bukti waktu tinggal, respons termal, kebijakan minyak, filtrasi, dan beban proses penirisan minyak.
- Tahap hilir: kondisi pendinginan, penahanan, pemberian bumbu, pemindahan, dan serah terima ke pengemasan.
- Lokasi: utilitas, pembuangan gas, drainase, denah lantai, akses, pengangkatan, dan ruang servis.
- Keamanan pangan: yurisdiksi yang berlaku, masukan analisis bahaya, metode sanitasi, pergantian produk untuk pengendalian alergen, dan penanggung jawab verifikasi.
- Penerimaan: cakupan FAT/SAT, material representatif, metode, batas, pengulangan, catatan, dan penyelesaian penyimpangan.
Tim pengadaan dapat meminta matriks cakupan: disediakan/disediakan pemilik/dikecualikan/opsional/uji coba. Tim teknik sebaiknya menambahkan titik utilitas dan antarmuka tata letak. Tim QA sebaiknya bertanggung jawab atas produk dan verifikasi. Tim produksi sebaiknya bertanggung jawab atas skenario kepegawaian dan penjadwalan. Langkah ini membantu mencegah label “lini lengkap” yang mengaburkan pekerjaan di antara mesin.
Saat siap mengevaluasi berbagai pilihan, pertimbangkan pilihan peralatan penggorengan dan pelapisan Shengtu. Anda juga dapat melihat latar belakang perusahaan Shengtu untuk peralatan pelapisan sebelum memaparkan ringkasan proyek.
Diskusikan Proyek Penggorengan dan Pelapisan Anda
Kirimkan kondisi produk, target output produk baik, urutan pelapisan, utilitas, spesifikasi pembersihan/pengendalian alergen, dan kriteria penerimaan yang diusulkan. Informasi ini akan membantu kami menyiapkan diskusi teknis awal yang terperinci.
Buka formulir pertanyaan proyekPertanyaan Umum
Jawaban singkat ini mencakup pertanyaan umum awal yang biasanya diajukan sebagian besar tim proyek. Jawaban ini memberikan saran perencanaan, tetapi bukan pengganti uji produk, rencana keamanan pangan, atau tinjauan teknik khusus lokasi. Jawaban ini membantu mengidentifikasi hal-hal yang harus ditetapkan sebelum pemasok dapat menguji dan memilih lini.
Peralatan apa yang dibutuhkan untuk penggorengan industri?
Lini industri biasanya membutuhkan lebih dari sekadar penggoreng. Bergantung pada produknya, lini dapat mencakup penyiapan dan pembagian porsi, pelapisan awal dengan tepung, pelapisan adonan basah, pelapisan remah roti atau tepung roti, transfer terkendali, penggorengan, filtrasi minyak, penirisan minyak, pendinginan, serta pemberian bumbu atau pengemasan di tahap hilir. Urutan yang tepat bergantung pada geometri produk, kadar air permukaan, jenis pelapis, target laju produksi, rencana sanitasi, dan mutu akhir. Tetapkan masukan tersebut sebelum memilih mesin satu per satu.
Bagaimana memilih antara penggoreng batch dan penggoreng kontinu?
Pilih berdasarkan kondisi operasi, bukan kapasitas yang tercantum dalam judul. Penggorengan batch dapat cocok untuk volume lebih rendah, pergantian resep yang sering, atau produk yang memerlukan waktu tinggal fleksibel. Penggorengan kontinu biasanya dipertimbangkan saat aliran dari tahap hulu stabil dan output berkelanjutan serta konsistensi waktu tinggal menjadi pertimbangan penting. Bandingkan output produk baik, variasi SKU, waktu pembersihan dan pergantian produk, volume minyak, tenaga kerja, utilitas, serta kemampuan peralatan pelapisan dan tahap hilir untuk mengikuti laju produksi.
Mengapa lapisan tepung roti terlepas saat digoreng?
Lapisan tepung roti dapat mulai terlepas sebelum produk masuk ke penggoreng. Penyebabnya antara lain permukaan produk yang basah atau tidak merata, pelapisan awal dengan tepung yang tidak memadai, viskositas adonan yang tidak stabil, pembuangan adonan berlebih yang buruk, remah yang rusak, transfer yang kasar, sabuk yang terlalu padat, dan masuknya produk ke penggoreng yang mengganggu lapisan sebelum mengeras. Pemulihan suhu minyak dan waktu tinggal dapat memperparah cacat. Diagnosis harus mengikuti urutan serah terima; perubahan setelan penggoreng saja dapat menyamarkan penyebab di tahap hulu.
Berapa biaya peralatan penggorengan dan pelapisan?
Tidak ada satu harga yang dapat diandalkan. Produk, kapasitas, tahap pelapisan, jenis penggoreng, filtrasi, kontrol, utilitas, desain higienis, dan cakupan validasi semuanya memengaruhi penawaran harga.
Apa yang sebaiknya saya kirimkan kepada pemasok peralatan?
Kirimkan produk dan resep yang representatif, kondisi dan suhu saat masuk, dimensi dan sebaran massa, output produk baik per jam, jenis pelapis dan metode penentuan tingkat pelapisan, mutu akhir, rencana SKU/pergantian produk, utilitas, batasan lantai, persyaratan sanitasi dan alergen, jam operasi, peraturan yang berlaku, serta kriteria penerimaan yang terukur. Sertakan foto, sampel, dan gambar alur proses. Jelaskan mana yang wajib, mana yang diutamakan, dan mana yang belum diketahui agar pemasok dapat menandai kebutuhan pengujian, alih-alih diam-diam membuat asumsi.
Referensi dan Sumber
Sumber-sumber ini menetapkan batas teknis dan peraturan dalam panduan ini. Sumber komersial yang digunakan di bagian lain ditandai di dalam teks. Daftar referensi ini hanya mencakup sumber pemerintah, akademik, dan standar.
- Oklahoma State University Extension, Penggorengan Rendam Industri
- Tinjauan yang ditelaah sejawat, Penyerapan Minyak selama Penggorengan Rendam
- Studi yang ditelaah sejawat, Viskositas Adonan, Tingkat Pelapisan, dan Hasil Penggorengan
- Studi yang ditelaah sejawat, Pelapis Hidrokoloid dan Karakteristik Potongan Ikan Goreng
- 21 CFR 117.130, Analisis Bahaya
- 21 CFR 117.135, Pengendalian Pencegahan
- 9 CFR 416.12, Penyusunan SOP Sanitasi
- USDA FSIS, Panduan Kepatuhan Standar Kinerja Sanitasi
- OSHA, Debu Mudah Terbakar
- EHEDG, Katalog Pedoman Desain Higienis
- 3-A SSI, Katalog Standar
Disusun sebagai panduan perencanaan proyek industri dengan menggunakan sumber publik yang dikutip. Uji produk, tinjauan keamanan pangan oleh tenaga ahli yang memenuhi kualifikasi, serta persyaratan lokal yang berlaku menjadi acuan untuk menetapkan setelan dan penerimaan akhir.