Póngase en contacto con Shengtu Bufan Company

Actualizado en octubre de 2026
Una freidora industrial de operación continua es un equipo con transportador que desplaza un producto por una trayectoria definida a través de aceite caliente y controla el tiempo de residencia, la recuperación térmica, el estado del aceite, la carga de producto y la manipulación mecánica. Una lectura de temperatura estable es útil, pero no permite saber si los productos se superponen, si cambió la carga de humedad, si el aceite se está deteriorando o si una zona de la banda cocina de manera diferente.
Esta guía presenta un método de registro con tiempos para el control, el diagnóstico de desviaciones y la verificación de las corridas. Ofrece a los equipos de producción, QA, I+D, mantenimiento y proyectos un método de registro con tiempos: documentar qué ingresó, cómo respondió el sistema de aceite, qué experimentó el producto y cómo se verificó el resultado.
La configuración, las especificaciones, el precio, el plazo de entrega y las cotizaciones se consultan en la página de soluciones de freidoras continuas de Shengtu. La guía general de equipos de fritura y recubrimiento revisa la arquitectura de la línea y las cargas de operación por lotes. Este artículo examina las evidencias y los controles, y diagnostica las desviaciones del sistema de aceite.
La aplicación del producto es lo primero. Las papas fritas tipo chips, los chips de plátano y las papas a la francesa requieren programas de fritura diferentes, al igual que los chips de maíz, los bocadillos, los rollitos primavera, los nuggets de pollo, los nuggets y los pasteles de carne. Los productos fritos en líneas para bocadillos, cocinas centrales u otras líneas de procesamiento de alimentos también requieren programas distintos. Una freidora industrial continua, una freidora automática continua, una freidora profunda o una máquina freidora requiere sus propias evidencias; los ajustes no se transfieren de las freidoras por lotes.
Los términos de los equipos sirven como recordatorios de inspección para el procesador. Revise la banda de malla, la banda transportadora, el sistema de transporte, el ancho de banda, el tanque de aceite, los filtros de aceite, la filtración del aceite, la eliminación del aceite y el intercambiador de calor, así como la forma en que las piezas transportan los alimentos. Defina el alcance de los materiales en contacto con los alimentos, el acero inoxidable 304, el acero inoxidable 316 y la resistencia a la corrosión. La temperatura del aceite, su control, el control automático de temperatura, el control de velocidad, el sistema y el método de calentamiento pueden incluir calentamiento eléctrico, freidoras eléctricas, modelos eléctricos, calentamiento con aceite, calentamiento con gas, una freidora a gas o gas natural. Revise los catálogos que llaman “escoria” a las partículas finas o describen una configuración de aceite y agua.
La alta eficiencia, la capacidad de producción, la vida útil, el tiempo de inactividad, la personalización, “personalizar”, el servicio posventa, las refacciones, los costos operativos, el rango medio, Henan y TZ-D4000 son términos comerciales o específicos del proveedor. Inclúyalos en una cotización verificada de la página de soluciones de freidoras continuas. El mismo criterio se aplica a los equipos automáticos de fritura continua y a los productos fabricados mediante una etapa de extrusión.
Conclusión clave
Considere la freidora como un proceso interconectado, no como un conjunto de ajustes independientes. Antes de modificar cualquier parámetro, alinee en una sola línea de tiempo el estado del producto, el movimiento de la banda, la recuperación térmica, las evidencias del aceite y las muestras del producto terminado.
Analice una freidora continua con el marco de los 3 relojes de control
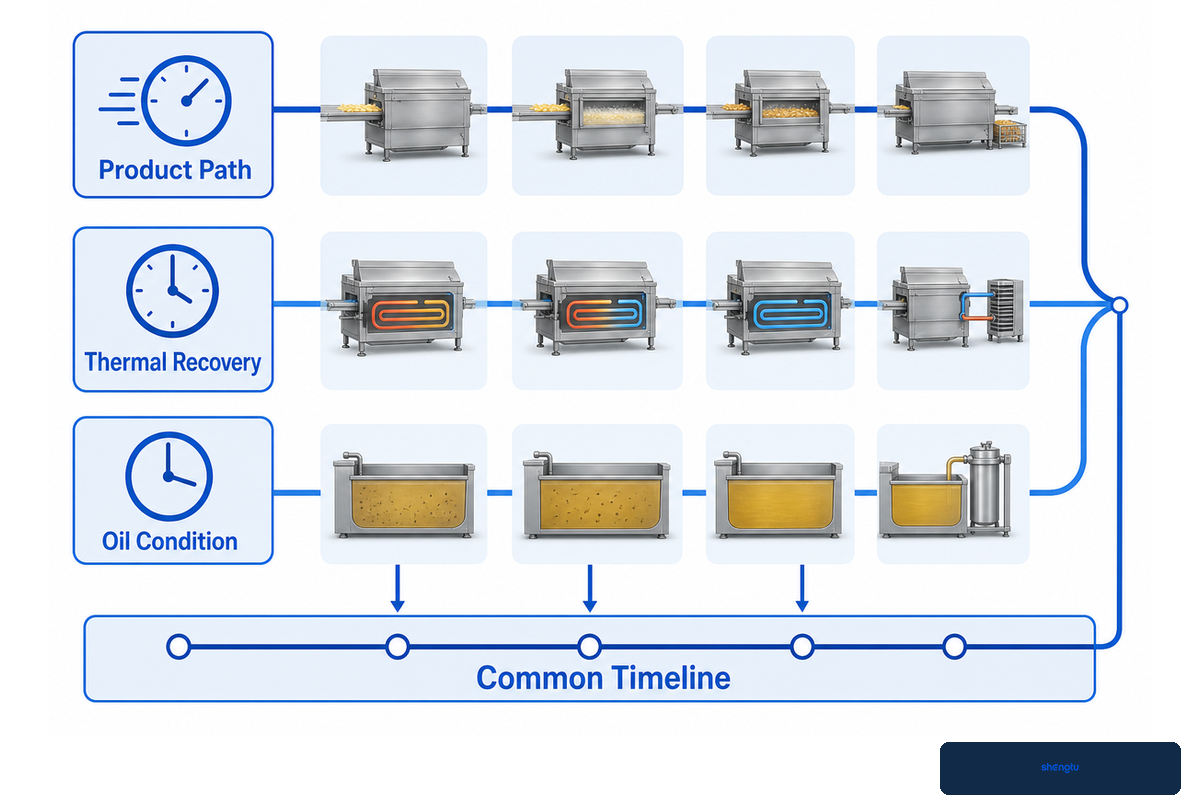
Los tres relojes de control describen el recorrido del producto por el aceite, la recuperación del sistema de aceite después de que ingresa la carga y el cambio más lento del estado del aceite. Los operadores necesitan las tres perspectivas porque cada reloj avanza a un ritmo distinto, y la estabilidad de uno no demuestra la estabilidad de los demás.
El reloj del producto comienza cuando una unidad de producto definida entra en la zona efectiva de cocción y termina cuando sale. Incluye la distribución de los tiempos reales de tránsito, no solo el ajuste de velocidad. La flotación, la inmersión, la superposición, el deslizamiento, la carga de la banda y la geometría del producto pueden modificar la trayectoria.
El reloj térmico indica qué ocurre después de que el producto y su humedad llegan al aceite. Entre las evidencias útiles se encuentran el perfil de temperatura y la recuperación ante la carga real. Un promedio puede ocultar una zona lenta, diferencias entre lados de la banda o caídas repetidas tras aumentos repentinos de alimentación.
El reloj del estado del aceite avanza durante las campañas y las horas de producción continua. Las partículas finas, la exposición al agua y al oxígeno, la renovación y reposición del aceite y el historial de operación a distintas temperaturas pueden afectar su estado. La filtración elimina partículas, pero no revierte la oxidación, la hidrólisis ni la polimerización.
| Reloj | Pregunta principal | Evidencias | Falsa sensación de seguridad habitual |
|---|---|---|---|
| Producto | ¿Cuánto tiempo permanecieron las piezas reales en la zona efectiva de cocción? | Distribución del tiempo de tránsito, carga, posición y resultado del producto | La pantalla muestra una velocidad de banda estable |
| Térmico | ¿Cómo respondió el aceite ante la masa y la carga de humedad reales? | Registro por zonas, punto mínimo, recuperación y evento de alimentación | La temperatura promedio está dentro del objetivo |
| Estado del aceite | ¿Cómo cambia el medio de fritura durante la corrida? | Partículas finas, renovación, reposición y análisis específicos | El aceite se ve transparente después de la filtración |
“Las dimensiones de una freidora se determinan según la tasa de producción, el tiempo de fritura y la carga de producto”. Oklahoma State University Extension
Nota sobre las evidencias:Oklahoma State University relaciona la tasa de producción, el tiempo de fritura y la carga con el diseño de freidoras industriales. Las investigaciones revisadas por pares muestran que la geometría del producto y el flujo del aceite afectan la uniformidad espacial. Use los relojes como herramienta de medición, no como una receta rígida. Extensión de OSU extension; estudio revisado por pares
Defina una ventana de control para la freidora continua antes de cambiar un ajuste
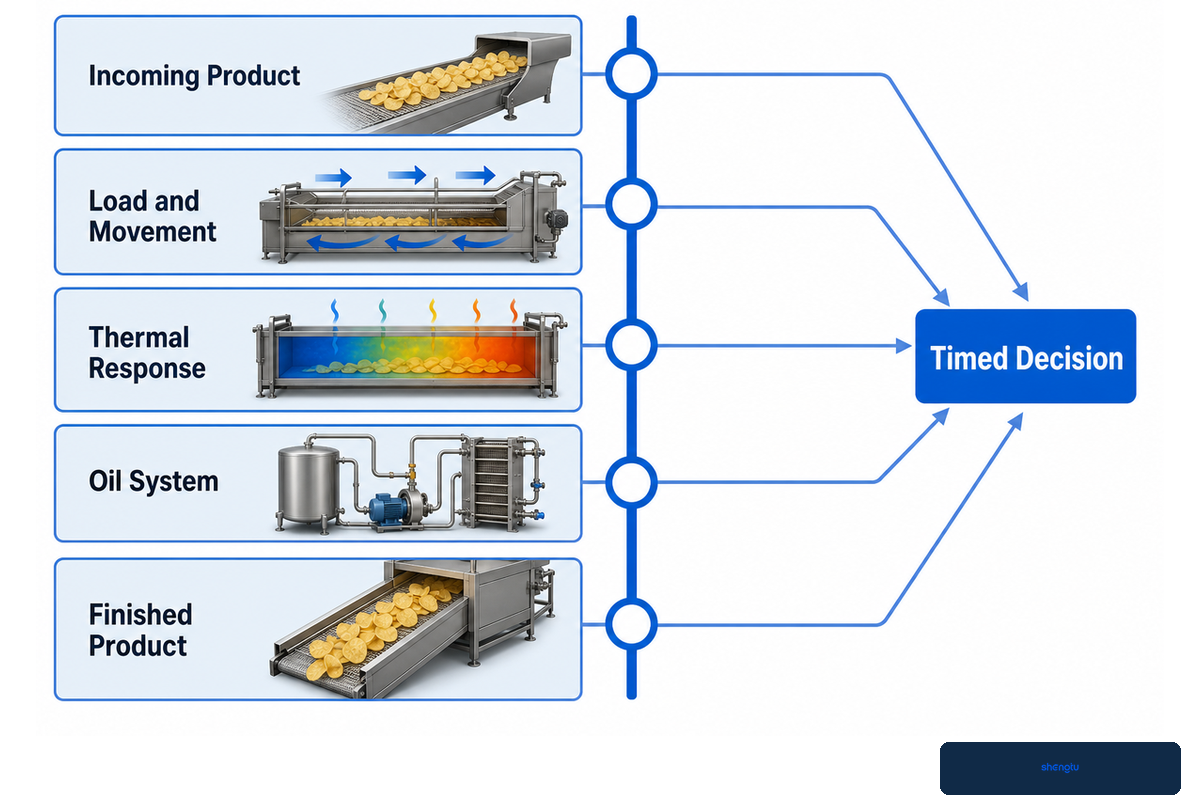
Una ventana de control es un registro sincronizado de la entrada del producto, las variables de proceso, la respuesta de la freidora y los resultados del producto terminado. Su objetivo es relacionar las causas con el momento en que ocurren. Sin una línea de tiempo común, el equipo puede cambiar la velocidad de la banda para corregir un problema que en realidad comenzó con el estado del producto alimentado, la carga o el flujo de aceite.
Comience con un solo producto aprobado y defina el rango de condiciones en que puede ingresar. Registre la identidad y el lote del producto, la distribución de masa o geometría, la temperatura inicial, el estado de la superficie y el recubrimiento. Documente la tasa de alimentación, el patrón de carga en la banda, su velocidad, la longitud efectiva de cocción, el nivel de aceite y las ubicaciones acordadas para medir la temperatura.
A continuación, alinee los datos de respuesta. Indique los inicios de alimentación, los cambios de tasa, las pausas, las alarmas, las adiciones de aceite, los eventos de filtración y las horas de muestreo. Registre la humedad, el color, la textura, el aceite superficial y los defectos visibles del producto, junto con el método utilizado. Si no se especifica un método o la posición o el momento del muestreo, no se puede evaluar un valor.
| Capa | Campos que deben fijarse | Evidencias con tiempos | Decisión |
|---|---|---|---|
| Producto entrante | Lote, masa/tamaño, temperatura, humedad y estado del recubrimiento | Muestras de entrada según el tiempo y la posición de la banda | ¿Dentro de la base del ensayo? |
| Carga y movimiento | Tasa de alimentación, profundidad de la capa, espaciamiento, velocidad de la banda y longitud de cocción | Muestras del tiempo de tránsito real y verificación de la posición | ¿Trayectoria estable? |
| Respuesta térmica | Ubicación de sensores, ajuste, flujo de aceite y estado del calentador | Perfil, punto mínimo y recuperación después de eventos de carga | ¿Recuperación aceptable? |
| Sistema de aceite | Identidad del aceite, base de renovación, configuración del filtro y método de muestreo | Partículas finas, adiciones y resultados analíticos | ¿Se requiere una acción sobre el aceite? |
| Producto terminado | Métodos y criterios de aceptación | Humedad, color, textura, aceite y defectos | ¿Liberar, ajustar o investigar? |
Solo como formato ilustrativo de una fila de datos: 6 m de longitud de cocción; 0.05 m/s de velocidad de banda; estimación de 120 s; piezas marcadas a 112 s, 118 s, 123 s, 127 s y 131 s; cargas de 100 kg/h y 120 kg/h; referencia de 175°C; mínimo de 168°C; 172°C a los 90 s; 175°C a los 150 s; muestras de 500 g a los 0 min, 10 min, 20 min y 30 min; rangos de tamaño de 2 mm, 4 mm y 6 mm; rangos de humedad de 5%, 10% y 15%; verificaciones del aceite a 1 hr, 2 hr y 3 hr. Reemplace cada valor con los datos aprobados del proyecto.
No se necesitan todos los sensores disponibles para obtener una buena ventana. Se requiere el conjunto mínimo que permita distinguir las causas relacionadas con el producto, el tiempo, la temperatura, el aceite y la mecánica. Agregue una señal solo cuando alguien sea responsable de medirla y sepa qué acción corresponde. Elimine los datos decorativos que nunca se evalúan.
Verifique el tiempo de residencia como una distribución
El tiempo de residencia es el rango de tiempos reales de tránsito del producto por la zona efectiva de cocción bajo una carga definida. Un único tiempo calculado puede pasar por alto salidas anticipadas o tardías, superposiciones o variaciones cerca de una pared lateral. Verifique la distribución con el producto y las condiciones de operación que le interesan.
La estimación inicial se obtiene al dividir la longitud efectiva de cocción por la velocidad de la banda. Puede utilizarse como predicción. Verifique dónde comienza y termina la zona de cocción, porque la longitud física del tanque puede incluir zonas de entrada, descarga o transición que no exponen el producto a las mismas condiciones.
Use piezas marcadas, un sustituto trazable u otro método seguro aprobado por la planta para tomar muestras del tránsito en distintos momentos y posiciones de la banda. Vuelva a verificar con el patrón de carga previsto. Además, para los productos que flotan, giran o requieren una banda de sujeción, se necesitan evidencias de la trayectoria, además de las del movimiento del transportador.
Informe la ubicación y la variación. Si un borde sale repetidamente antes, cambiar la velocidad promedio de la banda puede desplazar todo el proceso y mantener la diferencia entre lados. Si un borde sale antes, investigue la diferencia entre lados de la banda antes de modificar todo el proceso con un cambio de velocidad promedio. El patrón de carga, el seguimiento de la banda, la superposición del producto, la inmersión, el flujo de aceite o una obstrucción pueden ser la causa raíz; investigue antes de tratar el síntoma como un problema de control del proceso.
Nota sobre las evidencias: Las guías industriales incluyen el tiempo de fritura y la carga del producto en el diseño de las freidoras. Los estudios piloto muestran que la geometría del producto y el flujo transversal afectan la distribución y la homogeneidad. Por lo tanto, el valor operativo defendible se obtiene de la trayectoria y la carga reales del producto, no de una cifra industrial copiada. OSU Extension; estudio sobre variación espacial.
Ajuste la carga de producto y humedad a la recuperación térmica
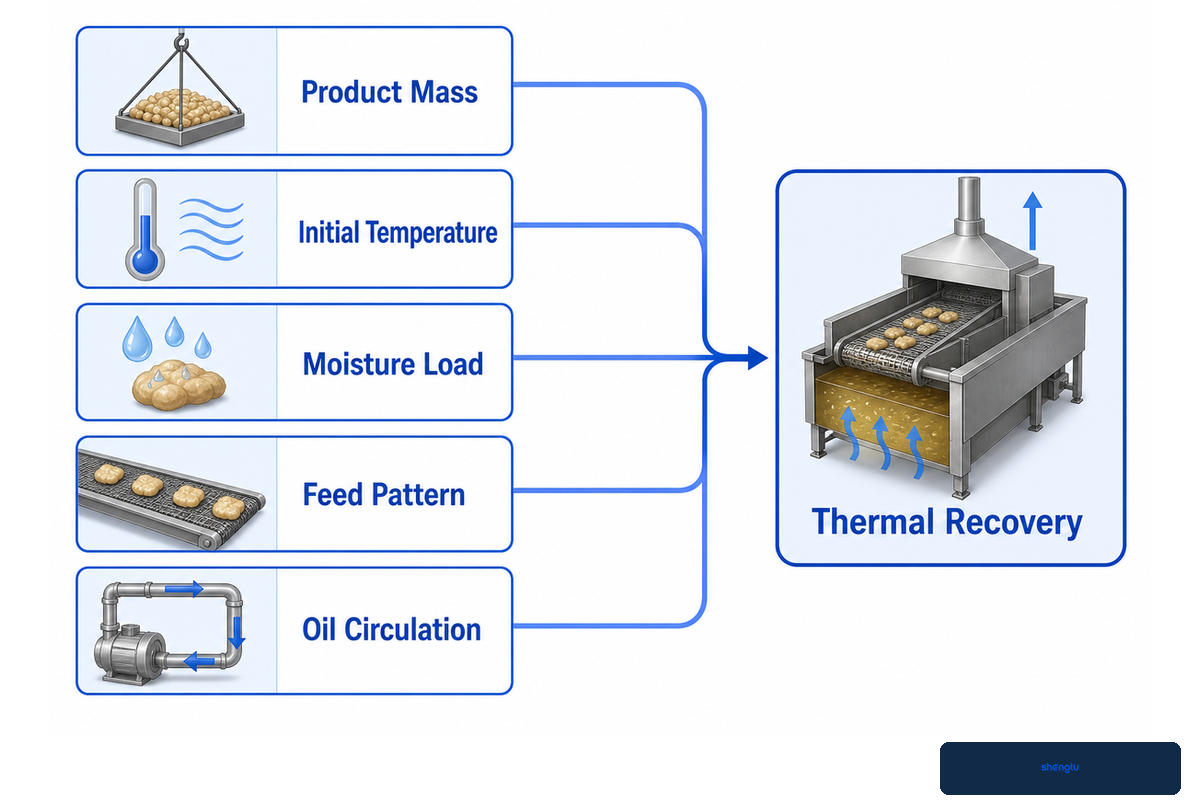
La masa del producto, la temperatura inicial, el contenido de agua, el patrón de alimentación y la circulación del aceite afectan la absorción de energía térmica y la liberación de calor latente. La zona del producto puede experimentar una alteración más profunda o prolongada de lo que indica el controlador.
Registre la tendencia de temperatura en ubicaciones definidas y relacione el registro con la entrada del producto. Capture la línea base, el mínimo, el tiempo de recuperación y las oscilaciones. Si se dispone del ajuste del calentador o de su estado de control, regístrelos también. Compare corridas solo cuando coincidan la ubicación del sensor, el intervalo de muestreo y la base del producto.
La carga debe describirse como una distribución, no solo en kilogramos por hora. Dos corridas con la misma masa por hora pueden comportarse de manera distinta si en una la alimentación es uniforme y en la otra ocurre en aumentos repentinos. La humedad agrega otra dimensión, porque el producto libera agua durante la fritura y el patrón de evaporación cambia a lo largo de la trayectoria de cocción.
Use el producto terminado para interpretar la curva. La humedad, el estado del centro, el color y la textura pueden diferir y variar en respuesta a los cambios de temperatura. El registro de recuperación es una señal del proceso y no sustituye la medición del producto. Las muestras tomadas en distintos puntos de la banda son útiles cuando los datos promedio parecen estables, pero persiste la variación del producto.
Nota sobre las evidencias: OSU describe la rápida caída de temperatura después de cargar el producto y la necesidad de considerar la recuperación. Los trabajos revisados por pares muestran que la transferencia de calor y masa está acoplada, mientras que las pruebas controladas indican que la temperatura del centro, la pérdida de agua, la absorción de aceite, el color y la textura no necesariamente varían en conjunto. OSU Extension; estudio de múltiples señales.
Controle el estado del aceite con filtración, eliminación de partículas finas y análisis
El control del estado del aceite combina la eliminación de sólidos, la renovación del aceite y análisis específicos. La filtración continua protege el proceso al eliminar migas y partículas finas que pueden quemarse, oscurecer el aceite y aumentar su degradación. No restaura el aceite degradado químicamente, por lo que verlo transparente después de un ciclo de filtración no es evidencia suficiente.
Adapte el método de eliminación de partículas finas al tamaño, la cantidad y la dureza de las partículas, y a si flotan o se hunden. Observe las zonas muertas, la circulación lenta y los depósitos en las bandas, los calentadores y las líneas de retorno. Registre los eventos del filtro y los sólidos retenidos en relación con la producción, el tipo de producto y la pérdida de recubrimiento, para detectar si aumenta la carga que debe manejar el proceso.
Defina el muestreo del aceite antes de establecer las reglas de acción. Las reglas deben especificar la temperatura o el enfriamiento, el punto y el momento de la toma de muestra, el recipiente, la manipulación de la muestra y el método de análisis. Los ácidos grasos libres, el índice de peróxidos, el índice de p-anisidina y los compuestos polares totales aportan información sobre el estado del aceite. Un valor no puede interpretarse como otro.
Como los productos primarios de oxidación pueden descomponerse a medida que avanza la oxidación, el índice de peróxidos requiere especial atención: un resultado bajo puede inducir a error si no se consideran evidencias de oxidación secundaria. Se recomienda validar los límites de la planta según el producto, el aceite, el plan validado, el método, los requisitos del cliente y las regulaciones aplicables.
El uso de sensores rápidos o remotos puede permitir un muestreo más frecuente. Considérelos una herramienta emergente de selección hasta que el dispositivo esté calibrado para los aceites y productos utilizados, se haya comparado con un método de referencia y tenga responsables asignados para su limpieza y las acciones correspondientes. Una lectura digital no elimina los requisitos de muestreo y método.
Nota sobre las evidencias: OSU distingue la eliminación de partículas finas de la química del aceite y advierte que el índice de peróxidos por sí solo puede inducir a error. AOCS enumera varios análisis y las limitaciones de sus métodos. Los estudios revisados por pares sobre sensores respaldan el uso condicional de pruebas rápidas, pero mantienen los requisitos de calibración y comparación con métodos de referencia. Guía de OSU sobre el aceite; AOCS; estudio sobre sensores.
Controle el arranque, la parada y las interrupciones de producción
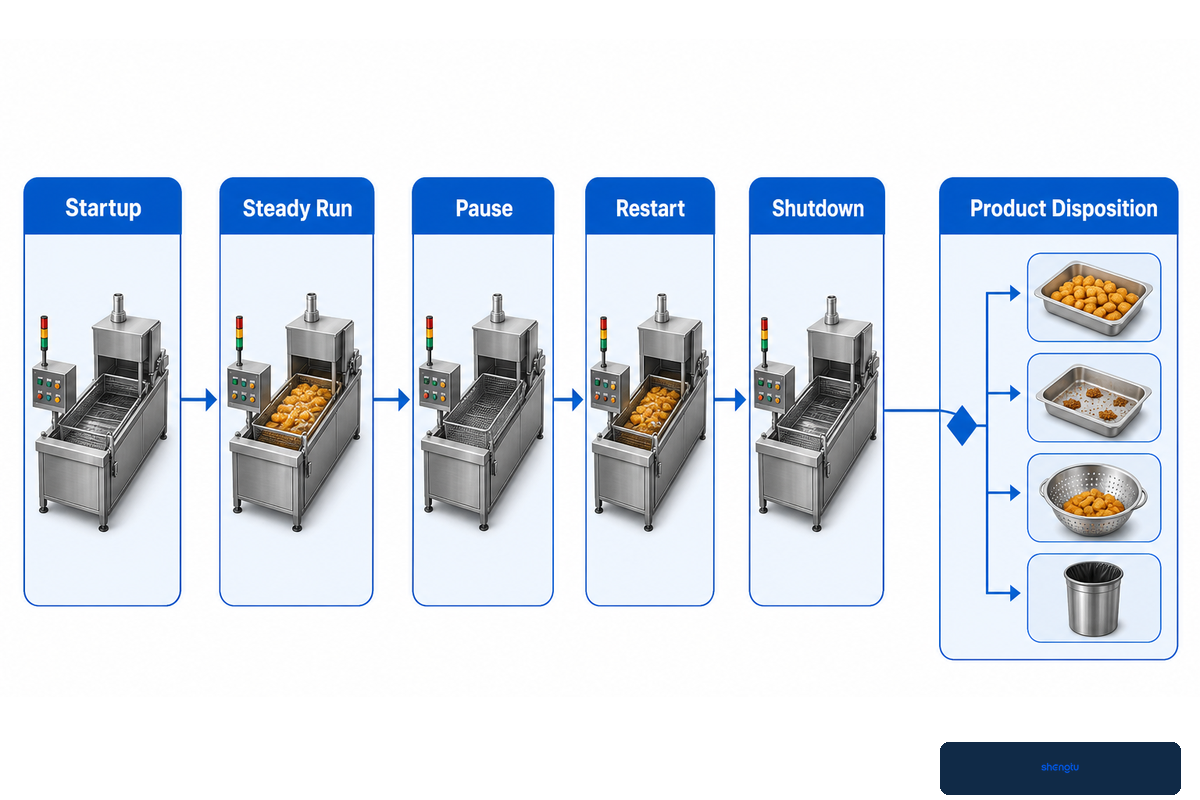
El control de estados transitorios se centra en lo que ocurre durante el arranque, la parada y el cambio de formato de la unidad, mientras el aceite, la circulación, el calentamiento y el flujo del producto se acercan o se alejan de las condiciones estables de producción. Cada estado tiene su propio procedimiento explícito en la planta, y la secuencia suele explicar por qué la ventana aprobada es estrecha.
Antes de que ingrese el producto durante el arranque, confirme que el aceite y su nivel sean los correctos, que la trayectoria de circulación esté establecida, que el filtro esté listo y que las guardas, la extracción y las funciones de seguridad acordadas estén en condiciones. Establezca un flujo estable. No mezcle el producto de arranque con el producto de la corrida; detenga o desvíe el producto entrante según el procedimiento aprobado. Deseche el producto de arranque.
Durante una interrupción o parada, gestione por separado el producto y el sistema de aceite. Desvíe o detenga el producto entrante de acuerdo con un procedimiento aprobado. Defina quién decide si el producto que ya está en la freidora se retiene, se evalúa o se rechaza. El calentamiento, la circulación y la adición o extracción de aceite, así como el enfriamiento, deben ajustarse al manual de instrucciones de la máquina, la evaluación de riesgos de la planta y las responsabilidades del personal capacitado.
Al detener la operación, retire el producto, gestione el aporte de calor, haga circular o transfiera el aceite según lo especificado, manipule las partículas finas y prepare el sistema para la limpieza o una espera segura. Registre la retirada del producto, el estado del aporte de calor, la circulación o transferencia del aceite, la manipulación de partículas finas y la preparación para la limpieza o una espera segura. No use un tiempo o una temperatura genéricos. Mantenga las guardas del sistema, el aislamiento, el bloqueo y etiquetado, la extracción, la protección contra incendios y las funciones de emergencia de acuerdo con los procedimientos de la planta, el fabricante y las normas aplicables.
Nota sobre las evidencias: OSU identifica los arranques, las paradas y las interrupciones como posibles causas de degradación del aceite y del producto, y establece límites para las interrupciones conforme a las instrucciones del fabricante. Este artículo mantiene ese criterio y no sustituye el manual del fabricante, el programa de seguridad de la planta ni el plan de inocuidad alimentaria. OSU Extension.
Diagnostique las desviaciones del producto con una matriz de defectos y señales
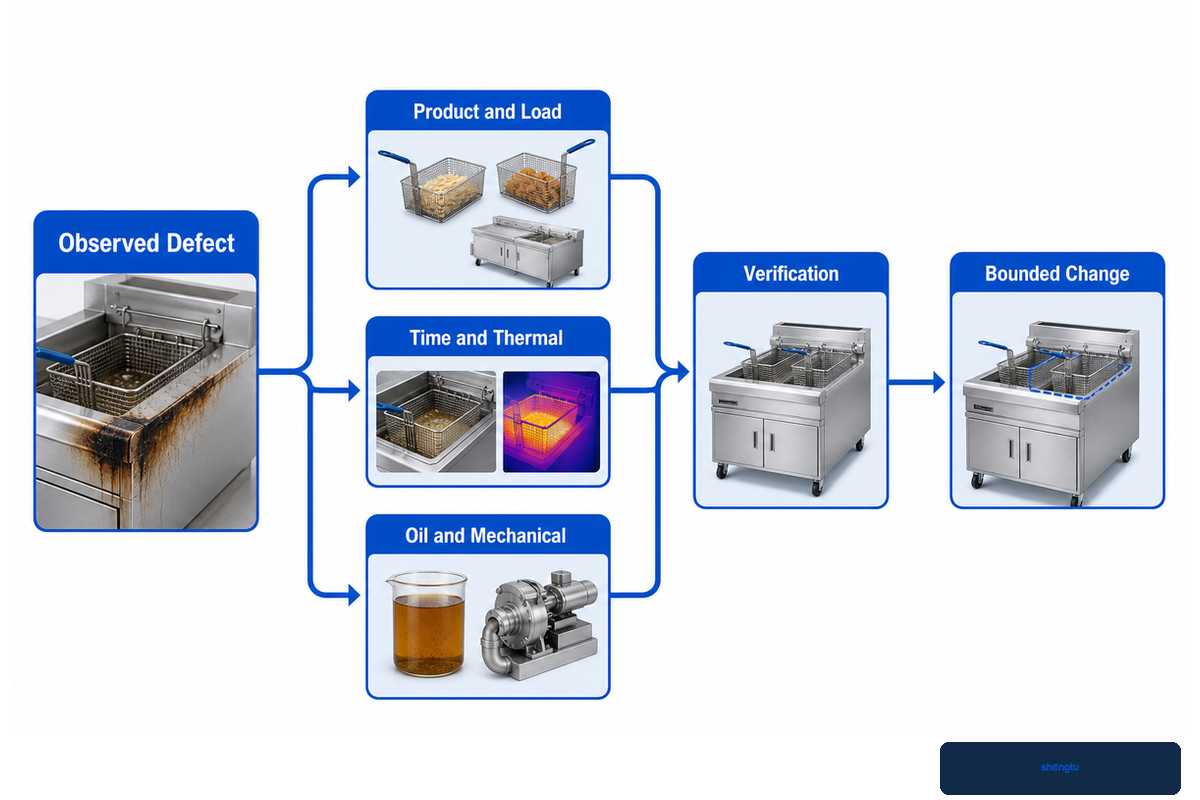
Una matriz de defectos y señales identifica un problema observable en el producto y lo convierte en una investigación ordenada. Es un mapa de hipótesis y verificación, no un árbol de fallas que demuestre una causa. Comience por la hora y la posición de la banda donde se observa el defecto, y revise las señales del producto, el tiempo de residencia, la temperatura, el aceite y la mecánica dentro de la misma ventana.
| Tipo de defecto | Revisiones del producto y la carga | Revisiones del tiempo y la temperatura | Revisiones del aceite y la mecánica | Verificación |
|---|---|---|---|---|
| Variación hacia tonos pálidos u oscuros | Temperatura de entrada, humedad, recubrimiento y aumento repentino de la carga | Variación del tiempo de tránsito, perfil por zonas y recuperación | Muestra de aceite, partículas finas y patrón por posición | Repita la corrida en condiciones equivalentes y tome muestras por posición |
| Humedad o textura desiguales | Distribución de las piezas, profundidad de la capa y superposición | Trayectoria real del producto y recuperación | Distribución del flujo y contacto con la banda de sujeción | Método para medir la humedad y la textura en distintos puntos de la banda |
| Exceso de aceite en la superficie o absorción excesiva | Estado de la corteza o el recubrimiento y humedad del producto | Tiempos de cocción, escurrido y enfriamiento | Estado del aceite y manipulación durante la descarga | Resultado de aceite del producto definido por el método |
| Notas de sabor a quemado o partículas oscuras | Pérdida de recubrimiento y residuos de alimentación | Tiempo de permanencia de partículas y exposición al calor | Carga del filtro, zonas muertas y depósitos | Tendencia de sólidos retenidos y evaluación sensorial |
| Daños en la superficie o marcas de contacto | Geometría, espaciamiento y recubrimiento frágil | Tiempos de entrada y transferencia | Guías, bandas, sujeción y descarga | Observación o video vinculado a la posición |
| Inestabilidad después de un cambio en la alimentación | Cambio de tasa, estado del lote y humedad | Retraso de respuesta y duración de la recuperación | Acción de control, flujo y acumulación | Vuelva a la línea base fijada y cambie un factor a la vez |
| Formación de espuma o inestabilidad superficial | Cambio de humedad o de producto o recubrimiento | Momento de aparición e historial de temperatura | Muestra de aceite, renovación y verificación de contaminación | Revisión por personal calificado del aceite y del proceso |
| Patrón repetido según la posición de la banda | Distribución y geometría de entrada | Tiempo de tránsito y temperatura por posición | Flujo, guías, seguimiento de la banda y depósitos | Muestras cartografiadas a lo ancho de la banda |
Revise las evidencias desde las más antiguas hasta las más recientes. Compruebe el producto entrante y la carga que sale de la línea antes de mover el producto aguas abajo. Demuestre y verifique la respuesta térmica y el tiempo de residencia antes de cambiar un objetivo. Después verifique las señales mecánicas y del aceite. Cambie un solo factor dentro de límites, opere durante el tiempo suficiente para observar su respuesta y conserve disponible la línea base original.
Las señales no deben sustituirse entre sí. Las investigaciones publicadas sobre fritura muestran que la temperatura del centro, la pérdida de humedad, la absorción de aceite, el color y la textura pueden responder de manera impredecible; la absorción de aceite puede variar de forma no monotónica. La matriz acota la investigación, pero no toma la decisión de liberación por QA ni por el responsable de inocuidad alimentaria.
Distinga entre diseño higiénico, ejecución de la limpieza y verificación de la limpieza
La evidencia de limpieza tiene tres niveles. El primero es el diseño del equipo según el método de limpieza previsto. El segundo es la ejecución en planta del ciclo de limpieza definido. El último es la verificación del resultado de la limpieza. Las superficies pulidas pueden abordar parte del problema; sin embargo, afirmar que un producto es «fácil de limpiar» no demuestra que se haya realizado un cambio de formato.
Revise el acceso a las bandejas de la freidora, las bandas, los retenedores, los retornos de aceite, los filtros, las bombas, las superficies de transferencia de calor, los drenajes, las cubiertas, los sellos y las áreas adyacentes. Busque zonas que retengan agua, aceite o solución de limpieza, migas y otros contaminantes. Confirme qué componentes se abren, se levantan o se desmontan, cuáles requieren herramientas y cómo los controla el sitio de manera segura.
El procedimiento de limpieza debe especificar los límites del producto, el estado de desmontaje, los productos químicos, la concentración, la temperatura, la acción mecánica, el tiempo de contacto, el enjuague, la inspección, el reensamble y quién es responsable de autorizar la liberación del producto. La verificación puede incluir una inspección visual, métodos para detectar residuos o alérgenos, métodos microbiológicos cuando corresponda y una validación periódica a cargo de un equipo calificado.
Los peligros específicos de la instalación deben abordarse en el análisis de peligros de la propia instalación. Las estrategias para la acrilamida, los precursores presentes en las materias primas, la transferencia de alérgenos, el aceite compartido, el producto retenido y los criterios de liberación no pueden deducirse únicamente de la limpieza de la máquina. En las instalaciones cubiertas de Estados Unidos, el diseño del equipo y las condiciones del proceso deben formar parte del análisis de peligros y de los controles preventivos de la instalación.
Nota sobre la evidencia: El catálogo de EHEDG considera la validación, el monitoreo y la verificación de la limpieza como una disciplina definida. Las normas de fabricación vigentes en Estados Unidos exigen que los equipos puedan limpiarse adecuadamente y que las operaciones cubiertas cuenten con un análisis de peligros específico para la instalación. Estas fuentes delimitan responsabilidades; no certifican una freidora ni un ciclo de limpieza en particular. EHEDG; 21 CFR parte 117.
Demuestre el desempeño con un registro de evidencia de las pruebas de la freidora
Un registro de evidencia de las pruebas de la freidora evita que las pruebas de fábrica, la puesta en marcha en planta y la calificación de producción se combinen en una sola aprobación. Cada prueba responde una pregunta distinta. El registro aporta la estructura necesaria, pero solo constituye evidencia cuando las pruebas corresponden al alimento, el proceso, el método y los criterios de aceptación reales.
| Etapa | Pregunta | Registro mínimo | Lo que no demuestra |
|---|---|---|---|
| Prueba de aceptación en fábrica del proveedor | ¿Se construyó la máquina acordada y funcionaban sus funciones antes del envío? | Componentes, controles, alarmas y bloqueos de seguridad, transportador, circulación, filtración, documentos y desviaciones | Desempeño con los servicios auxiliares definitivos y el producto habitual |
| Puesta en marcha en planta y prueba de aceptación en sitio | ¿El sistema instalado está integrado con los servicios auxiliares, las interfaces y las funciones de seguridad reales? | Instalación, servicios auxiliares, interfaces, verificaciones de seguridad, estudio del tiempo de residencia, mapa de temperaturas y lista de pendientes | Producto comercializable y repetible ante variaciones normales |
| Calificación de producción | ¿Puede el proceso definido producir repetidamente un producto aceptable y gestionar las transiciones? | Base del producto y la carga, pruebas repetidas, criterios, métodos, variabilidad, evidencia sobre el aceite, interrupciones, limpieza y desviaciones | Un producto, una carga o un método diferente, o un peor caso que no se haya probado |
Antes de las pruebas, defina el parámetro, el criterio de aceptación, la variabilidad aceptable, el método de medición, el plan de muestreo, el análisis y las condiciones pertinentes de peor caso. Asigne a cada elemento un responsable de la decisión. Durante la prueba, documente las mediciones reales, identifique al operador o revisor, indique el producto o el ID del lote (si corresponde) y registre la fecha y la hora de la medición.
Una sola prueba satisfactoria no basta para afirmar que el resultado es repetible. Las pruebas sin carga pueden ayudar a validar el movimiento, la circulación o las funciones de control, pero no validan la calidad del producto. Las pruebas de aceptación en sitio pueden ayudar a demostrar la integración de la instalación, pero no demuestran el rango operativo de producción. Si alguna condición difiere de las condiciones respaldadas por la evidencia, califique esa diferencia u obtenga nueva evidencia.
Incluya las desviaciones y fallas en el registro. Anote qué cambió, si afectó al producto, quién decidió cómo disponer de él y cómo se modificó la siguiente prueba. No oculte una prueba fallida mostrando únicamente los ajustes finales. La secuencia puede ayudar a explicar por qué se redujo el rango aceptado.
Nota sobre la evidencia: La CFIA pregunta si la evidencia de validación corresponde al alimento y al proceso reales y si abarca los parámetros, los criterios, la variabilidad, los métodos, el análisis y las condiciones de peor caso. La norma vigente 21 CFR 117.305 exige documentar las observaciones reales y mantener la trazabilidad contemporánea de los registros cubiertos. Ninguna de estas fuentes establece criterios universales de aceptación para freidoras. CFIA ; eCFR
Prepare una prueba de la freidora específica para su producto
Proporcione el producto y el rango de condiciones de entrada, el resultado objetivo, los servicios auxiliares, el plan de aceite, los límites de limpieza y la base de aceptación. Shengtu puede analizar la configuración del proyecto con base en esta información; su planta conserva la responsabilidad sobre los límites validados y las decisiones de liberación del producto.
Abra el formulario de consulta del proyectoPreguntas frecuentes
¿Cómo funciona una freidora continua?
Un transportador eficaz o una trayectoria controlada del producto, junto con un sistema de circulación de aceite con calentamiento y filtración, desplazan los alimentos a través del aceite caliente. Para lograr un control útil del producto, es necesario integrar las mediciones de la trayectoria real, la carga, la respuesta térmica y las condiciones del aceite con el resultado del producto terminado.
¿Cómo se calcula el tiempo de residencia en una freidora continua?
Un buen punto de partida es dividir la longitud efectiva de cocción entre la velocidad de la banda para obtener el tiempo teórico de tránsito. Varios factores pueden hacer que los tiempos reales de tránsito del producto presenten una distribución más amplia que la prevista o estimada, por lo que debe verificar el resultado con producto real y con la carga planificada. Entre esos factores están la flotación, la superposición de productos, el deslizamiento, el esfuerzo cortante, el contacto con los retenedores y las diferencias en la trayectoria del producto. Registre la variación medida a lo largo del tiempo y en distintas posiciones de la banda, además del promedio.
¿La filtración prolonga la vida útil del aceite de fritura?
La filtración puede retirar migas y otros sólidos suspendidos que podrían quemarse y acelerar la degradación, pero no puede revertirla. La oxidación, la hidrólisis y la polimerización continúan pese a la filtración. Las decisiones sobre el aceite y el análisis de muestras requieren métodos de muestreo definidos, métodos analíticos especificados y criterios de acción propios de cada planta.
¿Qué causa variaciones de color en una freidora continua?
La variabilidad puede deberse a diferencias en las condiciones y la temperatura del producto de entrada, la humedad, los aumentos repentinos en la carga de recubrimiento, la recuperación térmica, las condiciones del aceite, el flujo a lo ancho de la banda, la manipulación mecánica y el tiempo de tránsito. Compare señales alineadas antes de cambiar un valor de consigna. Un defecto visible no demuestra por sí solo una causa.
¿Qué debe revisarse durante las pruebas FAT y SAT?
La FAT debe confirmar antes del envío la construcción acordada, el funcionamiento, los controles y el conjunto de documentos. La SAT debe confirmar la instalación, los servicios auxiliares, las interfaces y las funciones en planta. Luego, la calificación de producción valida la repetibilidad del desempeño del producto según criterios definidos para el alimento, la carga y el método del proceso.
¿Dónde puedo comparar modelos, especificaciones y opciones de proyectos?
Consulte la página de soluciones para freidoras continuas de Shengtu para conocer las configuraciones de las máquinas y solicitar cotizaciones. Antes de conversar, proporcione el producto, el rango de condiciones de entrada, la producción requerida, los servicios auxiliares, el plan de aceite, los límites de limpieza y la evidencia de aceptación propuesta. Así se distinguen las preguntas sobre configuración del trabajo de desarrollo del proceso y ambas partes cuentan con una base común para la evidencia de las pruebas. Consulte Acerca de Shengtu Machinery para conocer la empresa y su contexto de fabricación, y revise la categoría de equipos de fritura y recubrimiento para conocer otros equipos de la línea.
Referencias y límites de las fuentes
Referencias y fuentes: La documentación siguiente respalda los mecanismos del proceso, los tipos de evidencia y el alcance regulatorio. Estas fuentes no certifican una máquina Shengtu, no aprueban un proceso de planta ni establecen límites operativos universales. La documentación de proveedores y patentes se utiliza únicamente como antecedente, salvo que se indique lo contrario.
- Oklahoma State University: fritura industrial por inmersión
- Oklahoma State University: calidad de los aceites comestibles
- Revisión revisada por pares sobre los cambios químicos en la fritura por inmersión
- Estudio revisado por pares sobre la variación espacial
- Estudio revisado por pares sobre la fritura con múltiples señales
- AOCS: química del aceite de fritura y ensayos analíticos
- Catálogo de guías de EHEDG
- CFIA: inspección de evidencia sobre la eficacia de las medidas de control
- 21 CFR parte 117