Hubungi Shengtu Bufan Company

Diperbarui Oktober 2026
Mesin penggoreng kontinu adalah penggoreng konveyor industri yang mengalirkan produk melalui jalur tertentu di dalam minyak panas sambil mengendalikan waktu tinggal, pemulihan panas, kondisi minyak, muatan produk, dan penanganan mekanis. Tampilan suhu yang stabil memang membantu, tetapi tidak menunjukkan apakah produk saling bertumpuk, apakah beban kadar air berubah, apakah kondisi minyak bergeser, atau apakah produk matang secara berbeda di salah satu posisi sabuk.
Panduan ini menyediakan bukti bertiming untuk pengendalian, diagnosis penyimpangan, dan verifikasi operasi. Panduan ini memberi tim produksi, QA, R&D, pemeliharaan, dan proyek metode pembuktian bertiming: catat produk yang masuk, respons sistem minyak, kondisi yang dialami produk, dan cara hasilnya diverifikasi.
Konfigurasi, spesifikasi, harga, waktu tunggu, dan penawaran harga tetap tersedia di halaman solusi mesin penggoreng kontinu Shengtu. Panduan lebih luas tentang peralatan penggorengan dan pelapisan membahas arsitektur lini dan beban proses batch. Artikel ini membahas bukti dan pengendalian serta mendiagnosis penyimpangan sistem minyak.
Jenis produk yang diproses menjadi pertimbangan utama. Keripik kentang, keripik pisang, dan kentang goreng; keripik jagung dan makanan ringan; lumpia; nugget ayam; serta nugget dan pai daging memerlukan jadwal penggorengan yang berbeda. Produk untuk produksi makanan ringan, dapur pusat, atau lini produksi pengolahan pangan lainnya juga memiliki jadwal berbeda. Penggoreng kontinu industri, penggoreng kontinu otomatis, penggoreng celup, atau mesin penggoreng memerlukan bukti pengoperasiannya sendiri; pengaturan dari penggoreng batch tidak dapat langsung diterapkan.
Istilah peralatan dapat menjadi pengingat bagi pengolah saat melakukan inspeksi. Periksa sabuk jaring, sabuk konveyor, sistem konveyor, lebar sabuk, tangki minyak, filter minyak, filtrasi minyak, penirisan minyak, penukar panas, dan cara komponen mengalirkan pangan. Tentukan cakupan material kontak pangan, baja nirkarat 304, baja nirkarat 316, dan ketahanan korosi. Suhu minyak, pengendalian suhu, pengendalian suhu otomatis, pengendalian kecepatan, sistem pemanas, dan metode pemanasan dapat mencakup pemanas listrik, penggoreng listrik, model listrik, pemanasan minyak, pemanasan gas, penggoreng gas, atau gas alam. Periksa katalog yang menyebut partikel halus sebagai “slag” atau menjelaskan susunan minyak-air.
Efisiensi tinggi, kapasitas produksi, masa pakai, waktu henti, penyesuaian, “menyesuaikan”, layanan purnajual, suku cadang, biaya operasional, biaya pengoperasian, kelas menengah, Henan, dan TZ-D4000 merupakan istilah komersial atau khusus pemasok. Cantumkan semuanya dalam penawaran harga terverifikasi dari halaman solusi mesin penggoreng kontinu. Batasan yang sama berlaku untuk peralatan penggorengan kontinu otomatis dan produk yang dibuat melalui tahap ekstrusi.
Inti panduan
Perlakukan penggoreng sebagai proses yang saling terhubung, bukan sekumpulan titik setel yang berdiri sendiri. Selaraskan kondisi produk, pergerakan sabuk, pemulihan panas, bukti kondisi minyak, dan sampel produk jadi dalam satu linimasa sebelum mengubah apa pun.
Memahami Mesin Penggoreng Kontinu dengan Kerangka 3 Jam Kendali
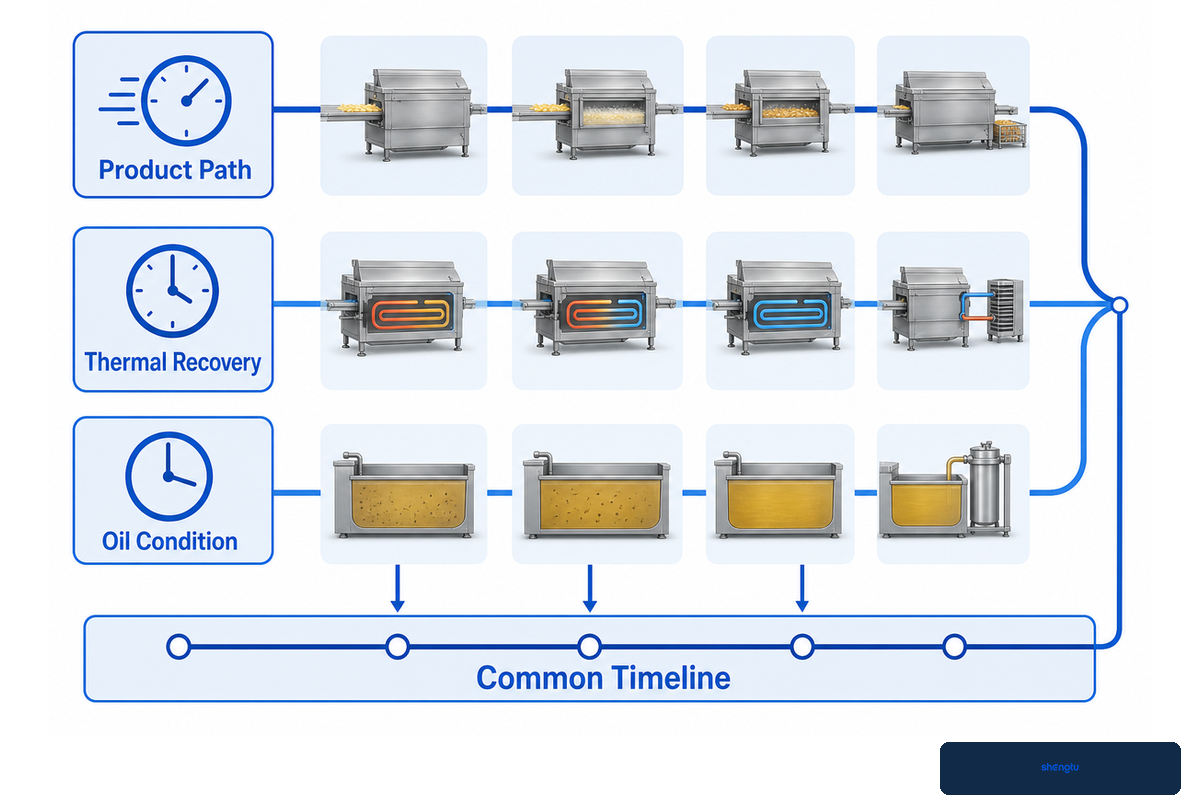
Tiga Jam Kendali menggambarkan perjalanan produk melalui minyak, pemulihan sistem minyak setelah produk masuk, dan perubahan kondisi minyak yang lebih lambat. Operator memerlukan ketiga sudut pandang ini karena setiap jam bergerak dengan laju berbeda; kestabilan salah satunya tidak membuktikan kestabilan yang lain.
Jam produk dimulai saat unit produk tertentu memasuki zona pemasakan efektif dan berakhir saat produk keluar. Jam ini mencakup sebaran waktu lintasan aktual, bukan hanya pengaturan kecepatan. Produk yang mengapung, terendam, bertumpuk, tergelincir, muatan sabuk, dan geometri produk dapat mengubah jalurnya.
Jam termal menunjukkan apa yang terjadi setelah produk dan kadar airnya mencapai minyak. Bukti yang berguna mencakup profil suhu dan pemulihan aktual terhadap beban. Nilai rata-rata dapat menutupi zona yang lambat, perbedaan sepanjang sabuk, atau penurunan berulang setelah lonjakan umpan.
Jam kondisi minyak berjalan selama berjam-jam dan sepanjang rangkaian produksi kontinu. Kondisi minyak dapat terpengaruh oleh partikel halus, paparan air dan oksigen, pergantian dan penambahan minyak, serta riwayat pengoperasian pada berbagai suhu. Filtrasi dapat menghilangkan partikel, tetapi tidak dapat memulihkan minyak dari oksidasi, hidrolisis, atau polimerisasi.
| Jam | Pertanyaan utama | Bukti | Rasa aman yang menyesatkan |
|---|---|---|---|
| Produk | Berapa lama potongan produk sebenarnya berada di zona pemasakan efektif? | Sebaran waktu lintasan, muatan, posisi, hasil produk | Tampilan kecepatan sabuk stabil |
| Termal | Bagaimana respons minyak terhadap massa dan beban kadar air yang sebenarnya? | Catatan zona, titik terendah, pemulihan, kejadian umpan | Suhu rata-rata sesuai target |
| Kondisi minyak | Bagaimana media penggorengan berubah selama proses berlangsung? | Partikel halus, pergantian minyak, penambahan minyak, pemeriksaan analitis yang ditentukan | Minyak tampak jernih setelah filtrasi |
“Dimensi penggoreng ditentukan oleh laju produksi, waktu penggorengan, dan muatan produk.” Oklahoma State University Extension
Catatan bukti:Oklahoma State University mengaitkan laju produksi, waktu penggorengan, dan beban produk dalam desain mesin penggoreng industri. Penelitian yang ditelaah sejawat menunjukkan bahwa geometri produk dan aliran minyak memengaruhi keseragaman di berbagai titik. Gunakan timer sebagai alat ukur, bukan untuk mengikuti resep yang kaku. OSU ekstensi; penelitian yang ditelaah sejawat
Tetapkan Rentang Kendali Penggoreng Kontinu Sebelum Mengubah Titik Setel
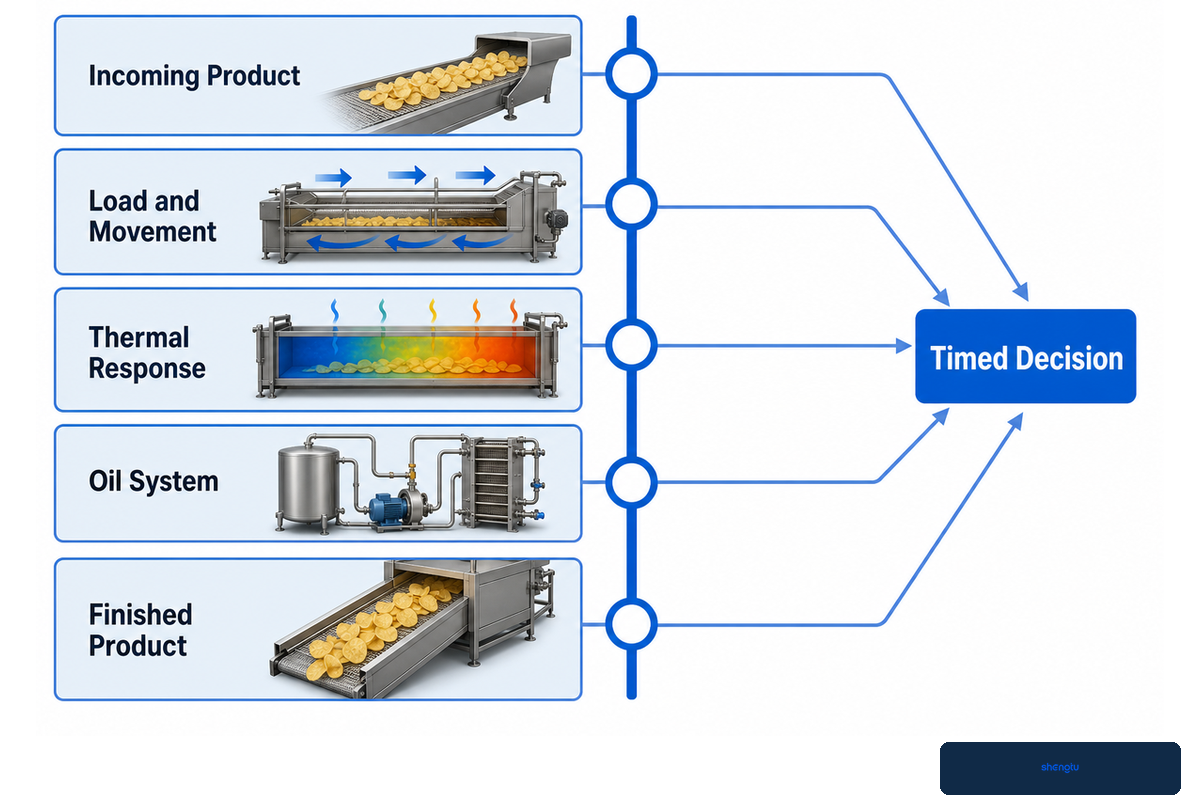
Rentang kendali adalah catatan serempak tentang masukan produk, masukan proses, respons penggoreng, dan hasil produk jadi. Tujuannya menghubungkan penyebab dengan waktu. Tanpa linimasa bersama ini, tim dapat mengubah kecepatan sabuk untuk mengatasi masalah yang sebenarnya bermula dari kondisi umpan, muatan, atau aliran minyak.
Mulailah dengan satu produk yang telah disetujui dan tentukan rentang kondisi produk saat masuk. Catat identitas produk, lot produksi, sebaran massa atau geometri, suhu awal, kondisi permukaan, dan pelapisan. Dokumentasikan laju umpan, pola muatan sabuk, kecepatan sabuk, panjang pemasakan efektif, level minyak, serta lokasi pengukuran suhu yang disepakati.
Selanjutnya, selaraskan data respons. Catat waktu mulai umpan, perubahan laju, jeda, alarm, penambahan minyak, aktivitas filter, dan waktu pengambilan sampel. Catat kadar air, warna, tekstur, minyak permukaan, dan cacat yang terlihat pada produk, beserta metode yang digunakan. Tanpa metode yang ditentukan atau informasi posisi maupun waktu pengambilan sampel, suatu angka tidak dapat dievaluasi.
| Lapisan | Kolom yang ditetapkan | Bukti bertiming | Keputusan |
|---|---|---|---|
| Produk masuk | Lot produksi, massa/ukuran, suhu, kadar air, kondisi pelapisan | Sampel masuk berdasarkan waktu dan posisi sabuk | Dasar uji coba internal? |
| Muatan dan pergerakan | Laju umpan, kedalaman lapisan, jarak, kecepatan sabuk, panjang pemasakan | Sampel waktu lintasan aktual dan pemeriksaan posisi | Jalur stabil? |
| Respons termal | Lokasi sensor, titik setel, aliran minyak, kondisi pemanas | Profil, titik terendah, dan pemulihan setelah kejadian beban | Pemulihan dapat diterima? |
| Sistem minyak | Identitas minyak, dasar pergantian, konfigurasi filter, metode pengambilan sampel | Partikel halus, penambahan minyak, dan hasil analisis | Perlu tindakan terhadap minyak? |
| Produk jadi | Metode dan kriteria penerimaan | Kadar air, warna, tekstur, minyak, dan cacat | Lepas, sesuaikan, atau investigasi? |
Contoh format baris data saja: panjang pemasakan 6 m; kecepatan sabuk 0,05 m/s; estimasi 120 s; potongan bertanda pada 112 s, 118 s, 123 s, 127 s, dan 131 s; beban 100 kg/h dan 120 kg/h; kondisi dasar 175°C; suhu terendah 168°C; 172°C pada 90 s; 175°C pada 150 s; sampel 500 g pada 0 min, 10 min, 20 min, dan 30 min; rentang ukuran 2 mm, 4 mm, dan 6 mm; rentang kadar air 5%, 10%, dan 15%; pemeriksaan minyak pada 1 hr, 2 hr, dan 3 hr. Ganti setiap nilai dengan data proyek yang disetujui.
Tidak semua sensor yang tersedia diperlukan untuk menghasilkan rentang kendali yang baik. Gunakan set data terkecil yang dapat membedakan penyebab terkait produk, waktu, termal, minyak, dan mekanis. Tambahkan sinyal hanya jika ada penanggung jawab pengukuran dan tindakan lanjut yang jelas. Hapus data hiasan yang tidak pernah dievaluasi.
Verifikasi Waktu Tinggal sebagai Sebaran
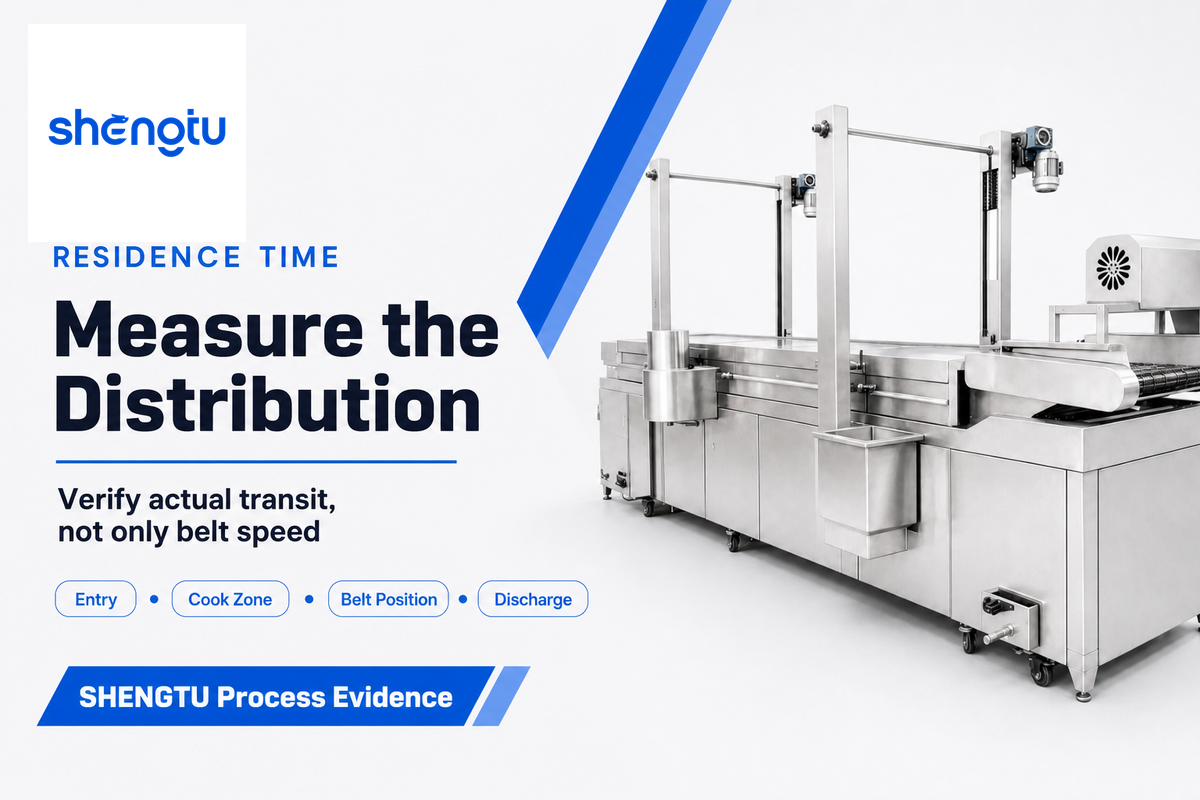
Waktu tinggal adalah rentang waktu lintasan produk aktual melalui zona pemasakan efektif pada muatan tertentu. Satu waktu hasil perhitungan dapat luput memperhitungkan produk yang keluar lebih awal atau terlambat, tumpang tindih, atau variasi di dekat dinding samping. Verifikasi sebarannya untuk produk dan kondisi operasi yang dimaksud.
Estimasi awal diperoleh dengan membagi panjang pemasakan efektif dengan kecepatan sabuk. Nilai ini dapat digunakan sebagai prediksi. Pastikan lokasi awal dan akhir zona pemasakan, karena panjang fisik tangki mungkin mencakup area masuk, keluar, atau transisi yang tidak memberikan kondisi paparan yang sama kepada produk.
Gunakan potongan bertanda, bahan pengganti yang dapat dilacak, atau metode aman lain yang disetujui di lokasi untuk mengambil sampel waktu lintasan pada berbagai waktu dan posisi sabuk. Periksa kembali dengan pola muatan yang direncanakan. Selain itu, untuk produk yang mengapung, berguling, atau memerlukan sabuk penahan, bukti jalur produk diperlukan selain bukti pergerakan konveyor.
Laporkan lokasi dan sebarannya. Jika salah satu sisi berulang kali mengeluarkan produk lebih awal, mengubah kecepatan sabuk rata-rata dapat menggeser seluruh proses tanpa mengatasi perbedaan antarbagian sabuk. Jika produk di salah satu sisi keluar lebih awal, selidiki perbedaan sepanjang sabuk sebelum menggeser seluruh proses dengan mengubah kecepatan sabuk rata-rata. Pola muatan, pelacakan sabuk, tumpang tindih produk, perendaman, aliran minyak, atau penghalang mungkin merupakan penyebab utama sebelum gejalanya dianggap sebagai masalah kendali proses.
Catatan bukti: Panduan industri memasukkan waktu penggorengan dan muatan produk sebagai bagian dari desain penggoreng. Studi uji coba menunjukkan bahwa geometri produk dan aliran silang memengaruhi sebaran dan keseragaman. Karena itu, nilai operasi yang dapat dipertanggungjawabkan berasal dari jalur dan muatan produk aktual, bukan angka industri yang disalin. OSU Extension; studi variasi spasial.
Sesuaikan Produk dan Beban Kadar Air dengan Pemulihan Panas
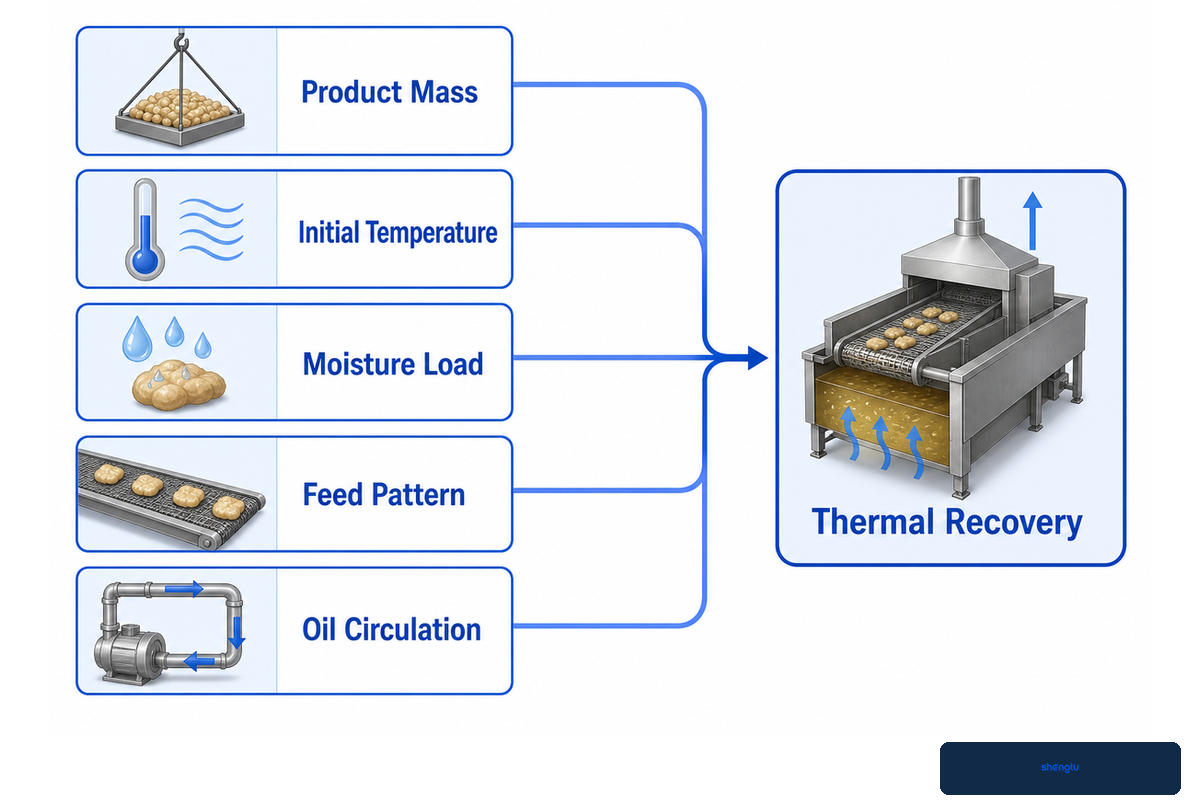
Massa produk, suhu awal, kadar air, pola umpan, dan sirkulasi minyak memengaruhi penyerapan energi termal dan pelepasan kalor laten. Zona produk mungkin mengalami gangguan yang lebih dalam atau lebih lama daripada yang ditunjukkan pengendali.
Pantau tren suhu di lokasi yang ditentukan dan cocokkan catatannya dengan waktu masuk produk. Catat kondisi dasar, nilai minimum, waktu pemulihan, dan osilasi. Jika pengaturan pemanas atau status kendali tersedia, catat juga. Bandingkan proses hanya jika lokasi sensor, interval pengambilan sampel, dan dasar produk sama.
Jelaskan muatan sebagai sebaran, bukan hanya kilogram per jam. Dua proses dengan massa per jam yang sama dapat berperilaku berbeda jika satu umpan tersebar merata dan yang lain masuk secara bergelombang. Kadar air menambah dimensi lain karena produk melepaskan air selama penggorengan dan pola penguapan berubah sepanjang jalur pemasakan.
Gunakan produk jadi untuk menafsirkan kurva. Kadar air, kondisi inti, warna, dan tekstur dapat berbeda serta berubah seiring perubahan suhu. Catatan pemulihan merupakan sinyal proses dan tidak dapat menggantikan pengukuran produk. Sampel dari berbagai posisi sabuk berguna saat data rata-rata tampak stabil tetapi variasi produk tetap terjadi.
Catatan bukti: OSU menjelaskan penurunan suhu yang cepat setelah produk dimasukkan dan perlunya memperhitungkan pemulihan. Penelitian yang ditelaah sejawat menunjukkan perpindahan panas dan massa yang saling terkait, sementara uji terkendali menunjukkan bahwa suhu inti, kehilangan air, penyerapan minyak, warna, dan tekstur tidak selalu berubah searah. OSU Extension; studi berbagai sinyal.
Kendalikan Kondisi Minyak dengan Filtrasi, Pembuangan Partikel Halus, dan Bukti Analitis
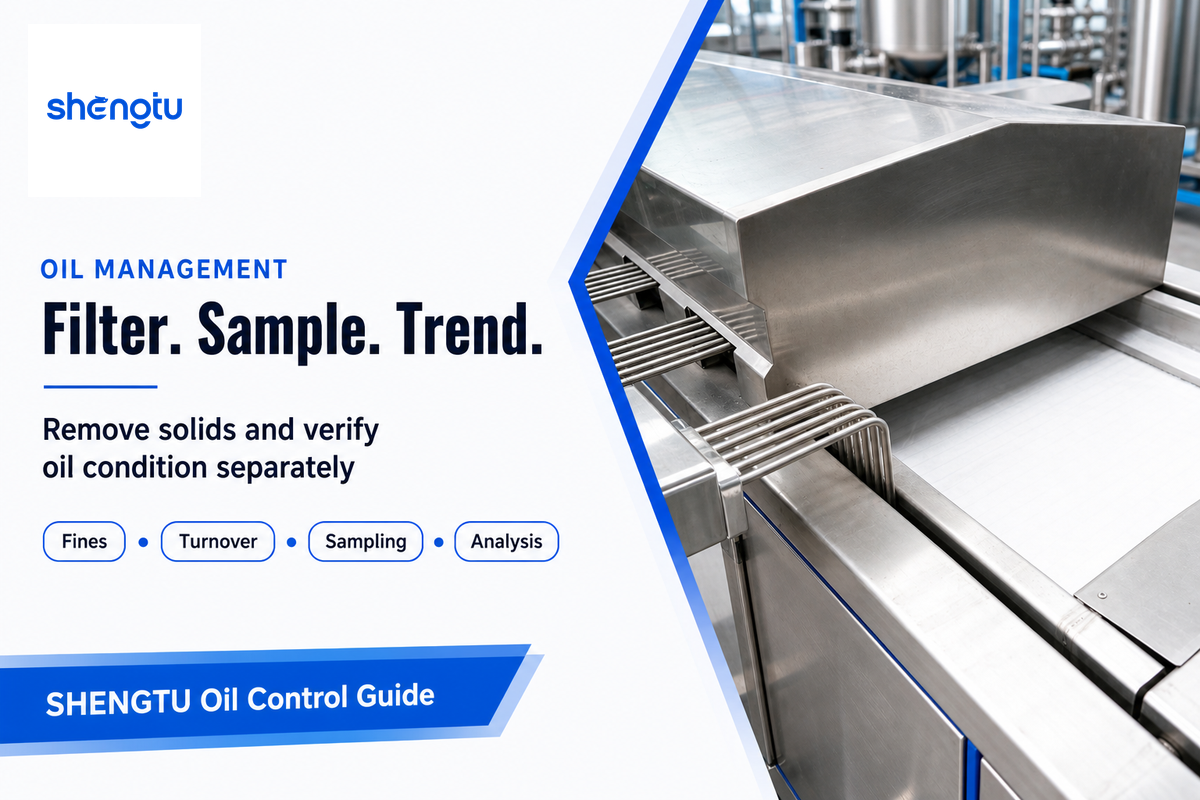
Pengendalian kondisi minyak menggabungkan pembuangan padatan, pergantian minyak, dan pemeriksaan analitis yang ditentukan. Filtrasi kontinu melindungi proses dengan menghilangkan remah dan partikel halus yang dapat terbakar, menggelapkan minyak, dan meningkatkan degradasi. Filtrasi tidak memulihkan minyak yang terdegradasi secara kimia, sehingga kejernihan visual setelah siklus filter bukan bukti yang lengkap.
Sesuaikan metode pembuangan partikel halus dengan ukuran, jumlah, kekerasan, serta apakah partikel mengapung atau tenggelam. Perhatikan zona mati, sirkulasi lambat, dan endapan pada sabuk, pemanas, serta saluran balik. Catat aktivitas filter dan padatan yang tertahan dibandingkan dengan produksi, jenis produk, dan kehilangan pelapisan untuk mengetahui apakah beban pada proses meningkat.
Tentukan prosedur pengambilan sampel minyak sebelum menetapkan aturan tindakan. Aturan harus mencakup suhu dan/atau pendinginan, titik pengambilan, waktu, wadah sampel, penanganan sampel, dan metode pengujian. Asam lemak bebas, nilai peroksida, nilai p-anisidina, dan senyawa polar total memberikan informasi tentang kondisi minyak. Satu nilai tidak dapat ditafsirkan sebagai nilai lainnya.
Karena produk oksidasi primer dapat terurai seiring berlanjutnya oksidasi, nilai peroksida perlu ditafsirkan dengan cermat; hasil rendah dapat menyesatkan tanpa bukti oksidasi sekunder. Praktik terbaik adalah memvalidasi batas lokasi berdasarkan produk, minyak, rencana tervalidasi, metode, persyaratan pelanggan, dan peraturan yang berlaku.
Penggunaan penginderaan cepat dan/atau jarak jauh dapat meningkatkan frekuensi pengambilan sampel. Perlakukan teknologi ini sebagai lapisan penyaringan yang masih berkembang sampai perangkat dikalibrasi untuk minyak dan produk yang digunakan, diperiksa terhadap metode acuan, serta memiliki penanggung jawab pembersihan dan tindakan. Pembacaan digital tidak menghapus perlunya pengambilan sampel dan penerapan metode yang sesuai.
Catatan bukti: OSU membedakan pembuangan partikel halus dari kimia minyak dan memperingatkan bahwa nilai peroksida saja dapat menyesatkan. AOCS mencantumkan beberapa pengujian dan keterbatasan metode. Penelitian sensor yang ditelaah sejawat mendukung penyaringan cepat bersyarat dengan tetap mensyaratkan metode acuan dan kalibrasi. Panduan minyak OSU; AOCS; studi sensor.
Kendalikan Penyalaan, Penghentian, dan Gangguan Produksi
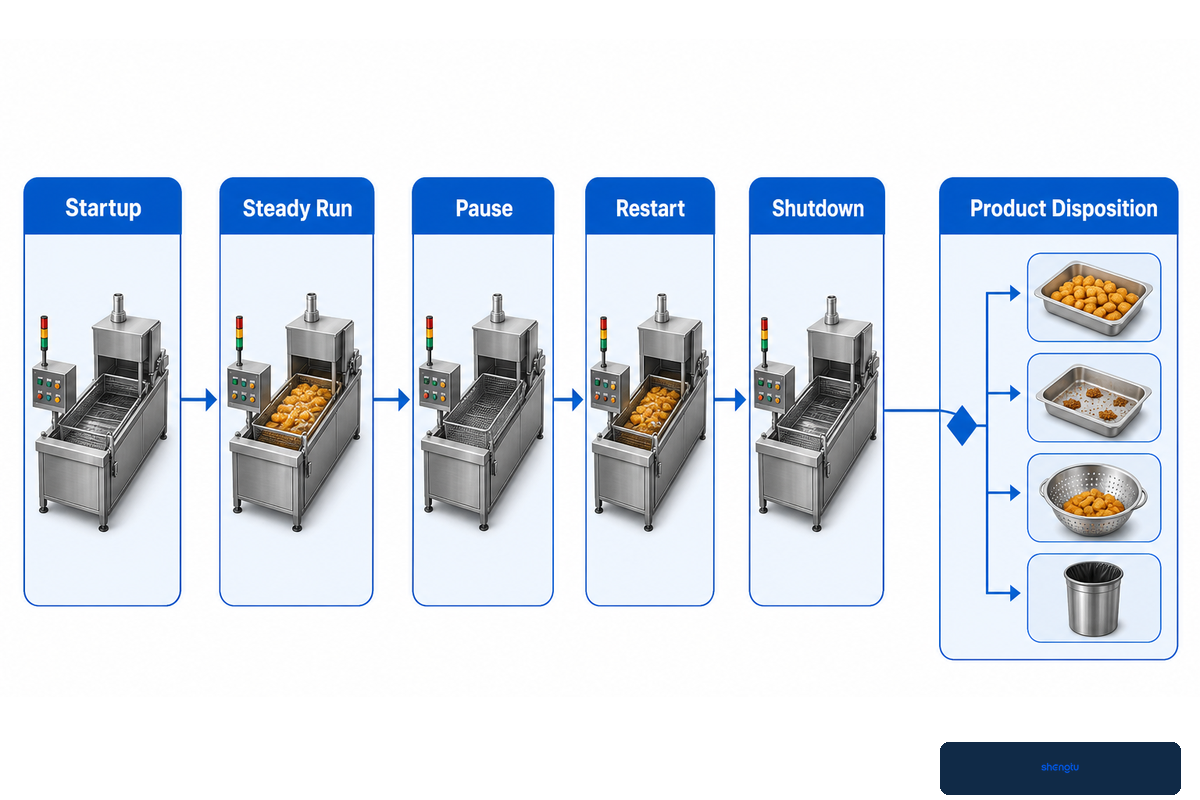
Kendali kondisi transien berfokus pada hal yang terjadi saat penyalaan, penghentian, dan pergantian produk ketika minyak, sirkulasi, panas, dan aliran produk bergerak menuju atau menjauhi kondisi produksi stabil. Setiap kondisi memiliki prosedur lokasi tersendiri yang jelas, dan urutannya kerap menjelaskan mengapa rentang operasi yang disetujui terbatas.
Saat penyalaan, pastikan jenis minyak, level, jalur sirkulasi, kesiapan filter, pelindung, pembuangan udara, dan fungsi keselamatan yang disepakati sudah benar sebelum produk masuk. Stabilkan aliran. Jangan campur produk awal penyalaan dengan produk selama operasi; hentikan atau alihkan produk masuk sesuai prosedur yang disetujui. Buang produk awal penyalaan.
Selama gangguan atau penghentian, tangani produk secara terpisah dari sistem minyak. Alihkan atau hentikan produk masuk sesuai prosedur yang disetujui. Tentukan siapa yang memutuskan apakah produk yang sudah berada di dalam penggoreng ditahan sementara, dievaluasi, atau ditolak. Pemanasan, sirkulasi, penambahan atau pengeluaran minyak, serta pendinginan harus mengikuti panduan mesin, penilaian bahaya di lokasi, dan tanggung jawab personel terlatih.
Saat penghentian, keluarkan produk, kendalikan masukan panas, sirkulasikan atau pindahkan minyak sesuai spesifikasi, tangani partikel halus, lalu siapkan sistem untuk dibersihkan atau tetap aman dalam kondisi siaga. Catat pengeluaran produk, kondisi masukan panas, sirkulasi atau pemindahan minyak, penanganan partikel halus, serta persiapan untuk pembersihan atau kondisi siaga yang aman. Jangan mengandalkan waktu atau suhu umum. Pertahankan pelindung sistem, isolasi, penguncian, pembuangan udara, perlindungan kebakaran, dan fungsi darurat sesuai ketentuan lokasi, OEM, dan peraturan yang berlaku.
Catatan bukti: OSU mengidentifikasi penyalaan, penghentian, dan gangguan sebagai potensi penyebab degradasi minyak dan produk, serta menjelaskan batas durasi gangguan berdasarkan panduan OEM. Artikel ini mempertahankan batas tersebut dan tidak menggantikan panduan OEM, program keselamatan lokasi, atau rencana keamanan pangan. OSU Extension.
Diagnosis Penyimpangan Produk dengan Matriks Cacat dan Sinyal
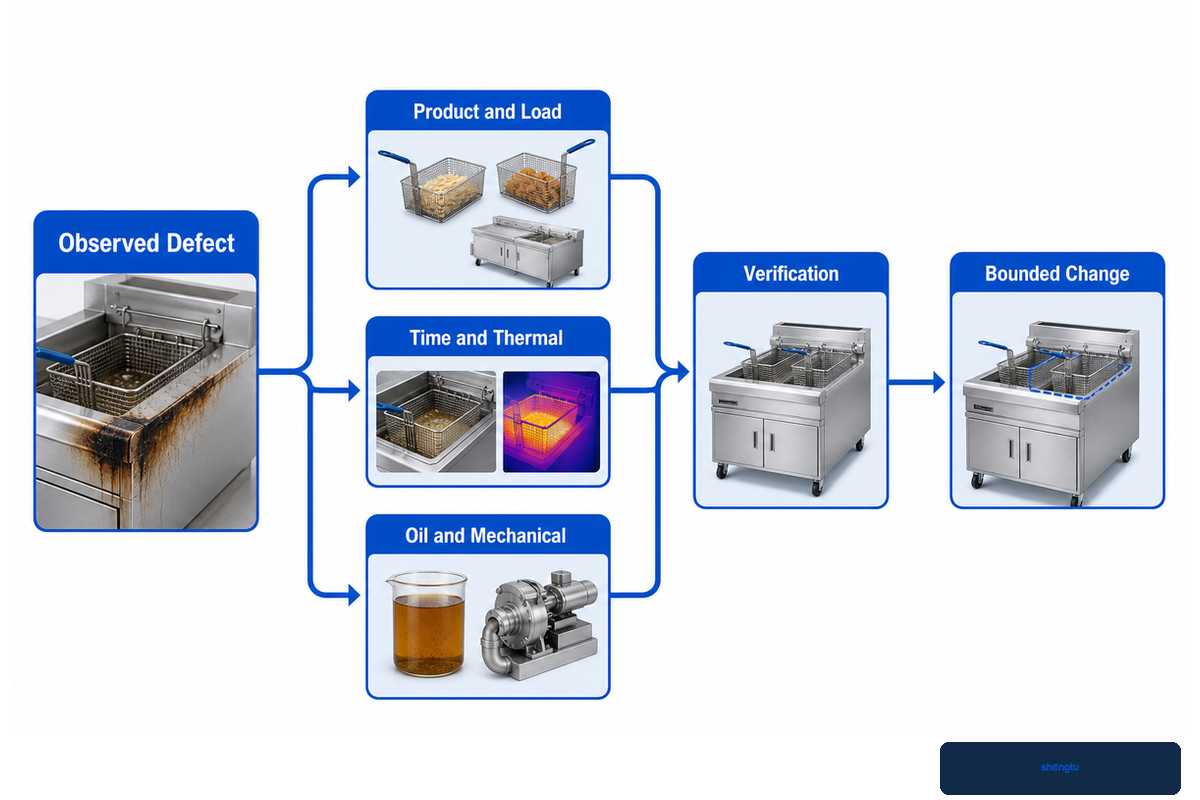
Matriks Cacat dan Sinyal mengidentifikasi masalah produk yang dapat diamati lalu menyusunnya menjadi investigasi yang teratur. Matriks ini merupakan peta hipotesis dan verifikasi, bukan pohon kesalahan yang membuktikan satu penyebab. Mulailah dengan waktu dan posisi sabuk saat cacat terlihat, lalu cari sinyal produk, waktu tinggal, termal, minyak, dan mekanis dalam rentang yang sama.
| Jenis cacat | Pemeriksaan produk/muatan | Pemeriksaan waktu/termal | Pemeriksaan minyak/mekanis | Verifikasi |
|---|---|---|---|---|
| Perubahan warna menjadi pucat atau gelap | Suhu masukan, kadar air, pelapisan, lonjakan muatan | Sebaran waktu lintasan, profil zona, pemulihan | Sampel minyak, partikel halus, pola posisi | Ulangi proses dengan kondisi sepadan dan ambil sampel berdasarkan posisi |
| Kadar air atau tekstur tidak merata | Sebaran potongan, kedalaman lapisan, tumpang tindih | Jalur produk aktual dan pemulihan | Sebaran aliran, kontak sabuk penahan | Metode pengukuran kadar air/tekstur di sepanjang sabuk |
| Minyak permukaan atau penyerapan minyak berlebih | Kondisi kerak/pelapisan, kadar air produk | Waktu pemasakan dan penirisan/pendinginan | Kondisi minyak, penanganan saat pengeluaran | Hasil pengukuran minyak pada produk berdasarkan metode yang ditentukan |
| Aroma gosong atau partikel gelap | Kehilangan pelapisan dan serpihan umpan | Waktu tinggal partikel dan riwayat panas | Beban filter, zona mati, endapan | Tren padatan tertahan dan penilaian sensori |
| Kerusakan permukaan atau bekas kontak | Geometri, jarak, pelapisan yang rapuh | Waktu masuk dan perpindahan | Pemandu, sabuk, sabuk penahan, dan pengeluaran | Pengamatan atau video yang dikaitkan dengan posisi |
| Ketidakstabilan setelah perubahan umpan | Perubahan laju, kondisi lot produksi, kadar air | Jeda respons dan durasi pemulihan | Tindakan kendali, aliran, dan akumulasi | Kembali ke kondisi dasar yang ditetapkan, ubah satu hal setiap kali |
| Pembentukan busa atau ketidakstabilan permukaan | Perubahan kadar air, perubahan produk/pelapisan | Waktu mulai dan riwayat suhu | Sampel minyak, pergantian minyak, dan pemeriksaan kontaminasi | Tinjauan minyak dan proses oleh tenaga berkualifikasi |
| Pola berulang menurut posisi sabuk | Sebaran masukan dan geometri | Waktu lintasan dan suhu berdasarkan posisi | Aliran, pemandu, pelacakan sabuk, dan endapan | Sampel terpetakan dari berbagai posisi sabuk |
Mulai dari bukti paling awal, lalu lanjutkan ke yang terbaru. Periksa produk masuk dan muatan yang keluar dari lini sebelum menelusuri produk ke tahap berikutnya. Respons termal dan waktu tinggal harus dibuktikan dan diverifikasi sebelum mengubah target. Selanjutnya verifikasi sinyal mekanis dan minyak. Ubah satu faktor dengan batas yang jelas, jalankan proses cukup lama untuk mengamati responsnya, dan simpan kondisi dasar awal.
Sinyal yang satu tidak boleh menggantikan yang lain. Penelitian penggorengan yang dipublikasikan menunjukkan bahwa suhu inti, kehilangan kadar air, penyerapan minyak, warna, dan tekstur dapat merespons secara tidak terduga; penyerapan minyak dapat berubah secara nonmonotonik. Matriks ini membatasi ruang investigasi, tetapi tidak mengambil keputusan pelepasan produk atas nama QA atau penanggung jawab keamanan pangan.
Pisahkan Desain Higienis, Pelaksanaan Pembersihan, dan Verifikasi Pembersihan
Bukti pembersihan memiliki tiga lapisan. Lapisan pertama adalah desain peralatan yang sesuai dengan metode pembersihan yang dituju. Lapisan kedua adalah pelaksanaan siklus pembersihan yang telah ditetapkan di lokasi. Lapisan terakhir adalah verifikasi hasil pembersihan. Permukaan yang dipoles mungkin mengatasi sebagian masalah, tetapi pernyataan bahwa produk “mudah dibersihkan” tidak membuktikan bahwa pergantian produk telah dilakukan.
Periksa akses ke bak penggoreng, sabuk, penahan produk, jalur balik minyak, filter, pompa, permukaan perpindahan panas, saluran pembuangan, penutup, segel, dan area di sekitarnya. Periksa bagian yang dapat menahan air, minyak atau larutan pembersih, remah, dan kontaminan lainnya. Pastikan komponen mana yang dapat dibuka, diangkat, dilepas, atau memerlukan alat, serta bagaimana lokasi mengendalikannya dengan aman.
Prosedur pembersihan harus mencantumkan batas produk, kondisi pembongkaran, bahan kimia, konsentrasi, suhu, tindakan mekanis, waktu kontak, pembilasan, inspeksi, pemasangan kembali, dan pihak yang bertanggung jawab atas pelepasan. Verifikasi dapat mencakup inspeksi visual, metode pengujian residu atau alergen, metode mikrobiologi bila relevan, serta validasi berkala oleh tim yang memenuhi kualifikasi.
Bahaya khusus fasilitas harus ditangani melalui analisis bahaya fasilitas tersebut. Strategi terkait akrilamida, prekursor bahan baku, perpindahan alergen, minyak bersama, sisa produk, dan kriteria pelepasan tidak dapat disimpulkan hanya dari kebersihan mesin. Untuk fasilitas di A.S. yang tercakup, desain peralatan dan kondisi proses harus menjadi bagian dari analisis bahaya fasilitas dan pengendalian pencegahan.
Catatan bukti: Katalog EHEDG membahas validasi, pemantauan, dan verifikasi pembersihan sebagai disiplin yang terdefinisi. Peraturan manufaktur A.S. yang berlaku saat ini mewajibkan peralatan yang dapat dibersihkan secara memadai dan analisis bahaya khusus fasilitas untuk operasi yang tercakup. Sumber-sumber ini menjelaskan tanggung jawab; sumber tersebut tidak mengesahkan penggoreng atau siklus pembersihan tertentu. EHEDG; 21 CFR part 117.
Buktikan kinerja dengan register bukti pengoperasian penggoreng
Register Bukti Pengoperasian Penggoreng mencegah pengujian di pabrik, komisioning di lokasi, dan kualifikasi produksi digabungkan menjadi satu persetujuan. Setiap pengujian menjawab pertanyaan yang berbeda. Register ini memberikan struktur yang diperlukan, tetapi baru menjadi bukti jika pengujian sesuai dengan pangan, proses, metode, dan kriteria penerimaan yang sebenarnya.
| Tahap | Pertanyaan | Catatan minimum | Tidak membuktikan |
|---|---|---|---|
| FAT pemasok | Apakah mesin yang disepakati telah dibuat dan fungsinya bekerja sebelum pengiriman? | Komponen, kontrol, alarm/interlock, konveyor, sirkulasi, filtrasi, dokumen, dan penyimpangan | Kinerja dengan utilitas akhir dan produk rutin |
| Komisioning di lokasi/SAT | Apakah sistem yang terpasang telah terintegrasi dengan utilitas, antarmuka, dan fungsi keselamatan yang sebenarnya? | Instalasi, utilitas, antarmuka, pemeriksaan keselamatan, studi waktu tinggal, peta suhu, dan daftar pekerjaan tersisa | Produk layak jual yang dapat dihasilkan secara konsisten dalam variasi normal |
| Kualifikasi produksi | Dapatkah proses yang ditetapkan berulang kali menghasilkan produk yang memenuhi kriteria dan menangani transisi? | Dasar produk/beban, pengoperasian berulang, kriteria, metode, variabilitas, bukti kondisi minyak, gangguan, pembersihan, dan penyimpangan | Produk, beban, metode, atau kondisi terburuk berbeda yang belum diuji |
Sebelum pengujian, tetapkan parameter, kriteria penerimaan, variabilitas yang dapat diterima, metode pengukuran, rencana pengambilan sampel, analisis, dan kondisi terburuk yang relevan. Tunjuk penanggung jawab keputusan untuk setiap hal. Selama pengujian, dokumentasikan hasil pengukuran aktual, cantumkan nama operator atau peninjau, sebutkan ID produk atau lot produksi (jika berlaku), serta tanggal dan waktu pengukuran.
Satu kali pengoperasian yang berhasil belum cukup untuk mengklaim konsistensi hasil. Pengujian tanpa beban dapat membantu memvalidasi gerakan, sirkulasi, atau fungsi kontrol, tetapi tidak memvalidasi mutu produk. Pengujian penerimaan di lokasi dapat membantu membuktikan integrasi sistem yang terpasang, tetapi tidak membuktikan rentang kondisi produksi. Jika terdapat perbedaan kondisi dari yang didukung oleh bukti, validasi perbedaan tersebut atau dapatkan bukti baru.
Catat penyimpangan dan kegagalan sebagai bagian dari dokumentasi. Catat perubahan yang terjadi, apakah produk terdampak, siapa yang memutuskan tindakan terhadap produk, dan bagaimana pengoperasian berikutnya diubah. Jangan menghapus uji coba yang gagal dengan hanya menampilkan pengaturan terakhir. Urutan pengujian terkadang dapat menjelaskan mengapa rentang kondisi yang diterima dipersempit.
Catatan bukti: CFIA meminta bukti validasi sesuai dengan pangan dan proses yang sebenarnya serta mencakup parameter, kriteria, variabilitas, metode, analisis, dan kondisi terburuk. 21 CFR 117.305 yang berlaku saat ini mewajibkan pencatatan pengamatan aktual dan keterlacakan catatan secara langsung pada saat kegiatan berlangsung untuk catatan yang tercakup. Kedua sumber tersebut tidak menetapkan kriteria penerimaan penggoreng yang berlaku universal. CFIA ; eCFR
Siapkan uji coba penggoreng khusus produk
Berikan rentang kondisi produk dan bahan baku saat masuk, target keluaran, utilitas, rencana minyak, batas pembersihan, dan dasar penerimaan. Shengtu dapat membahas konfigurasi proyek berdasarkan informasi tersebut, sedangkan lokasi Anda tetap bertanggung jawab atas batas yang telah divalidasi dan keputusan pelepasan.
Buka formulir pertanyaan proyekPertanyaan yang Sering Diajukan
Bagaimana cara kerja mesin penggoreng kontinu?
Konveyor atau jalur produk yang terkontrol, bersama sistem sirkulasi minyak yang dilengkapi pemanas dan filter, mengalirkan pangan melalui minyak panas. Pengukuran jalur produk, beban, respons termal, kondisi minyak, dan hasil produk akhir yang sebenarnya perlu diintegrasikan agar pengendalian produk efektif.
Bagaimana cara menghitung waktu tinggal di penggoreng kontinu?
Titik awal yang baik adalah membagi panjang penggorengan efektif dengan kecepatan sabuk untuk memperoleh waktu perpindahan teoretis. Berbagai faktor dapat membuat distribusi waktu perpindahan produk aktual lebih lebar daripada perkiraan atau estimasi yang direncanakan. Karena itu, verifikasi hasilnya dengan produk sebenarnya pada beban yang direncanakan. Faktor tersebut mencakup produk yang mengapung, produk yang saling bertumpuk, selip, geseran, kontak dengan penahan produk, dan perbedaan jalur produk. Catat rentang hasil pengukurannya dari waktu ke waktu dan pada berbagai posisi sabuk, selain nilai rata-ratanya.
Apakah filtrasi memperpanjang umur minyak goreng?
Filtrasi dapat menghilangkan remah dan padatan tersuspensi lain yang dapat terbakar dan mempercepat degradasi minyak, tetapi tidak dapat memulihkan minyak yang telah terdegradasi. Oksidasi, hidrolisis, dan polimerisasi tetap berlangsung meskipun dilakukan filtrasi. Keputusan terkait minyak dan analisis sampel tetap memerlukan pengambilan sampel yang ditetapkan, metode analisis yang disebutkan secara spesifik, dan kriteria tindakan khusus lokasi.
Apa penyebab variasi warna pada penggoreng kontinu?
Variasi dapat disebabkan oleh perbedaan kondisi dan suhu produk saat masuk, kadar air, lonjakan beban pelapisan, pemulihan termal, kondisi minyak, aliran melintang sabuk, penanganan mekanis, dan waktu perpindahan. Bandingkan sinyal yang selaras sebelum mengubah setelan. Satu cacat yang terlihat tidak membuktikan satu penyebab tertentu.
Apa yang harus diperiksa selama FAT dan SAT?
FAT harus mengonfirmasi kesesuaian mesin dengan spesifikasi yang disepakati, fungsi, kontrol, dan kelengkapan dokumen sebelum pengiriman. SAT harus mengonfirmasi instalasi, utilitas, antarmuka, dan fungsi di lokasi. Selanjutnya, kualifikasi produksi memvalidasi konsistensi kinerja produk berdasarkan kriteria yang ditetapkan dan berkaitan dengan pangan, beban, serta metode proses.
Di mana saya dapat membandingkan model, spesifikasi, dan opsi proyek?
Gunakan halaman solusi penggoreng kontinu Shengtu untuk melihat konfigurasi mesin dan meminta penawaran. Sebelum berdiskusi, berikan informasi tentang produk, rentang kondisi saat masuk, keluaran yang dibutuhkan, utilitas, rencana minyak, batas pembersihan, serta bukti penerimaan yang diusulkan. Dengan demikian, pertanyaan konfigurasi dapat dibedakan dari pekerjaan pengembangan proses, dan kedua pihak memiliki dasar yang sama untuk bukti uji coba. Lihat Tentang Shengtu Machinery untuk mengetahui perusahaan dan konteks manufakturnya, serta tinjau kategori peralatan penggorengan dan pelapisan untuk melihat konteks lini terkait.
Referensi dan Batasan Sumber
Referensi & Sumber: Dokumentasi berikut mendukung penjelasan tentang mekanisme proses, jenis bukti, dan cakupan peraturan. Sumber-sumber ini tidak mengesahkan mesin Shengtu, menyetujui proses di suatu lokasi, atau menetapkan batas pengoperasian universal. Literatur pemasok dan paten hanya digunakan sebagai latar belakang, kecuali dinyatakan lain.
- Oklahoma State University: Penggorengan Lemak Dalam Skala Industri
- Oklahoma State University: Mutu Minyak Pangan
- Tinjauan sejawat tentang perubahan kimia dalam penggorengan lemak dalam
- Studi variasi spasial yang telah ditelaah sejawat
- Studi penggorengan multi-sinyal yang telah ditelaah sejawat
- AOCS: Kimia minyak goreng dan uji analitis
- Katalog pedoman EHEDG
- CFIA: Inspeksi bukti efektivitas tindakan pengendalian
- 21 CFR part 117