Entre em contato com a Shengtu Bufan Company

Atualizado em outubro de 2026
Uma fritadeira contínua é um equipamento industrial com esteira transportadora que conduz o produto por um trajeto definido em óleo aquecido, controlando o tempo de permanência, a recuperação térmica, as condições do óleo, o carregamento do produto e o manuseio mecânico. Uma indicação estável de temperatura ajuda, mas não mostra se os produtos estão sobrepostos, se a carga de umidade mudou, se as condições do óleo estão se alterando ou se uma parte da esteira está fritando de modo diferente.
Este guia apresenta registros com marcação de tempo para controle, diagnóstico de desvios e verificação da operação. Ele oferece às equipes de produção, QA, P&D, manutenção e projetos um método de registro com horários: anote o que entrou, como o sistema de óleo reagiu, quais condições o produto enfrentou e como o resultado foi verificado.
Configuração, especificações, preço, prazo de entrega e cotações estão na página de soluções para fritadeiras contínuas da Shengtu. O guia mais amplo sobre equipamentos de fritura e cobertura analisa a arquitetura da linha e as funções de processo em batelada. Este artigo analisa os registros e o controle, além de diagnosticar desvios no sistema de óleo.
A aplicação do produto vem primeiro. Batatas chips, chips de banana e batatas fritas; chips de milho e salgadinhos; rolinhos primavera; nuggets de frango; além de nuggets e tortas de carne exigem programações de fritura diferentes. Produtos fritos na fabricação de salgadinhos, em cozinhas industriais ou em outras linhas de produção de processamento de alimentos também exigem programações diferentes. Uma fritadeira industrial contínua, automática, de imersão ou uma máquina de fritura precisa de registros próprios; os parâmetros não são transferíveis de fritadeiras por batelada.
Os termos sobre equipamentos servem como lembretes de inspeção para o processador. Examine a esteira de malha, a esteira transportadora, o sistema transportador, a largura da esteira, o tanque de óleo, os filtros de óleo, a filtragem do óleo, a remoção do excesso de óleo, o trocador de calor e o modo como os componentes transportam os alimentos. Especifique os materiais em contato com alimentos, o aço inoxidável 304, o aço inoxidável 316 e a resistência à corrosão. A temperatura do óleo, o controle de temperatura, o controle automático de temperatura, o controle de velocidade, o sistema e o método de aquecimento podem envolver aquecimento elétrico, fritadeiras elétricas, modelos elétricos, aquecimento a óleo, aquecimento a gás, fritadeira a gás ou gás natural. Confira os catálogos que chamam os finos de “escória” ou descrevem um arranjo de óleo e água.
Alta eficiência, capacidade de produção, vida útil, tempo de inatividade, personalização, “personalizar”, serviço pós-venda, peças de reposição, custos operacionais, faixa intermediária, Henan e TZ-D4000 são termos comerciais ou específicos de fornecedores. Mantenha-os em uma cotação verificada da página de soluções para fritadeiras contínuas. O mesmo limite se aplica a equipamentos automáticos de fritura contínua e a produtos fabricados por extrusão.
Principal conclusão
Trate a fritadeira como um processo integrado, não como um conjunto de parâmetros independentes. Antes de mudar qualquer coisa, alinhe o estado do produto, o movimento da esteira, a recuperação térmica, os registros do óleo e as amostras do produto acabado em uma única linha do tempo.
Entenda uma fritadeira contínua com o modelo dos 3 relógios de controle
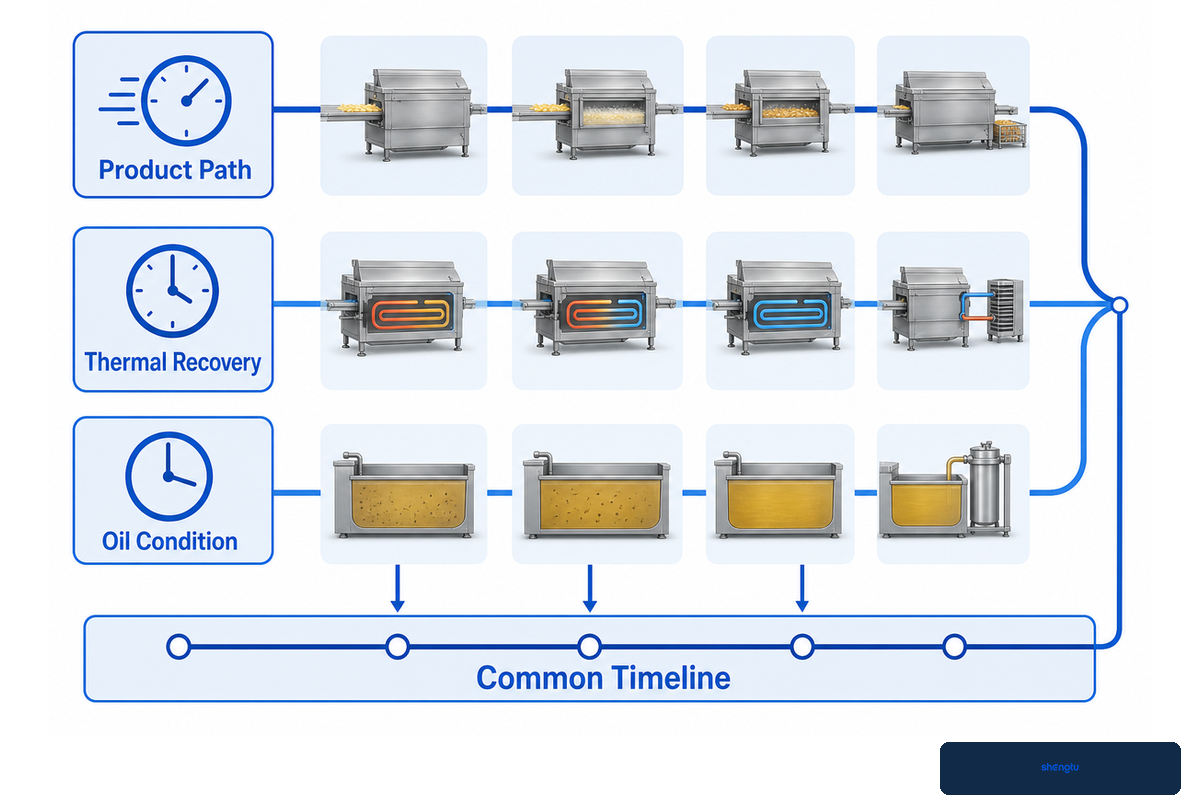
Os 3 relógios de controle descrevem o percurso do produto pelo óleo, a recuperação do sistema de óleo após a entrada de uma carga e as mudanças mais lentas nas condições do óleo. Os operadores precisam acompanhar os três, pois cada relógio avança em um ritmo diferente, e a estabilidade de um não comprova a estabilidade dos demais.
O relógio do produto começa quando uma unidade de produto definida entra na zona efetiva de fritura e termina quando ela sai. Ele considera a variação dos tempos reais de passagem, não apenas o ajuste de velocidade. Flutuação, submersão, sobreposição, deslizamento, carregamento da esteira e geometria do produto podem alterar o trajeto.
O relógio térmico indica o que acontece quando o produto e sua umidade chegam ao óleo. Entre os registros úteis estão o perfil de temperatura e a recuperação diante da carga real. Uma média pode ocultar uma zona lenta, diferenças entre os lados da esteira ou quedas repetidas após picos de alimentação.
O relógio das condições do óleo avança ao longo das campanhas e das horas de produção contínua. As condições do óleo podem ser afetadas por finos, exposição à água e ao oxigênio, renovação e reposição, além do histórico de operação em diferentes temperaturas. A filtragem remove partículas, mas não reverte a oxidação, a hidrólise ou a polimerização.
| Relógio | Pergunta principal | Registros | Falsa sensação de segurança comum |
|---|---|---|---|
| Produto | Por quanto tempo as peças permaneceram de fato na zona efetiva de fritura? | Distribuição do tempo de passagem, carregamento, posição, resultado do produto | O indicador de velocidade da esteira está estável |
| Térmico | Como o óleo reagiu à massa e à carga de umidade reais? | Registro por zona, ponto mínimo, recuperação, evento de alimentação | A temperatura média está dentro da meta |
| Condições do óleo | Como o meio de fritura muda ao longo da operação? | Finos, renovação, reposição, análises específicas | O óleo parece límpido depois da filtragem |
“As dimensões de uma fritadeira são determinadas pela taxa de produção, pelo tempo de fritura e pelo carregamento do produto.” Oklahoma State University Extension
Nota sobre os registros:Oklahoma State University relaciona taxa de produção, tempo de fritura e carregamento no projeto de fritadeiras industriais. Pesquisas revisadas por pares mostram que a geometria do produto e o fluxo de óleo afetam a uniformidade espacial. Use os relógios como ferramenta de medição, não como uma receita rígida. Extensão da OSU; estudo revisado por pares
Defina uma janela de controle para a fritadeira contínua antes de alterar um parâmetro
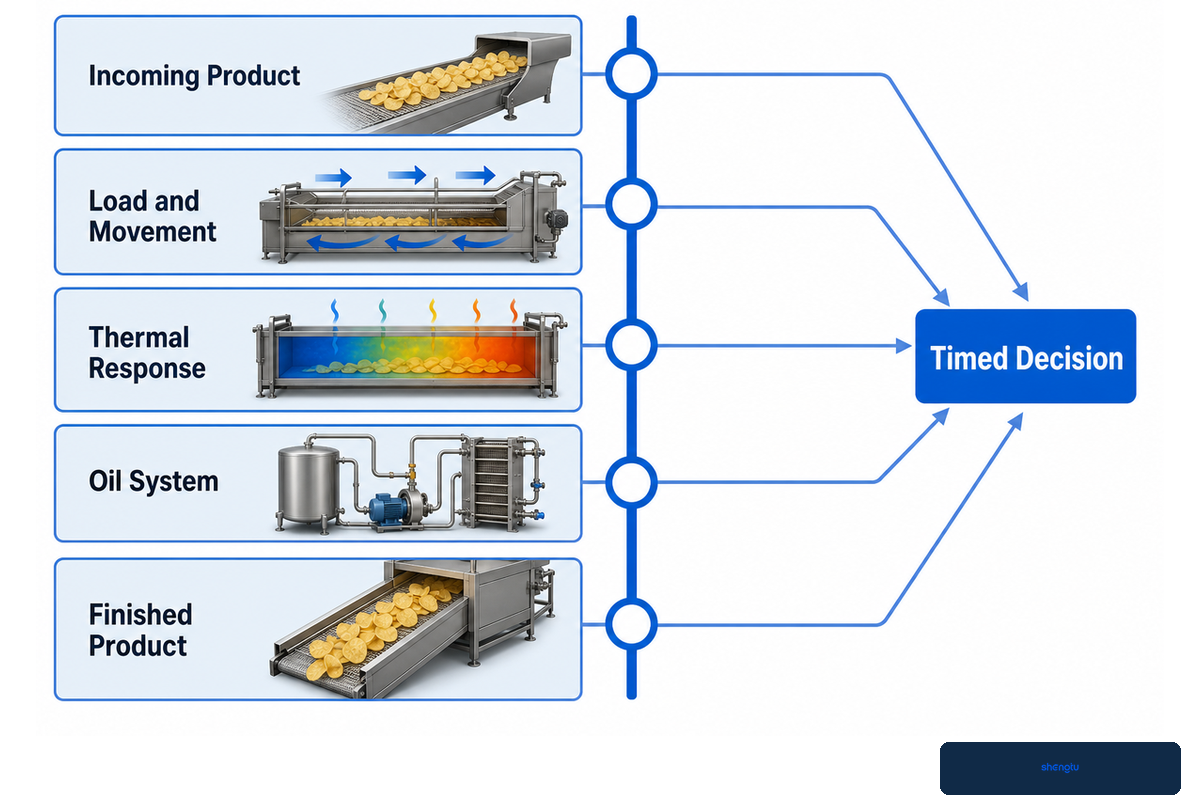
Uma janela de controle é um registro sincronizado da entrada do produto, dos parâmetros do processo, da resposta da fritadeira e dos resultados do produto acabado. Seu objetivo é relacionar as causas aos horários. Sem uma linha do tempo compartilhada, a equipe pode mudar a velocidade da esteira para corrigir um problema que, na verdade, começou nas condições de alimentação, no carregamento ou no fluxo de óleo.
Comece com um único produto aprovado e defina a faixa de condições em que ele pode entrar no processo. Registre a identificação e a batelada do produto, a distribuição de massa ou geometria, a temperatura inicial, as condições da superfície e a cobertura. Documente a taxa de alimentação, o padrão de carregamento da esteira, a velocidade da esteira, o comprimento efetivo de fritura, o nível do óleo e os locais acordados para o controle de temperatura.
Em seguida, alinhe os dados de resposta. Indique os horários de início da alimentação, mudanças de taxa, pausas, alarmes, adições de óleo, eventos de filtragem e coletas de amostras. Registre a umidade, a cor, a textura, o óleo na superfície e os defeitos visíveis do produto, junto com o método utilizado. Se o método não estiver especificado ou a posição ou o horário da amostragem não tiver sido definido, não será possível avaliar um determinado valor.
| Camada | Campos a fixar | Registros com horário | Decisão |
|---|---|---|---|
| Produto recebido | Batelada, massa/tamanho, temperatura, umidade, estado da cobertura | Amostras de entrada por horário e posição na esteira | Está dentro dos critérios do teste? |
| Carga e movimento | Taxa de alimentação, profundidade da camada, espaçamento, velocidade da esteira, comprimento de fritura | Amostras dos tempos reais de passagem e verificação da posição | Trajeto estável? |
| Resposta térmica | Localização dos sensores, parâmetro definido, fluxo de óleo, estado dos aquecedores | Perfil, ponto mínimo e recuperação após eventos de carga | Recuperação aceitável? |
| Sistema de óleo | Identificação do óleo, base de cálculo da renovação, configuração do filtro, método de amostragem | Finos, adições e resultados analíticos | É preciso agir sobre o óleo? |
| Produto acabado | Métodos e critérios de aceitação | Umidade, cor, textura, óleo e defeitos | Liberar o produto, ajustar ou investigar? |
Apenas um exemplo ilustrativo de formato de linha de dados: 6 m de comprimento de fritura; velocidade da esteira de 0,05 m/s; estimativa de 120 s; peças marcadas em 112 s, 118 s, 123 s, 127 s e 131 s; cargas de 100 kg/h e 120 kg/h; referência de 175°C; mínimo de 168°C; 172°C aos 90 s; 175°C aos 150 s; amostras de 500 g aos 0 min, 10 min, 20 min e 30 min; faixas de tamanho de 2 mm, 4 mm e 6 mm; faixas de umidade de 5%, 10% e 15%; verificações do óleo em 1 hr, 2 hr e 3 hr. Substitua cada valor pelos dados aprovados do projeto.
Nem todo sensor disponível é necessário para obter uma boa janela. Ela precisa do menor conjunto de sinais capaz de distinguir causas relacionadas ao produto, ao tempo, à temperatura, ao óleo e à mecânica. Inclua um sinal somente quando alguém for responsável pela medição e souber qual ação tomar em seguida. Elimine dados meramente decorativos que nunca são avaliados.
Verifique o tempo de permanência como uma distribuição
O tempo de permanência corresponde à faixa de tempos reais de passagem do produto pela zona efetiva de fritura sob uma carga definida. Um único tempo calculado pode deixar passar saídas antecipadas ou tardias, sobreposições ou variações perto de uma parede lateral. Verifique a distribuição com o produto e as condições de operação relevantes.
A estimativa inicial é o comprimento efetivo de fritura dividido pela velocidade da esteira. Ela pode ser usada como previsão. Verifique onde a zona de fritura começa e termina, pois o comprimento físico do tanque pode incluir áreas de entrada, descarga ou transição que não expõem o produto às mesmas condições.
Use peças marcadas, um produto substituto rastreável ou outro método seguro aprovado pela unidade para coletar amostras em diferentes horários e posições da esteira. Verifique novamente com o padrão de carregamento planejado. Além disso, para produtos que flutuam, tombam ou exigem uma esteira de contenção, é necessário registrar o trajeto, além do movimento do transportador.
Registre a posição e a variação. Se uma das bordas sair repetidamente mais cedo, alterar a velocidade média da esteira pode deslocar todo o processo e manter a diferença entre os lados. Se uma das bordas sair antes, investigue a diferença entre os lados da esteira antes de deslocar todo o processo com uma alteração da velocidade média. O padrão de carregamento, o alinhamento da esteira, a sobreposição do produto, a submersão, o fluxo de óleo ou uma obstrução podem ser a causa principal; investigue-os antes de tratar o sintoma como um problema de controle do processo.
Nota sobre os registros:As orientações industriais incluem o tempo de fritura e o carregamento do produto no projeto de fritadeiras. Estudos-piloto mostram que a geometria do produto e o fluxo transversal afetam a distribuição e a homogeneidade. Portanto, o valor operacional justificável vem do trajeto e da carga reais do produto, não de um número copiado do setor. Extensão da OSU; estudo sobre variação espacial.
Associe o produto e a carga de umidade à recuperação térmica
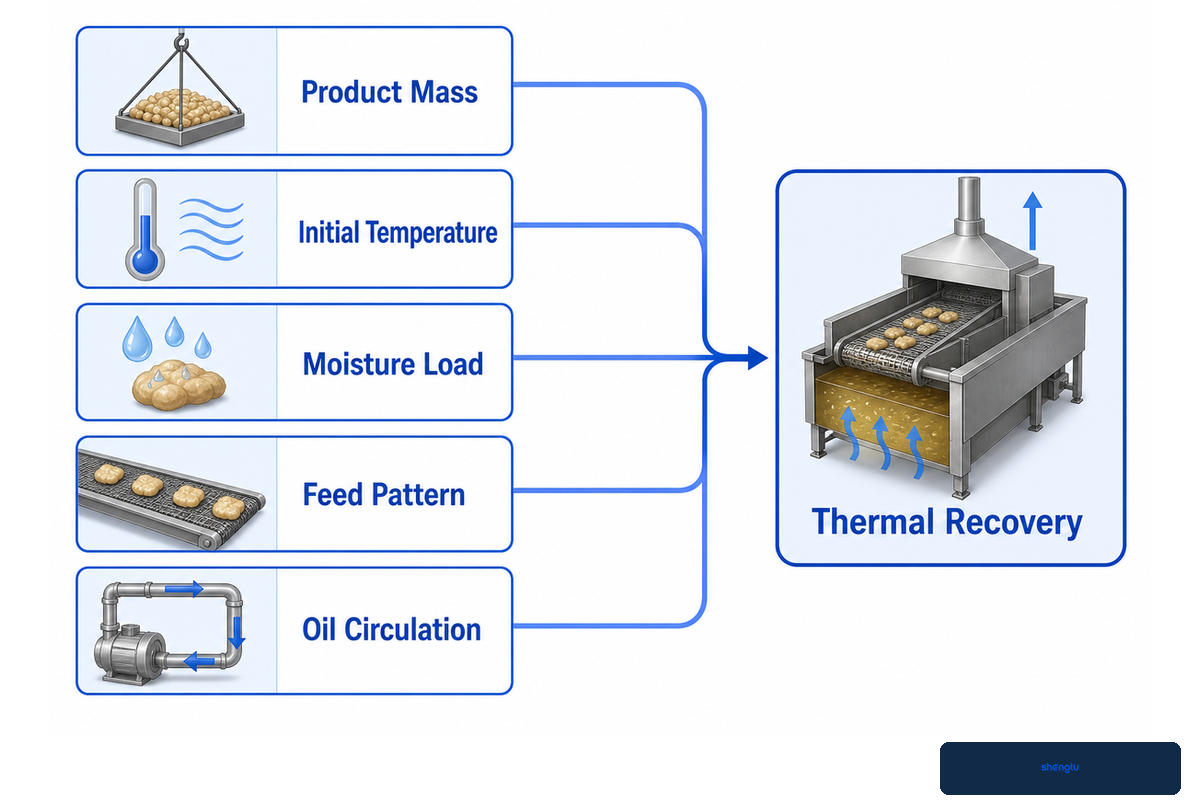
A massa do produto, a temperatura inicial, o teor de água, o padrão de alimentação e a circulação do óleo afetam a absorção de energia térmica e a liberação de calor latente. A zona do produto pode sofrer uma perturbação mais intensa ou prolongada do que a indicada pelo controlador.
Registre a tendência de temperatura em pontos identificados e associe o registro à entrada do produto. Capture a linha de base, o mínimo, o tempo de recuperação e as oscilações. Se houver dados sobre o ajuste do aquecedor ou o estado do controle, registre-os também. Compare as operações somente quando a localização do sensor, o intervalo de amostragem e os critérios do produto forem iguais.
O carregamento deve ser descrito como uma distribuição, não apenas em quilogramas por hora. Duas operações com a mesma massa horária podem se comportar de maneira diferente se, em uma, o produto entrar com espaçamento uniforme e, na outra, em picos. A umidade acrescenta outra dimensão, pois o produto libera água durante a fritura, e o padrão de evaporação muda ao longo do trajeto de fritura.
Use o produto acabado para interpretar a curva. Características como umidade, estado do núcleo, cor e textura podem ser diferentes e variar com as mudanças de temperatura. O registro de recuperação é um sinal do processo e não substitui a medição do produto. Amostras coletadas em diferentes posições da esteira são úteis quando os dados médios parecem estáveis, mas persistem variações no produto.
Nota sobre os registros:A OSU descreve a queda rápida de temperatura após o carregamento do produto e a necessidade de considerar a recuperação. Estudos revisados por pares mostram a transferência acoplada de calor e massa, enquanto testes controlados indicam que a temperatura do núcleo, a perda de água, a absorção de óleo, a cor e a textura não necessariamente variam em conjunto. Extensão da OSU; estudo com múltiplos sinais.
Controle as condições do óleo com filtragem, remoção de finos e análises
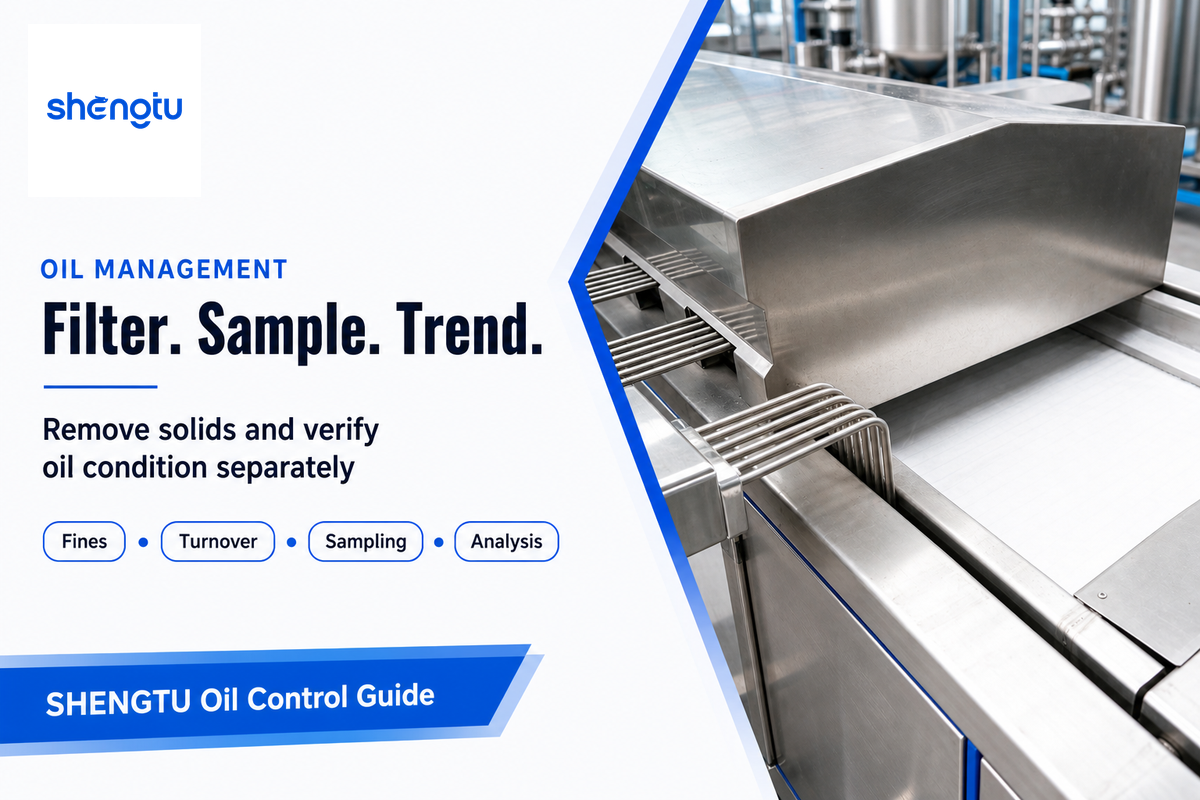
O controle das condições do óleo combina a remoção de sólidos, a renovação do óleo e análises específicas. A filtragem contínua protege o processo ao remover migalhas e finos que podem queimar, escurecer e acelerar a degradação. Ela não restaura o óleo degradado quimicamente; por isso, a aparência límpida após um ciclo de filtragem não é suficiente para avaliar suas condições.
Escolha o método de remoção de finos considerando o tamanho e a quantidade das partículas, sua dureza e se flutuam ou afundam. Observe zonas mortas, circulação lenta e depósitos nas esteiras, nos aquecedores e nas linhas de retorno. Registre os eventos de filtragem e os sólidos retidos em relação à produção, ao tipo de produto e à perda de cobertura para verificar se a carga sobre o processo está aumentando.
Defina como será feita a amostragem do óleo antes de estabelecer regras de ação. As regras devem especificar a temperatura e/ou o resfriamento, o ponto e o horário de coleta, o recipiente da amostra, seu manuseio e o método de análise. Os ácidos graxos livres, o índice de peróxidos, o índice de p-anisidina e os compostos polares totais fornecem informações sobre as condições do óleo. Um resultado não pode ser interpretado como se fosse outro.
Como os produtos primários da oxidação podem se decompor à medida que ela avança, é preciso ter cuidado especial com o índice de peróxidos: um resultado baixo pode ser enganoso sem dados sobre a oxidação secundária. É uma boa prática validar os limites da unidade considerando o produto, o óleo, o plano validado, o método, os requisitos do cliente e os regulamentos aplicáveis.
O uso de sensores rápidos e/ou remotos pode aumentar a frequência das amostragens. Trate esse recurso como uma etapa de triagem emergente até que o dispositivo seja calibrado para os óleos e produtos utilizados, comparado com um método de referência e atribuído a uma pessoa responsável pela limpeza e pelas ações decorrentes. Uma leitura digital não elimina a necessidade de amostragem nem os limites do método.
Nota sobre os registros:A OSU diferencia a remoção de finos da química do óleo e alerta que o índice de peróxidos, isoladamente, pode ser enganoso. A AOCS apresenta vários ensaios e as limitações dos métodos. Estudos revisados por pares sobre sensores apoiam a triagem rápida condicionada, mantendo os requisitos de calibração e comparação com métodos de referência. Orientações da OSU sobre óleo; AOCS; estudo sobre sensores.
Controle a partida, a parada e as interrupções da produção
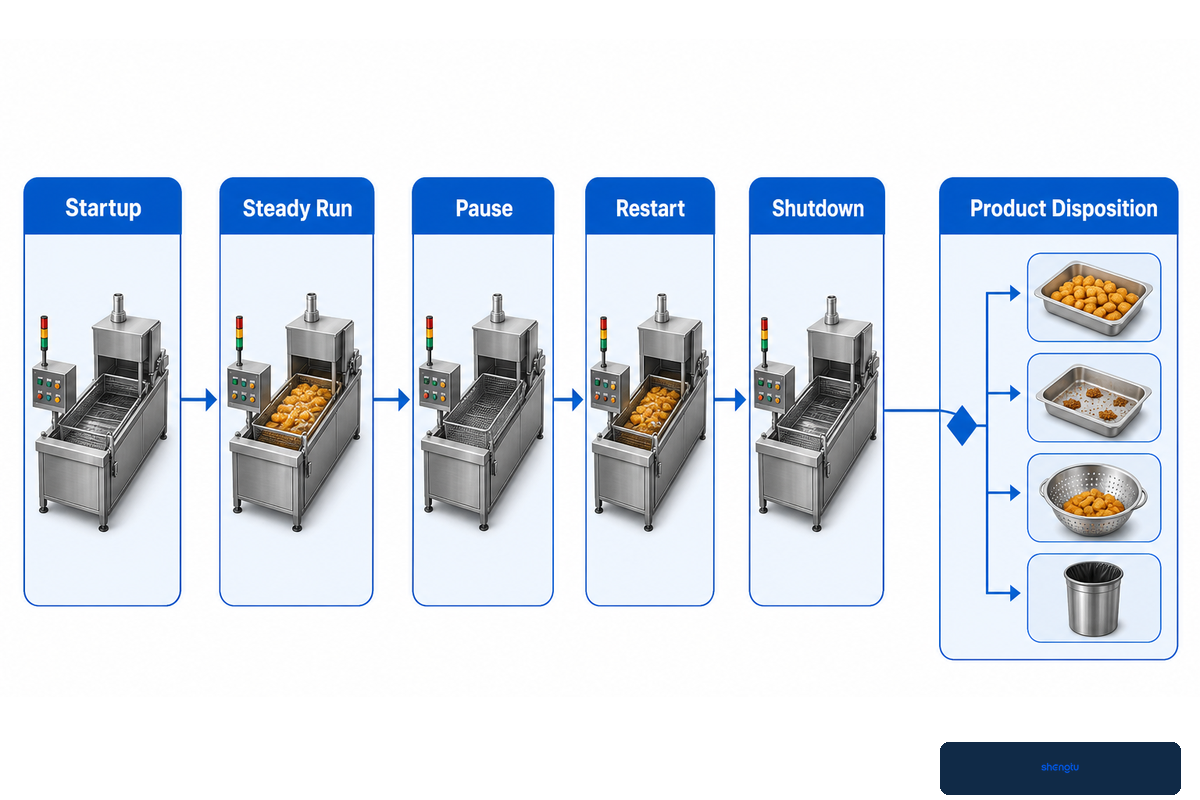
O controle dos estados transitórios se concentra no que ocorre durante a partida, a parada e a troca de produto da unidade, enquanto o óleo, a circulação, o calor e o fluxo do produto se ajustam para iniciar ou interromper a produção estável. Cada estado tem um procedimento específico da unidade, e a sequência muitas vezes explica por que a janela aprovada é estreita.
Na partida, antes da entrada do produto, confirme o óleo correto, o nível, o circuito de circulação, a prontidão do filtro, as proteções, a exaustão e as funções de segurança acordadas. Estabilize o fluxo. Não misture o produto da partida com o produto da operação; interrompa ou desvie o produto recebido conforme o procedimento aprovado. Descarte o produto da partida.
Durante uma interrupção ou parada, trate separadamente o produto e o sistema de óleo. Desvie ou interrompa o fluxo do produto recebido conforme um procedimento aprovado. Defina quem decide se o produto que já está na fritadeira será retido, avaliado ou rejeitado. O aquecimento, a circulação, a adição ou remoção de óleo e o resfriamento devem seguir o manual de instruções da máquina, a avaliação de riscos da unidade e as responsabilidades atribuídas às pessoas treinadas.
Na parada, remova o produto, controle a entrada de calor, circule ou transfira o óleo conforme especificado, manuseie os finos e prepare o sistema para limpeza ou espera segura. Registre a remoção do produto, o estado da entrada de calor, a circulação ou transferência do óleo, o manuseio dos finos e a preparação para limpeza ou espera segura. Não se baseie em um tempo ou temperatura genéricos. Mantenha as proteções do sistema, o isolamento, o bloqueio, a exaustão, a proteção contra incêndio e as funções de emergência conforme as regras da unidade, do fabricante original do equipamento e as normas aplicáveis.
Nota sobre os registros: a OSU identifica partidas, paradas e interrupções como possíveis causas de degradação do óleo e do produto e apresenta limites para interrupções vinculados às instruções do fabricante original do equipamento. Este artigo mantém esse limite e não substitui o manual do fabricante, o programa de segurança da unidade nem o plano de segurança de alimentos. Extensão da OSU.
Diagnostique desvios no produto com uma matriz de defeitos e sinais
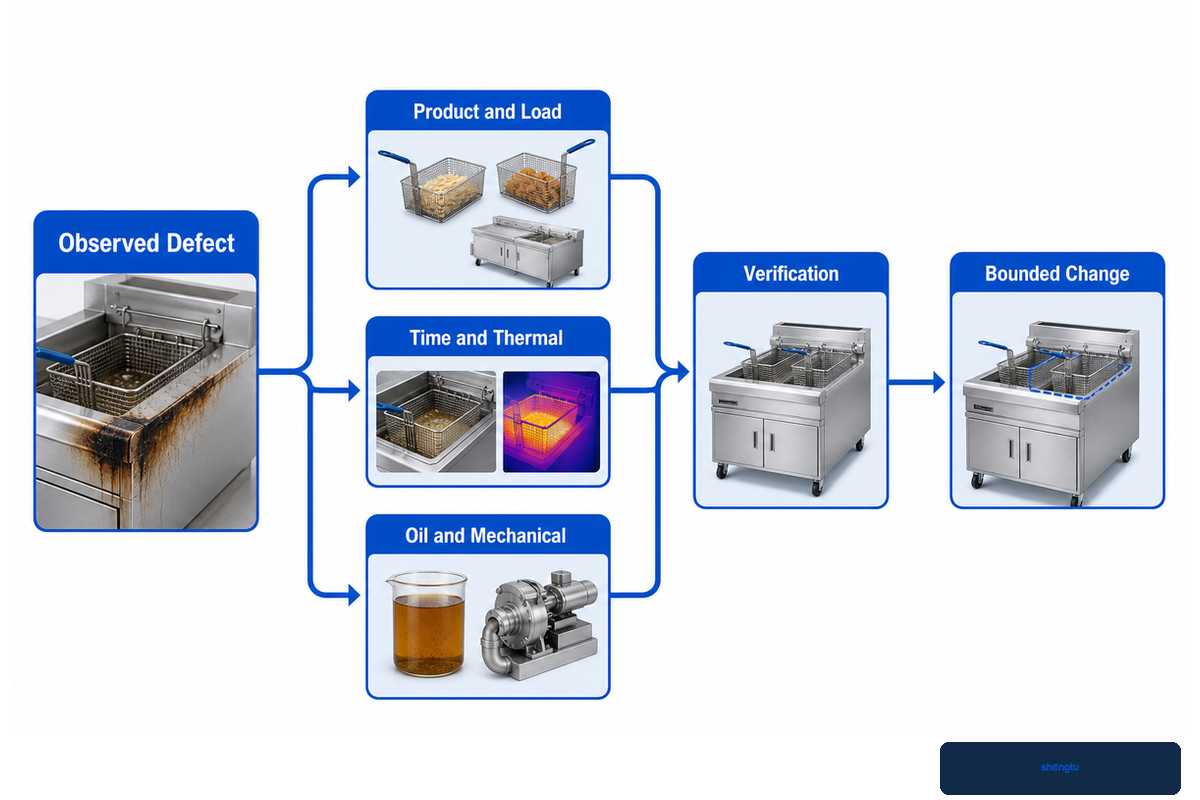
Uma matriz de defeitos e sinais identifica um problema observável no produto e o transforma em uma investigação ordenada. É um mapa de hipóteses e verificações, não uma árvore de falhas que comprova uma causa. Comece pelo horário e pela posição na esteira em que o defeito foi observado. Em seguida, procure sinais relacionados ao produto, ao tempo de permanência, à temperatura, ao óleo e à mecânica dentro da mesma janela.
| Tipo de defeito | Verificações do produto e da carga | Verificações de tempo e temperatura | Verificações do óleo e da mecânica | Verificação |
|---|---|---|---|---|
| Desvio de cor para tons claros ou escuros | Temperatura de entrada, umidade, cobertura, pico de carga | Variação do tempo de passagem, perfil por zona, recuperação | Amostra do óleo, finos, padrão por posição | Repita a operação nas mesmas condições e colete amostras por posição |
| Variação de umidade ou textura | Distribuição das peças, profundidade da camada, sobreposição | Trajeto real do produto e recuperação | Distribuição do fluxo, contato com a esteira de contenção | Método para medir umidade e textura em diferentes lados da esteira |
| Excesso de óleo na superfície ou absorção elevada | Estado da crosta ou cobertura, umidade do produto | Tempos de fritura, drenagem e resfriamento | Condições do óleo, manuseio na descarga | Resultado de óleo no produto conforme o método |
| Notas de queimado ou partículas escuras | Perda de cobertura e resíduos na alimentação | Tempo de permanência das partículas e histórico térmico | Carga do filtro, zonas mortas, depósitos | Tendência dos sólidos retidos e avaliação sensorial |
| Danos na superfície ou marcas de contato | Geometria, espaçamento, cobertura frágil | Horário de entrada e transferência | Guias, esteiras, contenção e descarga | Observação ou vídeo relacionado à posição |
| Instabilidade após alteração na alimentação | Mudança de taxa, condições da batelada, umidade | Atraso da resposta e duração da recuperação | Ação de controle, fluxo e acúmulo | Retorne à linha de base fixada e altere um fator por vez |
| Espuma ou instabilidade na superfície | Evento de umidade, mudança no produto ou na cobertura | Horário de início e histórico de temperatura | Amostra do óleo, renovação e verificação de contaminação | Análise qualificada do óleo e do processo |
| Padrão repetido por posição na esteira | Distribuição na entrada e geometria | Tempo de passagem e temperatura por posição | Fluxo, guias, alinhamento da esteira e depósitos | Amostras mapeadas em diferentes lados da esteira |
Comece pelos registros mais antigos e avance até os mais recentes. Verifique o produto recebido e a carga na saída da linha antes de deslocar o produto para etapas posteriores. Comprove a resposta térmica e o tempo de permanência antes de alterar uma meta. Em seguida, verifique os sinais mecânicos e do óleo. Altere um único fator dentro de limites definidos, mantenha a operação por tempo suficiente para observar a resposta e preserve a linha de base original.
Os sinais não devem ser substituídos uns pelos outros. Pesquisas publicadas sobre fritura mostram que a temperatura do núcleo, a perda de umidade, a absorção de óleo, a cor e a textura podem responder de forma imprevisível; a absorção de óleo pode variar de modo não monotônico. A matriz delimita a investigação, mas não toma a decisão de liberação do produto pela QA ou pela pessoa responsável pela segurança de alimentos.
Separe o projeto higiênico, a execução da limpeza e a verificação da limpeza
As evidências de limpeza têm 3 camadas. A primeira é o projeto do equipamento para o método de limpeza previsto. A segunda é a execução, na unidade, do ciclo de limpeza definido. A última é a verificação do resultado da limpeza. Superfícies polidas podem resolver parte do problema; no entanto, dizer que um produto é “fácil de limpar” não comprova que a troca de produto foi realizada.
Avalie o acesso às cubas da fritadeira, às esteiras, aos dispositivos de retenção, aos retornos de óleo, aos filtros, às bombas, às superfícies de transferência de calor, aos drenos, às tampas, às vedações e às áreas adjacentes. Procure pontos que retenham água, óleo ou solução de limpeza, migalhas e outros contaminantes. Confirme quais componentes abrem, levantam, podem ser removidos ou exigem ferramentas, e como a unidade controla essas operações com segurança.
O procedimento de limpeza deve especificar os limites do produto, o estado de desmontagem, os produtos químicos, a concentração, a temperatura, a ação mecânica, o tempo de contato, o enxágue, a inspeção, a remontagem e a responsabilidade pela liberação do produto. A verificação pode incluir inspeção visual, métodos para detectar resíduos ou alérgenos, métodos microbiológicos quando pertinentes e validação periódica por uma equipe qualificada.
Os perigos específicos da unidade devem ser tratados na análise de perigos da própria unidade. Não é possível deduzir, apenas pela limpeza da máquina, as estratégias para acrilamida, precursores presentes na matéria-prima, transferência de alérgenos, óleo compartilhado, produto retido e critérios de liberação. Nas unidades dos Estados Unidos abrangidas pela regulamentação, o projeto do equipamento e as condições do processo devem fazer parte da análise de perigos da unidade e dos controles preventivos.
Nota sobre as evidências: O catálogo da EHEDG trata a validação, o monitoramento e a verificação da limpeza como uma disciplina definida. As normas atuais de fabricação dos EUA exigem equipamentos que possam ser limpos adequadamente e uma análise de perigos específica para cada unidade para as operações abrangidas. Essas fontes definem responsabilidades; não certificam uma fritadeira ou um ciclo de limpeza específico. EHEDG; 21 CFR parte 117.
Comprove o desempenho com um registro de evidências dos testes da fritadeira
Um registro de evidências dos testes da fritadeira impede que os testes de fábrica, o comissionamento na unidade e a qualificação da produção sejam reunidos em uma única aprovação. Cada teste responde a uma pergunta diferente. O registro fornece a estrutura necessária, mas só se torna evidência quando os testes correspondem ao alimento, ao processo, ao método e aos critérios de aceitação reais.
| Etapa | Pergunta | Registro mínimo | O que não comprova |
|---|---|---|---|
| FAT do fornecedor | A máquina foi construída conforme o acordado e suas funções operavam antes do envio? | Componentes, controles, alarmes/intertravamentos, transportador, circulação, filtragem, documentos e desvios | Desempenho com as utilidades industriais definitivas e o produto de rotina |
| Comissionamento na unidade/SAT | O sistema instalado está integrado às utilidades industriais, às interfaces e às funções de segurança reais? | Instalação, utilidades industriais, interfaces, verificações de segurança, estudo do tempo de permanência, mapa de temperatura e lista de pendências | Produto comercializável e repetível diante das variações normais |
| Qualificação da produção | O processo definido consegue produzir repetidamente um produto aceitável e lidar com as transições? | Base do produto/carga, testes repetidos, critérios, métodos, variabilidade, evidências sobre o óleo, interrupções, limpeza e desvios | Um produto, uma carga, um método diferente ou uma condição extrema não testada |
Antes dos testes, defina o parâmetro, o critério de aceitação, a variabilidade aceitável, o método de medição, o plano de amostragem, a análise e as condições extremas pertinentes. Designe um responsável pela decisão para cada item. Durante o teste, documente as medições reais, identifique o operador ou revisor, informe o produto ou o código da batelada (se aplicável) e registre a data e a hora da medição.
Um único teste bem-sucedido não basta para afirmar que o resultado é repetível. Testes sem carga podem ajudar a validar o movimento, a circulação ou as funções de controle, mas não validam a qualidade do produto. O teste de aceitação na unidade pode ajudar a comprovar a integração do sistema instalado, mas não comprova a faixa de produção. Se houver uma diferença nas condições em relação às contempladas pelas evidências, qualifique essa diferença ou obtenha novas evidências.
Inclua desvios e falhas no registro. Anote o que mudou, se o produto foi afetado, quem decidiu o destino do produto e como o teste seguinte foi alterado. Não exclua um teste malsucedido mostrando apenas os ajustes finais. Em alguns casos, a sequência pode ajudar a explicar por que a faixa aceita foi reduzida.
Nota sobre as evidências: A CFIA pergunta se as evidências de validação correspondem ao alimento e ao processo reais e abrangem parâmetros, critérios, variabilidade, métodos, análise e condições de pior caso. A versão atual do 21 CFR 117.305 exige observações reais e rastreabilidade contemporânea dos registros abrangidos. Nenhuma das fontes estabelece critérios universais de aceitação para fritadeiras. CFIA; eCFR
Prepare um teste da fritadeira específico para o produto
Informe a faixa de condições do produto na entrada, a produção desejada, as utilidades industriais, o plano de uso do óleo, os limites da limpeza e a base de aceitação. A Shengtu pode discutir a configuração do projeto com base nessas informações; sua unidade continua responsável pelos limites validados e pelas decisões de liberação do produto.
Acesse o formulário de consulta sobre o projetoPerguntas frequentes
Como funciona uma fritadeira contínua?
Um transportador eficaz ou um trajeto controlado do produto, junto com um sistema de circulação de óleo com aquecimento e filtragem, conduz o alimento pelo óleo aquecido. Para controlar o produto de forma eficaz, é preciso integrar as medições do trajeto real do produto, da carga, da resposta térmica, das condições do óleo e dos resultados do produto acabado.
Como calcular o tempo de permanência em uma fritadeira contínua?
Um bom ponto de partida é dividir o comprimento efetivo de fritura pela velocidade da esteira para obter o tempo teórico de percurso. Diversos fatores podem fazer com que os tempos reais de percurso do produto apresentem uma variação maior do que a estimativa esperada ou planejada. Por isso, verifique o resultado com o produto real e a carga prevista. Entre esses fatores estão a flutuação, a sobreposição do produto, o deslizamento, o cisalhamento, o contato com os dispositivos de retenção e as diferenças no trajeto do produto. Registre a variação medida ao longo do tempo e nas diferentes posições da esteira, além da média.
A filtragem prolonga a vida útil do óleo de fritura?
A filtragem pode remover migalhas e outros sólidos em suspensão que podem queimar e acelerar a degradação, mas não reverte a degradação do óleo. A oxidação, a hidrólise e a polimerização continuam mesmo com a filtragem. As decisões sobre o óleo e a análise de amostras ainda exigem amostragem definida, métodos analíticos identificados e critérios de ação específicos da unidade.
O que causa variações de cor em uma fritadeira contínua?
A variabilidade pode ser causada por diferenças nas condições e na temperatura do produto na entrada, pela umidade, por picos na carga de cobertura, pela recuperação térmica, pelas condições do óleo, pelo fluxo ao longo da esteira, pelo manuseio mecânico e pelo tempo de percurso. Compare sinais alinhados antes de alterar um valor de ajuste. Um defeito visível não comprova uma causa específica.
O que deve ser verificado durante o FAT e o SAT?
O FAT deve confirmar se a construção, as funções, os controles e o conjunto de documentos correspondem ao acordado antes do envio. O SAT deve confirmar a instalação, as utilidades industriais, as interfaces e as funções na unidade. Em seguida, a qualificação da produção valida a repetibilidade do desempenho do produto em relação a critérios definidos para o alimento, a carga e o método de processo.
Onde posso comparar modelos, especificações e opções de projeto?
Acesse a página de soluções para fritadeiras contínuas da Shengtu para consultar configurações de máquinas e solicitar cotações. Antes da conversa, informe o produto, a faixa de condições na entrada, a produção necessária, as utilidades industriais, o plano de uso do óleo, os limites da limpeza e as evidências de aceitação propostas. Assim, as questões de configuração ficam separadas do desenvolvimento do processo, e ambas as partes têm uma base comum para as evidências dos testes. Consulte Sobre a Shengtu Machinery para conhecer a empresa e seu contexto de fabricação e veja a categoria de equipamentos de fritura e cobertura para conhecer equipamentos relacionados à linha.
Referências e limites das fontes
Referências e fontes: A documentação a seguir dá suporte aos mecanismos de processo, aos tipos de evidência e ao escopo regulatório. Essas fontes não certificam uma máquina Shengtu, não aprovam um processo na unidade e não definem limites operacionais universais. A literatura de fornecedores e patentes serve apenas como referência, salvo indicação em contrário.
- Oklahoma State University: fritura industrial por imersão em óleo
- Oklahoma State University: qualidade de óleos comestíveis
- Revisão científica revisada por pares sobre alterações químicas na fritura por imersão em óleo
- Estudo revisado por pares sobre variação espacial
- Estudo revisado por pares sobre fritura com múltiplos sinais
- AOCS: química do óleo de fritura e ensaios analíticos
- Catálogo de diretrizes da EHEDG
- CFIA: inspeção de evidências da eficácia das medidas de controle
- 21 CFR parte 117