Entre em contato com a Shengtu Bufan Company

A esterilização e o envase asséptico cumprem duas funções no processo de produção de alimentos: primeiro, tratar o produto para obter a esterilidade comercial; depois, protegê-lo contra a recontaminação durante o envase. O alimento tratado e resfriado é colocado em uma embalagem pré-esterilizada, que recebe um fechamento também pré-esterilizado, tudo sob condições controladas. A estabilidade do produto em prateleira depende de vários fatores, como o tipo de produto, o equipamento, a embalagem e a vedação.
O processamento asséptico de alimentos pode ser usado para leite, suco e sopas espessas, mas os sistemas de aquecimento e as embalagens podem variar bastante entre esses produtos. Conhecer essas diferenças permite que a equipe de produção compare as opções e decida que tipo de esterilizador ou envasadora usar. A SHENGTU descreve os equipamentos e o escopo de integração na página de suas soluções de esterilização e envase asséptico.
Visão geral rápida do processo
- Tratamento do produto: estabelece o controle microbiológico necessário para o alimento.
- Transferência e envase assépticos: preservam as condições do produto tratado durante o envase.
- Embalagem: inclui o recipiente, o fechamento e a vedação hermética.
- Armazenamento: deve seguir as instruções do rótulo para o produto fechado; depois de aberto, as condições de armazenamento mudam.
Principais conclusões
- A esterilidade comercial é um resultado do processamento de alimentos definido para determinadas condições de armazenamento.
- Os processos em retorta e assépticos aplicam o tratamento microbiológico em etapas diferentes em relação à vedação da embalagem.
- A viscosidade e a presença de partículas alteram a transferência de calor e o tempo de residência.
- As horas produtivas e as embalagens aprovadas revelam mais sobre o custo unitário do que a velocidade nominal da envasadora, por si só.
Esterilização e processamento asséptico: o que muda?
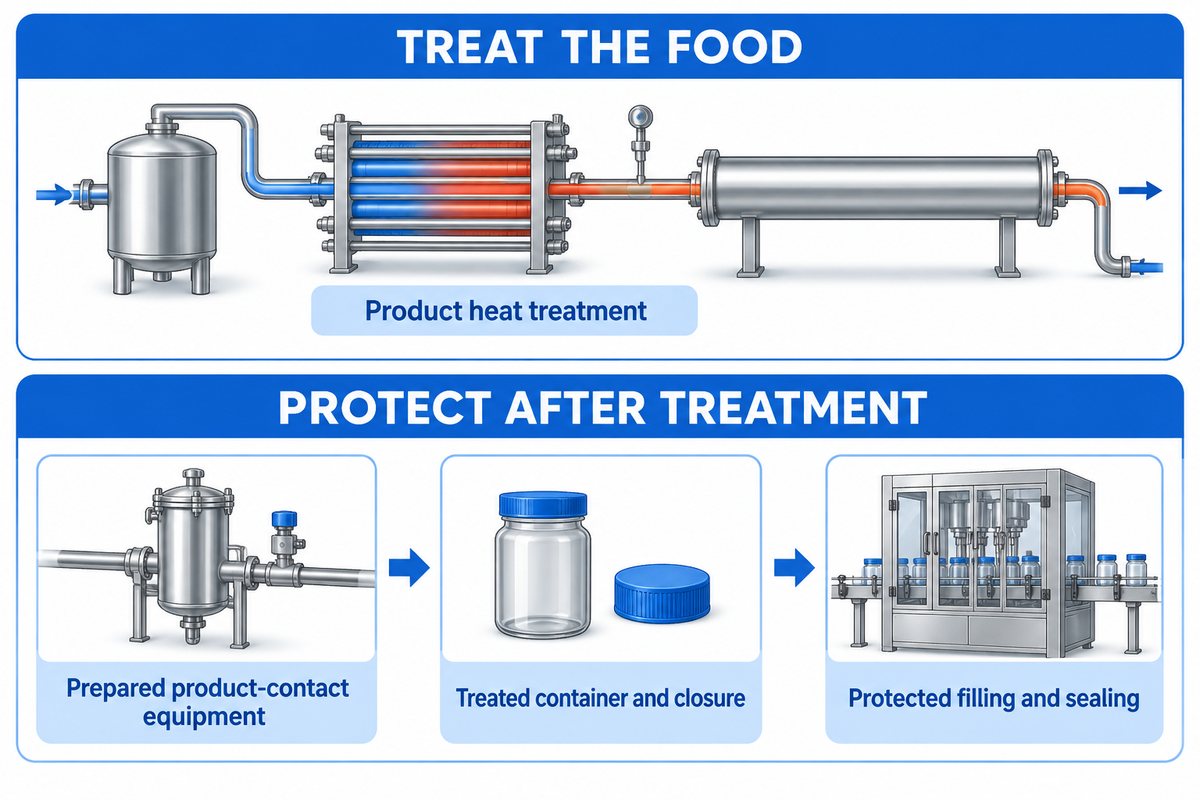
A esterilização trata o alimento, enquanto o processamento asséptico define o que ocorre durante e depois desse tratamento. No processamento de alimentos, o produto e a embalagem podem ser tratados e unidos sem recontaminação. Por isso, o esterilizador e a envasadora asséptica desempenham funções diferentes no mesmo processo de fabricação.
Estéril e asséptico significam a mesma coisa?
Estéril descreve uma condição microbiológica. Asséptico descreve as condições e práticas que evitam a contaminação e a recontaminação. No processamento de alimentos, o termo mais específico é esterilidade comercial. A diferença entre estéril e asséptico é importante porque um produto tratado pode perder sua condição protegida ao entrar em contato com equipamentos, ar e/ou embalagens não tratados.
Uma tubulação fechada só é útil quando suas superfícies de contato com o produto e suas conexões fazem parte do trajeto controlado. A substituição de uma válvula, uma conexão não tratada ou uma barreira ineficaz pode criar um ponto de entrada para contaminação microbiana depois do aquecimento. O guia de inspeção da FDA para processamento asséptico de alimentos trata desses pontos de entrada posteriores separadamente do aquecimento do produto.
O que são operações de envase asséptico?
As operações de envase asséptico incluem tratar e preparar os equipamentos em contato com o produto, apresentar um recipiente e um fechamento tratados, dosar o produto comercialmente estéril e vedar a embalagem em um ambiente protegido. O processo de envase deve manter as condições assépticas durante a operação normal e as intervenções permitidas. A precisão do envase e o controle microbiológico são requisitos distintos.
Em instalações de fabricação de alimentos, as técnicas assépticas protegem o alimento tratado durante a transferência e o envase. As intervenções dos operadores fazem parte dos procedimentos assépticos rigorosos da linha, assim como os controles dos equipamentos e dos sistemas de ar. A roupa ou a luva de um operador pode contaminar o produto se entrar em contato com uma superfície exposta. O manuseio controlado ajuda a reduzir esse risco de contaminação.
Na fabricação de medicamentos, usam-se os termos fabricação estéril e processamento estéril para produtos farmacêuticos estéreis, como vacinas e produtos biológicos. Alimentos e produtos farmacêuticos estão sujeitos a contextos regulatórios diferentes em práticas como a filtração esterilizante. Os requisitos rigorosos para salas limpas farmacêuticas e as práticas de filtração esterilizante não devem ser aplicados a uma especificação de alimentos apenas porque os dois setores tratam de garantia de esterilidade.
O que significa esterilidade comercial para alimentos
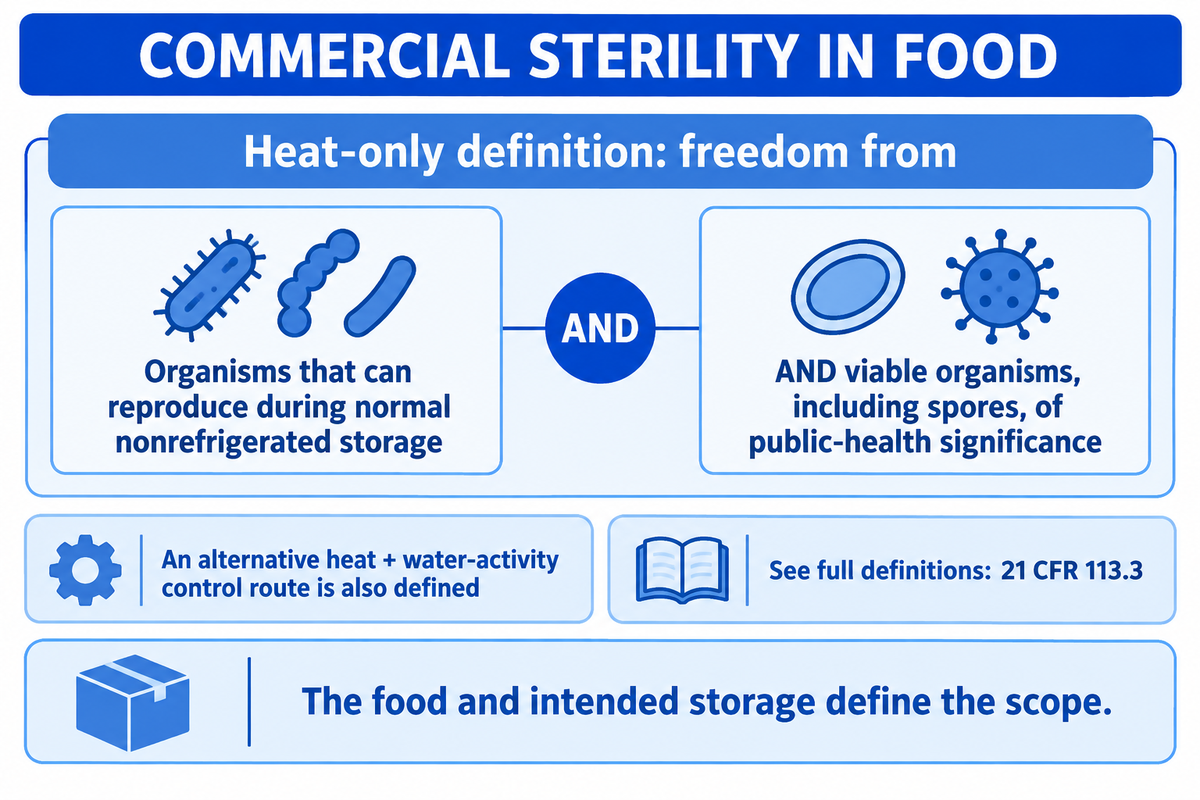
A esterilidade comercial especifica quais microrganismos são relevantes para o alimento e para as condições de armazenamento previstas. Segundo a definição dos tratamentos térmicos dos Estados Unidos, ela significa a ausência de microrganismos capazes de se reproduzir durante o armazenamento normal sem refrigeração e de microrganismos viáveis, inclusive esporos, que representem risco à saúde pública. O regulamento também prevê uma combinação de tratamento térmico e controle da atividade de água.
A definição completa está em 21 CFR 113.3. Ela não reduz o processamento de alimentos à afirmação absoluta de que todos os microrganismos vivos foram eliminados em qualquer condição possível. Da mesma forma, resumir a definição apenas à inibição do crescimento omite parte do que ela estabelece para o tratamento exclusivamente térmico.
Em geral, o escopo regulatório dos alimentos de baixa acidez nos Estados Unidos abrange produtos com pH de equilíbrio final acima de 4.6 e atividade de água acima de 0.85, exceto bebidas alcoólicas; tomates e produtos de tomate com pH de equilíbrio final abaixo de 4.7 têm uma exceção específica. A explicação da NC State Extension sobre alimentos de baixa acidez descreve os limites de acidez e atividade de água. Essas definições estabelecem o escopo regulatório e não são instruções para o tratamento térmico.
Para sucos, os requisitos regulatórios incluem controles específicos para cada produto. O 21 CFR 120.24 prevê uma isenção condicional do requisito de controle de redução de patógenos de 5-log do parágrafo (a) quando há um processo térmico suficiente, em etapa única, para garantir estabilidade em prateleira. Também exige uma cópia do processo térmico na análise de perigos por escrito e que o processamento e a embalagem final ocorram em uma única instalação que opere de acordo com as boas práticas atuais de fabricação.
Um produto refrigerado de vida útil prolongada segue uma rota diferente da de um produto estável em embalagem fechada. Os termos UHT ou ultrapasteurizado, por si só, não determinam as condições de armazenamento da embalagem. Alterações enzimáticas, separação, oxidação e perda de sabor ocorrem mesmo depois que o controle microbiológico foi estabelecido e afetam a vida útil.
Mapa do processo asséptico em 4 rotas: do produto à embalagem vedada
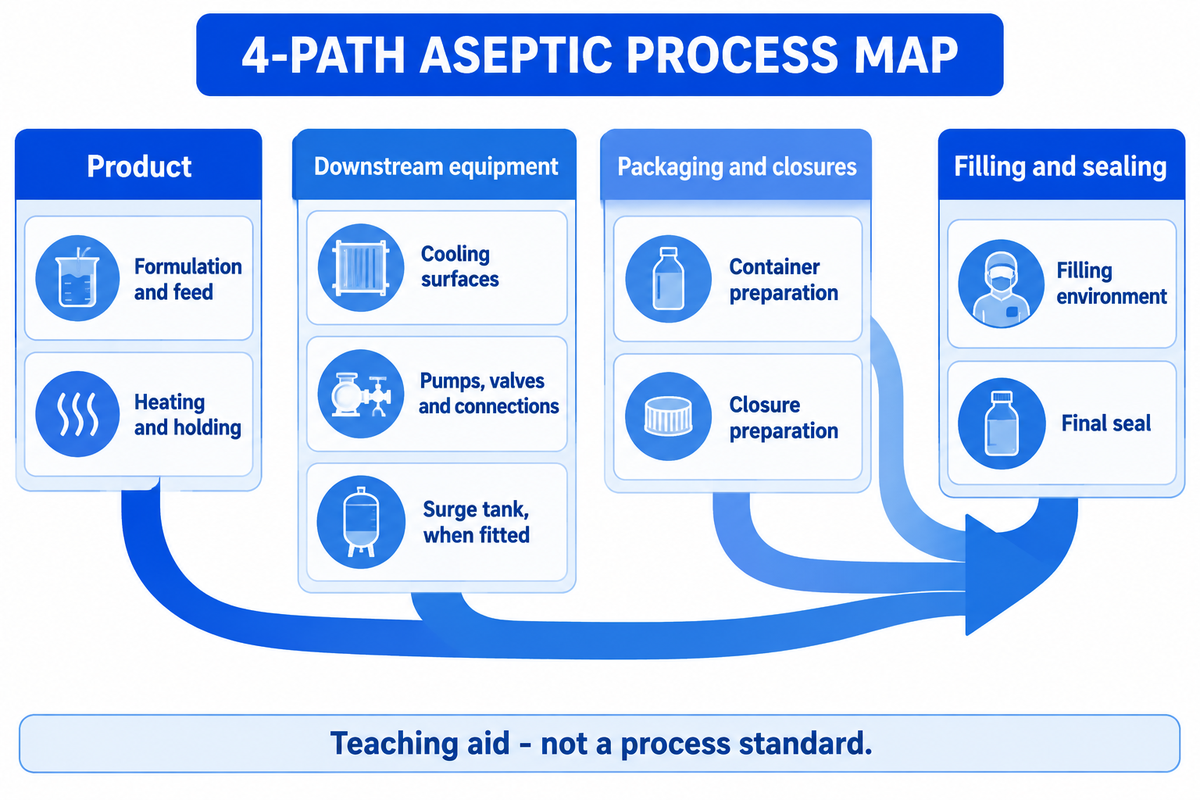
O mapa do processo asséptico em 4 rotas abrange o tratamento do produto, os equipamentos de contato após o tratamento, a preparação das embalagens e dos fechamentos e o envase e a vedação em ambiente protegido. É um recurso didático para acompanhar uma linha instalada. Seu valor está em mostrar onde fluxos preparados separadamente se unem e onde uma falha pode afetar um produto que já foi aquecido.
A introdução do guia da FDA identifica o produto, os equipamentos após o tubo de retenção, os equipamentos de embalagem e o material da embalagem como responsabilidades de controle distintas. O mapa abaixo reúne essas responsabilidades para uma inspeção da fábrica; os números das rotas não constituem uma nova certificação ou norma de processo.
| Rota | Ponto de controle | O que controla | Como a rota pode ser interrompida |
|---|---|---|---|
| Produto | Formulação e alimentação de produto | O alimento que entra no processo estabelecido | Uma mudança na receita ou nas partículas altera os requisitos do processo |
| Produto | Aquecimento e retenção | Temperatura de tratamento e tempo de residência | Tratamento insuficiente ou fluxo excessivo de produto |
| Equipamentos após o tratamento | Superfícies de resfriamento | Resfriamento protegido após o tratamento | Uma barreira de separação ineficaz permite a contaminação |
| Equipamentos após o tratamento | Bombas, válvulas e conexões | Transferência estéril pelos equipamentos em contato com o produto | Falha na vedação do eixo ou na barreira da válvula |
| Equipamentos após o tratamento | Tanque pulmão, quando instalado | Armazenamento temporário protegido do produto | Perda do fornecimento de gás estéril ou da proteção do tanque |
| Embalagens e fechamentos | Preparação do recipiente | Tratamento das superfícies da embalagem em contato com o alimento | O tratamento não alcança as superfícies necessárias |
| Embalagens e fechamentos | Preparação do fechamento | A tampa, o lacre ou o acessório que entra na zona protegida | Um fechamento não tratado atravessa o limite da zona protegida |
| Envase e vedação | Ambiente de envase | Proteção durante a exposição e o envase | Uma intervenção ou falha no sistema de ar compromete a proteção |
| Envase e vedação | Vedação final | Resistência à entrada de microrganismos após o fechamento | Uma vedação defeituosa deixa uma via de entrada na embalagem |
A rota do produto normalmente inclui aquecimento, retenção, resfriamento e transferência protegida. A rota da embalagem pode começar com um rolo de material, uma garrafa pré-fabricada ou uma bolsa esterilizada. As duas rotas se unem na envasadora. O fechamento também precisa chegar a esse ponto nas condições adequadas.
Os processos assépticos permitem processar alimentos com sucesso depois que os equipamentos foram preparados. As verificações de preparação incluem o fornecimento de ar estéril e as barreiras aplicáveis aos equipamentos. Os intertravamentos de partida impedem a entrada do produto em uma rota ainda não preparada. Um teste funcional verifica a resposta de parada ou desvio. Durante a operação, o limite estéril deve ser preservado. Após uma intervenção ou desvio, a sequência de reinício segue o processo estabelecido. Tratar esses estados operacionais separadamente ajuda a entender por que a máquina pode estar mecanicamente preparada enquanto os componentes em contato com o alimento ainda estão em preparação.
Comparação entre envase asséptico, envase a quente e retorta
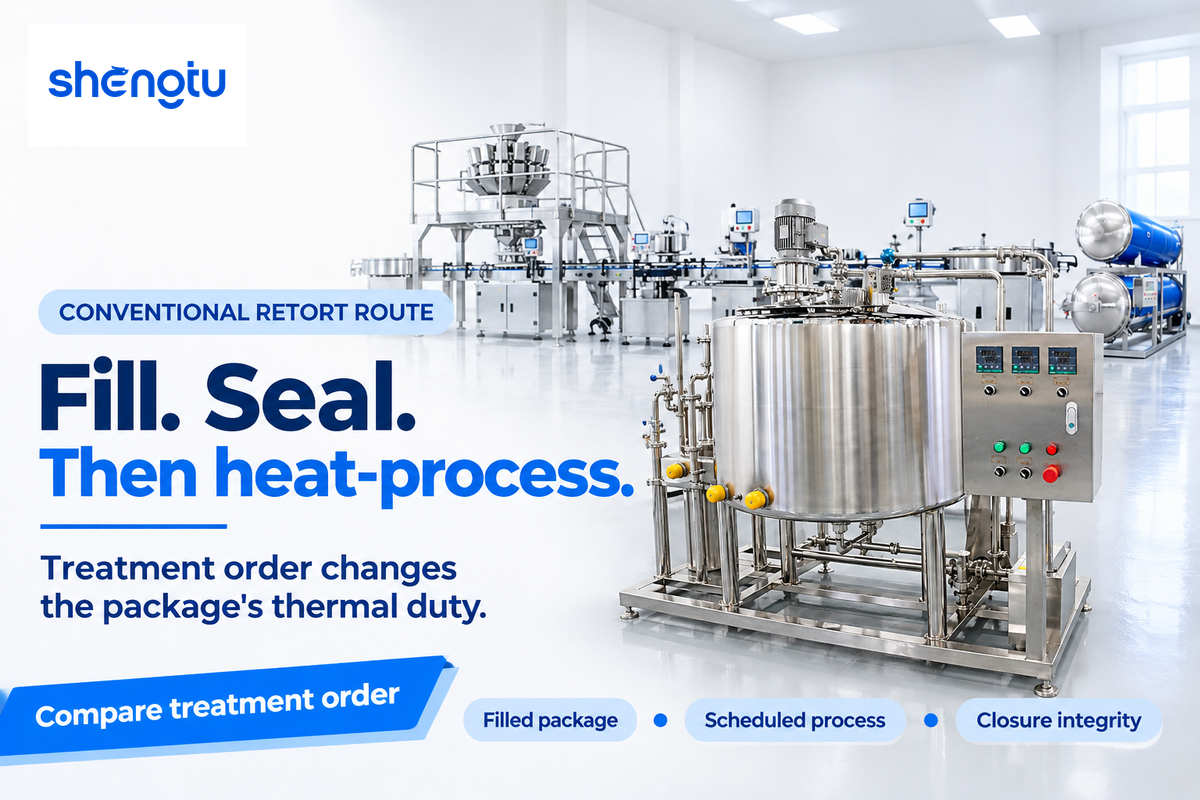
No processamento asséptico, o alimento e a embalagem são tratados separadamente, antes do envase protegido. No processo convencional em retorta, o tratamento térmico é aplicado ao alimento depois que ele é vedado no recipiente. No envase a quente, o recipiente é preenchido com o produto quente dentro de um tempo definido para envase e retenção. Essas opções alteram a exposição da embalagem ao calor, a sequência de tratamento e o planejamento da produção.
O guia do USDA sobre alimentos estáveis em prateleira destaca a diferença entre os processos assépticos e em retorta. A embalagem asséptica não recebe o mesmo tratamento que um produto processado em retorta. Em vez disso, ela é processada separadamente.
| Critério | Rota asséptica | Rota de envase a quente | Rota convencional em retorta |
|---|---|---|---|
| Ordem do tratamento | Tratar o produto e a embalagem separadamente; depois, envasar e vedar | Envasar o produto quente dentro de uma sequência térmica estabelecida | Envasar, vedar e, em seguida, aplicar o tratamento térmico à embalagem |
| Temperatura do produto no envase | Resfriado após o tratamento do produto | Quente, na condição de envase especificada | A condição inicial de envase faz parte do projeto do processo |
| Requisitos térmicos da embalagem | Resiste às condições de preparação e envase próprias do processo | Resiste ao produto quente e ao resfriamento posterior | Resiste ao tratamento térmico aplicado à embalagem cheia |
| Preparação do recipiente | Etapa de esterilização distinta | Definida como parte do processo completo de envase a quente | A embalagem e o conteúdo recebem juntos o processo programado |
| Exemplos típicos | Leite, bebidas, purês e alimentos bombeáveis | Bebidas ácidas e molhos adequados | Alimentos em latas, bolsas ou outras embalagens adequadas para retorta |
| Consideração sobre a transferência de calor | Fluxo contínuo e tratamento da formulação real | Histórico completo de tempo e temperatura do produto e do recipiente | Penetração de calor na embalagem cheia |
| Proteção após o tratamento | Transferência estéril, envase protegido e vedação hermética | Integridade do fechamento e sequência estabelecida de resfriamento e manuseio | Integridade do fechamento durante o resfriamento e o manuseio |
| Condição de armazenamento | Em temperatura ambiente quando o sistema completo de produto e embalagem garante estabilidade em prateleira | Segue o processo estabelecido para o produto e as instruções do rótulo | Em temperatura ambiente quando o produto está comercialmente estéril e devidamente vedado |
| Limites da comparação de custos | Tratamento, serviços estéreis, embalagem e produção aprovada | Embalagem para envase a quente, aquecimento, resfriamento e produção aprovada | Carregamento na retorta, ciclo térmico, resfriamento e produção aprovada |
O envase a quente simples não deve ser considerado um processo intercambiável com a esterilização comercial de alimentos de baixa acidez. Um processo programado com base científica deve ser aplicado ao alimento de baixa acidez e à sua embalagem. Características diferentes do produto podem levar a discussões diferentes sobre os equipamentos, mesmo quando a distribuição é feita em temperatura ambiente.
Embora o processamento asséptico reduza a necessidade de exposição prolongada ao calor, o histórico completo de temperatura ainda afeta a qualidade do produto. Os equipamentos de retorta também variam, e nem sempre é correto tratar uma configuração de retorta como uma máquina de batelada. O guia sobre retortas e autoclaves para alimentos apresenta uma análise mais aprofundada desses equipamentos.
Como o produto altera a rota de tratamento térmico
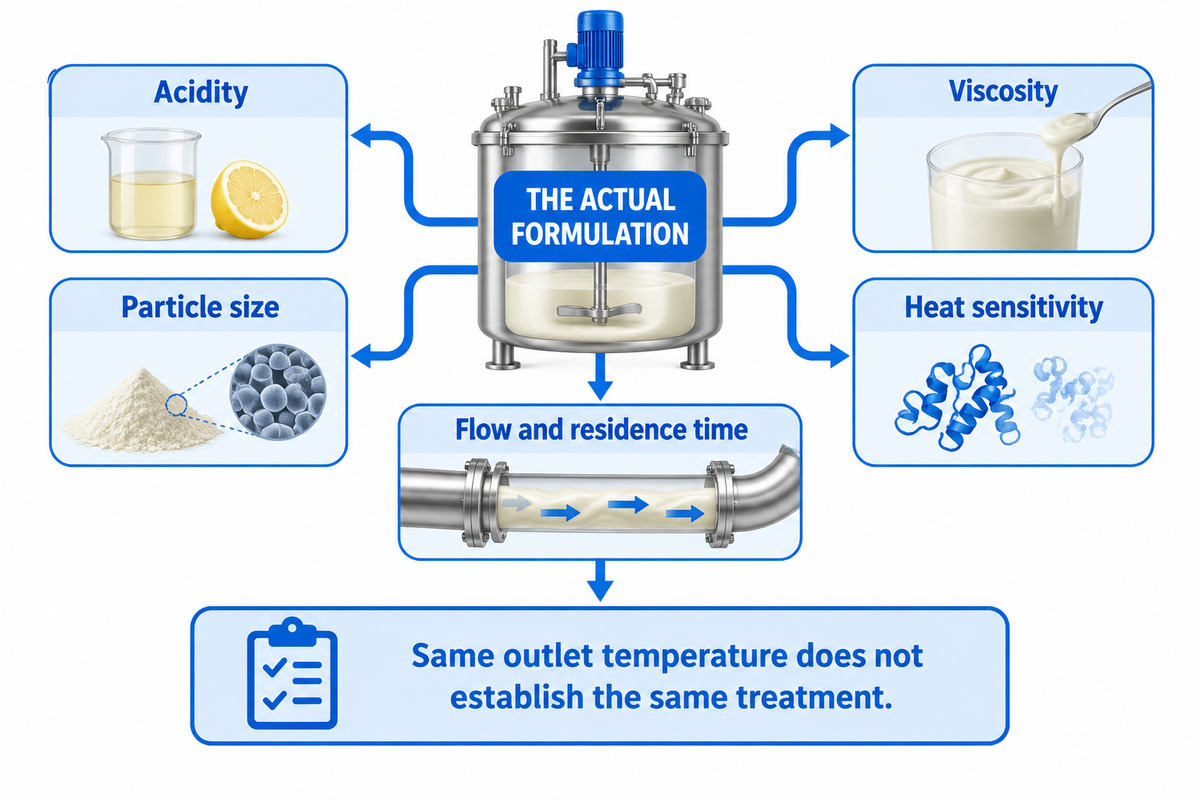
O comportamento do alimento durante o tratamento é afetado por vários fatores, como acidez, viscosidade, tamanho das partículas e sensibilidade ao calor. Para produtos sensíveis ao calor, o histórico térmico completo é importante. Um sistema contínuo deve tratar a formulação real nas condições de fluxo para as quais o processo foi estabelecido. Um líquido homogêneo e um alimento espesso com partículas podem apresentar diferenças de aquecimento, bombeamento e distribuição do tempo de residência, mesmo que tenham a mesma temperatura de saída.
A explicação do cientista de alimentos Richard Stier sobre processamento asséptico de alimentos descreve exemplos de tratamento em alta temperatura, em torno de 135–140 °C por alguns segundos. São exemplos descritivos, não parâmetros para uma nova receita. O desenvolvimento do tratamento também considera os microrganismos relevantes e a estabilidade química do produto.
“Todo produto destinado a uma embalagem asséptica deve ser biologicamente e quimicamente estável.”
Richard Stier, consultor em ciência de alimentos, Food Technology, maio de 2025
Cenário hipotético no setor de laticínios. O processador passa de uma bebida láctea simples para uma formulação mais espessa, em desenvolvimento e fabricação. O teste de fluxo anterior usou o produto mais fluido. Manter o mesmo ajuste da bomba e a mesma indicação de temperatura de saída não comprova que o tempo de residência e o comportamento do aquecimento sejam os mesmos. A distribuição do fluxo e a incrustação na superfície de transferência de calor podem mudar com a nova formulação. É necessário relacionar a mudança na formulação às mudanças nas condições de aquecimento e retenção, enquanto a equipe de qualidade avalia o efeito sobre o produto. Comprar uma envasadora maior não resolveria os problemas, pois a restrição está a montante. Mudanças desse tipo na formulação devem ser avaliadas como parte da análise do processo para determinar se o produto pode ser fabricado rotineiramente de forma aceitável.
A esterilização térmica pode usar aquecimento direto, no qual o vapor entra em contato com o alimento por injeção ou infusão, ou aquecimento indireto através de uma superfície. O guia da FDA descreve sistemas de placas, tubulares e de superfície raspada para vários produtos, inclusive pudins viscosos e certas sopas com partículas. O tamanho máximo de partícula permitido depende do processo estabelecido; definir um limite universal ocultaria essas diferenças.
Os tratamentos microbiológicos não eliminam a necessidade de controlar outros perigos. Por exemplo, a orientação da FDA sobre perigos em sucos afirma que a patulina de maçãs impróprias para consumo pode permanecer no suco de maçã pasteurizado. Portanto, no tratamento térmico, a seleção da matéria-prima tem uma função diferente. Para o setor de laticínios, consulte o guia sobre linhas de leite pasteurizado e UHT.
Esterilização da embalagem e ambiente de envase
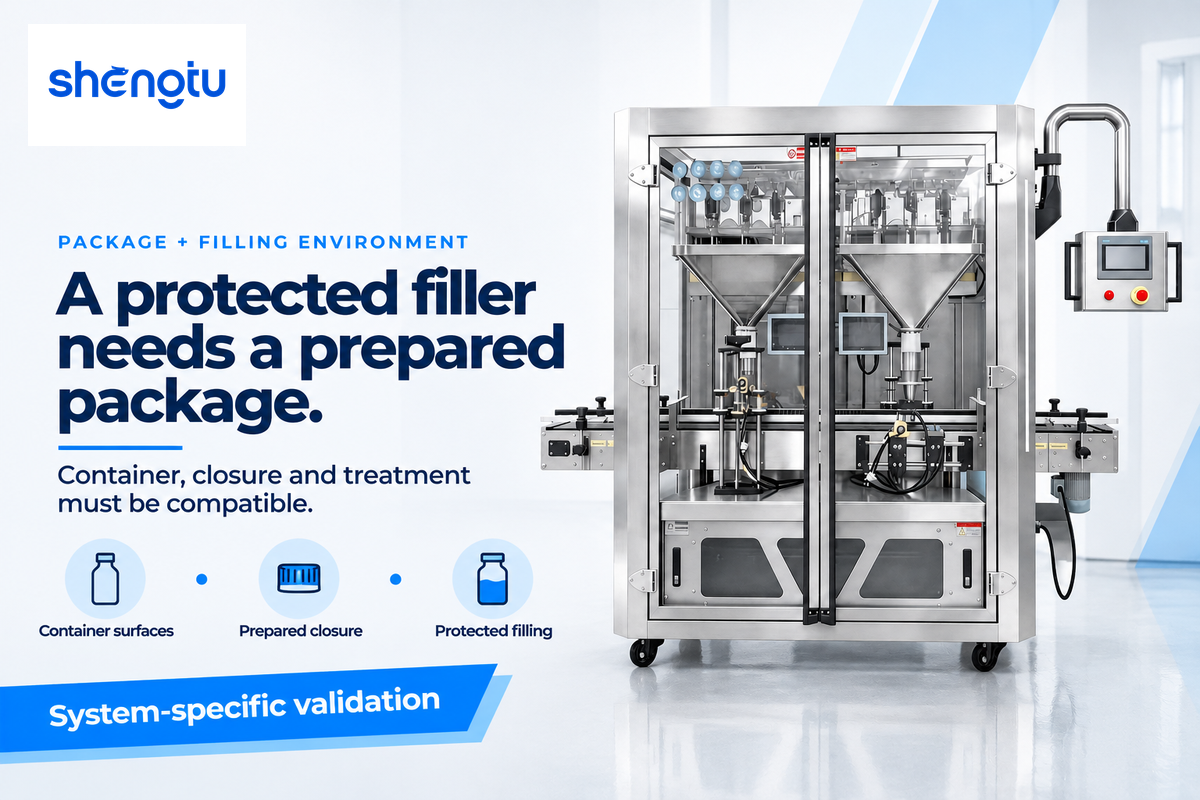
A esterilização da embalagem trata as superfícies em contato com o alimento, enquanto o ambiente de envase protege o produto e essas superfícies quando entram em contato. O material e o formato do recipiente, o fechamento e o tratamento devem ser compatíveis. Manter um ambiente estéril ao redor da envasadora não corrige a preparação inadequada de uma garrafa, tampa ou acessório.
A orientação da Canadian Food Inspection Agency para produtos lácteos trata separadamente do material de embalagem, da adequação do agente esterilizante, dos resíduos e dos controles da embalagem. O IFT menciona tratamentos térmicos, químicos e por radiação. Esses aspectos dos sistemas de embalagem asséptica precisam de validação específica para cada sistema; as técnicas de esterilização não são intercambiáveis.
Cenário hipotético de embalagem. Um produtor de sucos quer trocar as caixas por garrafas leves. A nova garrafa e a tampa precisam entrar na zona de envase sem perder a condição de preparo. Outras questões dependem especificamente da garrafa. Como suas novas superfícies reagirão ao tratamento estabelecido? O novo material suportará o tratamento? As caixas usadas anteriormente não respondem a essas perguntas. O gerente de produção e a equipe de qualidade do produtor de sucos estão avaliando um novo formato de embalagem. A comparação do projeto inclui uma nova avaliação do tratamento e da vedação. Essa avaliação abrange o manuseio da garrafa e dos fechamentos, além do esterilizador do produto.
A validação da embalagem asséptica especifica as condições de tratamento e o controle de resíduos para sistemas com H2O2 e PAA. Os sistemas de feixe de elétrons levantam outras questões de exposição e compatibilidade dos materiais. Uma revisão de 2025 da Royal Society of Chemistry aborda as aplicações em alimentos, a qualidade dos produtos e os limites da irradiação por feixe de elétrons. Ela ajuda a definir o escopo da aplicação, mas não estabelece uma dose universal para embalagens.
Para minimizar o risco de contaminação na área de produção da envasadora, são necessários filtragem do ar estéril, controle de pressão, preparação dos equipamentos e intervenções controladas. Os filtros HEPA são componentes de um sistema de ar projetado. A presença de um isolador ou de uma sala limpa, por si só, não esclarece se todas as superfícies em contato com o produto e todos os fechamentos estão protegidos durante o envase e a vedação.
Limpeza, sanitização e esterilização têm funções diferentes
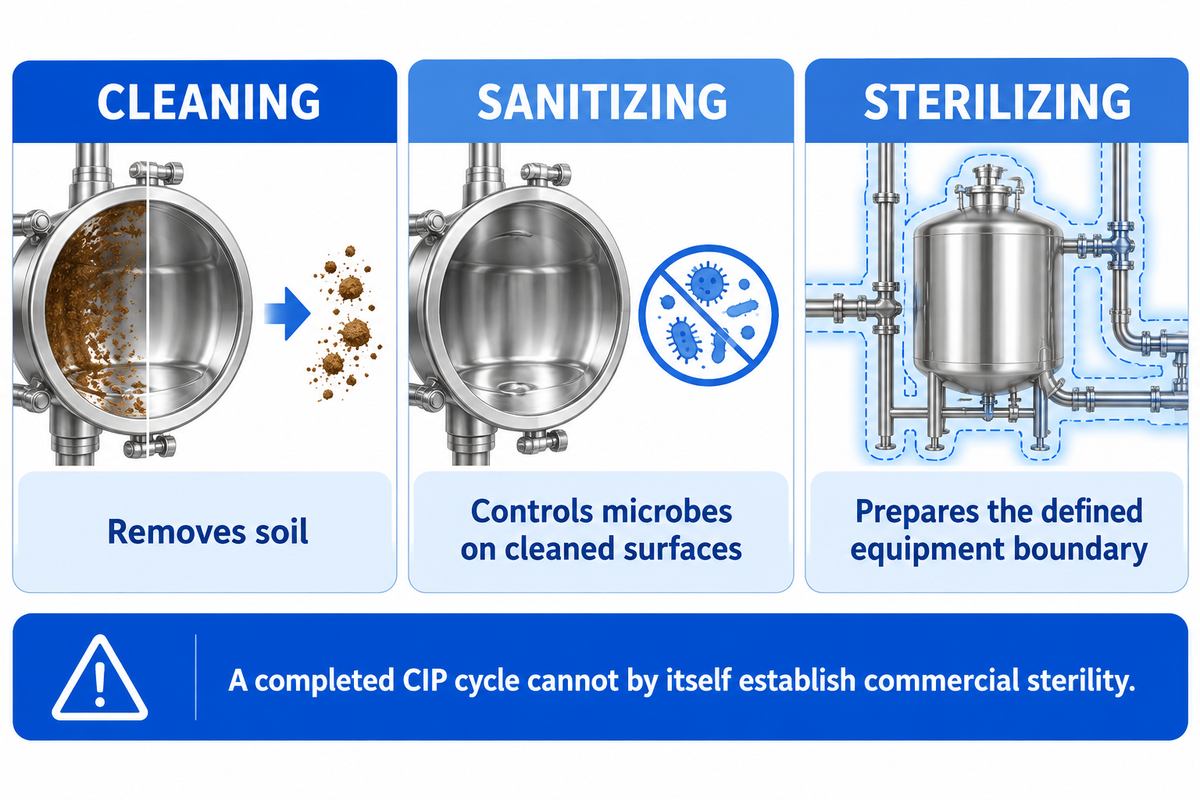
A limpeza remove resíduos. A sanitização busca controlar microrganismos em superfícies limpas. O processo de esterilização de uma linha asséptica prepara os limites definidos dos equipamentos para a produção. Cada objetivo exige procedimentos e evidências diferentes. Um ciclo de limpeza no local (CIP) concluído pode ajudar a preparar uma linha para as etapas seguintes, mas não comprova, por si só, que ela atingiu a esterilidade comercial.
T. Bowser, da Oklahoma State University, descreve os métodos de limpeza no local como etapas de enxágue para remover materiais soltos, lavagem para remover resíduos e sanitização. A geometria do equipamento e os resíduos do produto determinam onde a solução de limpeza precisa chegar. Uma construção fácil de limpar ajuda no processo, mas não elimina a necessidade de validá-lo.
A esterilização no local (SIP) segue limites e condições definidos próprios. A esterilização a vapor é uma opção para equipamentos adequados. O guia da FDA para alimentos aborda separadamente a limpeza e a reesterilização de um sistema asséptico após um desvio do processo. As boas práticas de fabricação (GMP) também exigem atenção às operações higiênicas durante todo o processo de fabricação.
Operações de fabricação com equipamentos compartilhados introduzem outro limite de controle. As perguntas e respostas da FDA sobre sucos apontam a transferência de proteínas do leite quando equipamentos usados para processar laticínios são usados no processamento de sucos. O controle microbiológico e a remoção de resíduos alergênicos são avaliados de formas diferentes. Um resultado estéril não indica que os resíduos alergênicos foram controlados. O guia sobre sistemas de limpeza CIP apresenta detalhes dos controles e da operação dos ciclos desses sistemas.
Por que produtos estáveis em prateleira ainda podem perder a esterilidade
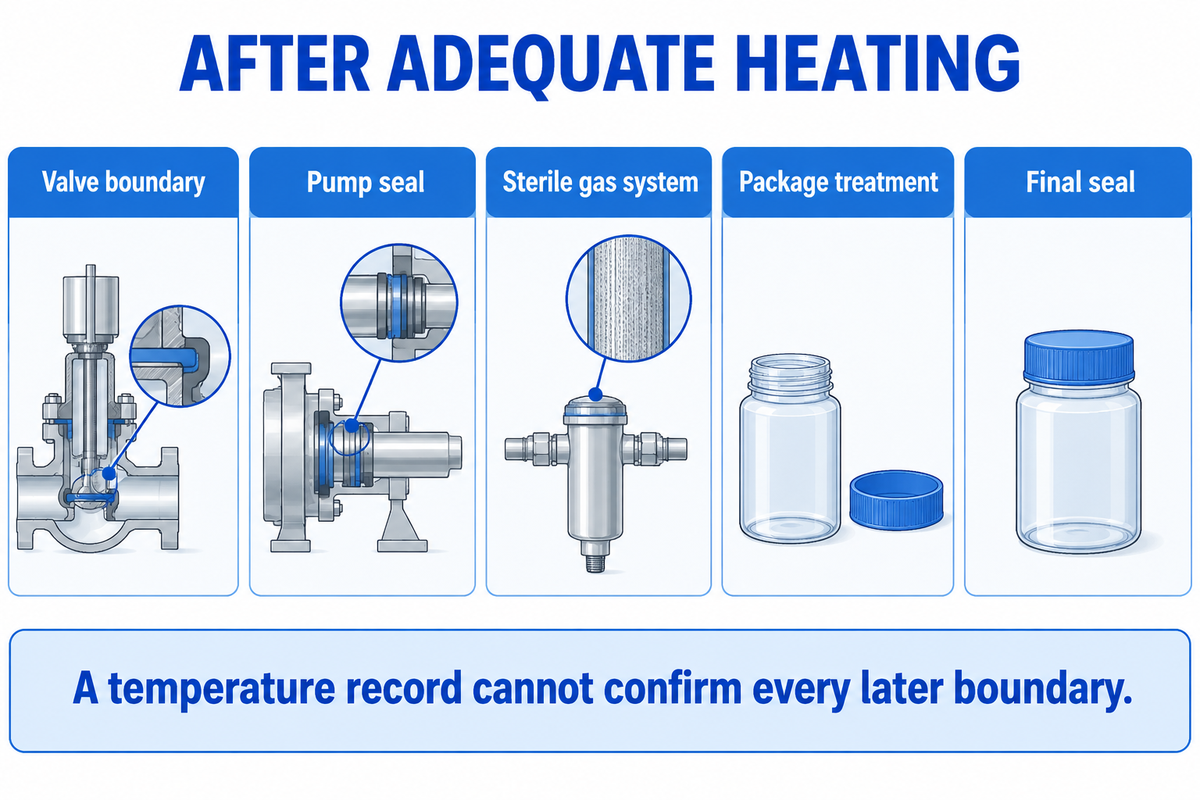
Os riscos de contaminação permanecem após um aquecimento adequado se uma barreira posterior, o tratamento da embalagem ou uma vedação falhar. O possível ponto de entrada pode ser uma válvula, a vedação de uma bomba, um sistema de gás estéril ou um fechamento. O registro de temperatura mostra uma parte do processo; não confirma que todos os limites posteriores permaneceram intactos.
A discussão da FDA sobre equipamentos posteriores ao tratamento cita resfriadores, tanques pulmão, válvulas de desvio, homogeneizadores e bombas como possíveis pontos de entrada de contaminantes. O monitoramento das barreiras de proteção desses equipamentos tem uma finalidade diferente do registro da temperatura do tubo de retenção.
Veja um cenário hipotético com sopa. Uma fábrica troca uma válvula no trajeto protegido do produto entre lotes de produção. A enchedora pode operar assim que a válvula é instalada, mas o preparo do equipamento necessário para concluir o processo não foi realizado. Se esse limite posterior for ignorado, o alimento tratado termicamente poderá entrar em contato com uma superfície que não foi preparada. Aumentar o ajuste de aquecimento não ajudaria a tratar a conexão posterior. Uma investigação que acompanhe os limites dos equipamentos, os registros de reinício e o período de produção afetado ajuda a esclarecer as dúvidas restantes. Nesse cenário, a prontidão mecânica do equipamento e a capacidade de produzir em condições assépticas não estão relacionadas.
As orientações da CFIA sobre fatores críticos afirmam que a ausência de deterioração em amostras incubadas, por si só, não comprova a esterilidade comercial. Quando um fator crítico se desvia do valor estabelecido, o produto afetado fica retido para a investigação e a destinação adequadas. A análise de amostra(s) contribui para a avaliação, mas não elimina o desvio.
O guia de validação e solução de problemas de esterilizadores UHT aborda as verificações dos equipamentos em mais detalhes. Mantenha a investigação de toda a linha focada no ponto em que houve perda de proteção.
Compare o custo por embalagem aprovada, não a velocidade da enchedora
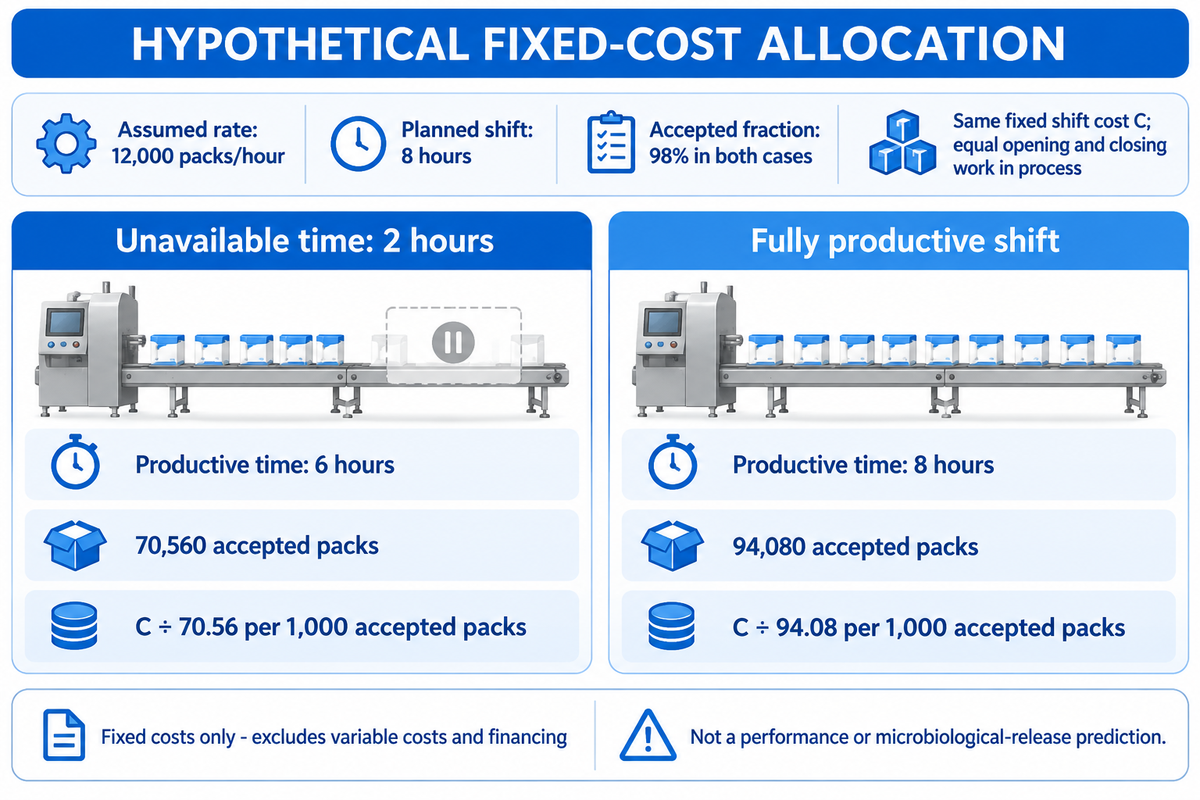
O custo por embalagem aprovada é determinado pelo volume utilizável produzido em um período definido. O tempo efetivo de operação, a taxa real e a proporção de embalagens aprovadas determinam a produção. A velocidade nominal da enchedora é apenas um dos fatores. Mesmo com uma velocidade maior, uma máquina pode distribuir os custos fixos por menos embalagens devido a interrupções e retenções de produto, reduzindo a produção.
As orientações da CFIA sobre registros de embalagem abrangem os horários de início e parada, os motivos das paradas e o volume de produto fabricado. Esses registros fornecem dados para a operação. O cálculo abaixo é um exemplo hipotético para fins contábeis, baseado nos tipos de dados apresentados acima, e não pretende, de forma alguma, refletir alegações de desempenho das orientações.
Dados considerados: uma taxa constante de 12.000 embalagens/hora; um turno planejado de 8 horas; 2 horas indisponíveis no primeiro caso; uma proporção de 98% de embalagens aprovadas em ambos os casos; e o mesmo custo fixo por turno, representado por C, nos dois casos. O estoque em processo no início e no fim é igual. No segundo caso, o turno inteiro é produtivo, com o mesmo produto e os mesmos critérios de aprovação.
| Resultado | Turno com período de indisponibilidade | Turno totalmente produtivo |
|---|---|---|
| Tempo produtivo | 6 horas | 8 horas |
| Embalagens aprovadas: taxa × tempo × proporção aprovada | 70.560 embalagens | 94.080 embalagens |
| Custo fixo por 1.000 embalagens aprovadas | C ÷ 70.56 | C ÷ 94.08 |
Considerando as premissas do primeiro caso, o custo fixo por mil embalagens aprovadas é C / 70.560 × 1.000 e, sob essas premissas, é um terço maior que no caso totalmente produtivo. Embalagens, ingredientes, custos variáveis de utilidades, mão de obra adicional e financiamento não entram no cálculo. O exemplo pressupõe uma produção aceitável; não prevê a liberação microbiológica nem demonstra que a linha proposta conseguiria alcançar qualquer um dos dois resultados.
Antes de comparar uma atualização de velocidade, identifique o gargalo que consome o tempo produtivo.
Do conhecimento do processo a uma linha integrada para alimentos
O processamento asséptico de alimentos exige tratamento compatível do produto, transferência estéril, preparo da embalagem e envase. O ponto de partida depende da família de produtos e do método de armazenamento pretendido. As utilidades e os controles precisam dar suporte ao processo durante o preparo, a produção e a recuperação. Um conjunto de máquinas especificadas representa apenas parte desse processo.
Para empresas que fabricam alimentos por processamento asséptico, o guia da FDA recomenda acompanhar todo o fluxo de processamento e embalagem, em vez de avaliar apenas o esterilizador de produto. Essa mesma visão da linha completa ajuda as equipes de compras a entender o escopo dos fornecedores. Um especialista em equipamentos de processo pode fornecer a seção de tratamento térmico; um especialista em embalagens pode fornecer a enchedora e o sistema de embalagem; um integrador coordena as interfaces instaladas.
Para a gestão da fábrica, as consequências envolvem o tempo produtivo e uma sequência viável de troca de produto. Para a equipe de qualidade, envolvem um processo definido para produto e embalagem, com intervenções controladas e registros utilizáveis. A equipe financeira precisa saber qual denominador de produção será usado e quais custos estão incluídos. Entender essas tarefas em conjunto esclarece e revela as diferenças entre as propostas.
A apresentação da SHENGTU descreve equipamentos para processamento de alimentos e serviços de projeto. Uma análise de produto, embalagem e armazenamento e distribuição resume a discussão acima.
Conclusão principal
Acompanhe o alimento durante o tratamento e por todas as interfaces protegidas até a vedação final. Em seguida, compare a produção da linha usando o mesmo produto, a mesma embalagem, o mesmo período de tempo produtivo e a mesma definição de aprovação.
Está planejando um projeto de processamento de alimentos? Compartilhe com a SHENGTU a família de produtos, o formato da embalagem, o método de armazenamento pretendido e a produção necessária. Assim, a conversa sobre o processo poderá conectar a seção de tratamento do produto à embalagem, às utilidades e aos controles, além de identificar o escopo dos equipamentos e do suporte de integração para a linha proposta.
Converse sobre sua linha de processamento de alimentosPerguntas frequentes
O que é esterilização terminal?
A esterilização terminal aplica o tratamento depois que o produto é envasado e vedado em sua embalagem final.
A esterilização convencional de alimentos em autoclave segue essa ordem de tratamento. O processo térmico deve levar em conta a embalagem cheia, a formulação do alimento, as condições iniciais e a penetração do calor. O processamento asséptico segue outra sequência: o produto e a embalagem recebem tratamentos separados antes do envase protegido. A escolha entre os dois métodos depende dos requisitos do produto e da embalagem, incluindo os efeitos sobre a qualidade e as condições de armazenamento pretendidas, e não apenas da terminologia.
Qual é o valor de um teste de esterilidade?
Um teste de esterilidade fornece informações sobre as amostras e as condições analisadas dentro do programa de controle de qualidade do produto.
Um resultado pode ajudar na investigação de contaminação, enquanto um resultado negativo precisa ser interpretado junto com os registros de processamento e as evidências de integridade da embalagem. Analisar uma amostra não inspeciona todas as embalagens nem reconstitui todo o histórico de produção. Se um fator crítico do processo se desviar do valor estabelecido, o alimento afetado ainda precisará ser retido, avaliado e destinado adequadamente. A incubação bem-sucedida de uma amostra, por si só, não demonstra que um processo fora de controle atingiu a esterilidade comercial.
Qual é a diferença entre higienização e processamento asséptico?
A higienização controla microrganismos em equipamentos limpos; o processamento asséptico combina alimento comercialmente estéril, embalagem preparada e envase e fechamento protegidos.
Uma etapa de higienização pode fazer parte de um programa mais amplo de higiene, mas sua conclusão não comprova que toda a linha de processamento de alimentos está pronta para a produção asséptica. Os limites do equipamento, o recipiente, o fechamento e o ambiente de envase têm, cada um, requisitos próprios de tratamento e controle. Por isso, a limpeza, a higienização e a esterilização precisam ter finalidades claramente definidas na sequência de preparo, com as condições e os registros aplicáveis a cada atividade.
Uma embalagem asséptica precisa de refrigeração?
Um produto fechado e estável à temperatura ambiente pode ser armazenado conforme as instruções do rótulo.
A abertura elimina a proteção da embalagem vedada. Refrigere o alimento aberto e use-o conforme as instruções específicas do produto; a aparência asséptica da embalagem, por si só, não comprova que ela pode ser armazenada à temperatura ambiente.
Alimentos com partículas podem ser processados assepticamente?
Sim. Sistemas adequados podem processar alimentos com partículas, assim como líquidos homogêneos.
O guia da FDA para alimentos inclui algumas sopas entre as aplicações de trocadores de calor de superfície raspada. A formulação e as partículas precisam ser consideradas: tamanho, comportamento no fluxo e características de aquecimento devem ser compatíveis com o processo estabelecido. Uma enchedora capaz de processar uma partícula não comprova que ela recebeu o tratamento necessário a montante. Por isso, o processo conecta o preparo do produto, o bombeamento, o aquecimento, a retenção e o envase protegido. Um único valor de tamanho de partícula obtido de outra máquina ou receita não descreve todos os sistemas de processamento asséptico de alimentos.
O envase asséptico exige conservantes?
Um processo asséptico de alimentos devidamente estabelecido pode produzir alimentos estáveis à temperatura ambiente sem conservantes adicionados.
A formulação completa, o tratamento, a embalagem e as condições de armazenamento ainda determinam os requisitos do produto.
Por quanto tempo um alimento asséptico dura depois de aberto?
O período de armazenamento do alimento aberto segue as instruções específicas do produto, e não um prazo universal para embalagens assépticas.
Depois que a vedação é aberta, o manuseio e o ambiente ao redor podem introduzir microrganismos. A composição do produto e as condições de armazenamento posteriores também são importantes. Leite, suco, caldo e molho não têm um único prazo de validade depois de abertos só porque foram embalados assepticamente. Siga as instruções da embalagem, refrigere quando indicado e consuma o alimento dentro do período especificado. A data de validade original da embalagem fechada se refere à embalagem intacta, nas condições de armazenamento especificadas; não é uma nova contagem regressiva iniciada quando o recipiente é aberto.
Artigos relacionados
- Equipamentos de esterilização para processamento de alimentos
- Operação e seleção de pasteurizadores de placas
- Guia de equipamentos de limpeza e CIP
Referências e fontes
- Código de Regulamentações Federais Eletrônico: 21 CFR Part 113, incluindo definições, equipamentos, processos programados e desvios.
- FDA: Processamento e embalagem assépticos para a indústria de alimentos, material de referência para inspeção de alimentos.
- NC State Extension: Alimentos enlatados de baixa acidez.
- Código de Regulamentações Federais Eletrônico: Controles de processos de sucos, 21 CFR 120.24.
- Serviço de Inspeção e Segurança Alimentar do USDA: Segurança de alimentos estáveis à temperatura ambiente.
- Agência Canadense de Inspeção de Alimentos: Sistemas de processamento e embalagem assépticos de laticínios.
- Richard Stier: Entendendo o processamento asséptico de alimentos, IFT Food Technology, maio de 2025.
- Li e colaboradores: Irradiação por feixe de elétrons no processamento de alimentos, Sustainable Food Technology, 2025.
- Timothy J. Bowser: O que significa limpeza no local?, Oklahoma State University Extension.
- FDA: Orientações sobre perigos e controles de sucos, seções sobre patulina e contato cruzado com alergênicos.
- FDA: Perguntas e respostas sobre a regulamentação de sucos, questão sobre equipamentos compartilhados com laticínios.