Entre em contato com a Shengtu Bufan Company

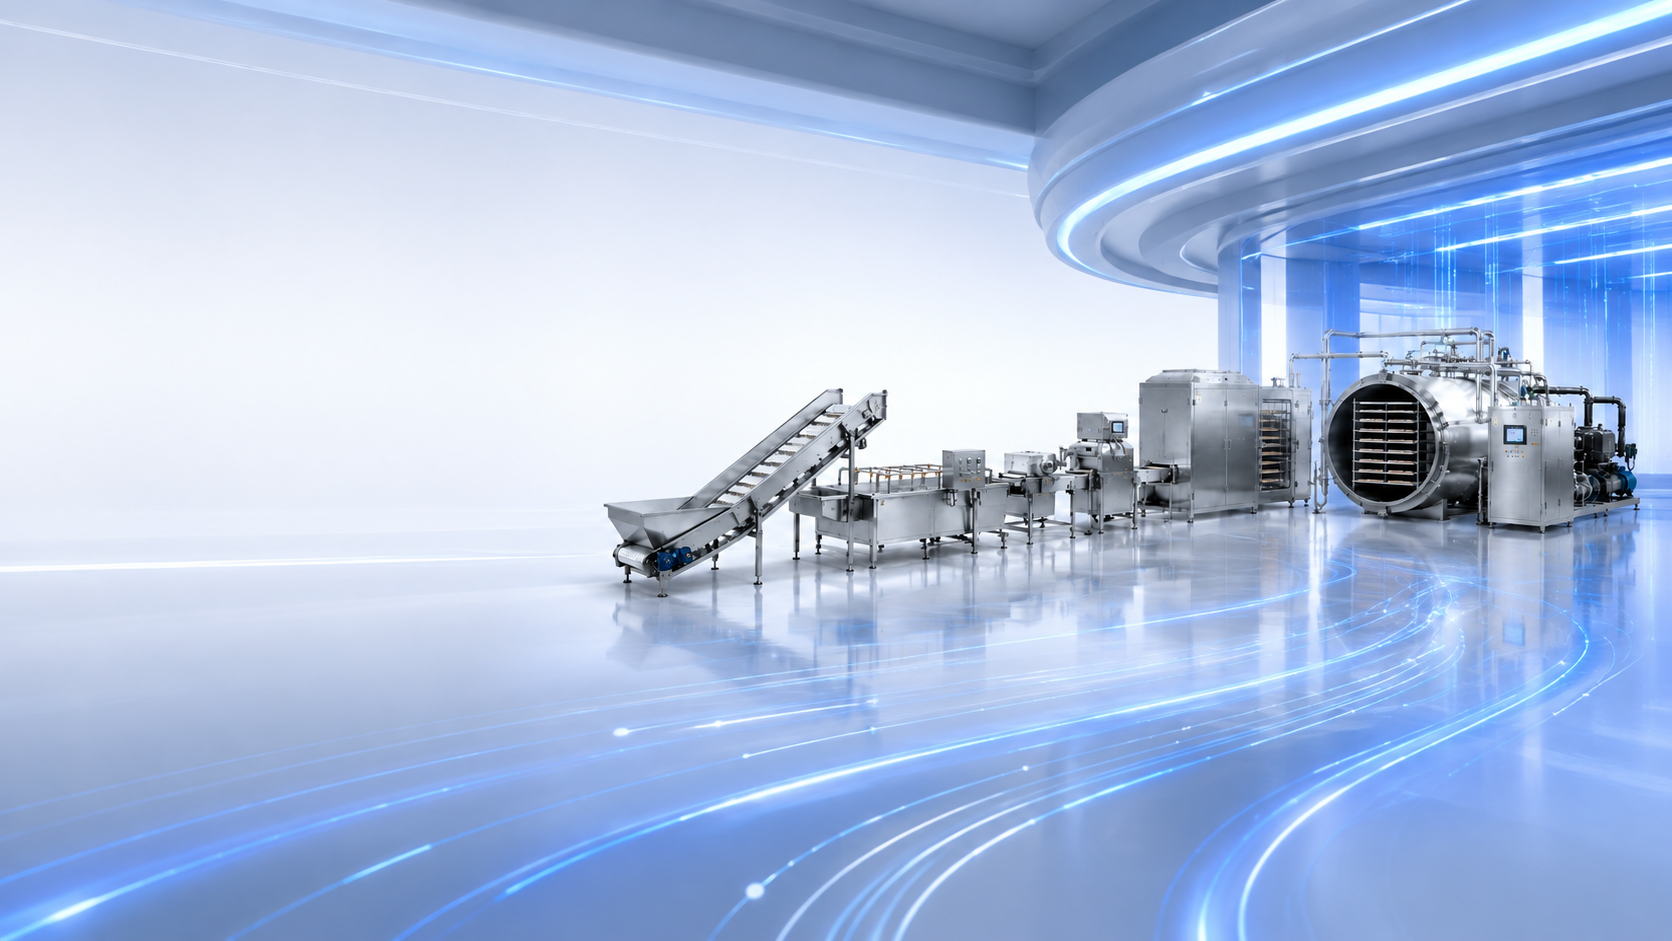
Processamento de frutas e vegetais
Linha de liofilização de frutas e vegetais projetada para o seu produto e projeto
Defina a forma do produto, o pré-tratamento, a etapa de liofilização a vácuo, a embalagem posterior, os limites de inspeção e as interfaces de controle antes de configurar os equipamentos. A Shengtu transforma essas informações em uma proposta de linha integrada, sem tentar adaptar um produto desconhecido a uma máquina de catálogo.
- Escopo do preparo à inspeção definido como um fluxo documentado de materiais
- Informações fornecidas pelo comprador separadas das decisões de projeto do fornecedor
- Condições comerciais e valores de desempenho confirmados em cada
cotação
Famílias de produtos e condições das matérias-primas
Classificações como frutas e vegetais são amplas demais para orientar a engenharia. Uma configuração incompatível cria riscos porque a composição, o grau de maturação, os sólidos solúveis, a estrutura, a casca, as sementes, o pré-tratamento e a geometria dos pedaços alteram o comportamento no congelamento, a transferência de calor e massa e a textura final. Essas compensações variam conforme o produto.
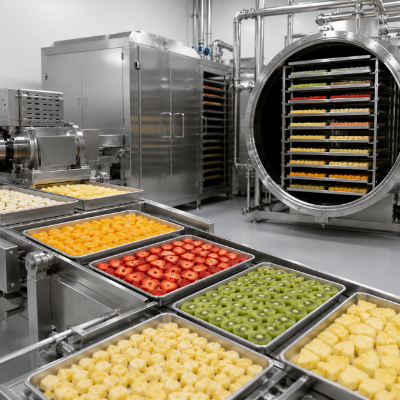
Pedaços de frutas com formato definido
Pedaços de frutas com formato definido
Fatias, cubos, metades e gomos exigem geometria e profundidade de carregamento consistentes, além de manuseio que reduza as quebras antes e depois da secagem.
- Firmeza e grau de maturação
- Condição da casca
- Perda de suco durante o corte
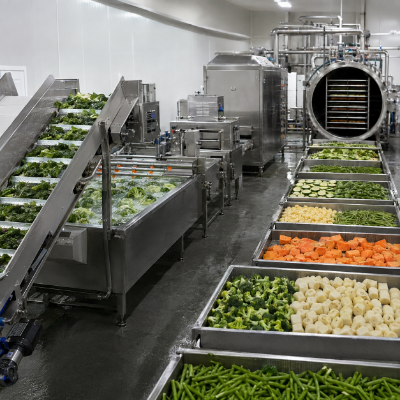
Pedaços de vegetais
Pedaços de vegetais
Produtos folhosos, caules, raízes, tubérculos e produtos ricos em fibras exigem diferentes condições de lavagem, branqueamento, drenagem e carregamento das bandejas.
- Carga de sujidade e materiais estranhos
- Método de controle enzimático
- Densidade aparente após o preparo
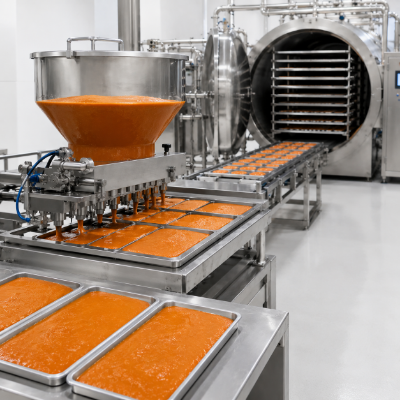
Purês e produtos moldados
Purês e produtos moldados
Viscosidade, espessura depositada, formato do suporte e método de remoção passam a ser as principais variáveis de carregamento, em vez do tamanho dos cortes.
- Uniformidade da deposição
- Método de moldagem ou espalhamento
- Plano de remoção após a secagem
Quatro padrões operacionais a distinguir antes do dimensionamento
Produtos que parecem semelhantes em uma amostra comercial podem exigir operações diferentes na fábrica. Agrupe o projeto conforme o padrão de carregamento, manuseio e liberação do produto antes de escolher a quantidade de câmaras ou o nível de automação a montante.
Campanha sazonal com produto único
Uma safra concentrada pode exigir alta capacidade de processamento na entrada, armazenamento intermediário refrigerado ou congelado e uma transição bem definida entre o fornecimento do campo e o carregamento constante do secador. A solicitação deve indicar as semanas de pico, o período diário de recebimento, o limite de espera da matéria-prima e o que fazer quando a disponibilidade do secador não acompanhar o fluxo da safra.
- Recebimento no pico em comparação com a média
- Responsabilidade pelo armazenamento intermediário e temperatura
- Limpeza e armazenamento ao fim da campanha
Processamento por contrato de vários produtos
Trocas frequentes levantam questões sobre o controle de receitas, a análise de alérgenos, a identificação do produto, a verificação da limpeza, o sequenciamento e a separação de dados entre clientes. Mesmo uma linha flexível precisa de critérios para definir quais produtos podem compartilhar os equipamentos de preparo, as operações do liofilizador e as áreas de embalagem.
- Famílias de produtos para troca
- Responsabilidade pelas receitas e registros
- Separação dos lotes de cada cliente
Produção de ingredientes
Pedaços, pós ou inclusões vendidos para o processo de outro fabricante precisam ter forma física, método para determinar a condição final especificada, limites de controle de contaminação e tamanho de embalagem definidos para o manuseio posterior. O projeto da linha também deve considerar partículas finas, moagem quando necessária, controle de poeira e retenção de amostras, sem presumir que essas estações estejam incluídas.
- Forma e densidade aparente do ingrediente
- Uso posterior em dosagem ou mistura
- Embalagem e método de amostragem
Embalagens para varejo ou serviços de alimentação
Embalagens pequenas para o produto final acrescentam requisitos de contagem, dosagem, pesagem de controle, manuseio de gases, fechamento, codificação e apresentação após a secagem. A velocidade da embalagem precisa ser compatível com o descarregamento do secador para que o produto seco exposto não fique esperando a linha de embalagem alcançá-lo.
- Formato da embalagem e peso-alvo
- Embalagem primária e secundária
- Rastreabilidade do lote até a codificação
Variedade, maturação e histórico de armazenamento
Temperatura e umidade do produto na entrada
Dimensões do produto inteiro e tolerância a defeitos
Variações sazonais que afetam o pré-tratamento
Integridade dos pedaços e quebras aceitáveis
Textura desejada e objetivo de reidratação
Teste da condição final especificada e local de amostragem
Formato da embalagem, requisito de barreira e tempo de exposição
Configurações de pré-tratamento e corte
O preparo faz parte do processo de secagem; não é apenas uma etapa inicial estética. Os riscos começam a montante, pois a qualidade da lavagem, a remoção da casca, o branqueamento ou outro pré-tratamento, a variação dos cortes e a presença de água livre alteram a carga que chega às etapas de congelamento e vácuo.
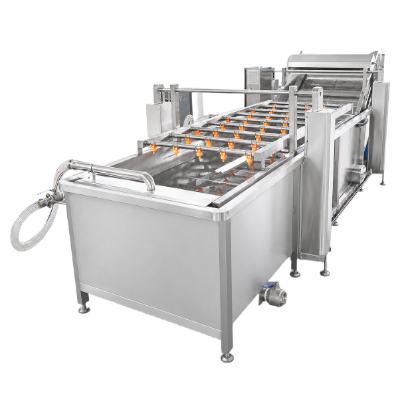
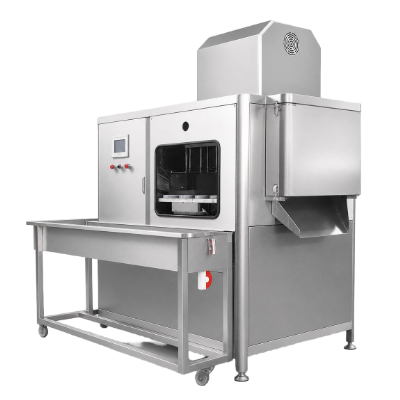
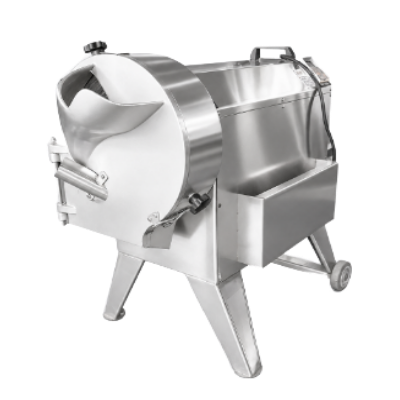
Drene antes de carregar. Água na superfície e espessura irregular dos pedaços criam uma variável de processo oculta; a solicitação de cotação deve especificar os requisitos de drenagem, remoção de água e tempo de espera.
-
Origem da água de lavagem e limite de descarte
-
Ponto de triagem manual ou automática
-
Manuseio de cascas, miolos, sementes e aparas
-
Requisito de branqueamento, imersão ou proteção da cor
-
Faixa de fatiamento ou corte em cubos e plano de troca de produto
-
Política para remoção de partículas finas e pedaços danificados
-
Método de drenagem e tempo de transferência
-
Método de carregamento das bandejas e acesso dos operadores
Briefing sobre o estado do produto e a condição final de frutas e vegetais
A configuração da liofilização começa pelo estado do produto que entra no secador e pelas evidências que definirão sua condição final. Este briefing separa as questões sobre o estado congelado, o carregamento, os limites do produto e a transferência no lado seco dos valores e das escolhas de arquitetura que o fornecedor precisa testar, dimensionar ou confirmar.
Oito informações necessárias antes de configurar a linha
-
01
Identificação do produto
Espécie, variedade, maturação, origem e condição na entrada.
-
02
Forma final
Produto inteiro, dividido, fatiado, em cubos, purê, pedaços moldados ou em pó.
-
03
Etapas de pré-tratamento
Decisões sobre lavagem, remoção da casca, aparo, branqueamento, imersão, drenagem e pré-congelamento.
-
04
Transferência no estado congelado
Local de congelamento, atraso na transferência, condição do produto e evidências de temperatura.
-
05
Condição de carregamento
Dimensões dos pedaços, profundidade da camada, suporte do produto e método de carregamento ou alimentação.
-
06
Limites do produto
Restrições críticas conhecidas, pontos desconhecidos e ensaios necessários para defini-los.
-
07
Evidências da condição final
Condição-alvo, método de teste, plano de amostragem e regra de liberação.
-
08
Transferência no lado seco
Condição de descarregamento, limite de exposição, transferência protegida e regra para início da embalagem.
Definição da etapa de liofilização
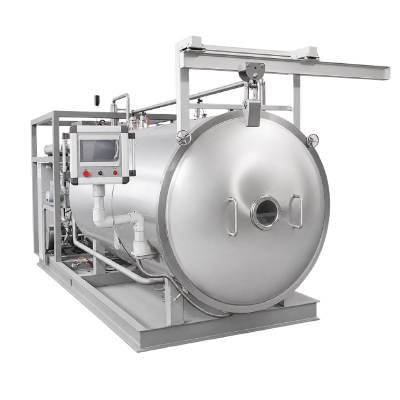
O liofilizador remove o gelo do produto congelado por sublimação sob pressão reduzida e, depois, reduz a umidade restante ligada ao produto durante a etapa de secagem posterior. A temperatura do produto deve permanecer dentro do limite estrutural do material enquanto o calor e a remoção de vapor são coordenados.
Condição de congelamento
A velocidade de congelamento, a condição final do produto congelado e a estrutura do gelo influenciam o trajeto percorrido pelo vapor. Os limites do congelador, o atraso no carregamento e a temperatura do produto na transferência devem fazer parte da definição da linha.
Secagem primária
Pressão, aporte de calor, carga do condensador e resistência do produto interagem durante a sublimação do gelo. Aumentar o calor sem respeitar os limites do produto pode danificar sua estrutura, em vez de reduzir a etapa de secagem com segurança.
Secagem secundária
A secagem secundária reduz a umidade restante depois que o gelo visível desaparece. A liberação depende do método acordado para determinar a condição final e dos requisitos do produto, não apenas do tempo decorrido no ciclo.
O secador é um sistema térmico e de vácuo integrado. A câmara, o suporte do produto, o condensador, a refrigeração, a bomba de vácuo, o compressor, os controles e o método de degelo devem ser avaliados com base na mesma definição de produto e operação.
Questão de projeto
Por que isso altera a configuração
Evidências a solicitar
O que é carregado em cada bandeja?
A geometria, a profundidade da camada e a densidade aparente alteram os trajetos do calor e do vapor.
Foto do produto, dimensões, teste de carregamento e registro de massa
Onde está o limite do material?
A temperatura crítica do produto limita o aquecimento das prateleiras e o avanço do ciclo.
Base de teste, registro da temperatura do produto e lógica de alarme acordada
Como a condição final é determinada?
O tempo, por si só, pode ocultar variações de carga e posição.
Método, plano de amostragem, base dos sensores e registro de liberação
O que chega ao condensador?
A carga de remoção de água e a estratégia de degelo afetam o tempo de retorno à operação.
Base da carga, registro do condensador e sequência de degelo
Como o vácuo é mantido?
A taxa de vazamento, a carga de vapor, a condição da bomba e o acesso para manutenção afetam a estabilidade.
Teste de vazamento, pontos de manutenção e lista de peças de reposição
Como o produto seco é protegido?
A exposição após o descarregamento pode comprometer o resultado da etapa de secagem.
Tempo de transferência, condição do ambiente e evidências de selagem da embalagem
Configuração, preços, cronograma e escopo comercial
Um preço relevante depende de informações estáveis sobre o produto e os limites do projeto. Comparar valores totais antes de alinhar as estações incluídas, as condições operacionais, as utilidades industriais, os controles, os testes, a documentação e os serviços no local cria riscos comerciais e oculta a diferença entre um custo menor dos equipamentos e um escopo completo de projeto.
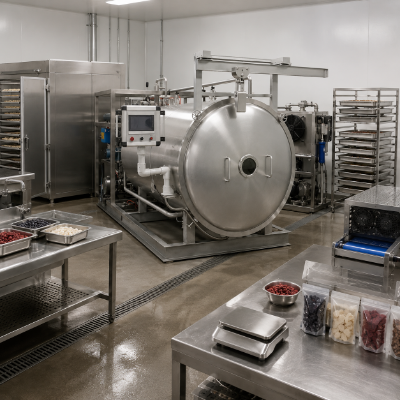
Fatores que definem o escopo dos equipamentos
- Entrada de produto úmido e carga de remoção de água
- Limites do preparo e pré-congelamento
- Critérios para bandejas, prateleiras, câmara e condensador
- Etapas de embalagem e inspeção
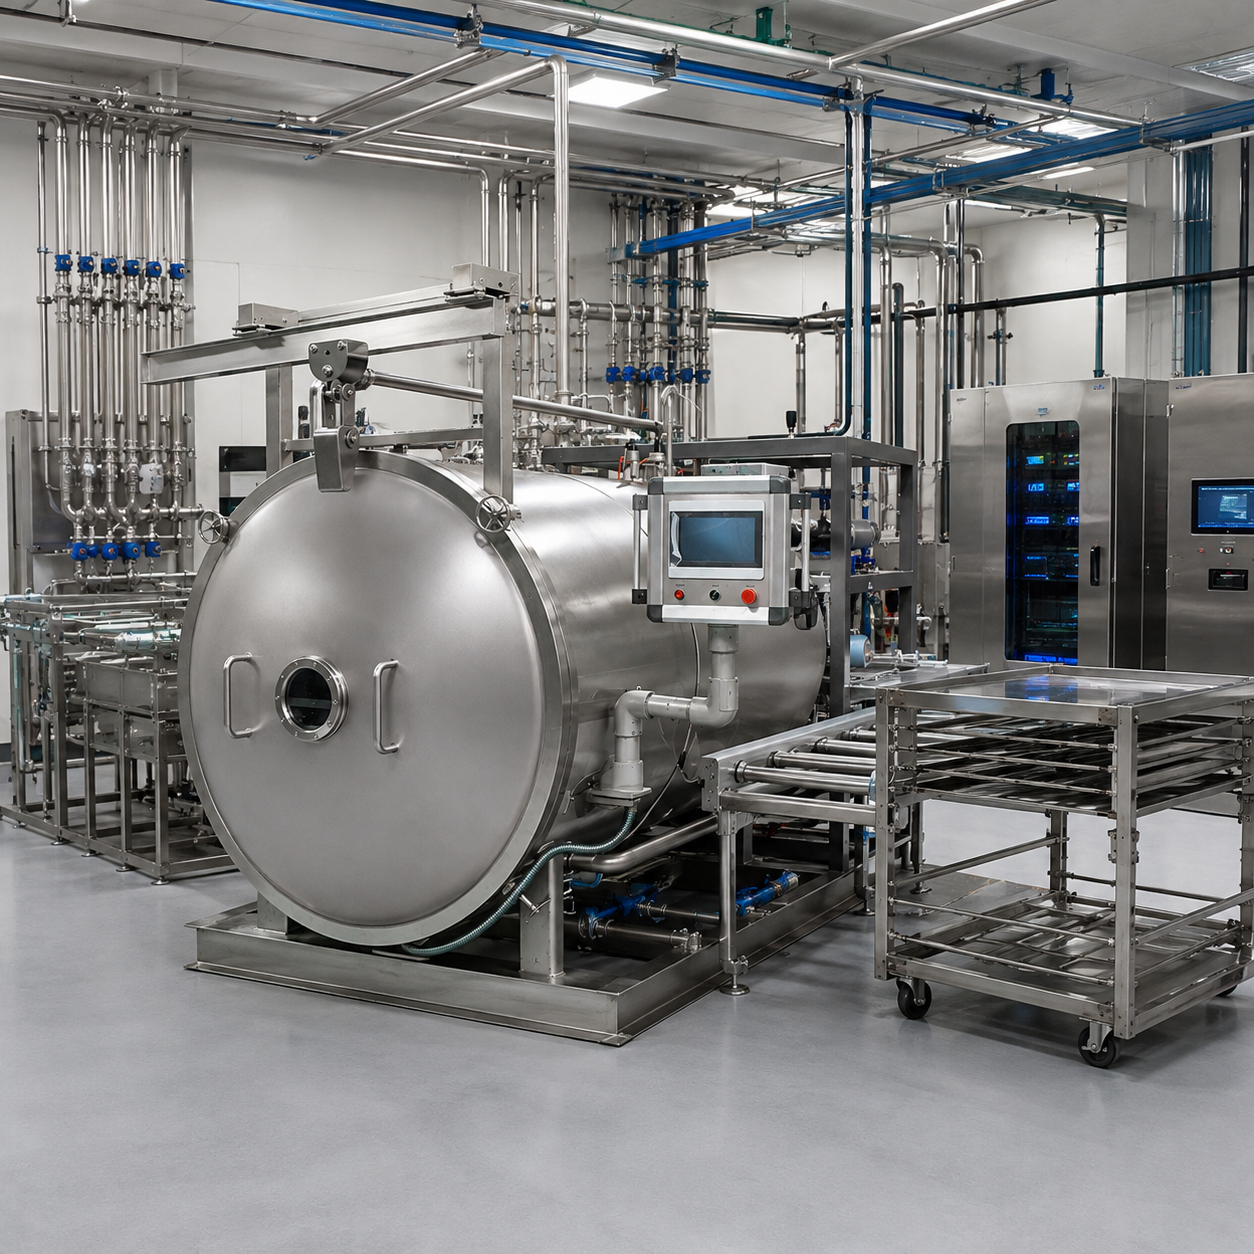
Fatores que definem o escopo do projeto
- Layout e interfaces de transferência
- Geração e distribuição de utilidades industriais
- Integração de controles e dados
- Trabalhos de aceitação na fábrica e no local de instalação
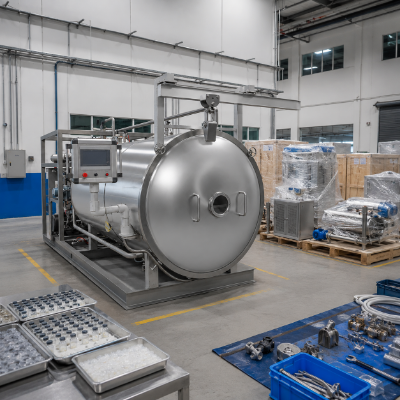
Fatores que afetam o cronograma
- Testes do produto e dados de projeto definidos
- Componentes com longo prazo de entrega e análise da documentação
- Preparação da fábrica e limites de expedição
- Utilidades industriais no local, instalação e escopo do treinamento
Não há um retorno financeiro universal publicado. A liofilização exige alto investimento de capital e consumo de energia; por isso, a análise econômica deve comparar o valor do produto, o rendimento aceito, a utilização dos equipamentos, a mão de obra, a manutenção, a embalagem e os métodos alternativos de conservação.
Incluído em uma solicitação comparável
Peça a cada fornecedor a mesma planilha de escopo, base de utilidades industriais, limites de controle, conjunto de evidências, exclusões e responsabilidades do comprador.
- Limites de fornecimento definidos
- Marcos de evidência identificados
- Registro de questões em aberto
Confirmado na cotação
Modelos, base de capacidade, preço comercial, cronograma, marcos de pagamento, expedição, garantia e condições de serviço devem constar na cotação do projeto após a configuração da linha.
- Sem substituir valores do catálogo
- Sem promessas comerciais não confirmadas
- Sem percentual de retorno sobre o investimento
Limites de higiene, segurança e evidências
O projeto para contato com alimentos, o acesso para limpeza, a segurança das máquinas e a inspeção precisam ser avaliados, pois riscos sem responsável definido podem persistir até a aceitação no local. A página oficial da norma 21 CFR 117.40 trata da facilidade de limpeza, dos materiais em contato com alimentos e dos instrumentos mantidos em condições adequadas para instalações de alimentos abrangidas nos Estados Unidos; ela não certifica esta linha. A ISO 14159 é uma referência identificada para análise de higiene de máquinas, não uma declaração de certificação da Shengtu.
Proteções de máquinas e higiene são problemas de projeto diferentes. A OSHA 1910.212 trata da proteção de máquinas em locais de trabalho abrangidos nos Estados Unidos, enquanto a ISO 14159 trata da higiene de máquinas e a ISO 14120, do projeto de proteções. A edição aplicável e as normas locais precisam ser confirmadas para o projeto.
Questões de projeto higiênico
- Materiais em contato com alimentos e especificação do acabamento
- Acesso para inspeção e limpeza
- Drenagem e pontos de retenção de líquidos
- Separação de zonas após a secagem
- Método de limpeza e compatibilidade química
Questões de segurança das máquinas
- Pontos de operação e de esmagamento
- Componentes giratórios e móveis
- Tipo de proteção e frequência de acesso
- Limites de isolamento e energia armazenada
- Intertravamento e comportamento na reinicialização
Questões sobre evidências de aceitação
- Registros de materiais e instrumentos
- Verificações de alarmes e intertravamentos
- Registros de vazamento, vácuo e sequência
- Registro do teste do produto e da condição final
- Plano de desafio da embalagem e da inspeção
01
Antes da liberação do projeto
Confirme o uso pretendido, as zonas do produto, o método de limpeza, as tarefas dos operadores, as normas do destino, as necessidades de acesso e quem será responsável pela análise de riscos.
02
Antes da aceitação na fábrica
Aprove o conjunto de desenhos, a lista de componentes, a especificação de materiais, a descrição dos controles, a lista de alarmes, o protocolo de testes e o processo para resolver pendências.
03
Antes da expedição
Conclua os testes acordados na fábrica, documente os desvios, preserve as configurações e os registros e identifique o trabalho que ficará para o local de instalação.
04
Antes da liberação para produção
Conclua as utilidades industriais no local, as verificações da instalação, a análise de segurança, o teste da receita, o método para determinar a condição final, a transferência para embalagem e o treinamento dos operadores, conforme o mapa de responsabilidades acordado.
Garantia da qualidade por meio de um projeto de linha que facilite a manutenção
O acesso para manutenção deve fazer parte da análise do projeto, pois bombas, condensadores, sensores, vedações e proteções de difícil acesso transformam serviços de rotina em tempo de inatividade ou trabalho inseguro. O plano de aceitação deve comprovar o acesso e os registros, não apenas o funcionamento da máquina em uma fábrica limpa.
Cuidados com o sistema de vácuo
Registre o tipo de bomba de vácuo, os pontos de manutenção, os requisitos de óleo ou de bomba seca, a proteção da entrada, o isolamento, o método de teste de vazamento e os sinais de queda de desempenho. O comprador também deve saber quais tarefas exigem a parada da produção e quais leituras devem constar na manutenção preventiva.
- Acesso e trajeto para içamento
- Consumíveis e ferramentas de serviço
- Registros de tendências e alarmes
Cuidados com a refrigeração e o condensador
Defina o acesso ao compressor, ao condensador, às válvulas, aos sensores e aos componentes de degelo sem criar riscos de contaminação ou segurança. Pergunte como são verificados a formação de gelo, a água do degelo, a condição de resfriamento e as condições de reinício entre as operações.
- Pontos de inspeção
- Verificação do degelo
- Recuperação após uma parada por falha
Peças de reposição críticas
Uma lista de peças de reposição só é útil quando considera as consequências de uma falha, o prazo de aquisição, o tempo de armazenamento e a habilidade necessária para a substituição. Separe na resposta à cotação as peças para comissionamento, os consumíveis de rotina, o estoque operacional recomendado e os componentes com longo prazo de entrega.
- Identificação e quantidade das peças
- Armazenamento e condições de conservação
- Instruções de substituição
Proteção do produto seco na transferência para embalagem
A secagem não conclui o produto comercial se o descarregamento e a embalagem permitirem absorção de umidade, quebra, mistura de produtos ou selagem sem verificação. As decisões sobre embalagem exigem o mesmo rigor com o produto, o ambiente e a aceitação aplicado ao programa da câmara.
Transferência entre ambientes
Defina as condições da sala e da transferência desde a abertura da câmara até o fechamento final da embalagem. Registre a exposição máxima, a temperatura do produto, o manuseio pelos operadores e a resposta quando a linha de embalagem parar enquanto houver bandejas secas aguardando.
- Tempo de exposição
- Procedimento de retenção ou retrabalho
- Resposta à parada da linha
Critérios da embalagem e da selagem
Confirme o formato pretendido da embalagem, o requisito de barreira, a opção de gás, o espaço livre, o fechamento e o método de verificação da selagem. A escolha do material deve corresponder ao objetivo para o produto e ao trajeto de distribuição, e não a uma declaração genérica de longa vida útil.
- Especificação do material da embalagem
- Parâmetros de fechamento
- Evidências da selagem e amostragem
Inspeção e liberação
Defina a codificação, a pesagem de controle, a detecção de metais, a confirmação da rejeição, o controle dos rótulos e a amostragem das embalagens finalizadas como tarefas distintas. A detecção de metais, por si só, não comprova que a embalagem esteja seca, selada, rotulada corretamente ou liberada.
- Registro dos testes de desafio e da rejeição
- Amostra da embalagem finalizada
- Responsável pela liberação do lote
Integração digital com limites de OT definidos
Uma linha conectada exige mais do que um gateway e uma opção de acesso remoto. A NIST SP 800-82 Rev. 3 aborda a segurança da tecnologia operacional considerando desempenho, confiabilidade e segurança; por isso, acesso, protocolos, contas, recuperação e propriedade dos dados devem ser definidos para o projeto.
Capacidades da empresa
- Nossa plataforma STUnit oferece suporte ao projeto digital no nível dos equipamentos.
- Oferecemos suporte ao planejamento de atualizações OTA independentes.
- Oferecemos suporte ao planejamento da integração da linha de produção.
- Oferecemos planejamento de fábricas inteligentes para projetos de processamento de alimentos.
- Oferecemos planejamento de soluções digitais para toda a planta industrial de fabricantes de alimentos.
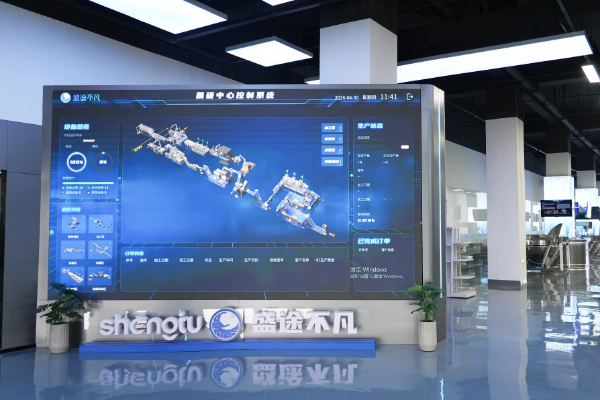
Blocos de tecnologia
- Produzimos hardware essencial para uma integração mais profunda dos equipamentos e controles.
- Planejamos interfaces de dados e controles de TI/TO como limites explícitos do projeto.
- Desenvolvemos caixas de controle com pouco código para integração de equipamentos.
- Desenvolvemos gateways multiprotocolo para interfaces definidas para cada projeto.
- Nossa pilha tecnológica inclui visão computacional YOLO e algoritmos de borda.
Ter uma capacidade não significa que ela esteja incluída por padrão. A proposta final deve indicar quais controles, funções de visão, gateways, serviços remotos, pontos de dados e testes de aceitação estão incluídos nesta linha específica.
| Decisão sobre a interface | Pergunta do comprador | Evidência de aceitação |
|---|---|---|
| Protocolo | Quais equipamentos e sistemas da planta industrial trocam quais identificadores? | Lista aprovada de identificadores e teste de comunicação |
| Acesso remoto | Quem autoriza o acesso, por quanto tempo e por qual meio? | Matriz de contas, teste de acesso e etapa de revogação |
| Propriedade dos dados | Quem é responsável pelas receitas, tendências, imagens, registros de eventos e cópias de segurança? | Registro de dados, teste de exportação e regra de retenção |
| Controle de atualizações | Quem aprova as alterações OTA e como a produção é restaurada? | Registro de alterações, plano de reversão e teste de recuperação |
| Função de visão ou de borda | Qual decisão é automatizada e qual permanece sob responsabilidade do operador? | Conjunto de dados definido, conjunto de desafios e procedimento para exceções |
| Integração da planta industrial | Onde termina o controle dos equipamentos e começa o controle da planta industrial? | Diagrama de rede, matriz de responsabilidades e registro de entrega técnica |
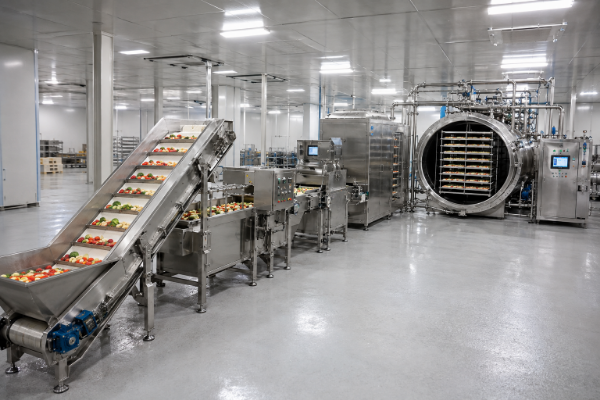
Como trabalhamos: do briefing do produto à entrega técnica da linha
O desenvolvimento do projeto segue etapas de decisão, sem prometer que todo escopo seguirá o mesmo cronograma. Cada etapa elimina um risco diferente antes que os equipamentos, os controles ou os trabalhos no local avancem.
RESTRIÇÃO DO PROCESSO
As etapas de decisão evitam mudanças silenciosas no escopo. A falta de uma decisão sobre o estado do produto ou a transferência cria riscos porque as atividades de evidência e cronograma ficam paralisadas. Solicite uma análise específica do projeto de engenharia após a conclusão do briefing sobre o estado do produto e a condição final especificada e do anexo sobre o lado seco.
01
Defina o estado do produto
Conclua o briefing sobre o estado do produto e a condição final especificada, incluindo evidências do estado congelado, objetivos definidos, amostras disponíveis e pontos desconhecidos que exigem testes.
02
Trace os limites do processo
Mapeie o preparo, o congelamento, a secagem, o descarregamento, a embalagem, a inspeção, as utilidades industriais, os controles, os dados e os serviços sob responsabilidade do comprador.
03
Analise os critérios da configuração
Verifique os equipamentos propostos, as condições operacionais, o método de carregamento, o layout, as interfaces, as exclusões e as premissas do projeto.
04
Defina o plano de evidências
Acorde o que o teste na fábrica comprova, o que ficará para o local de instalação, quem testemunhará cada item e como os desvios serão resolvidos.
05
Construa e verifique
Acompanhe desenhos, componentes, descrição dos controles, inspeções, testes e decisões sobre alterações com base na referência aprovada do projeto.
06
Faça a entrega técnica da linha
Transfira os registros acordados, as configurações, o escopo do treinamento, as peças de reposição, os pontos de manutenção e as ações pendentes no local antes da liberação para produção.
Adequação do projeto e métodos alternativos de conservação
A liofilização nem sempre é o método de conservação mais barato, mais rápido ou melhor. Uma escolha inadequada cria riscos de qualidade ou investimento; por isso, a decisão depende do valor do produto, da qualidade desejada, do formato do produto seco, do padrão operacional, dos limites de consumo de energia e das alternativas disponíveis para o comprador. A comparação deve considerar o produto final e todos os limites operacionais.
MÉTODO 01
Boa adequação a investigar
Produtos com valor suficiente para justificar uma liofilização cuidadosamente controlada, um objetivo claro de textura ou reidratação e uma embalagem que proteja a estrutura seca justificam testes com o produto.
- Uso premium ou como ingrediente definido
- Formato controlado dos pedaços
- Condição final especificada e plano de embalagem claros
MÉTODO 02
A adequação precisa de mais evidências
Alta variação sazonal, qualidade desconhecida da matéria-prima, comportamento de carregamento incerto ou ausência de um formato de venda podem tornar prematura a escolha dos equipamentos.
- Faça testes de preparo
- Defina a variação aceitável
- Teste a embalagem pretendida
MÉTODO 03
Um método alternativo pode ser mais adequado
Quando o objetivo para o produto admite outra textura ou perfil de qualidade, a secagem por ar quente, a vácuo, por atomização ou por micro-ondas a vácuo, entre outros métodos de conservação, pode reduzir o tempo ou o custo.
- Compare o valor do produto final
- Compare o rendimento aceito
- Compare todos os limites operacionais
Uma comparação honesta começa pelo produto final. Um secador mais rápido ainda pode ser uma escolha errada se não atingir o objetivo para o produto; um método de secagem premium ainda pode ser um investimento inadequado se o mercado não valorizar a diferença.
Linhas adjacentes de processamento de frutas e vegetais
Linha de lavagem e descascamento de raízes e tubérculos
Considere esta etapa de preparo complementar quando o projeto se concentrar na lavagem e remoção da casca de raízes e tubérculos, em vez da liofilização como método de conservação.
Linha de processamento de vegetais folhosos frescos
Use esta linha complementar quando o projeto envolver lavagem, corte e manuseio de produtos frescos e não exigir uma etapa para obter produtos secos.
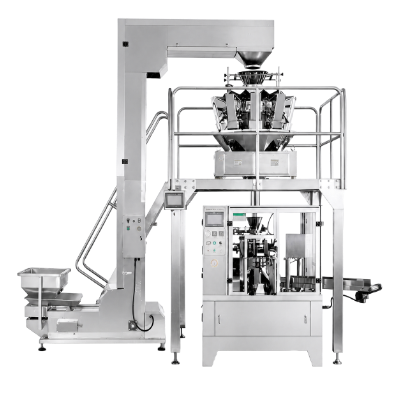
Ferramentas técnicas para a linha de liofilização de frutas e vegetais
Acesse a documentação técnica da linha de liofilização de frutas e vegetais, incluindo o Briefing sobre o Estado do Produto e a Condição Final Especificada, o Anexo sobre Exposição no Lado Seco e Entrega Técnica e o Planejador de Evidências de Aceitação.
Perguntas frequentes: linha de liofilização de frutas e vegetais
Estas respostas identificam o que pode ser decidido com base nas evidências disponíveis e o que precisa aguardar um briefing do produto, um teste ou uma cotação.
Q-01
Quais produtos a linha pode processar?
As linhas para frutas e vegetais podem processar produtos inteiros, cortados ao meio, fatiados, em cubos, em purê ou moldados. A adequação depende das condições da matéria-prima, do preparo, do comportamento durante o carregamento, da condição final desejada, do formato da embalagem e dos recursos disponíveis na unidade industrial. Por isso, pode ser necessário elaborar um Briefing sobre o Estado do Produto e a Condição Final Especificada e realizar um teste com o produto antes de definir a configuração.
Q-02
Qual capacidade está disponível?
Não há uma capacidade universal especificada. Primeiro, defina a entrada de produto úmido, a carga de remoção de água, a geometria, o carregamento, a condição final especificada e o cronograma de operação.
Q-03
Esta linha de liofilização opera em batelada ou continuamente?
Este planejamento não pressupõe uma arquitetura fixa. Confirme na cotação do projeto o projeto da etapa principal, em batelada ou contínuo, o método de carregamento e transferência e as implicações para a aceitação.
Q-04
A linha inclui pré-congelamento?
Isso não é presumido. A proposta deve especificar onde ocorre o congelamento e quem é responsável pela transferência, pelo armazenamento do produto congelado, pelo atraso no carregamento e pelas evidências de temperatura do produto.
Q-05
Quanto tempo dura um ciclo ou uma operação de secagem?
Não há uma duração fixa publicada. O material, a geometria, o carregamento, a temperatura crítica, a arquitetura e a condição final devem ser testados ou confirmados.
Q-06
Quais utilidades industriais devemos preparar?
Solicite os dados da carga conectada e da demanda operacional prevista para todo o escopo configurado. Avalie as interfaces de energia, resfriamento ou refrigeração, água, drenagem, ar comprimido, degelo, ventilação, rede e condições da sala. Em seguida, defina quem fornecerá, distribuirá, verificará e registrará cada utilidade antes da aceitação na unidade industrial.
Q-07
A embalagem faz parte da linha de produção?
A embalagem está representada como uma etapa posterior da linha, mas o material da embalagem, o gás, o fechamento, a codificação e a inspeção continuam sendo decisões do projeto.
Q-08
A detecção de metais está incluída?
A detecção de metais está representada como uma etapa posterior de inspeção. O efeito sobre o produto, a abertura, as peças de teste, a sensibilidade, a confirmação da rejeição e o formato do registro exigem um acordo específico para o produto; a imagem, por si só, não comprova nenhum desses valores.
Q-09
O que deve ser abrangido por um teste de aceitação na fábrica?
Comece pelos desenhos aprovados, componentes críticos, registros de materiais, alarmes, intertravamentos, sequência e comportamento do vácuo. Inclua testes dos controles e da interface de dados, uma operação definida com produto ou simulação, o tratamento de desvios, testemunhas e registros. Inclua no planejamento da unidade industrial as utilidades, a revisão final de segurança, as interfaces instaladas e a liberação do produto para produção quando as condições da fábrica não permitirem comprová-los.
Q-10
A Shengtu pode conectar a linha ao sistema da nossa unidade industrial?
Oferecemos suporte ao planejamento da integração da linha de produção. Os protocolos, as identificações, as contas, o acesso remoto, o backup, a reversão e a propriedade dos dados ainda precisam ser definidos em um escopo de projeto assinado.
Q-11
O que determina o preço e o cronograma?
Os testes do produto, o escopo dos equipamentos, as utilidades industriais, os controles, os documentos e as responsabilidades na unidade industrial determinam ambos. Os termos finais devem constar na cotação.
Q-12
O que devemos enviar primeiro?
Envie a identificação do produto, fotos, dimensões, condições de entrada, pré-tratamento, plano de entrada de produto úmido, condição final desejada, formato da embalagem, cronograma de operação, layout da unidade industrial, utilidades e mercado de destino. Identifique cada informação desconhecida para que ela se torne um teste definido, uma decisão de engenharia ou uma confirmação comercial, em vez de uma suposição não declarada.
Os certificados e documentos aplicáveis são confirmados para o modelo do equipamento, a configuração e o país de destino. Os registros do sistema de gestão da empresa são analisados separadamente dos documentos de conformidade do produto.
Em alta agora






