Equipamentos para linha de produção de linguiça Interface digital da linha de produção
VISUALIZAÇÃO 01 / 02

Linha de produção de linguiça para projetos de presunto, salsicha e frankfurter

  • Qualificação da rota do produto
  • Sete categorias de módulos documentadas
  • Análise das interfaces com equipamentos existentes
  • Integração digital opcional

A Shengtu configura a linha de produção de linguiça de acordo com o produto que você pretende fabricar, e não com um conjunto fixo de máquinas. O projeto começa pela forma do produto, pelas restrições da receita, pelo envoltório, pela rota térmica, pelo formato da embalagem, pela meta de produção e pelas condições da fábrica. Em seguida, a proposta técnica define o fluxo do processo, o escopo dos equipamentos e as interfaces.

Rotas de produção
Projetos de linguiça fresca, emulsionada, defumada ou cozida, salsicha/frankfurter e determinados tipos de presunto
Conjunto de módulos documentado
Sete categorias de equipamentos, do preparo da carne à detecção de metais
Base da proposta
Produto, meta de capacidade, processo, embalagem, utilidades industriais, layout e critérios de aceitação
Escopo digital
STUnit, OTA, gateways, visão YOLO e funções de borda, quando especificados para o projeto
Imagem de fundo da configuração da linha de produção de linguiça

Configuração do processo para linguiça, salsicha e presunto

Uma linha de produção de salsicha e uma linha de linguiça fresca não seguem automaticamente a mesma rota nas etapas seguintes. Primeiro, qualificamos as características do produto; depois, decidimos quais etapas de preparo, formação, processamento térmico, embalagem e inspeção fazem parte do escopo. Se o produto final está pronto para consumo determina o nível de verificação exigido pela rota. Por isso, a Diretiva 7111.1 do USDA FSIS é considerada desde a primeira conversa de configuração para as etapas de cozimento e pós-processamento letal, e não apenas na aceitação.

Escolher a lista de máquinas antes de definir a rota do produto pode fixar uma sequência inadequada. É comum supor que todo produto precisa do conjunto completo ilustrado; a matriz de configuração substitui essa suposição por decisões específicas para cada rota.

As consultas também chegam com nomes que descrevem escopos diferentes. Uma máquina para fabricar linguiça executa uma operação. Uma linha automática de produção de linguiça reúne operações conectadas, com atividades de transferência, controle e aceitação entre elas. Um projeto mais amplo de processamento de carne pode incluir etapas anteriores e posteriores que não fazem parte de nenhum desses dois escopos. Definimos o escopo antes de discutir o preço, pois uma cotação para uma linha automatizada de linguiça e outra para duas máquinas de fabricar linguiça não são comparáveis, por mais semelhantes que os valores pareçam.

Três dados determinam a maior parte dessa matriz. Os tipos de carne da receita — suína, bovina, de aves ou uma mistura — definem as etapas de moagem e mistura, pois uma massa de linguiça feita com aparas se comporta de forma diferente de outra feita com cortes primários. A escolha do envoltório define as etapas de enchimento e seguintes: envoltórios naturais, de colágeno e de celulose exigem pressões de enchimento, comportamentos na torção e necessidades de descascamento diferentes. As salsichas sem pele só existem porque uma descascadora remove o envoltório depois do cozimento. A adição de especiarias e agentes de cura ocorre na etapa de mistura, e não em uma máquina separada, a menos que a receita exija uma etapa exclusiva de mistura.

MATRIZ DE ROTAS
Rota de configuração para linguiça fresca Rota de configuração para linguiça fresca
DECISÕES QUE ALTERAM A LINHA
Definição das partículas, método de mistura, envoltório, porção e embalagem final
POSSÍVEIS IMPLICAÇÕES NOS MÓDULOS
O tratamento térmico pode ficar fora da linha; a cadeia fria e as interfaces da embalagem continuam sendo dados de entrada do projeto.
Rota de configuração para salsicha emulsionada Rota de configuração para salsicha emulsionada
DECISÕES QUE ALTERAM A LINHA
Meta de emulsão, tipo de envoltório, método de formação dos gomos/porções, cozimento, resfriamento, descascamento e formato da embalagem
POSSÍVEIS IMPLICAÇÕES NOS MÓDULOS
Um cutter-mixer, o enchimento controlado e uma rota térmica definida podem ser essenciais; os equipamentos para descascar ou formar os gomos só são incluídos quando necessários.
Rota para linguiça defumada ou cozida Rota para linguiça defumada ou cozida
DECISÕES QUE ALTERAM A LINHA
Definição do programa de defumação/cozimento, manuseio dos racks, resfriamento, exposição após a etapa letal e embalagem
POSSÍVEIS IMPLICAÇÕES NOS MÓDULOS
A câmara de defumação é apenas uma parte da rota; também é preciso definir o manuseio, a estabilização, o zoneamento e os registros de aceitação.
Rota para presunto ou produto de carne moldada Rota para presunto ou produto de carne moldada
DECISÕES QUE ALTERAM A LINHA
Produto de músculo inteiro ou cominuído, injeção/tamboreamento, moldagem ou clipagem, rota térmica e fatiamento
POSSÍVEIS IMPLICAÇÕES NOS MÓDULOS
Um tambor documentado pode atender a uma etapa do processo, enquanto os módulos anteriores e posteriores podem ser bem diferentes dos de uma linha de linguiça em gomos.

Preparo e estrutura

Podemos configurar moagem, mistura em cutter-mixer e tamboreamento a vácuo com base no conjunto de equipamentos documentado, quando essas operações forem compatíveis com a receita aprovada e a textura desejada.

Enchimento e manuseio do produto

Podemos incluir o embutimento de linguiça e definir as interfaces necessárias para o envoltório, o porcionamento, a formação dos gomos, a suspensão ou os equipamentos de transferência.

Processamento térmico, embalagem e inspeção

Podemos incluir defumação/cozimento, embalagem em câmara e detecção de metais, deixando explícitos a validação do processo, o projeto da embalagem e a lógica de rejeição.

CRITÉRIO DE QUALIFICAÇÃO

Critério de qualificação da linha: as sete categorias de equipamentos documentadas são um mapa de configuração, não uma lista padrão de materiais. Os módulos podem ser incluídos, removidos ou reordenados após a análise do produto e da unidade industrial.

CRITÉRIO DE PLANEJAMENTO

“Defina a rota do produto antes de fechar a lista de máquinas.”

— Critério de planejamento de linhas da Shengtu
VISÃO GERAL DO SISTEMA

Mapa de sete módulos da linha e responsabilidades pelas interfaces

Mapeamos cada máquina pelo que entra, pelo que sai e pelo que a etapa seguinte precisa receber. Assim, identificamos incompatibilidades de temperatura do produto, tamanho da batelada, altura de descarga, necessidade de pulmão, sinal de controle, método de limpeza e conexão de utilidades industriais antes de fechar a lista de equipamentos. Cada ponto de transferência também exige uma decisão de projeto higiênico. Por isso, a ISO 14159 é a referência para analisar superfícies de contato, drenagem e facilidade de limpeza onde um módulo entrega o produto ao seguinte.

Nos produtos em gomos, a formação dos gomos e a clipagem ficam entre o embutimento e o tratamento térmico; ambas são definidas para cada produto, sem pressupostos. A formação dos gomos separa uma tira contínua em unidades individuais, por torção ou por uma máquina de clipagem, que porciona e fecha o produto nas duas extremidades. Nas etapas anteriores, a moagem e a mistura da carne não são intercambiáveis com o corte que vem depois: a moagem define o tamanho das partículas, enquanto o corte produz uma emulsão. A operação que vem primeiro determina como a massa de linguiça chega à embutideira.

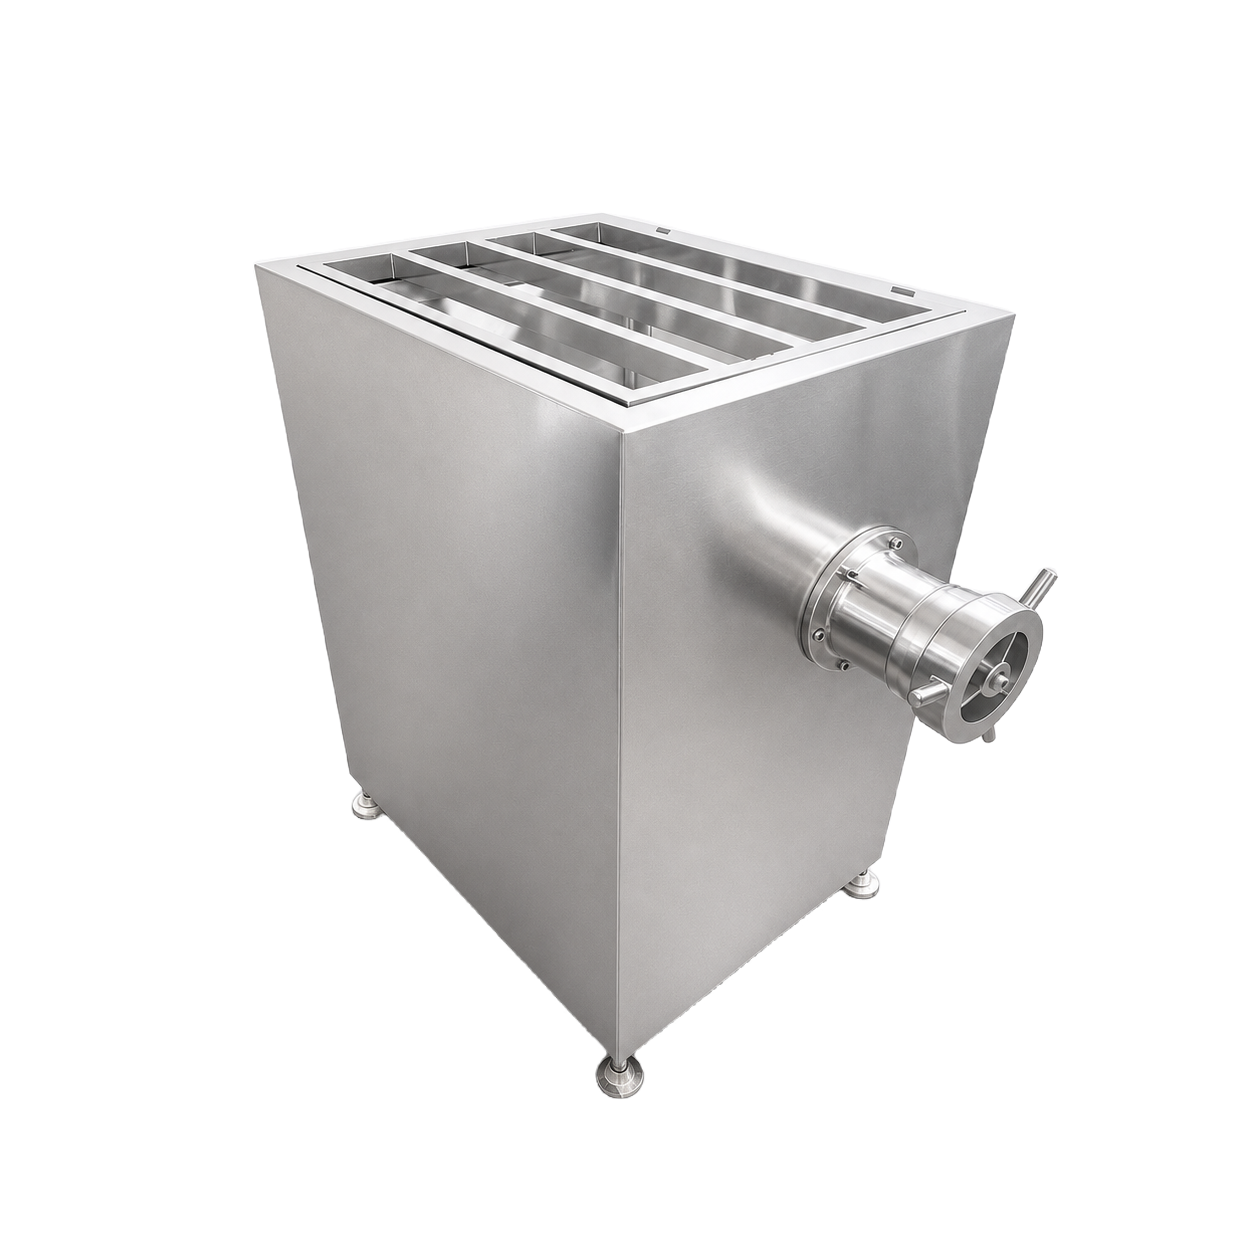
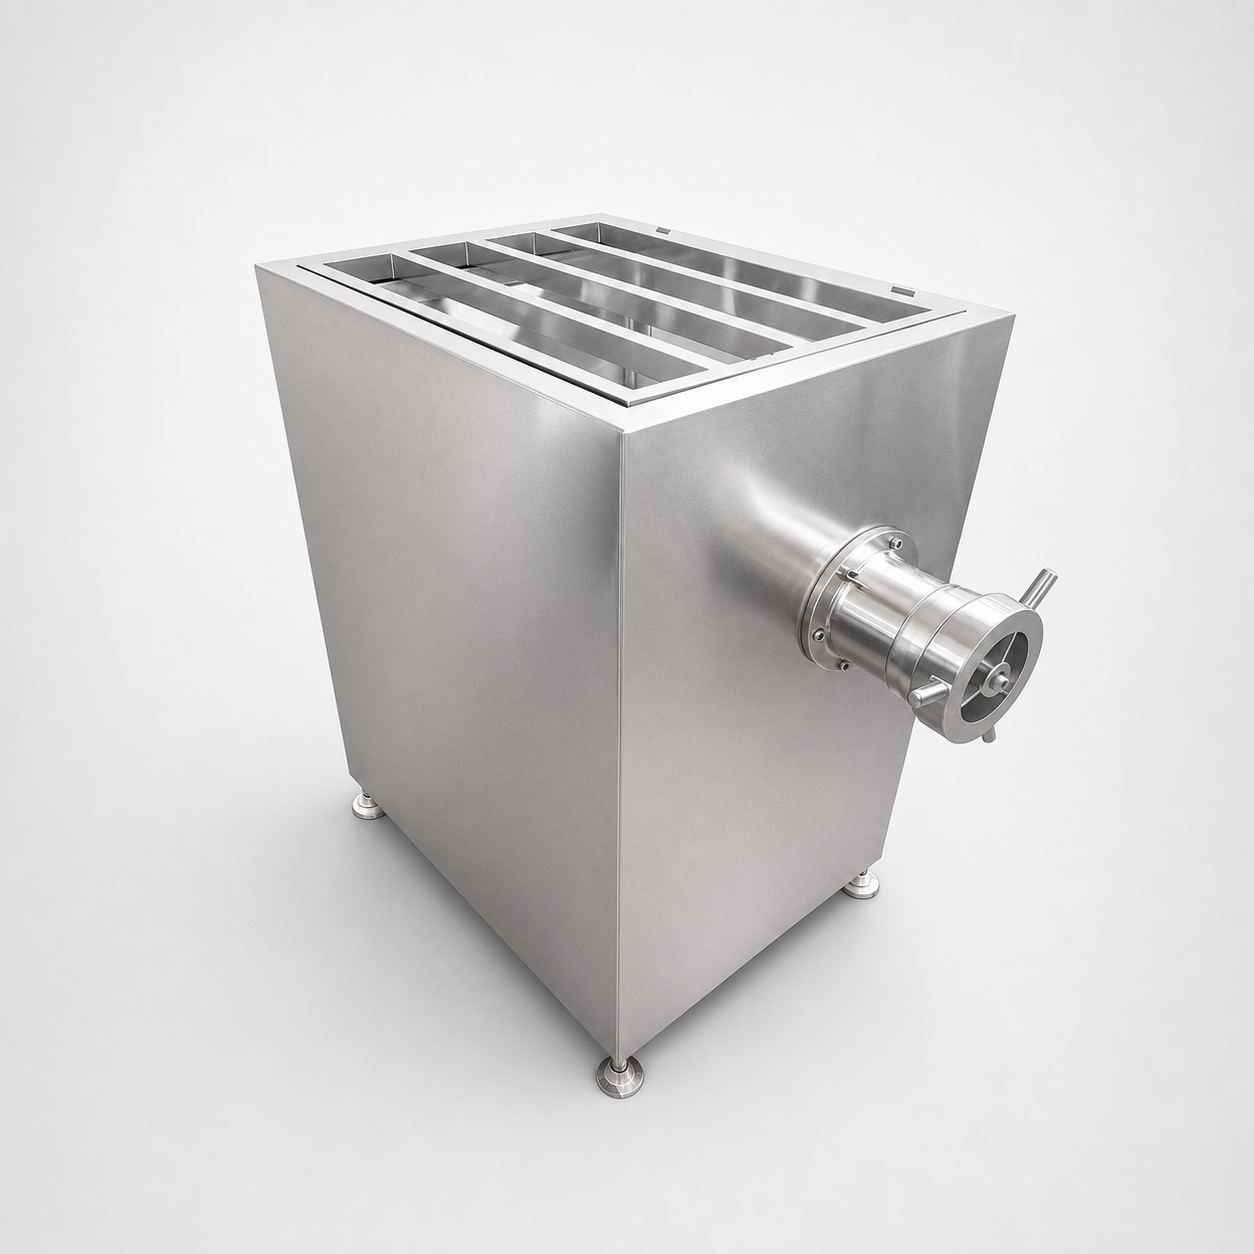
Moedor de carne // PARAMETER_SET

Podemos incluir o moedor documentado para reduzir o tamanho da matéria-prima depois de analisar as condições de entrada, a definição desejada das partículas, a transferência entre bateladas e a rota de higienização. Blocos de carne congelada, aparas refrigeradas e carne já moída não são alimentados da mesma forma no moedor. Por isso, as condições de entrada — e não a placa de identificação — determinam o método de alimentação e a taxa efetivamente mantida.

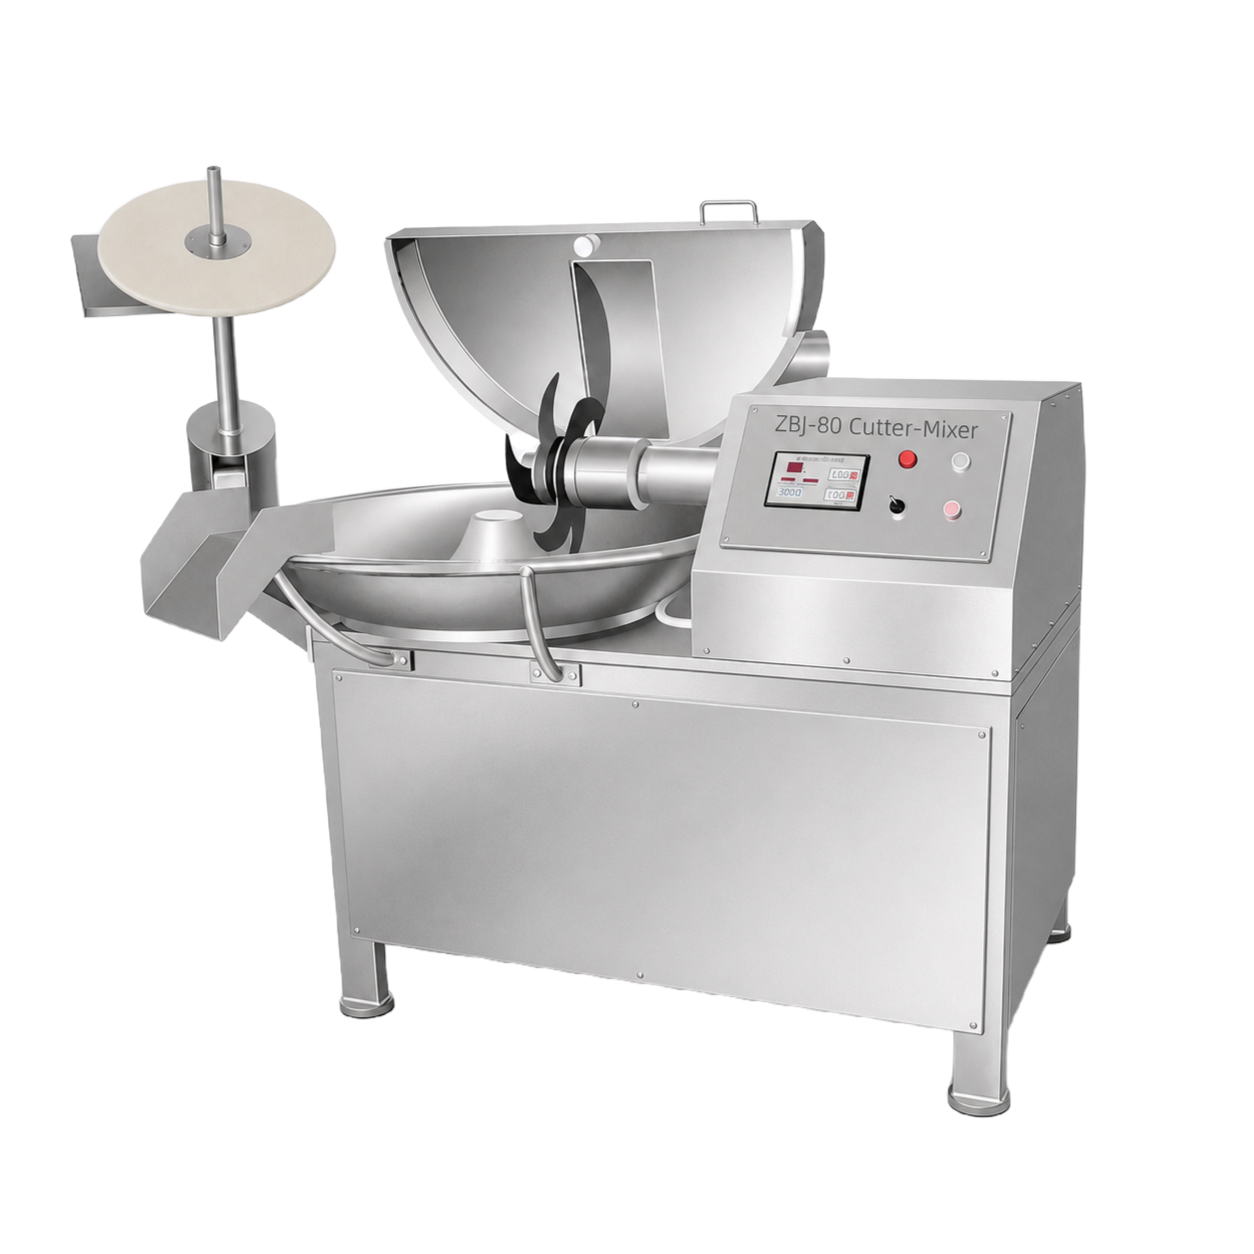
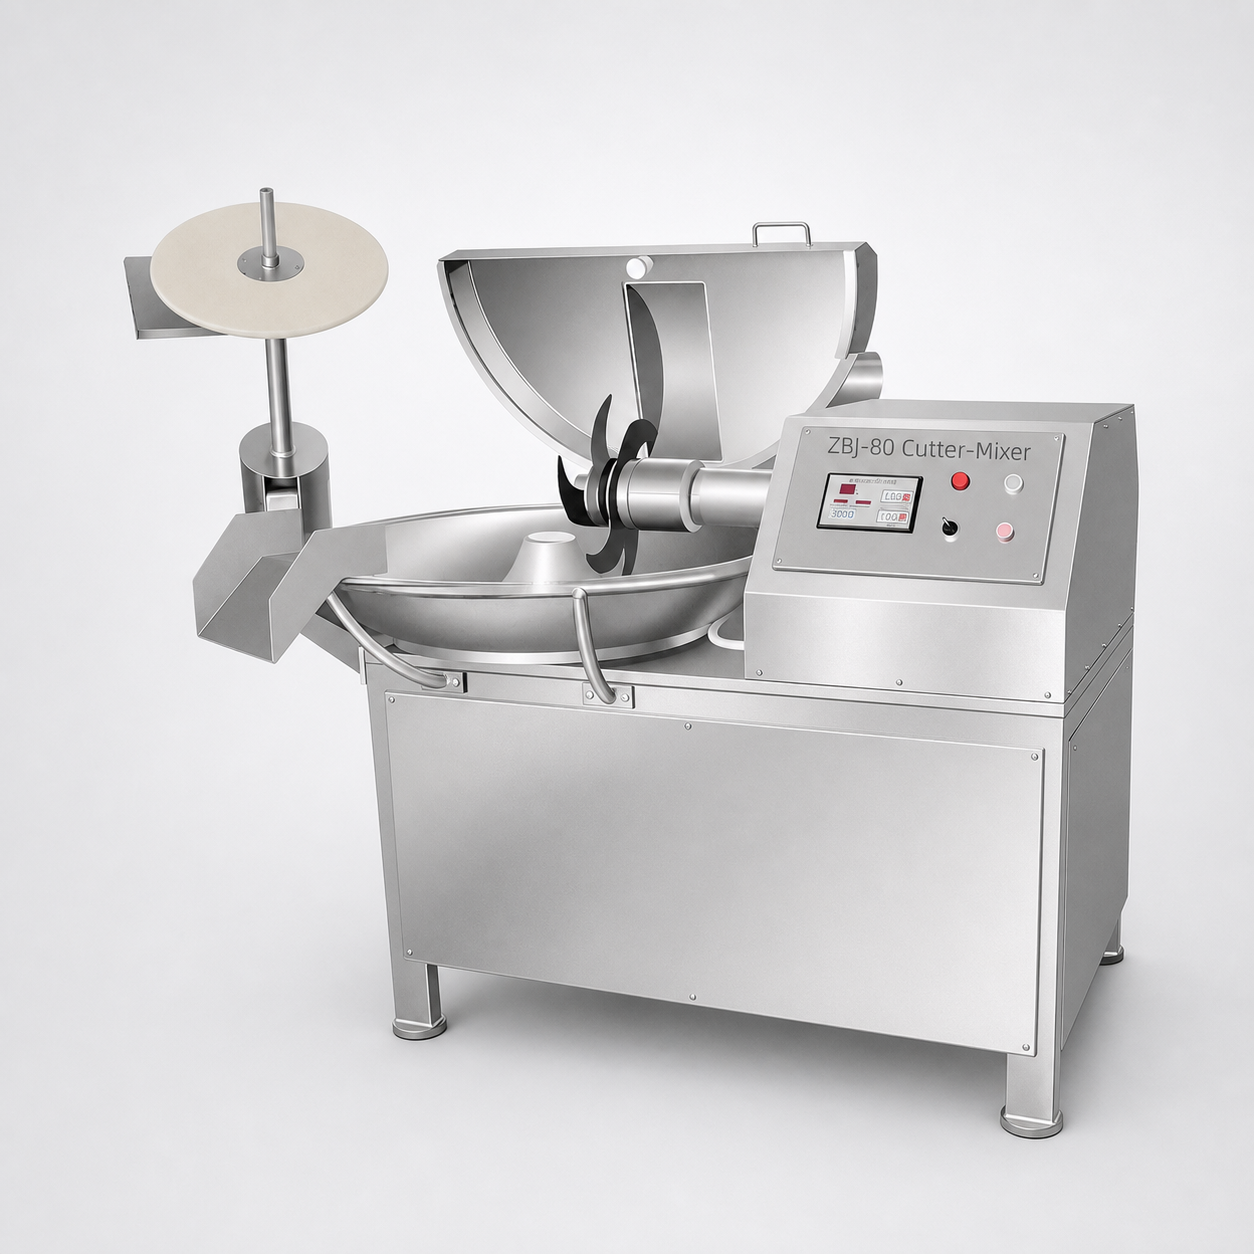
Referência do cutter-mixer ZBJ-80 // PARAMETER_SET

A imagem fornecida identifica visivelmente um cutter-mixer ZBJ-80. Usamos essa identificação apenas como referência de configuração até que a proposta confirme sua função, capacidades nominais e adequação.

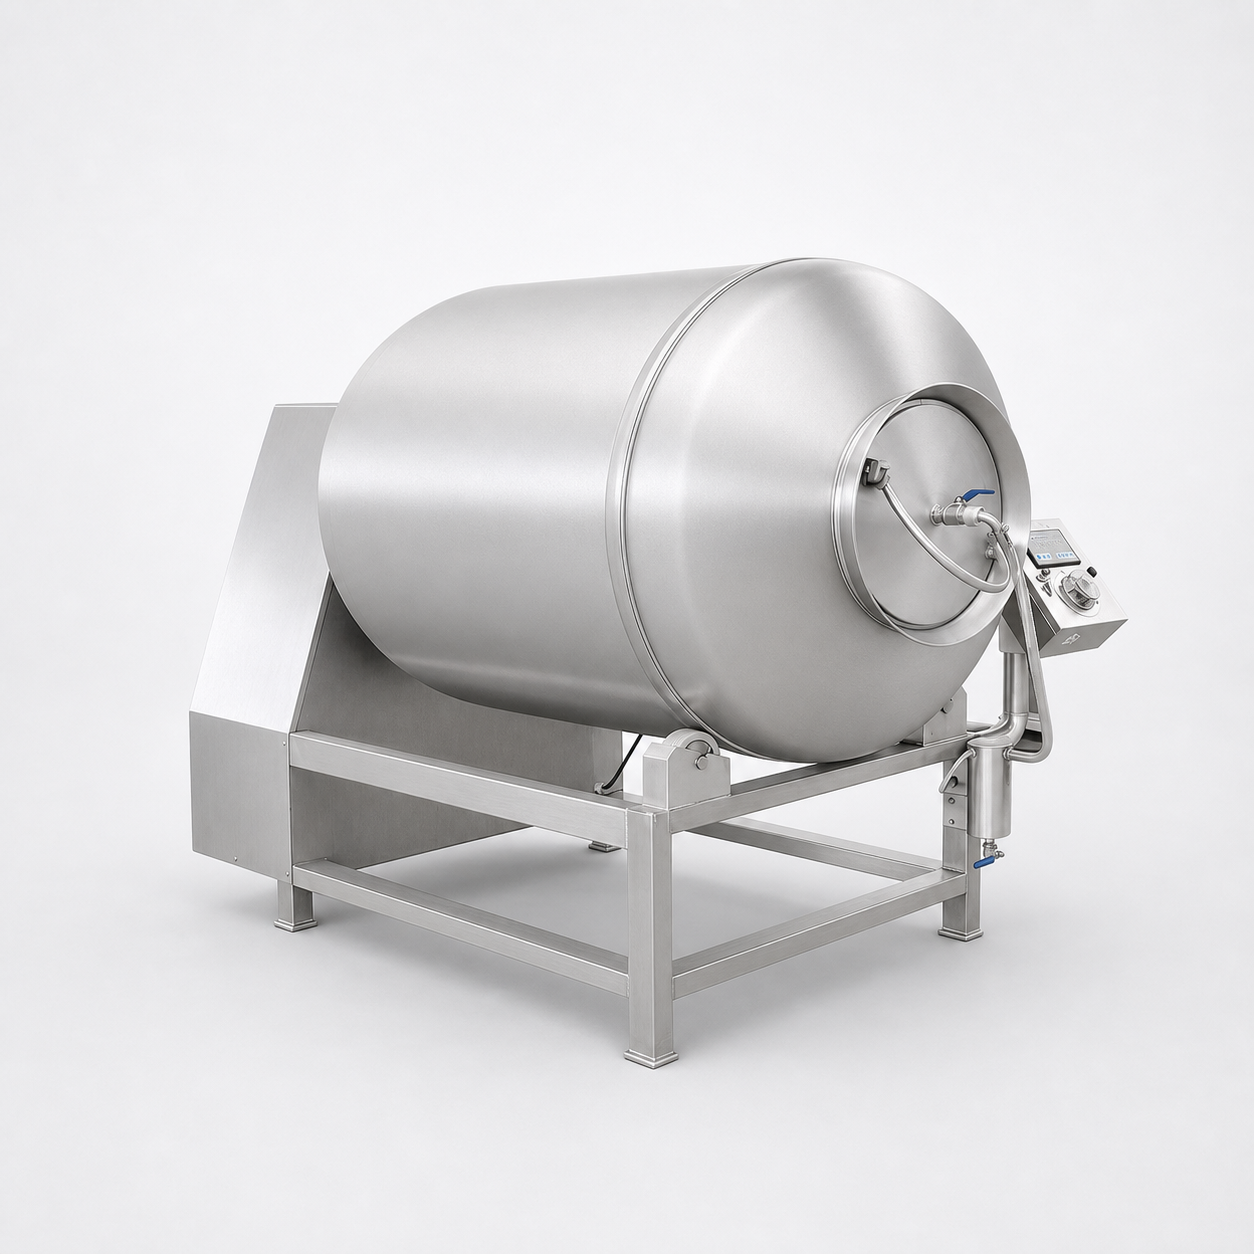
Tambor a vácuo // PARAMETER_SET

Podemos incluir o tambor documentado nas rotas de produto que exigem tamboreamento ou condicionamento. Essa etapa promove a penetração do tempero sob vácuo e define a janela de desenvolvimento do sabor, por isso o responsável pela receita determina a duração do ciclo. O método de carregamento, o controle da receita, a descarga e a limpeza são definidos para cada projeto.

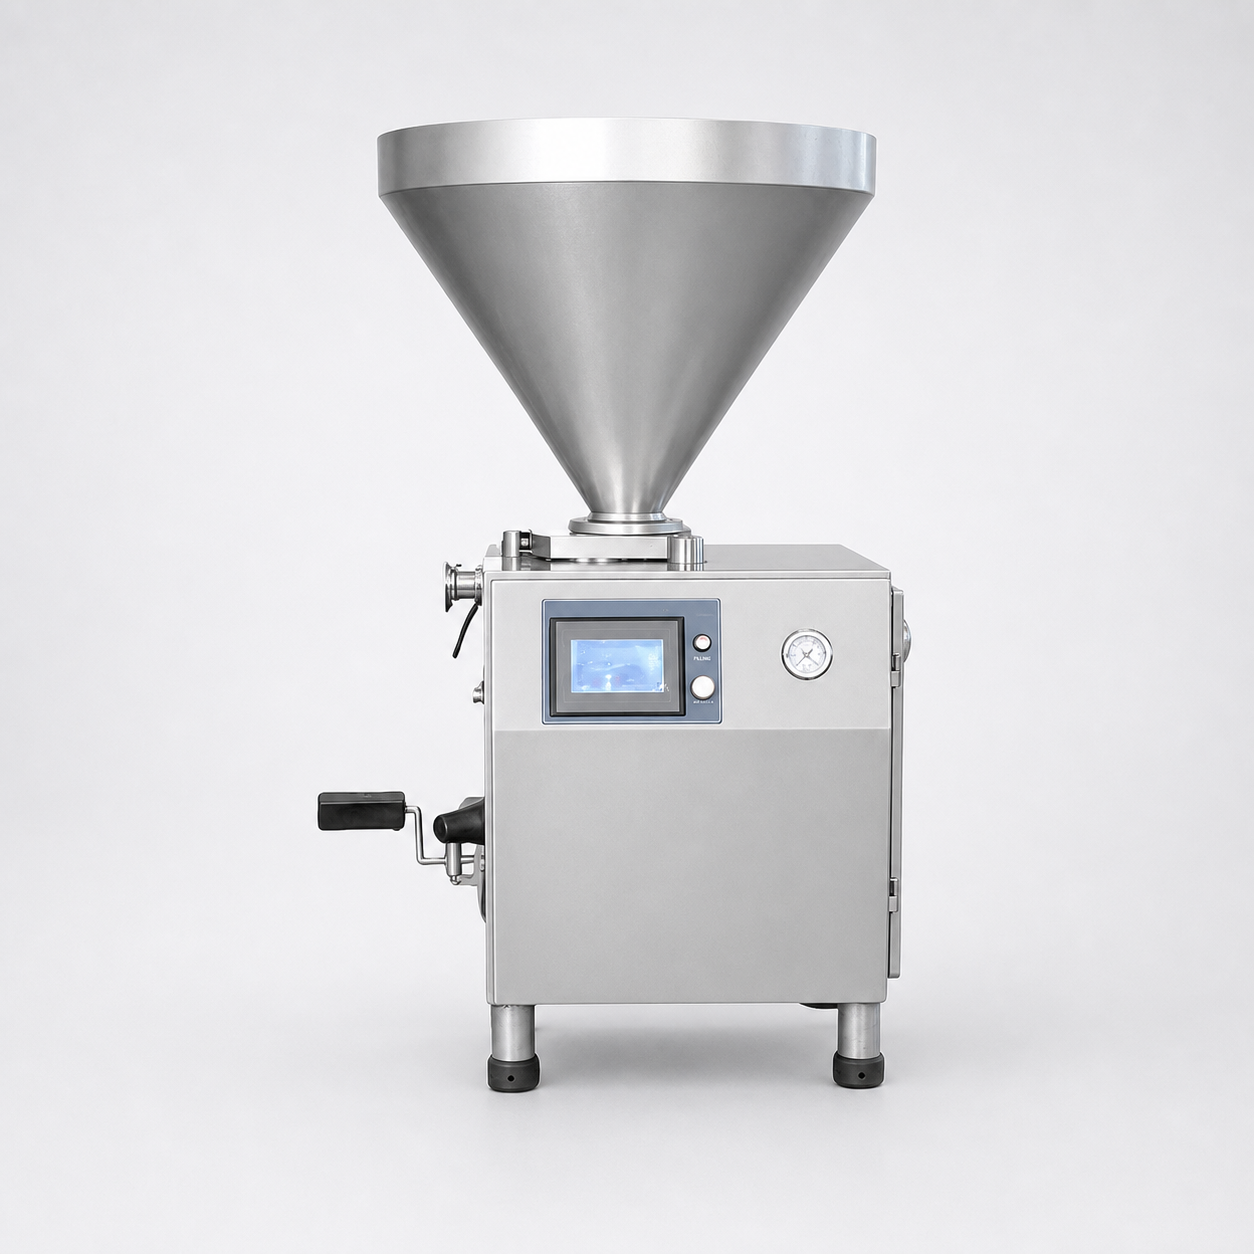
Embutideira de linguiça // PARAMETER_SET

Podemos incluir a máquina de enchimento documentada e definir suas interfaces com o envoltório, o porcionamento, a formação dos gomos, a suspensão ou o manuseio manual. Uma embutideira pneumática é adequada para bateladas pequenas; o enchimento de linguiça a uma taxa contínua, mantendo o peso definido para cada porção, exige outra categoria de máquina. Muitas vezes, as duas são comparadas como se fossem a mesma compra.

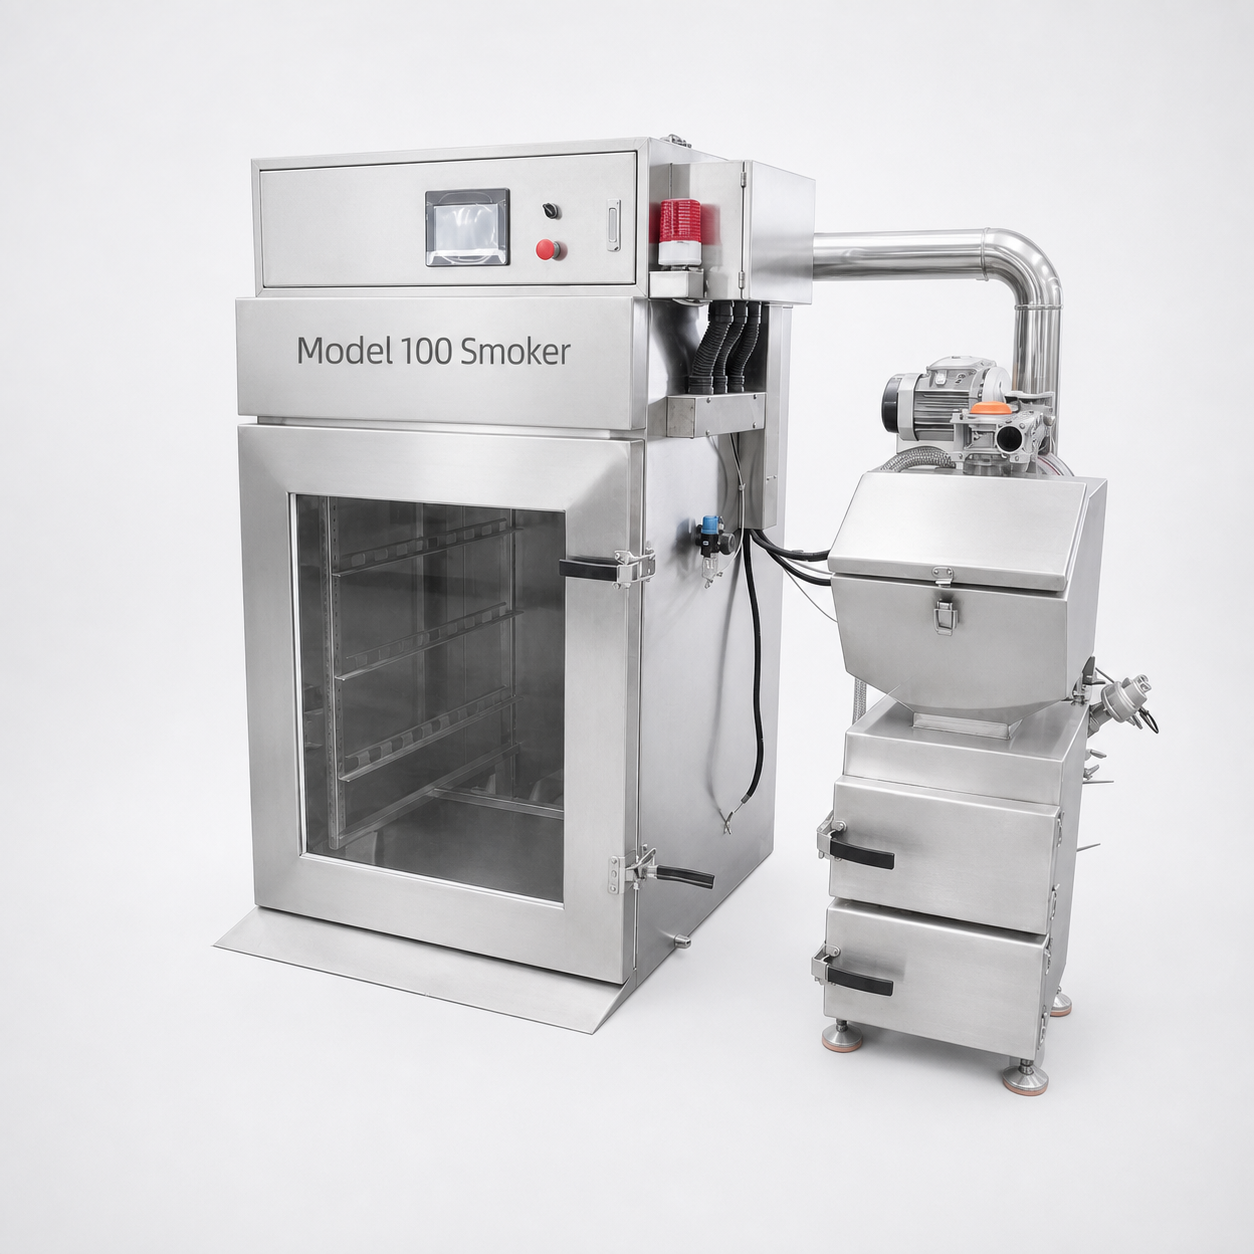
Referência de câmara de defumação Model 100 // PARAMETER_SET

A imagem fornecida identifica visivelmente uma câmara de defumação Model 100. Essa identificação não determina a capacidade, a letalidade, a estabilização nem um programa térmico fixo.

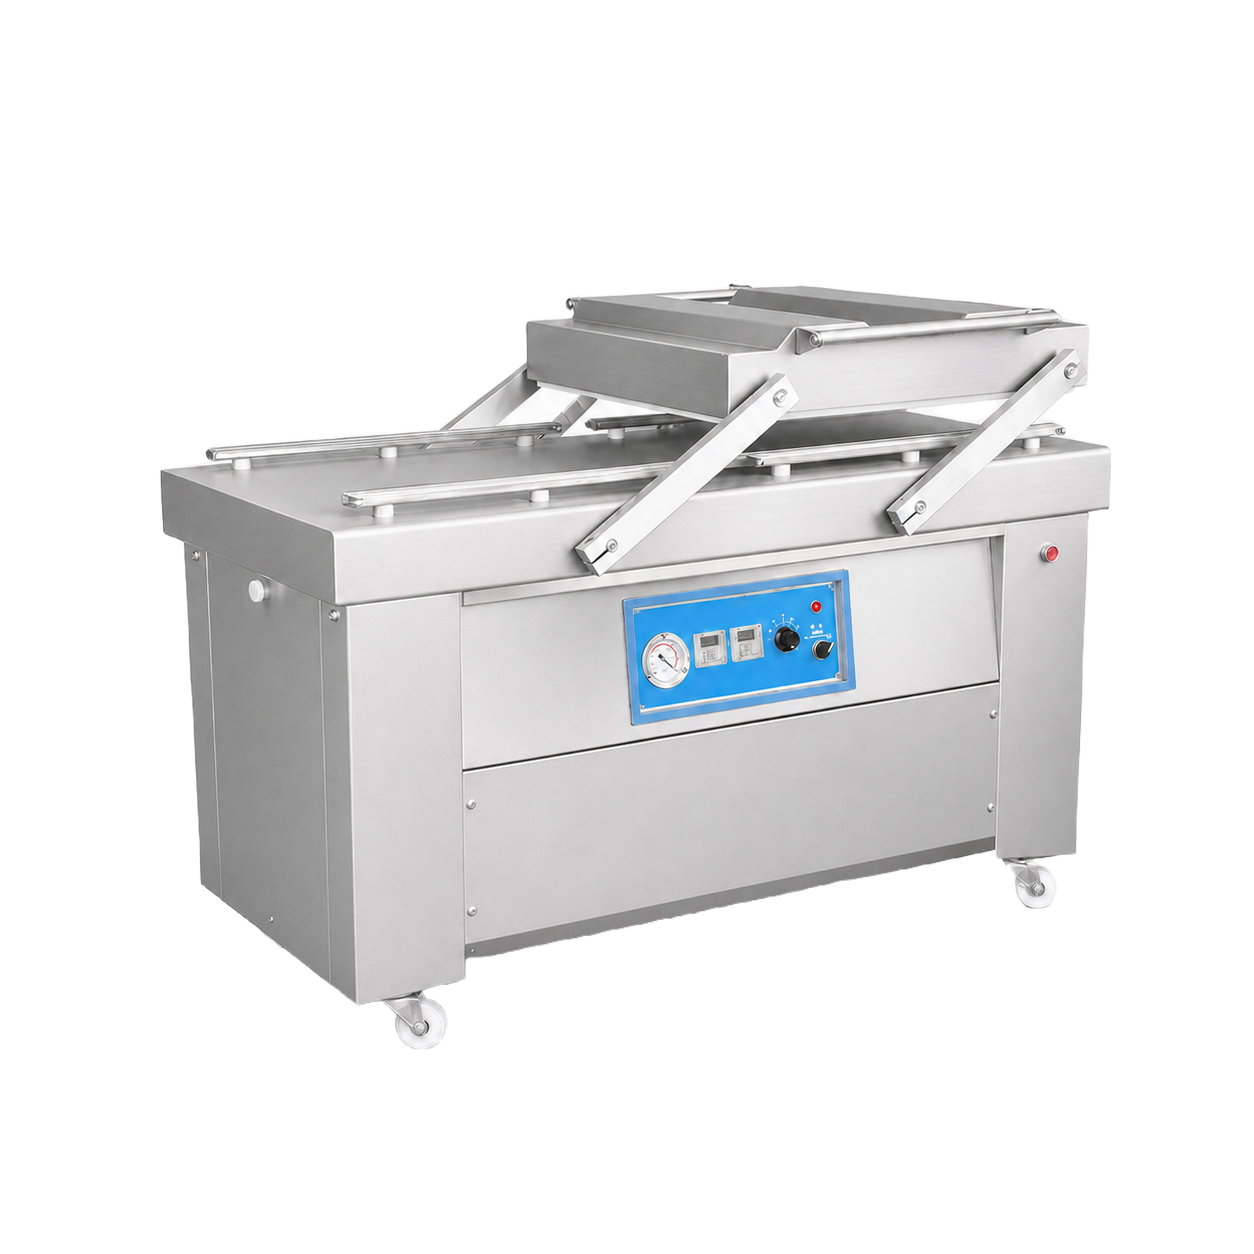
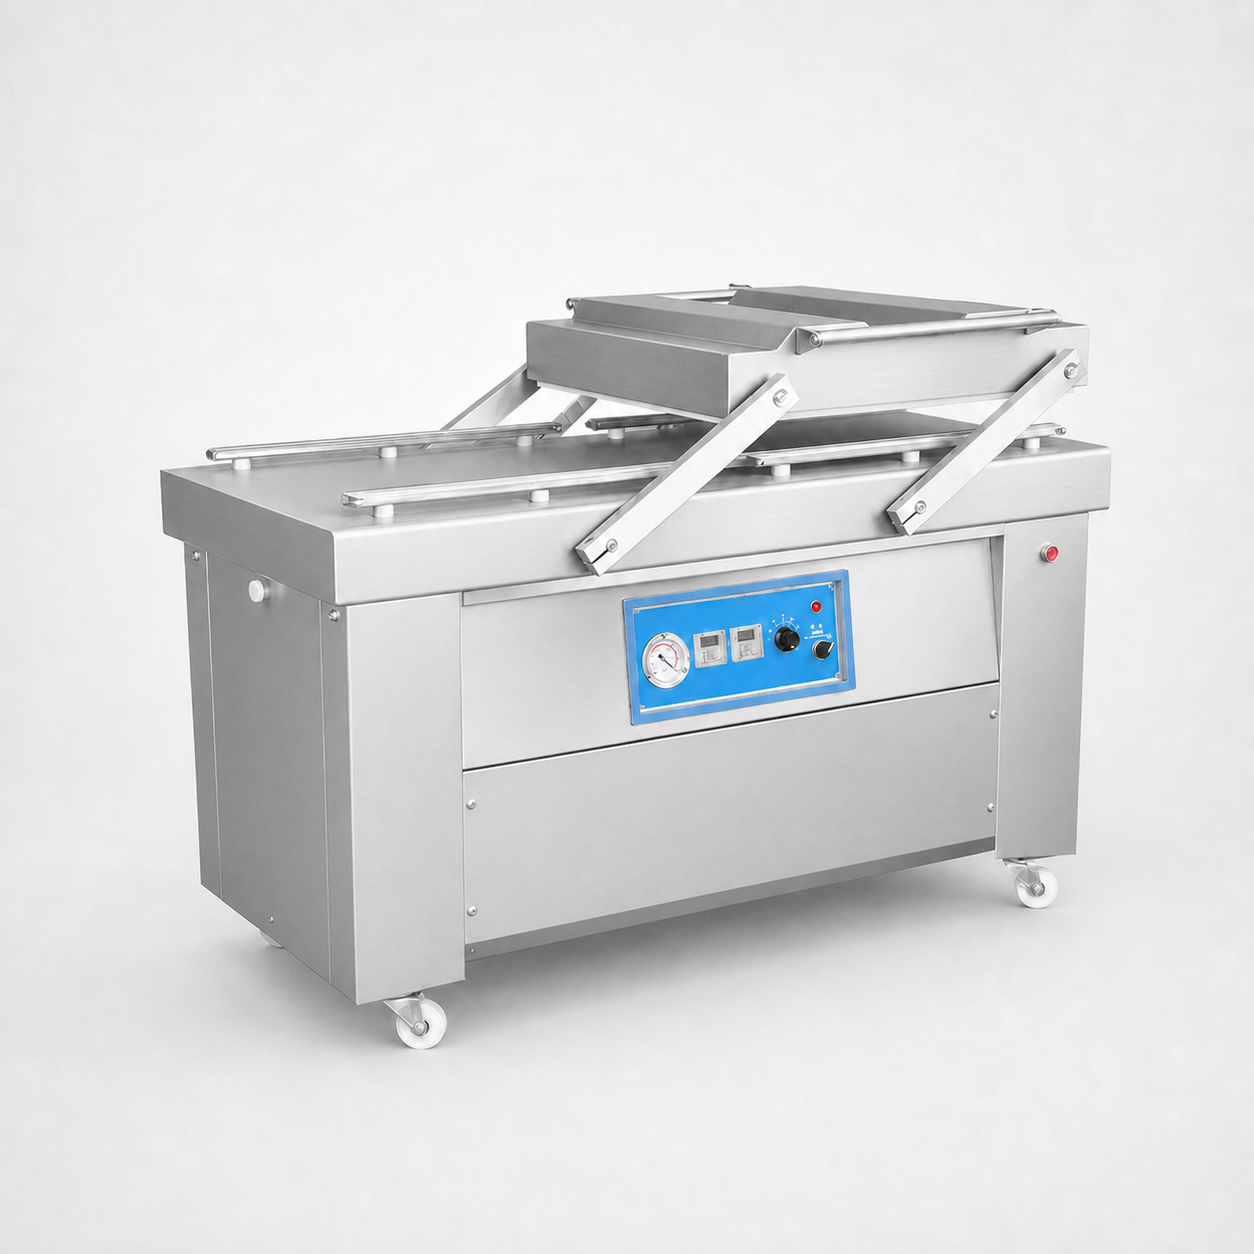
Máquina de embalagem em câmara // PARAMETER_SET

Podemos incluir o módulo de embalagem em câmara documentado depois de confirmar as dimensões da embalagem, o filme, o objetivo de vácuo, a temperatura do produto e a apresentação na etapa anterior.

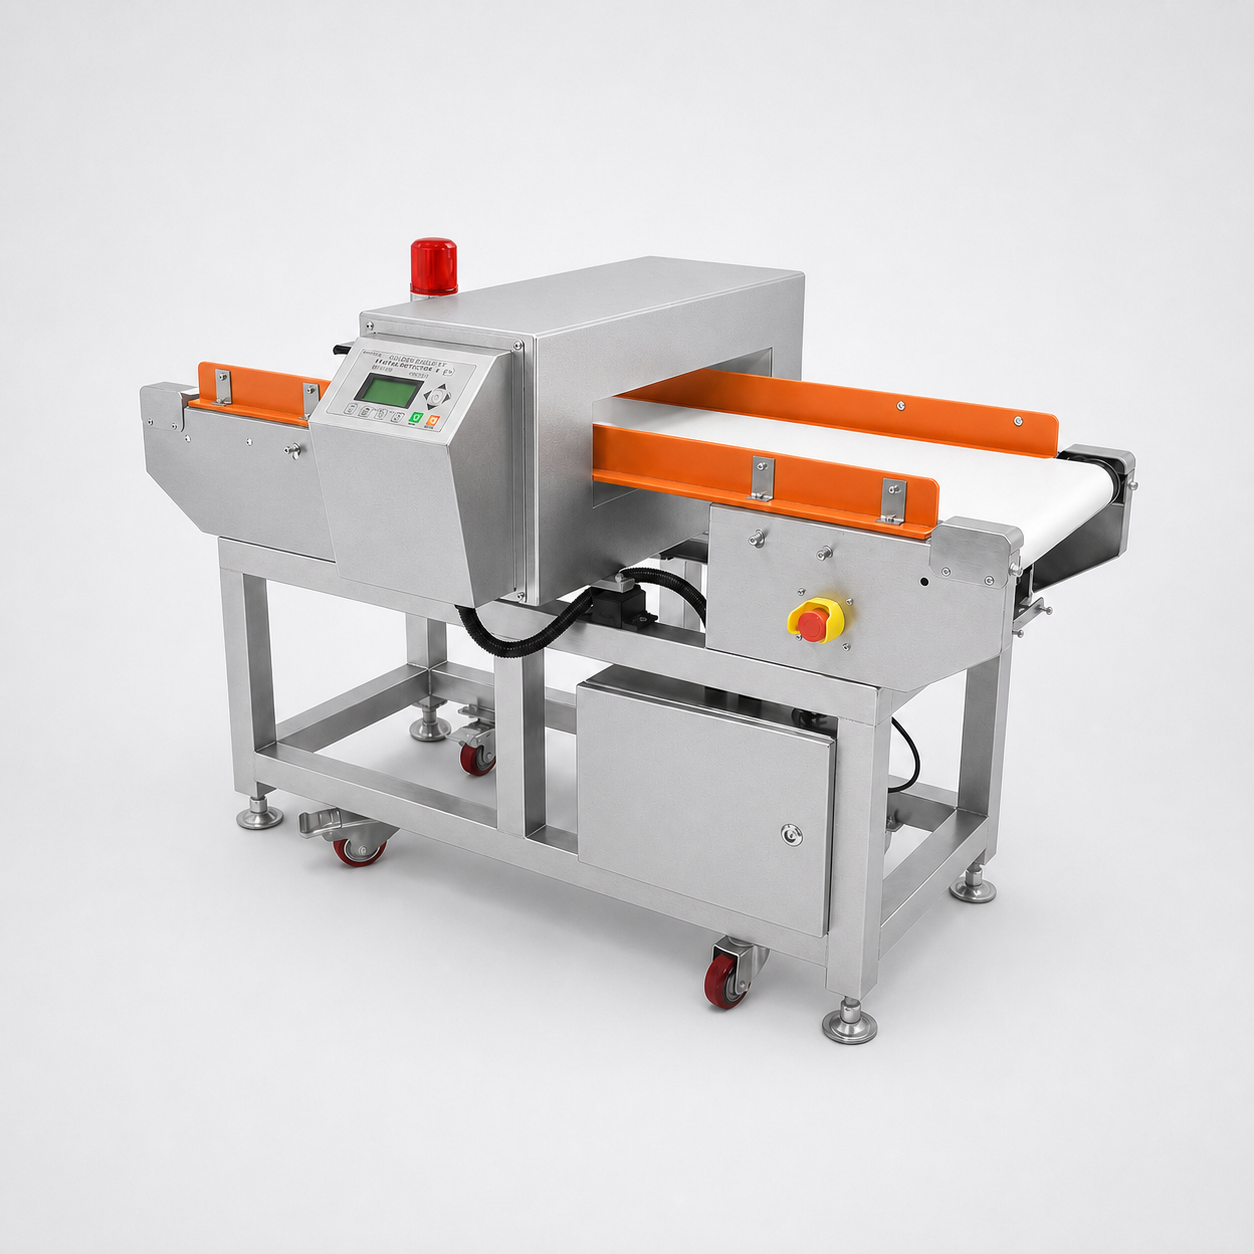
Detector de metais // PARAMETER_SET

Podemos incluir o módulo de detecção de metais documentado. O efeito do produto, a norma de teste, o método de rejeição, o bloqueio, a avaliação e os registros de destinação devem constar do plano de aceitação.

Equipamentos existentes

Podemos analisar um moedor, uma embutideira, uma câmara de defumação, uma embaladora ou um detector existentes e mapear as interfaces de produto, mecânicas, elétricas, de controle e de utilidades industriais, além das responsabilidades.

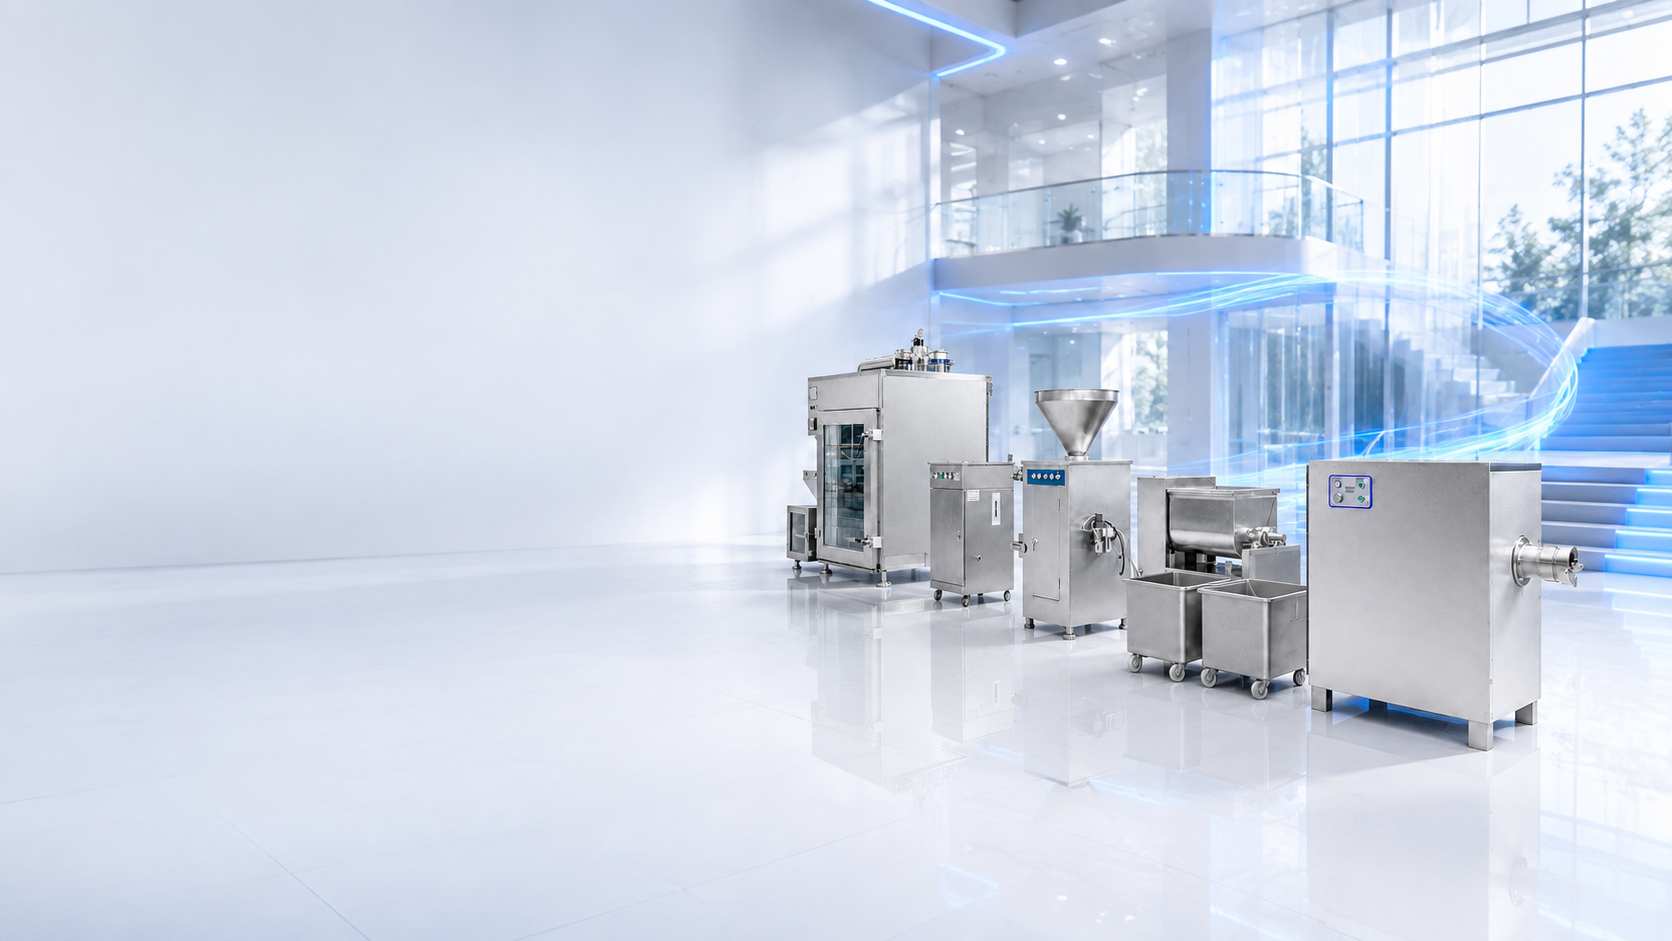
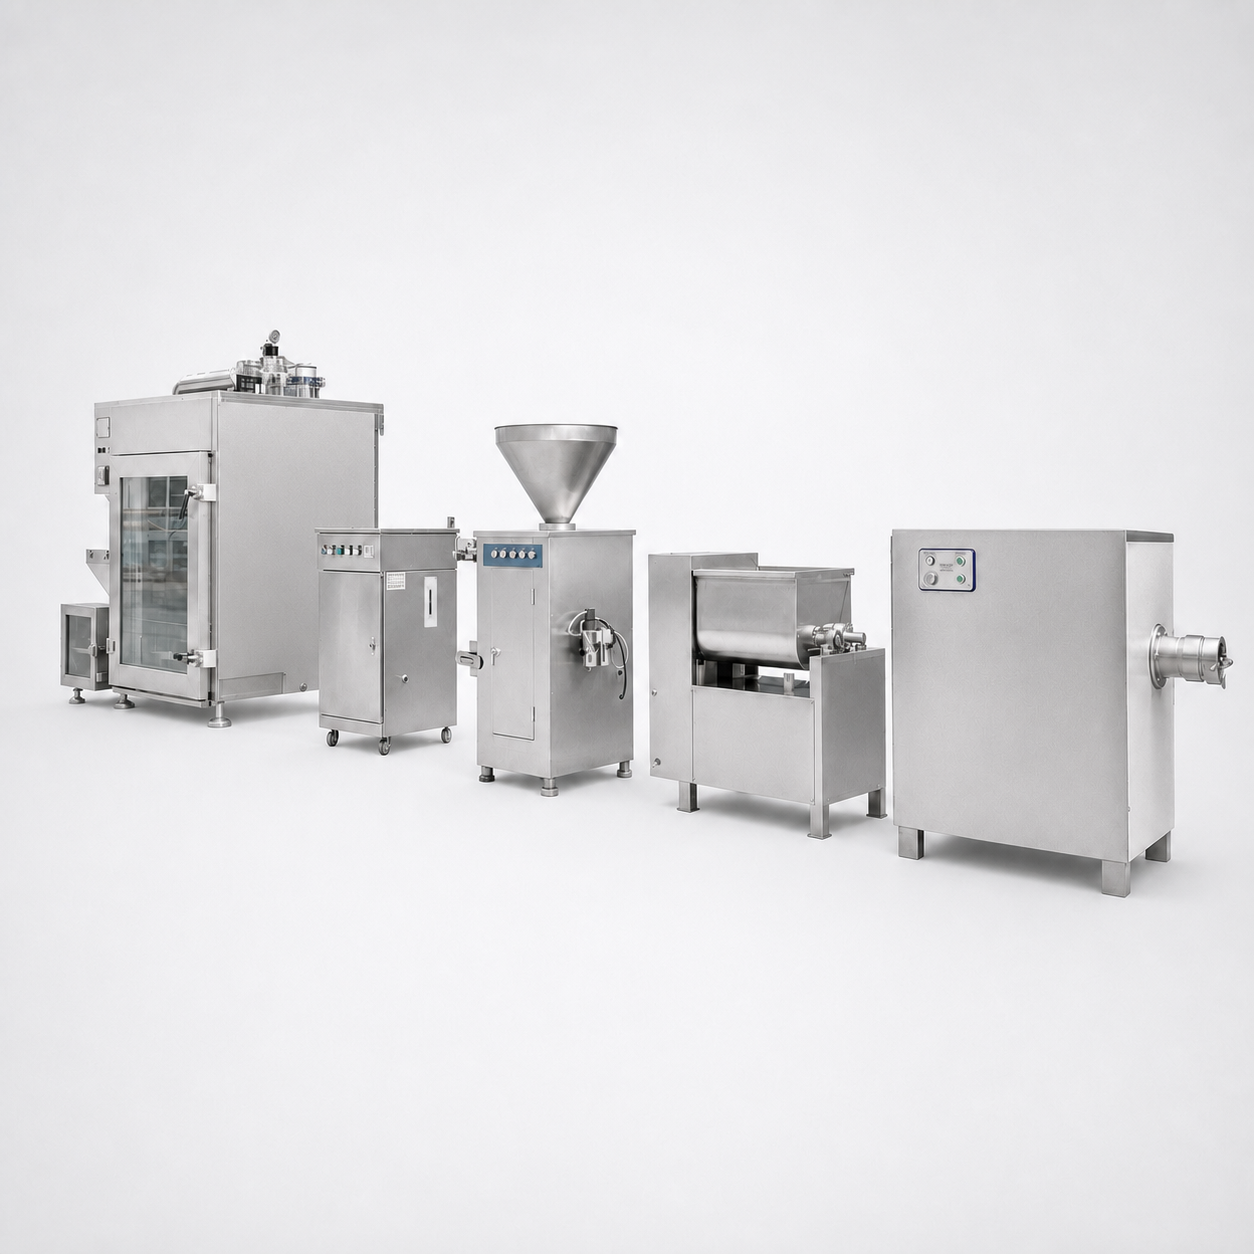
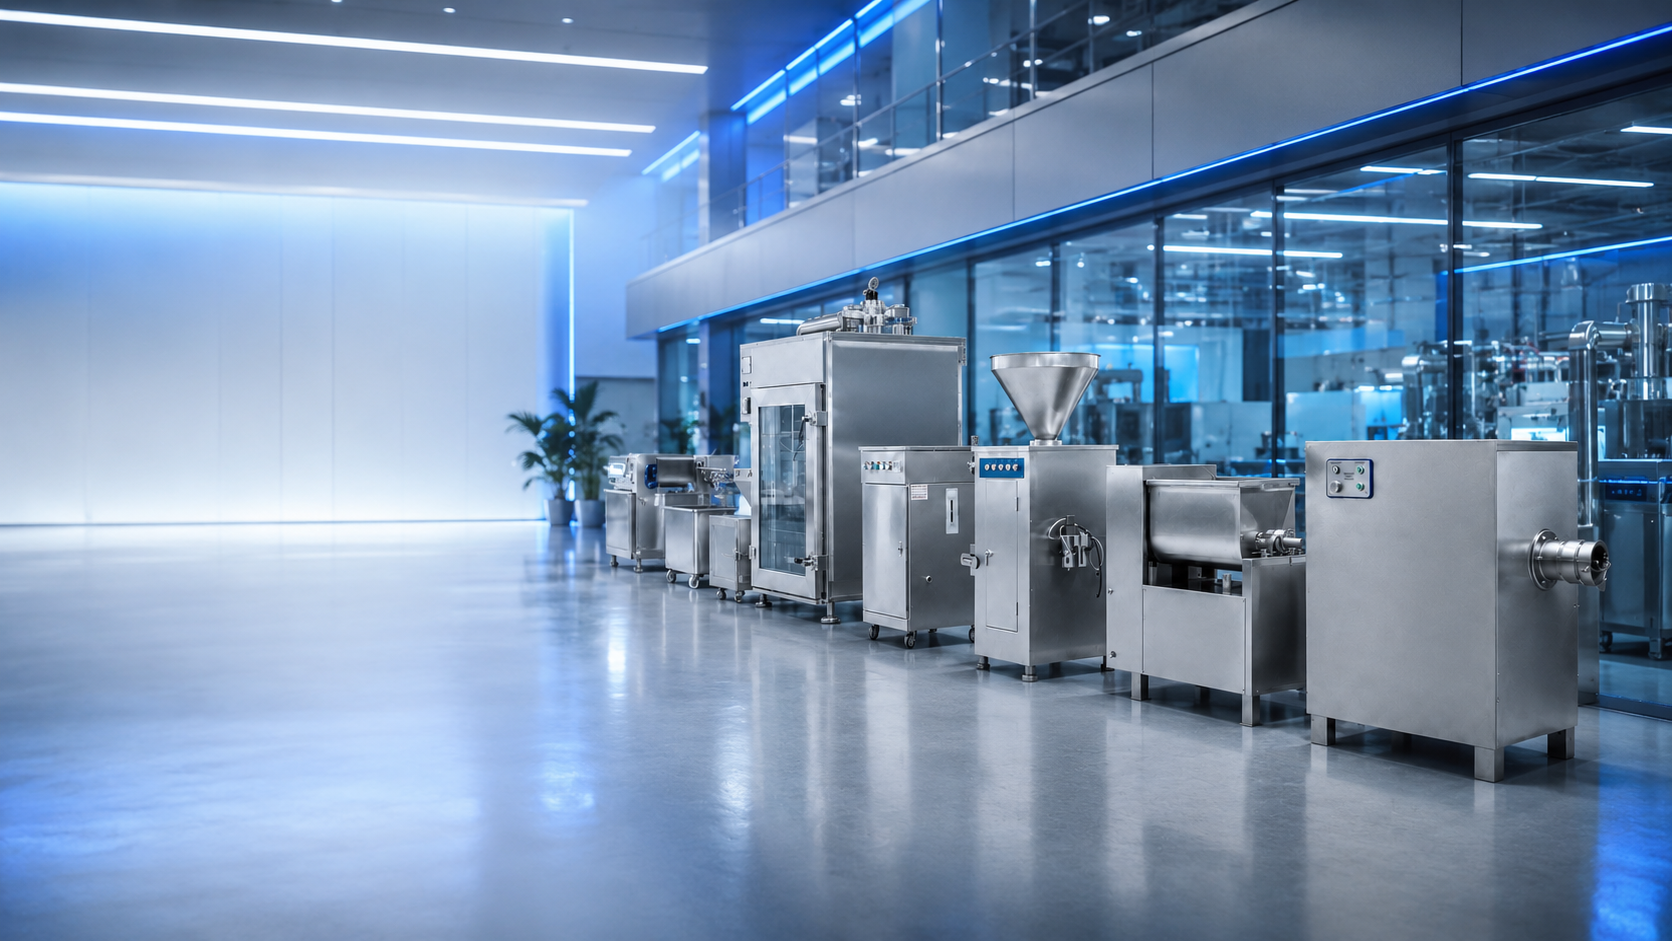
Ilustração fornecida pelo cliente de uma linha configurável de processamento de linguiça
Ilustração de configuração fornecida pelo cliente. A sequência final e os modelos são definidos pela proposta técnica.
DATABANK_LINKED

Configuração de referência documentada

Estas são as capacidades nominais dos equipamentos dessa linha que temos registradas. Considere-as como configuração inicial e referência para dimensionamento, não como garantia para a linha completa: a taxa efetiva depende do produto, da receita, do envoltório, do padrão das bateladas e do equilíbrio entre os sete módulos.

Módulo Capacidade nominal documentada Carga conectada Dimensões ocupadas (mm)
Moedor de carne (TYW120W) 600 kg/h 4 kW, 380 V 900 × 560 × 940; 190 kg
Cutter-mixer 50–60 kg/batelada; cuba de 978 mm; 6 facas 11 + 2 kW 1820 × 1380 × 1260; 700 kg
Tambor a vácuo Carga de trabalho de 600 kg em um tambor de 1.583 L 3 kW, 380 V / 50 Hz 2250 × 1100 × 1650
Embutideira de linguiça Porções de 5 g a 1.000 g; funil de 50 L 50 W, 220 V / 50 Hz 1050 × 650 × 1500; 130 kg
Câmara de defumação 50 kg por batelada; câmara de 930 × 820 × 1070 mm 20,2 kW total 2150 × 1200 × 1900
Embaladora em câmara Câmara de trabalho de 720 × 600 × 130 mm 3,8 kW, 380 V / 50 Hz 1440 × 720 × 910
Detector de metais Abertura de 400×120 mm; sensibilidade Fe de 0,8 mm Esteira transportadora de 1400 mm 1400 × 820 × 920
NOTA SOBRE O PROCESSO // Como interpretar os dados do detector: a sensibilidade com a esteira vazia é medida em uma esteira sem produto. Linguiças úmidas, quentes, salgadas e embaladas em filme apresentam um efeito do produto que altera a sensibilidade alcançável em relação a esse valor. Por isso, o tamanho das amostras de teste, o método de rejeição e os registros de destinação são acordados durante a aceitação, em vez de simplesmente copiados de uma ficha técnica.

Limites do processamento térmico, da embalagem e da integração digital

É nas etapas seguintes que linhas de produção aparentemente semelhantes se diferenciam. Separamos o processo térmico, o trajeto de resfriamento e exposição, o formato da embalagem, a lógica de inspeção e a integração opcional com os controles da unidade industrial, para deixar claras as responsabilidades e os registros de aceitação.

A embalagem a vácuo é a etapa final da maioria das rotas de produtos refrigerados e cozidos. O formato da embalagem determina o tamanho da câmara, o comprimento da barra de selagem e a velocidade do ciclo muito antes da escolha da máquina. Quando a linha alimenta unidades de processamento de carne que já têm áreas próprias de embalagem, esse limite muda para uma etapa anterior e a entrega passa a ser a interface, não a máquina.

O acesso remoto e as atualizações OTA não substituem um limite acordado para os controles da unidade industrial. A camada digital modular só é incluída depois que o caso de uso e as responsabilidades de segurança são definidos. A NIST SP 800-82 Rev. 3 é a referência usada pelo responsável por tecnologia operacional da unidade e pela nossa equipe na análise do acesso remoto, da segmentação de rede e dos caminhos de atualização.

Definir antes de selecionar
Produto cru ou cozido, classificação RTE ou NRTE, objetivo de defumação/cozimento, autoridade responsável pela receita e pontos de monitoramento
Resultado da proposta
Escopo da etapa térmica, responsabilidade pelo controle e dados necessários para validação
Definir antes de selecionar
Condição do produto ao sair da câmara de defumação, rota de resfriamento desejada, manuseio e limite de armazenamento do produto
Resultado da proposta
Premissas para as interfaces de transferência e resfriamento
Definir antes de selecionar
Local de exposição do produto cozido antes da selagem e como separar o fluxo de produtos crus e RTE
Resultado da proposta
Responsabilidades de zoneamento, higienização e monitoramento
Definir antes de selecionar
Tipo e dimensões da embalagem, apresentação do produto, necessidade de barreira, rótulo e manuseio nas etapas seguintes
Resultado da proposta
Limites da embaladora e interfaces de alimentação e descarga
Definir antes de selecionar
Contaminante-alvo, efeito do produto, amostras de teste, trajeto de rejeição, avaliação e responsável pelos registros
Resultado da proposta
Esboço de aceitação do detector e do controle de rejeição
Definir antes de selecionar
Limite do PLC/HMI, protocolos, interface com historiador ou MES, responsabilidade local/remota
Resultado da proposta
Lista de sinais, responsabilidade pelas interfaces e testes de aceitação
Definir antes de selecionar
STUnit, OTA, gateways multiprotocolo, visão YOLO ou objetivo do algoritmo de borda
Resultado da proposta
Funções incluídas, limite dos dados, modelo de acesso, caminho de atualização e escopo do suporte
Integração dos equipamentos da linha de produção de linguiça

Cronograma de especificações do projeto para uma proposta executável

Este cronograma separa as metas do comprador das capacidades confirmadas pelo fornecedor. Envie as informações disponíveis; a Shengtu analisa as lacunas e apresenta na proposta os equipamentos selecionados, as premissas e os valores confirmados.

Selecionar a capacidade sem considerar o padrão das bateladas, a mistura de produtos e as condições operacionais pode levar a um nível de automação inadequado. Mais automação nem sempre é o melhor investimento quando as atividades de transferência, limpeza, troca de produto e manutenção ainda não foram mapeadas. O layout tem a mesma importância: a 21 CFR 117.40 considera o acesso para instalação e a facilidade de limpeza questões de projeto. Por isso, os dados sobre o piso, os ralos e as folgas devem constar do cronograma, e não ser coletados apenas em uma visita técnica após a entrega.

ENTRADA.01

Família de produtos

O que enviar

Linguiça fresca, salsicha/frankfurter emulsionada, linguiça defumada/cozida, presunto ou outro produto definido

O que a proposta confirma

Rota de processamento aplicável e rotas excluídas

ENTRADA.02

Classificação do produto

O que enviar

Condição cru/cozido e classificação RTE/NRTE para o mercado de destino

O que a proposta confirma

Premissas de controle do processo e zoneamento

ENTRADA.03

Receita e matéria-prima

O que enviar

Condição da carne, restrições da formulação, considerações sobre alergênicos e faixa de temperatura permitida

O que a proposta confirma

Método de preparo e limite de controle da receita

ENTRADA.04

Textura desejada

O que enviar

Definição das partículas, necessidade de emulsão, inclusões visíveis e textura desejada ao morder o produto

O que a proposta confirma

Critérios para selecionar moagem, mistura e cutter-mixer

ENTRADA.05

Meta de produção

O que enviar

Taxa necessária, padrão de turnos, tamanho da batelada, mistura de produtos e cenário de expansão futura

O que a proposta confirma

Capacidade nominal confirmada da linha, premissas sobre gargalos e base operacional

ENTRADA.06

Dimensões do produto

O que enviar

Diâmetro, comprimento, faixa de porção ou peso e tolerância de formato

O que a proposta confirma

Compatibilidade com enchimento, porcionamento, formação dos gomos e manuseio

ENTRADA.07

Envoltório e fechamento

O que enviar

Formato natural, de colágeno, celulose, sem envoltório ou com clipagem; fornecedor e método de carregamento

O que a proposta confirma

Equipamentos para envoltório/fechamento e interface de consumíveis

ENTRADA.08

Processo térmico

O que enviar

Programa de defumação, cozimento, secagem ou outro; autoridade responsável pelo processo e requisitos de monitoramento

O que a proposta confirma

Escopo da câmara de defumação e responsabilidade pela validação

ENTRADA.09

Trajeto de resfriamento e exposição

O que enviar

Método de resfriamento, manuseio do produto e qualquer exposição após a etapa letal

O que a proposta confirma

Limites para transferência, zoneamento e controle pós-etapa letal

ENTRADA.10

Formato da embalagem

O que enviar

Tipo e quantidade de produtos por embalagem, dimensões, filme e requisitos de rotulagem

O que a proposta confirma

Módulo de embalagem e escopo de alimentação e descarga

ENTRADA.11

Inspeção

O que enviar

Contaminante-alvo, norma de teste, método de rejeição, fluxo de registros e destinação

O que a proposta confirma

Funções de inspeção/rejeição e método de aceitação

ENTRADA.12

Utilidades industriais

O que enviar

Disponibilidade de energia elétrica, ar comprimido, água, vapor, drenagem, exaustão e serviços de resfriamento

O que a proposta confirma

Cronograma de utilidades e pontos de conexão

ENTRADA.13

Layout da fábrica

O que enviar

Área disponível, acessos, condições do piso e dos ralos, trajetos de pessoas e materiais

O que a proposta confirma

Conceito de layout, folgas e premissas de instalação

ENTRADA.14

Máquinas existentes

O que enviar

Modelo, capacidade nominal, desenhos, elevação, controles, utilidades e limitações observadas

O que a proposta confirma

Decisão de reutilização e matriz de interfaces e responsabilidades

ENTRADA.15

Destino e entrega

O que enviar

País, documentação necessária, Incoterm solicitado e local nomeado, expectativas de instalação e treinamento

O que a proposta confirma

Documentação, limite do fornecimento, escopo comercial e exclusões

Preço, cronograma e escopo de entrega

O preço da linha depende das etapas de processamento selecionadas, dos modelos de equipamentos, da automação, das interfaces com terceiros, da documentação, do destino, dos serviços na unidade e do escopo de serviços. A Shengtu informa o valor comercial depois de analisar por escrito a rota do produto e os limites do projeto.

Fatores de escopo que alteram a cotação

Por que altera o custo ou o cronograma

Altera a seleção das máquinas, o número de operações paralelas, os pulmões e a necessidade de troca de produto

Informações úteis do comprador

Mistura atual e futura de produtos, padrão das bateladas e meta de produção

Por que altera o custo ou o cronograma

Acrescenta requisitos de controle, manuseio, zoneamento, monitoramento e projeto de limpeza

Informações úteis do comprador

Classificação RTE/NRTE, autoridade responsável pelo processo, método de higienização e mapa de exposição

Por que altera o custo ou o cronograma

Altera a alimentação, o manuseio da embalagem, os controles, a lógica de rejeição e as interfaces nas etapas seguintes

Informações úteis do comprador

Amostras/desenhos das embalagens, fluxo dos rótulos, objetivo da inspeção e método de destinação

Por que altera o custo ou o cronograma

A reutilização pode economizar na compra de equipamentos, mas talvez exija levantamento, modernização, controles e definição de responsabilidades

Informações úteis do comprador

Placas de identificação, manuais, layout, dados de utilidades e desenhos das interfaces

Por que altera o custo ou o cronograma

Acrescenta sensores, integração de controles, redes, mapeamento de dados, cibersegurança e tarefas de aceitação

Informações úteis do comprador

Arquitetura de controle, protocolos, responsáveis pelos dados, política de acesso remoto e caso de uso

Por que altera o custo ou o cronograma

Frete, descarregamento, instalação, comissionamento, treinamento e documentos de destino envolvem obrigações diferentes

Informações úteis do comprador

Incoterm solicitado e local nomeado, condições de acesso e responsabilidades pelos serviços

TERMS_REF

Condições comerciais aplicáveis

Estas são as condições aplicáveis a uma consulta sobre uma linha de linguiça, presunto ou salsicha, a menos que o escopo do seu projeto as altere por escrito.

Pedido mínimo

Pedido mínimo de um conjunto. Aceitamos pedidos de uma linha completa ou de uma única máquina.

Cronograma de produção

A produção é programada para até 60 dias úteis após o pagamento do depósito e a confirmação técnica final.

Pagamento

Depósito de 30% e saldo de 70% conforme o cronograma do contrato, por transferência bancária. Analisamos cartas de crédito para projetos de grande porte que atendam aos requisitos.

Testes antes do envio

Os testes na fábrica são documentados em vídeo antes do envio. Se você solicitar, organizamos uma inspeção por terceiros dentro do plano do pedido.

Documentos de envio

A fatura comercial e a lista de embalagem acompanham o pedido. Os documentos específicos do destino são confirmados no contrato.

Projeto higiênico, controles do processo e evidências de aceitação

O planejamento da qualidade começa pelo produto pretendido, pelo método de limpeza, pelos requisitos do destino e pelas responsabilidades de aceitação. Transformamos essas informações em pontos de análise para construção das máquinas, instalação, controles do processo, inspeção e documentação.

Um detector sem métodos definidos de teste, rejeição e destinação deixa uma lacuna na aceitação. Como a presença da máquina não comprova a validação, a Shengtu transforma a base acordada para o produto e o destino em critérios de aceitação. A ISO 14159 e a 21 CFR 117.40 são referências para a análise.

As normas de higiene e a segurança dos alimentos são dados de engenharia para esta linha, e não apenas um parágrafo de encerramento. As superfícies de contato precisam ser fáceis de limpar na frequência exigida pelo produto. Quando o produto é refrigerado entre etapas, o plano deve especificar onde e por quanto tempo, pois o crescimento de bactérias nos intervalos entre operações reduz a vida útil. Os pontos de controle da qualidade e as evidências correspondentes são acordados na proposta, em vez de serem descobertos durante o comissionamento.

REV_SIST // 01

Análise do projeto higiênico

Analisamos os materiais em contato com o produto, a facilidade de limpeza, as emendas e juntas, os acessos, a drenagem, a limpeza das áreas adjacentes, os produtos químicos de limpeza e o método de higienização previsto. A ISO 14159 e os requisitos do país de destino podem servir como referências para a análise, sem implicar certificação. Quando o método previsto é a limpeza úmida no local, em vez da desmontagem manual, o circuito de limpeza também deve fazer parte da análise. As questões sobre circuito, produtos químicos e verificação que orientam essa decisão são apresentadas na página do sistema de limpeza CIP da Shengtu.

01
SYS_REV // 02

Limites do processo térmico

Separamos o fornecimento dos equipamentos da responsabilidade técnica pela receita e pelo processo. A letalidade, a estabilização, o resfriamento, a classificação como pronto para consumo ou não pronto para consumo (RTE/NRTE) e a exposição após a etapa de letalidade devem ser definidos e validados para o produto e o mercado.

02
SYS_REV // 03

Riscos de máquinas integradas

Identificamos as interfaces, as zonas de parada de emergência, o comportamento na retomada, os limites das proteções e as responsabilidades quando máquinas da Shengtu e de terceiros compõem uma única linha.

03
SYS_REV // 04

Controle da detecção de metais

Definimos o padrão de teste, o método de desafio, o dispositivo de rejeição, a resposta à falha, a avaliação do produto rejeitado, sua destinação e o responsável pelo registro. A simples presença do detector não comprova a aceitação.

04

Evidências de aceitação a definir na proposta

Análise do projeto
fluxo de processo aprovado, escopo dos equipamentos, layout, interfaces, premissas sobre utilidades industriais e matriz de responsabilidades.
Análise das máquinas e dos controles
configuração, intertravamentos, alarmes, modos de operação, acesso e documentação necessária.
Plano de FAT
material de teste acordado, método, duração, observações, critérios de aceitação e tratamento de desvios.
Plano de conclusão no local
limites da instalação, disponibilidade das utilidades industriais, tarefas de SAT e comissionamento, treinamento e registros de entrega técnica.
Validação do produto e do processo
sob responsabilidade da autoridade responsável pelo processo e da equipe da planta industrial, com o suporte dos equipamentos definido em contrato.

Do briefing do produto à proposta técnica

A Shengtu oferece suporte à análise de requisitos, à integração de linhas, ao planejamento de fábricas inteligentes e à integração digital de TI/TO.

Transformamos as condições operacionais do comprador em um escopo de engenharia e comercial que pode ser analisado.

Solicite uma proposta para a linha
PHASE.01

Envie o trajeto do produto, os valores desejados, o formato da embalagem, o destino e as informações disponíveis sobre a planta industrial.

PHASE.02

Identificamos as definições pendentes sobre receita, processo térmico, higiene, manuseio, inspeção e utilidades industriais.

PHASE.03

Selecionamos as categorias de equipamentos aplicáveis e definimos o que adicionar, omitir, reordenar ou transferir, além dos limites das máquinas existentes.

PHASE.04

Definimos o PLC/HMI, os protocolos, as funções opcionais de STUnit/OTA/gateway/visão computacional e as responsabilidades de TO, usando a NIST SP 800-82 Rev. 3 como referência para os limites de segurança.

PHASE.05

Apresentamos o fluxo do processo, o escopo dos equipamentos, as premissas, os limites das opções, a abordagem de aceitação, o escopo de entrega e a cotação.

PHASE.06

Os documentos técnicos e comerciais aprovados tornam-se a referência para fabricação, integração e aceitação.

O que sua proposta técnica deve incluir

Pacote do processo

Trajeto do produto, sequência do processo, lista de módulos e premissas identificadas.

Pacote de interfaces

Transferências de produto, níveis, utilidades industriais, controles, limites de fornecimento de terceiros e conceito de layout.

Pacote de aceitação

Etapas de análise, escopo de FAT/SAT, pré-requisitos de teste, divisão de responsabilidades e registros necessários.

Equipamentos e materiais de processo documentados

Os materiais fornecidos mostram sete categorias de módulos e a sequência de várias operações de processamento de salsichas. Eles ajudam a tornar concreta a discussão do projeto, mas não comprovam o escopo de fornecimento, a seleção de modelos, as capacidades nominais, o histórico de instalação nem o desempenho; esses itens exigem documentação específica do projeto, fornecida pela própria empresa.

Ilustração da configuração da linha de produção de salsichas fornecida pelo cliente Ilustração do moedor de carne fornecida pelo cliente Ilustração do cutter-mixer ZBJ-80 fornecida pelo cliente Ilustração do tumbler a vácuo fornecida pelo cliente Ilustração da embutideira fornecida pelo cliente Ilustração do defumador Model 100 fornecida pelo cliente Ilustração da máquina de embalagem em câmara fornecida pelo cliente Ilustração do detector de metais fornecida pelo cliente
DATA_STREAM_SYNCED

Ilustração da configuração da linha de produção de salsichas fornecida pelo cliente

Ilustração de configuração que mostra uma possível disposição dos equipamentos, não uma lista fixa de materiais.

Ilustração do moedor de carne fornecida pelo cliente

Referência documentada do moedor para a etapa de preparo da carne.

Ilustração do cutter-mixer ZBJ-80 fornecida pelo cliente

O modelo ZBJ-80 aparece na arte fornecida; as capacidades nominais do projeto são confirmadas separadamente.

Ilustração do tumbler a vácuo fornecida pelo cliente

Referência documentada do tumbler a vácuo para os trajetos de produto aplicáveis.

Ilustração da embutideira fornecida pelo cliente

Referência documentada da máquina de enchimento; as interfaces de envoltório e porcionamento podem ser configuradas.

Ilustração do defumador Model 100 fornecida pelo cliente

O defumador Model 100 aparece na arte fornecida; a validação térmica é específica para cada produto e projeto.

Ilustração da máquina de embalagem em câmara fornecida pelo cliente

Referência documentada da máquina de embalagem em câmara para uma apresentação definida do produto e da embalagem.

Ilustração do detector de metais fornecida pelo cliente

Referência documentada do detector de metais; os critérios de teste, rejeição e destinação devem ser especificados.

Equipamentos existentes e referência documentada

Podemos analisar um moedor, uma embutideira, uma câmara de defumação, uma embaladora ou um detector existentes e mapear as interfaces de produto, mecânicas, elétricas, de controle e de utilidades industriais, além das responsabilidades.

Estas são as capacidades nominais dos equipamentos dessa linha que temos registradas. Considere-as como configuração inicial e referência para dimensionamento, não como garantia para a linha completa: a taxa efetiva depende do produto, da receita, do envoltório, do padrão das bateladas e do equilíbrio entre os sete módulos.

LIVE_PROCESS_FOOTAGE // H264_SOURCE
DECLARAÇÃO SOBRE AS IMAGENS

Imagens ilustrativas do processo, sem atribuição de origem, fornecidas para esta solução: preparo da carne, mistura, manuseio de salsichas, carregamento de carros de defumação e produção do produto acabado. Como não há identificação visível da Shengtu nem do local do cliente, as imagens não são apresentadas como instalação da Shengtu, registro de fábrica ou resultado de cliente.

PERFIL DA EMPRESA

A Shandong Shengtu Bufan Intelligent Technology Co., Ltd. é uma empresa de P&D e fabricação de máquinas para processamento de alimentos sediada em Weifang, que também desenvolve soluções digitais para plantas industriais completas. Fornecemos máquinas para processamento de carne como unidades individuais ou em linhas configuradas; o escopo da linha apresentado aqui é definido para cada projeto.

Alternativas e concessões no processo

Uma linha completa é útil quando é necessário projetar as interfaces e definir as responsabilidades em conjunto. Um escopo menor ou com outra sequência pode ser a melhor decisão quando o produto, a planta industrial ou os ativos existentes apontam para outra solução.

Essas alternativas não são escolhas intercambiáveis de máquinas. O menor preço anunciado não é necessariamente a melhor base de comparação; em vez disso, avalie o escopo especificado, o trabalho de integração e os critérios de aceitação. Uma máquina mantida em uso deve ser avaliada pelos mesmos critérios de uma nova: a análise de projeto higiênico da ISO 14159 aplica-se a um moedor reutilizado da mesma forma que a um moedor fornecido, e é essa análise que determina se a reutilização realmente reduz os custos.

O limite das etapas seguintes envolve o mesmo tipo de decisão. As linhas de cozimento e embalagem terminam na máquina de embalagem; as linhas que enviam o produto congelado não, pois o congelamento, a aplicação da camada protetora de gelo e o manuseio em câmara fria dependem de equipamentos separados e têm seus próprios critérios de aceitação. Esse escopo é descrito na página da linha de alimentos ultracongelados IQF, em vez de ser incluído sem aviso na cotação da linha de salsichas.

Tanto uma linha totalmente automática quanto uma semiautomática podem ser escolhas justificáveis. A automação transforma custos de mão de obra em investimento de capital, peças de reposição e necessidade de conhecimento de manutenção, e só compensa quando o gargalo, o padrão de troca de produto e o ciclo de higienização tiverem sido medidos. Os produtos de salsicha que você pretende vender e o regime de turnos determinam qual das duas linhas terá menor custo ao longo da vida útil.

SITUAÇÃO 01

Produto fresco sem etapa de defumação ou cozimento

Por que o mapa padrão da linha não é adequado

Um módulo térmico acrescentaria um escopo irrelevante e distorceria o fluxo do processo.

Próxima etapa recomendada

Configure apenas o preparo, o enchimento, o manuseio, a embalagem e as interfaces da cadeia fria.

SITUAÇÃO 06

A conectividade remota não é aceita pela equipe de TO da planta industrial

Por que o mapa padrão da linha não é adequado

As funções de OTA ou gateway podem entrar em conflito com as políticas de segurança e suporte do local.

Próxima etapa recomendada

Opte por um escopo de controle local ou acorde uma arquitetura de acesso restrito antes da cotação.

SITUAÇÃO 02

Processo para presunto de músculo inteiro

Por que o mapa padrão da linha não é adequado

A moagem e a mistura no cutter-mixer podem não ser adequadas à estrutura do produto.

Próxima etapa recomendada

Comece pelas necessidades de injeção e tumbler, formação ou clipagem, tratamento térmico e fatiamento e embalagem.

SITUAÇÃO 03

As máquinas existentes ainda atendem à função requerida

Por que o mapa padrão da linha não é adequado

Substituir ativos úteis pode desperdiçar capital e gerar trabalho desnecessário de qualificação.

Próxima etapa recomendada

Verifique as interfaces e substitua somente o gargalo ou a etapa incompatível.

SITUAÇÃO 04

Receita ou definição da embalagem instável

Por que o mapa padrão da linha não é adequado

Os equipamentos podem ser selecionados com base em premissas que mudam antes da aceitação.

Próxima etapa recomendada

Conclua os testes do produto e defina o envoltório e o porcionamento, o processo térmico e o formato da embalagem antes de fechar a configuração.

SITUAÇÃO 05

Automação sem gargalo medido

Por que o mapa padrão da linha não é adequado

Mais controles e equipamentos de transferência aumentam o trabalho de integração, limpeza e manutenção.

Próxima etapa recomendada

Mapeie as perdas com mão de obra, espera, troca de produto, rejeições e manuseio antes de escolher o nível de automação.

Ferramentas de engenharia para linhas de salsichas, presunto e hot dogs

APP.01

Verificação de interfaces com equipamentos existentes

Acessar ferramenta
APP.02

Definição do trajeto do produto

Acessar ferramenta
APP.03

Lista de informações para a proposta

Acessar ferramenta

Os certificados e documentos aplicáveis são confirmados para o modelo do equipamento, sua configuração e o país de destino. Os registros do sistema de gestão da empresa são analisados separadamente dos documentos de conformidade do produto.

Perguntas frequentes sobre linhas de produção de salsichas

Os materiais fornecidos pela Shengtu documentam sete categorias: moedor de carne, cutter-mixer, tumbler a vácuo, embutideira, defumador, máquina de embalagem em câmara e detector de metais. A proposta adiciona, remove ou reordena etapas conforme o trajeto do produto selecionado.

Um projeto pode compartilhar determinados equipamentos de preparo, tratamento térmico, embalagem ou inspeção, mas não deve pressupor um único trajeto fixo. Comece pela matriz de produtos e pela lista de especificações com 15 informações para identificar os módulos comuns e os específicos de cada produto.

Um processo para produto fresco pode terminar no enchimento, porcionamento e embalagem. Já um processo para hot dogs cozidos pode incluir processamento térmico, resfriamento, uma máquina de remoção da casca quando o produto é vendido sem ela, manuseio após a etapa de letalidade e controles de embalagem. A classificação como pronto para consumo ou não pronto para consumo (RTE/NRTE) é uma das primeiras decisões.

Defina o produto, o método de carregamento, o programa do processo, o objetivo de defumação e cozimento, o monitoramento, a autoridade responsável pela receita, a transferência para o resfriamento e o método de aceitação. A etiqueta Model 100 visível na ilustração fornecida não constitui uma especificação validada do processo térmico.

A investigação avalia as condições da mistura, o manuseio a vácuo, a consistência da alimentação, a escolha da embutideira, o envoltório, o controle do operador e a interface com a máquina seguinte. A solução final deve ser confirmada com base no produto real; o uso de uma embutideira dedicada, por si só, não comprova o resultado.

Sim. A Shengtu pode analisar as máquinas existentes como parte das informações do projeto. Envie dados de modelo e capacidade nominal, manuais, estado do produto, níveis, utilidades industriais, sinais de controle e limitações atuais para que seja possível definir as interfaces e a matriz de responsabilidades.

Não há um valor único aprovado para todas as configurações. Informe a taxa necessária, o regime de turnos, o tamanho da batelada e o mix de produtos; a proposta por escrito confirma a capacidade nominal da linha selecionada e as premissas sobre gargalos.

Defina o efeito do produto, o padrão de teste, as peças de desafio, a frequência das verificações, a ação de rejeição, o comportamento à prova de falhas, a avaliação do produto rejeitado e os registros de destinação. A FSIS Directive 7310.5 é uma referência útil de controle para operações de carne e aves nos Estados Unidos.

Inclua os requisitos dos materiais em contato com alimentos, o método e os produtos químicos de limpeza, os acessos, a drenagem, o zoneamento para alergênicos ou para produtos crus e prontos para consumo, além dos requisitos do país de destino. A ISO 14159 e a 21 CFR 117.40 podem servir de referência para a análise, mas não certificam uma linha ainda não selecionada.

Não. São itens opcionais do escopo do projeto. A proposta deve especificar a função, os limites de dados e de rede, as contas, o modelo de acesso remoto, o método de atualização, o método de aceitação e o responsável na planta industrial.

Use a lista de 15 informações: família do produto, classificação, receita e materiais, textura, produção, dimensões, envoltório, processo térmico, resfriamento e exposição, embalagem, inspeção, utilidades industriais, layout, equipamentos existentes e destino e entrega.

O preço depende da seleção dos equipamentos, das opções, da integração, da documentação, do destino e do escopo de serviços no local. Os Incoterms 2020 contêm 11 regras para alocar custos, riscos e obrigações; por isso, a regra solicitada e o local nomeado devem ser informados e confirmados.

Acorde o fluxo do processo aprovado, a lista de módulos e interfaces, as premissas sobre utilidades industriais, a matriz de responsabilidades, o escopo de FAT/SAT, os pré-requisitos de teste, os critérios de aceitação, o tratamento de desvios, o treinamento e os registros de entrega técnica. Também é necessário identificar quem será responsável pela validação do produto e do processo.

Preencha o formulário de definição do trajeto do produto e a lista de informações para a proposta; em seguida, abra o formulário de consulta de projeto da Shengtu. Mesmo informações parciais são úteis quando os campos desconhecidos estão claramente identificados para análise de engenharia.