Entre em contato com a Shengtu Bufan Company

Sistema de limpeza CIP
Sistemas CIP: skids de limpeza no local para plantas industriais de alimentos e bebidas
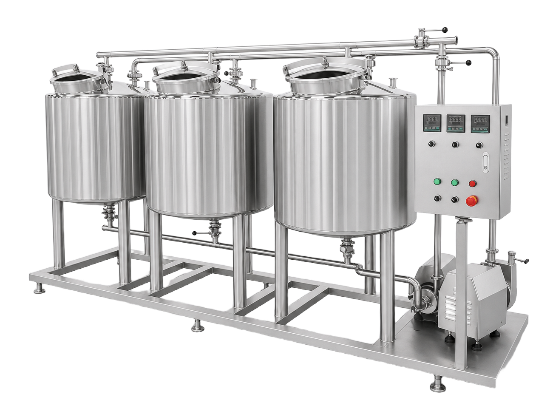
Fabricamos sistemas de limpeza CIP de tanque único, múltiplos tanques e portáteis: skids que limpam equipamentos de processamento de alimentos no próprio local, sem desmontagem. Cada skid é dimensionado conforme a lista dos seus circuitos — quantos são, qual o comprimento e o nível de sujidade — em vez de seguir um modelo de catálogo. Envie os circuitos e um engenheiro de processos retornará com o escopo, o ciclo e o preço.
Tratamos os dados de processo que você enviar como confidenciais.
Orçamento em um dia útil
Fabricação em 30–45 dias
Pedido mínimo de um conjunto
EXW, FOB ou CIF
- Prazo para envio do orçamento Escopo e preço por escrito em até um dia útil
- Prazo de fabricação 30–45 dias após a aprovação do desenho
- Pedido mínimo Um conjunto
- Garantia Condições da garantia confirmadas no orçamento e no contrato
- Pagamento Depósito de 30%, saldo quitado antes do embarque
- Termos comerciais EXW, FOB ou CIF
- Antes da embalagem Todos os skids são testados com água, com acompanhamento presencial ou por vídeo ao vivo
- Com o embarque Fatura comercial, lista de embalagem, conhecimento de embarque, certificado de origem e manuais de operação e manutenção
Configurações do sistema CIP e capacidade dos circuitos
O dimensionamento de um sistema CIP começa pelos circuitos, não pela área da planta industrial. Um circuito é um circuito fechado único — linha de alimentação, equipamento a ser limpo e linha de retorno — que o skid pode encher, aquecer, recircular e drenar como uma unidade. Primeiro conte os circuitos; depois, definem-se o número de tanques, a carga térmica da bomba e os diâmetros dos tubos.
Skid CIP de tanque único
Circuitos por ciclo
Um por vez, em sequência
Produtos químicos
Uso único. A solução de limpeza é preparada a cada ciclo e enviada ao dreno
Aplicação
Uma linha de envase, uma família de produtos, limpeza uma ou duas vezes por dia
Skid CIP de dois tanques
Circuitos por ciclo
Um por vez, com recuperação da solução cáustica
Produtos químicos
Recuperação. Solução cáustica em um tanque e água de enxágue no outro, permitindo reutilizar o detergente em vários ciclos
Aplicação
Linhas de laticínios, sucos e molhos com limpeza diária
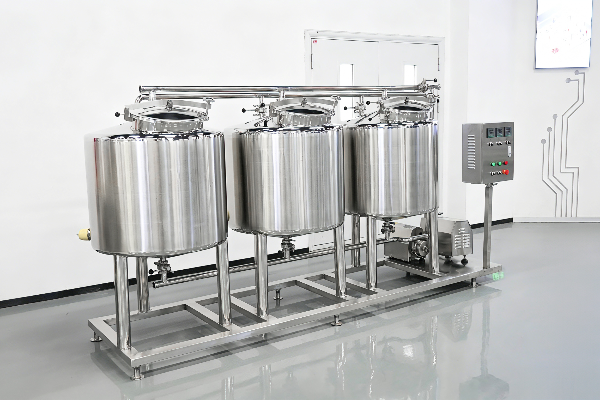
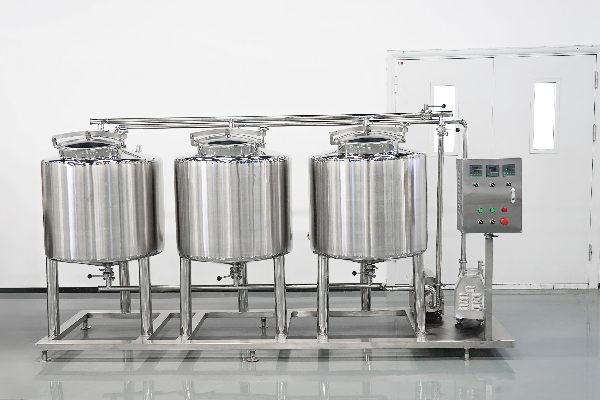
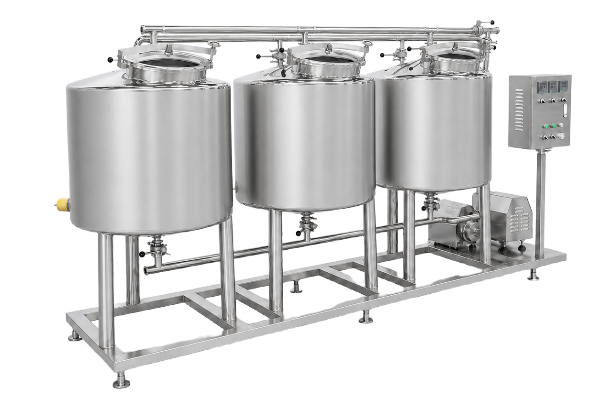
Skid CIP de três ou mais tanques
Circuitos por ciclo
Dois ou mais em paralelo, cada um com sua própria bomba de alimentação
Produtos químicos
Recuperação das soluções cáustica e ácida, com água fresca armazenada separadamente para que o enxágue final nunca seja reutilizado
Aplicação
Plantas industriais com várias linhas, trocas frequentes de produto e programação CIP automatizada
Carrinho CIP portátil
Circuitos por ciclo
Um, conectado à máquina por uma mangueira
Produtos químicos
Uso único, com drenagem após cada ciclo de limpeza
Aplicação
Limpeza ocasional de um tanque ou de uma planta industrial que ainda não está pronta para instalar tubulação em um circuito fixo
Partes da planta industrial limpas por um skid CIP
- Circuitos de tanques de armazenamento do produto e de equilíbrio, com esferas de aspersão ou cabeçotes rotativos de jato dimensionados para o tanque
- Circuitos de trocadores de calor de placas e tubulares, nos quais a solução de limpeza precisa manter a velocidade nos canais estreitos
- Circuitos de envase, incluindo os reservatórios do produto, as válvulas de enchimento e as tubulações que os alimentam
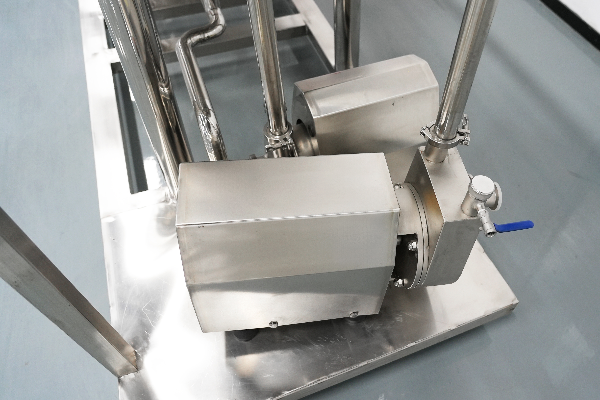
- Circuitos de bombas de transferência e tubulações, que determinam a vazão de retorno em todo o ciclo
- Circuitos de homogeneizadores e tanques de batelada, limpos após cada troca de produto
- Circuitos de filtração e membranas, limpos dentro dos limites químicos definidos pelo fornecedor da membrana
Materiais em contato com o produto e construção higiênica
A higiene é definida na junta, não na parede do tanque. Os graus abaixo são selecionados conforme a EN 10088-1, que lista os aços inoxidáveis por nome e número; as designações americanas aparecem primeiro porque são as mais usadas pelos compradores nas especificações.
Aço inoxidável 304 (1.4301)
- Graus304 (1.4301), selecionado conforme a EN 10088-1
- Por que os engenheiros o escolhemGrau padrão para superfícies em contato com água, solução cáustica e a maioria das sujidades alimentares
- Acabamentos disponíveisPolido, decapado e passivado
- Preço relativo / prazo de entrega$ | Nenhum. Estoque padrão
Aço inoxidável 316L (1.4404)
- Graus316L (1.4404), selecionado conforme a EN 10088-1
- Por que os engenheiros o escolhemEscolhido quando ácido, cloreto ou salmoura entram em contato com a superfície — linhas de picles, salmoura de queijo, tomate e cítricos
- Acabamentos disponíveisPolido, decapado e passivado
- Preço relativo / prazo de entrega$$ | Alguns dias a mais quando todo o circuito é fabricado com material disponível no estoque da usina
Vedações e juntas de EPDM
- GrausEPDM de grau alimentício, em kits compatíveis com o padrão das conexões
- Por que os engenheiros o escolhemElastômero padrão para CIP, compatível com solução cáustica quente e vapor
- Acabamentos disponíveisPerfis moldados conforme o tipo de conexão
- Preço relativo / prazo de entrega$ | Nenhum. Peças de desgaste e sobressalentes essenciais são cotados e enviados mediante solicitação após a entrega técnica
Vedações e juntas de FKM
- GrausFKM de grau alimentício, especificado para cada posição, não para o skid inteiro
- Por que os engenheiros o escolhemUsado onde gorduras, óleos ou ácidos agressivos fazem o EPDM inchar. É inadequado em uma posição exposta apenas a solução cáustica quente; por isso, os materiais das vedações variam conforme a função requerida
- Acabamentos disponíveisPerfis moldados conforme o tipo de conexão
- Preço relativo / prazo de entrega$$ | Alguns dias a mais se um conjunto completo for encomendado
Conexões e válvulas sanitárias
- GrausConexões clamp como padrão; conexões roscadas DIN 11851 quando já usadas na sua planta industrial — expansão de DN 10 a DN 100, solda de topo de DN 10 a DN 150
- Por que os engenheiros as escolhemAs conexões clamp podem ser desmontadas para inspeção e vedadas novamente sem rosca. Na forma padrão, a conexão roscada DIN 11851 não atende aos critérios de projeto 3-A ou EHEDG; por isso, oferecemos a opção clamp em todos os circuitos
- Acabamentos disponíveisCorpos de válvulas borboleta, de assento e de duplo bloqueio e sangria
- Preço relativo / prazo de entrega$$ a $$$ | Os corpos de válvulas de duplo bloqueio e sangria são o principal gargalo; a disponibilidade é confirmada antes do envio do orçamento
Esferas de aspersão e cabeçotes rotativos de jato
- GrausCorpos em 304 (1.4301) ou 316L (1.4404), perfurados conforme o tanque, não segundo um padrão de catálogo
- Por que os engenheiros os escolhemDispositivos estáticos de aspersão molham as superfícies por inundação e são adequados para sujidade solúvel; cabeçotes rotativos de jato aplicam energia mecânica à parede, necessária para sujidade seca ou assada
- Acabamentos disponíveisPadrão de perfuração definido conforme o diâmetro e os componentes internos do tanque
- Preço relativo / prazo de entrega$ a $$$ | Nenhum para dispositivos estáticos; os cabeçotes rotativos dependem do estoque do fornecedor
Tratamento de superfície
e acabamento de soldas
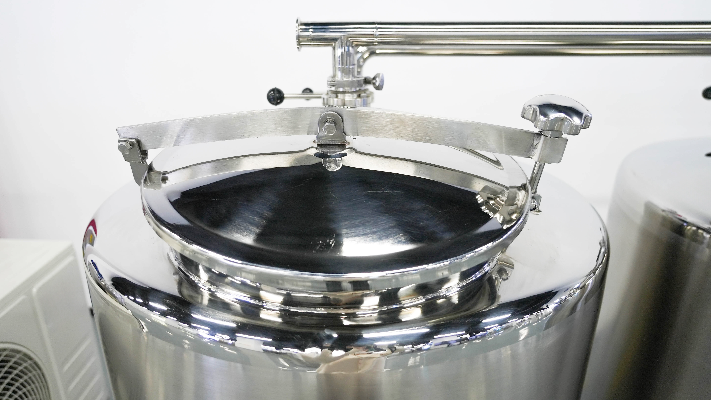
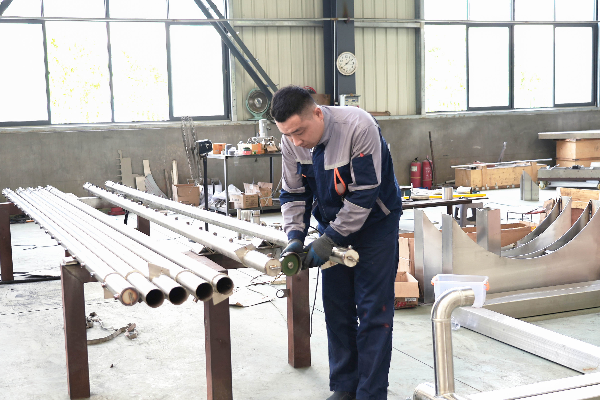
O tratamento de superfície define se um skid higiênico será bem executado ou terá falhas ocultas, pois cada fresta deixada para trás se torna um ponto de sujidade que o próximo ciclo de limpeza não alcança. Seis processos levam as superfícies em contato com o produto do tubo cortado a um circuito capaz de se limpar sozinho, e o orçamento informa onde cada processo é realizado.
-
01
Polimento mecânico das superfícies em contato com o produto
Norma ASTM A380/A380M-25ResultadoAcabamento direcional uniforme, sem riscos visíveis nem abrasivo incrustado
-
02
Desengraxe e remoção de carepa antes da montagem
Norma ASTM A380/A380M-25ResultadoSem óleo, composto de trefilação ou carepa de solda antes do fechamento do circuito
-
03
Decapagem e passivação de componentes em contato com o produto
Norma ASTM A967/A967M-25, processo com ácido cítricoResultadoSem pontos de corrosão, pites ou manchas foscas visíveis na superfície tratada
-
04
Limpeza do sistema montado
Norma ASTM A380/A380M-25 (abrange sistemas instalados e peças)ResultadoCircuito lavado e drenado até ficar limpo antes do teste com água
-
05
Soldagem de topo de tubos em contato com o produto
Norma AWS D18.1/D18.1M e Diretriz 35 da EHEDGResultadoJunta com penetração total e interior do tubo sem frestas
-
06
Soldagem estrutural da estrutura, das pernas e das costuras externas da camisa
Norma ISO 5817:20238ResultadoJuntas estruturais classificadas conforme as imperfeições; nunca entram em contato com a solução de limpeza
Parâmetros de processo CIP e prazo padrão de fabricação
A maioria das páginas de fornecedores descreve processos de limpeza sem apresentar nenhum número. Veja a faixa de operação usada no projeto dos nossos skids, com fontes públicas para os valores referenciados, para que você possa conferi-los antes de falar conosco. Os seus valores serão ajustados dentro dessas faixas depois que conhecermos a sujidade e o circuito.
#
Parâmetro de processo
Parâmetro de projeto
-
01Concentração da solução cáusticaDe 0.5 a 2,0% na solução de limpeza, definida pelo tipo de sujidade, não por hábito
-
02Concentração da solução ácidaDe 0.5 a 1,5%, em temperatura ambiente ou morna, conforme a sujidade removida
-
03Temperatura da solução cáustica71–82 °C (160–180 °F) em circuitos com solução cáustica quente, dentro da faixa mais ampla de 57–82 °C publicada para limpeza CIP2
-
04Velocidade na linha de retornoPelo menos 1,5 m/s (5 ft/s) na linha de retorno, condição necessária para manter o fluxo turbulento na tubulação12
-
05Tempo de contatoRecirculação por 20 a 45 minutos, dimensionada conforme o circuito. Detergente ou sanitizante nunca deve permanecer sobre uma superfície de aço inoxidável por mais de 20 minutos antes do enxágue1
-
06Enxágue final e comprovação da coberturaEnxágue até a condutividade de retorno voltar ao valor da água de entrada. A cobertura é comprovada com riboflavina e lâmpada ultravioleta; um dispositivo estático de aspersão cobre cerca de 2,4 m (8 ft) de diâmetro efetivo a 20 to 30 gal/min e 20 to 30 psi1
-
07Prazo padrão de fabricação30–45 dias após a aprovação do desenho
Os itens com número de referência vêm de orientações publicadas por serviços de extensão universitária e fabricantes de instrumentos; os itens sem referência e o prazo de fabricação são faixas de projeto e compromissos nossos.
Por que as quatro variáveis se compensam
Temperatura, tempo, concentração e ação mecânica são intercambiáveis, e essa compensação raramente aparece em uma ficha técnica. Reduza a temperatura da solução cáustica para economizar energia e será preciso compensar com mais minutos ou maior concentração. A pressão da bomba também não é a quarta variável: o que faz o trabalho é a velocidade de retorno e o tempo de contato, que começa quando a linha de retorno atinge a temperatura, não quando a linha de alimentação atinge.
Ficha de dados dos circuitos CIP
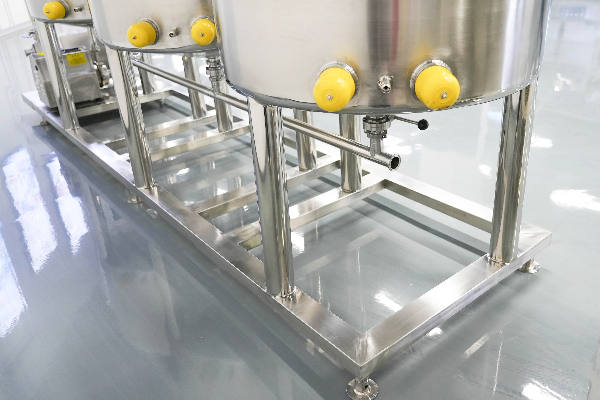
Com sete dados preenchidos por você, geramos uma lista de circuitos que pode ser copiada diretamente para uma consulta. Assim que esses sete valores estiverem disponíveis, otimizamos o tempo de ciclo conforme a sua matriz de troca de produto.
Preços e prazos dos sistemas CIP
O preço depende de cinco fatores: quantos circuitos o skid atende, quantos tanques possui, como é feito o aquecimento, qual é o nível de automação e qual material em contato com o produto você especifica. Não há preço de tabela para um skid CIP, pois cada lista de circuitos é diferente.
ID
Fator
Efeito no custo
Como reduzir o custo
01
Número de circuitos
Cada circuito acrescenta válvulas, instrumentação e uma receita de processo a ser mantida
Agrupe linhas com a mesma sujidade e diâmetro interno em vez de atribuir um circuito a cada máquina
02
Número de tanques
O segundo tanque permite recuperar a solução cáustica; o terceiro permite recuperar a solução ácida e manter protegida a água de enxágue
Comece com uso único se a limpeza for diária e reserve espaço no arranjo físico para um segundo tanque
03
Método de aquecimento
Injeção de vapor, trocador de calor de placas e resistências elétricas têm diferentes custos de capital e operacionais
Use as utilidades industriais já disponíveis naquela área da planta
04
Nível de automação
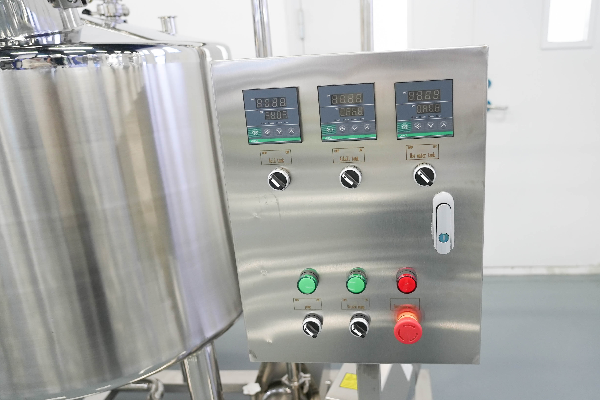
Válvulas manuais, receitas semiautomáticas e registro completo dos parâmetros exigem configurações diferentes
Especifique o registro de dados onde um auditor poderá solicitá-lo e válvulas manuais onde isso não for necessário
05
Material em contato com o produto
Um circuito inteiro em 316L custa mais do que um em 304 com 316L apenas nos pontos em contato com ácido ou cloreto
Podemos definir o grau do material para cada posição com base na sua lista de produtos
ID
Etapa do pedido
Prazo
O que inclui
A
Orçamento
Um dia útil
Agrupamento dos circuitos, proposta de ciclo, escopo e preço
B
Aprovação do desenho
Definido durante sua análise
Arranjo geral, esquema dos circuitos e lista de instrumentos
C
Produção
30–45 dias
Fabricação, tratamento de superfície, montagem, instalação elétrica e teste com água
Como seu orçamento é elaborado
Envie uma lista de circuitos, o layout da planta industrial ou uma foto das tubulações. Um engenheiro de processos analisará as informações e preparará um escopo e um preço por escrito, com o prazo do orçamento confirmado para o projeto. A resposta identifica os circuitos agrupados, o ciclo considerado e os parâmetros definidos, para que você possa discutir as decisões de engenharia, não apenas um número.
O prazo de fabricação começa após a aprovação do desenho e não inclui o frete marítimo nem o desembaraço aduaneiro no seu destino.
Os pedidos são confirmados com um depósito de 30%, e o saldo de 70% é quitado antes do embarque. Cotamos EXW, FOB ou CIF; o termo comercial escolhido é definido no contrato, sem alterações na etapa de embalagem.
Garantia da qualidade, testes e documentos de embarque
Os certificados e documentos aplicáveis são confirmados conforme o modelo e a configuração do equipamento e o país de destino. Os registros do sistema de gestão da empresa são analisados separadamente dos documentos de conformidade do produto.
Os compradores de equipamentos higiênicos chineses fazem as mesmas três perguntas: o aço corresponde ao que consta no desenho, os componentes elétricos são autênticos e quem fez a soldagem?
Respondemos às três perguntas com uma sequência que você pode acompanhar, não com um selo que precisa aceitar sem conferir. O teste com água é avaliado conforme nossas próprias regras de aceitação, e você está convidado a acompanhá-lo.
Como cada skid é inspecionado
-
01
Verificação do escopo
Antes de qualquer corte, enviamos a você por escrito o agrupamento dos circuitos, o ciclo e os parâmetros, em até um dia útil após o recebimento da lista de circuitos.
-
02
Verificação da fabricação
A fabricação, o tratamento de superfície e a instalação elétrica são aprovados conforme o desenho aprovado, dentro do prazo de 30–45 dias cotado. Qualquer alteração solicitada por você tem o preço revisto antes de ser executada.
-
03
Verificação do teste com água
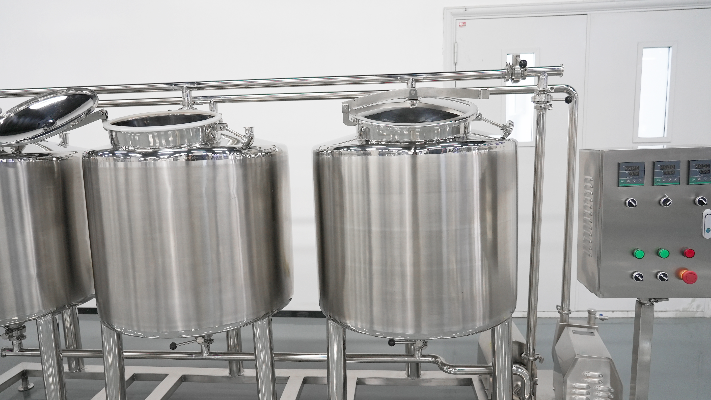
Todos os skids são testados com água antes de serem embalados, com bombas, válvulas, aquecimento e sequência de controle operando em um ciclo. Você pode acompanhar o teste na fábrica ou por vídeo ao vivo.
-
04
Verificação dos documentos
O conjunto de documentos de exportação é preparado e conferido conforme os requisitos do seu destino antes do fechamento da caixa.
Auditoria independente do fornecedor
A SGS-CSTC auditou nossa operação conforme o relatório QIP-ASI255791, datado de 16/05/2025. O relatório avalia o fornecedor, não um skid específico, e o citamos exatamente com esse propósito: como evidência da nossa forma de trabalhar, não como aprovação de um sistema CIP.
O conjunto de documentos de exportação acompanha o embarque: fatura comercial, lista de embalagem, conhecimento de embarque e certificado de origem, além dos manuais de operação e manutenção. Um grau de material declarado incorretamente é um risco que pode surgir anos depois na forma de corrosão por pites; por isso, os graus dos materiais em contato com o produto são especificados no desenho contratual, em vez de deixados a cargo dos documentos de embarque. Antes de o skid ser embalado, as medições e os resultados dos testes são conferidos conforme o escopo acordado e as mesmas regras de aceitação por escrito usadas no teste com água.
Como trabalhamos: da inspeção dos circuitos ao comissionamento
Linhas, tanques, equipamentos e a sujidade de cada um. Fotos das tubulações e o layout da planta industrial são suficientes para começar.
Agrupamos os circuitos, dimensionamos a linha de retorno e identificamos os equipamentos que não podem compartilhar um ciclo.
Circuitos, ciclo, parâmetros, materiais e prazo de fabricação, enviados em até um dia útil.
Arranjo geral, esquema dos circuitos e lista de instrumentos, tudo antes do início da fabricação.
Se o skid não executar o ciclo na nossa fábrica, ele não será embalado.
Caixa, documentos e orientação remota enquanto sua equipe executa o primeiro ciclo.
Número de circuitos
Número de tanques e de bombas e quantas receitas de processo o controle mantém
Diâmetro do maior tanque
Se um dispositivo estático de aspersão cobre a parede ou se é necessário um cabeçote rotativo de jato
Comprimento e diâmetro interno da linha mais longa
Carga térmica da bomba de retorno, pois precisamos atingir a velocidade de retorno definida
Tipo de sujidade em cada circuito
Número de etapas, produtos químicos e se apenas a solução cáustica será suficiente
Utilidades industriais disponíveis
Método de aquecimento: vapor, água quente ou eletricidade
Capacidade de drenagem
Se o uso único de produtos químicos é viável ou se são necessários tanques de recuperação
Tempo de ciclo desejado
Quanto da compensação entre temperatura, tempo e concentração você pretende usar
| Etapas | Tipo de sujidade | Exemplos por setor | Tanques necessários |
|---|---|---|---|
| 1 | Resíduo leve e solúvel entre bateladas do mesmo produto | Linhas de água e bebidas transparentes | Nenhum, apenas enxágue com água quente |
| 3 | Sujidade alimentar comum, removida com um único produto químico | Suspensão de panificação, transferência de molho e pequenas cervejarias | Um tanque, uso único |
| 5 | Sujidade de proteínas e minerais, tratada primeiro com solução cáustica e depois com solução ácida | Laticínios, sucos, bebidas vegetais e queijos | Dois ou três, com recuperação |
| 7 | Sujidade, além de uma etapa documentada de sanitização e enxágue final verificado | Laticínios e processamento farmacêutico, nos quais o registro faz parte do produto | Três ou mais |
A solução cáustica é aplicada antes da ácida porque o álcali remove primeiro proteínas e gorduras; o enxágue intermediário entre elas é obrigatório, pois a mistura neutraliza ambas.
Unidades de fabricação e galeria da fábrica
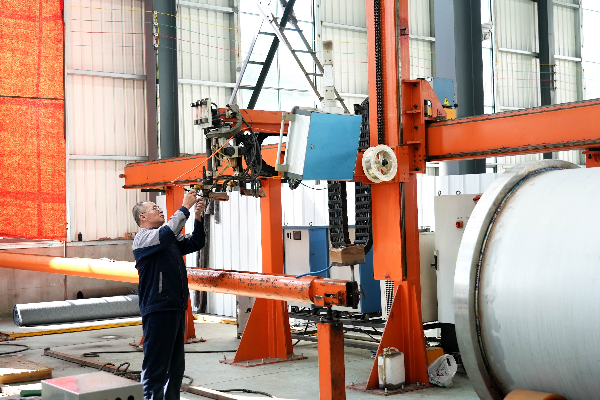
A Shengtu fabrica equipamentos para processamento de alimentos em 4 unidades industriais próprias, construídas pela empresa, e cerca de 80% das principais categorias de equipamentos são produzidas nelas. O restante vem de fábricas parceiras selecionadas e de longo prazo, identificadas na cotação, em vez de serem apresentadas como produção própria.
Mais de 20.000 m² de escritórios e espaços de exposição em 4 cidades incluem um showroom de máquinas para processamento de alimentos com cerca de 5.000 m².
Quando a limpeza CIP não é a solução certa
A limpeza CIP é um entre vários métodos de limpeza, e aplicá-la a um equipamento inadequado é uma decisão errada, mesmo que o sistema CIP seja perfeito. As fábricas usam CIP onde o circuito é fechado e recorrem a outros métodos de limpeza onde isso não é possível. A seguir estão 3 situações em que recomendamos investir em outro método de limpeza — um ponto que um integrante do grupo de trabalho 3-A, responsável pela elaboração da norma de higiene para CIP, deixa claro:
Por que isso joga contra você
A parte externa dos bicos de envase, as válvulas de amostragem dos silos e as vedações das portas ficam fora de qualquer circuito fechado. Nenhuma quantidade de solução de limpeza em circulação alcança uma superfície que não faz parte do circuito. Fingir o contrário oculta um risco de contaminação em vez de eliminá-lo.
O que fazer em vez disso
Limpe esses itens fora do equipamento, em um gabinete de lavagem ou tanque de imersão, e reserve o sistema CIP para os circuitos que ele realmente consegue fechar.
Por que isso joga contra você
O sistema CIP fixo exige tubulação, válvulas e espaço no piso, um investimento que um ciclo de limpeza semanal nunca vai compensar.
O que fazer em vez disso
Use um carrinho portátil ou um procedimento manual documentado e reavalie o sistema CIP fixo quando uma segunda linha de produção for instalada.
Por que isso joga contra você
Resíduos de sujidade incrustados pelo calor e incrustações minerais severas já passaram do ponto em que a ação química e a velocidade do fluxo funcionam. Prolongar os ciclos e aumentar a concentração dos produtos químicos só eleva os custos com produtos químicos e pode criar novos resíduos.
O que fazer em vez disso
Remova primeiro a incrustação por ação mecânica ou com um pré-tratamento específico. Depois, deixe o sistema CIP manter a superfície limpa.
FERRAMENTAS DE ENGENHARIA PARA SISTEMAS CIP
-
Ficha de dados dos circuitos CIP
Baixe as especificações técnicas padrão e os requisitos de parâmetros dos fluidos para configurar os circuitos de limpeza específicos da sua linha de produção.
Acessar a ferramenta -
Seletor de ciclos CIP de 1/3/5/7 etapas
Avalie e selecione a sequência ideal do ciclo de limpeza com base na carga de sujidade prevista, nas normas sanitárias e nas metas de recuperação de água.
Acessar a ferramenta -
Índice de prontidão para definir o escopo do sistema CIP
Avalie a infraestrutura atual de utilidades industriais e os recursos de automação da sua unidade para integrar a limpeza CIP automatizada.
Acessar a ferramenta
Perguntas frequentes: sistemas CIP, ciclos e cotações
Solicite uma cotaçãoPré-enxágue, lavagem com soda cáustica, enxágue intermediário, ácido ou sanitizante e enxágue final. O enxágue intermediário não é uma etapa supérflua: sem ele, a soda cáustica e o ácido entram em contato e se neutralizam.
Na limpeza CIP, a solução de limpeza circula pelo equipamento montado, sem desmontagem para alcançar a sujidade. Na limpeza COP, as peças são removidas e limpas em um gabinete de lavagem ou tanque de imersão. A maioria das fábricas de alimentos usa os 2 métodos, pois os bicos de envase, os assentos das válvulas e as juntas ficam fora de qualquer circuito fechado, independentemente de como a tubulação esteja instalada.
Um tanque para produtos químicos de uso único, 2 quando você quer recuperar a soda cáustica e 3 ou mais quando a recuperação do ácido e o abastecimento protegido de água de enxágue são importantes. O sistema CIP de tanque único precisa operar com produtos químicos de uso único, pois um recipiente não pode armazenar e separar 2 produtos químicos diferentes.
Os ciclos de limpeza de 3 e 5 etapas costumam durar entre 30 minutos e duas horas; o ciclo de 7 etapas, com uma fase de sanitização e enxágue final verificado, dura mais perto de 60 a 90 minutos. O tempo de contato representa de 20 a 45 minutos desse total; o restante corresponde ao enchimento, aquecimento, drenagem e troca de produto.
A soda cáustica em concentração de 0.5 a 2,0% remove proteínas e gorduras, enquanto o ácido nítrico, fosfórico ou orgânico em concentração de 0.5 a 1,5% remove incrustações minerais. Quando o processo exige, o sanitizante é aplicado em uma etapa separada.
A limpeza CIP remove a sujidade para deixar uma superfície limpa; a esterilização SIP eleva a temperatura da superfície até atingir uma condição de esterilização e a mantém assim. O sistema CIP pode deixar um circuito impecável e ainda assim permitir que microrganismos sobrevivam. Isso é adequado à maioria dos processos de alimentos e bebidas, mas não ao envase asséptico. Unidades industriais que precisam dos dois especificam ambos, e nós deixamos isso claro durante a avaliação, não depois do pedido.
Na maioria dos planos de segurança de alimentos, a limpeza é um programa de pré-requisito, e não um ponto crítico de controle. Ainda assim, é preciso ter evidências de verificação. Os auditores pedem os parâmetros do ciclo, não apenas a indicação de que o ciclo foi concluído. Por isso, estruture os registros com base em temperatura, tempo, concentração e condutividade.
São 7 informações: número de circuitos, diâmetro do maior tanque, comprimento e diâmetro interno da linha mais longa, tipo de sujidade em cada circuito, utilidades industriais disponíveis, capacidade de drenagem e duração prevista do ciclo. A maioria pode ser obtida diretamente do layout da unidade industrial ou de uma foto da tubulação. Se faltar alguma informação, adotamos uma premissa conservadora e a indicamos na cotação para você poder corrigi-la.
O prazo de produção é de 30–45 dias após a aprovação do desenho. Os pedidos começam com um depósito de 30%, e o saldo é pago antes do embarque, nas condições EXW, FOB ou CIF.
Sim. Todos os sistemas CIP são testados com água antes da embalagem, e você pode acompanhar o teste presencialmente ou por vídeo ao vivo. Também é possível agendar uma verificação remota da própria fábrica durante a mesma sessão, como costuma fazer a maioria dos compradores internacionais.
Em alta agora