Liên hệ Shengtu Bufan Company

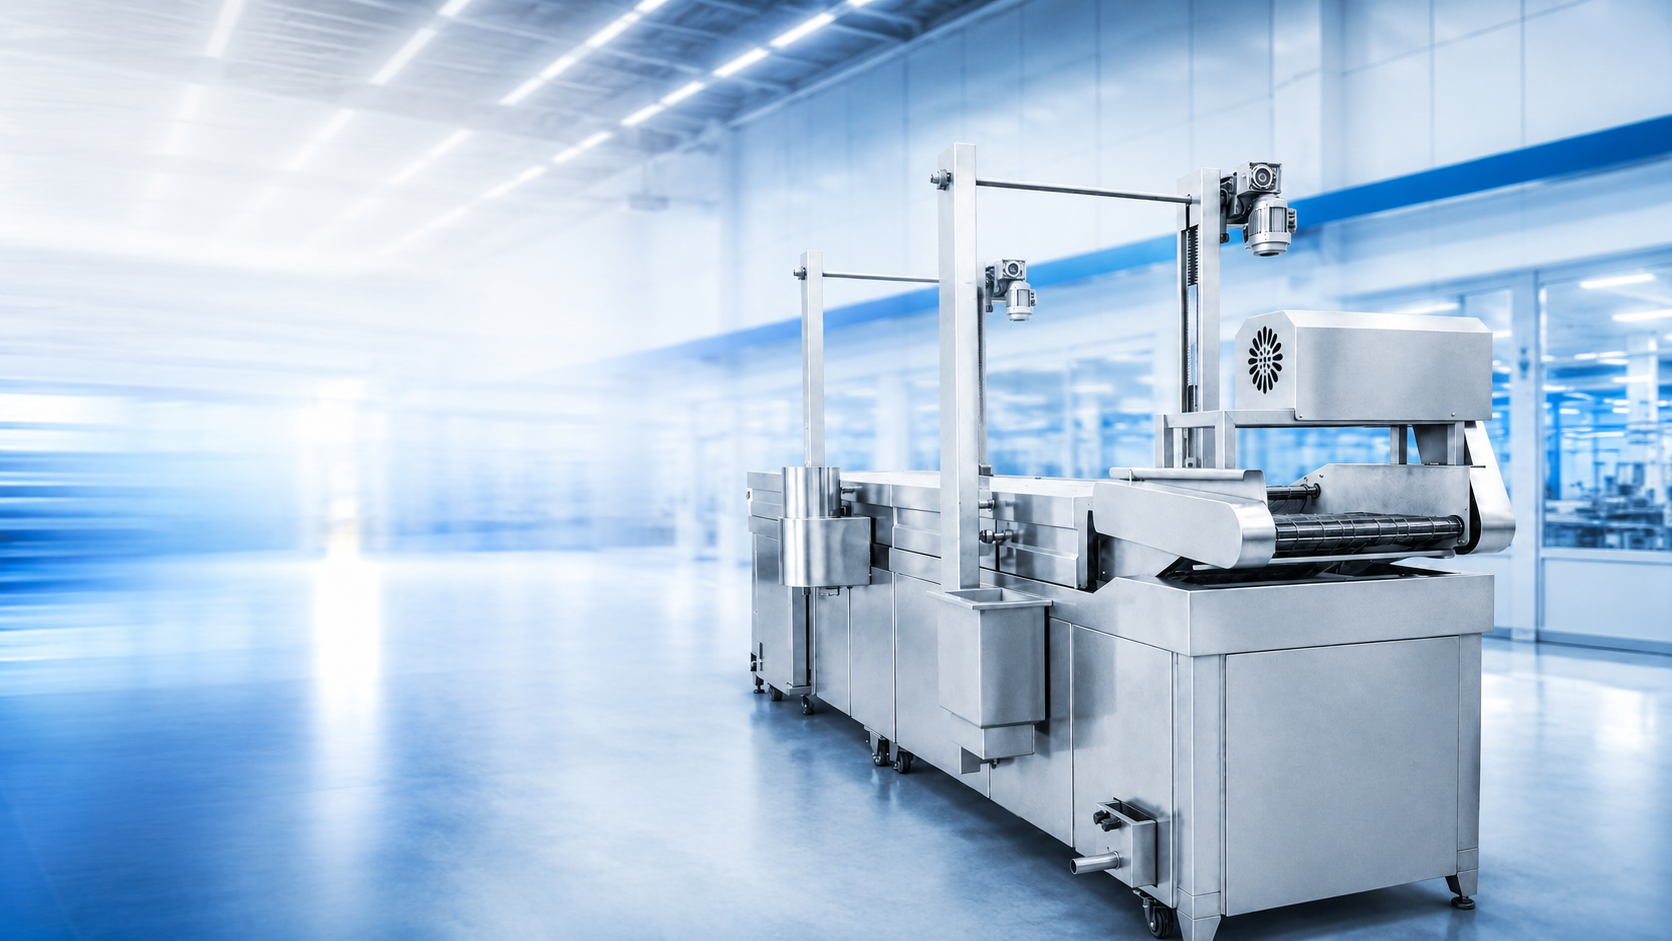
Hệ thống chiên liên tục cho dây chuyền sản xuất thực phẩm công nghiệp
Máy chiên liên tục đưa sản phẩm qua bể dầu gia nhiệt bằng băng tải lưới ở tốc độ cài đặt, nhờ đó thời gian chiên được cố định theo tốc độ băng tải thay vì do người vận hành quyết định. Chúng tôi sản xuất 4 model máy chiên liên tục cho dây chuyền snack, thịt, hải sản và thức ăn cho thú cưng, sử dụng hệ thống gia nhiệt điện, gas hoặc dầu tải nhiệt. Máy có thể được chế tạo thành hệ thống chiên liên tục tự động với chức năng điều khiển công thức, hoặc thiết bị bán tự động để người vận hành cài đặt tốc độ băng tải theo từng sản phẩm. Chiều rộng băng tải của tất cả các model đều là 800 mm; sản lượng được tăng bằng cách tăng chiều dài, không cần chế tạo lại băng tải.
- Thời gian giao hàng 25–35 ngày làm việc kể từ khi nhận tiền đặt cọc và xác nhận bản vẽ/bố trí mặt bằng
- Điều khoản thanh toán Đặt cọc 30% bằng T/T, thanh toán phần còn lại trước khi giao hàng; chấp nhận L/C trả ngay và D/P
- Chiều rộng băng tải 800 mm (31.5 in) trên cả 4 model
- Dải công suất gia nhiệt Từ 120 kW đến 180 kW tùy model
- Vật liệu tiếp xúc với sản phẩm Tấm thép không gỉ 304 trên cả 4 model
- Phạm vi chế tạo Các bộ phận vận chuyển, gia nhiệt, tuần hoàn và lọc dầu cùng tủ điều khiển được sản xuất tại nhà máy
Khả năng của máy chiên liên tục và cấu hình băng tải
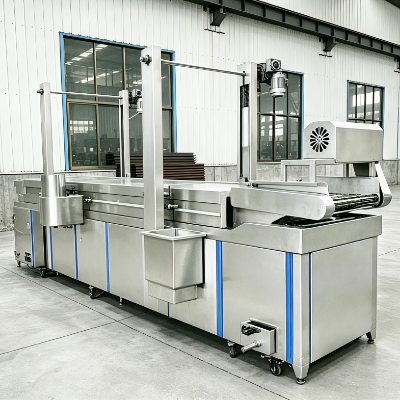
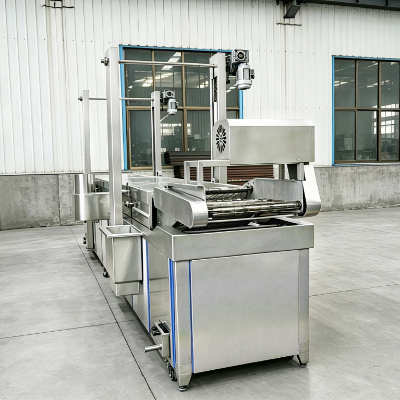
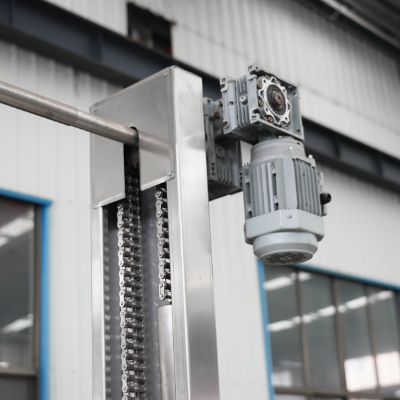
Mỗi máy chiên liên tục chúng tôi sản xuất đều là máy chiên băng tải, gồm bồn dầu bằng thép không gỉ 304, băng tải lưới truyền động, mạch gia nhiệt và mạch tuần hoàn dầu có gạt cặn lắp bên hông. Thời gian chiên được thiết lập bằng tốc độ băng tải và nhiệt độ dầu; PLC duy trì cả hai thông số trong suốt quá trình vận hành.
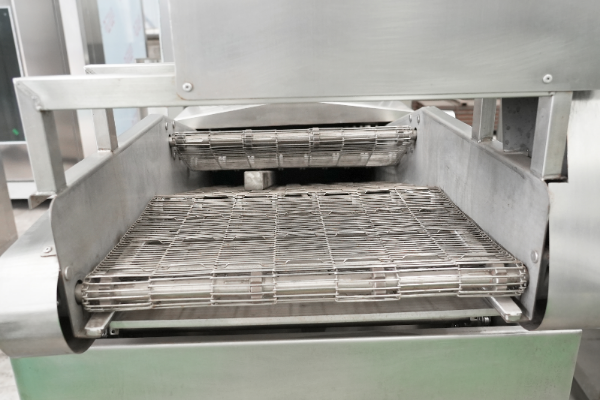
Bố trí băng tải: lưới một tầng hoặc hai tầng
Sản phẩm nổi cần được giữ chìm dưới dầu, còn sản phẩm chìm cần được đưa khỏi đáy bồn. Vì vậy, độ nổi quyết định hệ thống băng tải trước khi xét đến năng suất: sản phẩm nổi cần băng tải ép giữ hoặc băng tải nhúng chìm, sản phẩm chìm cần băng tải đáy, còn sản phẩm có độ nổi thay đổi trong quá trình chiên cần bố trí nhiều giai đoạn1.
Chúng tôi cung cấp băng tải một tầng cho sản phẩm luôn chìm trong dầu và băng tải hai tầng khi cần băng tải ép để giữ sản phẩm nổi chìm dưới dầu trong suốt thời gian lưu.
Kiểm soát nhiệt độ trong suốt quá trình chiên
Nhiệt độ dầu giảm ngay khi sản phẩm đi vào bể và phục hồi khi sản phẩm nóng lên. Dải phục hồi nhiệt là yếu tố phân biệt các phương pháp gia nhiệt và có thể đo được: hệ thống gia nhiệt gián tiếp duy trì mức dao động khoảng ±2 °F, hệ thống dầu tải nhiệt dao động 7–10 °F, còn hệ thống đốt gas trực tiếp dao động 10–15 °F1.
Thành phần hóa học của dầu cũng đặt ra giới hạn nhiệt độ tối đa. Không nên gia nhiệt dầu cọ tiêu chuẩn vượt quá 363 °F (184 °C), vì ở mức này dầu bắt đầu phân hủy; giới hạn cụ thể còn tùy loại dầu3. Chúng tôi cài đặt và duy trì dải nhiệt độ vận hành trong các giới hạn đó thay vì chỉ đưa ra một mức nhiệt độ nổi bật.
4 model đáp ứng cùng yêu cầu vận hành mà khách hàng tìm kiếm ở máy chiên liên tục gia nhiệt điện, máy chiên băng tải đốt gas hoặc máy chiên khoai tây lát; điểm khác nhau là nguồn nhiệt và băng tải, không phải nguyên lý chiên.
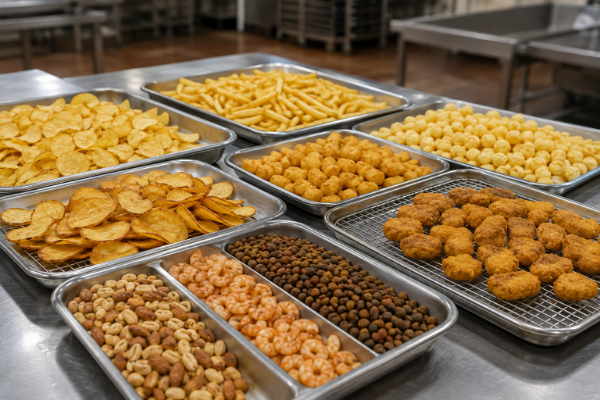
Sản phẩm chế biến bằng thiết bị chiên liên tục này
- Khoai tây lát và các sản phẩm khoai tây thái lát
- Khoai tây chiên que và các sản phẩm khoai tây tạo hình
- Snack viên ép đùn và snack dạng phồng
- Các loại hạt, đậu phộng và hạt giống
- Nugget gà, thịt viên và các sản phẩm thịt có lớp phủ
- Hải sản và sản phẩm cá tẩm bột
- Thức ăn dạng viên và bánh thưởng cho thú cưng
- Thực phẩm chế biến sẵn và thực phẩm tiện lợi đông lạnh
Các sản phẩm thực phẩm chế biến bằng máy chiên liên tục này
Mỗi nhóm sản phẩm đồng thời quyết định 3 yếu tố: cấu hình băng tải, nguồn nhiệt phù hợp và công đoạn ngay sau máy chiên. Đặt mua máy chiên mà không tính đến công đoạn kế tiếp có thể khiến cả dây chuyền chạy chậm hơn chính thiết bị vừa mua.
Phương pháp tách dầu cũng quan trọng như thiết bị đứng trước đó. Thổi khí qua sản phẩm đã chiên để loại dầu trên bề mặt làm tăng tốc độ oxy hóa và rút ngắn thời hạn sử dụng, vì vậy phương pháp được chấp nhận là dùng hơi nước khô trong buồng không có oxy hoặc ly tâm1. Vì lý do đó, mỗi mục dưới đây đều nêu công đoạn cần bố trí sau máy chiên.
Khoai tây lát và các sản phẩm khoai tây thái lát
Cấu hình băng tảiBăng tải lưới hai tầng — lát khoai nổi và cần được giữ chìm dưới dầu
Nguồn nhiệt phù hợpĐiện hoặc dầu tải nhiệt để duy trì dải phục hồi nhiệt hẹp
Công đoạn tiếp theoTách dầu, sau đó làm nguội rồi tẩm gia vị
Lưu ý về dây chuyềnĐộ dày lát cắt ở công đoạn trước ảnh hưởng đến thời gian chiên nhiều hơn chiều dài băng tải
Khoai tây chiên que và các sản phẩm khoai tây tạo hình
Cấu hình băng tảiBăng tải lưới một tầng — sản phẩm chìm và được vận chuyển bằng băng tải đáy
Nguồn nhiệt phù hợpGas hoặc dầu tải nhiệt khi cần dải phục hồi nhiệt nhanh
Công đoạn tiếp theoTách dầu, sau đó cấp đông
Lưu ý về dây chuyềnChần và tách nước ở công đoạn trước quyết định màu sắc nhiều hơn các cài đặt của máy chiên
Snack viên ép đùn và snack dạng phồng
Cấu hình băng tảiBăng tải lưới hai tầng — viên snack nở ra và nổi lên khi tiếp xúc với dầu
Nguồn nhiệt phù hợpGia nhiệt bằng điện để duy trì thời gian lưu ngắn và ổn định
Công đoạn tiếp theoTách dầu, sau đó tẩm gia vị bằng trống
Lưu ý về dây chuyềnThời gian lưu ngắn nên tốc độ băng tải và thể tích dầu quan trọng hơn chiều dài bồn
Nugget gà và các sản phẩm thịt có lớp phủ
Cấu hình băng tảiBăng tải một hoặc hai tầng tùy khối lượng lớp phủ và độ nổi của sản phẩm
Nguồn nhiệt phù hợpGas hoặc dầu tải nhiệt để đáp ứng tải nhiệt liên tục
Công đoạn tiếp theoTách dầu, sau đó đưa qua thiết bị cấp đông xoắn ốc hoặc lò nướng
Lưu ý về dây chuyềnCông đoạn tẩm bột ướt và bột khô phía trước quyết định độ bám của lớp phủ và lượng vụn nhỏ trong dầu
Các loại hạt, hải sản và thức ăn cho thú cưng
Cấu hình băng tảiBăng tải một tầng cho các loại hạt và thức ăn dạng viên; hai tầng cho miếng hải sản nhẹ
Nguồn nhiệt phù hợpGia nhiệt bằng điện, gas hoặc dầu tải nhiệt
Công đoạn tiếp theoTách dầu, sau đó làm nguội và đóng gói
Lưu ý về dây chuyềnCác nhóm sản phẩm này tạo ra lượng vụn nhỏ nhiều nhất, vì vậy chu trình lọc đặc biệt quan trọng
Sản phẩm chiên khác
Hãy gửi sản phẩm, sản lượng mục tiêu theo giờ và công đoạn bố trí sau máy chiên. Chúng tôi sẽ xác nhận cấu hình băng tải, nguồn nhiệt và model trong báo giá.
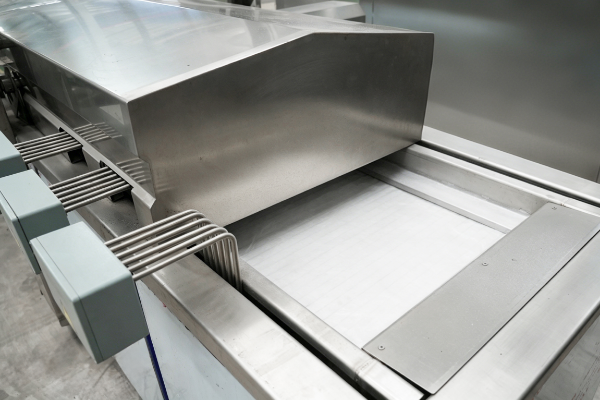
Các hệ thống phụ trợ gia nhiệt, tuần hoàn và lọc dầu
Dầu là khoản chi phí vận hành lớn nhất trên dây chuyền chiên và tốc độ suy giảm chất lượng có thể được kiểm soát. Một trong những sai lầm lớn nhất là mua dầu rẻ hơn để giảm chi phí, vì chất lượng dầu ảnh hưởng đến hương vị, hình thức và thời hạn sử dụng của sản phẩm.
Tỷ lệ thay dầu — số giờ sản xuất trước khi dầu bổ sung thay thế thể tích dầu đang sử dụng — thường nằm trong khoảng 5 và 10 ở máy chiên công nghiệp; tỷ lệ này càng cao thì dầu càng suy giảm chất lượng. Mỗi hệ thống phụ trợ dưới đây đều giúp duy trì tỷ lệ đó ở mức mong muốn.
| Hệ thống phụ trợ | Cấu hình | Tác động |
|---|---|---|
| Gia nhiệt bằng điện | Điện trở gia nhiệt nhúng, 120–180 kW tùy model, 380 V / 50 Hz | Dải phục hồi nhiệt hẹp nhất; không cần khí đốt hoặc ống khói |
| Gia nhiệt bằng gas | Mạch đầu đốt được thiết kế theo tải nhiệt của model | Nhiệt độ phục hồi nhanh hơn sau khi nạp sản phẩm; chi phí năng lượng thấp hơn khi gas có giá rẻ |
| Gia nhiệt bằng dầu tải nhiệt | Mạch bộ trao đổi nhiệt bên ngoài với diện tích bề mặt ống lớn | Loại bỏ các điểm nóng trên thành bồn đồng thời duy trì nhiệt độ chính xác |
| Tuần hoàn dầu | Bơm tuần hoàn, 1,5–2,2 kW tùy model | Giữ nhiệt độ dầu trong bể đồng đều từ đầu đến cuối, tránh phân tầng nhiệt |
| Loại bỏ cặn dầu | Gạt cặn lắp bên hông, có trên cả 4 model | Đưa các vụn nhỏ đã lắng ra ngoài trước khi chúng bị than hóa và làm dầu nhanh suy giảm chất lượng |
| Lọc dầu bên ngoài | Bộ lọc dầu bên ngoài, tùy chọn với chi phí bổ sung | Loại bỏ các hạt nhỏ hơn khỏi dầu tuần hoàn giữa bồn và bộ gia nhiệt |
Vì sao loại bỏ vụn nhỏ giúp kéo dài tuổi thọ dầu, chứ không chỉ là phụ kiện
Lưới lọc vụn được đặt trước bơm tuần hoàn để các hạt lớn không đi vào ống bộ trao đổi nhiệt. Vụn nhỏ còn sót trong bể sẽ cháy, bị than hóa và đẩy nhanh các phản ứng làm suy giảm chất lượng dầu. Hạt đã lắng được đưa ra bằng băng tải cặn hoặc gạt cặn, còn vụn nhỏ nổi cần máng tràn hoặc thiết bị hớt váng.
Tần suất lọc phụ thuộc vào lịch làm việc theo ca thay vì một quy tắc cố định. Lọc theo mẻ phù hợp với nhà máy vận hành 8 đến 16 giờ mỗi ngày, có thời gian ngừng sản xuất; lọc liên tục là lựa chọn thực tế cho hoạt động 24 giờ.
2 quy tắc vận hành giúp bảo vệ dầu
- Không vận hành dưới 80% năng suất danh định. Chạy máy chiên với tải thấp kéo dài thời gian thay dầu và làm giảm chất lượng dầu. Đây là nguyên nhân phổ biến nhất khiến máy được thiết kế đúng quy cách kỹ thuật vẫn vận hành với hiệu quả kinh tế về dầu kém.
- Xả dầu khi ngừng máy 30 phút. Nếu chuyển đổi sản phẩm hoặc sự cố khiến sản xuất dừng quá nửa giờ, hãy xả dầu khỏi máy chiên và để nguội trước khi đưa dầu trở lại bồn. Dầu tuần hoàn ở nhiệt độ chiên khi không có sản phẩm sẽ không tạo hơi nước; không khí lọt vào dầu dưới chụp hút và khiến dầu suy giảm chất lượng.
Ngưỡng loại bỏ dầu thực tế nằm ở đâu
Quy định của châu Âu về loại bỏ dầu dựa trên hàm lượng hợp chất phân cực. Hầu hết các quốc gia đặt mức tối đa là 25%, còn ngưỡng áp dụng trong nhóm này dao động từ 20% đến 27%. Phần lớn các quốc gia đó đặt mức tối đa cho hàm lượng oligomer là 10%, một số quốc gia đặt mức 16%.
Ngưỡng này thay đổi tùy loại dầu. Hàm lượng hợp chất phân cực 25% tương ứng với 10% oligomer trong dầu olein cọ nhưng là 15% trong dầu hướng dương — vượt quá giới hạn oligomer nghiêm ngặt hơn trong hai mức — vì vậy một con số duy nhất chưa đủ để làm quy tắc vận hành cho nhà máy sử dụng nhiều loại dầu. Lọc và tuần hoàn không làm thay đổi ngưỡng; chúng ảnh hưởng đến thời gian vận hành trước khi dầu chạm ngưỡng đó.
“Chúng tôi thiết kế hệ thống tuần hoàn dầu và gạt cặn theo lượng vụn nhỏ từ sản phẩm, không theo thể tích bồn. Dây chuyền chế biến các loại hạt và dây chuyền chế biến thịt tẩm bột có cùng sản lượng theo giờ nhưng tạo tải lên dầu khác nhau; thiết kế giống nhau cho cả hai dễ khiến máy chiên có đủ hồ sơ giấy tờ nhưng dầu nhanh xuống cấp.”
Quy cách kỹ thuật các model: ST-YZJ-3000 đến ST-YZJ-6000
Cả 4 model đều có cùng chiều rộng băng tải lưới 800 mm, cùng điện áp và cùng vật liệu chế tạo. Chiều dài tổng thể và công suất lắp đặt thay đổi theo từng model; hai yếu tố này quyết định thời gian lưu chiên ở một tốc độ băng tải nhất định.
Nhận báo giá| Quy cách kỹ thuật | ST-YZJ-3000 | ST-YZJ-4000 | ST-YZJ-5000 | ST-YZJ-6000 |
|---|---|---|---|---|
| Kích thước tổng thể | 0 × 0 × 0 mm (0 × 0 × 0 in) | 0 × 0 × 0 mm (0 × 0 × 0 in) | 0 × 0 × 0 mm (0 × 0 × 0 in) | 0 × 0 × 0 mm (0 × 0 × 0 in) |
| Chiều rộng băng tải | 0 mm (0 in) | 0 mm (0 in) | 0 mm (0 in) | 0 mm (0 in) |
| Công suất gia nhiệt | 0 kW | 0 kW | 0 kW | 0 kW |
| Công suất truyền động | 0 kW | 0 kW | 0 kW | 0 kW |
| Công suất tuần hoàn dầu | 0 kW | 0 kW | 0 kW | 0 kW |
| Loại bỏ cặn | Gạt cặn lắp bên hông | Gạt cặn lắp bên hông | Gạt cặn lắp bên hông | Gạt cặn lắp bên hông |
| Tấm kim loại | Thép không gỉ 0 | Thép không gỉ 0 | Thép không gỉ 0 | Thép không gỉ 0 |
| Lọc dầu | Bộ lọc dầu bên ngoài, tùy chọn | Bộ lọc dầu bên ngoài, tùy chọn | Bộ lọc dầu bên ngoài, tùy chọn | Bộ lọc dầu bên ngoài, tùy chọn |
| Điện áp | 0 V / 0 Hz | 0 V / 0 Hz | 0 V / 0 Hz | 0 V / 0 Hz |
Quy trình chọn cỡ máy chiên liên tục
Hầu hết người mua chọn máy chiên bằng cách hỏi model nào có kích thước đủ lớn. Trong trường hợp này, máy lớn hơn không phải lúc nào cũng tốt hơn; sai lầm này gây tốn kém theo cách chỉ nhận ra khi dầu bắt đầu xuống cấp. Câu hỏi đó thường dẫn đến chọn sai máy, vì vậy nên thay bằng quy trình gồm 4 bước.
Nhấp để đổi
Bước 1 — Bắt đầu từ sản phẩm, không phải con số sản lượng.
Loại sản phẩm quyết định thời gian chiên và độ nổi; hai yếu tố này quyết định băng tải và thời gian lưu cần thiết. Mức tiêu thụ dầu phụ thuộc vào chính sản phẩm; bản thân một loại máy chiên không nhất thiết tiêu thụ ít dầu hơn loại khác3.
Bước 2 — Quy đổi sản lượng thành diện tích băng tải, rồi thành chiều dài.
Diện tích chiên cần thiết bằng tốc độ sản xuất nhân với thời gian chiên rồi chia cho lượng sản phẩm nạp trên mỗi đơn vị diện tích; chiều dài máy chiên bằng diện tích chiên chia cho chiều rộng băng tải1. Vì chiều rộng băng tải của chúng tôi cố định ở mức 800 mm, chiều dài là biến số duy nhất còn lại — đó là lý do dải model gồm 3.000 / 4.000 / 5.000 / 6.000 mm thay vì tăng chiều rộng băng tải.
Bước 3 — Chọn cỡ máy để vận hành đủ tải, không để dư công suất.
Đây là điểm khiến ý định mua máy lớn hơn trở thành sai lầm. Vận hành dưới 80% năng suất danh định kéo dài thời gian thay dầu và làm giảm chất lượng dầu,3; vận hành dưới năng suất thiết kế còn làm tăng ứng suất oxy hóa và rút ngắn thời hạn sử dụng của thành phẩm1.
Lập luận về kỹ thuật sản xuất cũng chỉ ra cùng một hướng. Nhà máy nên chủ động vận hành đến giới hạn tải đối với các quy trình khó dừng và các quy trình có chi phí đầu tư lớn, thay vì cân đối chúng với mọi yếu tố khác4. Máy chiên liên tục thuộc cả hai nhóm này.
Bước 4 — Kiểm tra các công đoạn ở cả hai đầu dây chuyền trước khi ký.
Năng suất danh định của máy không phải sản lượng của cả dây chuyền. Tỷ lệ sử dụng thực tế của máy chiên thường đạt 80–90% sau khi tính thời gian khởi động, dừng máy, chuyển đổi sản phẩm và gián đoạn cơ khí1; công đoạn tẩm bột ướt, tẩm bột khô phía trước cùng công đoạn tách dầu phía sau có thể giới hạn năng suất dây chuyền trước cả máy chiên. Băng tải dài hơn không giúp ích khi điểm nghẽn nằm ở công đoạn trước, cũng không cải thiện được dây chuyền vốn đang phải chờ tách dầu.
Cơ sở báo giá và thời gian giao hàng
Giá phụ thuộc vào chiều dài model, nguồn nhiệt, cấu hình băng tải, quy cách điều khiển và bộ lọc dầu bên ngoài tùy chọn. Máy chiên liên tục không có bảng giá cố định, vì hai đơn hàng có cùng năng suất danh định vẫn có thể khác nhau về phạm vi băng tải và gia nhiệt.
Các yếu tố ảnh hưởng đến giá
Chiều dài model
Ảnh hưởng đến chi phí
Đồng thời quyết định khung máy, thể tích bồn, chiều dài băng tải và công suất gia nhiệt lắp đặt
Cách giảm chi phí
Chọn cỡ máy dựa trên thời gian chiên và lượng sản phẩm nạp thay vì con số sản lượng quảng bá
Nguồn nhiệt
Ảnh hưởng đến chi phí
Mạch dầu tải nhiệt cần thêm bộ trao đổi nhiệt và bơm bên ngoài; hệ thống gas cần thêm mạch đầu đốt
Cách giảm chi phí
Chọn theo dải phục hồi nhiệt sản phẩm yêu cầu, không theo mức linh hoạt tối đa
Cấu hình băng tải
Ảnh hưởng đến chi phí
Băng tải hai tầng cần thêm đường truyền động thứ hai và băng tải ép
Cách giảm chi phí
Trước tiên hãy xác định độ nổi của sản phẩm; chỉ sản phẩm nổi mới cần tầng băng tải thứ hai
Phạm vi lọc
Ảnh hưởng đến chi phí
Bộ lọc dầu bên ngoài là tùy chọn bổ sung cho mạch tuần hoàn tiêu chuẩn
Cách giảm chi phí
Chọn phương án lọc phù hợp với lượng vụn nhỏ của nhóm sản phẩm
Quy cách điều khiển
Ảnh hưởng đến chi phí
Tích hợp liên động dây chuyền với thiết bị phía trước và phía sau sẽ mở rộng phạm vi điều khiển
Cách giảm chi phí
Gửi bố trí mặt bằng các công đoạn liền kề trong yêu cầu báo giá để chốt phạm vi ngay từ đầu
[ QUY TRÌNH BÁO GIÁ ]
Quy trình lập báo giá
Hãy gửi sản phẩm, sản lượng mục tiêu theo giờ, nguồn nhiệt hiện có tại nhà máy và bố trí mặt bằng các công đoạn ở hai bên máy chiên. Kỹ sư sẽ đánh giá mức độ phù hợp và gửi báo giá bằng văn bản, trong đó nêu rõ model, cấu hình băng tải và phạm vi cung cấp theo từng hạng mục.
[ GIAO HÀNG VÀ ĐIỀU KHOẢN ]
Giao hàng và thanh toán
Lịch sản xuất được bố trí trong 25–35 ngày làm việc kể từ khi nhận tiền đặt cọc và xác nhận bản vẽ/bố trí mặt bằng. Thời gian này được tính từ lúc xác nhận, không phải từ lần đầu gửi yêu cầu, vì bố trí mặt bằng quyết định phạm vi băng tải và liên động.
Đặt cọc 30% bằng T/T, thanh toán phần còn lại trước khi giao hàng; cũng chấp nhận L/C trả ngay và D/P. Điều khoản giao hàng được nêu trong báo giá cùng với phạm vi đóng gói.
Kiểm tra tại nhà máy, vật liệu và chứng nhận
Các chứng nhận và tài liệu áp dụng được xác nhận theo model thiết bị, cấu hình và quốc gia đến. Hồ sơ hệ thống quản lý của công ty được xem xét riêng với tài liệu về sự phù hợp của sản phẩm.
Khi tìm mua thiết bị chế biến thực phẩm từ nước ngoài, người mua kiểm tra 3 yếu tố trước khi thanh toán: cấp vật liệu, kiểm tra tại nhà máy có chứng kiến và việc nhà cung cấp có sẵn phụ tùng thiết yếu hay không. Cả 3 yếu tố được trình bày dưới đây.
Chọn nhà sản xuất máy chiên liên tục khác với việc chỉ chọn máy chiên công nghiệp dựa trên quy cách kỹ thuật. Không thể chỉ dựa vào cam kết của nhà cung cấp mà thiếu kiểm tra độc lập; quy trình 5 bước kiểm tra dưới đây được xây dựng để kiểm soát rủi ro này. Mỗi bước được thực hiện theo tiêu chí nghiệm thu bằng văn bản trước khi đóng gói máy.
Cấp vật liệu và lý do quy định như vậy
Tấm kim loại tiếp xúc với dầu và thực phẩm trên cả 4 model đều bằng thép không gỉ 304. Vật liệu chế tạo các bề mặt tiếp xúc với dầu và thực phẩm cần đạt từ thép không gỉ T-304 trở lên; tránh dùng đồng thau và đồng vì chúng xúc tác quá trình oxy hóa dầu1. Cấp vật liệu này vừa đáp ứng an toàn thực phẩm vừa góp phần duy trì tuổi thọ dầu.
5 bước kiểm tra trước khi máy rời nhà máy
-
Chạy không tải — kiểm tra độ bám đường của băng tải, truyền động và phản hồi điều khiển khi không có dầu
-
Mô phỏng có tải — nạp tải trọng vận hành lên băng tải để xác nhận mô-men truyền động và độ bám đường khi có tải
-
Độ ổn định điều khiển nhiệt độ — duy trì mạch gia nhiệt ở nhiệt độ cài đặt và ghi nhận dải phục hồi nhiệt
-
Lọc tuần hoàn — vận hành bơm, gạt cặn và mạch lọc; kiểm tra lưu lượng và rò rỉ
-
Liên động toàn dây chuyền — kiểm tra hoạt động liên động điều khiển với các công đoạn phía trước và phía sau nằm trong phạm vi cung cấp
Hệ thống quản lý và tuân thủ
Hệ thống quản lý chất lượng ISO 9001
Hệ thống quản lý an toàn thông tin ISO 27001
Đánh giá mức độ trưởng thành năng lực quản lý dữ liệu DCMM Level 2
Thiết bị được công bố tuân thủ CE và RoHS
7 bằng sáng chế phát minh và hơn 100 bản quyền phần mềm đã đăng ký
Có thể cung cấp chứng nhận theo yêu cầu; các chứng nhận được nêu trong báo giá để Quý khách kiểm tra trước khi đặt hàng.
Phần cứng cốt lõi — các bộ phận vận chuyển, gia nhiệt, tuần hoàn và lọc dầu cùng tủ điều khiển — được sản xuất tại nhà máy; nền tảng điều khiển STUnit cũng do chúng tôi phát triển. Nhờ đó, chúng tôi có thể điều chỉnh cấu hình băng tải hoặc liên động điều khiển ngay ở giai đoạn lập bản vẽ, thay vì phải đàm phán lại với nhà cung cấp phụ.
Hồ sơ công ty: Yêu cầu thông tin hiện hành về đơn vị cấp, phạm vi và hiệu lực.
Sự phù hợp của thiết bị: Xác nhận tài liệu theo model, cấu hình và quốc gia đến.
Tài liệu đơn hàng: Thỏa thuận về hồ sơ kiểm tra, hướng dẫn sử dụng, bản vẽ và giấy tờ giao hàng trong hợp đồng.
Quy trình làm việc: đặt hàng, lắp đặt và chạy thử
01
Gửi yêu cầu của Quý khách
sản phẩm, sản lượng mục tiêu theo giờ, nguồn nhiệt hiện có và bố trí mặt bằng các công đoạn ở hai bên máy chiên.
02
Đánh giá mức độ phù hợp và chọn model
chúng tôi áp dụng Quy trình chọn cỡ máy dựa trên các số liệu của Quý khách và xác nhận bằng văn bản model, cấu hình băng tải cùng nguồn nhiệt.
03
Báo giá và bản vẽ bằng văn bản
phạm vi cung cấp, bản vẽ bố trí tổng thể và xác nhận bố trí mặt bằng.
04
Chế tạo
25–35 ngày làm việc kể từ khi nhận tiền đặt cọc và xác nhận bản vẽ/bố trí mặt bằng.
05
Nghiệm thu theo 5 bước kiểm tra trước khi giao hàng
các bước kiểm tra nêu trên được thực hiện và ghi nhận trước khi đóng gói máy, nhờ đó tiêu chí nghiệm thu được thống nhất trước khi máy rời nhà máy, thay vì phải tranh luận sau khi máy đến nơi.
06
Lắp đặt, chạy thử và phụ tùng thay thế
Hỗ trợ tại hiện trường cho việc lắp đặt và khởi động, đồng thời duy trì lưới băng tải, bộ gia nhiệt, bơm tuần hoàn và linh kiện điều khiển thành các nhóm phụ tùng dự trữ dài hạn.
Thông tin giúp rút ngắn thời gian báo giá
| Thông tin cần gửi | Thông tin cần nêu rõ | Lợi ích về thời gian và chi phí |
|---|---|---|
| Mẫu sản phẩm hoặc quy cách kỹ thuật | Nhóm sản phẩm, kích thước miếng, lớp phủ và sản phẩm có nổi hay không | Giúp xác định bố trí băng tải và thời gian lưu trong cùng một lần tính toán |
| Sản lượng mục tiêu theo giờ | Khối lượng thành phẩm tính bằng kg/giờ và lịch làm việc theo ca | Giúp kiểm tra mức tải sàn 80% trước khi chốt model |
| Nguồn năng lượng của nhà máy và các công đoạn liền kề | Nguồn điện, khả năng cấp khí gas hoặc mạch dầu tải nhiệt hiện có; công đoạn tẩm bột ướt hoặc tẩm bột khô phía trước và tách dầu phía sau | Giúp tránh phải điều chỉnh lại nguồn nhiệt và xác định phạm vi liên động, để chỉ cần báo giá tủ điều khiển một lần |
Khả năng cung ứng phụ tùng ảnh hưởng trực tiếp đến thời gian thiết bị hoạt động, vì vậy lưới băng tải, bộ gia nhiệt, bơm tuần hoàn và linh kiện điều khiển được duy trì thành các nhóm phụ tùng dự trữ dài hạn thay vì chỉ đặt mua khi xảy ra sự cố. Hãy xác nhận thời gian cung ứng thực tế của nhà cung cấp trước khi đặt lịch lắp đặt; thời gian của chúng tôi được nêu ở trên và nhắc lại trong báo giá.
Trường hợp nào nên dùng thiết bị chiên theo mẻ thay vì thiết bị chiên liên tục
Chiên liên tục không phù hợp với một số sản phẩm và một số nhà máy. Khác với một con số năng suất được quảng bá nổi bật, không thể khắc phục 3 tình huống dưới đây bằng cách mua máy lớn hơn, nhưng mỗi tình huống đều có hướng xử lý.
Chưa chắc sản lượng của Quý khách nằm ở phía nào? Hãy gửi sản phẩm và sản lượng mục tiêu để nhận ước tính kỹ thuật bằng văn bản. Chúng tôi sẽ nói rõ nếu thiết bị chiên theo mẻ là lựa chọn phù hợp hơn.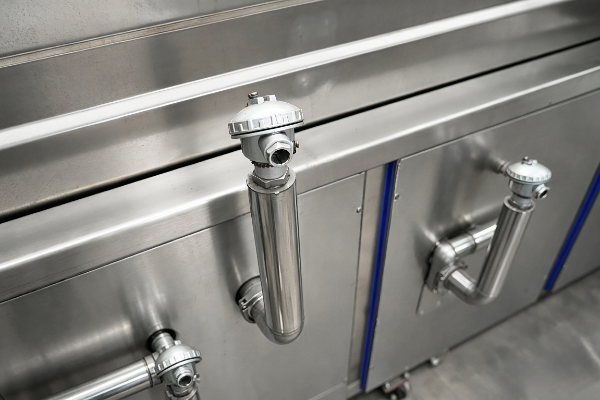
Sản phẩm cần có kết cấu kiểu khoai tây chiên nồi
VÌ SAO ĐIỀU NÀY BẤT LỢI CHO QUÝ KHÁCH
Khoai tây lát chiên kiểu nồi được sản xuất bằng cách kiểm soát đường cong chiên — nhiệt độ giảm nhanh khi sản phẩm đi vào dầu, duy trì ổn định ở một mức rồi tăng dần. Thiết bị chiên theo mẻ được thiết kế theo đường cong này; thiết bị chiên liên tục được thiết kế để duy trì một mức nhiệt độ6.
GIẢI PHÁP THAY THẾ
Nếu sản xuất cả hai loại, hãy dùng thiết bị chiên theo mẻ cho dòng sản phẩm kiểu nồi và thiết bị chiên liên tục cho khoai tây chiên thông thường
Sản lượng thấp hơn nhiều so với mức tải sàn
VÌ SAO ĐIỀU NÀY BẤT LỢI CHO QUÝ KHÁCH
Khi tải dưới 80% năng suất danh định, thời gian luân chuyển dầu kéo dài và chất lượng dầu giảm,3 nên thiết bị chiên liên tục chạy thiếu tải khiến Quý khách tốn dầu bằng khoản tiết kiệm được từ nhân công. Các thiết bị chiên theo mẻ có năng suất cao nhất đạt khoảng 650 lb (295 kg) mỗi giờ,6 đây là vùng chuyển đổi thực tế giữa hai loại.
GIẢI PHÁP THAY THẾ
Tiếp tục dùng thiết bị chiên theo mẻ cho đến khi nhu cầu ổn định đưa model liên tục nhỏ nhất vượt mức tải sàn
Thường xuyên chạy các mẻ ngắn với nhiều sản phẩm khác nhau
VÌ SAO ĐIỀU NÀY BẤT LỢI CHO QUÝ KHÁCH
Khởi động và dừng máy làm suy giảm chất lượng dầu và sản phẩm nhiều hơn so với vận hành liên tục,1 vì vậy thiết bị chiên liên tục phải dừng nhiều lần trong mỗi ca sẽ mất đi lợi thế vốn là lý do để đầu tư máy
GIẢI PHÁP THAY THẾ
Gộp sản phẩm thành các đợt chạy dài hơn, hoặc giữ lại thiết bị chiên theo mẻ cho nhóm sản phẩm đặc thù và vận hành dây chuyền liên tục cho các sản phẩm sản lượng lớn
Công cụ tính toán kỹ thuật
Chọn một hệ thống bên dưới để sử dụng các công cụ tính toán kỹ thuật chuyên biệt về phương án xác định kích thước thiết bị chiên liên tục, tốc độ luân chuyển dầu và lựa chọn nguồn nhiệt.
Câu hỏi thường gặp về thiết bị chiên liên tục
Thiết bị chiên liên tục đưa sản phẩm vào bể dầu ở một đầu và lấy sản phẩm ra ở đầu kia bằng băng tải, vì vậy thời gian chiên được xác định bằng tốc độ băng tải. Thiết bị chiên theo mẻ giữ một lượng sản phẩm cố định; nhiệt độ dầu giảm mạnh khi nạp liệu rồi phục hồi. Đường cong nhiệt độ này bất lợi khi cần sản phẩm đồng đều nhưng lại có lợi cho kết cấu kiểu khoai tây chiên nồi, đó là lý do cả hai loại máy vẫn được sử dụng.
Hãy tính theo diện tích chiên thay vì dựa vào mã model. Diện tích chiên bằng tốc độ sản xuất nhân với thời gian chiên, rồi chia cho lượng sản phẩm nạp trên mỗi đơn vị diện tích; chiều dài thiết bị chiên bằng diện tích đó chia cho chiều rộng băng tải. Vì toàn bộ dòng máy của chúng tôi sử dụng băng tải rộng 800 mm, kết quả tính toán sẽ tương ứng trực tiếp với một trong 4 chiều dài máy. Hãy kiểm tra kết quả theo mức tải sàn 80% trước khi chốt model.
Khoai tây lát, khoai tây chiên que, đồ ăn nhẹ dạng viên ép đùn, các loại hạt, gà viên, thịt phủ bột, hải sản, thức ăn cho thú cưng và thực phẩm đông lạnh chế biến sẵn đều có thể được chiên bằng hệ thống này. Bố trí băng tải, nguồn nhiệt và công đoạn phía sau sẽ thay đổi tùy sản phẩm, như mô tả trong các thẻ sản phẩm ở trên.
Gia nhiệt bằng điện, khí gas và dầu tải nhiệt. Gia nhiệt bằng điện duy trì biên độ phục hồi nhiệt độ hẹp nhất; khí gas phục hồi nhiệt độ nhanh hơn sau khi nạp liệu; dầu tải nhiệt tuần hoàn qua bộ trao đổi nhiệt có bề mặt ống lớn, giúp loại bỏ các điểm nóng trong khi kiểm soát chính xác nhiệt độ. Công suất gia nhiệt lắp đặt từ 120 kW đến 180 kW tùy model.
Có. Xét về độ ổn định nhiệt độ, đây là lựa chọn tốt nhất trong 3 loại. Hệ thống gia nhiệt gián tiếp duy trì sai lệch khoảng ±2 °F, so với 10–15 °F ở hệ thống đốt khí gas trực tiếp. Đổi lại là chi phí năng lượng và yêu cầu về nguồn điện lắp đặt, vì vậy chúng tôi hỏi về nguồn năng lượng của nhà máy trước khi đề xuất nguồn nhiệt.
Dầu được tuần hoàn để duy trì nhiệt độ đồng đều trong bể; dao gạt cặn lắp bên hông nâng các hạt cặn lắng ra ngoài trước khi chúng bị than hóa; bộ lọc dầu ngoài tùy chọn lọc bỏ các hạt nhỏ hơn khỏi dầu tuần hoàn. Tần suất lọc tùy thuộc lịch làm việc theo ca: lọc theo mẻ khi vận hành 8–16 giờ mỗi ngày, lọc liên tục khi vận hành 24 giờ. Dầu được loại bỏ khi hàm lượng hợp chất phân cực đạt ngưỡng, trong đó giới hạn ở phần lớn các nước châu Âu là 25%.
Có. Tủ điều khiển có thể liên động với công đoạn tẩm bột ướt và tẩm bột khô phía trước, cùng các công đoạn tách dầu, làm lạnh và tẩm gia vị phía sau. Hãy gửi bố trí thiết bị liền kề khi gửi yêu cầu; phạm vi liên động sẽ được xác định trong báo giá thay vì chờ đến khi chạy thử.
Độ nổi quyết định cấu hình. Sản phẩm nổi cần có băng tải giữ ép hoặc băng tải nhúng chìm để giữ sản phẩm dưới dầu trong suốt thời gian lưu; sản phẩm chìm cần có băng tải đáy; sản phẩm thay đổi độ nổi trong quá trình chiên cần bố trí nhiều tầng. Lát khoai tây và viên ép phồng thường nổi; khoai tây chiên que, các loại hạt và thức ăn dạng viên thường chìm.
Xả dầu và tiếp cận bể qua các cửa kiểm tra để vệ sinh thủ công; đồng thời làm sạch dao gạt và mạch tuần hoàn. Nếu dừng sản xuất hơn 30 phút, hãy xả dầu và để nguội thay vì tuần hoàn dầu nóng khi không có sản phẩm, vì không khí lọt vào dầu dưới chụp hút sẽ làm dầu suy giảm chất lượng.
Điều kiện chiên là một trong những yếu tố có thể điều chỉnh. Asparagine là tiền chất của acrylamide trong các sản phẩm khoai tây chế biến bằng nhiệt; các phương pháp giảm acrylamide đã được cấp bằng sáng chế ở quy mô công nghiệp. Kiểm soát nhiệt độ của thiết bị chiên là một phần trong giải pháp, dù lựa chọn nguyên liệu thô và xử lý ở công đoạn trước có tác động lớn hơn. Hãy xác nhận các giới hạn áp dụng với đội ngũ an toàn thực phẩm của Quý khách, vì United States không có quy định cụ thể về chất lượng dầu chiên; thực phẩm chiên thuộc phạm vi luật thực phẩm chung cùng các chương trình HACCP và GMP.
Đặt cọc 30% bằng T/T, thanh toán phần còn lại trước khi giao hàng; cũng chấp nhận L/C trả ngay và D/P. Lịch sản xuất được bố trí trong 25–35 ngày làm việc sau khi nhận tiền đặt cọc và xác nhận bản vẽ/bố trí mặt bằng.
Xu hướng hiện tại