Liên hệ Shengtu Bufan Company

Dây chuyền đóng hộp thức ăn ướt cho thú cưng
Chúng tôi chế tạo dây chuyền đóng hộp thức ăn ướt cho thú cưng hoàn chỉnh, gồm cắt hạt lựu, định lượng và trộn, chiết rót, ghép mí, tiệt trùng bằng nồi retort tĩnh, làm lạnh, sấy khô bằng khí, dán nhãn và đóng gói. Một nhà cung cấp phụ trách toàn bộ quy trình, từ khâu xử lý nguyên liệu đến thùng hàng đã đóng kín và dán nhãn. Quý khách cung cấp quy cách bao bì và sản lượng mục tiêu; chúng tôi sẽ cấu hình dây chuyền phù hợp.
- Một dây chuyền cho lon, khay và túi retort
- Chiết rót lên đến 2.800 lon mỗi giờ
- Tải nồi retort khoảng 80 kg đến 900 kg mỗi mẻ
- Báo giá trong 1 ngày làm việc
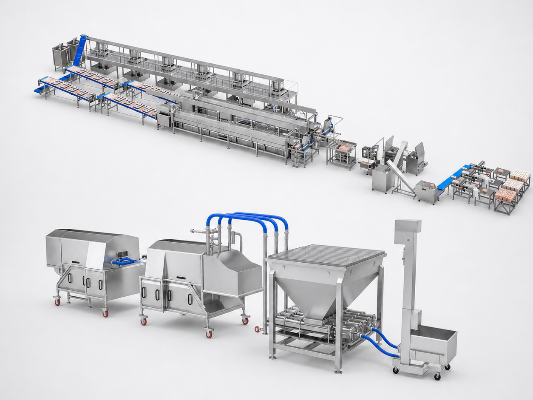
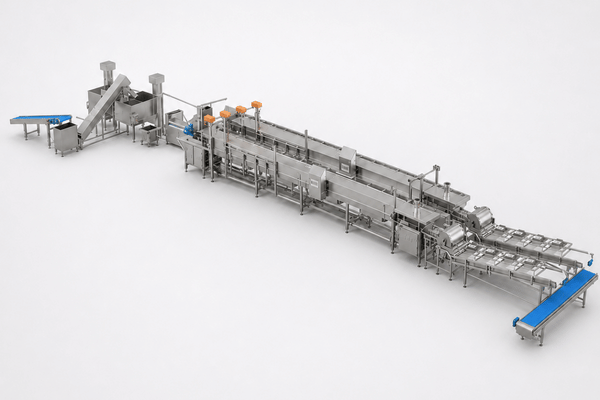
Các công đoạn của dây chuyền và chức năng
Dây chuyền sản xuất thức ăn ướt cho thú cưng gồm 9 công đoạn hoạt động đồng bộ; công đoạn chậm nhất quyết định nhịp độ của toàn nhà máy. Chúng tôi tự chế tạo hoặc tích hợp từng công đoạn, nhờ đó có thể xử lý điểm nghẽn thay vì tranh luận máy của bên nào gây ra vấn đề. Dưới đây là trình tự làm cơ sở báo giá.
-
1.Tiếp nhận nguyên liệu — thịt đông lạnh hoặc làm lạnh và phụ phẩm được tiếp nhận, rã đông rồi chuyển đến công đoạn cắt.
-
Nghiền và cắt hạt lựu — máy cắt hạt lựu có băng tải rộng 240 mm và động cơ 1,5 kW cắt thịt theo kích thước miếng trong công thức của Quý khách.
-
Định lượng và trộn — thịt, nước sốt hoặc thạch, vitamin và chất tạo gel được định lượng, phối trộn thành hỗn hợp ổn định, có thể bơm được.
-
Chiết rót tự động — máy chiết rót 6,5 kW định lượng hỗn hợp vào lon, khay hoặc túi với năng suất lên đến 2.800 lon mỗi giờ.
-
Ghép mí và đóng kín — máy ghép mí đóng lon có đường kính từ 50 mm đến 127 mm với tốc độ 15 đến 50 lon mỗi phút.
-
Tiệt trùng — các bao bì đã đóng kín được xếp vào giỏ và xử lý trong nồi retort tĩnh.
-
Làm lạnh — mẻ sản phẩm được làm nguội trong cùng thiết bị theo điều kiện được kiểm soát trước khi mở cửa.
-
Sấy khô bằng khí — dao khí cấp ở áp suất 0,8 MPa thổi nước trên bề mặt, giúp nhãn và thùng hàng luôn khô.
-
9.Dán nhãn và đóng gói — nhãn được dán với sai số trong phạm vi 1 mm, sau đó các bao bì được xếp vào thùng.
Những thiết bị chúng tôi tự sản xuất thay vì mua ngoài
Chúng tôi vận hành 4 cơ sở sản xuất do mình sở hữu và tự xây dựng, bao phủ khoảng 80 phần trăm các nhóm thiết bị chủ lực. Nồi retort, máy chiết rót, máy ghép mí và các đoạn băng tải nối giữa chúng đều được sản xuất tại xưởng. Tủ điều khiển và phần mềm dây chuyền do đội ngũ nền tảng STUnit của chúng tôi phát triển.
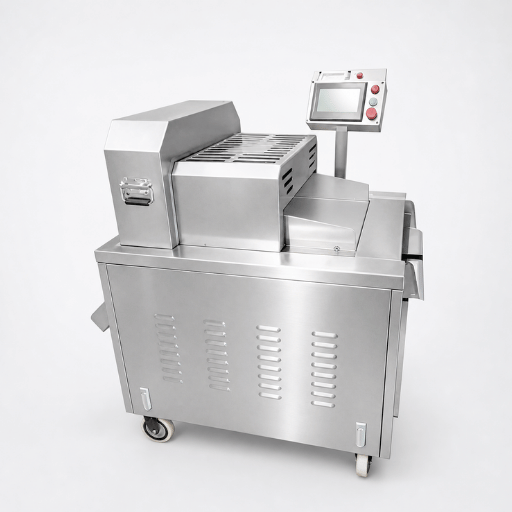
Công đoạn cắt hạt lựu, băng tải rộng 240 mm, công suất 1,5 kW.
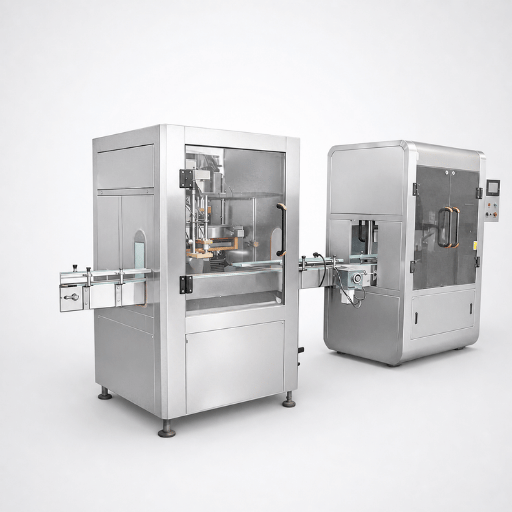
Công đoạn chiết rót, công suất 6,5 kW, lên đến 2.800 lon mỗi giờ.
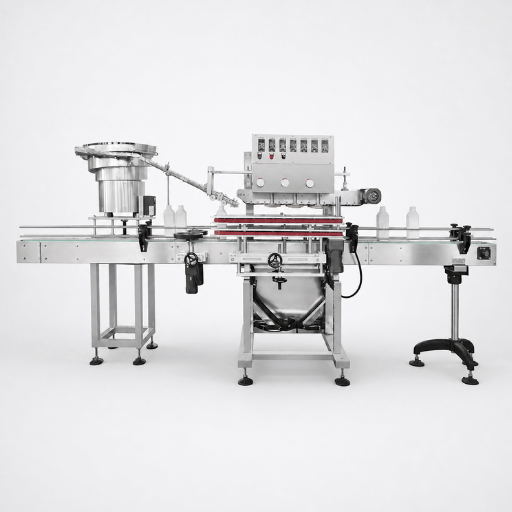
Công đoạn ghép mí, tốc độ 15 đến 50 lon mỗi phút.
Các phương án tích hợp dây chuyền phổ biến
Phần lớn công việc lắp đặt máy đóng gói thức ăn cho thú cưng của chúng tôi thuộc 1 trong 3 tình huống nhà máy. Xác định đúng tình huống sẽ ảnh hưởng đến bố trí mặt bằng dây chuyền nhiều hơn cả công thức sản phẩm.
Nhà máy xây mới
Chưa có hạng mục nào được xây dựng. Chúng tôi lập kế hoạch về dòng sản phẩm, tải của hệ thống phụ trợ và việc luân chuyển giỏ trước khi bắt đầu gia công thép.
Mở rộng quy cách bao bì
Quý khách đang sản xuất với 1 loại bao bì và muốn bổ sung loại thứ hai. Nồi retort được giữ nguyên; bộ phận chiết rót và đóng kín sẽ được thay đổi.
Tăng năng suất
Công đoạn chiết rót đáp ứng yêu cầu nhưng tiệt trùng đang giới hạn năng suất. Bổ sung thiết bị thứ hai hoặc nồi retort lớn hơn, đồng thời cân đối lại khâu xử lý giỏ.
QUY CÁCH KỸ THUẬT
Quy cách bao bì và loại sản phẩm
Bao bì ảnh hưởng đến dây chuyền nhiều hơn công thức sản phẩm. Bao bì quyết định công nghệ đóng kín, thiết kế giỏ, đặc tính truyền nhiệt và đầu dán nhãn. Chúng tôi chế tạo thiết bị cho 3 nhóm sản phẩm đóng hộp.
| Quy cách | Phương pháp đóng kín | Kích thước thiết kế | Ảnh hưởng đến các công đoạn tiếp theo |
|---|---|---|---|
| Lon kim loại | Ghép mí kép, đầu ghép mí cố định | Đường kính 50-127 mm, chiều cao 50-200 mm | Xếp chồng trong giỏ cứng; nhãn quấn quanh thân lon |
| Khay nhựa hoặc nhôm | Màng nắp được hàn nhiệt | Cấu hình theo khuôn khay của Quý khách | Xếp thành lớp trong giỏ phẳng; sử dụng hệ thống cấp màng nắp thay cho máy ghép mí |
| Túi retort | Hàn nhiệt 3 hoặc 4 cạnh | Cấu hình theo kích thước túi của Quý khách | Dùng khay đỡ có giá để túi nằm phẳng và được gia nhiệt đồng đều |
Các dạng công thức mà công đoạn chiết rót có thể xử lý
-
Miếng thịt trong nước sốt
Định lượng thịt cắt hạt lựu trước, sau đó bổ sung nước sốt đến khối lượng yêu cầu.
-
Miếng thịt trong thạch
Cũng định lượng qua 2 giai đoạn, với công đoạn tạo gel giúp hỗn hợp đông kết sau khi qua nồi retort.
-
Thịt khối và pa-tê
Định lượng 1 lần hỗn hợp đồng nhất; đây là dạng hỗn hợp dễ kiểm soát độ chính xác khi chiết rót nhất.
-
Mousse và hỗn hợp mịn
Hỗn hợp thức ăn ướt mịn cần được bơm nhẹ nhàng để tránh làm hỏng cấu trúc do lực cắt.
Chúng tôi duy trì độ chính xác chiết rót ở mức 3 phần trăm hoặc cao hơn đối với các dạng sản phẩm này. Công thức định lượng 2 giai đoạn được xử lý thành 2 thao tác riêng, thay vì bơm một hỗn hợp duy nhất, vì miếng thịt và nước sốt sẽ không thể ổn định ở cùng khối lượng khi đi qua cùng 1 van. Cách làm này cần thêm một ít diện tích sàn nhưng giảm lượng sản phẩm chiết dư trong mỗi lon.
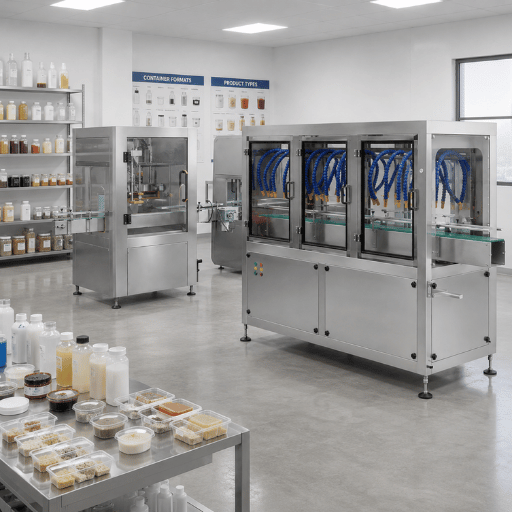
ĐỒNG BỘ HỆ THỐNG: ĐANG HOẠT ĐỘNG
PHÂN TÍCH NĂNG SUẤT ĐANG BẬT
PHÂN TÍCH NĂNG SUẤT ĐANG BẬT
Tiệt trùng và các công đoạn sau retort
Thức ăn ướt đóng hộp là sản phẩm ít axit trong bao bì được đóng kín tuyệt đối, vì vậy nồi retort là thiết bị trọng yếu về an toàn trên dây chuyền. Chúng tôi chế tạo nồi retort tĩnh dạng nằm ngang, nạp liệu bằng giỏ, sử dụng mạch tuần hoàn ngâm nước hoặc phun nước tùy theo loại bao bì. Có thể cấu hình nồi retort dùng hơi nước tại những nhà máy có nguồn hơi ổn định.
Mạch phun nước
Nước công nghệ được gia nhiệt rồi phun lên mẻ sản phẩm qua ống góp phân phối. Phương án này tiêu thụ ít nước hơn ngâm nước và phù hợp với lon cứng.
Mạch ngâm nước
Mẻ sản phẩm được ngâm trong nước nóng tuần hoàn. Nhiệt truyền đồng đều quanh bao bì mềm, vì vậy chúng tôi ưu tiên phương án này cho túi và khay.
Các mẫu nồi retort do chúng tôi chế tạo
Mẫu
Đường kính trong buồng
Chiều dài buồng
Tải mỗi mẻ
Công suất động cơ chính
Nguồn gia nhiệt
Mẫu:STSJ-0,7-1,2
Đường kính trong:700 mm
Chiều dài:1.200 mm
Tải:khoảng 80 kg
Công suất:2,2 kW
Nguồn:Điện hoặc hơi nước
Mẫu:STSJ-0,9-1,8
Đường kính trong:900 mm
Chiều dài:1.800 mm
Tải:khoảng 300 kg
Công suất:2,2 kW
Nguồn:Điện hoặc hơi nước
Mẫu:STSJ-1-2,4
Đường kính trong:1.000 mm
Chiều dài:2.400 mm
Tải:khoảng 500 kg
Công suất:4 kW
Nguồn:Điện hoặc hơi nước
Mẫu:STSJ-1,2-3,6
Đường kính trong:1.200 mm
Chiều dài:3.600 mm
Tải:khoảng 900 kg
Công suất:7,5 kW
Nguồn:Điện hoặc hơi nước
Mỗi nồi được chế tạo bằng thép không gỉ 304; thân nồi mẫu chủ lực sử dụng tấm SUS30408, đường kính trong 1.200 mm và chiều dài 3.600 mm, tạo thành buồng có thể tích 2 mét khối. Giỏ có kích thước 900 x 800 x 130 mm và mỗi mẻ nạp 24 giỏ. Hệ thống tuần hoàn sử dụng luân phiên bơm 7,5 kW và 5,5 kW, nhờ đó một bơm gặp sự cố sẽ không làm gián đoạn ca sản xuất.
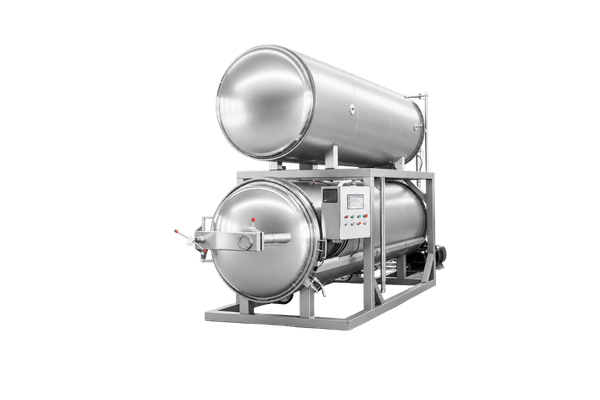
Nồi retort tĩnh nằm ngang, thân bằng SUS30408, nạp liệu bằng giỏ.
Sau khi mở cửa thiết bị
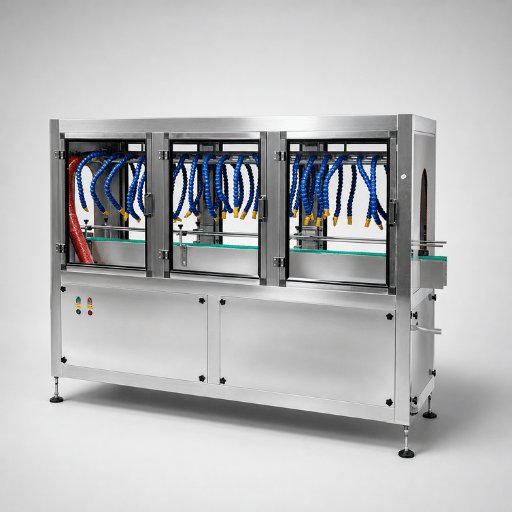
Sấy bằng dao khí, áp suất cấp 0,8 MPa, công suất khoảng 2,5 kW.
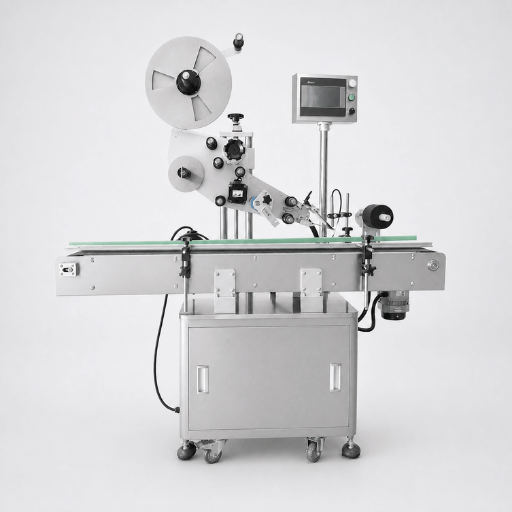
Dán nhãn với sai số trong phạm vi 1 mm.
Bao bì còn ướt sẽ bị gỉ, làm lem keo và gây kẹt máy đóng thùng, vì vậy chúng tôi xem sấy khô là một công đoạn của quy trình chứ không phải phụ kiện. Dao khí hoạt động ở áp suất 0,8 MPa và tiêu thụ khoảng 2,5 kW. Sau đó, hệ thống dán nhãn xử lý nhãn có chiều dài từ 6 mm đến 250 mm và chiều cao từ 6 mm đến 130 mm, với tốc độ 40 đến 150 sản phẩm mỗi phút khi dùng động cơ bước hoặc 50 đến 200 sản phẩm mỗi phút khi dùng động cơ servo.
Quy cách dây chuyền và giới hạn bao bì
Đây là các dải năng lực sản xuất được ghi nhận từ hồ sơ thiết bị của chúng tôi, không phải cam kết hiệu suất cho công thức của Quý khách. Bảng sẽ ghi rõ giá trị nào là giá trị thiết kế thay vì giá trị vận hành. Những thông số không thể chứng minh bằng hồ sơ chế tạo của chúng tôi sẽ không có trong bảng, thay vì được diễn đạt giảm nhẹ.
Thông số
Giá trị thiết kế
Công đoạn
Thông số:Đường kính lon
Giá trị:50-127 mm
Công đoạn:Ghép mí
Thông số:Chiều cao lon
Giá trị:50-200 mm
Công đoạn:Ghép mí
Thông số:Tốc độ ghép mí
Giá trị:15-50 lon mỗi phút, điều chỉnh vô cấp
Công đoạn:Ghép mí
Thông số:Nguồn khí nén cho máy ghép mí
Giá trị:0,4-0,5 MPa
Công đoạn:Ghép mí
Thông số:Năng suất chiết rót
Giá trị:lên đến 2.800 lon mỗi giờ
Công đoạn:Chiết rót
Thông số:Độ chính xác chiết rót
Giá trị:3 phần trăm hoặc cao hơn
Công đoạn:Chiết rót
Thông số:Công suất động cơ máy chiết rót
Giá trị:6,5 kW
Công đoạn:Chiết rót
Thông số:Chiều rộng băng tải máy cắt hạt lựu
Giá trị:240 mm
Công đoạn:Cắt hạt lựu
Thông số:Đường kính trong buồng retort
Giá trị:700 / 900 / 1.000 / 1.200 mm
Công đoạn:Tiệt trùng
Thông số:Tải mỗi mẻ của nồi retort
Giá trị:khoảng 80 kg đến 900 kg
Công đoạn:Tiệt trùng
Thông số:Áp suất thiết kế của nồi retort
Giá trị:0,35 MPa (giá trị thiết kế)
Công đoạn:Tiệt trùng
Thông số:Áp suất làm việc tối đa
Giá trị:0,3 MPa
Công đoạn:Tiệt trùng
Thông số:Áp suất thử thủy tĩnh
Giá trị:0,44 MPa
Công đoạn:Tiệt trùng
Thông số:Nhiệt độ làm việc tối đa
Giá trị:143 độ Celsius
Công đoạn:Tiệt trùng
Thông số:Kích thước và số lượng giỏ
Giá trị:900 x 800 x 130 mm, 24 giỏ mỗi mẻ
Công đoạn:Tiệt trùng
Thông số:Bơm tuần hoàn
Giá trị:7,5 kW và 5,5 kW, hoạt động luân phiên
Công đoạn:Tiệt trùng
Thông số:Áp suất cấp cho dao khí
Giá trị:0,8 MPa
Công đoạn:Sấy
Thông số:Độ chính xác dán nhãn
Giá trị:1 mm
Công đoạn:Dán nhãn
Thông số:Tốc độ dán nhãn
Giá trị:40-150 sản phẩm mỗi phút với động cơ bước, 50-200 với động cơ servo
Công đoạn:Dán nhãn
Thông số:Vật liệu chế tạo nồi
Giá trị:Thép không gỉ 304, tấm thân nồi SUS30408
Công đoạn:Tiệt trùng
Cách hiểu các chỉ số áp suất và nhiệt độ
- Áp suất thiết kế 0,35 MPa là áp suất mà thiết bị được thiết kế và chế tạo để chịu được.
- Áp suất làm việc tối đa 0,3 MPa là giới hạn khi sản xuất thông thường.
- Thử thủy tĩnh ở áp suất 0,44 MPa là phép thử áp suất bằng nước được thực hiện trước khi thiết bị rời khỏi xưởng.
- 143 độ Celsius là giới hạn nhiệt độ của thiết bị, không phải thông số của quy trình. Nhiệt độ thực tế khi xử lý sản phẩm được xác định theo quy trình đã lập lịch, không phải theo con số cao nhất trong bảng.
Đôi khi người mua xem con số cao nhất trên bảng thông số là giá trị vận hành. Cách hiểu đó nguy hiểm đối với máy đóng hộp retort, vì vậy chúng tôi ghi và chú thích cả 3 giá trị. Nếu nhà cung cấp chỉ báo 1 chỉ số áp suất, hãy hỏi đó là chỉ số nào trong 3 chỉ số.
TÀI NGUYÊN
Yếu tố chi phí, thời gian sản xuất và điều khoản thương mại
Một dây chuyền đóng hộp mới có thể chiếm phần lớn ngân sách đầu tư của một nhà máy nhỏ chỉ qua 1 lần mua; đây là lý do cơ cấu khiến các diễn đàn người mua liên tục đề xuất thiết bị đã qua sử dụng và dịch vụ đóng gói thuê. Chúng tôi không công bố giá máy retort, vì bất kỳ con số nào không đi kèm thông tin về bao bì và sản lượng của Quý khách đều chỉ để trang trí. Chúng tôi công bố các yếu tố làm thay đổi giá và thời gian từ lúc có quy cách kỹ thuật đến khi nhận báo giá.
6 yếu tố ảnh hưởng đến giá
01
Quy cách và số lượng bao bì
Dây chuyền chỉ xử lý 1 quy cách có chi phí thấp nhất. Nếu 2 quy cách dùng chung một nồi retort, cần thêm bộ phận chuyển đổi sản phẩm và các kiểu giỏ khác nhau.
02
Mức năng suất xử lý
Chênh lệch giữa 15 và 50 lon mỗi phút không làm chi phí tăng tuyến tính, vì cả công đoạn ghép mí lẫn khâu luân chuyển giỏ đều phải nâng cấp.
03
Số lượng nồi retort và khâu xử lý tải
Số lượng nồi, bộ nạp giỏ và xe chuyển tải quyết định cả vốn đầu tư lẫn diện tích sàn cần thiết.
04
Mức độ tự động hóa
Nạp giỏ thủ công hay tự động đều ảnh hưởng đồng thời đến số nhân sự, chi phí và bố trí mặt bằng.
05
Nguồn cấp hệ thống phụ trợ
Gia nhiệt bằng điện hay dùng hơi nước của nhà máy sẽ làm thay đổi thiết bị, hệ thống đường ống và chi phí vận hành mỗi mẻ.
06
Yêu cầu tại nơi giao hàng
Điện áp, tần số, ngôn ngữ của giao diện điều khiển và hồ sơ bình chịu áp lực theo quy định địa phương đều được tính vào báo giá.
Các điều khoản thương mại được công bố
| Điều khoản | Cam kết của chúng tôi |
|---|---|
| Thời gian phản hồi báo giá | trong vòng 1 ngày làm việc kể từ khi nhận thông tin về bao bì và sản lượng |
| Thời gian sản xuất | 45-60 ngày làm việc sau khi chốt bản vẽ |
| Đơn hàng tối thiểu | 1 dây chuyền hoàn chỉnh hoặc 1 máy |
| Thanh toán | chuyển khoản ngân hàng hoặc thư tín dụng trả ngay |
| Cơ sở lập báo giá | ảnh sản phẩm, bản vẽ mặt bằng nhà máy và bố trí, cùng các yêu cầu quy trình bằng văn bản |
| Phạm vi xuất khẩu chúng tôi phụ trách | đóng gói hàng xuất khẩu, đóng kiện, chứng từ xuất khẩu và điều phối vận chuyển |
| Bộ chứng nhận và tài liệu | xác nhận từng hạng mục theo danh sách thiết bị và quốc gia nhận hàng của Quý khách |
Kiểm soát chất lượng và thử nghiệm nghiệm thu
Chất lượng của thiết bị tiệt trùng retort chỉ có thể được đánh giá qua bằng chứng cho thấy thiết bị hoạt động đúng như bản vẽ. Người mua yêu cầu thử nghiệm nghiệm thu chức năng trước khi giao hàng vì lỗi phát hiện tại xưởng khiến tiến độ chậm vài ngày, trong khi cùng lỗi đó nếu phát hiện sau lắp đặt có thể làm chậm vài tuần và khiến mất cả tuần sản xuất. Vì vậy, quy trình gồm 6 bước dưới đây được thực hiện trên mọi dây chuyền trước khi đóng gói; Quý khách có thể đến xưởng chứng kiến bất kỳ bước nào.
- Kiểm tra vật liệu và mối hàn Chứng chỉ tấm vật liệu và hồ sơ mối hàn của nồi được đối chiếu với hồ sơ chế tạo.
- Thử áp suất thủy tĩnh Nồi được thử áp lực bằng nước ở 0,44 MPa.
- Hiệu chuẩn thiết bị đo Các thiết bị đo nhiệt độ và áp suất được hiệu chuẩn, và việc hiệu chuẩn được ghi nhận.
- Chạy thử khô toàn bộ dây chuyền Mọi công đoạn được chạy không tải, bao gồm cả liên động và nút dừng.
- Chạy thử ướt với bao bì của Quý khách Bao bì rỗng thực tế của Quý khách đi qua công đoạn chiết rót, ghép mí và chu trình retort.
- Ghi nhận phân bố nhiệt độ Đặc tính hoạt động của nồi theo cấu hình đã lắp đặt được ghi lại và hồ sơ được bàn giao.
“Thử nghiệm nghiệm thu không phải buổi trình diễn mà là lần diễn tập. Nếu giỏ bị kẹt, nếu đường ghép mí mỏng ở đầu ghép thứ 3, nếu bơm tuần hoàn bị xâm thực khi nạp nước lạnh, chúng tôi muốn phát hiện ngay tại đây, khi cờ lê của mình vẫn trong tầm tay.”
3 thuật ngữ người mua thường dùng thay thế cho nhau nhưng không nên
Một bài đánh giá về an toàn thực phẩm trong chế biến nhiệt phân biệt chính xác các thuật ngữ này; sự khác biệt quyết định ai chịu trách nhiệm về từng tài liệu.
Thẩm định
Bằng chứng cho thấy quy trình, khi được vận hành đúng cách, có khả năng đạt được kết quả yêu cầu. Việc này được thực hiện một lần, trên cơ sở khoa học.
Xác minh
Bằng chứng cho thấy quy trình đã thực sự được vận hành đúng cách vào một ngày cụ thể. Việc này được thực hiện nhiều lần, dựa trên hồ sơ.
Giám sát
Việc quan sát được thực hiện ngay trong quá trình để phát hiện sai lệch khi mẻ sản phẩm vẫn còn trong nồi.
Nghĩa vụ về thiết bị theo quy định đối với thức ăn chăn nuôi
Quy định về thức ăn chăn nuôi đặt ra nghĩa vụ về thiết bị cho cơ sở thuộc diện áp dụng: thiết bị phải dễ vệ sinh đầy đủ, được bảo trì đúng cách và lắp đặt sao cho có thể vệ sinh các khu vực liền kề. Chúng tôi thiết kế và chế tạo thiết bị để cơ sở thuộc diện áp dụng có thể đáp ứng các nghĩa vụ đó; trách nhiệm đáp ứng vẫn thuộc về cơ sở.
- Quy trình kiểm tra mối ghép kép là yêu cầu vận hành của đơn vị đóng gói, do người đủ chuyên môn thực hiện theo tần suất xác định và ghi vào hồ sơ. Máy ghép mí của chúng tôi được chế tạo để thuận tiện cho quy trình này, nhưng không thực hiện quy trình thay cho Quý khách.
- Hướng dẫn kiểm tra các nhà máy sản xuất thực phẩm đóng hộp ít axit nêu rõ hồ sơ cần lưu về đặc tính phân bố nhiệt độ của hệ thống đang sử dụng. Mức chênh lệch 1 độ Fahrenheit được đề cập trong hướng dẫn đó áp dụng cho nồi retort dùng hơi nước tĩnh, không nên suy rộng sang mọi loại thiết bị.
- Cơ sở của Quý khách lưu hồ sơ về quy trình đã lập lịch, sai lệch và hành động khắc phục.
Tài liệu công ty và thiết bị
Các chứng chỉ và tài liệu áp dụng được xác nhận theo mẫu thiết bị, cấu hình và quốc gia nhận hàng. Hồ sơ hệ thống quản lý của công ty được xem xét riêng với tài liệu xác nhận sự phù hợp của sản phẩm. Hãy yêu cầu hồ sơ hiện hành về hệ thống quản lý, đánh giá và sở hữu trí tuệ liên quan đến phương án cung cấp được đề xuất.
Quy trình làm việc từ lúc hỏi mua đến khi bàn giao
Việc mua thiết bị chế biến thức ăn cho thú cưng từ một quốc gia khác thường gặp trục trặc do giao tiếp hơn là do chất lượng thép. Vì vậy, các bước dưới đây được trình bày thành những mốc kiểm tra có người phụ trách; mỗi bước đều tạo ra một tài liệu. Nếu một bước không có tài liệu thì bước đó chưa được thực hiện.
Giai đoạn
Quý khách cung cấp
Chúng tôi bàn giao
Giai đoạn:1. Hỏi mua
Quý khách cung cấp:Kích thước bao bì, dạng công thức, sản lượng mục tiêu
Chúng tôi bàn giao:Đề cương cấu hình và báo giá trong vòng 1 ngày làm việc
Giai đoạn:2. Thống nhất kỹ thuật
Quý khách cung cấp:Mẫu bao bì thực tế, dữ liệu về hệ thống phụ trợ tại nhà máy
Chúng tôi bàn giao:Bản vẽ bố trí mặt bằng, danh mục hệ thống phụ trợ, danh sách công đoạn
Giai đoạn:3. Hợp đồng
Quý khách cung cấp:Đơn đặt hàng và điều khoản đã ký
Chúng tôi bàn giao:Các mốc giao hàng đã xác nhận
Giai đoạn:4. Chốt bản vẽ
Quý khách cung cấp:Văn bản phê duyệt bản vẽ bố trí mặt bằng
Chúng tôi bàn giao:Bắt đầu tính thời gian sản xuất, mở hồ sơ chế tạo
Giai đoạn:5. Sản xuất
Quý khách cung cấp:Không cần cung cấp gì; chúng tôi sẽ chủ động cập nhật tiến độ
Chúng tôi bàn giao:Ảnh tiến độ theo các mốc đã thống nhất
Giai đoạn:6. Thử nghiệm nghiệm thu
Quý khách cung cấp:Bao bì rỗng của Quý khách và có thể tham dự nếu muốn
Chúng tôi bàn giao:Kết quả thử nghiệm 6 bước và hồ sơ phân bố nhiệt độ
Giai đoạn:7. Giao hàng
Quý khách cung cấp:Thông tin nơi nhận và hướng dẫn về chứng từ
Chúng tôi bàn giao:Đóng gói và đóng kiện hàng xuất khẩu, chứng từ xuất khẩu, điều phối vận chuyển
Giai đoạn:8. Lắp đặt và đào tạo
Quý khách cung cấp:Xác nhận nhà máy đã sẵn sàng
Chúng tôi bàn giao:Chạy thử, đào tạo người vận hành, danh sách phụ tùng
Những hạng mục Quý khách có thể kiểm tra trước khi thanh toán
- Tham quan nhà máy qua video trực tiếp. Cuộc gọi đã lên lịch từ khu vực xưởng, tập trung vào máy của Quý khách và giải đáp câu hỏi qua camera.
- Đánh giá từ xa. Hướng dẫn kiểm tra có hệ thống hồ sơ chế tạo, hồ sơ mối hàn và chứng chỉ hiệu chuẩn.
- Thăm nhà máy trực tiếp. Quý khách đến Weifang và trực tiếp quan sát dây chuyền trong lần chạy thử ướt.
Các lựa chọn linh kiện dành cho Quý khách
Tính đồng bộ của phụ tùng là một quy cách kỹ thuật, không phải việc cần tính đến sau cùng. Người mua chỉ định thương hiệu linh kiện ưu tiên sẽ giảm được cả lượng hàng tồn kho lẫn thời gian đào tạo lại. Hãy cho chúng tôi biết đội ngũ bảo trì của Quý khách đang dự trữ những loại thiết bị khí nén, bộ truyền động, cảm biến và nền tảng điều khiển nào. Chúng tôi sẽ chế tạo theo danh sách đó nếu phù hợp về mặt kỹ thuật, đồng thời cho Quý khách biết nếu có điểm nào chưa phù hợp.
Công cụ và máy tính kỹ thuật
Sử dụng bộ công cụ kỹ thuật của chúng tôi để đánh giá định dạng bao bì, tính năng suất xử lý của dây chuyền và chọn sơ bộ nồi hấp tiệt trùng cho kế hoạch dự án của Quý khách.
SYS.01
TRỰC TUYẾN
Công cụ kiểm tra định dạng bao bì
Kiểm tra kích thước bao bì của Quý khách so với giới hạn kích thước thiết bị của chúng tôi.
MỞ CÔNG CỤ
SYS.02
TRỰC TUYẾN
Công cụ ước tính năng suất dây chuyền
Tính tốc độ dây chuyền sản xuất dựa trên sản lượng mục tiêu và kiểu công thức sản phẩm của Quý khách.
MỞ CÔNG CỤ
SYS.03
TRỰC TUYẾN
Công cụ chọn sơ bộ nồi hấp tiệt trùng
Lọc và chọn kích thước buồng tiệt trùng phù hợp nhất với tải của mẻ sản xuất.
MỞ CÔNG CỤ
Sẵn sàng cấu hình dây chuyền
Gửi cho chúng tôi kích thước bao bì, kiểu công thức sản phẩm và sản lượng mục tiêu. Trong vòng 1 ngày làm việc, Quý khách sẽ nhận được đề cương cấu hình và báo giá, cùng thông tin kỹ sư phụ trách dự án từ lúc tiếp nhận yêu cầu đến khi bàn giao.
KHỞI TẠO TRÌNH TỰ
Câu hỏi người mua thường đặt trước khi đặt hàng
Thông số kỹ thuật, phương pháp báo giá và giải đáp về tuân thủ được tổng hợp từ các trao đổi trực tiếp với đội ngũ kỹ thuật.
Nồi hấp tiệt trùng là bình chịu áp lực, dùng nhiệt để gia nhiệt các bao bì thực phẩm đã đóng kín vượt quá điểm sôi của nước, giúp sản phẩm bên trong đạt trạng thái vô trùng thương mại. Áp suất được duy trì để bao bì không bị vỡ khi sản phẩm bên trong vượt quá 100 độ C. Nồi của chúng tôi hoạt động ở nhiệt độ tối đa 143 độ C và áp suất làm việc tối đa 0,3 MPa.
Bao bì đã nạp đầy sản phẩm được đóng kín, xếp vào giỏ rồi đưa vào nồi. Sau đó, nồi được đóng lại và xả khí. Thời gian xử lý chỉ bắt đầu tính sau khi hoàn tất xả khí và nồi đạt đến nhiệt độ yêu cầu. Sau thời gian giữ nhiệt, mẻ sản phẩm được làm lạnh có kiểm soát trước khi mở cửa nồi.
Chúng thuộc cùng một nhóm máy: bình kín sử dụng nhiệt dưới áp suất. Từ autoclave thường được dùng trong phòng thí nghiệm và lĩnh vực y tế, còn các nhà máy thực phẩm thường gọi là nồi hấp tiệt trùng. Khi nhà cung cấp thiết bị thực phẩm ghi autoclave, hãy hiểu đó là nồi hấp tiệt trùng, trừ khi bảng dữ liệu kỹ thuật nêu khác.
Chúng tôi không công bố giá vì cùng một mẫu nồi với dung tích danh định như nhau vẫn có thể khác về kích thước buồng, nguồn nhiệt, thiết kế tuần hoàn, mức độ tự động hóa và hồ sơ giấy tờ theo yêu cầu của thị trường đích. Giá công bố của thiết bị chế biến thực phẩm có vốn đầu tư lớn hiếm khi có thể so sánh giữa các nhà cung cấp; cũng không có bảng giá chung toàn ngành với hình thức hữu ích để tham khảo. Hãy gửi định dạng bao bì và sản lượng mục tiêu để nhận báo giá trong vòng 1 ngày làm việc.
Nồi hấp tiệt trùng có thể xử lý cả hai loại bao bì, sử dụng giá đỡ dạng khung cho túi và giỏ cứng cho lon. Tuy nhiên, thiết bị đóng kín cuối dây chuyền không thể dùng chung: máy ghép mí lon và máy hàn kín túi là hai loại máy khác nhau. Nếu Quý khách cần xử lý cả hai định dạng, chúng tôi sẽ báo giá nồi hấp tiệt trùng dùng chung với 2 trạm đóng kín.
Loại và kích thước bao bì, kiểu công thức sản phẩm, sản lượng mục tiêu mỗi giờ hoặc mỗi ca, điện áp tại nhà máy và hệ thống phụ trợ hiện có. Chừng đó là đủ để lập đề cương cấu hình và báo giá. Mẫu bao bì thực tế sẽ được gửi sau, trước khi hoàn tất thiết kế dụng cụ.
Không. Không nhà cung cấp thiết bị nào có thể cam kết điều đó một cách trung thực. Quy trình tiệt trùng đã thiết lập phải do người có chuyên môn sâu về xử lý nhiệt xây dựng cho đúng sản phẩm và bao bì cụ thể của Quý khách. Chúng tôi cung cấp nồi cùng hồ sơ ghi nhận hoạt động của thiết bị; Quý khách hoặc đơn vị có thẩm quyền về chế biến thực phẩm sẽ cung cấp quy trình tiệt trùng.
Nhãn thân có chiều dài từ 6 mm đến 250 mm và chiều cao từ 6 mm đến 130 mm, được dán với sai lệch không quá 1 mm. Tốc độ đạt từ 40 đến 150 sản phẩm mỗi phút với bộ truyền động bước và từ 50 đến 200 sản phẩm mỗi phút với bộ truyền động servo. Ống bọc co nhiệt và nhãn quấn nhạy áp được cấu hình bằng bộ dụng cụ riêng.
Có 2 cách. Trước tiên, dùng công cụ kiểm tra định dạng bao bì để đối chiếu sơ bộ với giới hạn kích thước thiết bị của chúng tôi. Sau đó, gửi 3 lon rỗng và 1 mẫu sản phẩm đã nạp đầy để kiểm tra thực tế trong 1 ngày làm việc.
Tải mỗi mẻ dao động từ khoảng 80 kg với buồng 700 mm đến khoảng 900 kg với buồng 1.200 mm. Số lượng giỏ và hình dạng bao bì ảnh hưởng đến con số thực tế, vì vậy hãy xem bảng như điểm tham khảo ban đầu. Công cụ chọn mẫu nồi hấp tiệt trùng sẽ thu hẹp lựa chọn còn 1 hoặc 2 mẫu trước khi Quý khách liên hệ với chúng tôi.
Xu hướng hiện tại