Póngase en contacto con Shengtu Bufan Company

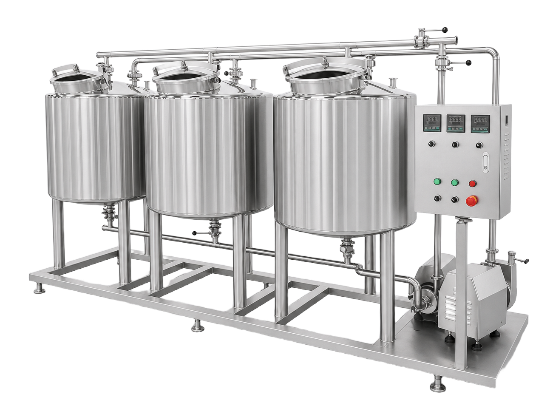
Sistema de limpieza CIP
Sistemas de limpieza CIP: skids para plantas de alimentos y bebidas
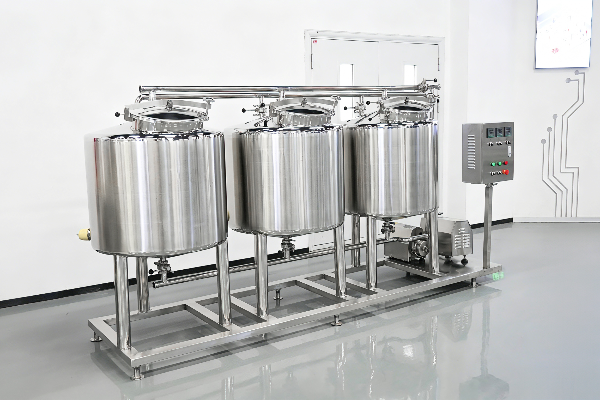
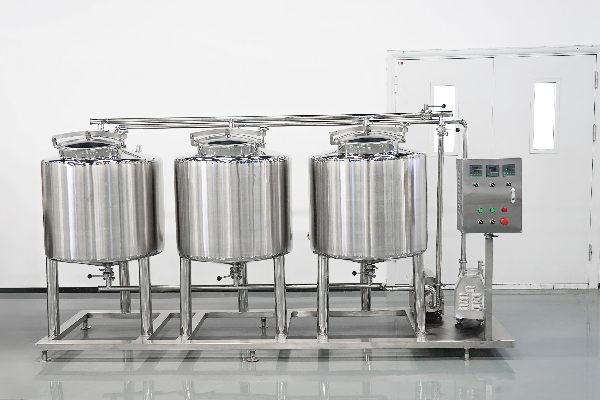
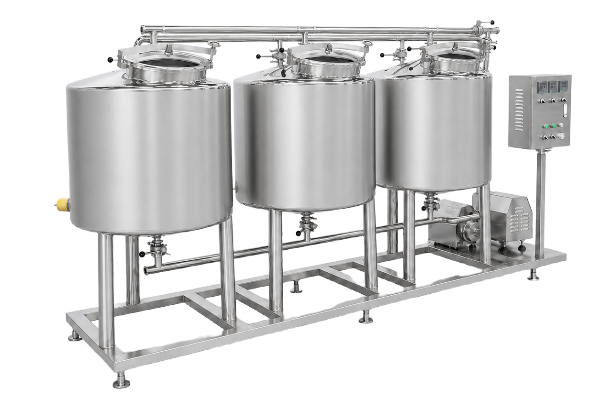
Fabricamos sistemas de limpieza CIP de uno o varios tanques y portátiles: skids que limpian equipos de procesamiento de alimentos en el lugar, sin desmontarlos. Dimensionamos cada skid según la lista de circuitos —cuántos son, qué longitud tienen y qué tan sucios están—, en lugar de basarnos en un modelo de catálogo. Envíenos los circuitos y un ingeniero de procesos le responderá con el alcance, el ciclo y el precio.
Mantenemos la confidencialidad de los datos de proceso que nos envíe.
Cotización en un día hábil
Fabricación en 30–45 días
Pedido mínimo: un conjunto
EXW, FOB o CIF
- Tiempo de respuesta de la cotización Alcance por escrito y precio en un día hábil
- Tiempo de fabricación 30–45 días desde la aprobación del plano
- Pedido mínimo Un conjunto
- Garantía Las condiciones de garantía se confirman en la cotización y el contrato
- Pago Anticipo del 30%; el saldo se liquida antes del envío
- Términos comerciales EXW, FOB o CIF
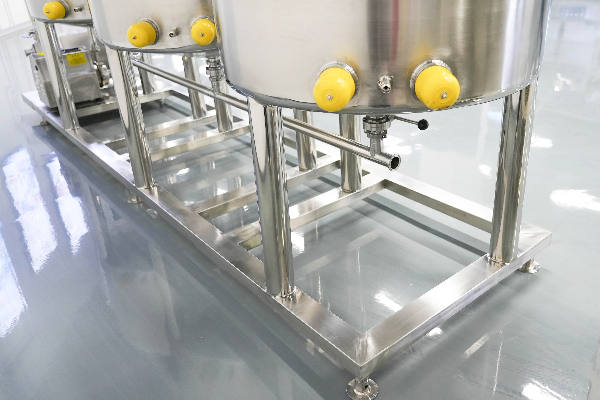
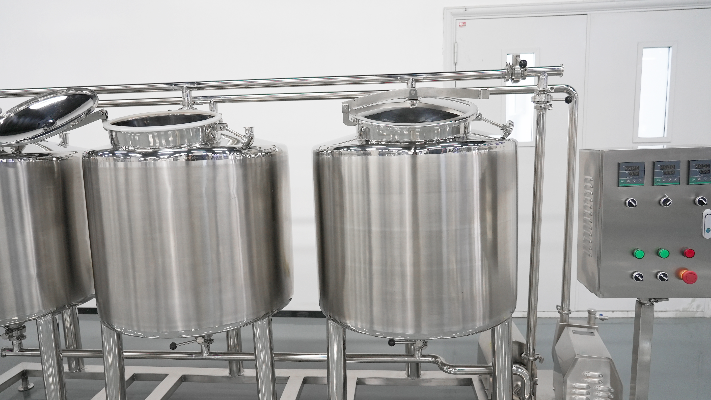
- Antes del empaque Probamos cada skid con agua, con inspección presencial o por video en vivo
- Con el envío Factura comercial, lista de empaque, conocimiento de embarque, certificado de origen y manuales de operación y mantenimiento
Configuraciones del sistema CIP y capacidad de los circuitos
El dimensionamiento de un sistema CIP comienza por los circuitos, no por el área de la planta. Un circuito es un solo circuito cerrado —línea de suministro, equipo que se limpia y línea de retorno— que el skid puede llenar, calentar, recircular y drenar como una unidad. Primero se cuentan los circuitos; de ahí se definen la cantidad de tanques, la carga de la bomba y los diámetros de las tuberías.
Skid CIP de un tanque
Circuitos por ciclo
Uno a la vez, en secuencia
Química
De un solo uso. La solución de limpieza se prepara para cada ciclo y luego se descarga
Aplicación
Una línea de llenado, una familia de productos y limpieza una o dos veces al día
Skid CIP de dos tanques
Circuitos por ciclo
Uno a la vez, con recuperación de la solución cáustica
Química
Recuperación. La solución cáustica va en un tanque y el agua de enjuague en el otro, para reutilizar el detergente en ciclos posteriores
Aplicación
Líneas de productos lácteos, jugos y salsas que se limpian a diario
Skid CIP de tres tanques o más
Circuitos por ciclo
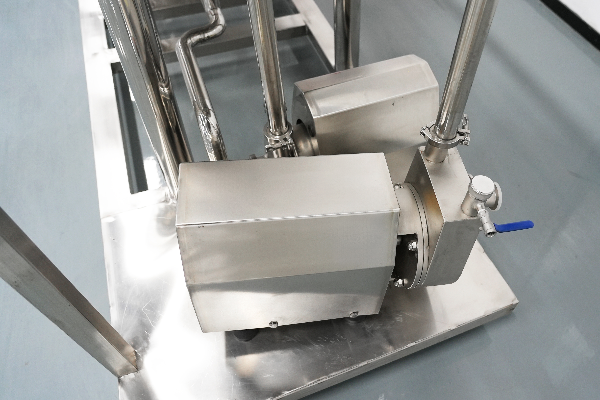
Dos o más en paralelo, cada uno con su propia bomba de suministro
Química
Se recuperan tanto la solución cáustica como el ácido, y el agua limpia se mantiene aparte para no reutilizar nunca el enjuague final
Aplicación
Plantas con varias líneas, cambios de formato frecuentes y un programa CIP automatizado
Carro CIP portátil
Circuitos por ciclo
Uno, conectado a la máquina con una manguera
Química
De un solo uso; se descarga después de cada ciclo de limpieza
Aplicación
Limpieza ocasional de un tanque o una planta que aún no está lista para instalar un circuito fijo
Partes de la planta que limpia un skid CIP
- Circuitos de tanques de almacenamiento y de compensación, mediante esferas de aspersión o cabezales rotativos de chorro dimensionados según el recipiente
- Circuitos de intercambiadores de calor de placas y tubulares, donde la solución de limpieza debe mantener la velocidad a través de canales estrechos
- Circuitos de llenadoras, incluidas las tinas de producto, las válvulas de llenado y las tuberías que las abastecen
- Circuitos de bombas de transferencia y tuberías, que determinan el caudal de retorno de todo el ciclo
- Circuitos de homogeneizadores y tanques de preparación por lotes, que se limpian después de cada cambio de producto
- Circuitos de filtración y membranas, que se limpian respetando los límites químicos establecidos por el proveedor de la membrana
Materiales en contacto con el producto y construcción higiénica
La higiene se determina en las uniones, no en la pared del tanque. Los grados que se indican a continuación se seleccionan según EN 10088-1, que clasifica los aceros inoxidables por nombre y número; primero aparecen las designaciones estadounidenses porque así suelen especificar los compradores.
Acero inoxidable 304 (1.4301)
- Grados304 (1.4301), seleccionado según EN 10088-1
- Por qué lo eligen los ingenierosGrado estándar para superficies en contacto con agua, soluciones cáusticas y la mayoría de los residuos de alimentos
- Acabados disponiblesPulido, decapado y pasivado
- Precio relativo / plazo de entrega$ | Ninguno. Inventario estándar
Acero inoxidable 316L (1.4404)
- Grados316L (1.4404), seleccionado según EN 10088-1
- Por qué lo eligen los ingenierosSe elige cuando la superficie está en contacto con ácidos, cloruros o salmuera: líneas de encurtido, salmuera para queso, tomate y cítricos
- Acabados disponiblesPulido, decapado y pasivado
- Precio relativo / plazo de entrega$$ | Unos días más cuando el circuito completo se fabrica con material disponible en el molino
Sellos y juntas de EPDM
- GradosEPDM de grado alimentario, en kits compatibles con la norma de conexión
- Por qué lo eligen los ingenierosEl elastómero estándar para CIP, compatible con soluciones cáusticas calientes y vapor
- Acabados disponiblesPerfiles moldeados según el tipo de conexión
- Precio relativo / plazo de entrega$ | Ninguno. Las piezas de desgaste y los repuestos clave se cotizan y envían a pedido después de la entrega
Sellos y juntas de FKM
- GradosFKM de grado alimentario, especificado para cada posición y no para todo el skid
- Por qué lo eligen los ingenierosSe usa cuando las grasas, los aceites o los ácidos agresivos hacen que el EPDM se hinche. No es la opción adecuada en una posición expuesta únicamente a cáusticos calientes, por lo que se combinan materiales de sellado según la función requerida
- Acabados disponiblesPerfiles moldeados según el tipo de conexión
- Precio relativo / plazo de entrega$$ | Unos días más si se solicita un juego completo
Conexiones y válvulas sanitarias
- GradosConexiones clamp como estándar; conexiones roscadas DIN 11851 donde ya se usan en la planta; conexiones expandibles de DN 10 a DN 100 y soldadura a tope de DN 10 a DN 150
- Por qué lo eligen los ingenierosLas conexiones clamp se desmontan para inspección y vuelven a sellar sin rosca. En su forma estándar, la conexión roscada DIN 11851 no cumple los criterios de diseño 3-A ni EHEDG, por lo que ofrecemos conexiones clamp en todos los circuitos
- Acabados disponiblesCuerpos de válvulas mariposa, de asiento y de doble sello
- Precio relativo / plazo de entrega$$ a $$$ | Los cuerpos de válvula de doble sello son el componente con mayor plazo; confirmamos su disponibilidad antes de enviar la cotización
Esferas de aspersión y cabezales rotativos de chorro
- GradosCuerpos de 304 (1.4301) o 316L (1.4404), perforados según el recipiente y no según un patrón de catálogo
- Por qué lo eligen los ingenierosLos dispositivos de aspersión estáticos mojan por inundación y son adecuados para suciedad soluble; los cabezales rotativos de chorro aplican energía mecánica a la pared, necesaria para eliminar residuos secos o adheridos por cocción
- Acabados disponiblesPatrón de perforación definido según el diámetro y los componentes internos del recipiente
- Precio relativo / plazo de entrega$ a $$$ | Ninguno para dispositivos estáticos; el plazo de los cabezales rotativos depende del inventario del proveedor
Tratamiento de superficies
y acabado de soldaduras
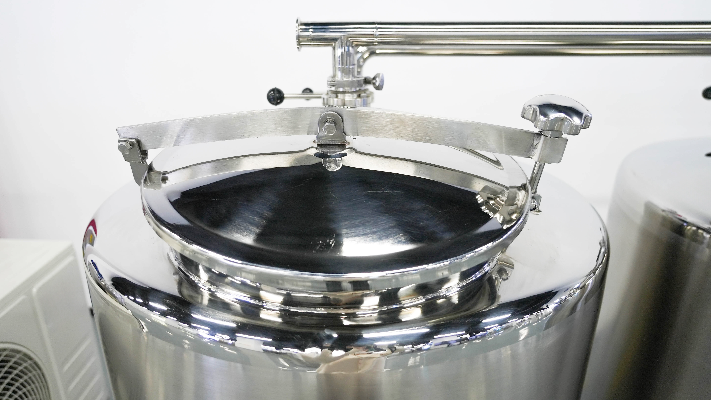
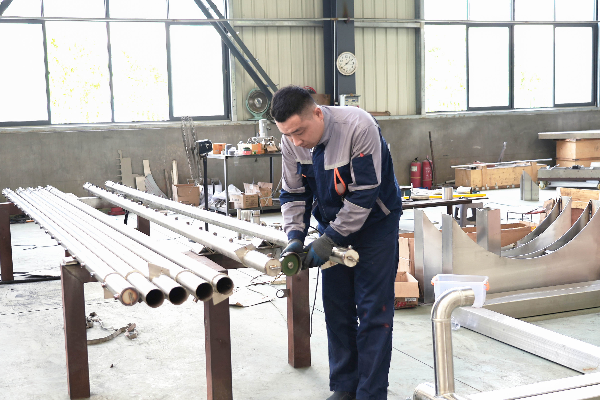
El tratamiento de superficies puede definir el éxito o el fracaso silencioso de un skid higiénico, porque cada grieta que queda se convierte en suciedad que el siguiente ciclo de limpieza no puede alcanzar. Seis procesos transforman la superficie en contacto con el producto, desde el corte del tubo hasta formar un circuito que se limpia por sí mismo; la cotización indica dónde se realiza cada uno.
-
01
Pulido mecánico de superficies en contacto con el producto
Norma ASTM A380/A380M-25ResultadoAcabado direccional uniforme, sin marcas visibles ni abrasivo incrustado
-
02
Desengrasado y eliminación de cascarilla antes del montaje
Norma ASTM A380/A380M-25ResultadoSin aceite, compuesto de trefilado ni cascarilla de soldadura antes de cerrar el circuito
-
03
Decapado y pasivado de componentes en contacto con el producto
Norma ASTM A967/A967M-25, método con ácido cítricoResultadoSin picaduras visibles por corrosión, picaduras ni aspecto escarchado en la superficie tratada
-
04
Limpieza del skid ensamblado a nivel de sistema
Norma ASTM A380/A380M-25 (incluye sistemas instalados y piezas)ResultadoCircuito enjuagado y drenado hasta quedar limpio antes de la prueba con agua
-
05
Soldadura a tope de tubos y tuberías en contacto con el producto
Norma AWS D18.1/D18.1M y directriz 35 de EHEDGResultadoUnión con penetración completa y diámetro interno sin grietas
-
06
Soldadura estructural del bastidor, las patas y las uniones exteriores de la camisa
Norma ISO 5817:20238ResultadoUniones de carga clasificadas según sus imperfecciones; nunca entran en contacto con la solución de limpieza
Parámetros del proceso CIP y plazo estándar de fabricación
La mayoría de las páginas de proveedores describen los procesos de limpieza sin indicar ningún valor. Aquí presentamos los rangos operativos para los que fabricamos nuestros skids, junto con fuentes públicas en las filas correspondientes para que pueda consultarlos antes de contactarnos. Sus valores específicos se ajustarán a esos rangos cuando conozcamos la suciedad y el circuito.
#
Parámetro del proceso
Valores de diseño
-
01Concentración de sosa cáusticaDe 0.5 a 2.0% en la solución de limpieza, según el tipo de suciedad y no por costumbre
-
02Concentración de ácidoDe 0.5 a 1.5%, a temperatura ambiente o tibia según la suciedad que se elimine
-
03Temperatura de la sosa cáustica71–82 °C (160–180 °F) en circuitos de sosa cáustica caliente, dentro del rango más amplio de 57–82 °C publicado para la limpieza CIP2
-
04Velocidad en la línea de retornoAl menos 1.5 m/s (5 ft/s) en la línea de retorno, condición necesaria para mantener un flujo turbulento en la tubería12
-
05Tiempo de contactoDe 20 a 45 minutos de recirculación, según el circuito. El detergente o sanitizante nunca permanece sobre una superficie de acero inoxidable por más de 20 minutos antes del enjuague1
-
06Enjuague final y comprobación de coberturaEnjuague hasta que la conductividad del retorno vuelva al valor del agua de entrada. La cobertura se comprueba con riboflavina y una lámpara ultravioleta; un dispositivo de aspersión estático cubre aproximadamente 2.4 m (8 ft) de diámetro efectivo con un caudal de 20 a 30 gal/min y una presión de 20 a 30 psi1
-
07Plazo estándar de fabricación30–45 días desde la aprobación del plano
Las filas con número de referencia se basan en guías publicadas por universidades y fabricantes de instrumentos; las filas sin referencia y el plazo de fabricación corresponden a nuestros propios rangos de diseño y compromisos.
Por qué las cuatro variables se compensan entre sí
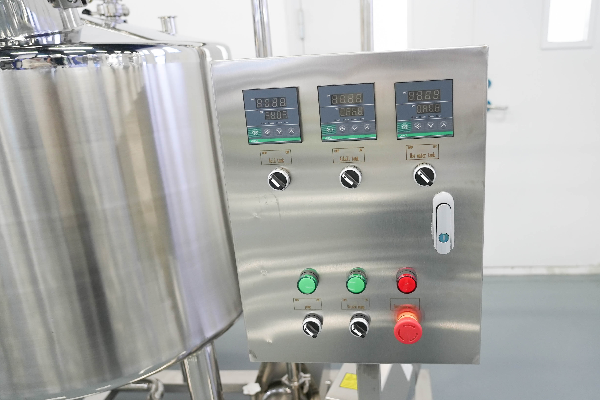
La temperatura, el tiempo, la concentración y la acción mecánica se pueden compensar entre sí; ese es el ajuste que nadie muestra en una ficha técnica. Si reduce la temperatura de la solución cáustica para ahorrar energía, tendrá que compensarlo con más minutos o una mayor concentración. La presión de la bomba tampoco es la cuarta variable: lo que hace el trabajo es la velocidad de retorno y el tiempo de contacto, que empieza a contarse cuando la línea de retorno alcanza la temperatura, no cuando lo hace la línea de suministro.
Ficha de datos de circuitos CIP
Con siete datos que usted completa, se obtiene una lista de circuitos que puede copiar directamente en una consulta. Una vez definidos esos siete valores, optimizamos el tiempo del ciclo según su matriz de cambios de formato.
Precios y plazos de entrega de los sistemas CIP
El precio depende de cinco factores: cuántos circuitos maneja el skid, cuántos tanques incluye, cómo calienta, qué nivel de automatización tiene y qué material en contacto con el producto especifica. No hay un precio de lista para un skid CIP porque no hay dos listas de circuitos iguales.
ID
Factor
Efecto en el costo
Cómo reducirlo
01
Cantidad de circuitos
Cada circuito requiere válvulas, instrumentos y una receta de proceso que mantener
Agrupe las líneas que comparten el tipo de suciedad y el diámetro interno, en lugar de asignar un circuito propio a cada máquina
02
Cantidad de tanques
El segundo tanque permite recuperar la solución cáustica; el tercero, recuperar el ácido y proteger el suministro de agua de enjuague
Empiece con una configuración de un solo uso si limpia una vez al día y reserve espacio en la distribución de planta para un segundo tanque
03
Método de calentamiento
La inyección de vapor, un intercambiador de calor de placas y las resistencias eléctricas tienen distintos costos de inversión y costos operativos
Utilice el servicio auxiliar que ya esté disponible en esa zona de la planta
04
Nivel de automatización
Las válvulas manuales, las recetas semiautomáticas y el registro completo de parámetros requieren tres configuraciones distintas
Especifique el registro de datos donde lo solicite un auditor y válvulas manuales donde no se requiera
05
Material en contacto con el producto
Un circuito completo de 316L cuesta más que uno de 304 con 316L solo en las zonas expuestas a ácidos o cloruros
Permítanos asignar el grado a cada posición según su lista de productos
ID
Etapa del pedido
Plazo de entrega
Qué incluye
A
Cotización
Un día hábil
Agrupación de circuitos, propuesta de ciclo, alcance y precio
B
Aprobación de planos
Depende de su revisión
Plano de distribución general, esquema de circuitos y lista de instrumentos
C
Producción
30–45 días
Fabricación, tratamiento de superficies, montaje, cableado y prueba con agua
Cómo preparamos su cotización
Envíenos una lista de circuitos, una distribución de planta o una foto de las tuberías. Un ingeniero de procesos revisará los datos y preparará un alcance y un precio por escrito; el plazo de la cotización se confirmará para cada proyecto. La respuesta especificará los circuitos agrupados, el ciclo considerado y los parámetros establecidos, para que usted pueda revisar los criterios de ingeniería junto con el precio.
El plazo de fabricación comienza cuando se aprueba el plano y no incluye el transporte marítimo ni el despacho aduanero en su país.
Los pedidos se confirman con un anticipo del 30% y el saldo del 70% se liquida antes del envío. Cotizamos en condiciones EXW, FOB o CIF; el término comercial que usted elija queda fijado en el contrato y no se modifica durante el empaque.
Aseguramiento de calidad, pruebas y documentos de envío
Los certificados y documentos aplicables se confirman según el modelo del equipo, su configuración y el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto.
Los compradores de equipos higiénicos chinos hacen las mismas tres preguntas: si el acero es el que indica el plano, si los componentes eléctricos son auténticos y quién realizó las soldaduras.
Respondemos esas tres preguntas con una secuencia que usted puede presenciar, no con un sello que tenga que aceptar sin más. Verificamos la prueba con agua según nuestros propios criterios de aceptación y le invitamos a presenciarla.
Cómo verificamos cada skid
-
01
Verificación del alcance
Antes de cortar cualquier material, le enviamos por escrito la agrupación de circuitos, el ciclo y el conjunto de parámetros, en un día hábil desde que recibimos la lista de circuitos.
-
02
Verificación de fabricación
La fabricación, el tratamiento de superficies y el cableado se aprueban según el plano autorizado dentro de los 30–45 días cotizados; cualquier cambio que usted solicite se vuelve a cotizar antes de realizarlo.
-
03
Prueba con agua
Probamos cada skid con agua antes de empacarlo, poniendo en marcha las bombas, las válvulas, el calentamiento y la secuencia de control como un ciclo. Usted puede presenciar la prueba en la fábrica o por video en vivo.
-
04
Verificación de documentos
Reunimos y revisamos los documentos de exportación según los requisitos de su destino antes de cerrar la caja.
Auditoría de un tercero al proveedor
SGS-CSTC auditó nuestras operaciones bajo el informe QIP-ASI255791, fechado 2025-05-16. El informe evalúa al proveedor, no a ningún skid en particular, y lo presentamos exactamente como tal: evidencia de cómo trabajamos, no como una aprobación del producto para un sistema CIP.
Los documentos de exportación acompañan el envío: factura comercial, lista de empaque, conocimiento de embarque y certificado de origen, junto con los manuales de operación y mantenimiento. Un grado declarado incorrectamente es el riesgo que puede manifestarse años después en forma de picaduras; por eso los grados de los materiales en contacto con el producto se especifican en el plano contractual y no se dejan a criterio de los documentos de envío. Verificamos las mediciones y los resultados de las pruebas según el alcance acordado y los mismos criterios de aceptación por escrito que aplicamos en la prueba con agua, antes de empacar el skid.
Cómo trabajamos: del análisis de circuitos a la puesta en marcha
Líneas, tanques, equipos y suciedad presente en cada uno. Para empezar, basta con fotos de las tuberías y una distribución de planta.
Agrupamos los circuitos cerrados, dimensionamos la línea de retorno e identificamos los equipos que no pueden compartir un ciclo.
Circuitos, ciclo, parámetros, materiales y plazo de fabricación, todo en un día hábil.
Plano de distribución general, esquema de circuitos y lista de instrumentos, todo antes de comenzar la fabricación.
Si el skid no completa su ciclo en nuestra planta, no lo empacamos.
Caja, documentos y orientación a distancia mientras su equipo ejecuta el primer ciclo.
Cantidad de circuitos
Cantidad de tanques y bombas, y número de recetas que guarda el sistema de control
Diámetro del tanque de mayor tamaño
Si un dispositivo de aspersión estático cubre la pared o se requiere un cabezal rotativo de chorro
Longitud y diámetro interno de la línea más larga
Carga de la bomba de retorno, porque debemos alcanzar la velocidad de retorno especificada
Tipo de suciedad en cada circuito
Número de etapas, química y si basta con la solución cáustica
Servicios auxiliares disponibles
Método de calentamiento: vapor, agua caliente o electricidad
Capacidad de drenaje
Si es viable usar la química una sola vez o si la única opción es instalar tanques de recuperación
Tiempo de ciclo objetivo
Qué margen de compensación desea entre temperatura, tiempo y concentración
| Etapas | Tipo de suciedad | Ejemplos por industria | Tanques necesarios |
|---|---|---|---|
| 1 | Residuo ligero soluble entre lotes de un mismo producto | Líneas de agua y bebidas transparentes | Ninguno; solo enjuague con agua caliente |
| 3 | Suciedad alimentaria común que se elimina con una sola solución química | Mezclas líquidas de panadería, transferencia de salsas y cervecerías pequeñas | Un tanque, de un solo uso |
| 5 | Suciedad de proteínas y minerales combinadas; primero solución cáustica y después ácido | Productos lácteos, jugos, bebidas vegetales y queso | Dos o tres, con recuperación |
| 7 | Suciedad, más una etapa de sanitización documentada y un enjuague final verificado | Procesamiento de productos lácteos y farmacéuticos, donde el registro forma parte del producto | Tres o más |
La solución cáustica se aplica antes que el ácido porque el álcali elimina primero las proteínas y las grasas; el enjuague intermedio es imprescindible, ya que al mezclarlos se neutralizan entre sí.
Plantas de fabricación y galería de fábrica
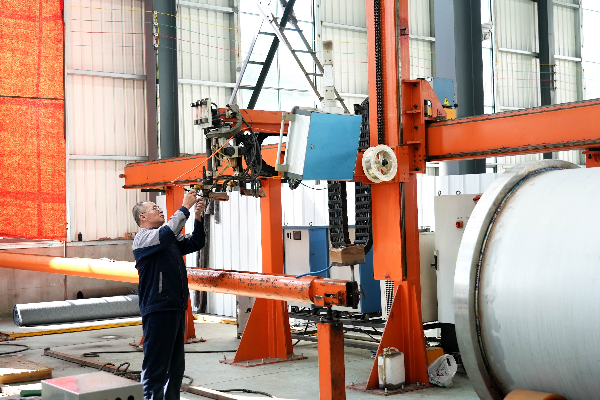
Shengtu fabrica maquinaria para alimentos en cuatro plantas de fabricación propias y construidas por la empresa; alrededor del 80% de nuestras principales categorías de equipos se producen allí. El resto proviene de fábricas asociadas seleccionadas a largo plazo, que se identifican en la cotización en lugar de ocultarse bajo nuestra propia marca.
Más de 20,000 m² de oficinas y espacios de exhibición en cuatro ciudades incluyen una sala de exhibición de maquinaria para alimentos de aproximadamente 5,000 m².
Cuándo la limpieza CIP no es la solución adecuada
La limpieza CIP es uno de varios métodos de limpieza, y aplicarla a equipos inadecuados no es la solución, aunque la unidad esté perfectamente diseñada. Las plantas usan CIP donde se puede cerrar el circuito y recurren a otros métodos de limpieza donde no es posible. A continuación, presentamos tres casos en los que le recomendaremos invertir en otro método de limpieza; un integrante del grupo de trabajo 3-A que redactó la norma de higiene para CIP lo explica claramente:
Por qué le juega en contra
El exterior de las boquillas de llenado, las válvulas de muestreo de los silos y los sellos de las puertas quedan fuera de cualquier circuito cerrado. Por más que circule la solución de limpieza, no llegará a una superficie que no forme parte del circuito. Fingir lo contrario oculta un riesgo de contaminación en lugar de eliminarlo.
Qué hacer en su lugar
Limpie esos elementos fuera de su lugar, en un gabinete de lavado o un tanque de inmersión, y reserve la unidad CIP para los circuitos que realmente puede cerrar.
Por qué le juega en contra
La unidad fija implica costos de tuberías, válvulas y espacio en el piso que un ciclo de limpieza semanal nunca compensará.
Qué hacer en su lugar
Use un carro portátil o un procedimiento manual documentado, y vuelva a considerar la unidad fija cuando incorpore una segunda línea.
Por qué le juega en contra
Los residuos adheridos por cocción y las incrustaciones difíciles ya superaron el punto en que la química y la velocidad son eficaces; prolongar los ciclos y aumentar la concentración solo eleva el costo de los productos químicos y puede generar nuevos residuos.
Qué hacer en su lugar
Primero desprenda el depósito por medios mecánicos o con un pretratamiento específico; después, deje que el sistema CIP mantenga limpia la superficie.
HERRAMIENTAS DE INGENIERÍA PARA SISTEMAS CIP
-
Ficha de datos de circuitos CIP
Descargue las especificaciones técnicas estándar y los requisitos de parámetros de fluidos para configurar los circuitos de limpieza de su línea de procesamiento específica.
Acceder a la herramienta -
Selector de ciclos CIP de 1/3/5/7 etapas
Evalúe y seleccione la secuencia de ciclo de limpieza óptima según la carga de residuos que debe eliminar, las normas sanitarias y sus objetivos de recuperación de agua.
Acceder a la herramienta -
Evaluación de preparación para el alcance del sistema CIP
Evalúe la infraestructura actual de servicios auxiliares y las capacidades de automatización de su planta para integrar la limpieza CIP automatizada.
Acceder a la herramienta
Preguntas frecuentes sobre sistemas CIP, ciclos y cotizaciones
Solicite una cotizaciónPreenjuague, lavado cáustico, enjuague intermedio, ácido o sanitizante y enjuague final. El enjuague intermedio no es una etapa de relleno: sin él, el cáustico y el ácido se mezclan y se neutralizan.
La limpieza en sitio (CIP) hace circular la solución de limpieza por los equipos que permanecen ensamblados, por lo que no es necesario desmontarlos para llegar a la suciedad o los residuos adheridos. La limpieza fuera de sitio (COP) consiste en desmontar las piezas y limpiarlas en un gabinete o tanque de inmersión. La mayoría de las plantas de alimentos usan ambos métodos, porque las boquillas de llenado, los asientos de válvula y las juntas quedan fuera de cualquier circuito cerrado, sin importar cómo estén trazadas las tuberías.
Un tanque para productos químicos de un solo uso; dos si desea recuperar el cáustico; y tres o más cuando también se necesita recuperar el ácido y contar con un suministro protegido de agua de enjuague. La unidad de un solo tanque debe funcionar con productos químicos de un solo uso, ya que un recipiente no puede almacenar y separar dos productos químicos distintos.
Los ciclos de limpieza de tres y cinco etapas suelen durar entre 30 minutos y dos horas; un ciclo de siete etapas con sanitización y enjuague final verificado suele durar entre 60 y 90 minutos. De ese tiempo, el contacto dura entre 20 y 45 minutos; el resto corresponde al llenado, calentamiento, drenaje y cambio de formato.
La soda cáustica, entre 0.5 y 2.0%, desprende proteínas y grasas; el ácido nítrico, fosfórico u orgánico, entre 0.5 y 1.5%, elimina las incrustaciones minerales. Cuando el proceso lo requiere, la sanitización se realiza en una etapa independiente.
La limpieza en sitio (CIP) elimina la suciedad o los residuos adheridos para dejar limpia una superficie; la esterilización con vapor en sitio (SIP) eleva esa superficie a condiciones de esterilización y las mantiene. La unidad CIP puede dejar impecable un circuito y aun así dejar microorganismos vivos. Esto es aceptable en la mayoría de los procesos de alimentos y bebidas, pero no en el llenado aséptico. Las plantas que necesitan ambos sistemas deben especificar ambos. Lo aclaramos durante la evaluación, no después de recibir el pedido.
En la mayoría de los planes de inocuidad alimentaria, la limpieza se considera un programa de prerrequisitos y no un punto crítico de control, pero aun así debe existir evidencia de verificación. Los auditores solicitan los parámetros del ciclo, no solo la indicación «ciclo completo», así que registre la temperatura, el tiempo, la concentración y la conductividad.
Se necesitan siete datos: cantidad de circuitos, diámetro del tanque más grande, longitud y diámetro interior de la línea más larga, tipo de suciedad o residuos adheridos en cada circuito, servicios auxiliares disponibles, capacidad de drenaje y duración objetivo del ciclo. La mayoría se obtiene directamente de la distribución de planta o de una foto de las tuberías. Si falta algún dato, hacemos una suposición prudente y la indicamos en la cotización para que usted pueda corregirla.
El tiempo de fabricación es de 30–45 días a partir de la aprobación del plano. Los pedidos comienzan con un anticipo del 30% y el saldo se liquida antes del envío, bajo condiciones EXW, FOB o CIF.
Sí. Probamos cada unidad con agua antes del empaque, y usted puede presenciar la prueba en la planta o conectarse por video en vivo. También podemos coordinar una verificación remota del taller en la misma sesión; así es como la mayoría de los compradores internacionales aprovechan esta opción.
Trending now






