Póngase en contacto con Shengtu Bufan Company

Líneas de producción de alimentos para mascotas: sistemas para croquetas secas, productos liofilizados, alimentos húmedos y jerky
Configuramos e integramos equipos para el procesamiento de alimentos para mascotas en cuatro rutas: extrusión de croquetas secas, premios liofilizados, enlatado de alimentos húmedos y secado de jerky. Cuéntenos el formato del producto y la producción que tiene prevista, y le propondremos una configuración de línea en lugar de una lista de máquinas. La capacidad de control viene integrada desde el diseño, no se agrega después durante la puesta en marcha.
- Cuatro rutas de producción
- Configuración y cotización en un día hábil
- Integración de la línea, desde los equipos hasta la capa de control
Rutas de producción
Extrusión de croquetas secas, premios liofilizados, enlatado de alimentos húmedos y secado de jerky
Rango de lotes de la línea de alimentos húmedos
80–900 kg/lote
Equipos de esterilización
Cuatro tamaños de autoclave, fabricados internamente
Equipos que fabricamos internamente
Autoclaves personalizados y equipos de empaque inteligentes
Máquinas inteligentes desde su entrega
Desarrolladas sobre la plataforma STUnit, para que los equipos incluyan capacidad de control desde el inicio
Software después de la entrega
Actualizaciones OTA independientes, sin intervenir la mecánica
Plazo de cotización
Configuración y cotización en un día hábil
Sus datos de receta y producción se usan únicamente para configurar la línea y calcular el precio del proyecto. Si quiere evaluar primero qué tan preparado está, nuestro evaluador de preparación para el alcance de una línea de croquetas secas funciona en su navegador y no requiere completar ningún formulario.
Capacidades de procesamiento de alimentos para mascotas en cuatro rutas de producción
El procesamiento de alimentos para mascotas abarca cada etapa desde la recepción de materias primas hasta el empaque sellado: dosificación, reducción de tamaño, tratamiento térmico, secado o esterilización, inspección y empaque. Las etapas que necesita dependen por completo del formato del producto, no de la categoría: los alimentos para perros y para gatos en el mismo formato comparten una línea con mucha más facilidad que dos formatos distintos para el mismo animal. Shandong Shengtu Bufan Intelligent Technology Co., Ltd. desarrolla sus soluciones en torno a cuatro rutas publicadas, y un proyecto suele comenzar por elegir una de ellas.
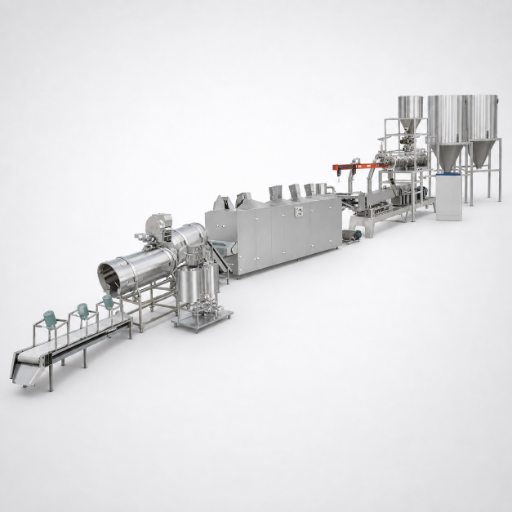
Línea de extrusión de croquetas secas
La ruta de croquetas secas, la línea de alimentos secos para mascotas con la que comienzan la mayoría de las marcas, incluye dosificación por lotes, molienda, mezclado y acondicionamiento, extrusión de doble tornillo, formado y corte, secado multicapa, recubrimiento o sazonado, transporte y empaque.
- Ocho etapas de procesamiento publicadas en la página de la ruta
- Mezcladora, molino de martillos, extrusora y secador configurados como una sola línea
- La extrusión desarrolla la textura mediante cizallamiento y una camisa de calentamiento del barril; la matriz y el sistema de corte determinan las distintas formas que puede comercializar.
- Las extrusoras de uno y dos tornillos se adaptan a distintos rangos de grasa y humedad. La receta determina cuál se utiliza: una máquina de doble tornillo puede extruir una masa con más grasa que una de un solo tornillo no puede procesar.
- Recubrimiento después del secado y antes del traspaso a empaque
- Si solo va a reemplazar la extrusora, también la vendemos por separado; consulte la extrusora de alimentos de doble tornillo.
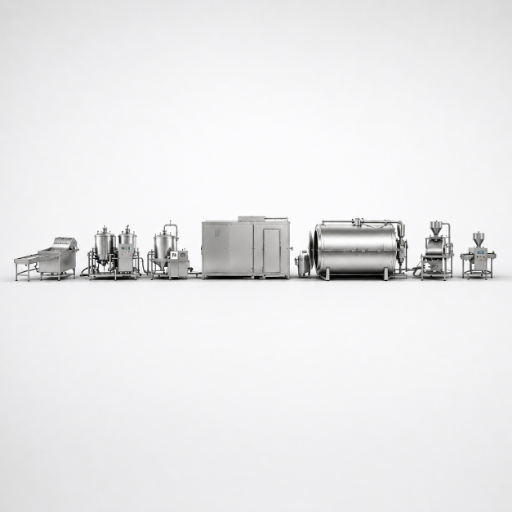
Línea de producción de premios liofilizados para mascotas
La ruta de liofilización produce premios y complementos crudos para mascotas mediante preparación de materias primas, liofilización al vacío, detección de metales y traspaso a empaque. Es la ruta más corta de las cuatro y la más sensible a la planificación de cargas, porque el ciclo del secador marca el ritmo de todas las etapas anteriores.
- Cuatro etapas de procesamiento
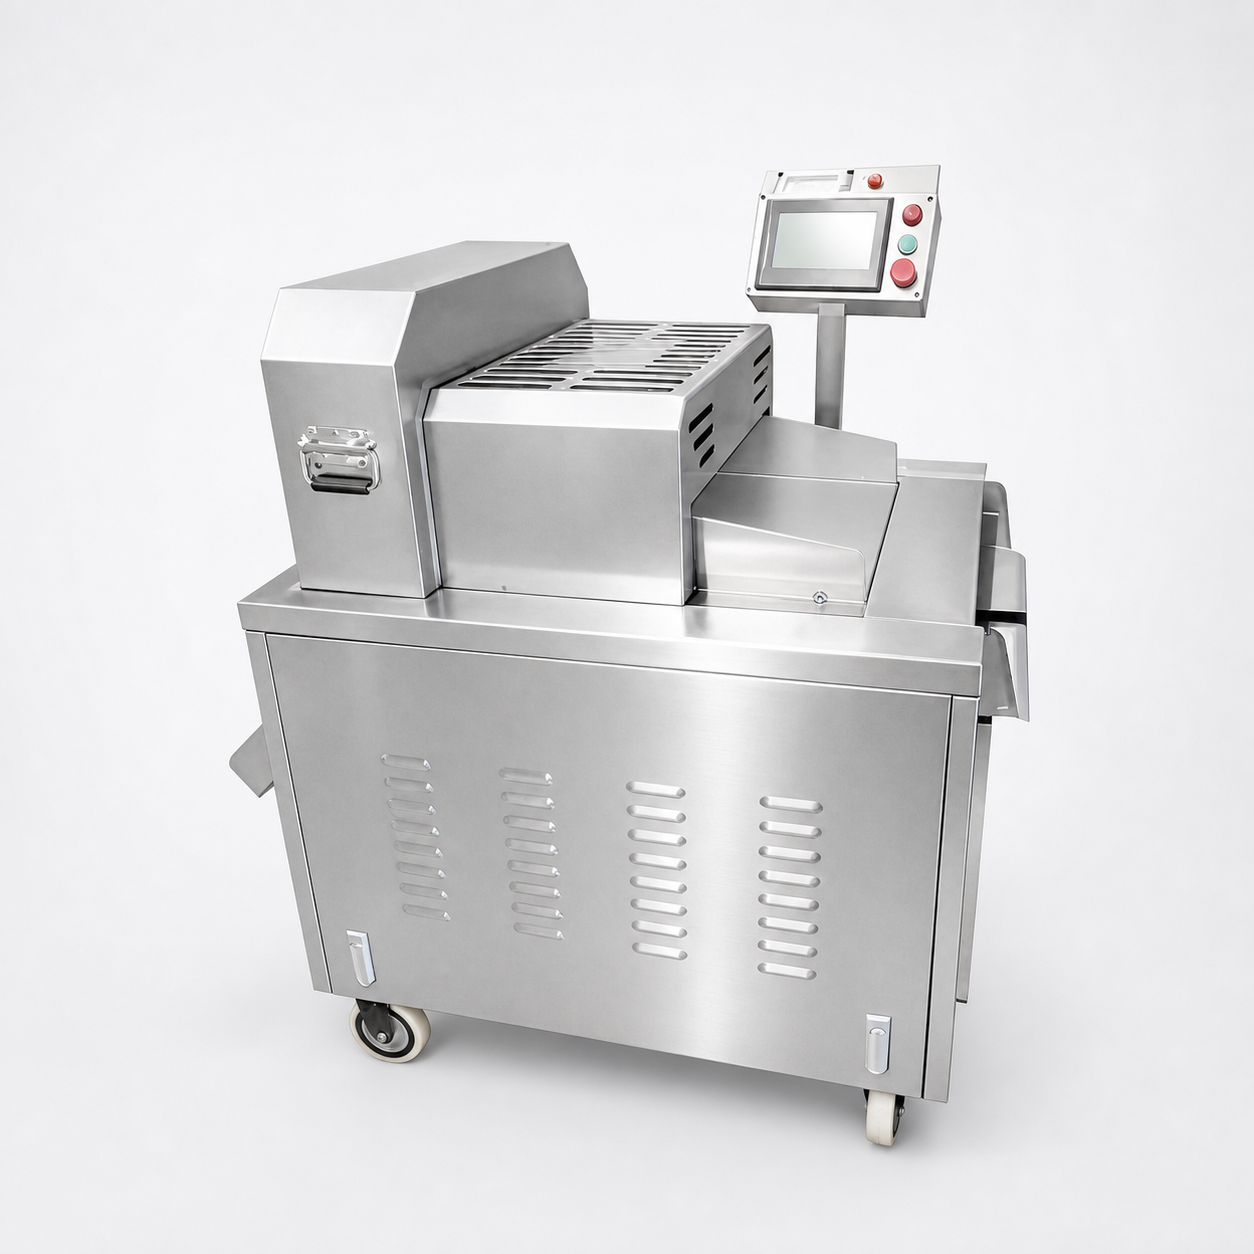
- Lavado por burbujeo y corte en cubos antes de la liofilización
- Detección de metales antes de formar y llenar la bolsa
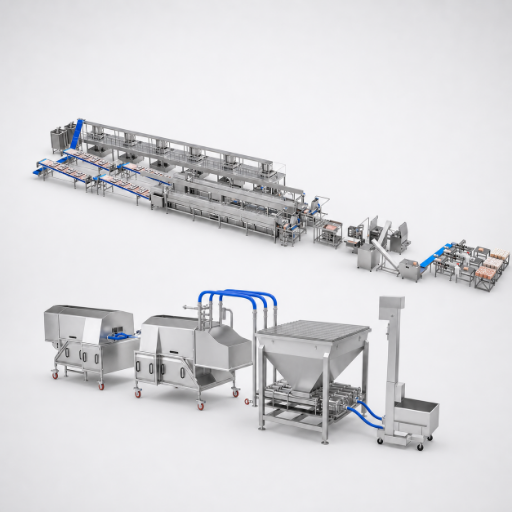
Línea de enlatado de alimentos húmedos para mascotas
La ruta de enlatado de alimentos húmedos incluye corte en cubos, llenado, cierre de latas, esterilización en autoclave, secado con aire y etiquetado. En esta ruta, los equipos deben demostrar lo que hicieron, porque un empaque sellado de baja acidez solo es seguro si se documenta el proceso térmico correspondiente.
- Seis etapas de procesamiento, hasta la etiquetadora
- Rango de lotes de 80–900 kg/lote
- Cuatro tamaños de autoclave para adaptar el tamaño del lote a la demanda
- El recipiente también es un producto por derecho propio; consulte los esterilizadores de autoclave y retorta que suministramos como unidades independientes, con distintos formatos de recipiente y tamaños de lote.
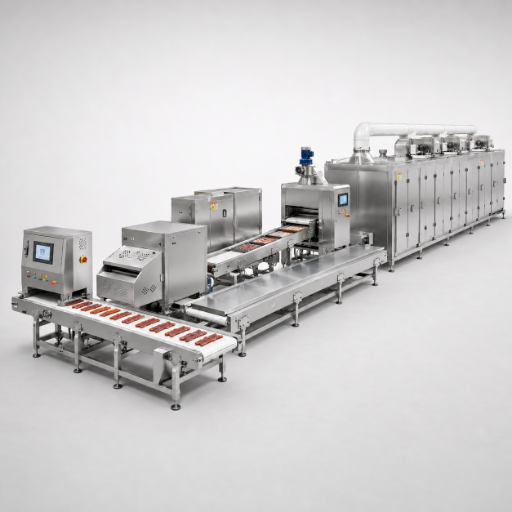
Línea de secado de jerky para mascotas
La ruta de jerky incluye corte en tiras, marinado, secado, detección de metales y empaque en bolsas prefabricadas. El marinado es la etapa que más suele quedar subdimensionada, porque es la única cuya duración depende de la receta y no de la máquina.
- Cinco etapas de procesamiento
- Corte de tiras según la geometría final del premio masticable
- Empaque en bolsas prefabricadas al final de la línea
Shengtu es una empresa de alta tecnología de Weifang dedicada a I+D y fabricación de maquinaria para alimentos, así como a soluciones digitales para plantas completas. Gracias a esta combinación, un proyecto puede comenzar con una sola máquina y crecer hasta convertirse en una planta sin cambiar de proveedor.
En las etapas posteriores al proceso que define la ruta se concentran gran parte del costo de una línea y la mayoría de sus posibles fallas. A continuación, se indica qué determina cada etapa y si fabricamos el equipo o lo especificamos para integrarlo en la línea.
| Etapa | Qué determina | Ubicación en la línea | Fabricado internamente o integrado |
|---|---|---|---|
| Secado multicapa | La humedad final y, sobre todo, su variación a lo largo de la cama de secado | Después de la extrusión | Integrado |
| Recubrimiento y sazonado | La absorción de grasa y palatantes, y la superficie que debe conservarse dentro del empaque | Después del secado | Integrado |
| Enfriamiento al vacío | La temperatura del producto antes del sellado, que determina el riesgo de condensación | Antes del empaque | Integrado |
| Esterilización en autoclave | Esterilidad comercial de un empaque sellado de baja acidez | Después del cierre de las latas | Fabricado internamente |
| Secado con aire | Agua en la superficie de las latas antes de la etiquetadora | Después del autoclave | Integrado |
| Liofilización al vacío | Conservación de la estructura y duración del ciclo | Etapa central de la ruta de liofilización | Integrado |
| Homogeneización de la humedad | La amplitud real del rango de humedad del producto terminado | Después del secado | Integrado |
| Detección de metales | Control de peligros físicos antes de cerrar el empaque | Antes del empaque | Integrado |
| Pesaje y dosificación | Exceso de producto por empaque y precisión del llenado | En la empacadora | Integrado |
| Empaque en bolsas prefabricadas y al vacío | Barreras, integridad del sello y formato del empaque | Final de la línea | Fabricado internamente |
| Etiquetado | Identificación del empaque y legibilidad del código | Final de la línea | Integrado |
Una de las etapas de esa lista no es opcional
La esterilización en autoclave es la única etapa anterior cuyo desempeño está definido por una norma y no por elección. Para un empaque sellado de baja acidez que se comercializa en Estados Unidos, 21 CFR Part 113 define los equipos y los registros que debe generar esa etapa; por eso se especifica antes de diseñar la distribución de planta.
Fabricamos internamente las dos familias de equipos indicadas arriba: autoclaves personalizados y equipos de empaque inteligentes. Nosotros especificamos, integramos y ponemos en marcha todos los demás equipos de la línea.
A continuación se presenta la matriz de configuración que utilizamos. Detalla qué está definido por la ruta, qué se elige al configurar la línea y qué debe decidirse según su mercado y no según los equipos.
| Elemento de configuración | Qué configuramos |
|---|---|
| Ruta de croquetas secas | 8 etapas de procesamiento publicadas: desde la dosificación por lotes hasta la extrusión de doble tornillo, el transporte y el empaque |
| Ruta de enlatado de alimentos húmedos | 6 etapas de procesamiento publicadas, que terminan con esterilización en autoclave, secado con aire y etiquetado |
| Ruta de liofilización | 4 etapas de procesamiento publicadas en torno a la liofilización al vacío |
| Ruta de jerky | 5 etapas de procesamiento publicadas: desde el corte en tiras y el marinado hasta el secado y la detección de metales |
| Rango de lotes de la línea de alimentos húmedos | 80–900 kg/lote |
| Selección del autoclave | Cuatro tamaños de autoclave para ajustar el tamaño del lote a la demanda, y no al revés |
| Instrumentación de esterilización para envíos a Estados Unidos | Un dispositivo indicador de temperatura con una precisión de 1 °F (0.5 °C) y un dispositivo independiente que registre la temperatura en un registro permanente, según exige 21 CFR 113.40 |
| Registros por lote | Temperatura inicial, tiempo real de procesamiento y lecturas de ambos dispositivos vinculados con el tamaño y el código del recipiente, según lo establecido en 21 CFR 113.100 |
| Criterio de dimensionamiento del secador y el recubridor | Dimensionados según la capacidad nominal de la extrusora y no en proporción 1:1, para que el secador no limite la capacidad de la línea |
| Capa de control | Paneles de control de bajo código y pasarelas multiprotocolo, con actualizaciones OTA independientes después de la entrega |
| Inspección en línea | Visión YOLO y algoritmos de borde, ubicados en las etapas donde aún es posible retirar un producto defectuoso |
| Plazo de cotización | Configuración y cotización en un día hábil |
| Aceptación | Aprobación conforme a un plan de aceptación por escrito en el paso 6 de la secuencia de proyecto de 6 pasos |
La cifra que se usa para comparar la mayoría de las cotizaciones es la equivocada
Casi todas las cotizaciones comienzan con la capacidad de procesamiento de la extrusora, pero es la cifra que menos probablemente determine la producción real de su línea. Una extrusora de alta capacidad nominal delante de un secador subdimensionado genera un cuello de botella, no más producción, y el secador es donde se pierde dinero en cada turno.
En teoría, la extrusora fija el límite; en la práctica, lo fija el secador.
La cifra que se cotiza es la humedad promedio; la que le cuesta dinero es su variación a lo largo de la cama de secado.
Una gran variación obliga a secar todo el lote más de lo necesario. El resultado es peso de producto terminado que usted produjo y luego evaporó, algo imposible de detectar sin medirlo. Por eso incluimos el costo de la capa de inspección en nuestras líneas en vez de ofrecerla como mejora opcional.
Solicite una configuración de línea
Revise el alcance antes de hablar con alguien
El evaluador de preparación para el alcance de una línea de croquetas secas recorre las decisiones necesarias antes de que una cotización tenga sentido: formato, producción, empaque y alcance del control. Funciona en el navegador, sin formularios ni requisito de correo electrónico.
No hay una lista de precios para una línea configurada, y cualquier cifra que se cotice antes de definir el formato y la producción es provisional. El precio depende de seis variables, y usted ya conoce o puede decidir cada una. El nivel de personalización influye más en la cifra que cualquier decisión sobre una máquina por sí sola.
| # | Variable | Qué influye en el precio | Su respuesta |
|---|---|---|---|
| 1 | Ruta de producción | Croquetas secas, liofilizados, enlatado de alimentos húmedos o jerky: la ruta determina las familias de máquinas | |
| 2 | Rango de producción | La producción para la que está diseñando la línea, no la que espera alcanzar en el tercer año | |
| 3 | Nivel de automatización | Cuánta manipulación manual queda entre las etapas | |
| 4 | Alcance de la integración | Una sola máquina, una línea completa o la planificación de toda la planta | |
| 5 | Formato de empaque | Bolsa, lata, sobre o bolsa prefabricada, y la barrera que requiere | |
| 6 | Alcance del control y los datos | Si se incluyen terminales de control, pasarelas y actualizaciones OTA |
Incluya esas seis filas en su consulta y recibirá una respuesta comparable de cualquier proveedor, no solo de nosotros. Para eso las publicamos.
Comparar dos cotizaciones que no cubren el mismo alcance
No dé por sentado que dos cotizaciones tienen el mismo alcance hasta que se documente el mapa de límites, porque una diferencia de alcance puede convertir una cifra menor en un proyecto más costoso. La compensación es sencilla: un precio más bajo por los equipos suele dejarle más trabajo de integración por su cuenta, y ese trabajo le cuesta durante la puesta en marcha, no al comprar.
- Una extrusora más grande no le sirve de nada si el secador que viene después no puede seguirle el ritmo.
- Shengtu cotiza según el mapa de límites y no una lista de máquinas, para que la comparación sea equivalente.
- Pregunte a cada proveedor cuáles de las seis variables contempla su cifra y desaparecerá el error que suelen propiciar las primeras cotizaciones.
Cómo se prepara su cotización
- Usted nos envía el formato del producto y la producción que tiene prevista.
- Un ingeniero de procesos lo asigna a una de las cuatro rutas e indica dónde debe conectarse una segunda ruta.
- En un día hábil recibirá la configuración y la cotización, con los límites del alcance documentados.
El cronograma se confirma al aprobar el diseño y no al hacer la consulta, porque los componentes de entrega prolongada de una línea se definen según la distribución de planta y no la fecha del pedido. No cotizamos una semana de entrega antes de aprobar la distribución, y recomendamos actuar con cautela ante cualquier proveedor que lo haga.
Evalúe las seis variables antes de pedir una cotización
El evaluador de cotizaciones basado en seis variables recorre los seis factores anteriores e indica qué tan completa puede ser una cotización real con la información que usted ya tiene. También redacta el resumen de la consulta, para que todos los proveedores reciban la misma solicitud.
Formatos de alimentos para mascotas para los que configuramos líneas
El formato determina la ruta. Antes de considerar la capacidad, el nivel de automatización o el presupuesto, la pregunta que define todas las decisiones posteriores es cómo será el producto terminado al salir de la empacadora. A continuación se presentan ocho formatos, cada uno asociado con una de las rutas anteriores.
- Una línea de producción de alimentos secos para mascotas y una de alimentos húmedos casi nunca comparten una etapa determinante, sin importar lo que indique la receta.
- Una línea de producción de alimentos para perros y otra para gatos, si producen el mismo formato, suelen diferir solo en la matriz y el tamaño del empaque.
- Las galletas, las croquetas y los ingredientes prémium para alimentos para mascotas se diferencian en las etapas de formado y secado, no en la mezcladora.
- Los alimentos enlatados para mascotas son el único de los ocho formatos cuya seguridad se define antes que la distribución de planta.
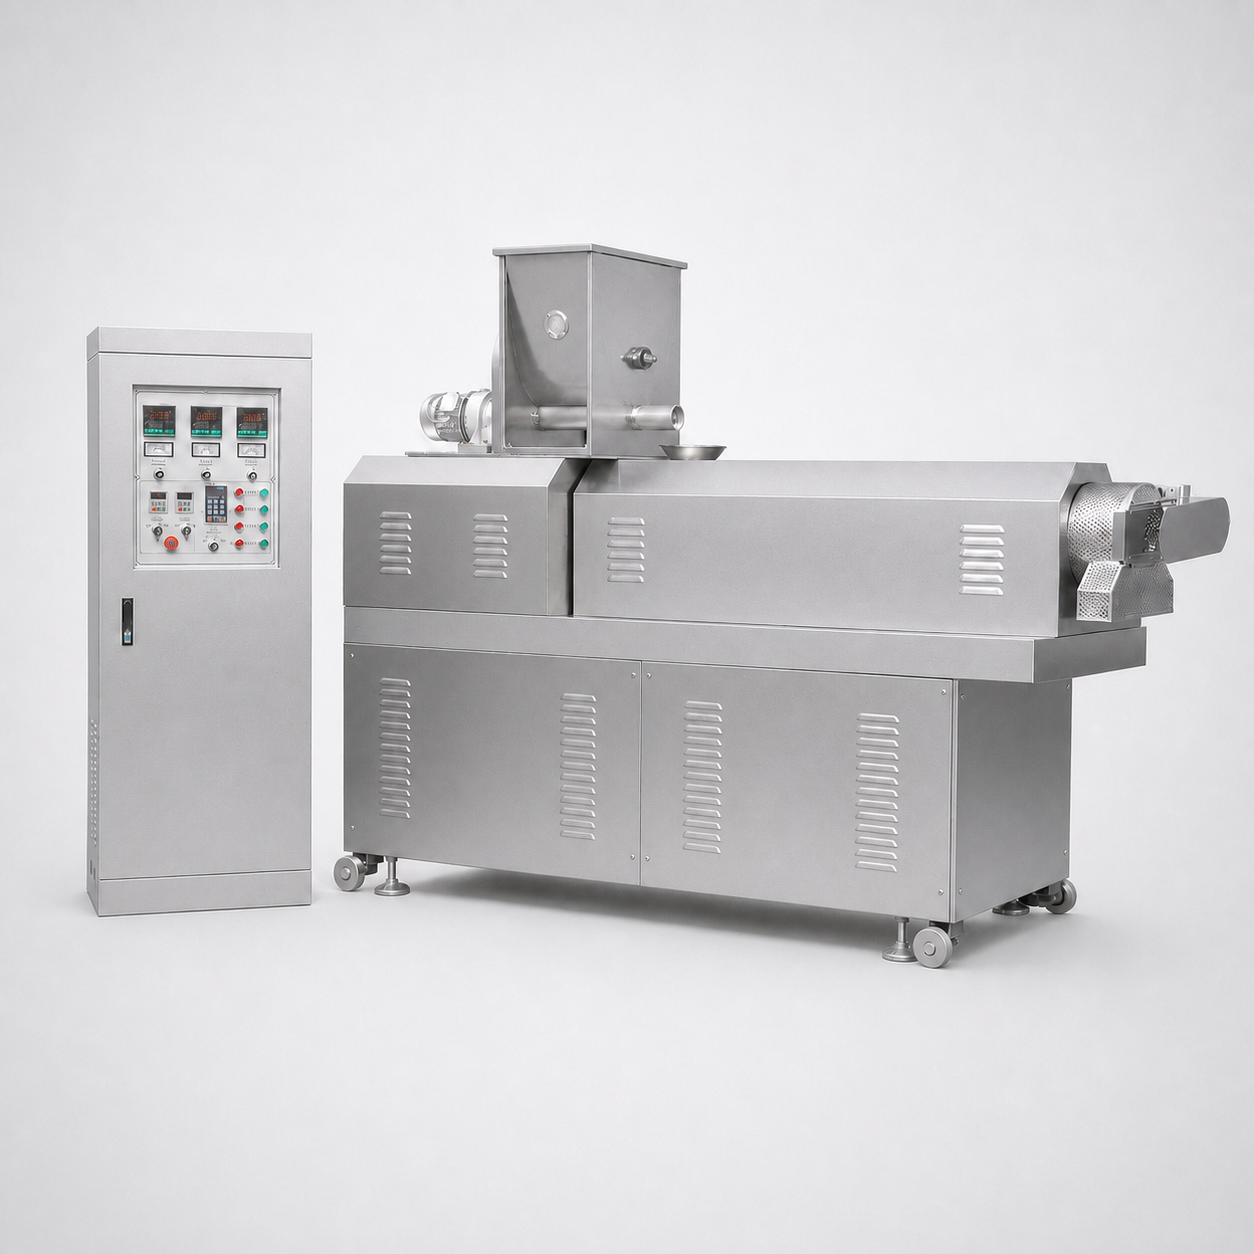
Croquetas secas
Características del proceso
Se cocinan y expanden con calor y presión; luego se secan y recubren
Etapa determinante
Extrusión de doble tornillo
Nivel de automatización
Proceso continuo desde la dosificación hasta el embolsado
Ruta
Línea de extrusión de croquetas secas
Línea de extrusión de croquetas secas
Piezas semihúmedas
Características del proceso
Su humedad final es mayor que la de las croquetas, por lo que se reduce el tiempo de secado y el empaque cumple una función más importante para conservar el producto
Etapa determinante
Secado controlado con retención de humedad
Nivel de automatización
Proceso continuo con un control más preciso del secador
Ruta
Línea de extrusión de croquetas secas, reconfigurada
Línea de extrusión de croquetas secas
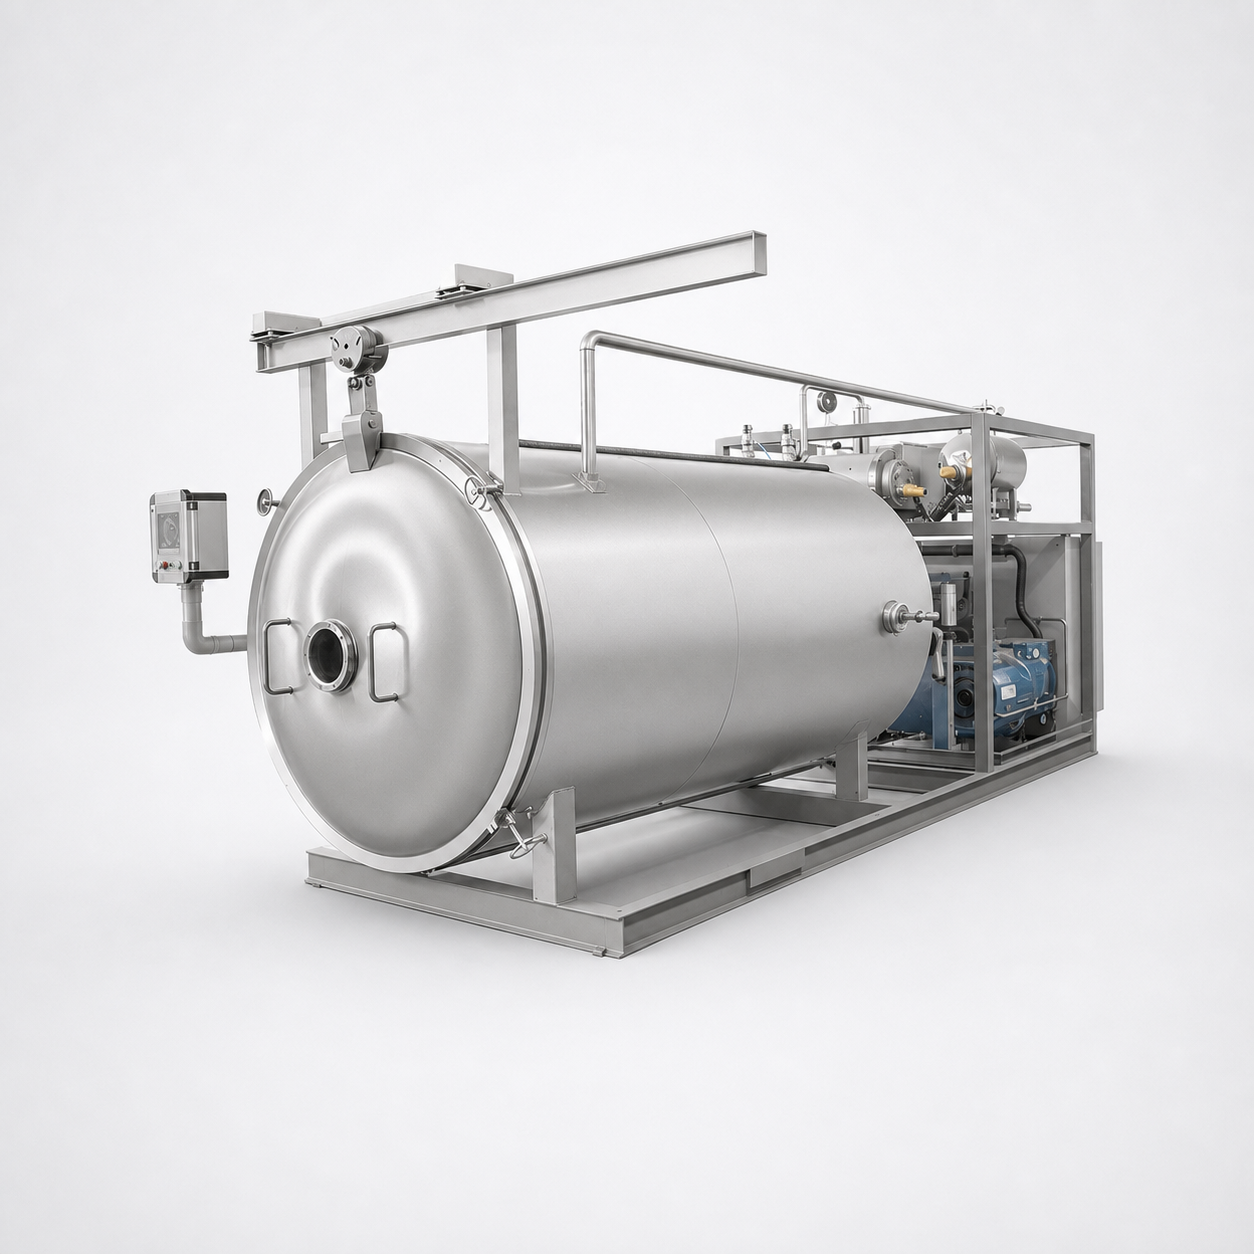
Bloques y bocados liofilizados
Características del proceso
Se congelan y luego se secan al vacío para conservar su estructura sin que se colapse
Etapa determinante
Liofilización al vacío
Nivel de automatización
Por lotes, según el ciclo del secador
Ruta
Línea de producción de premios liofilizados para mascotas
Línea de producción de premios liofilizados para mascotas
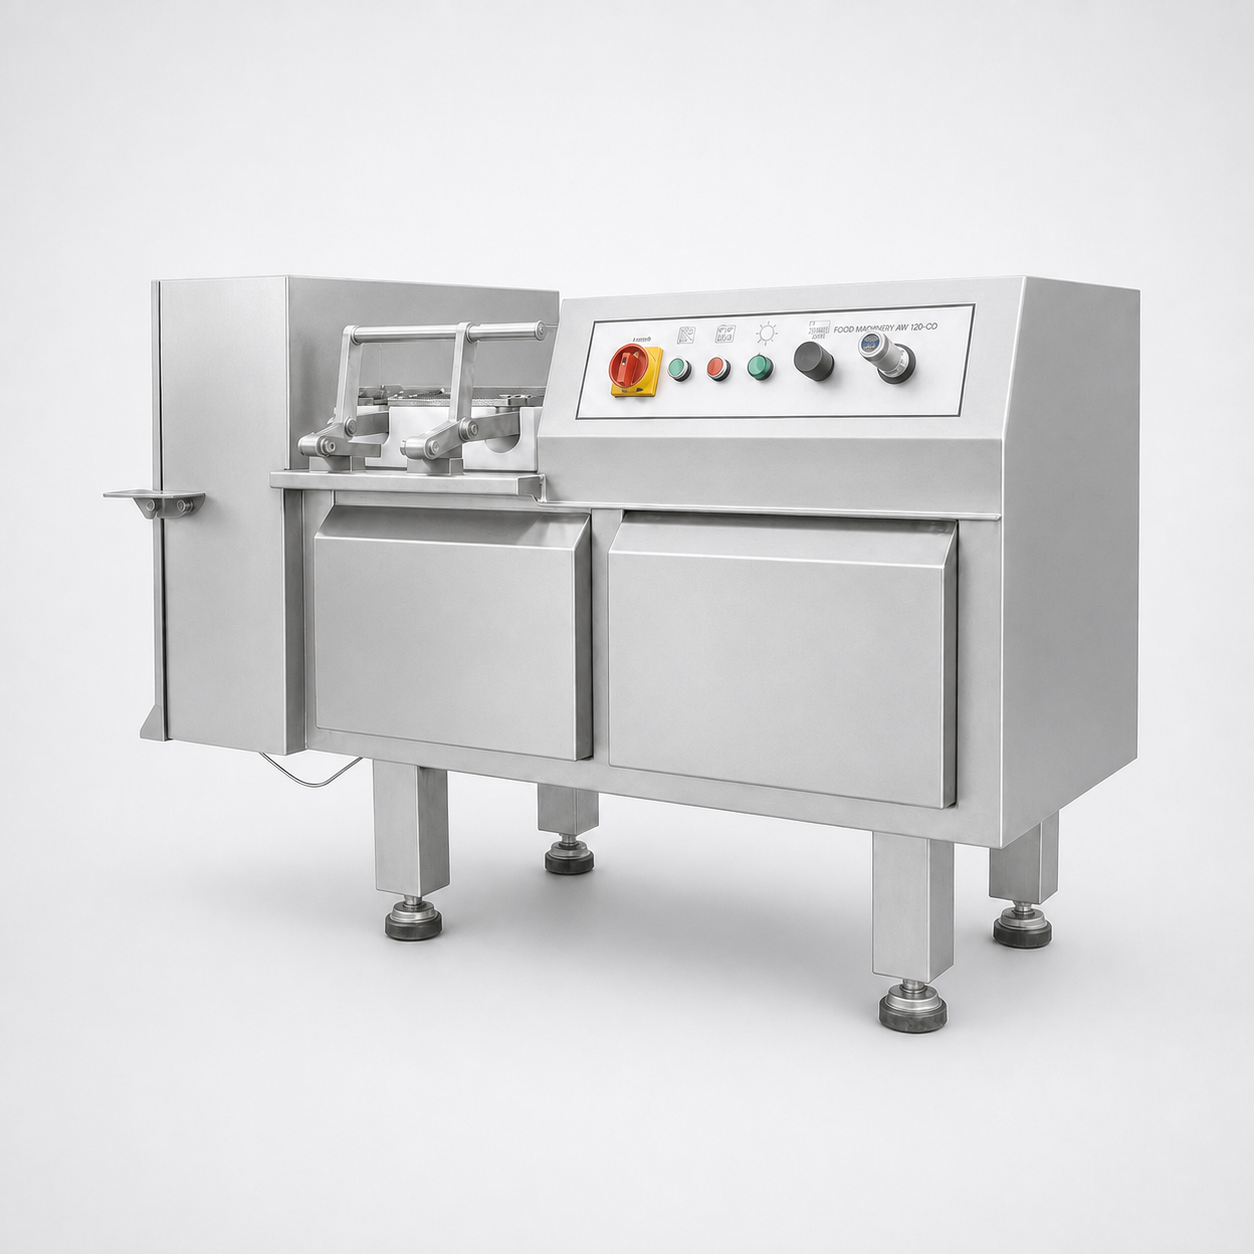
Complementos crudos liofilizados
Características del proceso
Piezas de proteína de un solo ingrediente, secadas sin una etapa de cocción
Etapa determinante
Uniformidad del corte en cubos antes de la liofilización
Nivel de automatización
Por lotes, con detección de metales antes del empaque
Ruta
Línea de producción de premios liofilizados para mascotas
Línea de producción de premios liofilizados para mascotas
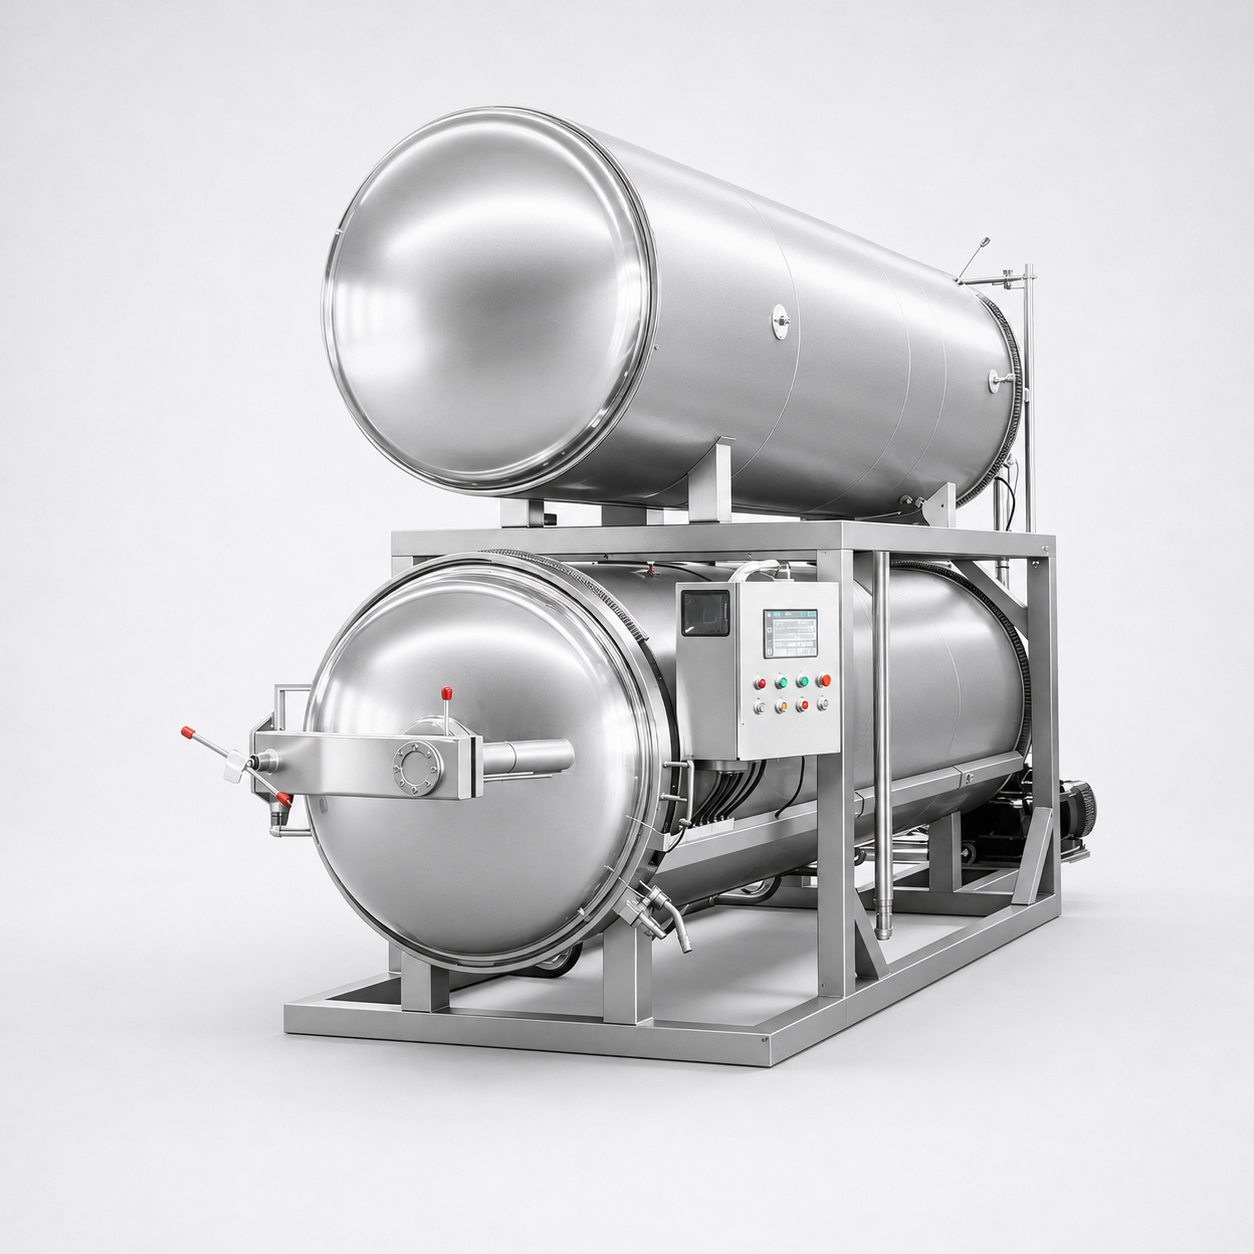
Trozos en salsa
Características del proceso
Los sólidos cortados en cubos y la salsa se llenan juntos, y luego se esterilizan en el empaque sellado
Etapa determinante
Esterilización en autoclave
Nivel de automatización
Esterilización por lotes entre el llenado continuo y el etiquetado
Ruta
Línea de enlatado de alimentos húmedos para mascotas
Línea de enlatado de alimentos húmedos para mascotas
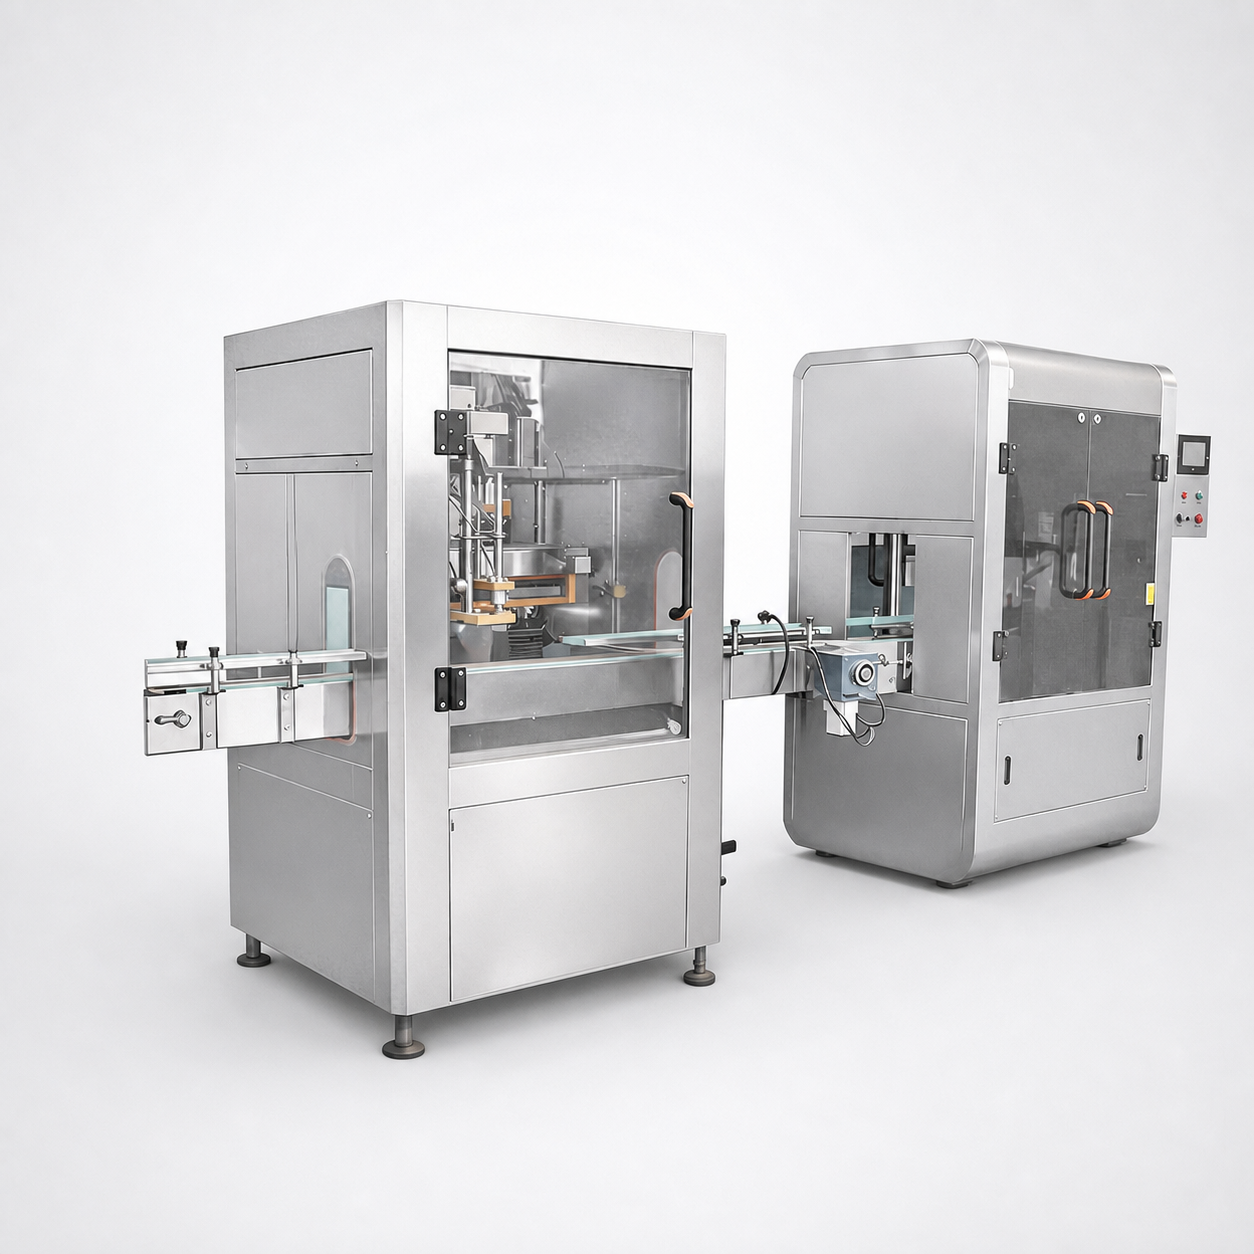
Paté y barra húmedos
Características del proceso
Se emulsiona antes del llenado, por lo que la empacadora y la cerradora determinan el ritmo
Etapa determinante
Llenado y cierre con espacio de cabeza controlado
Nivel de automatización
Llenado continuo en un autoclave por lotes
Ruta
Línea de enlatado de alimentos húmedos para mascotas
Línea de enlatado de alimentos húmedos para mascotas
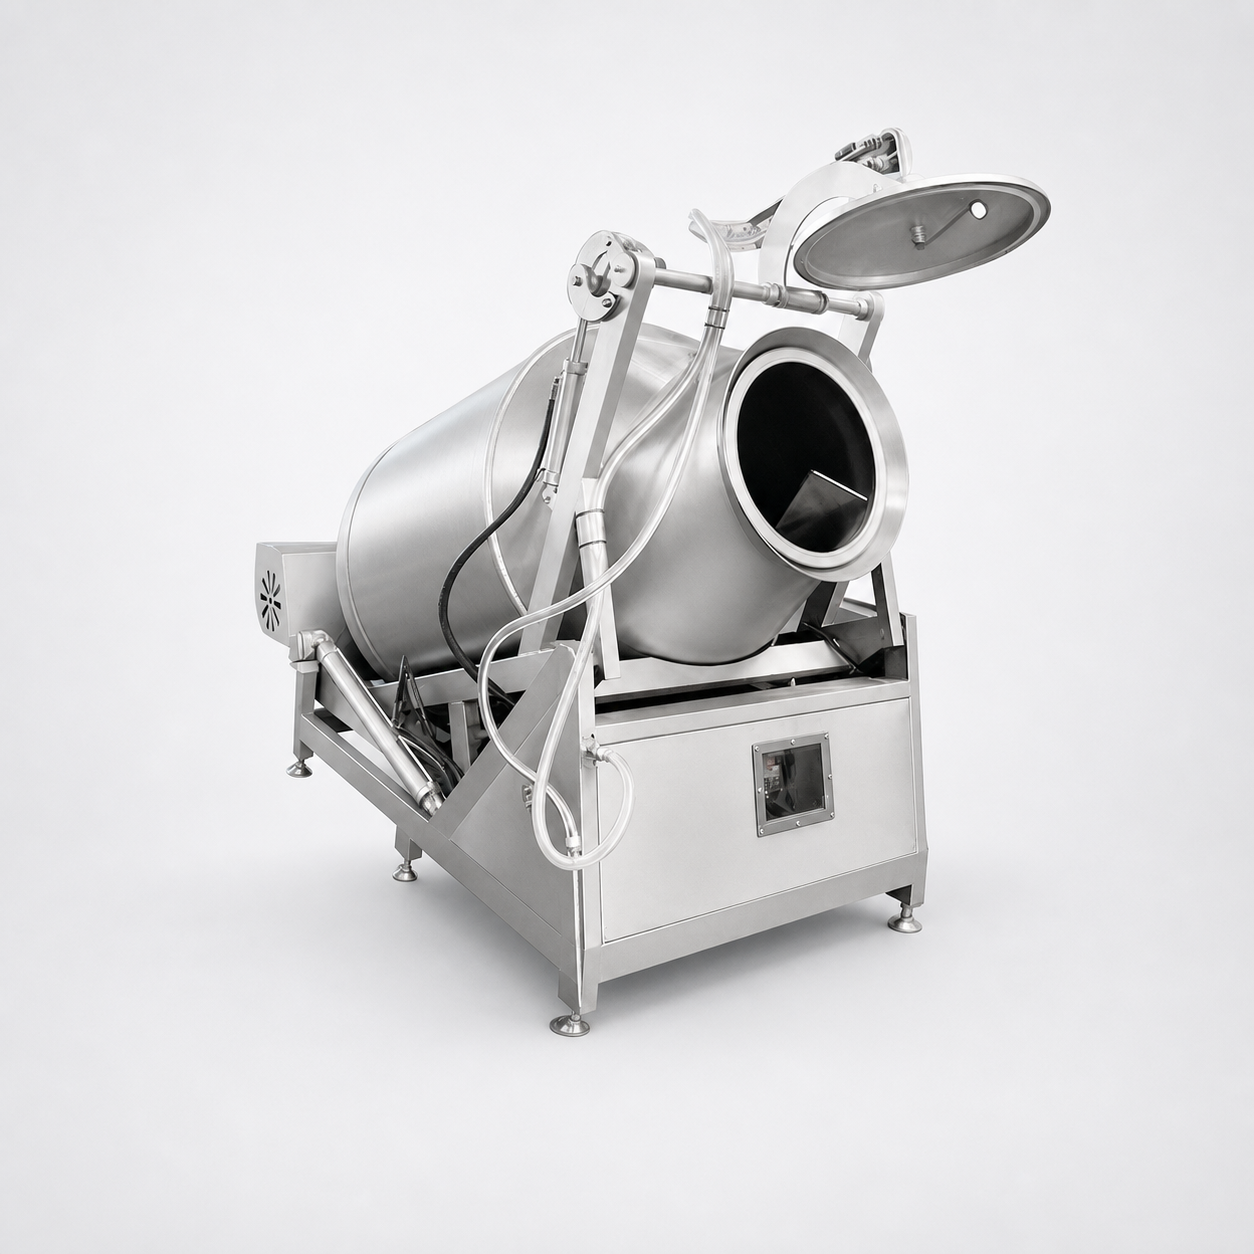
Tiras y rollos de jerky
Características del proceso
Se corta, marina y seca en lugar de cocinarse y expandirse
Etapa determinante
Marinado
Nivel de automatización
Marinado por lotes seguido de secado continuo
Ruta
Línea de secado de jerky para mascotas
Línea de secado de jerky para mascotas
Inspección en línea, captura de datos y trazabilidad
La inocuidad alimentaria de una línea se diseña en las etapas donde todavía es posible retirar un producto peligroso, y luego se demuestra mediante los registros de la línea. Ambas partes son importantes: un control que nadie puede demostrar es indistinguible de uno que nunca se ejecutó, y ese vacío es donde reside el riesgo real de retiro del mercado.
Shengtu integra la capa de inspección y datos en la línea por una razón estructural, no comercial. Registrar un parámetro después del proceso cuesta más que medirlo en el lugar, porque luego la evidencia debe reconstruirse a partir de las personas en vez de consultarse directamente en la máquina.
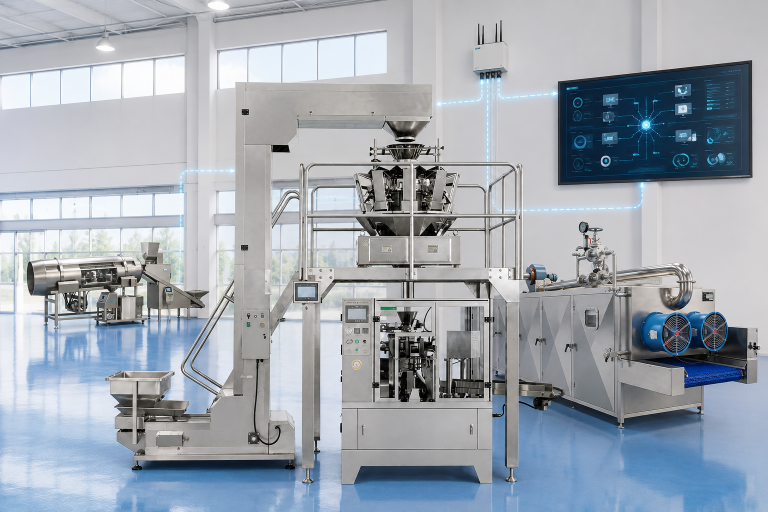
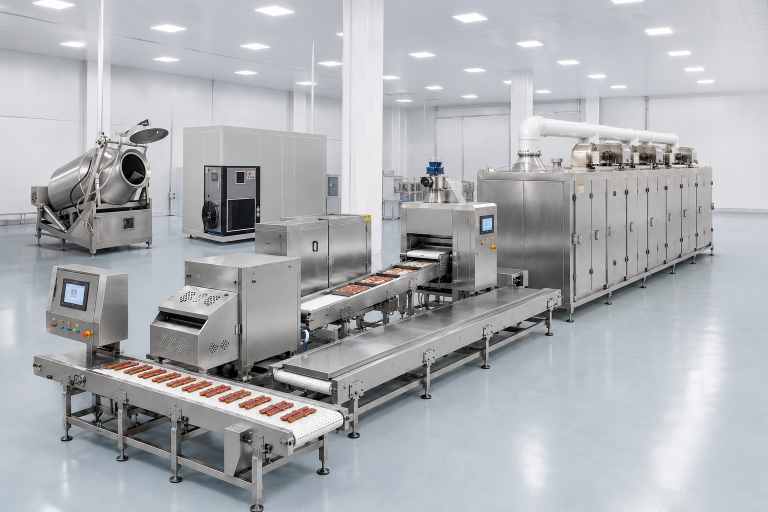
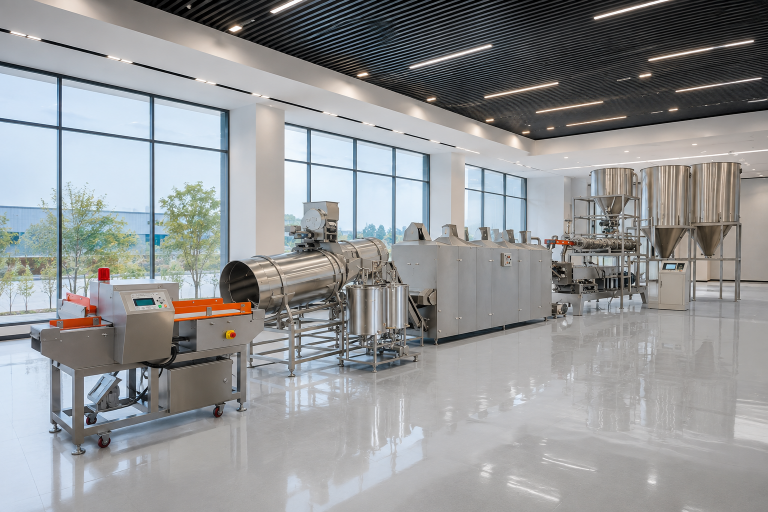
Cuatro módulos técnicos
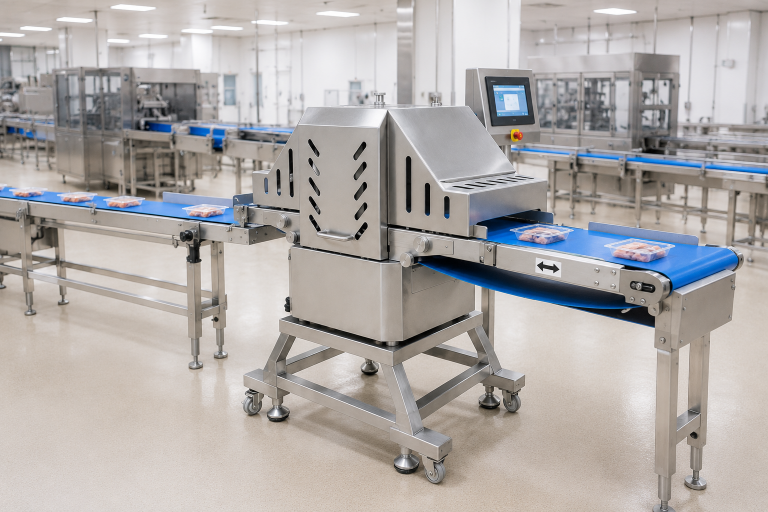
Requisitos normativos que debe cumplir el equipo
«Cada autoclave […] debe contar con al menos un dispositivo indicador que muestre la temperatura. […] La precisión de cada dispositivo indicador de temperatura debe comprobarse frente a un termómetro patrón de precisión conocida […] y debe ser de 1 °F (0.5 °C).»21 CFR 113.40(a)(1)(iv), alimentos de baja acidez procesados térmicamente y envasados en recipientes herméticamente sellados
Esa sola cláusula explica por qué suele bastar con actualizar los controles y los registros. Exige un instrumento y una calibración trazable, no un recipiente nuevo.
| Requisito | Fundamento normativo | Qué implica al especificar una línea |
|---|---|---|
| Un análisis de peligros por escrito para el alimento para animales que fabrica, cualquiera que sea su resultado | 21 CFR 507.33 | La línea debe permitir controlar y medir los peligros; no basta con que estén identificados |
| Controles del proceso con un valor máximo o mínimo establecido para el parámetro que se controla | 21 CFR 507.34 | Los puntos de ajuste deben poder configurarse y leerse en la línea, no quedar anotados en un cuaderno |
| Un proceso programado establecido por una persona calificada, al menos equivalente al definido por una autoridad competente en procesamiento | 21 CFR 113.3 y 113.83 | El autoclave debe poder ejecutar y mantener las condiciones indicadas en el proceso registrado |
| Un dispositivo indicador de temperatura y un dispositivo registrador independiente en cada autoclave | 21 CFR 113.40 | Dos instrumentos, uno de los cuales genera un registro permanente |
Las actualizaciones OTA independientes permiten actualizar el software después de la entrega sin detener mecánicamente el equipo. Esto es especialmente importante durante el segundo y el tercer año, cuando cambian los requisitos, pero la línea sigue siendo la misma.
Prepare el conjunto de registros para su ruta
La herramienta para crear conjuntos de registros de Estados Unidos toma en cuenta su ruta y destino, y enumera los instrumentos, registros y documentos que deben incluirse en la especificación, junto con la cláusula normativa correspondiente. También muestra qué rutas no están sujetas en absoluto a las reglas para productos herméticos de baja acidez.
Las seis etapas desde la consulta hasta la aceptación de la línea
La pregunta que más dinero les cuesta a quienes construyen una línea por primera vez no es cuánto cuesta una máquina. Es quién se hace responsable del espacio entre dos máquinas. Este mapa especifica la responsabilidad en cada etapa y para cada ruta.
| Etapa | Quién suministra | Quién instala | Quién pone en marcha | Quién firma la aceptación |
|---|---|---|---|---|
| Recepción, dosificación y mezclado | Shengtu | Shengtu con su equipo en planta | Shengtu | Ambas partes |
| Reducción de tamaño y acondicionamiento | Shengtu | Shengtu con su equipo en planta | Shengtu | Ambas partes |
| Etapa que define el proceso | Shengtu | Shengtu | Shengtu | Ambas partes |
| Secado, enfriamiento o esterilización | Shengtu | Shengtu | Shengtu | Ambas partes |
| Inspección y captura de datos | Shengtu | Shengtu | Shengtu | Ambas partes |
| Empaque y etiquetado | Shengtu | Shengtu | Shengtu | Ambas partes |
| Servicios auxiliares hasta el punto de conexión | Su planta | Su planta | Verificación conjunta | Ambas partes |
| Edificio, drenaje y zonificación higiénica | Su planta | Su planta | Verificación conjunta | Ambas partes |
| Proceso térmico registrado para un producto de baja acidez | Su autoridad competente en procesamiento | No corresponde | Validado con el autoclave | Ambas partes |
| Decisión | Qué especificar | Por qué reduce costos |
|---|---|---|
| Capacidad del secador | Dimensione el secador y el equipo de recubrimiento con margen respecto a la capacidad nominal de la extrusora; no los iguale | El secador, y no la extrusora, es lo que limita la producción real de una línea de croquetas |
| Medición de humedad | Mida la variación en toda la cama de producto, no solo el promedio | Una variación amplia obliga a secar de más; el secado excesivo evapora peso que podría venderse |
| Zonificación húmeda y seca | Separe la zona con mucho vapor de la zona de etiquetado y empaque desde la etapa de diseño de planta | Instalar una barrera después de poner la línea en marcha cuesta más que incluirla en el plano desde el principio |
| Dimensionamiento del autoclave | Elija el tamaño del autoclave según el lote más pequeño que realmente espera procesar, no según el más grande | Un autoclave sobredimensionado funciona con carga parcial, y los lotes con carga parcial son los que suelen presentar problemas |
| Rango de formatos | Defina el rango de formatos antes de diseñar la distribución de planta e indique el segundo formato, si lo hay | Agregar un formato después de definir la distribución suele implicar mover equipos, no simplemente añadirlos |
| Cambio de formato | Al solicitar la cotización, especifique cuántos cambios de formato espera por turno | La frecuencia de los cambios de formato afecta el diseño de la empacadora y del transporte; incluirlo desde el diseño cuesta poco |
| Alcance del control | Decida si las pasarelas y terminales están incluidas en el alcance antes de solicitar la cotización | Añadir la capa de datos más adelante implica abrir paneles que ya se habían aprobado |
| Ubicación del detector de metales | Ubique el detector donde todavía sea posible retirar del flujo un producto rechazado | Detectar metales después del sellado convierte un producto que podría reprocesarse en una pérdida total |
| Repuestos | Acuerde la lista de piezas de desgaste durante la aceptación, no cuando ocurra la primera falla | Las piezas que detienen una línea son baratas; el tiempo de inactividad mientras se espera por ellas, no |
| Muestreo y liberación del producto | Defina dónde se tomará la muestra del producto final y quién autorizará su liberación | Las disputas sobre la calidad del producto se resuelven con el punto de muestreo, no con la discusión posterior |
Qué ocurre después de la aceptación
Los compradores suelen preguntar por la continuidad del servicio al final, y luego lamentan haberlo dejado para el final. Tres aspectos se acuerdan durante la aceptación, no cuando ocurre la primera parada.
Lista de piezas de desgaste:
se acuerda y entrega en la aceptación, diferenciando lo que se mantiene en su planta de lo que se fabrica bajo pedido
Software:
las actualizaciones OTA independientes permiten actualizar el sistema de control sin detener mecánicamente el equipo, así que un cambio de requisitos en el segundo año no obliga a reconstruirlo
Registros:
usted conserva acceso al conjunto de registros por lote que genera la línea, algo que solicita un auditor y de lo que depende una investigación de retiro de producto
Alcance:
durante la aceptación se especifica todo lo que queda fuera del mapa de límites anterior, para que nadie descubra durante una parada que hay un aspecto sin responsable
Revise los límites en cada etapa
La herramienta para desglosar el alcance por etapas toma el mapa anterior y examina una etapa a la vez: quién suministra, quién instala, quién pone en marcha, quién firma y cuál es la decisión de diseño de esa etapa que modifica el costo. Úsela para comparar los límites del alcance de dos cotizaciones antes de compararlas por precio.
RECURSOS / HERRAMIENTAS DE INGENIERÍA
Herramientas de ingeniería y recursos para planificar proyectos
01
Selector de formato y ruta de producción para alimentos para mascotas
02
Evaluación de cotización con seis variables: qué determina realmente el precio de una línea
03
Herramienta para crear conjuntos de registros de Estados Unidos para una línea de alimentos para mascotas
04
Desglose del alcance por etapas
Preguntas frecuentes
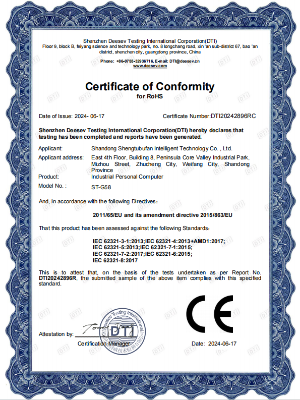
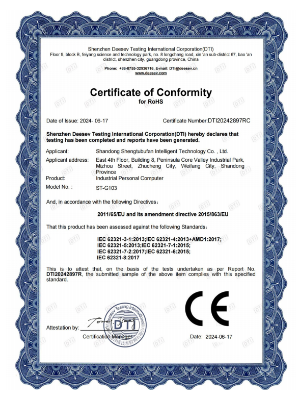
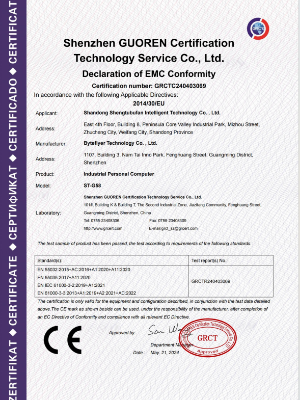
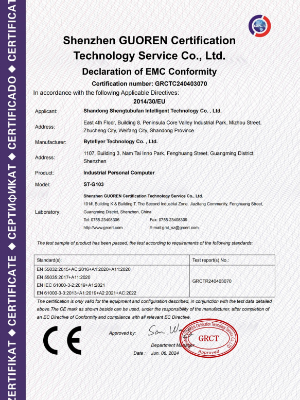
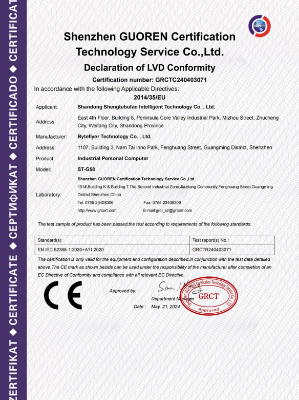
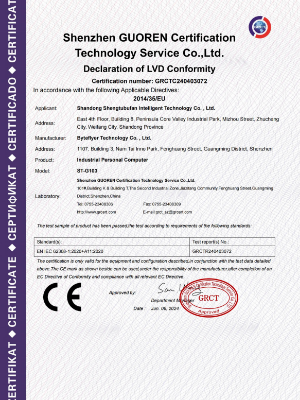
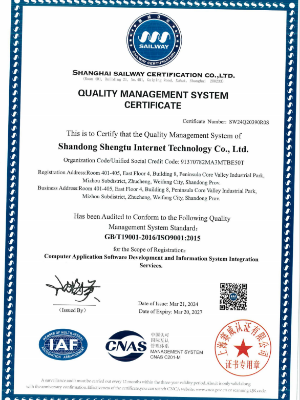
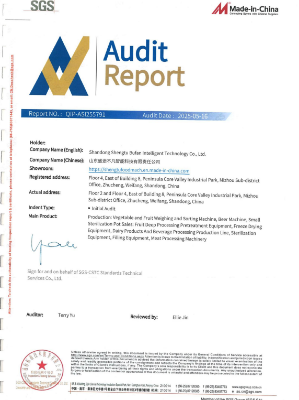
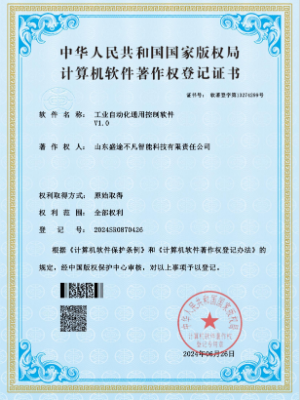
Los certificados y documentos aplicables se confirman según el modelo y la configuración del equipo, así como el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto.
Trending now