Связаться с компанией Shengtu Bufan

Линии для производства кормов для питомцев: системы для сухих гранул, сублимированных лакомств, влажных кормов и джерки
Мы подбираем и интегрируем оборудование для производства кормов для домашних животных по четырём технологическим схемам: экструзия сухих гранул, сублимированные лакомства, влажные консервы и сушка джерки. Сообщите тип продукции и планируемый выпуск — мы предложим конфигурацию линии, а не просто список машин. Система управления входит в состав оборудования с самого начала, а не добавляется при пусконаладке.
- Четыре технологические схемы
- Конфигурация и расчёт за 1 рабочий день
- Интеграция линии: от оборудования до системы управления
Технологические схемы
Экструзия сухих гранул, сублимированные лакомства, консервирование влажных кормов, сушка джерки
Периодическая загрузка влажной линии
80–900 кг/период
Оборудование для стерилизации
Четыре типоразмера автоклавов собственного производства
Оборудование собственного производства
Автоклавы на заказ и интеллектуальное упаковочное оборудование
Машины сразу готовы к работе с системой управления
Оборудование создано на платформе STUnit, поэтому система управления поставляется вместе с ним
Обновление программного обеспечения после передачи оборудования
Автономные обновления OTA без вмешательства в механическую часть
Срок подготовки расчёта
Конфигурация и расчёт предоставляются за 1 рабочий день
Ваши технологический рецепт и данные о выпуске используются только для конфигурации линии и расчёта стоимости проекта. Чтобы сначала оценить готовность проекта самостоятельно, воспользуйтесь инструментом Dry Kibble Scope Readiness Score: он работает в браузере и не требует заполнения данных.
Возможности производства кормов для питомцев по четырём технологическим схемам
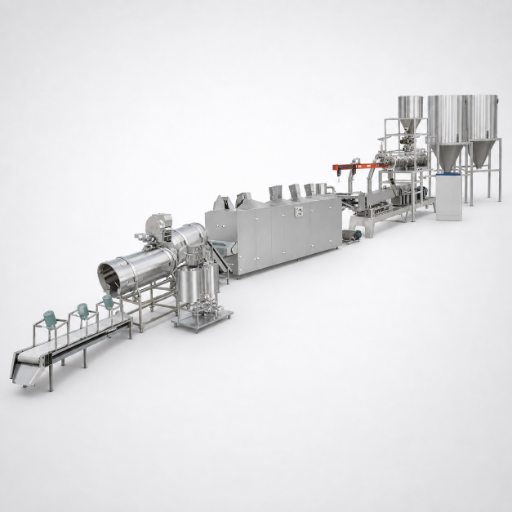
Производство кормов для домашних животных включает все этапы от приёмки сырья до герметично закрытой упаковки: дозирование, измельчение, тепловую обработку, сушку или стерилизацию, контроль и упаковку. Необходимые этапы определяет тип продукции, а не её категория: производственные линии для собачьего и кошачьего корма одного типа продукции гораздо проще объединить, чем линии для двух типов корма для одного и того же животного. Компания Shandong Shengtu Bufan Intelligent Technology Co., Ltd. предлагает четыре опубликованные технологические схемы; обычно проект начинается с выбора одной из них.
Линия экструзии сухих гранул
Производство сухих гранул — схема, с которой начинает большинство производителей сухих кормов для домашних животных. Она включает дозирование компонентов, измельчение, смешивание и кондиционирование, двухшнековую экструзию, формование и нарезку, многоярусную сушку, нанесение покрытия или приправ, транспортировку и упаковку.
- Восемь технологических этапов указаны на странице схемы
- Смеситель, молотковая дробилка, экструдер и сушилка объединены в одну линию
- При экструзии текстура формируется за счёт сдвигового воздействия и нагрева корпуса экструдера; матрица и система нарезки определяют, какие формы продукции можно выпускать.
- Одношнековые и двухшнековые экструдеры подходят для разных диапазонов жирности и влажности, поэтому их выбор зависит от технологического рецепта. Двухшнековая машина может перерабатывать тестообразную массу с более высоким содержанием жира, тогда как одношнековая с этой задачей не справится.
- Покрытие наносят после сушки, перед передачей продукта на упаковку
- Если вы заменяете только экструдер, его можно приобрести отдельно; см. двухшнековый пищевой экструдер.
Линия для производства сублимированных лакомств для питомцев
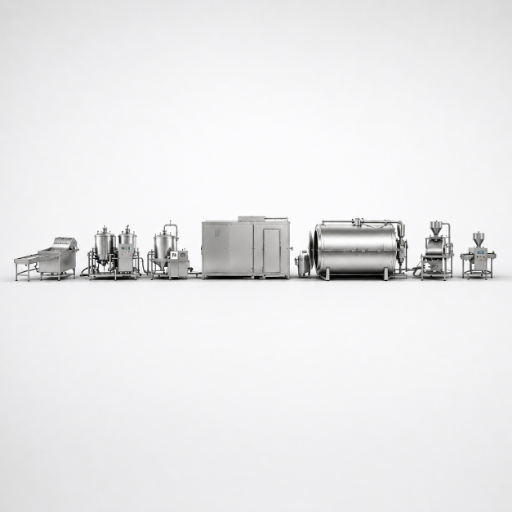
На линии сублимирования производят лакомства для питомцев и добавки из сырого сырья. Процесс включает подготовку продукта, вакуумную сублимационную сушку, обнаружение металла и передачу продукта на упаковку. Из четырёх схем эта самая короткая и наиболее чувствительна к планированию загрузки: цикл сушилки задаёт темп всем предшествующим этапам.
- Четыре технологических этапа
- Мойка в пузырьковой ванне и нарезка кубиками перед сублимационной сушкой
- Обнаружение металла до изготовления и наполнения пакета
Линия консервирования влажных кормов для питомцев
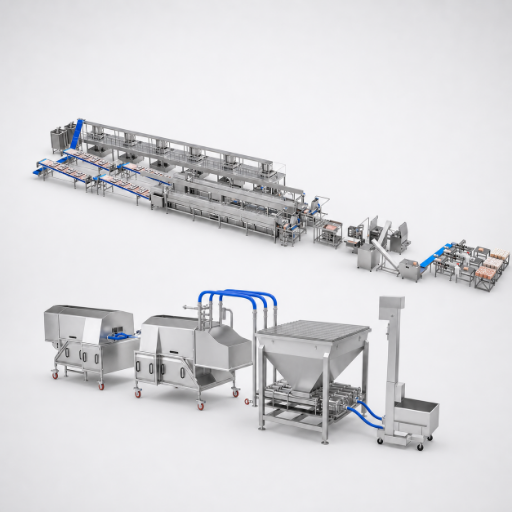
На линии консервирования влажных кормов выполняют нарезку кубиками, наполнение, закатку, стерилизацию в автоклаве, сушку воздухом и маркировку. На этом участке оборудование должно документально подтверждать результаты работы: безопасность герметичной упаковки низкокислотного продукта зависит от наличия записей о тепловом процессе.
- Шесть технологических этапов, завершающихся маркировкой
- Периодическая загрузка: 80–900 кг/период
- Четыре типоразмера автоклавов позволяют соотнести объём партии со спросом
- Автоклав — также самостоятельный продукт. См. автоклавы и стерилизаторы, поставляемые как отдельные установки, чтобы узнать о типах ёмкостей и объёмах партий.
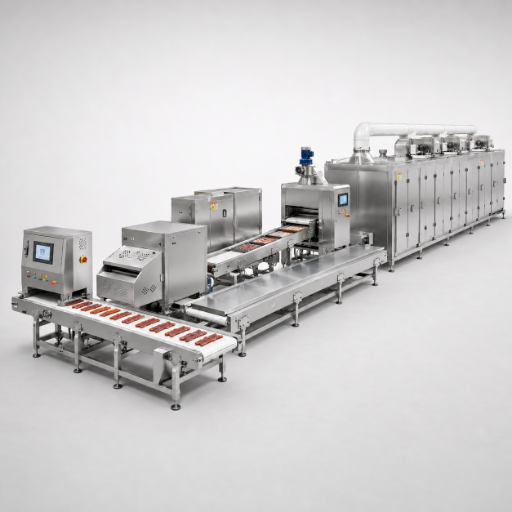
Линия сушки джерки для питомцев
Производство джерки включает нарезку полосками, маринование, сушку, обнаружение металла и упаковку в готовые пакеты. Мощность участка маринования чаще всего оказывается недостаточной, потому что длительность только этого этапа определяется технологическим рецептом, а не машиной.
- Пять технологических этапов
- Нарезка полосками с учётом формы готового жевательного лакомства
- Упаковка в готовые пакеты в конце линии
Shengtu — высокотехнологичное предприятие в Вэйфане, которое занимается исследованиями и разработками, производством пищевого оборудования и цифровыми решениями для предприятий полного цикла. Благодаря этому проект можно начать с одной машины и расширить до целого завода, не меняя поставщика.
После основного технологического процесса расположены этапы, на которые приходится большая часть стоимости линии и большинство потенциальных неисправностей. Ниже каждый этап описан с указанием его назначения и того, производим ли мы оборудование сами или интегрируем его в линию.
| Этап | Что он определяет | Положение на линии | Собственное производство или интеграция |
|---|---|---|---|
| Многоярусная сушка | Конечная влажность и, что ещё важнее, разброс влажности по слою продукта | После экструзии | Интегрированное оборудование |
| Нанесение покрытия и приправ | Количество нанесённого жира и вкусоароматических добавок, а также способность упаковки сохранять свойства продукта | После сушки | Интегрированное оборудование |
| Вакуумное охлаждение | Температура продукта перед герметизацией упаковки, от которой зависит риск образования конденсата | Перед упаковкой | Интегрированное оборудование |
| Стерилизация в автоклаве | Промышленная стерильность герметично упакованного низкокислотного продукта | После закатки | Собственное производство |
| Сушка воздухом | Вода на поверхности банок перед маркировкой | После автоклава | Интегрированное оборудование |
| Вакуумная сублимационная сушка | Сохранение структуры и длительность цикла | Основной этап сублимационной схемы | Интегрированное оборудование |
| Выравнивание влажности | Фактический диапазон влажности готового продукта | После сушки | Интегрированное оборудование |
| Обнаружение металла | Контроль физических опасных включений до герметизации упаковки | Перед упаковкой | Интегрированное оборудование |
| Взвешивание и дозирование | Перерасход продукта на упаковку и точность наполнения | На упаковочной машине | Интегрированное оборудование |
| Упаковка в готовые пакеты и вакуумная упаковка | Барьерные свойства, герметичность шва и тип упаковки | В конце линии | Собственное производство |
| Маркировка | Идентификация упаковки и читаемость кода | В конце линии | Интегрированное оборудование |
Один из перечисленных этапов не является вопросом выбора
Стерилизация в автоклаве — единственный из перечисленных этапов, требования к которому установлены нормативными актами, а не выбором производителя. Для герметично упакованных низкокислотных продуктов, продаваемых в United States, 21 CFR Part 113 определяет оборудование и записи, которые должны быть предусмотрены для этого этапа. Поэтому требования к нему учитывают до разработки компоновки.
Автоклавы на заказ и интеллектуальное упаковочное оборудование — две группы изделий, которые мы производим сами; выше они отмечены соответствующим образом. Остальное оборудование линии мы подбираем, интегрируем и вводим в эксплуатацию.
Ниже приведена матрица конфигурации, которой мы руководствуемся. В ней указано, что определяется технологической схемой, что выбирают при конфигурации, а что зависит от рынка сбыта, а не от оборудования.
| Параметр конфигурации | Что мы настраиваем |
|---|---|
| Схема производства сухих гранул | 8 опубликованных технологических этапов: от периодического дозирования компонентов до двухшнековой экструзии, транспортировки и упаковки |
| Схема консервирования влажных кормов | 6 опубликованных технологических этапов, завершающихся стерилизацией в автоклаве, сушкой воздухом и маркировкой |
| Схема сублимационной сушки | 4 опубликованных технологических этапа на основе вакуумной сублимационной сушки |
| Схема производства джерки | 5 опубликованных технологических этапов: от нарезки полосками и маринования до сушки и обнаружения металла |
| Периодическая загрузка влажной линии | 80–900 кг/период |
| Выбор автоклава | Четыре типоразмера автоклавов позволяют подбирать объём партии под спрос, а не наоборот |
| Контрольно-измерительные приборы автоклава для поставок в United States | Устройство для измерения температуры с точностью до 1 °F (0,5 °C) и отдельное устройство для её регистрации с сохранением постоянной записи — согласно требованиям 21 CFR 113.40 |
| Комплект записей по каждой партии | Начальная температура, фактическое время обработки и показания обоих устройств с указанием размера и кода ёмкости — согласно 21 CFR 113.100 |
| Применяемое правило расчёта производительности сушилки и установки для нанесения покрытия | Подбор по производительности экструдера, а не в соотношении 1:1, чтобы сушилка не ограничивала производительность линии |
| Система управления | Контроллеры с программированием без кода и многопротокольные шлюзы; после передачи оборудования доступны автономные обновления OTA |
| Поточный контроль | Система машинного зрения YOLO и периферийные алгоритмы размещаются на этапах, где дефект ещё можно удалить |
| Срок подготовки расчёта | Конфигурация и расчёт предоставляются за 1 рабочий день |
| Приёмка | Приёмка по письменному плану на этапе 6 последовательности проекта из 6 этапов |
Большинство расчётов сравнивают по неверному показателю
В большинстве коммерческих предложений на первое место ставят производительность экструдера, хотя именно этот показатель меньше всего говорит о фактическом выпуске продукции линии. Экструдер с высокой заявленной производительностью перед сушилкой недостаточного размера создаёт узкое место, а не увеличивает выпуск; из-за сушилки производитель теряет деньги каждую смену.
Экструдер задаёт теоретический предел, а сушилка — фактический.
В коммерческом предложении указывают среднюю влажность, но затраты определяет разброс влажности по слою продукта.
При большом разбросе влажности всю партию приходится сушить сильнее, чем необходимо. В результате часть уже произведённой продукции теряется при испарении влаги, но без измерений этого не заметить. Поэтому контрольное оборудование мы включаем в стоимость линии, а не предлагаем как дополнительную опцию.
Запросить конфигурацию линии
Оцените объём проекта до обращения к поставщикам
Инструмент Dry Kibble Scope Readiness Score помогает определить параметры, необходимые для расчёта линии сухих гранул: тип продукции, производительность, упаковку и систему управления. Он работает в браузере без формы и запроса электронной почты.
Для линии с заданной конфигурацией нет фиксированного прайс-листа: любая сумма, указанная до выбора типа продукции и производительности, будет предварительной. Стоимость зависит от шести параметров, каждый из которых вам уже известен или который можно определить. Глубина индивидуальной настройки влияет на стоимость сильнее, чем выбор любой отдельной машины.
| # | Параметр | На что он влияет | Ваш ответ |
|---|---|---|---|
| 1 | Технологическая схема | Сухие гранулы, сублимированные продукты, влажные консервы или джерки — схема определяет состав оборудования | |
| 2 | Диапазон производительности | Производительность, на которую вы проектируете линию, а не та, на которую рассчитываете через 3 года | |
| 3 | Уровень автоматизации | Объём ручной обработки между этапами | |
| 4 | Объём интеграции | Отдельная машина, комплексная линия или планирование предприятия целиком | |
| 5 | Тип упаковки | Пакет, банка, пакет-саше или готовый пакет, а также необходимые барьерные свойства | |
| 6 | Система управления и объём данных | Нужны ли контроллеры, шлюзы и обновления OTA |
Включите эти шесть параметров в запрос коммерческого предложения — и получите сопоставимые ответы от любых поставщиков, а не только от нас. Для этого мы и публикуем эти сведения.
Сравнение двух предложений с разным объёмом работ
Не предполагайте, что объём работ в коммерческих предложениях совпадает, пока не составлена карта границ проекта: несоответствие объёма работ может превратить более низкую цену в более дорогой проект. Принцип прост: более низкая стоимость оборудования обычно означает, что вам предстоит выполнить больше работ по интеграции. Эти расходы возникнут при пусконаладке, а не при покупке.
- Экструдер большей производительности бесполезен, если следующая за ним сушилка не справляется.
- Shengtu рассчитывает стоимость по карте границ проекта, а не по списку машин, поэтому сравнение получается сопоставимым.
- Спросите каждого поставщика, какие из шести параметров учтены в его предложении, — и устраните типичную ошибку первых запросов.
Как формируется ваше коммерческое предложение
- Вы отправляете описание типа продукции и планируемой производительности.
- Инженер-технолог соотносит их с одной из четырёх схем и отмечает, где нужно подключить вторую схему.
- В течение 1 рабочего дня мы предоставляем конфигурацию и расчёт с описанием границ проекта.
График фиксируется после согласования проекта, а не при отправке запроса, поскольку сроки поставки оборудования с длительным сроком изготовления зависят от компоновки, а не от даты заказа. Мы не указываем неделю поставки до согласования компоновки и советуем с осторожностью относиться к поставщикам, которые поступают иначе.
Оцените шесть параметров до запроса цены
Инструмент Six-Variable Quotation Score позволяет оценить шесть указанных выше параметров и понять, насколько полно вы можете сформулировать запрос на реальный расчёт. Он также подготовит краткое описание запроса, чтобы все поставщики получили одинаковые исходные данные.
Типы кормов, для которых мы конфигурируем линии
Технологическую схему определяет тип продукции. Прежде чем обсуждать производительность, уровень автоматизации и бюджет, нужно понять, как выглядит готовый продукт на выходе упаковочной машины: именно это определяет все последующие решения. Ниже приведены восемь типов продукции, каждый из которых соответствует одной из указанных выше схем.
- Производственные линии для сухих и влажных кормов почти никогда не имеют общих основных технологических этапов — независимо от технологического рецепта
- Линии для собачьих и кошачьих кормов одного типа продукции обычно различаются только матрицей и размером упаковки
- Печенье, сухие гранулы и премиальные добавки для кормов различаются этапами формования и сушки, а не смешивания
- Только для одного из восьми типов продукции — консервированных кормов — требования к безопасности определяются до разработки компоновки
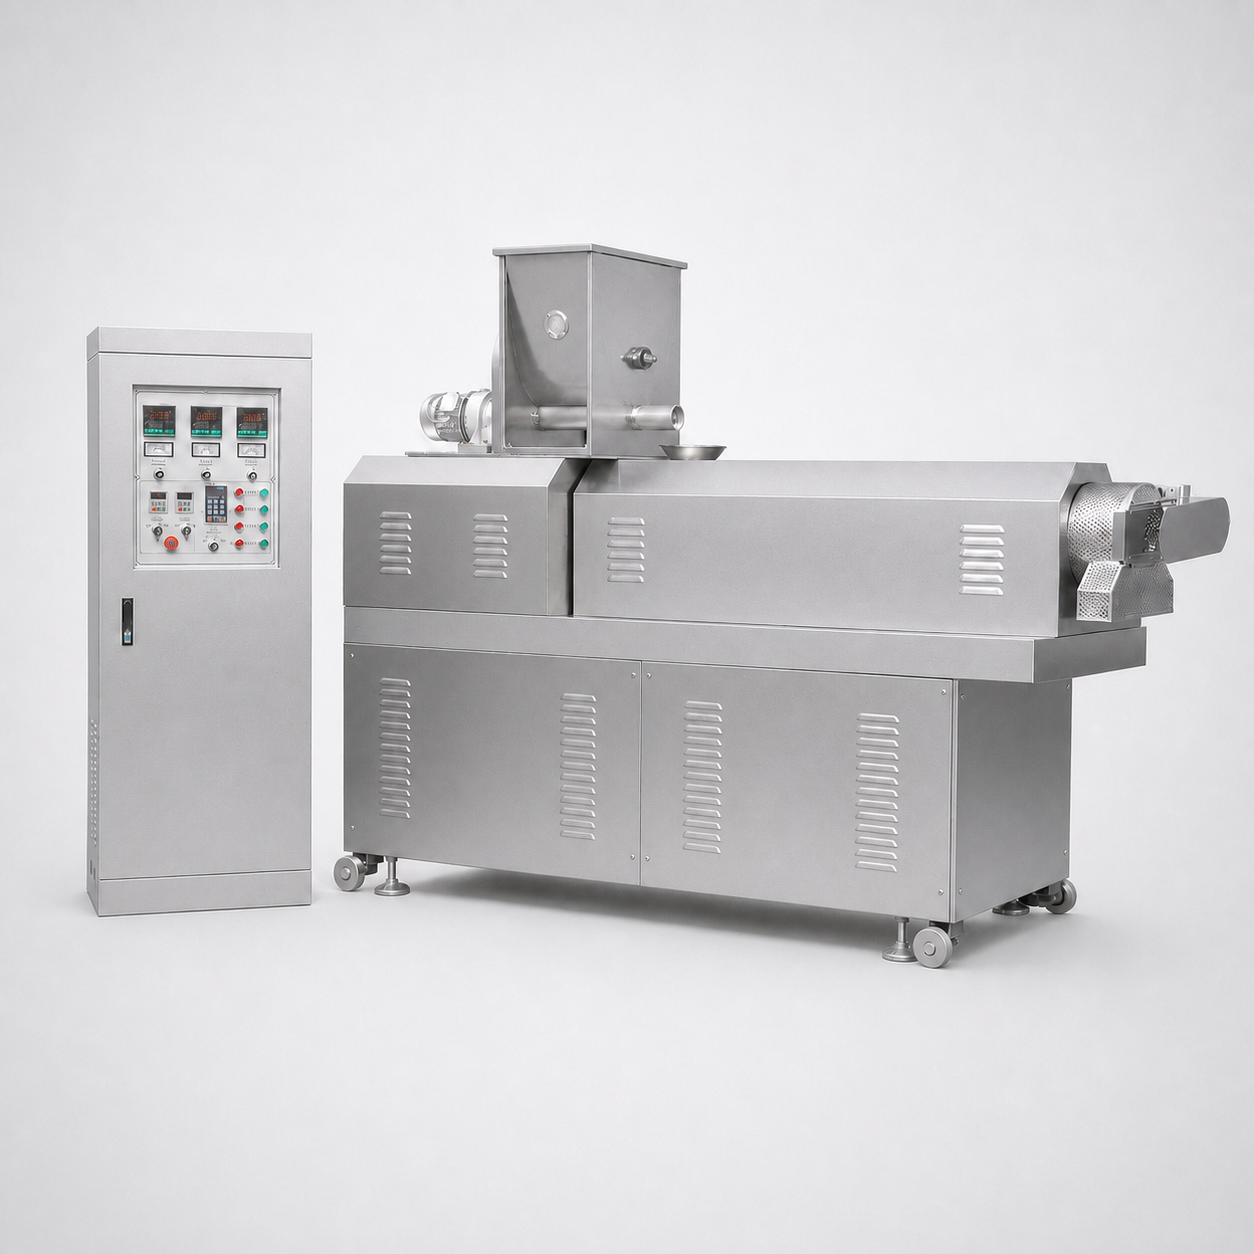
Сухие гранулы
Особенности процесса
Приготовление и расширение под воздействием тепла и давления, затем сушка и нанесение покрытия
Основной этап
Двухшнековая экструзия
Уровень автоматизации
Непрерывный процесс от дозирования до упаковки в пакеты
Схема
Линия экструзии сухих гранул
Линия экструзии сухих гранул
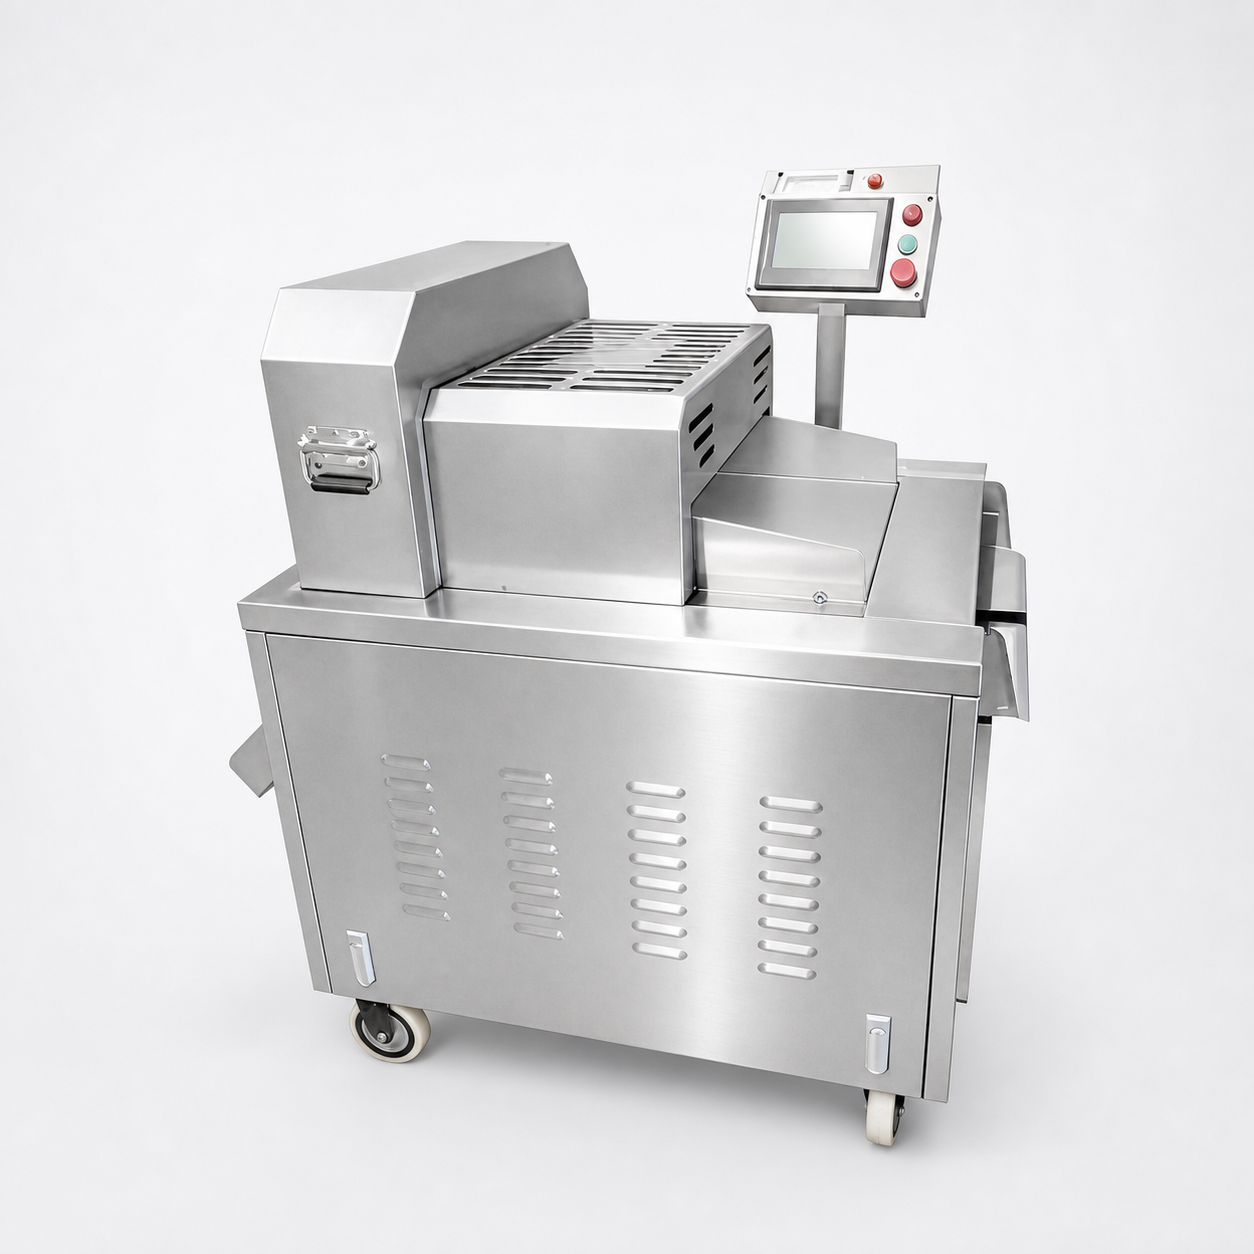
Полувлажные кусочки
Особенности процесса
В готовом продукте влажность выше, чем в сухих гранулах, поэтому сушку сокращают, а срок хранения в большей степени зависит от упаковки
Основной этап
Контролируемая сушка с поддержанием влажности
Уровень автоматизации
Непрерывный процесс с более точным управлением сушилкой
Схема
Линия экструзии сухих гранул с изменённой конфигурацией
Линия экструзии сухих гранул
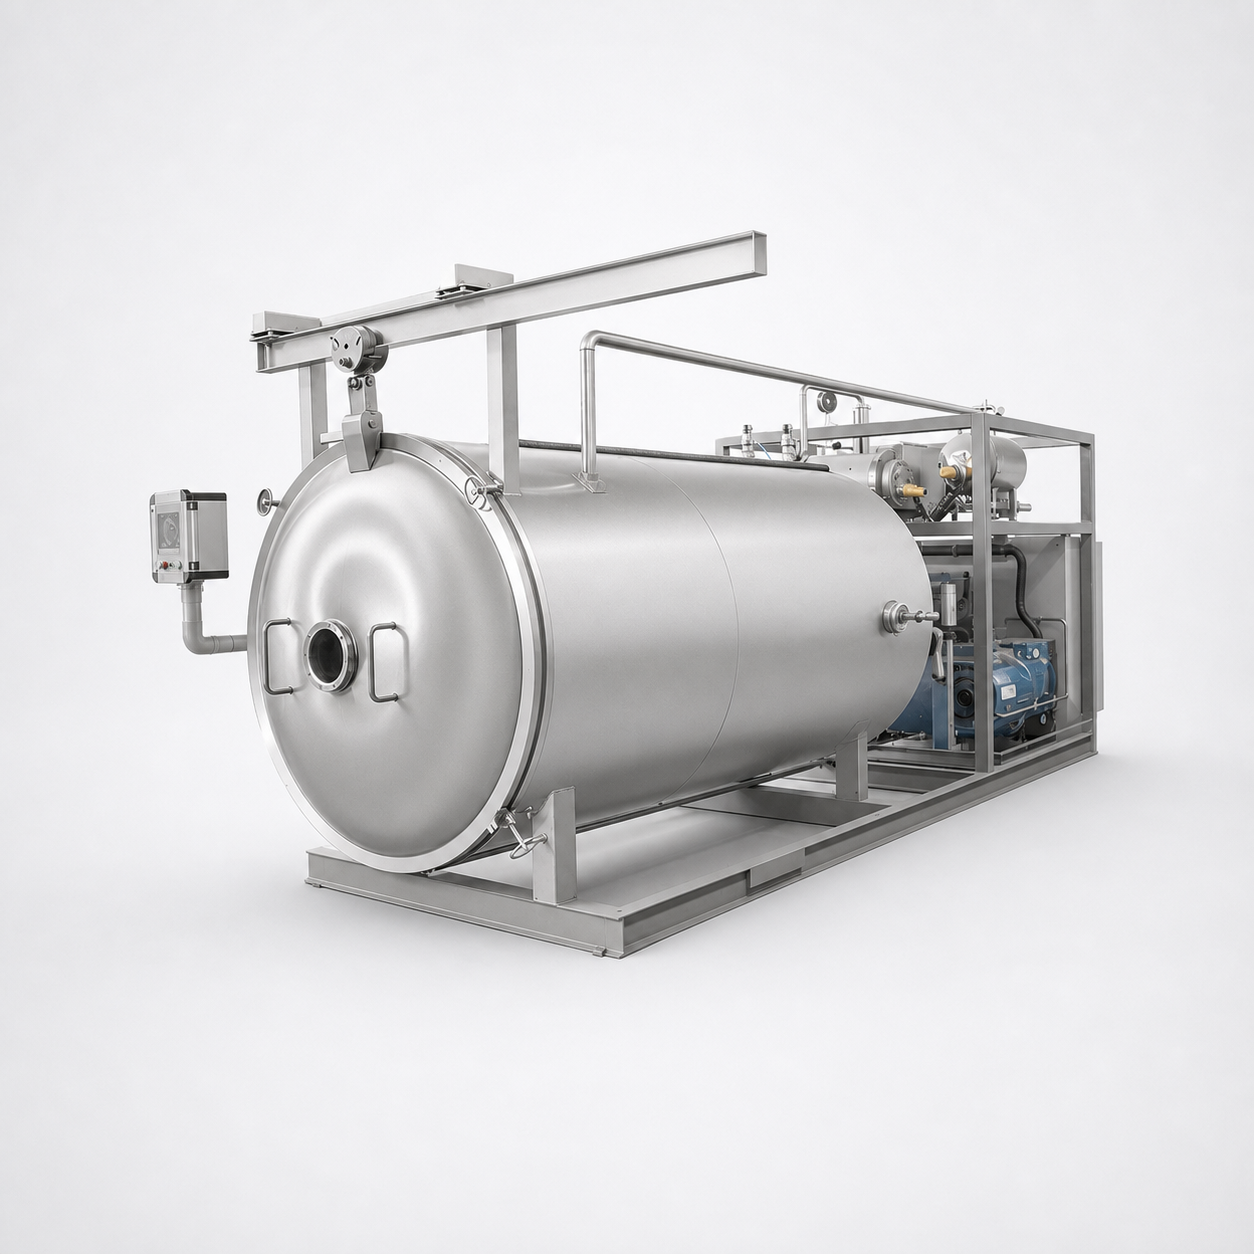
Сублимированные брикеты и кусочки
Особенности процесса
Сначала замораживание, затем сушка в вакууме, чтобы сохранить структуру и не допустить её разрушения
Основной этап
Вакуумная сублимационная сушка
Уровень автоматизации
Периодический процесс, темп которого задаёт цикл сушилки
Схема
Линия для производства сублимированных лакомств для питомцев
Линия для производства сублимированных лакомств
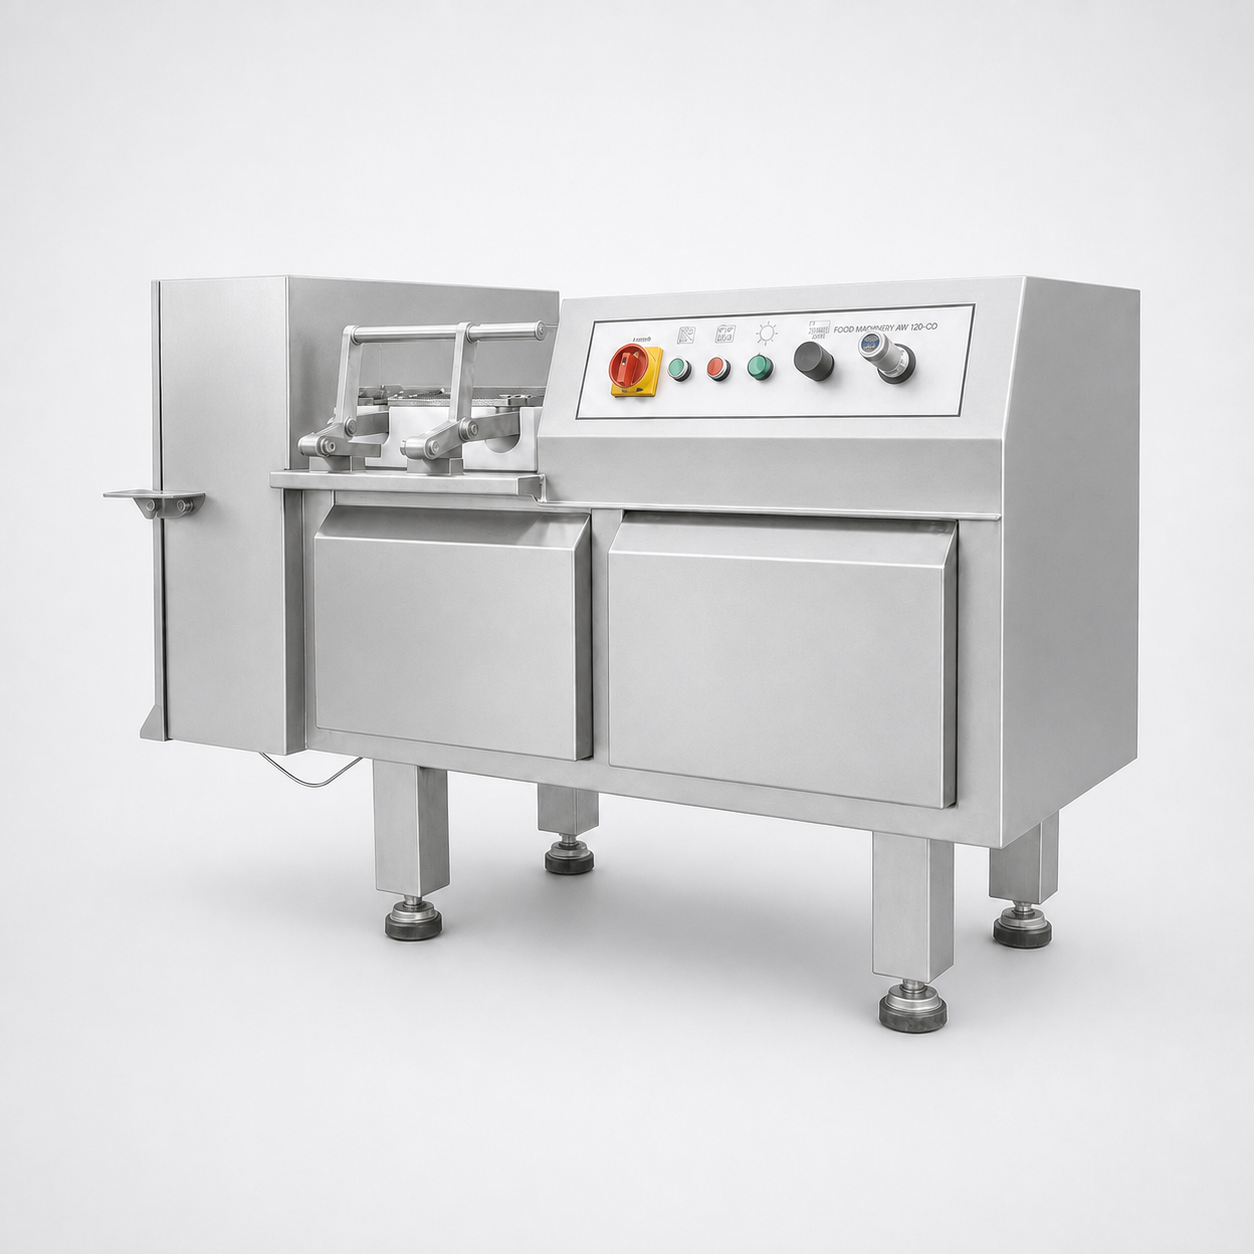
Сублимированные добавки из сырого сырья
Особенности процесса
Кусочки белкового сырья из одного ингредиента, высушенные без этапа приготовления
Основной этап
Равномерная нарезка кубиками перед сублимационной сушкой
Уровень автоматизации
Периодический процесс с обнаружением металла перед упаковкой
Схема
Линия для производства сублимированных лакомств для питомцев
Линия для производства сублимированных лакомств
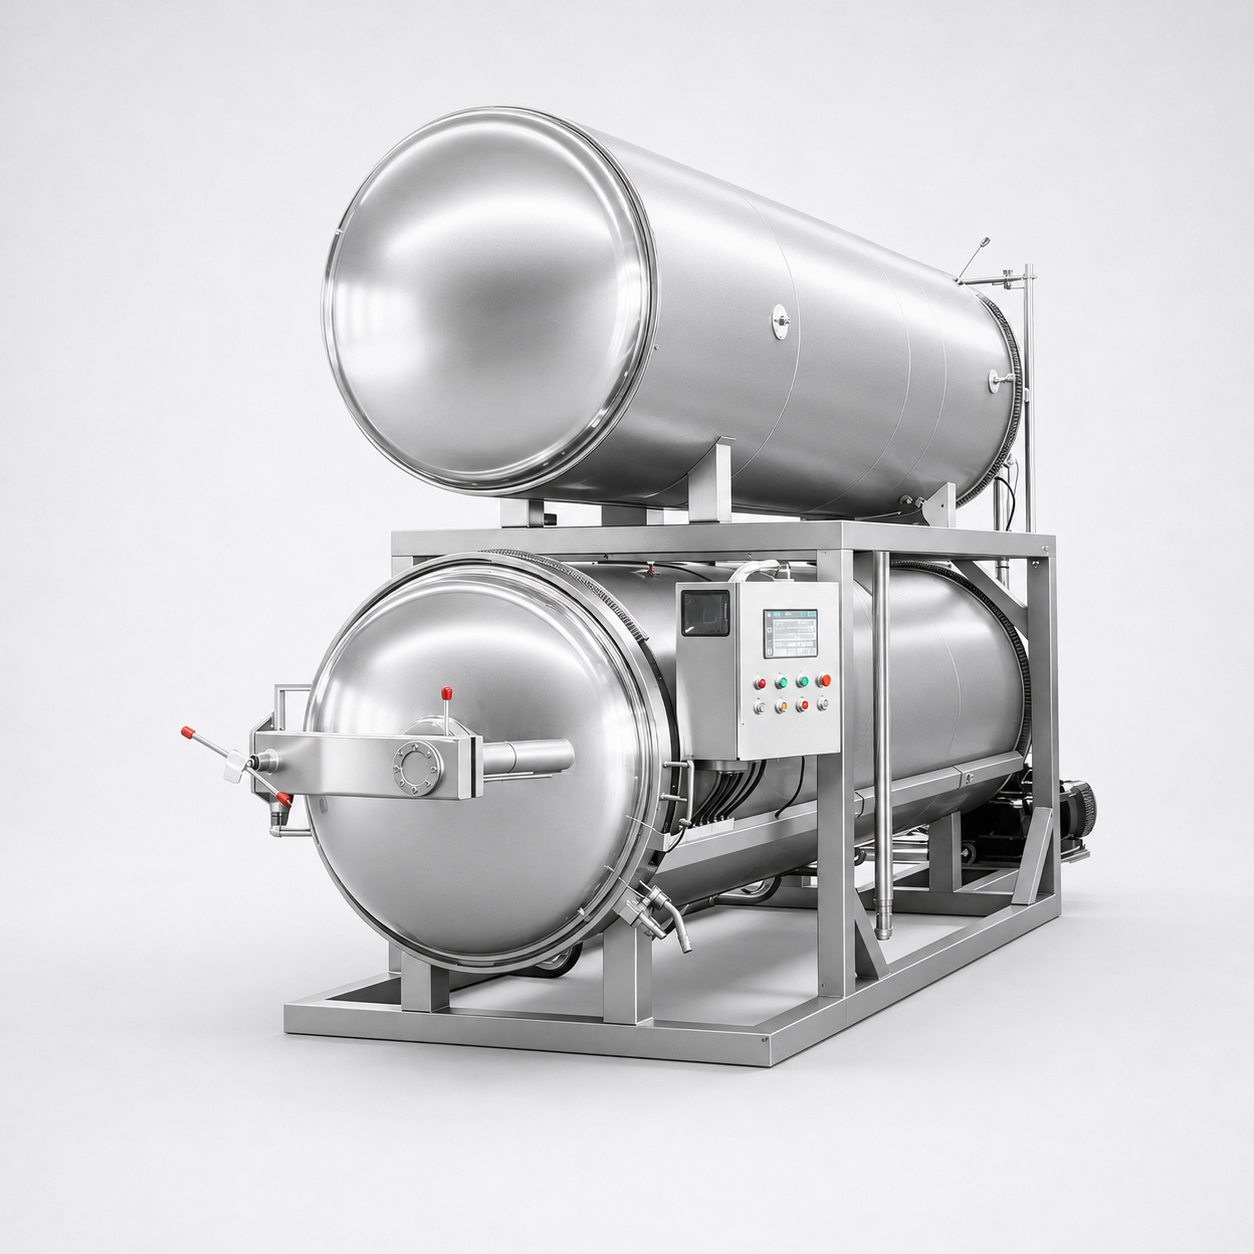
Влажные кусочки в подливе
Особенности процесса
Нарезанные твёрдые компоненты и соус фасуют вместе, затем стерилизуют в герметичной упаковке
Основной этап
Стерилизация в автоклаве
Уровень автоматизации
Периодическая стерилизация между непрерывными этапами наполнения и маркировки
Схема
Линия консервирования влажных кормов для питомцев
Линия консервирования влажных кормов для питомцев
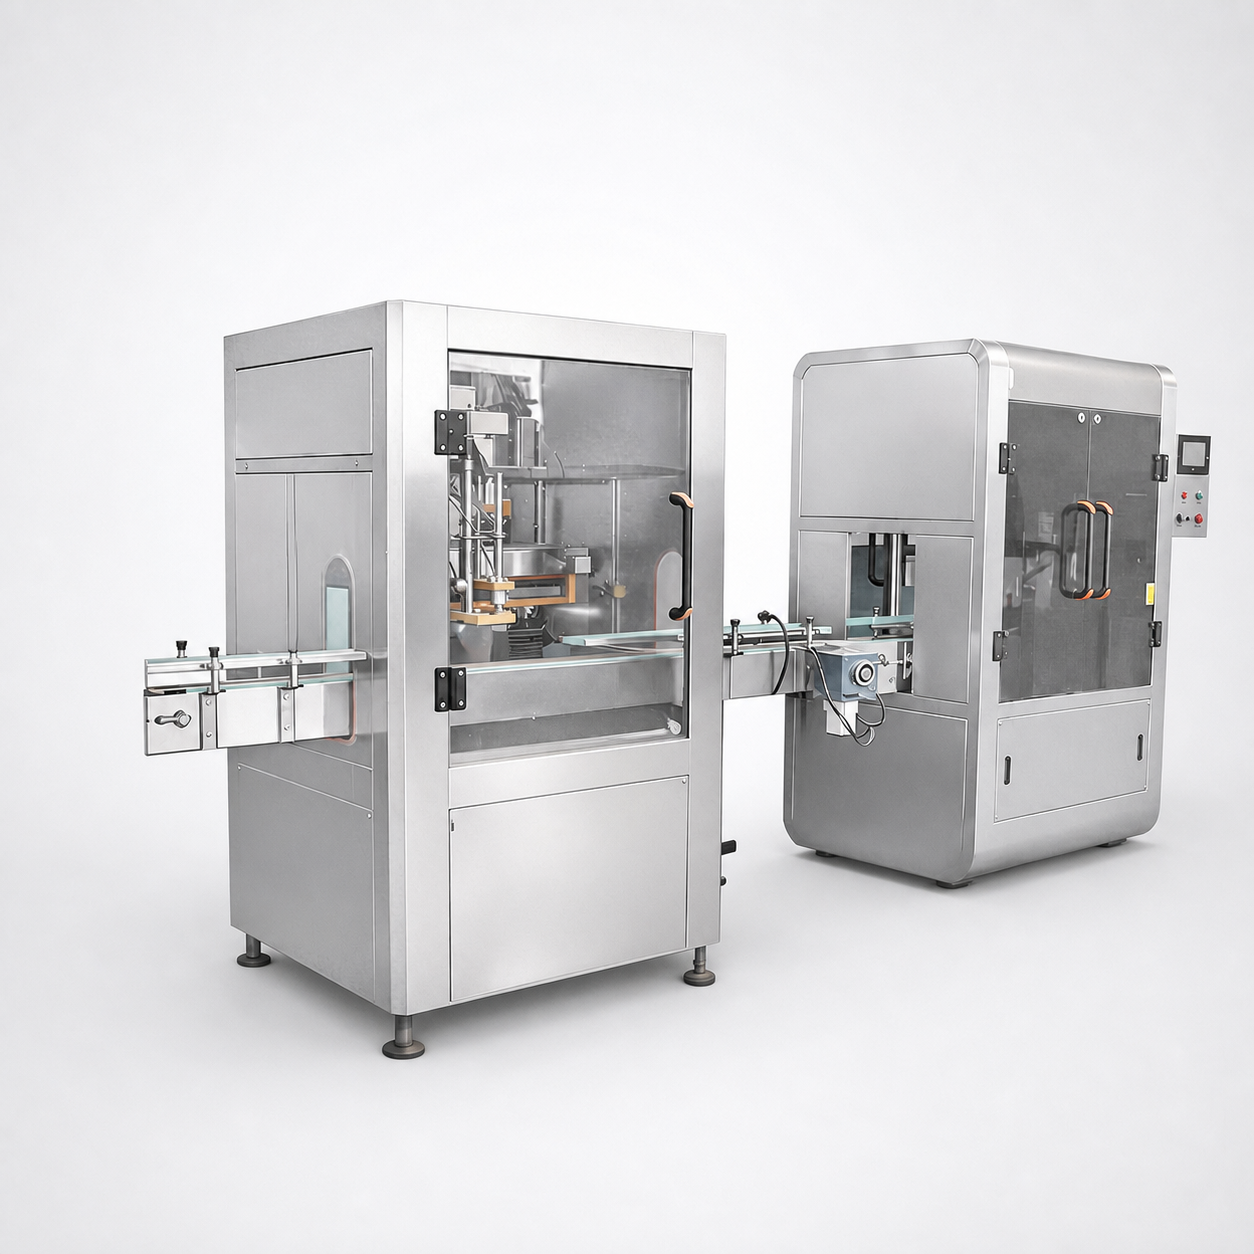
Влажный паштет и мясной батон
Особенности процесса
Эмульгирование перед наполнением: темп линии задают дозатор и закаточная машина
Основной этап
Наполнение и закатка с контролем свободного пространства над продуктом
Уровень автоматизации
Непрерывное наполнение с последующей периодической стерилизацией в автоклаве
Схема
Линия консервирования влажных кормов для питомцев
Линия консервирования влажных кормов для питомцев
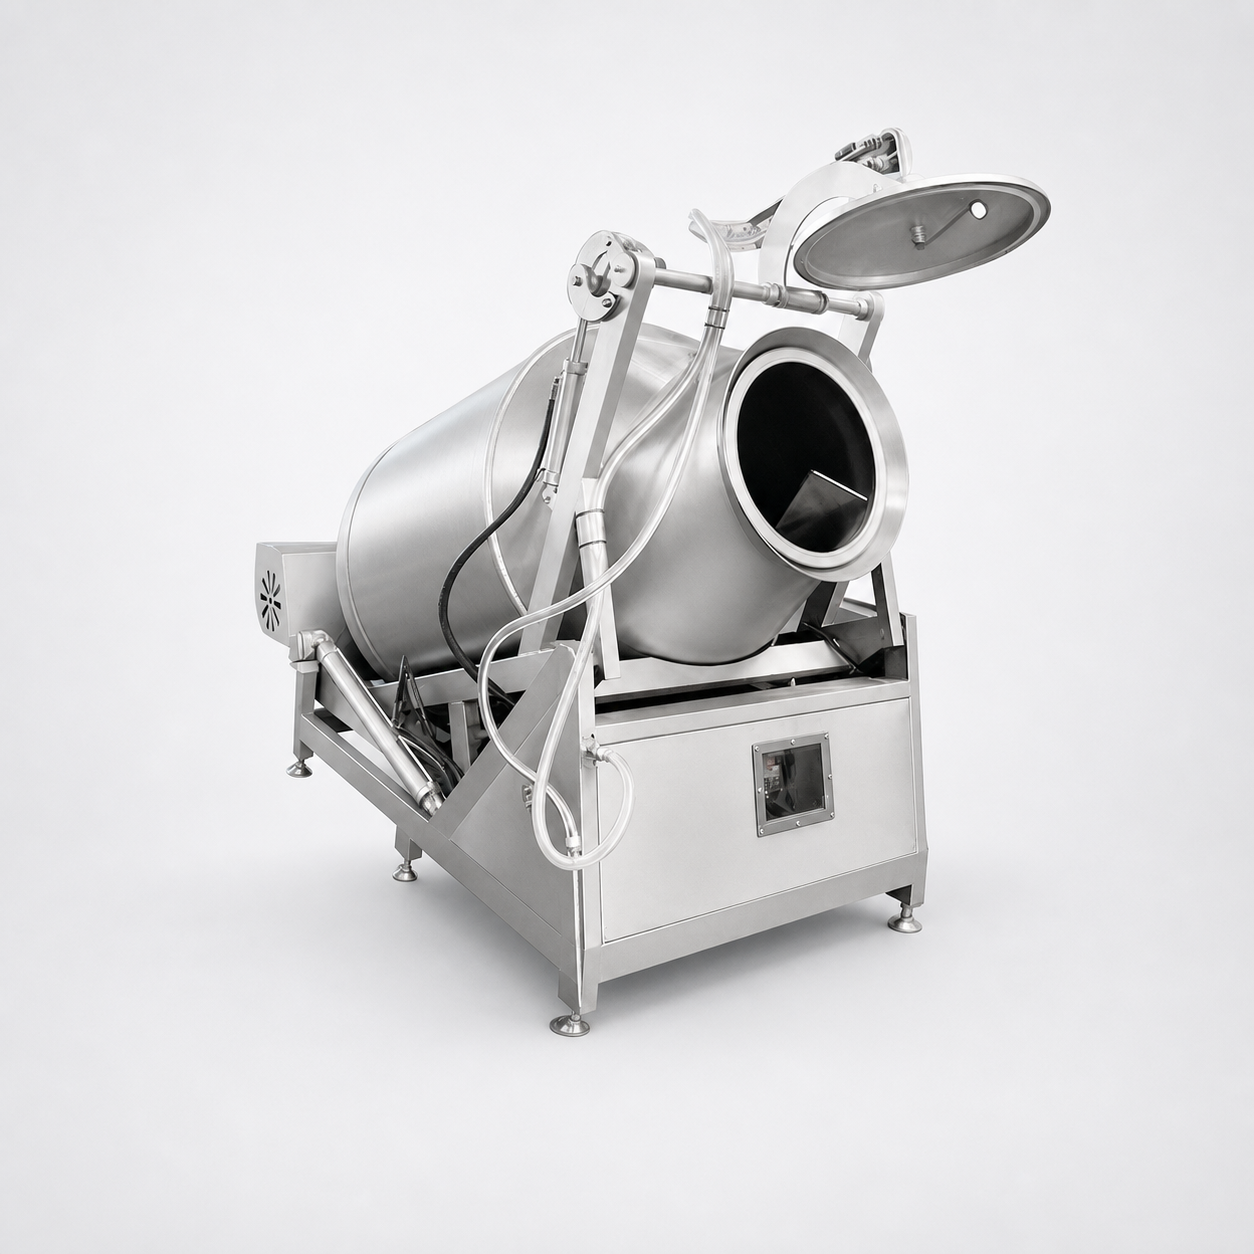
Полоски и скрученные кусочки джерки
Особенности процесса
Нарезка, маринование и сушка вместо приготовления и расширения
Основной этап
Маринование
Уровень автоматизации
Периодическое маринование с последующей непрерывной сушкой
Схема
Линия сушки джерки для питомцев
Линия сушки джерки для питомцев
Поточный контроль, сбор данных и прослеживаемость
Безопасность пищевого производства закладывается на тех этапах линии, где опасный фактор ещё можно устранить, а подтверждается по записям системы. Важны обе составляющие: если работу системы контроля нельзя подтвердить документально, невозможно отличить её от системы, которая не работала. Именно в этом пробеле и возникает риск отзыва продукции.
Shengtu включает средства контроля и сбора данных в линию по техническим, а не коммерческим причинам. Регистрация параметра после завершения процесса обходится дороже, чем его измерение на месте: данные приходится восстанавливать по словам работников, а не считывать с машины.
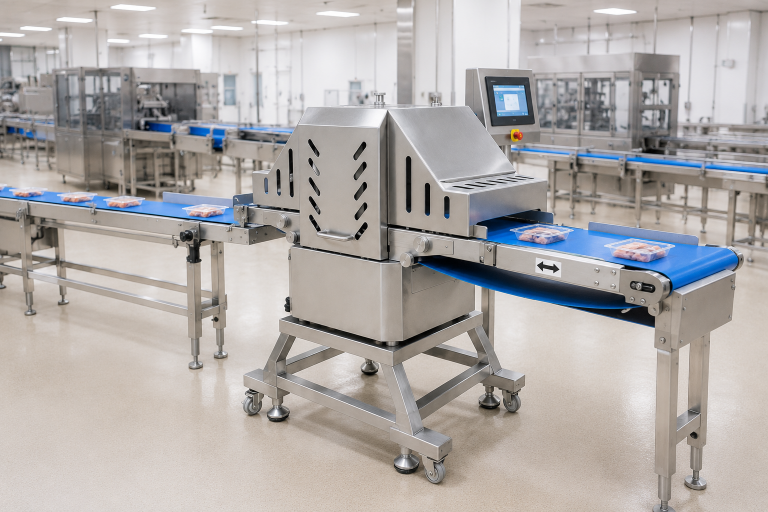
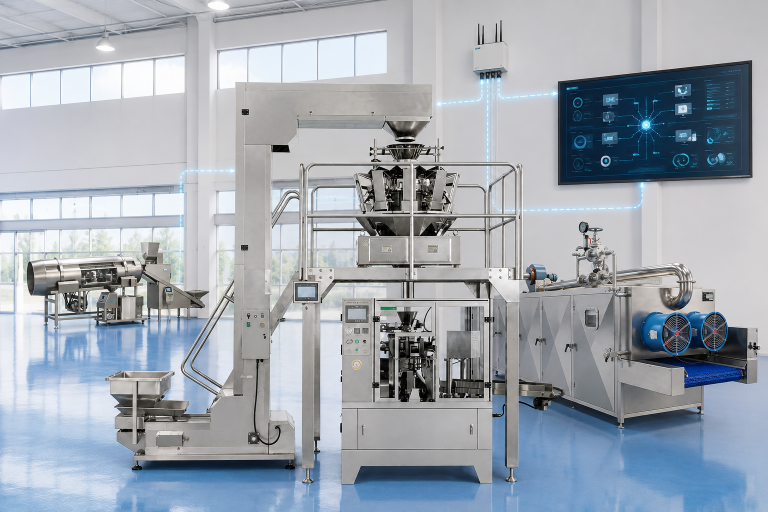
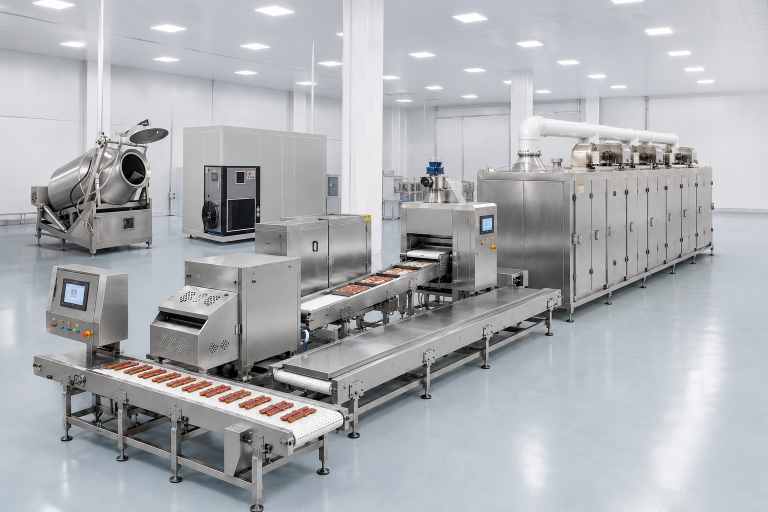
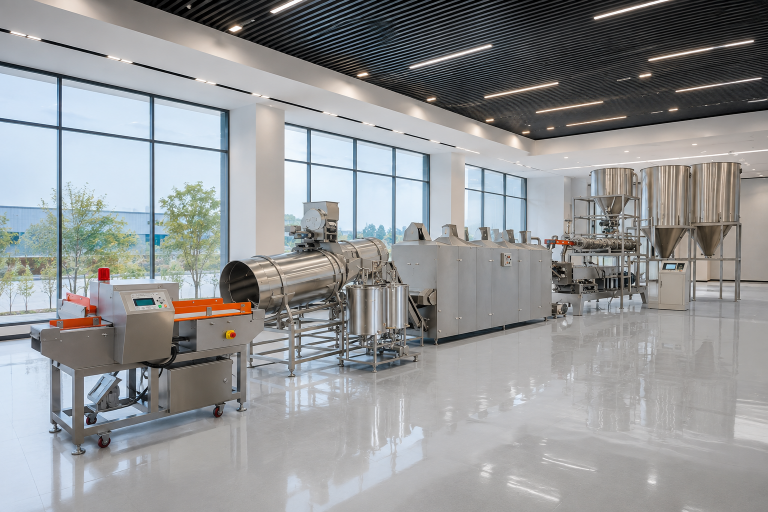
Четыре технических модуля
Требования к самому оборудованию
«Каждый автоклав … должен быть оснащён как минимум одним показывающим прибором для измерения температуры. … Точность каждого показывающего прибора для измерения температуры проверяется по заведомо точному эталонному термометру … и должна составлять 1 °F (0,5 °C).»21 CFR 113.40(a)(1)(iv), Термическая обработка продуктов с низкой кислотностью в герметично закрытой таре
Именно поэтому во многих случаях достаточно модернизировать систему управления и учёта. Требуется прибор и прослеживаемая калибровка, а не новый автоклав.
| Требование | Источник требования | Что предусмотреть при проектировании линии |
|---|---|---|
| Письменный анализ опасностей для производимых вами кормов для животных независимо от его результатов | 21 CFR 507.33 | Линия должна обеспечивать возможность контроля и измерения опасных факторов, а не просто допускать их наличие |
| Параметры процесса с установленным максимальным или минимальным значением для контролируемого показателя | 21 CFR 507.34 | Заданные значения должны устанавливаться и считываться на линии, а не храниться в чьём-либо блокноте |
| Плановый процесс, разработанный квалифицированным специалистом и как минимум эквивалентный процессу, установленному компетентным специалистом по термической обработке | 21 CFR 113.3 и 113.83 | Автоклав должен обеспечивать выполнение и поддержание параметров зарегистрированного процесса |
| На каждом автоклаве — показывающий прибор для измерения температуры и отдельный регистрирующий прибор | 21 CFR 113.40 | Два прибора, один из которых ведёт постоянную запись |
Автономные обновления OTA позволяют обновлять программное обеспечение после передачи оборудования без остановки механической части. Это особенно важно на втором и третьем году эксплуатации, когда меняются требования, а линия остаётся прежней.
Сформируйте комплект записей для своего варианта процесса
Конструктор комплекта записей для США учитывает схему перемещения продукта и страну назначения, а затем перечисляет приборы, записи и документы, которые нужно включить в спецификацию, с указанием соответствующего пункта требований. Кроме того, он показывает, на какие варианты процесса требования к герметично упакованным продуктам с низкой кислотностью вообще не распространяются.
Шесть этапов от запроса до приёмки линии
Самые большие расходы при запуске первого производства связаны не со стоимостью оборудования, а с вопросом, кто отвечает за разрыв между двумя машинами. На этой карте для каждого этапа и каждой схемы указано распределение ответственности.
| Этап | Кто поставляет | Кто монтирует | Кто проводит пусконаладочные работы | Кто подписывает акт приёмки |
|---|---|---|---|---|
| Приём, дозирование и смешивание | Shengtu | Shengtu совместно с вашей командой на площадке | Shengtu | Обе стороны |
| Измельчение и кондиционирование | Shengtu | Shengtu совместно с вашей командой на площадке | Shengtu | Обе стороны |
| Этап определения процесса | Shengtu | Shengtu | Shengtu | Обе стороны |
| Сушка, охлаждение или стерилизация | Shengtu | Shengtu | Shengtu | Обе стороны |
| Инспекция и сбор данных | Shengtu | Shengtu | Shengtu | Обе стороны |
| Упаковка и маркировка | Shengtu | Shengtu | Shengtu | Обе стороны |
| Инженерные коммуникации до точки подключения | Ваша площадка | Ваша площадка | Совместная проверка | Обе стороны |
| Здание, водоотведение и гигиеническое зонирование | Ваша площадка | Ваша площадка | Совместная проверка | Обе стороны |
| Зарегистрированный термический процесс для продукта с низкой кислотностью | Ваш специалист по термической обработке | Не применимо | Проверено на соответствие автоклаву | Обе стороны |
| Решение | Что предусмотреть в спецификации | Почему это снижает затраты |
|---|---|---|
| Производительность сушилки | Подбирайте сушилку и установку для нанесения покрытия с запасом относительно номинальной производительности экструдера, а не вровень с ней | Реальный выпуск продукции на линии сухих гранул ограничивает сушилка, а не экструдер |
| Измерение влажности | Измеряйте разброс влажности по всей площади слоя, а не только среднее значение | Большой разброс вынуждает пересушивать продукт, а пересушивание — это испарившийся товарный вес |
| Разделение влажной и сухой зон | На этапе компоновки отделите зону с интенсивной подачей пара от зоны маркировки и упаковки | Установка перегородки после запуска линии обходится дороже, чем её однократное включение в проект |
| Подбор размера автоклава | Подбирайте размер автоклава по минимальному реалистичному объёму партии, а не по максимальному | В слишком большом автоклаве партии обрабатываются не полностью; именно при неполной загрузке чаще всего возникают проблемы |
| Диапазон типов изделий | Определите диапазон типов изделий до разработки компоновки и укажите второй тип, если он предусмотрен | Добавление нового типа изделия после утверждения компоновки обычно требует перемещения оборудования, а не простого дополнения линии |
| Переналадка | При запросе укажите ожидаемое число переналадок за смену | Частота переналадок влияет на конструкцию упаковочной машины и транспортирующих систем, а предусмотреть её заранее недорого |
| Состав системы управления | До расчёта стоимости решите, включать ли шлюзы и терминалы в объём поставки | Позднее добавление уровня сбора данных потребует вскрыть уже принятые шкафы управления |
| Расположение металлодетектора | Разместите металлодетектор там, где забракованный продукт ещё можно удалить из потока | Обнаружение металла после герметизации превращает доработку в списание продукции |
| Запасные части | Согласуйте перечень быстроизнашивающихся деталей при приёмке, а не после первой поломки | Детали, из-за которых останавливается линия, стоят недорого; простой в ожидании этих деталей — нет |
| Отбор проб и разрешение на выпуск продукции | Определите место отбора проб готового продукта и ответственного за разрешение на выпуск продукции | Споры о качестве продукта разрешаются исходя из места отбора проб, а не последующих аргументов |
Что происходит после приёмки
Вопрос о непрерывности сервисной поддержки покупатели задают последним, а потом жалеют об этом. Три вопроса решаются при приёмке, а не после первой остановки.
Перечень быстроизнашивающихся деталей:
согласован и передан при приёмке; отдельно указаны детали, которые хранятся на вашей площадке, и детали, изготавливаемые под заказ
Программное обеспечение:
автономные обновления OTA позволяют обновлять систему управления без остановки механической части, поэтому изменение требований на втором году эксплуатации не приводит к необходимости перестраивать оборудование
Записи:
вам доступны записи по каждой партии, сформированные линией; их запрашивает аудитор, и на них опираются при рассмотрении запроса об отзыве продукции
Объём поставки:
всё, что не входит в указанную выше карту границ учёта, фиксируется при приёмке, чтобы во время остановки не обнаружились участки без ответственного
Пройдите по границам учёта этап за этапом
Таблица распределения объёма работ по этапам разбирает приведённую выше карту по каждому этапу: кто поставляет, кто монтирует, кто проводит пусконаладочные работы, кто подписывает документы и какое единственное проектное решение на этом этапе влияет на стоимость. Сравнивайте по ней границы учёта в двух коммерческих предложениях до сравнения цен.
РЕСУРСЫ / ИНЖЕНЕРНЫЕ ИНСТРУМЕНТЫ
Инженерные инструменты и ресурсы для планирования проекта
Часто задаваемые вопросы
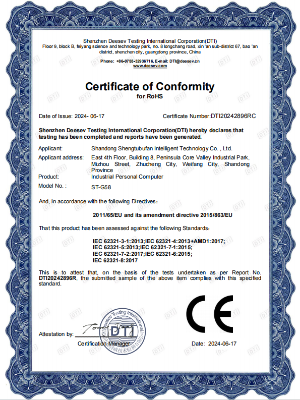
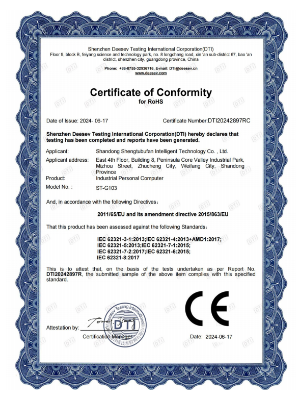
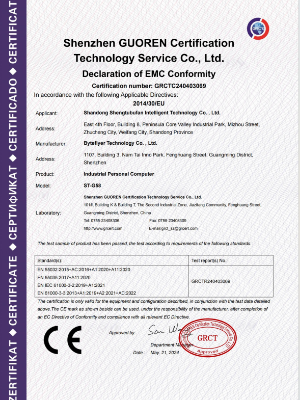
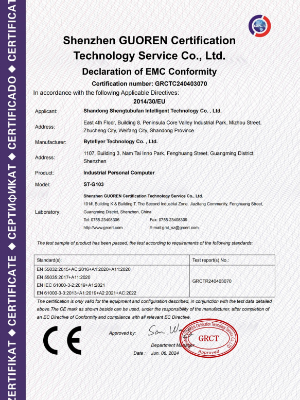
Применимые сертификаты и документы подтверждаются для конкретной модели оборудования, конфигурации и страны назначения. Документы системы менеджмента компании рассматриваются отдельно от документов о соответствии продукции.
Сейчас популярно