Póngase en contacto con Shengtu Bufan Company

Revisión de calidad específica para el proyecto
Equipos de extrusión
Extrusoras de alimentos de doble tornillo para líneas de botanas, alimentos para mascotas, cereales y alimento acuícola
Shengtu fabrica extrusoras de alimentos de doble tornillo y las estaciones que las acompañan, desde la mezcladora al inicio hasta la empacadora al final. Díganos qué producto desea elaborar y cuántos kilogramos por hora necesita; un ingeniero dimensionará la máquina según su receta, no según un catálogo.
- Cuatro modelos, 100–500 kg/h
- Fabricación en 30–40 días hábiles
- Anticipo del 30% por T/T
- Pedido mínimo: un equipo
Su receta, las fotografías del producto y el volumen de producción previsto se mantienen entre usted y nuestro equipo de ingeniería. No publicamos ni reutilizamos las formulaciones de nuestros clientes.
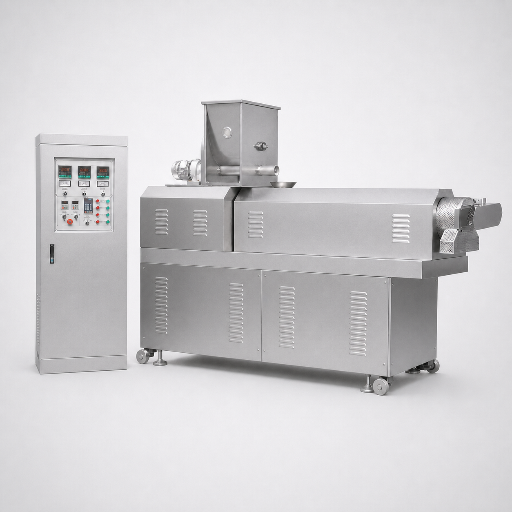
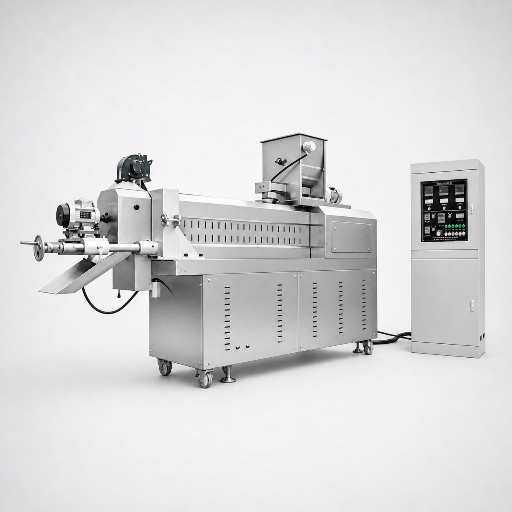
Haga clic para cambiar
100–500
Rango de producción en kg/h
30–40
Días de fabricación
100%
Diseño según la receta
ISO
Documentación del equipo
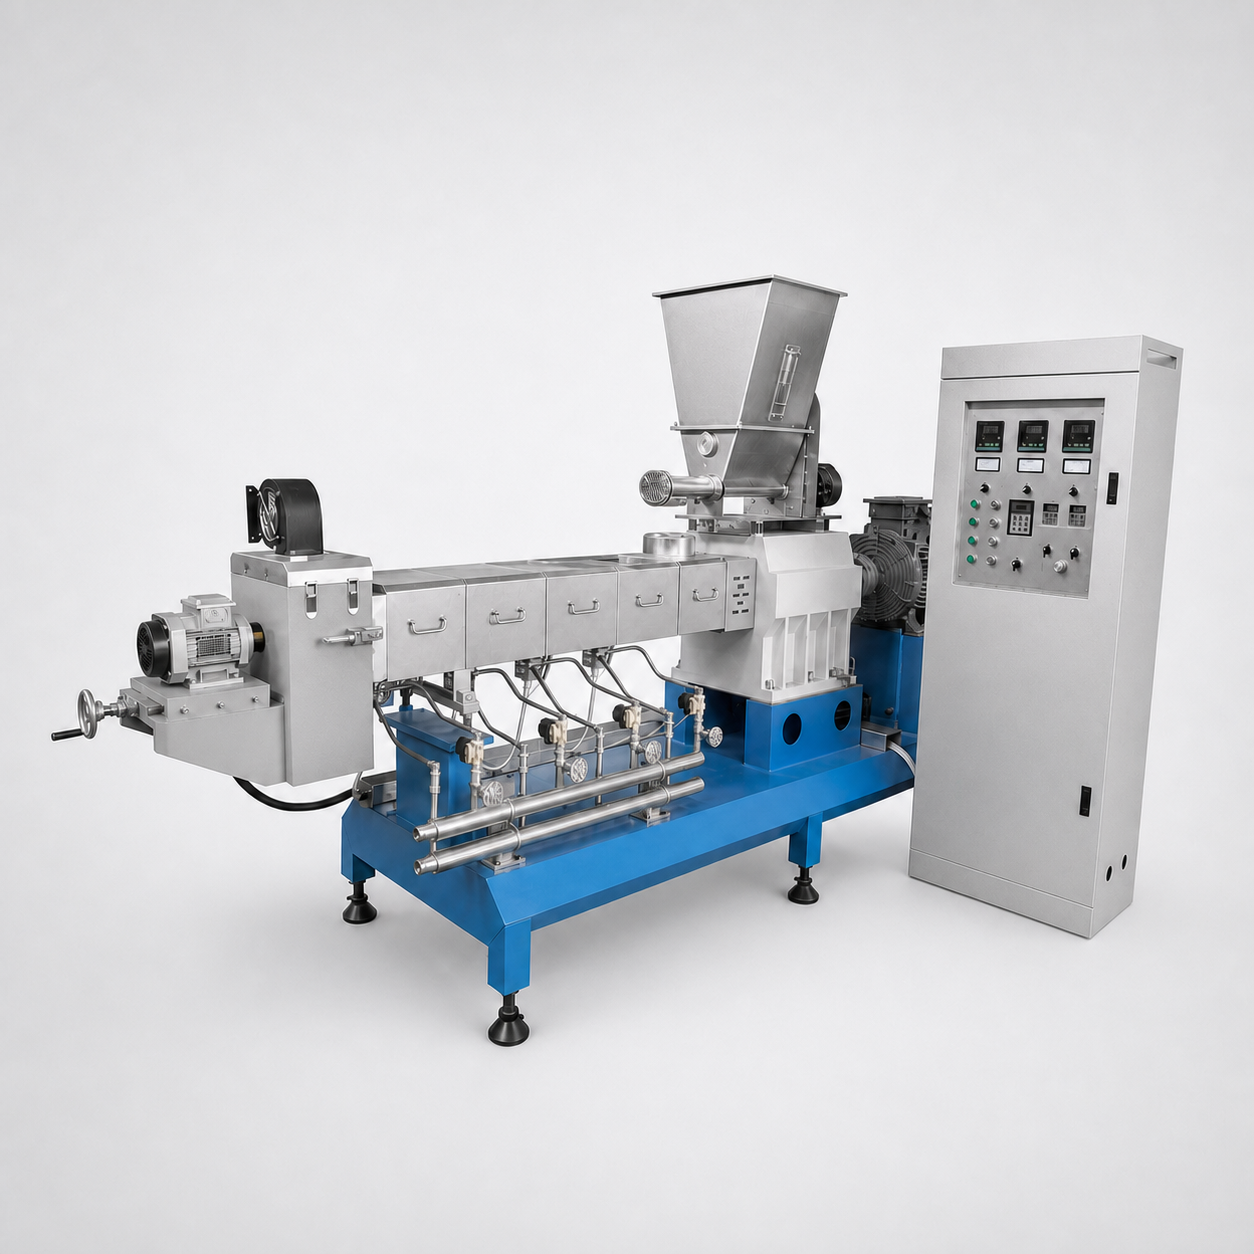
Capacidad de extrusión de un vistazo
Una extrusora de alimentos es una máquina de doble tornillo que mezcla, cocina y da forma a alimentos o piensos en un proceso continuo. Shengtu fabrica cuatro modelos, de 100 a 500 kg/h. La cocción ocurre en el tornillo por efecto del esfuerzo cortante y la presión; la matriz define la forma y la cuchilla, el largo.
100–500 kg/h
Cuatro modelos de doble tornillo. La LY65 cubre volúmenes de prueba piloto y de plantas pequeñas; la LY85, la producción a escala completa.
Tornillos de 65 mm a 85 mm
Dos tornillos engranados de 65, 70, 75 y 85 mm, con longitudes de 1,050 mm a 2,150 mm.
Accionamiento principal de 22–75 kW
Controlado por variador de frecuencia en los modelos LY65, LY70 y LY85. El calentamiento del barril se distribuye por zonas y es de 10–26.4 kW, según el modelo.
Acero inoxidable 304 apto para contacto con alimentos
Se utiliza en toda la construcción de la máquina; es el grado contemplado en las normas sobre metales en contacto con alimentos, desde FDA 21 CFR Part 177 hasta GB 4806.9.5
Cinco pruebas antes del envío
Prueba sin carga, simulación con carga, estabilidad del control de temperatura, inspección de componentes clave y funcionamiento integrado de toda la línea, en cada máquina.
Condiciones de garantía confirmadas en la cotización y el contrato
Los tiempos de respuesta, el soporte remoto, el servicio en sitio y las condiciones de suministro de refacciones se confirman en la cotización y el contrato.
Nueve estaciones
Mezclado, alimentación, preacondicionamiento, extrusión, corte, secado, sazonado, enfriamiento y empaque; se suministran como una línea completa o como máquinas individuales.
Para consultar detalles de planificación relacionados, vea la guía de equipos para extrusión de alimentos.
Recetas diseñadas con usted
Definimos con usted la fórmula y los parámetros de extrusión, y volvemos a ajustarlos durante la puesta en marcha.
La línea de extrusión, estación por estación
Una extrusora por sí sola da forma. Una línea produce un producto. Estas son las nueve estaciones que fabricamos e integramos, en el orden en que avanza el material.
Mezclado y alimentación automática
Los ingredientes secos se mezclan y luego se dosifican hacia la extrusora a un ritmo controlado. La alimentación funciona con un accionamiento propio controlado por variador de frecuencia: 0.75 kW en los modelos LY65 y LY70, y hasta 2.2 kW en el LY75. Así se puede ajustar el caudal de alimentación sin tocar la velocidad del tornillo.
La geometría de la tolva que evita la formación de puentes importa más que la potencia del alimentador. Si el material forma un puente en la tolva, el barril se queda sin alimentación y el panel indica un problema de velocidad del tornillo, cuando en realidad el problema está en el flujo del polvo.
Preacondicionamiento y cuándo puede omitirse
El preacondicionamiento añade vapor y agua a la mezcla seca en una cámara de paletas antes de que el material llegue al tornillo. NC State Extension indica que la mezcla tarda de dos a cuatro minutos y describe claramente el efecto: la materia prima pasa de un estado vítreo a uno gomoso, el almidón empieza a gelatinizar y la extrusora necesita menos energía mecánica para completar el proceso.1
Conviene conocer un umbral antes de pagar por esta estación. Por debajo de aproximadamente 18% de humedad del proceso, se puede omitir el preacondicionamiento; los productos de baja humedad y gran expansión, como las bolitas de maíz, son el caso clásico.1 Por encima de 18–20% de humedad, omitirlo obliga a aumentar la temperatura del barril, el esfuerzo cortante o la relación longitud-diámetro para lograr la misma cocción, lo que provoca dextrinización y quemaduras.1
La misma fuente señala dos detalles de operación que evitan problemas recurrentes. El aceite y otros líquidos se agregan cerca del extremo de descarga, porque si se añade aceite al principio, recubre las partículas e impide que absorban agua. La pasta de carne debe dosificarse con precisión, ya que los grumos provocan un flujo irregular y piezas fuera de especificación en las etapas siguientes.1
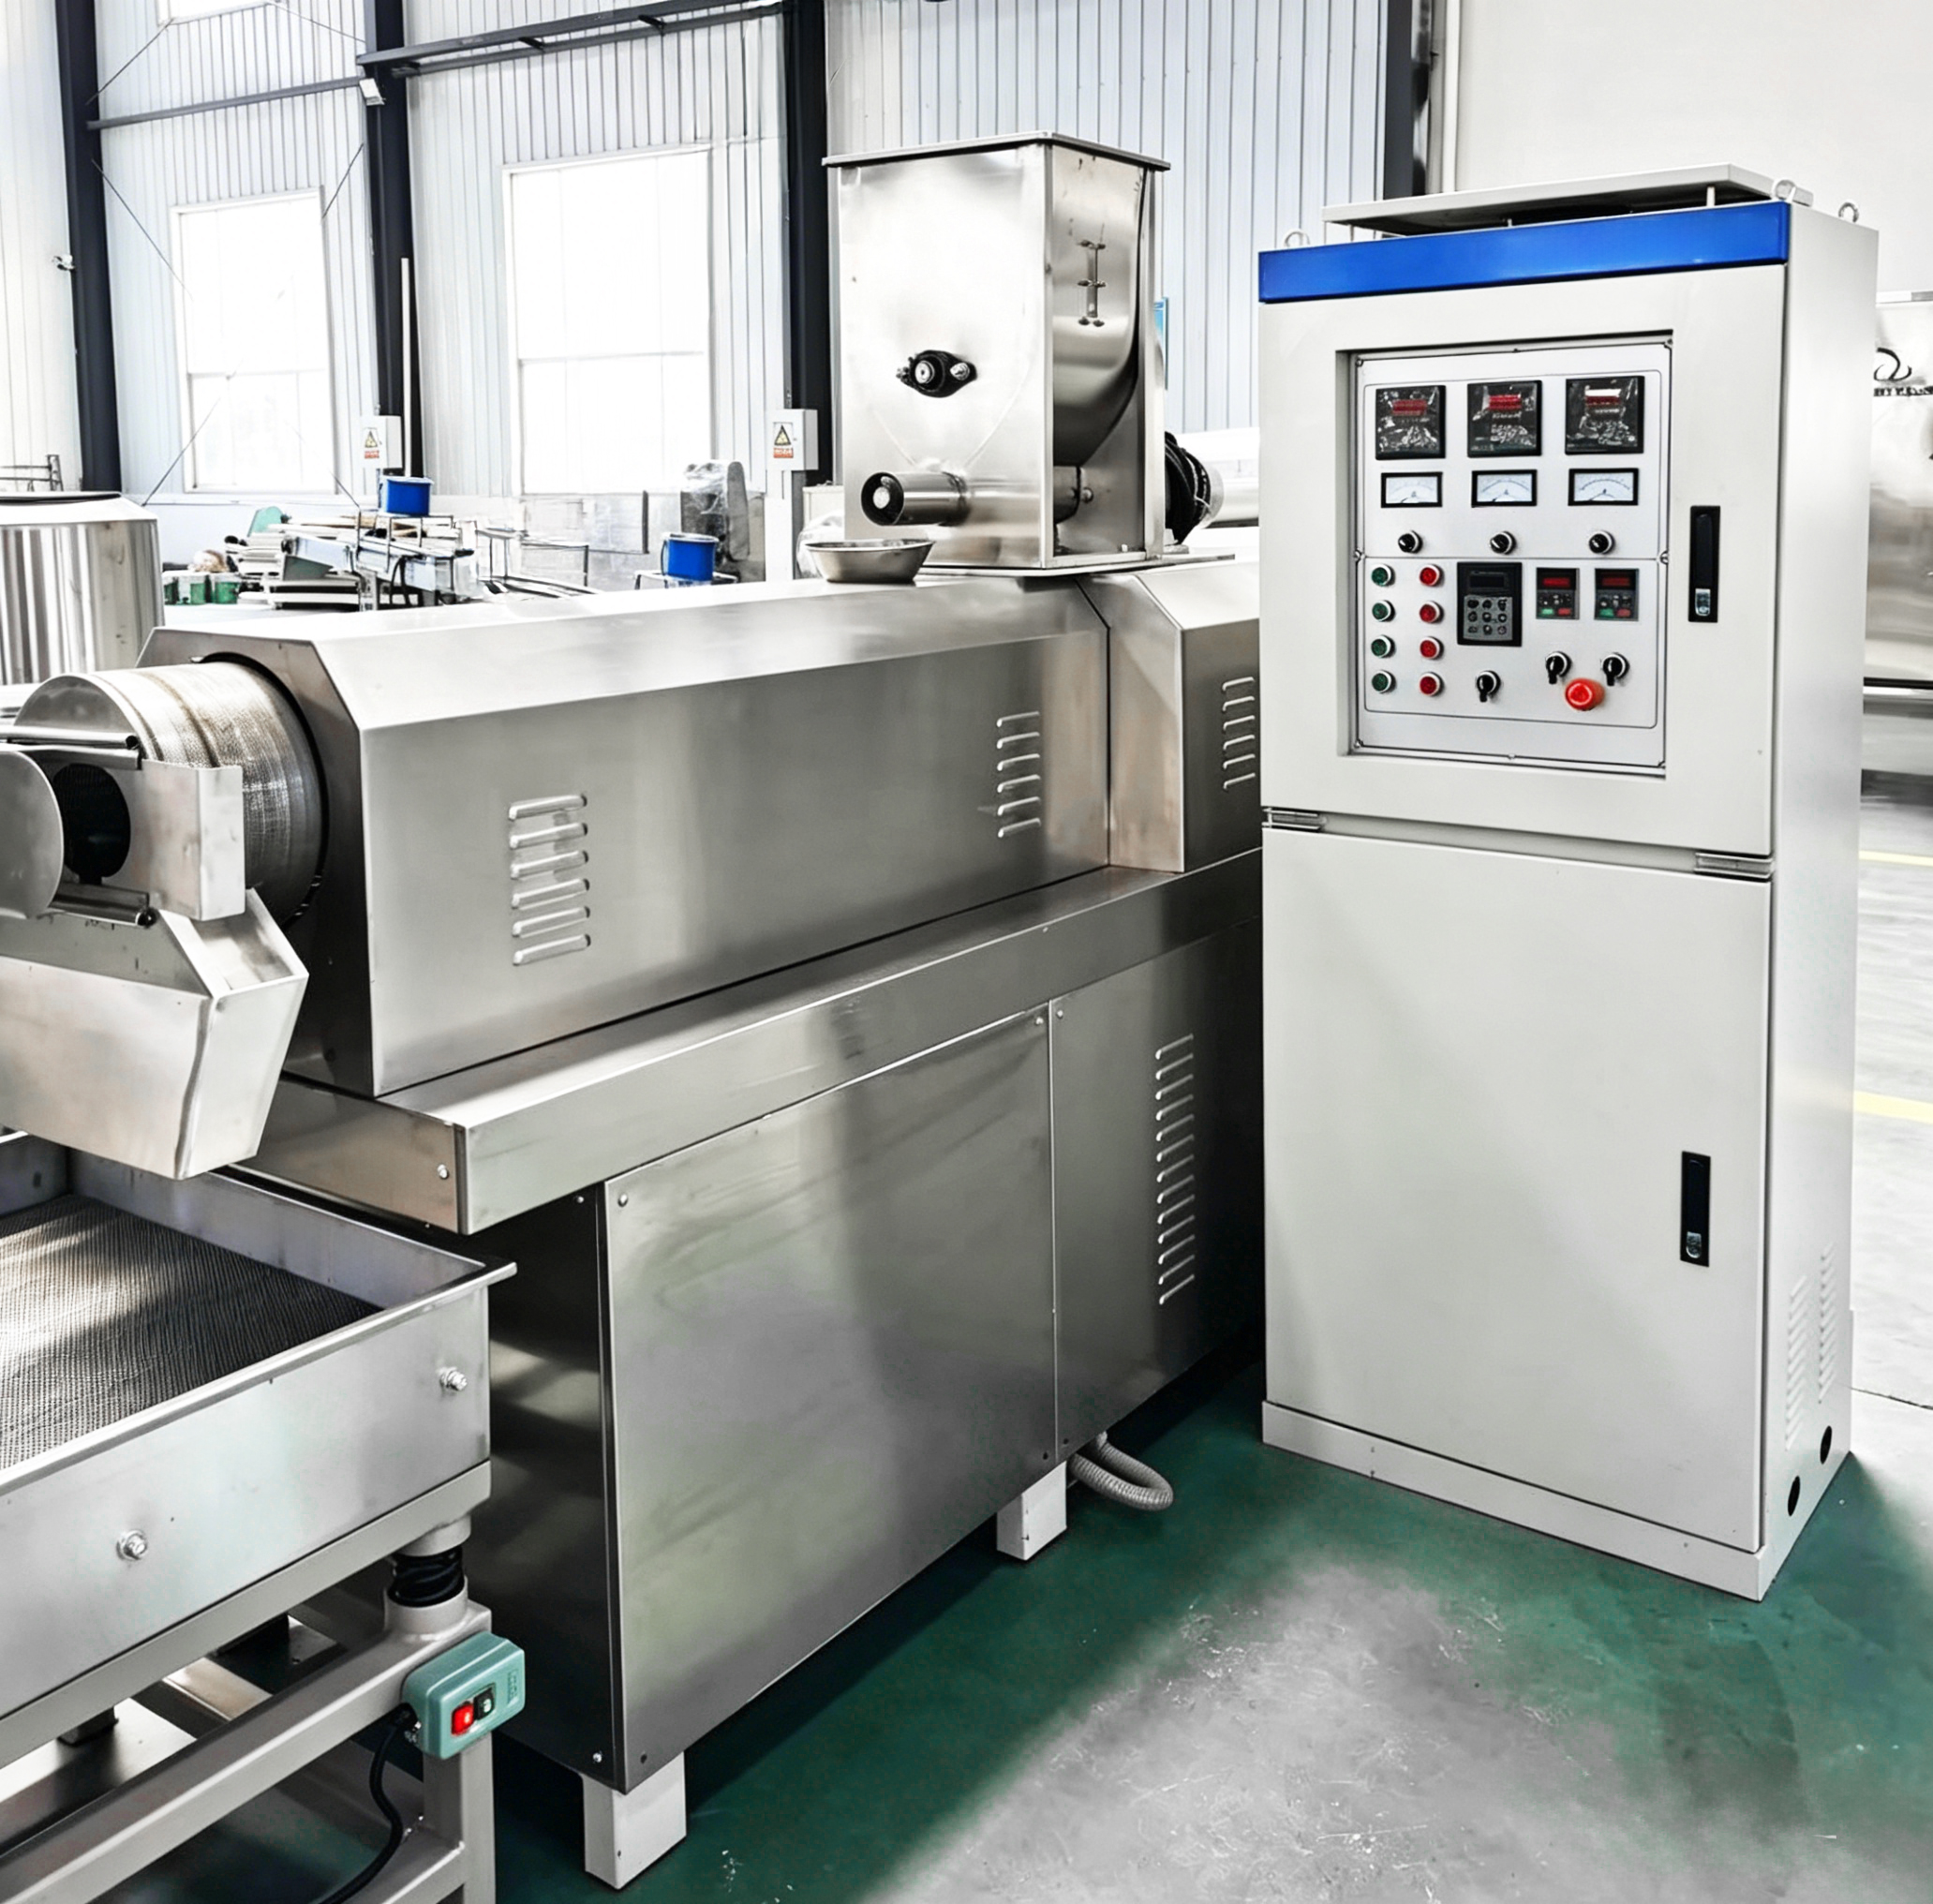
Extrusión de doble tornillo
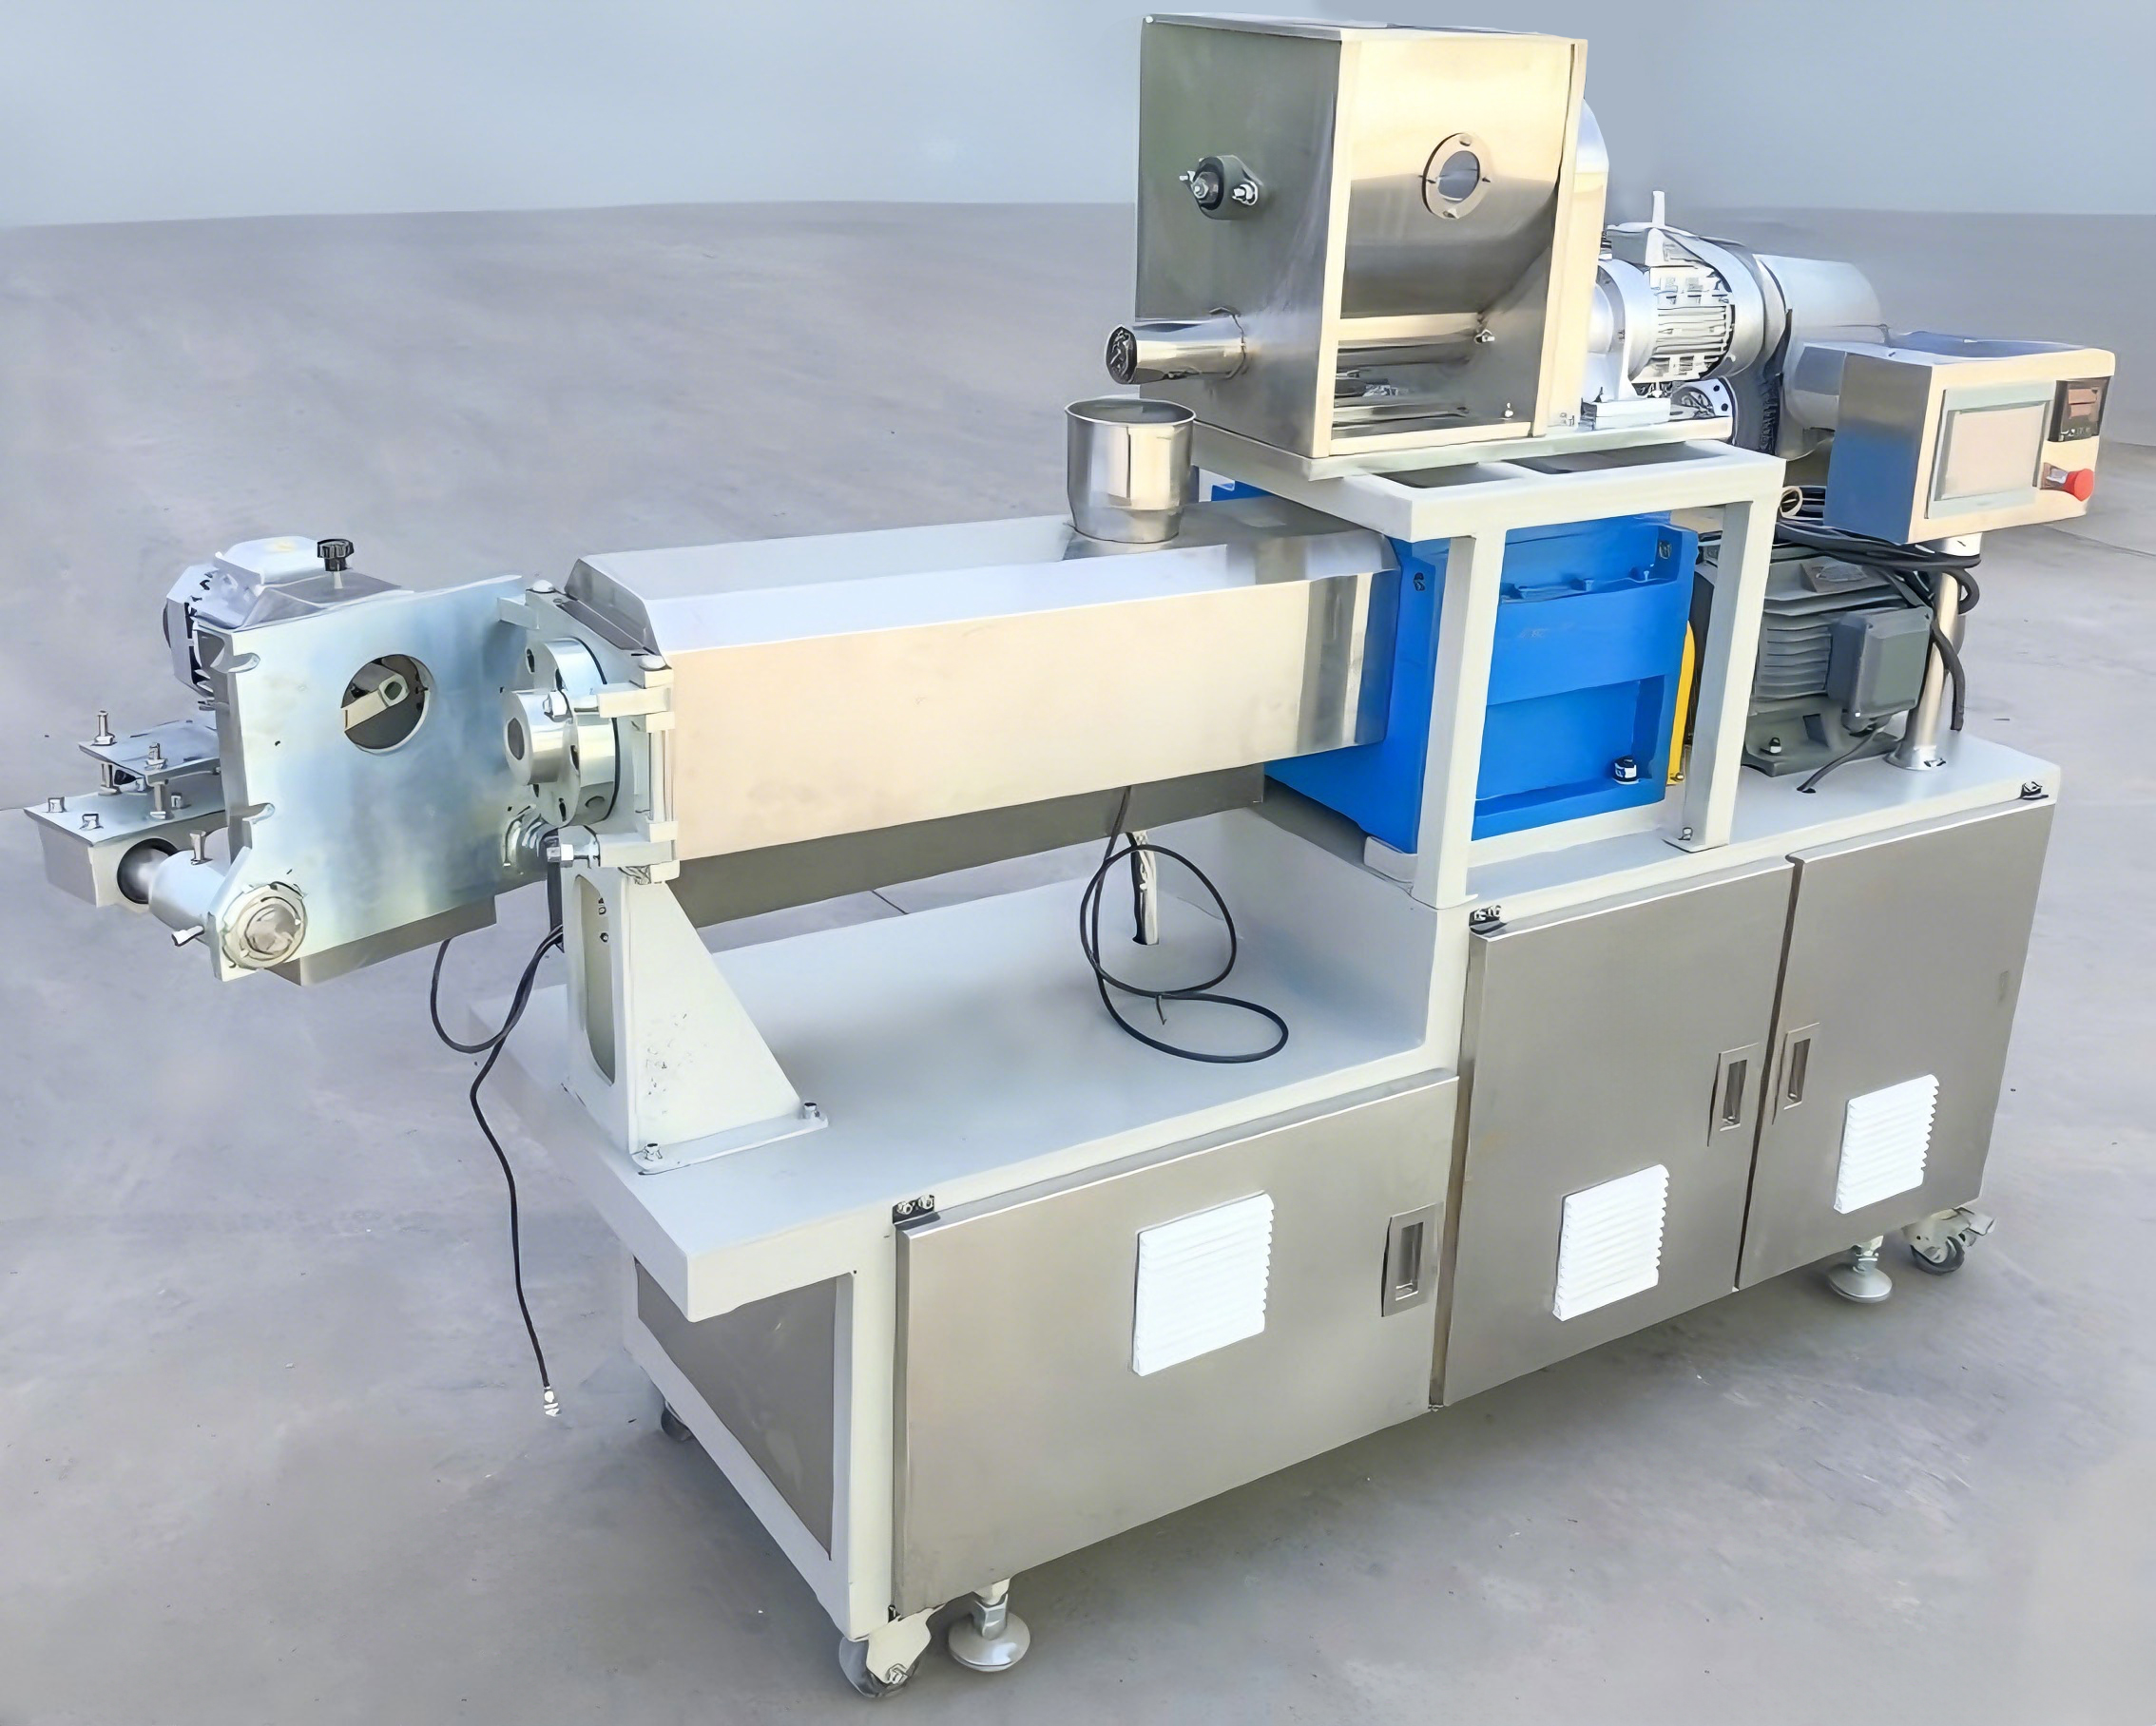
Dos tornillos engranados que giran en el mismo sentido transportan, mezclan y cocinan el material dentro del mismo barril. La energía de cocción proviene de dos fuentes: mecánica, por el esfuerzo cortante de los tornillos, y térmica, por los calentadores del barril distribuidos por zonas. En la industria, la energía mecánica de los tornillos se denomina energía mecánica específica.
En la extrusión de doble tornillo, la longitud de trabajo se compone de elementos cuyo paso y perfil determinan dónde se transporta y mezcla el material, y dónde se acumula la presión. La patente de Wenger describe precisamente una sección de disrupción y homogeneización formada por elementos alternados de paso derecho e izquierdo.2 La caja de engranajes debe transmitir el torque requerido por esa geometría; la potencia nominal por sí sola no basta.
Ese concepto no es exclusivo nuestro. Una patente de Wenger Manufacturing sobre la restricción en la parte media del barril define la extrusión de alta energía mecánica específica como una extrusora de uno o dos tornillos con un preacondicionador aguas arriba, y reporta valores de operación de entre 45 y 60 kW·h por tonelada.2 Esa cifra corresponde únicamente al componente mecánico y es el valor que un ingeniero de procesos optimiza a lo largo de todo el proceso de extrusión.
Corte y formado
Una cortadora frontal de velocidad variable determina el largo de las piezas en la matriz. Los accionamientos de la cortadora se controlan por variador de frecuencia: 0.75 kW en los modelos pequeños y 1.5 kW en el LY85. La forma la define la placa de la matriz, así que para fabricar un producto nuevo normalmente se necesita un herramental nuevo, no una máquina nueva.
Secado con aire caliente
El secado multicapa con aire caliente reduce la humedad a un nivel que permite almacenar el producto después de la expansión. Esta estación suele ser la que se dimensiona por debajo de lo necesario; si el secador no puede seguir el ritmo, limita toda la línea, sin importar lo que indique la placa de datos de la extrusora.
Sazonado, rociado de aceite y enfriamiento
Un tambor giratorio aplica aceite y polvo sazonador; una sección de enfriamiento lleva el producto a la temperatura de empaque para evitar que se humedezca dentro de la bolsa. En sentido estricto, ambas estaciones son opcionales; desde el punto de vista comercial, son decisivas, porque en ellas se define la consistencia del sabor.
Empaque automático
El pesaje y embolsado cierran la línea. Los suministramos como parte de un proyecto llave en mano o dejamos abierta la interfaz si usted ya cuenta con una empacadora.
Materias primas y recetas que procesa esta línea
La extrusión empieza por la formulación, antes que por la máquina. Estas son las familias de materiales que la línea está diseñada para procesar y la propiedad que determina cómo se comporta cada una dentro del barril.
| Familia de materiales | Comportamiento dentro del barril | Productos que se elaboran |
|---|---|---|
| Sémola y harina de maíz | Alto contenido de almidón; se expande fácilmente con poca humedad | Bolitas y rizos de maíz, y palitos de botana extruidos |
| Harina de arroz | Textura fina, color uniforme y bajo contenido de grasa | Crocantes a base de arroz y botanas sin gluten |
| Harina de trigo y sémola | La red de gluten aporta cohesión en lugar de expansión | Formas preliminares de pasta, pellets para botanas y pan molido |
| Almidón de maíz y de trigo | Almidón puro; gelatiniza rápidamente con el esfuerzo cortante | Almidón modificado, aglutinante y pellets para botanas |
| Harina de avena y cebada | Mayor contenido de fibra, menor expansión y más humedad requerida | Cereales para el desayuno y productos extruidos con alto contenido de fibra |
| Salvado y fibra de cereales | Abrasivos; aumentan el desgaste de los tornillos y las matrices | Cereales y botanas enriquecidos con fibra |
| Familia de materiales | Comportamiento dentro del barril | Productos que se elaboran |
|---|---|---|
| Proteína de soya y harina de soya desgrasada | La proteína adquiere textura con el esfuerzo cortante y la humedad | Proteína vegetal texturizada, trozos de soya y extensores de carne |
| Proteína de chícharo y mezclas de proteínas vegetales | La alineación de las fibras depende del historial de esfuerzo cortante | Formas preliminares de carne de origen vegetal |
| Harina de carne y harina de aves | El contenido de grasa aumenta la lubricidad y reduce el esfuerzo cortante | Croquetas secas y premios para mascotas |
| Harina de pescado | Requiere control de temperatura para proteger los nutrientes | Alimento acuícola flotante y hundible |
| Pasta de carne fresca | Se añade en el preacondicionador y debe dosificarse con precisión | Alimentos para mascotas con alto contenido de carne |
| Aditivos funcionales, vitaminas y colorantes | Sensible al calor; normalmente se dosifica después de la matriz o en el recubridor | Cereales fortificados, botanas funcionales y alimentos nutricionales para mascotas |
Matrices, formas y acabado posterior
La matriz y la línea de acabado determinan lo que ve el comprador. La extrusora determina la repetibilidad.
Matrices redondas y huecas
Palitos, tubos, aros y rizos. Geometría versátil para botanas de maíz y arroz.
Matrices con formas
Estrellas, conchas, figuras de animales y letras, cortadas a la longitud deseada en la salida de la matriz.
Matrices para croquetas
Formas redondas, en cruz, de hueso y de pescado para alimentos secos y premios para mascotas.
Matrices para alimento acuícola
Diseñadas para pellets flotantes o hundibles; la densidad se determina por la humedad y la presión de la matriz, no solo por la matriz.
Matrices para proteínas texturizadas
Configuraciones con ranuras y matrices de enfriamiento para trozos de soya y proteínas vegetales fibrosas.
Secado con aire caliente
Circulación multicapa con control independiente de temperatura, dimensionada según la capacidad de producción de la extrusora y no según su número de modelo.
Rociado de aceite y sazonado
Tambor giratorio con dosificación controlada de aceite y polvo para lograr una cobertura uniforme a alta velocidad.
Enfriamiento
Lleva el producto a la temperatura de empaque para evitar que la humedad se condense dentro de la bolsa.
Qué controla realmente la matriz
La geometría de la matriz y la restricción que la precede determinan la presión que soporta el material a la salida. Junto con la humedad, esa presión determina si un pellet de alimento acuícola flota o se hunde. La patente de Wenger manipula deliberadamente esta misma variable con una válvula de restricción en la parte media del barril para aumentar la energía mecánica específica sin añadir energía térmica.2
A diferencia de lo que suele afirmarse en las ventas, una matriz más ancha no aumenta la producción. Si aumenta el área de apertura, la presión disminuye y la expansión también; cambia el producto, no el tonelaje. La producción depende de la velocidad del tornillo, el caudal de alimentación y el accionamiento; la forma y la densidad dependen de la matriz.
El secado suele ser la etapa que más influye en la humedad final. La explicación está en el análisis del preacondicionamiento de NC State Extension: el material que llega hidratado a la matriz sale con más agua que debe eliminarse.1 Dimensione el secador según la capacidad de producción de la extrusora, no según su número de modelo.
El herramental es la forma más económica de añadir un producto alimenticio. Una matriz nueva y un ajuste de la cortadora suelen bastar para obtener una forma distinta en la misma extrusora; por eso cotizamos las matrices por separado.
Nuestra línea es modular por el mismo principio. Puede adquirir solo la extrusora, incluir el secado o llevarse toda la línea hasta el empaque, y añadir otra estación más adelante cuando lo justifique una nueva gama de productos alimenticios. El producto final depende de la combinación de receta, matriz y parámetros del proceso, no de una sola máquina de la línea.
Cuatro modelos de 100 a 500 kg/h
Todas las cifras de esta tabla provienen de las especificaciones de nuestras propias máquinas. Si un valor aún no está definido, dejamos la casilla vacía en lugar de estimarlo.
| Especificación | LY65 | LY70 | LY75 | LY85 |
|---|---|---|---|---|
| Capacidad de procesamiento | 100–150 kg/h | 200–260 kg/h | 250–350 kg/h | 400–500 kg/h |
| Diámetro del tornillo | 65 mm (2.56 in) | 70 mm (2.76 in) | 75 mm (2.95 in) | 85 mm (3.35 in) |
| Longitud del tornillo | 1,050 mm (41.3 in) | 1,699 mm (66.9 in) | 2,150 mm (84.6 in) | 1,650 mm (65.0 in) |
| Configuración de los tornillos | Doble, engranados | Doble, engranados | Doble, engranados | Doble, engranados |
| Accionamiento principal | 22 kW, variador de frecuencia | 45 kW, variador de frecuencia | 75 kW, 4 polos | 75 kW, variador de frecuencia |
| Accionamiento del alimentador | 0.75 kW, variador de frecuencia | 0.75 kW, variador de frecuencia | 2.2 kW, 4 polos | 1.5 kW, variador de frecuencia |
| Accionamiento de la cortadora | 0.75 kW, variador de frecuencia | 0.75 kW, variador de frecuencia | 2.2 kW, 4 polos | 1.5 kW, variador de frecuencia |
| Especificación | LY65 | LY70 | LY75 | LY85 |
|---|---|---|---|---|
| Accionamiento de la bomba de aceite | 0.37 kW | 0.37 kW | 0.75 kW | 0.37 kW |
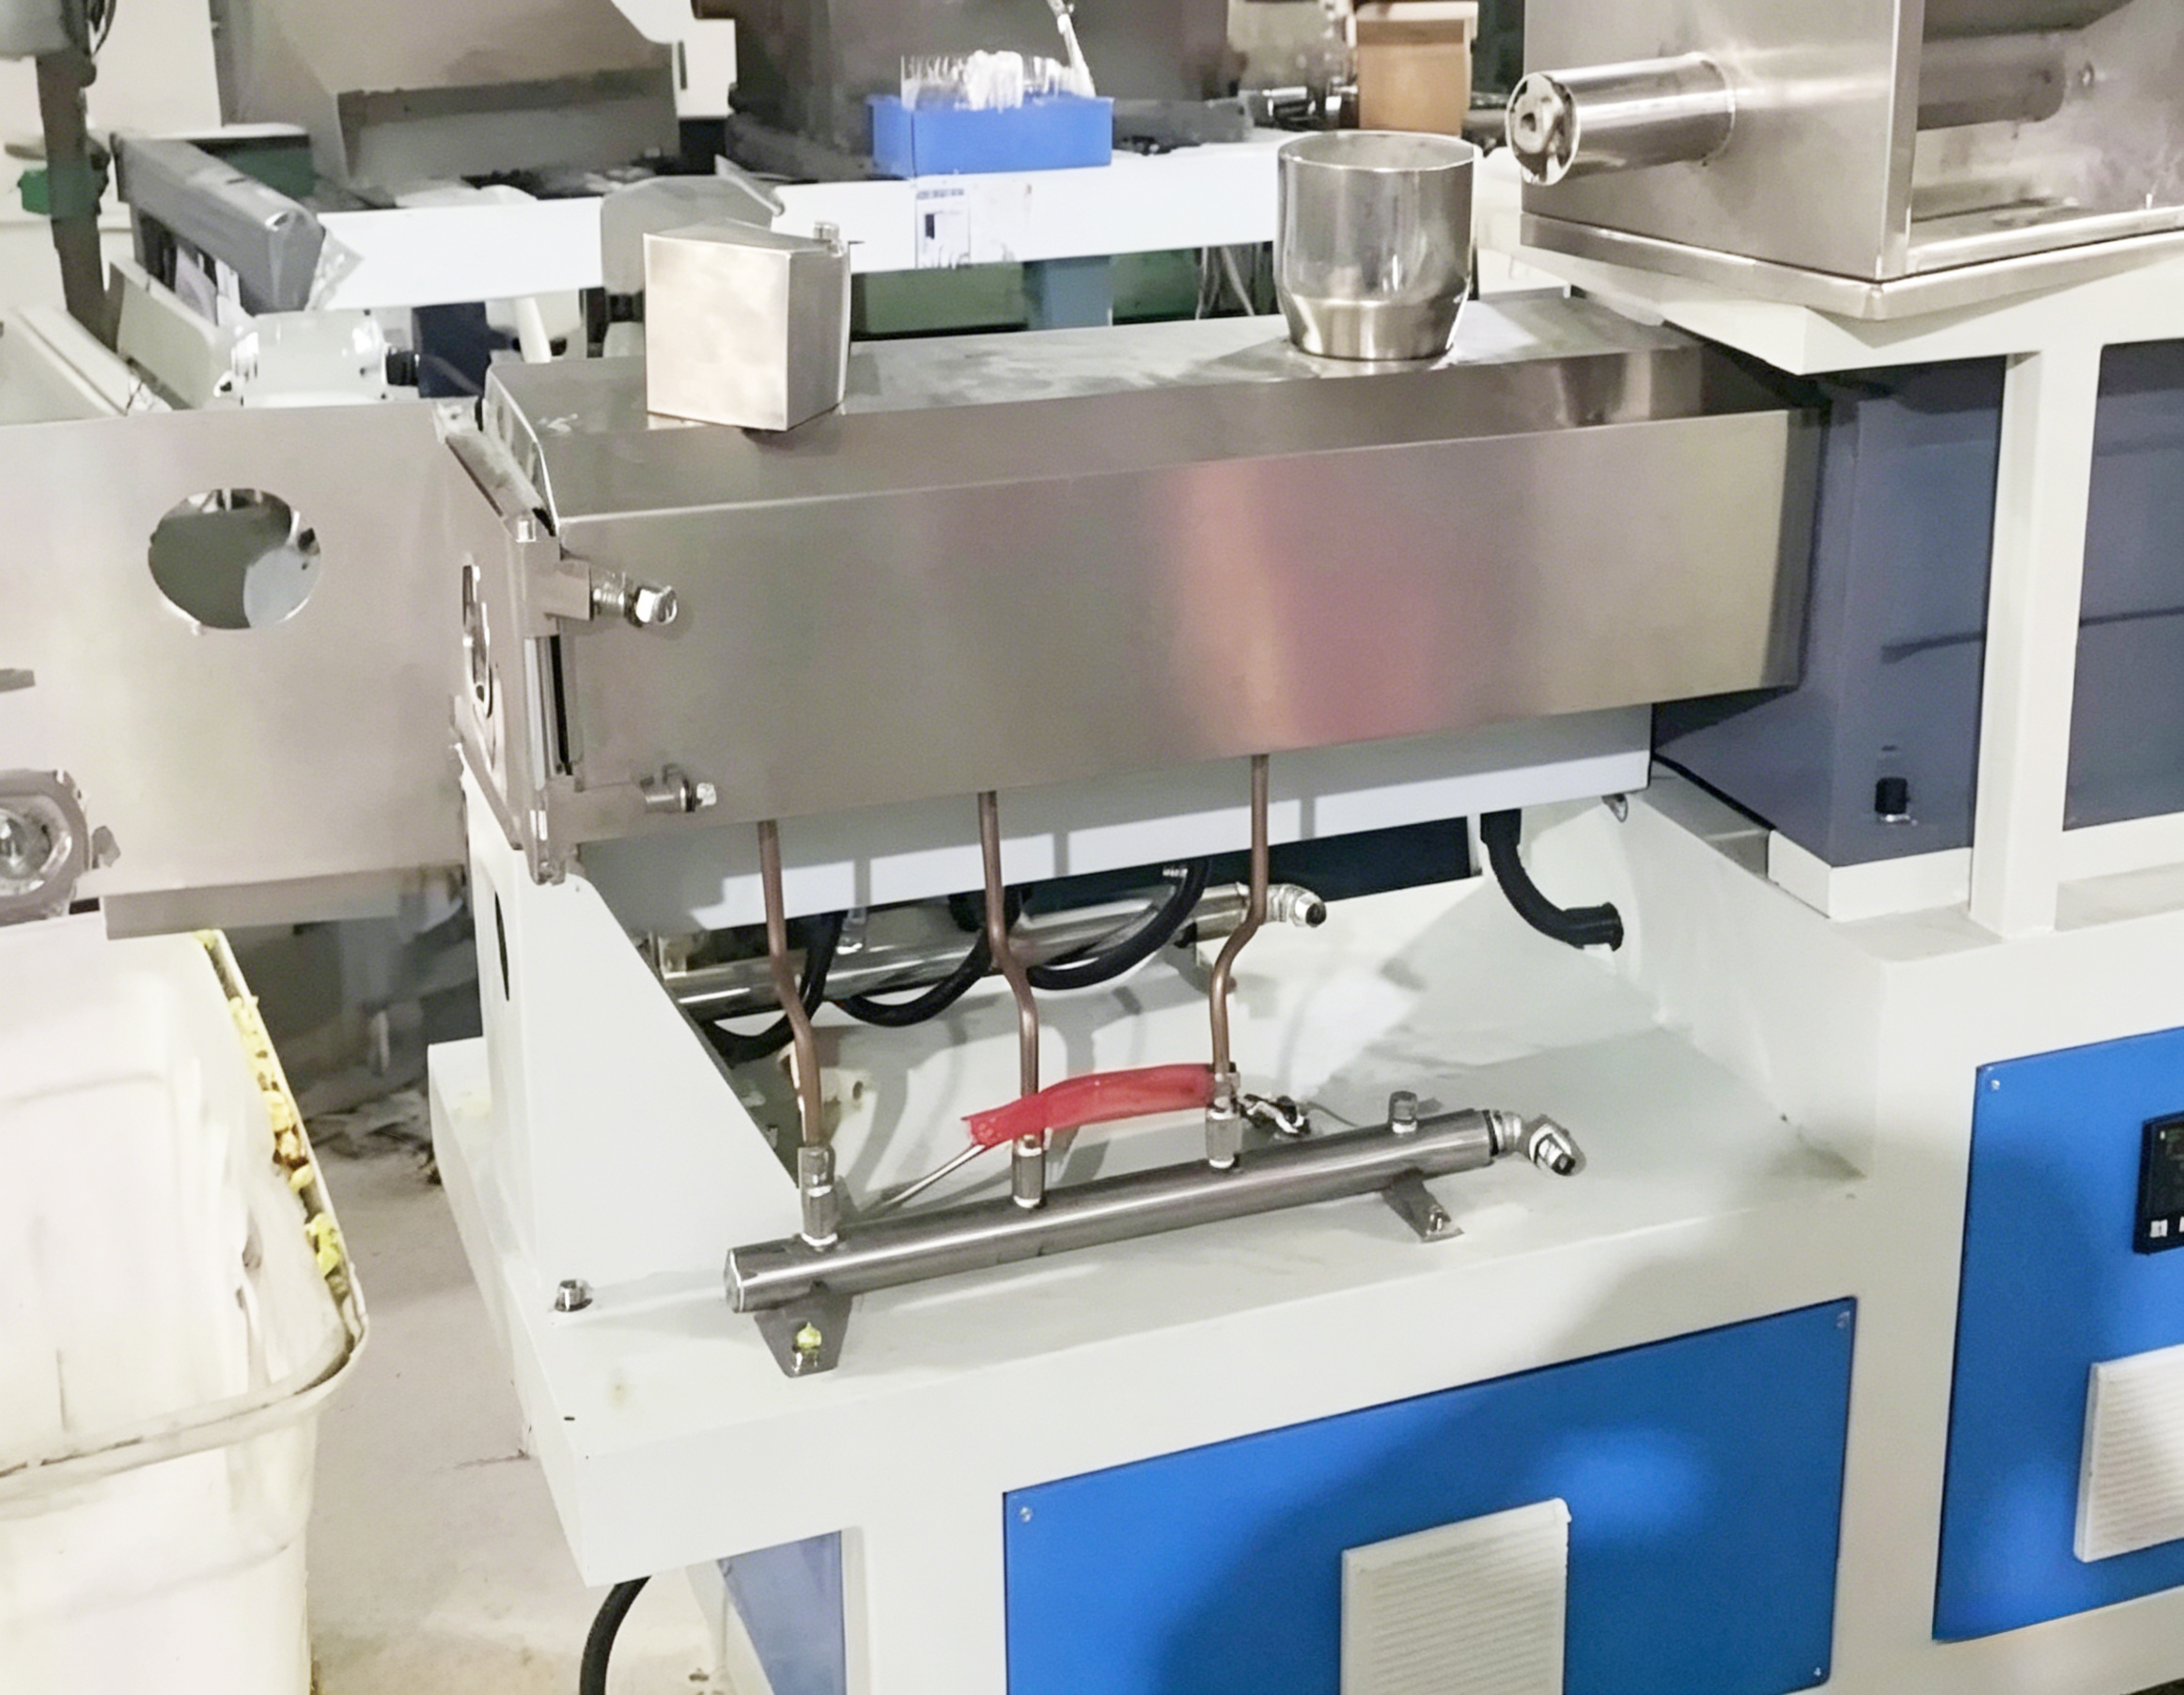
| Calentamiento del barril | 10 kW (5 × 2 kW) | 14 kW (7 × 2 kW) | 26.4 kW (12 × 2.2 kW) | 21 kW (7 × 3 kW) |
| Potencia instalada | 33.87 kW | 60.87 kW | 106.55 kW | 99.37 kW |
| Potencia en operación | 25–28 kW | 33 kW | 85–90 kW | 55–65 kW |
| Alimentación eléctrica | 380 V / 50 Hz | 380 V / 50 Hz | 380 V / 50 Hz | 380 V / 50 Hz |
| Modelo | Potencia en operación | Capacidad de procesamiento | Consumo total por kilogramo en operación |
|---|---|---|---|
| LY65 | 25–28 kW | 100–150 kg/h | 0.17–0.28 kWh/kg |
| LY70 | 33 kW | 200–260 kg/h | 0.13–0.17 kWh/kg |
| LY75 | 85–90 kW | 250–350 kg/h | 0.24–0.36 kWh/kg |
| LY85 | 55–65 kW | 400–500 kg/h | 0.11–0.16 kWh/kg |
Cómo interpretar los dos valores de energía en una cotización de extrusora
Toda cotización de una extrusora puede incluir un valor de consumo energético, que corresponderá a una de dos magnitudes distintas. Una es la potencia total en operación por kilogramo: todo lo que consume la máquina a la producción nominal. La otra es la energía mecánica específica: solo el trabajo que los tornillos transmiten al material. Si la cotización no especifica cuál de las dos indica, no le dice nada.
Divida el valor de potencia en operación entre la capacidad de procesamiento y obtendrá la primera cifra, la que aparece en la factura de electricidad. La publicamos porque el comprador puede compararla con nuestras especificaciones y con su propia tarifa eléctrica.
Esto no es energía mecánica específica, y ambos valores no deben compararse. Las cifras anteriores abarcan todo lo que consume la máquina a la producción nominal: accionamiento principal, alimentador, cortadora, bomba de aceite y calentadores del barril. La energía mecánica específica cuenta solo el trabajo mecánico que los tornillos transmiten al material, y la patente de Wenger reporta valores de operación de entre 45 y 60 kW·h por tonelada para esa magnitud.2 Si un proveedor compara una cifra con la otra, está comparando cosas distintas.
La tabla permite observar dos aspectos. En toda la gama, la LY85 es la más eficiente por kilogramo. La LY75 está en el otro extremo; también es la que tiene más zonas de calentamiento, con 26.4 kW repartidos en doce bandas, y el tornillo más largo, de 2,150 mm.
×
![Vista ampliada del equipo]()
Calidad de fabricación y pruebas previas al envío
Cada máquina pasa cinco pruebas antes del envío en fábrica, y ninguna es un mero trámite de documentación.
01
La prueba sin carga confirma la rotación estable y los arranques y paradas limpios del sistema de transporte, el accionamiento principal y el sistema de control.
02
Durante una simulación continua de las condiciones de producción, observamos cómo se comporta la máquina cuando el material está dentro del barril.
03
Se revisan la precisión del sistema de calentamiento y el control de temperatura en todas las zonas.
04
Se inspeccionan uno por uno el motor, la caja de engranajes, los tornillos y los rodamientos.
05
Todo el proceso, desde la alimentación hasta el producto terminado, funciona como una sola secuencia, no estación por estación.
Las pruebas en fábrica se realizan en ese orden porque las fallas pueden acumularse: una falla de control detectada bajo carga es distinta de una falla de rodamiento detectada con la máquina detenida, y si se detectan en el orden incorrecto, hay que desmontar la máquina dos veces. Por eso Shengtu realiza la simulación con carga antes de inspeccionar los componentes; no es una formalidad.
Registros de la empresa: Solicite los datos vigentes de la entidad titular, el alcance y la validez.
Conformidad del equipo: Confirme los documentos correspondientes al modelo, la configuración y el país de destino.
Documentos del pedido: Acuerde en el contrato los registros de inspección, manuales, planos y documentos de envío.
Materiales y normas aplicables
Las máquinas se fabrican en acero inoxidable 304 apto para contacto con alimentos. Las normas que definen qué significa «apto para contacto con alimentos» para un metal son FDA 21 CFR Part 177 en Estados Unidos, Regulation (EC) 1935/2004 en la Unión Europea y GB 4806.9 en China, que sustituyó a GB 9684-2011 para los materiales metálicos destinados al contacto con alimentos.5 Indicamos el grado del material y las normas consideradas para seleccionarlo; las afirmaciones de certificación se respaldan con los documentos correspondientes.
Certificaciones de la empresa
Los certificados y documentos aplicables se confirman para el modelo, la configuración y el país de destino del equipo. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto.
Solicite los registros vigentes del sistema de gestión de la empresa y cualquier evaluación DCMM aplicable para revisar al proveedor. Un certificado del sistema de gestión o una evaluación de gestión de datos no demuestra la seguridad ni la conformidad de un modelo específico de maquinaria.
Soporte después de la puesta en marcha de la máquina
Los compradores de equipos chinos describen públicamente el mismo patrón de fallas: soporte técnico limitado, documentación faltante y una diferencia horaria que convierte un problema de una hora en uno de tres días.6 El proceso de respuesta, las responsabilidades y los plazos deben acordarse por escrito.
Dos de esas quejas se refieren a la documentación, no a la maquinaria. Los compradores mencionan con mayor frecuencia la documentación que nunca llega y la barrera del idioma que convierte un problema de una hora en uno de tres días; una máquina mejor no resuelve ninguno de estos problemas.
Los tiempos de respuesta, el soporte remoto, el servicio en sitio y las condiciones de suministro de refacciones se confirman en la cotización y el contrato. La duración, cobertura y exclusiones de la garantía también se confirman en la cotización y el contrato. Confirme en la lista de refacciones los tornillos, las matrices, los rodamientos y los componentes de control recomendados.
Productos que elabora esta línea
La variedad de aplicaciones que se muestra a continuación coincide con la que describe la prensa especializada para las extrusoras de doble tornillo: pasta, proteína vegetal texturizada y alimentos con alto contenido de aceite en las de doble tornillo; para las croquetas convencionales todavía se usan máquinas de tornillo simple.3
Botanas y alimentos expandidos
Rizos, palitos y aros de maíz, además de botanas rellenas, elaborados con sémola de maíz, harina de arroz y mezclas. Corresponden al segmento de baja humedad y alta expansión de la gama; en estos casos, a menudo se puede prescindir del preacondicionamiento.
Cereales para el desayuno y hojuelas de maíz
Formas de cereal extruido y preformas para hojuelas, con una línea de secado y recubrimiento que las convierte en un cereal terminado.
Alimentos para mascotas y alimento para acuicultura
Croquetas secas y premios elaborados con recetas a base de harinas, y alimento flotante o hundible para acuicultura, cuya densidad de los pellets se controla mediante la humedad y la presión de la matriz. Las recetas con alto contenido de carne reciben la mezcla de carne en el preacondicionador.
Proteína de alta humedad y de origen vegetal
Proteína vegetal texturizada, trozos de soya y preformas de carne de origen vegetal. En estos productos, la estructura fibrosa que se forma en el cilindro es el producto y debe conservarse durante todas las etapas posteriores.
Pasta, pan molido y productos de almidón
Preformas para pasta y macarrones, pan molido extruido, almidón modificado y arroz fortificado: todos se elaboran con la misma familia de máquinas, pero con herramientas diferentes.
Productos funcionales y fortificados
Cereales enriquecidos con vitaminas y alimentos nutricionales para mascotas. Los aditivos sensibles al calor se dosifican después de la matriz o en el equipo de recubrimiento, en lugar de agregarse al cilindro.
Lugar de esta página entre los tipos de extrusoras
En esta categoría, las búsquedas se dividen por aplicación y no por máquina. Por eso, en distintos catálogos aparece el mismo cilindro como extrusora de alimentos para mascotas, extrusora de cereales, máquina extrusora de alimento para peces y extrusora de alimentos expandidos. Aunque los catálogos den otra impresión, suelen ser la misma plataforma de doble tornillo, equipada con herramientas distintas y una línea diferente en las etapas posteriores.
Quienes comparan fabricantes de extrusoras de alimentos suelen empezar buscando una máquina para alimentos para mascotas y terminan especificando una línea de producción de cereales, o al revés. El principio de la cocción por extrusión no cambia; lo que cambia es la receta, la humedad y la matriz.
Alcance de la solución llave en mano
Máquinas individuales, una línea de una o varias capas, semiautomática o totalmente automática, o un proyecto integral para toda la planta que incluya la planificación de la distribución. La línea cubre las etapas de mezclado, alimentación, preacondicionamiento, extrusión, corte, secado, sazonado, enfriamiento y empaque.
Cuándo la extrusión no es el proceso adecuado
Hay cuatro casos en los que le recomendaríamos comprar otro equipo o reducir el alcance de la compra. En la práctica, a veces la respuesta honesta a una consulta es una cotización más pequeña de la que solicitó.
01
Una receta estable, sin cambios
Una máquina de doble tornillo ofrece flexibilidad para cambiar de receta, pero requiere una mayor inversión; una de tornillo simple no la sustituye cuando la receta cambia cada semana. Para un producto fijo, ocurre lo contrario: el segundo tornillo no aporta nada, una máquina de tornillo simple hace el trabajo por menos y los proveedores de este mercado lo reconocen. Alternativa: una extrusora de tornillo simple dimensionada para la misma producción.
02
Alimentos húmedos para mascotas y productos en autoclave
La extrusión cocina y da forma a una masa plástica. Para los alimentos húmedos enlatados o en bolsa se requiere un proceso de llenado, sellado y esterilización. Alternativa: una línea con autoclave, que pertenece a otra familia de equipos.
03
Ingredientes activos sensibles al calor dentro del cilindro
Los probióticos, algunas vitaminas y los colorantes delicados no resisten las condiciones del cilindro. Alternativa: dosificarlos después de la matriz, en el equipo de recubrimiento o durante la etapa de pulverización.
04
Comprar una capacidad que no pueda alimentar ni secar
Una extrusora más grande delante de un secador subdimensionado produce una fila más larga, no una mayor producción. Alternativa: dimensionar primero la estación que limita la capacidad y luego la extrusora.
Preguntas frecuentes
¿Qué es una extrusora de alimentos y para qué sirve?
Una extrusora de alimentos hace pasar una mezcla humedecida de alimentos o ingredientes para alimento animal por un cilindro calentado, mediante uno o dos tornillos giratorios, y la expulsa a través de una matriz con una forma determinada. La mezcla, la cocción y el moldeado ocurren en un solo proceso continuo, por lo que una máquina sustituye varias etapas por lotes.
¿Qué se considera un alimento extruido?
Se considera extruido cualquier producto que se cocina y toma forma dentro del cilindro, en lugar de ensamblarse después: botanas expandidas, cereales para el desayuno, croquetas, pellets para alimento de acuicultura, proteína texturizada y preformas para pasta. La extrusión funciona de la misma manera en todos los casos; lo que cambia es la receta, la matriz y los parámetros.
¿Cuál es la diferencia entre una extrusora de alimentos de tornillo simple y una de doble tornillo?
Una máquina de tornillo simple se encarga principalmente de transportar y fundir el material. Los tornillos entrelazados de una máquina de doble tornillo ofrecen mayor capacidad de mezclado, admiten rangos más amplios de humedad y grasa y permiten cambiar de receta sin modificar el proceso. La contrapartida es una mayor inversión.
¿Cómo elijo una extrusora para producir de 100 a 500 kg por hora?
Defina primero el producto, luego la producción por hora y, después, revise las estaciones a ambos lados de la extrusora. En nuestra gama, el modelo LY65 procesa de 100–150 kg/h y el LY85 cubre de 400–500 kg/h; el selector de modelos de arriba sigue el mismo proceso.
¿Una extrusora más grande significa que la línea producirá más?
No por sí sola. Si el preacondicionador anterior o el secador posterior no puede procesar el nuevo caudal, la capacidad adicional de la extrusora no llega a la empacadora.8
¿Qué materias primas puede procesar esta línea?
Harinas de maíz, arroz, trigo y avena; almidones, salvado y fibra de cereales; proteína de soya y chícharo; harinas de carne y pescado; mezcla de carne fresca en el preacondicionador; y aditivos funcionales dosificados en las etapas posteriores. La tabla de materiales de arriba indica cómo se comporta cada uno en el cilindro.
¿Una sola extrusora puede elaborar más de un producto?
Sí. Esa es la principal ventaja de los tornillos dobles.
¿Puede procesar carne fresca o ingredientes con alto contenido de grasa?
La mezcla de carne fresca se incorpora en el preacondicionador y debe dosificarse con precisión, porque un mezclado irregular provoca fluctuaciones en las etapas posteriores y piezas fuera de especificación.1 Un alto contenido de grasa reduce el esfuerzo cortante, por lo que se ajustan la configuración de los tornillos y la humedad en lugar de dar esos parámetros por sentados.
¿Qué es la cocción por extrusión y en qué se diferencia del moldeado en frío?
La cocción por extrusión gelatiniza el almidón y desnaturaliza la proteína dentro del cilindro mediante el esfuerzo cortante y el calor. El moldeado en frío solo da forma a una masa que ya se cocinó o mezcló en una etapa anterior. Ambos procesos requieren tornillos y temperaturas diferentes, y a menudo máquinas distintas.
¿Cuánta energía consume realmente la máquina por kilogramo?
Entre 0.11 y 0.36 kWh por kilogramo a la producción nominal, considerando todo el consumo de la máquina, en los cuatro modelos. Esta medición no es igual a la energía mecánica específica, que cuenta únicamente el trabajo mecánico de los tornillos y se reporta en un rango de 45 a 60 kW·h por tonelada en la literatura sobre patentes de extrusión.2
¿Cuándo vale la pena pagar por el preacondicionamiento?
Por debajo de aproximadamente 18% de humedad de proceso, a menudo se puede omitir; por eso, las botanas de maíz expandidas suelen elaborarse sin esta etapa. Por encima de 18–20% de humedad, permite que la extrusora cocine correctamente sin que el producto llegue a quemarse.1
¿Qué mantenimiento requiere una línea de extrusión?
Los tornillos, las matrices y los rodamientos son las piezas que se desgastan; también es necesario revisar periódicamente los calentadores del cilindro y sus controles. Mantenemos disponibles tornillos, matrices, rodamientos y componentes de control durante toda la vida útil de la máquina.
¿Cuál es la diferencia entre una extrusora de alimentos y una peletizadora?
Una peletizadora comprime el material sin cocinarlo. Una extrusora lo cocina mientras lo transporta.
¿Cuáles son las desventajas de la extrusión de alimentos?
El calor puede destruir nutrientes sensibles dentro del cilindro, la inversión es mayor que la de los equipos por lotes y algunas materias primas no son adecuadas para este proceso. Las fuentes del sector señalan las mismas limitaciones, y la sección anterior describe los cuatro casos en los que le recomendaríamos considerar otra opción.
¿Cuánto tarda la fabricación y cuáles son las condiciones de pago?
La fabricación de la máquina está programada para un plazo de 30–40 días hábiles a partir del depósito; el plazo se confirma en la cotización. El pago consiste en un depósito del 30% por T/T y el saldo antes del envío. También se acepta una carta de crédito a la vista (L/C).
¿Cuál es el pedido mínimo y cómo se embala la máquina?
El pedido mínimo es de un conjunto, y más adelante se puede ampliar una máquina individual hasta convertirla en una línea completa. Las máquinas salen de fábrica en cajas de madera libres de fumigación. El embalaje está dimensionado para el transporte marítimo, y la caja incluye la documentación de la máquina, el juego de piezas de desgaste incluido en el pedido y el plano de distribución que su equipo de instalación necesitará al abrirla. Si el país de destino tiene requisitos fitosanitarios o de marcado propios, infórmenos al hacer el pedido para incorporarlos a las especificaciones de la caja, en lugar de descubrirlos en el puerto.
Trending now