Hubungi Shengtu Bufan Company

Tinjauan Mutu Khusus Proyek
Peralatan Ekstrusi
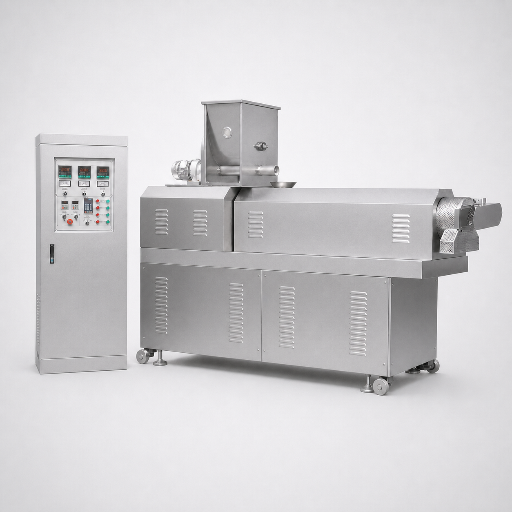
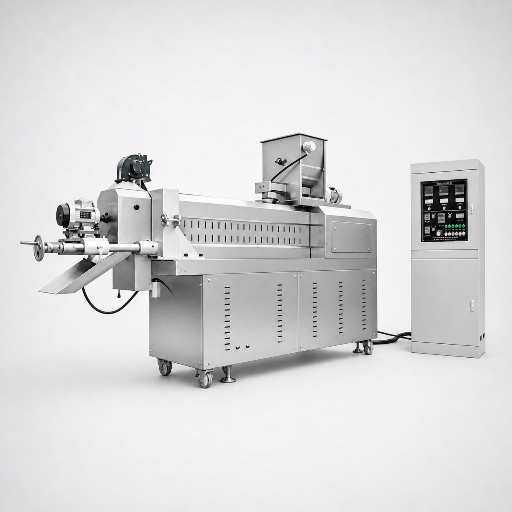
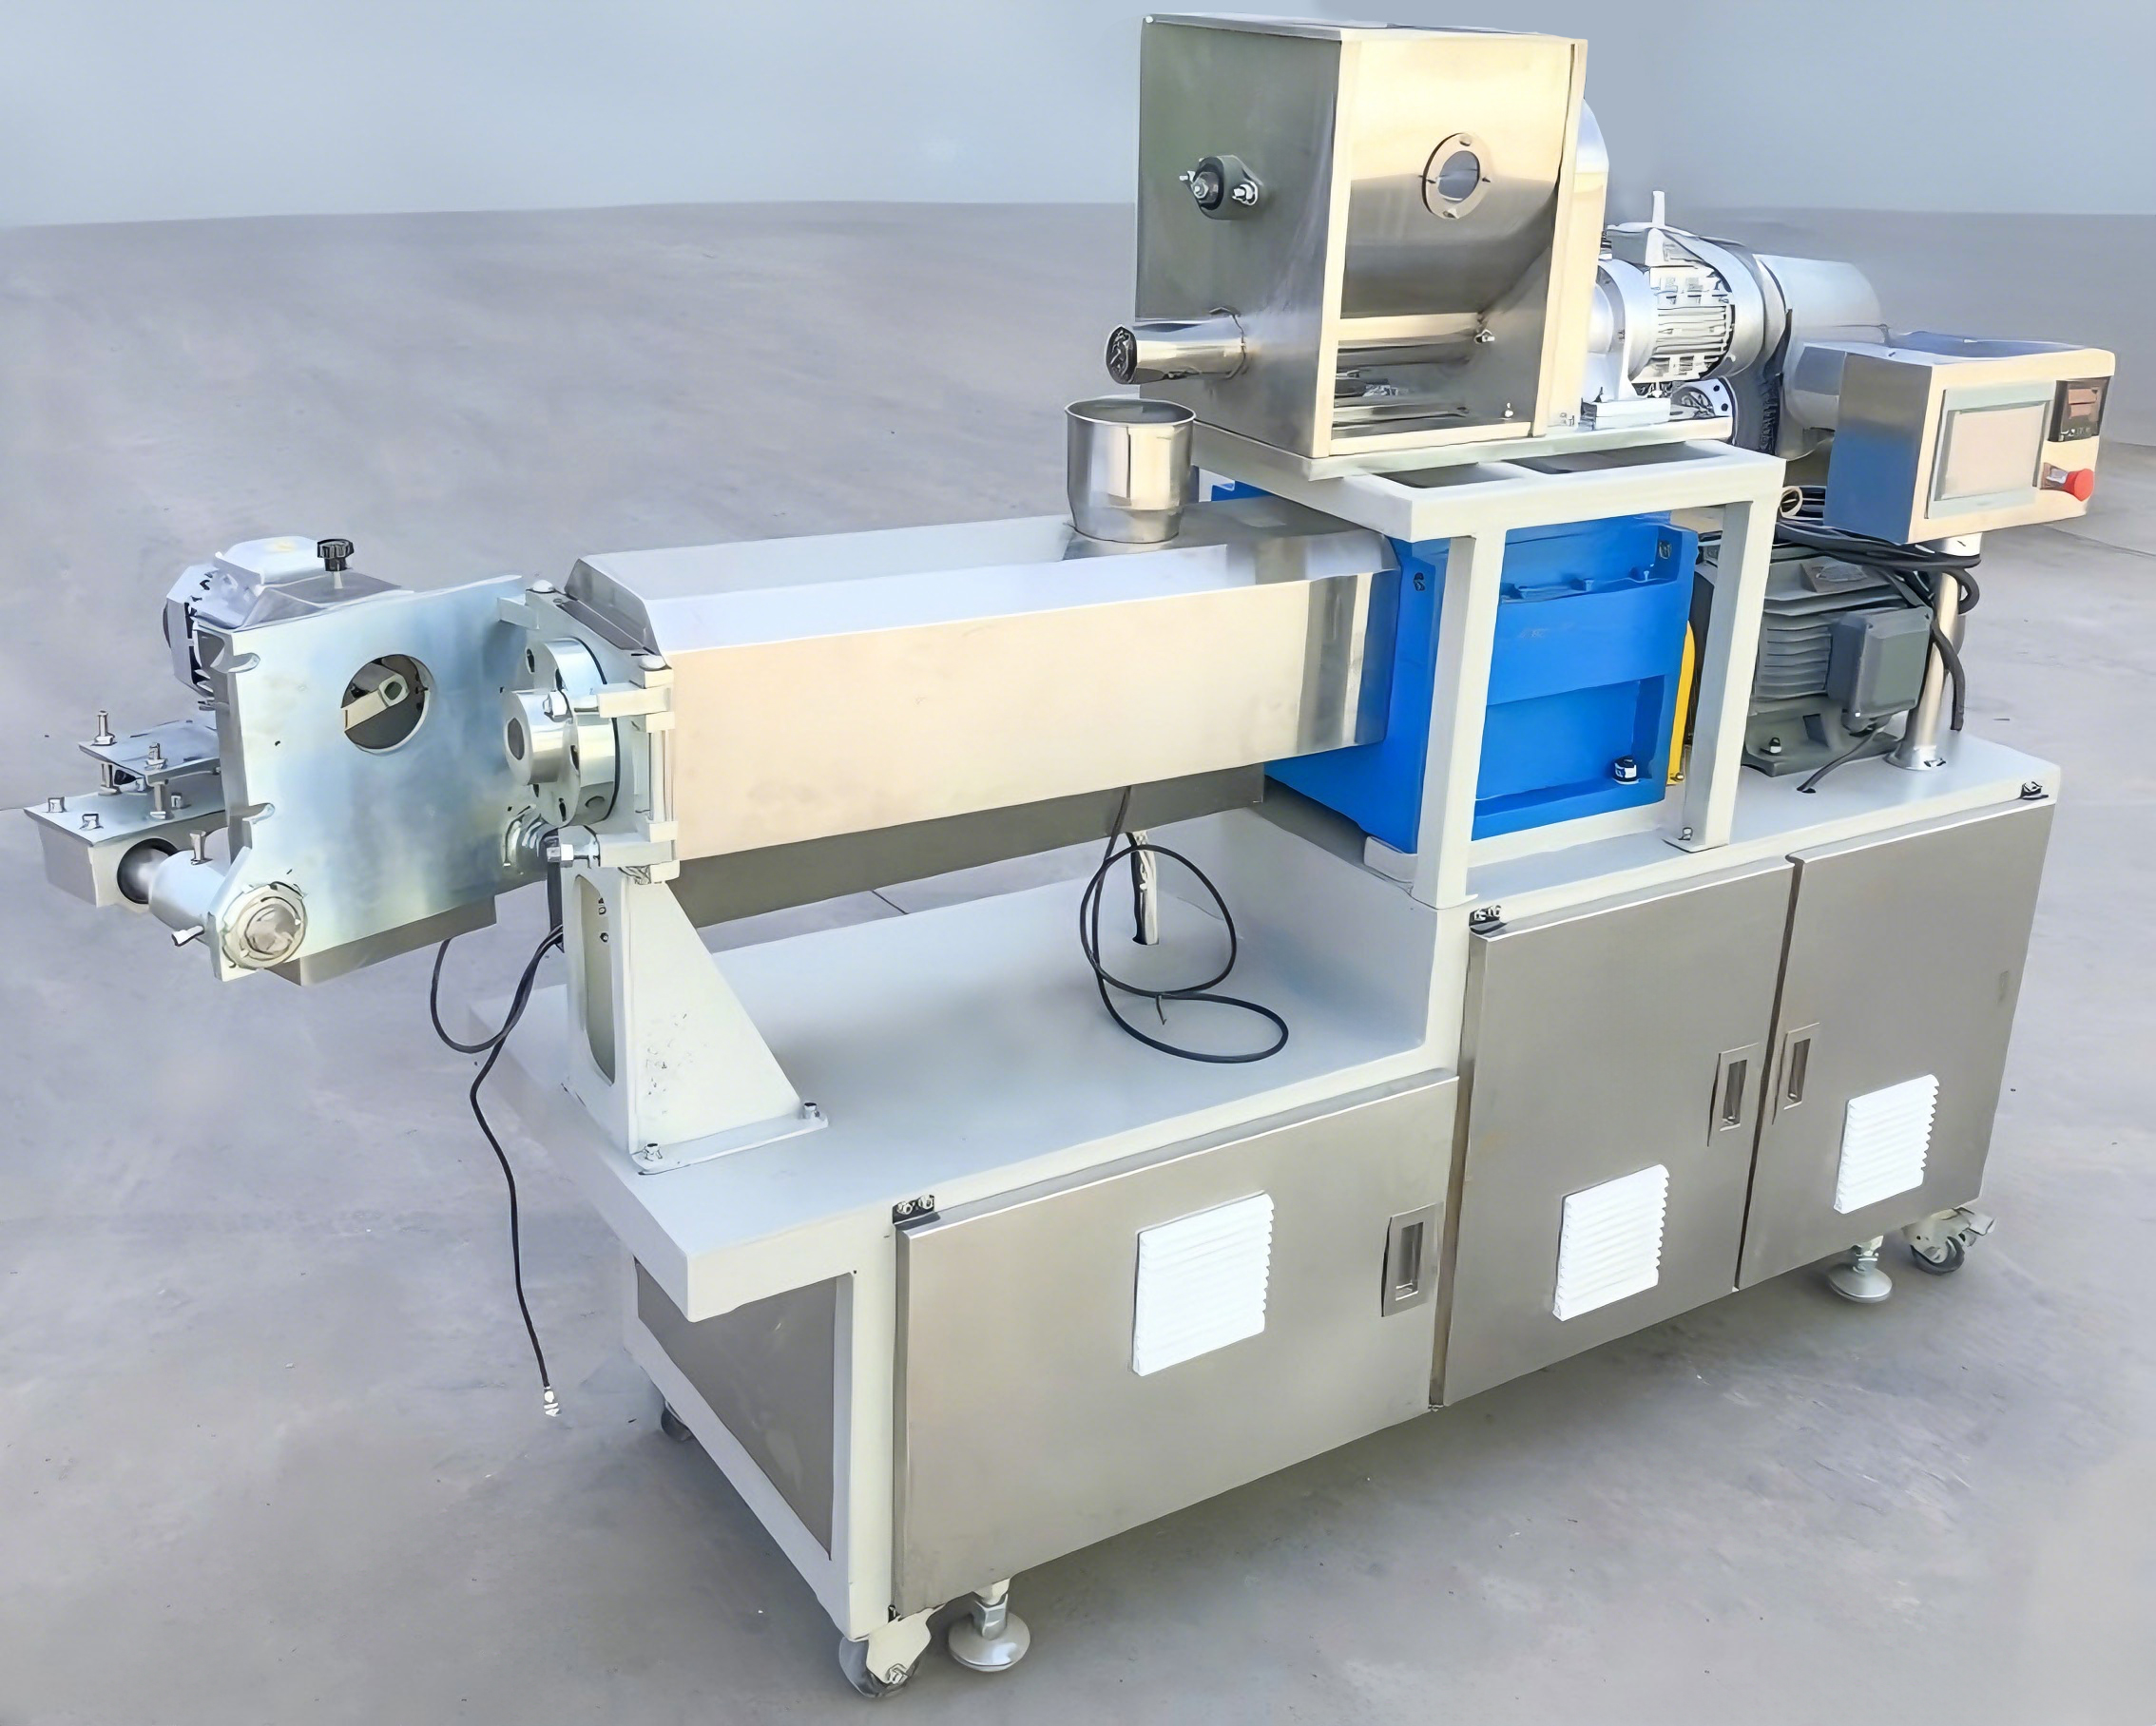
Mesin Ekstruder Pangan dan Peralatan Ekstrusi Berulir Ganda untuk Lini Camilan, Pakan Hewan Peliharaan, Sereal, dan Pakan Akuatik
Shengtu membuat ekstruder pangan berulir ganda beserta stasiun pendukungnya, mulai dari mixer di awal hingga mesin pengemas di akhir lini. Beri tahu kami produk dan kapasitas dalam kilogram per jam yang Anda butuhkan, lalu teknisi akan menentukan ukuran mesin berdasarkan resep proses Anda, bukan katalog.
- Empat model, 100–500 kg/h
- Pembuatan dalam 30–40 hari kerja
- Uang muka T/T 30%
- Minimum pemesanan satu set
Resep proses, foto produk, dan target produksi Anda hanya diketahui oleh Anda dan tim teknisi kami. Kami tidak memublikasikan atau menggunakan kembali formulasi pelanggan.
Klik untuk Beralih
100–500
Rentang Kapasitas kg/jam
30–40
Waktu Pembuatan (Hari)
100%
Direkayasa Sesuai Resep Proses
ISO
Dokumentasi Peralatan
Sekilas Kapasitas Ekstrusi
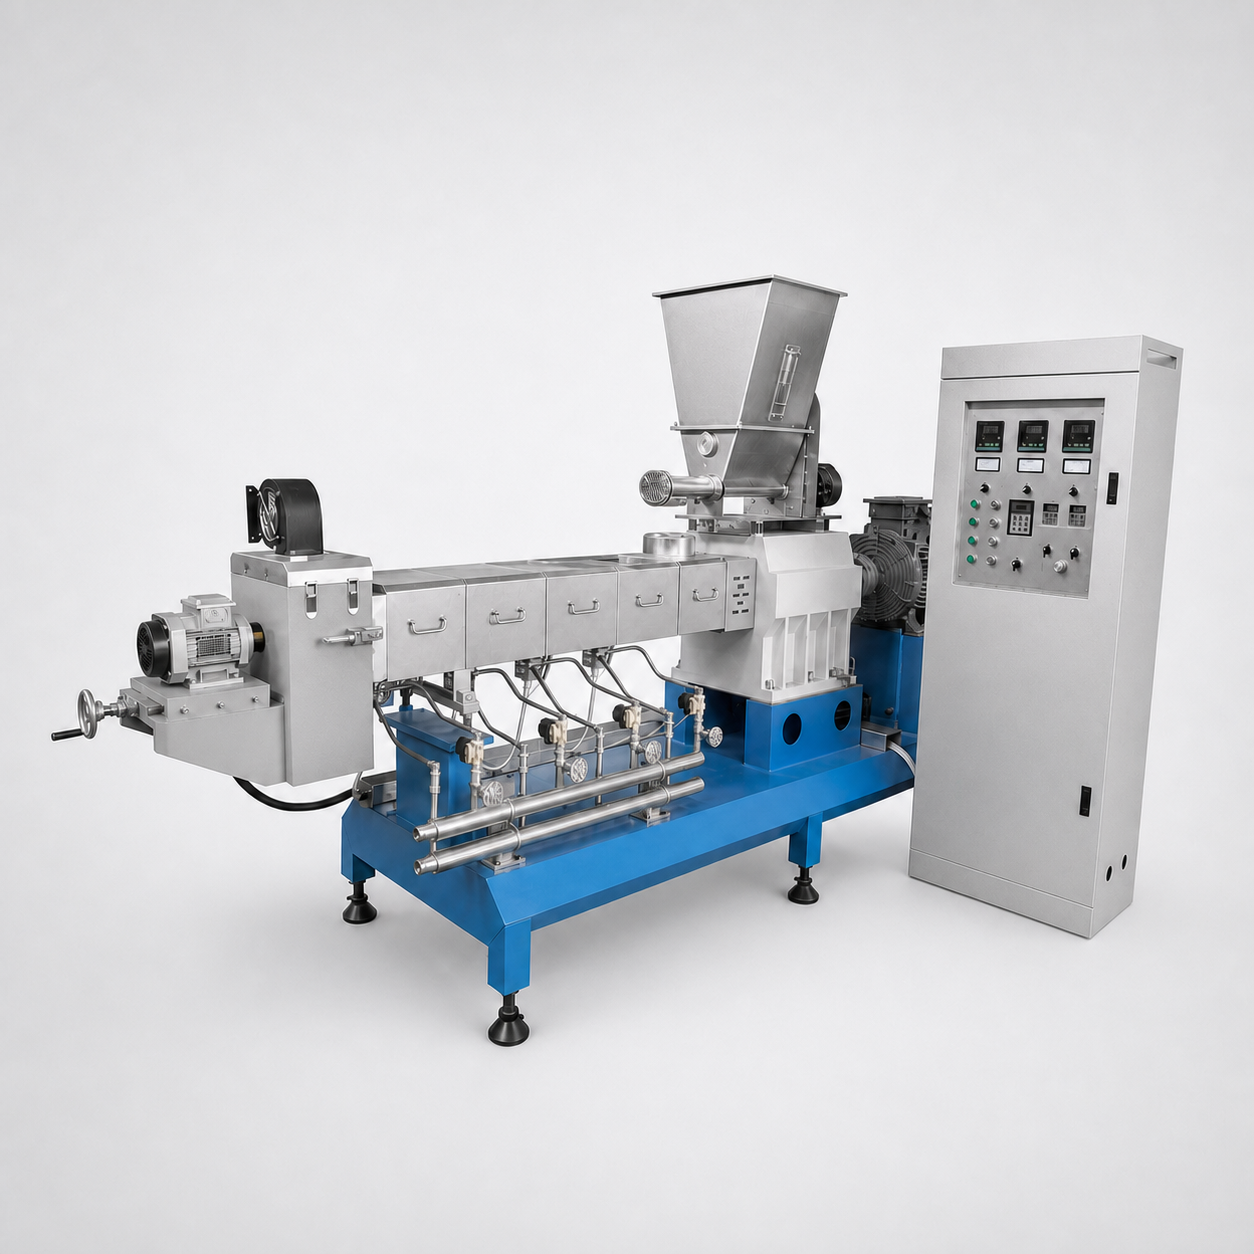
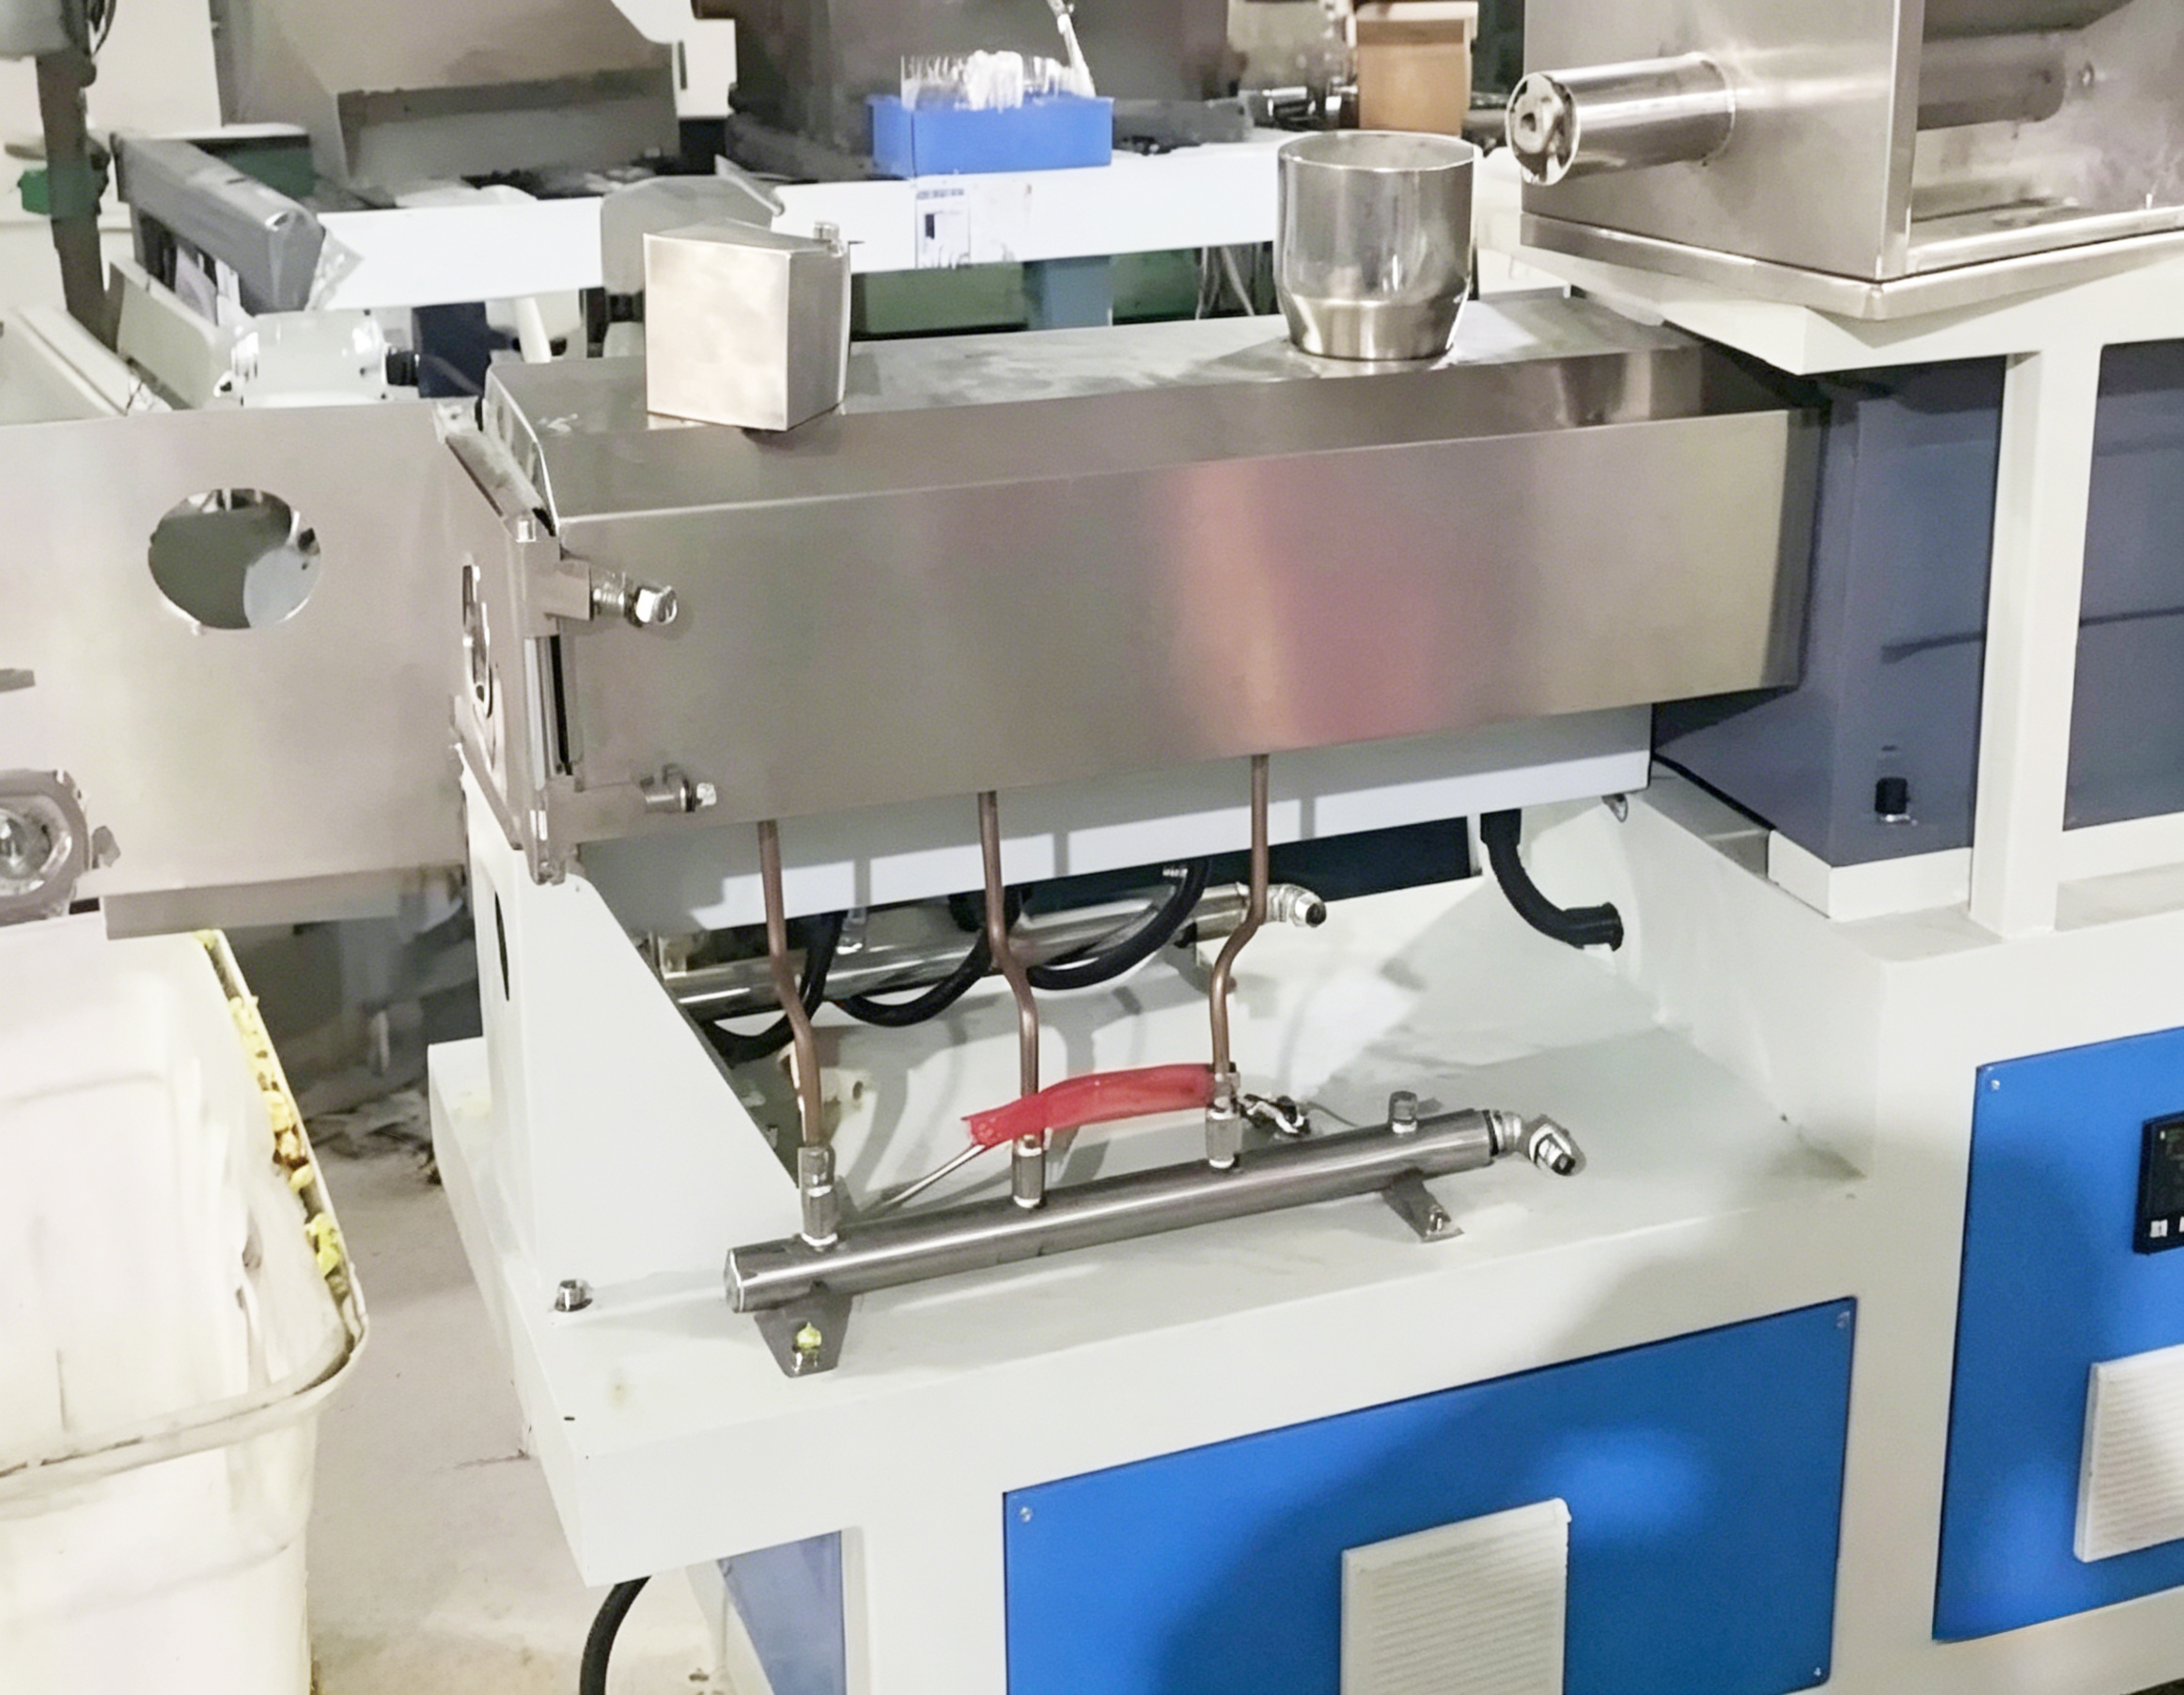
Ekstruder pangan adalah mesin berulir ganda yang mencampur, memasak, dan membentuk pangan atau pakan dalam satu proses berkelanjutan. Shengtu membuat empat model dengan kapasitas 100 hingga 500 kg/jam. Proses memasak terjadi di dalam ulir melalui geseran dan tekanan, bentuk ditentukan oleh cetakan, sedangkan panjangnya ditentukan oleh pemotong.
100–500 kg/jam
Empat model berulir ganda. LY65 cocok untuk produksi uji coba dan skala kecil, sedangkan LY85 untuk produksi skala penuh.
Ulir 65 mm hingga 85 mm
Dua ulir yang saling bertaut dengan diameter 65, 70, 75, dan 85 mm, serta panjang ulir 1.050 mm hingga 2.150 mm.
Penggerak utama 22–75 kW
Dikendalikan inverter pada LY65, LY70, dan LY85. Pemanasan barrel dibagi menjadi beberapa zona, dengan daya 10–26,4 kW bergantung pada model.
baja tahan karat 304 untuk pangan
Digunakan di seluruh konstruksi mesin. Material ini memenuhi standar untuk logam yang bersentuhan dengan pangan, mulai dari FDA 21 CFR Part 177 hingga GB 4806.9.5
lima pengujian sebelum pengiriman
Uji operasi tanpa beban, simulasi berbeban, kestabilan kontrol suhu, pemeriksaan komponen inti, dan pengujian integrasi seluruh lini dilakukan pada setiap mesin.
Ketentuan garansi dikonfirmasi dalam penawaran dan kontrak
Waktu respons, dukungan jarak jauh, layanan di lokasi, dan pengaturan suku cadang dikonfirmasi dalam penawaran dan kontrak.
Sembilan stasiun
Pencampuran, pengumpanan, prakondisi, ekstrusi, pemotongan, pengeringan, pembumbuan, pendinginan, dan pengemasan tersedia sebagai satu lini atau mesin terpisah.
Untuk detail perencanaan terkait, lihat panduan peralatan ekstrusi pangan.
Resep proses dirancang bersama Anda
Kami menyusun formula dan parameter ekstrusi bersama Anda, lalu menyempurnakannya kembali selama komisioning.
Stasiun demi Stasiun pada Lini Ekstrusi
Ekstruder saja menghasilkan bentuk. Lini produksi menghasilkan produk. Berikut sembilan stasiun yang kami bangun dan integrasikan sesuai urutan perpindahan bahan.
Pencampuran dan pengumpanan otomatis
Bahan kering dicampur, kemudian dialirkan ke ekstruder dengan laju terkontrol. Pengumpanan menggunakan penggerak tersendiri yang dikendalikan inverter, berdaya 0,75 kW pada LY65 dan LY70, serta hingga 2,2 kW pada LY75. Laju pengumpanan dapat disetel tanpa mengubah kecepatan ulir.
Geometri hopper yang mencegah terbentuknya jembatan serbuk lebih penting daripada daya pengumpan. Jika bahan menjembatani hopper, pasokan ke barrel akan terhambat. Kondisi ini terbaca pada panel seolah-olah masalah kecepatan ulir, padahal penyebabnya adalah aliran serbuk.
Prakondisi dan kapan tahap ini bisa dilewati
Prakondisi menambahkan uap dan air ke campuran kering di dalam ruang berpengaduk dayung sebelum bahan mencapai ulir. NC State Extension menyebut waktu pencampuran dua hingga empat menit dan menjelaskan dampaknya secara lugas: bahan mentah berubah dari kondisi seperti kaca menjadi seperti karet, pati mulai tergelatinisasi, lalu ekstruder membutuhkan lebih sedikit energi mekanis untuk menyelesaikan proses.1
Ada ambang yang perlu diketahui sebelum Anda membeli stasiun ini. Jika kadar air proses kurang lebih di bawah 18%, prakondisi dapat ditiadakan. Contoh umumnya adalah produk rendah kadar air dengan pengembangan tinggi, seperti puff jagung.1 Jika kadar air lebih dari 18–20%, meniadakan prakondisi berarti suhu barrel, geseran, atau rasio panjang terhadap diameter harus dinaikkan agar tingkat pemasakan tetap sama. Cara ini dapat menyebabkan dekstrinisasi dan gosong.1
Sumber yang sama juga menjelaskan dua hal operasional untuk mencegah masalah berulang. Minyak dan bahan cair lainnya ditambahkan di dekat ujung keluaran, karena minyak yang ditambahkan terlalu awal melapisi partikel dan menghambat penyerapan air. Bubur daging harus ditakar secara akurat karena gumpalan dapat menyebabkan aliran tersendat dan potongan yang tidak sesuai spesifikasi pada tahap berikutnya.1
Ekstrusi berulir ganda
Dua ulir yang saling bertaut dan berputar searah mengalirkan, mencampur, dan memasak bahan di dalam barrel yang sama. Energi untuk memasak berasal dari dua sumber: secara mekanis melalui geseran ulir, dan secara termal melalui pemanas barrel berzona. Industri menyebut energi mekanis yang berasal dari ulir sebagai energi mekanis spesifik.
Pada ekstrusi berulir ganda, panjang kerja tersusun dari elemen-elemen ulir. Jarak ulir dan profilnya menentukan bagian untuk mengalirkan bahan, mencampurnya, dan membangun tekanan. Paten Wenger menjelaskan hal ini secara terperinci: bagian pengganggu aliran dan homogenisasi dibentuk dari susunan bergantian bagian berulir kanan dan kiri.2 Gearbox harus menghasilkan torsi yang sesuai dengan geometri tersebut; daya nominal saja tidak cukup.
Konsep itu bukan milik kami. Paten Wenger Manufacturing tentang pembatasan di bagian tengah barrel mendefinisikan ekstrusi berenergi mekanis spesifik tinggi sebagai ekstruder tunggal atau ganda dengan prakondisioner di bagian hulu, dan melaporkan nilai operasi 45 hingga 60 kW·h per ton.2 Angka tersebut hanya mencakup komponen mekanis dan menjadi nilai yang dioptimalkan teknisi proses selama seluruh proses ekstrusi.
Pemotongan dan pembentukan
Pemotong pada permukaan cetakan dengan kecepatan variabel mengatur panjang potongan. Penggeraknya dikendalikan inverter dengan daya 0,75 kW pada model yang lebih kecil dan 1,5 kW pada LY85. Bentuk ditentukan oleh pelat cetakan, sehingga produk baru biasanya memerlukan perkakas baru, bukan mesin baru.
Pengeringan udara panas
Pengeringan udara panas berlapis-lapis menurunkan kadar air hingga tingkat yang aman untuk penyimpanan setelah bahan mengembang. Stasiun ini paling sering berukuran terlalu kecil. Jika mesin pengering tidak mampu mengimbangi kapasitas lini, seluruh lini akan terhambat, berapa pun kapasitas yang tertera pada pelat nama ekstruder.
Pembumbuan, penyemprotan minyak, dan pendinginan
Drum berputar melapisi produk dengan minyak dan bubuk bumbu. Bagian pendingin menurunkan suhu produk hingga suhu pengemasan agar produk tidak berkeringat di dalam kantong. Secara teknis kedua stasiun ini bersifat opsional, tetapi secara komersial sangat menentukan karena konsistensi rasa bisa tercapai atau justru gagal pada tahap ini.
Pengemasan otomatis
Penimbangan dan pengemasan ke dalam kantong menjadi tahap akhir lini. Kami memasukkannya sebagai bagian dari lingkup turnkey atau membiarkan antarmukanya terbuka jika Anda sudah menggunakan mesin pengemas.
Bahan Baku dan Resep Proses untuk Lini Ini
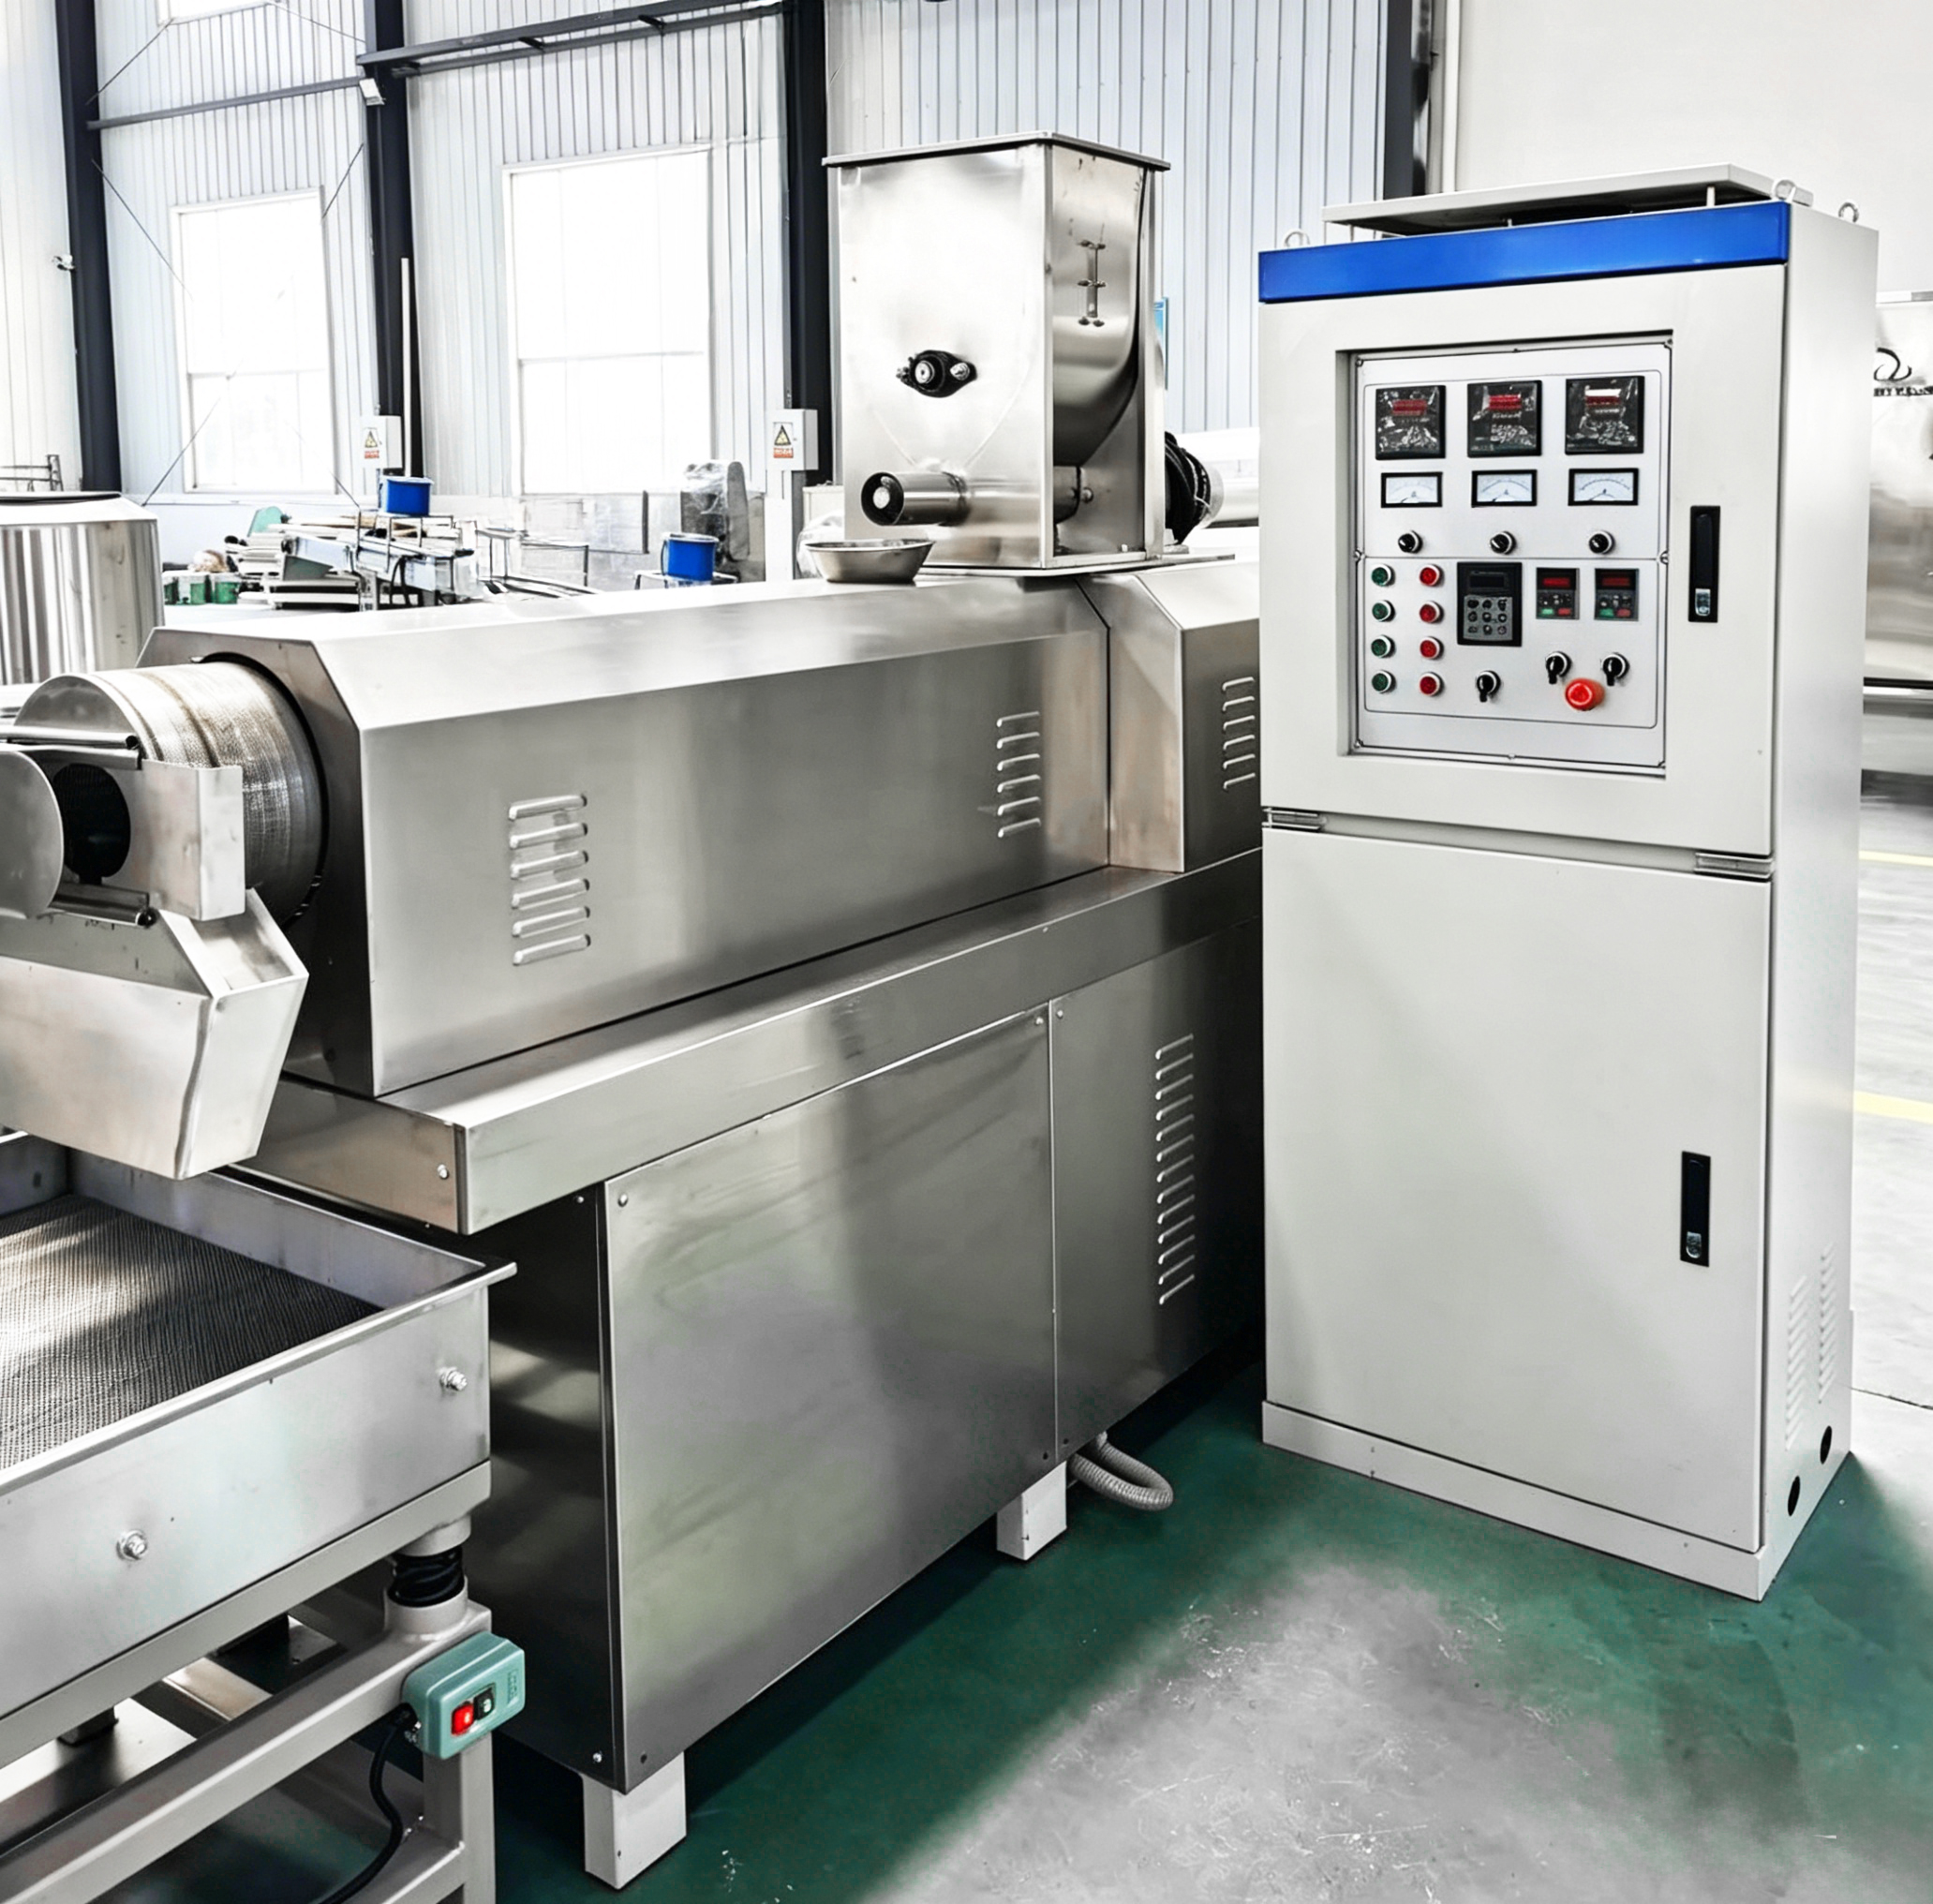
Ekstrusi ditentukan oleh formulasi sebelum ditentukan oleh mesin. Lini ini dirancang untuk menangani kelompok bahan berikut, masing-masing dengan sifat yang menentukan perilakunya di dalam barrel.
| Kelompok bahan | Perilaku di dalam barrel | Produk yang dihasilkan |
|---|---|---|
| Beras jagung dan tepung jagung | Kadar pati tinggi, mudah mengembang pada kadar air rendah | Puff jagung, bentuk melengkung, stik camilan ekstrusi |
| Tepung beras | Tekstur halus, warna cerah, kadar lemak rendah | Keripik berbahan dasar beras, camilan bebas gluten |
| Tepung terigu dan semolina | Jaringan gluten menghasilkan kohesi, bukan pengembangan | Bentuk awal pasta, pelet camilan, tepung roti |
| Pati jagung dan gandum | Pati murni, cepat tergelatinisasi di bawah geseran | Pati termodifikasi, pengikat, camilan pelet |
| Tepung oat dan jelai | Serat lebih tinggi, pengembangan lebih rendah, membutuhkan lebih banyak air | Sereal sarapan, produk ekstrusi tinggi serat |
| Dedak dan serat sereal | Bersifat abrasif, meningkatkan keausan ulir dan cetakan | Sereal dan camilan yang diperkaya serat |
| Kelompok bahan | Perilaku di dalam barrel | Produk yang dihasilkan |
|---|---|---|
| Protein kedelai dan tepung kedelai bebas lemak | Protein membentuk tekstur akibat geseran dan kadar air | Protein nabati bertekstur, potongan kedelai, pengganti daging |
| Protein kacang polong dan campuran protein nabati | Keselarasan serat bergantung pada riwayat geseran | Bentuk awal daging nabati |
| Tepung daging dan tepung unggas | Kadar lemak meningkatkan daya lumas dan mengurangi geseran | Kibble pakan hewan peliharaan kering, camilan |
| Tepung ikan | Suhu harus dikendalikan untuk melindungi nutrisi | Pakan akuatik terapung dan tenggelam |
| Bubur daging segar | Ditambahkan di prakondisioner dan harus ditakar secara akurat | Pakan hewan peliharaan dengan kandungan daging tinggi |
| Bahan tambahan fungsional, vitamin, dan pewarna | Peka terhadap panas, biasanya ditakar setelah cetakan atau di dalam mesin pelapis | Sereal fortifikasi, camilan fungsional, pakan hewan peliharaan bernutrisi |
Cetakan, Bentuk, dan Penyelesaian Tahap Lanjutan
Cetakan dan rangkaian peralatan penyelesaian menentukan tampilan produk bagi pembeli. Konsistensi hasil ditentukan oleh ekstruder.
Cetakan Bulat dan Berongga
Stik, tabung, cincin, dan bentuk melengkung. Geometri andalan untuk camilan jagung dan beras.
Cetakan Berbentuk
Bentuk bintang, kerang, hewan, dan huruf dipotong sesuai panjang pada permukaan cetakan.
Cetakan Kibble
Bentuk bulat, silang, tulang, dan ikan untuk pakan hewan peliharaan kering dan camilan.
Cetakan Pakan Akuatik
Dirancang untuk pelet terapung atau tenggelam. Kepadatan ditentukan oleh kadar air dan tekanan cetakan, bukan oleh cetakan saja.
Cetakan Protein Bertekstur
Konfigurasi celah dan cetakan pendingin untuk potongan kedelai dan protein nabati berserat.
Pengeringan Udara Panas
Sirkulasi berlapis-lapis dengan kontrol suhu terpisah, yang ukurannya disesuaikan dengan kapasitas ekstruder, bukan nomor modelnya.
Penyemprotan Minyak dan Pembumbuan
Drum berputar dengan penakaran minyak dan bubuk secara terkontrol untuk menghasilkan lapisan yang merata saat beroperasi.
Pendinginan
Menurunkan suhu produk hingga suhu pengemasan agar kadar air tidak mengembun di dalam kantong.
Hal yang Sebenarnya Dikendalikan Cetakan
Geometri cetakan dan pembatas di bagian hulu menentukan tekanan yang dialami bahan saat keluar. Tekanan bersama kadar air menentukan apakah pelet pakan akuatik akan terapung atau tenggelam. Variabel yang sama sengaja diatur dalam paten Wenger menggunakan katup pembatas di tengah barrel untuk meningkatkan energi mekanis spesifik tanpa menambah energi termal.2
Berlawanan dengan narasi penjualan yang umum, cetakan yang lebih lebar tidak meningkatkan kapasitas produksi. Memperbesar area bukaan akan menurunkan tekanan dan mengurangi pengembangan, sehingga produk berubah, bukan tonasenya. Kapasitas produksi ditentukan oleh kecepatan ulir, laju pengumpanan, dan penggerak; bentuk dan kepadatan ditentukan oleh cetakan.
Pengeringan paling sering menjadi tahap yang menentukan kadar air produk akhir. Penjelasan NC State Extension tentang prakondisi menjadi alasannya: bahan yang sudah terhidrasi saat mencapai cetakan menyisakan lebih banyak air untuk dihilangkan.1 Tentukan ukuran mesin pengering berdasarkan kapasitas ekstruder, bukan nomor modelnya.
Perkakas adalah cara termurah untuk menambahkan produk pangan. Cetakan baru dan pengaturan pemotong biasanya cukup untuk menghasilkan bentuk baru dengan ekstruder yang sama. Karena itu, kami mencantumkan harga cetakan secara terpisah dari mesin.
Lini kami juga bersifat modular. Pilih ekstruder saja, ekstruder beserta pengering, atau seluruh rangkaian hingga pengemasan. Stasiun lain dapat ditambahkan kemudian saat lini produk pangan baru membutuhkannya. Produk akhir ditentukan oleh kombinasi resep proses, cetakan, dan parameter proses, bukan satu mesin tertentu dalam lini.
Empat Model dengan Kapasitas 100 hingga 500 kg/jam
Semua angka dalam tabel ini berasal dari spesifikasi mesin kami sendiri. Jika suatu nilai belum dipastikan, barisnya tidak dicantumkan alih-alih diperkirakan.
| Spesifikasi | LY65 | LY70 | LY75 | LY85 |
|---|---|---|---|---|
| Laju produksi | 100–150 kg/jam | 200–260 kg/jam | 250–350 kg/jam | 400–500 kg/jam |
| Diameter ulir | 65 mm (2.56 in) | 70 mm (2.76 in) | 75 mm (2.95 in) | 85 mm (3.35 in) |
| Panjang ulir | 1.050 mm (41.3 in) | 1.699 mm (66.9 in) | 2.150 mm (84.6 in) | 1.650 mm (65.0 in) |
| Konfigurasi ulir | Ganda, saling bertaut | Ganda, saling bertaut | Ganda, saling bertaut | Ganda, saling bertaut |
| Penggerak utama | 22 kW, penggerak inverter | 45 kW, penggerak inverter | 75 kW, 4 kutub | 75 kW, penggerak inverter |
| Penggerak pengumpan | 0,75 kW, inverter | 0,75 kW, inverter | 2,2 kW, 4 kutub | 1,5 kW, inverter |
| Penggerak pemotong | 0,75 kW, inverter | 0,75 kW, inverter | 2,2 kW, 4 kutub | 1,5 kW, inverter |
| Spesifikasi | LY65 | LY70 | LY75 | LY85 |
|---|---|---|---|---|
| Penggerak pompa minyak | 0,37 kW | 0,37 kW | 0,75 kW | 0,37 kW |
| Pemanasan barrel | 10 kW (5 × 2 kW) | 14 kW (7 × 2 kW) | 26,4 kW (12 × 2,2 kW) | 21 kW (7 × 3 kW) |
| Daya terpasang | 33,87 kW | 60,87 kW | 106,55 kW | 99,37 kW |
| Daya operasi | 25–28 kW | 33 kW | 85–90 kW | 55–65 kW |
| Catu daya | 380 V / 50 Hz | 380 V / 50 Hz | 380 V / 50 Hz | 380 V / 50 Hz |
| Model | Daya operasi | Laju produksi | Total daya operasi per kg |
|---|---|---|---|
| LY65 | 25–28 kW | 100–150 kg/jam | 0,17–0,28 kWh/kg |
| LY70 | 33 kW | 200–260 kg/jam | 0,13–0,17 kWh/kg |
| LY75 | 85–90 kW | 250–350 kg/jam | 0,24–0,36 kWh/kg |
| LY85 | 55–65 kW | 400–500 kg/jam | 0,11–0,16 kWh/kg |
Memahami Dua Angka Energi dalam Penawaran Ekstruder
Setiap penawaran ekstruder dapat mencantumkan angka energi, dan angka itu mewakili salah satu dari dua besaran yang berbeda. Yang pertama adalah total daya operasi per kilogram, yaitu seluruh daya yang digunakan mesin pada kapasitas nominal. Yang kedua adalah energi mekanis spesifik, yaitu hanya kerja yang diberikan ulir kepada bahan. Jika penawaran tidak menyebutkan besaran yang dimaksud, informasinya tidak berarti apa-apa.
Bagi baris daya operasi dengan baris laju produksi untuk mendapatkan angka pertama, yaitu angka yang tercermin pada tagihan listrik. Kami mencantumkannya karena pembeli dapat memeriksanya berdasarkan spesifikasi kami dan tarif listrik mereka sendiri.
Angka ini bukan energi mekanis spesifik, dan keduanya tidak boleh dibandingkan. Angka di atas mencakup semua daya yang digunakan mesin pada kapasitas nominal: penggerak utama, pengumpan, pemotong, pompa minyak, dan pemanas barrel. Energi mekanis spesifik hanya menghitung kerja mekanis yang diberikan ulir kepada bahan. Untuk besaran tersebut, paten Wenger melaporkan nilai operasi 45 hingga 60 kW·h per ton.2 Pemasok yang membandingkan kedua angka itu sedang membandingkan hal yang berbeda.
Ada dua hal yang terlihat pada tabel. Di seluruh rentang model, LY85 paling hemat energi per kilogram. LY75 berada di ujung sebaliknya dan memiliki zona pemanasan terbanyak dalam rentang ini, yaitu 26,4 kW pada dua belas pita, serta ulir terpanjang dengan ukuran 2.150 mm.
×
![Tampilan Peralatan yang Diperbesar]()
Mutu Pembuatan dan Pengujian Sebelum Pengiriman
Setiap mesin menjalani lima pengujian sebelum pengiriman dari pabrik, dan semuanya merupakan pengujian nyata, bukan sekadar urusan dokumen.
01
Menjalankan mesin tanpa bahan memastikan putaran stabil serta mesin dapat dinyalakan dan dihentikan dengan baik pada sistem pengaliran, penggerak utama, dan kontrol.
02
Dalam simulasi kondisi produksi, kami mengamati secara berkelanjutan perilaku mesin saat bahan berada di dalam barrel.
03
Sistem pemanas dan sirkuit kontrol diperiksa akurasinya di seluruh zona.
04
Motor, gearbox, ulir, dan bantalan diperiksa satu per satu.
05
Seluruh rangkaian, dari masukan bahan hingga produk jadi, dijalankan dalam satu urutan, bukan stasiun demi stasiun.
Pengujian di pabrik dilakukan dalam urutan tersebut karena risiko kerusakan dapat saling bertumpuk: gangguan kontrol yang ditemukan saat mesin berbeban berbeda dari kerusakan bantalan yang ditemukan saat mesin diam. Jika urutannya keliru, mesin harus dibongkar dua kali. Karena itu, Shengtu menjalankan simulasi berbeban sebelum pemeriksaan komponen, bukan sekadar mengikuti formalitas.
Catatan perusahaan: Minta informasi terbaru mengenai pemegang, cakupan, dan masa berlaku.
Kesesuaian peralatan: Pastikan dokumen sesuai dengan model, konfigurasi, dan negara tujuan.
Dokumen pemesanan: Sepakati catatan inspeksi, panduan, gambar teknis, dan dokumen pengiriman di dalam kontrak.
Material dan standar yang mengaturnya
Mesin dibuat dari baja tahan karat 304 untuk pangan. Standar yang menentukan arti “untuk pangan” bagi logam mencakup FDA 21 CFR Part 177 di Amerika Serikat, Regulation (EC) 1935/2004 di Uni Eropa, dan GB 4806.9 di Tiongkok, yang menggantikan GB 9684-2011 untuk material logam dalam aplikasi pangan.5 Kami menyebutkan mutu material dan standar yang menjadi acuannya, sedangkan klaim sertifikasi didasarkan pada dokumen yang membuktikannya.
Sertifikasi perusahaan
Sertifikat dan dokumen yang berlaku dikonfirmasi berdasarkan model peralatan, konfigurasi, dan negara tujuan. Catatan sistem manajemen perusahaan ditinjau secara terpisah dari dokumen kesesuaian produk.
Minta catatan terbaru sistem manajemen perusahaan dan penilaian DCMM yang berlaku untuk tinjauan pemasok. Sertifikat sistem manajemen atau penilaian pengelolaan data tidak membuktikan keselamatan atau kesesuaian mesin untuk model tertentu.
Dukungan setelah mesin beroperasi
Pembeli peralatan China menggambarkan pola kegagalan yang sama secara terbuka: dukungan pemecahan masalah yang minim, dokumentasi yang tidak tersedia, dan perbedaan waktu yang mengubah masalah satu jam menjadi masalah tiga hari.6 Proses respons, tanggung jawab, dan waktunya perlu disepakati secara tertulis.
Dua keluhan tersebut berkaitan dengan dokumen, bukan baja. Dokumentasi yang tidak kunjung diterima dan kendala bahasa yang mengubah masalah satu jam menjadi masalah tiga hari merupakan masalah yang paling sering disebut pembeli. Mesin yang lebih baik tidak dapat mengatasi keduanya.
Waktu respons, dukungan jarak jauh, layanan di lokasi, dan pengaturan suku cadang dikonfirmasi dalam penawaran dan kontrak. Durasi garansi, cakupan, dan pengecualiannya juga dikonfirmasi dalam penawaran dan kontrak. Pastikan ulir, cetakan, bantalan, dan komponen kontrol yang direkomendasikan tercantum dalam daftar suku cadang.
Produk yang Dihasilkan Lini Ini
Ragam aplikasi di bawah ini sesuai dengan penggunaan ekstruder sekrup kembar yang dijelaskan oleh media perdagangan: pasta, protein nabati bertekstur, dan makanan berminyak menggunakan sekrup kembar, sedangkan kibble biasa tetap diproduksi dengan mesin sekrup tunggal.3
Camilan dan makanan mengembang
Camilan berbentuk pilinan, stik, cincin, dan berisi yang dibuat dari bubur jagung, tepung beras, dan campuran bahan. Produk ini berada di sisi rentang dengan kadar air rendah dan pengembangan tinggi; prapengkondisian sering kali tidak diperlukan.
Sereal sarapan dan corn flakes
Bentuk sereal hasil ekstrusi dan bahan awal serpihan, beserta rangkaian pengeringan dan pelapisan untuk menghasilkan sereal siap jual.
Pakan hewan peliharaan dan pakan akuatik
Kibble kering dan camilan dari resep berbahan tepung, serta pakan akuatik terapung atau tenggelam yang kepadatan peletnya ditentukan oleh kadar air dan tekanan cetakan. Untuk resep dengan kandungan daging tinggi, bubur daging dimasukkan ke prapengkondisi.
Protein berkadar air tinggi dan berbasis nabati
Protein nabati bertekstur, potongan kedelai, dan bahan awal daging nabati. Struktur serat yang terbentuk di dalam barrel menjadi bagian dari produk dan harus tetap utuh selama semua tahap berikutnya.
Pasta, remah roti, dan produk pati
Bahan awal pasta dan makaroni, remah roti hasil ekstrusi, pati termodifikasi, serta beras fortifikasi—semuanya dapat dibuat dengan keluarga mesin yang sama menggunakan perkakas berbeda.
Produk fungsional dan fortifikasi
Sereal yang diperkaya vitamin dan pakan hewan peliharaan bernutrisi. Bahan tambahan yang peka terhadap panas diberikan setelah cetakan atau di dalam mesin pelapis, bukan ke dalam barrel.
Posisi halaman ini di antara jenis ekstruder
Pencarian dalam kategori ini dikelompokkan berdasarkan aplikasi, bukan mesin. Karena itu, barrel yang sama muncul sebagai ekstruder pakan hewan peliharaan, ekstruder sereal, mesin ekstruder pakan ikan, dan ekstruder makanan mengembang dalam empat katalog berbeda. Meski katalog tersebut memberi kesan demikian, biasanya semuanya menggunakan platform sekrup kembar yang sama, dengan perkakas dan rangkaian proses hilir yang berbeda.
Pembeli yang membandingkan produsen ekstruder pangan sering kali mulai dengan mencari mesin ekstruder pakan hewan peliharaan, lalu berakhir dengan menentukan lini produksi sereal, atau sebaliknya. Prinsip pemasakan ekstrusi tetap sama; resep, kadar air, dan cetakannya yang berbeda.
Cakupan turnkey
Cakupan dapat berupa mesin tunggal, lini satu lapis atau multilapis, sistem semiotomatis atau otomatis penuh, maupun keseluruhan pabrik termasuk perencanaan tata letak. Lini ini mencakup pencampuran, pengumpanan, prapengkondisian, ekstrusi, pemotongan, pengeringan, pemberian bumbu, pendinginan, dan pengemasan.
Kapan Ekstrusi Bukan Proses yang Tepat
Ada empat situasi ketika kami akan menyarankan Anda membeli peralatan lain atau mengurangi cakupan pembelian. Dalam praktiknya, jawaban jujur atas pertanyaan Anda terkadang berupa penawaran dengan cakupan lebih kecil daripada yang diminta.
01
Satu resep yang stabil, tanpa perubahan
Mesin sekrup kembar memberi fleksibilitas resep dengan biaya investasi lebih tinggi, sedangkan mesin sekrup tunggal bukan penggantinya jika resep berubah setiap minggu. Namun, untuk satu produk dengan resep tetap, hal sebaliknya berlaku: sekrup kedua tidak memberi manfaat, dan mesin sekrup tunggal dapat melakukan pekerjaan yang sama dengan biaya lebih rendah. Pemasok di pasar ini juga menyampaikan hal tersebut. Alternatif: ekstruder sekrup tunggal dengan kapasitas produksi yang sama.
02
Pakan hewan peliharaan basah dan produk retort
Ekstrusi memasak dan membentuk massa plastis. Makanan basah dalam kaleng atau kantong diproses melalui pengisian, penyegelan, dan sterilisasi. Alternatif: lini retort, yang termasuk keluarga peralatan berbeda.
03
Bahan aktif peka panas di dalam barrel
Probiotik, beberapa vitamin, dan pewarna yang sensitif tidak tahan terhadap kondisi di dalam barrel. Alternatif: tambahkan setelah cetakan, di dalam mesin pelapis, atau pada tahap penyemprotan.
04
Membeli kapasitas yang tidak dapat diumpankan atau dikeringkan
Ekstruder yang lebih besar di depan mesin pengering berkapasitas terlalu kecil hanya akan menambah antrean, bukan meningkatkan produksi. Alternatif: tentukan kapasitas stasiun pembatas terlebih dahulu, lalu sesuaikan ekstrudernya.
Pertanyaan yang Sering Diajukan
Apa itu ekstruder pangan dan apa fungsinya?
Ekstruder pangan mendorong bahan pangan atau pakan yang telah dicampur dan dibasahi melalui barrel berpemanas dengan satu atau dua sekrup berputar, lalu mengeluarkannya melalui cetakan berbentuk tertentu. Pencampuran, pemasakan, dan pembentukan berlangsung dalam satu tahap berkelanjutan. Karena itu, satu mesin dapat menggantikan beberapa tahap sistem batch.
Apa yang termasuk makanan hasil ekstrusi?
Produk yang dimasak dan dibentuk di dalam barrel, bukan dirakit setelahnya: camilan mengembang, sereal sarapan, kibble, pelet pakan akuatik, protein bertekstur, dan bahan awal pasta semuanya termasuk makanan hasil ekstrusi. Proses ekstrusinya sama; resep, cetakan, dan parameternya yang berbeda.
Apa perbedaan ekstruder pangan sekrup tunggal dan sekrup kembar?
Mesin sekrup tunggal terutama berfungsi untuk mengalirkan dan melelehkan bahan. Dua sekrup kembar yang saling bertaut menambah kemampuan pencampuran, dapat menangani rentang kadar air dan lemak yang lebih luas, serta mengakomodasi perubahan resep tanpa perlu mengganti perkakas proses. Konsekuensinya adalah biaya investasi yang lebih tinggi.
Bagaimana memilih ekstruder untuk kapasitas 100 hingga 500 kg per jam?
Tentukan produknya terlebih dahulu, lalu target produksi per jam, kemudian periksa stasiun di kedua sisi ekstruder. Dalam rentang produk kami, LY65 memiliki kapasitas mulai 100–150 kg/h dan LY85 mencakup 400–500 kg/h. Pencocok model di atas mengikuti langkah yang sama.
Apakah ekstruder yang lebih besar berarti produksi lini lebih tinggi?
Tidak otomatis. Jika prapengkondisi di bagian depan atau mesin pengering di bagian belakang tidak mampu menangani laju aliran baru, kapasitas tambahan ekstruder tidak akan sampai ke mesin pengemas.8
Bahan baku apa saja yang dapat diolah oleh lini ini?
Tepung jagung, beras, gandum, dan oat; pati, dedak, dan serat sereal; protein kedelai dan kacang polong; tepung daging dan ikan; bubur daging segar yang dimasukkan ke prapengkondisi; serta bahan tambahan fungsional yang diberikan di tahap hilir. Tabel bahan di atas menjelaskan perilaku setiap bahan di dalam barrel.
Bisakah satu ekstruder menghasilkan lebih dari satu produk?
Ya. Itulah alasan utama memilih sekrup kembar.
Bisakah mesin ini mengolah daging segar atau bahan berkadar lemak tinggi?
Bubur daging segar dimasukkan ke prapengkondisi dan harus ditakar dengan akurat, karena pencampuran yang tidak merata akan menyebabkan aliran tersendat dan potongan di luar spesifikasi pada tahap hilir.1 Kadar lemak tinggi mengurangi gaya geser, sehingga konfigurasi sekrup dan kadar air perlu disesuaikan, bukan sekadar diasumsikan.
Apa itu pemasakan ekstrusi dan apa bedanya dengan pembentukan dingin?
Pemasakan ekstrusi menggelatinisasi pati dan mendenaturasi protein di dalam barrel dengan memanfaatkan gaya geser dan panas. Pembentukan dingin hanya membentuk massa yang sudah dimasak atau dicampur pada tahap hulu. Keduanya membutuhkan sekrup dan suhu yang berbeda, serta sering kali mesin yang berbeda.
Berapa daya yang sebenarnya digunakan mesin untuk setiap kilogram?
Pada kapasitas produksi nominal, konsumsi daya keempat model berkisar antara 0.11 dan 0,36 kWh per kilogram, dengan menghitung seluruh daya yang digunakan mesin. Angka ini berbeda dari energi mekanis spesifik, yang hanya menghitung kerja mekanis sekrup dan dilaporkan dalam rentang 45 hingga 60 kW·h per ton dalam literatur paten ekstrusi.2
Kapan biaya prapengkondisian sepadan dengan manfaatnya?
Jika kadar air proses kurang lebih di bawah 18%, prapengkondisian sering kali dapat ditiadakan. Itulah sebabnya camilan jagung mengembang biasanya dibuat tanpa tahap ini. Jika kadar air di atas 18–20%, prapengkondisian membantu ekstruder memasak dengan tepat tanpa membuat produk hangus.1
Perawatan apa yang dibutuhkan lini ekstrusi?
Sekrup, cetakan, dan bantalan merupakan komponen yang mengalami keausan, sedangkan pemanas barrel dan sistem kontrolnya perlu diperiksa secara berkala. Kami menyediakan sekrup, cetakan, bantalan, dan komponen kontrol selama masa pakai mesin.
Apa perbedaan ekstruder pangan dan mesin pelet?
Mesin pelet memadatkan bahan tanpa memasaknya. Ekstruder memasak bahan sambil mengalirkannya.
Apa kekurangan ekstrusi pangan?
Nutrisi yang peka terhadap panas dapat hilang di dalam barrel, biaya investasinya lebih tinggi dibandingkan peralatan sistem batch, dan beberapa bahan baku sama sekali tidak cocok untuk proses ini. Sumber industri menyebutkan keterbatasan yang sama, dan bagian di atas menguraikan empat situasi ketika kami menyarankan Anda memilih proses lain.
Berapa lama waktu pembuatan dan bagaimana ketentuan pembayarannya?
Pembuatan mesin dijadwalkan selama 30–40 hari kerja sejak pembayaran uang muka dan akan dikonfirmasi bersama penawaran. Pembayaran dilakukan dengan uang muka T/T 30% dan pelunasan sebelum pengiriman; L/C at sight juga diterima.
Berapa jumlah pesanan minimum dan bagaimana mesin dikemas?
Jumlah minimum pesanan adalah satu set, dan satu mesin dapat dikembangkan menjadi lini lengkap di kemudian hari. Mesin dikirim dari pabrik dalam peti kayu bebas fumigasi. Pengemasan disesuaikan untuk pengiriman laut. Peti berisi dokumen mesin, set suku cadang aus yang disertakan dalam pesanan, serta gambar tata letak yang dibutuhkan tim pemasangan saat membuka peti. Jika negara tujuan memiliki persyaratan fitosanitari atau penandaan tersendiri, beri tahu kami saat pemesanan agar persyaratan tersebut dimasukkan ke dalam spesifikasi peti, bukan baru diketahui di pelabuhan.
Trending now