Póngase en contacto con Shengtu Bufan Company

Actualizado en septiembre de 2026
Una línea para salsas de tomate, chile y mezclas no es una cadena fija de equipos. La ruta de procesamiento adecuada depende del estado de la materia prima, la textura deseada, la formulación, el proceso térmico, la evidencia requerida para un cambio de formato y el empaque. Hay etapas de producción comunes para tomates, concentrado de tomate, chiles y chile en polvo. Sin embargo, estas etapas no exigen la misma función del equipo cuando se procesan tomates frescos, concentrado de tomate, chiles frescos, chile seco o salsa de mezclas.
Una línea de producción de salsa de chile solo alcanza una producción estable cuando coinciden las condiciones del proceso y del empaque. El método de planificación que se presenta a continuación considera la productividad como producto liberado, no como movimiento de una máquina.
El objetivo de este documento es ayudar a los gerentes de planta, los equipos de QA, los responsables del proyecto y los equipos de compras a definir las decisiones antes de comparar maquinaria. No se incluyen especificaciones genéricas de una receta, un volumen de producción previsto ni un parámetro universal de inocuidad alimentaria. La selección de modelos comerciales, los servicios auxiliares específicos del proyecto, el plazo de entrega y la cotización se encuentran en las opciones de configuración de líneas para salsas de tomate, chile y mezclas de Shengtu.
La idea principal es describir continuamente el producto mediante atributos medibles, verificar cada estado operativo y determinar qué registro servirá como prueba de aceptación. El equipo viene después. Este proceso permite que los proveedores coticen lo mismo cuando la solicitud es una «línea de producción de salsas».
Idea clave
Defina el estado de la materia prima, la textura del producto terminado, la clasificación del proceso, el empaque y el ciclo medido antes de elegir una línea. La mayor capacidad nominal en kg/h no demuestra la producción diaria de toda la línea de producción.
Una sola etiqueta oculta varios procesos distintos para salsas
Una sola línea de producción de salsas combina varias operaciones, cuyo orden y carga varían según el producto. Por ejemplo, para preparar salsa con tomates frescos hay que lavarlos y clasificarlos. Las recetas a base de pasta comienzan con una dilución y dispersión controladas. La elección entre chile fresco y seco también influye en las decisiones sobre la eliminación de impurezas, la molienda y la hidratación.
La etiqueta de la línea debe dar inicio al análisis técnico. Una ruta con tomate fresco incluiría una lavadora, una banda de clasificación, una cortadora, una trituradora y, probablemente, una despulpadora antes de la concentración. Las rutas a base de pasta pueden omitir la mayoría de esas etapas iniciales, pero requieren incorporar polvos, añadir agua de forma controlada o manipular la fase oleosa en tanques de mezcla. Solo deben añadirse equipos especializados cuando lo exija la función del proceso; agregar maquinaria de procesamiento no sustituye una base clara.
Las salsas de mezclas añaden más complejidad. El almidón, las gomas, el azúcar, la sal, el aceite y otras partículas pueden cambiar el orden de mezclado, el nivel de cizallamiento, la necesidad de una chaqueta, el tipo de bomba, el comportamiento durante la retención y el llenado de la salsa. Un mismo nombre de salsa terminada puede ocultar distintas especificaciones de tamaño de partícula y estabilidad objetivo.
Error común: Un comprador solicita una «línea de salsa de chile de 1,000 kg/h» sin especificar claramente si la materia prima es chile fresco, hojuelas de chile seco, pasta de chile o concentrado de chile. Lo más probable es que cuatro proveedores propongan cuatro variantes de líneas de producción y que las cotizaciones no sean comparables. Lo que falta es definir la ruta de procesamiento, no la lista de equipos.
Los equipos de compras pueden argumentar que describir el producto retrasa la cotización. Una hoja con la base de la materia prima y del producto terminado reduce las aclaraciones posteriores y la posibilidad de que una operación omitida se convierta en una orden de cambio.
Resumen de decisión: Describa la materia prima con un estado medible, como fruta fresca entera, concentrado de 28 °Brix u hojuelas de chile seco; luego describa la textura y el empaque del producto terminado. El nombre del producto por sí solo no indica a los proveedores qué etapas de preparación debe incluir la línea de procesamiento.
El selector de cinco rutas para salsas
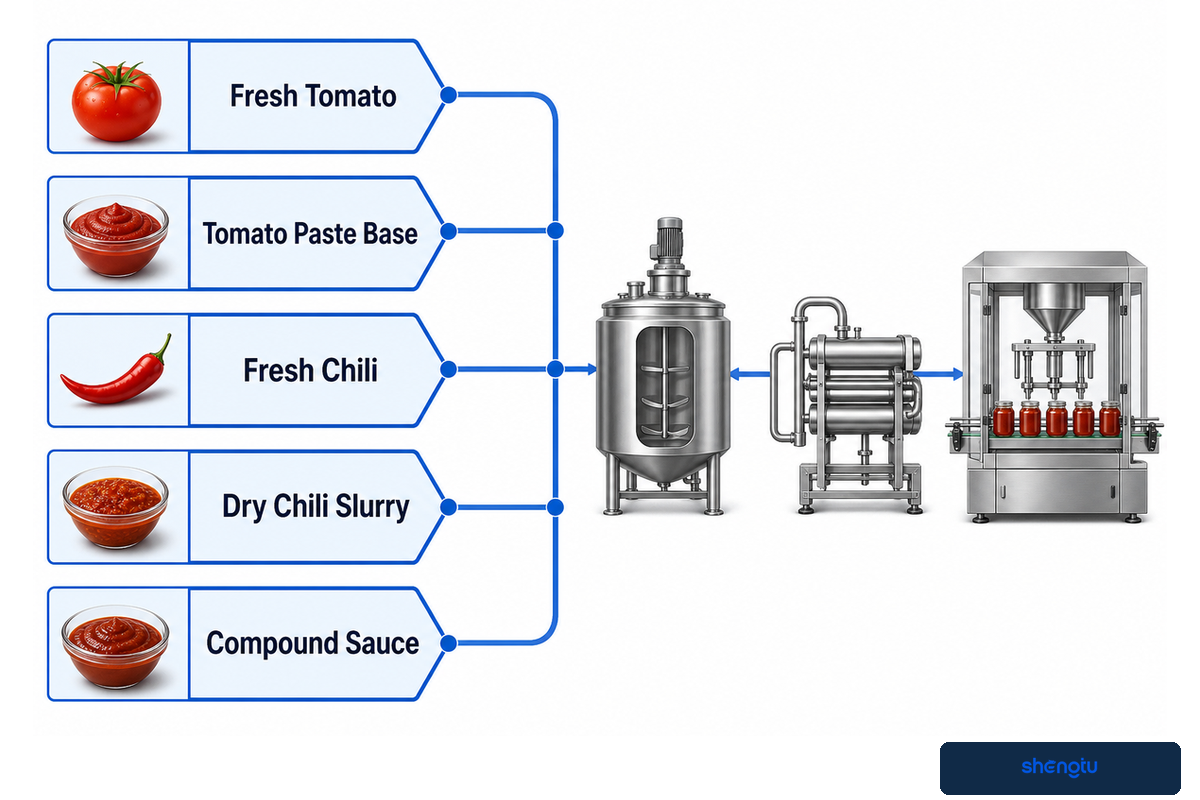
El selector de cinco rutas para salsas separa los distintos proyectos según lo que entra y sale del proceso. Es un mapa de planificación, no un catálogo. Elija la ruta más cercana, marque las operaciones opcionales y anote cada estación compartida donde puedan cambiar la familia del producto, la textura, el historial térmico o el riesgo de limpieza.
| Tipo de ruta | Estado de entrada | Punto de decisión probable | Evidencia que se debe solicitar |
|---|---|---|---|
| 1A Tomate fresco, textura lisa | Fruta entera | Clasificar, triturar, romper, despulpar y refinar antes de concentrar o cocinar. | Muestreo de fruta cruda y objetivo de tamaño de partícula/viscosidad del producto terminado. |
| 1B Tomate fresco, con trozos | Fruta entera | Proteger o añadir trozos definidos después de preparar la base lisa. | Distribución del tamaño de los trozos y límite de daño. |
| 2A Base de pasta de tomate | Concentrado | Dosificar el agua y dispersar la pasta sin dejar zonas sin mezclar. | °Brix de entrada, estado del tambor/saco y base de dilución. |
| 2B Pasta más polvos | Concentrado + ingredientes secos | Controlar la incorporación de polvos, el orden de hidratación y la espuma. | Secuencia de adición y verificación de grumos/aire. |
| 3A Chile fresco, textura lisa | Chiles enteros | Lavar, clasificar, cortar y moler hasta alcanzar un criterio medible de tamaño de partícula. | Plan para materiales extraños y perfil de molienda. |
| 3B Chile fresco, sin semillas | Chiles enteros | Definir la eliminación de semillas y el nivel residual aceptable. | Método de conteo de semillas y resultado de la muestra retenida. |
| 4A Suspensión de chile seco | Hojuelas o polvo | Hidratar, humedecer y moler mientras se controlan el polvo y los aglomerados. | Humedad, descripción de malla/tamaño de partícula y prueba de hidratación. |
| 4B Sistema de aceite con chile | Chile seco + fase oleosa | Controlar la suspensión de sólidos, la exposición a la temperatura y la transferencia. | Proporción de aceite/sólidos y período de observación de la sedimentación. |
| 5A Salsa de mezclas lisa | Varios ingredientes líquidos/secos | Secuenciar el mezclado, la hidratación, la emulsificación y la desaireación. | Orden de la receta y comportamiento medido del flujo final. |
| 5B Salsa de mezclas con partículas | Base líquida + trozos | Proteger los trozos al pasar por bombas, válvulas y conductos de la llenadora. | Dimensiones máximas de las partículas y verificación de la abertura del empaque. |
Caso de cambio de ruta: Se programa una planta para producir una semana de kétchup liso de tomate y luego salsa de chile con ajo y trozos visibles. La primera receta sugiere una ruta de refinado y llenado de producto liso. La segunda podría requerir añadir las partículas al final, transferirlas con más suavidad y hacerlas pasar por una válvula de llenado con un conducto más amplio. En este caso, el circuito de alto cizallamiento y el conducto estrecho de la válvula se mantienen igual, por lo que es probable que las partículas de ajo se dispersen antes de que los frascos de vidrio lleguen a la tapadora. Por eso, un diagrama útil indica qué circuito está activo para cada SKU, dónde se añaden las partículas, qué válvulas cambian de posición y qué muestra confirma la textura deseada. Comprar una «máquina para hacer salsa de chile» independiente no resuelve esta cuestión.
Defina los casos de cada ruta si los clientes requieren automatización completa desde el primer día. El software de automatización puede secuenciar estados, pero no determinar si se especificó una ruta incorrecta de molienda, retención o empaque.
Los distintos tipos de chile pueden afectar la humedad, la percepción del picor, el tipo de partículas requeridas y el conteo de semillas. Registre estas variaciones, incluso en pruebas de producción pequeñas, antes de aprobar la misma ruta para la producción a gran escala.
Resumen de decisión: Una matriz de rutas de 10 filas permite evaluar una cotización: cada fila especifica la materia prima, la bifurcación del proceso y la evidencia requerida. Así, los proveedores pueden indicar qué equipos de producción se comparten, se omiten o se añaden, mientras que la configuración comercial queda en la página de soluciones.
Defina las reglas de aceptación de materias primas antes de elegir los equipos
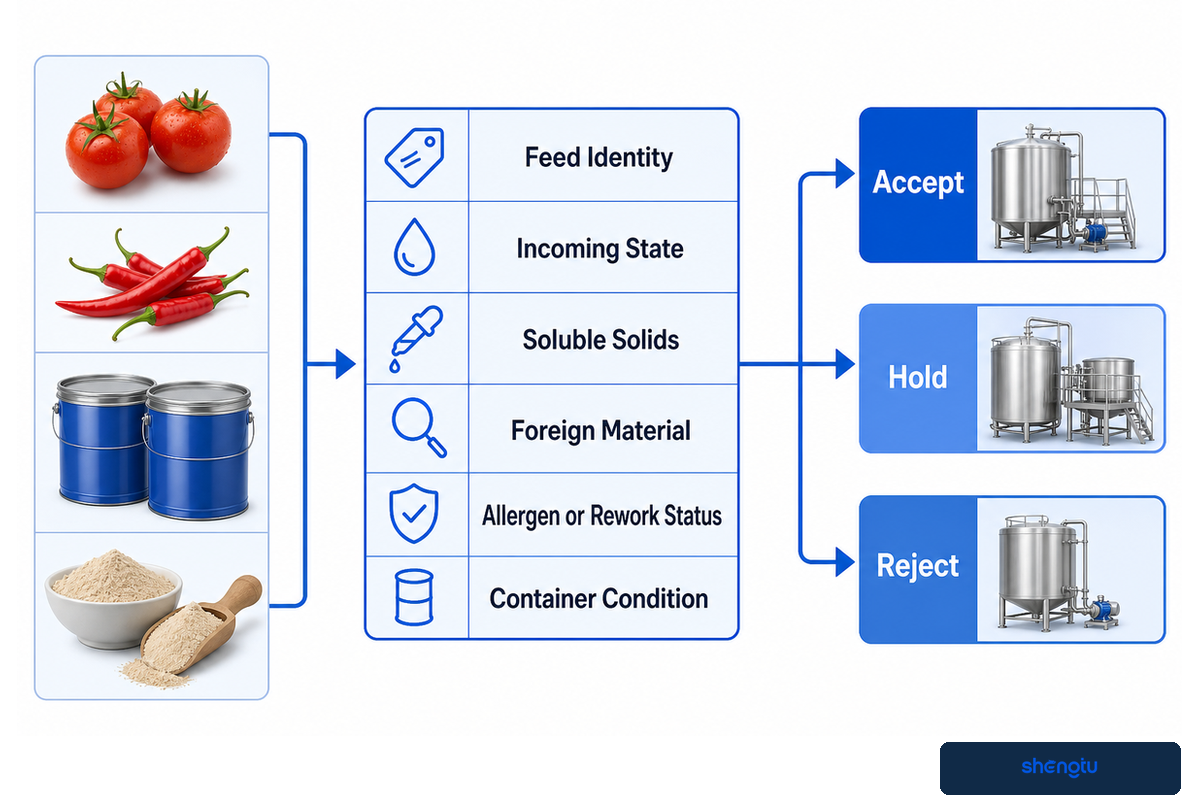
Las reglas para las materias primas convierten la variabilidad de los productos agrícolas y semielaborados en requisitos del proceso. Mida los factores que afectan el lavado, la clasificación, la trituración, el despulpado, la molienda, el calentamiento, la evaporación o el llenado. Cada especificación debe indicar la muestra, el método y el responsable de la decisión. Los resultados individuales de °Brix o pH solo son útiles dentro de un sistema de muestreo definido.
La inspección de productos frescos puede incluir el grado de madurez, los daños, la presencia de materiales extraños, piedras, tallos, semillas y suciedad superficial. El lavado puede eliminar la suciedad, pero no garantiza la eliminación de todas las impurezas. Defina qué puede ingresar a los equipos de limpieza y trituración y qué debe rechazarse, recortarse o desviarse.
El estudio sobre tomates currant evaluó la humedad, el pH, los sólidos totales, la densidad y las propiedades físicas antes de aplicar tratamientos de ruptura. Se reportó que la pulpa tenía 5.50 ± 0.70 °Brix a 24 ± 2 °C. Esos valores del estudio no describen tomates maduros de calidad comercial ni constituyen una categoría de compra para la salsa de tomate comercial.
Prepare la ficha de aceptación con la identidad de la materia prima, el lote, el estado de entrada, los sólidos solubles totales, el método de medición del pH, la humedad del chile seco, los materiales extraños, los daños, la distribución de partículas, el estado de alérgenos/reproceso y la condición del envase. Cada campo necesita una decisión de aceptación, retención, nueva clasificación, ajuste o rechazo.
El °Brix de entrada puede alterar el balance de materiales, pero no mide todos los aspectos de la calidad. El sabor, el color, la acidez, los daños y la contaminación reflejan la calidad o su ausencia. Compras no debe aceptar una categoría basada en un solo número, a menos que QA haya definido qué significa y qué implica para la salsa aprobada.
Resumen de decisión: El valor de 5.50 ± 0.70 °Brix a 24 ± 2 °C del estudio muestra cómo una medición puede perder contexto si no se especifican el material y la temperatura. La ficha de aceptación debe registrar el método de muestreo real y la decisión sobre la ruta, en lugar de usar el resultado del estudio como límite de compra.
Matriz de objetivos de textura y operaciones unitarias
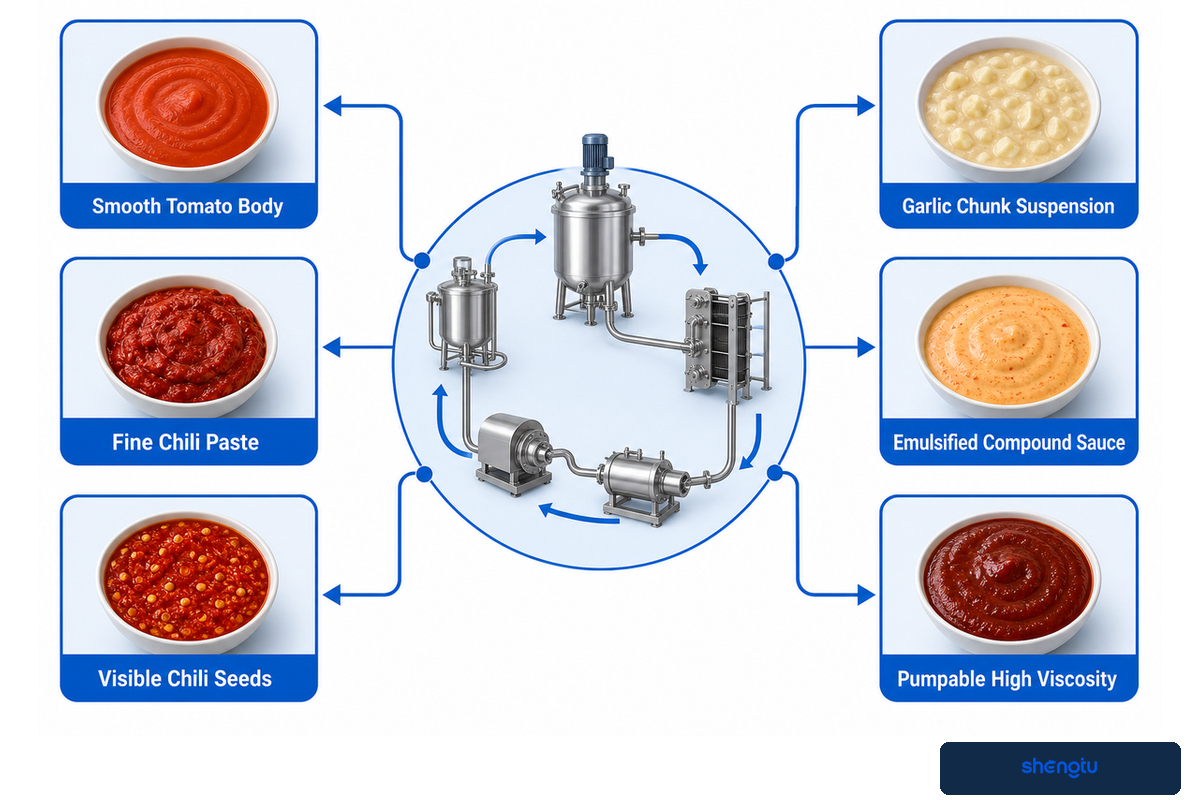
Antes de elegir un proceso de despulpado, molienda, molienda coloidal u homogeneización, describa la textura como un comportamiento medible del producto. Los adjetivos sensoriales «liso», «espeso» y «con trozos» son útiles, pero no especifican una malla, el paso de una válvula, el historial de cizallamiento, las condiciones de llenado ni una prueba de estabilidad.
Un estudio sobre tomates aplicó tratamientos de ruptura en frío a 55 °C y 65 °C, y tratamientos de ruptura en caliente a 75 °C, 85 °C y 95 °C, cada uno durante 2 min. El estudio mostró diferencias de viscosidad relacionadas con el tratamiento. Las condiciones del tratamiento no son instrucciones para una receta. La revisión citada sobre homogeneización a alta presión indica que la formulación, los sólidos, la geometría de la válvula, la energía, el tiempo de residencia y el enfriamiento modifican el resultado.
| Objetivo observado | Qué medir antes de elegir | Operación que se debe probar | Verificación de fallas |
|---|---|---|---|
| Cuerpo de tomate liso | Distribución de partículas + curva de flujo | Despulpado/refinado y ruptura controlada | Residuos de semillas o piel, o pérdida de cuerpo. |
| Color vivo del tomate | Método de medición del color + historial térmico | Comparar rutas de ruptura delimitadas | Mejora del color con pérdida de viscosidad inaceptable. |
| Pasta fina de chile | Tamaño máximo y distribución de partículas | Corte previo y molienda húmeda | Aumento de temperatura, textura arenosa o conductos obstruidos. |
| Semillas de chile visibles | Conteo y daño de semillas | Adición tardía o derivación | Rotura indeseada de semillas. |
| Suspensión de ajo/trozos | Tamaño de los trozos + período de sedimentación | Mezcla y transferencia suaves | Flotación, sedimentación o daño de los trozos. |
| Salsa de mezclas emulsionada | Prueba de estabilidad de gotas/fases | Cizallamiento alto controlado u homogeneización | Separación después del almacenamiento previsto. |
| Alta viscosidad bombeable | Viscosidad a la temperatura y el cizallamiento de prueba | Prueba de bomba y tubería | Falta de alimentación, calentamiento o variación del llenado. |
| Poco aire atrapado | Observación de densidad/aire | Secuencia de mezclado o desaireación | Espuma y volumen de llenado inestable. |
| Salsa apta para bolsas | Tamaño de partícula frente al paso de la boquilla | Prueba del producto en bomba/llenadora | Contaminación del sello o llenado insuficiente. |
| Salsa con partículas para frasco de vidrio | Dosificación de trozos por envase | Prueba de llenado y tapado | Sólidos desiguales o contaminación del cierre. |
Use esta matriz para planificar una prueba, no para elegir equipos a partir de una palabra. Registre la temperatura, la antigüedad de la muestra y el método al comparar la viscosidad. Las lecturas en cP o Pa·s pueden variar según el cizallamiento y la temperatura, así que indique las condiciones de prueba. El color y el sabor son criterios de finalización distintos.
Si un proveedor solo pide «salsa espesa», envíele una muestra de referencia retenida y los criterios medidos. Aunque esto sea más específico que un simple adjetivo, le proporciona al proveedor un objetivo de aceptación justo.
Resumen de decisión: El estudio citado probó condiciones de ruptura de 55 °C a 95 °C durante 2 min y, aun así, encontró efectos específicos para cada producto. Los compradores deben comparar criterios de textura medidos en lugar de suponer que una ruptura más caliente o un mayor cizallamiento siempre mejora la calidad del producto.
Coordine el calentamiento, la concentración y la formulación
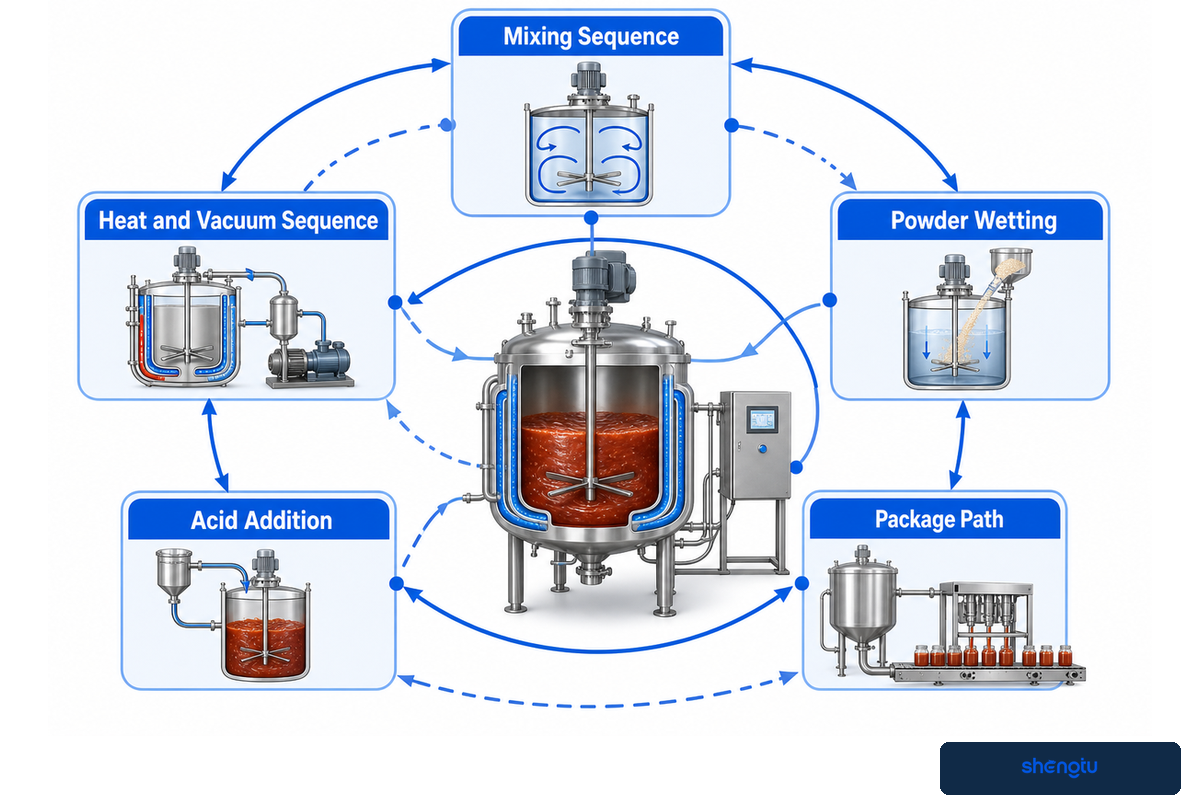
El calentamiento, la evaporación y las adiciones se afectan entre sí. Al eliminar agua, el aumento de sólidos puede afectar la transferencia de calor, la viscosidad y la carga de la bomba. La hidratación del almidón y las gomas depende del orden de adición y del historial térmico. El ácido, la sal, el azúcar y el aceite pueden afectar la salsa final y su respuesta al procesamiento posterior.
Elija la opción de ruptura en caliente o en frío del tomate según el comportamiento deseado de la pulpa y el resultado de calidad. La capacidad de concentración debe basarse en los sólidos de entrada y finales, el producto recuperado, las pérdidas operativas y la receta aprobada. En el caso de la pasta para fabricar salsas, el control principal puede pasar de la evaporación a la dispersión, la hidratación y la desaireación.
No copie las condiciones de un estudio en una instrucción de producción. El trabajo citado sobre tomates currant utilizó una variedad definida, una preparación específica, un tratamiento de 2 min y un método de medición de laboratorio concreto. Su planta de procesamiento de alimentos requiere definir la materia prima, la secuencia de mezclado, la forma del recipiente de procesamiento, el sistema de transferencia de calor, el tamaño del lote y la ruta de los empaques.
«Una persona calificada debe establecer los procesos programados para los alimentos acidificados».
La cita se aplica únicamente a la norma de EE. UU. sobre alimentos acidificados. No significa que todas las salsas de tomate o salsas comerciales de chile pertenezcan necesariamente a esa categoría. Los responsables del producto y del proceso en la planta deben establecer la clasificación aplicable y la vía de aprobación correspondiente.
Revisión práctica: Coloque el orden de la receta junto a la secuencia de calentamiento y vacío. Mida el tiempo de humectación de los polvos, el momento de añadir el ácido y el momento de incorporar los trozos; controle la bomba en el punto de viscosidad máxima y determine si la llenadora recibe el producto en el mismo estado que durante la prueba. A menudo, esta superposición revela una función de mezclado o transferencia faltante.
Un responsable puede solicitar una temperatura y un tiempo «seguros» para elegir equipos. Una respuesta confiable es una base de proceso aprobada y específica para el producto. Un rango puede interpretarse como una base de proceso y generar una falsa sensación de confianza, además de llevar a dimensionar por debajo o por encima de lo necesario los equipos de transferencia de calor y retención.
Resumen de decisión: Vincule cada valor del proceso de 1 °C o 1 min con su producto, método de prueba, empaque y autoridad responsable. Los recipientes con chaqueta o las unidades de pasteurización pueden mantener una condición aprobada, pero los proveedores de equipos no deben establecerla.
El reloj de cuellos de botella del lote al empaque: dimensione la producción útil
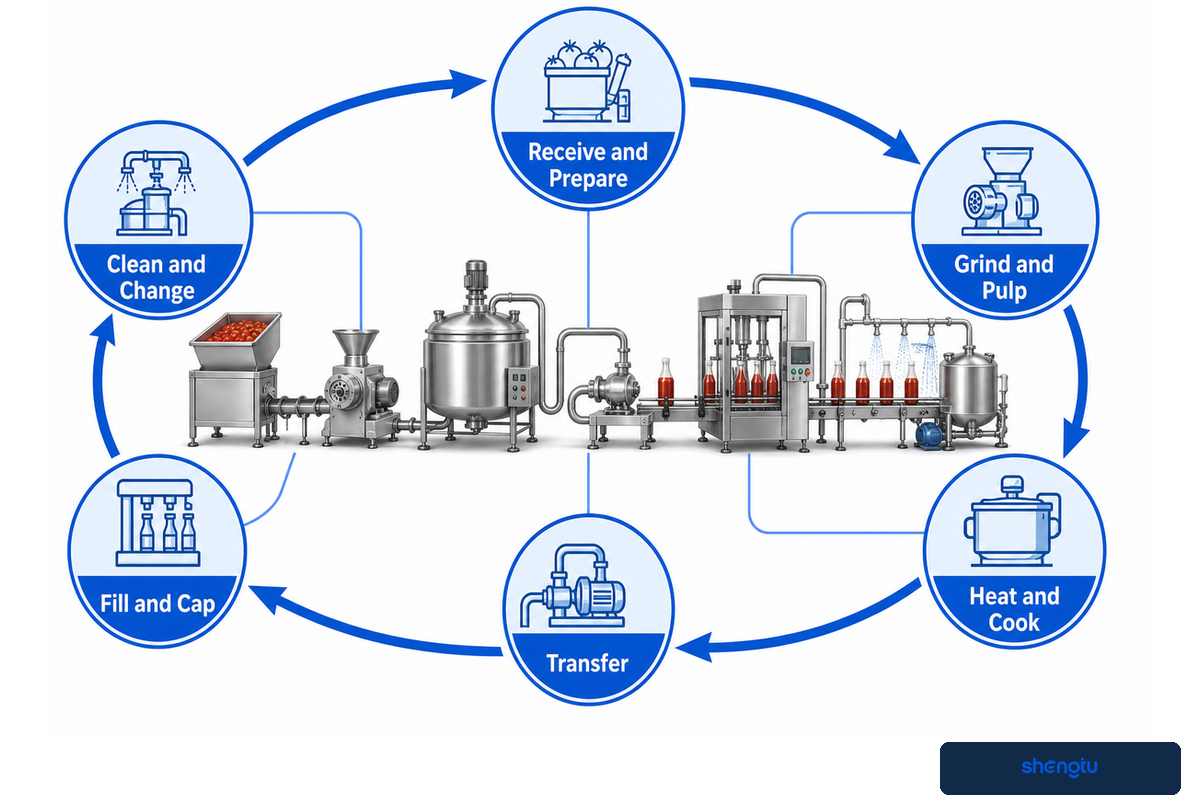
El reloj de cuellos de botella del lote al empaque registra los tiempos y las pérdidas que determinan la producción en empaques aptos, pero no afirma que una máquina específica sea el cuello de botella antes de disponer de datos. Se deben medir la preparación, el lote, la transferencia, el proceso térmico, el almacenamiento intermedio, el llenado de la salsa, el tapado, el etiquetado, la limpieza y el cambio de formato para cada SKU representativo.
Las capacidades nominales responden a preguntas muy específicas. Las llenadoras pueden operar rápido con un producto liso y tibio, pero reducir la velocidad cuando aumenta la viscosidad o entran partículas sólidas al conducto del producto. Las tapadoras pueden esperar los envases, mientras que la estabilidad del volumen de llenado depende de las condiciones reales de la salsa. Las líneas de empaque también pueden perder productividad por las etiquetas, los costos de mano de obra o la liberación de QA.
| Estado del ciclo | Medición | Unidad | Pregunta sobre la restricción oculta | Responsable |
|---|---|---|---|---|
| Recepción/preparación | Materia prima apta liberada por tiempo transcurrido | kg/h | ¿Las pérdidas por clasificación o el lavado retrasan la siguiente etapa? | Producción + QA |
| Molienda/despulpado | Pulpa aceptada con el tamaño de partícula objetivo | kg/h | ¿La carga de la malla o la recirculación reducen la tasa neta? | Proceso |
| Incorporación de ingredientes | Tiempo de adición e hidratación | min/lote | ¿La humectación de los polvos prolonga la ocupación del recipiente? | Producción |
| Calentamiento/cocción | Tiempo desde la carga hasta el criterio de finalización aprobado | min/lote | ¿Los servicios auxiliares o la alta viscosidad prolongan el ciclo? | Proceso + servicios auxiliares |
| Concentración/enfriamiento | Tiempo desde el criterio de finalización hasta que está lista la transferencia | min/lote | ¿La evaporación o el enfriamiento mantienen ocupado el recipiente? | Proceso |
| Transferencia | Flujo estable aceptado | L/min | ¿Las pérdidas en tuberías, el aire o la falta de alimentación de la bomba interrumpen el flujo? | Ingeniería |
| Almacenamiento intermedio | Volumen utilizable y tiempo de permanencia mínimo/máximo | L y min | ¿El almacenamiento intermedio absorbe las variaciones normales o esconde tiempos de espera? | Ingeniería |
| Llenado/tapado | Empaques sellados aptos | empaques/min | ¿La viscosidad, las partículas, las tapas o las verificaciones reducen la producción apta? | Empaque + QA |
| Etiquetado/encajado | Cajas liberadas después de la inspección | cajas/h | ¿La verificación de etiquetas o la mano de obra generan bloqueos? | Empaque |
| Limpieza/cambio | Desde el último empaque apto hasta el siguiente | min/cambio | ¿Qué circuito de limpieza, pieza o prueba de liberación determina el intervalo? | Saneamiento + QA |
| Tiempo de inactividad | Evento, duración y causa | min/evento | ¿El tiempo perdido es planificado, por bloqueo, por falta de alimentación o por falla? | Responsable del área |
| Producción apta | Producto liberado por turno y SKU | kg/turno | ¿Qué estado cambia cuando cambia la combinación de SKU? | Gerente de planta |
Caso de cambio de restricción: Una línea de producción de salsa de tomate llena por la mañana kétchup liso en botellas de vidrio y, después del almuerzo, una salsa más espesa y con más partículas en bolsas. Las tapadoras y etiquetadoras pueden ser el cuello de botella para las botellas. En el caso de las bolsas, las restricciones pueden ser la transferencia del producto, la precisión del llenado, el sellado o la limpieza de la zona del sello. Si se promedian ambos productos en una sola cifra de producción diaria, ninguna restricción queda visible. Mida cada SKU por separado y el ciclo completo, desde la liberación de la materia prima hasta la salsa empacada apta. El «cuello de botella» es un estado medido, no una condición asignada permanentemente a una máquina.
El selector de capacidad de la línea de salsas ayuda a organizar las conversaciones sobre capacidad una vez que se completa la base de medición. Compras debe solicitar el estado del producto supuesto, el límite de tiempo operativo y la prueba de aceptación que sustentan cada cifra de producción elevada.
Ejemplo práctico: Una estación cotizada a 1,000 kg/h en funcionamiento durante 8 h parece producir 8,000 kg/turno. Si la producción apta medida dura 6 h, la producción observada es de 1,000 kg/h × 6 h = 6,000 kg/turno antes de los rechazos. Una llenadora a 60 empaques/min durante 300 min indicaría 18,000 empaques solo si el suministro de producto, el tapado y la liberación de QA mantienen el ritmo. Con la misma base hipotética, transferir un lote de 500 L a 50 L/min requiere 10 min; si el procesamiento por lotes dura 45 min y la limpieza añade 40 min, el ciclo es de 95 min antes de otras paradas. Reemplace cada dato por datos de la planta.
Resumen de decisión: Compare kg/h, min/lote, L/min, empaques/min, cajas/h y min/cambio para el mismo SKU. El cuello de botella observado puede cambiar cuando varían la receta, la temperatura, el formato del empaque, el personal o los requisitos de limpieza.
Valide el producto, el proceso térmico y el empaque como un solo sistema
El producto, el proceso y el envase conforman un solo sistema de liberación. Una salsa puede llenarse en caliente, pasteurizarse, procesarse en autoclave o procesarse asépticamente; sin embargo, esas denominaciones no establecen un programa de proceso universal. La formulación y el equilibrio, la actividad de agua, el estado de las fases, las partículas, el envase, el cierre y la transferencia de calor, junto con las normas del mercado de destino, determinan qué debe validarse.
Según la Parte 114, un alimento acidificado tiene un pH de equilibrio final de 4.6 o menos y una actividad de agua superior a 0.85 cuando se aplica esa definición. Esta norma también contempla excepciones. Algunos alimentos ácidos y salsas ácidas de condimento, los productos refrigerados y otros casos siguen rutas distintas. Primero clasifique el producto; no use pH 4.6 como objetivo genérico de formulación para salsas.
Para los productos de Estados Unidos comprendidos en la definición de la Parte 114, el proceso programado y los registros son importantes. La sección 114.100 aborda el pH y otros factores críticos, mientras que la sección 114.83 asigna a una persona calificada el establecimiento del proceso programado. Otros productos y mercados pueden regirse por normas y autoridades distintas o requerir otras pruebas de validación.
Defina diez grupos relacionados: clasificación del producto, formulación, factores críticos, desafío de partículas y viscosidad, envase, ruta térmica, ventana de llenado y cierre, enfriamiento, evidencia de vida útil y responsables de las desviaciones. Un cambio en cualquiera de estos aspectos puede afectar la revisión del proceso y el envase.
En el procesamiento en autoclave, revise juntos el proceso y el envase. En la pasteurización en túnel y el tratamiento UHT con llenado aséptico, cambiarán la línea de equipos, los puntos de control y los requisitos del envase. Las rutas de esterilización y llenado aséptico de Shengtu ofrecen una perspectiva comercial según el producto base aprobado.
Un comprador puede solicitar que el proveedor de maquinaria confirme la vida útil. El proveedor puede aportar evidencia del desempeño del equipo bajo una carga aprobada; sin embargo, la seguridad del producto, la validación del envase y la determinación de la vida útil deben seguir la ruta técnica y regulatoria aprobada de la planta.
Punto clave: En la definición de la Parte 114 de Estados Unidos, pH 4.6 y aw 0.85 son límites de clasificación para los productos comprendidos, no valores objetivo absolutos para las salsas. Relacione la receta real y los factores críticos con la ruta térmica y el envase para fundamentar una afirmación sobre el proceso.
Matriz de riesgos de residuos entre cambios de formato
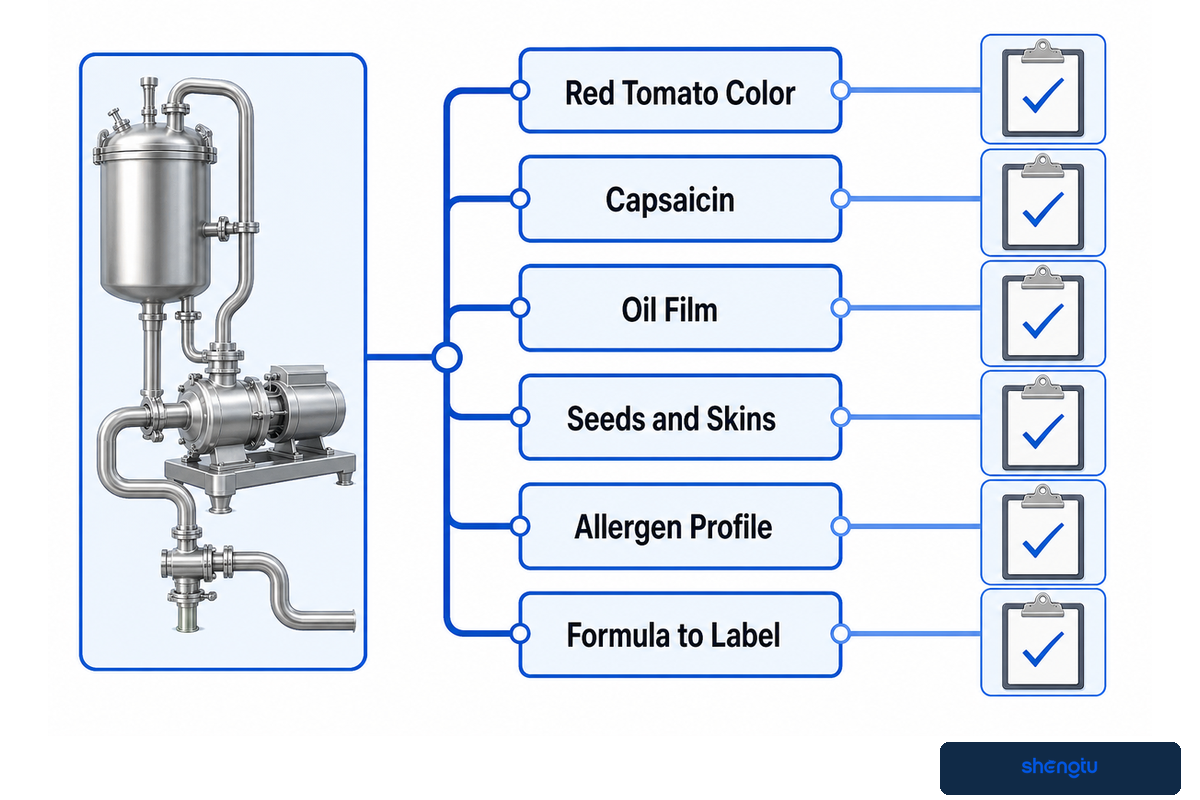
La matriz de riesgos de residuos entre cambios de formato describe qué puede pasar de una receta a la siguiente a través de superficies compartidas, tramos muertos, sellos, bombas, llenadoras y utensilios, así como por el reproceso y las etiquetas. El tiempo de limpieza por sí solo no es suficiente. Cada transición requiere un tipo de residuo aprobado, un procedimiento de limpieza e higiene definido y una verificación de liberación acorde con el riesgo.
La norma vigente 21 CFR 117.135 de Estados Unidos incluye, cuando corresponde según la planta y el alimento, la limpieza de las superficies en contacto con alimentos y la prevención del contacto cruzado con alérgenos entre los controles sanitarios. Esta guía no establece un producto químico, una concentración, una temperatura ni un tiempo de contacto CIP universales. Estos criterios corresponden a los materiales involucrados y a la suciedad o residuo adherido real.
| Tipo de residuo | Dónde revisar | Evidencia de liberación | Responsable |
|---|---|---|---|
| Color rojo del tomate | Juntas, mirillas, tazón de la llenadora y retornos | Criterio visual o de color definido para finalizar el proceso | Saneamiento + QA |
| Capsaicina | Circuito de molienda, sellos, mangueras y herramientas de muestreo | Verificación aprobada y específica para el producto | Control de calidad |
| Película de aceite | Paredes del tanque, carcasa de la bomba y retornos de bajo caudal | Enjuague e inspección según el método aprobado | Saneamiento |
| Semillas y pieles | Mallas, válvulas, conexiones en T y conductos de la llenadora | Registro de desmontaje o inspección mediante enjuague | Operador + control de calidad |
| Depósitos de almidón o goma | Superficies calientes, recipiente con camisa y circuito de recirculación | Finalización del ciclo aprobado + inspección | Saneamiento |
| Perfil de alérgenos | Equipos compartidos, utensilios, reproceso y almacenamiento | Liberación tras limpieza de alérgenos según el programa de la planta | Control de calidad |
| Identificación del reproceso | Recipientes de reproceso, mangueras y asignación de lotes | Conciliación de lotes y recetas | Producción + QA |
| De la fórmula a la etiqueta | Etiquetadora, código, rollo y caja de producto terminado | Despeje de línea y aprobación del primer empaque | Empaque + QA |
| Residuo químico | Enjuague final, puntos bajos y líquido retenido | Criterio aprobado para finalizar el enjuague | Saneamiento + QA |
| Condición microbiológica | Circuito en contacto con el producto y equipos abiertos | Programa de verificación del saneamiento de la planta | Control de calidad |
Escenario de cambio de formato: Una línea termina de procesar una salsa compuesta que contiene sésamo y cambia a un perfil de alérgenos que no declara el sésamo. Que una llenadora esté limpia a la vista no es suficiente. El equipo debe cerrar el lote de reproceso, retirar las etiquetas anteriores, ejecutar el procedimiento aprobado de limpieza del equipo, verificar el criterio definido para alérgenos, inspeccionar los utensilios compartidos y validar el primer envase con el código correcto. La capsaicina o el color del tomate pueden considerarse problemas de calidad distintos, pero ninguno sirve para validar la liberación por alérgenos. Por lo tanto, un solo cambio de formato puede afectar a muchos responsables de aceptación y a numerosos registros.
La hoja de cambios de formato por estación y ruta puede servir de apoyo en una conversación comercial. Las plantas que comparten circuitos de limpieza también pueden revisar el alcance del sistema de limpieza CIP. Ninguno de estos documentos sustituye la validación de la planta.
Una objeción frecuente del área de compras es que tener más circuitos separados aumenta los costos. La matriz permite que el equipo compare ese costo con el tiempo de limpieza medido y el producto perdido, además del riesgo de liberación para la secuencia de productos, sin establecer una justificación universal.
Punto clave: Registre los minutos por cada cambio y adjunte la evidencia visual, de enjuague, de alérgenos, de reproceso y de etiquetas que corresponda. Una limpieza de 30 min para un par de productos no demuestra nada sobre otra transición hasta que la planta haya probado la suciedad o residuo adherido y el circuito reales.
Prepare un paquete de evidencias de un lote de referencia
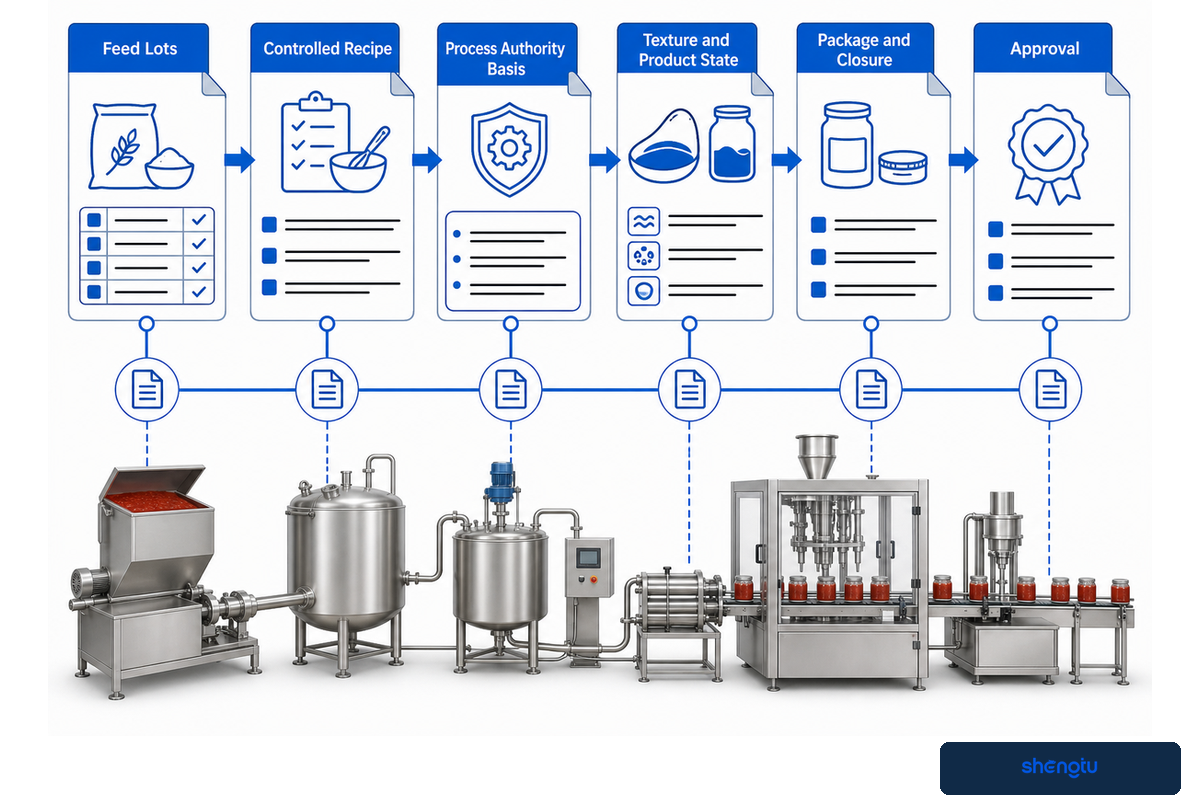
Un paquete de evidencias de un lote de referencia vincula la receta aprobada con el producto, el registro de operación, el envase y la decisión de liberación. Una prueba con agua puede confirmar la dirección del flujo, los controles, los servicios auxiliares y la preparación mecánica, pero no valida la textura de la salsa terminada, el comportamiento térmico, la precisión del llenado, la integridad del envase ni una afirmación sobre la vida útil.
El paquete no es un lote seleccionado después de su elaboración. Es una corrida de referencia controlada, con insumos definidos, condiciones de desafío acordadas y evidencia documentada. Las desviaciones quedan visibles. Así, resulta bastante sencillo analizar los efectos en la alimentación, la receta, los equipos, el software, las máquinas de empaque o el ciclo de producción industrial.
| Bloque de evidencia | Pregunta mínima | Ejemplo de documento adjunto | Responsable |
|---|---|---|---|
| Lotes de insumos | ¿Se utilizaron materiales aprobados? | Registros de recepción y liberación de lotes | Control de calidad + almacén |
| Receta controlada | ¿Se emitió la versión correcta? | Fórmula, versión y cantidades realmente agregadas | Producción |
| Mediciones de entrada | ¿Se registró la variabilidad de los insumos? | °Brix, pH, humedad, partículas e identificadores de muestras | Laboratorio/control de calidad |
| Fundamento de la autoridad de proceso | ¿Quién aprobó el proceso de seguridad cuando se requiere? | Referencia del proceso programado o validado | Responsable técnico |
| Registro de factores críticos | ¿La corrida se mantuvo dentro de los límites aprobados? | Tendencias y verificaciones de los instrumentos | Operador + control de calidad |
| Textura y estado del producto | ¿La salsa terminada cumplió con el objetivo? | Método y resultado de viscosidad, partículas y color | Control de calidad |
| Envase y cierre | ¿Se produjo el envase correcto? | Verificaciones de llenado, cierre, sellado y código | Empaque + QA |
| Ciclo y producción conforme | ¿Qué logró la línea completa? | Registro de kg/turno y estado del ciclo | Gerente de planta |
| Limpieza y cambio de formato | ¿Se puede liberar el siguiente producto? | Ciclo aprobado y evidencia de liberación | Saneamiento + QA |
| Desviación | ¿Se cerraron las excepciones y se resolvió qué hacer con el producto afectado? | Investigación y disposición del producto | Control de calidad |
| Capacitación y transferencia | ¿Los operadores pueden repetir las condiciones aceptadas? | Documentos de capacitación y operación firmados | Producción |
| Aprobación | ¿Quién aceptó cada bloque de evidencia? | Responsable, fecha y lista de pendientes | Responsable del proyecto |
Un cliente podría preferir una prueba de aceptación en fábrica breve. El paquete permite distinguir qué puede demostrarse antes del envío y qué requiere contar en la planta con ingredientes, servicios auxiliares, operadores y envases reales. La FAT, la SAT y la liberación de producción pueden compartir una base de carga sin afirmar que ofrecen el mismo resultado.
Punto clave: Una corrida de referencia útil vincula 12 bloques de evidencia con responsables identificados. Registre kg/turno, °Brix, pH y verificaciones del envase junto con sus métodos, mientras los límites de seguridad y la autoridad de liberación siguen sujetos al programa aprobado de la planta.
Convierta la base del proceso en un brief para proveedores
Un brief para proveedores debe lograr que cada propuesta responda al mismo caso de producto y operación. Define los insumos, las familias de recetas, el producto terminado, el envase, la base de producción medida, el alcance de limpieza, los servicios auxiliares, las interfaces y la evidencia de aceptación. Los equipos de procesamiento y el alcance industrial completo son respuestas comerciales a esa carga definida, no sustituyen su definición.
| Sección del brief | Información que aporta el comprador | Información que entrega el proveedor | Responsable de aceptación |
|---|---|---|---|
| Producto y ruta | Casos de cinco rutas y lista anual de productos | Flujo del proceso por estación y ruta | Responsable del proceso |
| Materias primas | Estados de los insumos y criterios de aceptación | Supuestos y exclusiones de preparación | Control de calidad |
| Receta y estado del producto | Orden de adición y textura medida | Base para mezcla, transferencia y carga térmica | Investigación y desarrollo/proceso |
| Capacidad | kg/turno por producto e insumos para calcular el ciclo | Tasas supuestas, acumuladores y caso limitante | Gerente de planta |
| Envase | Bolsa, botellas o frascos de vidrio u otro empaque aprobado | Interfaz de llenado y tapado | Empaque + QA |
| Proceso de seguridad | Base aprobada del producto y el proceso | Capacidad de los equipos y asignación de controles | Autoridad técnica |
| Limpieza y cambio de formato | Matriz de riesgos y reglas de liberación | Circuito, acceso y puntos de verificación propuestos | Saneamiento + QA |
| Servicios auxiliares y planta | kW, bar, agua, drenaje y espacio disponibles | Base de consumo y lista de conexiones | Instalaciones |
| Automatización y datos | Necesidades de recetas, trazabilidad e integración | Lista de entradas/salidas, alarmas, informes e interfaces | Controles y TI |
| Pruebas | Plan de aceptación del lote de referencia | Matriz de evidencias FAT/SAT | Responsable del proyecto |
| Documentación | Requisitos de idioma y formato | Lista de planos, manuales, repuestos y certificados | Ingeniería |
| Propuesta comercial | Límite de entrega y opciones solicitadas | Alcance, exclusiones, precio y plazo de entrega | Compras |
El brief para proveedores por sí solo no puede completar el diseño higiénico de las instalaciones. El propietario debe definir la distribución de la sala, el drenaje, la zonificación de ingredientes, los servicios auxiliares, la gestión de la limpieza, el acceso de los empleados, los sistemas de calidad y las normas aplicables. Un diseño modular puede facilitar la ejecución por etapas del proyecto, pero cada interfaz sigue necesitando un responsable. La etiqueta SUS304 no define el acabado, la soldadura, la junta ni la compatibilidad química.
Para preparar el brief para proveedores, puede usar el generador de briefs de línea de Shengtu. Cuando termine, revise los antecedentes de Shengtu Machinery y de la empresa. Un posible comprador debería visitar la página de soluciones solo después de establecer la base técnica y cuando desee recibir una propuesta final de equipos.
El equipo de compras puede solicitar un precio aunque aún falte completar algunos campos. La propuesta presupuestaria debe indicar claramente sus supuestos. La oferta final debe incluir todos los campos pendientes, las exclusiones y los criterios de aceptación. No se debe considerar una oferta preliminar como una especificación de diseño.
Punto clave: Un brief de 12 secciones reúne en una sola hoja de revisión los servicios auxiliares en kW y bar, la capacidad en kg/turno, el cambio de formato en min/cambio y la producción de envases en envases/min. Con datos de entrada similares se obtendrán ofertas comparables.
Preguntas frecuentes sobre líneas para salsas de tomate, chile y compuestas
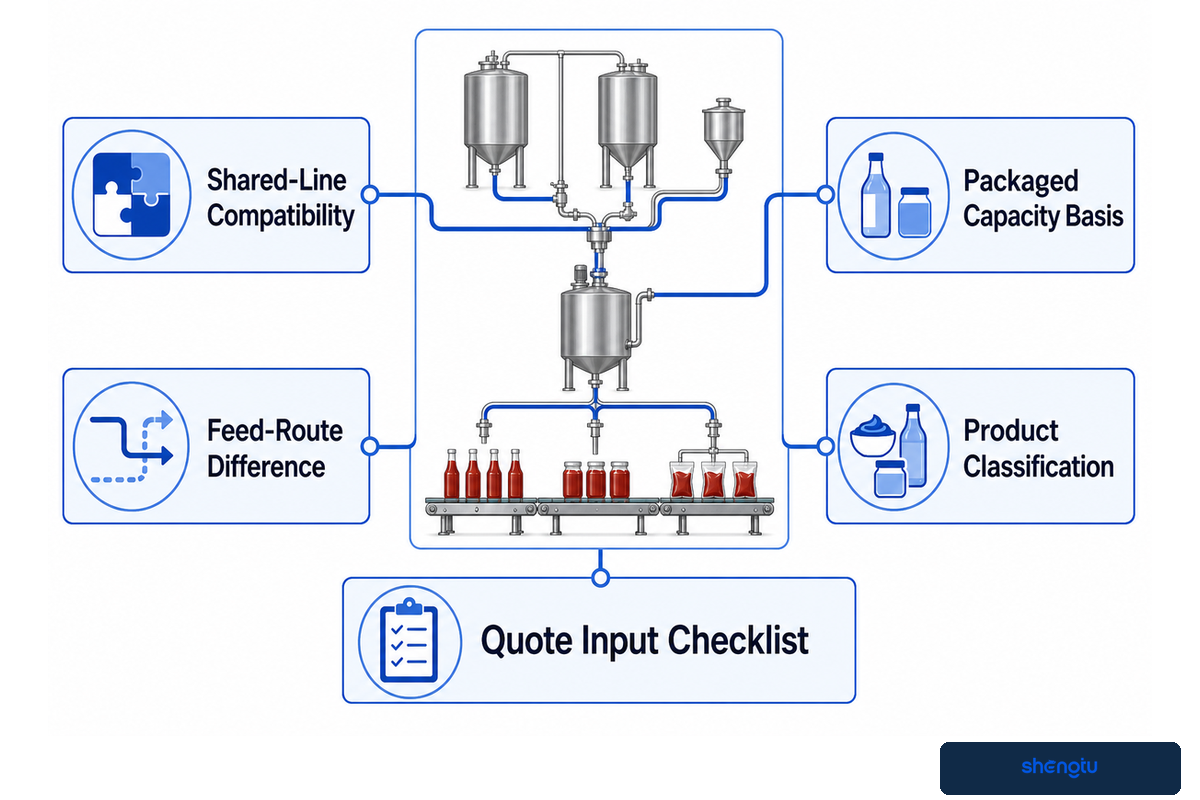
Estas respuestas no sustituyen las pruebas de producto, el programa de inocuidad alimentaria de la planta ni una cotización específica para el proyecto. Cada respuesta aborda un aspecto concreto de la planificación, pero no sustituye la configuración final de los equipos del proveedor.
¿Una línea de producción puede procesar salsas de tomate, chile y compuestas?
Respuesta breve
Sí. Se pueden compartir ciertas estaciones cuando las rutas de alimentación, los conductos del producto, la carga térmica, el formato de llenado y la evidencia del cambio de formato sean compatibles. Elabore un mapa de estaciones por ruta y pruebe los casos más exigentes de textura, partículas y limpieza. “Compartido” debe significar compatibilidad verificada, no solo una conexión común entre tuberías. Registre qué bombas, válvulas, tanques, llenadoras y circuitos de limpieza cambian de estado para cada producto.
¿Cuál es la diferencia entre las líneas de producción con tomate fresco y las que usan pasta de tomate?
Respuesta breve
Una ruta con tomate fresco normalmente incluye recepción, lavado y selección, trituración, tratamiento de ruptura, despulpado y refinado, y posiblemente concentración. Una ruta con pasta de tomate comienza con la manipulación controlada de la pasta, la adición de agua e ingredientes, la dispersión y la cocción según la receta. La variación de la fruta fresca puede modificar el rendimiento y la carga de las etapas iniciales; el estado de la pasta puede modificar la dilución, la manipulación de los tambores y la carga de mezclado. Compare ambas rutas según los insumos aceptados, la textura del producto terminado, la base de servicios auxiliares y el envase, en lugar de basarse en el título de la página.
¿Cómo se debe especificar la capacidad de producción?
Respuesta breve
Indique la producción conforme envasada por producto y turno, y luego añada los supuestos sobre lotes, transferencias, proceso térmico, llenado, limpieza, cambios de formato y tiempos de inactividad. Separe los kg/h de producto aceptado de los envases/min de la llenadora y los kg/turno liberados por control de calidad. La tasa de una máquina no determina la producción diaria si no se definen el ciclo completo y los límites de aceptación. Registre por separado los tiempos de bloqueo, falta de alimentación, paradas planificadas y fallas, para poder analizar la restricción en lugar de hacer conjeturas. Confirme si la tasa corresponde al producto más sencillo o a una mezcla representativa, e identifique los límites de los acumuladores, la cobertura de operadores, el tiempo de retención por control de calidad y el tamaño de envase usado en el cálculo. La corrida de aceptación debe reproducir la base acordada.
¿pH 4.6 es el objetivo correcto para todas las salsas?
Respuesta breve
No. En la definición de la Parte 114 de Estados Unidos, un pH de equilibrio final de 4.6 o menos se establece junto con una actividad de agua superior a 0.85 y otras condiciones de clasificación y exclusiones. La autoridad técnica responsable debe revisar la formulación, el proceso, el envase, el almacenamiento y los requisitos del mercado de destino.
¿Qué información se necesita antes de solicitar una cotización?
Respuesta breve
Proporcione los estados de los insumos, las familias de recetas, la textura objetivo, la base térmica y del proceso, el formato del empaque, el objetivo de producción conforme, los servicios auxiliares, el espacio disponible, los requisitos de limpieza y cambios de formato, las interfaces de automatización y la evidencia de aceptación. Marque los campos desconocidos como decisiones pendientes en lugar de sustituirlos por especificaciones supuestas.
Prepare la base del proceso antes de definir la lista de equipos
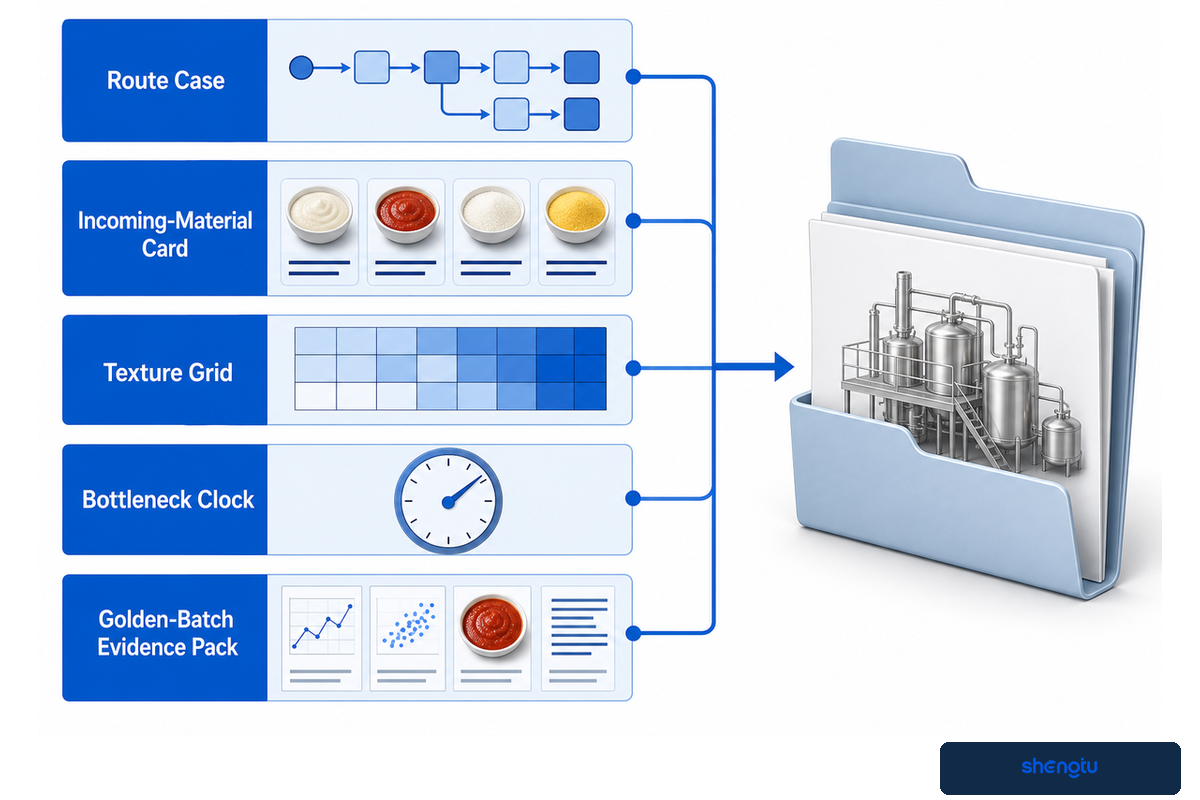
El primer paso de la producción industrial de salsas requiere cinco registros relacionados: un caso de ruta, una ficha de materiales de entrada, una matriz de texturas, un registro de tiempos del cuello de botella y un paquete de evidencias de un lote de referencia. Estos registros mantienen visibles los supuestos sobre las rutas cuando los equipos comparan una línea de procesamiento de tomate, una línea de producción de pasta de tomate y una línea de procesamiento de salsa de tomate. En conjunto, estos documentos indican al proveedor qué etapas de fabricación deben realizarse, qué debe medirse y qué resultado aceptará la planta.
Para una revisión específica del proyecto, prepare el brief y luego compárelo con el alcance de la solución de procesamiento de salsas de Shengtu. Tenga disponibles muestras de materias primas, productos y envases para las pruebas. Considere supuesto toda cifra que no tenga un responsable asignado, hasta que alguien se haga cargo de confirmarla.
Convierta la base de su producto en un brief de línea listo para revisión
Comparta con el equipo de proyectos de Shengtu la ruta de los insumos, la textura objetivo, el envase, la base de producción conforme, los casos de cambio de formato y la evidencia de aceptación.
Hable sobre su línea de salsasReferencias y fuentes
Las fuentes enumeradas establecen criterios regulatorios, de reología y planificación. Las páginas comerciales delimitan el alcance de los servicios propios. Los valores siguen dependiendo de los métodos y materiales utilizados.
- Código Electrónico de Regulaciones Federales, 21 CFR Parte 114.
- Efecto de los tratamientos térmicos de ruptura en frío y en caliente sobre la pulpa y la pasta de tomate currant.
- Homogeneización de alta presión en alimentos de origen vegetal: revisión.
- Código Electrónico de Regulaciones Federales, 21 CFR 117.135.
- Packaging Digest: caso de pruebas de laboratorio de producto y envase para autoclave.
- Línea de Shengtu Machinery para salsas de tomate, chile y compuestas (alcance propio).