Hubungi Shengtu Bufan Company

Diperbarui September 2026
Lini saus tomat, cabai, atau saus campuran bukanlah rangkaian peralatan yang baku. Rute pengolahan yang tepat bergantung pada kondisi bahan baku, tekstur yang diinginkan, formulasi, proses termal, bukti pergantian produk yang dibutuhkan, dan pengemasan. Tomat, konsentrat tomat, cabai segar, dan bubuk cabai memiliki beberapa tahapan produksi yang sama. Namun, kebutuhan prosesnya berbeda untuk tomat segar, konsentrat tomat, cabai segar, cabai kering, dan saus campuran.
Lini produksi saus cabai baru mencapai produksi yang stabil jika kondisi proses dan pengemasan selaras. Metode perencanaan berikut menghitung produktivitas berdasarkan produk yang lolos pemeriksaan, bukan pergerakan pada satu mesin.
Dokumen ini bertujuan membantu manajer pabrik, tim QA, penanggung jawab proyek, dan tim pembelian merumuskan keputusan awal sebelum membandingkan mesin. Dokumen ini tidak memberikan rincian umum mengenai resep, volume produksi yang diperkirakan, atau setpoint keamanan pangan yang berlaku universal. Pemilihan model komersial, utilitas khusus proyek, waktu tunggu, dan penawaran harga tetap dibahas di opsi konfigurasi lini saus tomat, cabai, dan saus campuran Shengtu.
Gagasan utamanya adalah menggambarkan produk secara menyeluruh melalui atribut yang terukur, memverifikasi setiap kondisi operasi, dan menentukan catatan yang menjadi bukti penerimaan. Pemilihan peralatan dilakukan kemudian. Dengan proses ini, pemasok dapat memberikan penawaran untuk kebutuhan yang sama saat diminta menyediakan “lini produksi saus”.
Inti pembahasan
Tetapkan kondisi bahan baku, tekstur produk akhir, klasifikasi proses, kemasan, dan siklus terukur sebelum memilih lini. Angka kg/h tertinggi pada pelat nama mesin tidak membuktikan hasil produksi harian seluruh lini produksi.
Satu Label Mencakup Berbagai Proses Pembuatan Saus
Satu lini saus menggabungkan beberapa operasi dalam proses produksi, dengan urutan dan beban proses yang berubah sesuai produknya. Misalnya, pembuatan saus dari tomat segar melibatkan pencucian dan penyortiran. Resep berbahan dasar pasta dimulai dengan pengenceran dan dispersi yang terkendali. Pemilihan cabai segar atau kering juga memengaruhi keputusan tentang pemisahan kotoran, penggilingan, dan hidrasi.
Label lini sebaiknya menjadi awal pembahasan teknis. Rute tomat segar dapat mencakup mesin pencuci, konveyor sortir, mesin pemotong, penghancur, dan kemungkinan mesin pembubur sebelum pemekatan. Rute berbahan dasar pasta dapat melewati sebagian besar tahap awal tersebut, tetapi memerlukan pemasukan bubuk, penambahan air yang terkendali, atau penanganan fase minyak di tangki pencampur. Tambahkan peralatan khusus hanya jika kebutuhan proses memang mengharuskannya; menambah mesin pengolahan tidak dapat menggantikan dasar perencanaan yang jelas.
Saus campuran menambah kompleksitas. Pati, gum, gula, garam, minyak, dan bahan partikulat lainnya dapat mengubah urutan pencampuran, tingkat geser, kebutuhan jaket pemanas, jenis pompa, perilaku saat ditahan, dan pengisian saus. Nama saus akhir yang sama dapat menyembunyikan spesifikasi ukuran partikel dan target kestabilan yang berbeda.
Kesalahan umum: Pembeli meminta “lini saus cabai 1.000 kg/h” tanpa menjelaskan apakah bahan bakunya cabai segar, serpihan cabai kering, pasta cabai, atau konsentrat cabai. Empat pemasok kemungkinan besar akan mengusulkan empat varian lini produksi yang berbeda, sehingga penawarannya tidak dapat dibandingkan. Yang belum ditentukan adalah rute pengolahan, bukan daftar peralatan.
Tim pengadaan mungkin berpendapat bahwa penjelasan produk akan memperlambat penawaran. Namun, dasar perencanaan satu halaman untuk bahan baku dan produk akhir mengurangi kebutuhan klarifikasi di kemudian hari serta risiko operasi yang terlewat menjadi perubahan pesanan.
Ringkasan keputusan: Jelaskan bahan baku sebagai kondisi yang terukur, seperti buah utuh segar, konsentrat 28 °Brix, atau serpihan cabai kering, lalu tentukan tekstur produk akhir dan kemasannya. Nama produk saja tidak memberi tahu pemasok tahap persiapan yang perlu dimasukkan ke dalam lini pengolahan.
Peta Lima Rute Pengolahan Saus
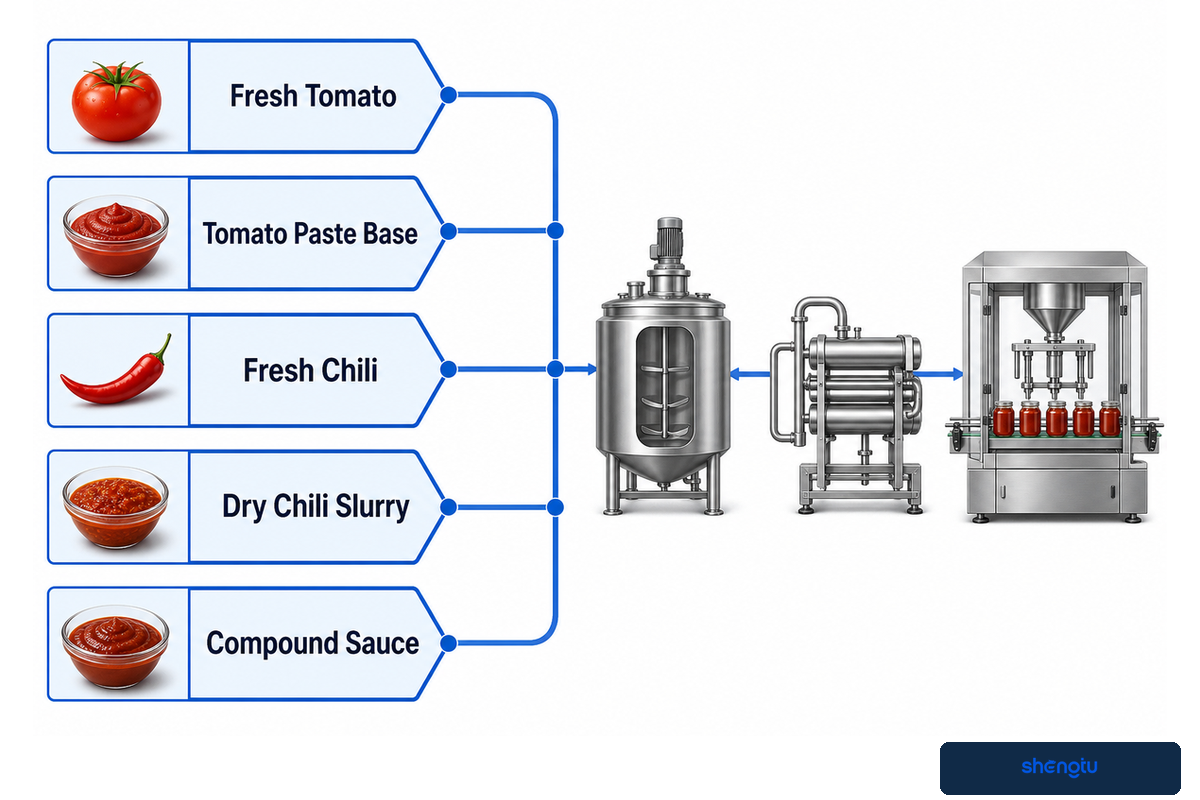
Peta Lima Rute Pengolahan Saus membedakan proyek berdasarkan bahan yang masuk dan produk yang keluar dari proses. Ini adalah peta perencanaan, bukan katalog. Pilih rute yang paling sesuai, tandai operasi opsional, dan catat setiap stasiun bersama yang dapat mengalami perubahan pada keluarga produk, tekstur, riwayat termal, atau risiko pembersihan.
| Jenis rute | Kondisi bahan masuk | Titik keputusan utama | Bukti yang perlu diminta |
|---|---|---|---|
| 1A Tomat segar, halus | Buah utuh | Sortir, hancurkan, lumatkan, buburkan, lalu haluskan sebelum pemekatan atau pemasakan. | Pengambilan sampel buah mentah serta target partikel dan viskositas produk akhir. |
| 1B Tomat segar, bertekstur | Buah utuh | Pertahankan atau tambahkan potongan dengan ukuran tertentu setelah dasar saus halus disiapkan. | Distribusi ukuran potongan dan batas kerusakan. |
| 2A Berbahan dasar pasta tomat | Konsentrat | Atur takaran air dan dispersikan pasta tanpa menyisakan bagian yang tidak tercampur. | °Brix bahan masuk, kondisi drum atau kantong, dan dasar pengenceran. |
| 2B Pasta ditambah bubuk | Konsentrat + bahan kering | Kendalikan pemasukan bubuk, urutan hidrasi, dan busa. | Urutan penambahan serta pemeriksaan penerimaan gumpalan dan udara. |
| 3A Cabai segar, halus | Polong utuh | Cuci, sortir, potong, dan giling hingga mencapai ukuran partikel yang terukur. | Rencana penanganan benda asing dan profil penggilingan. |
| 3B Cabai segar, tanpa biji | Polong utuh | Tentukan metode pembuangan biji dan kadar sisa yang dapat diterima. | Metode penghitungan biji dan hasil sampel yang disimpan. |
| 4A Bubur cabai kering | Serpihan atau bubuk | Hidrasi, basahi hingga merata, lalu giling sambil mengendalikan debu dan gumpalan. | Kadar air, deskripsi ukuran mesh atau partikel, dan uji hidrasi. |
| 4B Sistem minyak cabai | Cabai kering + fase minyak | Kendalikan suspensi padatan, paparan suhu, dan pemindahan produk. | Rasio minyak terhadap padatan dan rentang waktu pengamatan pengendapan. |
| 5A Saus campuran halus | Beragam bahan cair dan kering | Atur urutan pencampuran, hidrasi, emulsifikasi, dan penghilangan udara. | Urutan resep dan perilaku aliran akhir yang terukur. |
| 5B Saus campuran berpartikel | Dasar cair + potongan | Jaga agar potongan tidak rusak saat melewati pompa, katup, dan saluran mesin pengisi. | Dimensi maksimum partikel dan pemeriksaan bukaan kemasan. |
Skenario pergantian rute:Pabrik dijadwalkan memproduksi saus tomat halus selama satu minggu, lalu saus cabai bawang putih dengan potongan yang terlihat. Resep pertama mengarah pada proses penghalusan dan pengisian produk halus. Resep kedua mungkin memerlukan penambahan partikel pada tahap akhir, pemindahan yang lebih lembut, serta jalur katup pengisi yang dapat melewatkan partikel lebih besar. Dalam kasus ini, sirkuit geser tinggi dan jalur katup yang sempit tetap sama, sehingga partikel bawang putih kemungkinan akan terdispersi sebelum stoples kaca mencapai proses penutupan. Karena itu, gambar proses yang berguna menunjukkan sirkuit mana yang aktif untuk tiap SKU, titik masuk partikel, katup yang berubah posisi, dan sampel yang mengonfirmasi tekstur yang diinginkan. Membeli “mesin pembuat saus cabai” terpisah tidak menjawab kebutuhan ini.
Tetapkan skenario rute saat pelanggan menginginkan otomasi penuh sejak hari pertama. Perangkat lunak otomasi dapat mengatur urutan kondisi operasi, tetapi tidak dapat menentukan apakah jalur penggilingan, penahanan, atau pengemasan yang dipilih sudah tepat.
Berbagai jenis cabai dapat memengaruhi kadar air, sensasi pedas, jenis partikel yang dibutuhkan, dan jumlah biji. Catat variasi ini, termasuk dalam uji produksi skala kecil, sebelum rute yang sama diterapkan untuk produksi skala besar.
Ringkasan keputusan:Matriks rute 10 baris membuat penawaran dapat diuji: setiap baris menyebutkan bahan baku, pilihan proses, dan bukti yang diperlukan. Pemasok kemudian dapat menjelaskan peralatan produksi yang digunakan bersama, dilewati, atau ditambahkan, sementara konfigurasi komersial tetap dicantumkan di halaman solusi.
Tetapkan Kriteria Penerimaan Bahan Masuk Sebelum Memilih Peralatan
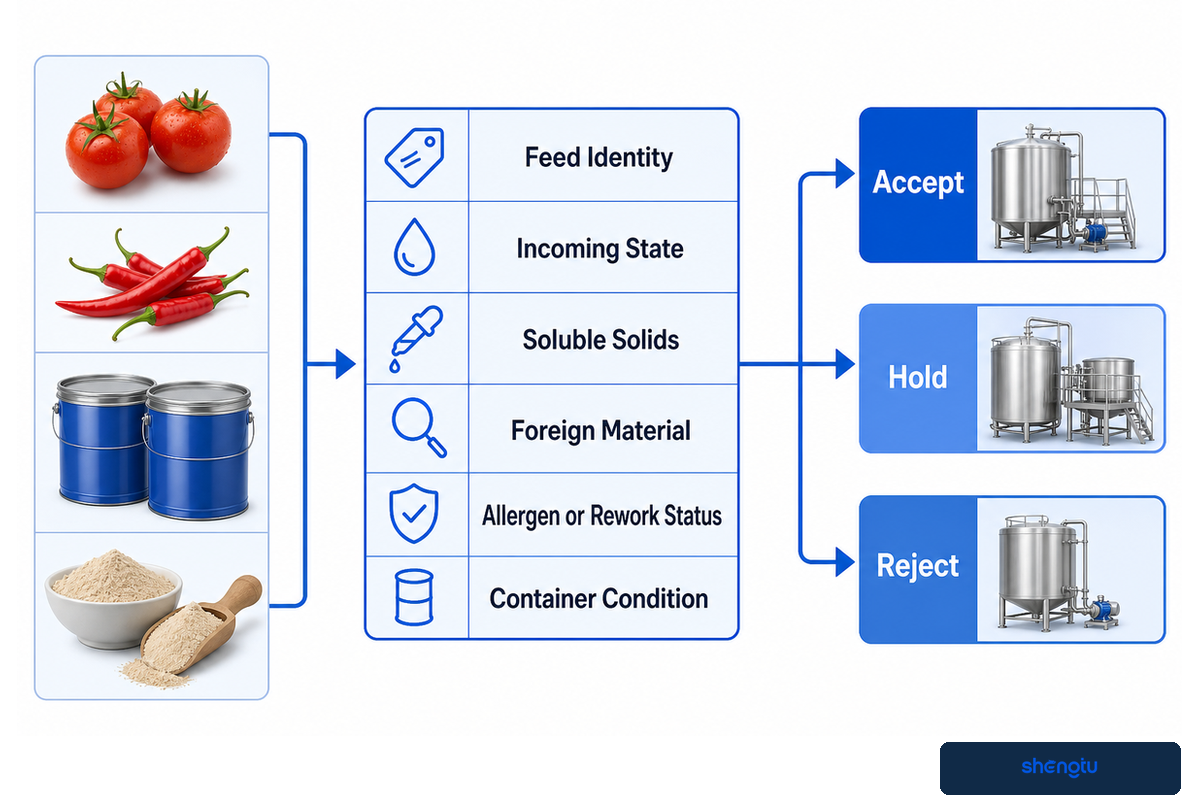
Kriteria bahan masuk menerjemahkan variasi produk pertanian dan produk setengah jadi menjadi kebutuhan proses. Ukur parameter yang berpengaruh pada pencucian, penyortiran, penghancuran, pembuburan, penggilingan, pemanasan, penguapan, atau pengisian. Setiap spesifikasi harus menyebutkan sampel, metode, dan penanggung jawab keputusan. Hasil °Brix atau pH tunggal hanya berguna jika menjadi bagian dari sistem pengambilan sampel yang telah ditentukan.
Pemeriksaan produk segar dapat mencakup tingkat kematangan, kerusakan, benda asing, batu, batang, biji, dan residu atau kotoran yang menempel di permukaan. Pencucian dapat menghilangkan kotoran, tetapi tidak menjamin semua kontaminan terbuang. Tentukan bahan yang boleh masuk ke peralatan pembersihan dan penghancuran serta bahan yang harus ditolak, dipangkas, atau dialihkan.
Studi tomat kismis mengukur kadar air, pH, total padatan, kepadatan, dan sifat fisik sebelum perlakuan penghancuran dilakukan. Pulp-nya dilaporkan memiliki nilai 5.50 ± 0,70 °Brix pada suhu 24 ± 2 °C. Angka dari studi tersebut tidak menggambarkan tomat matang berkualitas komersial dan bukan standar pembelian untuk saus tomat komersial.
Susun kartu penerimaan yang mencakup identitas bahan baku, lot produksi, kondisi saat diterima, total padatan terlarut, metode pengukuran pH, kadar air cabai kering, benda asing, kerusakan, distribusi partikel, status alergen atau pengerjaan ulang, dan kondisi wadah. Untuk setiap kolom, tentukan keputusan: terima, tahan, sortir ulang, sesuaikan, atau tolak.
Nilai Brix bahan masuk dapat memengaruhi keseimbangan bahan, tetapi tidak mengukur semua aspek mutu. Mutu atau kekurangannya tercermin dari rasa, warna, keasaman, kerusakan, dan kontaminasi. Tim pengadaan sebaiknya tidak menerima satu nilai sebagai standar mutu kecuali QA telah menetapkan definisi standar tersebut dan maknanya bagi saus yang disetujui.
Ringkasan keputusan:Nilai 5.50 ± 0.70 Brix pada suhu 24 ± 2 °C dalam studi tersebut menunjukkan bahwa pengukuran dapat kehilangan konteks jika bahan dan suhu tidak dicantumkan. Kartu penerimaan Anda harus mencatat metode pengambilan sampel yang sebenarnya dan keputusan rute, bukan menyalin hasil studi sebagai batas pembelian.
Matriks Target Tekstur dan Operasi Proses
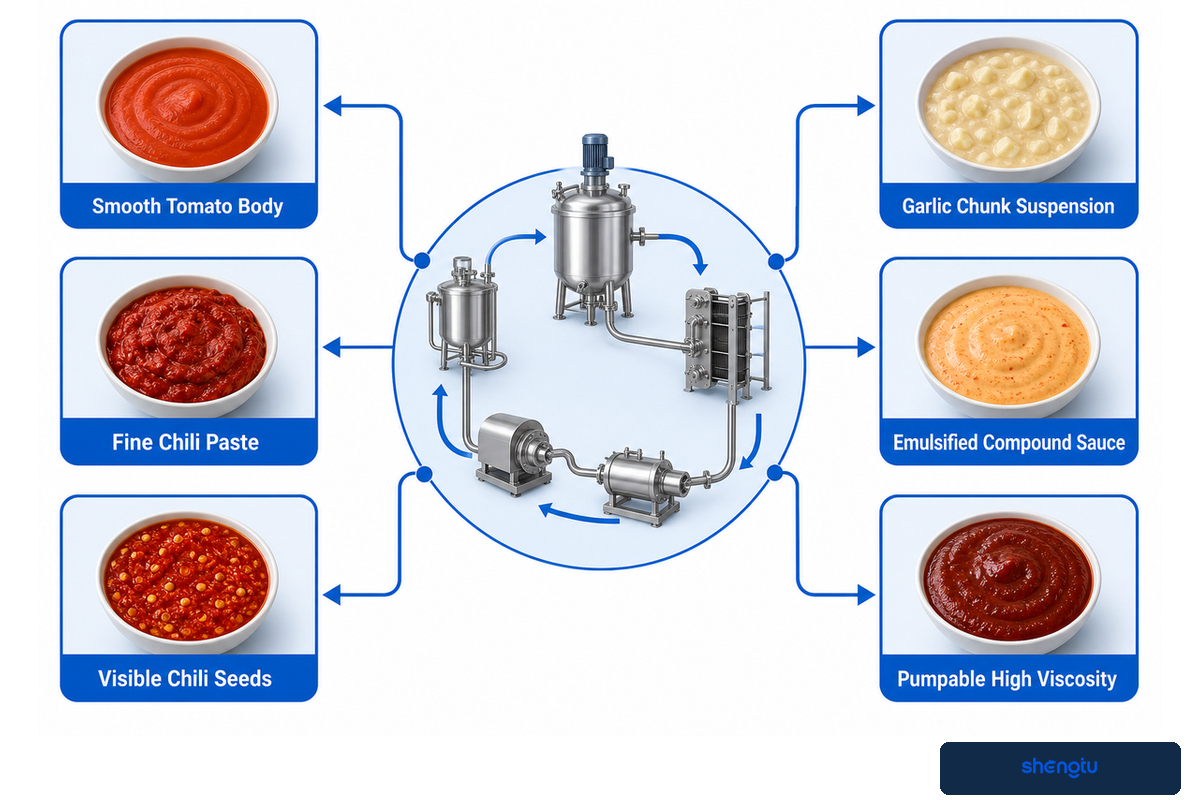
Sebelum memilih proses pembuburan, penggilingan, penggilingan koloid, atau homogenisasi, gambarkan tekstur sebagai perilaku produk yang dapat diukur. Istilah sensoris seperti “halus”, “kental”, dan “berpotongan” berguna, tetapi tidak menjelaskan saringan, saluran katup, riwayat geser, kondisi pengisian, atau uji kestabilan.
Sebuah studi tomat menggunakan perlakuan cold-break pada suhu 55 °C dan 65 °C serta hot-break pada suhu 75 °C, 85 °C, dan 95 °C, masing-masing selama 2 min. Hasilnya menunjukkan perbedaan viskositas terkait perlakuan. Kondisi perlakuan tersebut bukan petunjuk resep. Tinjauan homogenisasi tekanan tinggi yang dikutip melaporkan bahwa formulasi, padatan, geometri katup, energi, waktu tinggal, dan pendinginan memengaruhi hasil.
| Target yang diamati | Pengukuran sebelum pemilihan | Operasi yang diuji | Pemeriksaan kegagalan |
|---|---|---|---|
| Badan saus tomat halus | Distribusi partikel + kurva aliran | Pembuburan atau penghalusan dan penghancuran terkendali | Sisa biji atau kulit, atau tekstur yang kurang padat. |
| Warna tomat cerah | Metode pengukuran warna + riwayat pemanasan | Bandingkan rute penghancuran dalam rentang terkendali | Warna meningkat, tetapi viskositas turun hingga di luar batas yang dapat diterima. |
| Pasta cabai halus | Ukuran partikel terbesar dan distribusinya | Pemotongan awal ditambah penggilingan basah | Kenaikan suhu, tekstur berpasir, atau saluran tersumbat. |
| Biji cabai terlihat | Jumlah biji dan kerusakannya | Penambahan tahap akhir atau jalur bypass | Biji pecah tanpa diinginkan. |
| Suspensi bawang putih atau potongan | Ukuran potongan + rentang waktu pengendapan | Pencampuran dan pemindahan yang lembut | Potongan mengapung, mengendap, atau rusak. |
| Saus campuran teremulsi | Uji kestabilan tetesan atau fase | Geser tinggi terkendali atau homogenisasi | Pemisahan setelah penyimpanan sesuai target. |
| Viskositas tinggi yang masih dapat dipompa | Viskositas pada suhu dan geser pengujian | Uji pompa dan pipa | Aliran terhambat, panas, atau pengisi tidak stabil. |
| Sedikit udara terperangkap | Pengamatan kepadatan dan udara | Urutan pencampuran atau penghilangan udara | Busa dan volume pengisian yang tidak stabil. |
| Saus siap dikemas dalam kantong | Ukuran partikel dibandingkan dengan saluran nosel | Uji produk pada pompa dan mesin pengisi | Kontaminasi area segel atau isi kurang. |
| Saus berpartikel dalam stoples kaca | Penyaluran potongan ke setiap wadah | Uji pengisian dan penutupan | Padatan tidak merata atau area penutupan terkontaminasi. |
Gunakan matriks ini untuk menyusun uji coba, bukan untuk memilih peralatan hanya berdasarkan istilah. Catat suhu, umur sampel, dan metode saat membandingkan viskositas. Hasil dalam cP atau Pa·s dapat berubah menurut geser dan suhu, jadi cantumkan kondisi pengujian. Warna dan rasa merupakan parameter penerimaan yang terpisah.
Jika pemasok hanya meminta “saus kental”, kirim sampel acuan yang disimpan beserta parameter akhir yang terukur. Walaupun lebih spesifik daripada sekadar kata sifat, ini memberi pemasok target penerimaan yang adil.
Ringkasan keputusan:Studi yang dikutip menguji kondisi penghancuran pada rentang 55 °C hingga 95 °C selama 2 min, dan tetap menemukan efek yang berbeda pada tiap produk. Pembeli sebaiknya membandingkan parameter tekstur terukur daripada menganggap suhu penghancuran yang lebih tinggi atau geser yang lebih kuat selalu meningkatkan mutu produk.
Selaraskan Pemanasan, Pemekatan, dan Formulasi
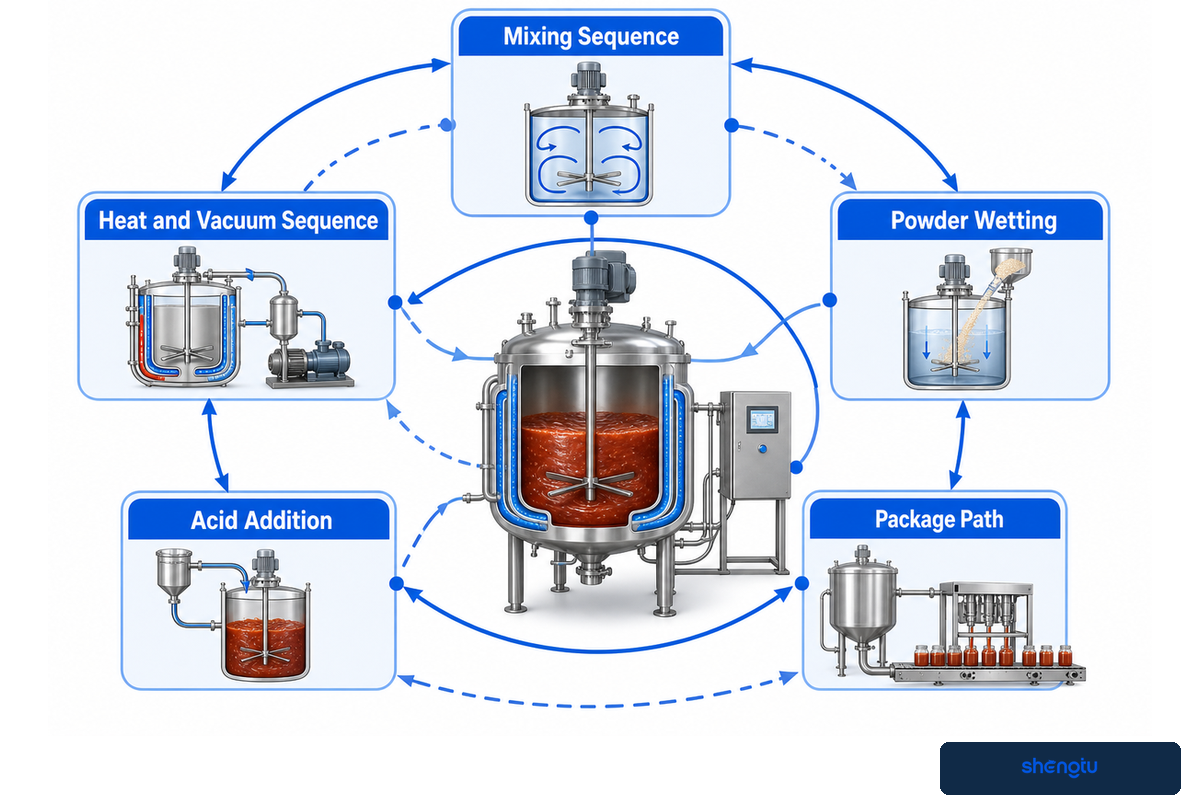
Pemanasan, penguapan, dan penambahan bahan saling memengaruhi. Saat air dihilangkan, peningkatan kadar padatan dapat memengaruhi perpindahan panas, viskositas, dan beban pompa. Hidrasi pati dan gum bergantung pada urutan penambahan dan riwayat termal. Asam, garam, gula, dan minyak dapat memengaruhi saus akhir serta responsnya terhadap pengolahan berikutnya.
Pilih opsi hot-break atau cold-break untuk tomat berdasarkan perilaku pulp dan hasil mutu yang diinginkan. Kebutuhan pemekatan harus dihitung berdasarkan total padatan awal dan akhir, produk yang berhasil dipulihkan, kehilangan saat operasi, dan resep yang disetujui. Untuk pembuatan saus dari pasta, kontrol utama dapat beralih dari penguapan ke dispersi, hidrasi, dan penghilangan udara.
Jangan menyalin setelan studi menjadi instruksi produksi. Studi tomat kismis yang dikutip menggunakan varietas, persiapan, perlakuan selama 2 min, dan metode pengukuran laboratorium tertentu. Fasilitas pengolahan pangan Anda memerlukan informasi tentang bahan baku, urutan pencampuran, bentuk bejana pengolahan, sistem perpindahan panas, ukuran batch, dan jalur kemasan.
“Proses terjadwal untuk pangan yang diasamkan harus ditetapkan oleh orang yang memenuhi kualifikasi.”
Kutipan tersebut hanya berlaku dalam konteks aturan pangan yang diasamkan di Amerika Serikat. Ini tidak berarti setiap saus tomat atau saus cabai komersial otomatis termasuk dalam kategori tersebut. Penanggung jawab produk dan proses di pabrik harus menetapkan klasifikasi serta jalur otoritas yang berlaku.
Tinjauan praktis:Letakkan urutan resep berdampingan dengan urutan pemanasan dan vakum. Catat waktu pembasahan bubuk, penambahan asam, dan pemasukan potongan; kendalikan pompa pada viskositas puncak; lalu pastikan mesin pengisi menerima produk dalam kondisi yang sama seperti saat uji coba. Satu bagan gabungan ini sering menunjukkan kebutuhan pencampuran atau pemindahan yang terlewat.
Pemilik proyek mungkin meminta satu suhu dan waktu yang “aman” untuk memilih peralatan. Jawaban yang dapat diandalkan adalah dasar proses khusus produk yang telah disetujui. Rentang suhu atau waktu dapat disalahartikan sebagai dasar proses, menimbulkan rasa yakin yang keliru, dan mengakibatkan peralatan perpindahan panas serta penahanan berukuran terlalu kecil atau terlalu besar.
Ringkasan keputusan:Hubungkan setiap nilai proses 1 °C atau 1 min dengan produk, metode pengujian, kemasan, dan otoritasnya. Bejana berjaket atau unit pasteurisasi dapat mempertahankan kondisi yang telah disetujui, tetapi pemasok peralatan tidak seharusnya menetapkan kondisi tersebut.
Jam Hambatan dari Batch ke Pengemasan: Tentukan Kapasitas Hasil yang Berguna
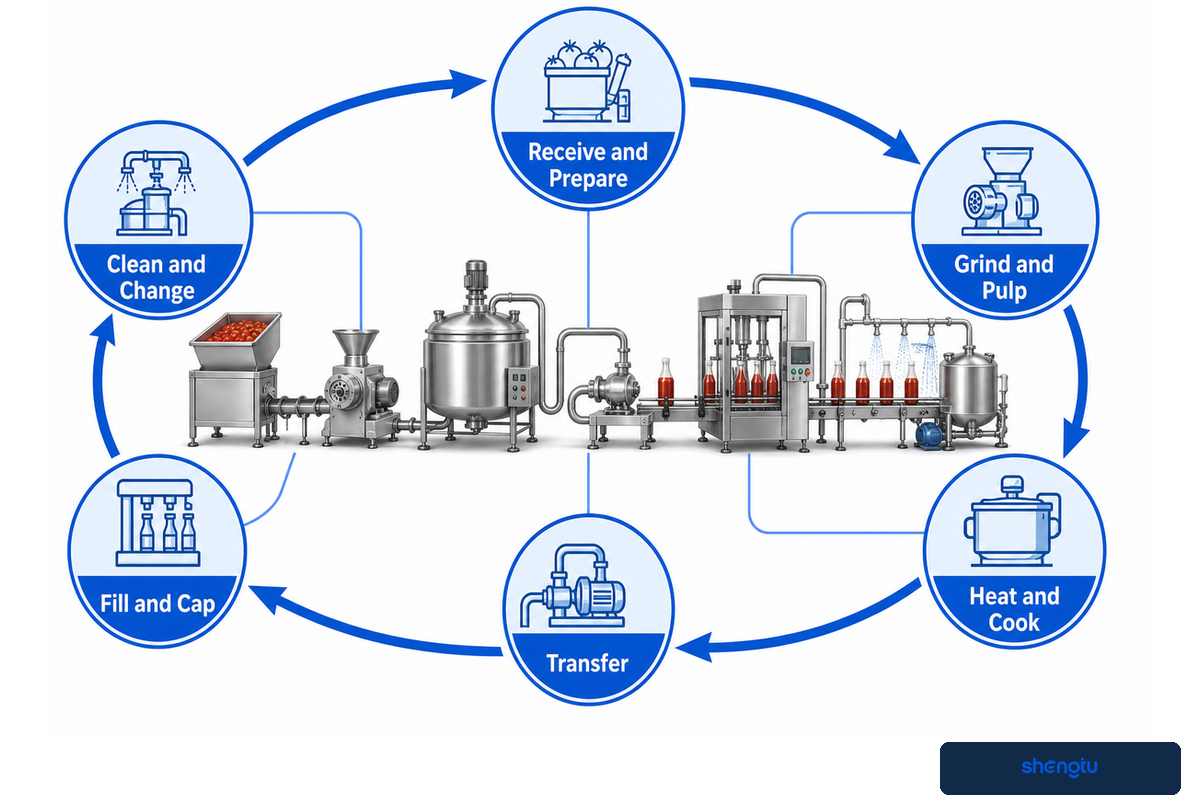
Jam Hambatan dari Batch ke Pengemasan mencatat waktu dan kondisi kehilangan yang menentukan hasil produk kemasan yang baik. Namun, alat ini tidak menyatakan bahwa mesin tertentu adalah hambatan sebenarnya sebelum tersedia data. Ukur persiapan, batch, pemindahan, proses termal, penyangga, pengisian saus, penutupan, pelabelan, pembersihan, dan pergantian produk untuk setiap SKU yang mewakili.
Kapasitas nominal mesin hanya menjawab pertanyaan yang terbatas. Mesin pengisi mungkin bekerja cepat dengan produk halus dan hangat, tetapi melambat saat viskositas meningkat atau partikel padat masuk ke saluran produk. Mesin penutup dapat menunggu wadah, sementara kestabilan volume pengisian bergantung pada kondisi saus sebenarnya. Produktivitas lini pengemasan juga dapat terhambat oleh label, biaya tenaga kerja, atau pelepasan QA.
| Kondisi dalam siklus | Pengukuran | Satuan | Pertanyaan tentang kendala tersembunyi | Penanggung jawab |
|---|---|---|---|---|
| Penerimaan dan persiapan | Bahan baku layak yang dilepas per waktu berjalan | kg/h | Apakah kehilangan saat sortir atau pencucian menahan tahap berikutnya? | Produksi + QA |
| Penggilingan atau pembuburan | Pulp yang diterima pada kondisi partikel target | kg/h | Apakah beban saringan atau resirkulasi menurunkan laju neto? | Proses |
| Pemasukan bahan | Waktu penambahan dan hidrasi | min/batch | Apakah pembasahan bubuk memperpanjang waktu penggunaan bejana? | Produksi |
| Pemanasan atau pemasakan | Waktu dari pemuatan hingga parameter akhir yang disetujui | min/batch | Apakah utilitas atau viskositas tinggi memperpanjang siklus? | Proses + utilitas |
| Pemekatan atau pendinginan | Waktu dari parameter akhir hingga siap dipindahkan | min/batch | Apakah penguapan atau pendinginan menahan bejana? | Proses |
| Pemindahan | Aliran stabil yang diterima | L/min | Apakah kehilangan tekanan di pipa, udara, atau kekurangan pasokan pompa mengganggu aliran? | Rekayasa |
| Penyangga | Volume yang dapat digunakan dan waktu penahanan minimum atau maksimum | L dan min | Apakah penyangga menyerap variasi normal atau menyembunyikan waktu tunggu? | Rekayasa |
| Pengisian dan penutupan | Kemasan tersegel yang memenuhi syarat | kemasan/min | Apakah viskositas, partikel, tutup, atau pemeriksaan mengurangi hasil yang memenuhi syarat? | Pengemasan + QA |
| Pelabelan dan pengemasan dalam karton | Karton yang dilepas setelah pemeriksaan | karton/h | Apakah verifikasi label atau tenaga kerja menimbulkan hambatan? | Pengemasan |
| Pembersihan dan pergantian | Dari kemasan baik terakhir hingga kemasan baik berikutnya | min/pergantian | Sirkuit, komponen, atau uji pelepasan mana yang menentukan durasi? | Sanitasi + QA |
| Waktu henti | Kejadian, durasi, dan penyebab | min/kejadian | Apakah waktu yang hilang terencana, terhambat, kekurangan pasokan, atau akibat kegagalan? | Penanggung jawab area |
| Hasil produksi | Produk yang dilepas per giliran kerja dan SKU | kg/giliran kerja | Kondisi mana yang berubah saat komposisi SKU berubah? | Manajer pabrik |
Skenario perpindahan kendala:Lini produksi saus tomat mengisi saus tomat halus ke botol kaca pada pagi hari dan saus yang lebih kental dengan lebih banyak partikel ke dalam kantong setelah makan siang. Mesin penutup dan pelabelan mungkin menjadi hambatan saat produksi botol. Untuk produk dalam kantong, kendalanya mungkin berupa pemindahan produk, pengisian yang akurat, penyegelan, atau pembersihan area segel. Jika kedua produk dirata-ratakan menjadi satu angka hasil harian, tidak satu pun kendala akan terlihat. Ukur setiap SKU secara terpisah dan ukur seluruh siklus dari bahan baku yang dilepas hingga saus dalam kemasan yang memenuhi syarat. “Hambatan” adalah kondisi yang diukur, bukan kondisi yang selamanya melekat pada satu mesin.
Alat pemilih kapasitas lini saus berguna untuk menyusun pembahasan kapasitas setelah dasar pengukuran lengkap. Tim pengadaan sebaiknya meminta asumsi kondisi produk, batas waktu operasi, dan dasar uji penerimaan untuk setiap angka hasil produksi yang tinggi.
Contoh perhitungan:Sebuah stasiun dengan kapasitas penawaran 1.000 kg/h yang beroperasi selama 8 h tampaknya menghasilkan 8.000 kg/giliran kerja. Jika produksi baik yang terukur hanya berlangsung selama 6 h, hasil yang diamati adalah 1.000 kg/h × 6 h = 6.000 kg/giliran kerja sebelum produk yang ditolak dihitung. Mesin pengisi berkapasitas 60 kemasan/min selama 300 min menghasilkan angka 18.000 kemasan hanya jika pasokan produk, penutupan, dan pelepasan QA mampu mengimbanginya. Dengan dasar hipotetis yang sama, batch 500 L yang dipindahkan dengan laju 50 L/min memerlukan 10 min; jika pembuatan batch memakan waktu 45 min dan pembersihan menambah 40 min, siklusnya 95 min sebelum waktu henti lainnya. Ganti setiap masukan dengan data pabrik.
Ringkasan keputusan:Bandingkan kg/h, min/batch, L/min, kemasan/min, karton/h, dan min/pergantian untuk SKU yang sama. Hambatan yang diamati dapat berpindah saat resep, suhu, format kemasan, jumlah tenaga kerja, atau beban pembersihan berubah.
Validasi Produk, Proses Termal, dan Kemasan sebagai Satu Sistem
Produk, proses, dan kemasan membentuk satu sistem persetujuan. Saus dapat diisi panas, dipasteurisasi, diproses dalam retort, atau diproses secara aseptik; namun, label tersebut tidak menentukan jadwal proses yang berlaku universal. Formulasi dan kesetimbangan, aktivitas air, keadaan fase, partikel, wadah, penutup, serta perpindahan panas, bersama dengan peraturan pasar tujuan, menentukan hal yang perlu divalidasi.
Menurut Part 114, pangan yang diasamkan memiliki pH kesetimbangan akhir 4.6 atau lebih rendah dan aktivitas air di atas 0.85 jika definisi tersebut berlaku. Aturan ini juga memiliki pengecualian. Beberapa pangan asam dan saus bumbu asam, produk berpendingin, serta kasus lainnya mengikuti jalur yang berbeda. Klasifikasikan produk terlebih dahulu; jangan gunakan pH 4.6 sebagai sasaran resep saus yang berlaku umum.
Untuk produk A.S. yang termasuk dalam definisi Part 114, proses terjadwal dan catatannya penting. Bagian 114.100 membahas pH dan faktor kritis lainnya, sedangkan bagian 114.83 menetapkan bahwa proses terjadwal harus ditentukan oleh orang yang memenuhi kualifikasi. Produk dan pasar lainnya mungkin mengikuti aturan, otoritas, atau bukti validasi yang berbeda.
Tetapkan 10 kelompok yang saling terkait: klasifikasi produk, formulasi, faktor kritis, tantangan partikel/viskositas, wadah, jalur termal, rentang pengisian/penutupan, pendinginan, bukti masa simpan, dan penanggung jawab penyimpangan. Perubahan pada salah satu hal ini dapat memengaruhi peninjauan proses dan kemasan.
Untuk pemrosesan dengan retort, tinjau proses dan wadah secara bersamaan. Untuk pasteurisasi terowongan dan UHT dengan pengisian aseptik, rangkaian peralatan, titik kendali, dan persyaratan kemasan akan berbeda. Jalur sterilisasi dan pengisian aseptik Shengtu memberikan perspektif komersial berdasarkan produk dasar yang telah disetujui.
Pembeli mungkin meminta pemasok mesin memastikan masa simpan. Pemasok dapat memberikan bukti kinerja peralatan terhadap beban proses yang disetujui; namun, keamanan produk, validasi kemasan, dan penetapan masa simpan harus mengikuti jalur teknis dan regulasi pabrik yang disetujui.
Ringkasan keputusan: Dalam definisi Part 114 di A.S., pH 4.6 dan aw 0.85 adalah batas klasifikasi untuk produk yang tercakup, bukan setelan mutlak untuk saus. Kaitkan resep aktual dan faktor kritis, jalur termal, serta wadah untuk mendukung klaim proses.
Matriks Risiko Residu saat Pergantian Produk
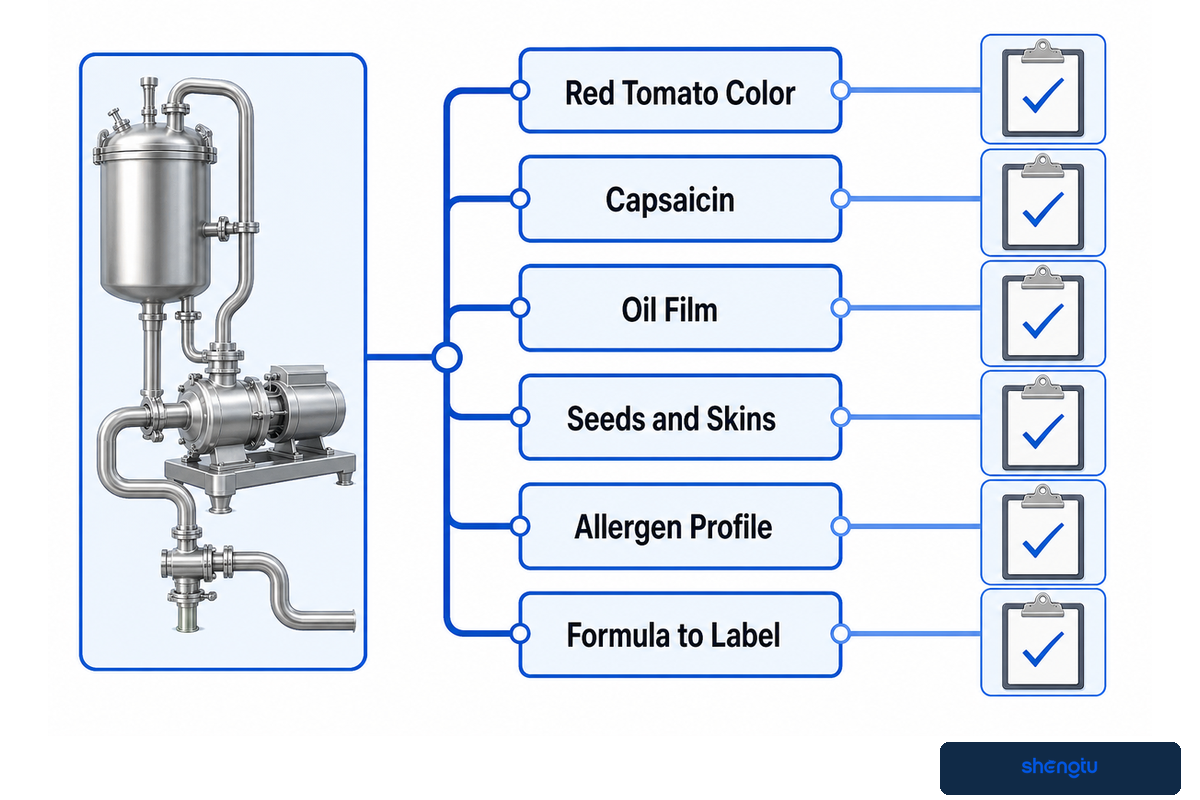
Matriks Risiko Residu saat Pergantian Produk menjelaskan apa saja yang dapat terbawa dari satu resep ke resep berikutnya melalui permukaan bersama, bagian pipa buntu, segel, pompa, mesin pengisi, peralatan, produk yang diproses ulang, dan label. Waktu pembersihan saja tidak cukup. Setiap pergantian memerlukan metode penanganan residu yang disetujui, prosedur pembersihan dan higiene yang ditetapkan, serta pemeriksaan pelepasan yang sesuai dengan risikonya.
21 CFR 117.135 versi terbaru di A.S. mencantumkan kebersihan permukaan kontak pangan dan pencegahan kontak silang alergen sebagai kendali sanitasi, sesuai kondisi fasilitas dan pangan. Panduan ini tidak menetapkan bahan kimia CIP, konsentrasi, suhu, atau waktu kontak yang berlaku universal. Kriteria tersebut harus disesuaikan dengan bahan terkait dan residu yang sebenarnya.
| Jenis residu yang terbawa | Bagian yang perlu diperiksa | Bukti pelepasan | Penanggung jawab |
|---|---|---|---|
| Warna merah tomat | Gasket, kaca pengamatan, mangkuk mesin pengisi, dan jalur balik | Batas akhir visual/warna yang ditetapkan | Sanitasi + QA |
| Capsaicin | Sirkuit penggilingan, segel, selang, dan alat pengambilan sampel | Verifikasi spesifik produk yang disetujui | QA |
| Lapisan minyak | Dinding tangki, casing pompa, dan jalur balik beraliran rendah | Pembilasan/inspeksi dengan metode yang disetujui | Sanitasi |
| Biji dan kulit | Saringan, katup, sambungan T, dan saluran mesin pengisi | Catatan pembongkaran atau inspeksi pembilasan | Operator + QA |
| Endapan pati/gom | Permukaan panas, bejana berjaket, dan sirkuit resirkulasi | Penyelesaian siklus + inspeksi yang disetujui | Sanitasi |
| Profil alergen | Peralatan bersama, perkakas, produk yang diproses ulang, dan penyimpanan | Pelepasan setelah pembersihan alergen sesuai program pabrik | QA |
| Identitas produk yang diproses ulang | Bejana produk yang diproses ulang, selang, dan masalah batch | Rekonsiliasi lot/resep | Produksi + QA |
| Formula ke label | Mesin pelabelan, kode, gulungan label, dan kemasan produk jadi | Pemeriksaan kebersihan lini dan persetujuan kemasan pertama | Pengemasan + QA |
| Residu bahan kimia | Pembilasan akhir, titik rendah, dan cairan yang tertinggal | Batas akhir pembilasan yang disetujui | Sanitasi + QA |
| Kondisi mikroba | Sirkuit kontak produk dan peralatan terbuka | Program verifikasi sanitasi lokasi | QA |
Skenario Pergantian Produk: Sebuah lini selesai memproduksi saus campuran yang mengandung wijen, lalu beralih ke profil alergen yang tidak mencantumkan wijen. Mesin pengisi yang tampak bersih saja tidak cukup. Tim harus menutup lot produk yang diproses ulang, menyingkirkan label lama, menjalankan prosedur pembersihan peralatan yang disetujui, memverifikasi batas akhir alergen yang ditetapkan, memeriksa perkakas bersama, dan memvalidasi kemasan pertama dengan kode yang benar. Capsaicin atau warna tomat dapat dianggap sebagai masalah mutu yang terpisah, tetapi keduanya tidak boleh digunakan untuk memvalidasi pelepasan alergen. Karena itu, satu kali pergantian produk dapat melibatkan banyak penanggung jawab penerimaan dan banyak catatan.
Lembar pergantian produk berdasarkan stasiun dan jalur dapat membantu pembahasan komersial. Pabrik dengan sirkuit pembersihan bersama juga dapat meninjau cakupan sistem pembersihan CIP. Keduanya tidak menggantikan validasi oleh pabrik.
Keberatan yang sering diajukan dalam pembelian adalah bahwa penambahan sirkuit terpisah akan meningkatkan biaya. Matriks ini membantu tim membandingkan biaya tersebut dengan waktu pembersihan yang benar-benar terukur, kehilangan produk, dan risiko pelepasan untuk urutan SKU, tanpa membuat pembenaran yang berlaku universal.
Ringkasan keputusan: Catat menit/pergantian untuk setiap transisi, lalu lampirkan bukti visual, pembilasan, alergen, produk yang diproses ulang, dan label yang sesuai. Pembersihan selama 30 min untuk satu pasangan SKU tidak memberi informasi tentang transisi lainnya sebelum pabrik menguji residu dan sirkuit yang sebenarnya.
Susun Paket Bukti Batch Acuan
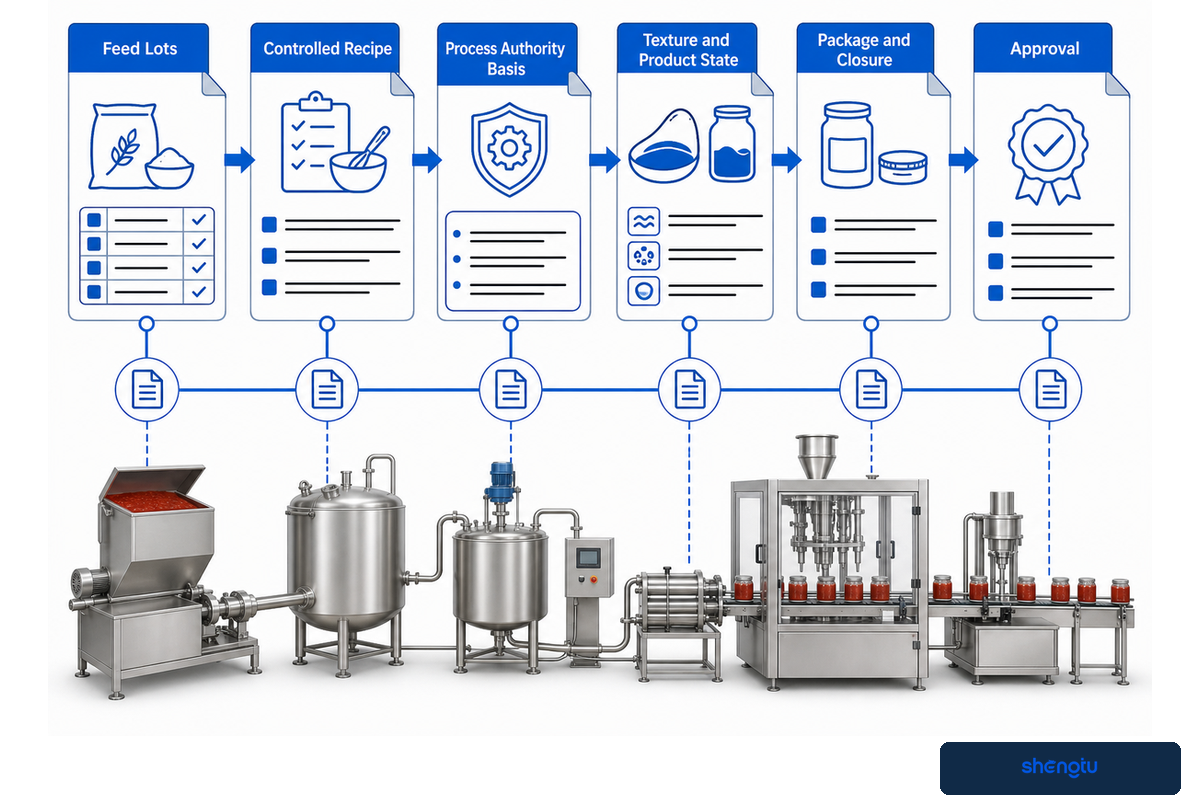
Paket Bukti Batch Acuan menghubungkan resep yang disetujui dengan produk, catatan operasi, kemasan, dan keputusan pelepasan. Uji dengan air dapat memastikan arah aliran, kendali, utilitas, dan kesiapan mekanis, tetapi tidak dapat memvalidasi tekstur saus jadi, perilaku termal, akurasi pengisian, integritas kemasan, atau klaim masa simpan.
Paket ini bukan batch pilihan yang ditetapkan setelah kejadian. Paket ini adalah uji acuan terkendali dengan input yang ditetapkan, kondisi uji tantang yang disepakati, dan bukti terdokumentasi. Penyimpangan tetap terlihat. Dengan demikian, analisis dampak terhadap bahan baku, resep, peralatan, perangkat lunak, mesin pengemas, atau siklus produksi industri menjadi cukup sederhana.
| Kelompok bukti | Pertanyaan minimum | Contoh lampiran | Penanggung jawab |
|---|---|---|---|
| Lot bahan baku | Apakah bahan yang disetujui telah digunakan? | Catatan penerimaan dan pelepasan lot | QA + gudang |
| Resep terkendali | Apakah versi yang benar telah diterbitkan? | Formula/versi dan penambahan aktual | Produksi |
| Pengukuran bahan masuk | Apakah variabilitas bahan baku dicatat? | °Brix, pH, kadar air, partikel, dan ID sampel | Laboratorium/QA |
| Dasar otoritas proses | Siapa yang menyetujui proses keamanan pangan jika diwajibkan? | Referensi proses terjadwal/tervalidasi | Penanggung jawab teknis |
| Catatan faktor kritis | Apakah proses tetap berada dalam batas yang disetujui? | Tren dan pemeriksaan instrumen | Operator + QA |
| Tekstur/kondisi produk | Apakah saus jadi sesuai dengan sasaran? | Metode dan hasil pengukuran viskositas/partikel/warna | QA |
| Kemasan/penutup | Apakah kemasan yang benar telah diproduksi? | Pemeriksaan pengisian, penutup, segel, dan kode | Pengemasan + QA |
| Siklus dan hasil produksi baik | Apa hasil yang dicapai oleh seluruh lini? | Catatan kg/shift dan status waktu operasi | Manajer pabrik |
| Pembersihan/pergantian produk | Apakah SKU berikutnya dapat dilepas? | Siklus dan bukti pelepasan yang disetujui | Sanitasi + QA |
| Penyimpangan | Apakah pengecualian dan produk yang terdampak sudah ditangani? | Investigasi dan keputusan penanganan | QA |
| Pelatihan/serah terima | Dapatkah operator mengulangi kondisi yang telah diterima? | Dokumen pelatihan dan operasi yang ditandatangani | Produksi |
| Persetujuan | Siapa yang menerima setiap kelompok bukti? | Penanggung jawab, tanggal, dan daftar hal yang belum diselesaikan | Penanggung jawab proyek |
Klien mungkin menginginkan Factory Acceptance Test singkat. Paket ini dapat membedakan hal yang bisa dibuktikan sebelum pengiriman dari hal yang memerlukan bahan, utilitas, operator, dan kemasan aktual di lokasi. FAT, SAT, dan pelepasan produksi dapat menggunakan dasar beban proses yang sama tanpa mengklaim memberikan hasil yang sama.
Ringkasan keputusan: Uji acuan yang bermanfaat menghubungkan 12 kelompok bukti dengan penanggung jawab yang ditetapkan. Catat kg/shift, °Brix, pH, dan pemeriksaan kemasan beserta metodenya, sementara batas keamanan dan otoritas pelepasan tetap mengikuti program pabrik yang disetujui.
Ubah Dasar Proses Menjadi Brief Pemasok
Brief pemasok harus memastikan setiap proposal menanggapi kondisi produk dan operasi yang sama. Brief ini menetapkan bahan baku, kelompok resep, produk jadi, kemasan, dasar hasil produksi terukur, batas pembersihan, utilitas, antarmuka, dan bukti penerimaan. Peralatan pengolahan dan cakupan industri lengkap merupakan jawaban komersial terhadap beban proses yang telah ditetapkan, bukan penggantinya.
| Bagian brief | Data dari pembeli | Tanggapan pemasok | Penanggung jawab penerimaan |
|---|---|---|---|
| Produk/jalur proses | Kasus lima jalur dan daftar SKU tahunan | Alur proses berdasarkan stasiun dan jalur | Penanggung jawab proses |
| Bahan baku | Kondisi bahan baku dan kolom penerimaan | Asumsi dan pengecualian persiapan | QA |
| Kondisi resep/produk | Urutan penambahan dan tekstur terukur | Dasar pencampuran, pemindahan, dan beban termal | R&D/proses |
| Kapasitas | kg/shift berdasarkan SKU dan input waktu operasi | Laju yang diasumsikan, penyangga, dan kondisi kendala | Manajer pabrik |
| Kemasan | Kantong, botol/stoples kaca, atau kemasan lain yang disetujui | Antarmuka pengisian dan pemasangan tutup | Pengemasan + QA |
| Proses keamanan pangan | Dasar produk/proses yang disetujui | Pemetaan kemampuan peralatan dan kendali | Otoritas teknis |
| Pembersihan/pergantian produk | Matriks risiko dan aturan pelepasan | Sirkuit, akses, dan titik verifikasi yang diusulkan | Sanitasi + QA |
| Utilitas/lokasi | Daya kW, tekanan bar, air, drainase, dan ruang yang tersedia | Dasar konsumsi dan daftar sambungan | Fasilitas |
| Otomasi/data | Kebutuhan resep, keterlacakan, dan integrasi | Daftar I/O, alarm, laporan, dan antarmuka | Kendali/TI |
| Pengujian | Rencana penerimaan Batch Acuan | Matriks bukti FAT/SAT | Penanggung jawab proyek |
| Dokumentasi | Persyaratan bahasa dan format | Daftar gambar teknik, manual, suku cadang, dan sertifikat | Rekayasa |
| Tanggapan komersial | Batas pengiriman dan opsi yang diminta | Cakupan, pengecualian, harga, dan waktu tunggu | Pengadaan |
Brief pemasok saja tidak dapat menyelesaikan desain fasilitas yang higienis. Tata letak ruangan, drainase, zonasi bahan, utilitas, pengelolaan pembersihan, akses karyawan, sistem mutu, dan peraturan yang berlaku menjadi tanggung jawab pemilik. Desain modular dapat membantu tahapan proyek, tetapi setiap antarmuka tetap memerlukan penanggung jawab. Label SUS304 tidak menetapkan jenis permukaan akhir, las, gasket, atau kompatibilitas bahan kimia.
Untuk menyiapkan brief pemasok, Anda dapat menggunakan pembuat brief lini Shengtu. Setelah selesai, tinjau latar belakang proyek dan perusahaan Shengtu Machinery. Calon pembeli sebaiknya mengunjungi halaman solusi setelah dasar teknis ditetapkan dan proposal akhir peralatan diperlukan.
Tim pengadaan mungkin meminta harga meskipun belum semua kolom terisi. Cakupan anggaran harus disampaikan dengan serangkaian asumsi yang jelas. Penawaran akhir harus mencantumkan semua kolom yang masih terbuka, pengecualian, dan kriteria penerimaan. Penawaran awal tidak boleh dianggap sebagai spesifikasi desain.
Ringkasan keputusan: Brief 12 bagian mencantumkan utilitas dalam kW dan bar, kapasitas dalam kg/shift, pergantian produk dalam min/pergantian, serta hasil kemasan dalam kemasan/min pada satu lembar peninjauan. Input yang serupa akan menghasilkan penawaran yang dapat dibandingkan.
FAQ Lini Saus Tomat, Cabai, dan Saus Campuran
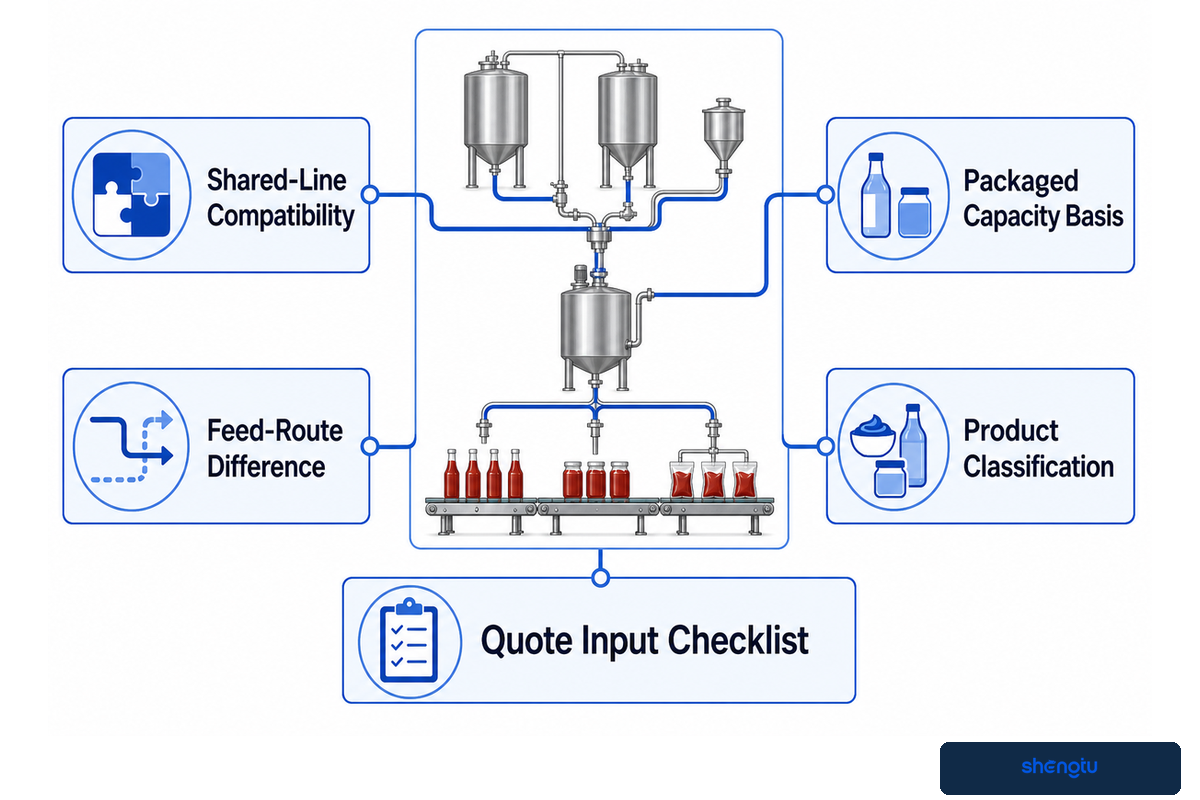
Jawaban ini tidak menggantikan uji produk, program keamanan pangan pabrik, atau penawaran khusus proyek. Setiap jawaban menjelaskan persoalan perencanaan tertentu, tetapi tidak menggantikan konfigurasi akhir peralatan dari pemasok.
Dapatkah satu lini produksi menangani saus tomat, cabai, dan saus campuran?
Jawaban singkat
Ya, stasiun tertentu dapat digunakan bersama jika jalur bahan baku, saluran produk, beban termal, format pengisian, dan bukti pergantian produk kompatibel. Buat peta stasiun berdasarkan jalur, lalu uji kondisi tekstur, partikel, dan pembersihan yang paling menantang. “Digunakan bersama” harus berarti kompatibilitas yang telah diverifikasi, bukan sekadar memiliki sambungan pipa yang sama. Catat pompa, katup, tangki, mesin pengisi, dan sirkuit pembersihan yang berubah kondisi untuk setiap SKU.
Apa perbedaan lini produksi berbahan tomat segar dan pasta tomat?
Jawaban singkat
Jalur berbahan tomat segar biasanya mencakup penerimaan, pencucian dan pemilahan, penghancuran, perlakuan break, pemulpaan/pemurnian, dan mungkin pemekatan. Jalur berbahan pasta tomat dimulai dengan penanganan pasta secara terkendali, penambahan air dan bahan, dispersi, serta pemasakan resep. Variasi buah segar dapat mengubah rendemen dan beban proses tahap awal; kondisi pasta dapat mengubah pengenceran, penanganan drum, dan beban pencampuran. Bandingkan kedua jalur berdasarkan bahan baku yang diterima, tekstur produk jadi, dasar utilitas, dan kemasan, bukan judul halaman.
Bagaimana sebaiknya kapasitas produksi ditentukan?
Jawaban singkat
Nyatakan hasil produk terkemas yang baik berdasarkan SKU dan shift, lalu lampirkan asumsi batch, pemindahan, proses termal, pengisian, pembersihan, pergantian produk, dan waktu henti. Pisahkan kg/jam produk yang diterima dari kemasan/min pada mesin pengisi dan kg/shift yang dilepas oleh QA. Laju mesin tidak menentukan hasil produksi harian jika siklus lengkap dan batas penerimaan belum ditetapkan. Catat waktu terhambat, kekurangan pasokan, penghentian terencana, dan kerusakan secara terpisah agar kendala dapat ditinjau berdasarkan data, bukan perkiraan. Pastikan apakah laju berlaku untuk produk termudah atau campuran produk yang mewakili produksi, serta tetapkan batas penyangga, cakupan operator, waktu penahanan oleh QA, dan ukuran kemasan yang digunakan dalam perhitungan. Uji penerimaan harus mereproduksi dasar yang disepakati.
Apakah pH 4.6 merupakan sasaran yang tepat untuk semua saus?
Jawaban singkat
Tidak. Dalam definisi Part 114 di A.S., pH kesetimbangan akhir 4.6 atau lebih rendah ditetapkan bersama aktivitas air di atas 0.85 serta kondisi klasifikasi dan pengecualian lainnya. Otoritas teknis yang bertanggung jawab harus meninjau formulasi, proses, kemasan, penyimpanan, dan persyaratan pasar tujuan produk.
Informasi apa yang diperlukan sebelum meminta penawaran?
Jawaban singkat
Sediakan kondisi bahan baku, kelompok resep, sasaran tekstur, dasar termal/proses, format kemasan, sasaran hasil produksi baik, utilitas, ruang tersedia, persyaratan pembersihan dan pergantian produk, antarmuka otomasi, serta bukti penerimaan. Kolom yang belum diketahui harus ditandai sebagai keputusan yang masih terbuka, bukan diisi dengan spesifikasi hasil tebakan.
Siapkan Dasar Proses Sebelum Daftar Peralatan
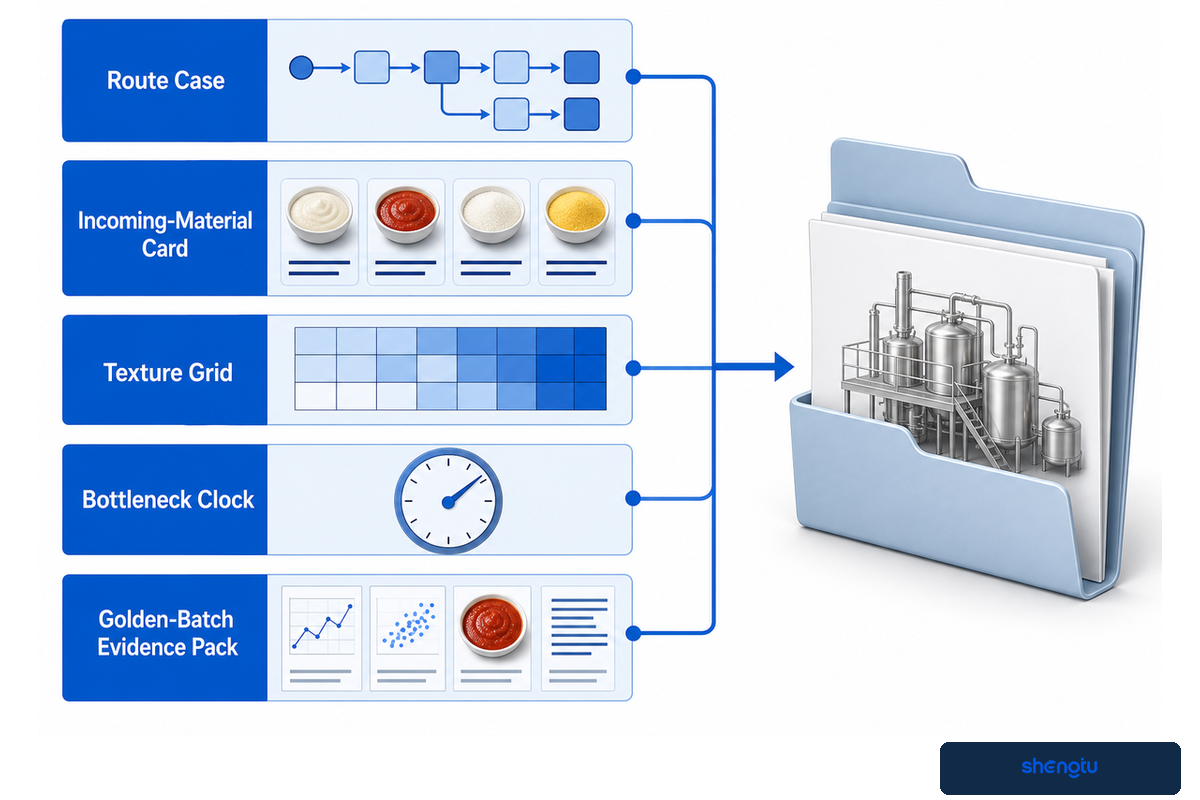
Ada lima catatan yang saling terkait untuk langkah pertama produksi saus industri: kasus jalur proses, kartu bahan masuk, matriks tekstur, pencatatan waktu kendala, dan Paket Bukti Batch Acuan. Catatan ini memperjelas asumsi jalur saat tim membandingkan lini pengolahan tomat, lini produksi pasta tomat, dan lini pengolahan saus tomat. Jika disatukan, dokumen-dokumen ini memberi tahu pemasok tahapan produksi yang harus dilakukan, hal yang harus diukur, dan hasil yang akan diterima pabrik.
Untuk peninjauan khusus proyek, siapkan brief, lalu bandingkan dengan cakupan solusi pengolahan saus Shengtu. Siapkan sampel bahan baku, produk, dan kemasan untuk uji coba. Perlakukan setiap angka tanpa penanggung jawab yang ditetapkan sebagai asumsi sampai ada pihak yang ditunjuk untuk memastikannya.
Ubah dasar produk Anda menjadi brief lini yang siap ditinjau
Bagikan jalur bahan baku, sasaran tekstur, kemasan, dasar hasil produksi baik, skenario pergantian produk, dan bukti penerimaan kepada tim proyek Shengtu.
Diskusikan Lini Saus AndaReferensi & Sumber
Sumber yang tercantum memberikan batasan regulasi, reologi, dan perencanaan. Batas cakupan pihak pertama ditetapkan oleh halaman komersial. Nilai yang digunakan tetap bergantung pada metode dan bahan yang digunakan.
- Electronic Code of Federal Regulations, 21 CFR Part 114.
- Dampak Perlakuan Panas Break Dingin dan Break Panas pada Pulp dan Pasta Tomat Currant.
- Homogenisasi Tekanan Tinggi pada Pangan Nabati: Tinjauan.
- Electronic Code of Federal Regulations, 21 CFR 117.135.
- Packaging Digest: studi laboratorium uji retort produk dan wadah.
- Lini saus tomat, cabai, dan saus campuran Shengtu Machinery (cakupan pihak pertama).