Póngase en contacto con Shengtu Bufan Company
Equipos de liofilización y secado: compare rendimiento, tiempo y costo

Actualizado en octubre de 2026
La comparación de equipos de liofilización y secado debe basarse en el tipo de alimento que se produce, el tiempo de producción y el costo por kilogramo de producto comercializable. La capacidad nominal según la carga húmeda solo responde una parte de esa pregunta. La tecnología de liofilización elimina la humedad de los alimentos mediante un proceso cuya carga y punto final deben ajustarse al producto. La estructura del producto, la forma en que se elimina el agua, las pérdidas y el empaque pueden influir en cuál proceso resulta más económico.
Un bocadillo masticable requiere un proceso distinto al de una cobertura con trozos de fruta. Primero defina el objetivo y luego compare pruebas representativas. Esta guía relaciona la hoja de prueba con un balance de materiales, un programa de producción y un cálculo de costos completo.
Tres cifras que deben mantenerse separadas
Los kilogramos húmedos cargados, los kilogramos de agua eliminada y los kilogramos secos comercializables miden cosas distintas. Registre los tres antes de comparar la producción o el consumo de energía. El ejemplo desarrollado a continuación mantiene constantes los sólidos secos y luego contabiliza por separado las pérdidas de producto.
Qué hacen realmente los equipos de liofilización y secado
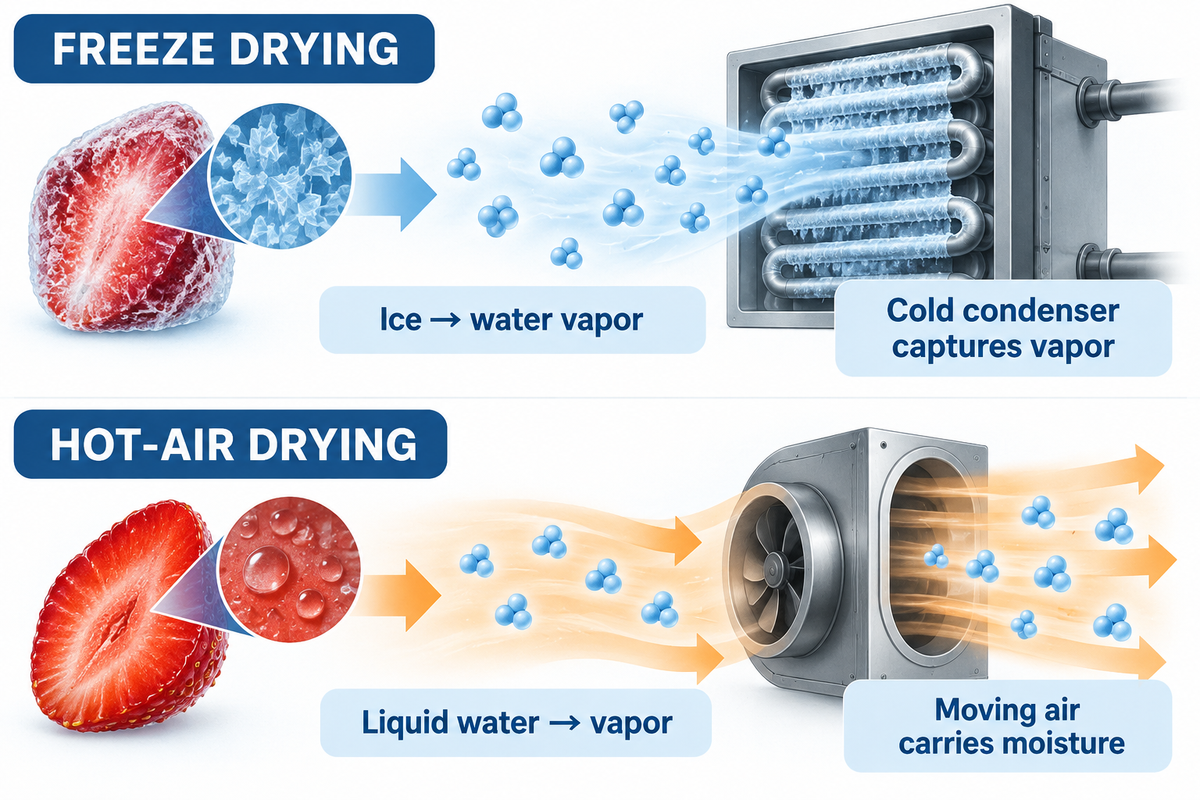
La liofilización elimina el agua congelada mediante sublimación a presión reducida, mientras que el secado por aire caliente transfiere el agua de otra manera. Ambos procesos conservan los alimentos, pero la liofilización opera a menor presión y, por lo tanto, transfiere el agua de otra forma, lo que plantea distintas exigencias para el proceso.
¿Cómo funciona un liofilizador?
Un liofilizador elimina la humedad mediante congelación controlada, aporte de calor y captura de vapor. La congelación prepara el agua del producto para que pase directamente a vapor por sublimación, sin atravesar la fase líquida. Este proceso se llama sublimación. Un condensador refrigerado captura ese vapor de agua, y la bomba de vacío ayuda a reducir la presión y a eliminar los gases no condensables. El secado primario elimina el hielo; el secado secundario extrae la humedad más fuertemente retenida. La temperatura de las bandejas y la del producto son lecturas distintas. La revisión del proceso de alimentos de Nowak y Jakubczyk explica por qué el aporte de calor y el transporte del vapor deben considerarse en conjunto.
Un deshidratador de aire caliente evapora el agua líquida. La velocidad de evaporación depende de muchos factores, como la temperatura, la humedad y la velocidad del aire, así como el contacto con el alimento. Una superficie seca puede ocultar un centro más húmedo, en especial si el producto es grueso o su superficie se endurece pronto. Por eso, un secador de aire caliente con banda transportadora y un liofilizador al vacío con carga en bandejas requieren registros de carga distintos.
Durante el secado primario, la cámara de secado funciona como una cámara de vacío; una cámara de congelación independiente puede preparar la carga. La fuente de calor aporta energía mientras el producto congelado se mantiene dentro de los límites establecidos para su ciclo. Las bajas temperaturas durante la congelación no significan que todas las bandejas o etapas de secado operen a la misma temperatura. En cambio, un deshidratador de alimentos usa ventiladores para hacer circular el aire alrededor de la carga. La presión reducida cambia el punto de ebullición del agua, pero la sublimación del hielo es un cambio de fase distinto. La baja presión, por sí sola, no identifica el proceso. El secado al vacío puede evaporar agua líquida; para la liofilización, el producto debe permanecer congelado durante la sublimación primaria. Si una cotización solo dice «secador al vacío», confirme qué proceso físico y estado del producto describe.
Liofilización frente al secado por aire caliente: compare el producto que puede vender
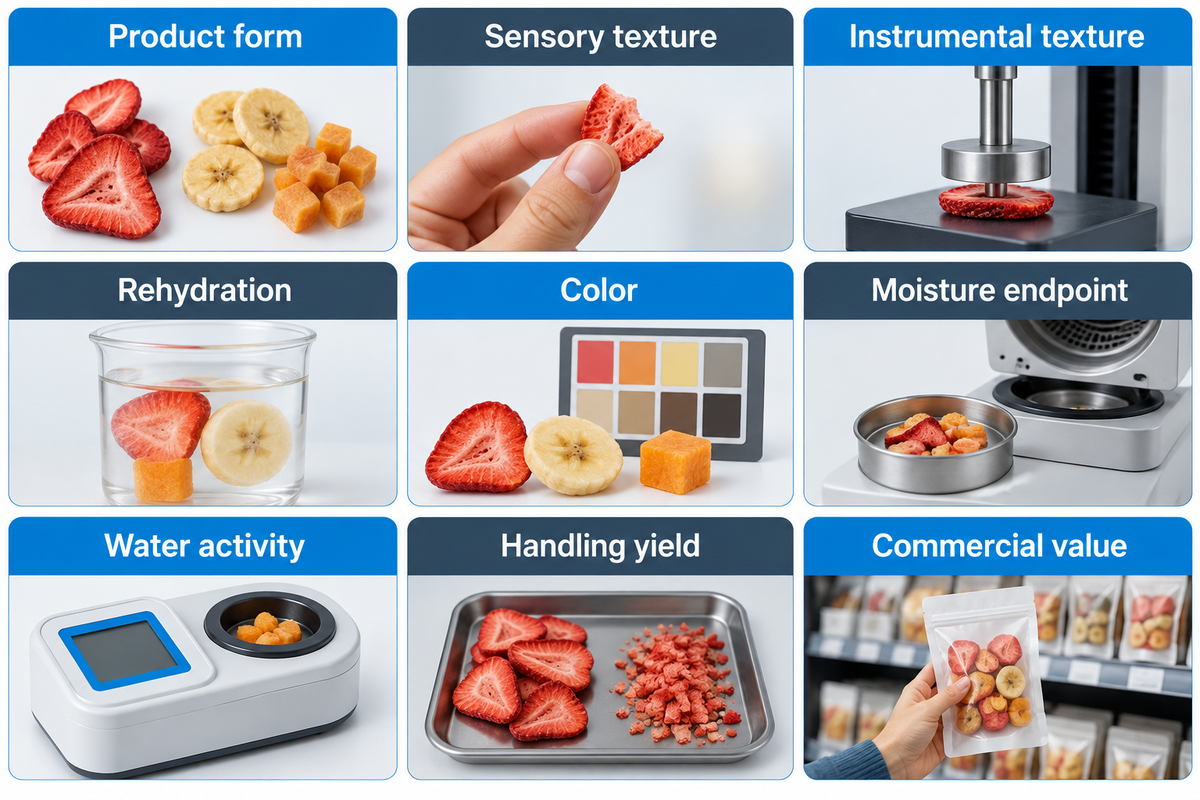
El mejor proceso produce una textura y una apariencia que el cliente acepta a un costo económico. Otras propiedades importantes son la dureza y la rehidratación. La porosidad y la crocancia son propiedades distintas. Un alimento puede rehidratarse con facilidad y, aun así, no cumplir con uno o más parámetros de calidad. La retención de la forma o textura original de un alimento liofilizado debe evaluarse según el uso previsto. El valor nutricional, el sabor y los nutrientes deben evaluarse con parámetros adecuados, no con un límite general de retención.
En el experimento de Xiao y sus colegas con chips de manzana, las muestras liofilizadas presentaron mayor rehidratación y menor crocancia instrumental que algunas muestras secadas con aire. La crocancia se evaluó a partir de los picos de la curva de prueba de textura. La humedad final también varió entre los tratamientos. Estos resultados contradicen la afirmación «la liofilización produce alimentos más crujientes» y, por lo tanto, no demuestran cuál producto de manzana es mejor.
| Criterio de decisión | Prueba de liofilización | Prueba de secado por aire caliente |
|---|---|---|
| Forma del producto | Verifique si se requiere una pieza porosa, polvo o inclusión | Verifique si se requiere una rebanada, tira o gránulo |
| Textura sensorial | Evalúe la fractura al morder y la sensación en boca | Evalúe la masticabilidad y la dureza de la superficie |
| Textura instrumental | Indique el tipo de sonda y el método de prueba | Use el mismo método de medición |
| Rehidratación | Mida la absorción de agua y la forma después del remojo | Mida con las mismas condiciones de preparación |
| Color | Compare con una referencia acordada | Diferencie el pardeamiento aceptable de los defectos |
| Humedad final | Registre la base de cálculo y los puntos de muestreo | Registre la base de cálculo y los puntos de muestreo |
| Actividad de agua | Mídala por separado de la humedad | Use las mismas condiciones del instrumento |
| Rendimiento tras la manipulación | Pese los finos y los trozos quebrados | Pese los rechazos y el material fuera de tamaño |
| Valor comercial | Confirme que un comprador pagaría por el resultado | Confirme la especificación aceptada y el precio |
Supongamos que una panadería compra ingredientes de frambuesa. Su cobertura requiere inclusiones que se dispersen, en lugar de quedar masticables. La panadería prepara dos recetas pequeñas con la misma cantidad de sólidos de fruta y compara cómo se comporta cada una al incorporarla a una mezcla, así como su efecto en el color y la sensación en boca. Supongamos que un polvo liofilizado funciona para esa aplicación, pero cuesta más que otras opciones. El equipo de granola de la panadería quizá prefiera trozos que resistan la mezcla y se sientan bien al morderlos; son criterios de aceptación distintos. La discusión sobre la sustitución de frambuesa ilustra el problema práctico; sin embargo, para demostrarlo en una prueba en planta habría que medir el rendimiento y la repetibilidad. Defina las pruebas de aplicación antes de comprar un secador más grande. Un alimento deshidratado puede ofrecer la masticabilidad deseada; otro método de conservación puede ser más adecuado para una inclusión que se convertirá en polvo. Una descripción que solo diga «secado suave» aporta poca información sobre cualquiera de esos resultados.
Convierta la carga húmeda en carga de agua y producto seco
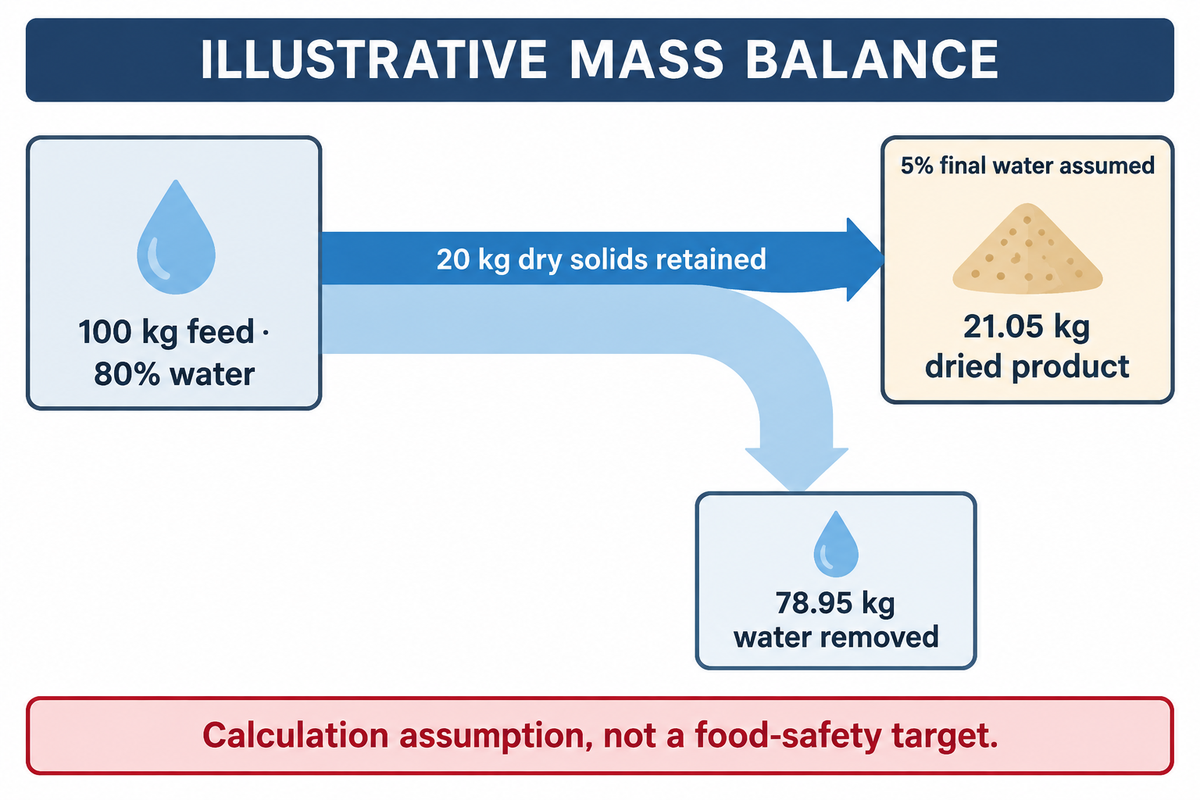
En un lote ilustrativo de 100 kg con 80% de agua en base húmeda, 20 kg corresponden a sólidos secos. Si se conservan esos sólidos y el producto final contiene 5% de agua, la masa seca calculada es 21.05 kg. Se eliminan 78.95 kg de agua. El punto final elegido es un supuesto de cálculo, no un objetivo de inocuidad alimentaria.
Los sólidos secos permanecen; el agua se elimina
Esta frase alude al supuesto de conservación de la masa del ejemplo. El capítulo sobre secado de la FAO define la humedad en base húmeda como la masa de agua dividida entre la masa total. En cambio, la humedad en base seca se calcula dividiendo la masa de agua entre la masa de sólidos secos. Convierta la base antes de introducir un valor en el balance. Informe el contenido de agua inicial y la humedad final sobre la misma base. Al eliminar humedad, los sólidos restantes se concentran; por eso, un cambio en la composición por kilogramo no significa automáticamente que se haya conservado una mayor masa de nutrientes.
Sólidos secos = 100 × (1 − 0.80) = 20 kg
Producto seco = 20 ÷ (1 − 0.05) = 21.0526 kg
Agua eliminada = 100 − 21.0526 = 78.9474 kg
¿Puede un lote de 100 kg producir 100 kg de alimento seco?
No: el lote pierde agua, por lo que su producción seca es menor, salvo que se agregue otro material. En este ejemplo, «lote de 100 kg» se refiere a la entrada húmeda. La capacidad nominal del condensador, expresada en kilogramos de hielo, describe la capacidad de manejo de agua bajo las condiciones especificadas. No describe 100 kg de alimento seco ni un límite universal de carga húmeda.
El drenaje del jugo, las mermas por recorte y los sólidos que se pierden con el jugo modifican el balance inicial. Regístrelos antes del secado. Después del secado, pese por separado el producto quebrado y los finos: pueden contener sólidos valiosos, pero no cumplir con la categoría comercial prevista. Si la humedad de la materia prima es distinta, la comparación de la carga de agua que se eliminará puede servir para aplicar el mismo método contable.
Interprete la capacidad según el calendario de producción completo
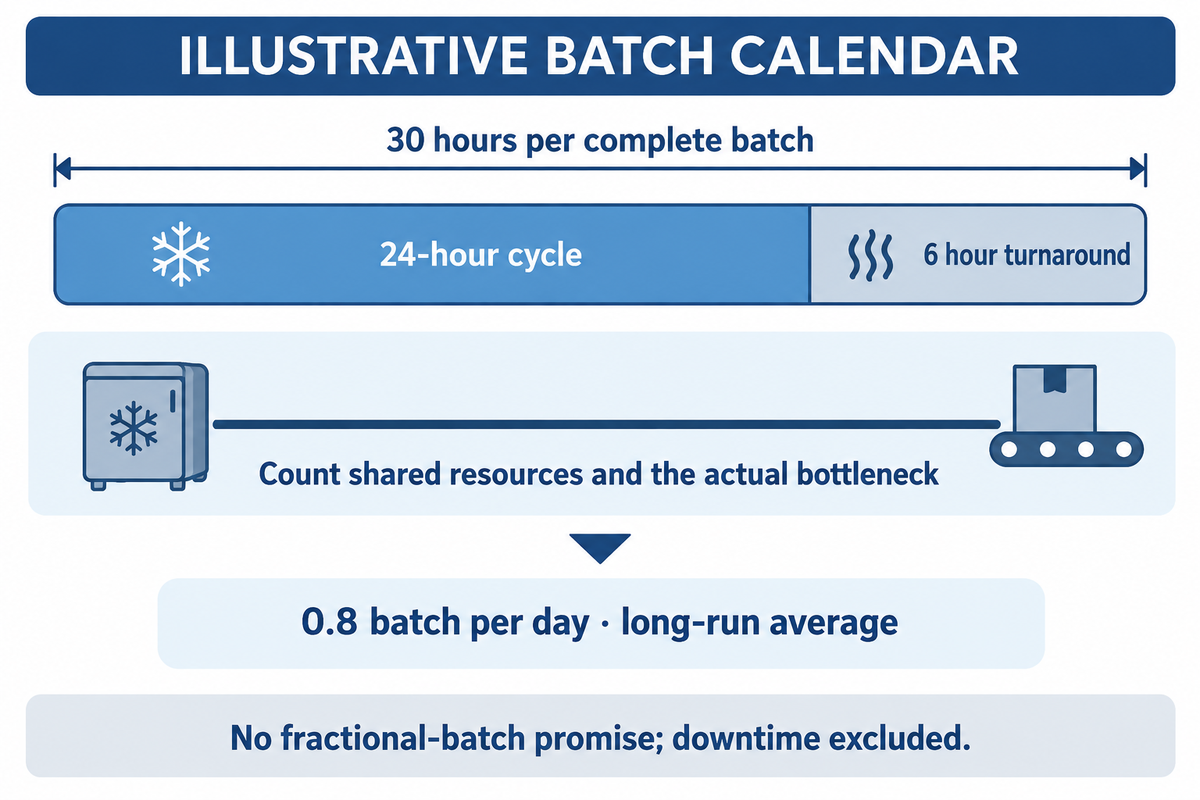
Un ciclo de 24 horas con un tiempo de cambio de lote de 6 horas, sin actividades simultáneas, daría un tiempo de procesamiento de 30 horas por lote. El promedio a largo plazo de este proceso es de 0.8 lote por día calendario. Este promedio se basa en ciclos repetidos previstos. Describe la producción repetida; no promete completar una fracción de lote en un día específico ni incluye paradas imprevistas.
La producción seca calculada del ejemplo promediaría 16.84 kg/día antes de los rechazos. La carga, descarga, descongelación del condensador, limpieza y preparación ocupan tiempo, aunque el secador no esté produciendo alimento comercializable. Algunas de estas actividades pueden realizarse en paralelo. Si un congelador independiente prepara la siguiente carga mientras funciona la cámara, contabilice los recursos compartidos y el cuello de botella real, en lugar de sumar la duración de cada tarea.
Producción por lotes
- Registre el tiempo de ocupación de la cámara
- Incluya el tiempo de cambio de lote antes de la siguiente carga
- Planifique los recursos compartidos de congelación y empaque
Producción continua
- Registre la producción estable en el punto final aceptado
- Incluya las pérdidas durante el arranque y la parada
- Planifique los recursos compartidos de alimentación y empaque
La liofilización industrial puede realizarse en lotes o de forma continua. El informe RAY Plus de Food Engineering describe una configuración por lotes con sistemas de carga y condensación; son diseños de ese proveedor. No aplique una sola fórmula de tiempos por lote a todos los sistemas continuos. Si la producción diaria debe cumplir plazos ajustados, compare la secuencia programada de cargas completas con el calendario de envíos.
Qué incluye y qué excluye una cifra de consumo de energía
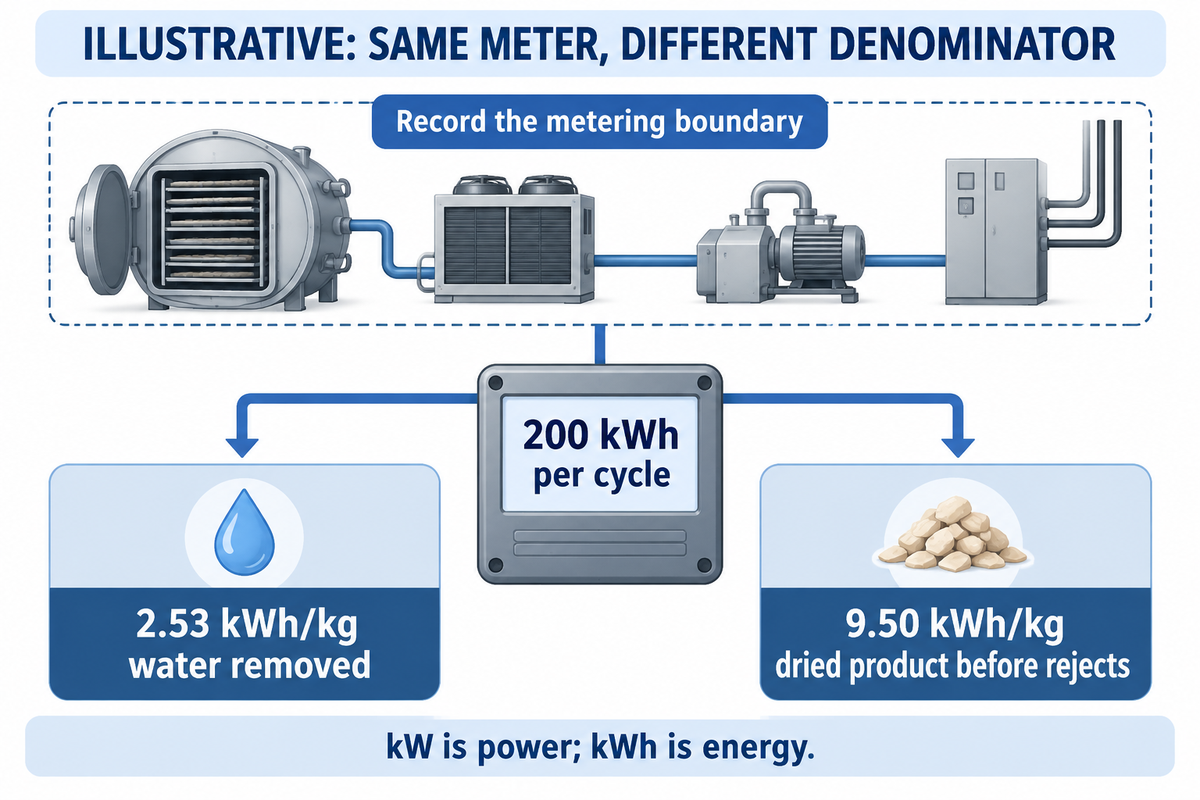
En el balance ilustrativo, un ciclo medido de 200 kWh equivaldría a 2.53 kWh por kilogramo de agua eliminada o a 9.50 kWh por kilogramo de producto seco antes de los rechazos. Ambos resultados usan la misma lectura de energía. El denominador determina el resultado; la potencia, medida en kW, describe otra cosa.
Al registrar los datos del medidor, separe el calentador de la cámara, la refrigeración, el condensador, el sistema de vacío y los servicios auxiliares externos. La precongelación, el agua de enfriamiento, el aire comprimido y la descongelación pueden quedar fuera de los límites incluidos en la cotización del proveedor. Junto a cada valor de energía, registre el consumo, la carga del producto y el punto final para ajustar la comparación si un ciclo más corto deja más agua en el producto.
El estudio industrial de Liu, Tian y He de 2024 informó 1,937 frente a 1,471 kWh en una comparación del proceso completo con trampas de frío para shiitake, con una reducción de 24%. También se informan otras configuraciones y una comparación con un sistema continuo. Estos resultados corresponden al equipo estudiado; dos autores trabajaban para Zhejiang Tongking FD Technology. Ilustran por qué la descongelación y la configuración del condensador deben incluirse en el balance, pero no demuestran un ahorro de Shengtu.
La tarifa también afecta el costo de la electricidad. La explicación de tarifas del Departamento de Energía de Estados Unidos describe los cargos por energía, demanda y costos fijos, así como las tarifas variables según la hora. Los equipos que operan en paralelo pueden modificar la demanda máxima del sitio. Una lectura menor de consumo de energía aún puede coincidir con un cargo por demanda más alto. Compare el consumo con marca de tiempo y el programa tarifario para evaluar el costo de energía de una prueba de bajo consumo.
Calcule el costo por kilogramo comercializable: ejemplo práctico
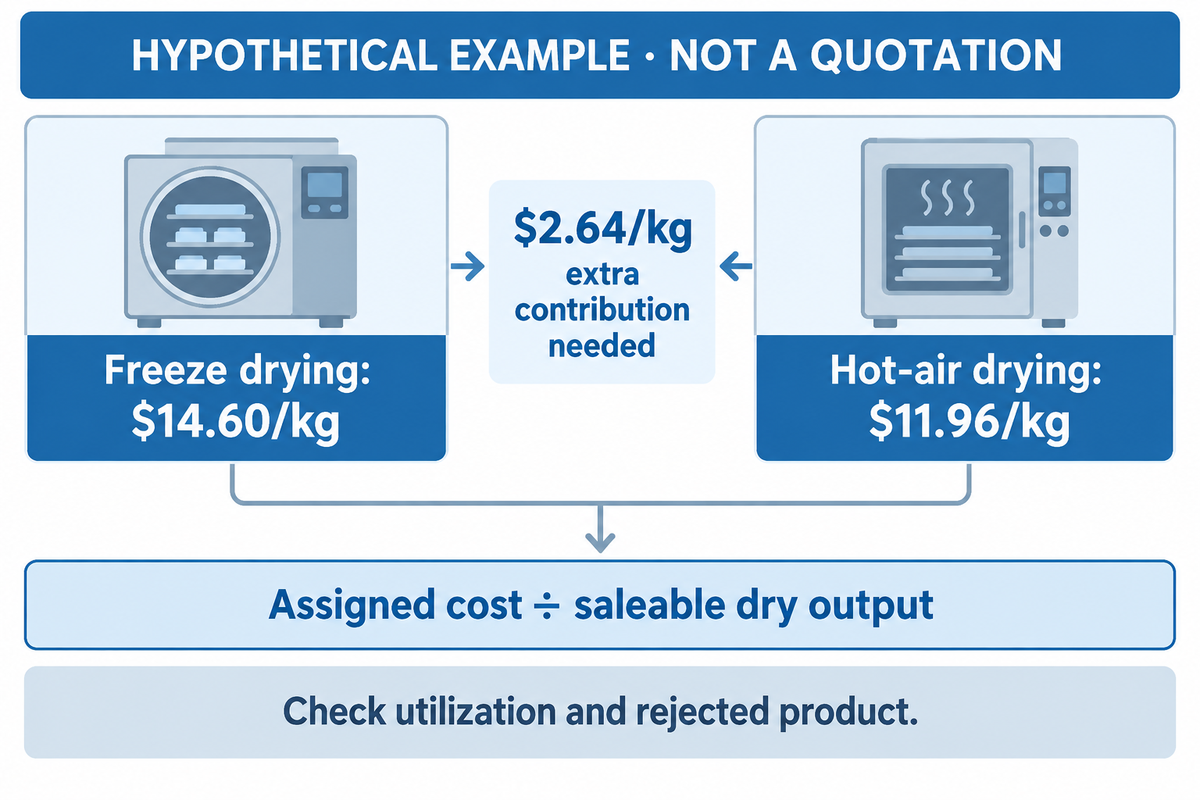
Con los supuestos hipotéticos que se muestran a continuación, la liofilización cuesta $14.60 por kilogramo comercializable y el secado por aire caliente, $11.96. La diferencia de $2.64/kg es la contribución adicional que debería aportar el producto liofilizado antes de contabilizar otros costos empresariales no asignados. Son cálculos para un caso didáctico, no costos de equipos, precios de mercado ni cotizaciones.
Ambos procesos parten de los mismos 100 kg de materia prima y de una humedad final de 5% en base húmeda (supuesto). Cada producto debe cumplir con su propia especificación. Se supone un precio fijo de electricidad de $0.12/kWh; las asignaciones fijas incluyen la parte asignada del equipo, el mantenimiento y los costos fijos y por demanda de los servicios auxiliares. Evite volver a sumar esos costos en otra parte.
| Costo o elemento del rendimiento | Ejemplo de liofilización | Ejemplo de secado por aire caliente |
|---|---|---|
| Materia prima húmeda | 100 kg | 100 kg |
| Producción seca teórica | 21.0526 kg | 21.0526 kg |
| Fracción de rechazo de la producción seca | 5% | 10% |
| Producción seca comercializable | 20.0000 kg | 18.9474 kg |
| Costo de la materia prima | $120.00 | $120.00 |
| Energía y cargo por energía | 200 kWh; $24.00 | 80 kWh; $9.60 |
| Mano de obra asignada | $48.00 | $32.00 |
| Empaque asignado | $40.00 | $40.00 |
| Asignación de costos fijos | $60.00 | $25.00 |
| Costo total asignado | $292.00 | $226.60 |
| Costo por kilogramo comercializable | $14.60/kg | $11.96/kg |
Imagine que un productor de ingredientes usa esta comparación para una inclusión de fruta prémium. El cálculo es $292 ÷ 20 = $14.60/kg para la liofilización, frente a $226.60 ÷ 18.9474 = $11.96/kg para el secado por aire caliente. Si un comprador solo está dispuesto a pagar $1/kg adicional, bajo estos supuestos quedaría una brecha de $1.64/kg. Una mejora de textura también tendría que justificarse comercialmente. El productor podría cambiar el producto, mejorar el rendimiento, aumentar el precio de venta o mantener el proceso de menor costo. Una foto atractiva de una muestra no cambia las cuentas. La decisión depende de un producto aceptado y un precio de venta alcanzable, no de afirmar que una máquina es económica por naturaleza.
Analice la sensibilidad antes de considerar los resultados como base para una inversión. Si la utilización se reduce a la mitad mientras los costos fijos anuales permanecen sin cambios, la asignación de costos fijos se duplica: los costos unitarios pasan a ser $17.60/kg y $13.28/kg. Si, en cambio, los rechazos de liofilización aumentan a 15% con el costo original, la producción comercializable baja a 17.89 kg y el costo unitario sube a $16.32/kg. Cada cambio se calcula por separado. El transporte, el financiamiento, los impuestos y los costos de venta quedan fuera de este ejemplo.
Revise las pruebas del producto antes de ampliar la capacidad del secador
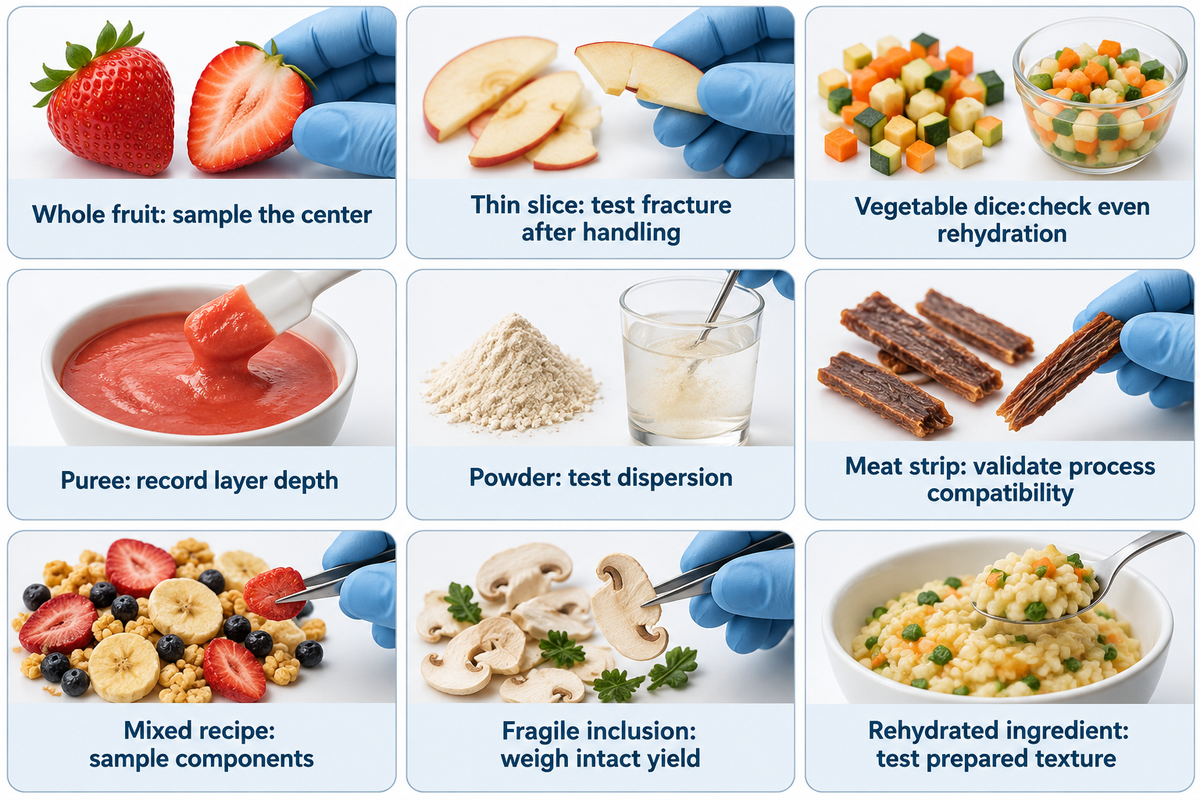
Una prueba representativa conserva la formulación, la geometría de las piezas, el patrón de carga y el punto final acordado, y evalúa qué cambia al ampliar la escala. El volumen de la cámara, por sí solo, no demuestra el aporte de calor ni la capacidad de eliminar vapor. Antes de comprometerse con una capacidad de producción, registre los resultados de los puntos de muestreo menos favorables, además del promedio.
El experimento de Antal con manzanas Idared comparó la liofilización con la liofilización asistida por aire caliente e infrarrojos. El ciclo de liofilización duró 22 horas; las condiciones híbridas tomaron 12–16 horas y produjeron valores de humedad final distintos. Estos detalles experimentales son útiles, pero no ofrecen una proporción universal para comparar el secado solo por aire caliente con la liofilización.
| Tipo de prueba o forma del producto | Pregunta principal | Qué registrar antes de ampliar la escala |
|---|---|---|
| Pieza de fruta entera | ¿El centro alcanza el punto final? | Tamaño de la pieza y muestras del centro |
| Rebanada fina de fruta | ¿La textura deseada al morder se conserva tras la manipulación? | Grosor y masa de las piezas quebradas |
| Verdura cortada en cubos | ¿El producto preparado se rehidrata de manera uniforme? | Distribución de los cubos y método de preparación |
| Puré de frutas | ¿La profundidad de carga modifica la estructura seca? | Contenido de sólidos y profundidad de la capa |
| Ingrediente en polvo | ¿El polvo se dispersa según lo previsto? | Distribución de partículas y resultado de la mezcla |
| Tira de carne | ¿El pretratamiento es compatible con los controles de secado? | Formulación y requisitos del proceso validado |
| Formulación mixta | ¿Los componentes se secan a velocidades distintas? | Receta y muestreo específico de cada componente |
| Inclusión frágil | ¿Qué proporción resiste el traslado y el empaque? | Rendimiento de piezas intactas tras la ruta de traslado real |
| Ingrediente rehidratado | ¿El alimento preparado cumple con su especificación? | Temperatura del agua, tiempo y textura final |
La preparación puede ser el factor decisivo en la comparación. En un proceso de lavado y pelado de raíces y tubérculos, lo que llega a las etapas de corte y secado cambia. Mantenga iguales el recorte, el drenaje y la distribución de tamaños entre las pruebas. Cada tipo de alimento requiere criterios de aceptación distintos. Si un producto se vende como probiótico, mida el resultado requerido de células viables por separado de la sequedad y la apariencia. Mejorar la recuperación comercializable puede reducir el desperdicio de alimentos, pero deben documentarse la categoría recuperada y su destino. Para consultar cuestiones de proceso de distintos cultivos, use la guía de liofilización de frutas y verduras además del registro del lote medido.
Proteja el producto entre el secador y el empaque
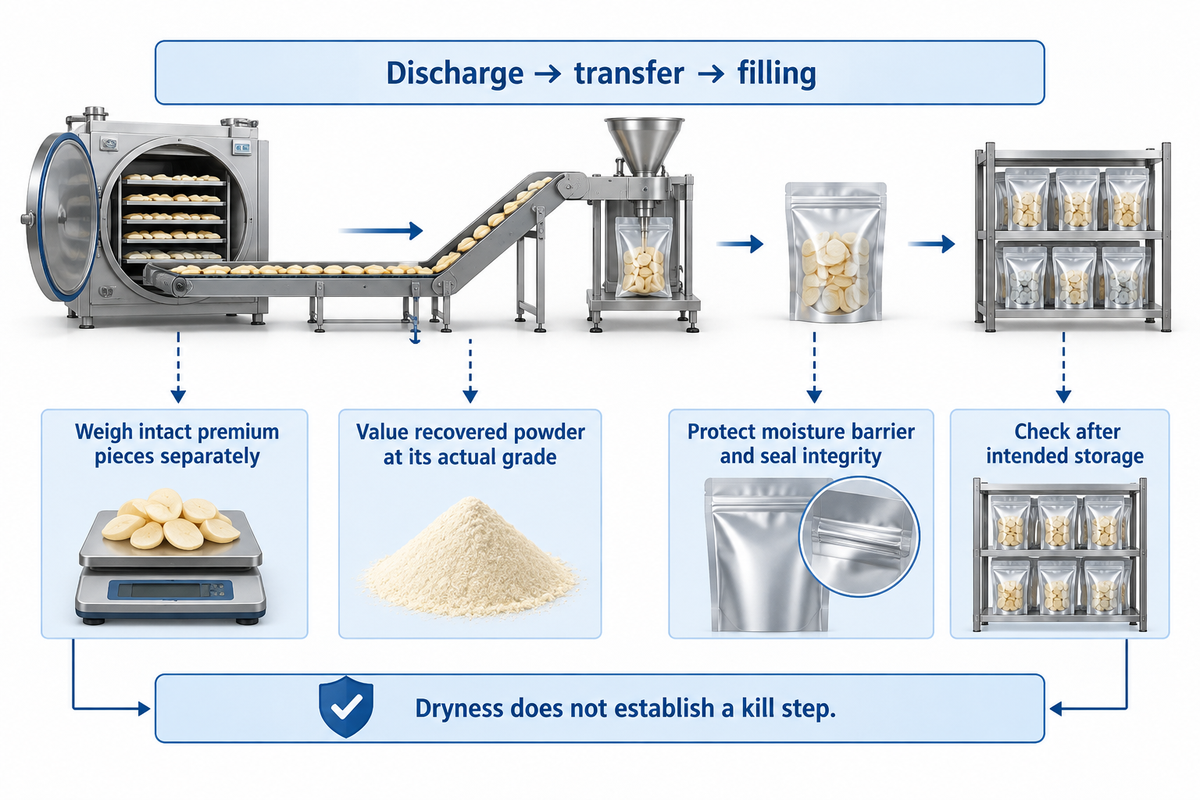
La comercialización de alimentos liofilizados depende de la protección contra la humedad, la resistencia a la manipulación y los controles específicos del producto después del secado. El contenido de humedad y la actividad de agua responden preguntas distintas. Las pruebas del producto terminado y un empaque intacto aportan datos, pero ninguno de ellos describe por completo el sistema de inocuidad alimentaria o de vida útil.
«El proceso de liofilización no elimina los microorganismos que causan enfermedades, sino que los conserva hasta que quedan expuestos al agua»
La guía de la FDA sobre actividad de agua explica este concepto mediante la presión de vapor en equilibrio, no el porcentaje total de agua. Antes de vender un alimento como estable a temperatura ambiente, se deben establecer requisitos propios de validación para liberar el producto. Para su almacenamiento, especifique la barrera del empaque contra la humedad y el oxígeno, la integridad del sello y las condiciones de almacenamiento. Las bolsas Mylar son un formato de empaque; su idoneidad depende de la estructura del laminado y del desempeño del empaque sellado, no solo del nombre. Que una materia prima perecedera quede seca no demuestra su vida útil durante el almacenamiento. 21 CFR 117.40(f) aborda la exactitud de los instrumentos usados para medir condiciones que controlan el crecimiento de microorganismos indeseables; esa obligación no equivale a una certificación del secador.
Considere el caso hipotético de un productor de bocadillos cuyas muestras de prueba llegan intactas, pero cuyas piezas se rompen durante el traslado en producción. El equipo de empaque pesa el producto al salir del secador, después del transporte y después del llenado. Las piezas prémium intactas se separan. Al polvo que se vende en otra categoría se le asigna un valor de recuperación, no el valor completo, y las cuentas se basan en el valor real del producto. Un traslado más cuidadoso y una menor exposición al aire pueden ser más valiosos que una cámara más grande. La siguiente prueba debe incluir la tolva, la banda transportadora y el empaque reales. Revise el producto sellado después de almacenarlo en las condiciones previstas y conserve el vínculo del lote entre el registro de secado y el registro de empaque.
Para los alimentos listos para consumir y de baja humedad que están dentro de su alcance, la guía preliminar de saneamiento de la FDA de enero de 2025 aborda el monitoreo ambiental y las limitaciones de depender únicamente de las pruebas del producto después de una contaminación. Planifique con el equipo de inocuidad alimentaria la prevención de la contaminación del producto y los controles validados relacionados. Sigue siendo una guía preliminar no vinculante. No considere la deshidratación una etapa automática de eliminación de patógenos.
¿Qué proveedor de equipos se adapta a su proceso de producción?
Los productores de alimentos deben acordar con los proveedores el resultado esperado para el producto y una capacidad de producción realista. Los tipos de liofilizadores incluyen sistemas diseñados para alimentos, trabajo de laboratorio y productos farmacéuticos. Un liofilizador de laboratorio, un sistema farmacéutico y un secador industrial para alimentos pueden compartir el nombre del proceso, aunque tengan diferentes requisitos de carga, limpieza, automatización y documentación. Comience por la aplicación alimentaria y la producción requerida, no por el nombre de la cámara.
Un liofilizador doméstico puede ayudar al operador a comprender un ingrediente, pero su ciclo como electrodoméstico implica una escala de trabajo distinta. La producción debe contemplar aspectos relacionados con la carga de bandejas o bandas transportadoras, los servicios auxiliares, la transferencia del producto y los controles de la línea de producción. Las unidades pequeñas pueden servir para el desarrollo, mientras que los equipos domésticos están diseñados para tareas a escala de hogar. Los equipos domésticos y comerciales deben compararse según la capacidad requerida, no solo por la cantidad de bandejas. Un liofilizador para alimento para mascotas también debe incluir controles del proceso adecuados para el uso previsto. Los límites mecánicos de un liofilizador de vacío para alimentos deben adaptarse a las operaciones de preparación y empaque que lo rodean.
Consulte la página de sistemas de liofilización y secado por aire caliente para alimentos de Shengtu para obtener más información sobre sus equipos. Para facilitar la conversación, lleve la especificación de la materia prima, la forma aceptada del producto, los resultados de las pruebas y su programa diario. El enfoque debe estar en la tarea de producción que necesita resolver.
Cuándo detenerse: resultados que requieren otra prueba
Si el balance de materiales no cierra o los puntos finales difieren sin que exista una razón relacionada con el producto, si cambian los límites de energía o no se contabilizan las pérdidas de producto vendible, realice otra prueba controlada. Antes de aumentar el tamaño del equipo, resuelva la incertidumbre específica. Una segunda prueba controlada debe responder una pregunta definida, en vez de repetir una demostración con una muestra favorable.
Haga
- Vuelva a pesar la materia prima, el material escurrido y el producto seco
- Iguale el punto final, el tamaño de las piezas y el método de muestreo
- Mida todo el límite del proceso programado
- Incluya la transferencia, el empaque y la calidad aceptada
No haga
- Convierta directamente la capacidad de hielo del condensador en producción de producto
- Premie un ciclo más rápido si el producto queda más húmedo
- Use la potencia conectada en lugar de la energía medida del ciclo
- Suponga que todo el material seco recuperado se venderá al precio prémium
Si el producto cumple el objetivo de calidad, pero el precio prémium no compensa la diferencia de costos, revise su posicionamiento o mantenga la alternativa menos costosa. Si el calendario de producción es la limitación, determine qué restringe el tiempo de ocupación y los recursos compartidos antes de suponer que una cámara nueva resolverá el problema.
Preguntas frecuentes
¿Cuáles son las desventajas de la liofilización?
La complejidad del equipo, el tiempo de producción y los requisitos de manipulación pueden elevar el costo del producto aceptado.
La refrigeración, los equipos de vacío, la carga, el descongelamiento del condensador y la transferencia del producto consumen recursos. Además, un producto poroso puede romperse durante el empaque. La cuestión comercial es si los clientes valoran la textura, la apariencia o la rehidratación obtenidas lo suficiente como para cubrir esos costos. Compare la producción de todo el ciclo y el rendimiento del producto vendible según la especificación prevista, en lugar de basarse en la afirmación general de que un método de secado siempre es mejor.
¿Qué alimentos no deberían liofilizarse?
Los alimentos con poca agua extraíble o cuya textura final no sea deseada no son buenos candidatos para un ciclo estándar supuesto.
La composición, el comportamiento durante la congelación y el uso previsto importan más que una lista universal de alimentos prohibidos. Una formulación rica en grasa o azúcar puede requerir un diseño de producto distinto o un ciclo desarrollado cuidadosamente. Defina la forma real del producto y los criterios de aceptación; luego, pruebe la receta en un equipo adecuado. Los controles de inocuidad alimentaria dependen de cada producto: que una muestra parezca seca no basta para demostrar que el proceso de producción está validado.
¿Cuánto duran los alimentos liofilizados?
La vida útil depende del alimento, el empaque y las condiciones de almacenamiento específicos.
La humedad residual, la exposición al oxígeno, la oxidación de las grasas y el desempeño del empaque pueden cambiar el resultado. Determine la vida útil comercial con datos del producto en el empaque y bajo las condiciones de distribución previstas. Una promesa genérica de almacenamiento por décadas no demuestra la vida útil de un ingrediente de reciente desarrollo. Al definir el estudio de almacenamiento, incluya la manipulación antes del sellado y el uso previsto del producto preparado.
¿Qué otro nombre recibe la liofilización?
La liofilización también se conoce como secado por congelación.
Un liofilizador es un equipo de secado por congelación. Los sistemas para alimentos, laboratorio y productos farmacéuticos pueden tener distintos requisitos de carga, operación y documentación, aunque compartan ese nombre.
¿Se puede liofilizar en casa sin una máquina?
Un congelador doméstico no reproduce un proceso comercial de liofilización controlado.
Un congelador congela los alimentos, pero no proporciona el vacío controlado, la captura de vapor ni la medición del punto final que utiliza un liofilizador comercial. Para un fabricante que evalúa una inversión, una prueba piloto representativa o un ensayo de secado por contrato aporta información de producción más útil. Registre conjuntamente la formulación, la carga, la humedad inicial, la especificación final y el rendimiento después de la manipulación. Los experimentos domésticos no sustituyen el desarrollo y la validación de un proceso de fábrica. El uso doméstico y el comercial tienen distintas necesidades de capacidad, manipulación y documentación.
Referencias y fuentes
- La liofilización de los alimentos: características del proceso y efecto de sus parámetros en las propiedades físicas de los materiales alimentarios Nowak y Jakubczyk, Foods, 2020.
- La modificación de los polisacáridos de la pared celular durante el secado afecta las propiedades de textura de los chips de manzana Xiao et al., Journal of Food Quality, 2018.
- Ingeniería agrícola para el desarrollo: secado Food and Agriculture Organization of the United Nations.
- GEA presenta los liofilizadores RAY Plus Food Engineering, noviembre de 2024; configuración reportada por el proveedor.
- Experimentos sobre energía y trampas de frío en la liofilización industrial Liu, Tian y He, Energies 17(4), 884, 2024.
- Evalúe sus opciones de tarifas de servicios auxiliares U.S. Department of Energy.
- Estudio comparativo de tres métodos de secado: congelación, congelación asistida por aire caliente y congelación asistida por infrarrojos T. Antal; experimento original con manzana.
- Liofilización Amy Johnston, University of Minnesota Extension.
- Actividad de agua (aw) en los alimentos U.S. Food and Drug Administration, 1984.
- 21 CFR 117.40: equipos y utensilios Electronic Code of Federal Regulations, texto vigente.
- Proyecto de guía: establecimiento de programas de saneamiento para alimentos listos para consumir, de baja humedad, destinados al consumo humano, y adopción de medidas correctivas tras un evento de contaminación por patógenos U.S. Food and Drug Administration, enero de 2025; proyecto no vinculante.
Converse sobre una prueba de secado enfocada en su producto
Explique a Shengtu qué debe lograr el ingrediente terminado, cuánto producto aceptado necesita y qué operaciones de preparación y empaque se realizan alrededor del secador. Comparta el registro de sus pruebas actuales o coordine una comparación representativa. El mejor punto de partida es definir el producto y la capacidad de producción requerida.
Converse sobre su aplicación de secado de alimentosDIVULGACIÓN DE CONTENIDO TÉCNICO
Por qué Shengtu publica guías técnicas
Estas guías convierten las preguntas habituales sobre líneas de producción en una ruta de decisión más clara para fabricantes de alimentos, ingenieros de proyectos y equipos de compras.
Nos centramos en los factores que influyen en la selección de equipos: características del producto, formato del empaque, capacidad objetivo, etapas del proceso, servicios auxiliares, limitaciones de la planta y requisitos del destino.
01Defina la aplicaciónComience por el producto, el empaque y el objetivo operativo.
02Trace la ruta del procesoConecte las etapas, las interfaces y las necesidades de servicios auxiliares.
03Exponga las compensacionesExplique las decisiones que afectan el alcance de la línea.
04Prepare mejores preguntasConvierta la lectura en un resumen de proyecto que se pueda revisar.
PERFIL DEL FABRICANTE
SHENGTU
- Enfoque
- Equipos para el procesamiento de alimentos y soluciones de líneas llave en mano
- Ubicación
- Zhucheng, Shandong, China
- Etapas del proyecto
- Requisitos → distribución de planta → alcance de equipos → coordinación de entrega
ÁREAS DE SOLUCIONES
LÍMITE DE VALIDACIÓN La configuración final de los equipos debe confirmarse según el producto, el empaque, la capacidad de procesamiento, los servicios auxiliares, las limitaciones de la planta y los requisitos del destino.
Trending now