Póngase en contacto con Shengtu Bufan Company

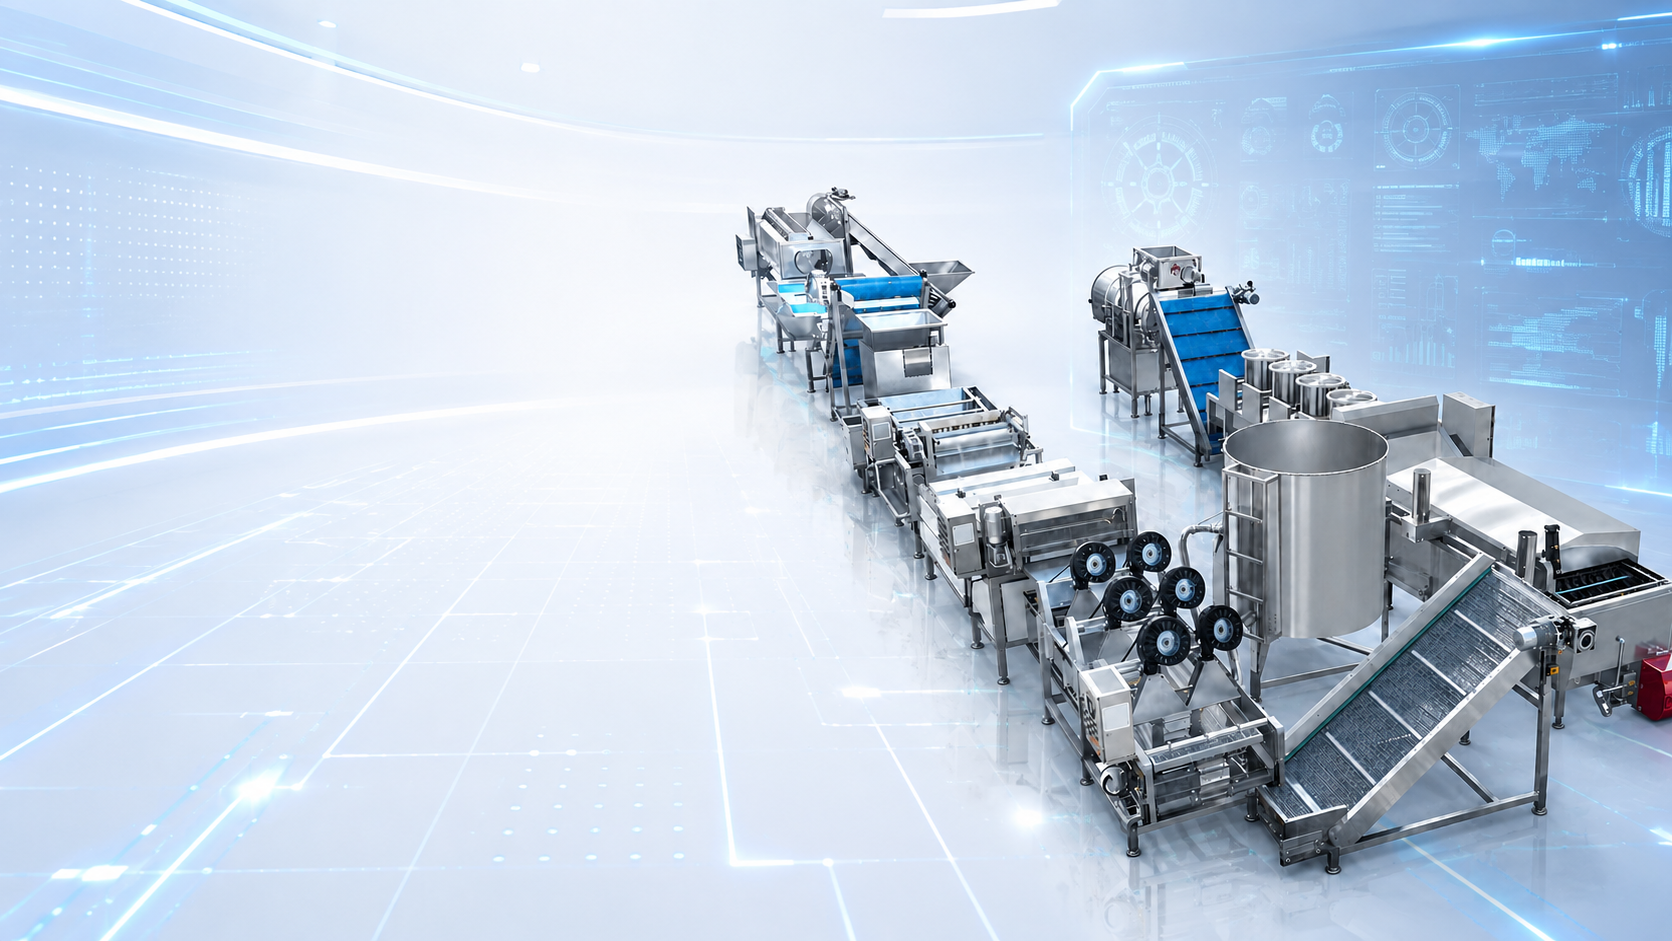
Línea de lavado y pelado de tubérculos
Cada línea de lavado y pelado de tubérculos se define a partir de tres datos que usted proporciona: los cultivos, la capacidad de procesamiento en kg/h y la presentación del producto final. Shengtu diseña, fabrica y pone en marcha el sistema completo de procesamiento con base en esos tres datos: lavado, pelado, clasificación, corte y deshidratación para papa, zanahoria, camote, taro y yuca.
Aproximadamente 80% de los equipos principales de su línea salen de nuestra propia fábrica, en lugar de provenir de la lista de proveedores de una empresa comercializadora. Por eso ajustamos la presión de los cepillos, la longitud del tambor y el paso del transportador a su cultivo, en vez de imponer valores fijos que el cultivo tenga que soportar.
Un ingeniero de proyecto asignado se encarga de su consulta desde el primer plano hasta la puesta en marcha. Usted tendrá su línea directa y recibirá respuesta a sus preguntas técnicas en un día hábil.
10+
años fabricando líneas de procesamiento de alimentos
52
países atendidos
2,000+
máquinas entregadas
4
bases de fabricación propias y construidas por nosotros
~80%
de los equipos principales fabricados por nosotros
Suciedad, pérdida de cáscara y tiempos muertos por cambio de formato: dónde fallan las líneas de tubérculos
Las líneas de procesamiento de tubérculos transforman cultivos con suciedad de campo en productos listos para empacar mediante lavado, pelado, clasificación, corte opcional y deshidratación. Es fácil describirlo y difícil hacerlo bien, porque tres modos de falla se agravan entre sí y cada uno genera costos distintos.
Las tres fallas que determinan si la línea recupera la inversión
MODO DE FALLA 01
La primera es la suciedad abrasiva. La arena, la gravilla y las piedras de los tubérculos desgastan los cepillos, los rodamientos y los impulsores de las bombas; si la línea no tiene un sistema para retirar piedras, estas llegan directamente a los módulos de pelado.
MODO DE FALLA 02
La segunda es la pérdida de cáscara, y es la más costosa de ignorar. Cada 0.1 mm adicional de cáscara que se retira convierte pulpa vendible en desperdicio, por lo que la profundidad de pelado es la variable que más afecta el rendimiento de la línea.
MODO DE FALLA 03
La tercera son los tiempos muertos por cambio de formato. Cualquier planta de procesamiento de vegetales que trabaje con varios cultivos pierde horas entre variedades, y una parada imprevista puede costarle a una planta de procesamiento de alimentos alrededor de USD 30,000 por hora.
Por qué esta página empieza al revés de lo habitual
La mayoría de los fabricantes de máquinas para procesar vegetales empieza con un catálogo. Ese orden no funciona, porque nadie puede elegir una máquina antes de definir la combinación de cultivos, la capacidad por hora y la presentación del producto final. Aquí primero se definen los datos de entrada, después la configuración y, por último, los equipos de procesamiento.
¿Dónde se pierde realmente el dinero?
No donde suelen buscar la mayoría de los compradores. Los equipos obsoletos representan 42% de las paradas no programadas, por encima de los errores del operador, con 19%, y de la falta de tiempo para realizar el mantenimiento, con 13%. Por eso, las plantas suelen culpar a su personal de un problema que, en realidad, es estructural y está en las máquinas.
El mantenimiento es un factor muy variable, y los proveedores honestos lo reconocen.
NIST informa que las estimaciones de mantenimiento para fabricantes oscilan entre 15% y 70% del costo de los bienes vendidos, y advierte expresamente que las cifras corresponden a distintos países y métricas. Presentado como rango, el dato es útil; expresado como una sola cifra, daría una precisión falsa. Por eso, Shengtu lo presenta como un rango.
Defina su línea con tres datos: cultivo × capacidad de procesamiento × presentación del producto
A continuación, se muestra la guía de selección que nuestros ingenieros de aplicaciones utilizan en la primera llamada. Relaciona el cultivo y la carga de suciedad con una ruta de configuración; sirve como punto de partida para una conversación técnica, no como cotización. Primero confirme la capacidad de procesamiento prevista: todas las filas parten de ese dato.
Guía A: selección de línea con tres datos
| Cultivo | Carga de suciedad | Presentación final deseada | Rango de capacidad habitual | Configuración recomendada |
|---|---|---|---|---|
| Papa | Alta (suciedad de campo, piedras) | Entera, lavada o pelada | 500–3,000 kg/h | Tambor de prelavado → separación de piedras → pelado con rodillos de cepillos → clasificación → deshidratación |
| Papa | Alta | Cortada en cubos o rodajas, lista para consumo fresco | 500–2,000 kg/h | Añadir corte, protección del color y enjuague posterior al lavado antes de la deshidratación |
| Zanahoria | Media–alta | Entera, lavada | 500–3,000 kg/h | Lavado con burbujas de aire → pulido con cepillos → clasificación por tamaño → deshidratación |
| Zanahoria | Media–alta | Pelada y cortada en bastones o rodajas | 300–1,500 kg/h | Pelado con rodillos de cepillos → transportador de inspección → corte → lavado posterior |
| Camote | Alta, pegajosa | Entera, lavada o pelada | 500–2,000 kg/h | Remojo previo prolongado → lavado con burbujas de aire → pelado con cepillos a presión reducida |
| Taro | Media, cáscara delicada | Entero y pelado | 300–1,000 kg/h | Lavado con burbujas de aire → pelado de baja abrasión → transportador de inspección manual |
| Yuca | Alta, fibrosa | Pelada y luego cortada | 500–2,000 kg/h | Prelavado en tambor → separación de piedras → pelado abrasivo → corte de alta resistencia |
| Jengibre | Media, irregular | Entero y lavado | 200–800 kg/h | Aspersión a alta presión y burbujas de aire; por lo general, se omite el pelado |
| Raíz de loto | Alta, con canales internos | Lavada y cortada en rodajas | 200–800 kg/h | Lavado por vórtice → enjuague a alta presión → corte de tubérculos → protección del color |
| Rábano o betabel | Media | Entero o cortado en cubos | 300–1,500 kg/h | Lavado con burbujas de aire → pulido con cepillos → corte en cubos opcional → deshidratación |
| Cebolla | Poca suciedad, cáscara exterior seca | Entero y pelado | 300–1,000 kg/h | Limpieza en seco → retiro neumático de la cáscara exterior → inspección |
| Mezcla de tubérculos en una sola línea | Variable | Varias | 500–2,000 kg/h | Línea base con lavado de burbujas de aire y juegos de cepillos intercambiables; consulte la sección sobre cambio de formato |
Tres compradores pueden leer la misma tabla y llegar a tres conclusiones distintas; por eso no se puede abreviar la especificación. Si procesa papa en otoño y zanahoria durante el invierno, configure la línea para el cultivo más abrasivo y reduzca la capacidad para el más delicado. Si lo hace al revés, un cambio mecánico se convertirá en un ritual estacional. Las cocinas centrales suelen especificar un rango de capacidad menor y más estaciones posteriores, porque la presentación del producto, más que el tonelaje, determina la configuración de los equipos.
Adapte la capacidad de procesamiento a su temporada alta, no al día promedio
Regla de dimensionamiento para proteger la inversión
Más grande no siempre es mejor, y la desventaja puede presentarse en ambos sentidos. Food Safety Magazine lo expresa directamente: una capacidad demasiado baja no permitirá alcanzar el objetivo, pero «una capacidad demasiado alta puede sobrecargar el sistema de procesamiento y no se aprovechará por completo».
Luego aparece el problema que afecta a la mayoría de las modernizaciones. Si los equipos anteriores o posteriores no pueden manejar el nuevo caudal, de todos modos no se alcanza el objetivo: habrá comprado una capacidad que su propia planta no puede aprovechar.
El riesgo de entrega también depende del dimensionamiento. Una capacidad excesiva alarga el plazo de entrega y aumenta el alcance de la instalación; una capacidad insuficiente se traduce en un turno de 12 horas cuando debería ser de ocho. Antes de definir el rango, confirme sus registros de producción de las semanas de mayor demanda.
Burbujas de aire, vórtice o cepillos y aspersión: cómo elegir el mecanismo de lavado
Tres mecanismos dominan el diseño industrial de las lavadoras de vegetales, y no son intercambiables. Cada uno transfiere energía de manera distinta a la superficie del producto; esa diferencia determina qué cultivos puede procesar.
Lavado con burbujas de aire
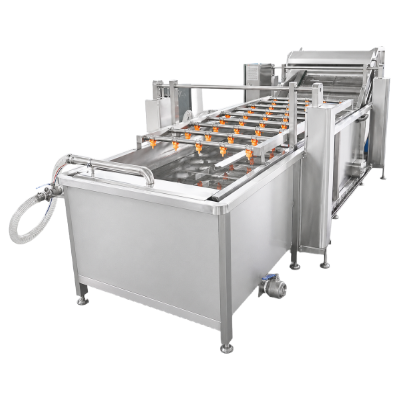
Los sopladores inyectan aire a través de un colector perforado situado bajo el nivel del agua. La columna ascendente de burbujas agita el producto, que queda suspendido. La turbulencia desprende la suciedad sin contacto mecánico, lo que reduce el riesgo de magulladuras. Es la opción estándar para cultivos delicados e irregulares, así como para líneas que también deben procesar lotes de vegetales de hoja.
Lavado por vórtice
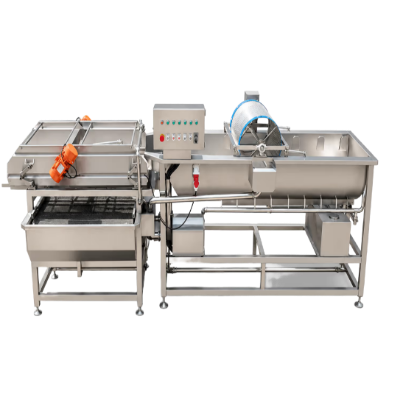
El agua bombeada entra de forma tangencial y genera un flujo giratorio que arrastra el producto por el tanque. La suciedad más pesada, la arena y los sedimentos se depositan en el fondo para retirarlos con un tornillo recolector o un sumidero. Los tanques de vórtice procesan bien cargas mixtas y se combinan de forma natural con un filtro de tambor giratorio que recircula el agua de lavado.
Lavado con cepillos y aspersión
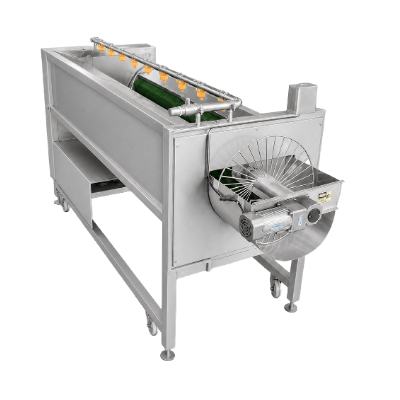
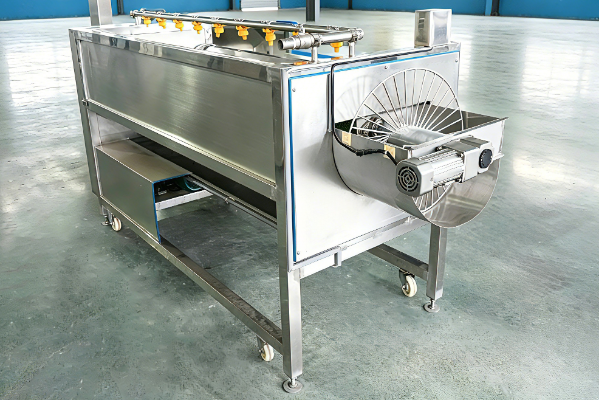
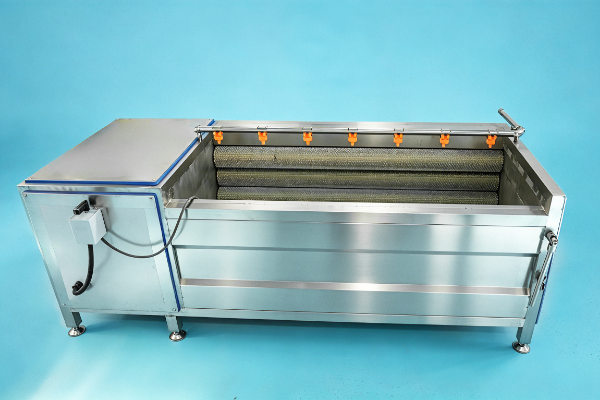
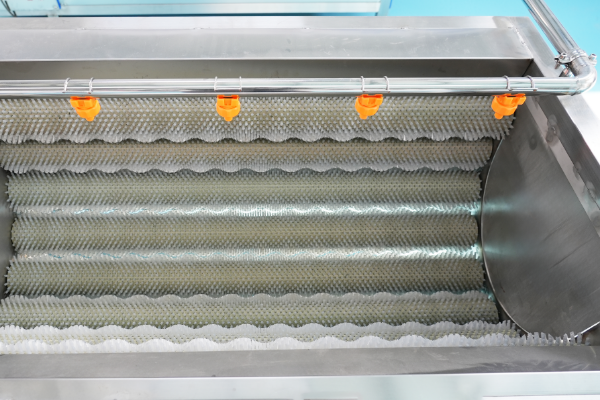
Los rodillos de cepillos contrarrotativos frotan la superficie mientras las boquillas de aspersión a alta presión eliminan la suciedad desprendida. Es la unidad más intensa de las tres y la más eficaz contra la suciedad de campo endurecida. En la misma máquina, basta con cambiar las fundas con cerdas por una versión abrasiva para convertirla en una peladora. Un bastidor de máquina, dos funciones.
Guía C: matriz comparativa de mecanismos de lavado
| Mecanismo | Cultivos más adecuados | Riesgo de magulladuras | Base de consumo de agua | Retiro de piedras y sedimentos | Ubicación habitual en la línea |
|---|---|---|---|---|---|
| Burbujas de aire | Taro, jengibre, camote y lotes de vegetales de hoja | Bajo | Volumen del tanque más reposición; recirculación con filtrado | Parcial: solo sedimentan las partículas finas | Lavado principal |
| Vórtice | Zanahoria, rábano, betabel y mezcla de tubérculos | Bajo–medio | Volumen del tanque con recirculación continua | Bueno: los sedimentos caen al sumidero | Lavado principal o prelavado |
| Cepillos y aspersión | Papa, yuca y zanahoria con mucha suciedad de campo | Media–alta | Caudal de aspersión, principalmente de paso único | Deficiente: requiere retirar las piedras antes | Lavado secundario o estación de pelado |
| Prelavado en tambor | Todos los tubérculos con mucha suciedad | Media | Bajo: elimina la suciedad gruesa en seco o húmeda | Bueno con trampa de piedras integrada | Primera estación, antes de todas las demás |
Flujo del proceso de la línea: desde la recepción hasta el empaque
El orden de las estaciones importa tanto como su selección, y una decisión sobre la secuencia puede causar más daño que las demás. Una publicación especializada sobre líneas de producción lo expresa claramente: «la peladora se ubica después del prelavado y la separación de piedras de los productos». Si invierte el orden, las piedras llegarán a los módulos de cuchillas a la velocidad máxima de la línea.
Clasificación e inspección: la etapa que más líneas dimensionan por debajo de lo necesario
La falta de capacidad en la clasificación causa los mayores problemas, ya que esta etapa retira defectos que ninguna máquina anterior puede detectar. Las patentes documentan la clasificación asistida por visión mediante subsistemas de transmisión, captura de imágenes y control; no se trata de una afirmación publicitaria. Shengtu suministra el transportador de inspección como módulo de acero inoxidable y confirma la documentación aplicable para cada proyecto. Así, durante el diseño mecánico se definen la ubicación de los operadores, la altura de trabajo y la iluminación, en lugar de improvisarlas en las instalaciones.
INSPECCIÓN VISUAL ACTIVA
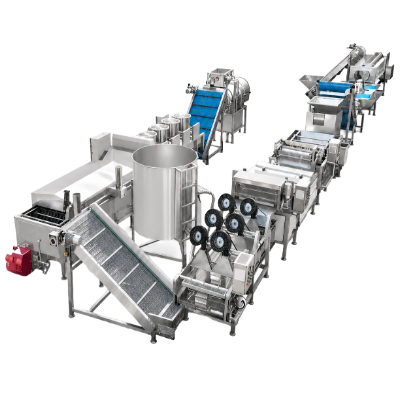
-
01
Recepción y preclasificación
Descarga a granel, retiro de residuos sueltos y de producto evidentemente inutilizable antes de consumir agua.
-
02
Prelavado
Etapa de tambor o remojo que retira la suciedad gruesa y rehidrata el lodo seco, para que el lavado principal no tenga que cumplir dos funciones al mismo tiempo.
-
03
Separación de piedras
Separación por densidad para retirar piedras de los tubérculos. Omitir esta estación es la causa más común de daños en las peladoras.
-
04
Pelado
Pelado con rodillos de cepillos, abrasivo o con vapor; los residuos de cáscara se separan de forma continua para evitar obstrucciones.
-
05
Clasificación e inspección
Clasificación manual o asistida por visión del producto pelado y desvío de los productos rechazados antes de agregarles más valor.
-
06
Corte
Opcional. Una cortadora de vegetales produce cubos, rodajas o bastones para productos frescos cortados y listos para cocinar.
-
07
Lavado posterior y protección del color
Enjuague de las superficies cortadas y tratamiento contra el pardeamiento cuando el producto lo requiere.
-
08
Deshidratación
Sistema de deshidratación centrífuga o con cuchillas de aire, dimensionado según el nivel de deshidratación superficial que admite el formato de empaque.
-
09
Empaque
Pesaje y empaque del producto terminado, o traslado a un túnel de congelación en líneas de congelación rápida individual.
ARRASTRE PARA VER LA LÍNEA COMPLETA
Módulos de línea y rangos de capacidad de Shengtu
La línea estándar de procesamiento de tubérculos consta de cinco familias de módulos. Shengtu fabrica internamente cada equipo para procesamiento de vegetales conforme al alcance de fabricación e inspección acordado. ¿Por qué es importante desde el punto de vista comercial? Porque una dimensión que no se puede cambiar obliga a su planta a adaptarse, y esa decisión puede convertirse en una limitación que tendrá que soportar durante 10 años o más.
El desgaste de los cepillos es el ejemplo más claro. Los rodillos son consumibles, y el problema surge cuando, a mitad de la temporada, descubre que un proveedor que nunca tuvo su especificación debe rediseñar el juego de reemplazo. Shengtu conserva esos planos porque los rodillos salen de nuestra propia fábrica; así, se vuelve a fabricar el juego desgastado.
Módulos de línea, materiales y variables ajustables
Módulo
Función
Material en contacto con el producto
Ajustable al hacer el pedido
Lavadora con burbujas de aire
Lavado principal con turbulencia que reduce las magulladuras; los sedimentos se acumulan en el fondo del tanque
Acero inoxidable de grado alimentario, 304 estándar, 316L a solicitud
Longitud del tanque, capacidad del soplador, velocidad de la banda de malla, circuito de filtración
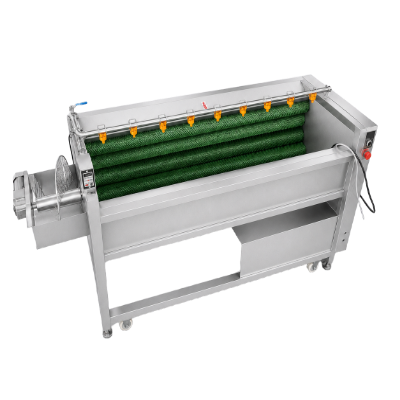
Peladora con rodillos de cepillos
Lavado con cepillos o pelado abrasivo, según el tipo de funda instalada en los rodillos
Bastidor de acero inoxidable con rodillos de cepillo reemplazables
Cantidad de rodillos, rigidez de los cepillos, presión de contacto, tiempo de permanencia
Transportador para manipulación e inspección manual
Clasificación, inspección y retiro de productos rechazados entre las secciones húmeda y seca
Bastidor de acero inoxidable, banda de grado alimentario
Ancho de banda, altura de trabajo, cantidad de estaciones, iluminación
Secador de aire por tambor (máquina de deshidratación)
Retiro de la humedad superficial antes del corte o el empaque; el tambor está diseñado especialmente para voltear el producto sin magullarlo
Acero inoxidable con cuchillas de aire de gran caudal
Volumen de aire, longitud del tambor, tiempo de permanencia
Transporte e integración
Conecta las estaciones, marca el ritmo de la línea y aloja la arquitectura de control
Estructuras de transportadores de acero inoxidable
Paso, inclinación, capacidad de acumulación, interfaz de control
Cultivos que procesa esta línea
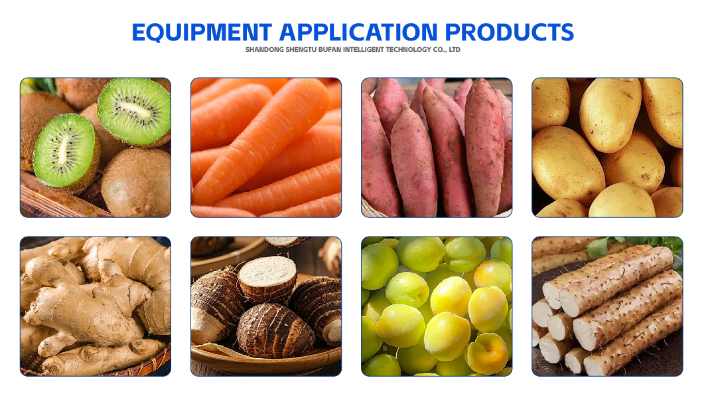 Papa
Zanahoria
Camote
Taro
Yuca
Rábano
Betabel
Jengibre
Raíz de loto
Cebolla
Col (con cambio de mecanismo)
Los tubérculos y las raíces verdaderas reaccionan de manera distinta al cepillado. Considere esta lista un punto de partida, no una garantía. Las mismas configuraciones de equipos pueden atender tareas de procesamiento de frutas afines siempre que el producto sea firme y se procese entero y lavado. Antes de definir la especificación, consulte con un ingeniero las variedades que usted procesa.
El pelado con vapor se ofrece como alternativa al pelado con cepillos para la producción de papa y zanahoria de gran volumen. La patente documenta los fundamentos de ingeniería: un recipiente a presión giratorio con elementos elevadores internos y una zona cerrada para ahorrar vapor, seguido de una caída acelerada de la presión al terminar el ciclo de pelado. Por su parte, la Organización de las Naciones Unidas para la Alimentación y la Agricultura describe el uso de peladoras de rodillos abrasivos en algunas grandes plantas de procesamiento de papa y zanahoria.
«Todos preguntan cuánto tarda el cambio de formato. Lo que realmente permite calcularlo es cuántos de sus cultivos requieren un juego de cepillos distinto. Pasar de papa a zanahoria implica cambiar la receta. Pasar de papa a taro implica cambiar los componentes. Son dos líneas distintas, y esa conversación debe darse con franqueza durante la etapa de diseño, no durante la puesta en marcha».
Procesamiento de varios cultivos en una sola línea: cambio de formato e integración
Ningún proveedor puede publicar honestamente un tiempo único de cambio de formato para una línea que procesa varios cultivos, y nosotros no inventaremos uno. La duración depende de qué variables cambian realmente entre el cultivo que sale y el que entra. Sí podemos publicar la lista de variables; aquí la tiene.
Qué determina el tiempo de cambio de formato
-
01
Cambio del juego de cepillos, necesario al pasar de cultivos que requieren pelado abrasivo a otros que solo necesitan pulido. Es la operación que más tiempo ocupa de la lista.
-
02
Presión de contacto de los cepillos y tiempo de permanencia: ajuste de la receta. Es rápido cuando se guarda como preajuste, y lento cuando hay que volver a determinarlo mediante pruebas.
-
03
Cambio o reposición de agua, determinado por la carga de suciedad del cultivo que sale, no por la del que entra.
-
04
Herramientas de corte, necesarias solo cuando la presentación cambia entre cubos, rodajas y producto entero.
-
05
Lavado entre procesos con alérgenos o productos orgánicos, definido por su propio plan de control de contaminación, no por la máquina.
En este punto, la capa de control justifica su costo en vez de limitarse a adornar la especificación. La plataforma STUnit de Shengtu guarda las recetas de los cultivos como preajustes, de modo que los valores de presión de los cepillos, velocidad de la banda y tiempo de permanencia se recuperan en vez de volver a determinarse. Las cajas de control de bajo código y las pasarelas multiprotocolo permiten coordinar una línea modular con los equipos que usted ya tiene; además, los algoritmos en el borde y la visión artificial detectan un posible cuello de botella antes de que detenga la producción. El objetivo es mantener una producción estable durante todo el calendario de cultivos, no automatizar porque sí.
Las actualizaciones inalámbricas y el diagnóstico remoto son importantes por una razón práctica: los fabricantes que invierten en mejorar el mantenimiento informan reducciones de los tiempos muertos de entre 35% y 45%, y reducciones aún mayores de los defectos. Esos resultados corresponden a las plantas de otras empresas, no a las nuestras; considere el rango una tendencia posible, no una promesa.
Integración con los equipos que ya utiliza
Es poco común que las líneas de vegetales totalmente automáticas lleguen a una planta nueva. Los túneles de congelación posteriores, los sistemas de descarga anteriores y el sistema de control existente de la planta condicionan el diseño. El problema es descubrir esas limitaciones durante la instalación. En Shengtu, el diseño del proceso identifica todas las interfaces antes de iniciar el diseño mecánico. Así, la puesta en marcha consiste en integrar los equipos, en vez de descubrir problemas.
Los servicios auxiliares requieren la misma atención. La alimentación monofásica o trifásica, 120/240/480 V, el vapor en lb por caballo de fuerza-hora y el suministro neumático en pies cúbicos por minuto deben coincidir con la capacidad de suministro de su edificio.
Certificaciones, base de fabricación y verificación de fábrica
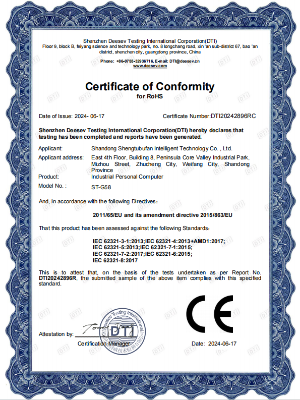
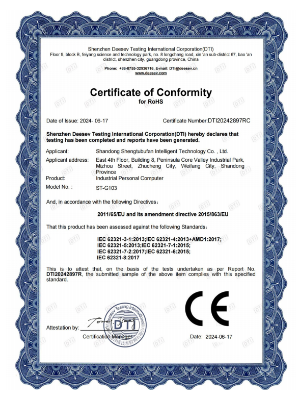
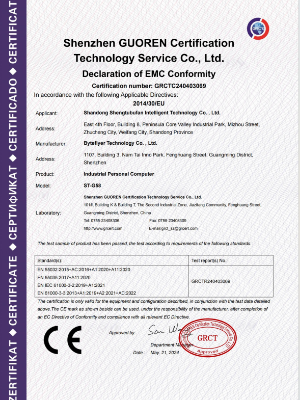
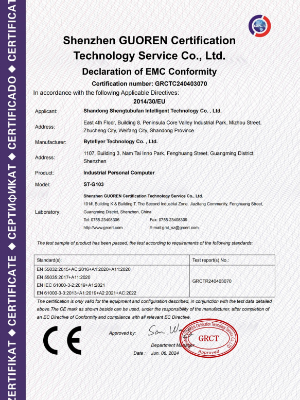
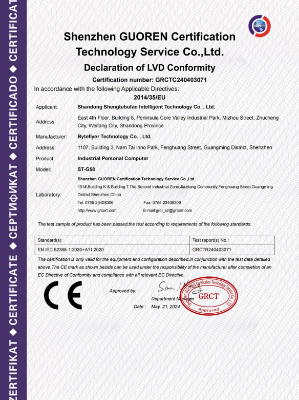
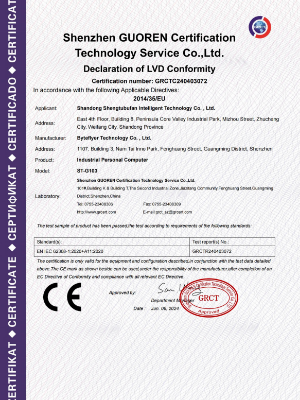
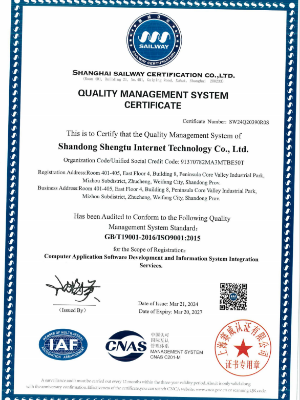
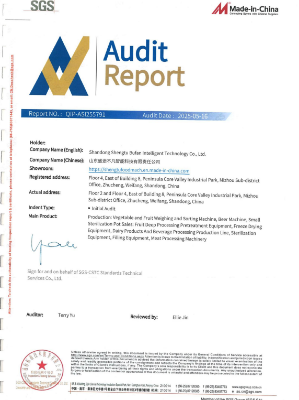
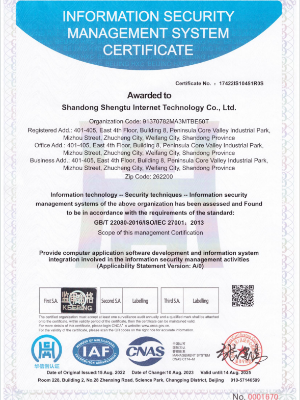
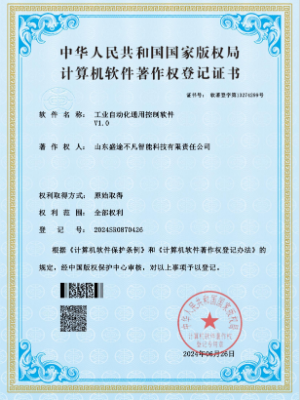
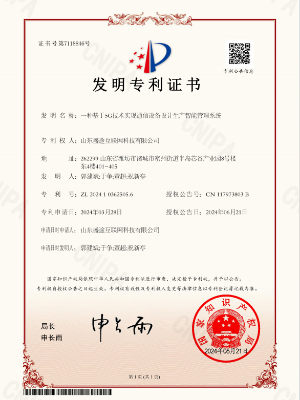
Los certificados y documentos aplicables se confirman según el modelo del equipo, la configuración y el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto.
CE
Gestión de calidad ISO 9001
Seguridad de la información ISO 27001
SGS
DCMM nivel 2
Patentes
Derechos de autor de software
Marcas registradas
El diseño higiénico de la maquinaria para el procesamiento de vegetales se rige por normas publicadas, no por las garantías de los proveedores. La norma EN 1672-2 establece requisitos de higiene para la maquinaria de procesamiento de alimentos, e ISO 14159:2002 define requisitos de higiene para el diseño de maquinaria en general. Shengtu fabrica conforme a esos documentos porque una falla en una auditoría no es un problema de papeleo: detiene la producción, y las paradas son lo más costoso que puede hacer una línea.
Hay una obligación que casi nunca se incluye en los cálculos de los compradores: se recomienda pasivar las superficies de acero inoxidable en contacto con alimentos después de cualquier reparación o pulido. Si se omite este paso, se introduce un riesgo de corrosión justo en la zona que el inspector revisará primero con un hisopo. Pídale a cualquier proveedor, incluido Shengtu, que indique por escrito quién realiza la pasivación después de las reparaciones cubiertas por la garantía.
01
/
11
Base de fabricación: qué puede verificar
- Cuatro plantas de fabricación propias, construidas por la empresa; más de 20,000 m² de oficinas y salas de exhibición en la red de la empresa, presente en cuatro ciudades
- Alrededor de 5,000 m² de salas de exhibición con equipos en funcionamiento
- Aproximadamente 80% de los equipos principales se fabrica internamente en lugar de adquirirse a terceros
- La sede de fabricación está en Zhucheng, Shandong, dentro del clúster industrial de maquinaria para alimentos de Zhucheng, con sucursales en Qingdao, Changzhou y Weifang.
«¿Tengo que pagar antes de que lo fabriquen?»
Los compradores hacen esa pregunta, casi palabra por palabra, en foros de compras, antes de preguntar por el precio o la marca. La verdadera objeción es el orden de las verificaciones, y hay una respuesta documentada.
La prueba de aceptación en fábrica es el acto de aceptación definido en el contrato, que se realiza en las instalaciones del fabricante antes de que el comprador acepte el envío. Comprueba que las especificaciones técnicas, los planos, los requisitos de desempeño, las certificaciones y el paquete de documentación correspondan a lo contratado. Para los sistemas de automatización de procesos, está definida formalmente en IEC/ANSI/ISA 62381.
La lógica comercial aquí es asimétrica y le favorece. Corregir una no conformidad en nuestro taller requiere horas del proveedor; detectar el mismo problema después del envío, el despacho aduanero, el transporte y la instalación cuesta mucho más y además retrasa el cronograma. Cuando viajar no es práctico, es habitual presenciar las pruebas a distancia mediante recorridos en video en vivo, observación de las pruebas en tiempo real, revisión digital de la documentación y aprobación remota.
Resultados de líneas instaladas: qué reportan los operadores
Publicamos solo lo que podemos respaldar. Los nombres de clientes, logotipos y fotos de las instalaciones aparecen aquí únicamente cuando el cliente lo ha autorizado. Por eso, las dos referencias siguientes se describen por su configuración y no por su nombre.
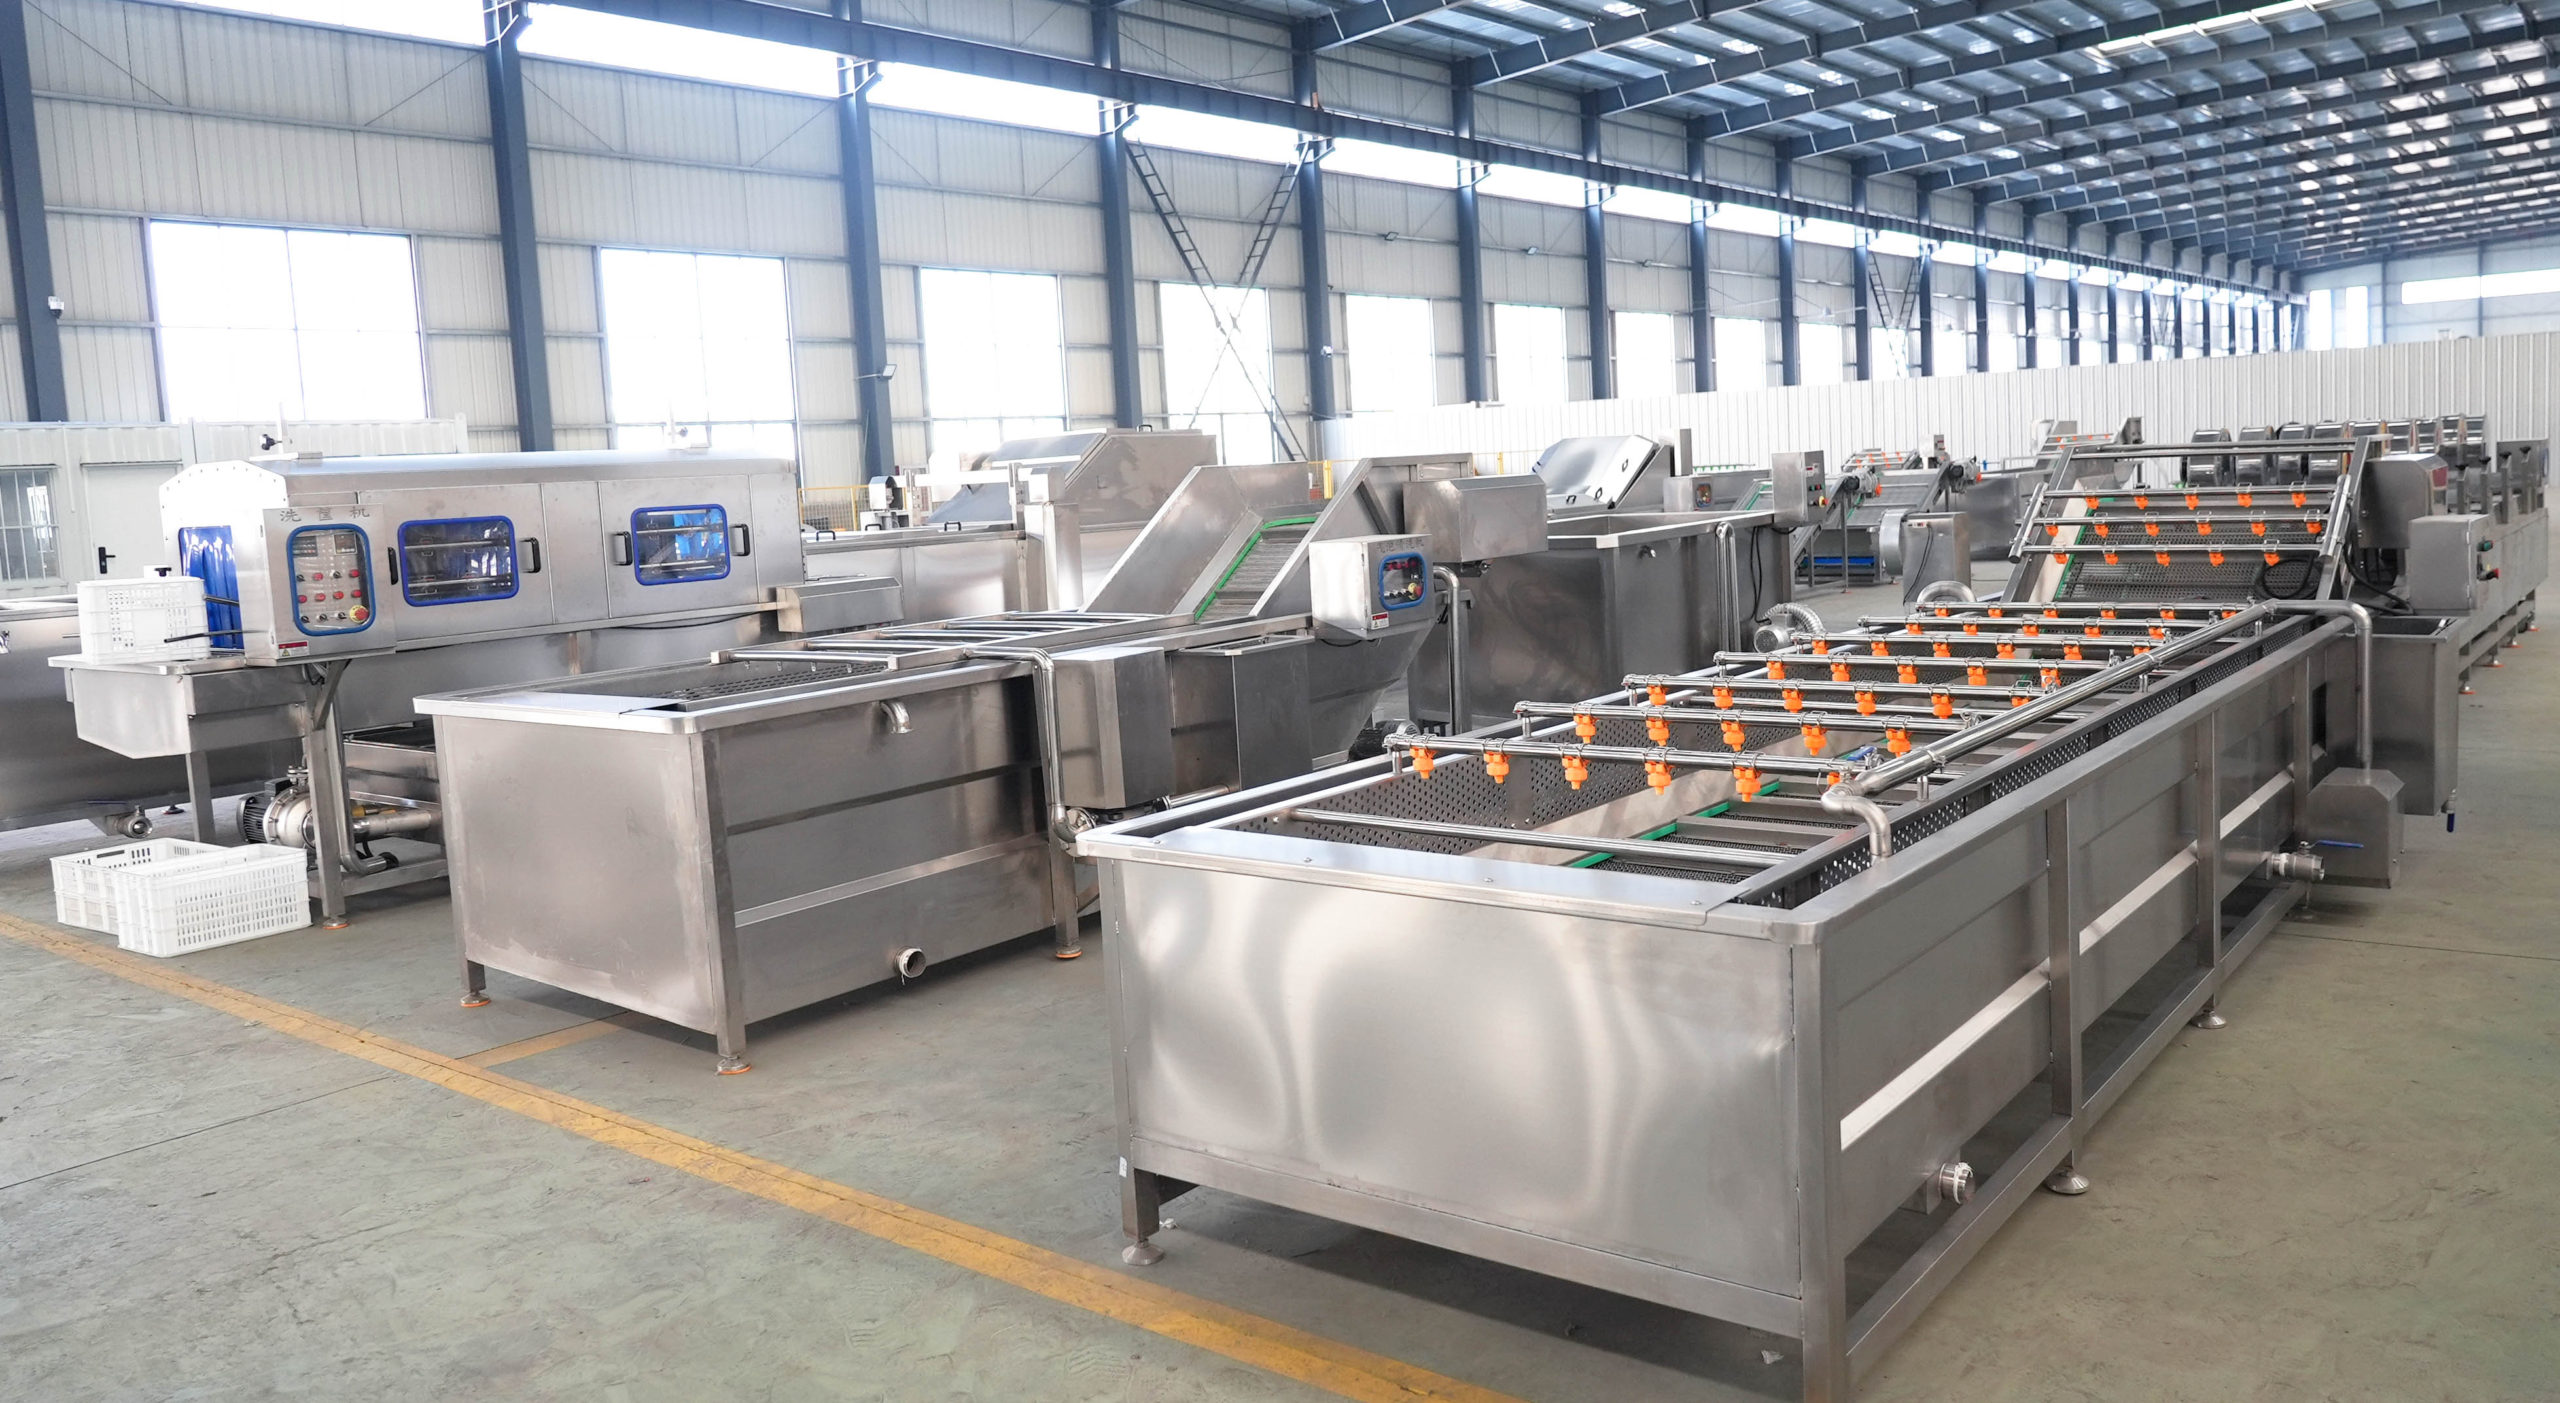
Dos referencias de líneas de producción para vegetales de raíz instaladas (anónimas)
| Referencia | Cultivos | Configuración | Presentación del producto | Qué permitió el proyecto |
|---|---|---|---|---|
| Procesador por contrato, sudeste asiático | Yuca, camote | Prelavado en tambor → eliminación de piedras → pelado abrasivo → banda de inspección → escurrido | Enteros pelados, a granel | Especificaciones definidas según la capacidad por hora en temporada alta; se añadió la eliminación de piedras después de que una inspección en planta detectara una cantidad de piedras muy superior a la prevista inicialmente. |
| Proveedor de cocina central, Asia oriental | Papa, zanahoria, rábano | Lavado con burbujas de aire → pulido con cepillos → inspección → corte en cubos → lavado posterior → escurrido | Paquetes de vegetales frescos cortados, listos para cocinar | Las recetas preestablecidas permiten cambiar de cultivo; las herramientas de corte solo se cambian cuando cambia la presentación del producto. |
Por qué no le damos un porcentaje de rendimiento
El rendimiento depende de la materia prima, la tolerancia a la profundidad de pelado y el estándar de clasificación. Por eso, cualquier cifra que publicáramos sería publicidad, no ingeniería. Además, las cifras destacadas de rendimiento tienen un problema de fondo que señalan los estudios académicos sobre el análisis del rendimiento de producción: los datos del balance de masa no siempre bastan para identificar el origen exacto de las pérdidas de masa no deseadas.
Considérelo una prueba para el comprador. Si un proveedor afirma que el «rendimiento es de 98%» sin desglosar las pérdidas por estación, no le ha dado casi nada que pueda usar para tomar decisiones.
Variables que debe incluir en su propio modelo de recuperación de la inversión
- Reemplazo de la manipulación manual — personal actual en lavado, pelado e inspección, según su costo horario total.
- Diferencia en las pérdidas por pelado — mida cuánto se elimina actualmente de la cáscara y compárelo con la profundidad de pelado ajustable en sus propios cultivos, durante un turno completo.
- Reducción del tiempo de inactividad — tiempo perdido durante los cambios de formato o por fallas de la línea en una temporada típica, multiplicado por su costo horario total actual.
- Agua y efluentes — la recirculación y la filtración reducen el volumen de agua de entrada, pero el ahorro depende de cada planta y debe medirse.
- Mantenimiento y repuestos: se expresan como un % anual del valor del equipo, no como un gasto único.
Guía de compra: factores de costo, plazo de entrega, alcance del suministro y servicio posventa
En los proyectos llave en mano de procesamiento de alimentos, el costo total es opaco por una razón estructural, no por una conspiración. Oklahoma State University Extension señala que el mecanismo es una especificación incompleta: una especificación completa «reduce la confusión entre el comprador y el proveedor, y permite presentar ofertas firmes que eliminan los costos ocultos». Si la solicitud es imprecisa, el costo oculto aparece.
Gancho B — Lista de verificación de factores de costo de la línea: las ocho variables que determinan el precio
01
Rango de capacidad
El ancho de las máquinas, el largo de los tambores y la potencia de los motores se dimensionan según la capacidad máxima en kg/h, no según la capacidad promedio en kg/h.
02
Método de pelado
Con rodillos de cepillos, por abrasión o con vapor; el vapor requiere un recipiente a presión y suministro de vapor.
03
Complejidad de la zona de entrada
Prelavado, eliminación de piedras y manejo de la suciedad o los residuos adheridos, determinados por las condiciones del campo y no por el nombre del cultivo.
04
Módulo de corte
Solo se incluye para productos frescos cortados; la máquina cortadora de vegetales y sus herramientas para cortar en cubos, rebanadas y bastones se cotizan por separado.
05
Tratamiento y reutilización del agua
Filtración, circuitos de recirculación y manejo de sedimentos: el factor que más puede variar en cultivos con mucha suciedad adherida.
06
Nivel de automatización
Inspección manual o clasificación asistida por visión; arquitectura de control y cantidad de pasarelas de comunicación.
07
Grado de acero inoxidable
304 como estándar; 316L cuando la exposición a cloruros o su propio plan de inocuidad alimentaria lo requieran.
08
Instalación y puesta en marcha
Si la supervisión, la instalación completa y la capacitación de operadores están incluidas en el alcance cotizado o se excluyen.
Las guías publicadas del sector calculan el mantenimiento anual en 3–6% del costo del equipo y los repuestos en 2–4%. El costo total de propiedad acumulado a cinco años se sitúa cerca de 145–165% de la inversión inicial en equipos. Son cifras de estudios de mercado, no mediciones de Shengtu. Aun así, la tendencia permite planificar: la cotización representa aproximadamente dos tercios del costo real a cinco años.
Cronograma de entrega
Diseño del proceso
Se definen el cultivo, la capacidad de procesamiento y la presentación del producto; se acuerdan la lista de estaciones y el balance de agua.
Diseño mecánico
Se entregan para su aprobación los planos de distribución general, el cronograma de servicios auxiliares y los puntos de conexión.
Fabricación
Fabricación en nuestras propias plantas, con puntos de inspección durante el proceso.
Aceptación en fábrica
Con inspección presencial o remota; se entrega un informe fechado con el registro de no conformidades.
Envío
Embalaje en cajas, protección y paquete de documentación.
Instalación
Ubicación, conexión y alineación en su planta.
Puesta en marcha
Pruebas con agua según los criterios de desempeño acordados.
Capacitación de operadores
Entrega a sus equipos de producción y mantenimiento.
Alcance del suministro: quién es responsable de cada tarea
Elemento
Shengtu
Comprador
Responsabilidad conjunta
Diseño del proceso y diseño mecánico
✔
Fabricación de equipos y aceptación en fábrica
✔
Edificio, cimientos y drenaje del piso
✔
Suministro eléctrico hasta la caja de terminales de la línea
✔
Suministro de agua, drenaje y permisos para efluentes
✔
Flete marítimo, seguro y despacho aduanero
✔ según el Incoterm acordado
Descarga, ubicación y montaje
✔
Supervisión de la instalación
✔
Mano de obra para la instalación mecánica y eléctrica
✔
Puesta en marcha y verificación del desempeño
✔
Pase el cursor para ampliar las responsabilidades de la fase final
Capacitación de operadores y personal de mantenimiento
✔
Materia prima para las pruebas de puesta en marcha
✔
Servicio posventa y repuestos
-
Kit de piezas de desgaste
La línea se entrega con juegos de cepillos, bandas, sellos y rodamientos; también se cotiza el reabastecimiento anual.
-
Alcance del electricista local
Su contratista local puede realizar las conexiones de la caja de terminales, el cableado de los motores y los trabajos en los interruptores de desconexión, según nuestros diagramas.
-
Asistencia por videollamada a distancia
Diagnóstico de fallas en vivo con su equipo de mantenimiento, utilizando datos de diagnóstico del sistema de control.
-
Compromiso de respuesta
El ingeniero asignado a su proyecto responde las consultas técnicas en un día hábil.
-
Documentación
Los planos, diagramas eléctricos, la lista de repuestos y los manuales de operación se entregan en un paquete con la documentación conforme a obra.
La disponibilidad de repuestos y la capacidad de calibración deben figurar en su hoja de evaluación desde el primer día, junto con la facilidad de limpieza. Los equipos fabricados en otro país bajo normas de seguridad diferentes también requieren un análisis de seguridad laboral específico en su planta. Pídanos la lista de repuestos antes de firmar, no después.
Solicite la lista de repuestos
Herramientas de ingeniería para el procesamiento de vegetales de raíz
Acceda a nuestro conjunto de herramientas de ingeniería estructural para configurar el procesamiento de la línea, elegir mecanismos de lavado, evaluar la preparación para cambios de formato y calcular los principales factores de costo.
01
SYS-CONFIGURATOR
Configurador de líneas para vegetales de raíz
ABRIR HERRAMIENTA
↗
02
MECH-SELECTOR
Selector del mecanismo de lavado
ABRIR HERRAMIENTA
↗
03
DATA-PROFILER
Evaluador de preparación para cambios de formato
ABRIR HERRAMIENTA
↗
04
FIN-WORKSHEET
Hoja de cálculo de factores de costo de la línea
ABRIR HERRAMIENTA
↗
Preguntas frecuentes
Trending now