Póngase en contacto con Shengtu Bufan Company

Una línea de extrusión de croquetas secas es un sistema de procesamiento integrado que convierte una receta preparada en piezas estables y recubiertas mediante dosificación y molienda, mezclado, preacondicionamiento, cocción por extrusión, corte, secado, enfriamiento, recubrimiento y empaque. El control es eficaz cuando cada etapa entrega a la siguiente un estado medible del producto, no cuando el operador mantiene constantes todos los valores de consigna.
Inicie el diagnóstico con el síntoma visible y luego busque una segunda señal del mismo intervalo de producción. Antes de cambiar la temperatura, la velocidad del tornillo, el agua o el flujo de aire, revise el estado del material en la etapa anterior más cercana. La fórmula, el tamaño de partícula, la distribución de humedad, el aporte térmico, la energía mecánica, el estado de la matriz, la carga del secador y el recubrimiento interactúan. Por eso, una misma configuración estable de la máquina puede producir croquetas distintas tras un cambio de receta o de velocidad de producción.
Esta guía detalla el proceso de extrusión de alimentos y ofrece a los equipos de planta dos herramientas prácticas: un registro de modos de falla con 12 síntomas y una matriz de medición vinculada a cada etapa. No incluye recetas universales, límites de inocuidad alimentaria, marcas de maquinaria ni configuraciones comerciales de líneas.
Producción de alimentos para mascotas: cómo pasan las croquetas secas de una etapa a otra
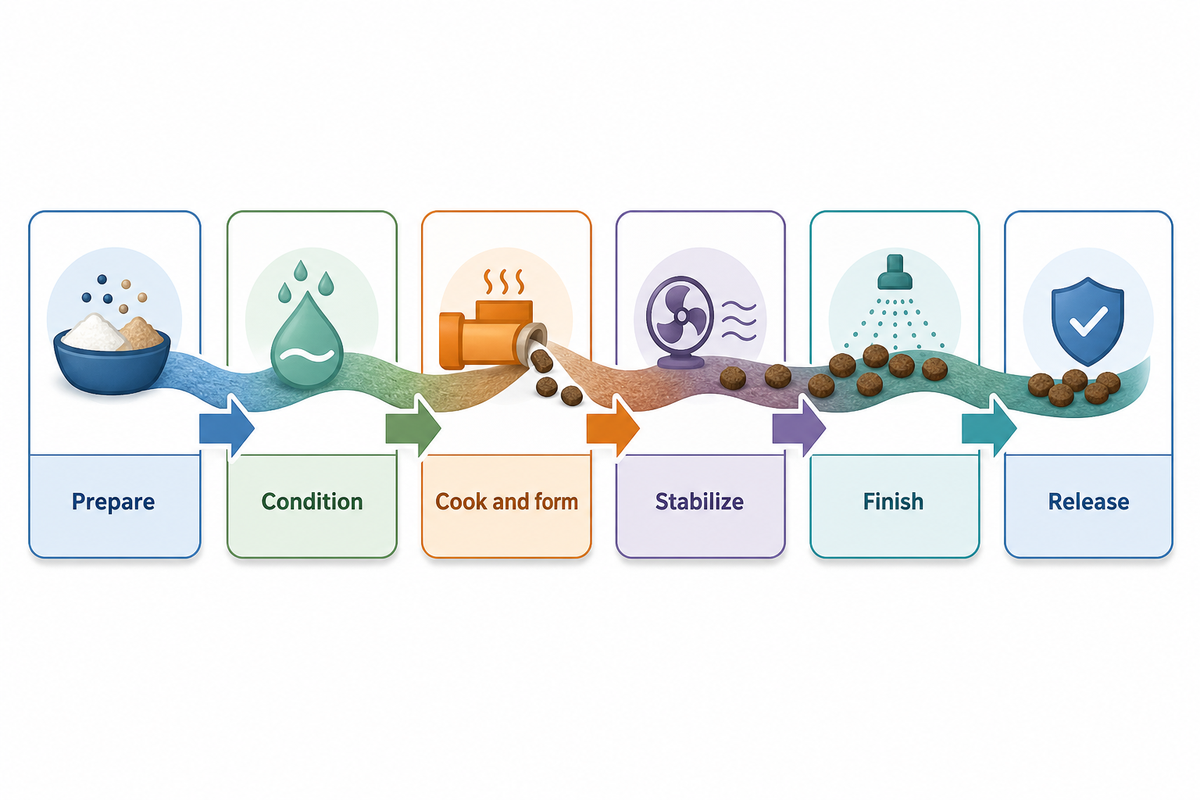
La producción de alimentos para mascotas consiste en una serie de cambios en el estado del material. Las materias primas se reciben, se tamizan, se muelen y se dosifican para que la mezcla seca entre en la línea con una distribución de tamaño de partícula y una composición reproducibles. El mezclado distribuye los ingredientes macro y micro. Luego, el preacondicionamiento, también llamado acondicionamiento previo, agrega agua, vapor, tiempo y agitación antes de que la mezcla llegue al cilindro de la extrusora.
Dentro de una extrusora de alimentos para mascotas, los tornillos giratorios transportan y mezclan la masa, mientras la energía térmica y mecánica modifica la viscosidad, el estado del almidón, la estructura de las proteínas y el flujo. En la matriz, la caída de presión hace que parte del agua se evapore de forma súbita. A medida que la tira se expande, una cuchilla determina su longitud y las croquetas, aún húmedas, pasan al secador. El enfriamiento las prepara para el recubrimiento o el empaque; luego, la aplicación de grasa líquida y palatantes puede modificar las propiedades de la superficie y la aceptación.
- Preparar: controlar la identidad de los ingredientes, el tamaño de partícula, la dosificación y el mezclado.
- Acondicionar: distribuir el vapor y el agua mientras se agita la mezcla.
- Cocinar y dar forma: combinar calor, cizallamiento, presión y tiempo de residencia en el cilindro y la matriz.
- Estabilizar: eliminar y uniformar la humedad en el secador y luego reducir la temperatura del producto.
- Terminar: aplicar grasa y palatantes bajo condiciones definidas de superficie y temperatura del producto.
- Liberar: evaluar el lote terminado conforme a las normas de calidad e inocuidad alimentaria validadas de la planta.
La transferencia entre etapas importa tanto como cada estación. Si un alimentador pulsa, el preacondicionador recibe un caudal variable de sólidos. Si las croquetas húmedas llegan al secador con una profundidad de lecho variable, un promedio de salida puede ocultar diferencias a lo ancho del lecho. Para mantener la trazabilidad, una línea de producción de alimentos para mascotas necesita una referencia común de tiempo o lote en toda la línea. Esta perspectiva entre etapas ayuda a la industria de alimentos para mascotas y a la industria alimentaria en general a relacionar los defectos con la evidencia del material.
Qué cambia la extrusión de alimentos dentro de una extrusora para mascotas: estructura y calidad nutricional
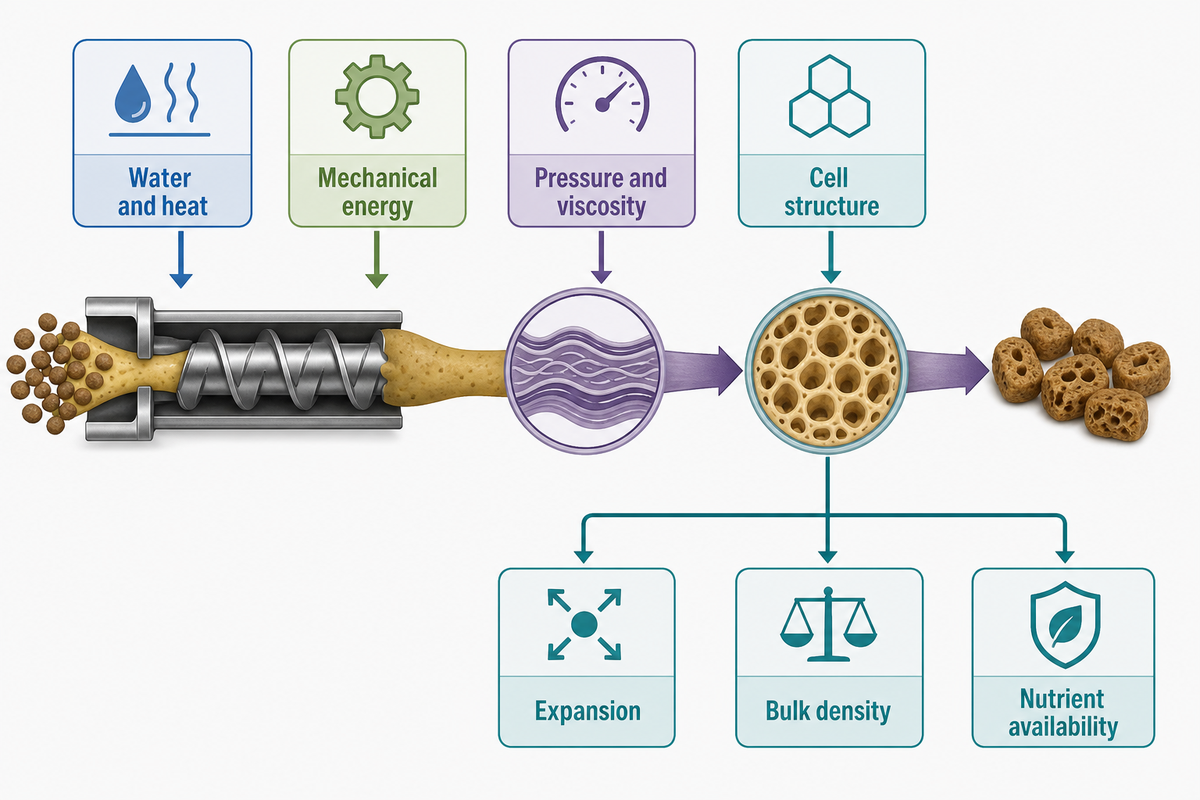
La extrusión de alimentos combina mezclado continuo, cocción y formado. El material que entra al cilindro no se limita a pasar por una abertura con forma. El agua y el calor ablandan la matriz, el trabajo del tornillo aporta energía mecánica, la presión y la viscosidad rigen el flujo, y la matriz produce un cambio rápido de presión. La estructura celular resultante influye en la expansión, la densidad aparente, la textura, la rotura y el comportamiento durante el secado.
Un estudio a escala industrial sobre alimento para perros muestra por qué los valores de tratamiento deben conservar su contexto. Sus tratamientos de cizallamiento alto, medio y bajo utilizaron una misma receta y un mismo sistema de producción. Las mediciones publicadas a continuación permiten comparar las respuestas; no constituyen un rango operativo para otra extrusora de alimento para perros.
| Tipo de medición del estudio | Tratamiento de cizallamiento alto | Tratamiento de cizallamiento medio | Tratamiento de cizallamiento bajo |
|---|---|---|---|
| Carga del preacondicionador | 33.8% | 32.7% | 32.3% |
| Humedad en el preacondicionador | 20.0% | 25.2% | 25.3% |
| Temperatura del preacondicionador | 88.9 °C | 88.0 °C | 87.2 °C |
| Caudal másico | 1,184 kg/h | 1,266 kg/h | 1,308 kg/h |
| Carga del motor | 62.8% | 47.2% | 41.3% |
| Energía mecánica específica | 39.5 Wh/kg | 27.9 Wh/kg | 23.6 Wh/kg |
| Energía térmica específica | 32.8 Wh/kg | 33.5 Wh/kg | 32.7 Wh/kg |
| Energía específica total | 72.2 Wh/kg | 61.3 Wh/kg | 56.3 Wh/kg |
| Humedad dentro del cilindro | 25.8% | 31.2% | 31.3% |
| Densidad aparente en húmedo | 386 g/L | 428 g/L | 435 g/L |
| Densidad aparente en seco | 296 g/L | 324 g/L | 338 g/L |
| Pérdida de humedad en el secador | 6.98% | 13.04% | 13.16% |
En la práctica, la lección es direccional: los aportes mecánicos, térmicos y de humedad no se comportaron como una sola variable, mientras que la densidad, la expansión y la transformación del almidón sí cambiaron. Aplique la relación de diagnóstico, no los valores de tratamiento.
El equipo utilizado también limita la extrapolación: el experimento reportó una densidad aparente de la mezcla seca de 668 g/L, una humedad inicial de 11.6%, una velocidad constante de cuchilla de 700 rpm, un accionamiento de 100 hp, un cilindro de aproximadamente 1.495 m, un diámetro de tornillo de 11.41 cm y cuatro orificios de matriz de 0.82 cm. Estos datos describen esa prueba; ninguno es un valor objetivo para otra planta.
¿Cómo afecta el proceso de extrusión a la calidad nutricional?
El proceso de cocción puede modificar la gelatinización del almidón, la estructura de las proteínas, la disponibilidad de nutrientes, las vitaminas y los minerales, así como otros compuestos sensibles al calor. Sin embargo, una temperatura y una presión altas no producen un único resultado nutricional predecible. La respuesta depende de la fórmula, la humedad, la distribución de energía, el tiempo y el nutriente que se mida. El nivel de nutrientes crudos o el valor nutricional calculado no equivalen a la biodisponibilidad; la lisina reactiva, la digestibilidad y la respuesta animal requieren métodos adecuados propios.
En otro estudio controlado sobre alimento para perros, se procesó una misma receta con seis temperaturas de descarga del preacondicionador, de 45 °C a 95 °C. Un mayor aporte térmico redujo la demanda de energía mecánica y modificó la gelatinización y la expansión, mientras que la digestibilidad aparente de nutrientes y la palatabilidad no siguieron una misma tendencia sencilla. Estas temperaturas de tratamiento muestran una vía energética acoplada; no definen un intervalo de cocción universal. Como esta prueba con seis temperaturas se diseñó en torno a una receta y un sistema de producción, una lectura rigurosa conserva la compensación entre variables: presentar su respuesta como una verdad de toda la industria puede llevar a conclusiones inconsistentes para otra línea.
“Las modificaciones de la energía mecánica en el proceso de extrusión influyeron en las características de las croquetas y en la transformación del almidón”.
I. Corsato Alvarenga y otros investigadores de Kansas State University
Defina la respuesta del producto antes de evaluar el proceso. Lleve un seguimiento independiente de la estructura, la transformación del almidón u otra transformación pertinente y la medición validada de nutrientes. Los resultados de un estudio no demuestran una nutrición equilibrada, una afirmación de que el alimento es «completo y equilibrado» ni su idoneidad para las necesidades alimentarias de todos los perros y gatos. En el caso de los dueños de mascotas, los datos de extrusión no permiten inferir la idoneidad para perros o gatos; la formulación de la ración y la evidencia de alimentación son aspectos distintos.
Cómo el estado de las materias primas y el preacondicionamiento determinan el proceso de extrusión
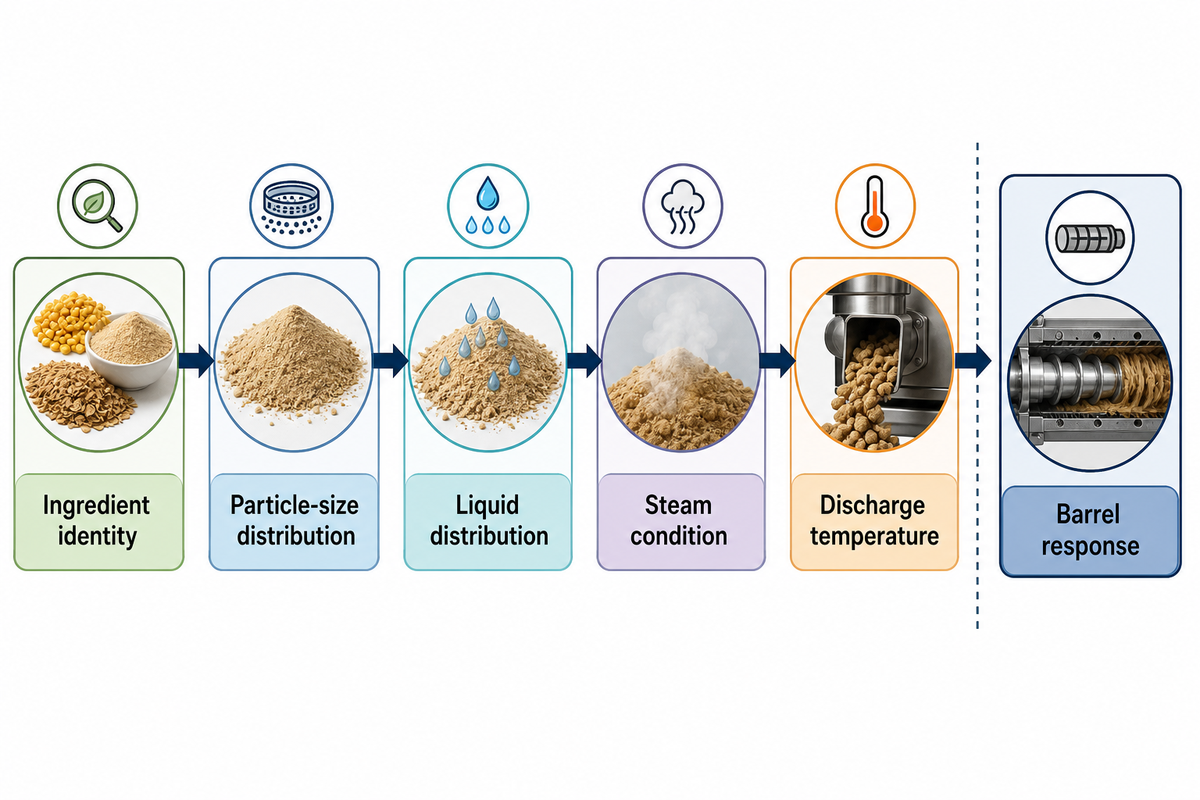
Los controles del cilindro no pueden compensar por completo una corriente de alimentación irregular. La identidad de los ingredientes, la molienda, la precisión de la dosificación, el mezclado, la distribución de líquidos y las condiciones de almacenamiento afectan la absorción de agua y la transmisión del cizallamiento por parte de la mezcla. Una suspensión de carne no uniforme puede manifestarse primero como flujo intermitente, forma irregular o variaciones en la densidad aparente. Esos síntomas pueden parecer una falla de la extrusora, aunque la alteración se haya originado durante el loteado o el mezclado.
La distribución del tamaño de partícula afecta la velocidad de hidratación y el empaquetamiento. Las partículas grandes o resistentes pueden quedar menos acondicionadas que la mezcla que las rodea, mientras que un exceso de partículas finas puede modificar el flujo y la demanda de agua. Si se agrega grasa demasiado pronto, puede recubrir las partículas y ralentizar la hidratación. La fuente y la proporción de fibra pueden alterar la retención de agua, la viscosidad, la expansión, la textura y la respuesta del secador. La misma cantidad de agua agregada no garantiza el mismo estado de la masa cuando cambia la fórmula.
NC State Extension describe el preacondicionamiento como la distribución de agua y vapor antes de la extrusión, que suele incluir aproximadamente 2–4 minutos de mezclado en el equipo que analiza. También presenta un límite de proceso condicionado: puede que no se necesite preacondicionamiento cuando se opera con una humedad de proceso inferior a aproximadamente 18%, mientras que operar por encima de alrededor de 18–20% puede beneficiarse de más acondicionamiento y una menor demanda de cizallamiento en el cilindro. Estas cifras explican un mecanismo; no son recetas para croquetas secas.
Esta ficha técnica de extensión ofrece contexto sobre mecanismos establecidos, no una especificación de equipo vigente. Confirme el tiempo de residencia, la base de humedad, la calidad del vapor y los límites de operación segura en la documentación actual de la máquina y el proceso validado de la planta.
Si una operación con alimentación seca se vuelve inestable, compare la fórmula programada con el material que realmente entra en la línea. Verifique el caudal del alimentador, la identidad del lote, la distribución de la molienda, el flujo de líquidos, las condiciones del vapor, el nivel de llenado del preacondicionador y la temperatura de descarga. Alinee las muestras según la hora; una muestra del acondicionador tomada después de que pasó la alteración puede generar una comparación engañosa.
- Observe primero: registro del caudal del alimentador, registro del flujo de líquidos, temperatura de descarga del preacondicionador y aspecto de la muestra.
- Corrobore: compare la hora de la alteración con la carga del motor, la presión de la matriz, la densidad aparente y la forma.
- Evite: aumentar el calor del cilindro antes de comprobar si cambió la mezcla entrante o la distribución del agua.
Cómo la extrusión de alimentos para mascotas relaciona temperatura, presión, cizallamiento y tiempo de residencia
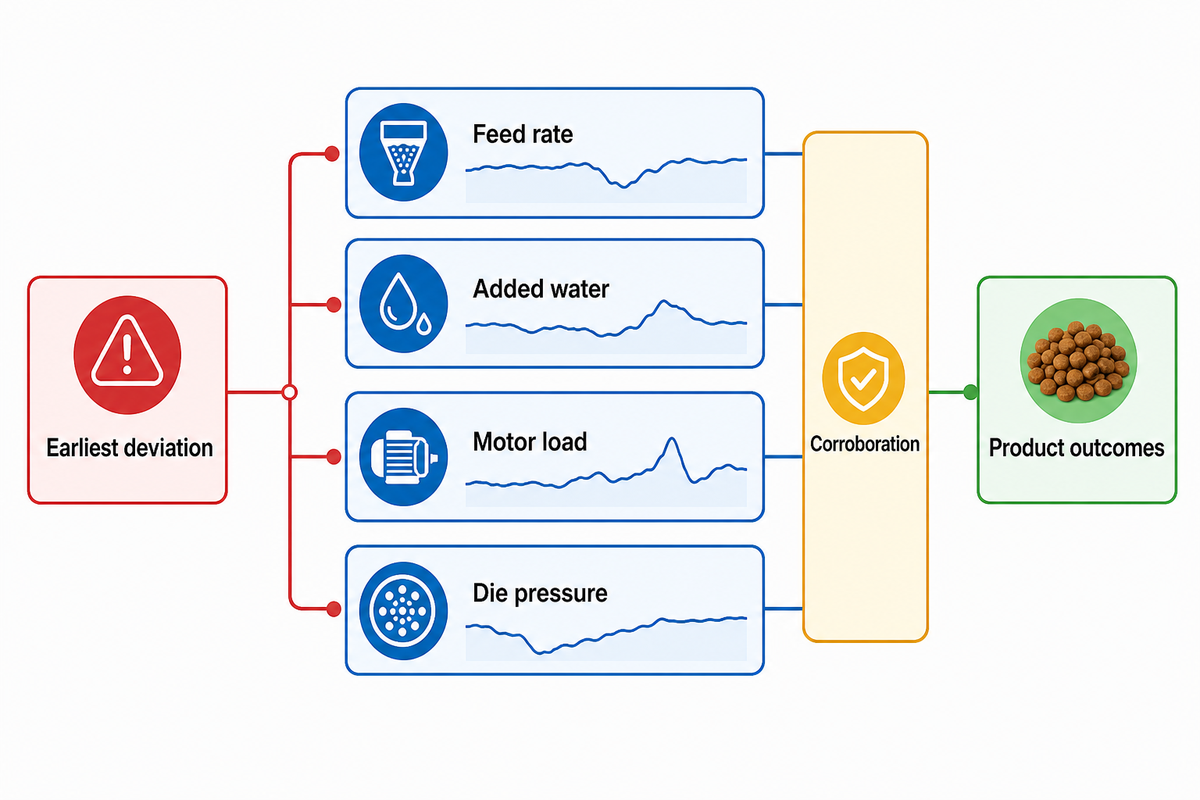
La temperatura, la presión, el cizallamiento y el tiempo de residencia describen distintas partes del sistema de extrusión. Interactúan, pero no son parámetros de extrusión intercambiables. El vapor y el calor del cilindro aportan energía térmica. La rotación del tornillo y la resistencia del material aportan energía mecánica. La presión refleja la resistencia al flujo en un punto determinado, mientras que el tiempo de residencia indica cuánto tiempo permanece el material expuesto a un entorno cambiante. La viscosidad de la masa relaciona estos cuatro factores.
Considere un aumento de velocidad de producción. Una mayor masa puede acortar el tiempo de residencia, modificar el nivel de llenado del cilindro y aumentar o reducir la carga del motor, según la configuración del tornillo y el material. El agua agregada puede reducir la viscosidad y la carga, pero también modifica la evaporación súbita en la matriz y la demanda del secador. Una mayor velocidad del tornillo puede aumentar la tasa de cizallamiento y la capacidad de procesamiento, pero la energía mecánica específica (SME) sigue dependiendo del torque y del caudal másico. La presión puede subir porque cambió la viscosidad, la restricción de la matriz o la velocidad; la lectura de presión por sí sola no permite distinguir entre esas causas.
¿Qué señal debe revisar primero?
No acepte una sola señal como diagnóstico. Empiece por la primera desviación registrada con hora y busque otra señal que la corrobore antes de hacer un cambio. Si la carga del motor varía mientras el caudal de alimentación, el agua agregada y la presión de la matriz se mantienen estables, revise el accionamiento y la evidencia de las zonas del tornillo. Si la carga del motor y la presión de la matriz cambian juntas después de una modificación en la alimentación o el agua, revise el estado del material. Si la forma cambia mientras las señales del cilindro se mantienen estables, pero cambia el registro de la cuchilla, revise el corte antes de modificar la cocción.
Los mismos valores de consigna del cilindro pueden producir croquetas distintas cuando cambia la fibra, la grasa, el tamaño de partícula o la capacidad de retención de agua. Las tendencias o los modelos operativos pueden acotar la búsqueda, pero deben distinguir los valores medidos de los inferidos. La investigación sobre modelos de extrusión también considera las propiedades finales como respuestas mediadas por la temperatura y la viscosidad de la masa fundida, la presión, el tiempo de residencia y el aporte de energía.
Los registros útiles del sistema de control separan las entradas manipuladas, los estados intermedios del proceso y los resultados del producto. Así se evita confundir un valor de consigna con una prueba de cocción. También muestran el comportamiento de la energía acoplada: un mayor aporte térmico puede modificar el trabajo mecánico necesario para alcanzar cierto estado del material, pero la magnitud y la dirección del cambio dependen de la fórmula y el equipo. Evalúe la tecnología de extrusión según las respuestas medibles, no por un solo número en una pantalla de control.
Por qué la salida de la matriz cambia la expansión, la densidad aparente y la forma de las croquetas
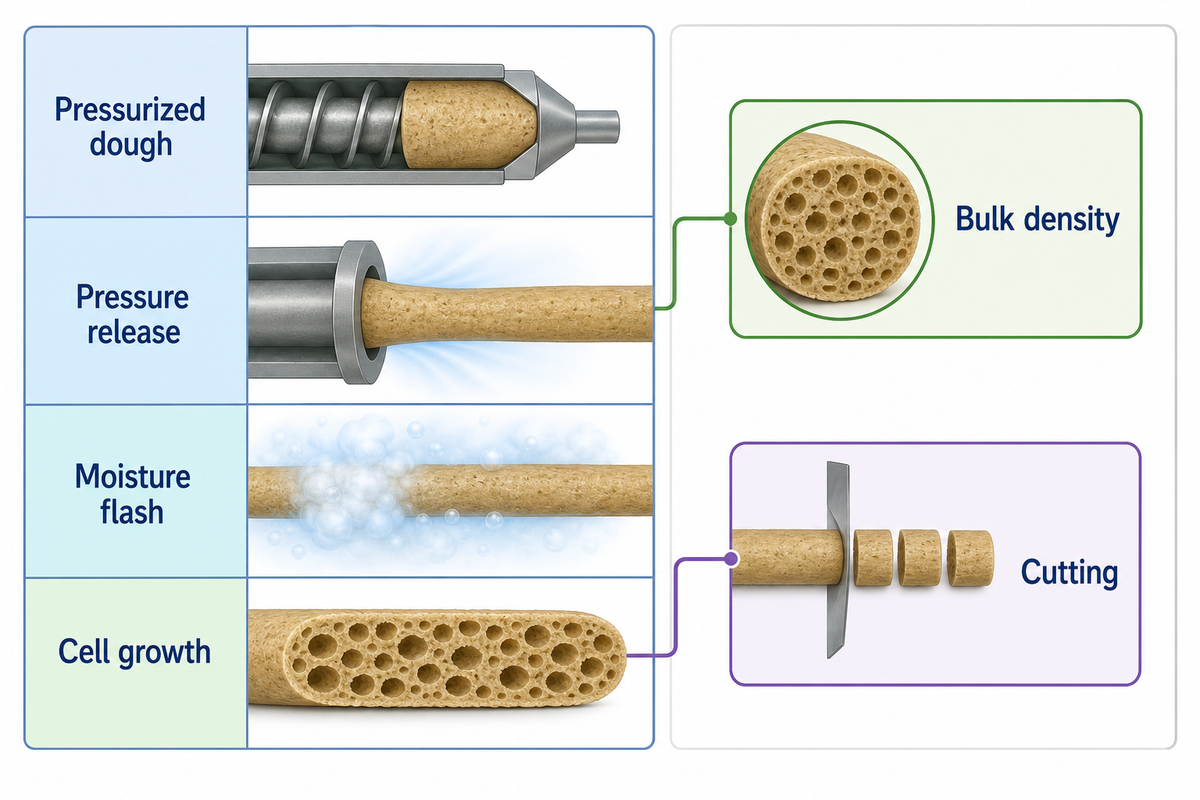
A continuación, la masa caliente y presurizada llega a la matriz y pasa a un entorno de menor presión. Parte del agua puede evaporarse de forma súbita, las burbujas crecen y la matriz se estira hasta que el enfriamiento y la pérdida de humedad fijan la estructura. La geometría de la matriz, el área abierta de la placa y la longitud del tramo de calibración influyen en la resistencia al flujo y en la forma de la tira. El corte convierte la tira en piezas, pero no puede corregir una estructura interna débil o irregular.
La expansión y la densidad aparente suelen variar en sentidos opuestos: un producto celular más expandido suele ocupar más volumen por unidad de masa. La relación no siempre es lineal. El colapso de las paredes celulares, la contracción después de la salida, la humedad irregular, los desgarros superficiales o las diferencias de fórmula pueden romper una relación simple y directa. Es más útil interpretar ambos resultados en conjunto que cada valor por separado.
Para el diagnóstico, mida las dimensiones de las piezas, la masa unitaria, la densidad aparente, la expansión, la calidad del corte y la rotura en muestras vinculadas por hora. Compare esos resultados con la presión de la matriz, la temperatura del producto, la carga del tornillo, el agua agregada y la velocidad de la cuchilla. Los cambios de presión sin una respuesta equivalente en la densidad o la forma pueden deberse a la instrumentación, a un flujo transitorio o a un cambio operativo absorbido por la matriz del producto. Los cambios de densidad con una presión estable en la matriz pueden originarse antes de la extrusión o continuar después de ella por la contracción y el secado.
Los defectos visibles suelen compartir posibles causas. Los extremos desiguales podrían deberse al estado de la cuchilla, la temperatura de la tira, el desgaste de la matriz o el estado de la masa. La longitud variable podría relacionarse con el corte o con un flujo intermitente. Las ampollas superficiales podrían deberse a la evaporación súbita, al vapor atrapado o al secado excesivo. Para la primera prueba, elija la señal más cercana y más útil para distinguir entre causas, no el valor de consigna más próximo.
Cómo el secado, el enfriamiento y el recubrimiento controlan la humedad y la palatabilidad
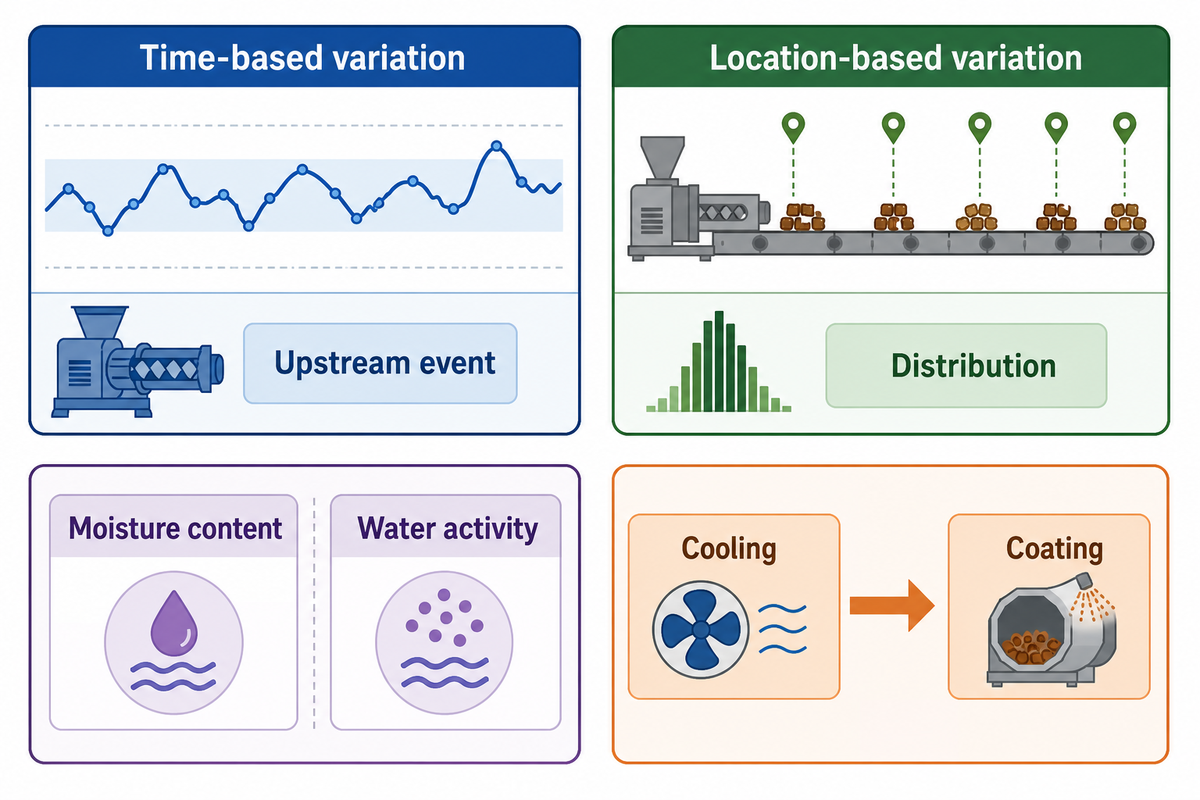
Después de salir de la matriz, el secado y el enfriamiento determinan si la humedad y la temperatura de las croquetas son adecuadas para la siguiente etapa. El producto que entra al secador tiene un tamaño, una porosidad, una temperatura, un patrón de carga y una humedad inicial específicos. La temperatura del aire importa, pero también la humedad, la velocidad, la distribución, la profundidad del lecho, el tiempo de residencia, la agitación del producto y el desempeño de la combustión.
Una pequeña variación en la humedad de descarga puede deberse al flujo de aire, el tiempo de residencia, la carga del lecho o la combustión, no solo a la temperatura. Un ejemplo comercial de diagnóstico de problemas utilizó un cambio de 1.3% en la humedad de salida como motivo para inspeccionar todo el sistema de secado. Otro describió una sección transversal del secador con nueve muestras dentro de ±1 punto porcentual de humedad. Ambos son ejemplos de diagnóstico de debates sobre equipos específicos, no límites universales de liberación.
¿Por qué puede seguir variando la humedad final?
El promedio de salida puede no cambiar aunque se forme un borde húmedo y un centro seco en el lecho. También puede variar si cambia la geometría o la porosidad de entrada de las piezas, aunque la configuración del secador se mantenga fija. Compare un patrón de muestras a lo ancho del lecho, el tiempo de residencia, las condiciones del aire, la carga y el estado del producto entrante. Si la variación depende del tiempo, sospeche del evento anterior y de la respuesta de control. Si depende de la ubicación, sospeche de la distribución.
El contenido de humedad no es lo mismo que la actividad de agua. El contenido de humedad mide la cantidad de agua presente; la actividad de agua describe cuánta de esa agua está disponible cuando la matriz del producto alcanza el equilibrio termodinámico. Los ingredientes retienen el agua de forma distinta, por lo que dos fórmulas pueden tener el mismo contenido de humedad y distinta actividad de agua. También influyen la temperatura de medición y el equilibrio de la muestra.
La FDA señala un ejemplo sobre principios de medición: a 25 °C, una diferencia de 0.1 °C entre la muestra y el espacio de cabeza puede cambiar en aproximadamente 0.005 la lectura de actividad de agua. Ese valor no es un umbral de liberación para alimentos para mascotas. Cada instalación debe usar métodos de muestreo, equipos, límites y acciones correctivas validados dentro de su sistema de inocuidad alimentaria.
Esta guía técnica citada de la FDA respalda la precaución sobre la medición física; no es un manual operativo para un medidor específico. Siga el método vigente del instrumento, el procedimiento de calibración, los requisitos de equilibrio de la muestra y el plan de inocuidad alimentaria aplicable.
El enfriamiento debe evitar la condensación y generar una condición superficial uniforme para el recubrimiento o el empaque. El comportamiento del recubrimiento depende de la superficie y la porosidad de las croquetas, su temperatura, las propiedades del líquido, la aplicación y el mezclado. Cambiar el tiempo o la dosificación del recubrimiento no siempre mejora la palatabilidad ni la aceptación del alimento. La evidencia publicada en revisiones sobre la palatabilidad de alimentos secos para mascotas destaca las interacciones entre la fórmula, el procesamiento, la grasa, los palatantes y la respuesta animal.
El control de la humedad debe evaluarse junto con la temperatura de secado, el flujo de aire, la carga, la uniformidad y la evidencia de liberación. La eficiencia energética y la reducción del consumo de energía son objetivos distintos; ninguno justifica modificar un límite de inocuidad alimentaria o del producto sin validación.
Registro de modos de falla de croquetas con 12 síntomas
Use el registro de modos de falla de croquetas con 12 síntomas como herramienta de triaje, no como secuencia ni receta. Seleccione el síntoma visible, busque la señal que lo corrobora en el mismo intervalo y realice la primera revisión de la etapa anterior. La última columna indica un cambio tentador que conviene posponer hasta que la evidencia permita distinguir entre las posibles causas.
| Síntoma observado | Señal que lo corrobora | Primera revisión de la etapa anterior | Causa alternativa | Primer cambio que se debe evitar |
|---|---|---|---|---|
| Flujo intermitente en la extrusora | Los registros del alimentador, del flujo de líquidos, de la carga del motor y de la presión de la matriz oscilan en conjunto | Confirme el suministro de sólidos, la uniformidad de la suspensión y la continuidad de la descarga del preacondicionador | Obstrucción o elementos de transporte desgastados | No aumente la velocidad del tornillo antes de localizar el origen de la oscilación |
| Aumenta la densidad aparente | La expansión disminuye en una muestra tomada a la misma hora | Compare la humedad de entrada, el aporte térmico, la energía mecánica específica y el lote de la fórmula | Contracción después de la matriz o efecto del secador | No atribuya la causa únicamente a la presión de la matriz |
| Disminuye la densidad aparente | Las piezas se expanden más, pero sus paredes parecen débiles | Revise la fórmula, el agua agregada, la respuesta energética y las condiciones de salida de la matriz | Diferencias en la muestra o en el método de prueba | No reduzca el agua automáticamente |
| Forma irregular de las croquetas | Las dimensiones de las piezas varían junto con el registro del alimentador o de la presión | Revise la dosificación, el mezclado de la suspensión, el preacondicionamiento y el flujo en la matriz | Desalineación de la cuchilla o desgaste de la matriz | No cambie la temperatura del cilindro basándose únicamente en el aspecto |
| Superficie de corte desgarrada | Cambió la velocidad o el estado de la cuchilla, mientras que el flujo de la tira se mantuvo estable | Revise el estado de la cuchilla, la holgura, la sincronización del corte y la temperatura de la tira | Estructura débil de la masa o desgaste de la matriz | No compense únicamente aumentando la cocción |
| Grietas o ampollas en la superficie | El defecto coincide con la humedad del producto, el tamaño de las piezas o una zona del secador | Compare el estado de salida de la matriz con la velocidad de secado inicial y la ubicación a lo ancho del lecho | Debilidad interna de las celdas al salir de la matriz | No aumente la temperatura del secador antes de localizar el defecto |
| La humedad de salida aumenta | Cambió el estado del aire, la profundidad del lecho, el tiempo de residencia o la carga de entrada | Revise el balance completo del secador y el estado del producto entrante | Ubicación de muestreo o equilibrio del instrumento | No suponga que la temperatura es el único control |
| La humedad de salida no es uniforme | Las muestras tomadas a lo ancho del lecho muestran un patrón de ubicación repetible | Revise la distribución del flujo de aire, la carga del lecho, la dispersión del producto y la agitación | Tamaños o densidades mixtos en las croquetas entrantes | No reduzca el objetivo promedio para ocultar una zona húmeda |
| La actividad de agua difiere pese a tener una humedad similar | Cambió la fórmula, la temperatura de la muestra o el equilibrio | Verifique la identidad de la fórmula, la preparación y la temperatura de la muestra, y el método calibrado | Diferencia real en la retención de agua | No convierta directamente la humedad en actividad de agua |
| La absorción del recubrimiento es irregular | El aceite superficial o el palatante varían según la temperatura del producto o la carga de la mezcladora | Revise la transferencia desde el enfriamiento, la distribución del rociado, el flujo y el tiempo de mezclado | Cambio de porosidad o área superficial debido a la extrusión | No aumente la dosificación antes de revisar la distribución |
| Aumenta la rotura | Aumentan las partículas finas después de un transportador, el enfriador, la recubridora o una transferencia al empaque | Localice la primera transferencia donde aumentan las partículas finas | Baja resistencia estructural generada durante la extrusión o el secado | No atribuya la causa a la manipulación sin medir la resistencia antes de la transferencia |
| Disminuye el resultado de palatabilidad | Cambió la evidencia sobre el recubrimiento, la oxidación, la textura o la fórmula | Verifique la identidad del lote, la distribución del recubrimiento, el almacenamiento y el diseño de la prueba | Variación del panel de animales o cambio previo en la fórmula | No infiera una sola causa raíz del proceso a partir de un único resultado de preferencia |
Haga
Delimite el intervalo del evento, conserve la identidad de la receta y del lote, y recopile una segunda señal antes de hacer ajustes. Cambie un solo factor controlado únicamente cuando la evidencia y el procedimiento de la planta lo respalden.
No haga lo siguiente
No use un solo síntoma para determinar la causa raíz. No copie en producción el tratamiento de un estudio publicado sin realizar pruebas, validarlo y seguir el proceso de autorización de la planta.
Qué medir a lo largo de una línea de extrusión de croquetas secas
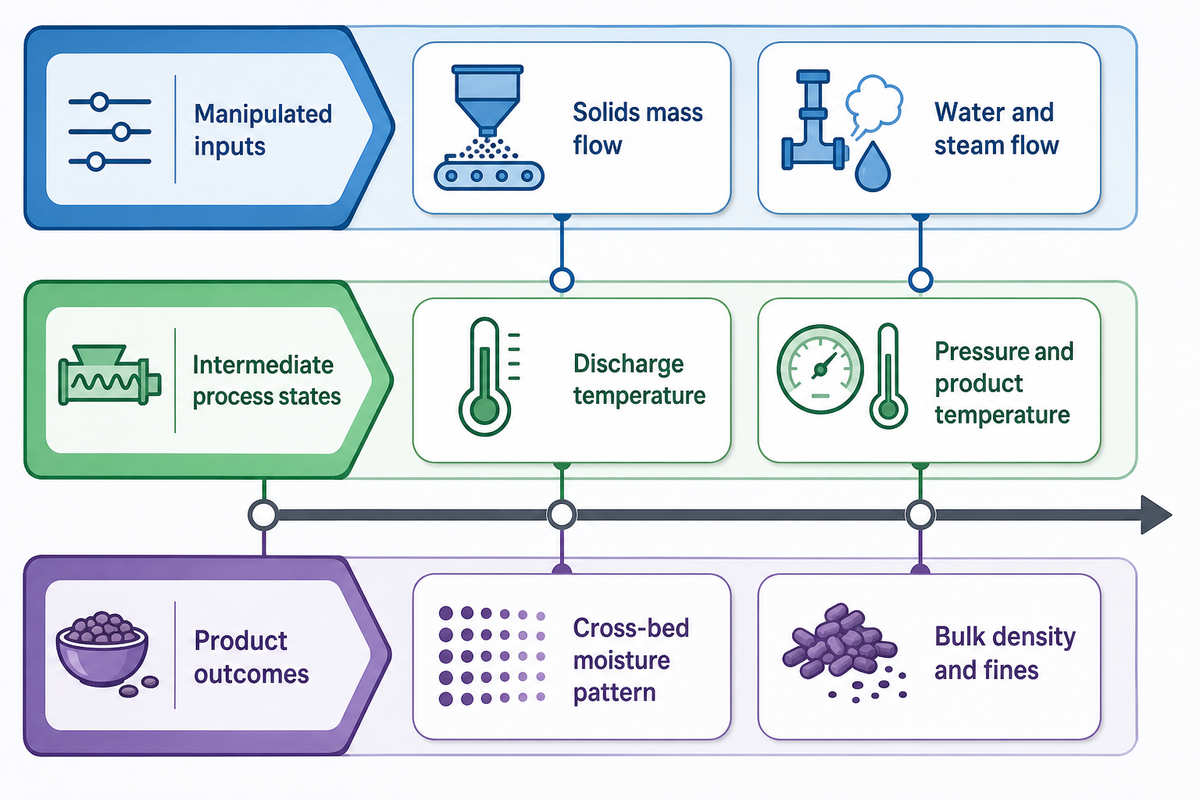
A su vez, un plan de medición útil sigue el material a lo largo del tiempo. Distingue qué ajusta el operador, qué estado alcanza el proceso y qué demuestra el producto. Use la siguiente Matriz de medición por etapa como hoja de trabajo para diseñar ese registro. Las unidades y la frecuencia de muestreo deben ajustarse a los instrumentos de la planta, el producto, los métodos validados y el plan de control.
| Etapa | Señal | Unidad habitual | Punto de muestreo | Evento que activa el muestreo | Pregunta que responde |
|---|---|---|---|---|---|
| Preparación de ingredientes | Distribución del tamaño de partícula | µm o fracción de tamiz | Después de la molienda y antes de la mezcla | Lote nuevo, cambio de tamiz o cambio en el flujo | ¿Cambió la hidratación y el potencial de compactación? |
| Dosificación por lotes y mezcla | Identidad de la receta y del lote | ID del lote | Descarga de la mezcladora | Cada lote o cambio de formato | ¿Qué material ingresó realmente a la línea? |
| Alimentación | Flujo másico de sólidos | kg/h | Descarga del alimentador | Desviación del caudal o pulsaciones | ¿Está cambiando el llenado del barril debido a variaciones en la alimentación? |
| Preacondicionamiento | Flujo de agua y vapor | kg/h | Líneas de adición | Movimiento de válvula o cambio de receta | ¿Qué aporte térmico y de humedad se suministró? |
| Preacondicionamiento | Temperatura y humedad de descarga | °C y % | Salida del acondicionador | Arranque, verificación en estado estable o perturbación | ¿Qué estado alcanzó la masa al llegar al barril? |
| Extrusión | Carga o torque del motor | kW, A o N·m | Control del accionamiento | Desviación o cambio del valor de consigna | ¿Cambió la resistencia del material o el trabajo mecánico? |
| Extrusión | Temperatura del barril y del dado | °C | Zonas de sensores identificadas | Desviación, cambio de caudal o calentamiento inicial | ¿Dónde cambió el estado térmico? |
| Dado | Presión y temperatura del producto | bar o MPa; °C | Ubicación identificada del dado y salida del dado | Forma, densidad o perturbación del flujo | ¿Qué estado había justo antes de la liberación? |
| Corte | Velocidad de la cortadora y dimensiones de las piezas | rpm; mm | Cara del dado y muestra tomada durante un intervalo definido | Longitud o defecto en el borde | ¿El defecto se relaciona con el flujo o con el corte? |
| Secado | Estado del aire, tiempo de residencia y carga del lecho | °C, humedad relativa, min, kg/m² | Zonas identificadas y transportador | Variación de la humedad o nueva geometría | ¿Cambió la capacidad de evaporación o la distribución? |
| Salida del secador | Patrón de humedad a lo ancho del lecho | % según método validado | Posiciones definidas de izquierda a derecha | Mapa de rutina o falta de uniformidad | ¿El promedio oculta un efecto de la posición? |
| Enfriamiento y liberación | Temperatura, humedad y actividad de agua del producto | °C, %, aw | Después del equilibrio, en puntos definidos | Cada lote validado o desviación | ¿Son aceptables el enfriamiento, la humedad y la disponibilidad de agua según criterios independientes? |
| Recubrimiento | Caudal de adición de líquidos y sólidos | kg/h o % | Aplicación y muestra del producto terminado | Cambio de fórmula o de las condiciones de la superficie | ¿Se suministró y distribuyó la dosis prevista? |
| Producto terminado | Densidad aparente, dimensiones, finos y textura | kg/m³, mm, %, específico de la prueba | Muestra compuesta vinculada al tiempo | Liberación de rutina o evento del proceso | ¿Qué cambio del proceso llegó al producto? |
Sin identificar el material, una marca de tiempo es una evidencia débil; sin un punto de muestreo, un resultado de laboratorio también lo es. Registre la ubicación del sensor, su estado de calibración, el método, la temperatura de la muestra, la fórmula, el dado, el caudal y el evento del operador. Luego grafique la primera desviación, en vez de comparar únicamente los promedios por lote. Para mantener una calidad uniforme, la evidencia debe seguir siendo comparable entre lotes, turnos y cambios de formato.
Esta matriz ayuda a analizar defectos de extrusión y sus soluciones, pero no sustituye el análisis de peligros, el programa de saneamiento, el monitoreo ambiental, los controles preventivos ni la autorización de liberación de la planta. El diagnóstico de la calidad del producto y las decisiones sobre inocuidad alimentaria requieren distintos tipos de evidencia.
Cómo los cambios de fórmula desplazan la ventana de proceso
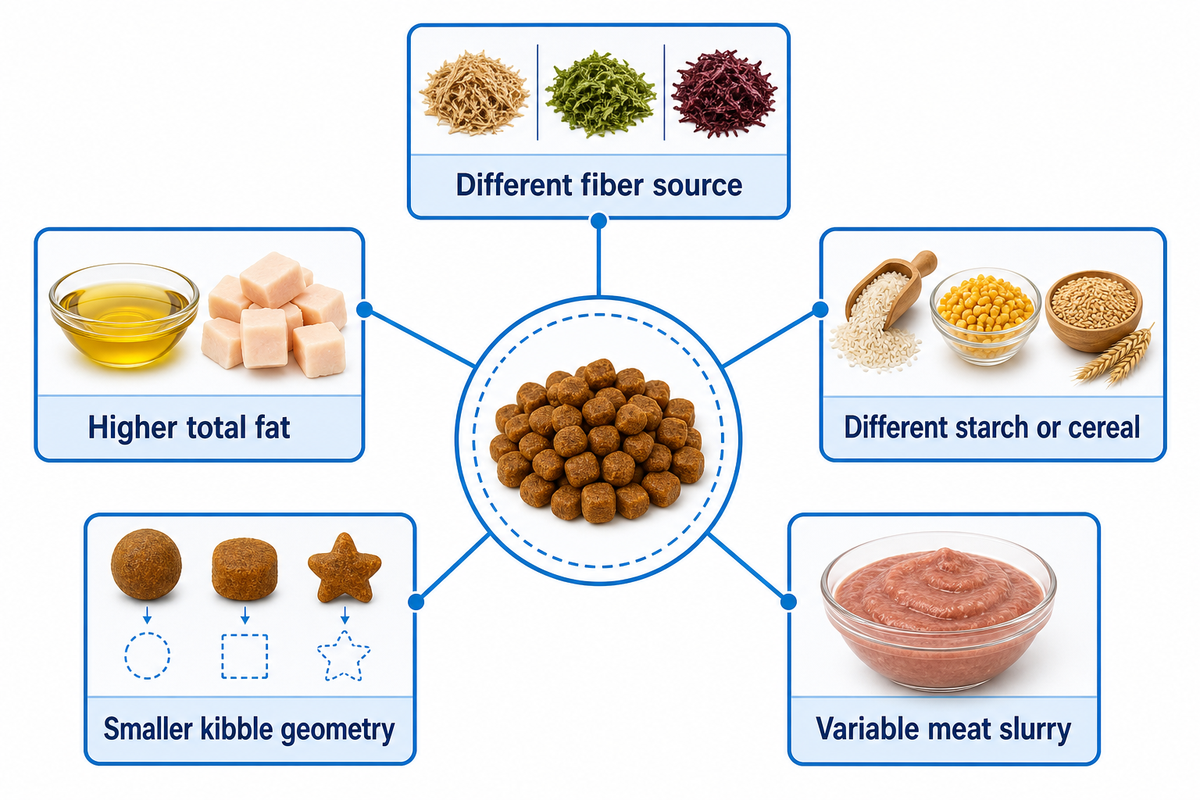
Con ese registro de mediciones, cada ventana de proceso queda vinculada a una fórmula, una geometría, un caudal y un estado del equipo. «Los mismos valores de consigna» no constituyen una estrategia de control estable después de un cambio significativo en la formulación. La fuente de proteína, el cereal y el tipo de almidón, la fibra, la grasa, el tamaño de partícula, la mezcla de carne fresca, la carga mineral y el sistema aglutinante pueden cambiar la hidratación, la viscosidad, la demanda de energía, la expansión, el corte, el secado y el recubrimiento.
| Escenario de cambio | Posible cambio en el proceso | Evidencia que se debe recopilar primero | Límite de transferibilidad |
|---|---|---|---|
| Mayor cantidad o una fuente distinta de fibra | Pueden cambiar la retención de agua, la viscosidad, la expansión, la textura y el secado | Distribución de partículas, estado del acondicionador, carga, densidad y humedad a lo ancho del lecho | El tipo de fibra importa; la cantidad incorporada no basta para predecir el resultado |
| Mayor contenido de grasa superficial o total | Pueden cambiar la hidratación, la respuesta al cizallamiento, la expansión, el equilibrio del recubrimiento y la aceptación | Ubicación de la adición, flujo, carga, expansión y estado de la superficie | La grasa añadida antes y después de la extrusión cumple funciones distintas |
| Almidón o cereal diferente | Pueden cambiar la gelatinización, la viscosidad, la expansión y la textura | Lote de fórmula, respuesta energética, estado del dado, método para medir el almidón y densidad | Importan la fuente vegetal y el historial de procesamiento |
| Croquetas de menor tamaño | Pueden cambiar la frecuencia de corte, la relación entre superficie y volumen, el secado y el área de recubrimiento | Dimensiones de las piezas, registro de la cortadora, humedad a lo ancho del lecho y distribución de la captación | La forma y la compactación pueden contrarrestar las expectativas basadas únicamente en el tamaño |
| Mezcla de carne más variable | Pueden cambiar la continuidad de la alimentación, la distribución de la humedad, la carga, la presión y la forma | Uniformidad de la mezcla, dosificación, descarga del acondicionador y registros del barril tomados en intervalos definidos | La composición y la reología deben medirse, no suponerse |
La investigación controlada sobre fibra cítrica encontró cambios vinculados a la fórmula en el procesamiento y las características de las croquetas. Esto respalda la necesidad de volver a establecer la evidencia después de un cambio; no proporciona una corrección de valores de consigna que pueda aplicarse en cualquier planta. Las recetas para alimento para gatos o con alto contenido de proteína pueden responder de manera distinta a las de alimento para perros rico en cereales. Corrobore la evidencia antes de hacer ajustes y documente qué resultado se busca restablecer. Un diagrama de proceso no demuestra que el equipo sea fácil de limpiar; cuando corresponda el lavado dedicado o CIP, trate la limpieza y el CIP como un alcance aparte, con sus propias evidencias de acceso, residuos, cambios de formato y validación.
Límites de integración y servicios auxiliares: dónde termina la evidencia del proceso y comienza la definición del alcance de la línea
La evidencia del proceso puede describir el estado del material, la propagación de perturbaciones, el muestreo y las relaciones de control. Un artículo genérico no permite seleccionar maquinaria para alimentos ni definir una línea de producción completa. Que una extrusora de alimentos use extrusión de tornillo simple o de doble tornillo influye en el análisis de ingeniería, pero esta guía no compara ambas opciones. La capacidad por etapa, el modo de operación, los servicios auxiliares, la distribución de planta, la automatización, la limpieza, el empaque y las interfaces son decisiones específicas de cada proyecto.
El equipo aguas abajo puede limitar la producción aprovechable cuando hay incompatibilidad entre capacidades o modos de operación, pero no siempre restringe toda la línea. En un caso de una pequeña planta de alimento balanceado de la FAO, se dimensionó deliberadamente un secador por lotes para que coincidiera con la extrusora. La lección es que hay que compatibilizar las interfaces, no que «el secador siempre es el cuello de botella». El equipo modular puede cambiar una interfaz, pero las leyes físicas no eliminan el balance de masa y energía. La carga térmica de los servicios auxiliares también depende del flujo másico, las propiedades del material, el cambio de temperatura, la eficiencia y el tiempo; una cifra genérica de vapor ocultaría los criterios de diseño.
| La evidencia del proceso puede responder | La decisión específica del proyecto sigue pendiente | Destino adecuado |
|---|---|---|
| Qué señal cambió primero y cómo evolucionó el estado del producto | Conjunto de sensores, arquitectura de control y estrategia de alarmas | Alcance de ingeniería configurado |
| Cómo afectan la fórmula, la geometría y el caudal a las transferencias entre etapas | Dimensionamiento de equipos, programa de operación y capacidad de reducción | Análisis de capacidad y pruebas |
| Por qué el secado y el enfriamiento deben ajustarse al extrudido | Zonas del secador, sistema de flujo de aire, servicios auxiliares y espacio ocupado | Integración de la línea y de la planta |
| Qué muestras respaldan el diagnóstico | Límites de calidad validados, controles de peligros y pruebas de aceptación | Protocolos de calidad de la planta y del proyecto |
Si su búsqueda comenzó con una evaluación de una línea de extrusión de croquetas secas y pasó del diagnóstico del proceso a un proyecto real, el siguiente paso es definir un alcance configurado. La página de línea de extrusión de croquetas secas de Shengtu es el destino comercial para esa conversación. Esta guía no repite deliberadamente sus modelos, módulos, lista de datos de entrada, criterios para cotizar ni proceso de aceptación.
La resolución de problemas de los equipos no sustituye la gestión de la inocuidad alimentaria. La FDA exige que los alimentos para animales sean seguros, se produzcan en condiciones sanitarias, estén libres de sustancias nocivas y lleven un etiquetado veraz. Las instalaciones necesitan su propio análisis de peligros aplicable, controles preventivos validados, monitoreo, acciones correctivas, verificación, saneamiento, monitoreo ambiental cuando se requiera y registros.
Preguntas frecuentes
¿Cómo funciona una extrusora de alimentos para mascotas?
La mezcla acondicionada entra en el barril de una extrusora de alimentos para mascotas, donde los tornillos la mezclan, comprimen, calientan, someten a cizallamiento y transportan hacia un dado, mientras los controles térmicos y del accionamiento regulan el aporte de energía y las mediciones del estado del producto muestran el resultado.
El vapor, el agua, el trabajo mecánico, la temperatura, la presión y el tiempo de residencia cambian el estado de la masa. En el dado, la presión cae rápidamente, parte de la humedad se evapora de forma instantánea y la tira puede expandirse. La rotación de la cortadora determina la longitud básica antes de que las piezas pasen al secado y al enfriamiento. El control debe relacionar estos insumos con el estado medido del material y las croquetas terminadas, en vez de evaluar el proceso a partir de un solo valor de consigna.
¿Una línea de producción puede fabricar distintos tipos de alimentos para mascotas?
A menudo, sí, siempre que los equipos configurados y las ventanas de operación validadas abarquen las recetas, formas, caudales y cambios de formato, y que la planta pueda gestionar los residuos y la contaminación entre ciclos.
No se debe esperar que una misma línea procese todos los productos con un único ajuste universal. La proteína, el almidón, la fibra, la grasa, el tamaño de partícula, el diámetro, el objetivo de recubrimiento y el programa de empaque pueden cambiar las necesidades de acondicionamiento, la respuesta de los tornillos, la liberación en el dado, el secado, el enfriamiento y la limpieza. Las pruebas en planta deben determinar si las ventanas requeridas se superponen y si se puede controlar cada cambio de formato sin desestabilizar ni contaminar el siguiente ciclo.
¿Cuáles son los componentes clave de una extrusora de alimentos para mascotas?
El equipo principal de procesamiento incluye un alimentador controlado, un preacondicionador, un conjunto de tornillos y barril, un accionamiento, zonas de control térmico, un dado y una cortadora. Los sensores permiten monitorear el flujo, la carga, la presión, la temperatura y la velocidad para controlar el proceso.
Las mediciones de temperatura, presión, carga del motor, flujo, velocidad y estado del producto permiten supervisar el equipo. Además de este equipo principal, una línea completa de producción de croquetas secas necesita etapas conectadas de secado, enfriamiento, recubrimiento, transporte y empaque. Estas estaciones no forman parte de la extrusora en sí, pero las transferencias entre ellas afectan la producción aprovechable y la calidad del producto terminado. Esta distinción evita confundir una lectura de la extrusora con evidencia de toda la línea.
¿Cuáles son las desventajas de la extrusión de alimentos?
La extrusión de alimentos somete la fórmula al calor y al cizallamiento. La interacción entre sus variables puede encarecer el diagnóstico cuando se hace mal, porque un solo cambio puede alterar la densidad, la humedad, la textura, la retención de nutrientes o el recubrimiento en etapas posteriores.
Una ventana de proceso inestable puede causar problemas de densidad, forma, humedad, textura, retención de nutrientes o recubrimiento. Cambiar un valor de consigna para corregir un síntoma puede provocar otro defecto aguas abajo. Los nutrientes sensibles al calor y los compuestos reactivos requieren una formulación adecuada, validación del proceso y pruebas. Estas son limitaciones de ingeniería y control, no una prueba de que los alimentos extruidos para mascotas sean inherentemente inadecuados.
¿En qué se diferencian las croquetas extruidas de las horneadas?
Las croquetas extruidas y las horneadas desarrollan su estructura mediante distintas combinaciones de calor, humedad, trabajo mecánico y presión. Por ello, las pruebas deben comparar las propiedades del producto terminado en vez de basarse únicamente en el nombre del proceso.
La extrusión utiliza el trabajo de los tornillos y una liberación rápida de presión, por lo que puede producir formas expandidas de manera continua con distintas densidades. Los alimentos horneados se forman y calientan sin el mismo evento de liberación en el dado, lo que puede dar lugar a una estructura porosa y una textura diferentes. Ninguna de las dos rutas es automáticamente mejor para todas las recetas. Compare la forma validada, la densidad aparente, la transformación del almidón, el nivel de grasa, la protección de nutrientes, la uniformidad de la humedad, la capacidad de procesamiento, el cambio de formato, el recubrimiento y la respuesta de los animales. Las fórmulas desarrolladas para una ruta pueden requerir ajustes de formulación o un perfil de secado diferente en la otra. Para decidir en planta, use pruebas del producto y evidencia operativa, no solo el nombre comercial del proceso.
Nota de transparencia: Este artículo sintetiza investigaciones públicas, orientación regulatoria, material de extensión, recomendaciones de asociaciones y ejemplos comerciales claramente identificados. No afirma que Shengtu haya obtenido resultados en pruebas de planta ni sustituye las pruebas de recetas, la validación o el plan de inocuidad alimentaria de cada cliente.
Referencias y fuentes
- NC State Extension: El papel del preacondicionamiento en la extrusión de alimentos y alimento balanceado
- Alvarenga y otros: Efectos del procesamiento por extrusión en las características de las croquetas y la transformación del almidón
- Estudio controlado sobre la energía térmica y mecánica durante la extrusión de alimento para perros
- Efectos de la fórmula y la fibra durante la extrusión de alimento para perros
- Revisión de modelos y respuestas del producto en la extrusión de alimentos
- Revisión de los factores que influyen en la palatabilidad de los alimentos secos para mascotas
- FDA de Estados Unidos: alimentos para mascotas
- FDA de Estados Unidos: controles preventivos para alimentos para animales
- FDA de Estados Unidos: actividad de agua en los alimentos
- FEDIAF/UK Pet Food: guía de buenas prácticas para fabricar alimentos seguros para mascotas
- PetfoodIndustry: resolución de problemas en el secador durante el procesamiento de alimentos para mascotas
- PetfoodIndustry: precisión en la extrusión de alimentos para mascotas
- FAO: caso de proceso y equipos de una pequeña planta de alimento balanceado