Hubungi Shengtu Bufan Company

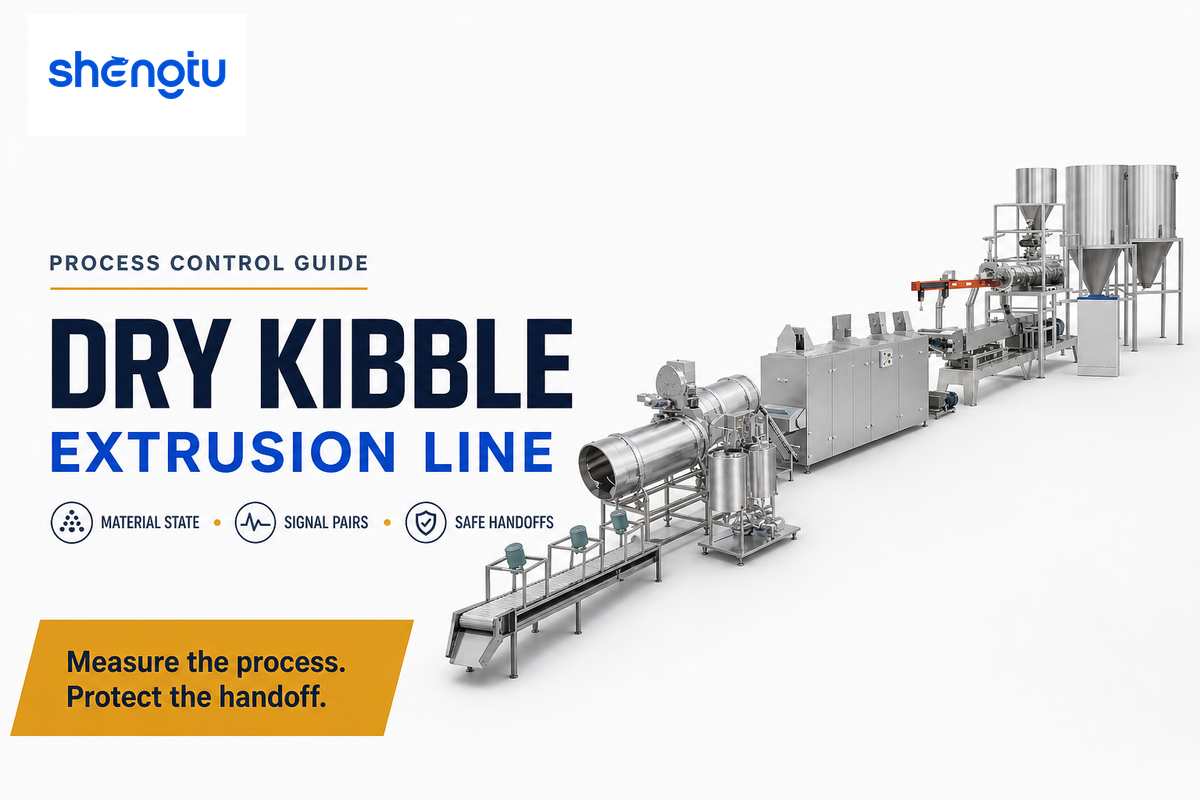
Lini ekstrusi kibble kering adalah sistem pengolahan terintegrasi yang mengubah resep yang telah disiapkan menjadi potongan berlapis yang stabil melalui penakaran dan penggilingan, pencampuran, prakondisi, pemasakan ekstrusi, pemotongan, pengeringan, pendinginan, pelapisan, dan pengemasan. Pengendalian berjalan efektif ketika setiap tahap menghasilkan kondisi produk terukur untuk tahap berikutnya, bukan ketika operator mempertahankan semua setelan pada nilai konstan.
Mulailah diagnosis dari gejala yang terlihat, lalu cari sinyal kedua dari interval produksi yang sama. Periksa kondisi bahan di tahap hulu terdekat sebelum mengubah suhu, kecepatan sekrup, air, atau aliran udara. Formula, ukuran partikel, distribusi kadar air, masukan panas, energi mekanis, kondisi cetakan, beban mesin pengering, dan pelapisan saling berinteraksi. Karena itu, setelan mesin yang stabil tetap dapat menghasilkan kibble berbeda setelah perubahan resep atau laju produksi.
Panduan ini menguraikan proses ekstrusi pakan dan menyediakan dua alat praktis bagi tim pabrik: daftar 12 mode kegagalan berdasarkan gejala dan matriks pengukuran yang terkait dengan setiap tahap. Panduan ini tidak menyediakan resep universal, batas keamanan pangan, merek mesin, atau konfigurasi lini komersial.
Produksi Pakan Hewan Peliharaan: Perpindahan Kibble Kering Antar Tahap
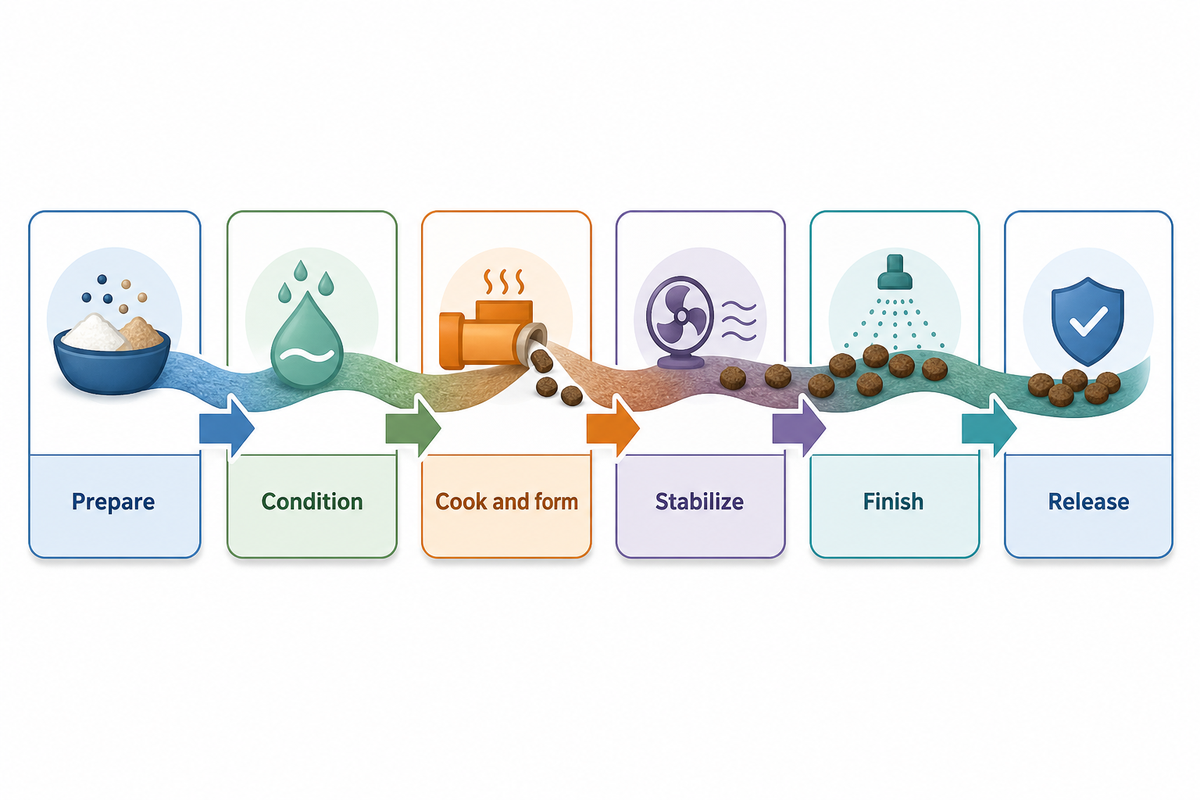
Produksi pakan hewan peliharaan merupakan rangkaian perubahan kondisi bahan. Bahan baku diterima, disaring, digiling, dan ditakar agar campuran kering memasuki lini dengan distribusi ukuran partikel dan komposisi yang konsisten. Pencampuran mendistribusikan bahan makro dan mikro. Prakondisi, yang kadang ditulis pra-kondisi, kemudian menambahkan air, uap, waktu, dan pengadukan sebelum campuran mencapai tabung ekstruder.
Di dalam ekstruder pakan hewan peliharaan, sekrup yang berputar mengalirkan dan mencampur adonan, sementara energi panas dan mekanis mengubah viskositas, kondisi pati, struktur protein, dan aliran. Di cetakan, penurunan tekanan membuat sebagian air berubah seketika menjadi uap. Saat untaian mengembang, pemotong menentukan panjangnya, lalu kibble yang masih basah dialirkan ke mesin pengering. Pendinginan menyiapkannya untuk pelapisan atau pengemasan; aplikasi lemak cair dan palatan kemudian dapat mengubah sifat permukaan dan penerimaan pakan.
- Persiapan: kendalikan identitas bahan, ukuran partikel, penakaran, dan pencampuran.
- Pengondisian: distribusikan uap dan air saat campuran diaduk.
- Pemasakan dan pembentukan: gabungkan panas, geseran, tekanan, dan waktu tinggal di tabung serta cetakan.
- Stabilisasi: keluarkan dan ratakan kadar air di mesin pengering, lalu turunkan suhu produk.
- Penyelesaian: aplikasikan lemak dan palatan dengan kondisi permukaan dan suhu produk yang ditetapkan.
- Pelepasan: nilai lot produksi jadi berdasarkan standar mutu dan keamanan pangan pabrik yang telah divalidasi.
Serah terima antar tahap sama pentingnya dengan stasiun itu sendiri. Jika pengumpan berdenyut, laju padatan yang masuk ke prakondisioner akan berubah-ubah. Jika kibble basah mencapai mesin pengering dengan kedalaman hamparan yang berubah, satu nilai rata-rata keluaran dapat menyembunyikan variasi di seluruh lebar hamparan. Untuk keterlacakan, lini produksi pakan hewan peliharaan memerlukan acuan waktu atau lot yang sama di seluruh lini. Pandangan dari tahap ke tahap ini membantu industri pakan hewan peliharaan dan industri pangan yang lebih luas mengaitkan cacat dengan bukti bahan.
Perubahan Akibat Ekstrusi Pangan di Dalam Ekstruder Pakan Hewan Peliharaan: Struktur dan Mutu Gizi
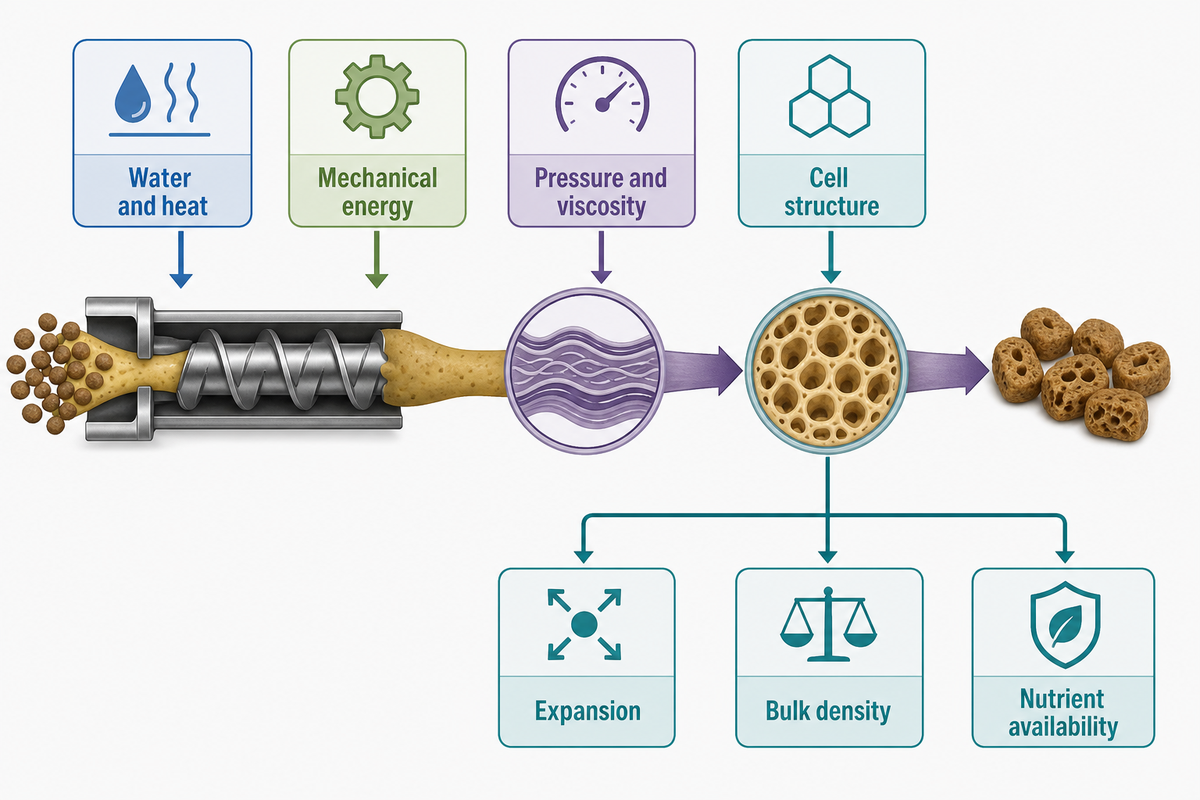
Ekstrusi pangan menggabungkan pencampuran, pemasakan, dan pembentukan secara kontinu. Bahan yang masuk ke tabung bukan sekadar didorong melewati lubang berbentuk tertentu. Air dan panas melunakkan matriks, kerja sekrup menambahkan energi mekanis, tekanan dan viskositas mengatur aliran, sedangkan cetakan menghasilkan perubahan tekanan yang cepat. Struktur sel yang terbentuk memengaruhi pengembangan, densitas curah, tekstur, produk patah atau pecah, dan perilaku pengeringan.
Satu studi pakan anjing skala besar menunjukkan mengapa nilai perlakuan harus tetap dikaitkan dengan konteksnya. Perlakuan geseran tinggi, sedang, dan rendah menggunakan satu resep dan satu sistem produksi. Pengukuran yang dipublikasikan di bawah ini memungkinkan perbandingan respons; nilainya bukan rentang operasi untuk ekstruder pakan anjing lainnya.
| Jenis pengukuran studi | Perlakuan geseran tinggi | Perlakuan geseran sedang | Perlakuan geseran rendah |
|---|---|---|---|
| Beban prakondisioner | 33.8% | 32.7% | 32.3% |
| Kadar air prakondisioner | 20.0% | 25.2% | 25.3% |
| Suhu prakondisioner | 88,9°C | 88,0°C | 87,2°C |
| Laju aliran massa | 1.184 kg/jam | 1.266 kg/jam | 1.308 kg/jam |
| Beban motor | 62.8% | 47.2% | 41.3% |
| Energi mekanis spesifik | 39,5 Wh/kg | 27,9 Wh/kg | 23,6 Wh/kg |
| Energi panas spesifik | 32,8 Wh/kg | 33,5 Wh/kg | 32,7 Wh/kg |
| Total energi spesifik | 72,2 Wh/kg | 61,3 Wh/kg | 56,3 Wh/kg |
| Kadar air di dalam tabung | 25.8% | 31.2% | 31.3% |
| Densitas curah basah | 386 g/L | 428 g/L | 435 g/L |
| Densitas curah kering | 296 g/L | 324 g/L | 338 g/L |
| Kehilangan kadar air di mesin pengering | 6.98% | 13.04% | 13.16% |
Secara praktis, pelajarannya menunjukkan arah perubahan: masukan mekanis, panas, dan kadar air tidak berperilaku sebagai satu variabel, sedangkan densitas, pengembangan, dan transformasi pati berubah. Terapkan hubungan diagnostiknya, bukan nilai perlakuannya.
Konteks peralatan makin membatasi penerapan hasil: eksperimen tersebut melaporkan densitas curah campuran kering sebesar 668 g/L, kadar air awal 11,6%, kecepatan pisau konstan 700 rpm, penggerak 100 hp, tabung sepanjang sekitar 1,495 m, diameter sekrup 11,41 cm, dan empat lubang cetakan berukuran 0,82 cm. Rincian ini menjelaskan uji tersebut; tidak satu pun merupakan sasaran bagi pabrik lain.
Bagaimana Proses Ekstrusi Memengaruhi Mutu Gizi?
Proses pemasakan dapat mengubah gelatinisasi pati, struktur protein, ketersediaan zat gizi, vitamin dan mineral, serta senyawa lain yang peka terhadap panas. Suhu dan tekanan tinggi tetap tidak menghasilkan satu dampak gizi yang dapat diprediksi. Respons bergantung pada formulasi, kadar air, distribusi energi, waktu, dan zat gizi yang diukur. Kadar zat gizi kasar atau nilai gizi yang dihitung tidak sama dengan bioavailabilitas; lisin reaktif, daya cerna, dan respons hewan memerlukan metode pengukuran tersendiri yang sesuai.
Dalam studi pakan anjing terkontrol lainnya, satu resep diolah pada enam suhu keluaran prakondisioner, dari 45°C hingga 95°C. Masukan panas yang lebih tinggi mengurangi kebutuhan energi mekanis dan mengubah gelatinisasi serta pengembangan, sedangkan daya cerna zat gizi yang tampak dan palatabilitas tidak berubah dengan arah sederhana yang sama. Suhu perlakuan ini menunjukkan jalur energi yang saling terkait; nilainya tidak menetapkan rentang pemasakan universal. Karena uji enam suhu ini dirancang untuk satu resep dan satu sistem produksi, pembacaan yang jujur mempertahankan komprominya: menganggap responsnya sebagai kebenaran industri berisiko menghasilkan kesimpulan yang tidak konsisten untuk lini lain.
“Perubahan energi mekanis dalam pengolahan ekstrusi berdampak pada karakteristik kibble dan transformasi pati.”
I. Corsato Alvarenga dkk., peneliti Kansas State University
Tetapkan respons produk sebelum menilai prosesnya. Pantau struktur, pati atau transformasi lain yang relevan, serta ukuran zat gizi yang telah divalidasi secara terpisah. Hasil satu studi tidak dapat membuktikan gizi seimbang, klaim “lengkap dan seimbang”, atau kesesuaian bagi kebutuhan diet setiap anjing atau kucing. Bagi pemilik hewan peliharaan, kesesuaian untuk anjing dan kucing tidak dapat disimpulkan dari data ekstrusi; formulasi ransum dan bukti pemberian pakan merupakan hal yang terpisah.
Pengaruh Kondisi Bahan Baku dan Prakondisi terhadap Proses Ekstrusi
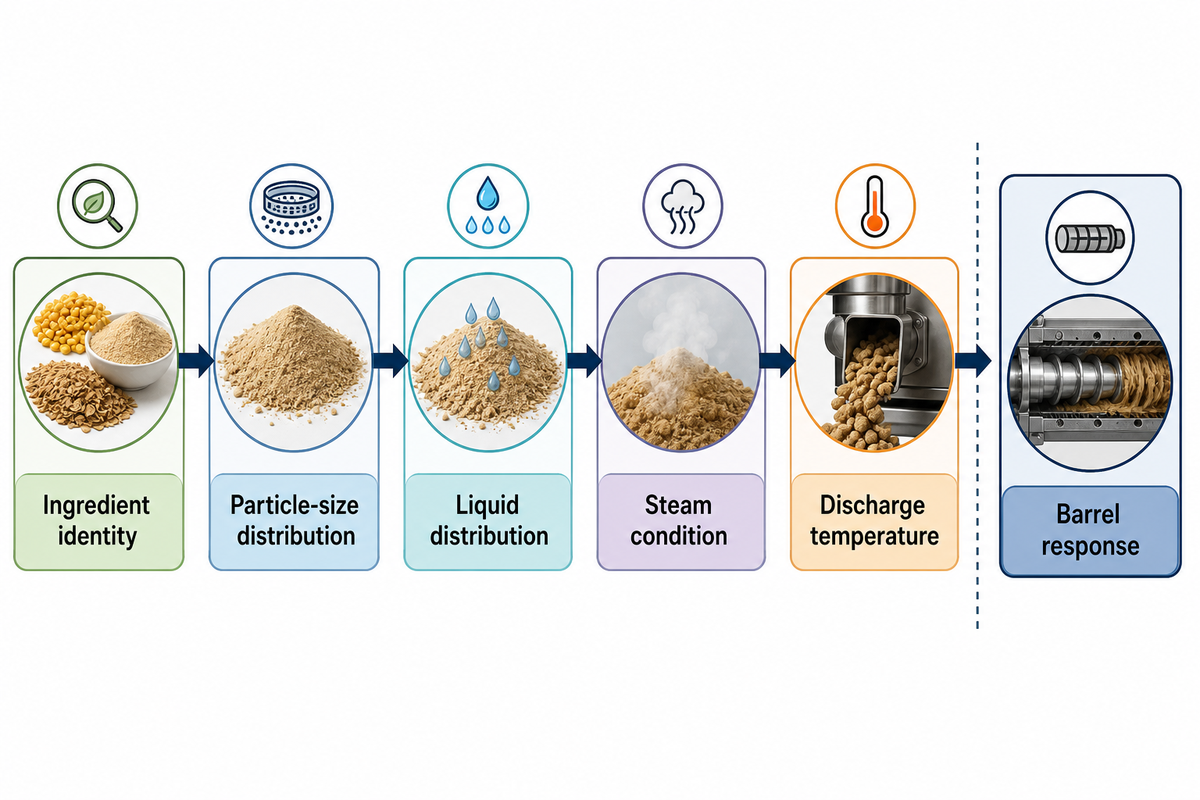
Pengendalian tabung tidak dapat sepenuhnya memperbaiki aliran umpan yang tidak konsisten. Identitas bahan, penggilingan, akurasi penakaran, pencampuran, distribusi cairan, dan kondisi penyimpanan memengaruhi penyerapan air dan transmisi geseran oleh campuran. Bubur daging yang tidak seragam dapat lebih dahulu terlihat dari aliran yang tersendat, bentuk yang tidak beraturan, atau perubahan densitas curah. Gejala tersebut mungkin tampak seperti kerusakan ekstruder, meskipun gangguan bermula saat pembuatan batch atau pencampuran.
Distribusi ukuran partikel memengaruhi laju hidrasi dan kerapatan susunan. Partikel besar atau yang sulit diolah mungkin tidak terkondisikan sebaik campuran di sekitarnya, sedangkan terlalu banyak partikel halus dapat mengubah aliran dan kebutuhan air. Lemak yang ditambahkan terlalu awal dapat melapisi partikel dan memperlambat hidrasi. Sumber dan proporsi serat dapat mengubah pengikatan air, viskositas, pengembangan, tekstur, dan respons mesin pengering. Massa air tambahan yang sama tidak menjamin kondisi adonan yang sama ketika formula berubah.
NC State Extension menjelaskan prakondisi sebagai distribusi air dan uap sebelum ekstrusi, biasanya dengan pencampuran sekitar 2–4 menit pada peralatan yang dibahas. Sumber tersebut juga menyebut batas proses bersyarat: operasi dengan kadar air proses di bawah sekitar 18% mungkin tidak memerlukan prakondisi, sedangkan operasi di atas sekitar 18–20% dapat terbantu oleh pengondisian tambahan dan berkurangnya kebutuhan geseran di tabung. Angka-angka ini menjelaskan mekanisme; bukan resep kibble kering.
Lembar fakta penyuluhan ini memberikan konteks mekanisme yang telah diketahui, bukan spesifikasi peralatan terkini. Pastikan waktu tinggal, dasar pengukuran kadar air, mutu uap, dan batas operasi aman sesuai dengan dokumentasi mesin terkini serta proses pabrik yang telah divalidasi.
Jika proses umpan kering menjadi tidak stabil, bandingkan formula terjadwal dengan bahan yang benar-benar memasuki lini. Pastikan laju pengumpan, identitas batch, distribusi hasil penggilingan, aliran cairan, kondisi uap, tingkat pengisian prakondisioner, dan suhu keluaran. Selaraskan sampel berdasarkan waktu; sampel kondisioner yang diambil setelah gangguan berlalu dapat menghasilkan perbandingan yang keliru.
- Amati terlebih dahulu: catatan laju pengumpan, catatan aliran cairan, suhu keluaran prakondisioner, dan tampilan sampel.
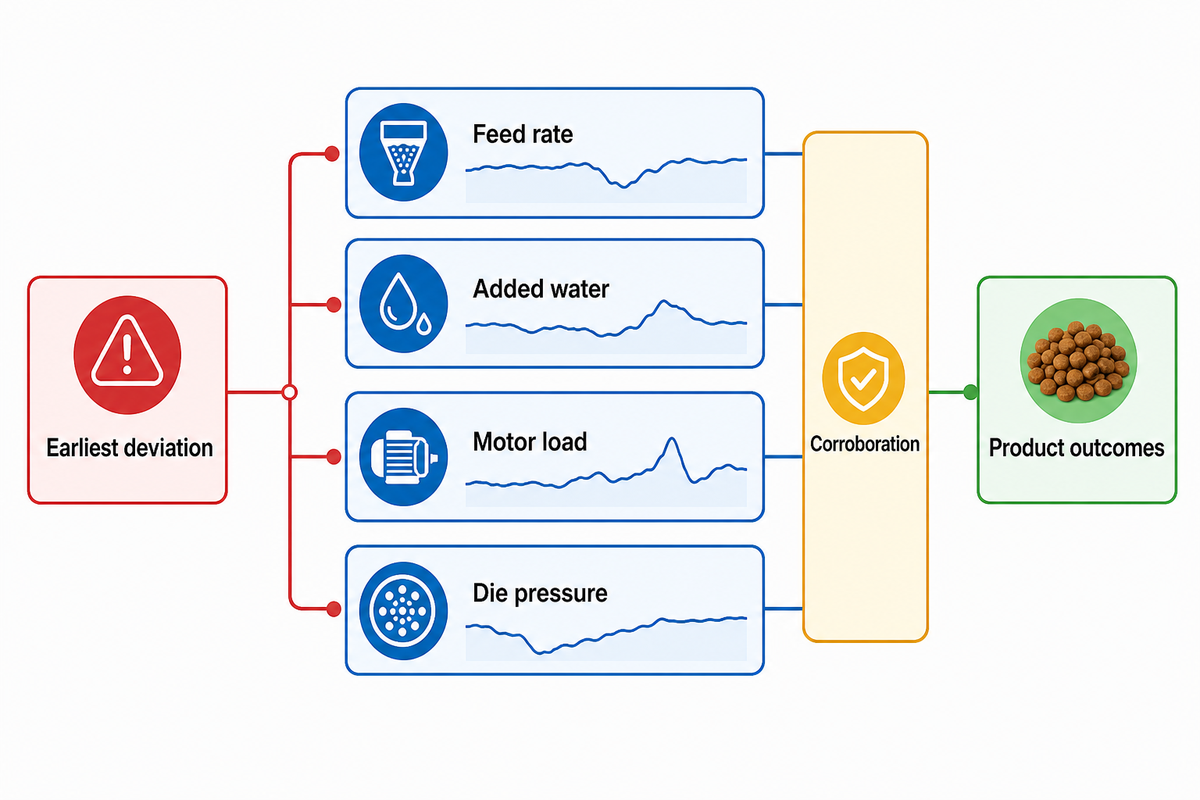
- Perkuat dengan bukti pendukung: bandingkan waktu gangguan dengan beban motor, tekanan cetakan, densitas curah, dan bentuk produk.
- Hindari: menaikkan panas tabung sebelum memeriksa apakah campuran yang masuk atau distribusi air berubah.
Hubungan Ekstrusi Pakan Hewan Peliharaan antara Suhu, Tekanan, Geseran, dan Waktu Tinggal
Suhu, tekanan, geseran, dan waktu tinggal menggambarkan bagian yang berbeda dari sistem ekstrusi. Semuanya berinteraksi, tetapi bukan parameter ekstrusi yang dapat saling menggantikan. Uap dan panas tabung menambahkan energi panas. Putaran sekrup dan hambatan bahan menambahkan energi mekanis. Tekanan mencerminkan hambatan aliran pada lokasi tertentu, sedangkan waktu tinggal menunjukkan lamanya bahan mengalami kondisi yang berubah-ubah. Viskositas adonan menghubungkan keempatnya.
Pertimbangkan kenaikan laju produksi. Massa yang lebih banyak dapat mempersingkat waktu tinggal, mengubah tingkat pengisian tabung, serta menaikkan atau menurunkan beban motor, bergantung pada konfigurasi sekrup dan bahan. Penambahan air dapat mengurangi viskositas dan beban, tetapi juga mengubah penguapan seketika di cetakan serta kebutuhan pengeringan. Kecepatan sekrup yang lebih tinggi dapat meningkatkan laju geseran dan laju produksi, tetapi energi mekanis spesifik (SME) tetap bergantung pada torsi dan aliran massa. Tekanan dapat naik akibat perubahan viskositas, hambatan cetakan, atau laju produksi; pembacaan tekanan saja tidak dapat membedakan penyebab-penyebab tersebut.
Sinyal Mana yang Sebaiknya Diperiksa Terlebih Dahulu?
Jangan menganggap satu sinyal saja sebagai diagnosis. Mulailah dari penyimpangan paling awal yang tercatat waktunya, lalu cari bukti pendukung sebelum melakukan perubahan. Jika beban motor berubah sementara laju umpan, penambahan air, dan tekanan cetakan tetap stabil, periksa bukti dari penggerak dan zona sekrup. Jika beban motor dan tekanan cetakan berubah bersamaan setelah perubahan umpan atau air, periksa kondisi bahan. Jika bentuk berubah sementara sinyal tabung tetap stabil tetapi catatan pemotong bergeser, periksa pemotongan sebelum mengubah pemasakan.
Setelan tabung yang sama dapat menghasilkan kibble berbeda ketika serat, lemak, ukuran partikel, atau kapasitas pengikatan air berubah. Tren atau model yang digunakan operator dapat mempersempit pencarian, tetapi harus membedakan nilai terukur dari nilai perkiraan. Penelitian pemodelan ekstrusi juga menganggap sifat akhir sebagai respons yang dipengaruhi suhu lelehan, viskositas, tekanan, waktu tinggal, dan masukan energi.
Catatan sistem pengendalian yang berguna memisahkan masukan yang dimanipulasi, kondisi proses perantara, dan hasil produk. Dengan begitu, setelan tidak disalahartikan sebagai bukti pemasakan. Catatan ini juga menunjukkan perilaku energi yang saling terkait: masukan panas yang lebih besar dapat mengubah kerja mekanis yang diperlukan untuk mencapai kondisi bahan tertentu, tetapi besarnya dan arah perubahan bergantung pada formulasi dan peralatan. Nilai teknologi ekstrusi berdasarkan respons terukur, bukan satu angka di layar kendali.
Pengaruh Pelepasan dari Cetakan terhadap Pengembangan, Densitas Curah, dan Bentuk Kibble
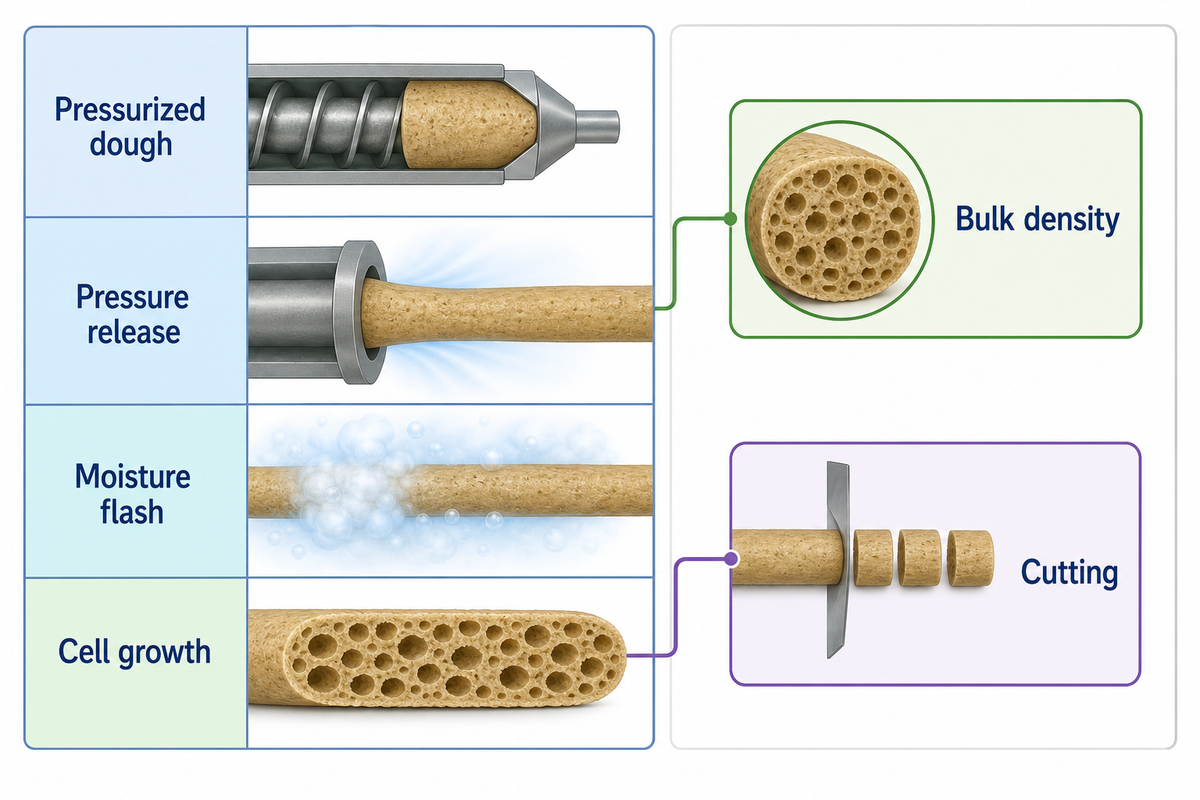
Selanjutnya, adonan panas bertekanan mencapai cetakan dan memasuki lingkungan bertekanan lebih rendah. Sebagian airnya dapat berubah seketika menjadi uap, gelembung membesar, dan matriks meregang sebelum pendinginan serta kehilangan kadar air membentuk strukturnya. Geometri cetakan, luas terbuka pelat cetakan, dan panjang bagian lurus memengaruhi hambatan aliran dan bentuk untaian. Pemotongan mengubah untaian menjadi potongan, tetapi tidak dapat memperbaiki struktur internal yang lemah atau tidak merata.
Pengembangan dan densitas curah sering berubah berlawanan arah: produk bersel yang lebih mengembang umumnya menempati volume lebih besar per satuan massa. Hubungannya tidak selalu linear. Keruntuhan dinding sel, penyusutan setelah keluar dari cetakan, kadar air yang tidak merata, permukaan yang sobek, atau perbedaan formulasi dapat menyimpang dari hubungan sederhana satu banding satu. Membaca kedua hasil secara bersamaan lebih berguna daripada melihat salah satunya saja.
Untuk diagnosis, ukur dimensi potongan, massa satuan, densitas curah, pengembangan, mutu potongan, dan produk patah atau pecah pada sampel yang dikaitkan berdasarkan waktu. Pasangkan hasil tersebut dengan tekanan cetakan, suhu produk, beban sekrup, penambahan kadar air, dan kecepatan pemotong. Perubahan tekanan tanpa respons densitas atau bentuk yang sepadan mungkin mencerminkan masalah instrumentasi, aliran sementara, atau perubahan operasi yang diserap matriks produk. Perubahan densitas dengan tekanan cetakan yang stabil mungkin bermula di tahap hulu atau berlanjut setelah cetakan akibat penyusutan dan pengeringan.
Cacat yang terlihat sering memiliki beberapa kemungkinan penyebab. Ujung yang kasar dapat disebabkan kondisi pemotong, suhu untaian, keausan cetakan, atau kondisi adonan. Panjang yang bervariasi dapat disebabkan pemotongan dan/atau aliran yang tersendat. Lepuh permukaan dapat berasal dari penguapan seketika, uap yang terperangkap, atau pengeringan berlebihan. Untuk pengujian pertama, pilih sinyal yang paling dekat dan paling mampu membedakan penyebab, bukan setelan yang paling dekat.
Pengendalian Kadar Air dan Palatabilitas melalui Pengeringan, Pendinginan, dan Pelapisan
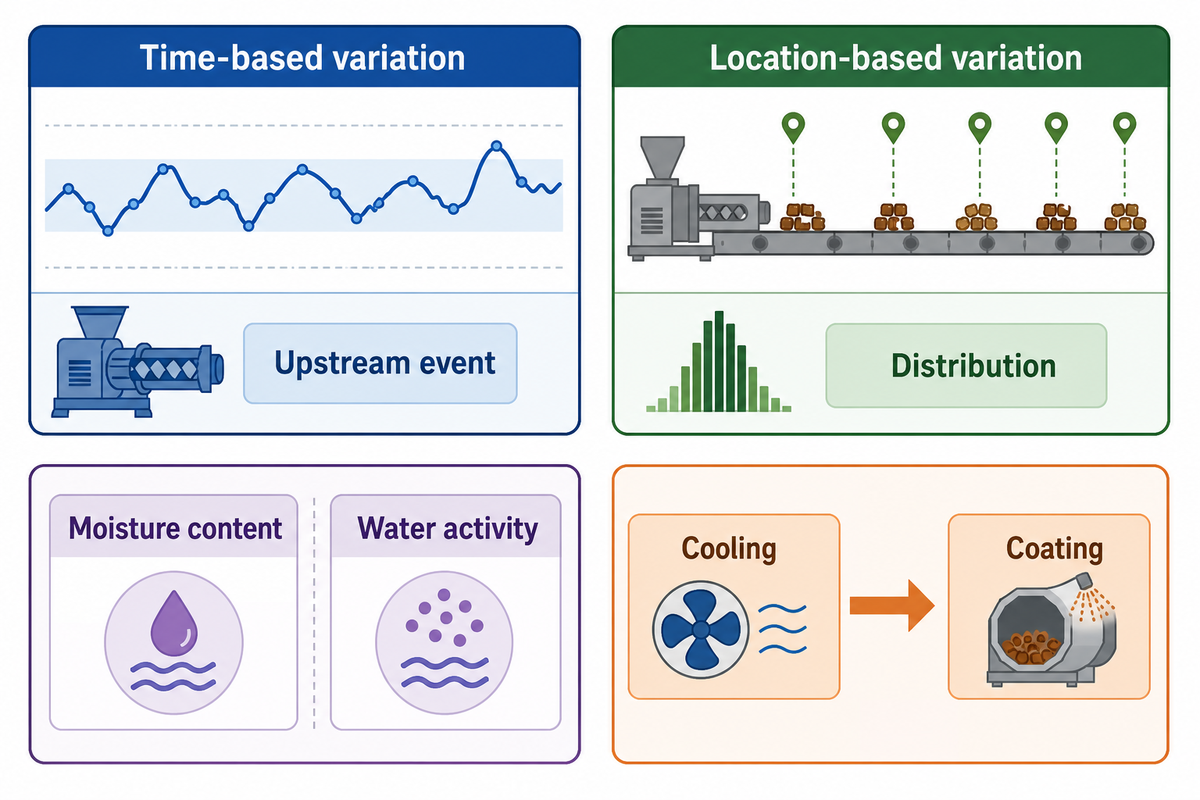
Setelah keluar dari cetakan, pengeringan dan pendinginan menentukan apakah kadar air serta suhu kibble sesuai untuk serah terima berikutnya. Umpan mesin pengering memiliki ukuran, porositas, suhu, pola pemuatan, dan kadar air awal tertentu. Suhu udara penting, begitu pula kelembapan, kecepatan, distribusi, kedalaman hamparan, waktu tinggal, pengadukan produk, dan kinerja pembakaran.
Perubahan kecil pada kadar air keluaran dapat disebabkan aliran udara, waktu tinggal, pemuatan hamparan, atau pembakaran—bukan hanya suhu. Satu contoh pemecahan masalah di industri menggunakan perubahan kadar air keluaran sebesar 1,3% sebagai alasan untuk memeriksa seluruh sistem pengeringan. Contoh lain menjelaskan penampang mesin pengering dengan sembilan sampel yang kadar airnya berada dalam rentang ±1 poin persentase. Keduanya adalah contoh diagnosis dari pembahasan peralatan tertentu, bukan batas pelepasan universal.
Mengapa Kadar Air Akhir Masih Dapat Berubah?
Nilai rata-rata keluaran mungkin tidak berubah, sementara hamparan membentuk tepi basah dan bagian tengah yang kering. Nilainya juga dapat berubah akibat perubahan geometri atau porositas potongan yang masuk, meskipun setelan mesin pengering tetap. Bandingkan pola sampel di seluruh lebar hamparan, waktu tinggal, kondisi udara, pemuatan, dan kondisi produk yang masuk. Jika variasi terjadi seiring waktu, curigai kejadian di hulu dan respons pengendalian. Jika variasi terjadi berdasarkan lokasi, curigai distribusi.
Kadar air berbeda dari aktivitas air. Kadar air mengukur jumlah air yang ada; aktivitas air menggambarkan ketersediaan air tersebut pada kesetimbangan termodinamika di dalam matriks produk. Bahan mengikat air dengan cara berbeda, sehingga dua formulasi dapat memiliki kadar air yang sama tetapi aktivitas air yang berbeda. Suhu pengukuran dan proses penyetimbangan juga berpengaruh.
FDA mencatat contoh prinsip pengukuran: pada 25°C, selisih 0,1°C antara sampel dan ruang kepala dapat mengubah pembacaan aktivitas air sekitar 0.005. Angka tersebut bukan ambang pelepasan pakan hewan peliharaan. Setiap fasilitas harus menggunakan pengambilan sampel, peralatan, batas, dan tindakan korektif yang telah divalidasi dalam sistem keamanan pangannya.
Panduan teknis FDA yang dirujuk ini mendukung kehati-hatian terkait pengukuran fisik; panduan ini bukan manual operasi untuk meter tertentu. Ikuti metode instrumen terkini, prosedur kalibrasi, persyaratan penyetimbangan sampel, dan rencana keamanan pangan yang berlaku.
Pendinginan sebaiknya mencegah kondensasi dan menghasilkan kondisi permukaan yang konsisten untuk pelapisan atau pengemasan. Perilaku pelapisan bergantung pada permukaan kibble, porositas, suhu, sifat cairan, aplikasi, dan pencampuran. Palatabilitas dan penerimaan pakan tidak selalu meningkat hanya dengan mengubah waktu atau dosis pelapisan. Bukti tinjauan yang dipublikasikan tentang palatabilitas pakan hewan peliharaan kering menekankan interaksi antara formulasi, pengolahan, lemak, palatan, dan respons hewan.
Pengendalian kadar air harus dinilai bersama suhu pengeringan, aliran udara, beban, keseragaman, dan bukti pelepasan. Efisiensi energi dan pengurangan konsumsi energi merupakan sasaran yang berbeda; keduanya tidak membenarkan perubahan batas keamanan pangan atau produk tanpa validasi.
Daftar Mode Kegagalan Kibble Berdasarkan 12 Gejala
Gunakan Daftar Mode Kegagalan Kibble Berdasarkan 12 Gejala sebagai alat triase, bukan urutan kerja atau resep. Pilih gejala yang terlihat, cari sinyal pendukung pada rentang waktu yang sama, lalu lakukan pemeriksaan pertama di tahap hulu. Kolom terakhir menyebut perubahan yang menggoda untuk dilakukan, tetapi sebaiknya ditunda sampai bukti dapat membedakan kemungkinan penyebab.
| Gejala yang diamati | Sinyal pendukung | Pemeriksaan pertama di tahap hulu | Kemungkinan penyebab lain | Perubahan yang sebaiknya tidak dilakukan terlebih dahulu |
|---|---|---|---|---|
| Aliran ekstruder tersendat | Catatan pengumpan, aliran cairan, beban motor, dan tekanan cetakan berosilasi bersamaan | Pastikan umpan padatan, keseragaman bubur, dan kesinambungan keluaran prakondisioner | Penyumbatan atau elemen pengalir yang aus | Jangan menaikkan kecepatan sekrup sebelum menemukan sumber osilasi |
| Densitas curah meningkat | Pengembangan menurun pada sampel dengan waktu pengambilan yang sama | Bandingkan kadar air awal, masukan panas, energi mekanis spesifik, dan lot formula | Penyusutan setelah cetakan atau pengaruh mesin pengering | Jangan menganggap tekanan cetakan sebagai satu-satunya penyebab |
| Densitas curah menurun | Potongan lebih mengembang, tetapi dindingnya tampak lemah | Periksa formula, penambahan air, respons energi, dan kondisi pelepasan dari cetakan | Perbedaan sampel atau metode pengujian | Jangan otomatis mengurangi air |
| Bentuk kibble tidak beraturan | Dimensi potongan berubah seiring perubahan catatan pengumpan atau tekanan | Periksa penakaran, pencampuran bubur, prakondisi, dan aliran cetakan | Ketidakselarasan pemotong atau keausan cetakan | Jangan mengubah suhu tabung hanya berdasarkan tampilan produk |
| Permukaan potongan kasar | Kecepatan pemotong atau kondisi pisau berubah saat aliran untaian tetap stabil | Periksa kondisi pisau, celah, sinkronisasi pemotong, dan suhu untaian | Struktur adonan lemah atau cetakan aus | Jangan hanya mengompensasi dengan pemasakan lebih lama |
| Retakan atau lepuh pada permukaan | Cacat berkaitan dengan kadar air produk, ukuran potongan, atau zona mesin pengering | Bandingkan kondisi saat keluar dari cetakan dengan laju pengeringan awal dan lokasi di seluruh lebar hamparan | Sel produk lemah di bagian dalam saat keluar dari cetakan | Jangan menaikkan suhu mesin pengering sebelum memetakan cacat |
| Kadar air keluaran meningkat | Kondisi udara, kedalaman hamparan, waktu tinggal, atau beban awal berubah | Periksa keseimbangan seluruh mesin pengering dan kondisi produk yang masuk | Lokasi pengambilan sampel atau penyetimbangan instrumen | Jangan menganggap suhu sebagai satu-satunya pengendali |
| Kadar air keluaran tidak seragam | Sampel di seluruh lebar hamparan menunjukkan pola posisi yang berulang | Periksa distribusi aliran udara, pemuatan hamparan, penyebaran produk, dan pengadukan | Ukuran atau densitas kibble yang masuk bercampur | Jangan menurunkan sasaran rata-rata untuk menyembunyikan zona basah |
| Aktivitas air berbeda meskipun kadar air serupa | Formula, suhu sampel, atau penyetimbangan berubah | Pastikan identitas formula, persiapan sampel, suhu, dan metode terkalibrasi | Perbedaan kemampuan mengikat air yang sebenarnya | Jangan mengubah kadar air secara langsung menjadi aktivitas air |
| Penyerapan bahan pelapis tidak merata | Minyak permukaan atau palatan bervariasi mengikuti suhu produk atau beban pencampur | Periksa serah terima dari pendinginan, distribusi semprotan, aliran, dan waktu pencampuran | Perubahan porositas atau luas permukaan akibat ekstrusi | Jangan menambah dosis sebelum memeriksa distribusi |
| Produk patah atau pecah meningkat | Partikel halus meningkat setelah satu titik perpindahan di konveyor, pendingin, pelapis, atau pengemasan | Temukan titik perpindahan pertama tempat jumlah partikel halus meningkat | Kekuatan struktur rendah yang terbentuk saat ekstrusi atau pengeringan | Jangan menyalahkan penanganan sebelum mengukur kekuatan sebelum perpindahan |
| Hasil palatabilitas menurun | Bukti terkait pelapisan, oksidasi, tekstur, atau formula berubah | Pastikan identitas lot, distribusi pelapisan, penyimpanan, dan rancangan pengujian | Variasi panel hewan atau perubahan formula di tahap hulu | Jangan menyimpulkan satu akar penyebab proses dari satu hasil preferensi |
Lakukan
Tetapkan rentang waktu kejadian, pertahankan identitas resep dan lot, lalu kumpulkan sinyal kedua sebelum melakukan penyesuaian. Ubah hanya satu faktor terkendali apabila bukti dan prosedur pabrik mendukungnya.
Jangan dilakukan
Jangan menganggap satu gejala sebagai penentu akar masalah. Jangan menyalin perlakuan dalam penelitian yang dipublikasikan ke produksi tanpa uji coba, validasi, dan proses persetujuan fasilitas.
Hal yang Perlu Diukur di Sepanjang Lini Ekstrusi Kibble Kering
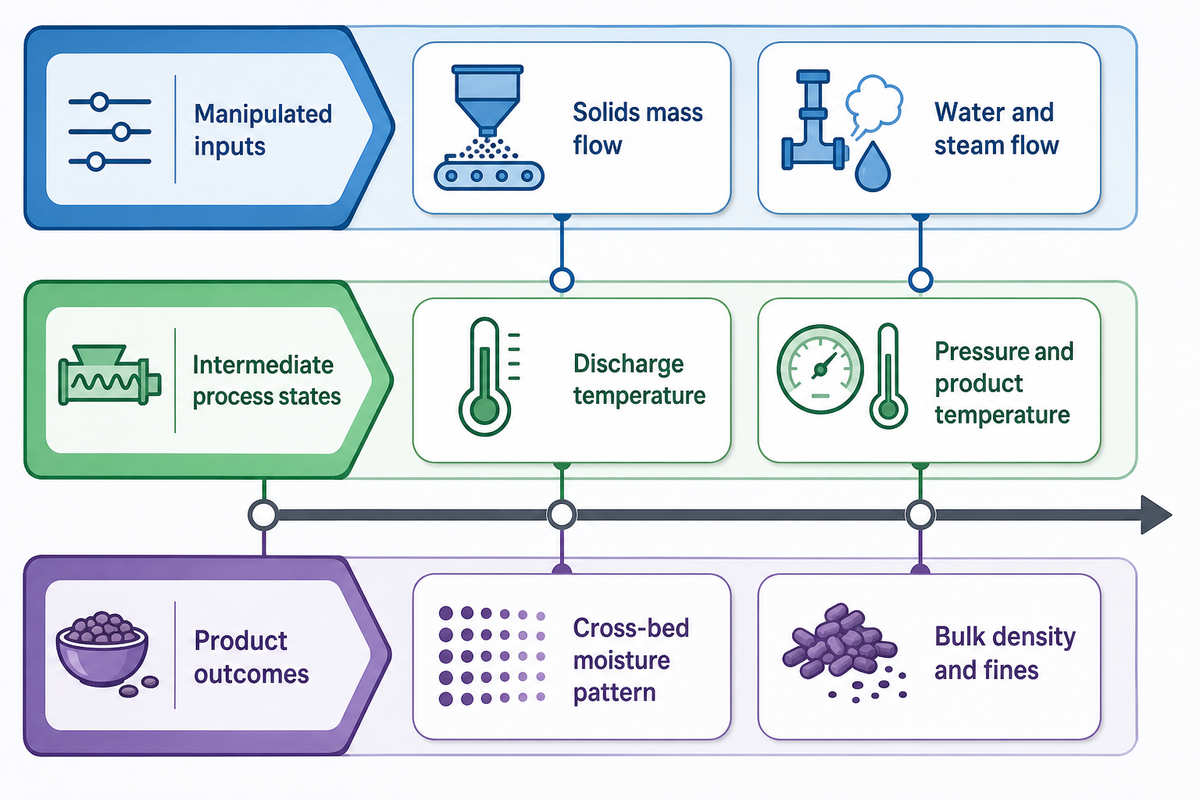
Dengan demikian, rencana pengukuran yang berguna mengikuti perjalanan bahan dari waktu ke waktu. Rencana itu membedakan apa yang ditetapkan operator, kondisi yang dicapai proses, dan karakteristik yang ditunjukkan produk. Gunakan Matriks Pengukuran Berdasarkan Tahap di bawah ini sebagai lembar kerja untuk menyusun catatan tersebut. Satuan dan frekuensi pengambilan sampel harus sesuai dengan instrumen, produk, metode tervalidasi, dan rencana pengendalian di pabrik.
| Tahap | Sinyal | Satuan umum | Titik pengambilan sampel | Pemicu kejadian | Pertanyaan yang dijawab |
|---|---|---|---|---|---|
| Persiapan bahan baku | Distribusi ukuran partikel | µm atau fraksi ayakan | Setelah penggilingan, sebelum pencampuran | Lot baru, penggantian ayakan, atau perubahan aliran | Apakah hidrasi dan potensi pemadatan berubah? |
| Penakaran dan pencampuran | Identitas resep dan lot | ID batch | Saluran keluar mixer | Setiap batch atau pergantian produk | Bahan apa yang benar-benar masuk ke lini? |
| Pengumpanan | Laju aliran massa padatan | kg/jam | Saluran keluar feeder | Penyimpangan laju atau aliran yang berdenyut | Apakah isian barrel berubah karena laju pengumpanan berubah? |
| Prakondisi | Laju aliran air dan uap | kg/jam | Saluran penambahan | Pergerakan katup atau perubahan resep | Masukan panas dan kadar air seperti apa yang diberikan? |
| Prakondisi | Suhu dan kadar air keluaran | °C dan % | Saluran keluar conditioner | Saat mulai beroperasi, pemeriksaan kondisi tunak, atau gangguan | Kondisi adonan seperti apa yang mencapai barrel? |
| Ekstrusi | Beban motor atau torsi | kW, A, atau N·m | Kontrol penggerak | Penyimpangan atau perubahan nilai setelan | Apakah resistansi bahan atau kerja mekanis berubah? |
| Ekstrusi | Suhu barrel dan die | °C | Zona sensor yang ditentukan | Penyimpangan, perubahan laju, atau pemanasan awal | Di bagian mana kondisi termal berubah? |
| Die | Tekanan dan suhu produk | bar atau MPa; °C | Lokasi die yang ditentukan dan saluran keluar die | Gangguan bentuk, densitas, atau aliran | Bagaimana kondisi produk tepat sebelum keluar? |
| Pemotongan | Kecepatan pemotong dan dimensi potongan | rpm; mm | Permukaan die dan sampel yang diambil berdasarkan waktu | Panjang atau cacat tepi | Apakah cacat terkait aliran atau pemotongan? |
| Pengeringan | Kondisi udara, waktu tinggal, dan beban hamparan | °C, kelembapan relatif, min, kg/m² | Zona yang ditentukan dan konveyor | Pergeseran kadar air atau geometri baru | Apakah kapasitas penguapan atau distribusinya berubah? |
| Saluran keluar mesin pengering | Pola kadar air di seluruh hamparan | % berdasarkan metode tervalidasi | Posisi kiri ke kanan yang ditentukan | Pemetaan rutin atau ketidakseragaman | Apakah nilai rata-rata menyamarkan pengaruh posisi? |
| Pendinginan dan pelepasan | Suhu produk, kadar air, dan aktivitas air | °C, %, aw | Setelah ekuilibrasi pada titik-titik yang ditentukan | Setiap lot tervalidasi atau penyimpangan | Apakah pendinginan, kadar air, dan ketersediaan air memenuhi kriteria masing-masing? |
| Pelapisan | Laju penambahan cairan dan bahan kering | kg/jam atau % | Aplikasi dan sampel produk akhir | Perubahan formula atau kondisi permukaan | Apakah dosis yang direncanakan diberikan dan didistribusikan? |
| Produk akhir | Densitas curah, dimensi, partikel halus, tekstur | kg/m³, mm, %, sesuai jenis pengujian | Sampel komposit yang dikaitkan dengan waktu | Pelepasan rutin atau kejadian proses | Perubahan proses apa yang berdampak pada produk? |
Tanpa identitas bahan, stempel waktu menjadi bukti yang lemah; tanpa titik pengambilan sampel, hasil laboratorium sama lemahnya. Catat lokasi sensor, status kalibrasi, metode, suhu sampel, formula, die, laju, dan kejadian yang dicatat operator. Kemudian buat grafik penyimpangan pertama, bukan hanya membandingkan rata-rata batch. Kualitas yang konsisten memerlukan bukti yang dapat dibandingkan antar lot, giliran kerja, dan pergantian produk.
Matriks ini mendukung analisis cacat ekstrusi dan solusinya, tetapi tidak menggantikan analisis bahaya, program sanitasi, pemantauan lingkungan, pengendalian preventif, atau persetujuan pelepasan produk di pabrik. Diagnosis mutu produk dan keputusan keamanan pangan memerlukan bukti yang berbeda.
Saat Perubahan Formula Menggeser Jendela Proses
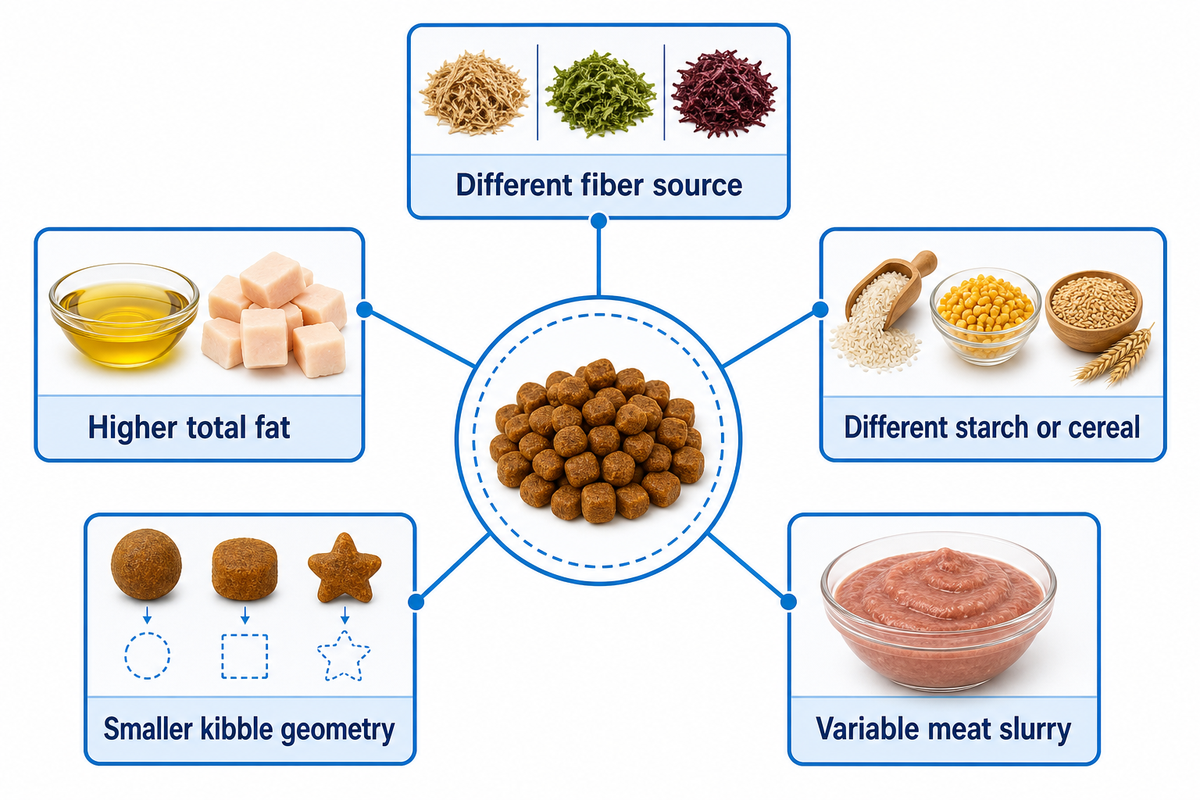
Dengan catatan pengukuran tersebut, setiap jendela proses berlaku untuk formula, geometri, laju, dan kondisi peralatan tertentu. “Nilai setelan yang sama” bukanlah strategi pengendalian yang stabil setelah terjadi perubahan formula yang signifikan. Sumber protein, jenis serealia dan pati, serat, lemak, ukuran partikel, bubur daging segar, kandungan mineral, dan sistem pengikat dapat mengubah hidrasi, viskositas, kebutuhan energi, pengembangan, pemotongan, pengeringan, dan pelapisan.
| Skenario perubahan | Pergeseran proses yang mungkin terjadi | Bukti yang perlu dikumpulkan terlebih dahulu | Batas penerapan |
|---|---|---|---|
| Sumber serat lebih tinggi atau berbeda | Pengikatan air, viskositas, pengembangan, tekstur, dan pengeringan dapat berubah | Distribusi partikel, kondisi conditioner, beban, densitas, kadar air di seluruh hamparan | Jenis serat berpengaruh; jumlah penambahannya saja tidak cukup |
| Lemak permukaan atau total lebih tinggi | Hidrasi, respons terhadap geseran, pengembangan, keseimbangan pelapisan, dan penerimaan dapat berubah | Lokasi penambahan, aliran, beban, pengembangan, kondisi permukaan | Lemak sebelum ekstrusi dan setelah ekstrusi memiliki fungsi yang berbeda |
| Pati atau serealia berbeda | Gelatinisasi, viskositas, pengembangan, dan tekstur dapat berubah | Lot formula, respons energi, kondisi die, metode pengujian pati, densitas | Sumber nabati dan riwayat pengolahan berpengaruh |
| Geometri kibble lebih kecil | Frekuensi pemotongan, rasio luas permukaan terhadap volume, pengeringan, dan luas pelapisan dapat berubah | Dimensi potongan, catatan pemotongan, kadar air di seluruh hamparan, distribusi penyerapan | Bentuk dan pemadatan dapat mengimbangi perkiraan sederhana berdasarkan ukuran |
| Bubur daging lebih bervariasi | Kontinuitas pengumpanan, distribusi kadar air, beban, tekanan, dan bentuk dapat berubah | Keseragaman bubur, penakaran, saluran keluar conditioner, catatan waktu di barrel | Komposisi dan reologi harus diukur, bukan ditebak |
Penelitian terkendali tentang serat sitrus menemukan perubahan terkait formula pada karakteristik pengolahan dan kibble. Temuan itu mendukung perlunya menetapkan ulang bukti setelah terjadi perubahan; temuan tersebut tidak memberikan koreksi nilai setelan yang bisa langsung diterapkan di tempat lain. Resep makanan kucing atau resep berprotein tinggi mungkin memberikan respons berbeda dari makanan anjing yang kaya serealia. Pastikan temuan dengan bukti pendukung sebelum melakukan penyesuaian, dan dokumentasikan hasil yang ingin dipulihkan melalui perubahan tersebut. Diagram proses tidak membuktikan bahwa peralatan mudah dibersihkan; jika pencucian khusus atau CIP relevan, perlakukan pembersihan dan CIP sebagai lingkup terpisah dengan bukti tersendiri tentang akses, residu, pergantian produk, dan validasi.
Batas Integrasi dan Utilitas: Batas Bukti Proses dan Awal Penentuan Lingkup Lini
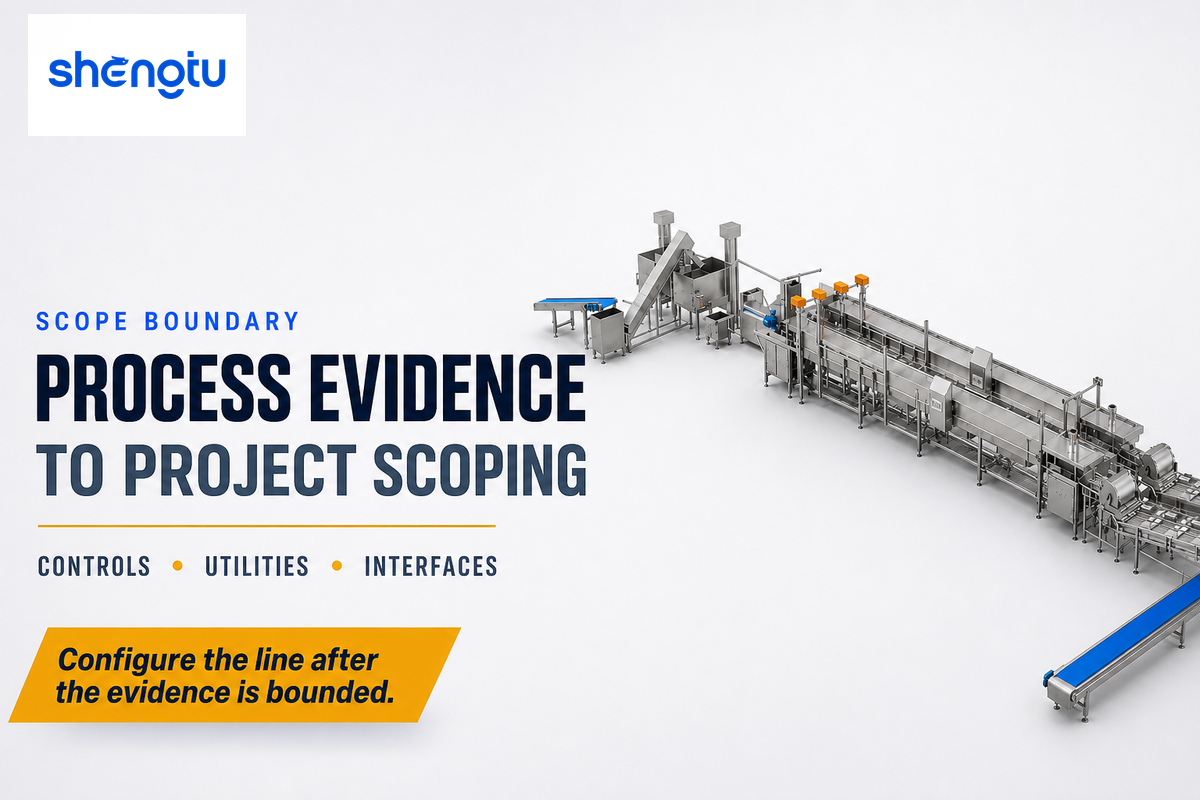
Bukti proses dapat menjelaskan kondisi bahan, perambatan gangguan, pengambilan sampel, dan hubungan pengendalian. Namun, artikel umum tidak dapat memilih mesin pengolahan pangan atau menentukan lini produksi lengkap. Penggunaan ekstruder pangan dengan ekstrusi ulir tunggal atau ekstrusi ulir ganda memengaruhi pembahasan rekayasa, tetapi panduan ini tidak membandingkan ekstruder ulir tunggal dengan ekstruder ulir ganda. Kapasitas tiap tahap, mode operasi, utilitas, tata letak, otomasi, pembersihan, pengemasan, dan antarmuka merupakan keputusan khusus proyek.
Peralatan di tahap hilir dapat membatasi keluaran yang dapat digunakan jika kapasitas atau mode operasinya tidak sesuai, tetapi tidak selalu menjadi batas kapasitas lini. Dalam contoh pabrik pakan skala kecil FAO, mesin pengering batch sengaja disesuaikan dengan ekstrudernya. Pelajarannya adalah pentingnya kesesuaian antarmuka, bukan bahwa “mesin pengering selalu menjadi hambatan.” Peralatan modular dapat mengubah posisi antarmuka, tetapi hukum fisika tidak menghapus keseimbangan massa dan energi. Beban utilitas juga bergantung pada laju aliran massa, sifat bahan, perubahan suhu, efisiensi, dan waktu; angka uap yang berlaku umum akan menyamarkan dasar desain.
| Bukti proses dapat menjawab | Keputusan khusus proyek tetap diperlukan | Tujuan yang tepat |
|---|---|---|
| Sinyal mana yang berubah lebih dahulu dan bagaimana kondisi produk bergeser | Paket sensor, arsitektur kontrol, dan strategi alarm | Lingkup rekayasa yang dikonfigurasi |
| Dampak formula, geometri, dan laju pada perpindahan antar tahap | Penentuan ukuran peralatan, jadwal operasi, dan kapasitas turndown | Pembahasan kapasitas dan uji coba |
| Alasan pengeringan dan pendinginan harus sesuai dengan ekstrudat | Zona mesin pengering, sistem aliran udara, utilitas, dan luas ruang | Integrasi lini dan lokasi |
| Sampel yang mendukung diagnosis | Batas mutu tervalidasi, pengendalian bahaya, dan uji penerimaan | Protokol mutu dan proyek di pabrik |
Jika pencarian Anda bermula dari tinjauan lini ekstrusi kibble kering dan kini beralih dari diagnosis proses ke proyek nyata, langkah selanjutnya adalah menyusun lingkup yang dikonfigurasi. Halaman lini ekstrusi kibble kering Shengtu menjadi tujuan komersial untuk pembahasan tersebut. Panduan ini sengaja tidak mengulang model, modul, daftar periksa masukan, logika penawaran, atau alur kerja penerimaan.
Pemecahan masalah peralatan tidak menggantikan tata kelola keamanan pangan. FDA mewajibkan pangan hewan agar aman, diproduksi dalam kondisi sanitasi, bebas dari zat berbahaya, dan diberi label secara jujur. Fasilitas memerlukan analisis bahaya yang sesuai, pengendalian preventif tervalidasi, pemantauan, tindakan korektif, verifikasi, sanitasi, pemantauan lingkungan jika diwajibkan, dan pencatatan.
Pertanyaan yang Sering Diajukan
Bagaimana cara kerja ekstruder pakan hewan peliharaan?
Tepung yang telah dikondisikan masuk ke barrel ekstruder pakan hewan peliharaan. Di dalamnya, ulir mencampur, memampatkan, memanaskan, menggeser, dan mengalirkan bahan menuju die, sementara kontrol penggerak dan termal mengatur masukan energi serta pengukuran kondisi produk menunjukkan hasilnya.
Uap, air, kerja mekanis, suhu, tekanan, dan waktu tinggal mengubah kondisi adonan. Di die, tekanan turun dengan cepat, sebagian kadar air menguap seketika, dan untaian dapat mengembang. Putaran pemotong menentukan panjang dasar sebelum potongan masuk ke tahap pengeringan dan pendinginan. Pengendalian sebaiknya menghubungkan masukan tersebut dengan kondisi bahan yang terukur dan kibble jadi, bukan menilai proses dari satu nilai setelan.
Dapatkah satu lini produksi menghasilkan berbagai jenis pakan hewan peliharaan?
Sering kali bisa, asalkan peralatan yang dikonfigurasi dan rentang operasi tervalidasi mencakup resep, bentuk, laju, dan pergantian produk, serta pabrik mampu mengelola residu dan kontaminasi di antara proses produksi.
Jangan mengharapkan satu lini dapat menjalankan setiap produk dengan satu pengaturan universal. Protein, pati, serat, lemak, ukuran partikel, diameter, target pelapisan, dan jadwal pengemasan dapat mengubah pengondisian, respons ulir, keluaran die, pengeringan, pendinginan, dan kebutuhan pembersihan. Uji coba di pabrik harus memastikan apakah rentang yang diperlukan saling tumpang tindih dan apakah setiap pergantian produk dapat dikendalikan tanpa mengganggu kestabilan atau mencemari proses berikutnya.
Apa saja komponen utama ekstruder pakan hewan peliharaan?
Peralatan inti pengolahan mencakup feeder terkendali, prakondisioner, rakitan ulir dan barrel, penggerak, zona kontrol termal, die, dan pemotong. Sensor memantau aliran, beban, tekanan, suhu, dan kecepatan untuk mengendalikan proses.
Pengukuran suhu, tekanan, beban motor, aliran, kecepatan, dan kondisi produk membuat kinerja peralatan dapat dipantau. Di luar peralatan inti tersebut, lini produksi kibble kering yang lengkap memerlukan tahap pengeringan, pendinginan, pelapisan, pemindahan bahan, dan pengemasan yang saling terhubung. Stasiun-stasiun itu bukan bagian dari ekstruder, tetapi perpindahan produk di antaranya memengaruhi keluaran yang dapat digunakan dan mutu produk akhir. Batas ini mencegah hasil pembacaan ekstruder dianggap sebagai bukti untuk seluruh lini.
Apa kekurangan ekstrusi pangan?
Ekstrusi pangan memaparkan formula pada panas dan geseran, sementara variabel yang saling berinteraksi dapat membuat diagnosis yang keliru menjadi mahal karena satu perubahan bisa menggeser densitas, kadar air, tekstur, retensi nutrien, atau pelapisan pada tahap hilir.
Jendela proses yang tidak stabil dapat menimbulkan masalah densitas, bentuk, kadar air, tekstur, retensi nutrien, atau pelapisan. Mengubah nilai setelan untuk memperbaiki satu gejala dapat menimbulkan cacat lain di tahap hilir. Nutrien yang peka terhadap panas dan senyawa reaktif memerlukan formulasi, validasi proses, dan pengujian yang sesuai. Ini merupakan keterbatasan rekayasa dan pengendalian, bukan bukti bahwa pakan hewan peliharaan hasil ekstrusi pada dasarnya tidak sesuai.
Apa perbedaan kibble hasil ekstrusi dengan kibble yang dipanggang?
Kibble hasil ekstrusi dan kibble panggang membentuk struktur melalui kombinasi panas, kadar air, kerja mekanis, dan tekanan yang berbeda. Karena itu, uji coba harus membandingkan karakteristik produk akhir, bukan hanya mengandalkan label proses.
Ekstrusi menggunakan kerja ulir dan pelepasan tekanan secara cepat sehingga dapat membentuk produk yang mengembang secara kontinu dengan berbagai densitas. Pangan yang dipanggang dibentuk dan dipanaskan tanpa peristiwa keluarnya produk dari die yang sama, sehingga struktur pori dan teksturnya dapat berbeda. Tidak ada satu metode yang otomatis lebih baik untuk setiap resep. Bandingkan bentuk tervalidasi, densitas curah, transformasi pati, kadar lemak, perlindungan nutrien, keseragaman kadar air, laju produksi, pergantian produk, pelapisan, dan respons hewan. Formula yang dikembangkan untuk satu metode mungkin memerlukan formulasi atau profil pengeringan berbeda untuk metode lainnya. Untuk keputusan pabrik, gunakan uji coba produk dan bukti operasi, bukan hanya label pemasaran.
Catatan transparansi: Artikel ini merangkum penelitian publik, panduan peraturan, materi penyuluhan, panduan asosiasi, dan contoh industri yang diberi label secara jelas. Artikel ini tidak mengklaim hasil uji coba pabrik Shengtu dan tidak menggantikan uji coba resep, validasi, atau rencana keamanan pangan pelanggan.
Referensi dan Sumber
- NC State Extension: Peran Prakondisi dalam Ekstrusi Pangan dan Pakan
- Alvarenga dkk.: Dampak Pengolahan Ekstrusi terhadap Karakteristik Kibble dan Transformasi Pati
- Penelitian terkendali tentang energi termal dan mekanis selama ekstrusi pangan anjing
- Dampak formula dan serat selama ekstrusi pangan anjing
- Tinjauan pemodelan dan respons produk dalam ekstrusi pangan
- Tinjauan faktor palatabilitas pakan hewan peliharaan kering
- US FDA: Pakan Hewan Peliharaan
- US FDA: Pengendalian Preventif untuk Pangan Hewan
- US FDA: Aktivitas Air dalam Pangan
- FEDIAF/UK Pet Food: Panduan Praktik Terbaik untuk Memproduksi Pangan Hewan Peliharaan yang Aman
- PetfoodIndustry: Pemecahan Masalah Mesin Pengering dalam Pengolahan Pakan Hewan Peliharaan
- PetfoodIndustry: Ekstrusi Pakan Hewan Peliharaan Berfokus pada Presisi
- FAO: Contoh Proses dan Peralatan Pabrik Pakan Skala Kecil