Entre em contato com a Shengtu Bufan Company

Equipamentos para processamento de laticínios e linhas completas para alimentos líquidos
Fabricamos equipamentos para três linhas de processamento de alimentos líquidos em uma única unidade industrial em Weifang: leite pasteurizado e UHT, laticínios fermentados até queijo e manteiga, e molhos de tomate, pimenta e compostos. Cada linha é fornecida como um conjunto integrado de equipamentos, com uma filosofia de controle unificada, em vez de máquinas compradas de quatro fornecedores e interligadas na sua fábrica. Envie seu volume diário e o tipo de produto, e retornaremos com uma configuração dimensionada para essa necessidade.
Cotação analisada por engenheiro em até 24 horas
Linha completa programada para 60-90 dias úteis
Aço inoxidável 316 em todas as superfícies em contato com o produto
Pedido mínimo de 1 conjunto; também aceitamos máquinas individuais
Solicite uma proposta para sua linha
Seu briefing de produto, os parâmetros da receita e os desenhos de layout são tratados como confidenciais, e assinamos um acordo de confidencialidade mediante solicitação.
Ainda não está pronto para solicitar uma cotação? Envie seu volume diário e o tipo de produto, e retornaremos com a configuração da linha e a lista de equipamentos recomendadas, sem incluir preços.
Equipamentos para laticínios e capacidades das linhas
Nosso trabalho abrange todo o percurso do produto líquido: recebimento e armazenamento refrigerado, tratamento térmico, homogeneização, fermentação ou concentração, envase e limpeza CIP (limpeza no local). Fabricamos as máquinas internamente e desenvolvemos o sistema de controle para elas. Por isso, a linha chega com uma filosofia unificada de controlador lógico programável, em vez de seis painéis de operação que não se entendem.
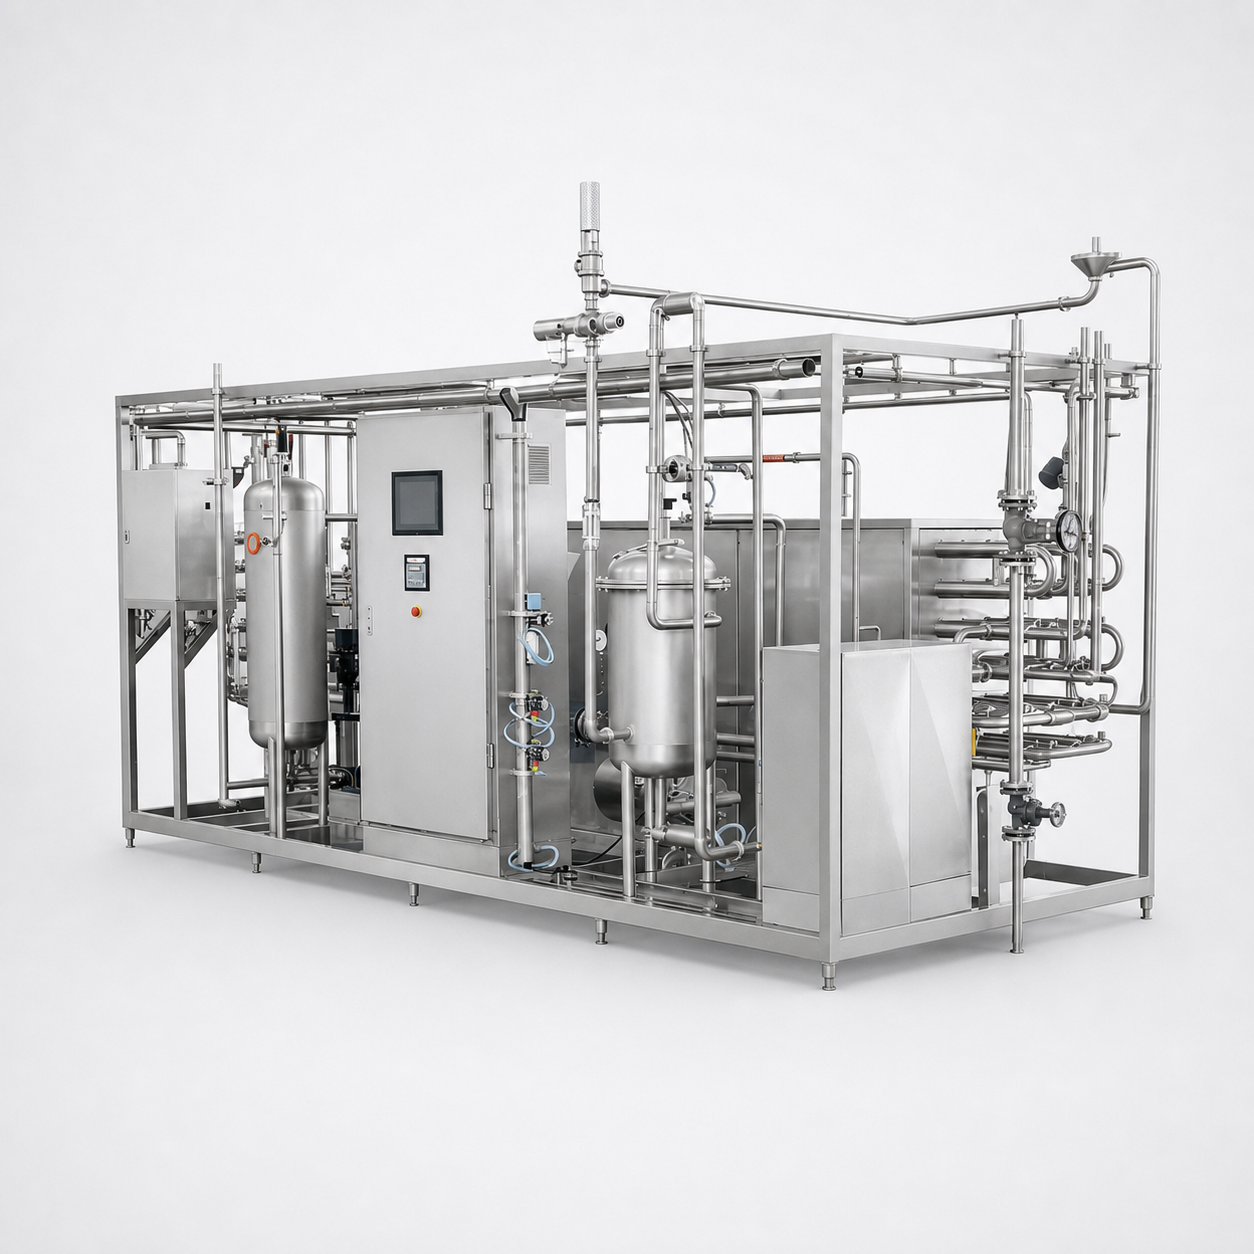
Tanques para pasteurização em batelada, trocadores de calor a placas para pasteurização contínua, pré-aquecedores tubulares e esterilizadores UHT. Nossa unidade UHT processa 0,5-1 t/h. A temperatura de esterilização é de 115-135 °C, com manutenção em alta temperatura por 4-6 segundos; o produto sai da unidade abaixo de 65 °C.
Homogeneizadores de dois estágios, misturadores e tanques de processo com agitação para leite, creme e produtos fermentados. Nosso homogeneizador opera a 20 MPa, com opção de 25 MPa, e tem capacidade de 300 L/h. A homogeneização reduz o diâmetro médio dos glóbulos de gordura, impedindo a formação de uma camada de creme durante a vida de prateleira.
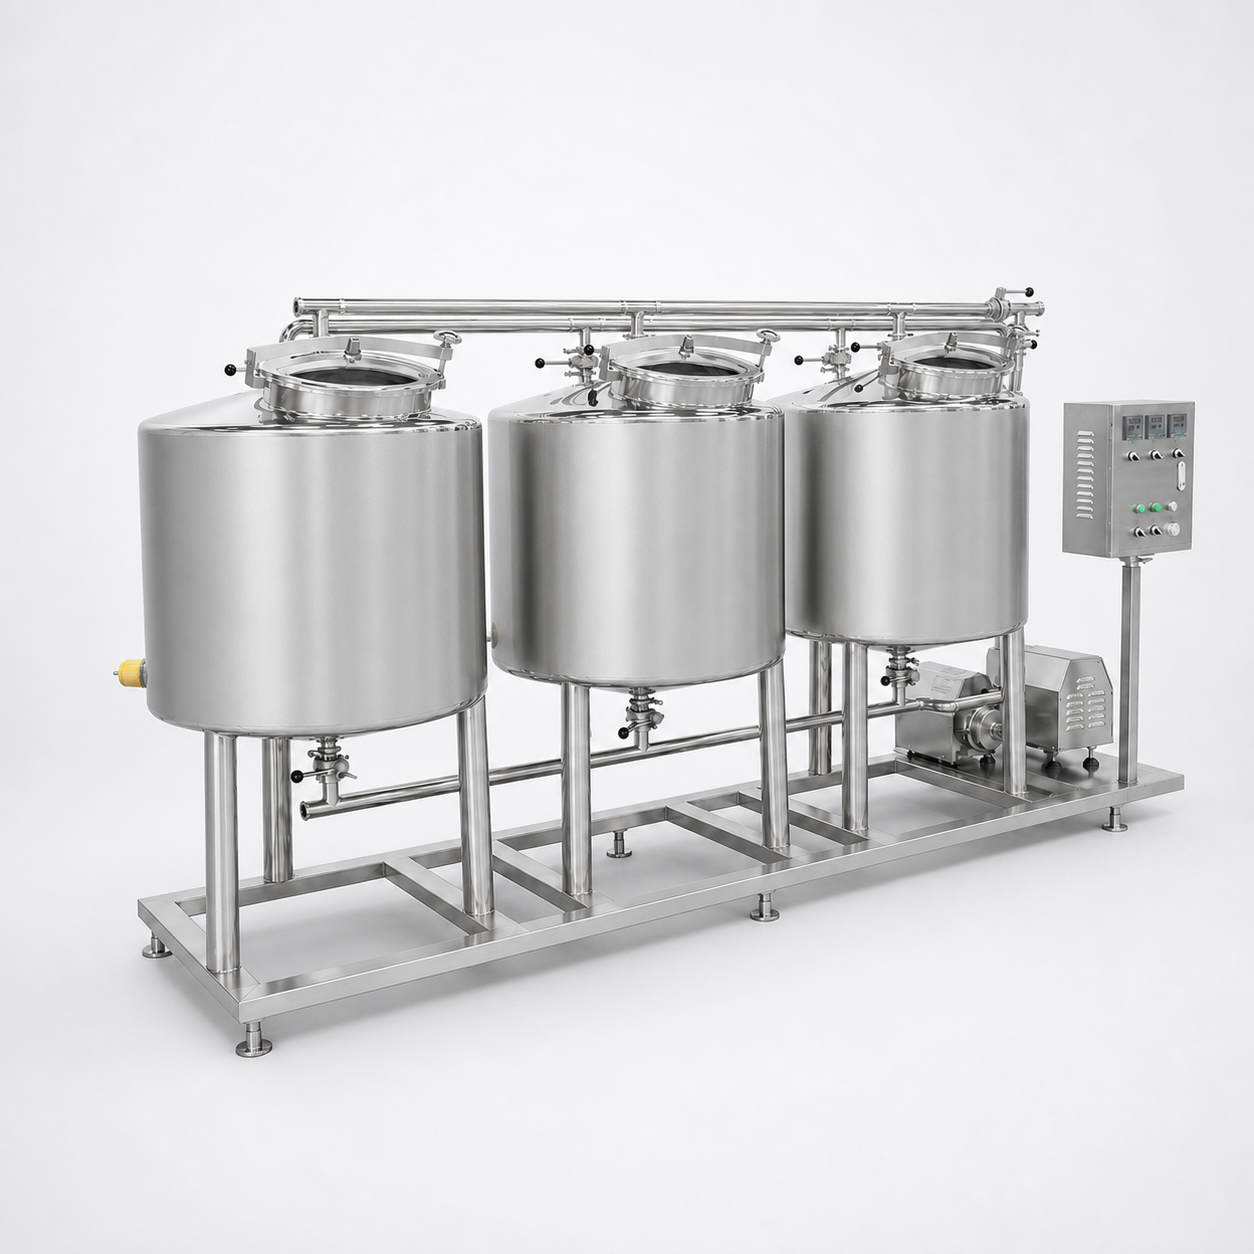
Tanques de fermentação encamisados, com aquecimento a vapor e agitação lenta, para iogurte, kefir e culturas de queijo. Nosso tanque de fermentação de queijo tem estrutura de três camadas, diâmetro interno de 950 mm e agitador de 0,55 kW. Os tanques de armazenamento refrigerado têm capacidade de 300 L, isolamento de poliuretano e cabeçote de pulverização para limpeza CIP.
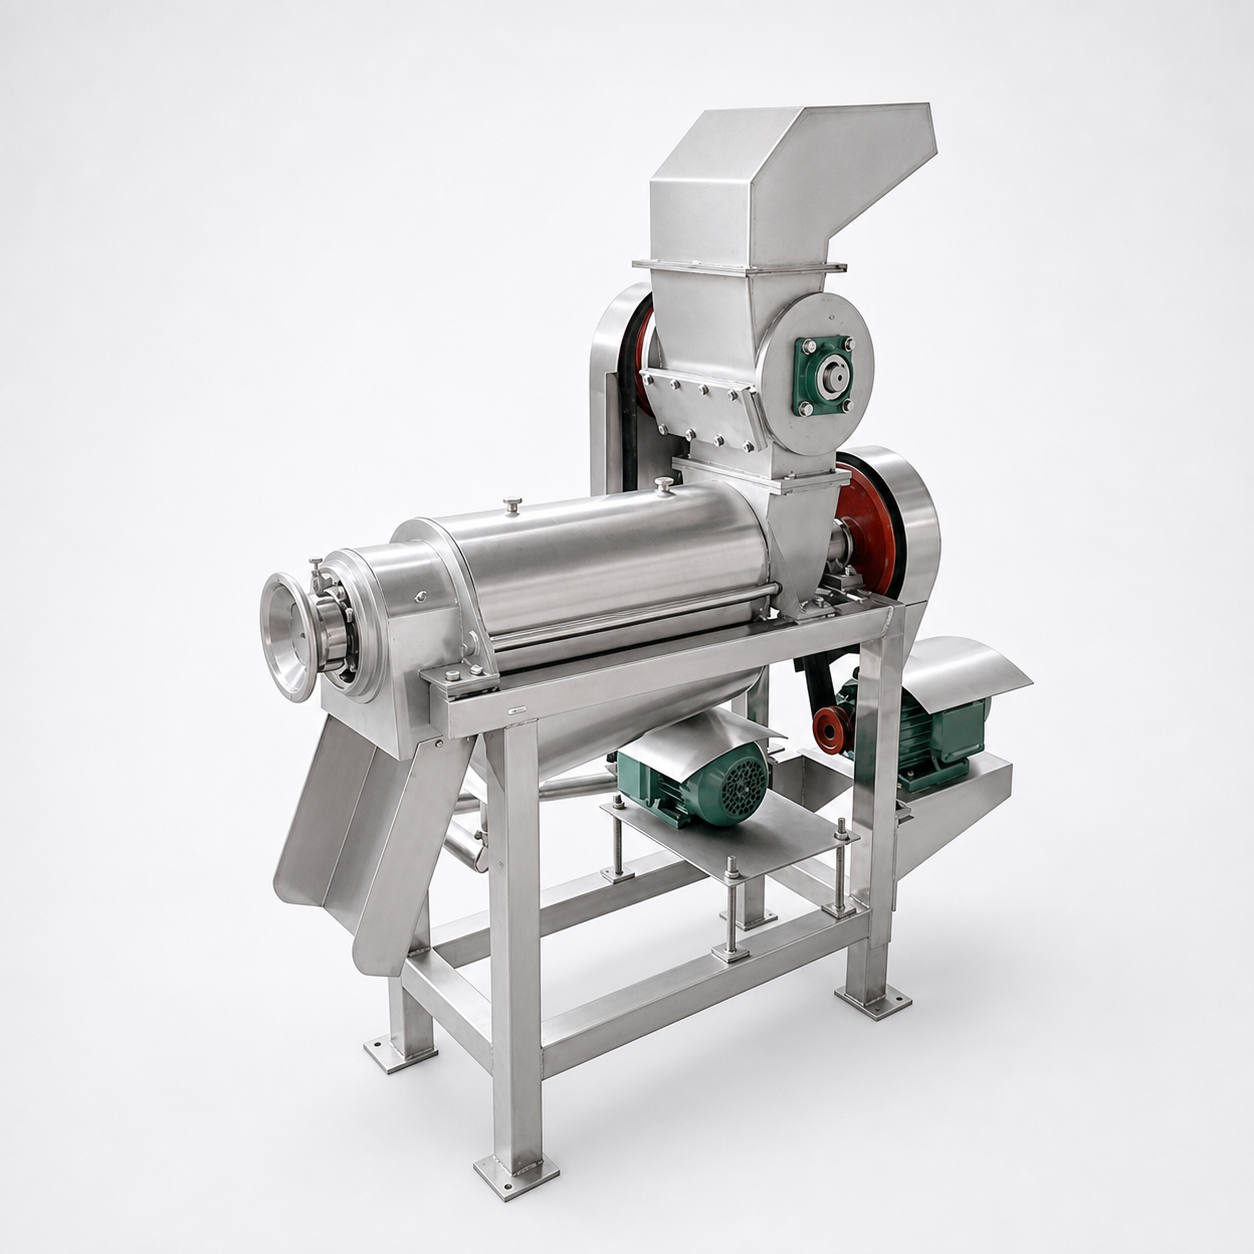
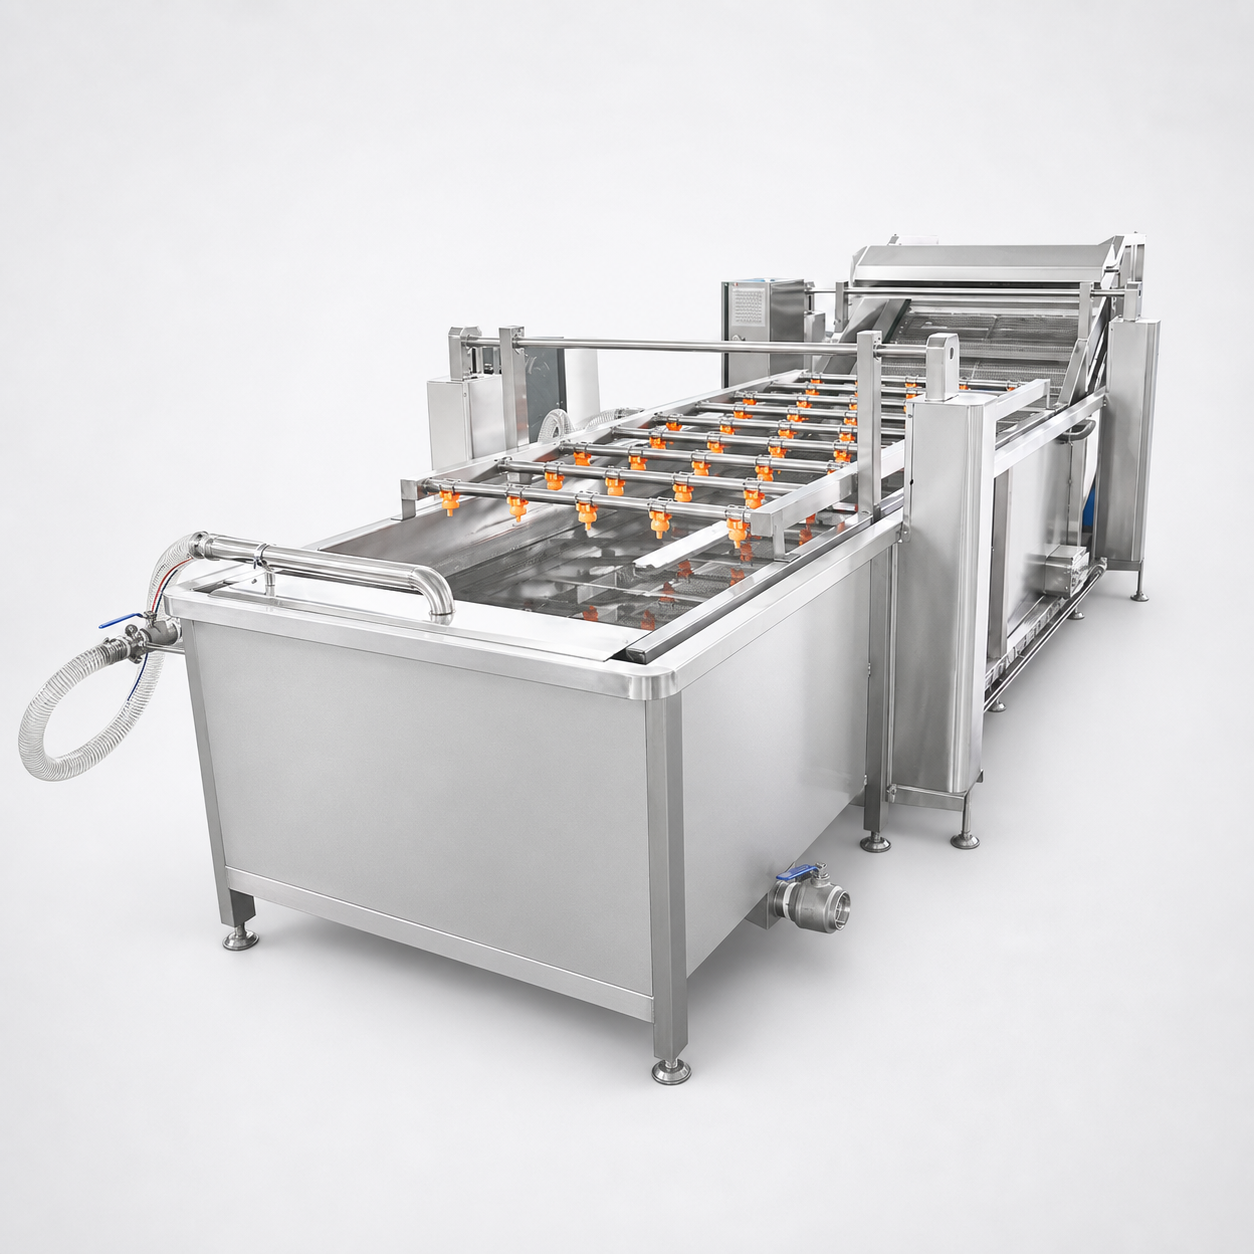
Lavagem por borbulhamento, trituração, inativação enzimática, concentração a vácuo e esterilização em autoclave para molhos de tomate, pimenta e compostos. Nosso pré-aquecedor tubular inativa as enzimas a 65-85 °C, antes de a polpa chegar ao evaporador. A autoclave opera a até 143 °C, com aquecimento a vapor e bombas alternadas de alimentação e circulação.
Produtos para os quais estas linhas foram projetadas
- Leite fluido pasteurizado, leite com vida de prateleira estendida e leite UHT em sachê ou garrafa
- Iogurte firme e batido, bebidas lácteas fermentadas e kefir
- Massa de queijo, queijo prensado e manteiga
- Creme, leite aromatizado e produtos lácteos reconstituídos
- Extrato de tomate, molho de tomate e ketchup feitos com tomates frescos ou concentrado
- Molho de pimenta, molho composto e condimentos à base de vegetais
- Preparação de mistura para sorvete, com uso intencional de um tanque de batelada, e não como solução de compromisso
Para leite pasteurizado, uma linha de processamento de leite usa um pasteurizador com controle de temperatura definido durante as etapas de manutenção da pasteurização, desvio e resfriamento. A homogeneização pode melhorar a estabilidade do creme antes da envasadora, enquanto o resfriador a jusante deve levar o produto à temperatura acordada para o envase.
Uma pequena planta industrial de processamento de leite pode começar com um tanque de batelada e uma envasadora compacta, reservando pontos higiênicos de conexão para a pasteurização contínua. O processamento contínuo nem sempre é a melhor opção; a escolha envolve equilibrar a flexibilidade na troca de produto com uma capacidade de processamento estável e um controle mais rigoroso dos registros.
As três linhas de produção que fabricamos
Cada linha abaixo é um conjunto definido de equipamentos, não uma página genérica de categoria. As especificações vêm das nossas próprias listas de equipamentos, e cada linha tem uma página própria com a lista completa de máquinas.
Linha de leite pasteurizado e UHT
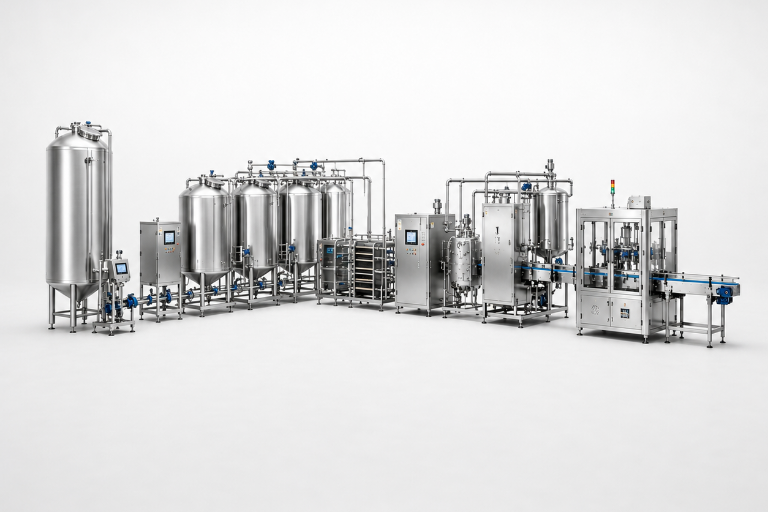
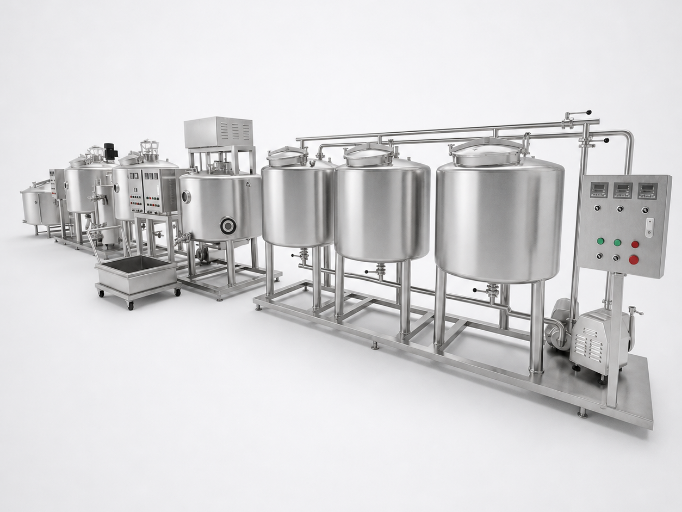
Renderização da linha fornecida pelo cliente, mostrando armazenamento, processamento térmico, envase e controles interligados; a configuração varia conforme o projeto.
Detalhes da linha de leite pasteurizado e UHT- Produtos Leite fluido pasteurizado, leite com vida de prateleira estendida, leite UHT, leite aromatizado
- Máquinas principais Tanque de armazenamento refrigerado, tanque de pré-aquecimento, homogeneizador, esterilizador UHT, envasadora de sachês ou garrafas, conjunto CIP
- Tratamento térmico A temperatura de esterilização é de 115-135 °C, com manutenção por 4-6 segundos; fornecimento de vapor abaixo de 0,4 MPa
- Capacidade de processamento Nossa unidade UHT processa 0,5-1 t/h
- Envase 20-50 embalagens por minuto, com sacos de 20-180 mm de comprimento por 20-140 mm de largura
- Limpeza O conjunto CIP inclui tanques de ácido e álcali de 400 L, dosagem automática e controle Siemens
Linha de iogurte, queijo e manteiga
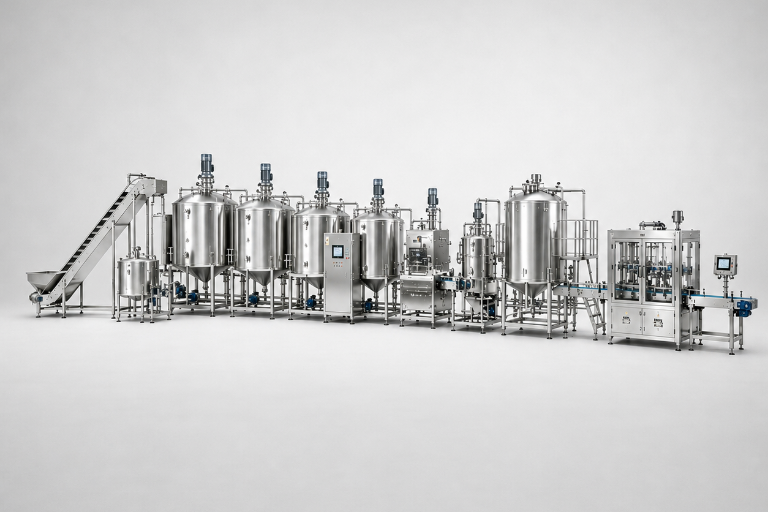
Renderização da linha fornecida pelo cliente, com configuração de laticínios fermentados baseada em tanques; a quantidade final de tanques depende do briefing do produto.
Detalhes da linha de iogurte, queijo e manteiga- Produtos Iogurte firme e batido, bebida láctea fermentada, kefir, massa de queijo, queijo prensado, manteiga
- Máquinas principais Tanque de armazenamento refrigerado, homogeneizador, tanque de pasteurização em batelada, tanque de fermentação de queijo, prensa de queijo, embaladora a vácuo
- Pasteurizador de batelada Diâmetro do tanque de 700 mm, altura do corpo de 750 mm, aquecimento de 24 kW, agitador de 0,75 kW, camisa de 30 mm
- Tanque de fermentação Diâmetro interno de 950 mm, diâmetro externo de 1100 mm, aquecimento a vapor, estrutura de três camadas com aço inoxidável 316 em contato com o produto
- Homogeneização O homogeneizador tem capacidade de 300 L/h e pressão de trabalho de 20 MPa
- Embalagem A embaladora a vácuo atinge -0,1 MPa, com câmara de 690 × 620 × 105 mm e bombeamento de 60 m³/h
Linha de molhos de tomate, pimenta e compostos
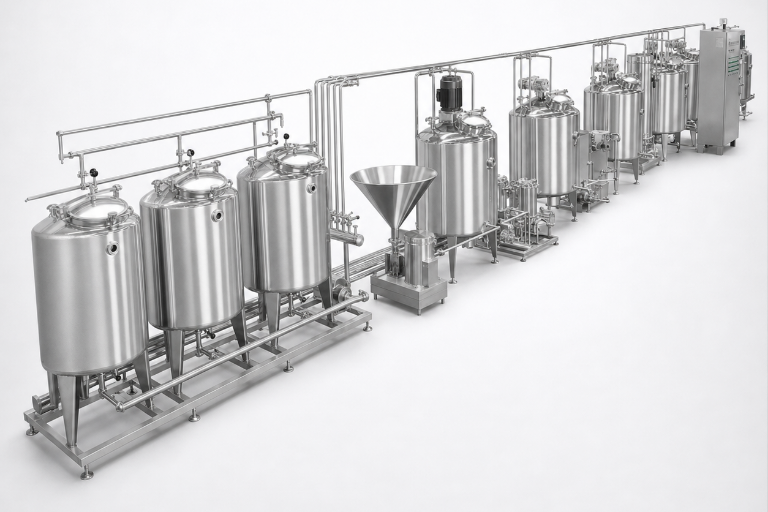
Renderização da linha de molhos fornecida pelo cliente, com tanques de preparação, concentração e equipamentos de envase; o layout real segue o trajeto do processo.
A produção de extrato de tomate começa com a seleção e a lavagem da matéria-prima pelos operadores, que depois a alimentam no triturador.
Em seguida, o processamento do tomate separa a inativação enzimática, a concentração e a produção do molho em etapas controladas.
Após a concentração, a linha pode esterilizar o produto a granel para envase asséptico ou envasar as embalagens antes da esterilização em autoclave; o esterilizador e a envasadora escolhidos dependem do produto final e do formato da embalagem.
- Produtos Extrato de tomate, molho de tomate, ketchup, molho de pimenta, molho composto
- Máquinas principais Lavadora por borbulhamento, triturador, pré-aquecedor tubular, evaporador a vácuo, envasadora, tampadora, autoclave, secador por faca de ar, rotuladora
- Lavagem/trituração A lavadora por borbulhamento consome 2,2 kW em uma esteira de 4000 mm; o triturador processa 0,5 t/h de tomates frescos
- Enzimas O pré-aquecedor tubular inativa as enzimas a 65-85 °C e tem capacidade nominal de 1 t/h a 12 kW
- Esterilização A câmara da autoclave mede 1200 mm × 3600 mm, tem dois metros cúbicos e opera a até 143 °C
- Envase/acabamento A envasadora de molhos processa 600 garrafas por hora, de 150-1000 ml; a tampadora processa 15-50 latas por minuto, com ajuste contínuo
Um produto que não está nesta lista
Há muitos alimentos líquidos que não se enquadram nessas três linhas, como bases para sopas, bebidas vegetais, xaropes, geleias e molhos para salada. Envie o produto, o pH final, se souber, o volume diário e o formato da embalagem. Na cotação, confirmaremos qual linha atende à necessidade e quais alterações serão necessárias.
Projeto higiênico e materiais de fabricação
A substituição da especificação do material é um problema recorrente e pouco perceptível neste setor. Compradores relatam equipamentos fornecidos em aço 201 e rotulados como 304, que começam a apresentar ferrugem poucas semanas após o início da produção. Para evitar isso, especificamos o material de cada parte do equipamento e registramos essa informação na cotação.
Componente
Materiais de fabricação
Motivo desta especificação
Superfícies em contato com o produto
As superfícies em contato com o produto são de aço inoxidável 316; o corpo dos tanques e a estrutura são de aço 304
O aço 316 contém molibdênio e resiste à corrosão por pites causada por cloretos presentes em salmoura, molhos ácidos e resíduos de sanitizantes
Parede do tanque de armazenamento
Corpo interno de 3 mm, corpo externo de 1,5 mm, isolamento de poliuretano de 50 mm
Mantém o leite refrigerado entre a coleta e o processamento sem que um resfriador externo precise funcionar continuamente
Placa do pasteurizador de batelada
Placas de 3 mm, 2 mm e 1,5 mm nas três camadas
A camisa e o isolamento são separados para que o meio de aquecimento nunca entre em contato com o produto
Tanque de fermentação
Estrutura de três camadas, camada interna em aço 316 e demais partes em 304, com aquecimento a vapor
A temperatura da cultura deve permanecer estável durante uma fermentação longa, e não apenas atingir um valor definido
Corpo da autoclave
Aço para vasos de pressão SUS30408
É um equipamento pressurizado, não um tanque; as pressões de projeto e de teste são certificadas separadamente
Tanques CIP
Camada interna em aço 316 e externa em 304 nos tanques de ácido e álcali; tanque de água quente de camada única em 304
O tanque de ácido fica exposto à função de limpeza mais exigente da planta industrial e é fabricado para suportá-la
Estruturas da linha de molhos
Aço inoxidável 304 em toda a área de lavagem, trituração e concentração
Ambiente úmido e ácido, com respingos contínuos, mas sem imersão
Especificações das linhas e limites do processo
Os valores abaixo vêm das nossas próprias listas de equipamentos. Quando há uma faixa, ela corresponde à faixa operacional da máquina, não a um intervalo promocional.
Capacidade de processamento UHT
Nossa unidade UHT processa 0,5-1 t/h
Temperatura de esterilização
A temperatura de esterilização é de 115-135 °C
Manutenção em alta temperatura
A manutenção em alta temperatura dura 4-6 segundos
Temperatura de saída
O produto sai da unidade abaixo de 65 °C
Fornecimento de vapor ao esterilizador
Abaixo de 0,4 MPa
Capacidade do homogeneizador
O homogeneizador tem capacidade de 300 L/h
Pressão do homogeneizador
Nosso homogeneizador opera a 20 MPa, com opção de 25 MPa
Tanque de armazenamento refrigerado
Os tanques de armazenamento refrigerado têm capacidade de 300 L, potência total de 2,8 kW e isolamento de poliuretano de 50 mm
Tanque de pasteurização em batelada
Diâmetro de 700 mm, altura do corpo de 750 mm, aquecimento de 24 kW
Tanque de fermentação de queijo
Diâmetro interno de 950 mm, diâmetro externo de 1100 mm, agitador de 0,55 kW
Embalagem a vácuo
A embaladora a vácuo atinge -0,1 MPa, 60 m³/h, câmara de 690 × 620 × 105 mm
Inativação enzimática
Nosso pré-aquecedor tubular inativa as enzimas a 65-85 °C, com capacidade de 1 t/h a 12 kW
Câmara da autoclave
A câmara da autoclave mede 1200 mm × 3600 mm, dois metros cúbicos
Temperatura e pressão da autoclave
A autoclave opera a até 143 °C; a pressão máxima de trabalho é de 0,3 MPa, com teste hidrostático a 0,44 MPa
Envase de molhos
A envasadora de molhos processa 600 garrafas por hora, de 150-1000 ml, com altura de garrafa de 120-300 mm
Tampagem
A tampadora processa 15-50 latas por minuto, com diâmetro de lata de 50-127 mm
Rotulagem
A precisão de rotulagem é de ±1 mm, a 40-150 peças por minuto com avanço intermitente e a 50-200 com acionamento servo
Volume do sistema CIP
O conjunto CIP inclui tanques de ácido e álcali de 400 L, com aquecimento a vapor
Alimentação elétrica
380 V / 50 Hz, trifásico para os equipamentos de processo
Para os produtos abrangidos, a 21 CFR Part 113 acrescenta à especificação da autoclave requisitos de processo programado, supervisão e registro.
Química de limpeza considerada no projeto da linha
Um único detergente não limpa uma linha de laticínios. As orientações de extensão são claras: primeiro se usa um produto de limpeza alcalino ou clorado, seguido de um produto ácido, pois cada um atua sobre diferentes tipos de sujidade. Os produtos alcalinos contêm álcalis básicos, fosfatos, agentes umectantes e quelantes, e dissolvem gorduras, proteínas e carboidratos do leite.
- Etapa alcalina — remove a sujidade orgânica: gordura, proteína e carboidrato
- Etapa ácida — remove ou previne o acúmulo de depósitos minerais e pedra do leite
- A limpeza não substitui a sanitização — a limpeza remove a sujidade, enquanto a etapa separada de sanitização atua sobre os microrganismos residuais antes do início da produção
- A dureza da água altera a dosagem — acima de 10 grãos por galão, pode ser necessário aumentar a concentração do detergente; com 30 grãos por galão ou mais, deve-se usar um abrandador de água
Por isso, nosso conjunto CIP tem tanques separados para ácido e álcali, com dosagem automática, em vez de um único tanque e uma esperança. Também por isso perguntamos a dureza da sua água durante a cotação, e não depois do comissionamento.
Preços, prazos de entrega e condições comerciais
Ao comparar fabricantes de equipamentos para laticínios, o preço total inicial não basta: o preço dos equipamentos só pode ser comparado depois de definir a capacidade de processamento, o percurso do produto, o material, o nível de automação e o formato da embalagem. Não existe uma tabela universal de preços para linhas de processamento, pois duas plantas industriais que solicitam a mesma capacidade em litros por hora raramente precisam da mesma lista de máquinas. O valor é apresentado em uma cotação por escrito, com base em um layout confirmado.
Descrições do escopo exigem uma lista de equipamentos
“Alta qualidade” não é um critério de aceitação na indústria de laticínios. “Chave na mão” e “totalmente automático” descrevem o escopo, não uma categoria fixa de máquinas. Somos especializados em projetar linhas para cada projeto; por isso, a cotação especifica quais utilidades industriais, controles, tarefas de instalação e testes de aceitação estão incluídos no fornecimento.
Fator
Efeito no custo
Como reduzir o custo
Capacidade de processamento
Define o tamanho de cada tanque, bomba e trocador de calor a jusante
Informe o volume que realmente processará no primeiro ano e um plano de expansão definido, em vez do volume que espera atingir
Número de percursos de produto
Uma linha de iogurte e queijo precisa de tanques que uma linha de leite não exige
Comece com um percurso e especifique os pontos de conexão para o segundo
Nível de automação
Controlador lógico programável, dosagem automática e registro aumentam o custo em comparação com válvulas manuais
Automatize primeiro as etapas que exigem registros legais e mantenha as demais manuais
Formato da embalagem
Sachês, garrafas, latas e embalagens assépticas exigem conjuntos distintos de envase e acabamento
Defina o formato da embalagem antes do layout, pois uma mudança tardia altera a parte final da linha
Grau e acabamento do material
O aço 316 nas superfícies de contato custa mais do que o 304 e não é negociável nos nossos equipamentos
Reduza custos em outras áreas; substituir o grau do aço é uma economia que acaba em ferrugem
O suporte ao controlador também deve entrar nessa comparação. Um relato publicado sobre aquisição de máquinas descreve uma espera de oito semanas por peças de reposição; após o fim da garantia, o custo informado para o reparo com técnicos locais foi de USD 8.000. Consideramos esse relato um indício de risco para o comprador, não uma referência universal de custos.
Etapa do pedido
Prazo de entrega
O que está incluído
Máquina individual ou subsistema
Máquinas individuais e subsistemas são enviados em 30-65 dias úteis após a confirmação do layout
Fabricação, teste na fábrica e embalagem de uma máquina ou de um par compatível
Linha completa
A linha completa é programada para 60-90 dias úteis após a confirmação do layout e o pagamento do sinal
Todas as máquinas, painel de controle, tubulações de interligação e aceitação na fábrica
Instalação e comissionamento
Nossos engenheiros vão até sua unidade para realizar a instalação, o comissionamento e o treinamento dos operadores; os trabalhos no local duram 10-25 dias, assim que as instalações prediais estiverem prontas
Posicionamento, conexão, teste com água, teste com produto e entrega técnica aos operadores
O prazo começa quando o layout é aprovado e o sinal é recebido; não inclui transporte nem alfândega. As instalações prediais ficam a cargo do cliente: energia, vapor, ar comprimido, água e drenagem devem estar operacionais antes do início do comissionamento. Informamos as demandas na cotação para que seu empreiteiro possa dimensioná-las.
- Pagamento Sinal de 30% por T/T, saldo antes do embarque, L/C aceita
- Condições de envio Enviamos FOB; outros Incoterms mediante solicitação
- Pedido mínimo 1 conjunto — aceitamos pedidos de máquinas individuais, sem exigir uma linha completa
- Garantia As condições de garantia são confirmadas na cotação e no contrato
Como sua cotação é preparada
As cotações são enviadas em até 24 horas nos dias úteis, após análise de um engenheiro. Esta página não tem um sistema de cotação instantânea, por decisão nossa: o preço de uma linha de processo depende do layout, não de um número de peça. Você recebe por escrito a lista de máquinas, a demanda de utilidades industriais e as premissas do layout, para poder comparar item por item com uma segunda proposta.
Garantia da qualidade e obrigações de uma linha contínua
A maioria das páginas de equipamentos diz que a máquina está em conformidade e para por aí. Essa resposta não aborda o que realmente importa: em uma planta industrial de laticínios ou de alimentos enlatados de baixa acidez, as obrigações não recaem sobre a máquina. Elas recaem sobre você, o processador, e começam no dia em que você deixa de produzir em bateladas.
Usamos esse nome para a mudança que ocorre quando uma planta industrial passa de tanques para uma linha contínua. Nessa transição, surgem seis obrigações que não existiam no processo em bateladas. Todas estão documentadas em regulamentos ou materiais didáticos, e apresentamos cada uma abaixo com sua fonte.
| O que muda | O que a exigência determina | De quem é a obrigação |
|---|---|---|
| O desvio de fluxo passa a ser um controle legal | O fluxo direto só é seguro quando o produto está acima do ponto de ajuste de desvio e o dispositivo de controle de fluxo é acionado pelo registrador de limite térmico de segurança ou por um controlador lógico programável permitido por lei. O termômetro indicador e o conjunto registrador-controlador ficam no final do tubo de retenção, com o dispositivo de desvio instalado depois de ambos. | Cabe a nós construir e conectar corretamente; a você, manter a calibração e comprovar isso diariamente |
| A homogeneização passa a ser uma operação unitária independente | Um homogeneizador força o produto sob pressão através de um orifício pequeno, reduzindo o diâmetro médio dos glóbulos de gordura e aumentando sua quantidade e área superficial, o que impede a formação de uma camada de creme. Em um exemplo de referência detalhado, o líquido entra na válvula a 4-6 metros por segundo e acelera até 120 metros por segundo em cerca de 0.2 milissegundos. | Cabe a nós dimensionar o equipamento de acordo com o teor de gordura e a capacidade de processamento da sua operação |
| A limpeza exige ácido e também alcalino | Um detergente alcalino ou clorado é seguido por um detergente ácido. A limpeza alcalina dissolve gordura, proteína e carboidrato; a etapa ácida remove depósitos minerais e pedra do leite. A limpeza e a sanitização continuam sendo operações distintas. | Cabe a nós fornecer circuitos separados; a você, operá-los na concentração adequada para a sua água |
| É necessário estabelecer um processo programado | Para alimentos enlatados de baixa acidez, o processo programado é definido pelo processador e deve ser, no mínimo, equivalente ao processo estabelecido por uma autoridade competente em processamento. | Essa obrigação é sua. Nenhum fornecedor de equipamentos pode estabelecê-lo por você. |
| Uma pessoa identificada precisa ser qualificada | Os sistemas de processamento térmico devem operar sob a supervisão de uma pessoa que tenha frequentado uma escola aprovada pelo Comissário, tenha sido reconhecida por essa escola como tendo concluído o curso satisfatoriamente e supervisione apenas as áreas abrangidas por essa certificação. Nos Estados Unidos, essa formação é oferecida pela Better Process Control School. | Essa obrigação é sua e cabe a uma pessoa identificada, não a uma empresa registrada |
| Os registros duram mais que o produto | Os registros de processamento são mantidos na planta industrial por pelo menos 1 ano a partir da data de fabricação e, na planta industrial ou em outro local de acesso razoável, por mais 2 anos. Um representante qualificado da gestão da planta industrial deve revisar os registros até um dia útil após o processo e antes do envio ou da liberação do produto. | Cabe a você manter os registros; a nós, garantir que a linha possa produzi-los |
Nada disso torna uma linha contínua uma má escolha. Isso significa, porém, que a planta industrial que compra uma linha sem contar com um processo programado e um supervisor certificado adquire uma máquina que não pode operar legalmente. Esse erro custa muito mais do que escolher o equipamento de envase errado.
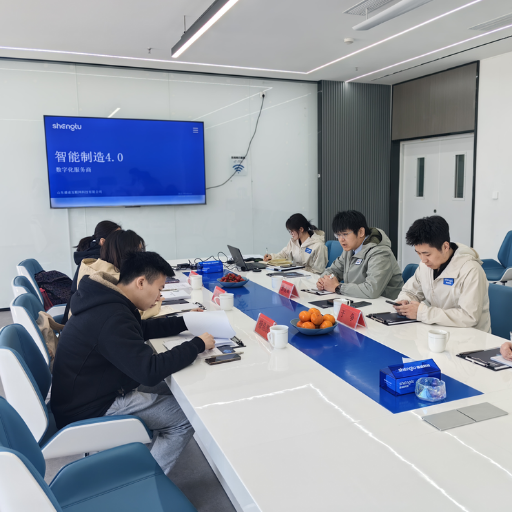
O que a avaliação do fornecedor significa — e o que não significa
Os compradores costumam perguntar qual órgão do governo aprovou determinado equipamento. A resposta é menos simples do que a pergunta, e convém entendê-la antes de comparar fornecedores.
- A avaliação de equipamentos do United States Department of Agriculture é um serviço voluntário, pago e não uma autorização obrigatória
- A marca oficial de identificação é um instrumento para carnes e aves, não uma aprovação geral de equipamentos para alimentos
- A 3-A Sanitary Standards é outra entidade privada de normalização, com escopo próprio
Dizemos isso com clareza porque a alternativa seria deixar o comprador acreditar que existe um selo que não existe. Pelas regras para alimentos enlatados de baixa acidez, essas obrigações cabem ao processador. Saber disso antes de fazer o pedido vale mais do que um selo na página do fornecedor.
Como verificamos cada pedido
1
REUNIR
Verificação dos materiais antes da fabricação, com o grau registrado separadamente para as peças em contato com o produto e para as carcaças
2
INSPECIONAR
Teste do vaso de pressão da autoclave: pressão de projeto 0,35 MPa, pressão máxima de trabalho 0,3 MPa, teste hidrostático a 0,44 MPa
3
ESCLARECER
Teste a seco do sistema de controle para verificar se o registrador, o sensor e o dispositivo de desvio atuam em conjunto
4
ORÇAR
Teste com água na temperatura de operação antes da introdução do produto; o circuito CIP também é validado nessa mesma etapa
5
APROVAR
Aceitação na fábrica com base na lista de máquinas da cotação; resultados registrados por escrito
6
ENTREGAR
Comissionamento no local, teste com o produto e treinamento dos operadores por engenheiros que se deslocam até a planta
“Uma linha de processamento só está pronta quando o trajeto do produto, as utilidades industriais, a sequência de limpeza e os limites de aceitação estão definidos no mesmo desenho.”
Detalhes da autoclave que determinam o projeto de uma linha de molhos
Para qualquer molho que passe por uma autoclave, dois detalhes das regras para alimentos enlatados de baixa acidez importam mais do que a foto do catálogo. O tempo de subida é o intervalo entre a introdução de vapor na autoclave fechada e o momento em que ela atinge a temperatura de processamento exigida. Os purgadores devem liberar vapor continuamente durante todo o período de processamento, e o poço do sensor do dispositivo indicador de temperatura precisa ter um purgador próprio de pelo menos 1.5 milímetros.
Regras operacionais e evidências
- O ar precisa ser removido antes do início do processamento, e os registros da ventilação devem ser arquivados
- A aplicação das regras para alimentos de baixa acidez ao seu molho depende do pH final, uma questão que cabe à sua autoridade de processamento, não a nós
- Nossa autoclave é fornecida com bombas alternadas de alimentação e circulação de 7,5 kW e 5,5 kW, para que o vaso mantenha o processo programado em vez de tentar alcançá-lo
- Os documentos acompanham o equipamento: registros do grau dos materiais, registro do teste do vaso de pressão da autoclave, programação elétrica e documentação do sistema de controle. Se uma máquina medir ou operar fora do que consta na cotação, nós a retrabalhamos ou substituímos com base nos mesmos critérios de aceitação por escrito usados na aceitação de fábrica.
Como trabalhamos
Decisões que reduzem seus custos
Decisão
O que especificar
Por que isso economiza dinheiro
Recuperação de calor
Peça regeneração em qualquer pasteurizador contínuo
Um trocador de calor regenerativo recupera o calor do produto que sai para aquecer o produto cru que entra; um exemplo detalhado da University of Guelph calcula eficiência de regeneração de calor de 89,7%, com leite entrando a 4 °C, saindo da regeneração a 65 °C e chegando a 72 °C
Tamanho da batelada em relação ao tamanho do vaso
Dimensione o tanque de fermentação para uma batelada de produção, não para o total diário
Um tanque encamisado parcialmente cheio aquece mal e mantém a temperatura da cultura com menos estabilidade do que um tanque cheio
Dureza da água
Informe o valor em grãos por galão antes da cotação
Acima de 10 grãos por galão, pode ser necessário aumentar a concentração do detergente; a partir de 30 grãos por galão, deve-se usar um abrandador de água, que custa menos para instalar agora do que para adaptar depois
Dimensionamento das utilidades industriais
Envie ao seu empreiteiro, com antecedência, os valores de demanda indicados na cotação
O comissionamento só pode começar quando houver vapor, energia elétrica, ar e drenagem disponíveis. Essa é a causa mais frequente de atrasos no início da operação.
Formato da embalagem
Defina a embalagem em sachê, garrafa ou lata antes de aprovar o layout
O equipamento de envase, a tampadora, o secador e a rotuladora são escolhidos com base nesse formato. Uma mudança tardia exige substituir o trecho final da linha.
Também publicamos a comparação de processos térmicos que usamos internamente quando um comprador avalia as opções entre um tanque de processamento em bateladas, um pasteurizador contínuo e uma linha de temperatura ultra-alta.
Rotas de processo, aplicações e a engenharia por trás da linha
Nossos equipamentos são projetados para as três rotas abaixo. A escolha depende do produto e da vida útil que você pretende oferecer ao mercado, não do tamanho da sua planta industrial.
O processo em tanque continua sendo a escolha certa para alguns produtos. O material sobre laticínios da University of Guelph cita como referência para processos em batelada em Ontário 63 °C por pelo menos 30 minutos. Esse método continua sendo padrão para sorvetes, pois os ingredientes se dissolvem na mistura durante a longa etapa de aquecimento.
Um trocador de calor a placas com regenerador, tubo de retenção e dispositivo de desvio de fluxo. A orientação federal canadense usa 72 °C por 15 segundos para leite com menos de 10% de gordura; o material da University of Guelph cita separadamente o padrão de Ontário: 72 °C por pelo menos 16 segundos. O leite cru frio a 4 °C é aquecido pelo leite pasteurizado que sai antes mesmo de entrar em contato com o meio de aquecimento.
Em nossa unidade, a temperatura de esterilização é de 115-135 °C, com retenção de 4-6 segundos. Uma patente define o processo como aquecimento a 280 °F e retenção por no mínimo dois segundos. O produto sai da unidade abaixo de 65 °C, pronto para envase asséptico ou higiênico.
Essa escolha raramente é discutida, embora altere o produto. A patente United States Patent 5,443,857, cedida à Tetra Laval, descreve o aquecimento indireto como a manutenção do leite acima de 120 °C por um período consideravelmente maior e associa essa exposição a níveis mais altos de lactulose, um indicador de danos térmicos. Se o sabor de cozido for relevante para o seu mercado, mencione isso durante a cotação.
Lavar, triturar, inativar enzimas, concentrar a vácuo, envasar e esterilizar. A concentração a vácuo remove água a uma temperatura mais baixa, preservando a cor e o sabor da polpa de tomate. A inativação enzimática a 65-85 °C é o que define a viscosidade antes de o produto chegar ao evaporador.
Para molhos envasados e selados em vidro ou lata. A câmara da autoclave tem 1200 mm × 3600 mm e dois metros cúbicos, com 24 cestos de esterilização. O tempo de subida, a ventilação e o funcionamento dos purgadores fazem parte do registro do processo, não são ajustes opcionais.
Setores para os quais projetamos equipamentos
-
Plantas industriais de leite fluido
Laticínios que passam da coleta e do resfriamento para a produção própria de leite pasteurizado ou UHT embalado.
-
Laticínios fermentados
Produtores de iogurte, iogurte para beber e kefir que precisam manter a temperatura da cultura, não apenas atingi-la.
-
Queijos e manteiga
Plantas industriais de pequeno e médio porte que acrescentam queijo prensado ou manteiga à linha de recebimento de leite existente, com embalagem a vácuo no final.
-
Molhos e condimentos
Produtores de molho de tomate, molho de pimenta e molhos compostos que processam matéria-prima fresca na safra ou concentrado durante o ano todo.
-
Empresas de envase por contrato
Operações que processam várias receitas em uma linha, nas quais a troca de produto e a limpeza determinam a capacidade real.
-
Novos projetos de plantas industriais
Projetos greenfield, nos quais o cronograma dos equipamentos e as instalações prediais precisam ser planejados em conjunto.
RECURSOS
Ferramentas de engenharia de processos
Perguntas frequentes sobre equipamentos para processamento de laticínios e molhos
A pasteurização reduz a carga de microrganismos o suficiente para permitir a conservação refrigerada. O texto da University of Guelph cita os parâmetros de Ontário: 63 °C por pelo menos 30 minutos em um tanque e 72 °C por pelo menos 16 segundos em uma unidade contínua. Já as diretrizes federais canadenses especificam 72 °C por 15 segundos para leite com menos de 10% de gordura. O tratamento em temperatura ultra-alta usa temperaturas muito mais elevadas por alguns segundos, permitindo o envase asséptico e o armazenamento sem refrigeração. Nossa unidade esteriliza a 115-135 °C, com tempo de retenção de 4-6 segundos.
Sem a homogeneização, os glóbulos de gordura sobem à superfície e formam uma camada de creme durante o prazo de validade. O homogeneizador força o produto sob pressão através de um pequeno orifício, reduzindo o diâmetro médio dos glóbulos e aumentando sua quantidade e área superficial para manter a emulsão estável. Em nossa linha, o homogeneizador opera a 20 MPa, com opção de 25 MPa.
É um conjunto de válvulas que redireciona o produto que não atingiu a temperatura necessária para o lado do produto cru, em vez de enviá-lo para o envase. O fluxo só pode seguir adiante com segurança quando a temperatura do produto está acima do valor definido para o desvio e o dispositivo é acionado pelo registrador de limite térmico de segurança ou por um controlador lógico programável em conformidade com a legislação. O termômetro indicador e o registrador-controlador ficam na saída do tubo de retenção, e o dispositivo fica depois dos dois.
Porque cada um remove tipos diferentes de sujidade. A etapa alcalina dissolve gordura, proteína e carboidratos, enquanto a etapa ácida remove depósitos minerais e pedra do leite. A limpeza e a sanitização continuam sendo operações separadas. Quando a dureza da água ultrapassa 10 grãos por galão, pode ser necessário aumentar a concentração do detergente.
Para alimentos enlatados de baixa acidez, é o processo térmico definido pelo processador, que deve ser pelo menos equivalente ao processo estabelecido por uma autoridade competente em processamento. Essa responsabilidade é do processador, não do fornecedor do equipamento. Uma autoridade competente em processamento estabelece o processo programado; nós configuramos a linha para mantê-lo e registrá-lo.
Sim. A qualificação deve pertencer a uma pessoa identificada, e não ser um registro da empresa. As operações precisam ser supervisionadas por alguém que tenha frequentado uma escola aprovada pelo Comissário, que tenha sido reconhecido por essa escola como tendo concluído o curso satisfatoriamente e que supervisione apenas as áreas abrangidas pela certificação. Nos Estados Unidos, essa formação é oferecida pela Better Process Control School.
Os registros devem ser mantidos na unidade industrial por pelo menos 1 ano a partir da data de fabricação e, por mais 2 anos, na unidade industrial ou em outro local razoavelmente acessível. Além disso, um representante qualificado da gestão da unidade industrial deve analisá-los até 1 dia útil após o processo e antes de o produto ser enviado ou liberado. Planeje o sistema de registros antes do comissionamento, não depois da primeira auditoria.
Nossa unidade de tratamento em temperatura ultra-alta processa 0,5-1 t/h, o homogeneizador tem capacidade de 300 L/h e, na parte de processamento de molhos, o pré-aquecedor tubular tem capacidade nominal de 1 t/h, enquanto a envasadora de molhos processa 600 garrafas por hora. Configuramos capacidades maiores com a mesma família de equipamentos. Envie seu volume diário e indicaremos a configuração adequada.
O prazo previsto para uma linha completa é de 60-90 dias úteis após a confirmação do layout e do depósito. Máquinas individuais e subsistemas são enviados em 30-65 dias úteis após a confirmação do layout. Nossos engenheiros vão até sua unidade para fazer a instalação, o comissionamento e o treinamento dos operadores. O trabalho no local leva 10-25 dias, depois que as instalações do edifício estiverem prontas. O transporte e o desembaraço aduaneiro não estão incluídos nesses prazos.
Depósito de 30% por T/T, saldo antes do envio, L/C aceito. O envio é FOB; outros Incoterms disponíveis mediante solicitação. O pedido mínimo é de 1 conjunto — aceitamos pedidos de máquinas individuais, sem necessidade de comprar uma linha completa.
As condições da garantia são confirmadas na cotação e no contrato. O sistema de controle é nosso, e não um painel genérico, o que permite diagnosticar falhas remotamente em vez de tentar adivinhar sua causa. As peças de reposição dos itens sujeitos a desgaste são cotadas junto com a linha, para que fiquem disponíveis na sua unidade, em vez de estarem a caminho de navio. Essa é a desvantagem real de comprar de qualquer fornecedor estrangeiro, e a solução é se preparar, não confiar em promessas.
Sim. Envie o layout ou a lista de máquinas que você tem em mãos, e indicaremos o que está faltando, o que está subdimensionado e onde a demanda por utilidades industriais foi subestimada. Fazemos essa análise mesmo que o pedido não seja fechado conosco, porque é mais fácil desenvolver um projeto para um comprador que entende o próprio layout.
As superfícies em contato com o produto são de aço inoxidável 316, enquanto as carcaças e estruturas são de 304. A carcaça da autoclave é de aço para vasos de pressão SUS30408. O tipo de aço de cada peça é indicado na cotação. Substituir por um tipo inferior o aço das superfícies em contato com o produto é a forma de economia mais comum nesse setor, e o resultado pode ser ferrugem em poucas semanas.
Os certificados e documentos aplicáveis são confirmados conforme o modelo do equipamento, sua configuração e o país de destino. Os registros do sistema de gestão da empresa são analisados separadamente dos documentos de conformidade do produto.