Entre em contato com a Shengtu Bufan Company

Equipamentos de limpeza e CIP para linhas de processamento de alimentos
Equipamentos de limpeza e CIP abrangem duas compras distintas que costumam ser confundidas por terem o mesmo objetivo de higiene. Uma opção é a linha de processamento de vegetais, em que a lavadora industrial, as etapas com escovas ou bolhas e os equipamentos de descascamento são dimensionados para os produtos processados. A outra é a limpeza de equipamentos de processo, em que uma unidade CIP sanitária faz a solução de limpeza circular por tanques, tubulações e trocadores de calor sem desmontagem.
- Equipamentos para lavagem e descascamento de vegetais, além de sistemas CIP sanitários
- Configurados conforme o produto, a carga de sujidade, o circuito e o objetivo do ciclo
- Seleção com referência às normas de higiene publicadas EN 1672-2 e EN ISO 14159
- Controle digital pela plataforma STUnit
Quatro informações agilizam a configuração: o produto e seu estado no processo, a meta por hora, as interfaces da linha existente e os limites de utilidades industriais e efluentes da planta.
Quem fabrica
Shandong Shengtu Bufan Intelligent Technology Co., Ltd., empresa de alta tecnologia em Weifang
Escopo de atuação
Pesquisa e desenvolvimento de máquinas para alimentos, fabricação e soluções digitais para plantas industriais completas
Histórico de engenharia
Mais de 100 projetos de pesquisa e desenvolvimento e 7 patentes
Histórico de software
Mais de 100 direitos autorais de software
Plataforma de controle
A plataforma STUnit, com atualizações OTA independentes
Escopo para toda a planta industrial
Integração de linhas e planejamento de fábrica inteligente, de uma única lavadora a um salão completo de processamento
Desafios de limpeza e equipamentos adequados
Comece entendendo a função de cada máquina, pois as duas opções respondem a necessidades diferentes. A lavagem de vegetais remove sujidade, resíduos do campo e contaminantes da superfície, além de limitar a contaminação cruzada entre unidades de produto que passam pela mesma água. Não é uma etapa de eliminação de patógenos: em folhas de rúcula com baixa contaminação, seis métodos de lavagem não reduziram significativamente a Salmonella,2 e a água pura reduz as contagens em alface em no máximo cerca de 1 log cfu/g.5
Conheça as tecnologias de limpeza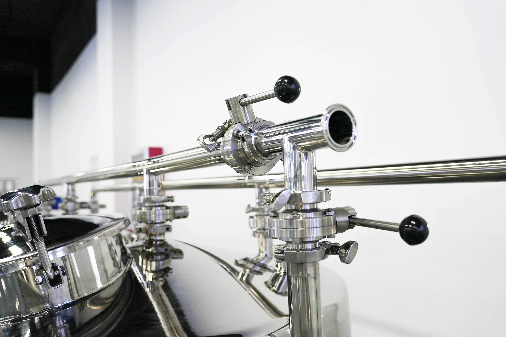
| Tipo de limpeza | Onde atua | O que não faz | Onde é aplicada |
|---|---|---|---|
| Lavagem e descascamento de vegetais | Sujidade do campo, areia, resíduos de folhas e cascas soltas em frutas e vegetais | Substituir uma etapa validada de eliminação de patógenos | Entre o recebimento e o corte, a pesagem ou a embalagem |
| Limpeza no local (CIP) | Resíduos de produto e biofilme no interior de tanques, tubulações, bombas e trocadores de calor | Alcançar abraçadeiras, mangueiras, conexões, caixas ou baldes de pesagem | Entre ciclos de produção, sem desmontagem |
| Limpeza fora do local (COP) | Peças removidas da linha e lavadas em uma lavadora específica de caixas ou bandejas | Operar enquanto a linha está produzindo | Após os operadores desmontarem as peças molhadas |
| Limpeza manual | Superfícies abertas, estruturas, pisos e ralos | Garantir tempos de ciclo repetíveis e registrados | Janela diária de higienização |
Definir cedo o limite entre CIP e COP altera a lista de equipamentos mais do que qualquer comparação de catálogos. Comprar uma unidade maior não resolve o problema das abraçadeiras, mangueiras e caixas que ficam fora do circuito. Uma planta industrial que classifica cada peça em contato com o produto em uma dessas duas categorias raramente compra a lavadora errada e evita pagar por uma capacidade que nunca alcançaria as peças responsáveis pelas reprovações nos testes com swab.
Consulte a configuração dos equipamentosEquipamentos para lavagem e descascamento de vegetais conforme o produto e a carga de sujidade
Água de lavagem mais fria não é água mais segura. Quando a água está abaixo da temperatura interna do produto, a diferença de pressão puxa a água para dentro por cicatrizes do pedúnculo e ferimentos, tornando tomates, melões, mangas e maçãs particularmente suscetíveis à infiltração.6 Tanques profundos aumentam a pressão hidrostática e também esse risco; portanto, esse é um parâmetro de projeto, não um hábito operacional.
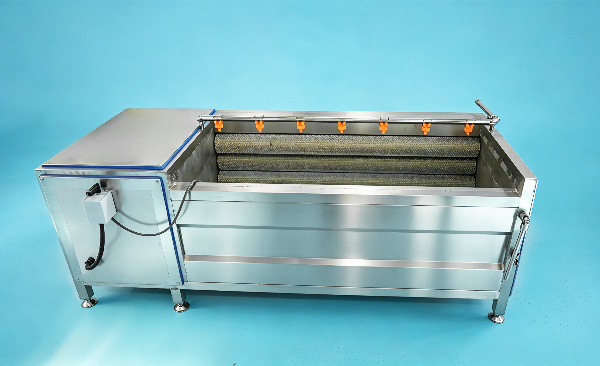
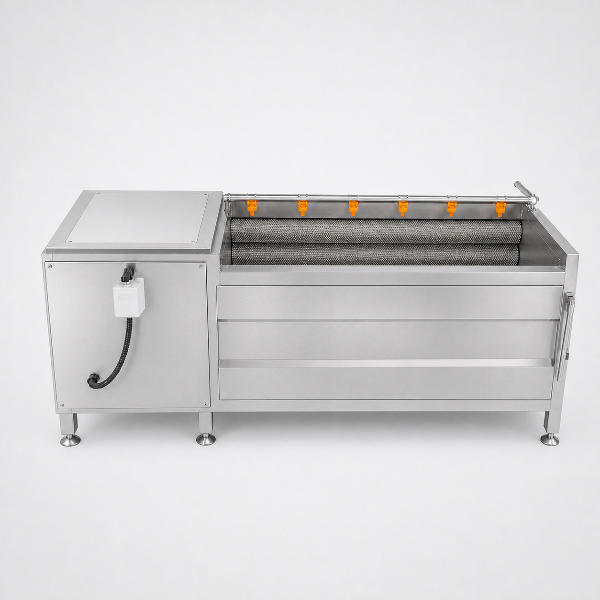
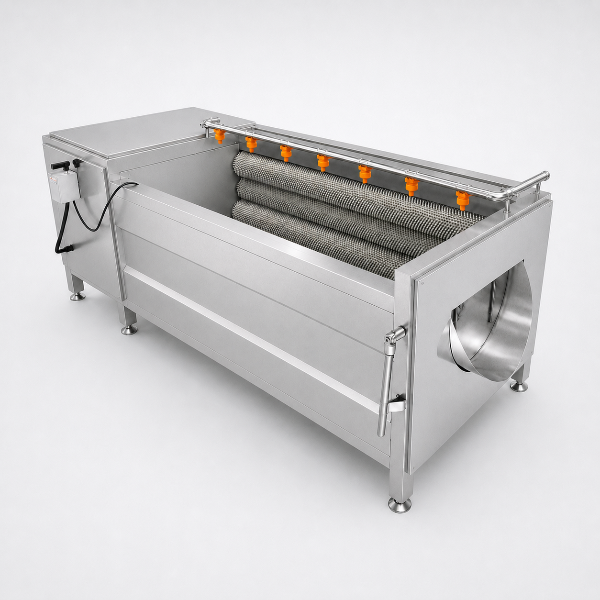
Máquina para lavagem e descascamento de vegetais
Os métodos de lavagem de vegetais são escolhidos conforme a fragilidade da cultura, a carga de sujidade e a produção necessária da linha.
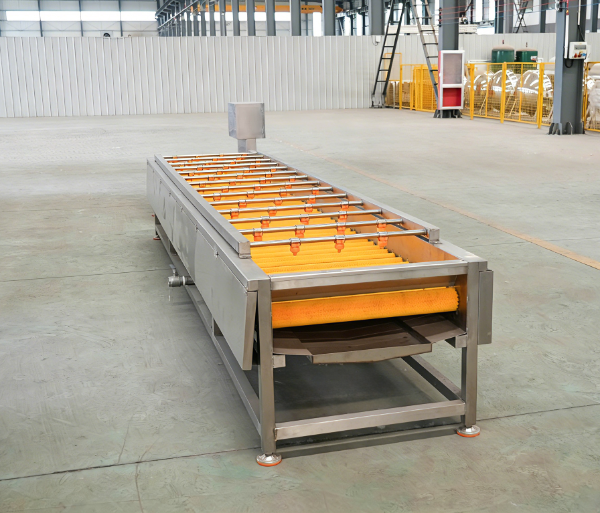
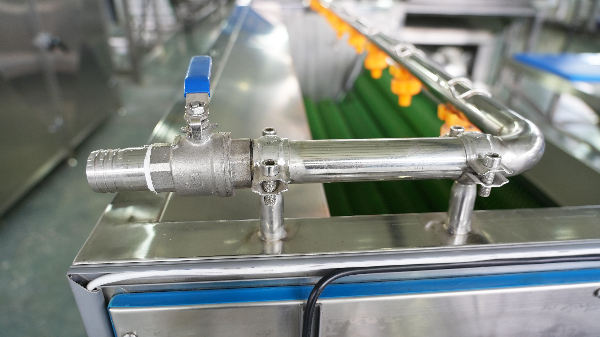
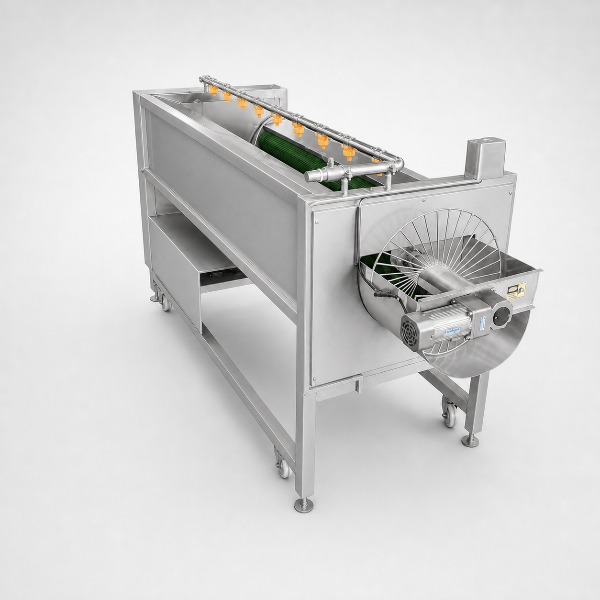
Para frutas e vegetais com sujidade do campo, com lavagem por bolhas, limpeza com escovas, enxágue por aspersão ou descascamento abrasivo selecionados conforme o produto.
- Ideal para: folhas, raízes e produtos variados, com diferentes ações de limpeza
- Planeje conforme: carga de sujidade, limite de danos, meta por hora e estratégia de uso da água
- Conexões com a linha: do recebimento e da seleção ao corte, à retirada de água ou à pesagem
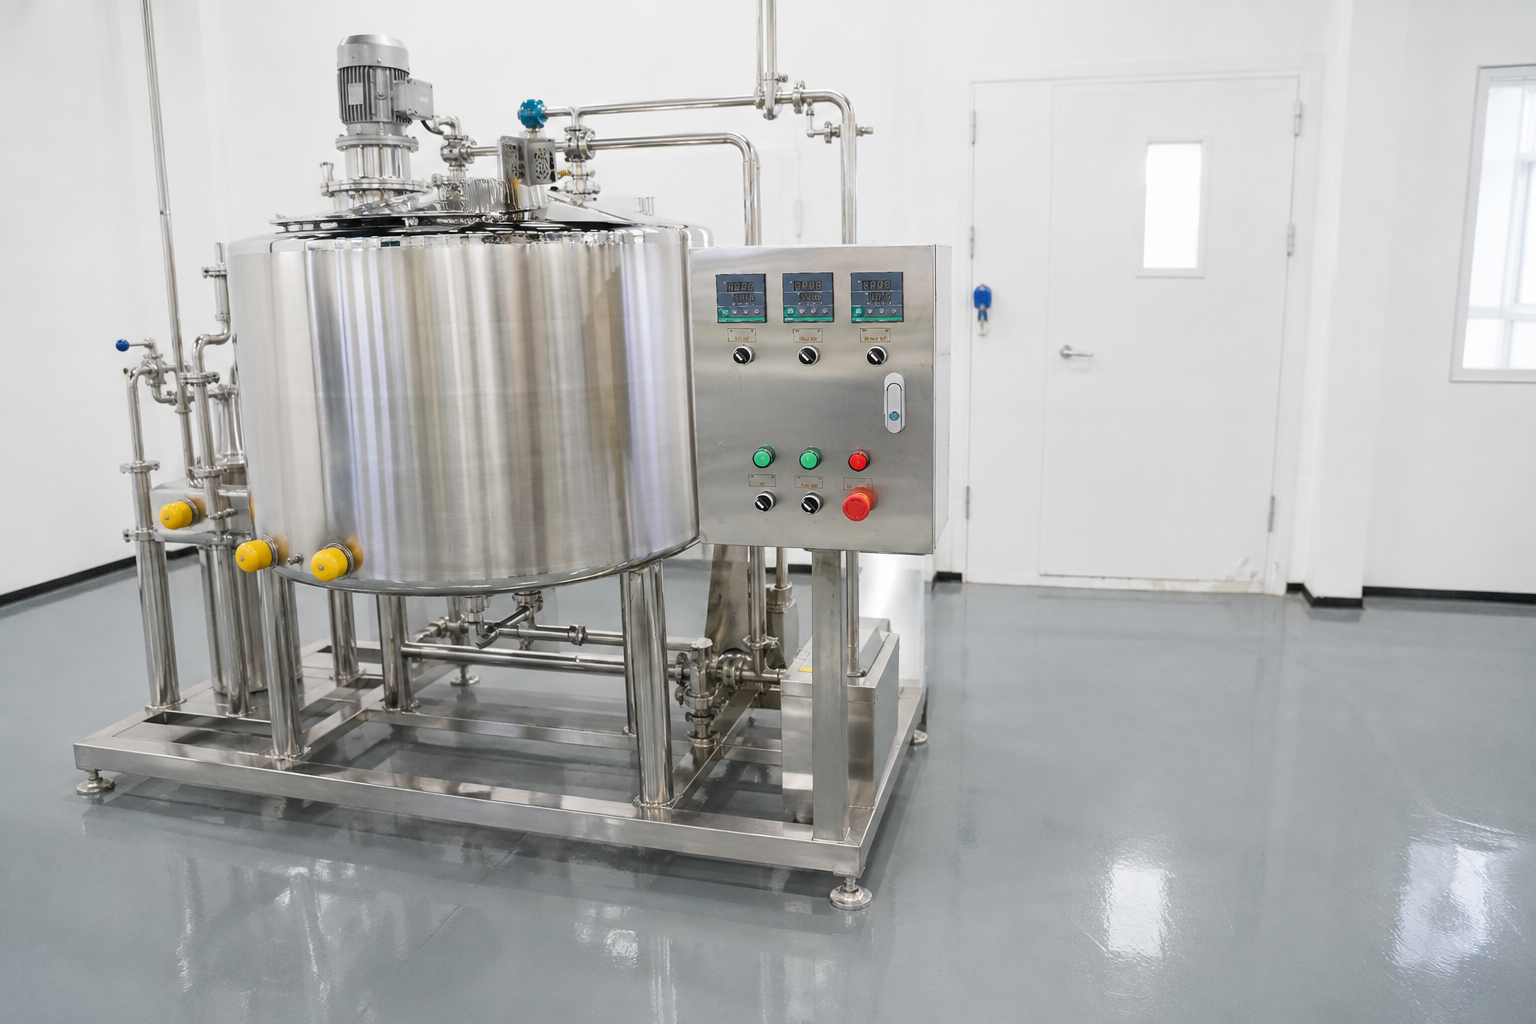
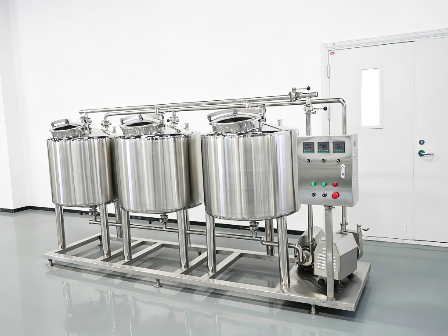
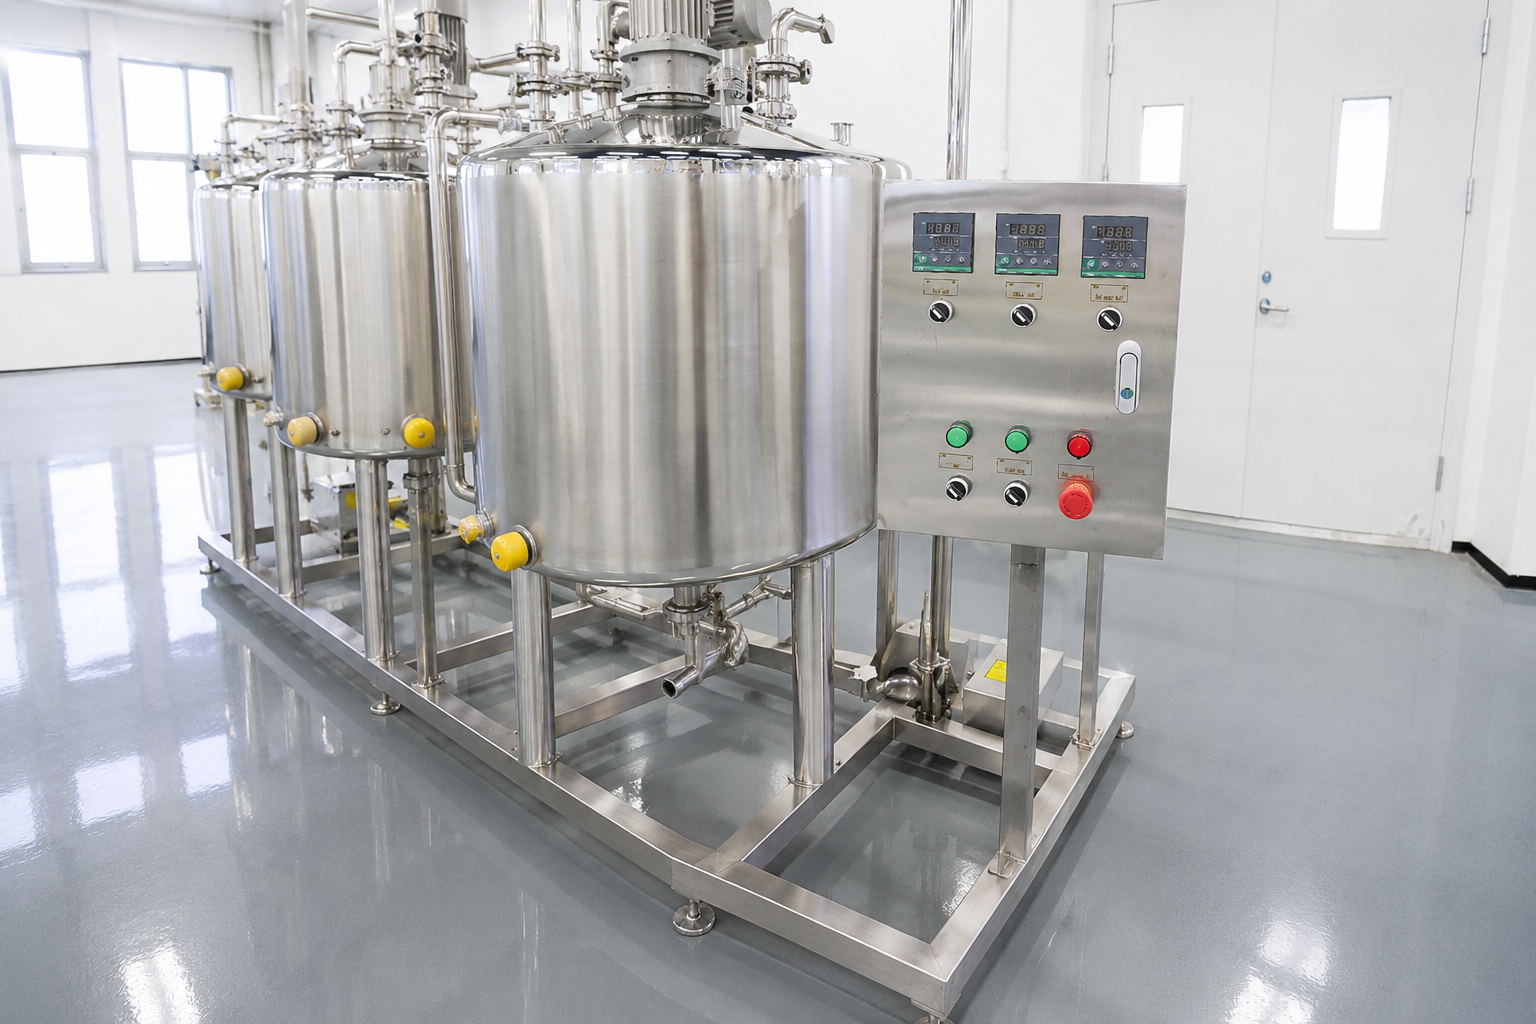
Sistema de limpeza CIP
O escopo do CIP é definido pelo circuito fechado, pelo objetivo do ciclo, pelo trajeto de retorno e pela janela de higienização disponível.
Para tanques, tubulações, bombas e trocadores de calor que precisam de um ciclo de limpeza repetível sem desmontar o circuito de produção.
- Escopo disponível: unidades CIP de um, dois ou três tanques, com direcionamento dos fluxos para uso único ou reutilização
- Planeje conforme: volume do circuito, composição química da sujidade, tempo de ciclo e necessidades de registro
- Confirme primeiro: dimensões das tubulações, cobertura dos aspersores, aquecimento e capacidade de retorno
| Mecanismo de lavagem | Indicado para | Ação mecânica | Risco de danos |
|---|---|---|---|
| Agitação por bolhas de ar | Folhas, ervas, frutas vermelhas e outros produtos delicados | A turbulência desprende a sujidade sem contato direto | Baixo, mas pouco eficaz em sujidade pesada e aderida |
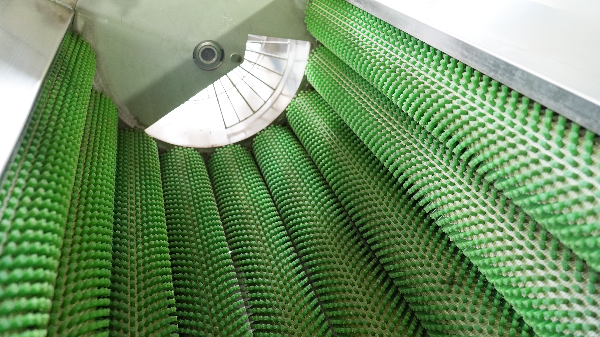
| Rolo com escovas | Raízes como cenoura, batata, beterraba e gengibre | Escovas rotativas esfregam a casca sob uma barra de aspersão | Abrasão em produtos de casca fina |
| Barra de aspersão e enxágue | Superfícies irregulares e necessidade de enxágue após o corte | A pressão e a cobertura dos bicos fazem o trabalho | Baixo, mas depende muito do posicionamento dos bicos |
| Fluxo em vórtice ou turbulento | Cargas mistas, com alguns itens que flutuam e outros que afundam | O fluxo direcionado de água separa e transporta os produtos | Moderado, aumenta com a velocidade da água |
| Descascador de rolos abrasivos | Remoção da casca de raízes antes do corte | Rolos abrasivos removem a casca com enxágue contínuo | Perda de rendimento se o tempo de permanência for longo demais |
| Tambor ou trommel | Produtos a granel recebidos com alta carga de sujidade | A rotação e a imersão soltam a sujidade incrustada | Amassamento de frutas macias, por isso o uso é restrito a produtos mais firmes |
Contexto
Guia de pesquisa e terminologia
Os nomes das máquinas variam muito entre fornecedores; por isso, escolha o mecanismo conforme os vegetais e as frutas que você processa, e não pelo rótulo. Máquina para lavagem de frutas e vegetais é uma categoria, não uma especificação. Uma família comercial de máquinas para lavagem de vegetais pode incluir três dos mecanismos acima, e a escolha entre eles determina tanto o consumo de água quanto os danos ao produto.
Pesquise uma máquina compacta para lavagem de vegetais ou uma linha de alta capacidade e o mesmo nome de mecanismo aparecerá para máquinas muito diferentes.
Qualquer equipamento vendido como lavadora de vegetais folhosos usa bolhas ou vórtice, pois as escovas rasgam as folhas.
Uma lavadora automática de vegetais descreve o sistema de controle, não o método de lavagem.
Anúncios de lavadoras industriais de vegetais à venda raramente informam o mecanismo, o que dificulta a comparação.
Ficha do produto: máquina para lavagem e descascamento de vegetais
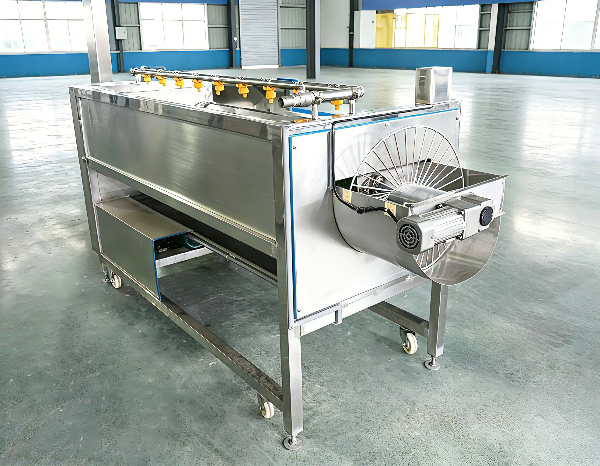
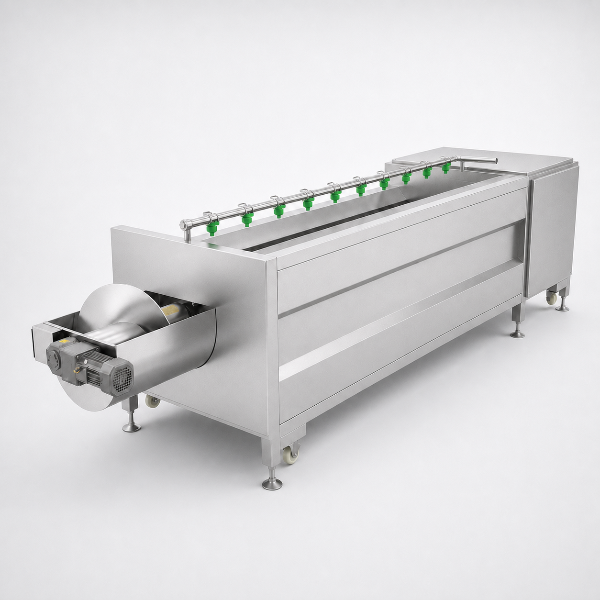
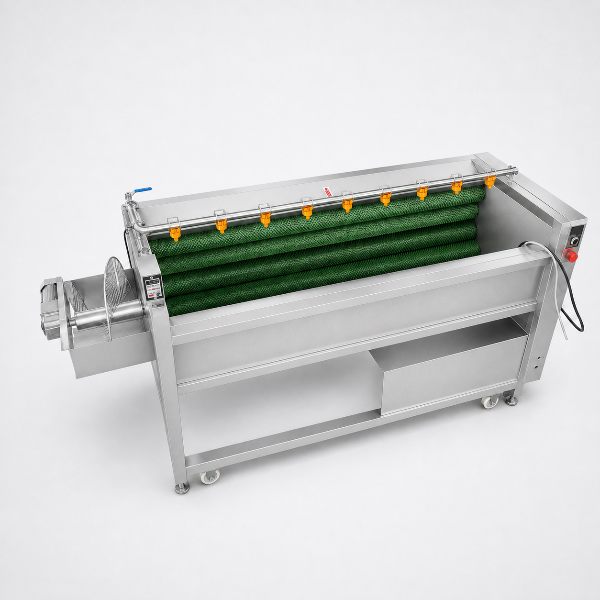
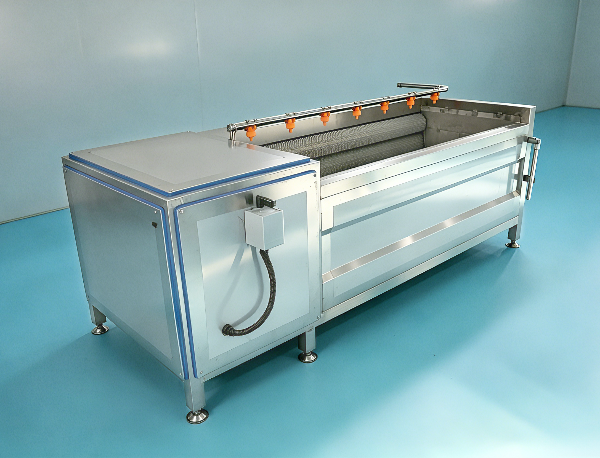
Lavadora de rolos com escovas, barra de aspersão superior e calha de descarga, projetada para raízes.
- Família de equipamentos: lavadoras de rolos com escovas, lavadoras por bolhas, lavadoras por aspersão e descascadores de rolos abrasivos
- Critérios de decisão: produto e estado no processo, carga de sujidade, fragilidade, meta por hora e estratégia de reutilização da água
- Posição na linha: após o recebimento e a seleção, antes do corte, da retirada de água e da pesagem
- Ajustes no comissionamento: velocidade dos rolos e das escovas, tempo de permanência, pressão de aspersão e velocidade do transportador
- Interfaces a confirmar: altura do transportador de entrada, altura de descarga, dimensão do ralo, abastecimento de água e trajeto dos efluentes
Requisitos para a água que influenciam a escolha da máquina
A água é um insumo regulamentado, não uma utilidade industrial que possa ficar a cargo do encanador. Dois requisitos definem os limites para a lavagem de vegetais e para qualquer operação de lavagem de frutas que abasteça um processo de produtos minimamente processados.
- A água agrícola usada na colheita e no pós-colheita não pode apresentar E. coli genérica detectável em 100 mL, conforme 21 CFR 112.44(a), e a água superficial sem tratamento não é permitida.3
- A água recirculada no processamento deve atender ao padrão de potabilidade segundo o Regulation (EC) No 852/2004, Annex II, Chapter VII, a menos que a autoridade competente aceite que ela não pode afetar o produto acabado.4
- A temperatura da água de lavagem deve ser igual ou superior à temperatura interna do produto para evitar infiltração, o que contraria a tendência de operar o tanque o mais frio possível.6
- Quando um desinfetante é dosado na água compartilhada, seu primeiro objetivo é evitar a contaminação cruzada no tanque, e não limpar o próprio produto.5
Sistemas CIP para a indústria de alimentos conforme o circuito e o objetivo do ciclo
Um ciclo alcalino, por si só, não é garantia de limpeza, e as condições da superfície determinam sua eficácia. Em equipamentos de processamento de alimentos em escala piloto, uma lavagem cáustica com 0.2 por cento de hidróxido de potássio removeu cerca de 2.4 log de biofilme de Pseudomonas fluorescens em superfícies lisas, mas apenas cerca de 1.4 log nas rugosas; os autores concluíram que, sem uma etapa de sanitização, a limpeza no local pode não eliminar todas as células do biofilme.1 A circulação com ozônio em dose mais alta reduziu as contagens abaixo do limite de detecção nas duas condições de superfície.1
“Sem uma etapa de sanitização, a limpeza no local pode não eliminar todas as células do biofilme, principalmente em superfícies rugosas.”1
| Etapa do ciclo | Objetivo | Variável de controle | Resultado medido no ensaio citado |
|---|---|---|---|
| Pré-enxágue | Remover resíduos soltos antes de adicionar os produtos químicos | Volume e vazão | Não medidos separadamente |
| Lavagem cáustica | Decompor resíduos de proteínas, gorduras e carboidratos | 0,2% de hidróxido de potássio, 50 °C, 2 min | 2.4 log em superfície lisa, 1.4 log em superfície rugosa |
| Enxágue intermediário | Remover o detergente antes da próxima etapa química | Retorno da condutividade ao nível inicial | Não medidos separadamente |
| Lavagem ácida | Remover incrustações minerais deixadas pelos ciclos alcalinos | Concentração e tempo de contato | Não medidos separadamente |
| Sanitização | Atuar sobre as células que permanecem após a etapa de lavagem | Água ozonizada 5 ppm, 5 min | 2.1 log em superfície lisa, quase nenhuma redução na rugosa |
| Sanitização com dose mais alta | Mesmo objetivo, com maior tempo de contato | Água ozonizada 10 ppm, 10 min | Abaixo do limite de detecção em ambas as superfícies |
| Enxágue final | Deixar o circuito pronto para receber o produto | Qualidade da água e drenabilidade | Não medidos separadamente |
Variáveis de controle do processo CIP
Reutilização da água e direcionamento rastreável dos fluxos
As etapas do processo CIP acima seguem uma ordem fixa, alternando limpeza e sanitização, e dois parâmetros de projeto determinam se o agente de limpeza consegue atuar. A solução de limpeza precisa atingir pelo menos 1,5 m/s nas tubulações para gerar o fluxo turbulento que esfrega as paredes, o que corresponde a um número de Reynolds de cerca de 10.000 ou mais. Uma rugosidade superficial acima de Ra 0,8 µm cria pontos onde a sujidade pode se alojar; por isso, a especificação do acabamento e a receita do processo CIP devem ser definidas em conjunto.
A reutilização começa como um problema de direcionamento dos fluxos, antes de ser uma questão de armazenamento. Um projeto de CIP publicado mantém os fluxos de retorno separados e encaminha cada um a um tanque de recuperação diferente, conforme um limite de turbidez ou condutividade monitorado em linha; assim, a água de enxágue final com pouca sujidade se torna o pré-enxágue seguinte, em vez de ser misturada e desperdiçada.8 Essa estrutura permite auditar a reutilização, em vez de deixá-la como uma alegação de catálogo.
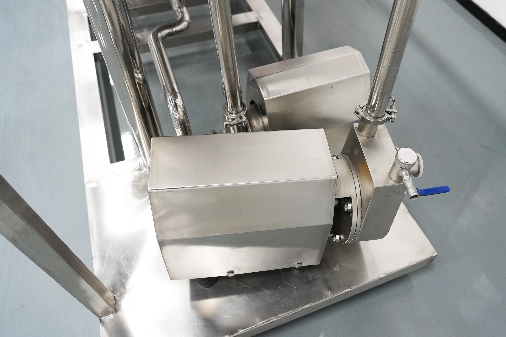
Ficha do produto: sistema de limpeza CIP
- Família de equipamentos Unidades CIP de um, dois e três tanques, com direcionamento dos fluxos para uso único ou reutilização
- Critérios de decisão Volume do circuito, composição química da sujidade, janela de higienização, meta de reutilização e requisito de registro
- Posição na linha Atende tanques, tubulações, bombas e trocadores de calor entre ciclos de produção
- Interfaces a confirmar Dimensões das tubulações de alimentação e retorno, cobertura dos aspersores, aquecimento a vapor ou elétrico e capacidade de drenagem
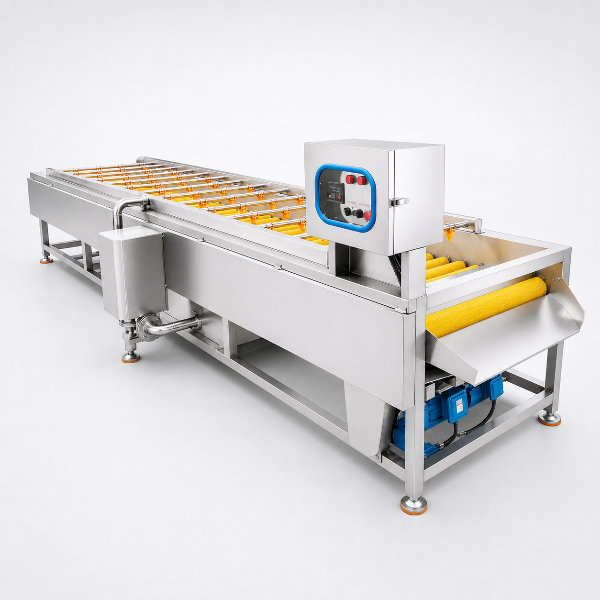
Seleção de equipamentos e integração da linha
Os danos causados pelo manuseio são provocados pela linha, não pela colheita. Medições de impacto com uma esfera instrumentada mostraram que as linhas existentes de embalagem de maçãs causavam mais amassamentos do que qualquer outra operação pós-colheita, concentrados nos pontos de transferência onde o produto é elevado e deixado cair.7 Aumentar a velocidade do transportador para elevar a capacidade de processamento também aumenta a energia do impacto; assim, capacidade e qualidade entram em conflito a cada transferência.
| Parâmetro de referência | Valor usado no projeto e na aceitação |
|---|---|
| Rugosidade das superfícies em contato com alimentos | Ra 0,8 µm (32 µin) como valor máximo segundo os 3-A Sanitary Standards e as diretrizes de projeto higiênico da EHEDG |
| Velocidade nas tubulações CIP | Pelo menos 1,5 m/s, gerando fluxo turbulento com número de Reynolds de aproximadamente 10.000 ou mais |
| Qualidade da água agrícola | Sem E. coli genérica detectável em 100 mL, conforme 21 CFR 112.44(a) |
| Água recirculada do processo | Padrão de potabilidade conforme Regulation (EC) No 852/2004, Annex II, Chapter VII |
| Altura de queda do produto nas transferências | Abaixo de 30 cm (12 in) sobre uma superfície lisa, eliminando diferenças de altura entre máquinas |
| Projeto higiênico de máquinas | EN 1672-2 e EN ISO 14159, aplicadas conforme Directive 2006/42/EC |
| Temperatura da água de lavagem | Igual ou superior à temperatura interna do produto, considerando a profundidade do tanque como fator de risco, conforme Ohioline AEX-262 |
| Transporte higiênico entre máquinas | Diretriz 43 da EHEDG sobre o projeto higiênico de transportadores de correia e de corrente |
| Verificação da cobertura | Teste de cobertura com riboflavina e coleta de swabs para ATP, com medição de condutividade e carbono orgânico total na linha de retorno |
Quatro dessas decisões dizem respeito às interfaces, não às máquinas, e costumam ser definidas por último, com o maior custo de alteração. Fixá-las no desenho do layout custa menos do que resolvê-las durante o comissionamento.
Especificações
Recursos ➔
// OTIMIZAÇÃO 01
Mantenha a altura de queda abaixo de 30 cm e elimine diferenças de altura entre máquinas adjacentes.
// OTIMIZAÇÃO 02
Use um dispositivo ativo ou passivo, que não seja a gravidade, para controlar a velocidade do produto em cada transferência.
// OTIMIZAÇÃO 03
Revista as zonas de impacto da linha com material amortecedor e cubra as bordas afiadas expostas.
// OTIMIZAÇÃO 04
Separe a zona de produto da zona técnica para que acionamentos, rolamentos e cabos nunca fiquem sobre o produto exposto, conforme exige a EN 1672-2.
// OTIMIZAÇÃO 05
A qualidade do material determina a durabilidade em ambientes de lavagem com alta concentração de cloretos, nos quais a corrosão por pites é o modo de falha. Por isso, especifique o tipo de aço inoxidável, o acabamento das soldas e a rugosidade superficial em vez de presumir esses dados com base em fotografias.
// OTIMIZAÇÃO 06
Confirme as alturas dos transportadores, as posições dos ralos e os pontos de utilidades industriais com base no edifício, não apenas no desenho da máquina.
// OTIMIZAÇÃO 07
O transporte higiênico entre máquinas conta com diretrizes próprias publicadas na Diretriz 43 da EHEDG para transportadores e correias higiênicos; portanto, o espaço entre duas máquinas não é uma área sem responsável. Em linhas de alta capacidade, é ali que se acumulam sujidade, água arrastada e danos ao produto.
Dados do projeto, formação de preços e confirmação da entrega
Não existe uma tabela de preços para equipamentos de limpeza configurados, pois o mesmo nome de máquina pode corresponder a projetos muito diferentes. O preço depende da variedade de produtos, da carga de sujidade, da estratégia para a água, das especificações de material e acabamento, do nível de automação e das interfaces que o equipamento precisa atender. Primeiro vem a configuração por escrito; depois, o preço.
Fator de custo
Variedade de produtos e trocas de produto
Efeito no custo
Cada produto adicional exige mais trabalho de validação e, muitas vezes, acrescenta um ciclo de limpeza
Como reduzir
Agrupe os produtos pela composição química da sujidade para que uma receita de ciclo atenda a uma família
Fator de custo
Carga de sujidade e renovação da água
Efeito no custo
A presença intensa de sujidade do campo exige maior renovação da água e mais capacidade de filtração
Como reduzir
Inclua uma pré-limpeza ou remoção a seco antes da lavagem para reduzir a sujidade nessa etapa
Fator de custo
Duração da janela de higienização
Efeito no custo
Uma janela curta exige bombas, tanques e capacidade de aquecimento maiores
Como reduzir
Reavalie o plano de produção antes de superdimensionar a unidade CIP
Fator de custo
Especificações de material e acabamento
Efeito no custo
Exigências maiores para a rugosidade superficial e o acabamento das soldas aumentam as horas de fabricação
Como reduzir
Aplique a especificação mais rigorosa somente às superfícies em contato com o produto
Fator de custo
Nível de automação e registro
Efeito no custo
Ciclos instrumentados com coleta de dados custam mais do que o sequenciamento manual
Como reduzir
Instrumente primeiro os circuitos que apresentam risco de auditoria
Fator de custo
Limites de utilidades industriais e efluentes
Efeito no custo
Os limites locais de descarte podem exigir equipamentos de peneiramento, equalização ou dosagem
Como reduzir
Verifique os parâmetros dos efluentes na etapa do briefing, não durante o comissionamento
Cada um desses fatores envolve uma compensação, não uma falha. Uma janela de higienização mais curta custa mais em capacidade de bombas, tanques e aquecimento; já instrumentar todos os circuitos gera evidências para auditoria que talvez não sejam necessárias em todos eles.
O que é necessário antes de definir um preço
Como o cronograma é confirmado
- Lista de produtos com o estado no processo e indicação de uma etapa posterior de eliminação de patógenos
- Meta por hora e o regime de turnos correspondente
- Inventário dos circuitos CIP: volumes dos tanques, dimensões das tubulações, aspersores e trocadores de calor
- Qualidade e volume de água disponíveis, além dos parâmetros de efluentes exigidos para a planta
- Desenho do layout com alturas, ralos e pontos de utilidades industriais marcados
- Critérios de aceitação que você pretende testar na fábrica e novamente na planta
As datas de entrega são definidas com base em três eventos fixos, não em estimativas de calendário. A aprovação dos desenhos inicia a fabricação, o teste de aceitação na fábrica conclui a construção e a aceitação na planta encerra o projeto. Cada evento tem critérios por escrito, acordados em contrato, e o mesmo documento deve especificar quando se aplicam as consequências de uma falha.
Use o modelo de briefing do projeto para reunir esses dados em um único arquivo antes de entrar em contato com qualquer fornecedor, inclusive este.
Verificação do projeto higiênico e inspeção de aceitação
O retorno da condutividade ao nível de referência comprova que não há resíduos químicos no circuito. Isso não comprova que o equipamento está limpo, e um visor confirma apenas a ausência de sujidade visível, enquanto biofilme e resíduos químicos permanecem invisíveis. A verificação completa combina evidências de cobertura, resíduos, carbono orgânico e swabs, e um sensor de condutividade sem calibração é uma causa reconhecida de falha na validação do CIP.
Método de verificação
O que comprova
O que não comprova
Teste de cobertura com riboflavina
Os dispositivos de aspersão molham todas as superfícies internas
Que a sujidade foi removida dessas superfícies
Swab de ATP
Resíduo orgânico total em um ponto de amostragem definido
Uma proteína alergênica específica ou um único patógeno
Condutividade na linha de retorno
O detergente foi enxaguado do circuito
A limpeza do próprio equipamento
Carbono orgânico total
Resíduo orgânico no fluxo de retorno
Cobertura de superfícies que não foram alcançadas pelo fluxo
Inspeção visual e com boroscópio
Ausência de sujidade visível e água parada
Biofilme ou película química abaixo do limite de visibilidade
Swab microbiológico
Recuperação de amostras em pontos críticos definidos
Condições nos pontos não amostrados
Etapas de aceitação de um sistema de limpeza
ETAPA 01
Defina por escrito os critérios de aceitação antes da fabricação, incluindo os métodos que serão usados e o resultado necessário para aprovar cada um.
ETAPA 02
Realize um teste de aceitação na fábrica com o equipamento montado, testando suas funções, a segurança e os ciclos de limpeza.
ETAPA 03
Verifique a cobertura com riboflavina no circuito instalado, pois o comportamento da aspersão muda conforme o traçado real da tubulação.
ETAPA 04
Execute o processo de limpeza com a sujidade da produção, e não com o circuito limpo, e registre todos os parâmetros de cada ciclo.
ETAPA 05
Colete swabs nos pontos críticos e compare os resultados com os critérios definidos na primeira etapa.
ETAPA 06
Conclua a aceitação na unidade com base no mesmo documento e registre os desvios que ainda estiverem em aberto.
Confirme antes do envio quais documentos de conformidade acompanharão o equipamento, pois os organismos de certificação e os formatos dos documentos variam entre jurisdições. Compradores que deixam isso para quando o equipamento chega descobrem a pendência depois que ele já passou pela alfândega.
Como conduzimos um projeto de equipamentos de limpeza
ETAPA 01Briefing da linha e dos produtos
você envia a lista de produtos, a meta por hora, o layout e os limites de utilidades industriais; nós identificamos as lacunas que, de outro modo, apareceriam no comissionamento.
ETAPA 02Seleção do trajeto e do mecanismo
Definimos o mecanismo de lavagem ou o projeto do circuito CIP de acordo com os produtos, e não com base em um catálogo de máquinas.
ETAPA 03Análise do layout e das interfaces
Verificamos alturas, pontos de transferência, drenos e interfaces de controle em relação ao edifício antes de iniciar a fabricação.
ETAPA 04Configuração e orçamento por escrito
Escopo, materiais, acabamento superficial, instrumentação e critérios de aceitação são descritos em um único documento, que serve de base para o orçamento.
ETAPA 05Fabricação e teste de aceitação na fábrica
O equipamento é montado e testado conforme os critérios acordados, e nos responsabilizamos pelos desvios identificados nessa etapa.
ETAPA 06Instalação, comissionamento e aceitação na unidade
Os ciclos são executados com a sujidade da produção, os resultados são registrados e o projeto é concluído conforme os mesmos critérios definidos por escrito.
O que cada etapa exige de você
Etapa de briefing lista de produtos, meta de capacidade de processamento, desenhos, dados de água e efluentes
Etapa de seleção confirmação do estado do processo e da existência de uma etapa de letalidade a jusante
Etapa de fabricação aprovação do desenho do layout, que dá início à fabricação
Etapa de aceitação disponibilidade da unidade, sujidade da produção para o teste e indicação das pessoas responsáveis pela aprovação
Controles inteligentes e possibilidades de atualização
A limpeza agora é um processo mensurável, em vez de depender de um temporizador fixo. Um sistema publicado registra temperatura, umidade, fluxo de água e de produtos químicos, concentração, pressão e verificações visuais durante uma sessão de limpeza; compara a duração das etapas e o consumo de utilidades industriais com médias históricas e sinaliza a etapa ineficiente. Por serem definidos para o pior produto processado na linha, os ciclos de duração fixa acabam limpando em excesso todos os produtos mais leves.
Recursos da plataforma
O que isso significa em uma linha de limpeza
Incluído no seu projeto
A plataforma STUnit
O equipamento é projetado para ser controlado e monitorado, em vez de receber adaptações posteriormente
Somente quando previsto por escrito no escopo do projeto
Atualizações OTA independentes
O software de controle é atualizado sem substituir o painel
Somente quando previsto por escrito no escopo do projeto
Caixas de controle com pouco código e gateways multiprotocolo
Máquinas existentes de diversos fornecedores são integradas em um único fluxo de dados
Somente quando previsto por escrito no escopo do projeto
Visão computacional YOLO e algoritmos de borda
As verificações por imagem são executadas na máquina, em vez de em um servidor central
Somente quando previsto por escrito no escopo do projeto
Hardware próprio para integração profunda
O hardware de controle e a máquina são projetados em conjunto, em vez de serem apenas acoplados
Padrão nos equipamentos que fabricamos
- Integração da camada de dados
- Declaração da arquitetura de controle
Já existem normas para a camada de dados, portanto não é preciso inventar uma integração para cada projeto. Três delas determinam se uma lavadora ou um skid CIP pode informar seu estado a um sistema da unidade industrial sem um driver personalizado.
Mencionar uma norma não equivale a possuir um certificado correspondente, e esta página não afirma que há certificação. A lista acima descreve a arquitetura de controle que podemos implementar; sua inclusão é definida no escopo do projeto, e não presumida com base na plataforma.
Evidências de produtos e galeria de aplicações
Setores atendidos por estas máquinas
Aplicação 01
Processamento de hortaliças minimamente processadas
Folhosas e saladas mistas em que a água de lavagem é compartilhada e o controle da contaminação cruzada orienta o projeto.
Aplicação 02
Lavagem e embalagem de frutas
Lavagem de frutas antes da classificação, quando os limites são definidos pelo risco de infiltração e por danos causados nos pontos de transferência.
Aplicação 03
Unidades industriais de alimentos líquidos e bebidas
Circuitos de laticínios, bebidas e alimentos líquidos, com tanques, tubulações e trocadores de calor limpos entre as operações dentro de uma janela de higienização fixa.
Aplicação 04
Cozinhas industriais e refeições prontas
Produtos variados chegam diariamente, com janelas curtas para limpeza e intenso fluxo de caixas e contêineres.
Ao avaliar um fornecedor desconhecido, os compradores costumam verificar 3 pontos antes do preço: se o equipamento se encaixa na linha, se o comissionamento e a aceitação são concluídos corretamente e se há acesso a peças de reposição e suporte. O conteúdo desta página está organizado em torno dessas 3 perguntas, e as imagens mostram nossas próprias máquinas, não fotos de banco de imagens.
Solicite uma análise do layout da linha de limpeza
Envie um desenho do layout ou uma foto da linha existente. Identificaremos os pontos de transferência, as posições dos drenos e as alturas das interfaces que, de outro modo, só seriam percebidos no comissionamento.
Solicite uma análise do layoutOs certificados e documentos aplicáveis são confirmados conforme o modelo do equipamento, a configuração e o país de destino. Os registros do sistema de gestão da empresa são analisados separadamente dos documentos de conformidade do produto.
Quando este equipamento não é a solução adequada
Há 4 situações que ocorrem com frequência suficiente para merecer espaço nesta página, em vez de serem tratadas apenas em uma conversa de vendas. Em todas elas, o método de limpeza que parece óbvio é o erro, não a solução. Há uma alternativa para cada situação.
| Situação | Por que isso prejudica você | O que fazer em vez disso |
|---|---|---|
| Produto pronto para consumo sem etapa posterior de letalidade | Uma lavadora reduz e redistribui a contaminação superficial e não substitui uma etapa de eliminação de patógenos validada2 | Posicione o ponto de controle em outra etapa do processo e trate a lavagem como medida de controle da contaminação cruzada |
| Um único produto, baixo volume e janela ampla para limpeza | A automação acrescenta trabalho de validação e manutenção que a economia de mão de obra não compensa | Mantenha a limpeza manual com procedimentos registrados e use uma lavadora pequena para a sujidade mais pesada |
| A maioria dos componentes molhados são caixas, mangueiras e abraçadeiras | Um skid CIP não consegue alcançá-los, portanto as falhas nos swabs continuam mesmo após o investimento | Adquira capacidade de limpeza fora do equipamento e uma lavadora de caixas antes de ampliar o sistema CIP |
| O abastecimento de água não atende aos padrões de potabilidade e a reutilização não é autorizada | A qualidade da água se torna a restrição determinante para toda a linha4 | Resolva primeiro o tratamento da água e o direcionamento dos efluentes; depois, dimensione os equipamentos de lavagem |
Nota sobre o processo
Nas 4 situações, a decisão tem o mesmo problema: o investimento na máquina visível não garante o controle que uma auditoria realmente exige. Diferentemente de um problema de capacidade, nenhuma delas se resolve com um skid maior. Na maioria dos casos, são decisões de processo, às quais o equipamento precisa se adequar.
Ferramentas de engenharia para equipamentos de limpeza e CIP
Lista de verificação da configuração CIP
Padronize os parâmetros de limpeza e garanta a conformidade dos ciclos de higienização industrial.
Modelo de briefing do projeto
Descreva os requisitos do sistema com eficiência para agilizar a comunicação sobre integrações CIP personalizadas.
Planilha para seleção de lavadora
Calcule a capacidade e especifique as necessidades técnicas para identificar a lavadora industrial ideal.
Perguntas frequentes sobre equipamentos de limpeza e CIP
Qual é a diferença entre limpeza no local e limpeza fora do equipamento?
A limpeza no local faz a solução de limpeza circular pelo equipamento montado, limpando tanques, tubulações, bombas e trocadores de calor sem desmontagem. Na limpeza fora do equipamento, os operadores desmontam as peças e as lavam em uma máquina específica; esse é o único método para abraçadeiras, mangueiras, caixas e baldes de resíduos. A maioria das unidades industriais precisa dos dois métodos, e a divisão entre eles determina a lista de equipamentos: o limite é físico, não comercial, pois uma peça que a solução circulante não alcança na velocidade necessária não ficará limpa, qualquer que seja o tamanho do skid, e deve ser lavada em uma lavadora para limpeza fora do equipamento ou em uma estação manual. Essa divisão costuma ficar clara na hora de definir o orçamento, quando se percebe que a lavadora de caixas e a lavadora de peças nem sequer estavam incluídas no escopo do CIP.
Uma lavadora industrial de hortaliças higieniza os produtos?
Não. A lavagem remove a sujidade e reduz a carga de contaminantes na superfície; testes publicados não encontraram redução significativa de Salmonella em folhas levemente contaminadas em 6 métodos de lavagem. O sanitizante no tanque serve principalmente para evitar a contaminação cruzada entre unidades de produto que compartilham a mesma água, o que torna a lavadora uma medida de controle de segurança dos alimentos, e não uma etapa de eliminação de patógenos.
Qual é a velocidade de fluxo necessária em um circuito CIP?
As práticas de projeto estabelecem o mínimo de 1,5 m/s nas tubulações de produto, o que gera fluxo turbulento com número de Reynolds em torno de 10.000 ou superior. Abaixo disso, a química substitui a ação de esfregar e os ciclos ficam mais longos. O acabamento superficial é a outra parte da mesma decisão, pois uma rugosidade acima de Ra 0,8 µm segundo os 3-A Sanitary Standards oferece à sujidade um local onde se acumular.
Por que a temperatura da água de lavagem importa mais do que se imagina?
A água mais fria que o centro do produto é absorvida por ele através de cicatrizes do pedúnculo e lesões. Tomates, melões, mangas e maçãs apresentam o maior risco. Mantenha a água de lavagem na temperatura do centro do produto ou acima dela.
Como dimensionar uma lavadora de hortaliças para uma cultura específica?
O dimensionamento começa pela cultura, sua carga de sujidade e sua fragilidade; em seguida, escolhe-se o mecanismo e, só então, usa-se a meta por hora para definir as dimensões. Um rolo com escovas é adequado para cenouras e outras raízes e tubérculos, enquanto a agitação por borbulhamento é indicada para folhosas que seriam danificadas pelas escovas. Errar essa ordem resulta em uma máquina com a capacidade nominal correta, mas com o resultado errado.
Quanto custa operar um sistema CIP automatizado?
Os custos operacionais dependem do volume de água, da concentração de produtos químicos, da energia de aquecimento, da mão de obra e da duração da janela de higienização; essas são as variáveis que você deve analisar na sua linha. Casos publicados do setor costumam relatar economias anuais de dezenas de milhares de dólares quando um sistema de uso único é convertido para reutilização, mas esses números são de outras unidades industriais, não uma projeção para a sua. A maneira confiável de responder é comparar os custos da sua água, energia e mão de obra com a receita do ciclo.
É possível adaptar máquinas existentes com sensores e automação?
Em muitos casos, sim: gateways podem integrar equipamentos mais antigos a um único fluxo de dados sem substituir a máquina. Fornecedores de controle de ciclo baseado em turbidez costumam relatar reduções de água de até cerca de um quinto nos circuitos instrumentados, embora os resultados dependam muito da variação da carga de sujidade. A aplicabilidade a uma linha específica é definida no escopo durante a análise do layout, não é uma garantia da plataforma.
Quais documentos devem acompanhar equipamentos importados?
Defina o conjunto de documentos antes do envio, e não depois da chegada, pois os organismos de certificação e os formatos aceitos variam entre jurisdições. Em geral, o conjunto inclui a declaração de conformidade, certificados dos materiais das peças em contato com o produto, o esquema elétrico, o manual de operação e manutenção e o registro assinado do teste de aceitação na fábrica. É barato corrigir a falta de documentos antes do despacho e caro fazê-lo depois.
Como funciona a aceitação após a instalação?
A aceitação segue critérios definidos por escrito antes da fabricação e testados primeiro na fábrica e depois na unidade. Em um sistema de limpeza, isso inclui um teste de cobertura com riboflavina no circuito instalado, ciclos executados com a sujidade da produção e swabs nos pontos críticos. O projeto é concluído com base no mesmo documento que deu início a ele, com todos os desvios ainda em aberto registrados.
Quais peças de reposição devem ser pedidas junto com a máquina?
Peça os componentes sujeitos a desgaste junto com o equipamento, e não depois da primeira falha. Nas lavadoras, são rolos com escovas, bicos de aspersão, vedações e correias de transmissão; nos skids CIP, são vedações das bombas, juntas, sedes de válvulas e sensores na linha de retorno. Peças exclusivas encomendadas no exterior após uma avaria chegam muito depois de as perdas de produção já terem sido contabilizadas.
Em alta agora