Entre em contato com a Shengtu Bufan Company

Atualizado em setembro de 2026
Equipamentos para fritura e cobertura formam um sistema integrado de processo que coordena as condições do produto, a aderência da cobertura, a transferência, a carga térmica da fritadeira e o manuseio nas etapas seguintes. Ainda pode haver perda de cobertura na fritadeira mesmo que o pré-enfarinhador opere de maneira uniforme. Os parâmetros da fritadeira podem permanecer estáveis enquanto a produção de itens comercializáveis diminui devido à instabilidade no espaçamento, resfriamento ou troca de produto.
Este documento destina-se às equipes de P&D, produção, garantia da qualidade, segurança de alimentos e manutenção, bem como aos responsáveis por projetos e compras que planejam construir uma linha industrial. Ele descreve o que deve ser definido, medido e avaliado antes da consideração dos equipamentos. Este documento não fornece uma receita culinária, um parâmetro de segurança de alimentos nem uma capacidade específica.
A configuração das máquinas, as especificações especiais de engenharia, os preços, os prazos de entrega e as cotações estão na página de soluções para fritura e cobertura da Shengtu. Este documento se limita a informações e, portanto, não concorre com a página de soluções ao atender à mesma necessidade.
Principal conclusão
Especifique uma linha de fritura e cobertura partindo do produto acabado. Defina as condições do produto, o sistema de cobertura, a meta de produção de itens aprovados, os perigos, o método de higienização e as evidências de aceitação antes de selecionar máquinas individuais.
O que inclui um sistema integrado de fritura e cobertura
Um sistema integrado pode incluir o preparo do produto, pré-enfarinhamento opcional, aplicação de massa líquida, empanamento, transferência controlada, fritura, filtragem do óleo, remoção de óleo, resfriamento, tempero e embalagem. O trajeto exato por essas etapas varia conforme o produto; contudo, a cobertura irregular, o espaçamento, as quebras e a estabilidade durante a transferência afetam a carga térmica e a qualidade final aceitável do produto.
Um sistema integrado deve ser representado como um conjunto de condições operacionais, e não como uma descrição de catálogo. Produtos moldados congelados podem exigir condicionamento da superfície antes do pré-enfarinhamento. Produtos de músculo inteiro podem variar em formato e teor de umidade. A função de transferência de farinha de rosca e massa líquida aplicadas sob pressão difere da função da massa de tempurá. O resfriamento após a fritura pode afetar a cobertura e a circulação do óleo.
Use o mapa a seguir na primeira reunião com o fornecedor: identifique cada condição de entrada. Indique também o que pode variar, as evidências de controle e a condição seguinte afetada. Se uma etapa não fizer parte do processo, escreva “não utilizado” em vez de deixar a função em branco.
| Etapa | Condição a definir | Evidências a coletar | Risco na etapa seguinte |
|---|---|---|---|
| 1. Entrada do produto | Geometria, massa, temperatura e condição congelada/fresca | Distribuição das amostras, não apenas uma média | Cobertura irregular e tempo de permanência |
| 2. Condicionamento da superfície | Água livre, gelo, aderência e rugosidade | Verificação cronometrada da superfície na entrada da linha | Aderência deficiente do pré-enfarinhamento ou aglomerados de produto |
| 3. Pré-enfarinhamento | Cobertura, recirculação e remoção do excesso | Amostra de aderência e verificação das áreas sem cobertura | Liberação da massa líquida e partículas soltas |
| 4. Massa líquida | Receita, temperatura, método de medição da viscosidade e reposição | Registro cronometrado de viscosidade/temperatura | Fios de massa, formação de pontes e cobertura irregular com farinha de rosca |
| 5. Empanamento | Granulometria da farinha de rosca, condição, pressão e reciclagem | Tendência da aderência e da degradação da farinha de rosca | Áreas sem cobertura ou excesso de farinha de rosca solta |
| 6. Transferência e assentamento | Altura de queda, vibração, espaçamento e atraso | Observação em câmera lenta e contagem na esteira | Perda de cobertura antes da entrada na fritadeira |
| 7. Entrada na fritadeira | Perturbação na entrada, submersão e padrão de carregamento | Vídeo da entrada e registro da recuperação da temperatura | Desprendimento da cobertura, marcas de contato e comportamento de flutuação |
| 8. Zona intermediária da fritadeira | Tempo de permanência, carga térmica, fluxo de óleo e partículas finas | Distribuição do tempo, temperaturas por zona e verificações do óleo | Variação de cor e cozimento irregular |
| 9. Descarga/remoção de óleo | Tempo de drenagem, vibração/ação do ar e manuseio | Amostras de óleo na superfície e de quebras | Excesso aparente de óleo ou crosta frágil |
| 10. Resfriamento/espera | Tempo, fluxo de ar, profundidade da camada e condensação | Temperatura do produto e tendência de defeitos | Amolecimento, redistribuição do óleo e danos |
| 11. Transferência para a embalagem | Queda, acúmulo, tempero e condição para embalagem | Defeitos na embalagem final e balanço de massa | Perdas atribuídas à máquina errada |
Responsabilidades entre equipes: P&D define o produto e as condições da cobertura; a produção é responsável pelas faixas operacionais; a garantia da qualidade define as evidências para liberação; a engenharia confirma utilidades, acesso e proteções; compras mantém o escopo cotado alinhado a essa base compartilhada.
Nota de escopo: termos de busca semelhantes podem descrever processos diferentes
A cobertura de alimentos é uma categoria mais ampla que a cobertura para fritura e pode incluir aromas ou temperos aplicados após o cozimento. Em aplicações de salgadinhos, o tempero após a fritura pode usar um tambor rotativo ou tecnologia de cobertura eletrostática; esse processo está fora do escopo deste guia sobre cobertura antes da fritura. Linhas de cereais e salgadinhos para chips, pellets, pipoca ou pretzels podem aplicar uma mistura de pós secos, amido, especiarias, pré-mistura de vitaminas ou outros aromatizantes após o cozimento. Um tambor, alimentador vibratório ou pulverização de líquidos pode distribuir esses materiais. Essa categoria mais ampla de temperos e coberturas também abrange outros tipos de alimentos, incluindo alguns alimentos para animais de estimação, e pode pulverizar líquidos sobre peças extrusadas. Os equipamentos para tempero após o cozimento cumprem uma função diferente da dos equipamentos para aplicação de massa líquida ou empanamento instalados antes da fritadeira.
Produtos fritos de carne ou vegetais exigem uma cobertura uniforme, que produza um acabamento crocante e apetitoso e permaneça consistente durante o processo. Essas especificações definem a qualidade do produto, mas não determinam qual máquina ou processo de cobertura deve ser usado. As evidências dos testes de cobertura devem incluir perdas, aderência, cobertura e resultados do produto acabado para os tipos de alimentos relevantes.
Da mesma forma, o termo “configuração completa” oculta as interfaces que importam. Um misturador, transportador helicoidal, equipamento de manuseio de materiais, tela sensível ao toque, pacote de automação ou recurso de lavagem pode fazer parte de uma linha integrada, mas o comportamento dos equipamentos e da cobertura deve ser verificado a cada transferência entre etapas da linha. O acúmulo de produto, a confiabilidade e o acesso para limpeza podem variar entre produtos e linhas de processamento.
Use os termos alta qualidade, uniforme e aprimorado somente depois de definir um resultado mensurável. As empresas de processamento de alimentos devem relacionar o sistema de cobertura fornecido ao produto e às obrigações do setor de alimentos e às normas pertinentes; não devem presumir que todas as aplicações de alimentos cobertos usem a mesma configuração.
Nota sobre evidências: A Ingredion oferece pré-enfarinhamento, massa líquida e empanamento como um sistema coordenado, enquanto uma revisão científica revisada por pares explica como a fritura e o resfriamento afetam o movimento do óleo. Juntas, essas fontes explicam por que é preciso acompanhar o produto ao longo de toda a cadeia, em vez de avaliar uma máquina isoladamente. Ingredion; revisão revisada por pares.
Defina primeiro o produto e a meta de produção aprovada
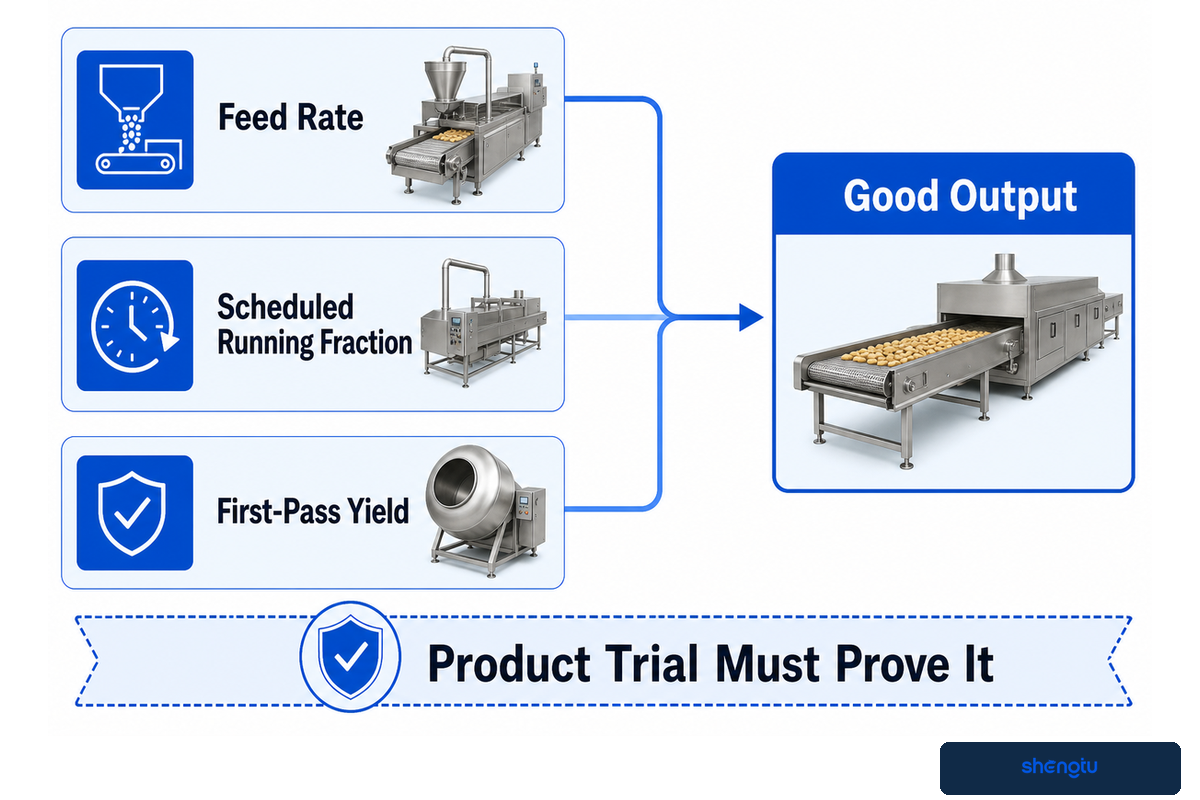
Comece pelo produto, pela condição final desejada e pela parcela comercializável. Registre a geometria e a distribuição de massa. Indique as temperaturas de entrada e de saída. Anote a condição da superfície, o tipo de cobertura, a textura final, a combinação de SKUs, a definição de itens rejeitados e o cronograma de operação. Em seguida, avalie os perigos e regulamentos aplicáveis. Uma taxa nominal de alimentação, por si só, não descreve a carga térmica nem a produção aprovada.
Uma equação útil de planejamento é produção aprovada = taxa de alimentação × fração programada de operação × rendimento na primeira passagem. Ela não deve ser considerada uma garantia de desempenho do fornecedor. Se uma linha receber alimentação de 1.000 kg/h durante um turno de 8 horas, processar produto por 85% do tempo programado e liberar 94% na primeira passagem, o resultado de planejamento será 6.392 kg por turno. O cálculo deixa as premissas visíveis; um teste com o produto precisa comprová-las.
Não use os valores de 85% ou 94% sem validação. Defina-os com base nos dados planejados de partida, troca de receita, higienização, inspeção, paradas não programadas e rejeições. A Oklahoma State University Extension informa que a utilização prática de fritadeiras industriais fica na faixa de 80–90%, pois a partida, a parada, a troca de produto e as falhas consomem tempo. Essa faixa oferece uma referência para planejar a utilização, mas não deve ser interpretada como capacidade.
Exemplo de especificação, não uma recomendação: uma equipe poderia descrever uma porção congelada de 80 g, medindo 120 × 40 × 15 mm, que entra a -18 °C, com farinha de rosca de no máximo 12 mm, meta de produção aprovada de 1.000 kg/h, janela de produção de 8 horas e troca de produto para controle de alergênicos em 45 min. A mesma especificação pode reservar 60 min para a partida, prever uma verificação de configuração de 15 min, exigir três ciclos de teste de 20 min, registrar um balanço de massa de cobertura de 5 kg, guardar uma amostra de referência de 2 kg e comparar o produto após 10 min e 30 min de resfriamento. Esses valores tornam visível a interpretação do fornecedor; o projeto real deve substituir todos eles.
Antes de selecionar os equipamentos, o responsável pela segurança de alimentos deve determinar quais regras se aplicam ao produto e à planta industrial. Para instalações nos EUA abrangidas pela norma, 21 CFR 117.130 exige uma análise de perigos por escrito e especifica fatores como projeto dos equipamentos, processo, embalagem/armazenamento, uso pretendido e higienização. Outros produtos e outras jurisdições podem impor requisitos diferentes.
Cinco perguntas que precisam ser respondidas antes de uma cotação
- Qual distribuição de produtos entra na linha, incluindo as peças mais extremas plausíveis?
- Quais medidas de cobertura e qualidade final definem uma unidade aceitável?
- Qual produção aprovada por hora e por turno é necessária?
- Quais perigos, alergênicos, requisitos de higienização e normas locais se aplicam?
- Quais testes com o produto e registros comprovarão a aceitação?
Nota sobre evidências: A OSU diferencia taxa de produção, tempo de fritura, carregamento e utilização prática no planejamento de fritadeiras industriais. As normas de análise de perigos dos EUA exigem separadamente que as instalações abrangidas considerem os fatores de equipamento e processo antes de selecionar controles. Assim, a base do produto e a base de segurança são elementos paralelos, não etapas sequenciais nem considerações posteriores. OSU Extension; eCFR.
Selecione a sequência de cobertura conforme a função
Selecione o pré-enfarinhamento, a massa líquida, o empanamento e o tempero conforme a função de cada camada. O pré-enfarinhamento pode melhorar a aderência e as condições da superfície. A massa líquida incorpora sólidos e cria a camada seguinte de aderência. O empanamento forma a camada externa. O tempero após a fritura é uma função separada. Não é outro termo para empanamento.
Um produto pode passar por todas as etapas, por algumas delas ou por várias aplicações. Comece pela textura e aparência do produto acabado e, em seguida, defina a função de cada camada. Se o único objetivo for “mais cobertura”, as equipes podem aumentar a massa aplicada e piorar a formação de fios, os aglomerados de produto, a farinha de rosca solta, a contaminação do óleo ou a degradação.
Controle a massa líquida usando uma receita identificada, método de mistura, temperatura, método de medição da viscosidade, regra de reposição e limite de tempo de uso. Um valor de viscosidade sem informações sobre haste, copo, temperatura ou tempo não pode ser reproduzido em outras condições. Controle o empanamento pela distribuição das partículas, pela política de uso de material fresco e recirculado, pela pressão, pelo ajuste da camada superior e pelas condições em que as partículas finas são removidas.
O pré-enfarinhamento também exige uma verificação própria. Ele pode melhorar a aderência da massa líquida, mas o excesso de material solto pode se tornar um problema nas etapas seguintes do processamento. As orientações de processo da Heat and Control relacionam os resultados da cobertura à secura e rugosidade da superfície do produto, à homogeneidade, viscosidade e temperatura da massa líquida, à filtragem e à escolha da esteira. Essas são observações de fornecedores; considere esses fatores entre diversas variáveis que podem afetar o processo, e não como regras.
Para obter mais detalhes sobre os componentes, consulte o artigo separado da Shengtu sobre máquinas para aplicação de massa líquida e empanamento. Este artigo mantém o foco no sistema e nas transferências de desempenho entre suas etapas.
Nota sobre evidências: Fornecedores de ingredientes e equipamentos descrevem a cobertura como uma série de etapas que depende do produto e, portanto, dos resultados desejados. O material deles dá suporte ao mapa do processo, mas a formulação preferida ou a posição das máquinas sugerida pelo fornecedor ainda exige um teste com o produto nas condições reais do comprador. Ingredion; Heat and Control.
Controle a aderência da cobertura na transferência para a fritadeira
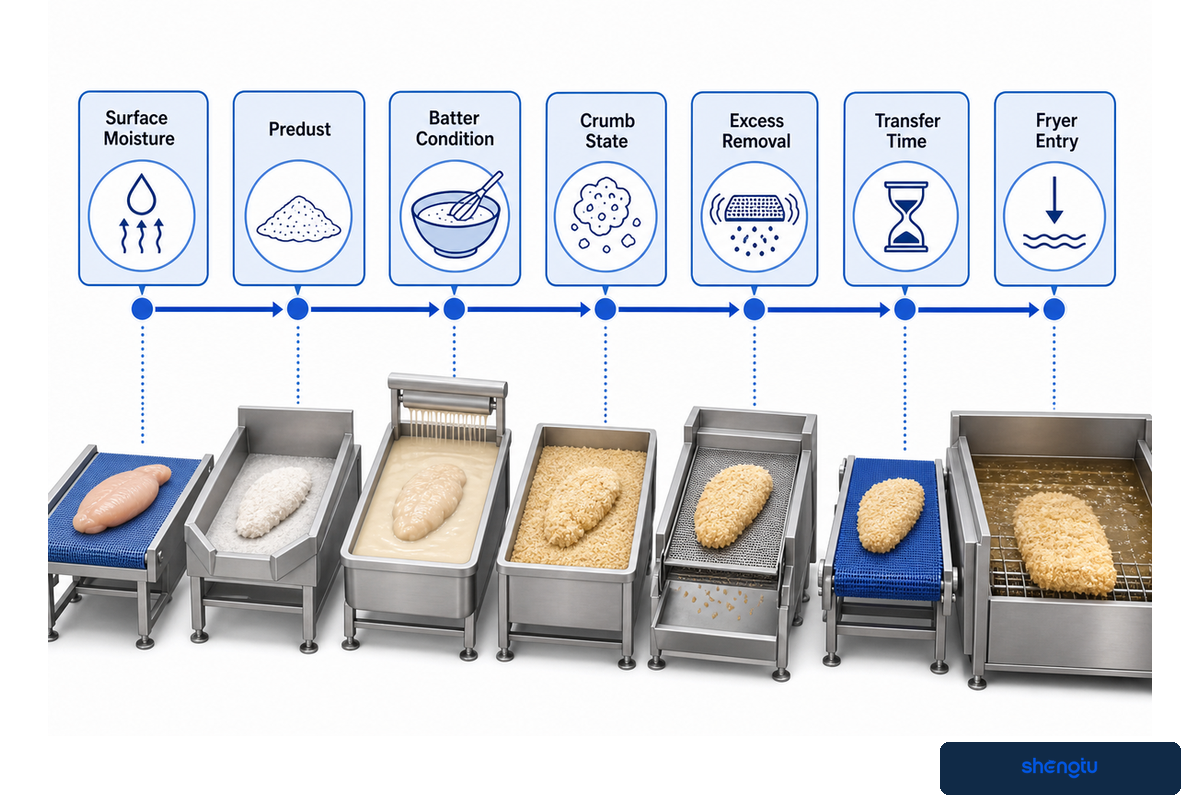
A aderência é controlada em toda a transferência, e não por um único ajuste. A umidade da superfície, o pré-enfarinhamento, as condições da massa líquida, o estado da farinha de rosca, a remoção do excesso, o tempo de transferência, a altura de queda, a vibração da esteira, o espaçamento e a entrada na fritadeira interagem entre si. Uma média estável de aderência pode ocultar áreas sem cobertura, fios de massa ou uma distribuição ampla que resulte em falhas após a fritura.
Defina um método de amostragem e analise a distribuição. Diferencie o ganho total de massa da cobertura útil retida. Uma amostra que ganha peso por causa de aglomerados não equivale a outra com cobertura uniforme. Acompanhe o produto antes e depois de cada etapa de cobertura escolhida, após a fritura e após o resfriamento para identificar as perdas.
Os resultados de uma formulação não são automaticamente reproduzíveis em outros casos. Em um estudo com cubos de peixe, uma formulação testada aumentou a viscosidade da massa líquida em 74,9%, a aderência em 26,1% e o rendimento da fritura em 8,1% em comparação com o controle. Esses valores se aplicam aos ingredientes, ao produto e aos métodos daquele estudo. Em outro estudo com tiras de peixe, foram informados três valores de aderência: 9,16%, 8,53% e 7,68%; ainda assim, o melhor resultado de redução de gordura não correspondeu simplesmente à maior aderência.
A questão não é copiar essas porcentagens. É tratar a viscosidade, a aderência, o rendimento e a absorção de óleo como respostas distintas. Uma aderência maior pode ser desejável, indiferente ou prejudicial, dependendo da cobertura, aderência, textura, carga de fritura e quantidade que permanece no produto final.
| Sinal observado | Perda de material | Perda de tempo | Relação com qualidade/energia | Primeira evidência |
|---|---|---|---|---|
| Áreas sem cobertura antes da fritadeira | Cobertura não aproveitada e rejeições | Retrabalho e ajustes | Condição da superfície ou cobertura | Amostras na entrada por posição na esteira |
| Farinha de rosca na esteira de transferência | Diminuição da cobertura retida | Aumento das paradas para limpeza | Danos por queda/vibração | Balanço de massa durante a transferência |
| Aglomerados de produto na recirculação | Descarte de massa líquida/farinha de rosca | Atraso na peneiração e reposição | Umidade e condição do material recirculado | Massa retida na peneira durante um período cronometrado |
| Desprendimento da cobertura na entrada da fritadeira | Cobertura se transforma em partículas finas | Carga de filtragem | Fluxo de entrada e assentamento da cobertura | Vídeo da entrada e tendência de partículas finas |
| Atraso na recuperação da temperatura | Mais rejeições/retrabalho | Redução da taxa de produção | Umidade e carga térmica | Registro de temperatura alinhado à carga |
| Partículas escuras no óleo | Perda de óleo e produto | Paradas para filtragem/limpeza | Geração e permanência de partículas finas | Carga de partículas por hora de operação |
| Variação de cor ao longo do turno | Produto fora de especificação | Triagem e retenção | Variação do óleo/produto/temperatura | Verificações de cor e óleo ao longo do tempo |
| Excesso de óleo na superfície | Óleo sai junto com o produto | Maior tempo de drenagem/resfriamento | Crosta, resfriamento e remoção de óleo | Amostra quente em comparação com a resfriada |
| Quebras após o resfriamento | Perda de produto acabado | Reembalagem e limpeza final | Resistência da crosta e manuseio | Defeitos na descarga e na embalagem |
| Troca de produto demorada para controle de alergênicos | Lavagem e material retido | Janela de produção perdida | Requisito de acesso e verificação | Registro de limpeza cronometrada e verificação |
Nota sobre evidências: Dois artigos revisados por pares apresentam algumas evidências de que a formulação da massa líquida pode alterar a viscosidade, a aderência, o rendimento e o comportamento da gordura; seus números, porém, são específicos aos produtos estudados. Eles respaldam a medição de respostas relacionadas durante os testes, não a divulgação de uma faixa universal de aderência. estudo com cubos de peixe; estudo com tiras de peixe.
Escolha entre fritura em bateladas e contínua conforme as condições operacionais
Fritadeiras para bateladas e contínuas atendem a condições operacionais diferentes; compare-as pela produção aprovada sustentada, combinação de SKUs, controle do tempo de permanência, continuidade das etapas anteriores, volume de óleo, mão de obra, espaço físico, limpeza e troca de produto. Nenhuma é sempre superior. A questão útil é qual delas consegue reproduzir o produto aprovado dentro do cronograma real de produção.
| Critério de decisão | Condição para testar em bateladas | Condição para testar em processo contínuo | Evidência |
|---|---|---|---|
| Padrão de produção | Lotes separados e pausas | Alimentação contínua a montante | Cronograma do turno por SKU |
| Tempo de permanência | Temporizador da batelada e ação do operador | Distribuição medida de transporte/tempo | Estudo do trajeto do produto |
| Carga térmica | Recuperação após cada carregamento | Resposta à carga sustentada | Registro de temperatura com o produto |
| Frequência de SKUs | Flexibilidade para trocas de pequenas bateladas | Produção por campanhas | Matriz anual de trocas |
| Continuidade da cobertura | Acúmulo entre bateladas | Carregamento uniforme na esteira | Variação da taxa a montante |
| Mão de obra | Trabalho de carregamento/descarga | Monitoramento e intervenção | Observação das tarefas por turno |
| Estoque de óleo | Volume de trabalho por batelada | Volume do sistema e de circulação | Balanço de massa do óleo |
| Limpeza | Acesso ao recipiente aberto | Acesso à esteira, ao retorno e ao filtro | Teste cronometrado de limpeza |
| Piso/layout | Área de trabalho ao redor das bateladas | Linha longa e zonas de manutenção | Layout em escala com acessos |
| Aceitação | Bateladas reproduzíveis | Operação estável e transições | Protocolo acordado para o produto |
A velocidade da esteira não comprova o tempo de permanência. O produto pode flutuar, se sobrepor, entrar de maneira irregular ou percorrer trajetos diferentes. Meça o trajeto real e a distribuição do produto na carga planejada. Da mesma forma, o tempo de batelada só é útil quando a massa carregada, a condição do produto, a resposta do óleo e o horário da descarga são controlados.
Nota sobre evidências: A OSU determina a área útil de fritura com base na taxa de produção, no tempo de fritura e no carregamento do produto. Esse cálculo mostra por que a capacidade depende das condições operacionais em conjunto. A análise da utilização prática também respalda a comparação da produção aprovada programada, em vez da suposição de que todas as horas de cada turno são produtivas. OSU Extension.
Gerencie a carga térmica, a renovação do óleo, a filtragem e as partículas finas
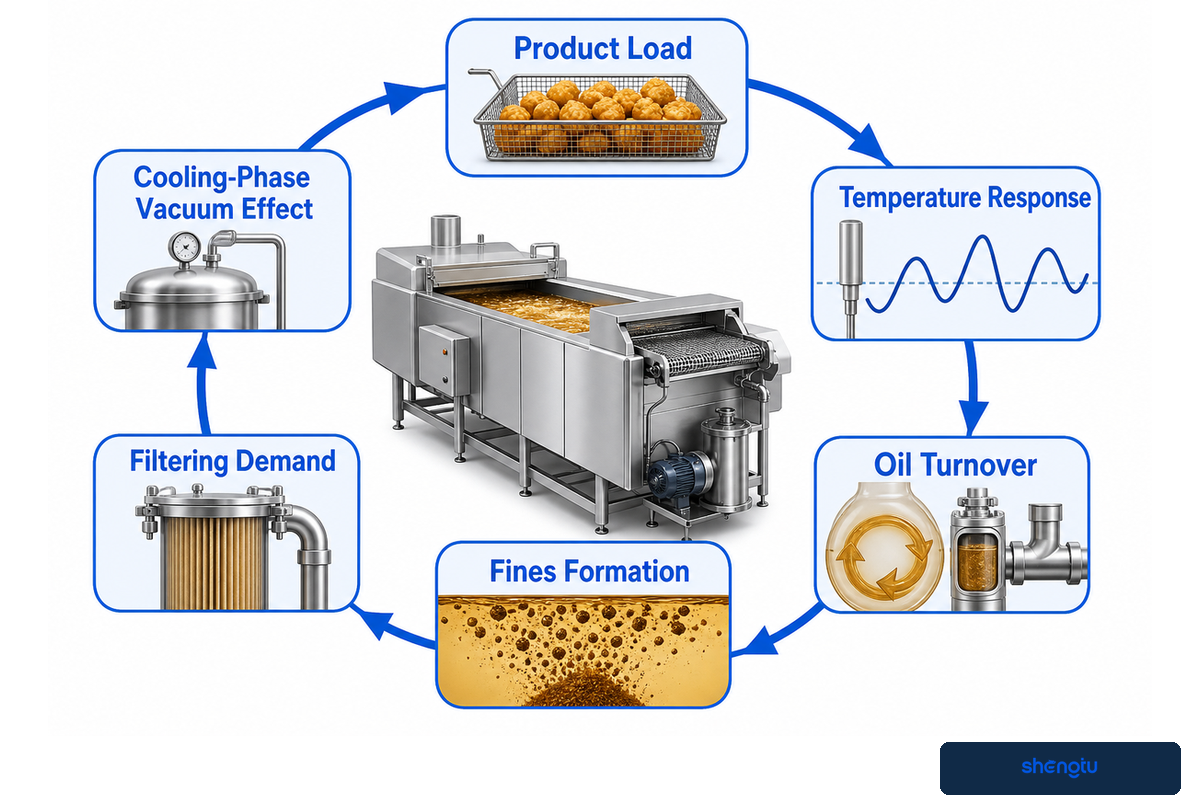
O gerenciamento do óleo começa com a entrada do produto e a remoção da umidade. Analise o perfil de resposta da temperatura, os níveis e as renovações do óleo, a proporção entre alimento e óleo, a formação de partículas finas, a demanda de filtragem e o cronograma de operação. Um ajuste fixo de temperatura/tempo da fritadeira ou um cronograma de troca baseado no calendário não mostra se o óleo e o produto permaneceram dentro das faixas validadas do processo e dos limites de qualidade da planta industrial.
A OSU apresenta como referência para fritadeiras industriais uma renovação típica do óleo de 5–10 horas e observa que a partida e a parada reais da fritadeira podem danificar o óleo e o produto mais do que uma operação estável. A mesma fonte aborda diferenças longitudinais de temperatura de 12–18°F em operações comuns. Essas referências não são limites rígidos para a fritadeira, a receita ou o plano de segurança.
O guia também apresenta exemplos de variação específicos por equipamento: 10–15°F para aquecimento direto a gás, 7–10°F para aquecimento por fluido térmico e cerca de ±2°F para aquecimento indireto. Esses valores descrevem a comparação da fonte, não uma faixa de aceitação. Pergunte ao fornecedor qual sistema de aquecimento, carga de produto, posição do sensor e resposta do controle foram usados para gerar o registro.
A filtragem deve considerar o tamanho, a quantidade, a dureza, a densidade e a flutuabilidade reais das partículas geradas. Um filtro que retém partículas grandes, endurecidas e quebradiças pode não controlar partículas queimadas menores. Uma corrente lateral contínua pode melhorar o controle sem processar de uma só vez todo o volume de óleo; a OSU descreve sistemas que filtram cerca de 5% do óleo em linha. Determine a capacidade real de circulação e remoção do filtro fornecido.
Registre as adições e remoções de óleo, a massa do produto, a filtragem, as horas de operação, os desvios de temperatura e uma medida definida da qualidade do óleo. Relacione cada registro à cor, ao sabor, ao odor, ao óleo na superfície e às partículas finas do produto. O objetivo não é chegar a um único valor de “vida útil do óleo”, mas identificar variações cedo o bastante para proteger melhor o produto e o processo.
Uma publicação revisada por pares também descreve um efeito de vácuo na fase de resfriamento: à medida que o vapor se condensa após a fritura, o óleo pode ser puxado para dentro dos poros. Por isso, compare a aparência na descarga a quente, a remoção de óleo e os resultados do produto resfriado antes de atribuir toda a absorção de óleo à temperatura da fritadeira.
Nota sobre evidências: A OSU fornece referências industriais sobre renovação, temperatura e filtragem; a publicação revisada por pares explica os mecanismos que afetam a absorção de óleo pelo produto, incluindo o resfriamento. As evidências combinadas respaldam o acompanhamento das tendências do produto e do óleo, em vez da cópia de um intervalo de troca. OSU Extension; artigo de revisão.
Equilibre toda a linha com o mapa de quatro tipos de perda
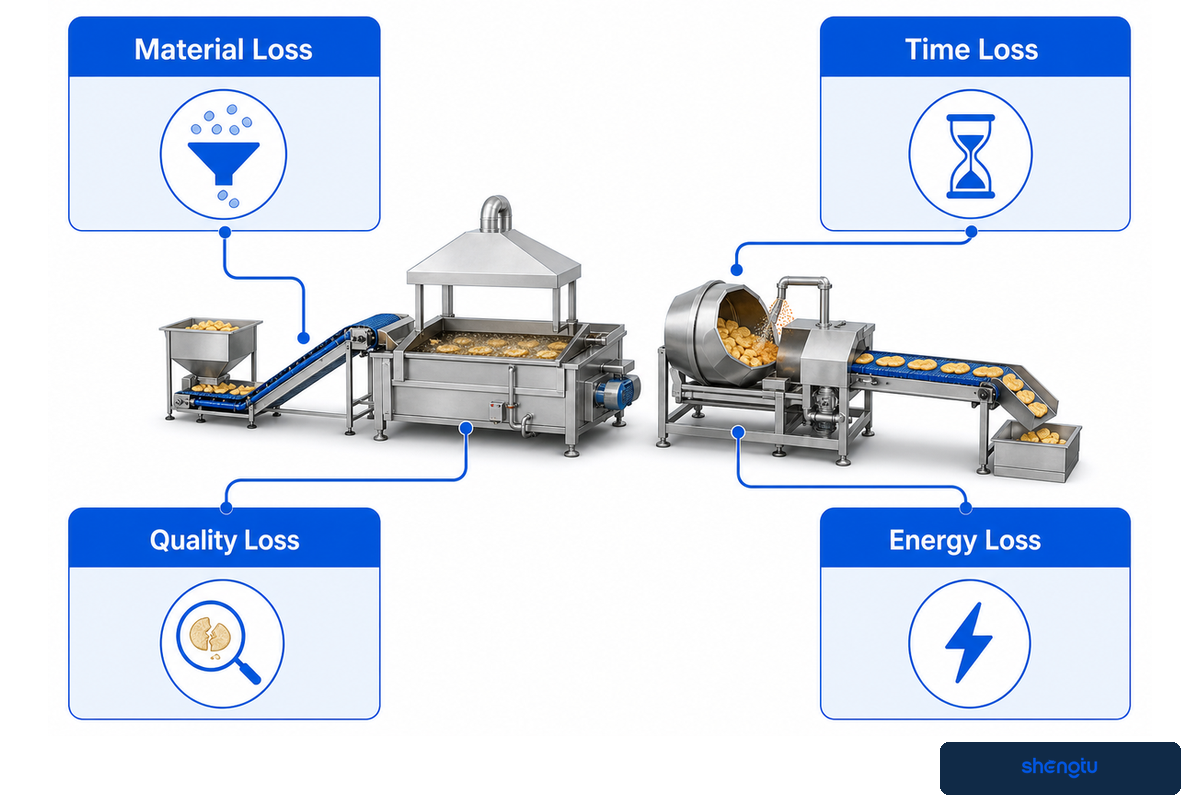
O balanceamento da linha significa que cada etapa consegue manter o mesmo fluxo de produto aprovado diante das variações normais, da troca de produto e da limpeza. O gargalo pode estar no preparo da massa, no condicionamento da farinha de rosca, no espaçamento durante a transferência, na recuperação térmica da fritadeira, na filtração, na remoção do excesso de óleo, no resfriamento ou na embalagem. A velocidade máxima da esteira, ajustada à velocidade nominal, não representa a produção vendável por hora.
Use quatro categorias de perdas: material, tempo, qualidade e energia. Cada categoria reúne diferentes atividades de produção. A perda de material pode ocorrer quando a cobertura fica nas esteiras, como partículas finas no óleo ou quando o produto é descartado durante a troca de produto. A perda de tempo pode ocorrer por retenções ou paradas, limpeza ou aquecimento da máquina. A perda de qualidade pode ocorrer por falhas na cobertura, variação de cor, cozimento insuficiente ou excessivo, ou quebra do produto. A perda de energia ocorre quando o equipamento ocioso fica sem supervisão, quando a recuperação térmica é insuficiente ou quando os cronogramas não estão alinhados, prolongando o tempo de operação.
A equipe de produção deve documentar a taxa de operação de cada segmento da linha e o motivo de cada parada. A equipe de garantia da qualidade deve registrar o motivo de cada retenção ou rejeição no local onde ocorre pela primeira vez. A equipe de manutenção deve registrar cada falha e intervenção. Assim, a equipe financeira ou de gerenciamento de projetos poderá quantificar as perdas físicas como custos, em vez de ocultá-las em um percentual geral de eficiência.
Exemplo: uma seção de cobertura fornece 1.200 kg/h, mas a fritadeira mantém apenas 1.000 kg/h com a carga real de umidade. O acúmulo de produto exige mudanças no espaçamento, a massa esquenta durante as pausas, a condição da farinha de rosca varia e, mais adiante, a seção de embalagem recebe produtos com cores diferentes. Aumentar a velocidade do aplicador de cobertura deixa o sistema menos estável. O objetivo é obter a melhor produção de qualidade que possa ser repetida em toda a linha.
Outro exemplo de como um trajeto de produto e processo pode ser convertido em dados mensuráveis para um projeto é o Guia de planejamento de linhas de molhos, elaborado pela Shengtu. Ele aplica o mesmo princípio de “partir do produto acabado e voltar pelas etapas” em outro contexto de processamento de alimentos.
Diagnóstico de defeitos entre equipamentos
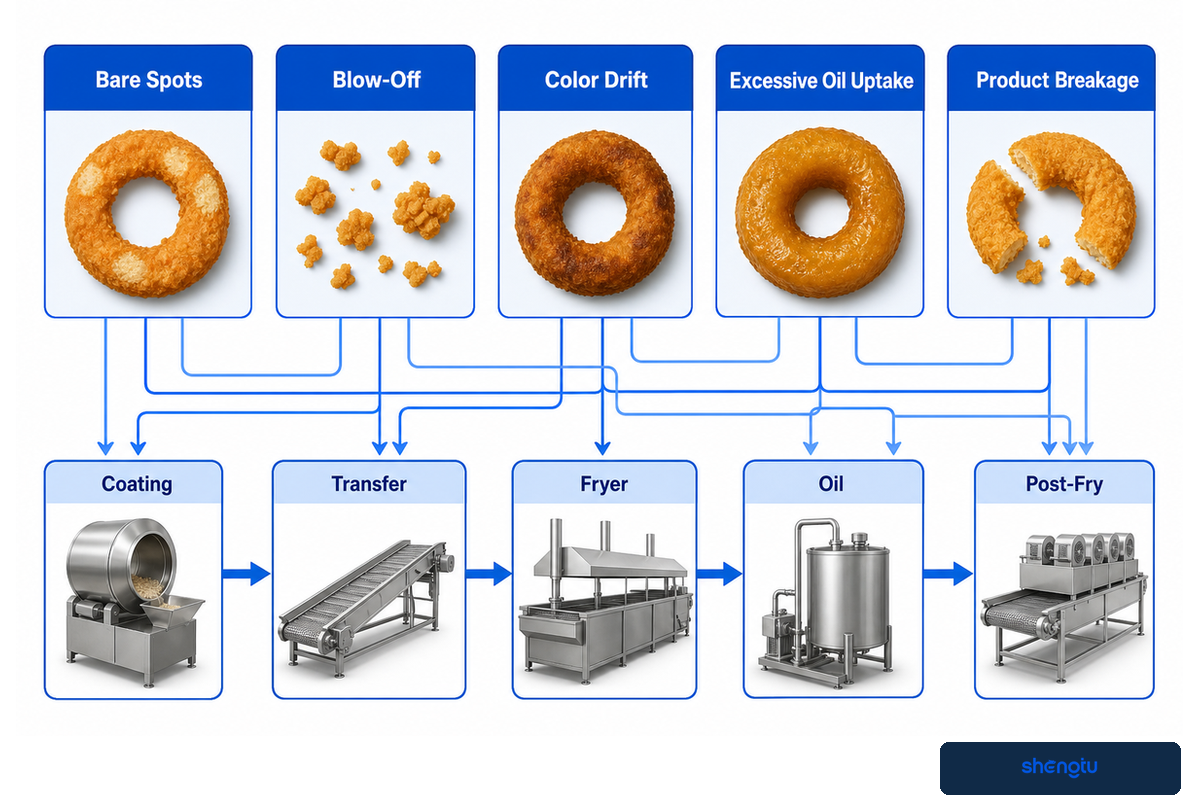
Comece o diagnóstico no ponto em que o defeito pode ser medido pela primeira vez e, em seguida, verifique cada etapa anterior e posterior, uma de cada vez. Separe os dados sobre a cobertura do produto, a transferência, a fritadeira, o óleo e a etapa pós-fritura. Vários ajustes nos parâmetros podem fazer os defeitos desaparecerem, o que impede identificar a causa e confirmar se o resultado pode ser repetido.
Para identificar falhas na cobertura, avalie o produto nas etapas de pré-polvilhamento, aplicação de massa, empanamento e imediatamente antes da fritadeira. Para investigar o desprendimento da cobertura, avalie todos os aspectos da transferência, como intensidade, tempo e fluxo, além da fixação inicial da crosta. Para investigar a variação de cor, considere a carga de produto, o tempo de permanência, a resposta de cada zona, a condição do óleo e a presença de partículas finas; depois, avalie o horário da coleta de amostras.
Simplificar demais a análise da absorção excessiva de óleo pode levar a um sistema difícil de controlar. Umidade, resfriamento, microestrutura da crosta, geometria, tempo de fritura, temperatura e qualidade do óleo são fatores importantes. Uma equipe que altera a temperatura de fritura também pode afetar significativamente a cor e o ponto de cozimento, sem alterar o principal trajeto do produto.
Um tecnólogo de alimentos e o responsável pela segurança de processos da unidade devem aprovar alterações na receita ou mudanças críticas para a segurança. O método de alterar uma variável por vez só é adequado quando o sistema atingiu um estado estável. Mantenha constantes o lote do produto, a receita da cobertura, o ponto de coleta da amostra e o método de medição. Altere apenas um fator delimitado, observe a resposta e repita o teste. Esse método serve para diagnóstico, não para validação.
Rastreamento de defeitos em 5 etapas
1) Defina o defeito e o ponto de coleta da amostra. 2) Identifique o último ponto em que o produto estava aceitável. 3) Mantenha constantes as variáveis sem relação com o defeito. 4) Teste um mecanismo plausível com uma alteração limitada. 5) Faça o teste em condições de carga normal e indique quem libera o resultado.
Nota sobre as evidências: A revisão sobre absorção de óleo identifica vários mecanismos que interagem entre si, em vez de uma causa universal. As instruções dos fornecedores apontam variáveis de aderência antes e durante a aplicação da cobertura. A sequência de diagnóstico acima é um método editorial para organizar as evidências; não substitui um processo validado nem uma decisão sobre controle de riscos. Revisão por pares.
Projeto voltado à higienização, ao controle de alergênicos e à troca de produto
O projeto sanitário ajuda a unidade industrial a executar seu programa de limpeza, mas os recursos do equipamento não substituem esse programa. Avalie o acesso, a drenagem, os pontos de retenção de produto, a remoção das esteiras, o reaproveitamento de farinha de rosca, o manuseio do óleo, os limites entre limpeza a seco e úmida, a compatibilidade química, os pontos de inspeção, a troca de produto com alergênicos e a verificação, considerando os produtos da unidade e os requisitos legais aplicáveis.
Nem todas as linhas de fritura e aplicação de cobertura usam sistemas de limpeza no local (CIP). Esteiras abertas, leitos de farinha de rosca, circuitos de massa, componentes internos da fritadeira e equipamentos de filtração podem exigir outras abordagens. Peça ao fornecedor orientações sobre acesso seguro e os procedimentos de desmontagem, remoção de sujidade, limpeza, enxágue, quando aplicável, remontagem e inspeção antes da operação.
“Os procedimentos operacionais padrão de higienização devem especificar a frequência.”
Essa regra também se refere aos funcionários responsáveis e aos registros. É um bom alerta para não aceitar “fácil de limpar” como única alegação sobre higienização. O escopo do projeto deve especificar não apenas quem fará a limpeza, mas também o tempo disponível, o alergênico ou a sujidade mais difícil de remover, os componentes que serão abertos e como a limpeza será verificada.
Para instalações dos Estados Unidos abrangidas pela norma, 21 CFR 117.135 reconhece os controles de processo, de alergênicos alimentares e de higienização como possíveis controles preventivos. A análise de perigos da unidade determinará quais controles são necessários. A limpeza visual, por si só, pode não comprovar a troca de produto com alergênicos.
O manuseio a seco da farinha de pré-polvilhamento ou da farinha de rosca também exige uma avaliação condicional de poeira. A OSHA observa que materiais combustíveis finamente divididos, quando suspensos no ar sob condições adequadas, podem criar risco de incêndio repentino ou explosão. Isso não significa que toda linha de aplicação de cobertura apresente esse risco. Significa que o pó utilizado, a geração e a coleta de poeira, as fontes de ignição e as condições do edifício precisam ser avaliados por profissionais qualificados.
A EHEDG e a 3-A SSI publicam materiais sobre projetos higiênicos, mas uma entrada em catálogo ou uma alegação de projeto não confirma que uma linha específica atenda a todos os requisitos da unidade ou da jurisdição. Pergunte a qual norma, edição, componente e escopo se refere a declaração do fornecedor. O guia de equipamentos de esterilização da Shengtu explica por que o equipamento e o processo validado de segurança dos alimentos devem ser tratados separadamente.
Nota sobre as evidências: o USDA FSIS descreve os requisitos de desempenho sanitário e reconhece que os estabelecimentos operam em diferentes condições. O eCFR acrescenta obrigações de higienização documentada e controle de perigos para operações abrangidas nos Estados Unidos. A OSHA estabelece uma condição específica de avaliação de risco de poeira para materiais secos relevantes. Guia do FSIS; OSHA.
Comprove o desempenho com FAT, SAT e testes de produto
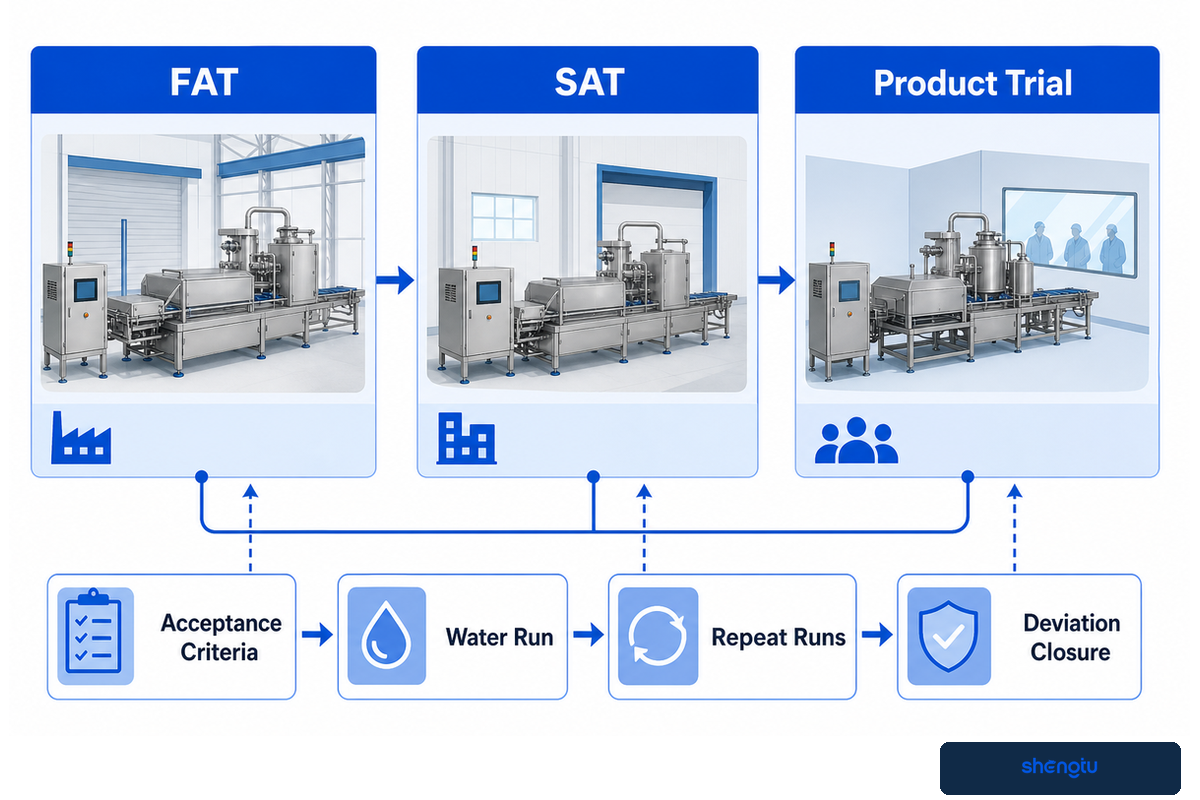
O teste de aceitação em fábrica (FAT) verifica o escopo acordado nas instalações do fabricante; o teste de aceitação no local (SAT) verifica o sistema instalado nas condições da unidade proprietária. Nenhum dos dois deve se resumir a “o motor funcionou”. Antes do início do teste, é preciso definir os produtos específicos que serão testados, as utilidades correspondentes, as condições de operação, os métodos de medição, os critérios de aceitação, os desvios permitidos, as repetições e os responsáveis.
Um teste sem carga ou com água pode confirmar o sentido de rotação, os controles, os vazamentos, os alarmes e parte da interface com as utilidades, mas não comprova a absorção da cobertura, a resposta térmica da fritadeira, o tempo de permanência do produto, as perdas, a cor, a textura ou a produção de qualidade. Esses aspectos só podem ser confirmados com o produto previsto e um teste suficientemente longo para verificar condições estáveis e permitir ajustes graduais.
| Item de teste | Evidências do FAT | Evidências do SAT/local | Responsável pela decisão |
|---|---|---|---|
| Escopo e interfaces | Equipamentos identificados e documentos | Inspeção dos limites do sistema instalado | Gerente de projeto |
| Funções de segurança | Protocolo de teste de proteções e intertravamentos | Confirmação dos controles de risco da unidade | Responsável pela segurança |
| Utilidades industriais | Fornecimento simulado ou disponível conforme especificado | Tensão, combustível, ar, água e exaustão reais | Engenharia |
| Produção de qualidade | Produto acordado e balanço de massa cronometrado | Condição de turno na linha instalada | Produção + garantia da qualidade |
| Absorção da cobertura | Método, amostras e distribuição | Ingredientes e operadores habituais | Pesquisa e desenvolvimento/garantia da qualidade |
| Tempo de permanência/resposta térmica | Registro do trajeto e da temperatura do produto | Utilidades industriais completas e carga da unidade | Responsável pelo processo |
| Perdas e defeitos | Cobertura, partículas finas, massa rejeitada e fotos | Manuseio normal até a embalagem | Garantia da qualidade + produção |
| Troca de produto | Transição de receita definida | Cronograma da unidade industrial e liberação de materiais | Produção |
| Acesso para limpeza | Demonstração das etapas de abertura, remoção e drenagem | Método, tempo e verificação na unidade | Higienização/garantia da qualidade |
| Repetibilidade | Repetições e desvios acordados | Repetição nas condições da instalação | Equipe conjunta de aprovação |
A distinção entre FAT e SAT vem das práticas de comissionamento; não se deve presumir que esses testes estabeleçam os critérios de aceitação para processamento de alimentos. Os limites devem ser definidos para cada projeto, considerando o produto aprovado, os controles de perigos e os requisitos operacionais. Se não houver um produto representativo adequado para o FAT, a falta de evidências deve ser documentada e atribuída ao SAT ou a um teste de produto na unidade.
Nota sobre as evidências: A explicação especializada do PQE Group diferencia o FAT, realizado nas instalações do fabricante, do SAT, realizado na unidade do proprietário. Este guia considera apenas essa distinção entre locais. Os campos do pacote de evidências são uma lista de verificação para um projeto de alimentos e não incluem critérios de aceitação farmacêutica. Explicação sobre FAT/SAT.
Prepare um escopo técnico útil para o fornecedor
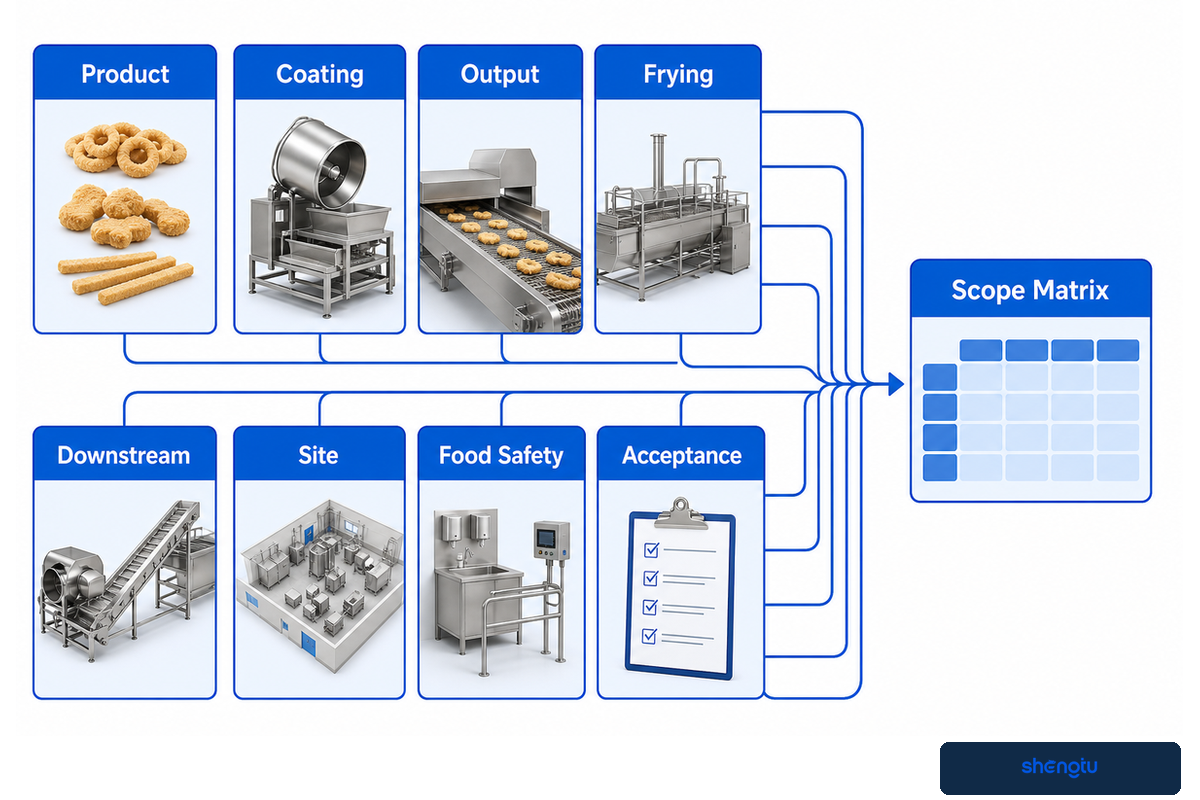
O escopo para o fornecedor deve especificar, em termos mensuráveis, os requisitos do processo, os limites do sistema e as evidências de aceitação. Deve permitir que dois fornecedores apresentem propostas para o mesmo problema. Sempre que possível, inclua amostras e desenhos, informe o que ainda é desconhecido e separe os requisitos das preferências para que as lacunas fiquem claras antes do pedido do equipamento.
- Produto: nome, composição, alergênicos, geometria, faixa de massa, temperatura de entrada e condição congelada ou fresca.
- Cobertura: etapas de pré-polvilhamento, massa e empanamento; forma dos ingredientes; método de absorção da cobertura; regras de reaproveitamento e aparência aceitável.
- Produção: produção de qualidade por hora e por turno, definição de rejeição, horas de operação, campanha de produtos e meta de troca de produto.
- Fritura: condição aprovada do produto, evidências do tempo de permanência, resposta térmica, política de óleo, filtração e requisitos de remoção do excesso de óleo.
- Etapas posteriores: resfriamento, retenção, tempero, transporte e condições de entrega à etapa de embalagem.
- Unidade: utilidades industriais, exaustão, drenagem, planta baixa, acesso, içamento e espaço para manutenção.
- Segurança dos alimentos: jurisdição aplicável, dados para análise de perigos, método de higienização, troca de produto com alergênicos e responsável pela verificação.
- Aceitação: escopo do FAT/SAT, material representativo, métodos, limites, repetições, registros e encerramento de desvios.
A equipe de compras pode solicitar uma matriz de escopo: fornecido, fornecido pelo proprietário, excluído, opcional ou sujeito a teste. A engenharia deve acrescentar os pontos de conexão das utilidades e as interfaces do layout. A garantia da qualidade deve assumir a responsabilidade pelo produto e pela verificação. A produção deve assumir a responsabilidade pelos cenários de equipe e programação. Isso ajuda a evitar que o rótulo “linha completa” esconda o trabalho necessário entre as máquinas.
Quando estiver pronto para avaliar alternativas, considere as opções de equipamentos de fritura e aplicação de cobertura da Shengtu. Você também pode consultar o histórico da empresa Shengtu, fabricante de equipamentos para aplicação de cobertura, antes de apresentar uma visão geral do projeto.
Converse sobre seu projeto de fritura e aplicação de cobertura
Envie informações sobre a condição do produto, a meta de produção de qualidade, o trajeto de aplicação da cobertura, as utilidades industriais, as especificações de limpeza e controle de alergênicos e os critérios de aceitação propostos. Assim, poderemos preparar uma primeira conversa técnica detalhada.
Acesse o formulário de consulta sobre o projetoPerguntas frequentes
Estas respostas breves abordam as primeiras dúvidas comuns das equipes de projeto. Elas trazem sugestões de planejamento, mas não substituem testes de produto, um plano de segurança dos alimentos nem uma análise de engenharia específica da unidade. Também ajudam a identificar o que precisa ser definido antes que um fornecedor possa testar e selecionar uma linha.
Quais equipamentos são necessários para fritura industrial?
Uma linha industrial normalmente precisa de mais do que uma fritadeira. Dependendo do produto, pode incluir preparo e porcionamento, pré-polvilhamento, aplicação de massa, empanamento ou cobertura com farinha de rosca, transferência controlada, fritura, filtração do óleo, remoção do excesso de óleo, resfriamento e aplicação de tempero ou embalagem nas etapas seguintes. A sequência exata depende da geometria do produto, da umidade da superfície, do tipo de cobertura, da capacidade de processamento desejada, do plano de higienização e da qualidade final. Defina esses dados antes de selecionar cada máquina.
Como escolher entre uma fritadeira por batelada e uma contínua?
Escolha de acordo com as condições de operação, não apenas com a capacidade anunciada. A fritura por batelada pode ser adequada para volumes menores, mudanças frequentes de receita ou produtos que exigem tempos de permanência flexíveis. A fritura contínua costuma ser considerada quando o fluxo das etapas anteriores é estável e são importantes a produção contínua e a consistência do tempo de permanência. Compare a produção de qualidade, a variedade de produtos, o tempo de limpeza e de troca de produto, o volume de óleo, a mão de obra, as utilidades industriais e a capacidade das etapas de aplicação de cobertura e seguintes.
Por que o empanamento se solta durante a fritura?
A perda do empanamento pode começar antes da fritadeira. Entre as causas estão superfícies úmidas ou irregulares, pré-polvilhamento insuficiente, viscosidade instável da massa, remoção inadequada do excesso, farinha de rosca danificada, transferência brusca, esteiras sobrecarregadas e uma entrada na fritadeira que desloca a cobertura antes que ela se fixe. A recuperação da temperatura do óleo e o tempo de permanência podem agravar o defeito. Diagnostique cada etapa da transferência na ordem; alterar apenas o ajuste da fritadeira pode ocultar a causa anterior.
Quanto custam os equipamentos de fritura e aplicação de cobertura?
Não existe um preço único confiável. O produto, a capacidade, as etapas de aplicação de cobertura, o tipo de fritadeira, a filtração, os controles, as utilidades industriais, o projeto higiênico e o escopo de validação alteram o orçamento.
O que devo enviar a um fornecedor de equipamentos?
Envie produtos e receitas representativos, condição e temperatura de entrada, dimensões e distribuição de massa, produção de qualidade por hora, tipo de cobertura e método de absorção, qualidade final, plano de variedade e troca de produtos, utilidades industriais, restrições de espaço, requisitos de higienização e controle de alergênicos, horas de operação, normas aplicáveis e critérios de aceitação mensuráveis. Acrescente fotos, amostras e um fluxograma do processo. Informe o que é obrigatório, o que é preferível e o que ainda é desconhecido para que o fornecedor possa indicar testes, em vez de fazer suposições sem avisar.
Referências e fontes
Estas fontes apresentam os limites técnicos e regulatórios considerados neste guia. As fontes comerciais usadas em outras partes do texto estão identificadas. Esta lista inclui apenas fontes governamentais, acadêmicas e de normas.
- Oklahoma State University Extension, fritura industrial por imersão em óleo
- Revisão por pares, absorção de óleo durante a fritura por imersão
- Estudo revisado por pares, viscosidade da massa, absorção da cobertura e rendimento na fritura
- Estudo revisado por pares, coberturas de hidrocoloides e propriedades de tiras de peixe fritas
- 21 CFR 117.130, análise de perigos
- 21 CFR 117.135, controles preventivos
- 9 CFR 416.12, elaboração de procedimentos operacionais padrão de higienização
- USDA FSIS, guia de conformidade com as normas de desempenho sanitário
- OSHA, poeira combustível
- EHEDG, catálogo de diretrizes para projetos higiênicos
- 3-A SSI, catálogo de normas
Elaborado como guia de planejamento de projetos industriais com base nas fontes públicas citadas. Os testes de produto, a análise qualificada de segurança dos alimentos e os requisitos locais aplicáveis determinam os ajustes finais e a aceitação.