Entre em contato com a Shengtu Bufan Company

Atualizado em outubro de 2026
Carnes, aves e alimentos preparados definem um escopo de planejamento, não um modelo único de linha de produção. Isso pode incluir cortes de carne crua, processamento adicional, cocção, montagem de refeições refrigeradas, manuseio de alimentos prontos para consumo, embalagem ou várias dessas etapas sob o mesmo teto. Um briefing útil para a planta começa pela definição do estado do produto, dos limites higiênicos, dos critérios de liberação e das interfaces responsáveis. Não é útil começar por uma lista de máquinas da planta.
Este guia ajuda proprietários de plantas, equipes de engenharia, responsáveis pela qualidade e equipes de compras a definir esse briefing. Ele aborda escopo, zoneamento, compartilhamento de linhas, capacidade de produção vendável, utilidades, controles, embalagem, comparação de fornecedores e evidências de aceitação. A configuração dos equipamentos, a cotação e a entrega são tratadas na solução existente de processamento de carnes e aves.
Os processadores de carnes e aves podem precisar que uma mesma unidade processe um produto cárneo fresco, vários produtos cárneos crus e itens preparados. Isso não torna todas as etapas compatíveis; torna os limites ainda mais importantes para processadores de aves e equipes com produtos variados.
Cinco decisões devem estar tomadas antes do início do planejamento do layout
- Quais estados de entrada, intermediários e finais dos produtos estão incluídos no escopo
- Onde mudam os estados crus, cozidos, expostos prontos para consumo, com alergênicos e embalados
- Quais salas, áreas de contato com o produto, utilidades e receitas de controle podem ser compartilhadas
- Qual taxa representa a produção vendável liberada, em vez dos ciclos das máquinas
- Quais evidências encerrarão a aceitação na fábrica, na unidade, na higienização e nas interfaces digitais
O que deve fazer parte de uma planta industrial de carnes, aves e alimentos preparados?
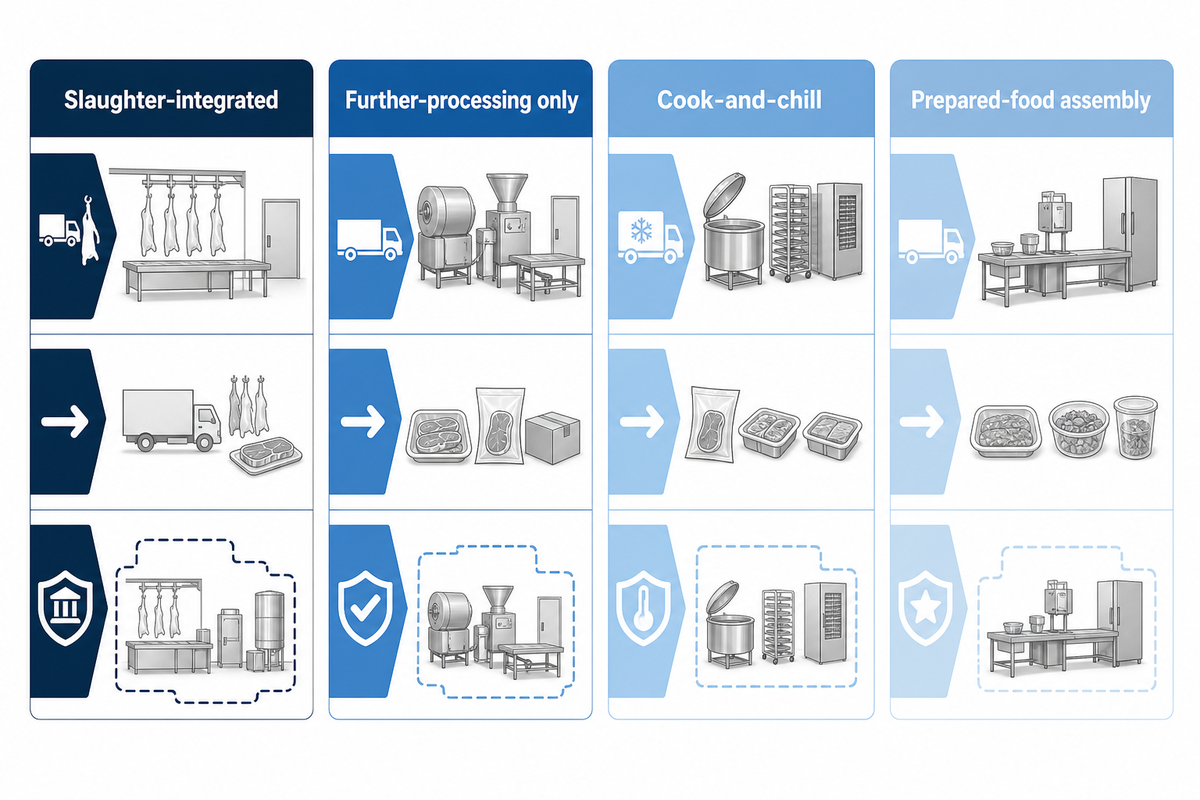
Os limites do projeto devem identificar cada transformação e entrega técnica incluída. “Planta industrial de processamento de carnes” pode se referir ao abate e à preparação da carcaça, ao corte primário, à moagem e à formação, à cocção, ao resfriamento, à montagem de alimentos preparados, à embalagem final, ao armazenamento refrigerado ou à expedição. Esses escopos usam barreiras higiênicas, utilidades, responsáveis regulatórios, competências e testes de aceitação diferentes. Agrupá-los em um pacote único e sem diferenciação cria lacunas que ficam evidentes nas cotações dos equipamentos.
Quais são os 4 tipos de processamento de carnes?
Cura, defumação, cocção e processos semelhantes são categorias didáticas. Elas não definem os limites de investimento do projeto. No planejamento da planta, agrupe cada fluxo conforme o estado do produto e da embalagem. Um peito de frango pode ser recebido sem osso, mas o briefing do projeto ainda precisa especificar o estado de entrada e a exposição da embalagem. Os estados de exemplo podem ser cru, pronto para cozinhar, totalmente cozido, exposto e pronto para consumo, embalado e pronto para consumo ou estável em temperatura ambiente. Em seguida, identifique se o processo inclui abate, corte, formulação, processamento térmico, resfriamento, embalagem, armazenamento e expedição.
As orientações da FAO distinguem o corte e o processamento adicional das operações anteriores de abate e relacionam a operação de áreas limpas à movimentação do produto, à higienização, ao pessoal e ao controle de contaminação. Isso define explicitamente um limite de processo. Não especifica equipamentos nem altera as regras aplicáveis no local do projeto.
A responsabilidade regulatória também deve constar no mapa de escopo. Nos Estados Unidos, o memorando FDA-FSIS trata de estabelecimentos sob dupla jurisdição e reconhece que algumas operações são de competência exclusiva do FSIS. Portanto, uma planta com produtos variados deve atribuir uma autoridade e um conjunto de regras a cada produto e operação. Mesmo ao processar vitela ou frangos de corte, a planta deve atribuir a autoridade e a regra operacional aplicáveis a cada produto e operação específicos. Misturar a linguagem de controles preventivos da FDA e os requisitos do FSIS em um “padrão dos Estados Unidos” genérico pode gerar obrigações incorretas de validação ou registro.
| Configuração de planejamento | Estado de entrada típico | Estado de saída típico | Limite que deve ser especificado |
|---|---|---|---|
| Integrada ao abate | Animal ou ave vivos | Carcaça, ave, corte ou produto embalado refrigerado | Inspeção oficial, manuseio humanitário e fluxos de materiais não comestíveis |
| Somente processamento adicional | Carne ou ave inspecionada como matéria-prima | Produto formado, marinado, com cobertura ou pronto para cozinhar | Entrega técnica do fornecedor, zoneamento de área crua e responsabilidade pelo retrabalho |
| Cocção e resfriamento | Produto cru ou formulado | Produto cozido e resfriado | Redução de patógenos, resfriamento e exposição após essa etapa |
| Montagem de alimentos preparados | Vários componentes crus, cozidos e embalados | Refeição, bandeja, sachê ou caixa pronta | Responsabilidade sobre ingredientes, status de alergênicos e liberação final |
Registre cada entrega técnica em uma única página, documentando o estado de entrada e de saída do produto, a exposição da embalagem, a zona e o objetivo de controle. Quando um condimento fizer parte do fluxo de alimentos preparados, registre também o responsável e as condições de liberação. O armazenamento refrigerado e a expedição podem estar fora do pacote de equipamentos, mas ainda podem controlar a programação da planta.
Como separar as zonas de produtos crus, cozidos, prontos para consumo e com alergênicos?
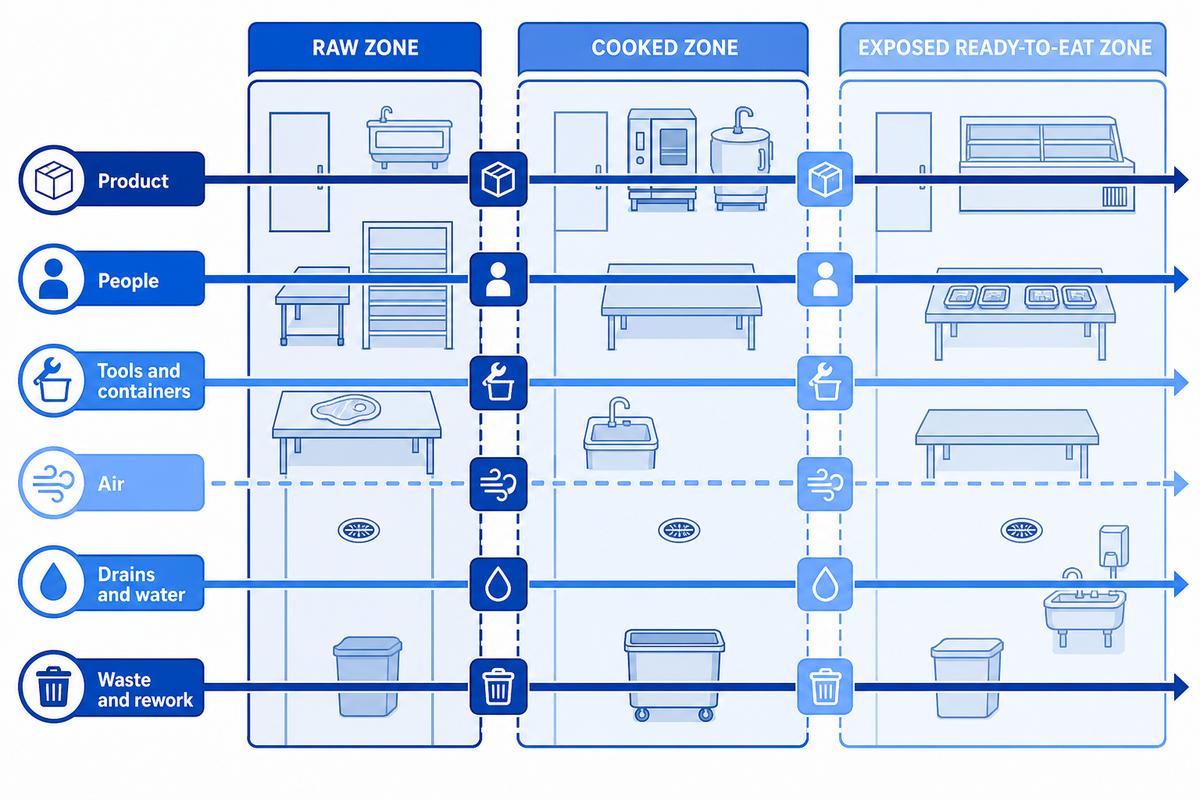
Só dar nomes às salas não impede que operadores, mangueiras, carrinhos, ralos, correntes de ar, ferramentas ou fluxos de resíduos atravessem os limites. A separação física pode ser a melhor proteção contra um tipo de cruzamento, enquanto a separação por horário, o uso de ferramentas exclusivas, a transferência controlada ou uma sequência de limpeza documentada podem ser defensáveis em outros casos. A análise de perigos da planta e as regras locais determinam a melhor combinação de controles.
Como armazenar carnes e aves?
O armazenamento depende do estado do produto, do plano de controle de temperatura da planta, da exposição da embalagem, do status dos alergênicos, da retenção ou liberação e do fluxo de circulação. O plano deve registrar separadamente um produto de frango e uma receita de frango e carne bovina quando houver diferenças na exposição, nos alergênicos ou no status de retenção ou liberação. Matérias-primas, produtos cozidos e expostos, produtos embalados prontos para consumo, retrabalho, alergênicos, lotes retidos e estoque liberado podem exigir condições e controles de armazenamento distintos. As orientações para refrigeradores domésticos não determinam a temperatura definida para a fábrica, os limites de permanência ou a segregação.
O Departamento de Agricultura da Geórgia afirma que o produto deve se deslocar “da maior para a menor exposição potencial à contaminação”. As orientações para instalações também direcionam pessoas e ar das áreas mais limpas para as menos limpas e recomendam separação física nas operações com produtos cozidos expostos. A lição útil é controlar a direção de vários fluxos, não presumir que um único padrão de pressão sirva para todos os edifícios.
O estado do produto muda após a etapa de redução de patógenos. Os produtos prontos para consumo expostos após essa etapa estão sujeitos à regra do FSIS, na qual a alternativa de controle aplicável determina os procedimentos necessários de teste, retenção, retrabalho, documentação e liberação. A regra não se aplica universalmente fora do seu escopo, mas demonstra por que “cozido” e “liberado para venda” são status diferentes.
Os controles de alergênicos também são igualmente importantes. A versão atual do 21 CFR 117.160(c)(1) estabelece que os controles de alergênicos alimentares previstos em § 117.135(c)(2) estão isentos de validação. Essa isenção não determina a sequência de produtos da instalação, o método de limpeza, o monitoramento, a verificação ou os controles de rótulos. Essas medidas devem seguir as regras aplicáveis e o Plano de Segurança de Alimentos da instalação. No entanto, as instalações podem realizar estudos adicionais se a avaliação de risco justificar.
A planta pode usar um circuito exclusivo ou compartilhado de limpeza e CIP, mas o método escolhido ainda precisa definir o acesso, os produtos químicos, o fluxo, os resíduos, a verificação e os critérios de liberação para esse sistema de contato com o produto.
Perigos microbiológicos, como Salmonella, e perigos físicos, como materiais estranhos, exigem avaliação e controles específicos para cada planta. Classificar um produto como “seguro para consumo” é uma conclusão de liberação baseada no plano e nos registros aplicáveis, não uma indicação no layout.
| Fluxo | Pergunta sobre o limite | Controle possível | Evidência e responsável |
|---|---|---|---|
| Produto | O produto está cru, cozido, exposto, embalado, retido ou liberado? | Parede, passagem, transferência coberta, programação | Desenho do fluxo; responsável pela segurança de alimentos |
| Pessoas | Onde botas, mãos, roupas e visitantes cruzam os limites? | Controle de acesso, ponto para troca, trajeto unidirecional | Observação do fluxo; responsável pelas operações |
| Ferramentas e recipientes | Facas, estantes, bandejas e caixas são de uso exclusivo ou retornam? | Codificação por cores, lavadora, retorno controlado | Inventário e registro de limpeza; higienização |
| Ar | O que se abre ao mesmo tempo e onde pode se formar condensação? | Estratégia de pressão, captação, lógica das portas | Estudo do ar; engenheiro de instalações |
| Ralos e água | O fluxo, os respingos ou as mangueiras podem chegar a áreas com produto exposto? | Zoneamento dos ralos, inclinação, muretas, controle de mangueiras | Teste de limpeza úmida; engenharia e higienização |
| Resíduos e retrabalho | Por onde circulam os rejeitos, os materiais não comestíveis e o retrabalho? | Trajeto fechado, identificação, limite de tempo, destinação | Teste do trajeto; qualidade e produção |
Teste de comprovação de linhas compartilhadas: o que pode compartilhar uma seção?
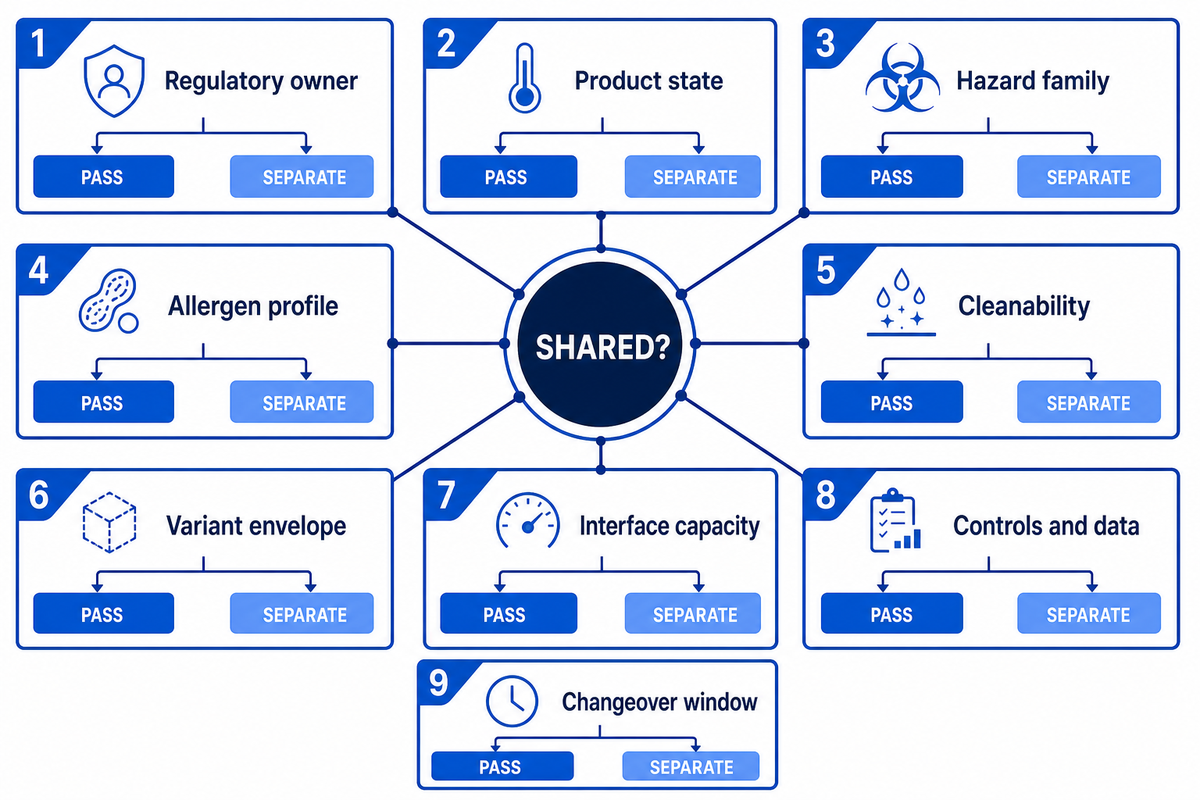
O teste de comprovação de linhas compartilhadas avalia ramais referentes a salas, equipamentos em contato com o produto, ferramentas, utilidades, receitas de controle, seções de embalagem e sistemas de dados. O compartilhamento só é aprovado para o item efetivamente testado. Frango marinado e linguiça devem passar individualmente pelo teste antes que salas, áreas de contato com o produto ou receitas de controle sejam consideradas comuns. Um coletor de vapor compartilhado pode ser aceitável, enquanto uma esteira compartilhada para produtos expostos pode não ser. Uma estrutura mecânica de geometria semelhante pode comprovar o encaixe, mas não diz nada sobre perigos, resíduos, alergênicos, exposição ou liberação. O guia de layout de instalações do Departamento de Agricultura da Geórgia oferece uma verificação útil do fluxo: o produto deve se deslocar para áreas com menor exposição à contaminação, enquanto o ar e as pessoas se deslocam das áreas mais limpas para as menos limpas.
| Categoria de decisão | Pergunta sobre as evidências | Evidência de aprovação | Se reprovado ou desconhecido |
|---|---|---|---|
| 1. Responsável regulatório | Os fluxos têm jurisdição e condições operacionais compatíveis? | Autoridade mapeada e escopo aprovado | Análise separada antes do projeto |
| 2. Estado do produto | Os estados crus, após a redução de patógenos, expostos e embalados são compatíveis? | Transição e barreira definidas | Fluxo exclusivo ou barreira reprojetada |
| 3. Categoria de perigo | Os mesmos controles podem gerenciar os perigos identificados? | Justificativa da análise de perigos da planta | Controle exclusivo ou nova validação |
| 4. Perfil de alergênicos | A sequência em condição mais crítica e o fluxo de rótulos estão sob controle? | Sequência, limpeza, verificação e comprovação dos rótulos | Uso exclusivo ou teste documentado |
| 5. Facilidade de limpeza | Todas as superfícies relevantes podem ser acessadas, limpas, verificadas e restauradas? | Método, tempo, verificação, regra de liberação | Reprojetar o acesso ou dedicar os equipamentos |
| 6. Faixa de variantes | As variantes de tamanho, viscosidade, cobertura, temperatura e embalagem são compatíveis? | Teste de amostra em condição mais crítica | Nova ferramenta ou módulo separado |
| 7. Capacidade das interfaces | As seções de entrada, pulmão, processamento térmico, resfriamento e saída para embalagem sustentam a variedade? | Taxa normalizada e teste de acumulação | Redimensionar, reprogramar ou dividir as campanhas |
| 8. Controles e dados | As regras de receita, alarmes, lotes, rejeitos e acesso estão isoladas? | Teste de receita versionada e rastreabilidade | Novo limite para controles e definição de responsáveis |
| 9. Janela para troca de produto | A campanha planejada deixa tempo suficiente para uma troca de produto verificada? | Troca de produto observada dentro da programação | Mais tempo para a campanha ou ativo exclusivo |
A equipe de qualidade não é responsável pela capacidade das utilidades nem pelo acesso ao código por padrão; engenharia não é responsável pela liberação do produto só por ter instalado a linha. Um resultado desconhecido não significa aprovação. Encaminhe-o para um teste, um reprojeto ou uso exclusivo e registre quem deve resolver a questão.
Frango defumado, asas de frango, produtos sous-vide e componentes pré-cozidos podem exigir condições diferentes de exposição, resíduos, resfriamento e embalagem. A presença desses produtos no mesmo plano de vendas não permite que uma seção compartilhada de contato com o produto ignore os nove ramais.
O que realmente determina a capacidade vendável da linha?
A capacidade indicada em catálogos só pode ser comparada quando todos os proponentes usam o mesmo produto, unidade, período, limite de rendimento, janela de troca de produto, embalagem e definição de liberação. Até que os valores sejam convertidos para a mesma base de produção vendável liberada, não é válida a comparação entre um cozedor com carrinhos, uma dosadora e uma fritadeira.
Como a capacidade de processamento, o rendimento, o tempo de troca de produto, o tempo de permanência térmica e a taxa de embalagem determinam a capacidade real da linha?
A velocidade da estação normalizada mais lenta limita a produção. A disponibilidade de tempo também é influenciada pela troca de produto entre campanhas, pelo tempo de permanência térmica, pelos ciclos de batelada, pela embalagem, pelos rejeitos, pelas retenções e liberações. A máquina mais rápida não faz diferença se ficar bloqueada pelas interfaces seguintes ou sem produto para processar. Comece com uma análise preliminar da taxa e teste os pulmões de capacidade limitada. Em seguida, passe à programação, à acumulação e à liberação.
Equação para estimar a capacidade vendável
Taxa de produção vendável liberada = mín.(taxas normalizadas das estações) × disponibilidade × rendimento em massa × fator de liberação
Use esta equação apenas como uma análise preliminar. Depois, modele a sequência de campanhas, os pulmões de capacidade limitada, a falta de produto na entrada, os bloqueios, as bateladas térmicas, o resfriamento, as retenções, o retrabalho e as trocas de embalagem.
O resumo do NIST sobre linhas de produção com vários produtos modela a confiabilidade das máquinas, os pulmões dedicados de capacidade limitada e a programação por prioridade, cíclica ou de produtos em processo. Isso sugere um ajuste útil à análise do sistema: a menor taxa isolada de uma estação não determina, por si só, a taxa final de produção do sistema. Nenhum fator relacionado a alimentos desse modelo é usado neste exemplo.
Exemplo preenchido de produção com produtos variados
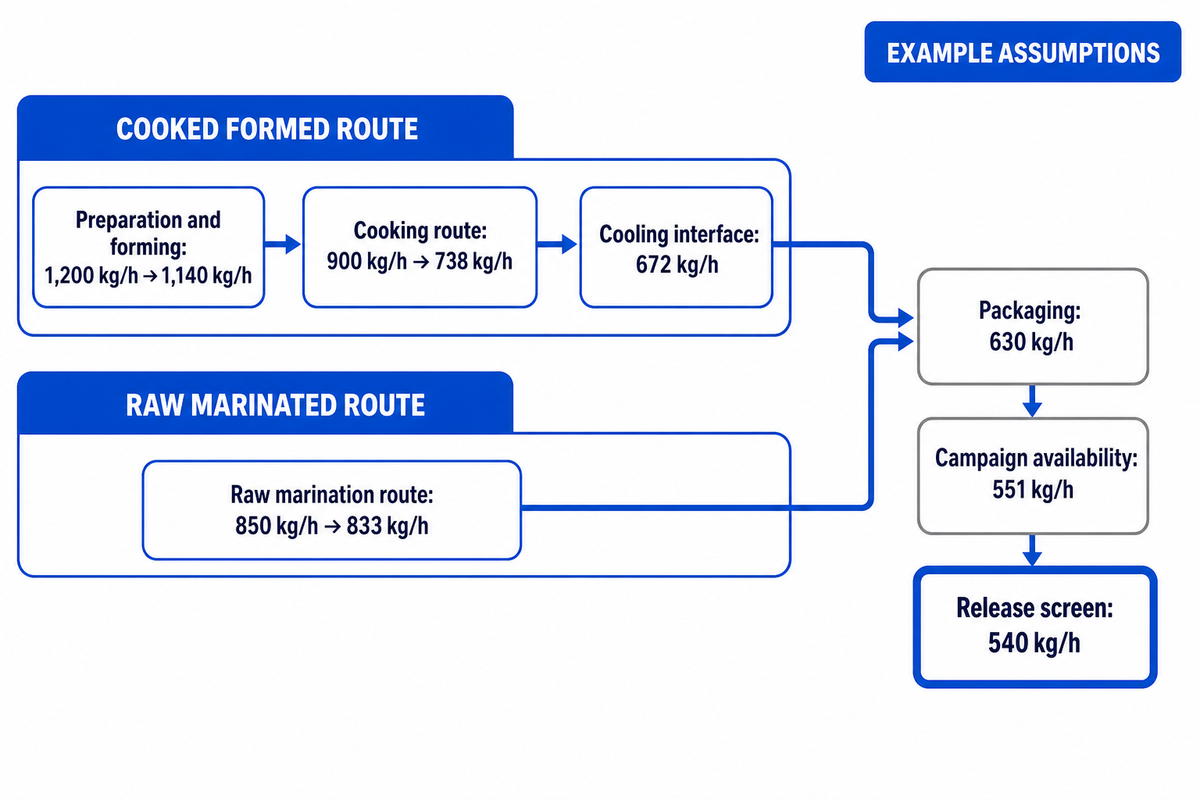
Considere um turno planejado de 8 horas, com 420 minutos de produção disponíveis após os intervalos e a higienização programada. A variedade prevista inclui 60% de produto cozido e formado e 40% de produto cru marinado. Os valores apresentados são hipóteses para este exemplo, não dados de desempenho da Shengtu ou de qualquer fornecedor.
| Interface | Base bruta presumida | Ajuste | Base vendável estimada |
|---|---|---|---|
| Preparação e formação | 1.200 kg/h | 95% de rendimento em massa | 1.140 kg/h |
| Etapa de cocção | 900 kg/h brutos | 82% de rendimento presumido após cocção | 738 kg/h na etapa de cocção |
| Etapa de marinada do produto cru | 850 kg/h | 98% de rendimento presumido | 833 kg/h na etapa do produto cru |
| Interface de resfriamento | 14 estantes × 48 kg | 1,0 ciclo aceito/hora presumido | 672 kg/h na etapa do produto cozido |
| Embalagem | 42 pacotes/min × 0,25 kg | 60 min/h | 630 kg/h |
| Disponibilidade da campanha | 420 de 480 min | 87.5% | 551 kg/h equivalente na embalagem |
| Análise de liberação | 551 kg/h de produção aprovada | Fator de liberação ilustrativo de 98% | 540 kg/h vendáveis liberados |
Atualmente, a embalagem limita a taxa, mas o resultado ainda não é uma promessa de produção da planta. Um pulmão de capacidade de 10 minutos não compensa 35 minutos de parada do cozedor ou da embaladora. A campanha precisa de uma programação que respeite o zoneamento dos produtos crus e cozidos e a troca de produto. As retenções para liberação também podem fazer com que a produção aprovada seja maior que a produção aprovada e liberada. Substitua todas as hipóteses por dados da planta e teste os SKUs em condições mais críticas antes de informar a capacidade.
Como as interfaces de utilidades, controles e embalagem alteram o layout?
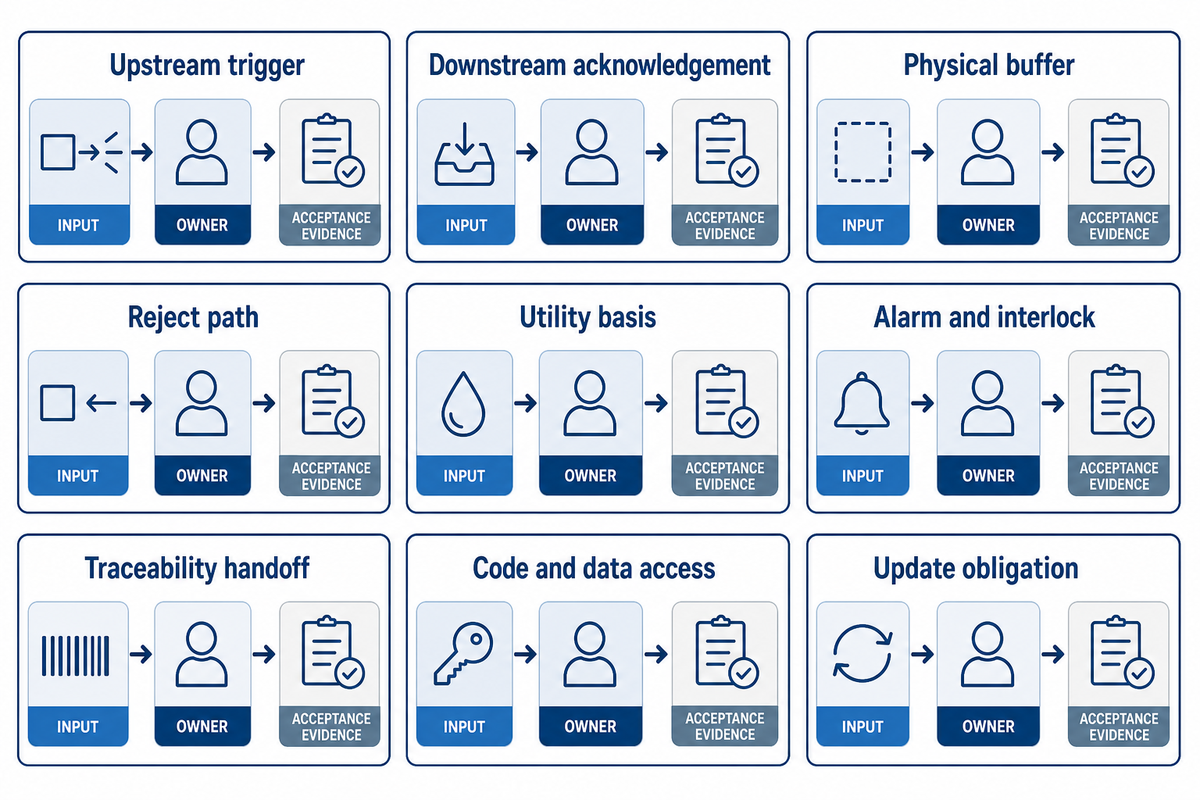
O fluxo do processo pode parecer correto, enquanto os sistemas de apoio tornam a construção inviável. A demanda simultânea de vapor, a recuperação da refrigeração, a drenagem da lavagem, a qualidade do ar comprimido, os harmônicos elétricos, os dados dos rótulos, as trocas de filme, os fluxos de rejeitos e a responsabilidade pelos controles ocupam espaço ou limitam a sequência. Os limites entre fornecedores devem ser definidos nos sinais e nas entregas físicas, não nas linhas das faturas.
O guia de planejamento FAPC-104 da Oklahoma State University pede dados sobre produtos, processo, embalagem, utilidades, controles, fluxos, higienização e expansão futura. Também observa que alguns itens da lista podem não se aplicar e que outros talvez precisem ser acrescentados. Essa limitação é valiosa: uma lista de campos é um ponto de partida controlado, não um padrão universal de projeto.
A Shandong Shengtu Bufan Intelligent Technology descreve o STUnit, atualizações remotas independentes, gateways multiprotocolo, visão baseada em YOLO, algoritmos de borda e caixas de controle de baixo código entre seus recursos. Essas são declarações de capacidade fornecidas pela própria empresa para este projeto, não resultados garantidos para uma linha específica. Uma proposta ainda precisa identificar o modelo exato, o responsável pelos dados, o acesso ao código, os limites da rede, as obrigações de atualização, os controles de segurança cibernética, o método de aceitação e a resposta a falhas.
O escopo de automação e IoT da unidade só pode ser avaliado como opção de integração depois que esses campos de responsabilidade estiverem definidos.
| Campo da interface | O que registrar antes de congelar o layout | Evidência de aceitação |
|---|---|---|
| Sinal de entrada | Sinais de pronto, lote, receita e estado do produto | Teste com sinal normal e ausente |
| Confirmação do equipamento seguinte | Resposta para aceitação, bloqueio, retenção e falha | Simulação de linha bloqueada |
| Pulmão físico | Unidades, quilogramas, limite de tempo e identificação | Teste de acumulação cronometrado |
| Fluxo de rejeitos | Contenção, bloqueio, retrabalho e destinação | Peça de teste e conciliação |
| Base das utilidades | Qualidade, pressão, fluxo, pico, retorno e responsável | Medição da carga na unidade |
| Alarme e intertravamento | Causa, ação, reinicialização e produto afetado | Registro de teste de falha |
| Entrega técnica da rastreabilidade | Lote, horário, receita, quantidade e destinação | Exercício de rastreabilidade para frente e para trás |
| Acesso ao código e aos dados | Credenciais, backup, exportação, retenção e trilha de auditoria | Teste de restauração e acesso autorizado |
| Obrigação de atualização | Aprovação, reversão, período de suporte e compatibilidade | Demonstração controlada de atualização e reversão |
Quais dados incluir no briefing prévio à engenharia?
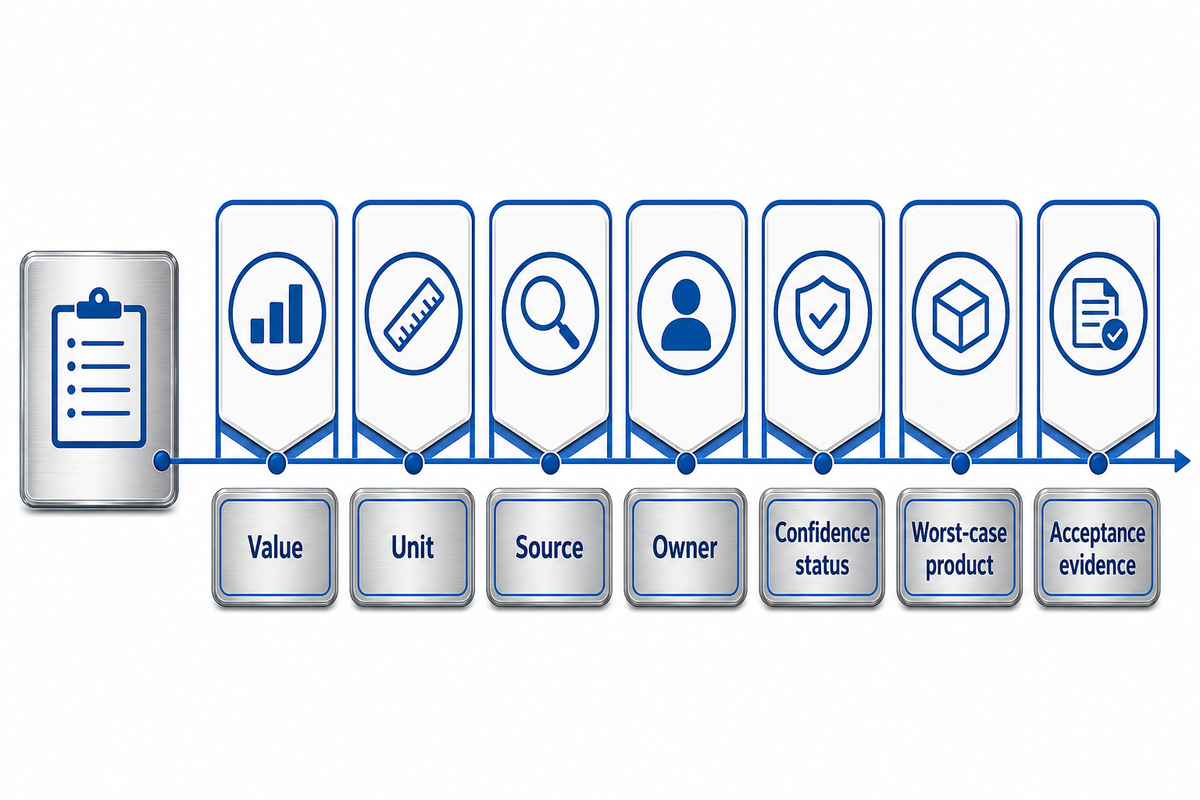
Propostas comparáveis exigem dados de entrada controlados. Cada campo deve ter um valor, uma unidade, uma fonte, um responsável, um nível de confiança, um produto em condição mais crítica e uma evidência de aceitação. “Desconhecido” é um status aceitável; uma hipótese não declarada, não. O briefing também deve diferenciar uma meta de planejamento, um limite legal, um valor de processo validado, uma classificação do fornecedor e uma medição feita na unidade.
Estrutura de briefing prévio à engenharia com 14 campos
A estrutura a seguir é um formulário de entrega técnica, não substitui a engenharia. Ela representa o escopo das decisões tomadas em conjunto por qualidade, operações, utilidades, automação, embalagem e compras.
O que o comprador deve preparar antes de solicitar uma proposta para a linha?
Prepare os estados dos produtos e as receitas, a capacidade comercializável por SKU, a sequência das campanhas, as dimensões do local, a qualidade e os picos de demanda das utilidades industriais, o método de higienização, os formatos de embalagem, as interfaces digitais, o responsável regulatório e as evidências de aceitação. Indique uma fonte e um nível de confiança para cada dado. Para uma receita de carne bovina e suína ou de frango e suína, o briefing deve registrar o estado do produto, a condição de alergênicos, a exposição da embalagem e a responsabilidade pela liberação do produto, em vez de tratar o nome da receita como escopo de engenharia. Marque os dados desconhecidos como tarefa de engenharia ou teste em aberto para evitar que os fornecedores adotem premissas incompatíveis ao apresentarem propostas que parecem semelhantes.
Um kit de refeição ou uma linha de refeições escolares pode combinar ingredientes produzidos em condições diferentes. Registre a sequência de preparo das refeições e a exposição da embalagem, em vez de tratar a montagem como uma etapa administrativa. Quando uma receita de linguiça incluir gordura suína, a responsabilidade pela formulação e pelos alergênicos deve constar junto ao SKU de pior caso.
| Dado | Exemplo de evidência | Responsável / confiança | Link de aceitação |
|---|---|---|---|
| Estado do produto | Cru, cozido, pronto para consumo exposto, pronto para consumo embalado | Qualidade / aprovado | Fluxo e desafio das barreiras |
| SKU de pior caso | Variante maior, menor, mais pegajosa ou com maior teor de alergênicos | Desenvolvimento de produto / provisório | Teste de produto |
| Demanda comercializável | kg/h, embalagens/min, caixas/turno por SKU | Planejamento / aprovado | Operação com carga |
| Sequência das campanhas | Ordem dos SKUs, duração, frequência das trocas | Operações / rascunho | Simulação da programação |
| Limite do rendimento | Pontos de medição da entrada e do produto aprovado para venda | Finanças + qualidade / aprovado | Reconciliação de massa |
| Base térmica | Processo validado na planta industrial e padrão de carga | Autoridade de processo / pendente | Validação pela autoridade responsável |
| Zonas de higiene | Diagrama dos seis fluxos e estados de exposição | Segurança de alimentos / aprovado | Observação da movimentação |
| Plano de alergênicos | Matriz, sequência, rótulos, método de limpeza | Qualidade / teste pendente | Verificação definida pela planta industrial |
| Variedade de embalagens | Filme, bandeja, sachê, massa, selagem, rótulo, caixa | Embalagem / amostras aprovadas | Operação com formato de pior caso |
| Eletricidade | Tensão, frequência, nível de curto-circuito, pico de kW | Engenharia do local / medido | Leitura do local sob carga |
| Utilidades térmicas e água | Vapor ou fluido térmico, qualidade da água, fluxo, retorno | Utilidades industriais / medido | Teste de pico simultâneo |
| Refrigeração | Perfil de carga, degelo, recuperação, condições ambientais de referência | Engenheiro de refrigeração / calculado | Teste de recuperação de pico |
| Controles e dados | Protocolos, receitas, lotes, retenção, acesso | Automação + TI / aprovado | Teste de interface e restauração |
| Pacote de aceitação | Método, amostra, duração, critério de aprovação, responsável por desvios | Diretor do projeto / aprovado | Protocolos de fábrica e do local |
Com esses dados controlados, a equipe do projeto pode discutir uma solução para processamento de carnes e aves sem exigir que cada fornecedor especifique uma planta industrial diferente. Mantenha as especificações por corte e os documentos detalhados das estações de corte no guia separado sobre linhas de corte de carne bovina, cordeiro e aves; este artigo não duplica essas especificações nem esses documentos por corte.
Próxima etapa simples: Copie os nomes dos 14 campos para o documento do projeto. Preencha apenas o que a equipe puder fornecer. Marque o restante como “desconhecido, requer teste”, atribua um responsável e defina um prazo antes de enviar a solicitação de cotação.
Uma linha de utilidades pode ser especificada como 400 V, 50 Hz, ar comprimido a 6 bar, água a 2 m³/h, pico simultâneo de 75 kW, recuperação em 10 min, janela de observação de 5 min, pico de 15 min, amostra de 30 s e janela de registro de 24 h. Essas especificações não são valores de projeto. Substitua-as pelas condições medidas no local e pelas cargas calculadas.
Como os compradores devem comparar fornecedores de linhas de produção?
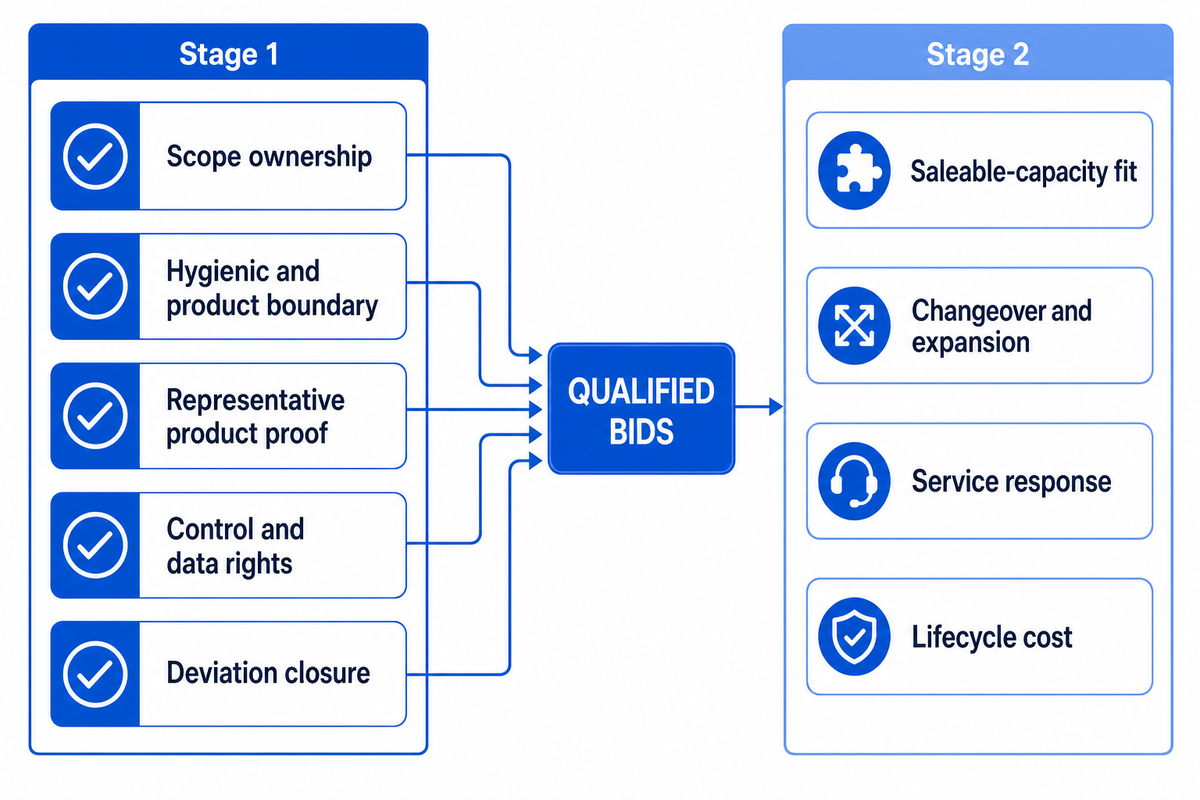
São duas etapas. A etapa 1 é um critério eliminatório de aprovação ou reprovação para limites de segurança de alimentos, escopo de fornecimento, integridade dos dados, evidências do produto e tratamento de desvios. As propostas reprovadas serão eliminadas. Não será possível compensar a reprovação com preço ou prazo de entrega menores. A etapa 2 avalia as escolhas de execução entre as propostas aprovadas.
O que torna um fornecedor de equipamentos para processamento de carnes adequado a um projeto com produtos variados?
A adequação depende de cada caso. Exige limites de responsabilidade claros, comprovação com produtos representativos, premissas de capacidade comparáveis, testes de fábrica e no local documentados, acesso aos controles, cobertura de assistência técnica e um método para encerrar desvios. Certificações e quantidade de projetos podem ajudar na diligência prévia, mas nenhum fornecedor é universalmente “o melhor”, e uma credencial da empresa não comprova que um resultado também tenha sido alcançado em um modelo específico.
A Shengtu informa ter 100+ projetos de pesquisa e desenvolvimento, 100+ direitos autorais de software, 7 patentes e certificações ou designações como ISO 9001, ISO 27001, DCMM Level 2, status de SRDI SME e status de Gazelle Enterprise. Trate essas informações como dados fornecidos pela empresa até que a equipe de compras verifique os certificados atuais, os órgãos emissores, o escopo, as datas e os registros específicos de cada modelo. Elas não substituem um teste de produto nem um protocolo de aceitação.
Em projetos que abrangem vários pacotes, o escopo da solução turnkey da empresa ainda precisa passar pelas mesmas verificações dos limites de responsabilidade do fornecedor e do encerramento de desvios.
| Etapa | Critério | Evidência solicitada | Regra de decisão |
|---|---|---|---|
| 1 — Critério eliminatório | Responsabilidade pelo escopo | Equipamentos incluídos/excluídos, obras no edifício, utilidades industriais, software | Nenhuma interface sem responsável |
| 1 — Critério eliminatório | Limites de higiene e do produto | Materiais, acesso, drenagem, zonas e justificativa da limpeza | A equipe da planta industrial aceita as premissas |
| 1 — Critério eliminatório | Comprovação com produto representativo | Produto de teste, condição, duração, resultado, limitações | Há um plano para resolver as lacunas do pior caso |
| 1 — Critério eliminatório | Direitos sobre controles e dados | Código, backup, exportação, usuários, atualizações, retenção | Propriedade e acesso definidos explicitamente |
| 1 — Critério eliminatório | Encerramento de desvios | Responsável, prazo, novo teste, ponto de retenção comercial | Desvios em aberto não podem se tornar exceções sem registro |
| 2 — Pontuação | Adequação à capacidade comercializável | Mesmo produto, tempo, rendimento, embalagem e critérios de liberação | Ponderada após aprovação no critério eliminatório |
| 2 — Pontuação | Troca de produto e expansão | Tempo observado, espaço, utilidades industriais, margem disponível nos controles | Pontue a flexibilidade verificada |
| 2 — Pontuação | Resposta da assistência técnica | Lista e localização de peças, horários, resposta e escalonamento | Pontue o compromisso por escrito |
| 2 — Pontuação | Custo ao longo do ciclo de vida | Energia, limites de mão de obra, consumíveis, manutenção, software | Use o mesmo horizonte e as mesmas premissas |
O que os testes FAT, SAT e a validação devem comprovar?
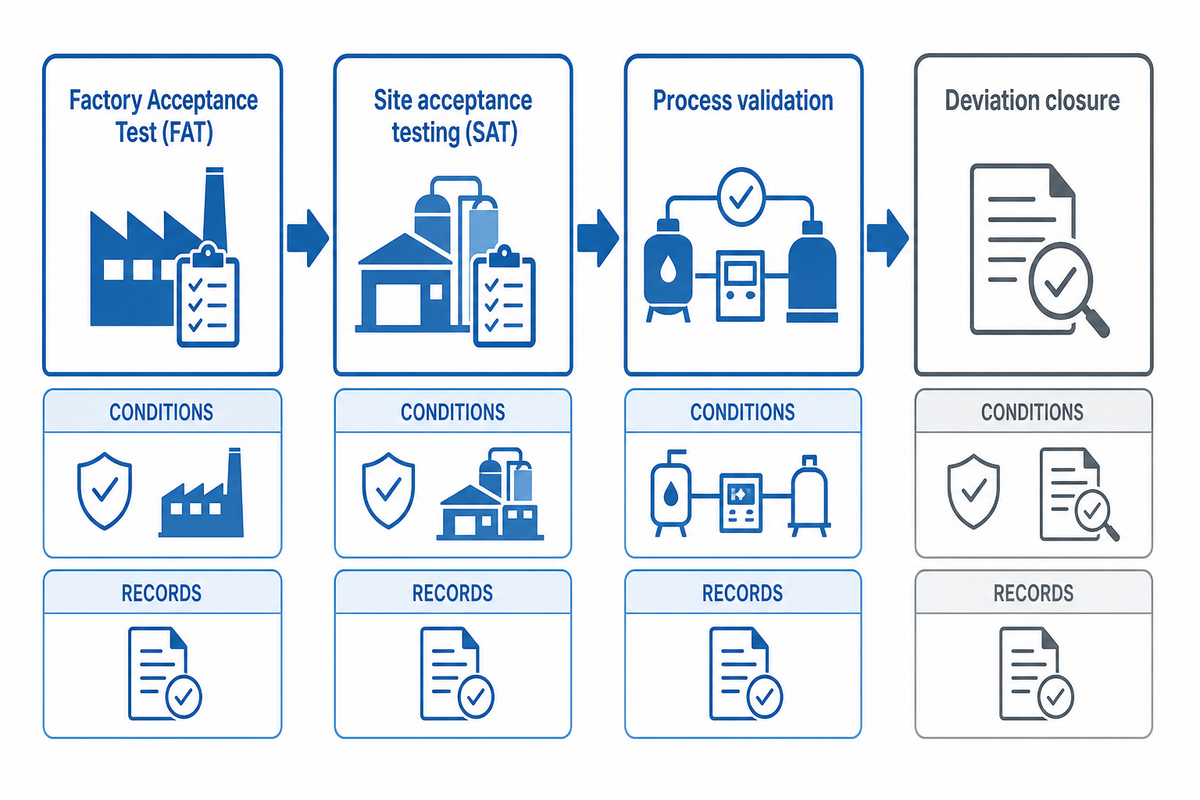
O Teste de Aceitação em Fábrica (FAT) demonstra o que pode ser verificado antes do envio. O Teste de Aceitação no Local (SAT) verifica o sistema instalado com as utilidades industriais do local, os equipamentos conectados, os operadores e os sistemas de dados. A validação do processo, a verificação de higienização ou limpeza e as obrigações regulatórias cabem aos responsáveis qualificados; um único ciclo da máquina vazia não pode substituir essas quatro atividades.
As orientações sobre comissionamento enfatizam o planejamento antecipado, a definição de responsabilidades pelas interfaces, a documentação e os testes em etapas. Traduza essa lição em rastreabilidade: cada declaração importante da proposta deve apontar para trás, até um dado controlado, e para a frente, até um método de teste, um critério de aprovação, um registro e um responsável por desvios.
| Item de evidência | O FAT pode demonstrar | O SAT e o trabalho no local devem demonstrar |
|---|---|---|
| Sequência mecânica | Movimento, proteções, ciclo seco/úmido | Alinhamento após instalação e conexões entre equipamentos |
| Produto representativo | Amostra acordada em condições registradas | Mix de produtos no local e variações a montante |
| Capacidade | Limite de responsabilidade do fornecedor e janela de teste | Programação da linha inteira, pulmões, embalagem, liberação do produto |
| Troca de produto | Procedimento para ferramental e receita | Sequência de higienização e liberação da planta industrial |
| Utilidades industriais | Conexão de projeto e carga simulada | Qualidade, pressão, fluxo, pico e recuperação |
| Alarmes/intertravamentos | Lógica de falhas e comportamento da reinicialização | Ação na linha conectada e destinação do produto |
| Rastreabilidade | Criação e exportação de dados | Exercício de rastreabilidade e destinação do lote de ponta a ponta |
| Facilidade de limpeza | Acesso, desmontagem, drenagem | Método, tempo, inspeção e verificação da planta industrial |
| Encerramento de desvios | Registro de itens em aberto e plano de novo teste | Evidências concluídas antes da aceitação final |
Resultados médios sem suas distribuições, durações, quantidades de amostras e tratamento de rejeições são inadequados. Mantenha juntos a identificação do produto de teste, as condições das utilidades industriais, a versão do software, o operador, o horário, os alarmes, a produção, as retenções e os desvios. Os registros devem permitir reproduzir uma eventual disputa posterior sem depender de um discurso de vendas.
O que está mudando no planejamento de plantas industriais de carnes e aves em 2026?
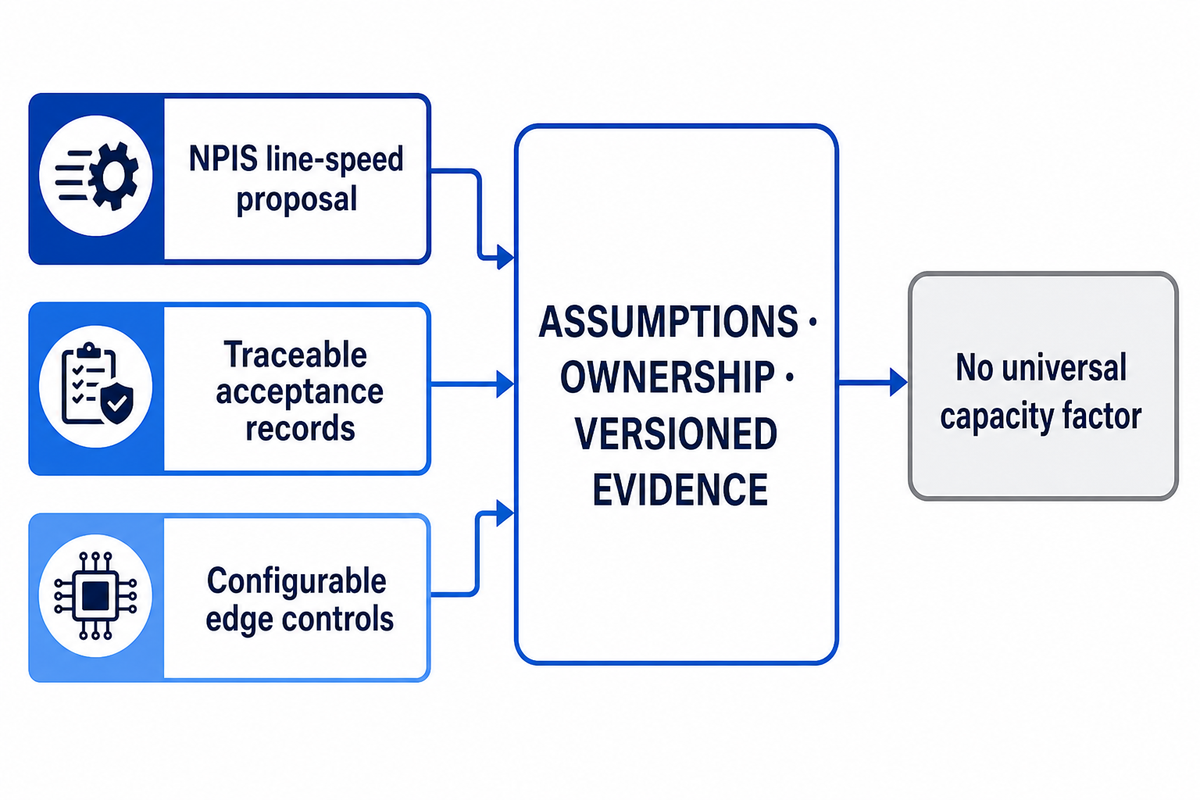
Três prioridades atuais de planejamento são as iniciativas de políticas para aves, os registros rastreáveis de aceitação e os controles de borda configuráveis. Nenhuma delas cria um fator de capacidade universal; elas tornam mais visíveis as premissas, as responsabilidades e as evidências com controle de versão nas especificações.
Uma proposta dos Estados Unidos, de fevereiro de 2026, estabelece velocidades máximas de linha de 175 frangos jovens por minuto e 60 perus por minuto para estabelecimentos que operam sob o New Poultry Inspection System. Essas velocidades se aplicam somente a estabelecimentos elegíveis que operam sob o New Poultry Inspection System. Elas não se aplicam ao processamento posterior, ao cozimento nem à embalagem. Portanto, não se aplicam à equação de capacidade acima.
As orientações atualizadas sobre aceitação em fábrica da OpX Leadership Network da PMMI reforçam o foco do setor no planejamento estruturado da aceitação. A resposta útil é definir antes os produtos representativos, as interfaces, os critérios de aprovação, os dados e o encerramento de desvios, em vez de chamar uma demonstração de validação.
Receitas configuráveis, caminhos de atualização remota, gateways, visão computacional e análise de dados na borda mudam a entrega técnica. Agora, os compradores precisam de uma especificação de escopo de software: versão, backup, funções de acesso, retenção de dados, limites de rede, aprovação de atualizações, reversão, período de suporte e responsabilidade pela substituição. O hardware pode vir com recursos inteligentes, mas os projetos só podem ser mantidos quando há responsáveis por essas obrigações.
Em todo o setor de alimentos, a produção de aves e a automação de alimentos preparados aumentam o número de transferências de dados. O briefing do projeto deve indicar quais registros servem como evidência operacional, quais apoiam a liberação da qualidade e quais são apenas dados de telemetria para manutenção.
O crescimento futuro exige espaço próprio. Espaço, ralos, capacidade elétrica, vapor, refrigeração, endereços de rede, lógica dos pulmões, formatos de embalagem e arquitetura das receitas devem ser avaliados em conjunto. Uma área livre no piso sem capacidade de utilidades ou de higiene não significa que a expansão esteja preparada.
Perguntas frequentes
Produtos crus e prontos para consumo podem usar o mesmo edifício?
A operação no mesmo local só é possível quando os fluxos reais e os controles específicos da planta industrial permitem.
A análise de perigos da planta industrial deve abranger produtos, pessoas, ferramentas, ar, ralos, resíduos, retrabalho e exposição das embalagens em todos os limites propostos. Os controles podem combinar separação física, separação por tempo, ferramentas dedicadas, transferências fechadas, limpeza, medidas ambientais, verificação e liberação documentada. A exigência aumenta depois da etapa de letalidade e antes do fechamento final da embalagem; por isso, uma resposta genérica de sim ou não não resolve o projeto.
Quando a separação por tempo é aceitável em vez da separação física?
Uma programação só se torna um controle depois que a sequência, a limpeza, as verificações e o critério de liberação são definidos.
A separação por tempo exige uma sequência justificável, segregação enquanto o outro fluxo estiver inativo, um método de limpeza aprovado pela planta industrial, controles de alergênicos e ambientais quando aplicáveis, verificação, liberação documentada e tempo suficiente para a troca de produto. Use o produto e o resíduo de pior caso no teste. Mostre o que acontece com o produto fabricado antes de uma verificação reprovada. Sem essas evidências, a programação é apenas uma premissa para economizar espaço.
Qual é a diferença entre capacidade nominal e produção comercializável?
A taxa de uma máquina contabiliza ciclos ou fluxo bruto; a produção comercializável contabiliza o produto aprovado para venda.
A capacidade nominal descreve uma máquina ou um teste sob condições especificadas de produto, tempo e operação. A produção comercializável considera os minutos disponíveis, o rendimento em massa, as trocas de produto, os limites térmicos ou de resfriamento, a embalagem, as rejeições, as retenções, a liberação do produto e a interface que limita a linha. Ela também mostra se um pulmão consegue absorver uma parada. Por isso, duas cotações com a mesma quantidade de quilogramas por hora podem corresponder a volumes expedidos muito diferentes.
Quais utilidades industriais devem ser confirmadas antes de solicitar uma cotação?
Confirme tanto a qualidade das utilidades industriais quanto a demanda de pico simultânea.
Liste eletricidade, fluido térmico, água, ar comprimido, refrigeração, drenagem, ventilação e dados. Registre qualidade, pico, ponto de conexão, nível de confiança e responsável.
Quais evidências os testes de aceitação em fábrica e no local devem incluir?
Cada teste precisa de um dado controlado, um critério de aprovação, um registro e um responsável por desvios.
Use produtos, receitas, embalagens, taxas planejadas, condições de troca de produto, estado de higienização, desafios de alarmes e intertravamentos, transferências de rastreabilidade, cargas de utilidades industriais, registros de dados e encerramento de desvios acordados e de pior caso. Registre a identificação do produto, a versão do software, o operador, as condições das utilidades industriais, o tamanho da amostra, a duração, as rejeições, as retenções e os itens em aberto. Separe o que pode ser comprovado antes do envio do que exige utilidades instaladas, máquinas conectadas, operadores da planta industrial, procedimentos de higienização e condições reais do local. Mantenha a base exata do teste junto ao resultado e exija um novo teste quando um desvio puder afetar a aceitação.
Como o planejamento HACCP afeta o layout dos equipamentos?
As decisões de HACCP afetam o acesso, os limites, a destinação do produto e os registros.
Elas influenciam o acesso para monitoramento, os limites entre áreas de produtos crus e cozidos, a facilidade de limpeza, o tráfego, os pontos de retenção, os fluxos de rejeição e os registros. Os equipamentos dão suporte ao plano; o fornecedor não é responsável pela análise de perigos do processador.
A planta industrial pode acrescentar mais famílias de produtos depois sem reprojetar a linha?
A expansão só é possível quando o espaço físico, as utilidades industriais, a higiene e os controles reservados comportam o novo fluxo.
Reservar espaço, por si só, não basta. Avalie em conjunto os picos simultâneos de utilidades industriais, o controle das receitas, a variedade de embalagens, a facilidade de limpeza, a compatibilidade de alergênicos e zonas de higiene, a capacidade dos pulmões e do resfriamento, a arquitetura de dados, o acesso para manutenção, a lógica de liberação do produto e a movimentação da equipe. Verifique se o SKU proposto altera a exposição do produto ou a responsabilidade regulatória. Uma nova família exige uma nova análise de perigos e uma revisão da jurisdição aplicável, além de um teste com produto de pior caso. Hardware ou software modular não elimina a necessidade de reavaliar o contato com o produto, o processamento térmico, o resfriamento, a higienização, os rótulos, a rastreabilidade, a embalagem, o treinamento, a capacidade de reserva e as premissas de aceitação. Registre quais testes anteriores continuam válidos e quais devem ser repetidos.
Transforme a ideia em um briefing de projeto controlado
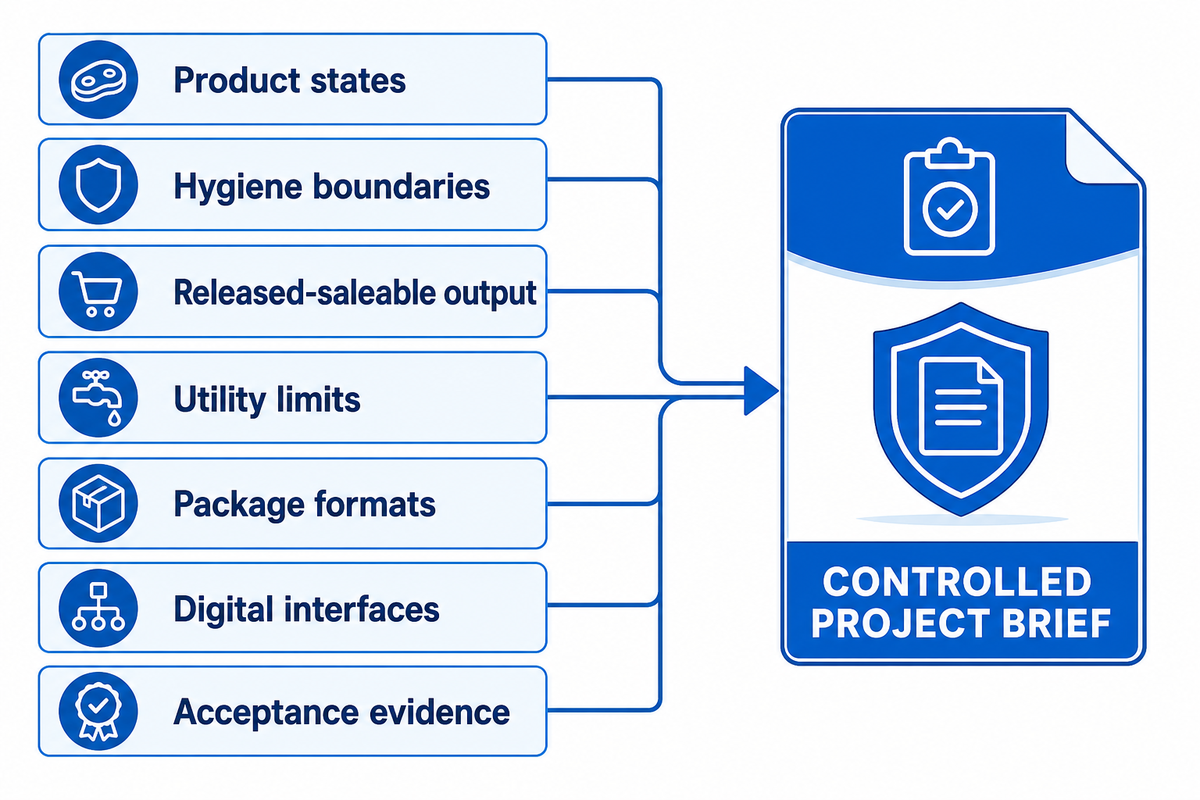
Defina os estados dos produtos, os limites de higiene, a produção aprovada e comercializável, os limites das utilidades industriais, os formatos de embalagem, as interfaces digitais e as evidências de aceitação antes de iniciar a discussão sobre o planejamento da linha. Para o arquivo de validação, inclua a diretriz de validação HACCP do FSIS e identifique qualquer outra autoridade aplicável aos produtos planejados. A Shandong Shengtu Bufan Intelligent Technology pode analisar esse escopo em relação aos equipamentos, à integração e aos requisitos digitais de toda a planta industrial.
Converse sobre o briefing da sua planta industrialReferências e fontes
- FAO — Diretrizes para abate, corte de carne e processamento posterior. Acessado em 8 de outubro de 2026.
- FDA–FSIS Memorandum of Understanding 225-20-019. Acessado em 8 de outubro de 2026.
- Georgia Department of Agriculture – Guia para instalações de processamento de carne: layout. Acessado em 8 de outubro de 2026.
- eCFR — 21 CFR 117.160, Validação. Texto vigente consultado em 8 de outubro de 2026.
- eCFR – 9 CFR 430.4, Controle de Listeria monocytogenes em produtos prontos para consumo expostos após a etapa de letalidade. Texto vigente consultado em 8 de outubro de 2026.
- NIST – Análise de desempenho de linhas multiproduto com pulmões finitos dedicados. Acessado em 8 de outubro de 2026.
- Oklahoma State University Extension – Planejamento do projeto de engenharia de uma instalação de processamento de alimentos. Acessado em 8 de outubro de 2026.
- Federal Register – Proposta de velocidades máximas de linha sob o NPIS. Publicado em 19 de fevereiro de 2026; acessado em 8 de outubro de 2026.
- PMMI OpX Leadership Network – Orientações atualizadas sobre testes de aceitação em fábrica. Acessado em 8 de outubro de 2026.
- Meat Institute – Princípios de higienização de carnes e aves. Acessado em 8 de outubro de 2026.