Связаться с компанией Shengtu Bufan

Туннельная линия пастеризации
Туннельная линия пастеризации напитков в бутылках
Туннельная линия пастеризации — это расположенное после розлива оборудование, которое перемещает герметично закрытые упаковки на движущемся конвейере через зоны нагрева, выдержки и охлаждения. Так каждая упаковка получает рассчитанную дозу пастеризации, после чего её сушат и маркируют. SHENGTU проектирует, изготавливает и выполняет пусконаладочные работы для таких линий по выпуску напитков в бутылках, банках и пакетах с носиком.
- Срок ответа инженера согласовывается для проекта
- Полная линия за 90-120 дней
- Стеклянные и ПЭТ-бутылки, банки и пакеты на одной линии термообработки
- Поставка FOB из китайского порта
Ваш технологический рецепт, чертежи и образцы упаковки останутся конфиденциальными.
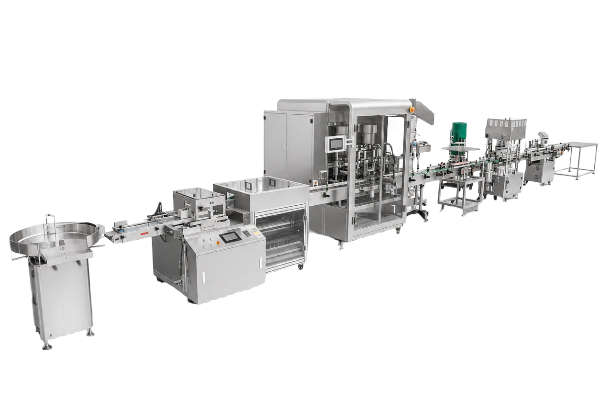
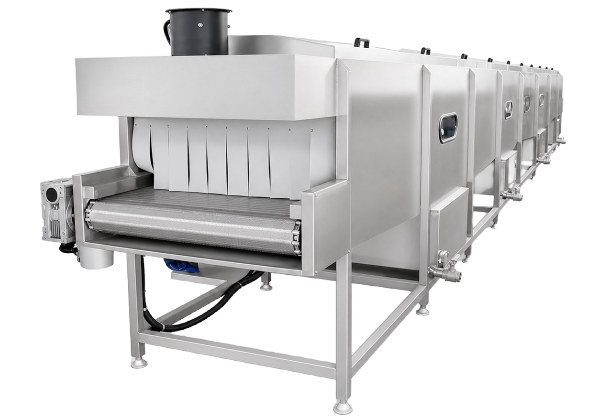
Рис. 1. Туннельный пастеризатор с модульной сетчатой лентой, полосовыми завесами на входе, смотровыми окнами и боковыми распылительными коллекторами.
Основные возможности туннельного пастеризатора
Ниже приведены стандартные коммерческие условия для наших туннельных пастеризаторов — от первого запроса до запуска секции пастеризации под нагрузкой.
Ответ инженера
PARAM.01В течение одного рабочего дня после получения информации о продукте и таре
Срок изготовления
PARAM.0230-60 дней для отдельной машины, 90-120 дней для полной производственной линии
Размер заказа
PARAM.03Одна линия или одна машина, минимальный объём заказа не установлен
Оплата
PARAM.0430 % при подписании договора и 70 % до отгрузки, банковским переводом
Условия поставки
PARAM.05FOB из китайского порта; EXW, CFR и CIF рассчитываются по запросу
Приёмка
PARAM.06До отгрузки проводится заводской приёмочный прогон в присутствии заказчика, а после монтажа — приёмочный прогон на площадке. По запросу измерение PU в холодной точке согласно DIN 8784 вносится в протокол приёмки.
Собственное производство
PARAM.07Около 80 % основных категорий оборудования мы производим на собственных производственных площадках
В комплекте с машиной
PARAM.08Руководство пользователя, электрические схемы, заводские инспекционные записи и экспортные документы
Тепловая линия: от подачи упаковки до маркированной продукции
Полная туннельная линия пастеризации включает девять последовательных станций: подачу упаковки, розлив, укупорку, туннельную пастеризацию, охлаждение с перекатыванием, отвод воды, сушку воздухом, маркировку и выгрузку. Четыре средние станции отвечают за термическую стабильность при хранении; остальные подбираются с учётом используемой тары.
Станции 1-3
-
01 состав определяется проектом
Подача упаковки
Стол-ориентатор или подающий конвейер выстраивает пустые упаковки в один ряд перед разливочной машиной. Направляющие для бутылок и сменные детали изготавливаются под одно семейство и один типоразмер тары.
-
02 состав определяется проектом
Розлив
Закрытая разливочная машина дозирует продукт по объёму или уровню. Она оснащена двумя бункерами для продукта и защитными дверцами вокруг разливочной головки. Высота наполнения важна для последующих этапов, поскольку к ней привязана точка измерения при пастеризации.
-
03 состав определяется проектом
Укупорка и герметизация
Поточная шпиндельная укупорочная машина получает крышки из вращающегося сортировочного бункера и затягивает их парными прижимными роликами. Негерметичная укупорка может стать источником повторного микробного загрязнения в водяной ванне, поэтому перед запуском проверяют момент затяжки крышек.
Станции 4-7
-
04 изготавливаем мы
Туннельная пастеризация
Герметично закрытая тара проходит через полосовые завесы и движется под форсунками горячей воды, установленными на коллекторах, через зоны нагрева, выдержки и охлаждения. Дозу пастеризации измеряют внутри упаковки в холодной точке, а не в воздухе туннеля; точка измерения определяется по DIN 87841.
-
05 изготавливаем мы
Охлаждение с перекатыванием
Упаковки перекатываются в потоке охлаждающей воды, благодаря чему тепло отводится со всей поверхности, а не только с одной стороны. Контролируемое охлаждение защищает стекло от термического удара и не даёт остаточному теплу продолжать готовить продукт. Стремитесь охлаждать упаковку равномерно и с максимально высокой скоростью, которую допускает тара.
-
06 изготавливаем мы
Отвод воды
На участке отвода свободная вода удаляется в дренаж до того, как упаковки попадут в сушилку. Удаление основной массы воды на этом этапе снижает требуемый для сушилки объём воздушного потока.
-
07 изготавливаем мы
Сушка воздухом
В шкафу с воздушными ножами над конвейером под навесом с завесами расположено около двадцати шарнирных сопел. На влажную тару самоклеящуюся этикетку не нанести надёжно, поэтому сушка необходима для маркировки и не является просто косметическим этапом. Здесь же удаляется конденсат с упаковок, наполненных холодным продуктом.
Станции 8-9
-
08 состав определяется проектом
Маркировка
Обёрточный аппликатор самоклеящихся этикеток подаёт этикетку с рулона через отделительную пластину и прижимной ролик. На клей этикетки и поведение термоусадочной обечайки влияет остаточная температура упаковки. Для работы поточного аппликатора необходимо снизить конденсацию до его участка.
-
09 состав определяется проектом
Выгрузка и накопление
Накопительный стол или конвейер буферизует готовую продукцию перед упаковкой в короба. Длину буфера рассчитывают с учётом самой медленной последующей машины.
Границы объёма поставки
Станции 4-7 — туннель с водяной ванной, охлаждение с перекатыванием, отвод воды и автоматическая сушка — составляют тепловую линию, которую мы изготавливаем и вводим в эксплуатацию как единый агрегат.
Розлив, укупорка и маркировка включаются в предложение как единый комплекс по вашему запросу. Состав и интерфейсы оборудования фиксируются в договоре, а не предполагаются заранее.
Если у вас уже есть разливочная машина или аппликатор этикеток, мы рассчитаем стоимость туннеля и соединительных конвейеров после согласования интерфейсов с установленным на вашей площадке оборудованием.
Сопутствующее оборудование для переработки напитков представлено на странице линий для кофе, чая и напитков, а оборудование для подготовки фруктов и овощей — на странице линии для сушки.
Задайте инженеру один вопрос
Достаточно одного предложения и адреса электронной почты. Чтобы задать вопрос, чертежи и данные о производительности не нужны.
Одна тепловая линия для стеклянных и ПЭТ-бутылок, банок и пакетов
Тип тары влияет на туннельную линию пастеризации сильнее, чем производительность. Стеклянные бутылки, алюминиевые банки, ПЭТ-бутылки и пакеты с носиком требуют разных скоростей нагрева и охлаждения, несущих элементов, направляющих и производительности сушки. Поэтому мы спрашиваем о таре в первую очередь и меняем её параметры в последнюю.
Диапазон типов тары
Что меняется в линии при смене тары. Разницу температур для стекла определяют по условиям испытания на соответствие ASTM C1492.
Ограничения ПЭТ — прямо и без прикрас
ПЭТ можно пропускать через туннельный пастеризатор, и механическая подача также работает. По данным независимых организаций по разработке напитков, туннельная пастеризация ПЭТ обходится дорого и слабо продлевает срок хранения: в течение нескольких месяцев, необходимых для хранения напитка, кислород проникает через стенки упаковки. Поэтому, если для вашего продукта в ПЭТ требуется длительный срок хранения при комнатной температуре, сообщите об этом при запросе: горячий розлив или асептический розлив часто лучше отвечают этой задаче.
Пиво, сидр и комбуча
Пастеризатор для пива — это та же машина с другой целевой задачей. При производстве пива, сидра и комбучи в упаковке остаются сбраживаемые сахара и живые дрожжи, поэтому дозу подбирают для остановки брожения, а не стерилизации напитка.
Пришлите спецификацию тары для расчёта PU
Укажите тип тары, напиток и целевой срок хранения. Мы сообщим целевой диапазон PU и предварительно оценим количество зон — без чертежей и цены.
Тепловые зоны, рекуперация тепла и варианты, влияющие на эксплуатационные затраты
Восемь решений по комплектации отличают два туннельных пастеризатора с одинаковой номинальной производительностью: количество зон, распылительные коллекторы, рекуперация тепла, источник нагрева, мойка, управление и регистрация PU, участки охлаждения и сушки, а также интерфейсы с соседними машинами. Каждое решение влияет на капитальные или эксплуатационные затраты либо занимаемую площадь.
По опубликованной оценке промышленного туннеля, а не по нашим собственным стендовым испытаниям: измеренный общий КПД процесса составил 40,57 %, а при номинальном технологическом рецепте температура в самой холодной точке оставалась выше 72°C в течение 17 to 18 минут при требовании 12 минут7. В том же исследовании оценивается, что сокращение десятиминутного этапа выдержки в этом номинальном рецепте до пяти минут снизит тепловую энергию на этапе выдержки с 97.15 до 48,58 MJ, а общую потребность процесса в энергии — примерно на 33,7 %. Авторы подчёркивают, что эта оценка первого порядка требует экспериментального подтверждения7. В исследовании использовали бутылки с вязкой травяной жидкостью, а не пивом, поэтому из него следует сделать вывод о направлении влияния времени выдержки, а не переносить приведённые числа.
| Опция | Назначение | Когда оправдана | Собственное производство / партнёр |
|---|---|---|---|
| Количество зон и компоновка | Разделяет туннель на секции нагрева, выдержки и охлаждения, каждая со своим водяным контуром и заданным параметром. В опубликованной патентной литературе третьих лиц, срок действия патента которой истёк, описан туннель с тремя зонами нагрева, четырьмя зонами выдержки и тремя зонами охлаждения5. | Всегда. Главный фактор точности расчёта PU и сохранности стекла. | Собственное производство |
| Распылительные коллекторы и плотность распыления воды | Равномерно распределяет горячую воду по ленте, чтобы упаковки у края получали ту же дозу, что и в тепловом центре продукта. В опубликованном проекте указана плотность распыления свыше 285,19 L/min per m² (7 gal/min per ft²)6. | Всегда. Неравномерное распыление воды — основная причина разброса PU. | Собственное производство |
| Регенеративная рекуперация тепла | Устанавливает теплообменник между контурами охлаждения и нагрева, чтобы тепло от охлаждённых упаковок предварительно нагревало поступающие. | Для многосменной работы или при высокой стоимости пара либо электроэнергии. Снижает эксплуатационные затраты за счёт увеличения длины туннеля. | Собственное производство |
| Источник нагрева: пар или электричество | Нагревает циркулирующую горячую воду паром из котла через теплообменник или погружными электронагревателями. | Пар выгоден, если котёл уже работает; электрический нагрев — для небольших линий и новых площадок. | Собственное производство |
| Мойка на месте (CIP) и водоподготовка | Циркулирует моющий раствор по контурам распыления и фильтрует рециркуляционную воду. | Для линий, работающих ежедневно. Необработанная вода для распыления одновременно увеличивает бой упаковки, расход энергии и воды, трудозатраты на удаление накипи и общую стоимость владения. | Собственное производство |
| Система управления и регистрация PU | Регистрирует температуру в зонах, скорость ленты и расчётное значение PU для каждой партии продукции, а также хранит технологический рецепт для каждого типа тары. Точка измерения определяется по DIN 87841. | Для любого продукта, на который распространяется план обеспечения безопасности пищевой продукции, и для любого заказчика, проводящего аудит поставщиков. | Собственное производство на нашей платформе управления |
| Охлаждение с перекатыванием, отвод воды и сушка воздухом | Охлаждает упаковки до температуры, при которой с ними можно работать, удаляет свободную воду и сушит поверхность перед маркировкой. Если водопроводная вода не позволяет достичь целевой температуры охлаждения, предлагается контур охлаждённой воды или гликоля. | Для линий с поточной маркировкой и для всех линий со стеклянной тарой. | Собственное производство |
| Интерфейсы с оборудованием до и после туннеля | Передаточные конвейеры, накопители и обмен сигналами с разливочной, укупорочной и этикетировочной машинами. | Когда туннель соединяется с уже имеющимися у вас машинами. | Собственное производство; отдельные специализированные компоненты поставляют партнёрские заводы |
Состав поставки в таблице выше указан по категориям; конкретные позиции подтверждаются в коммерческом предложении.
Что необходимо подготовить на площадке
- Рама с регулируемыми опорами для выравнивания по полу. Материал поверхностей, контактирующих с продуктом и распыляемой водой, указывается в коммерческом предложении с учётом продукта и рынка назначения.
- Подготовьте инженерные коммуникации: электропитание с напряжением, соответствующим стране назначения, подачу подготовленной воды, слив, а также пар или дополнительную электрическую нагрузку для нагрева.
- Предусмотрите место для туннеля, прохода для обслуживания с обеих сторон, а также накопителей на подаче и выгрузке.
- Проверьте все размеры по зданию до размещения заказа, а не после раскроя металла.
Пастеризация или холодовая цепь
На эксплуатационные затраты часто влияет не выбор пастеризатора, а решение о том, проводить ли пастеризацию или хранить продукт охлаждённым до продажи. В нашем сравнении в одной колонке указаны оборудование, инженерные коммуникации и площадь, а в другой — холодильное хранение, рефрижераторная перевозка и потери из-за ограниченного срока хранения. В поля для ввода можно внести ваши тарифы.
Открыть сравнение затрат на пастеризацию и холодовую цепь →Целевое значение PU определяет количество зон и длину туннельной линии пастеризации
Температура туннельной пастеризации и целевое значение PU вместе определяют время пребывания продукта в туннеле, а оно — количество зон, длину туннеля и занимаемую площадь. Требуются два исходных параметра, а не один: одного и того же значения PU можно достичь при разных сочетаниях температуры и времени. Допустимую максимальную температуру определяет напиток.
1 PU — это одна минута при 60°C для пива; PU обозначает дозу, а не температуру.
Целевое значение PU определяется продуктом и риском его порчи, а не приобретаемой машиной.
Эталонная температура для обработки пива составляет 60°C, а сока — 80°C, поэтому нельзя использовать одно значение PU для пива и других напитков.
Как значение PU определяет длину туннеля
- Задайте целевое значение PU и укажите его основу. Значение PU без указания основы — не спецификация: для пастеризации пива используют эталон 60°C, а для сока — 80°C.
- Выберите температуру выдержки. Верхний предел определяют вкус и тара. При более высокой температуре то же значение PU достигается быстрее, поэтому нагрев позволяет сократить длину туннеля.
- Рассчитайте время пребывания. В опубликованных формулах указано время в минутах при заданной температуре, измеряемой в холодной точке внутри упаковки.
- Определите количество зон. Время выдержки распределяется по зонам выдержки; по обе стороны от них добавляются зоны нагрева и охлаждения с учётом предельной скорости изменения температуры для данной тары.
- Рассчитайте длину туннеля и занимаемую площадь. Количество зон, умноженное на длину зоны, даёт длину туннеля. Чтобы определить занимаемую площадь, добавьте зоны подачи, выгрузки и проходы для обслуживания.
Технические характеристики
Параметры процесса туннельной пастеризации. Это опубликованные технологические константы и проектные ограничения, а не спецификация каждой модели SHENGTU; значения для вашей линии подтверждаются в письменном коммерческом предложении.
| Параметр процесса | Значение и основа расчёта |
|---|---|
| Формула PU для пива | PU = t × 1.393(T − 60), эталонная температура 60°C, z ≈ 7°C, t в минутах |
| Формула PU для сока | PU = t × 1.259(T − 80), эталонная температура 80°C, z = 10°C, t в минутах |
| Точка измерения | Холодная точка на 10 mm выше внутреннего основания упаковки или на одной трети высоты наполнения, по вертикальной центральной линии (DIN 8784) |
| Архитектура зон в опубликованном проекте | 3 зоны нагрева, 4 зоны выдержки и 3 зоны охлаждения; всего 10 зон |
| Зависимость PU от температуры выдержки | При выдержке в течение 120 минут при температуре 59.0 / 62.5 / 66,0°C получается 86 / 275 / 877 PU для консервированного светлого пива в банке 330 mL согласно опубликованной модели для пива |
| Разница температур при испытании стекла на термический удар | Разница температур 42°C при стандартном методе испытания стеклянных упаковок на соответствие (ASTM C149) |
| Плотность распыления в опубликованном проекте | Свыше 285.19 литров в минуту на m² (7 gal/min per ft²) |
| Материал поверхностей, контактирующих с продуктом | Указывается в коммерческом предложении с учётом продукта и рынка назначения |
| Теплоноситель | Рециркуляционная горячая вода, нагреваемая паром из котла через теплообменник или электрическим погружным нагревателем |
| Критерий приёмки при передаче оборудования | В протоколе приёмки можно указать измеренное значение PU относительно значения, заданного в блоке управления, при номинальной производительности |
Пример расчёта для пива
- Целевое значение: 25 PU в пересчёте на пиво, пастеризованное пиво в банках 330 mL.
- Температура выдержки, обозначаемая как hold temp на большинстве экранов управления: 62°C, что позволяет снизить тепловую нагрузку на вкус.
- Время выдержки: 1.393 в степени 2 равно 1.94, поэтому 25, делённое на 1.94, даёт около 12.9 минуты при заданной температуре.
- При повышении температуры выдержки до 66°C те же 25 PU достигаются примерно за 3.4 минуты — примерно за четверть времени выдержки.
Это единственное решение по температуре с разницей 4°C сильнее влияет на размер тоннеля, площадь и цену, чем любая характеристика из рекламного буклета.
Не существует оптимального значения PU, подходящего для всех напитков. Эта же арифметика объясняет, почему показатель PU без указания базы расчёта невозможно проверить: для соков базой служит 80°C, и фиксированного коэффициента пересчёта между этими базами нет.
Девять факторов, влияющих на стоимость, срок изготовления и условия оплаты
Стоимость туннельной пастеризации зависит от производительности, типа тары, количества зон и длины тоннеля, источника нагрева, рекуперации тепла, уровня автоматизации и регистрации параметров, марки стали и качества обработки поверхности, объёма интеграции, а также напряжения сети и требований к сертификации в стране назначения. В этой отрасли напитков нет прайс-листа на линию, спроектированную под ваш продукт, поэтому цену указывают в письменном коммерческом предложении, а не на этой странице.
Что влияет на цену
-
ФАКТОР.01
Производительность
От неё зависят ширина конвейера и поперечное сечение тоннеля, которые определяют массу стали и объём воды.
Как контролироватьПодбирайте размер тоннеля по реальному спросу, а не по пиковой скорости наполнителя.
-
ФАКТОР.02
Тип тары
Для стеклянной тары при том же значении PU требуется больше зон и более плавные температурные переходы, чем для банок.
Как контролироватьЗафиксируйте тип тары до проектирования линии.
-
ФАКТОР.03
Количество и длина зон
Это самый значимый фактор: увеличение числа зон требует больше стали, насосов и площади.
Как контролироватьЕсли это допустимо для сохранения вкуса, согласуйте немного более высокую температуру выдержки.
-
ФАКТОР.04
Источник нагрева
Пар от существующего котла дешевле в эксплуатации, а электрический нагрев дешевле при установке.
Как контролироватьДо расчёта стоимости сообщите, какие инженерные коммуникации уже есть на площадке.
-
ФАКТОР.05
Рекуперация тепла
Она увеличивает длину тоннеля и требует теплообменника, но снижает энергозатраты на упаковку.
Как контролироватьОценивайте её целесообразность с учётом ваших тарифов и графика смен, а не по процентному показателю.
-
ФАКТОР.06
Управление и регистрация PU
Работа с технологическими рецептами, записи по партиям и журналы аудита требуют дополнительного оборудования и программного обеспечения системы управления.
Как контролироватьУкажите, какие записи действительно проверяют ваши заказчики.
-
ФАКТОР.07
Марка стали и качество обработки поверхности
Марка стали и качество обработки контактных поверхностей влияют на стоимость материалов и особенности мойки.
Как контролироватьИспользуйте сталь более высокой марки в местах контакта с продуктом, а не во всей раме.
-
ФАКТОР.08
Объём интеграции
Подключение к уже имеющимся у вас наполнителю, укупорочной или этикетировочной машине увеличивает объём инженерных работ и время пусконаладочных работ.
Как контролироватьПри отправке запроса укажите марки и модели машин до и после тоннеля.
-
ФАКТОР.09
Напряжение сети в стране назначения
Напряжение, частота и требования рынка назначения к документации влияют на проектирование электрооборудования и подготовку документов.
Как контролироватьУкажите страну назначения и напряжение в первом письме.
Срок изготовления и условия оплаты
-
Срок изготовления полной линии
90-120 дней с момента поступления первого платежа; срок подтверждается письменно вместе с коммерческим предложением.
-
Отдельная машина
30-60 дней с момента поступления депозита.
-
Оплата
30 % при подписании договора и 70 % до отгрузки банковским переводом.
-
Условия поставки
FOB из китайского порта; EXW, CFR и CIF рассчитываются по запросу.
-
Послепродажное обслуживание
Для поставленной нами линии, уже работающей на производстве, сроки ответа инженерной службы и отправки запасных частей подтверждаются с учётом согласованных условий обслуживания и наличия деталей.
Протоколы инспекции, отгрузочные документы и область действия сертификатов
Применимые сертификаты и документы подтверждаются для конкретной модели оборудования, конфигурации и страны назначения. Документы системы менеджмента компании рассматриваются отдельно от документов о соответствии продукции.
Пастеризация — этап обеспечения безопасности пищевой продукции, поэтому документы, которые отправляются с завода, не менее важны, чем сталь. Перед отгрузкой каждую линию проверяют по письменным критериям приёмки, а комплект сопроводительных документов фиксируют в договоре, а не обещают в общих словах.
Как проверяется каждая линия
01
Входной контроль листового металла, труб и компонентов, контактирующих с продуктом, до начала изготовления.
02
Проверка сварных швов и поверхностей, контактирующих с продуктом и подвергающихся распылению; дефекты устраняют до продолжения сборки.
03
Сухая пусконаладка приводов, насосов, клапанов и системы управления; температуру зон и скорость конвейера сверяют с технологическим рецептом.
04
Заводские приёмочные испытания в присутствии заказчика проводят с его тарой и продуктом. Если этого требует протокол, измеренное значение PU регистрируют при номинальной производительности и сопоставляют со значением, заданным в блоке управления.
05
После монтажа на площадке проводят приёмочные испытания, повторяя те же проверки, чтобы показать работу линии с вашими инженерными коммуникациями; измерение PU выполняют, если этого требует протокол приёмки.
06
Обучение операторов и персонала технического обслуживания работе на линии, включая смену технологических рецептов, мойку контура распыления и работу с записями PU.
Документы, поставляемые вместе с линией
- Руководство пользователя по эксплуатации, настройке технологических рецептов и плановому обслуживанию.
- Электрические схемы шкафа управления и полевых устройств.
- Протоколы заводской инспекции, включая данные приёмочных испытаний.
- Экспортные документы: упаковочный лист, коммерческий счёт и отгрузочные документы, необходимые вашему экспедитору.
Область действия сертификатов
Для проверки поставщика запросите актуальные документы системы менеджмента компании и применимую оценку управления данными. Прежде чем полагаться на них, проверьте держателя, область действия, выдавший орган и срок действия.
По запросу предоставляются документы CE, SGS, ISO 9001, ISO 27001, протоколы испытаний продукции, патенты, документы об авторских правах на программное обеспечение, документы на товарные знаки и лицензия на ведение бизнеса.
Точный комплект сертификатов и документов подтверждается по каждому пункту перечня оборудования с учётом страны назначения до подготовки коммерческого предложения, подтверждения договора или отгрузки.
Попросите любого поставщика указать в самом перечне оборудования марку нержавеющей стали контактных поверхностей и поверхностей распыления — 304 или 316L с учётом химических свойств продукта и режима мойки, — а также перечислить в той же строке выданные на эту марку сертификаты завода-изготовителя стали, а не оставлять эти сведения только в примечании к чертежу.
Что обеспечивает пастеризация продукта в упаковке
Пастеризованный напиток не является стерильным. Тепловую нагрузку рассчитывают для инактивации вегетативных микроорганизмов и дрожжей, вызывающих порчу и способных вновь начать размножаться в герметично закрытой упаковке; благодаря этому наполненная тара становится устойчивой при хранении.
Срок хранения зависит от трёх факторов: тепловой нагрузки при пастеризации, барьерных свойств упаковки и температуры хранения. Тоннель контролирует только один из них.
21 CFR 114 распространяется на подкисленные продукты: низкокислотные продукты, доведённые добавлением кислоты до равновесного pH готового продукта 4.6 или ниже; газированные напитки, продукты с естественной кислотностью, а также продукты, которые хранят, распределяют и продают в охлаждённом виде, исключены из его области действия. На низкокислотные продукты с показателем выше этого порога распространяются правила термической обработки в 21 CFR 1133.
Расположение вашего продукта относительно pH 4.6 или активности воды 0.85 влияет на оценку со стороны специалиста по технологическим процессам, а не на машину.
В напитке с высокой кислотностью каждый выживший микроорганизм представляет риск для срока хранения, а не нарушение безопасности; поэтому целевое значение PU рассчитывают для обеспечения устойчивости к порче.
Сохранность продукта на выходе линии определяется совокупностью тепловой нагрузки, скорости охлаждения и обращения с упаковкой, а не одним заданным параметром.
От запроса до пусконаладочных работ за 6 этапов
-
ЭТАП 01
Требования и данные о продукте — вы сообщаете вид напитка, тару, целевой выпуск продукции и страну назначения; инженер отвечает в течение одного рабочего дня.
-
ЭТАП 02
Проектирование процесса и компоновка — мы предлагаем концепцию зон, длину тоннеля и чертёж общего расположения, адаптированный к вашему зданию.
-
ЭТАП 03
Коммерческое предложение и договор — объём поставки, интерфейсы, критерии приёмки, документы, условия поставки и срок изготовления фиксируются в одном комплекте документов.
-
ЭТАП 04
Изготовление и заводская приёмка — линию производят на одной из наших собственных площадок и испытывают в вашем присутствии или в присутствии вашего представителя до упаковки; если этого требует протокол приёмки, PU регистрируют в точке измерения по DIN 8784.
-
ЭТАП 05
Отгрузка и экспортные документы — мы упаковываем и загружаем оборудование, оформляем экспортные документы, но не отвечаем за таможенное оформление в вашей стране.
-
ЭТАП 06
Монтаж, пусконаладочные работы и обучение — мы устанавливаем линию на вашей площадке, повторяем приёмочные испытания и обучаем операторов и персонал технического обслуживания.
Температура воздуха в зоне выдержки показывает, как работает машина, но не тепловую нагрузку, полученную пивом внутри банки 330 mL. Значение PU, зарегистрированное в холодной точке по DIN 8784 при номинальной производительности во время приёмочных испытаний, определяет срок хранения продукта. Если линия достигает заданных температур в зонах, но её работу ни разу не проверили по показателю PU, её соответствие требованиям не подтверждено.
Что нужно для расчёта стоимости
- Характеристики продукта и тары, целевой выпуск в бутылках в час, данные о воде и инженерных коммуникациях, а также компоновка здания или размеры площадки.
- Целевой срок хранения и рынок сбыта продукта.
- Марка и модель наполнителя, укупорочной или этикетировочной машины, к которой нужно подключить тоннель.
- Страна назначения, напряжение и частота электросети.
- Для расчёта стоимости интеграции с действующими системами предприятия необходимо подтвердить тип системы, интерфейс, формат данных, параметры сети и целевые данные.
Запишитесь на 20-минутную консультацию по подбору размера линии
Понадобятся 20 минут и примерная целевая производительность. Мы вместе оценим взаимосвязь производительности, количества зон, длины и занимаемой площади, чтобы вы поняли, подходит ли такая схема, ещё до начала проектирования.
ОТ ЗАПРОСА ДО ПУСКОНАЛАДОЧНЫХ РАБОТ ЗА 6 ЭТАПОВ
Вы сообщаете вид напитка, тару, целевой выпуск продукции и страну назначения; инженер отвечает в течение одного рабочего дня.
Мы предлагаем концепцию зон, длину тоннеля и чертёж общего расположения, адаптированный к вашему зданию.
Объём поставки, интерфейсы, критерии приёмки, документы, условия поставки и срок изготовления фиксируются в одном комплекте документов.
Линию производят на одной из наших собственных площадок и испытывают в вашем присутствии или в присутствии вашего представителя до упаковки; если этого требует протокол приёмки, PU регистрируют в точке измерения по DIN 8784.
Мы упаковываем и загружаем оборудование, оформляем экспортные документы, но не отвечаем за таможенное оформление в вашей стране.
Мы устанавливаем линию на вашей площадке, повторяем приёмочные испытания и обучаем операторов и персонал технического обслуживания.
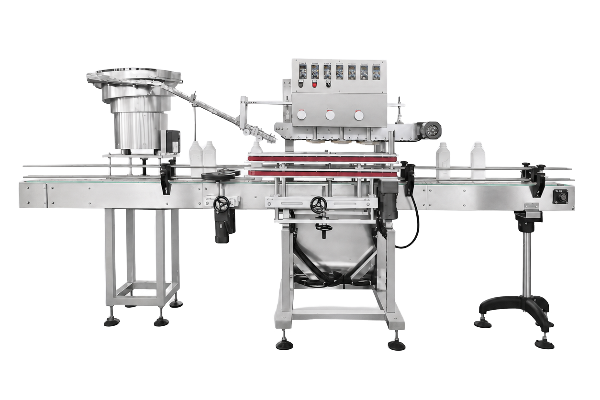
РИС. 1.0 / ЛИНИЯ ПАСТЕРИЗАЦИИ
Температура воздуха в зоне выдержки показывает, как работает машина, но не тепловую нагрузку, полученную пивом внутри банки 330 mL. Значение PU, зарегистрированное в холодной точке по DIN 8784 при номинальной производительности во время приёмочных испытаний, определяет срок хранения продукта. Если линия достигает заданных температур в зонах, но её работу ни разу не проверили по показателю PU, её соответствие требованиям не подтверждено.
ДАННЫЕ // ВХОД
Что нужно для расчёта стоимости
- Характеристики продукта и тары, целевой выпуск в бутылках в час, данные о воде и инженерных коммуникациях, а также компоновка здания или размеры площадки.
- Целевой срок хранения и рынок сбыта продукта.
- Марка и модель наполнителя, укупорочной или этикетировочной машины, к которой нужно подключить тоннель.
- Страна назначения, напряжение и частота электросети.
- Для расчёта стоимости интеграции с действующими системами предприятия необходимо подтвердить тип системы, интерфейс, формат данных, параметры сети и целевые данные.
Запишитесь на 20-минутную консультацию по подбору размера линии
Понадобятся 20 минут и примерная целевая производительность. Мы вместе оценим взаимосвязь производительности, количества зон, длины и занимаемой площади, чтобы вы поняли, подходит ли такая схема, ещё до начала проектирования.
ЗАПИСАТЬСЯ НА КОНСУЛЬТАЦИЮ4 собственные производственные площадки и более 2 000 машин в эксплуатации
У SHENGTU есть 4 собственные производственные площадки. Кроме того, компания располагает офисными и выставочными площадями более 20 000 m²: штаб-квартира находится в Чжучэне, филиалы — в Циндао, Чанчжоу и Вэйфане; в том числе выставочный зал пищевого оборудования площадью около 5 000 m². Более 2 000 машин работают в 52 странах. Около 80 % основных категорий оборудования производятся на собственных площадках, а отдельные специализированные и вспомогательные машины поставляют заводы-партнёры, с которыми мы сотрудничаем длительное время.
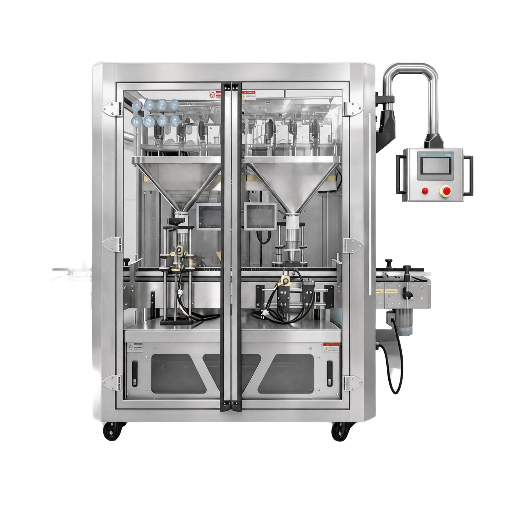
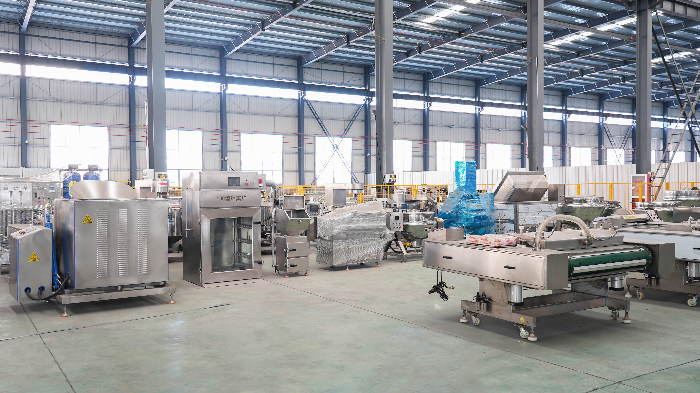
Закрытый наполнитель с двумя бункерами для продукта, защитными дверцами и поворотной панелью управления на консольном рычаге.
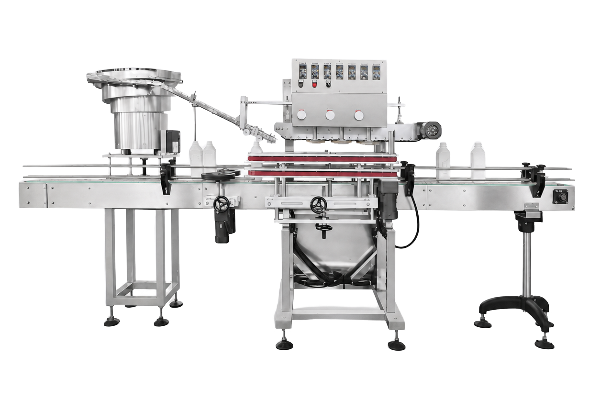
Линейная шпиндельная укупорочная машина с роторным сортировщиком крышек, лотком подачи и парными прижимными роликами.
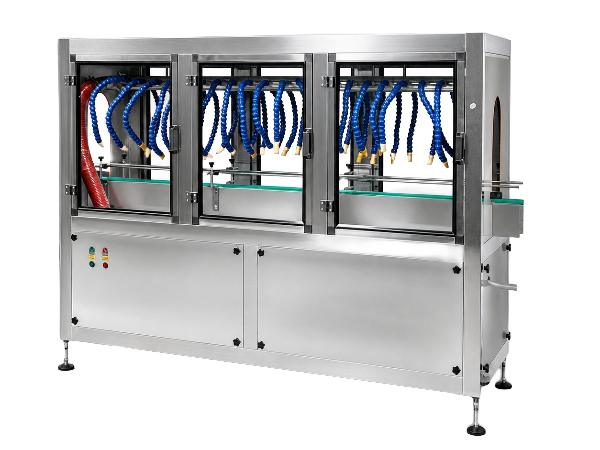
Воздушная сушильная камера с поворотными соплами над конвейером и воздуховодом от нагнетателя.
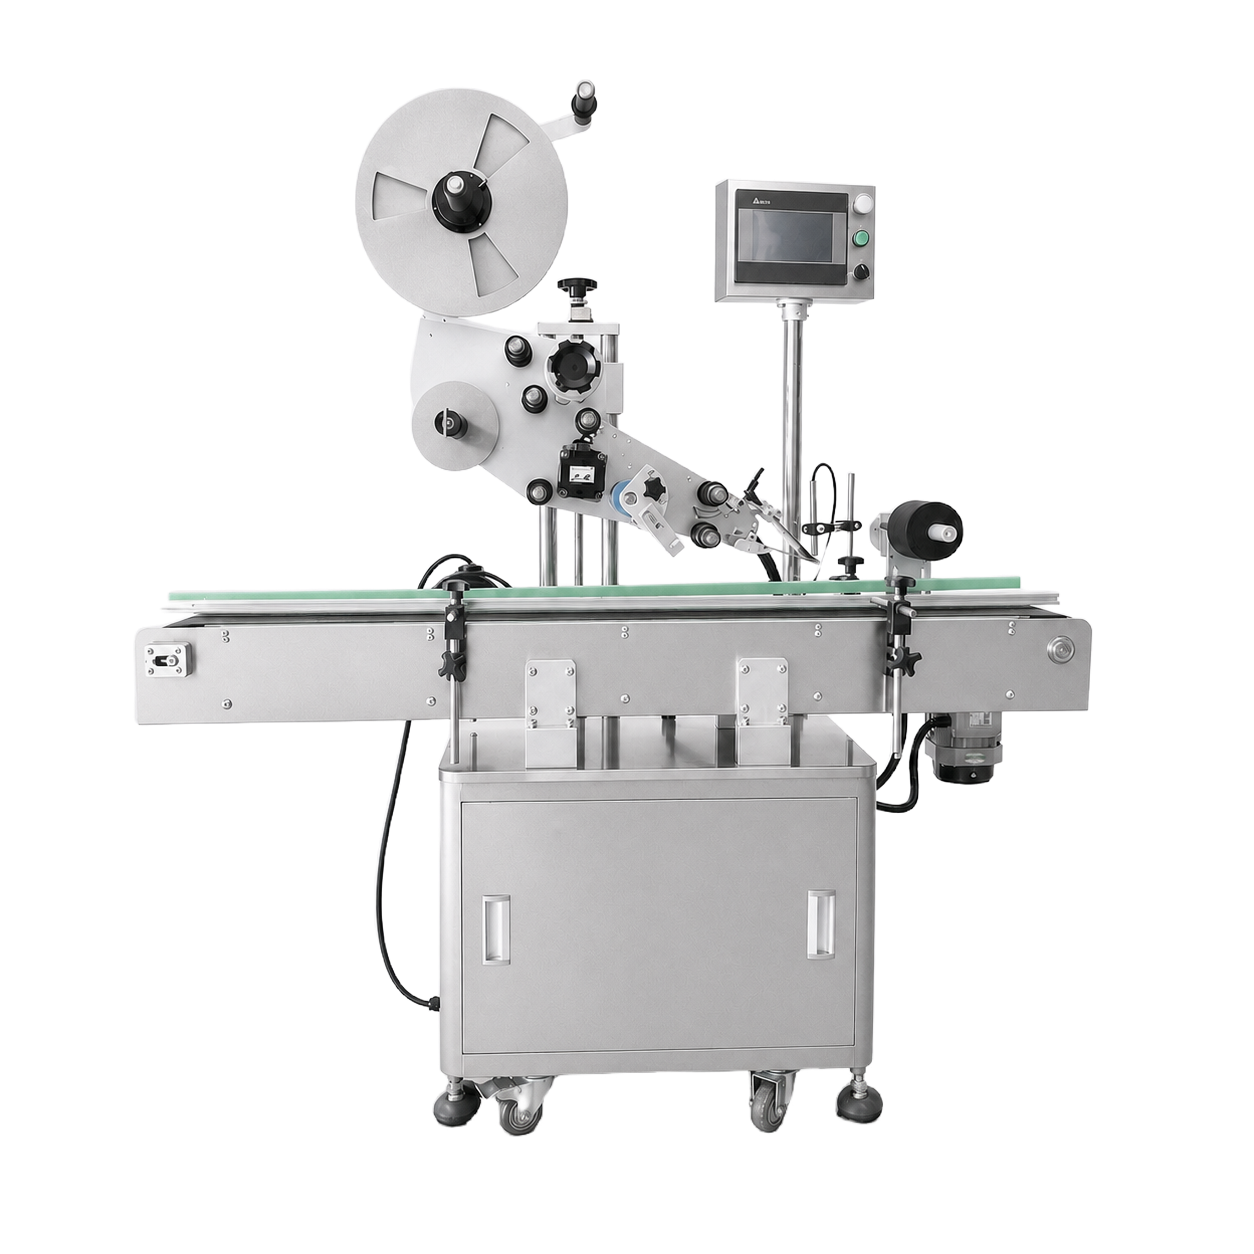
Этикетировочная машина для круговой обклейки самоклеящимися этикетками с рулоном, плитой отделения этикетки от подложки и прижимным роликом.
Что обеспечивает работу линии
Собственные производственные площадки
Штаб-квартира находится в Чжучэне, в промышленном кластере пищевого машиностроения; другие площадки — в Циндао, Чанчжоу и Вэйфане. Вы можете осмотреть работающие машины в выставочном зале или заказать дистанционный аудит завода. Подробнее — на странице «О компании и производственных площадках».
Инженерная команда
Суммарный опыт команды, разрабатывающей эти линии, в пищевом машиностроении составляет более 10 лет и охватывает проектирование процессов и механических систем, а также систем управления. Документы компании и применимые оценки следует запросить и проверить по держателю, области действия и сроку действия.
Системы управления собственной разработки
Наши промышленные шкафы управления, многопротокольные шлюзы и платформа промышленного интернета STUnit разработаны собственными силами, как и программное моделирование движения машин и подсчёт с помощью компьютерного зрения. Необходимость модернизации автоматизации и IoT оценивается для каждого проекта; по умолчанию она не входит в комплектацию.
Комплексные решения для производственных линий
Мы производим как полные производственные линии, так и отдельные машины, поэтому тоннель рассчитывается вместе с интерфейсами, а не как отдельный блок.
Для каких отраслей мы производим оборудование
Пивоварни и производители сидра
Пиво и сидр в банках и стеклянной таре: тепловую нагрузку рассчитывают для остаточных дрожжей, а не для достижения стерильности.
Заводы по производству соков и напитков
Соки с высокой кислотностью, чай и функциональные напитки, для которых базой расчёта служит сок; тара — стекло, термостойкий PET и пакеты.
Комбуча и ферментированные напитки
Производители, переходящие от хранения в охлаждённом виде к хранению при комнатной температуре, для которых решение о пастеризации в первую очередь обусловлено коммерческими факторами.
Контрактные предприятия розлива
Предприятия, работающие с несколькими типами тары, где работа с технологическими рецептами и время переналадки не менее важны, чем пиковый выпуск продукции.
Задайте инженеру один вопрос
Спросите о производственном участке, приёмочных испытаниях или месте изготовления конкретного узла. Инженер ответит в течение одного рабочего дня; запрос не обязывает вас переходить к расчёту стоимости.
Когда туннельная пастеризация не подходит и нужен другой процесс
В ряде реальных производственных ситуаций покупка туннельной пастеризационной линии будет неправильным решением; если сказать об этом до расчёта стоимости, можно избежать нецелевых капитальных затрат. Для термочувствительных продуктов, небольших партий с активным брожением, очень высокой производительности и обработки до упаковки нужны другие решения.
Таблица сравнения 5 вариантов
Расположение источника нагрева или фильтра. Согласно отраслевым публикациям, коэффициент теплопередачи при мгновенной и туннельной обработке различается примерно в 24:1, поэтому в теплообменнике то же значение PU достигается гораздо быстрее8.
[SYS-NOTE.03] настройка параметров
Два допущения, от которых стоит отказаться
-
Тоннель не обязательно должен работать на полной скорости линии. Если использовать его как буферный участок, ориентируясь на средний спрос, а не пиковую производительность наполнителя, снизятся и капитальные затраты, и занимаемая площадь — это один из самых значительных способов сэкономить на небольшой линии.
-
Выражение «действительно небольшой туннельный пастеризатор» почти противоречиво. При производительности ниже определённого уровня правильным выбором будет периодическая установка погружного типа, измеряемая в партиях в той же холодной точке по DIN 8784; оборудование такого масштаба, продаваемое как туннельное, зачастую представляет собой периодическую пастеризационную камеру.
Инженерные инструменты для туннельной пастеризации
Калькулятор единиц пастеризации
Рассчитайте точное значение единиц пастеризации (PU) по параметрам термической обработки, чтобы обеспечить микробиологическую стабильность.
Открыть калькулятор
Калькулятор длины тоннеля и занимаемой площади
Оцените необходимую длину оборудования и площадь для его размещения исходя из целевой производительности и размера тары.
Открыть калькулятор
Сравнение затрат на пастеризацию и холодовую цепь
Сравните эксплуатационные расходы и окупаемость инвестиций при пастеризации в туннельной установке и непрерывной логистике с соблюдением холодовой цепи.
Открыть сравнение
Часто задаваемые вопросы
Единой комбинации времени и температуры нет: они взаимосвязаны и зависят от целевого значения PU. Для пива опубликованная модель пастеризации консервированного пива приводит значения 86, 275 и 877 PU для светлого пива в банках объёмом 330 mL при одинаковой обработке в течение 120 минут и температурах 59.0, 62.5 и 66,0°C. Для большинства напитков подходят выдержка при температуре примерно от 60 до 72°C и время пребывания от нескольких минут почти до часа.
Разница заключается в том, где применяется нагрев. При мгновенной пастеризации напиток нагревают в теплообменнике до розлива, а при туннельной — уже после герметизации упаковки. Установки мгновенной пастеризации работают быстрее и занимают меньше места, но последним источником риска загрязнения остаются разливочная и укупорочная машины. Туннельная установка обрабатывает продукт в уже герметично закрытой упаковке.
На предприятиях по производству напитков применяют пастеризацию в упаковке, непрерывную поточную пастеризацию и периодическую пастеризацию. К пастеризации в упаковке относятся туннельные пастеризаторы и погружные камеры; к непрерывной поточной — системы мгновенной пастеризации и кратковременной высокотемпературной обработки на основе теплообменника; к периодической — обработка в резервуарах и водяных банях. Выбор подходящего теплового процесса зависит от типа тары, производительности и термочувствительности продукта.
Пастеризатор для пива перемещает герметично закрытые бутылки и банки через зоны водяного орошения по медленному конвейеру. В зонах нагрева упаковка постепенно нагревается, в зонах выдержки поддерживается заданная температура, достаточная для достижения целевого значения PU, а в зонах охлаждения температура снижается перед этикетировкой. Дозу измеряют в холодной точке внутри упаковки, а не в воздухе туннеля (DIN 8784).
Любая тепловая обработка меняет вкус, причём степень изменений зависит от общей тепловой нагрузки, а не только от пиковой температуры. Чрезмерная обработка придаёт пиву несвежий, хлебный привкус, а соку — вкус варёного продукта. Чтобы контролировать изменения, выдерживайте продукт при самой низкой температуре, которая позволяет достичь целевого значения PU, а затем быстро охладите его.
При надёжно герметичной упаковке углекислый газ не выходит. Меняется внутреннее давление: оно быстро растёт с повышением температуры и ограничивает максимальную температуру выдержки для газированных продуктов. Перед запуском линии для газированных напитков проверяют крутящий момент затяжки крышек, герметичность швов и свободное пространство над продуктом, поскольку при слабой герметизации в водяной ванне обнаружится протечка.
Мы не публикуем цену, поскольку стоимость туннельной установки зависит от 9 перечисленных выше параметров, а без описания продукта ни один из них неизвестен. Отправьте эти данные, и мы подготовим письменное предложение. Минимального объёма заказа нет; оплата производится в размере 30 % при подписании договора и 70 % до отгрузки.
Это решение, которое предшествует выбору оборудования, и оно основано на сравнении затрат, а не технических характеристик. При пастеризации затраты связаны с оборудованием, инженерными коммуникациями и производственными площадями; при соблюдении холодовой цепи — с холодильным хранением, рефрижераторными перевозками и потерями продукции из-за короткого срока годности. В нашем инструменте сравнения оба варианта показаны рядом, а в поля для ввода можно внести ваши тарифы.
Нет. Убеждение, что скорости должны совпадать, — одна из самых дорогостоящих ошибок на небольшой линии. Если производительность разливочной машины составляет 50 cpm, это не значит, что туннельный пастеризатор должен быть рассчитан на 50 cpm: его подбирают по времени пребывания, и он может работать как буферный участок с учётом среднего спроса. Расчёт по пиковой производительности разливочной машины приводит к лишним зонам нагрева, увеличению длины установки и занимаемой площади, которые не нужны при фактическом графике производства.
Да, с такой ситуацией сталкиваются часто: даже если туннельная установка механически исправна, для неё ещё нужно разработать технологический рецепт. Для этого фактическое значение PU измеряют в холодной точке при номинальной производительности, а затем регулируют заданные параметры зон и скорость ленты, пока измеренное значение PU не совпадёт с показанием блока управления. По линиям, которые мы поставили, сроки ответа и отправки запасных частей определяются согласованными условиями обслуживания и наличием деталей. Диагностика и разработка технологического рецепта для оборудования другого производителя оцениваются отдельно для каждого проекта.
Для подготовки предложения нужны характеристики продукта и тары, целевой выпуск продукции в бутылках в час, данные о воде и инженерных коммуникациях, а также компоновка здания или размеры площадки. Для полноты информации укажите целевой срок годности, страну назначения, напряжение питания и оборудование, с которым должна быть соединена туннельная установка. Инженер ответит в течение 1 рабочего дня.
В комплект поставки линии входят руководство пользователя, электрические схемы, протоколы заводской инспекции и экспортные документы. Сертификаты CE, SGS, ISO 9001, ISO 27001, отчёты об испытаниях продукции, патентные свидетельства и документы о регистрации авторских прав на программное обеспечение предоставляются по запросу. Точный комплект сертификатов и документов согласовывается по каждому пункту с учётом перечня оборудования и страны назначения до подготовки коммерческого предложения, подтверждения договора или отгрузки.
Сейчас популярно