Связаться с компанией Shengtu Bufan

Обновлено в октябре 2026
Непрерывная жарочная машина — это промышленный конвейерный фритюрный аппарат, который перемещает продукт по заданной траектории через нагретое масло, контролируя время пребывания, восстановление температуры, состояние масла, загрузку продукта и механическое перемещение. Стабильные показания температуры полезны, но по ним нельзя определить, перекрывают ли кусочки продукта друг друга, изменилось ли содержание влаги, меняется ли состояние масла и одинаково ли продукт обжаривается в разных зонах ленты.
В этом руководстве описан метод сбора данных с привязкой ко времени для управления процессом, диагностики отклонений и проверки работы линии. Он помогает производственным, QA-, R&D-, ремонтным и проектным командам фиксировать, что поступило на линию, как работала масляная система, каким воздействиям подвергся продукт и как проверили результат.
Конфигурация, характеристики, цена, срок поставки и коммерческие предложения представлены на странице решения для непрерывной жарочной машины компании Shengtu. В более широком руководстве по жарочному и глазировочному оборудованию рассматриваются архитектура линии и периодические процессы. В этой статье речь идет о данных и управлении процессом, а также о диагностике отклонений в работе масляной системы.
Сначала определите требования к обработке продукта. Для картофельных чипсов, банановых чипсов, картофеля фри, кукурузных чипсов и других снеков, спринг-роллов, куриных наггетсов, мясных котлет требуются разные режимы жарки. Режимы также различаются для продукции снекового производства, централизованных кухонь и других производственных линий по переработке пищевого сырья. Для промышленной непрерывной жарочной машины, автоматической непрерывной жарочной машины, фритюрницы или жарочного аппарата нужны собственные данные; настройки периодических фритюрниц не подходят.
Термины, относящиеся к оборудованию, подсказывают, что следует проверить. Осмотрите сетчатую ленту, конвейерную ленту, конвейерную систему, ширину ленты, масляный бак, масляные фильтры, систему фильтрации масла, узел удаления масла, теплообменник и способы перемещения продукта между узлами. Уточните материалы, контактирующие с пищевыми продуктами, нержавеющую сталь 304 и 316, а также коррозионную стойкость. Температура масла, регулирование температуры, автоматическое поддержание температуры, управление скоростью, система и способ нагрева могут предусматривать электрический нагрев, электрические фритюрницы и модели, масляный или газовый нагрев, газовую жарочную машину либо природный газ. Проверьте каталоги, где мелкие частицы называют «шлаком» или описывают систему масло-вода.
Высокая эффективность, производительность, срок службы, простой, изготовление по индивидуальному заказу, «индивидуальная настройка», послепродажное обслуживание, запасные части, эксплуатационные расходы, затраты на эксплуатацию, средний ценовой сегмент, Хэнань и TZ-D4000 — это коммерческие или специфичные для поставщика сведения. Их следует закрепить в проверенном коммерческом предложении со страницы решения для непрерывной жарочной машины. Это же ограничение относится к автоматическому непрерывному жарочному оборудованию и продуктам, прошедшим экструзию.
Главный вывод
Рассматривайте жарочную машину как связанный процесс, а не как набор независимых уставок. Прежде чем что-либо менять, сопоставьте состояние продукта, движение ленты, восстановление температуры, данные о масле и образцы готового продукта на единой временной шкале.
Три контрольных цикла для анализа непрерывной жарочной машины
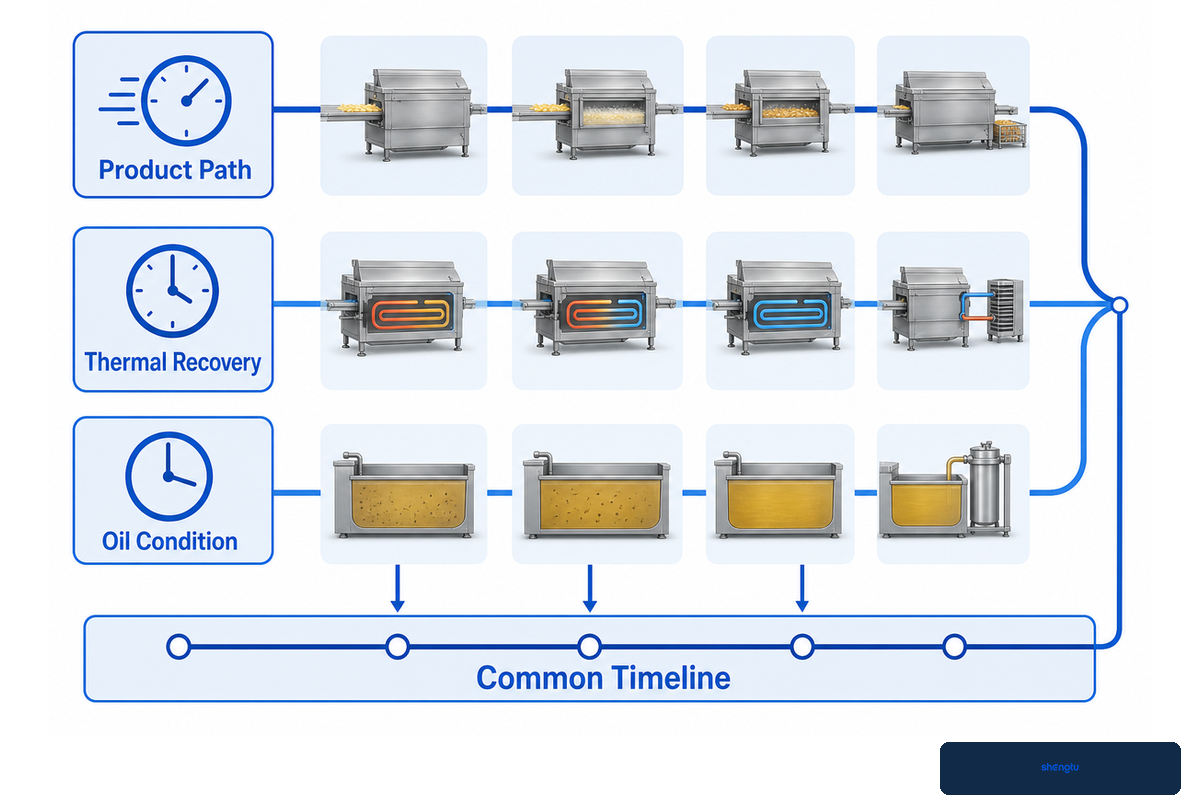
Три контрольных цикла описывают перемещение продукта через масло, восстановление масляной системы после поступления загрузки и более медленное изменение состояния масла. Оператору нужны все три представления, поскольку каждый цикл идет с разной скоростью, а стабильность одного из них не подтверждает стабильность остальных.
Цикл продукта начинается, когда заданная единица продукта входит в эффективную зону жарки, и заканчивается при выходе из нее. Он охватывает фактический диапазон времени перемещения, а не только заданную скорость. На траекторию влияют всплывание, погружение, перекрытие кусочков, проскальзывание, загрузка ленты и геометрия продукта.
Тепловой цикл показывает, что происходит после поступления продукта и содержащейся в нем влаги в масло. Полезные данные — температурный профиль и фактическое восстановление температуры после загрузки. Среднее значение может скрыть медленно прогревающуюся зону, различия по ширине ленты или повторяющиеся падения температуры после резкого увеличения подачи.
Цикл состояния масла охватывает производственные кампании и часы непрерывной работы. На состояние масла могут влиять мелкие частицы, воздействие воды и кислорода, оборот и восполнение масла, а также история работы при различных температурах. Фильтрация удаляет частицы, но не обращает вспять окисление, гидролиз или полимеризацию.
| Цикл | Главный вопрос | Данные | Распространенное ложное ощущение надежности |
|---|---|---|---|
| Продукт | Как долго реальные кусочки продукта находились в эффективной зоне жарки? | Распределение времени перемещения, загрузка, положение, результат обработки продукта | Показания скорости ленты стабильны |
| Тепловой цикл | Как масло реагировало на фактическую массу и влаговую нагрузку? | Температурные кривые по зонам, минимальное значение, восстановление, событие подачи продукта | Средняя температура соответствует заданному значению |
| Состояние масла | Как меняется среда для жарки в течение производственного цикла? | Мелкие частицы, оборот, восполнение, конкретные аналитические проверки | После фильтрации масло выглядит чистым |
«Размеры жарочной машины определяются производительностью, временем жарки и загрузкой продукта». Университет штата Оклахома, служба распространения знаний
Примечание к данным:Университет штата Оклахома связывает производительность, время жарки и загрузку при проектировании промышленных жарочных машин. Рецензируемые исследования показывают, что геометрия продукта и поток масла влияют на равномерность по всей площади. Используйте контрольные циклы как инструмент измерения, а не как строгий технологический рецепт. Служба распространения знаний Университета штата Оклахома; рецензируемое исследование
Перед изменением уставки определите рабочее окно непрерывной жарочной машины
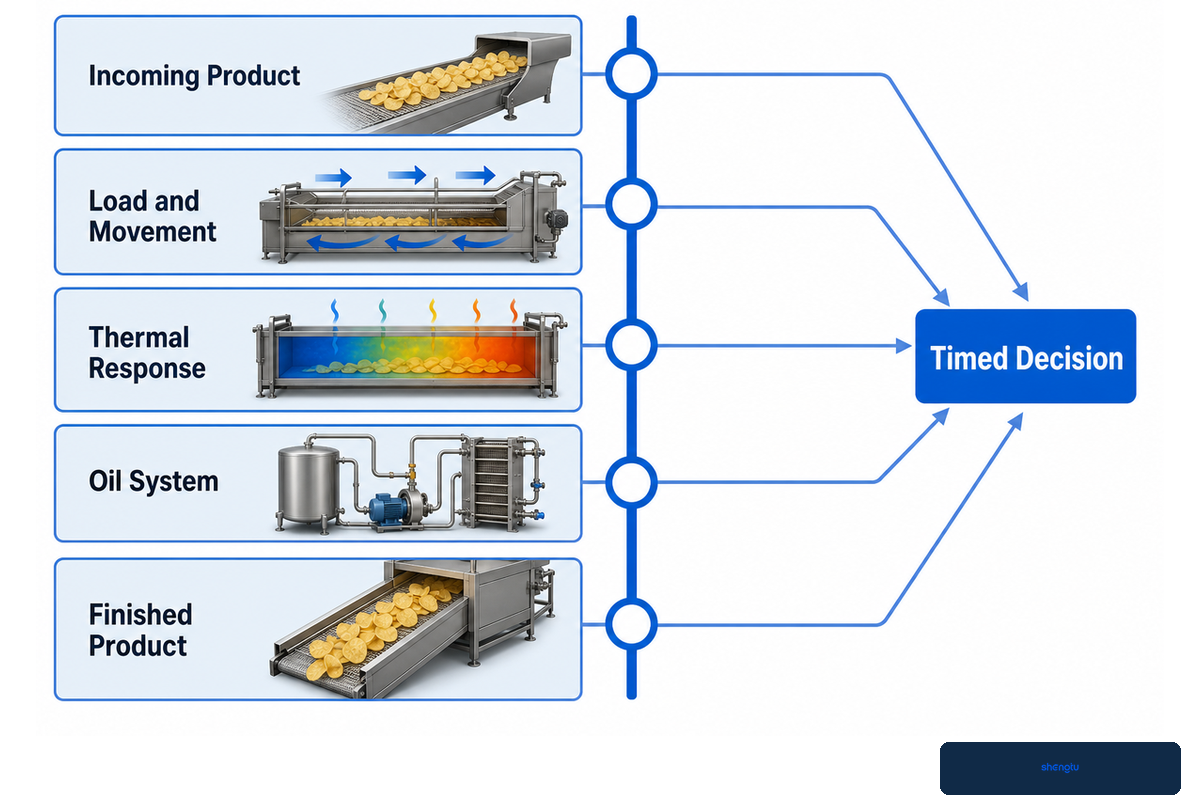
Рабочее окно — это синхронизированная запись параметров входящего продукта, входных параметров процесса, реакции жарочной машины и результатов по готовому продукту. Ее задача — связать причину со временем. Без единой временной шкалы команда может изменить скорость ленты для устранения проблемы, которая на самом деле возникла из-за состояния продукта на входе, загрузки или потока масла.
Начните с одного утвержденного продукта и определите диапазон возможных входных условий. Запишите наименование продукта, партию продукции, распределение по массе или геометрии, начальную температуру, состояние поверхности и наличие покрытия. Задокументируйте скорость подачи, схему загрузки ленты, скорость ленты, эффективную длину зоны жарки, уровень масла и согласованные места измерения температуры.
Затем сопоставьте данные о реакции системы. Отметьте начало подачи, изменения скорости, паузы, аварийные сигналы, добавление масла, события фильтрации и время отбора образцов. Зафиксируйте влажность, цвет, текстуру, поверхностное содержание масла и видимые дефекты продукта, указав использованный метод. Если метод не определен или не указаны место и время отбора образца, оценить полученное значение невозможно.
| Уровень | Фиксируемые параметры | Данные с привязкой ко времени | Решение |
|---|---|---|---|
| Входящий продукт | Партия продукции, масса/размер, температура, влажность, состояние покрытия | Образцы на входе с привязкой ко времени и положению на ленте | Соответствует ли исходным условиям испытания? |
| Загрузка и перемещение | Скорость подачи, глубина слоя, расстояние между кусочками, скорость ленты, длина зоны жарки | Фактические образцы для измерения времени перемещения и проверка положения | Траектория стабильна? |
| Тепловая реакция | Расположение датчиков, уставка, поток масла, состояние нагревателя | Профиль, минимальное значение и восстановление температуры после загрузки | Восстановление температуры соответствует требованиям? |
| Масляная система | Тип масла, принятая основа расчета оборота, схема фильтрации, метод отбора проб | Мелкие частицы, добавление масла и результаты анализов | Нужно ли принять меры в отношении масла? |
| Готовый продукт | Методы и критерии приемки | Влажность, цвет, текстура, содержание масла и дефекты | Разрешить выпуск продукции, скорректировать процесс или провести расследование? |
Только пример формата строки данных: длина зоны жарки 6 m; скорость ленты 0,05 m/s; расчетное время 120 s; отмеченные кусочки продукта — 112 s, 118 s, 123 s, 127 s и 131 s; загрузка 100 kg/h и 120 kg/h; исходная температура 175°C; минимум 168°C; 172°C через 90 s; 175°C через 150 s; образцы по 500 g в моменты 0 min, 10 min, 20 min и 30 min; диапазоны размеров 2 mm, 4 mm и 6 mm; диапазоны влажности 5 %, 10 % и 15 %; проверки масла через 1 hr, 2 hr и 3 hr. Замените каждое значение данными, утвержденными для проекта.
Для составления рабочего окна не требуется использовать каждый доступный датчик. Нужен минимальный набор данных, позволяющий различать причины, связанные с продуктом, временем, нагревом, маслом и механикой. Добавляйте сигнал, только если назначен ответственный за измерение и определено, какие действия последуют. Данные для наглядности, которые никто не анализирует, следует удалить.
Проверяйте время пребывания как распределение значений
Время пребывания — это диапазон фактического времени перемещения продукта через эффективную зону жарки при заданной загрузке. Одно расчетное значение может не учитывать ранний или поздний выход продукта, перекрытие кусочков или отклонения у боковой стенки. Проверьте распределение для интересующего продукта и режима работы.
Начальное расчетное значение получают делением эффективной длины зоны жарки на скорость ленты. Его можно использовать для прогноза. Проверьте, где начинается и заканчивается зона жарки: физическая длина бака может включать участки подачи, выгрузки или перехода, где продукт не подвергается тем же воздействиям.
Используйте маркированные кусочки продукта, отслеживаемый имитатор или другой безопасный метод, утвержденный предприятием, чтобы измерить время перемещения в разных временных точках и положениях на ленте. Повторите проверку при запланированной схеме загрузки. Кроме того, для всплывающих, кувыркающихся или требующих прижимной ленты продуктов нужны данные о траектории помимо данных о движении конвейера.
Указывайте положение и диапазон значений. Если один край ленты регулярно выводит продукт раньше, изменение средней скорости ленты может сместить весь процесс, сохранив различия по ширине ленты. При более раннем выходе продукта с одного края сначала исследуйте различия по ширине ленты, прежде чем менять среднюю скорость и сдвигать весь процесс. Первопричиной могут быть схема загрузки, положение ленты, перекрытие кусочков продукта, погружение, поток масла или препятствие; не следует сразу считать симптом проблемой управления процессом.
Примечание к данным:Промышленные рекомендации учитывают время жарки и загрузку продукта при проектировании жарочных машин. Пилотные испытания показывают, что геометрия продукта и поперечный поток влияют на распределение и однородность. Поэтому обоснованное рабочее значение следует получать по фактической траектории продукта и загрузке, а не копировать из отраслевых источников. Служба распространения знаний Университета штата Оклахома; исследование пространственных различий.
Согласуйте массу и влажность продукта с восстановлением температуры
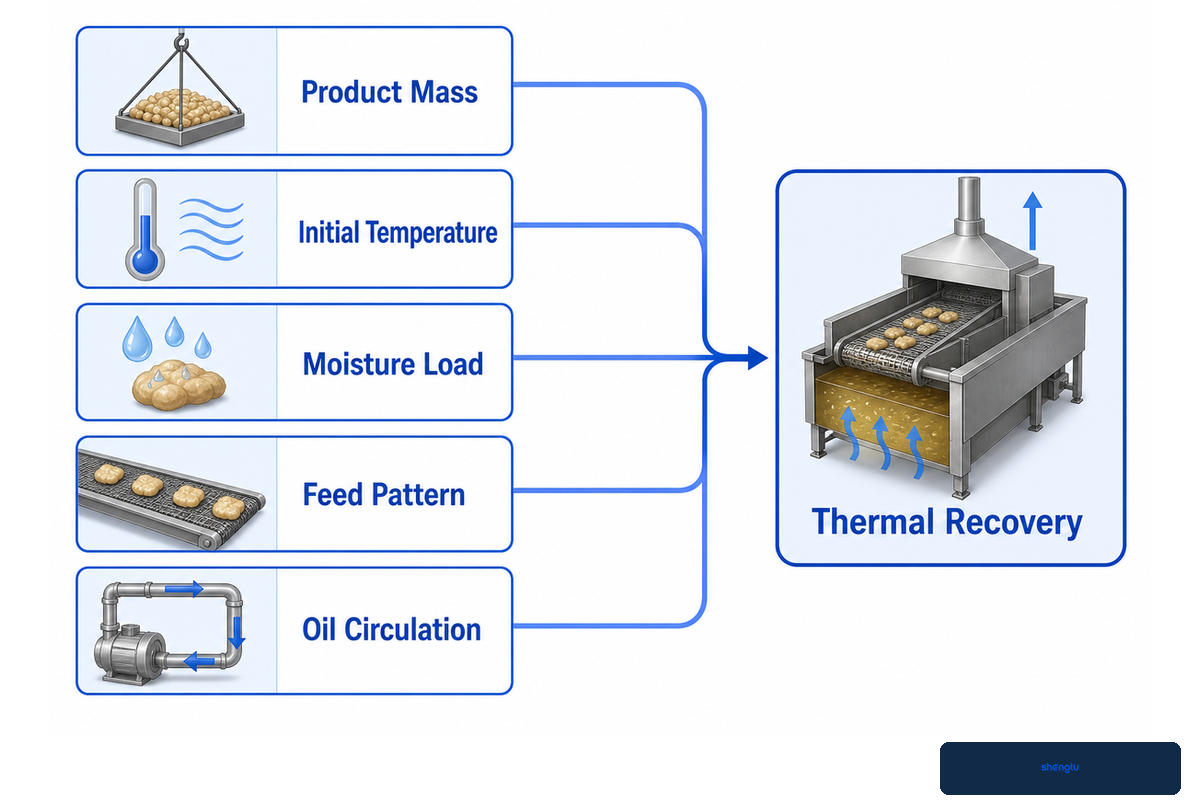
Масса продукта, его начальная температура и содержание воды, схема подачи и циркуляция масла влияют на поглощение тепловой энергии и выделение скрытой теплоты. В зоне обработки продукта возмущение температуры может быть сильнее или длиться дольше, чем показывают показания контроллера.
Отслеживайте температуру в заданных точках и сопоставляйте график с поступлением продукта. Фиксируйте исходный уровень, минимум, время восстановления и колебания. Если доступны уставка нагревателя или состояние системы управления, записывайте и эти данные. Сравнивайте циклы только при одинаковых расположении датчиков, интервале измерений и характеристиках продукта.
Описывайте загрузку как распределение, а не только в килограммах в час. Два цикла с одинаковой массой продукта за час могут проходить по-разному, если в одном подача равномерная, а в другом — импульсная. Влажность добавляет еще один фактор: при жарке продукт выделяет воду, причем характер испарения меняется по мере его перемещения через зону жарки.
Используйте данные о готовом продукте для интерпретации температурной кривой. Влажность, состояние центра продукта, цвет и текстура могут различаться и меняться в зависимости от колебаний температуры. График восстановления температуры — это сигнал о процессе, а не замена измерения параметров продукта. Образцы из разных точек по ширине ленты полезны, когда средние значения стабильны, а различия в продукте сохраняются.
Примечание к данным:Университет штата Оклахома описывает резкое падение температуры после загрузки продукта и необходимость учитывать восстановление температуры. Рецензируемые исследования показывают взаимосвязь переноса тепла и массы; контролируемые испытания подтверждают, что температура в центре продукта, потеря воды, поглощение масла, цвет и текстура могут меняться независимо друг от друга. Служба распространения знаний Университета штата Оклахома; исследование нескольких параметров.
Управляйте состоянием масла с помощью фильтрации, удаления мелких частиц и аналитических данных
Управление состоянием масла включает удаление твердых частиц, оборот масла и конкретные аналитические проверки. Непрерывная фильтрация защищает процесс, удаляя крошки и мелкие частицы, которые могут подгорать, темнеть и усиливать деградацию масла. Фильтрация не восстанавливает химически деградировавшее масло, поэтому его визуальная прозрачность после цикла фильтрации не дает полной картины.
Подберите способ удаления мелких частиц с учетом их размера, количества, твердости, а также того, всплывают они или тонут. Проверяйте наличие застойных зон, медленной циркуляции и отложений на лентах, нагревателях и обратных линиях. Фиксируйте события фильтрации и количество задержанных твердых частиц в зависимости от объема производства, типа продукта и потерь покрытия, чтобы выявить рост нагрузки на процесс.
До установления правил принятия мер определите порядок отбора проб масла. Следует задать условия температуры и/или охлаждения, точку и время отбора, тип емкости для пробы, порядок обращения с пробой и метод анализа. Свободные жирные кислоты, перекисное число, p-анизидиновое число и общее содержание полярных соединений дают информацию о состоянии масла. Одно значение нельзя трактовать как другое.
Поскольку первичные продукты окисления могут разлагаться по мере развития процесса, к перекисному числу нужно относиться особенно внимательно: низкое значение может ввести в заблуждение при отсутствии данных о вторичном окислении. Рекомендуется проверять соответствие предельных значений предприятия типу продукта и масла, плану валидации, методу анализа, требованиям заказчика и применимым нормативным требованиям.
Быстрые и/или дистанционные измерения могут позволить чаще отбирать пробы. Считайте такие измерения новым инструментом предварительного контроля, пока прибор не откалиброван для используемых масел и продуктов, не проверен по референтному методу и не назначен ответственный за очистку прибора и принятие мер. Цифровые показания не отменяют требований к отбору проб и применению метода.
Примечание к данным:Университет штата Оклахома разделяет удаление мелких частиц и оценку химического состояния масла, а также предупреждает, что одно лишь перекисное число может вводить в заблуждение. AOCS приводит несколько методов анализа и их ограничения. Рецензируемые исследования датчиков подтверждают возможность условного применения экспресс-анализа при сохранении требований к референтному методу и калибровке. Рекомендации Университета штата Оклахома по маслу; AOCS; исследование датчиков.
Управляйте запуском, остановкой и перерывами в производстве
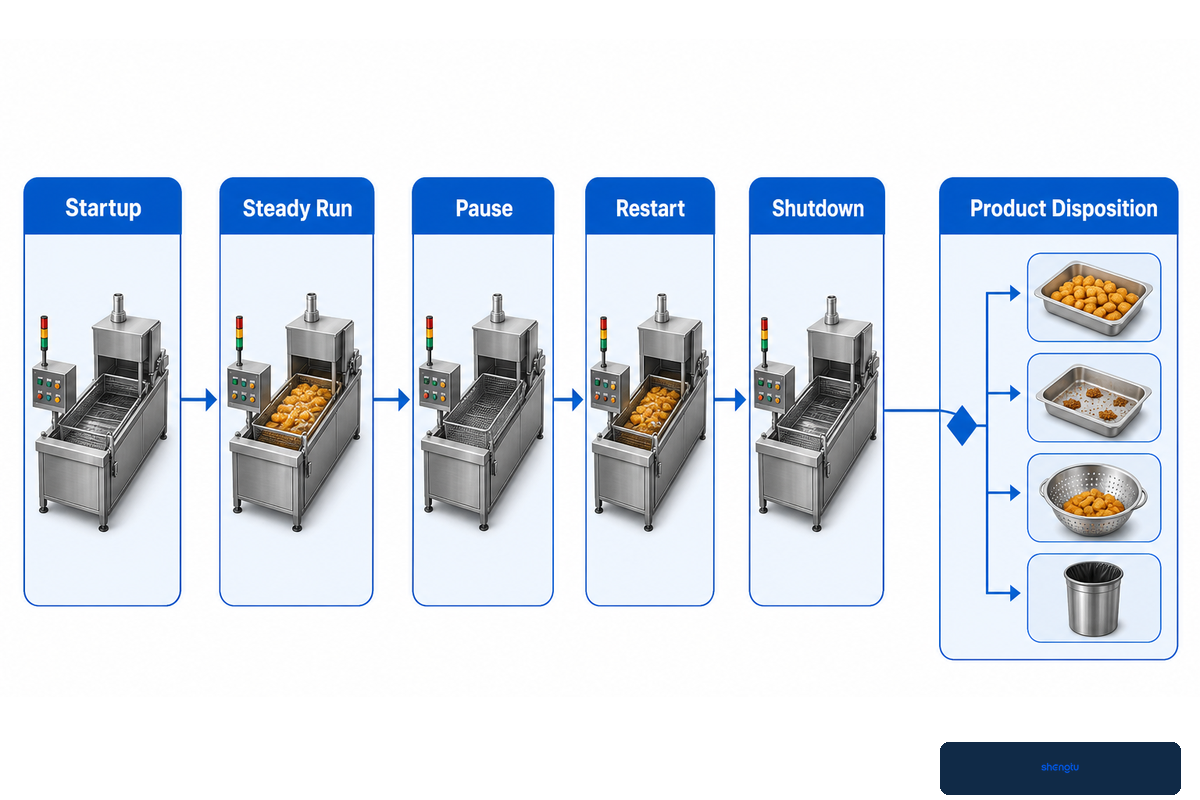
Управление переходными режимами охватывает запуск, остановку и переналадку установки, когда масло, циркуляция, нагрев и подача продукта переходят к стабильному производству или выходят из него. Для каждого режима должна быть отдельная процедура предприятия; последовательность действий часто объясняет, почему утвержденное рабочее окно узкое.
Перед подачей продукта при запуске проверьте тип и уровень масла, путь циркуляции, готовность фильтра, ограждения, вытяжку и согласованные функции безопасности. Убедитесь в стабильности потока. Не смешивайте продукт, произведенный при запуске, с продукцией штатного режима; остановите или отведите входящий продукт в соответствии с утвержденной процедурой. Продукт, произведенный при запуске, утилизируйте.
Во время перерыва или остановки отдельно контролируйте продукт и масляную систему. Отведите или остановите входящий продукт в соответствии с утвержденной процедурой. Назначьте ответственного, который решает, следует ли выдержать, оценить или забраковать продукт, уже находящийся в жарочной машине. Нагрев, циркуляция, добавление или удаление масла и охлаждение должны выполняться согласно руководству по эксплуатации машины, оценке рисков на предприятии и обязанностям обученного персонала.
При остановке удалите продукт, контролируйте подвод тепла, обеспечьте циркуляцию или перекачку масла согласно указаниям, удалите мелкие частицы и подготовьте систему к мойке или безопасному ожиданию. Запишите удаление продукта, состояние подвода тепла, циркуляцию или перекачку масла, удаление мелких частиц и подготовку к мойке или безопасному ожиданию. Не ориентируйтесь на универсальные значения времени или температуры. Соблюдайте требования к ограждениям системы, изоляции, блокировке, вытяжке, противопожарной защите и аварийным функциям в рамках требований предприятия, OEM и применимых правил.
Примечание к данным: Университет штата Оклахома указывает, что запуск, остановка и перерывы могут приводить к деградации масла и продукта, и описывает ограниченные по времени перерывы с учетом указаний OEM. В этой статье сохраняются эти ограничения; она не заменяет руководство OEM, программу безопасности предприятия или план обеспечения безопасности пищевых продуктов. Служба распространения знаний Университета штата Оклахома.
Диагностируйте отклонения продукта с помощью матрицы «дефект — сигнал»
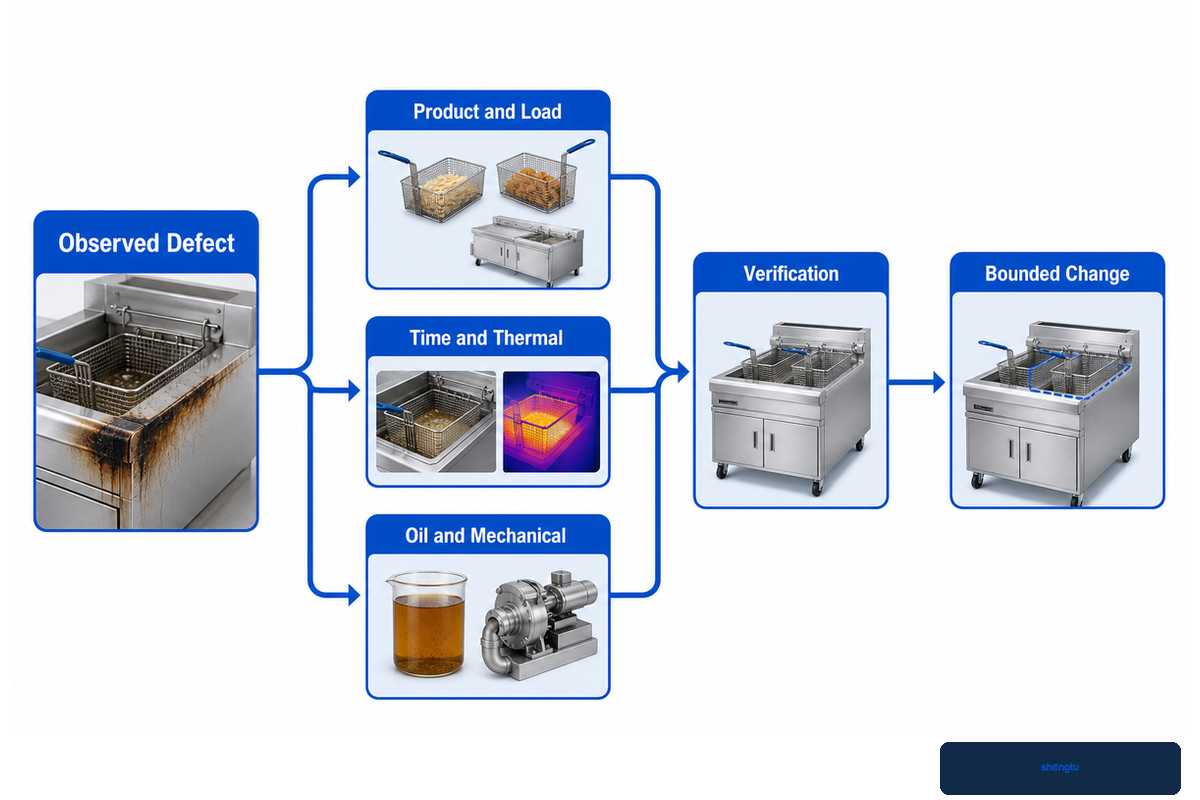
Матрица «дефект — сигнал» преобразует наблюдаемую проблему с продуктом в последовательность проверок. Это карта гипотез и способов их проверки, а не дерево отказов, доказывающее конкретную причину. Начните с указания времени и положения дефектного продукта на ленте, затем проверьте данные о продукте, времени пребывания, тепловом режиме, масле и механике за тот же период.
| Тип дефекта | Проверки продукта и загрузки | Проверки времени и теплового режима | Проверки масла и механики | Проверка результата |
|---|---|---|---|---|
| Отклонения цвета: бледный или темный продукт | Температура продукта на входе, влажность, покрытие, резкое увеличение загрузки | Разброс времени перемещения, температурный профиль по зонам, восстановление температуры | Проба масла, мелкие частицы, характер отклонений в разных положениях | Повторный запуск с теми же параметрами и отбор проб в разных положениях |
| Неравномерная влажность или текстура | Распределение кусочков, глубина слоя, перекрытие | Фактическая траектория продукта и восстановление температуры | Распределение потока, контакт с прижимной лентой | Метод измерения влажности/текстуры по ширине ленты |
| Избыток масла на поверхности или повышенное поглощение масла | Состояние корочки/покрытия, влажность продукта | Время жарки и стекания масла/охлаждения | Состояние масла, перемещение продукта на выходе | Содержание масла в продукте по результатам анализа утвержденным методом |
| Запах гари или темные частицы | Потеря покрытия и загрязнения на подаче | Время пребывания частиц и история нагрева | Нагрузка на фильтр, застойные зоны, отложения | Динамика содержания задержанных твердых частиц и органолептических показателей |
| Повреждение поверхности или следы контакта | Геометрия, расстояние между кусочками, хрупкое покрытие | Время подачи и перемещения между участками | Направляющие, ленты, прижимная лента и выгрузка | Наблюдение или видеозапись с привязкой к положению |
| Нестабильная работа после изменения подачи | Изменение скорости подачи, состояние партии, влажность | Задержка реакции и длительность восстановления | Действие системы управления, поток и накопление продукта | Возврат к зафиксированному исходному режиму, по одному изменению за раз |
| Пенообразование или нестабильность поверхности масла | Изменение влажности, продукта или покрытия | Время появления и история температуры | Проба масла, проверка оборота и загрязнения | Проверка масла и процесса квалифицированным специалистом |
| Повторяющееся отклонение в одном положении на ленте | Распределение продукта на входе и геометрия | Время перемещения и температура в каждом положении | Поток, направляющие, положение ленты и отложения | Картирование образцов по ширине ленты |
Начинайте с самых ранних данных и последовательно переходите к более поздним. Проверьте входящий продукт и загрузку, прежде чем перемещать продукт дальше по линии. Перед изменением уставки подтвердите и проверьте тепловую реакцию и время пребывания. Затем проверьте механические сигналы и данные о масле. Изменяйте один параметр в установленных пределах, проводите процесс достаточно долго, чтобы увидеть реакцию, и сохраняйте исходный режим для сравнения.
Нельзя подменять одни сигналы другими. Опубликованные исследования жарки показывают, что температура в центре продукта, потеря влаги, поглощение масла, цвет и текстура могут меняться непредсказуемо; поглощение масла может быть немонотонным. Матрица помогает ограничить круг проверок, но не принимает решение о разрешении на выпуск продукции вместо QA или ответственного за безопасность пищевых продуктов.
Разделяйте гигиеничное проектирование, выполнение мойки и проверку ее эффективности
Доказательства эффективности мойки включают три уровня. Первый — конструкция оборудования, рассчитанная на выбранный метод мойки. Второй — выполнение на предприятии установленного цикла мойки. Третий — проверка результата. Полированные поверхности могут решить часть проблемы, однако заявление о том, что изделие «легко мыть», не доказывает, что переналадка выполнена.
Оцените доступ к ваннам фритюрницы, лентам, прижимам, линиям возврата масла, фильтрам, насосам, поверхностям теплообмена, сливам, крышкам, уплотнениям и соседним зонам. Проверьте, нет ли участков, где задерживаются вода, масло или моющий раствор, крошки и другие загрязнения. Уточните, какие компоненты открываются, поднимаются или снимаются, для каких нужны инструменты и как предприятие обеспечивает безопасное выполнение этих операций.
В процедуре мойки следует указать границу учёта продукта, состояние оборудования при разборке, моющие средства, их концентрацию, температуру, механическое воздействие, время контакта, ополаскивание, осмотр, сборку и ответственного за разрешение на выпуск продукции. Проверка может включать визуальный осмотр, методы выявления остатков или аллергенов, микробиологические методы, если они уместны, а также периодическую валидацию квалифицированной командой.
Анализ опасностей предприятия должен учитывать специфические для него риски. Стратегии контроля акриламида, предшественников в сырье, перекрёстного переноса аллергенов, общего масла, остатков продукта и критериев выпуска нельзя определить только по чистоте оборудования. На предприятиях США, подпадающих под соответствующие требования, конструкцию оборудования и условия процесса следует учитывать при анализе опасностей и разработке предупредительных мер.
Примечание об источниках: В каталоге EHEDG валидация, мониторинг и проверка мойки рассматриваются как отдельная дисциплина. Действующие производственные правила США требуют, чтобы оборудование можно было эффективно мыть, а анализ опасностей для подпадающих под требования операций учитывал особенности предприятия. Эти источники определяют рамки ответственности, но не подтверждают соответствие конкретной фритюрницы или цикла мойки. EHEDG; 21 CFR, часть 117.
Подтвердите характеристики по реестру испытаний фритюрницы
Реестр испытаний фритюрницы позволяет не смешивать заводские испытания, пусконаладочные работы на предприятии и квалификацию производственного процесса в одном согласовании. Каждое испытание отвечает на отдельный вопрос. Реестр задаёт необходимую структуру, но становится доказательной базой только тогда, когда испытания соответствуют фактическому продукту, процессу, методу и критериям приёмки.
| Этап | Вопрос | Минимальный состав записи | Что не подтверждает |
|---|---|---|---|
| Заводские приёмочные испытания поставщика (FAT) | Изготовлена ли согласованная машина и работали ли её функции до отгрузки? | Компоненты, системы управления, сигналы тревоги и блокировки, конвейер, циркуляция, фильтрация, документация и отклонения | Работа с окончательными инженерными коммуникациями и штатным продуктом |
| Пусконаладочные работы на предприятии / приёмочные испытания на объекте (SAT) | Интегрирована ли установленная система с фактическими инженерными коммуникациями, интерфейсами и функциями безопасности? | Монтаж, инженерные коммуникации, интерфейсы, проверки безопасности, исследование времени пребывания, карта температур и список незавершённых работ | Стабильный выпуск товарной продукции при обычных колебаниях условий |
| Квалификация производства | Позволяет ли заданный процесс стабильно выпускать продукцию, соответствующую критериям, и выполнять переходы между режимами? | Данные о продукте и загрузке, повторные прогоны, критерии, методы, вариабельность, данные о масле, перебои, мойка и отклонения | Другой продукт, загрузка, метод или непроверенный наихудший сценарий |
До начала испытаний определите параметр, критерий приёмки, допустимую вариабельность, метод измерения, план отбора проб, анализ и релевантные наихудшие условия. Назначьте ответственного за решение по каждому пункту. Во время испытаний документируйте фактические измерения, указывайте оператора или проверяющего, продукт или идентификатор партии продукции (если применимо), а также дату и время измерения.
Одного успешного прогона недостаточно, чтобы заявлять о повторяемости результата. Испытания без загрузки могут помочь проверить движение, циркуляцию или функции управления, но не подтверждают качество продукта. Приёмочные испытания на объекте могут подтвердить интеграцию установленной системы, но не подтверждают рабочий диапазон производства. Если условие отличается от предусмотренного имеющимися доказательствами, квалифицируйте это отличие или получите новые данные.
Включайте отклонения и неудачные испытания в записи. Отмечайте, что изменилось, повлияло ли это на продукт, кто принял решение о его дальнейшей судьбе и как скорректировали следующий прогон. Не исключайте неудачное испытание, показывая только последние настройки. Последовательность испытаний иногда помогает объяснить, почему был сужен принятый диапазон.
Примечание об источниках: CFIA требует, чтобы доказательства валидации соответствовали фактическим продукту и процессу и охватывали параметры, критерии, вариабельность, методы, анализ и наихудшие условия. Действующий стандарт 21 CFR 117.305 требует фиксировать фактические наблюдения и обеспечивать прослеживаемость записей непосредственно во время выполнения работ. Ни один из источников не устанавливает универсальные критерии приёмки фритюрниц. CFIA ; eCFR
Подготовьте испытание фритюрницы для конкретного продукта
Укажите продукт и диапазон его исходных характеристик, требуемый выпуск продукции, инженерные коммуникации, план работы с маслом, границу учёта мойки и критерии приёмки. Shengtu может обсудить конфигурацию проекта на основании этих данных; ответственность за подтверждённые пределы процесса и решения о выпуске продукции остаётся за вашим предприятием.
Откройте форму запроса по проектуЧасто задаваемые вопросы
Как работает фритюрница непрерывного действия?
Конвейер или система управления траекторией продукта вместе с системой циркуляции, нагрева и фильтрации масла перемещают продукт через нагретое масло. Чтобы эффективно управлять процессом, необходимо объединить измерения фактической траектории продукта, загрузки, тепловой реакции, состояния масла и характеристик готового продукта.
Как рассчитать время пребывания продукта во фритюрнице непрерывного действия?
Для начальной оценки разделите эффективную длину зоны жарки на скорость ленты — так вы получите теоретическое время прохождения. Фактическое время прохождения продукта может распределяться шире, чем предполагает плановая оценка, поэтому проверьте расчёт на реальном продукте при запланированной загрузке. На результат влияют всплывание продукта, его перекрытие, проскальзывание, сдвиг, контакт с прижимом и различия траекторий. Записывайте не только среднее значение, но и разброс измерений во времени и по ширине ленты.
Продлевает ли фильтрация срок службы масла для жарки?
Фильтрация удаляет крошки и другие взвешенные твёрдые частицы, которые могут пригорать и ускорять деградацию масла, но не обращает её вспять. Окисление, гидролиз и полимеризация продолжаются и при фильтрации. Для принятия решений о масле и анализе проб необходимы установленный порядок отбора проб, конкретные аналитические методы и критерии действий, разработанные для данного предприятия.
Из-за чего меняется цвет продукта во фритюрнице непрерывного действия?
Причиной вариабельности могут быть различия исходного состояния и температуры продукта, влажность, резкие колебания загрузки продуктом с покрытием, восстановление температуры, состояние масла, поток по ширине ленты, механическое перемещение и время прохождения. Прежде чем менять уставку, сопоставьте данные измерений. Один видимый дефект не доказывает наличие одной конкретной причины.
Что следует проверить во время FAT и SAT?
FAT должны подтвердить соответствие согласованной комплектации, функций и систем управления, а также комплектность документации до отгрузки. SAT должны подтвердить монтаж, инженерные коммуникации, интерфейсы и функции на предприятии. Затем квалификация производства подтверждает повторяемость характеристик продукта по установленным критериям с учётом продукта, загрузки и метода процесса.
Где сравнить модели, технические характеристики и варианты проекта?
Изучите страницу решений для фритюрниц непрерывного действия Shengtu, чтобы ознакомиться с конфигурациями оборудования и запросить коммерческое предложение. До обсуждения предоставьте сведения о продукте, диапазоне его исходных характеристик, требуемом выпуске продукции, инженерных коммуникациях, плане работы с маслом, границе учёта мойки и предлагаемых доказательствах приёмки. Так вопросы выбора конфигурации отделяются от разработки процесса, и у обеих сторон появляется общая основа для оценки результатов испытаний. Сведения о компании и производстве приведены в разделе О компании Shengtu Machinery, а оборудование для смежных этапов производства представлено в категории оборудования для жарки и нанесения покрытия.
Источники и границы их применения
Ссылки и источники: приведённая ниже документация описывает механизмы процессов, виды доказательств и область действия нормативных требований. Эти источники не подтверждают соответствие оборудования Shengtu, не утверждают процесс на конкретном предприятии и не устанавливают универсальные рабочие пределы. Материалы поставщиков и патентная литература используются только как справочные сведения, если не указано иное.
- Университет штата Оклахома: промышленная жарка во фритюре
- Университет штата Оклахома: качество пищевых масел
- Рецензируемый обзор химических изменений при жарке во фритюре
- Рецензируемое исследование пространственной вариабельности
- Рецензируемое исследование жарки по нескольким показателям
- AOCS: химические процессы в масле для жарки и аналитические методы
- Каталог руководств EHEDG
- CFIA: проверка доказательств эффективности мер контроля
- 21 CFR, часть 117