Peralatan Lini Produksi Sosis Antarmuka Digital Lini Produksi
TAMPILAN 01 / 02

Lini Produksi Sosis untuk Proyek Ham, Hot Dog, dan Frankfurter

  • Kualifikasi rute produk
  • Tujuh kategori modul terdokumentasi
  • Tinjauan antarmuka peralatan yang ada
  • Integrasi digital opsional

Shengtu mengonfigurasi lini produksi sosis berdasarkan produk yang ingin Anda buat, bukan paket mesin tetap. Mulailah dengan bentuk produk, batasan resep, selongsong, rute termal, format kemasan, target output, dan kondisi pabrik; proposal teknis kemudian menetapkan alur proses, cakupan peralatan, dan antarmukanya.

Rute produk
Proyek sosis segar, emulsi, asap, atau matang; hot dog/frankfurter; serta ham tertentu
Set modul terdokumentasi
Tujuh kategori peralatan, dari persiapan daging hingga deteksi logam
Dasar penyusunan proposal
Produk, target kapasitas, proses, pengemasan, utilitas, tata letak, dan masukan penerimaan
Cakupan digital
STUnit, OTA, gateway, visi YOLO, dan fungsi edge jika ditentukan untuk proyek
Latar konfigurasi lini sosis

Konfigurasi Proses Berdasarkan Produk untuk Sosis, Hot Dog, dan Ham

Lini produksi hot dog dan lini sosis segar tidak otomatis menggunakan rute proses lanjutan yang sama. Kami terlebih dahulu mengkualifikasi kondisi produk, lalu menentukan tahap persiapan, pembentukan, termal, pengemasan, dan pemeriksaan yang termasuk dalam cakupan. Apakah produk akhir siap santap menentukan tingkat verifikasi yang diperlukan pada rute tersebut. Karena itu, USDA FSIS Directive 7111.1 menjadi masukan tinjauan sejak panggilan konfigurasi pertama untuk tahap pemasakan dan pascapematian patogen, bukan dokumen yang baru muncul saat penerimaan.

Daftar mesin yang dipilih sebelum rute produk ditetapkan dapat mengunci urutan yang keliru. Anggapan umum bahwa setiap produk membutuhkan seluruh rangkaian yang ditampilkan digantikan oleh matriks konfigurasi yang menetapkan keputusan rute.

Permintaan juga datang dengan nama yang merujuk pada cakupan berbeda. Mesin pembuat sosis adalah satu operasi. Lini produksi sosis otomatis merupakan rangkaian operasi yang saling terhubung, dengan pekerjaan pemindahan, kendali, dan penerimaan di antaranya. Proyek pengolahan daging yang lebih luas dapat mencakup tahap hulu dan hilir yang tidak termasuk dalam kedua cakupan tersebut. Kami menetapkan cakupan sebelum membahas harga, karena penawaran untuk lini sosis otomatis dan penawaran untuk dua mesin pembuat sosis bukan dokumen yang sebanding, sekalipun kedua angkanya tampak serupa.

Tiga masukan menentukan sebagian besar isi tabel tersebut. Jenis daging dalam resep—babi, sapi, unggas, atau campuran—menentukan rute penggilingan dan pencampuran, karena adonan sosis dari potongan sisa berperilaku berbeda dari adonan yang dibuat dari potongan utama. Pilihan selongsong kemudian menentukan tahap pengisian dan proses selanjutnya: selongsong alami, kolagen, dan selulosa masing-masing memiliki persyaratan tekanan pengisian, perilaku puntiran, dan pengupasan. Hot dog tanpa kulit hanya bisa dibuat karena mesin pengupas melepas selongsong setelah pemasakan. Penambahan bumbu dan bahan curing dilakukan pada tahap pencampuran, bukan dengan mesin terpisah, kecuali resep memerlukan tahap pencampuran khusus.

MATRIKS RUTE
Rute konfigurasi sosis segar Rute konfigurasi sosis segar
KEPUTUSAN YANG MENGUBAH LINI
Definisi ukuran partikel, metode pencampuran, selongsong, porsi, dan kemasan akhir
IMPLIKASI MODUL YANG MUNGKIN
Perlakuan termal mungkin berada di luar lini; antarmuka rantai dingin dan pengemasan tetap menjadi masukan proyek.
Rute konfigurasi hot dog emulsi Rute konfigurasi hot dog emulsi
KEPUTUSAN YANG MENGUBAH LINI
Target emulsi, rute selongsong, metode pengaitan/porsi, pemasakan, pendinginan, pengupasan, dan format kemasan
IMPLIKASI MODUL YANG MUNGKIN
Cutter-mixer, pengisian terkendali, dan rute termal yang ditetapkan dapat menjadi bagian utama; peralatan pengupas atau pengait ditambahkan hanya jika diperlukan.
Rute sosis asap atau matang Rute sosis asap atau matang
KEPUTUSAN YANG MENGUBAH LINI
Penetapan program pengasapan/pemasakan, penanganan rak, pendinginan, paparan pascapematian patogen, dan pengemasan
IMPLIKASI MODUL YANG MUNGKIN
Ruang pengasapan hanya satu bagian dari rute; penanganan, stabilisasi, zonasi, dan bukti penerimaan juga harus ditetapkan.
Rute produk ham atau daging yang dibentuk Rute produk ham atau daging yang dibentuk
KEPUTUSAN YANG MENGUBAH LINI
Produk utuh atau cincang, injeksi/pemutaran, pembentukan atau penjepitan, rute termal, dan pengirisan
IMPLIKASI MODUL YANG MUNGKIN
Tumbler terdokumentasi dapat digunakan untuk sebagian proses, sedangkan modul hulu dan hilir dapat sangat berbeda dari lini sosis berantai.

Persiapan dan struktur

Kami dapat mengonfigurasi penggilingan, pencampuran dengan cutter, dan pemutaran vakum dari set peralatan terdokumentasi jika operasi tersebut sesuai dengan resep yang disetujui dan target tekstur.

Pengisian dan penanganan produk

Kami dapat menyertakan pengisian sosis dan menetapkan antarmuka yang diperlukan untuk peralatan selongsong, pembagian porsi, pengaitan, penggantungan, atau pemindahan.

Termal, pengemasan, dan pemeriksaan

Kami dapat menyertakan pengasapan/pemasakan, pengemasan dalam ruang, dan deteksi logam dengan tetap menetapkan validasi proses, desain kemasan, dan logika penolakan secara jelas.

ATURAN KUALIFIKASI

Aturan kualifikasi lini: tujuh kategori peralatan terdokumentasi merupakan peta konfigurasi, bukan daftar bahan standar. Modul dapat ditambahkan, dihilangkan, atau diurutkan ulang setelah peninjauan produk dan lokasi.

ATURAN PERENCANAAN

“Tetapkan rute produk sebelum menetapkan daftar mesin.”

— Aturan perencanaan lini Shengtu
GAMBARAN UMUM SISTEM

Peta Lini Tujuh Modul dan Tanggung Jawab Antarmuka

Kami memetakan setiap mesin berdasarkan apa yang masuk, apa yang keluar, dan apa yang harus diterima oleh tahap berikutnya. Dengan begitu, ketidakcocokan suhu produk, ukuran batch, tinggi keluaran, kebutuhan penyangga, sinyal kendali, metode pembersihan, dan sambungan utilitas dapat diketahui sebelum daftar peralatan ditetapkan. Setiap titik pemindahan juga merupakan keputusan desain higienis. Karena itu, ISO 14159 menjadi acuan tinjauan untuk permukaan kontak, drainase, dan kemudahan pembersihan saat produk berpindah dari satu modul ke modul berikutnya.

Pengaitan dan penjepitan berada di antara pengisian dan perlakuan termal untuk produk yang dirangkai, dan keduanya ditentukan sesuai produk, bukan diasumsikan. Pengaitan sosis membagi untaian kontinu menjadi potongan-potongan terpisah, baik dengan mesin pemuntir maupun mesin penjepit yang membagi produk menjadi porsi dan menutup kedua ujungnya. Di bagian hulu, penggilingan daging dan pencampuran daging tidak dapat saling menggantikan dengan pencacah yang mengikutinya: penggilingan menentukan ukuran partikel, sedangkan pencacahan menghasilkan emulsi. Tahap yang lebih dahulu dalam proses produksi menentukan kondisi daging sosis saat masuk ke mesin pengisi.

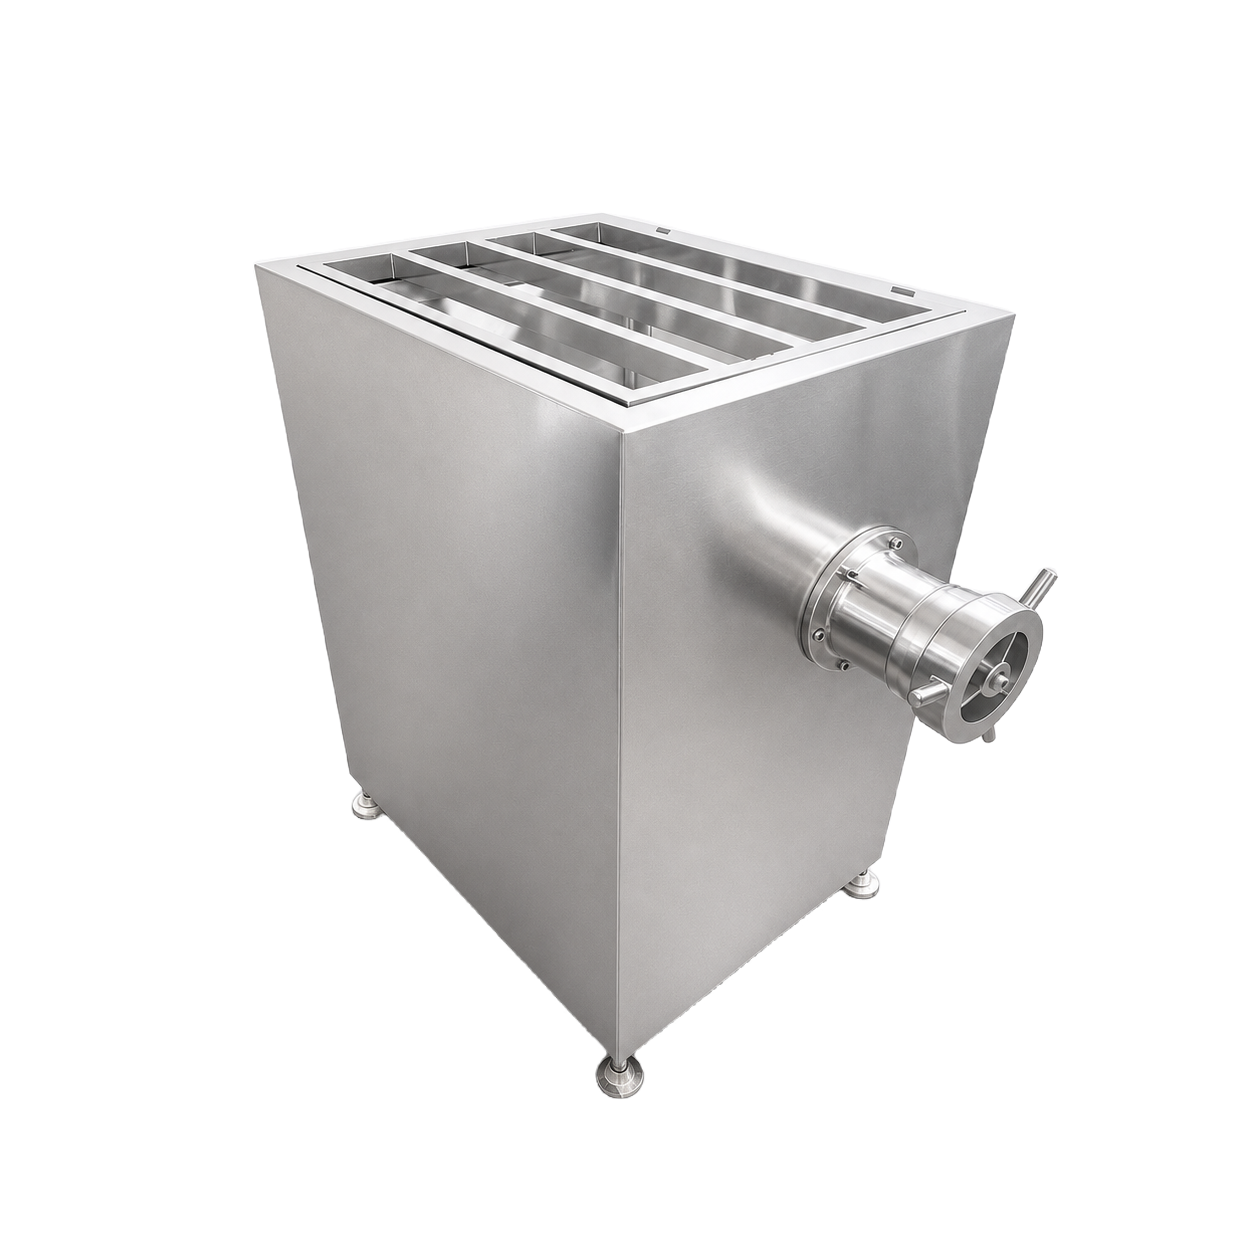
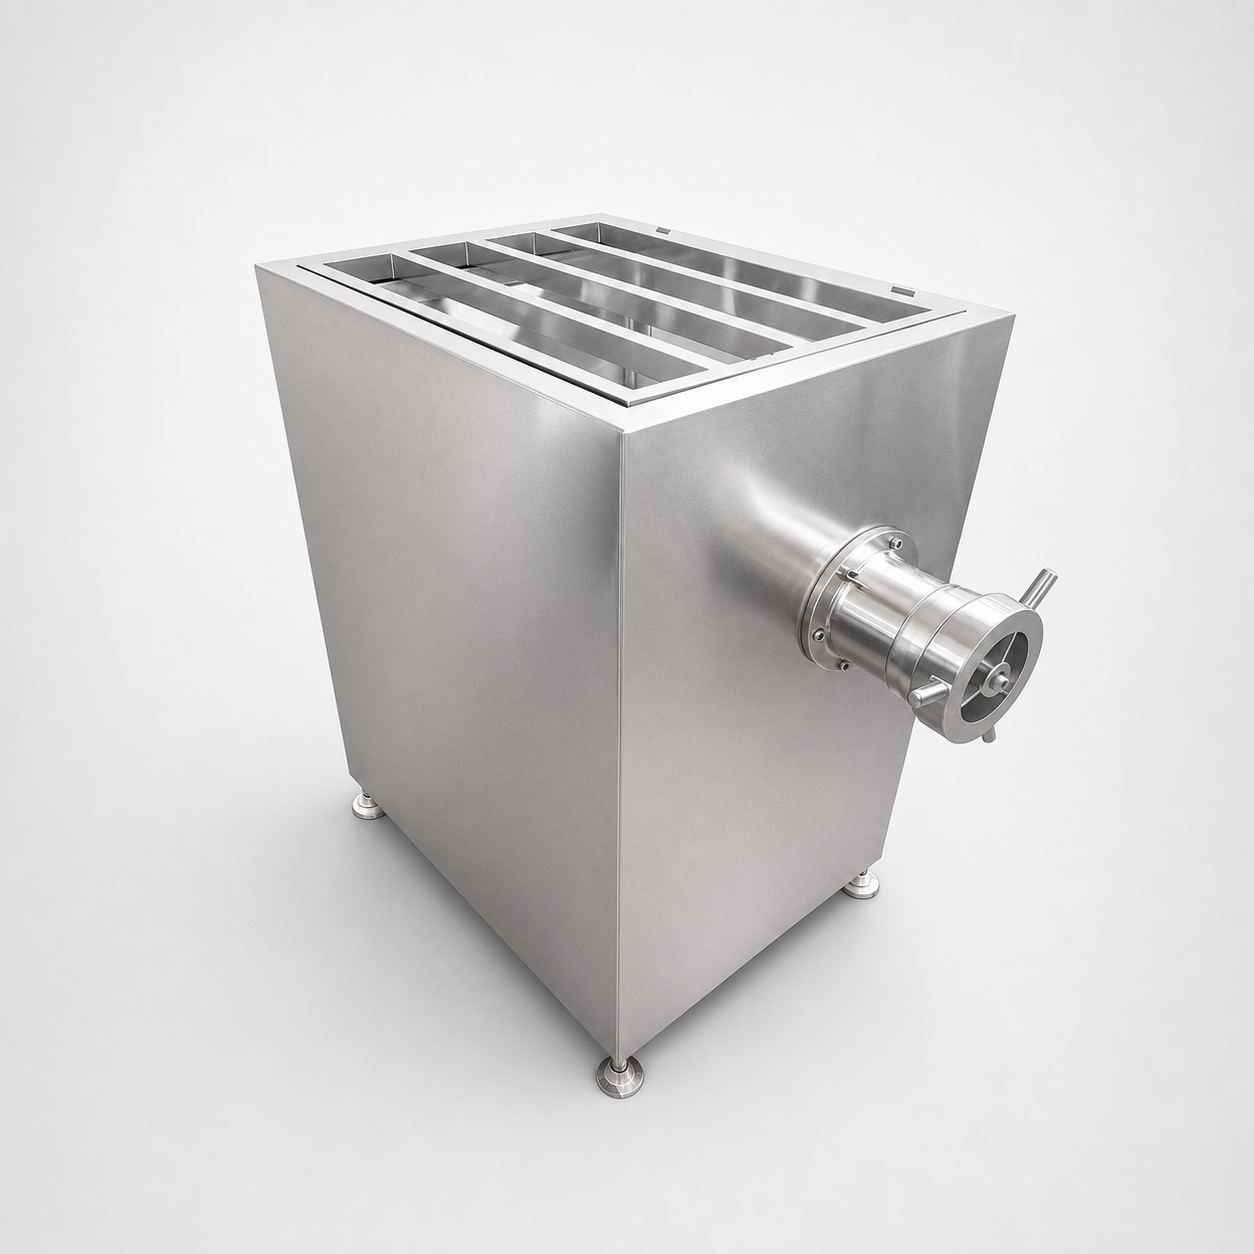
Penggiling daging // PARAMETER_SET

Kami dapat menyertakan penggiling terdokumentasi untuk memperkecil ukuran bahan baku setelah meninjau kondisi bahan masuk, definisi ukuran partikel yang diinginkan, pemindahan batch, dan prosedur sanitasi. Balok daging beku, potongan daging dingin, dan daging yang sudah dicincang tidak dapat dimasukkan ke penggiling dengan cara yang sama. Karena itu, kondisi bahan masuk—bukan pelat nama mesin—menentukan metode pengumpanan dan laju yang dapat dipertahankan.

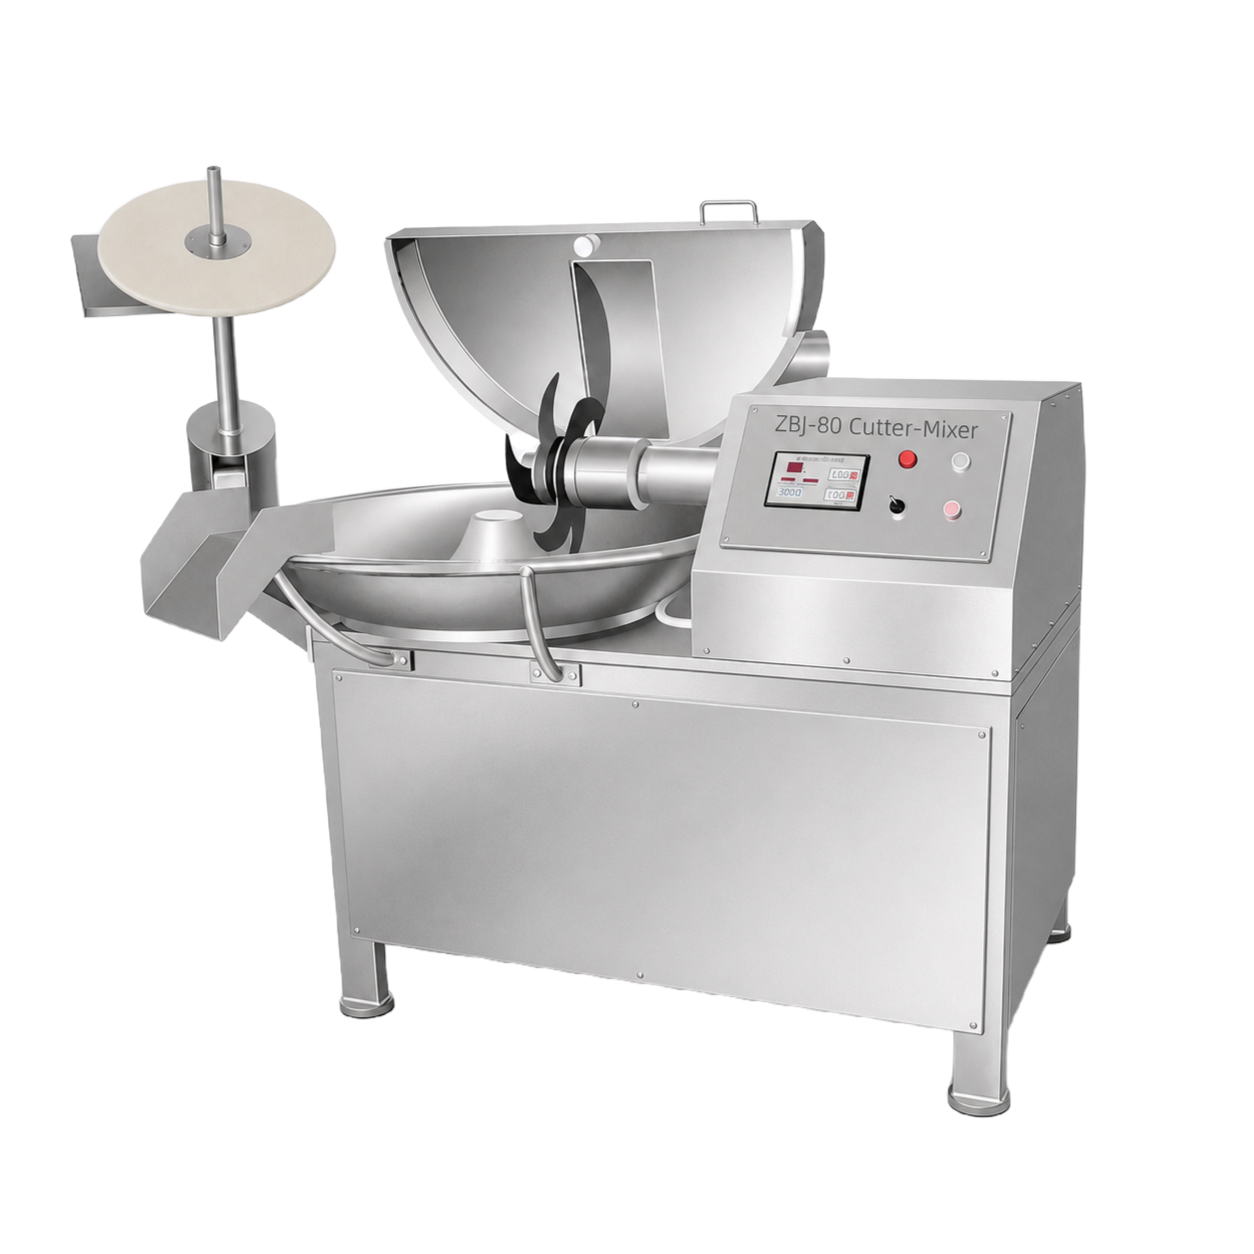
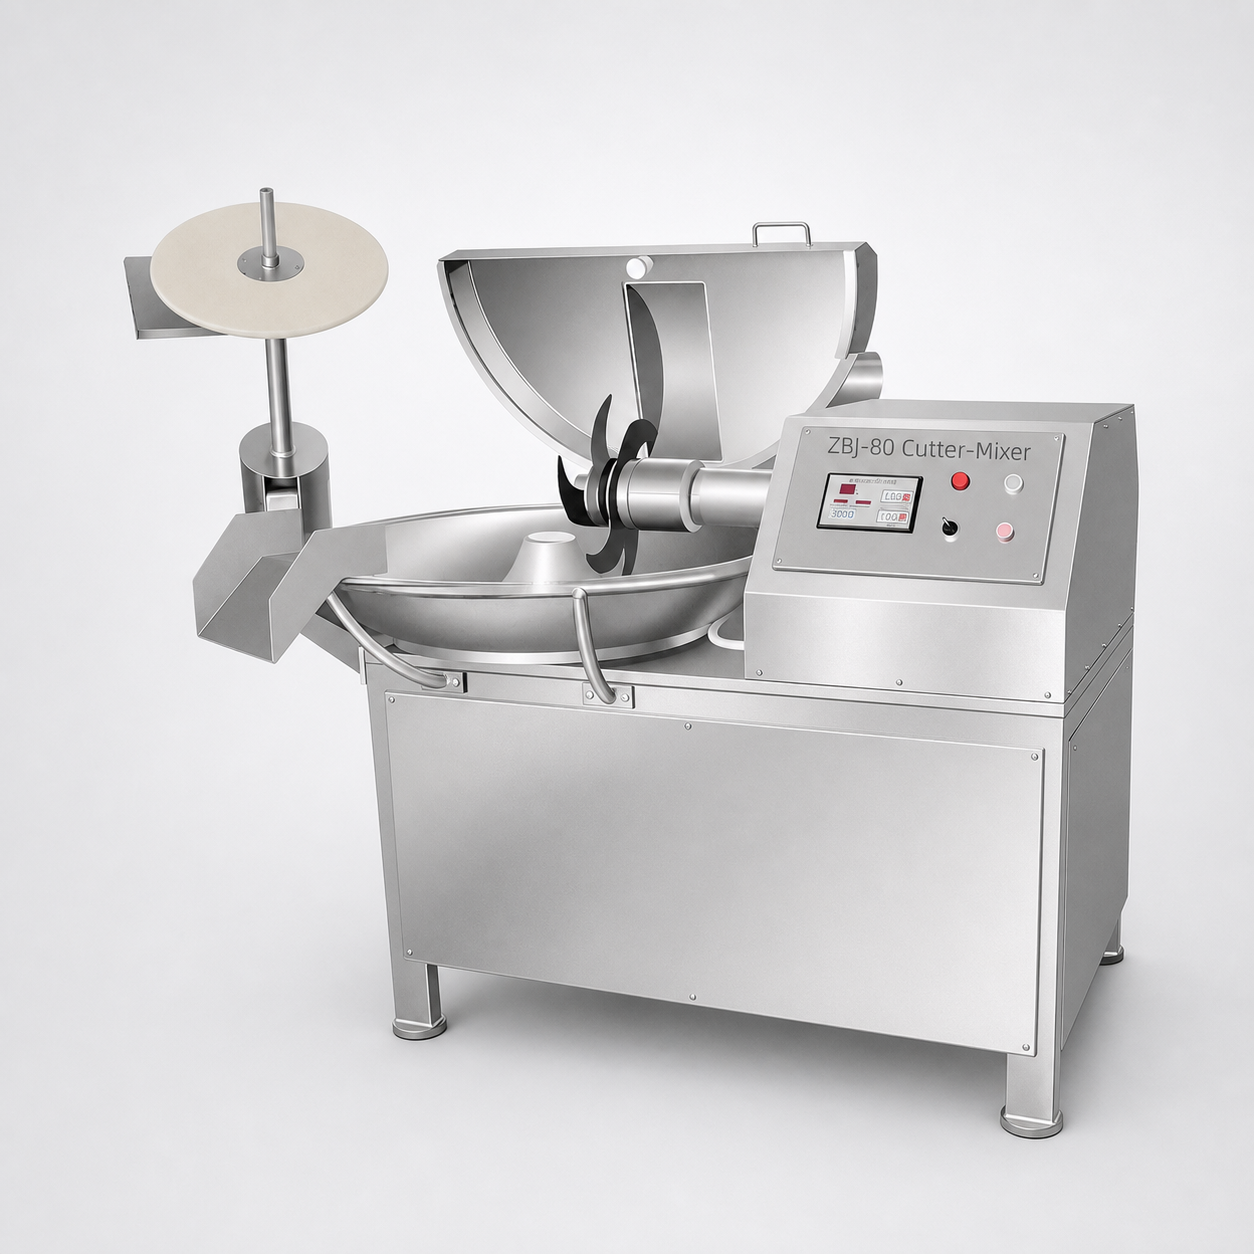
Referensi cutter-mixer ZBJ-80 // PARAMETER_SET

Gambar yang diberikan secara jelas menunjukkan cutter-mixer ZBJ-80. Label itu hanya kami gunakan sebagai referensi konfigurasi sampai proposal mengonfirmasi fungsi, kapasitas terukur, dan kesesuaiannya.

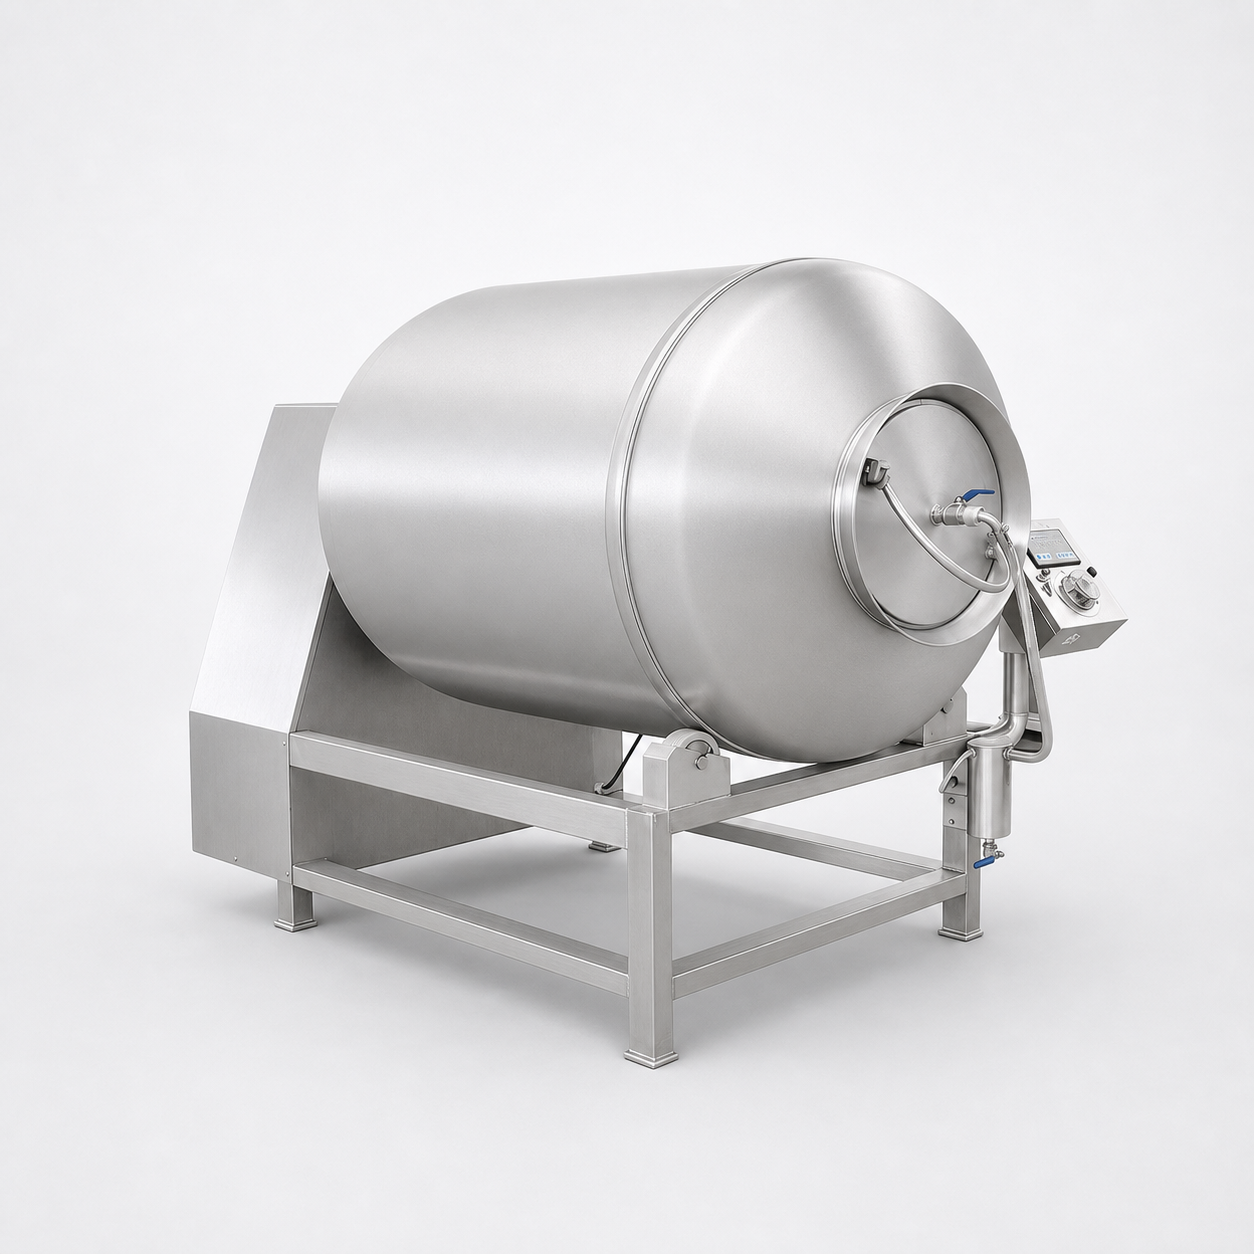
Tumbler vakum // PARAMETER_SET

Kami dapat menyertakan tumbler terdokumentasi untuk rute produk yang memerlukan pemutaran atau pengondisian. Tahap ini berfungsi membantu bumbu meresap dalam kondisi vakum sekaligus menentukan jendela pengembangan rasa, sehingga waktu siklus harus ditetapkan oleh penanggung jawab resep. Metode pemuatan, kendali resep, pengeluaran, dan pembersihan ditentukan dalam proyek.

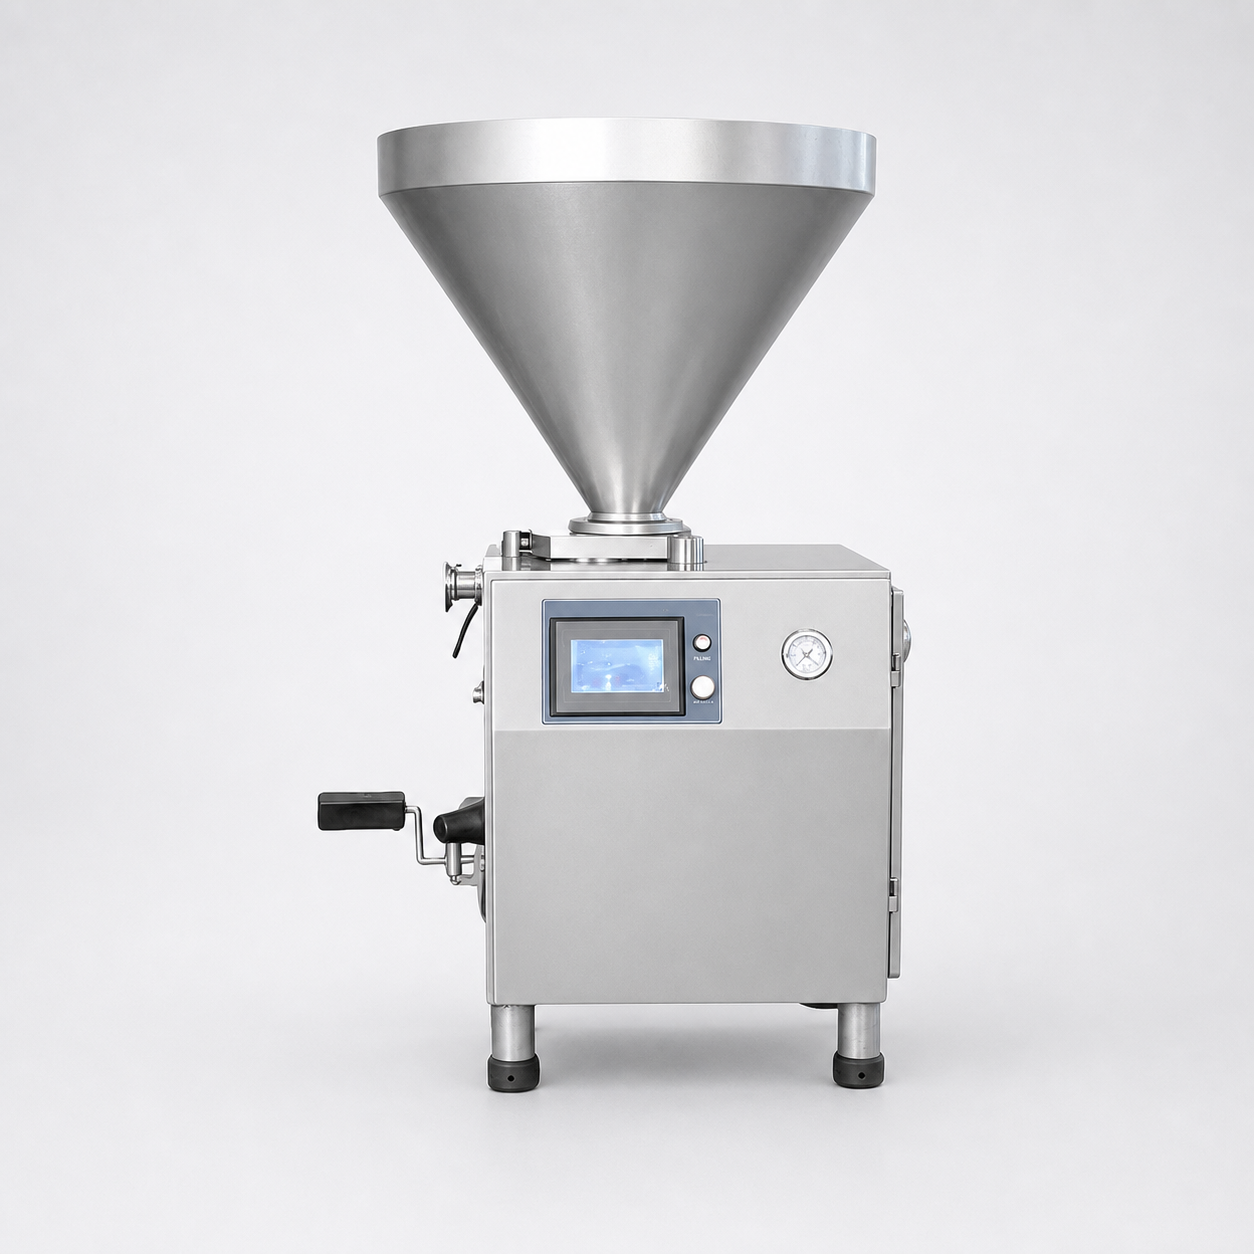
Mesin pengisi sosis // PARAMETER_SET

Kami dapat menyertakan mesin pengisi terdokumentasi dan menetapkan antarmukanya dengan selongsong, pembagian porsi, pengaitan, penggantungan, atau penanganan manual. Pengisi sosis pneumatik sesuai untuk batch kecil; pengisian sosis dengan laju berkelanjutan dan bobot porsi yang ditahan sementara merupakan kelas mesin berbeda. Keduanya sering dibandingkan seolah-olah merupakan pembelian yang sama.

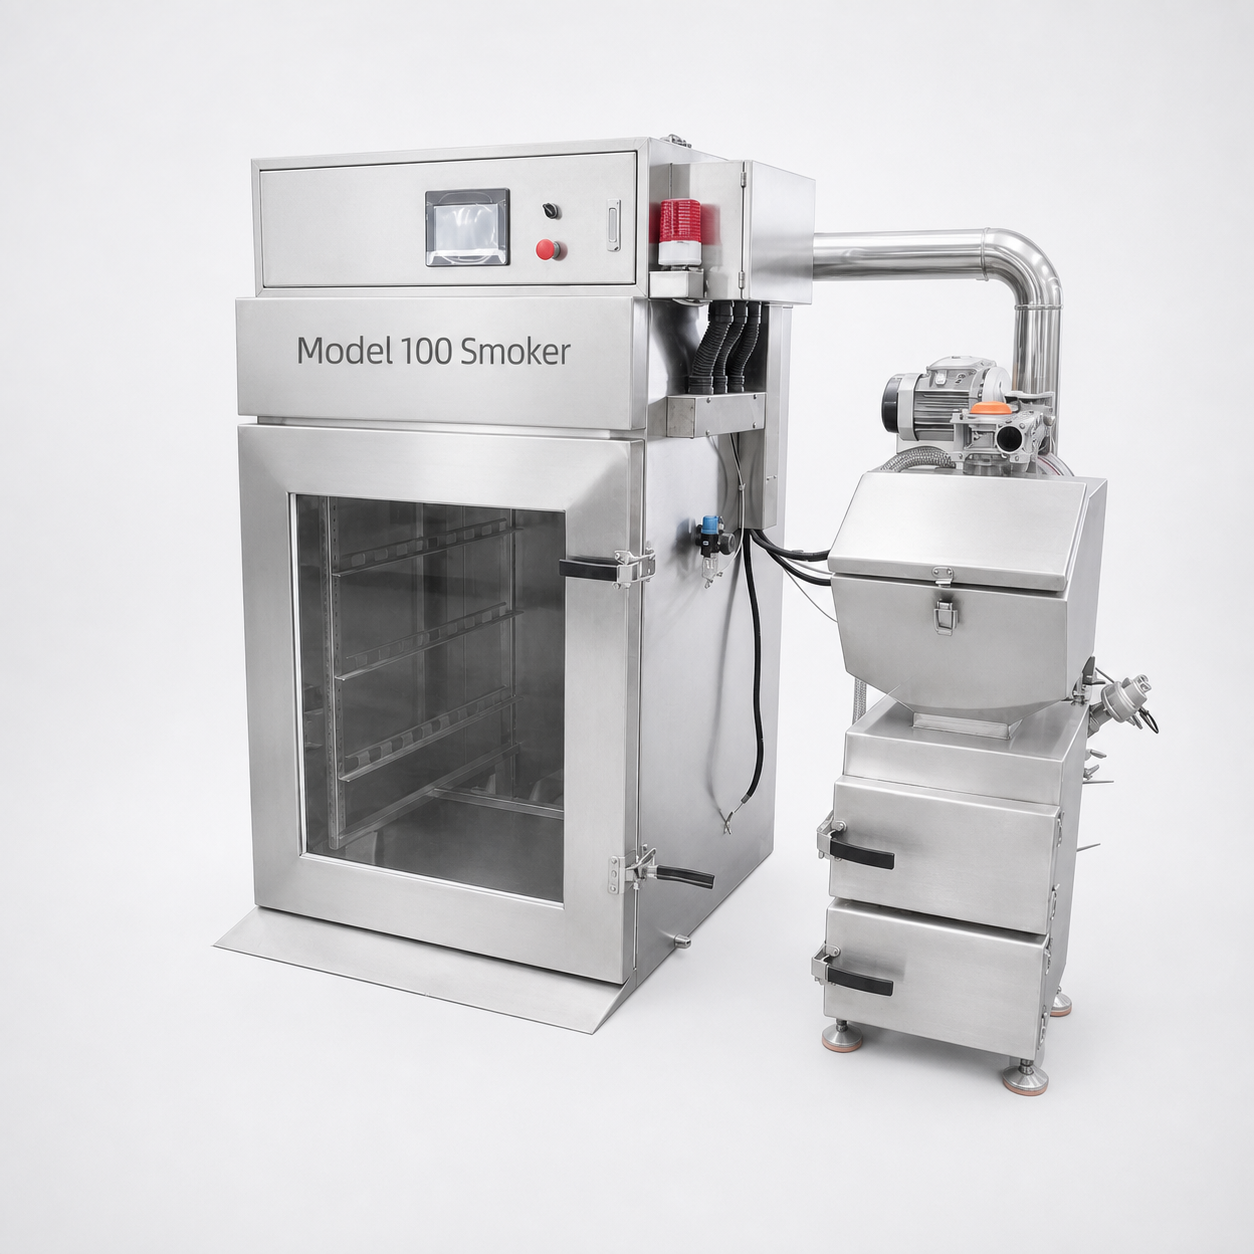
Referensi Smoker Model 100 // PARAMETER_SET

Gambar yang diberikan secara jelas menunjukkan Smoker Model 100. Labelnya tidak menetapkan kapasitas, pematian patogen, stabilisasi, atau program termal tertentu.

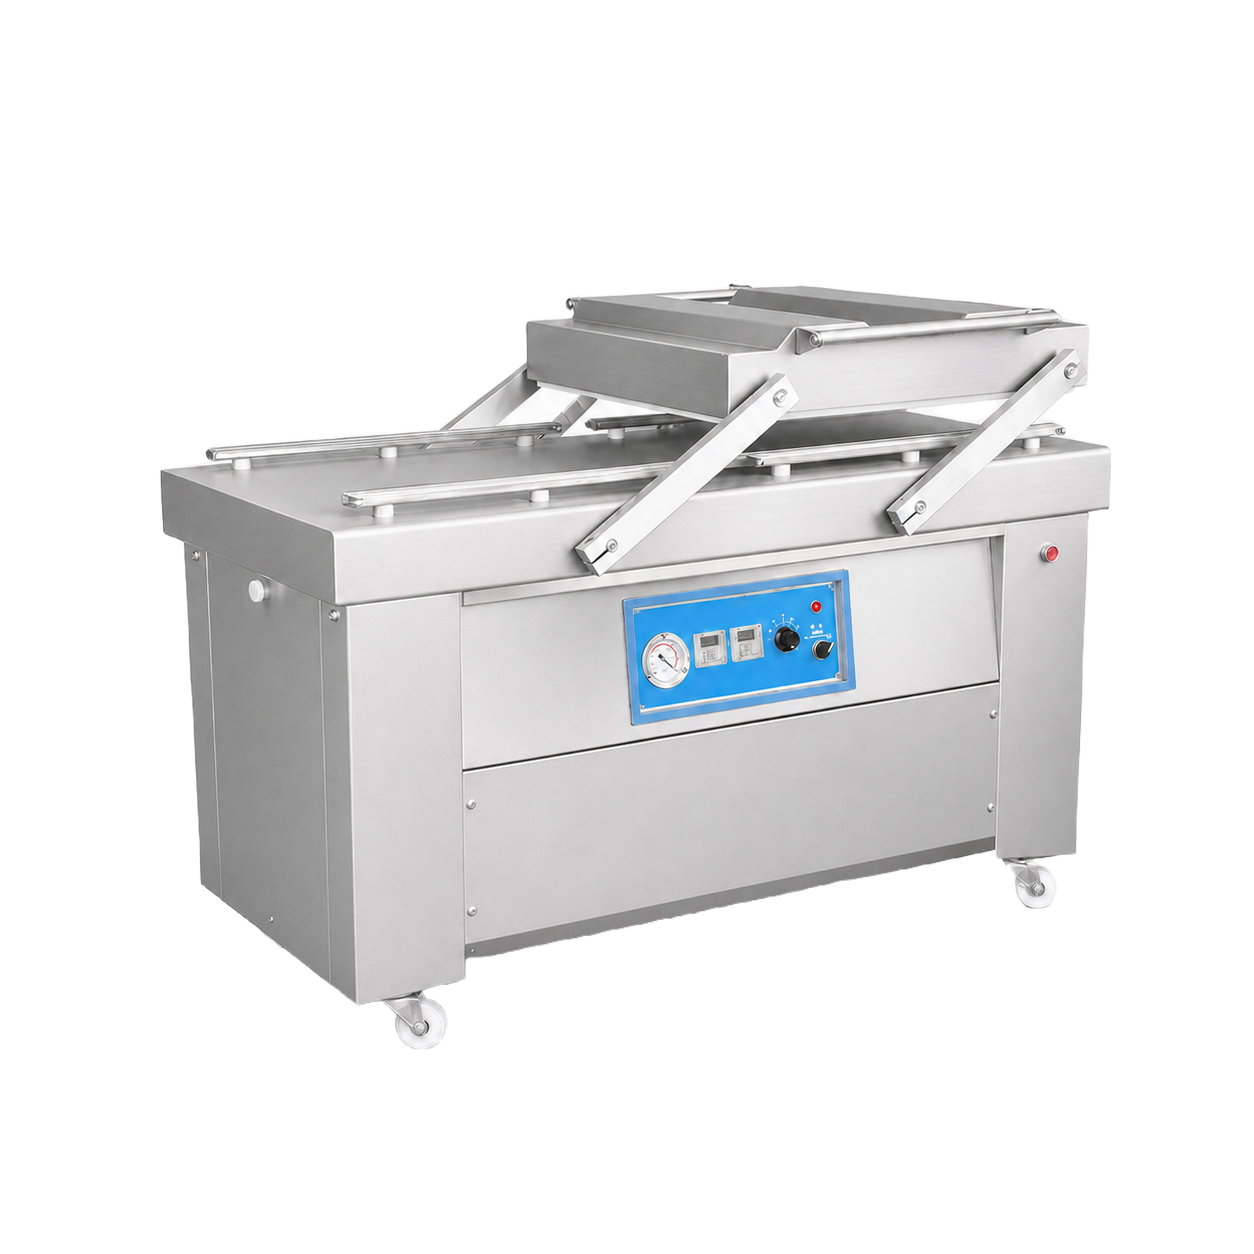
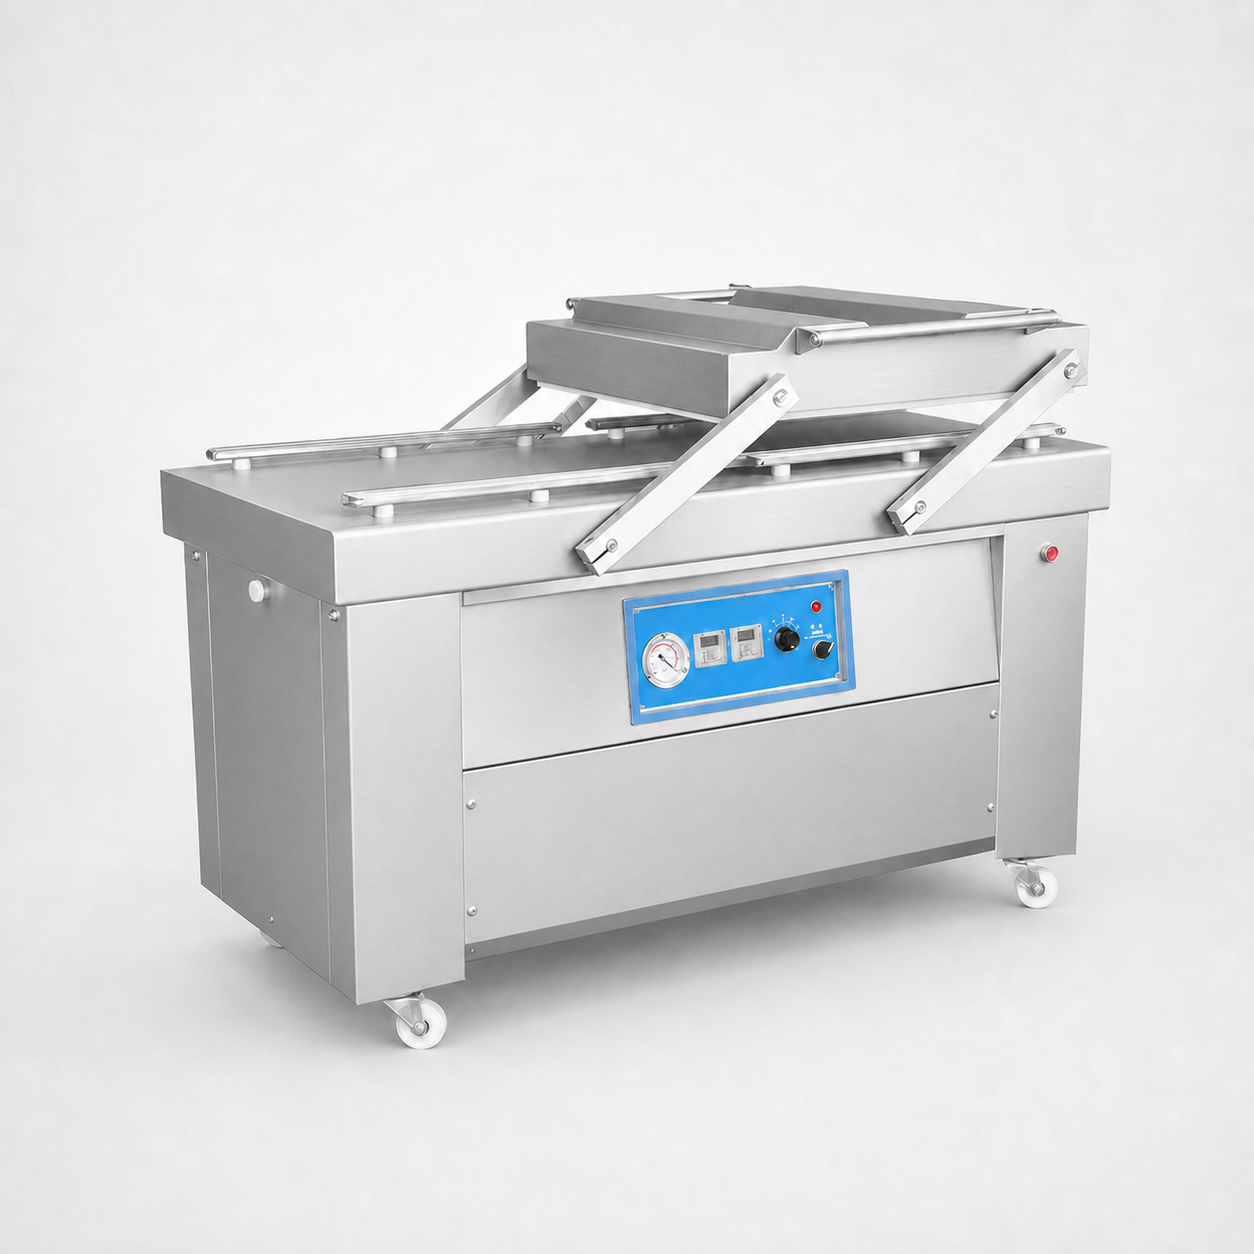
Mesin pengemasan dalam ruang // PARAMETER_SET

Kami dapat menyertakan modul pengemasan dalam ruang terdokumentasi setelah dimensi kemasan, film, tujuan vakum, suhu produk, dan penempatan produk dari tahap hulu dikonfirmasi.

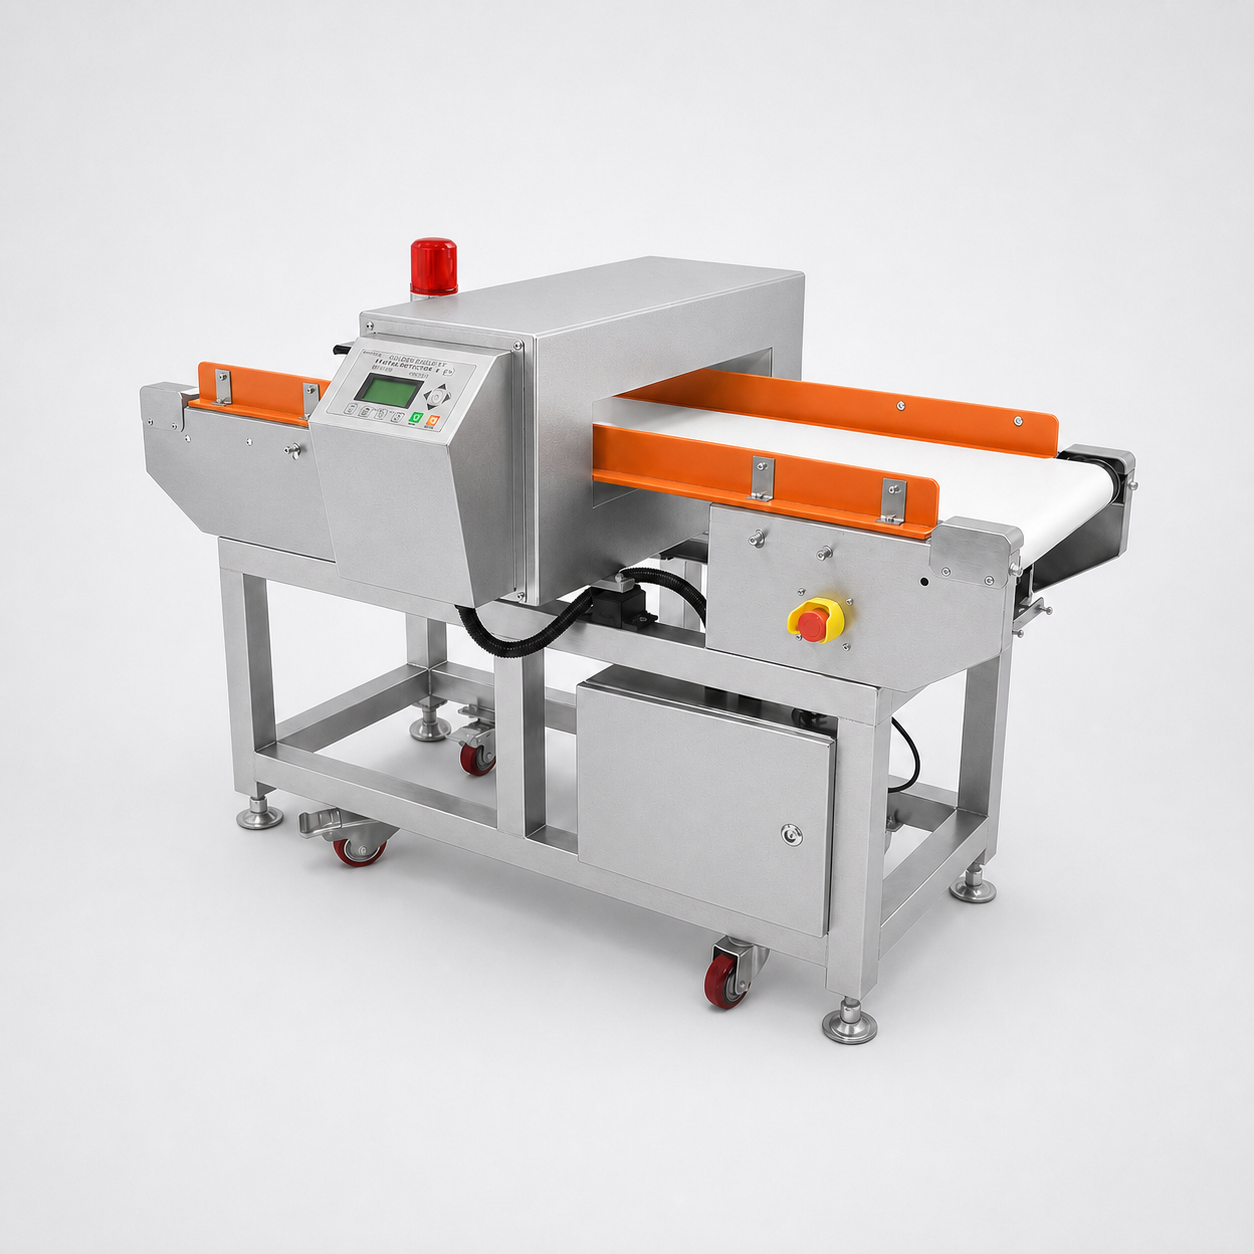
Detektor logam // PARAMETER_SET

Kami dapat menyertakan modul deteksi logam terdokumentasi. Efek produk, standar pengujian, metode penolakan, penguncian, evaluasi, dan catatan disposisi harus tercantum dalam rencana penerimaan.

Peralatan yang ada

Kami dapat meninjau penggiling, mesin pengisi, ruang pengasapan, mesin pengemas, atau detektor yang ada dan memetakan antarmuka produk, mekanis, kelistrikan, kendali, utilitas, dan tanggung jawab.

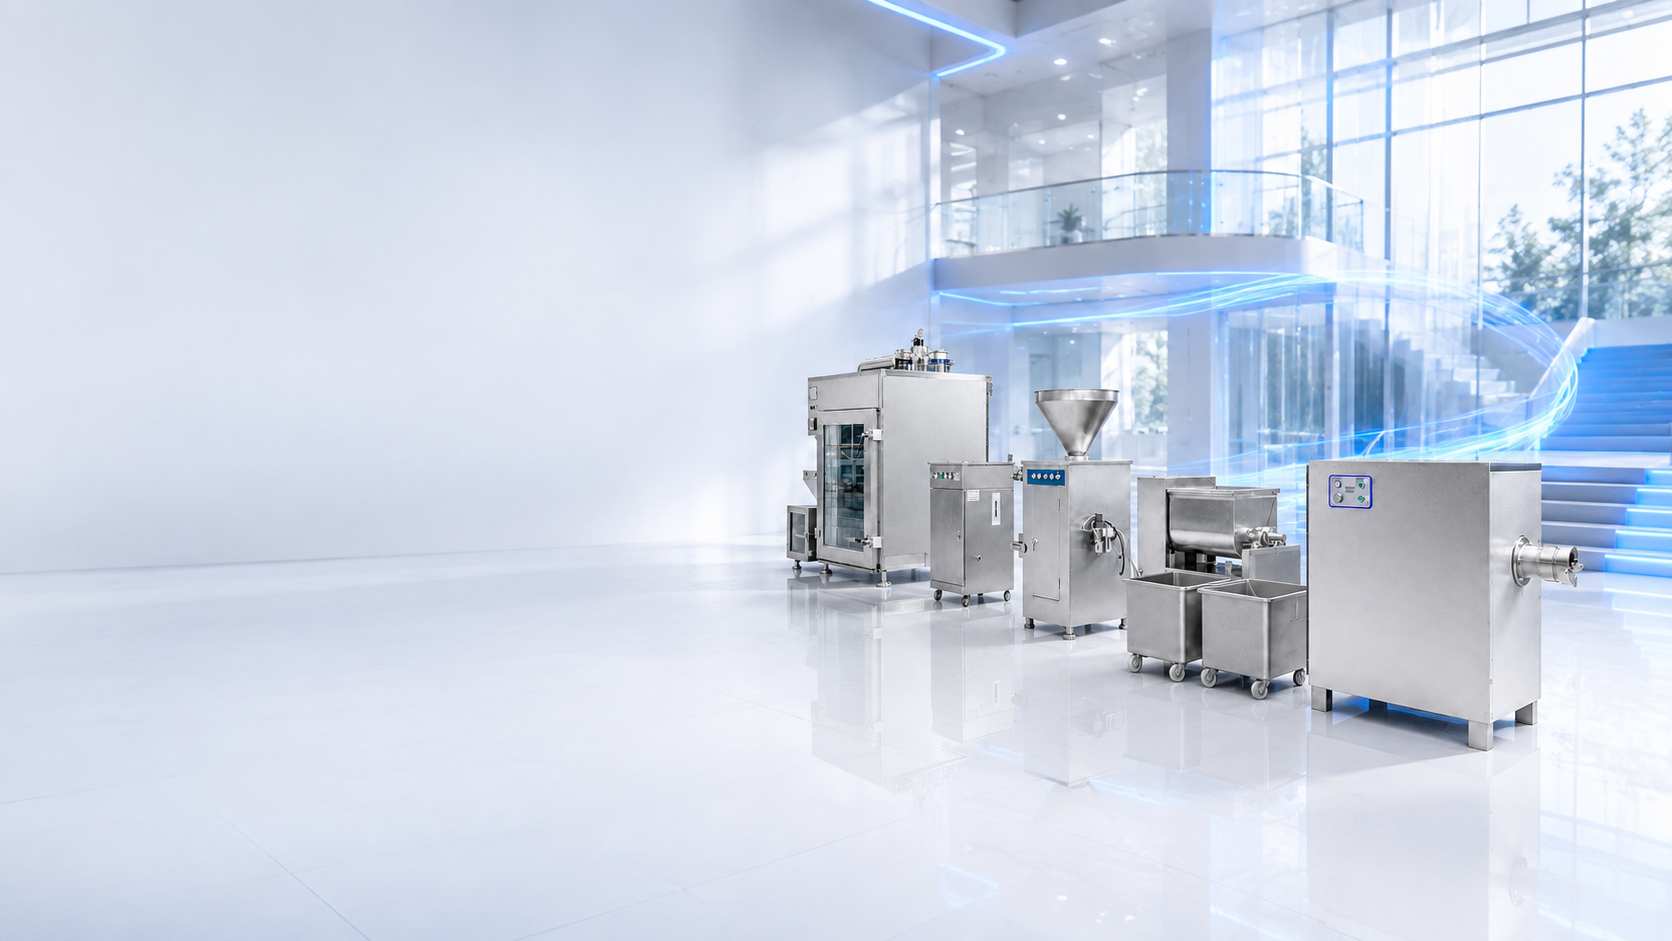
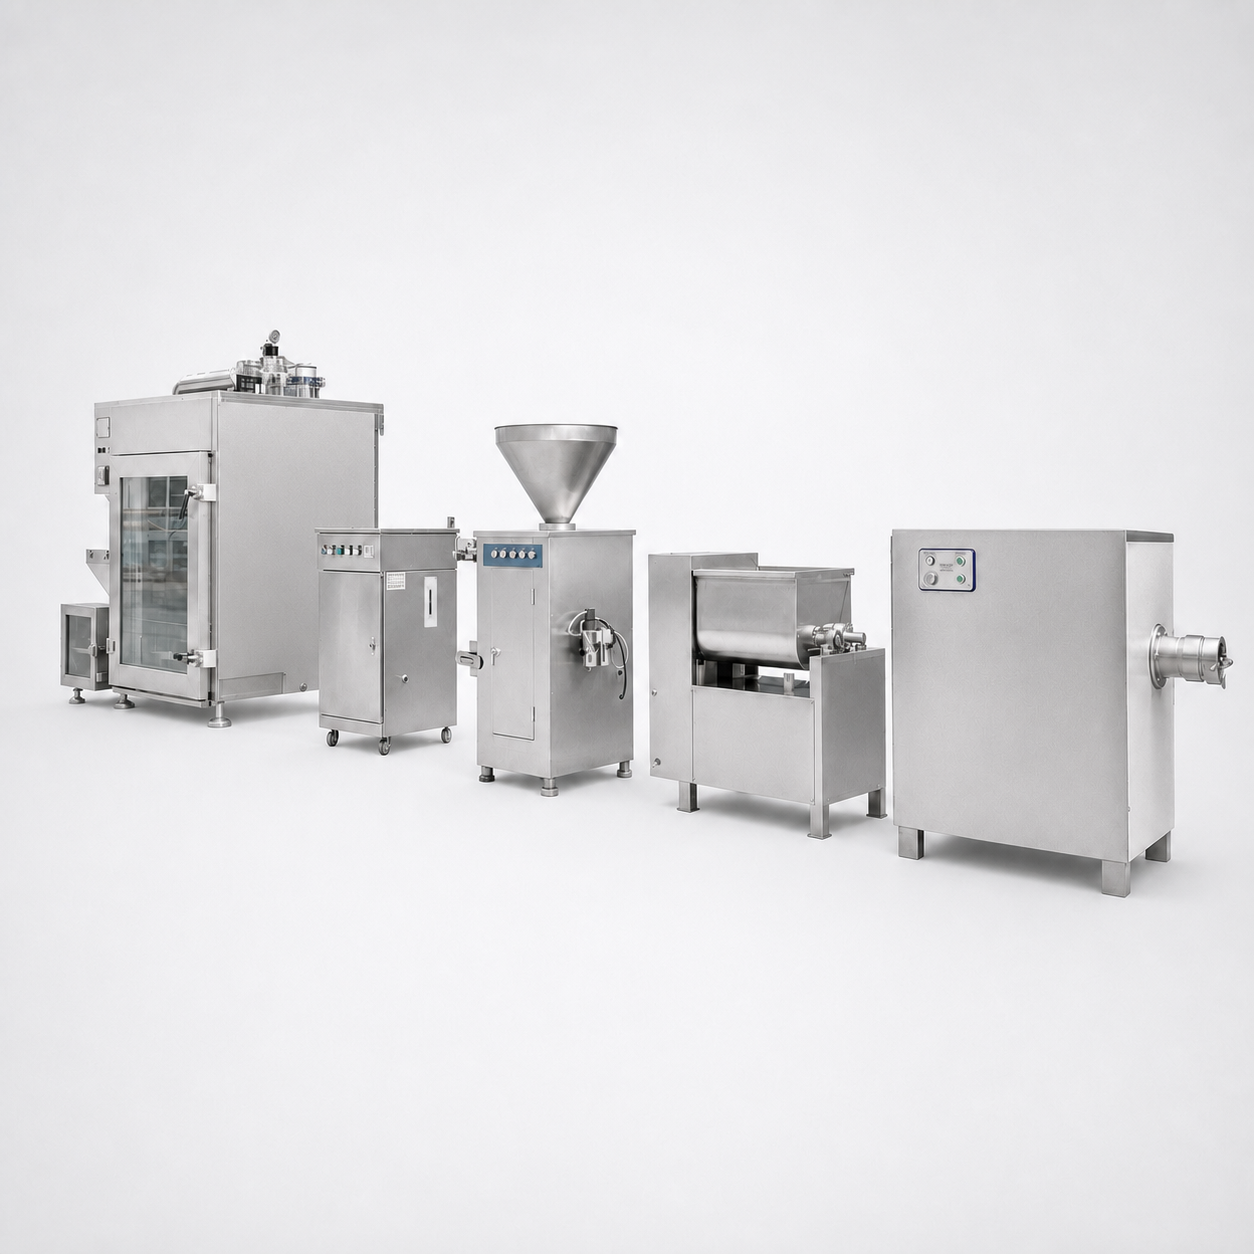
Ilustrasi lini pengolahan sosis yang dapat dikonfigurasi, disediakan klien
Ilustrasi konfigurasi yang disediakan klien. Urutan akhir dan model ditetapkan dalam proposal teknis.
DATABANK_LINKED

Konfigurasi referensi terdokumentasi

Inilah kapasitas terukur peralatan yang tercatat untuk lini ini. Anggap sebagai konfigurasi awal dan acuan penentuan ukuran, bukan jaminan untuk keseluruhan lini: laju yang dicapai bergantung pada produk, resep, selongsong, pola batch, dan keseimbangan di antara tujuh modul.

Modul Kapasitas terukur terdokumentasi Beban terpasang Jejak tapak (mm)
Penggiling daging (TYW120W) 600 kg/jam 4 kW, 380 V 900 × 560 × 940; 190 kg
Cutter-mixer 50–60 kg/batch; mangkuk 978 mm; 6 pisau 11 + 2 kW 1820 × 1380 × 1260; 700 kg
Tumbler vakum Beban kerja 600 kg dalam drum 1.583 L 3 kW, 380 V / 50 Hz 2250 × 1100 × 1650
Mesin pengisi sosis Porsi 5 g hingga 1.000 g; hopper 50 L 50 W, 220 V / 50 Hz 1050 × 650 × 1500; 130 kg
Ruang pengasapan 50 kg per batch; ruang 930 × 820 × 1070 mm Total 20,2 kW 2150 × 1200 × 1900
Mesin pengemas dalam ruang Ruang kerja 720 × 600 × 130 mm 3,8 kW, 380 V / 50 Hz 1440 × 720 × 910
Detektor logam Bukaan 400×120 mm; sensitivitas Fe 0,8 mm Konveyor 1400 mm 1400 × 820 × 920
CATATAN PROSES // Cara membaca baris detektor: sensitivitas pada konveyor kosong diukur dengan sabuk tanpa produk. Sosis yang basah, hangat, asin, dan terbungkus film memiliki efek produk yang mengubah sensitivitas yang dapat dicapai dari angka tersebut. Karena itu, ukuran benda uji, metode penolakan, dan catatan disposisi disepakati saat penerimaan, bukan disalin dari lembar data.

Batas Perlakuan Termal, Pengemasan, dan Integrasi Digital

Cakupan proses hilir membedakan lini produksi yang sekilas serupa. Kami memisahkan proses termal, jalur pendinginan dan paparan, format kemasan, logika pemeriksaan, serta integrasi opsional dengan kendali pabrik agar penanggung jawab dan catatan penerimaan untuk setiap bagian terlihat jelas.

Pengemasan vakum biasanya menjadi tahap akhir sebagian besar rute produk dingin dan matang. Format kemasan menentukan ukuran ruang, panjang batang penyegel, dan laju siklus jauh sebelum mesin dipilih. Jika lini memasok pabrik pengolahan daging yang sudah memiliki ruang pengemasan sendiri, batas cakupan bergeser ke hulu sehingga antarmuka, bukan mesin, menjadi hasil yang harus diserahkan.

Akses jarak jauh dan OTA bukan pengganti batas kendali pabrik yang telah disepakati. Lapisan digital modular hanya disertakan setelah kasus penggunaan dan tanggung jawab keamanan ditetapkan. NIST SP 800-82 Rev. 3 menjadi acuan tinjauan tim kami bersama penanggung jawab OT pabrik untuk akses jarak jauh, segmentasi jaringan, dan jalur pembaruan.

Tetapkan Sebelum Memilih
Produk mentah atau matang, klasifikasi siap santap atau tidak siap santap, tujuan pengasapan/pemasakan, penanggung jawab resep, dan titik pemantauan
Hasil Proposal
Cakupan tahap termal, tanggung jawab kendali, dan masukan validasi yang diperlukan
Tetapkan Sebelum Memilih
Kondisi produk setelah keluar dari ruang pengasapan, target rute pendinginan, penanganan, dan batas penyimpanan
Hasil Proposal
Asumsi antarmuka pemindahan dan pendinginan
Tetapkan Sebelum Memilih
Lokasi paparan produk matang sebelum penyegelan dan cara memisahkan alur produk mentah/siap santap
Hasil Proposal
Tanggung jawab zonasi, sanitasi, dan pemantauan
Tetapkan Sebelum Memilih
Jenis kemasan, dimensi, penempatan produk, kebutuhan penghalang, label, dan penanganan hilir
Hasil Proposal
Batas cakupan mesin pengemas dan antarmuka masuk/keluar
Tetapkan Sebelum Memilih
Kontaminan sasaran, efek produk, benda uji, jalur penolakan, evaluasi, dan penanggung jawab pencatatan
Hasil Proposal
Garis besar penerimaan detektor dan kendali penolakan
Tetapkan Sebelum Memilih
Batas cakupan PLC/HMI, protokol, antarmuka historian atau MES, penanggung jawab lokal/jarak jauh
Hasil Proposal
Daftar sinyal, tanggung jawab antarmuka, dan uji penerimaan
Tetapkan Sebelum Memilih
STUnit, OTA, gateway multi-protokol, visi YOLO, atau tujuan algoritma edge
Hasil Proposal
Fungsi yang disertakan, batas data, model akses, jalur pembaruan, dan cakupan dukungan
Integrasi Peralatan Lini Produksi Sosis

Jadwal Spesifikasi Proyek untuk Proposal Siap Dibangun

Jadwal ini memisahkan target pembeli dari kemampuan yang dikonfirmasi pemasok. Kirimkan informasi yang Anda miliki; Shengtu akan meninjau kekurangannya dan mencantumkan peralatan terpilih, asumsi, serta nilai terkonfirmasi dalam proposal.

Pemilihan kapasitas tanpa pola batch, bauran produk, dan konteks operasi dapat menghasilkan tingkat otomasi yang keliru. Otomasi yang lebih tinggi tidak selalu menjadi investasi yang lebih baik jika pekerjaan pemindahan, pembersihan, pergantian produk, dan pemeliharaan belum dipetakan. Data tata letak sama pentingnya: 21 CFR 117.40 memperlakukan akses instalasi dan kemudahan pembersihan sebagai persoalan desain. Karena itu, data lantai, drainase, dan ruang bebas harus dicantumkan dalam jadwal, bukan baru dikumpulkan saat kunjungan lokasi setelah pengiriman.

MASUKAN.01

Kelompok produk

Informasi yang perlu dikirim

Sosis segar, hot dog/frankfurter emulsi, sosis asap/matang, ham, atau produk lain yang ditentukan

Hal yang dikonfirmasi dalam proposal

Rute proses yang berlaku dan rute yang tidak termasuk

MASUKAN.02

Klasifikasi produk

Informasi yang perlu dikirim

Status mentah/matang dan siap santap/tidak siap santap untuk pasar tujuan

Hal yang dikonfirmasi dalam proposal

Asumsi kendali proses dan zonasi

MASUKAN.03

Resep dan bahan baku

Informasi yang perlu dikirim

Kondisi daging, batasan formulasi, pertimbangan alergen, dan rentang suhu yang diizinkan

Hal yang dikonfirmasi dalam proposal

Metode persiapan dan batas tanggung jawab kendali resep

MASUKAN.04

Target tekstur

Informasi yang perlu dikirim

Definisi ukuran partikel, kebutuhan emulsi, bahan yang tampak, dan sasaran tekstur saat digigit

Hal yang dikonfirmasi dalam proposal

Logika pemilihan penggilingan, pencampuran, dan cutter-mixer

MASUKAN.05

Target output

Informasi yang perlu dikirim

Laju yang diperlukan, pola sif, ukuran batch, bauran produk, dan skenario ekspansi mendatang

Hal yang dikonfirmasi dalam proposal

Kapasitas terukur lini yang dikonfirmasi, asumsi titik hambat, dan dasar operasi

MASUKAN.06

Dimensi produk

Informasi yang perlu dikirim

Diameter, panjang, rentang porsi atau berat, dan toleransi bentuk

Hal yang dikonfirmasi dalam proposal

Kesesuaian dengan pengisian, pembagian porsi, pengaitan, dan penanganan

MASUKAN.07

Selongsong dan penutup

Informasi yang perlu dikirim

Format alami, kolagen, selulosa, tanpa selongsong, atau dijepit; pemasok dan metode pemuatan

Hal yang dikonfirmasi dalam proposal

Peralatan selongsong/penutup dan antarmuka bahan habis pakai

MASUKAN.08

Proses termal

Informasi yang perlu dikirim

Program pengasapan, pemasakan, pengeringan, atau lainnya; persyaratan penanggung jawab proses dan pemantauan

Hal yang dikonfirmasi dalam proposal

Cakupan ruang pengasapan dan tanggung jawab validasi

MASUKAN.09

Jalur pendinginan dan paparan

Informasi yang perlu dikirim

Metode pendinginan, penanganan produk, dan paparan setelah pematian patogen jika ada

Hal yang dikonfirmasi dalam proposal

Batas kendali pemindahan, zonasi, dan pascapematian patogen

MASUKAN.10

Format kemasan

Informasi yang perlu dikirim

Jenis kemasan, jumlah produk, dimensi, film, dan persyaratan pelabelan

Hal yang dikonfirmasi dalam proposal

Modul pengemasan serta cakupan pengumpanan dan pengeluaran

MASUKAN.11

Pemeriksaan

Informasi yang perlu dikirim

Kontaminan sasaran, standar pengujian, metode penolakan, catatan, dan alur disposisi

Hal yang dikonfirmasi dalam proposal

Fungsi pemeriksaan/penolakan dan metode penerimaan

MASUKAN.12

Utilitas

Informasi yang perlu dikirim

Pasokan listrik, udara bertekanan, air, uap, drainase, pembuangan, dan layanan pendinginan yang tersedia

Hal yang dikonfirmasi dalam proposal

Jadwal utilitas dan titik sambungan

MASUKAN.13

Tata letak pabrik

Informasi yang perlu dikirim

Area yang tersedia, akses, kondisi lantai/drainase, serta jalur personel dan bahan

Hal yang dikonfirmasi dalam proposal

Konsep tata letak, ruang bebas, dan asumsi instalasi

MASUKAN.14

Mesin yang ada

Informasi yang perlu dikirim

Model, kapasitas terukur, gambar, elevasi, kendali, utilitas, dan batasan yang teramati

Hal yang dikonfirmasi dalam proposal

Keputusan penggunaan kembali dan matriks antarmuka/tanggung jawab

MASUKAN.15

Tujuan dan pengiriman

Informasi yang perlu dikirim

Negara, kebutuhan dokumentasi, Incoterm dan tempat yang diminta, serta ekspektasi instalasi/pelatihan

Hal yang dikonfirmasi dalam proposal

Dokumentasi, batas pasokan, cakupan komersial, dan pengecualian

Harga, Jadwal, dan Cakupan Pengiriman

Harga lini ditentukan oleh tahap proses yang dipilih, model peralatan, otomasi, antarmuka pihak ketiga, dokumentasi, tujuan, pekerjaan di lokasi, dan cakupan layanan. Shengtu memberikan nilai komersial setelah rute produk dan batas proyek ditinjau secara tertulis.

Faktor cakupan yang mengubah penawaran

Alasan biaya atau jadwal berubah

Mengubah pemilihan mesin, jumlah operasi paralel, penyangga, dan kebutuhan pergantian produk

Masukan pembeli yang berguna

Bauran produk saat ini dan mendatang, pola batch, dan target output

Alasan biaya atau jadwal berubah

Menambah persyaratan kendali, penanganan, zonasi, pemantauan, dan desain pembersihan

Masukan pembeli yang berguna

Status siap santap/tidak siap santap, penanggung jawab proses, metode sanitasi, dan peta paparan

Alasan biaya atau jadwal berubah

Mengubah pengumpanan, penanganan kemasan, kendali, logika penolakan, dan antarmuka hilir

Masukan pembeli yang berguna

Sampel/gambar kemasan, alur label, target pemeriksaan, dan metode disposisi

Alasan biaya atau jadwal berubah

Penggunaan kembali dapat menghemat biaya perangkat keras, tetapi mungkin menambah pekerjaan survei, retrofit, kendali, dan tanggung jawab

Masukan pembeli yang berguna

Pelat nama, manual, tata letak, data utilitas, dan gambar antarmuka

Alasan biaya atau jadwal berubah

Menambah sensor, integrasi kendali, jaringan, pemetaan data, keamanan siber, dan tugas penerimaan

Masukan pembeli yang berguna

Arsitektur kendali, protokol, pemilik data, kebijakan akses jarak jauh, dan kasus penggunaan

Alasan biaya atau jadwal berubah

Pengangkutan, pembongkaran, instalasi, komisioning, pelatihan, dan dokumen tujuan memiliki kewajiban yang berbeda

Masukan pembeli yang berguna

Incoterm dan tempat yang diminta, kondisi akses, dan tanggung jawab layanan

TERMS_REF

Ketentuan komersial yang berlaku

Permintaan untuk lini sosis, ham, atau hot dog mengikuti ketentuan ini kecuali cakupan proyek mengubahnya secara tertulis.

Pesanan minimum

Pesanan minimum satu set. Kami menerima pesanan satu lini lengkap maupun satu mesin.

Jadwal produksi

Proses produksi dijadwalkan hingga 60 hari kerja setelah uang muka dan konfirmasi teknis akhir.

Pembayaran

Uang muka 30% dan sisa pembayaran 70% sesuai jadwal kontrak, melalui transfer bank. Kami mempertimbangkan letter of credit untuk proyek besar yang memenuhi syarat.

Pengujian sebelum pengiriman

Pengujian pabrik didokumentasikan melalui video sebelum pengiriman. Kami mengatur inspeksi pihak ketiga dalam rencana pesanan jika diminta.

Dokumen pengiriman

Faktur komersial dan daftar kemasan dikirim bersama pesanan. Dokumen khusus tujuan dikonfirmasi dalam kontrak.

Desain Higienis, Kendali Proses, dan Bukti Penerimaan

Perencanaan mutu dimulai dari produk yang dituju, metode pembersihan, persyaratan tujuan, dan tanggung jawab penerimaan. Masukan tersebut kami jadikan titik tinjauan untuk konstruksi mesin, instalasi, kendali proses, pemeriksaan, dan dokumentasi.

Detektor tanpa metode pengujian, penolakan, dan disposisi yang ditetapkan menyisakan celah dalam penerimaan. Keberadaan mesin bukanlah validasi. Shengtu menerjemahkan dasar produk dan tujuan yang disepakati menjadi kriteria penerimaan; ISO 14159 dan 21 CFR 117.40 menjadi masukan tinjauan.

Standar higiene dan keamanan pangan menjadi masukan rekayasa untuk lini ini, bukan sekadar paragraf penutup. Permukaan kontak harus mudah dibersihkan sesering yang diperlukan oleh produk. Jika produk didinginkan di antara tahap proses, rencana harus menyebutkan lokasi dan lamanya pendinginan, karena pertumbuhan bakteri di sela-sela operasi memperpendek masa simpan. Titik kendali mutu dan bukti mutu produk yang terkait disepakati dalam proposal, bukan baru diketahui saat komisioning.

TINJAUAN_SISTEM // 01

Tinjauan desain higienis

Kami meninjau material yang bersentuhan dengan produk, kemudahan pembersihan, sambungan dan las, akses, drainase, pembersihan area sekitar, bahan kimia pembersih, serta metode sanitasi yang direncanakan. ISO 14159 dan persyaratan negara tujuan dapat digunakan sebagai masukan tinjauan tanpa menyiratkan sertifikasi. Jika metode sanitasi yang direncanakan adalah pembersihan basah di tempat (CIP), bukan pembongkaran manual, sirkuit pembersihan perlu ditinjau bersama aspek lainnya. Sirkuit, bahan kimia, dan hal-hal verifikasi yang perlu dipertimbangkan dijelaskan di halaman sistem pembersihan CIP Shengtu.

01
SYS_REV // 02

Batas proses termal

Kami memisahkan lingkup pasokan peralatan dari kewenangan atas resep dan proses. Letalitas, stabilisasi, pendinginan, status RTE/NRTE, serta paparan setelah proses letal harus ditetapkan dan divalidasi sesuai produk dan pasar.

02
SYS_REV // 03

Risiko integrasi mesin

Kami mengidentifikasi antarmuka, zona penghentian darurat, perilaku saat mulai ulang, batas pelindung mesin, serta pembagian tanggung jawab ketika mesin Shengtu dan mesin pihak ketiga membentuk satu lini.

03
SYS_REV // 04

Pengendalian deteksi logam

Kami menetapkan standar pengujian, metode uji tantang, perangkat penolak, respons fail-safe, evaluasi produk yang ditolak, keputusan penanganan, dan penanggung jawab pencatatan. Keberadaan detektor saja bukan hasil penerimaan.

04

Bukti penerimaan yang perlu ditetapkan dalam proposal

Tinjauan desain
alur proses yang disetujui, lingkup peralatan, tata letak, asumsi utilitas, dan matriks tanggung jawab.
Tinjauan mesin dan sistem kontrol
konfigurasi, interlock, alarm, mode operasi, akses, dan dokumentasi yang diperlukan.
Rencana FAT
bahan uji yang disepakati, metode, durasi, observasi, kriteria penerimaan, dan penanganan penyimpangan.
Rencana penyelesaian di lokasi
batas instalasi, kesiapan utilitas, tugas SAT/komisioning, pelatihan, dan catatan serah terima.
Validasi produk/proses
menjadi tanggung jawab otoritas proses dan tim pabrik yang berwenang, dengan dukungan peralatan yang ditetapkan dalam kontrak.

Dari Ringkasan Produk ke Proposal Teknis

Shengtu mendukung analisis persyaratan, integrasi lini, perencanaan pabrik pintar, dan penerapan digital IT/OT.

Kami mengubah kebutuhan operasional pembeli menjadi lingkup rekayasa dan komersial yang dapat ditinjau.

Dapatkan Proposal Lini
PHASE.01

Kirim rute produk, nilai target, format kemasan, negara tujuan, dan informasi lokasi yang tersedia.

PHASE.02

Kami mengidentifikasi keputusan yang belum ditetapkan terkait resep, proses termal, higiene, penanganan, inspeksi, dan utilitas.

PHASE.03

Kami memilih kategori peralatan yang sesuai dan menetapkan batas penambahan, penghilangan, pengurutan ulang, pemindahan, serta penggunaan mesin yang sudah ada.

PHASE.04

Kami menetapkan PLC/HMI, protokol, fungsi STUnit/OTA/gateway/visi opsional, serta tanggung jawab OT, dengan NIST SP 800-82 Rev. 3 sebagai acuan batas keamanan.

PHASE.05

Kami menyampaikan alur proses, lingkup peralatan, asumsi, batas opsi, pendekatan penerimaan, lingkup pengiriman, dan penawaran harga.

PHASE.06

Dokumen teknis dan komersial yang disetujui menjadi acuan untuk fabrikasi, integrasi, dan penerimaan.

Isi yang dirancang untuk proposal teknis Anda

Paket proses

Rute produk, urutan proses, daftar modul, dan asumsi yang disebutkan secara jelas.

Paket antarmuka

Pemindahan produk, elevasi, utilitas, kontrol, batas tanggung jawab pihak ketiga, dan konsep tata letak.

Paket penerimaan

Tahap tinjauan, lingkup FAT/SAT, prasyarat pengujian, pembagian tanggung jawab, dan catatan yang diperlukan.

Dokumentasi Peralatan dan Media Proses

Media yang disediakan menampilkan tujuh kategori modul dan urutan beberapa operasi pengolahan sosis. Media ini membuat pembahasan proyek lebih konkret, tetapi tidak menetapkan lingkup pasokan, pemilihan model, spesifikasi, riwayat instalasi, atau kinerja; hal-hal tersebut memerlukan dokumentasi proyek tersendiri dari sumber utama.

Ilustrasi konfigurasi lini produksi sosis yang disediakan klien Ilustrasi mesin penggiling daging yang disediakan klien Ilustrasi cutter-mixer ZBJ-80 yang disediakan klien Ilustrasi mesin tumbler vakum yang disediakan klien Ilustrasi mesin pengisi sosis yang disediakan klien Ilustrasi mesin pengasap Model 100 yang disediakan klien Ilustrasi mesin pengemas ruang yang disediakan klien Ilustrasi detektor logam yang disediakan klien
DATA_STREAM_SYNCED

Ilustrasi konfigurasi lini produksi sosis yang disediakan klien

Ilustrasi konfigurasi yang menunjukkan kemungkinan susunan peralatan, bukan daftar material tetap.

Ilustrasi mesin penggiling daging yang disediakan klien

Referensi penggiling daging terdokumentasi untuk tahap persiapan daging.

Ilustrasi cutter-mixer ZBJ-80 yang disediakan klien

ZBJ-80 terlihat pada ilustrasi yang disediakan; spesifikasi proyek dikonfirmasi secara terpisah.

Ilustrasi mesin tumbler vakum yang disediakan klien

Referensi tumbler vakum terdokumentasi untuk rute produk yang sesuai.

Ilustrasi mesin pengisi sosis yang disediakan klien

Referensi mesin pengisi terdokumentasi; antarmuka selongsong dan pembagian porsi dapat dikonfigurasi.

Ilustrasi mesin pengasap Model 100 yang disediakan klien

Model 100 Smoker terlihat pada ilustrasi yang disediakan; validasi termal ditetapkan khusus untuk produk dan proyek.

Ilustrasi mesin pengemas ruang yang disediakan klien

Referensi mesin pengemas ruang terdokumentasi untuk jenis kemasan dan penyajian produk yang telah ditentukan.

Ilustrasi detektor logam yang disediakan klien

Referensi detektor logam terdokumentasi; logika pengujian, penolakan, dan penanganan harus ditetapkan.

Peralatan yang Ada & Referensi Terdokumentasi

Kami dapat meninjau penggiling, mesin pengisi, ruang pengasapan, mesin pengemas, atau detektor yang ada dan memetakan antarmuka produk, mekanis, kelistrikan, kendali, utilitas, dan tanggung jawab.

Inilah kapasitas terukur peralatan yang tercatat untuk lini ini. Anggap sebagai konfigurasi awal dan acuan penentuan ukuran, bukan jaminan untuk keseluruhan lini: laju yang dicapai bergantung pada produk, resep, selongsong, pola batch, dan keseimbangan di antara tujuh modul.

LIVE_PROCESS_FOOTAGE // H264_SOURCE
PERNYATAAN REKAMAN

Rekaman proses ilustratif tanpa atribusi, disediakan untuk solusi ini: persiapan daging, pencampuran, penanganan sosis, pemuatan rak pengasapan, dan keluaran produk jadi. Tidak terlihat identitas Shengtu atau lokasi pelanggan, sehingga rekaman ini tidak disajikan sebagai instalasi Shengtu, catatan pabrik, atau hasil pelanggan.

PROFIL PERUSAHAAN

Shandong Shengtu Bufan Intelligent Technology Co., Ltd. adalah perusahaan R&D dan manufaktur mesin pengolahan pangan yang berbasis di Weifang, dan juga mengembangkan solusi digital untuk seluruh pabrik. Kami memasok mesin pengolahan daging sebagai unit tunggal maupun lini yang dikonfigurasi; lingkup lini yang ditampilkan di sini ditetapkan untuk setiap proyek.

Pertimbangan Kompromi Proses dan Rute Alternatif

Lini lengkap berguna ketika antarmuka dan tanggung jawab perlu direkayasa bersama. Lingkup yang lebih kecil atau dengan urutan berbeda dapat menjadi pilihan yang lebih tepat jika produk, pabrik, atau aset yang sudah ada mengarah ke pilihan lain.

Pertimbangan kompromi ini bukan pilihan mesin yang dapat saling dipertukarkan. Harga awal termurah belum tentu menjadi pembanding terbaik; sebagai gantinya, tinjau lingkup yang ditetapkan, pekerjaan antarmuka, dan dasar penerimaan. Mesin yang dipertahankan dinilai dengan dasar yang sama seperti mesin baru: tinjauan desain higienis ISO 14159 berlaku pada penggiling yang digunakan kembali sama seperti pada penggiling yang dipasok, dan tinjauan itulah yang menentukan apakah penggunaan kembali benar-benar menghemat biaya.

Batas proses di tahap hilir ditentukan dengan cara yang sama. Rute produk yang dimasak dan dikemas berakhir di mesin pengemas; rute yang mengirim produk beku tidak, karena pembekuan, pelapisan es, dan penanganan di gudang dingin memerlukan peralatan tersendiri dengan dasar penerimaannya masing-masing. Lingkup tersebut dijelaskan di halaman lini pangan beku cepat IQF, bukan diam-diam dimasukkan ke dalam penawaran lini sosis.

Lini otomatis penuh maupun semiotomatis sama-sama dapat menjadi pilihan yang tepat. Otomatisasi mengubah biaya tenaga kerja menjadi biaya modal, suku cadang, dan keterampilan perawatan. Otomatisasi baru memberi hasil sepadan jika titik hambatan, pola pergantian produk, dan siklus sanitasi telah diukur terlebih dahulu. Produk sosis yang hendak Anda jual dan pola sif produksi menentukan pilihan lini yang lebih hemat sepanjang masa pakainya.

SITUATION 01

Produk segar tanpa tahap pengasapan/pemasakan

Mengapa peta lini standar kurang sesuai

Modul termal akan menambah lingkup yang tidak relevan dan membuat alur proses tidak sesuai.

Langkah berikutnya yang lebih tepat

Konfigurasikan hanya persiapan, pengisian, penanganan, pengemasan, dan antarmuka rantai dingin.

SITUATION 06

Konektivitas jarak jauh tidak disetujui oleh tim OT pabrik

Mengapa peta lini standar kurang sesuai

Fungsi OTA atau gateway dapat bertentangan dengan kebijakan keamanan dan dukungan di lokasi.

Langkah berikutnya yang lebih tepat

Gunakan lingkup kontrol lokal atau sepakati arsitektur akses terbatas sebelum penawaran.

SITUATION 02

Rute ham utuh

Mengapa peta lini standar kurang sesuai

Penggilingan dan pencampuran dengan cutter-mixer mungkin tidak sesuai dengan struktur produk.

Langkah berikutnya yang lebih tepat

Mulailah dengan menetapkan kebutuhan injeksi/tumbling, pembentukan atau penjepitan, perlakuan termal, serta pengirisan/pengemasan.

SITUATION 03

Mesin yang ada masih memenuhi beban proses

Mengapa peta lini standar kurang sesuai

Mengganti aset yang masih berguna dapat memboroskan modal dan menambah pekerjaan kualifikasi yang tidak perlu.

Langkah berikutnya yang lebih tepat

Periksa antarmuka dan ganti hanya tahap yang menjadi hambatan atau tidak kompatibel.

SITUATION 04

Resep atau spesifikasi kemasan belum stabil

Mengapa peta lini standar kurang sesuai

Peralatan dapat dipilih berdasarkan asumsi yang berubah sebelum penerimaan.

Langkah berikutnya yang lebih tepat

Tetapkan hasil uji produk, selongsong/porsi, rute termal, dan format kemasan sebelum konfigurasi akhir.

SITUATION 05

Otomatisasi tanpa titik hambatan yang terukur

Mengapa peta lini standar kurang sesuai

Penambahan sistem kontrol dan peralatan pemindah menambah pekerjaan integrasi, pembersihan, dan perawatan.

Langkah berikutnya yang lebih tepat

Petakan kerugian akibat tenaga kerja, waktu tunggu, pergantian produk, produk yang ditolak, dan penanganan sebelum menentukan tingkat otomatisasi.

Perangkat Rekayasa Lini Sosis, Ham & Hot Dog

APP.01

Pemeriksaan Antarmuka Peralatan yang Ada

Buka Alat
APP.02

Kualifikasi Rute Produk

Buka Alat
APP.03

Daftar Periksa Masukan Proposal

Buka Alat

Sertifikat dan dokumen yang berlaku dikonfirmasi berdasarkan model peralatan, konfigurasi, dan negara tujuan. Catatan sistem manajemen perusahaan ditinjau terpisah dari dokumen kesesuaian produk.

Tanya Jawab Lini Produksi Sosis

Media Shengtu yang disediakan mendokumentasikan tujuh kategori: penggiling daging, cutter-mixer, tumbler vakum, mesin pengisi sosis, mesin pengasap, mesin pengemas ruang, dan detektor logam. Proposal menambah, menghilangkan, atau mengurutkan ulang tahap sesuai rute produk yang dipilih.

Satu proyek dapat menggunakan bersama peralatan tertentu untuk persiapan, proses termal, pengemasan, atau inspeksi, tetapi tidak boleh mengasumsikan satu rute tetap. Mulailah dengan matriks produk dan jadwal spesifikasi 15 masukan untuk mengidentifikasi modul yang sama dan yang khusus untuk setiap produk.

Rute produk segar dapat berakhir pada pengisian, pembagian porsi, dan pengemasan. Rute hot dog matang dapat mencakup pengolahan termal, pendinginan, mesin pengupas jika produk dijual tanpa kulit, penanganan setelah proses letal, dan kontrol pengemasan. Klasifikasi RTE/NRTE merupakan salah satu keputusan awal.

Tetapkan produk, metode pemuatan, program proses, sasaran pengasapan/pemasakan, pemantauan, kewenangan resep, serah terima pendinginan, dan metode penerimaan. Label Model 100 yang terlihat pada ilustrasi yang disediakan bukan spesifikasi proses termal yang tervalidasi.

Pemeriksaan mencakup kondisi campuran, penanganan vakum, konsistensi umpan, pemilihan mesin pengisi, selongsong, kontrol operator, dan antarmuka ke mesin berikutnya. Solusi akhir harus dikonfirmasi berdasarkan produk yang sebenarnya; penggunaan mesin pengisi khusus saja tidak membuktikan hasilnya.

Ya, Shengtu dapat meninjau mesin yang sudah ada sebagai masukan proyek. Kirim data model/spesifikasi, manual, kondisi produk, elevasi, utilitas, sinyal kontrol, dan batasan saat ini agar antarmuka dan matriks tanggung jawab dapat disusun.

Tidak ada satu nilai yang disetujui untuk setiap konfigurasi di halaman ini. Sampaikan laju produksi yang diperlukan, pola sif, ukuran batch, dan campuran produk; proposal tertulis akan mengonfirmasi spesifikasi lini yang dipilih serta asumsi titik hambatannya.

Tetapkan efek produk, standar pengujian, benda uji tantang, frekuensi pemeriksaan, tindakan penolakan, perilaku fail-safe, evaluasi produk yang ditolak, dan catatan penanganannya. FSIS Directive 7310.5 merupakan salah satu acuan kontrol yang berguna untuk operasi daging dan unggas di A.S.

Sertakan persyaratan material kontak pangan, metode dan bahan kimia pembersih, akses, drainase, zonasi alergen atau bahan mentah/RTE, serta peraturan negara tujuan. ISO 14159 dan 21 CFR 117.40 dapat menjadi acuan tinjauan, tetapi tidak mensertifikasi lini yang belum dipilih.

Tidak. Semuanya merupakan lingkup proyek opsional. Proposal harus menjelaskan fungsi, batas data dan jaringan, akun, model akses jarak jauh, jalur pembaruan, metode penerimaan, serta penanggung jawab di pabrik.

Gunakan jadwal 15 masukan: keluarga produk, klasifikasi, resep/material, tekstur, keluaran, dimensi, selongsong, rute termal, pendinginan/paparan, kemasan, inspeksi, utilitas, tata letak, peralatan yang ada, serta negara tujuan/pengiriman.

Harga bergantung pada pemilihan peralatan, opsi, integrasi, dokumentasi, negara tujuan, serta lingkup lokasi/layanan. Incoterms 2020 memuat 11 aturan untuk pembagian biaya, risiko, dan kewajiban; karena itu, aturan yang diminta dan tempat yang disebutkan harus dinyatakan dan dikonfirmasi.

Sepakati alur proses yang disetujui, daftar modul/antarmuka, asumsi utilitas, matriks tanggung jawab, lingkup FAT/SAT, prasyarat pengujian, kriteria penerimaan, penanganan penyimpangan, pelatihan, dan catatan serah terima. Penanggung jawab validasi produk/proses juga harus ditentukan.

Lengkapi kualifikasi rute produk dan daftar periksa masukan proposal, lalu buka formulir permintaan proyek Shengtu. Informasi sebagian pun berguna jika kolom yang belum diketahui ditandai dengan jelas untuk ditinjau oleh tim rekayasa.