Lini Sterilisasi & Pengisian Aseptik

Shengtu merancang proyek sterilisasi dan pengisian aseptik dengan mempertimbangkan pangan, kemasan, target penyimpanan, volume keluaran produk, utilitas, dan jalur validasi. Shengtu mengembangkan konsep lini dengan antarmuka yang terintegrasi, bukan mesin yang berdiri sendiri.

3 jalur proses

Pengisian aseptik UHT, pasteurisasi terowongan, dan retort

Cakupan seluruh lini

Dari desain proses hingga pengiriman dan dukungan

Kontrol siap digital

PLC, HMI, dan antarmuka data sesuai cakupan proyek

Satu peta tanggung jawab

Sumber, antarmuka, dan tanggung jawab penerimaan dinyatakan dengan jelas

SISTEM AKTIF
Lini utama sterilisasi dan pengisian aseptik

Tentukan Produk dan Hasil Proses Terlebih Dahulu

Mulai dari hasil proses yang dituju

Pasteurisasi, sterilisasi komersial, dan pengolahan aseptik bukan istilah yang dapat dipertukarkan. Formulasi produk, penutupan kemasan, kondisi pengisian, target penyimpanan, dan peraturan pasar tujuan menentukan jalur yang perlu ditinjau secara teknis.

Tiga celah cakupan yang berbiaya tinggi

01 Pemilihan Pasteurisator Terowongan
Pembeli dapat memilih pasteurisator terowongan sebelum memastikan apakah produk memerlukan pasteurisasi, sterilisasi komersial, atau distribusi berpendingin.
02 Kelayakan Penawaran Retort
Penawaran retort mungkin tidak dapat digunakan jika informasi tentang jenis produk, pengisian, ruang kepala, viskositas, partikel, atau geometri wadah tidak tersedia.
03 Tanggung Jawab Validasi & Penyimpangan
Pembeli khawatir produsen mesin dan otoritas proses masing-masing menganggap pihak lain bertanggung jawab atas validasi dan keputusan terkait penyimpangan.

Tentukan Jalur Proses Sebelum Memilih Mesin

Alur proses awal baru dikembangkan setelah target pengendalian mikroba dan jalur kemasan dipastikan. Langkah ini mencegah pasteurisator terowongan dianggap sebagai pengganti retort atau sistem aseptik.

Istilah rekayasa: makna dalam pembahasan lini pangan

Proses sterilisasi atau jalur sterilisasi termal menggunakan paparan suhu tinggi yang ditetapkan untuk mengendalikan mikroorganisme, spora, atau mikroba sasaran lainnya. Target tersebut menentukan metode sterilisasi mana yang perlu ditinjau.

Mesin pengisian aseptik, jalur produk yang disterilkan, jalur kemasan, dan sistem penghalang membentuk satu sistem pengisian yang terkoordinasi. Tinjauan sterilisasi kemasan mencatat apakah hidrogen peroksida atau metode lain yang tervalidasi ditentukan; peralatan pengisian saja tidak dapat menjamin proses pengisian yang lengkap atau kepastian sterilitas.

Peralatan sterilisasi ini menggunakan uap, air panas, atau metode pemanasan lain yang tervalidasi untuk mensterilkan pangan dalam kemasan tertutup. Siklus yang dipilih menjaga keamanan pangan, sementara kemasan dan rencana pendinginan menjaga mutu produk.

Pasteurisasi dalam wadah tertutup memerlukan zona pemanasan, penahanan, dan pendinginan yang terkendali. Operator memantau hasil pasteurisasi produk berdasarkan waktu, suhu, dan metode satuan pasteurisasi (PU) yang disepakati.

Pengendalian kontaminasi dan kontaminan dapat mencakup ruang bersih, jalur produk steril, atau kendali manufaktur steril lainnya. Persyaratan pengolahan pangan harus menetapkan tingkat sterilitas yang dibutuhkan, bukan mengadopsinya dari produksi farmasi.

Kapasitas, luas area, konsumsi energi, pergantian format, dan keluaran yang diterima menentukan efisiensi lini untuk pabrik bir, minuman, atau pangan siap saji. Faktor-faktor ini juga menjadi dasar perbandingan produsen.

Lini tersebut dapat mendukung proses yang ditujukan untuk memperpanjang umur simpan, tetapi lembaga dan persyaratan regulasi menjaga keamanan pangan serta kesehatan masyarakat melalui kewajiban pelepasan produk oleh pengolah. Konstruksi baja nirkarat saja tidak menggantikan validasi produk.

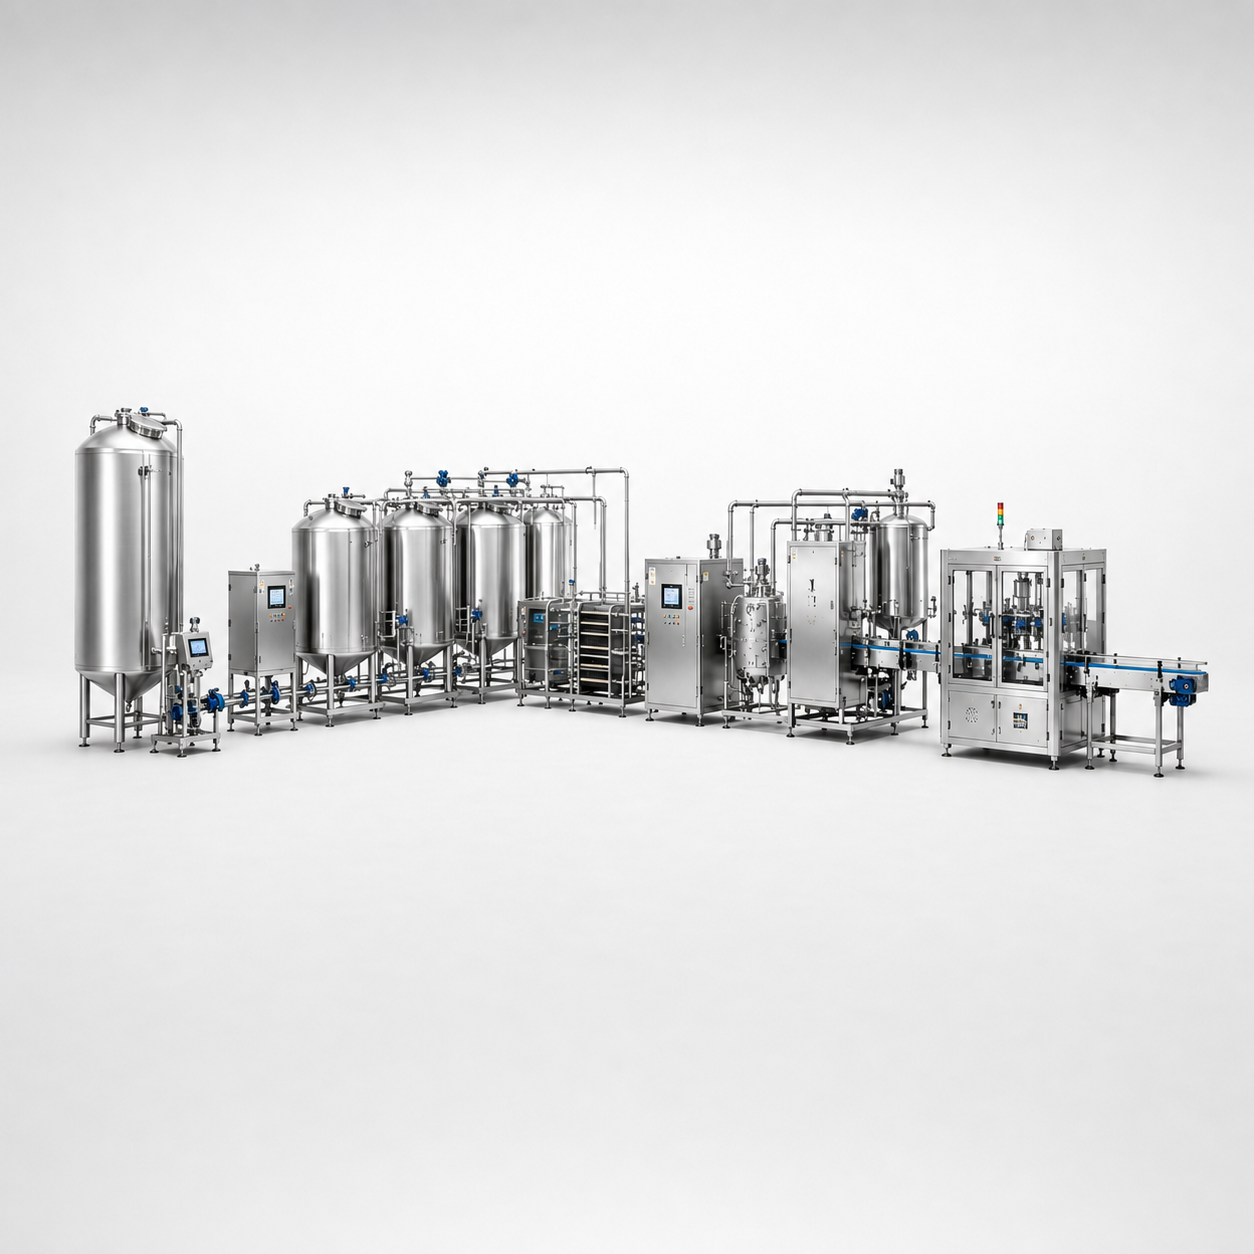
Lini produksi sterilisasi UHT dan pengisian aseptik Shengtu

Lini Pengisian Aseptik UHT

Untuk proyek pangan cair yang produknya dipanaskan sebelum pengisian dan zona steril di bagian hilir harus mempertahankan kondisi tersebut. Tinjauan kami mencakup karakteristik produk, antarmuka alat sterilisasi-homogenizer, penahanan steril, format pengisi, logika pembersihan, dan utilitas.

  • Jalur sterilisasi produk dan kemasan ditinjau secara terpisah
  • Antarmuka zona steril ditetapkan dalam proposal
  • Pembersihan dan kontrol disesuaikan dengan cakupan proyek
Telusuri Lini Pengisian Aseptik UHT →
Lini Pengisian Aseptik UHT Shengtu

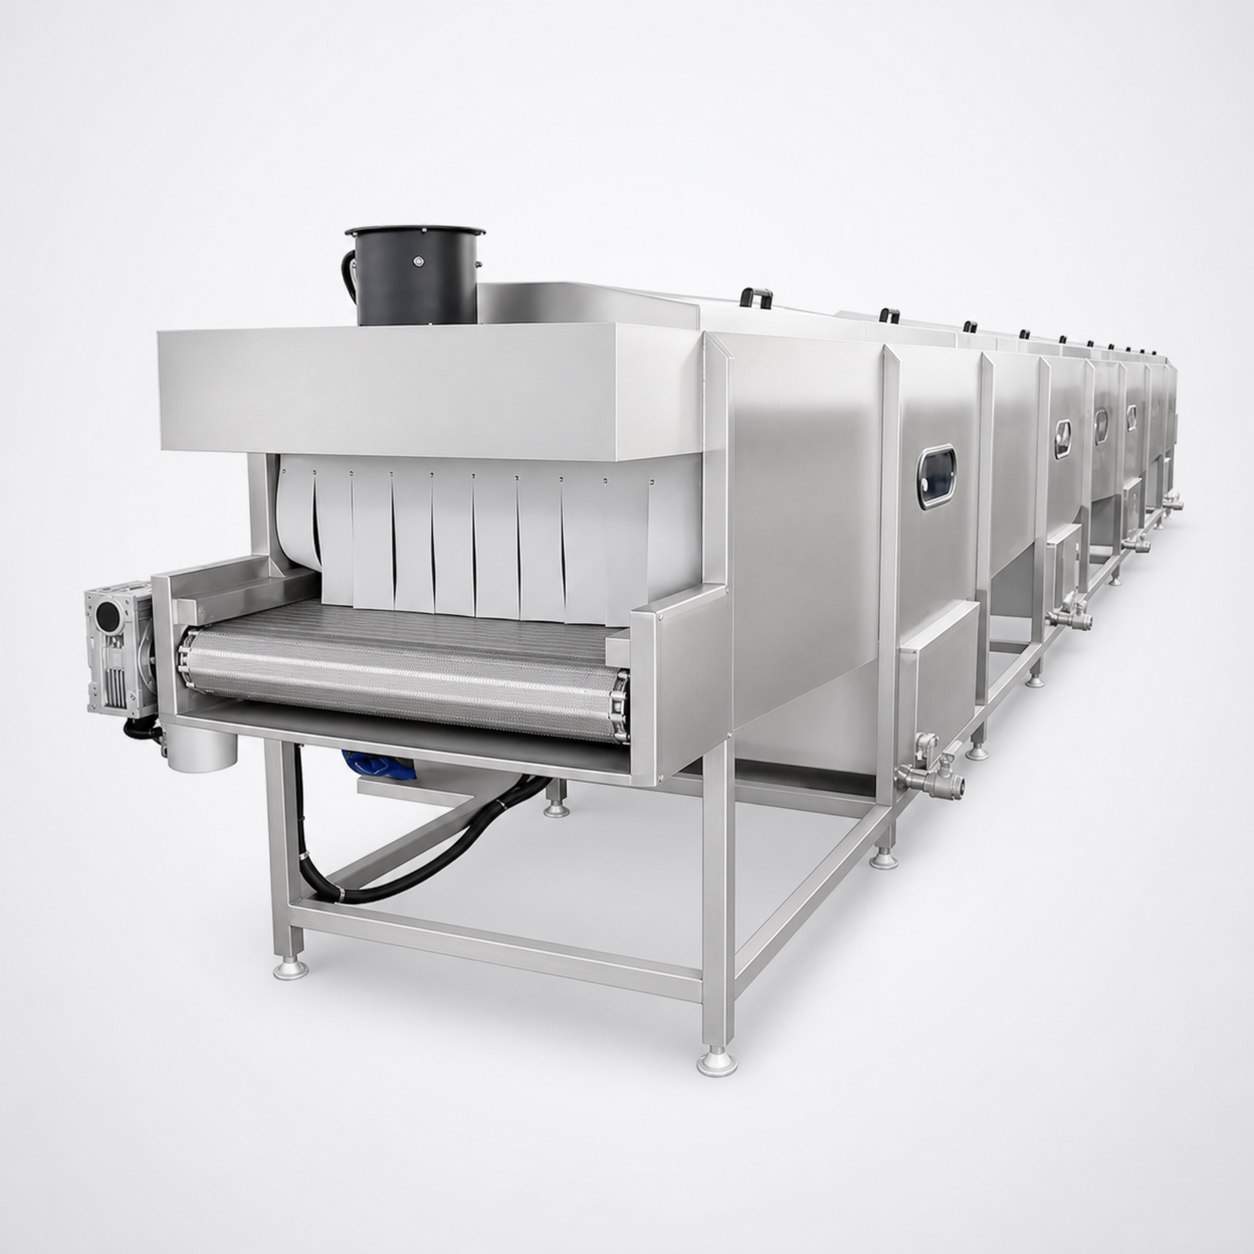
Lini pasteurisasi terowongan untuk minuman botol Shengtu

Lini Pasteurisasi Terowongan

Untuk wadah minuman yang telah diisi dan ditutup, serta memerlukan profil pemanasan, penahanan, dan pendinginan yang terkendali. Respons panas produk, tekanan wadah, perilaku penutup, muatan konveyor, dan kontrol satuan pasteurisasi perlu ditinjau bersama.

  • Dirancang dengan mempertimbangkan wadah yang telah diisi
  • Zona pemanasan dan pendinginan terkoordinasi
  • Antarmuka penanganan wadah turut diperhitungkan
Telusuri Lini Pasteurisasi Terowongan →
Lini Pasteurisasi Terowongan Shengtu

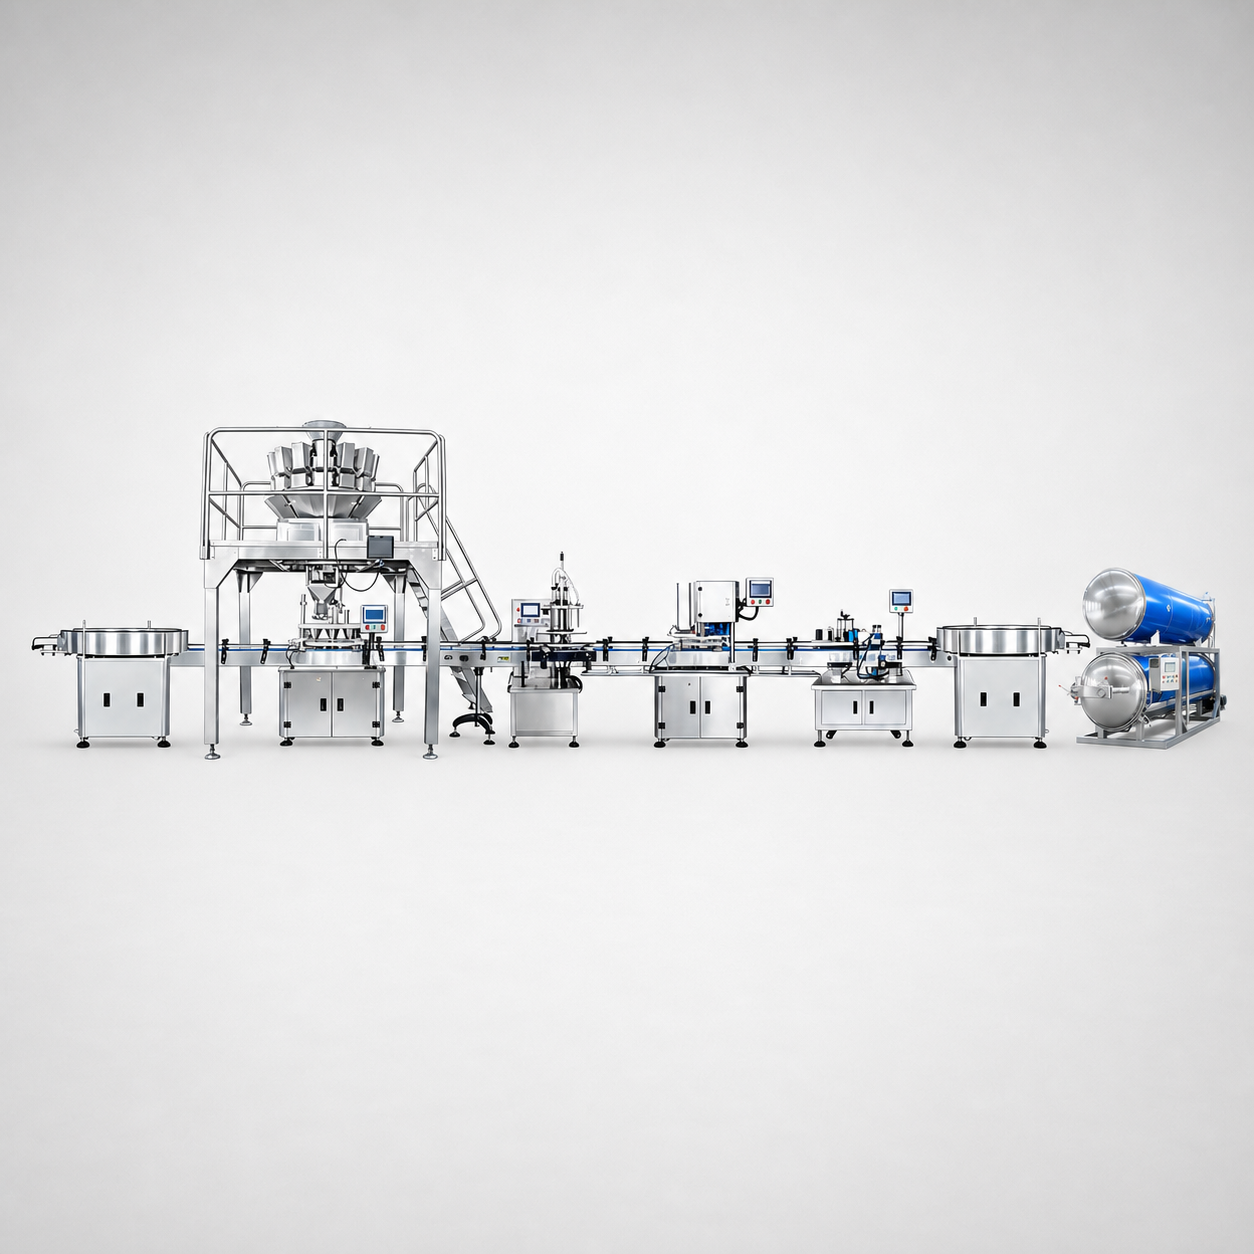
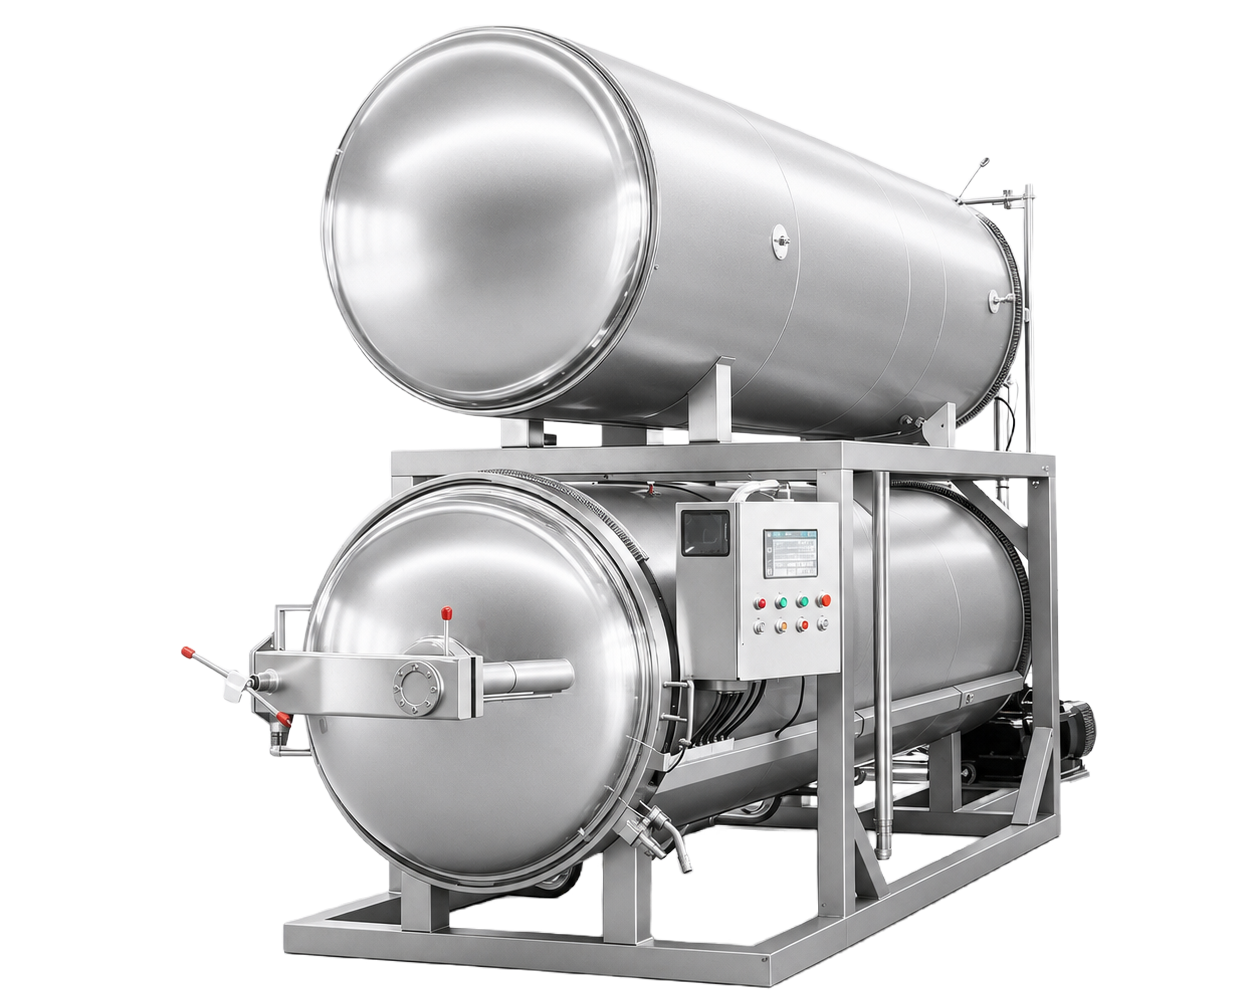
Lini produksi retort untuk makanan kaleng dan kantong Shengtu

Lini Retort untuk Makanan Kaleng & Kantong

Untuk kaleng, stoples, baki, atau kantong fleksibel tertutup yang memerlukan proses termal di dalam wadah. Otoritas proses yang berkualifikasi menggunakan data produk dan kemasan untuk menetapkan proses terjadwal; proposal lini kemudian mencakup pengisian, penyegelan, penanganan keranjang atau baki, antarmuka retort, dan penanganan setelah proses.

  • Geometri dan penutupan kemasan termasuk dalam cakupan
  • Jalur pemuatan dan penanganan retort ditinjau
  • Catatan proses dan batas tanggung jawab ditetapkan
Telusuri Lini Retort untuk Makanan Kaleng & Kantong →
Lini Retort untuk Makanan Kaleng & Kantong Shengtu

Masukan Proyek yang Membuat Proposal Lebih Berguna

Tabel ini merangkum masukan teknis minimum untuk menyaring jalur proses. Tim pengembangan produk, kemasan, operasional, dan kepatuhan Anda menyediakan nilainya; Shengtu menyiapkan konsep lini dengan cakupan yang ditetapkan.

PERALATAN // LIHAT Sterilisator terowongan untuk penyaringan jalur proyek
KUMPULAN DATA 01-02

1. Kimia pangan

Data yang perlu diberikan:

pH kesetimbangan, aktivitas air, dan kategori formulasi

Keputusan yang didukung:

Penyaringan regulasi dan jalur proses

2. Perilaku fisik

Data yang perlu diberikan:

Viskositas, padatan, partikel, dan risiko pemisahan

Keputusan yang didukung:

Tinjauan perpindahan panas dan pengisian
KUMPULAN DATA 03-04

3. Kemasan

Data yang perlu diberikan:

Bahan, dimensi, penutup, volume, dan ruang kepala

Keputusan yang didukung:

Tinjauan penanganan, tekanan, dan respons termal

4. Kondisi pengisian

Data yang perlu diberikan:

Suhu, akurasi, zonasi higienis, dan kebutuhan pergantian produk

Keputusan yang didukung:

Konfigurasi pengisi dan batas steril

HALAMAN 1 / 2
KUMPULAN DATA 05-06

5. Target keluaran

Data yang perlu diberikan:

Jumlah unit yang diterima per jam, giliran kerja, dan variasi produk

Keputusan yang didukung:

Konsep penyeimbangan dan akumulasi

6. Utilitas

Data yang perlu diberikan:

Uap, air, pendinginan, udara, listrik, dan drainase

Keputusan yang didukung:

Jadwal beban lokasi dan antarmuka

KUMPULAN DATA 07-08

7. Hasil penyimpanan

Data yang perlu diberikan:

Distribusi suhu ruang atau berpendingin dan target umur simpan

Keputusan yang didukung:

Target proses dan perencanaan validasi

8. Yurisdiksi

Data yang perlu diberikan:

Pasar tujuan dan kategori produk yang diatur

Keputusan yang didukung:

Dokumentasi dan jalur tinjauan spesialis

HALAMAN 2 / 2

Pemilihan Ditentukan oleh Masukan Produk dan Kemasan

Proposal yang berguna dimulai dari pangan dan kemasan, bukan perkiraan lebar mesin. Kami meninjau masukan yang memengaruhi perpindahan panas, kinerja pengisian, penanganan wadah, dan jalur validasi.2

Alasan pengumpulan informasi ini penting

Ketidakcocokan kemasan menimbulkan risiko pengerjaan ulang karena pengisian, penutupan, dan respons termal saling terkait. Shengtu menggunakan 8 kumpulan masukan di bawah ini untuk mengatasi celah tersebut sebelum peralatan dirilis.

Profil produk

  • pH kesetimbangan dan aktivitas air
  • Viskositas, padatan, dan ukuran partikel
  • Jenis produk dan media pengemas
  • Sensitivitas terhadap panas dan prioritas mutu

Profil kemasan

  • Bahan, geometri, dan volume nominal
  • Konstruksi penutup atau segel
  • Suhu pengisian dan ruang kepala
  • Batas tekanan, pendinginan, dan penanganan
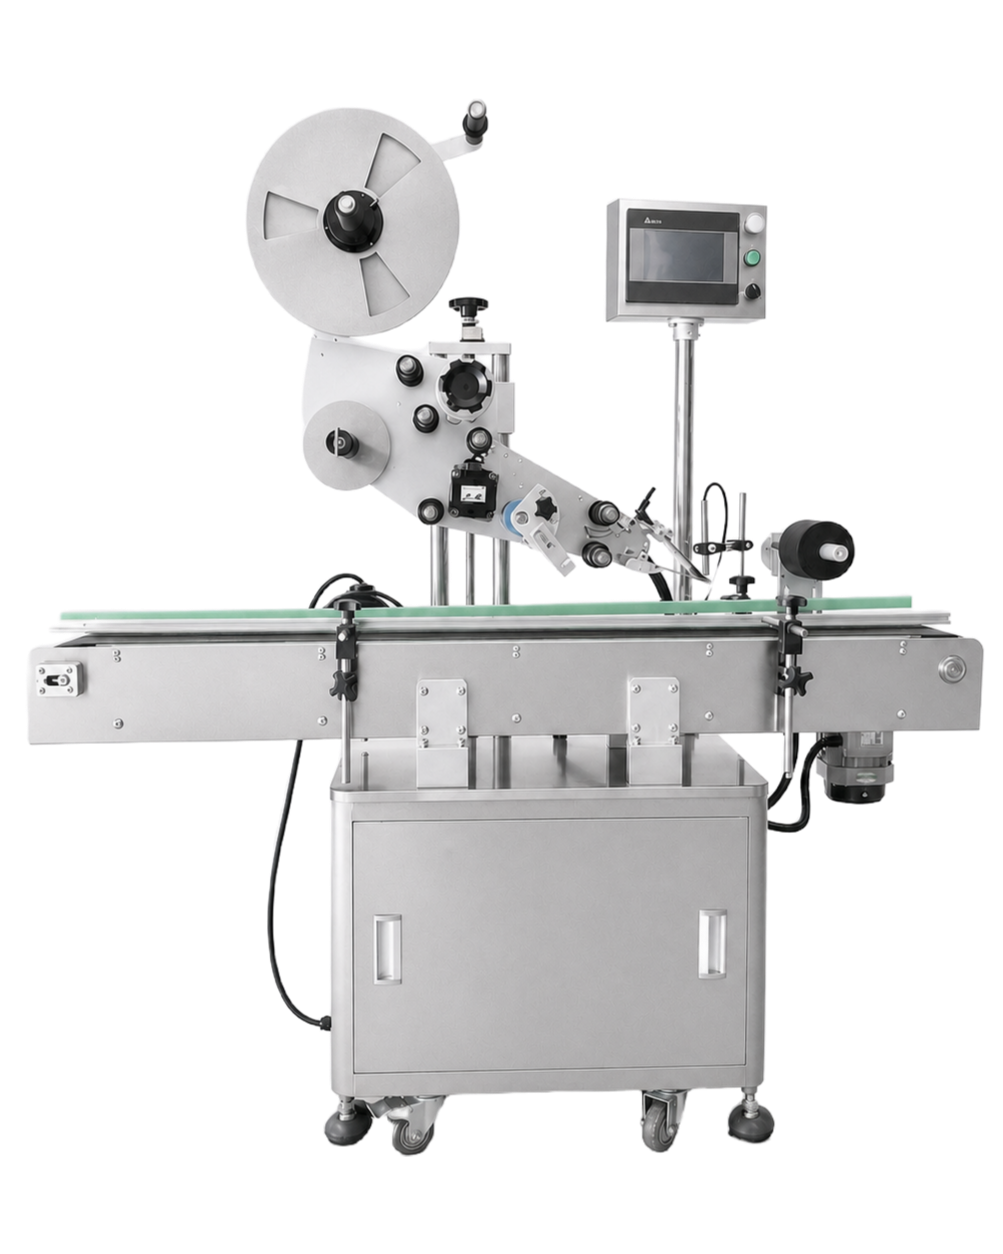
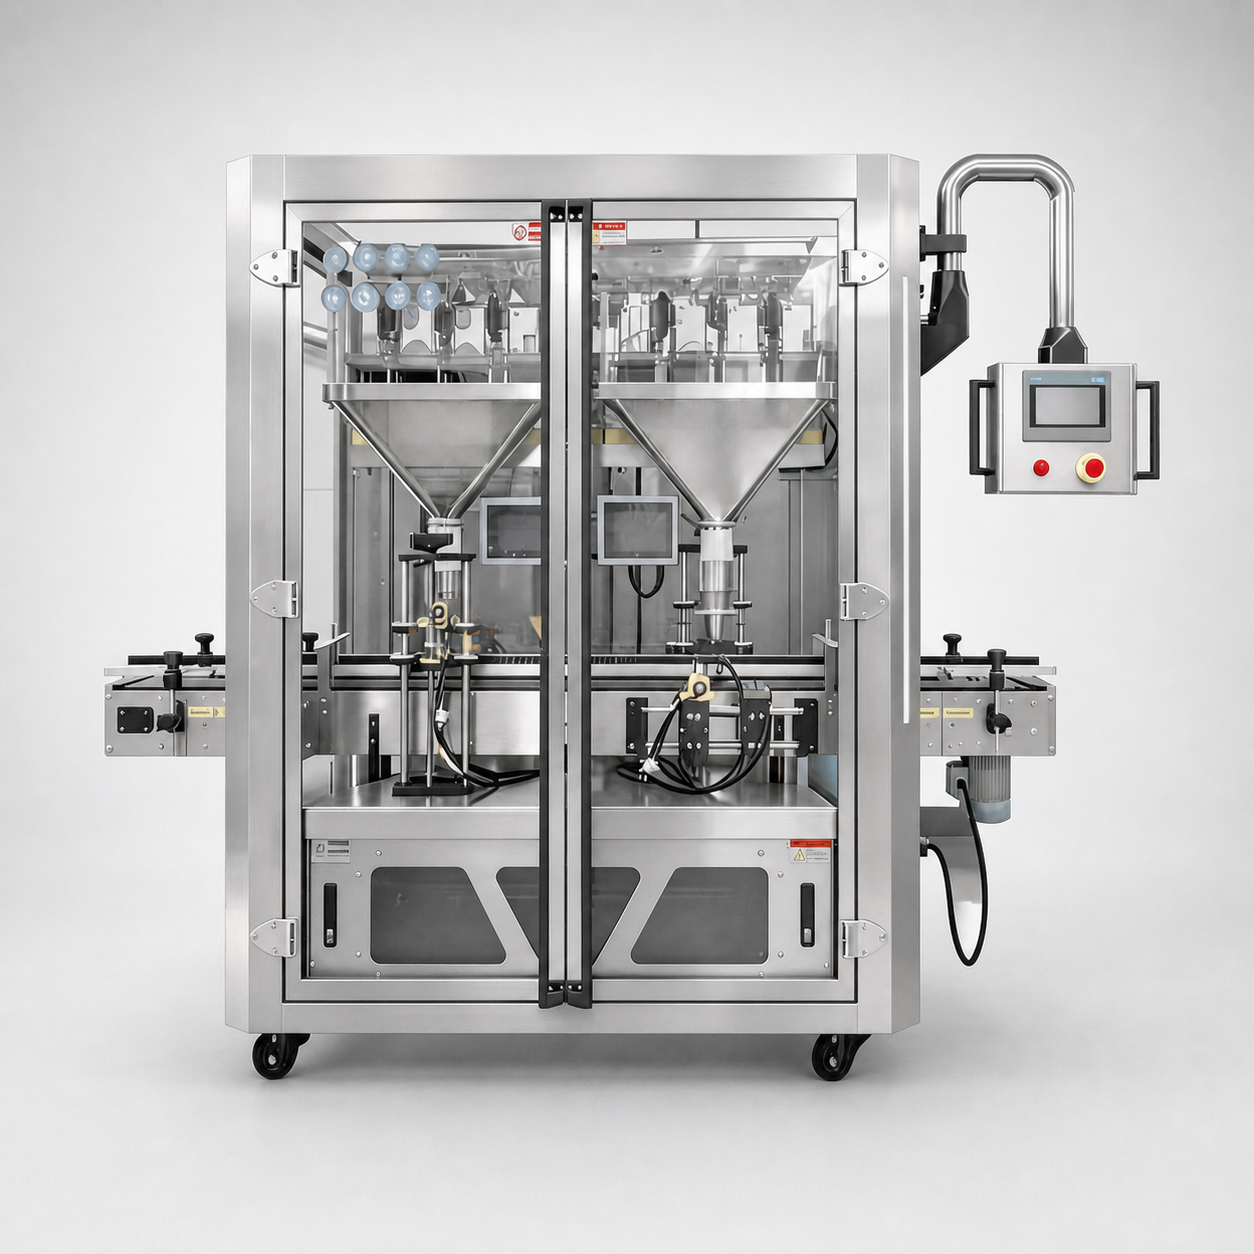
PERALATAN // LIHAT Pemodelan peralatan mesin pengisian pengolahan pangan

Integrasi Lini dan Kontrol Digital

Kami mempertimbangkan alat sterilisasi, pengisi, retort, atau terowongan sebagai sistem aliran bahan dan data. Proposal kami menetapkan antarmuka hulu dan hilir, zona utilitas, sinyal koordinasi kontrol, dan catatan penerimaan.1

FILOSOFI_SISTEM //

“Lini siap dioperasikan secara cerdas ketika peralatan, antarmuka, dan catatan dirancang bersama.”

— Tim Rekayasa Shengtu
01

Kontrol mesin

Kami mengonfigurasi kontrol PLC, pengoperasian HMI, keterkaitan peralatan, pencatatan data, pengingat alarm, pemantauan jarak jauh, dan evaluasi integrasi sistem sesuai persyaratan proyek dan kondisi lokasi.

02

Konektivitas industri

Kami dapat mengevaluasi kotak kontrol minim kode, gateway multi-protokol, dan fungsi platform internet industri STUnit jika pabrik memerlukan pertukaran data di tingkat peralatan atau layanan jarak jauh.

03

Penanggung jawab antarmuka

Kami mendokumentasikan pihak yang memasok setiap sinyal, sambungan utilitas, antarmuka konveyor, kolom resep, catatan, dan pemeriksaan penerimaan sebelum persetujuan produksi.

Cakupan, Faktor Biaya, dan Jadwal Proyek

Biaya lini ditentukan oleh jalur proses yang dipilih, desain bagian yang bersentuhan dengan produk, format kemasan, keluaran yang diterima, tingkat otomasi, utilitas, batas integrasi, dokumentasi, dan cakupan layanan di lokasi. Shengtu memberikan penawaran komersial setelah meninjau faktor-faktor tersebut.

Cakupan tersembunyi berisiko menunda jadwal

Celah antarmuka dapat menunda penerimaan di pabrik karena kontrol, utilitas, dan konveyor melibatkan beberapa pemasok. Shengtu menguraikan 5 kelompok faktor biaya dalam proposal dan menetapkan penanggung jawab untuk masing-masing.

PUSAT FAKTOR BIAYA // SISTEM.AKTIF
AMAN

Desain produk dan higiene

Alasan perubahan cakupan PRM-A
Mengubah peralatan yang bersentuhan dengan produk, logika pembersihan, dan zonasi
Masukan pembeli yang berguna PRM-B
Kelompok resep dan persyaratan pembersihan

Kemasan dan pergantian produk

Alasan perubahan cakupan PRM-A
Mengubah perangkat keras pengisian, penutupan, pemandu, dan penanganan
Masukan pembeli yang berguna PRM-B
Gambar, sampel, dan daftar format

Keluaran yang diterima

Alasan perubahan cakupan PRM-A
Mengubah keseimbangan mesin, akumulasi, dan kebutuhan utilitas
Masukan pembeli yang berguna PRM-B
Jumlah unit yang diterima per jam untuk tiap format

Otomasi dan catatan

Alasan perubahan cakupan PRM-A
Mengubah kontrol, sensor, antarmuka data, dan pengujian
Masukan pembeli yang berguna PRM-B
Persyaratan kontrol dan pencatatan pabrik

Cakupan lokasi dan layanan

Alasan perubahan cakupan PRM-A
Memengaruhi pemasangan, komisioning, pelatihan, dan perjalanan
Masukan pembeli yang berguna PRM-B
Tata letak, titik utilitas, dan lokasi proyek

Logika jadwal

Urutan proyek kami mencakup tinjauan proses, desain mekanis, pembuatan peralatan, pemeriksaan di pabrik, pengemasan, pengiriman, koordinasi pemasangan, dan dukungan purnajual. Tanggal dan tonggak penerimaan ditetapkan dalam proposal tertulis sesuai cakupan yang dipilih.

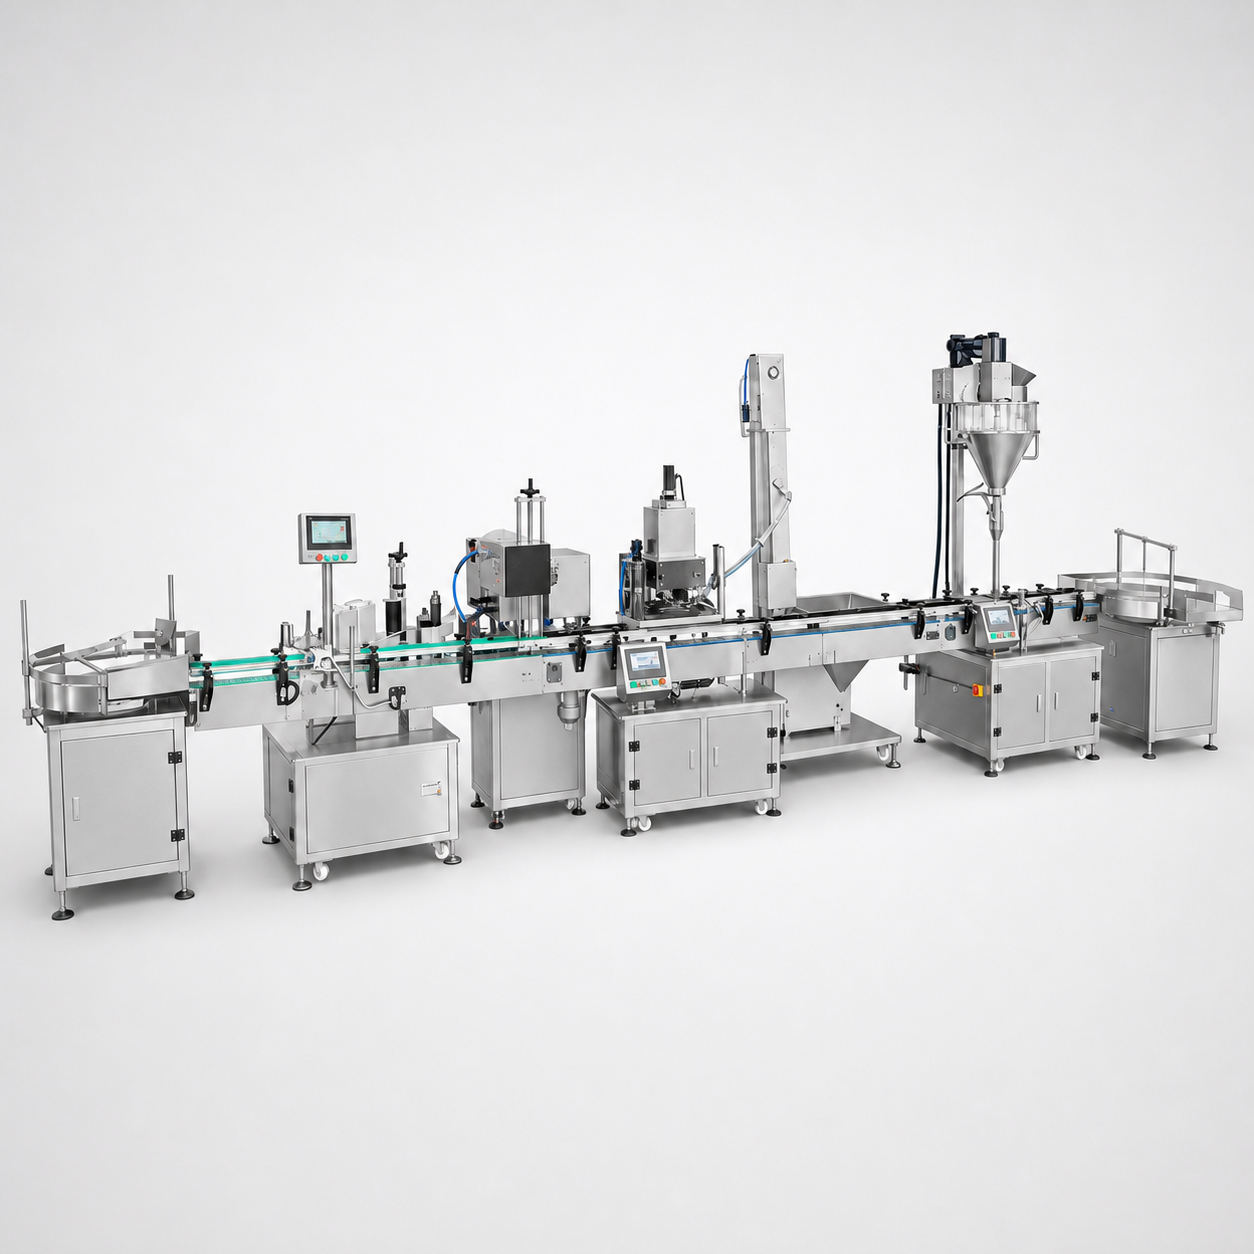
Lini Produksi Shengtu

Validasi dan Batas Tanggung Jawab

Kualifikasi peralatan dan proses terjadwal untuk produk pangan merupakan pekerjaan berbeda yang saling terkait. Otoritas proses yang berkualifikasi atau spesialis lain menilai proses termal, sedangkan pengolah menangani pengoperasian rutin, pemantauan, pencatatan, dan penyimpangan sesuai aturan yang ditetapkan.

PIHAK_01 //

Shengtu

Tanggung jawab utama

Menyediakan peralatan, kontrol, dokumentasi, dan cakupan antarmuka yang disepakati; mendukung pengujian dan kegiatan komisioning yang disetujui.

Bukti proyek

Proposal, gambar, daftar antarmuka, dan catatan penerimaan

PIHAK_02 //

Otoritas proses atau spesialis berkualifikasi

Tanggung jawab utama

Menetapkan atau mengevaluasi proses terjadwal yang sesuai dengan produk dan kemasan jika berlaku.

Bukti proyek

Dokumentasi proses atau evaluasi yang ditandatangani

PIHAK_03 //

Pengolah

Tanggung jawab utama

Mengoperasikan lini, memantau faktor kritis, memelihara catatan, menangani penyimpangan, dan mengendalikan keputusan atas produk.

Bukti proyek

Catatan operasional, prosedur, dan berkas penyimpangan

Cara Kerja Kami: Mengembangkan Cakupan Lini

Peralatan Pengolahan Shengtu
01
TAHAP 01 // ANALISIS

Kualifikasi produk

Kami meninjau formulasi, perilaku fisik, target penyimpanan, dan yurisdiksi.

02
TAHAP 02 // LOGISTIK

Tetapkan jalur kemasan

Kami meninjau wadah, penutup, pengisian, dan persyaratan penanganan.

03
TAHAP 03 // PENENTUAN JALUR

Pilih kelompok proses

Kami membedakan target proses aseptik UHT, terowongan, dan retort.

04
TAHAP 04 // REKAYASA

Petakan peralatan dan utilitas

Kami menetapkan mesin, antarmuka, utilitas, dan batas kontrol.

05
TAHAP 05 // KEPATUHAN

Tetapkan tanggung jawab validasi

Kami menyatakan tanggung jawab Shengtu, spesialis, dan pengolah.

06
TAHAP 06 // PELAKSANAAN

Terbitkan proposal

Kami mendokumentasikan cakupan, sumber, tonggak, penerimaan, dan layanan.

Pengungkapan sumber manufaktur

Shengtu melaporkan memiliki empat basis manufaktur milik sendiri dan dibangun sendiri. Mesin khusus atau tambahan dapat dipasok oleh pabrik mitra jangka panjang yang dipilih, dan proposal mencantumkan sumber manufaktur serta penanggung jawab untuk setiap peralatan yang disertakan.

KLIK UNTUK MEMULIHKAN

Kapabilitas Manufaktur dan Cara Kerja Kami

Shengtu memadukan rekayasa mesin pangan dengan pengembangan kontrol dan internet industri. Catatan perusahaan yang disediakan mencakup 100+ proyek litbang, 100+ hak cipta perangkat lunak, dan 7 paten invensi.

100+ PROYEK LITBANG
100+ HAK CIPTA PERANGKAT LUNAK
7 PATEN INVENSI
01

Pelaksanaan terintegrasi

Untuk proyek lini produksi siap operasi, kami menangani desain proses, desain mekanis, pembuatan peralatan, pemasangan, pengiriman, dan dukungan purnajual.

02

Pengembangan digital

Kami mengembangkan peralatan dan fungsi digital secara bersamaan agar kontrol, gateway, catatan data, dan peningkatan mendatang dapat menggunakan arsitektur yang direncanakan.

03

Basis operasional global

Shengtu melaporkan telah mengekspor peralatan ke 52 negara dengan lebih dari 2.000 mesin yang beroperasi di seluruh dunia.

Ketika Jalur Proses Lain Lebih Sesuai

Menghindari pemilihan jalur yang keliru merupakan bagian dari tinjauan rekayasa yang efektif. Pertukaran kepentingan yang belum ditentukan menunda validasi, sedangkan jalur yang tidak sesuai dapat menyebabkan pengerjaan ulang kemasan yang tidak perlu.

Gunakan target proses sebagai dasar bukti

Jalur-jalur ini tidak dapat dipertukarkan karena kategori proses FDA dan validasi khusus produk menetapkan risiko yang berbeda. Shengtu menggunakan 3 kelompok jalur proses untuk menunjukkan alternatif yang perlu dipertimbangkan.

HALAMAN 01 / 04
LAPORAN // 01

Pasteurisator terowongan diperkirakan menghasilkan sterilitas komersial untuk pangan rendah asam dalam kemasan tertutup

ANALISIS KONFLIK

Pasteurisasi dan sterilisasi komersial memiliki target proses yang berbeda.

LANGKAH BERIKUTNYA YANG DISARANKAN

Kirim formulasi dan kemasan untuk ditinjau dalam proses retort oleh otoritas proses.

LAPORAN // 02

Lini aseptik diminta tanpa jalur kemasan steril yang ditetapkan

ANALISIS KONFLIK

Perlakuan produk saja tidak menjamin sistem aseptik yang lengkap.

LANGKAH BERIKUTNYA YANG DISARANKAN

Tetapkan kontrol sterilisasi kemasan, zona steril, dan penutupan sebelum menentukan ukuran.

LAPORAN // 03

Model mesin tetap dipilih sebelum kemasan ditetapkan

ANALISIS KONFLIK

Perubahan format dan penutup dapat memengaruhi pengisian, penanganan, dan respons termal.

LANGKAH BERIKUTNYA YANG DISARANKAN

Tetapkan kemasan atau tentukan rentang desain yang terdokumentasi.

LAPORAN // 04

Proyek masih memerlukan pembentukan, pemotongan, atau pengolahan daging olahan di bagian hulu

ANALISIS KONFLIK

Pengolahan termal tidak menggantikan lini persiapan produk.

LANGKAH BERIKUTNYA YANG DISARANKAN

Tinjau opsi lini pengolahan daging dan unggas Shengtu sebelum menetapkan jalur sterilisasi di bagian hilir.

Perencanaan Sterilisasi & Pengisian Aseptik

01

MODUL 01

Pemilih Jalur Proses

Buka Pemilih Jalur Proses
02

MODUL 02

Daftar Periksa Masukan Proyek

Buka Daftar Periksa Masukan
03

MODUL 03

Matriks Tanggung Jawab

Buka Matriks Tanggung Jawab

FAQ: Sterilisasi dan Pengisian Aseptik

Dalam pengolahan aseptik, produk dan sistem kemasan disterilkan melalui jalur yang terkoordinasi, lalu produk diisikan dalam kondisi steril yang terkendali. Proses terminal menerapkan proses panas setelah produk disegel dalam wadah akhirnya.

Pilihan ini sesuai untuk wadah minuman yang telah diisi dan ditutup jika tujuan tervalidasinya adalah pasteurisasi dan kemasan mampu menahan profil pemanasan serta pendinginan. Tanpa otoritas khusus produk, proses ini tidak boleh disebut sebagai sterilisasi komersial.

pH kesetimbangan merupakan salah satu masukan untuk menentukan jalur regulasi dan pengolahan termal bagi pangan yang diasamkan atau rendah asam. Formulasi, kemasan, dan pasar tujuan tetap memerlukan tinjauan oleh pihak berkualifikasi.

Otoritas proses yang diakui atau spesialis lain yang berkualifikasi menetapkan atau mengevaluasinya jika diwajibkan. Shengtu menyediakan peralatan dan cakupan kontrol yang disepakati, sedangkan pengolah bertanggung jawab atas pengoperasian rutin dan pencatatan.

Tinjauan proyek kami mengaitkan suhu zona, waktu tinggal konveyor, muatan wadah, dan respons produk dengan rencana kontrol serta pemantauan yang disepakati. Batas akhir ditentukan berdasarkan proses produk dan kemasan yang tervalidasi.

Tekanan wadah dan perilaku penutup harus ditinjau di seluruh profil pemanasan dan pendinginan. Kirim spesifikasi kemasan, kondisi karbonasi, dan sampel produk yang telah diisi untuk tinjauan peralatan dan proses.

Berikan 8 kumpulan masukan dalam tabel proyek: kimia pangan, perilaku fisik, kemasan, kondisi pengisian, keluaran, utilitas, hasil penyimpanan, dan yurisdiksi. Berkas tata letak dan antarmuka mesin yang sudah ada akan memperjelas cakupan.

Kami mengevaluasi PLC, HMI, keterkaitan peralatan, catatan data, pengingat alarm, pemantauan jarak jauh, kotak kontrol minim kode, gateway multi-protokol, dan fungsi STUnit sesuai persyaratan proyek dan kondisi lokasi.

Setiap proposal tertulis mencantumkan sumber manufaktur dan tanggung jawab untuk setiap peralatan yang disertakan. Shengtu melaporkan memiliki empat basis manufaktur milik sendiri dan dibangun sendiri, serta menggunakan pabrik mitra jangka panjang pilihan untuk mesin khusus atau tambahan jika diperlukan.

Mulai Pemeriksaan Pemilihan Lini

Bagikan profil produk, berkas kemasan, target keluaran, sasaran penyimpanan, utilitas, tata letak, dan pasar tujuan. Dengan informasi tersebut, teknisi Shengtu dapat memberikan tinjauan awal jalur proses dan tanggung jawab yang sesuai dengan proyek Anda.

Referensi & Sumber

  • U.S. FDA — Pengolahan dan Pengemasan Aseptik untuk Industri Pangan
  • U.S. FDA — Panduan Inspeksi Pangan Kaleng Rendah Asam 8
  • U.S. FDA — Panduan Pangan Kaleng yang Diasamkan dan Rendah Asam
  • National Research Council — Pasteurisasi dan Pengawetan Pangan
  • U.S. FDA — Pelatihan Regulator HACCP Jus
  • U.S. FDA — Panduan Inspeksi Pangan Kaleng Rendah Asam 10

Sertifikat dan dokumen yang berlaku dikonfirmasi untuk model peralatan, konfigurasi, dan negara tujuan. Catatan sistem manajemen perusahaan ditinjau secara terpisah dari dokumen kesesuaian produk.