Hubungi Shengtu Bufan Company

Pengolahan buah dan sayuran industri
Lini Pengeringan Beku Buah dan Sayuran yang Dirancang Sesuai Produk dan Proyek Anda
Tentukan bentuk produk, praperlakuan, tahap pengeringan beku vakum, pengemasan lanjutan, batas inspeksi, dan serah terima kendali sebelum peralatan dikonfigurasikan. Shengtu menerjemahkan informasi tersebut menjadi proposal lini terintegrasi, alih-alih memaksakan produk yang belum diketahui ke mesin katalog.
- Ruang lingkup dari persiapan hingga inspeksi ditetapkan sebagai jalur material terdokumentasi
- Masukan pembeli dipisahkan dari keputusan desain pemasok
- Ketentuan komersial dan nilai kinerja dikonfirmasi per
penawaran
Kelompok Produk dan Rentang Bahan Baku
Label buah dan sayuran terlalu luas untuk keperluan rekayasa. Konfigurasi yang tidak sesuai menimbulkan risiko karena komposisi, tingkat kematangan, padatan terlarut, struktur, kulit, biji, praperlakuan, dan geometri potongan memengaruhi perilaku pembekuan, perpindahan panas, perpindahan massa, serta tekstur akhir. Pertukaran antarparameter tersebut bergantung pada produk.
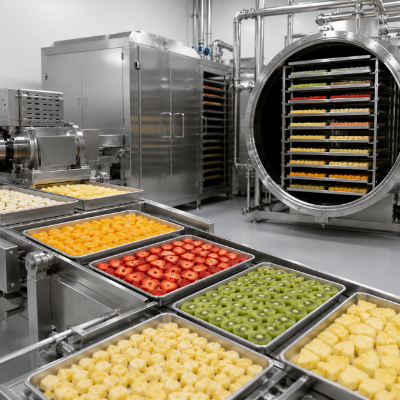
Potongan buah berstruktur
Potongan buah berstruktur
Irisan, potongan dadu, belahan, dan segmen memerlukan geometri serta kedalaman pemuatan yang konsisten, dengan penanganan yang membatasi produk patah atau pecah sebelum dan sesudah pengeringan.
- Kekerasan dan tingkat kematangan
- Kondisi kulit atau kupasan
- Kehilangan sari selama pemotongan
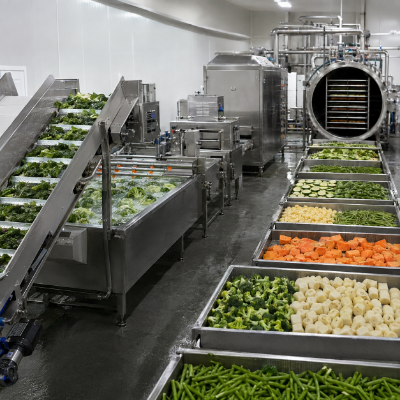
Potongan sayuran
Potongan sayuran
Produk berupa daun, batang, akar, umbi, dan bahan berserat tinggi memerlukan pengaturan pencucian, blansir, penirisan, dan pemuatan baki yang berbeda.
- Residu tanah dan beban bahan asing
- Metode pengendalian enzim
- Kepadatan curah setelah persiapan
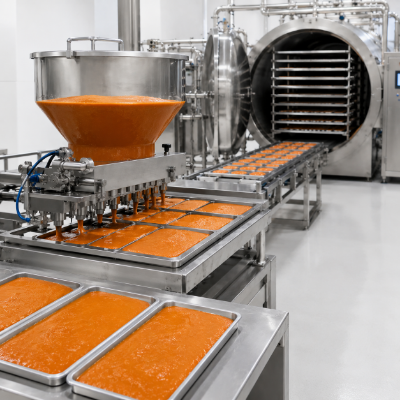
Pure dan produk yang dibentuk
Pure dan produk yang dibentuk
Viskositas, ketebalan lapisan, geometri alas, dan metode pelepasan menjadi variabel utama pemuatan, menggantikan ukuran potongan.
- Keseragaman lapisan
- Metode pembentukan atau perataan
- Rencana pelepasan setelah pengeringan
Pisahkan 4 pola operasi sebelum menentukan kapasitas
Produk yang tampak serupa dalam sampel penjualan dapat menimbulkan kebutuhan pabrik yang berbeda. Kelompokkan proyek berdasarkan pola pemuatan, penanganan, dan pelepasan sebelum menentukan jumlah ruang atau otomasi proses hulu.
Produksi musiman satu produk
Panen yang terkonsentrasi dapat memerlukan laju produksi bahan masuk yang tinggi, penyangga dingin atau beku, serta peralihan yang jelas dari pasokan ladang ke pemuatan mesin pengering yang stabil. Permintaan harus menyebutkan minggu puncak, rentang waktu penerimaan harian, batas waktu penyimpanan bahan baku, dan tindakan saat ketersediaan mesin pengering tidak sejalan dengan arus panen.
- Penerimaan puncak dibanding rata-rata
- Penanggung jawab dan suhu penyangga
- Pembersihan dan penyimpanan akhir kampanye
Pengolahan kontrak multi produk
Pergantian produk yang sering menimbulkan pertanyaan tentang pengendalian resep, peninjauan alergen, identitas produk, verifikasi pembersihan, penjadwalan, dan pemisahan data pelanggan. Lini yang fleksibel tetap memerlukan aturan tentang produk mana yang dapat menggunakan peralatan persiapan, proses mesin pengering beku, dan area pengemasan yang sama.
- Kelompok pergantian produk
- Kepemilikan resep dan catatan
- Pemisahan lot produksi pelanggan
Produksi bahan baku
Potongan, bubuk, atau bahan tambahan yang dijual untuk digunakan dalam proses produsen lain memerlukan bentuk fisik, metode penentuan titik akhir, batas pengendalian kontaminasi, dan ukuran kemasan yang sesuai dengan penanganan lanjutan. Desain lini juga harus mencakup partikel halus, penggilingan bila diperlukan, pengendalian debu, dan penyimpanan sampel tanpa menganggap bahwa stasiun tersebut sudah termasuk.
- Bentuk bahan baku dan kepadatan curah
- Penggunaan untuk penakaran atau pencampuran lanjutan
- Jalur pengemasan dan pengambilan sampel
Kemasan ritel atau layanan makanan
Kemasan akhir berukuran kecil menambah kebutuhan penghitungan, penakaran, penimbangan pemeriksaan, penanganan gas, penutupan, pemberian kode, dan tampilan setelah pengeringan. Laju pengemasan harus diselaraskan dengan pembongkaran mesin pengering agar produk kering yang terpapar tidak menunggu saat lini pengemasan mengejar ketertinggalan.
- Format kemasan dan berat sasaran
- Kemasan primer dan sekunder
- Keterlacakan lot hingga kode
Varietas, tingkat kematangan, dan riwayat penyimpanan
Suhu dan kondisi kadar air bahan masuk
Dimensi produk utuh dan toleransi cacat
Perubahan musiman yang memengaruhi praperlakuan
Keutuhan potongan dan tingkat produk patah atau pecah yang dapat diterima
Tekstur dan tujuan rehidrasi
Pengujian titik akhir dan lokasi pengambilan sampel
Format kemasan, sasaran penghalang, dan waktu paparan
Konfigurasi Praperlakuan dan Pemotongan
Persiapan merupakan bagian dari proses pengeringan, bukan sekadar tahap awal. Risiko bermula di proses hulu karena mutu pencucian, pengupasan, blansir atau praperlakuan lain, variasi pemotongan, dan sisa air bebas mengubah beban yang masuk ke tahap pembekuan dan vakum.
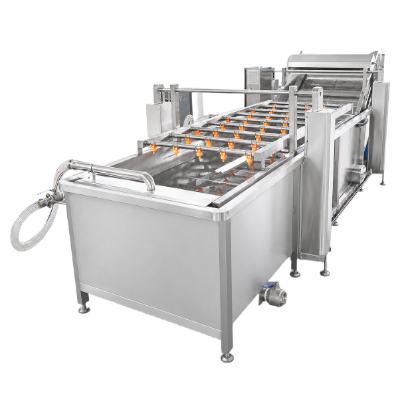
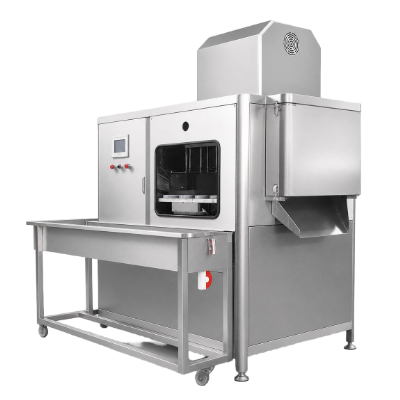
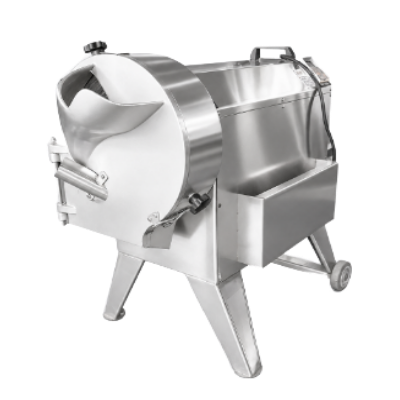
Tiriskan sebelum dimuat. Air di permukaan dan ketebalan potongan yang tidak konsisten menciptakan variabel proses tersembunyi; permintaan penawaran harus mencantumkan ekspektasi penirisan, pengurangan kadar air, dan waktu tunggu.
-
Sumber air pencucian dan batas pembuangan
-
Titik pemilahan manual atau otomatis
-
Penanganan kulit, inti, biji, dan hasil pemangkasan
-
Kebutuhan blansir, perendaman, atau perlindungan warna
-
Rentang irisan atau potongan dadu dan rencana pergantian produk
-
Penghilangan partikel halus dan kebijakan produk rusak
-
Metode penirisan dan waktu pemindahan
-
Metode pemuatan baki dan akses operator
Ringkasan Kondisi Produk dan Titik Akhir Buah dan Sayuran
Konfigurasi pengeringan beku dimulai dari kondisi produk yang masuk ke mesin pengering dan bukti yang akan menentukan titik akhirnya. Ringkasan ini memisahkan pertanyaan tentang kondisi beku, pemuatan, batas produk, dan serah terima sisi kering dari nilai serta pilihan arsitektur yang perlu diuji, dihitung ukurannya, atau dikonfirmasi oleh pemasok.
8 masukan sebelum konfigurasi lini
-
01
Identitas produk
Spesies, varietas, tingkat kematangan, asal, dan kondisi bahan masuk.
-
02
Bentuk akhir
Produk utuh, belahan, irisan, potongan dadu, pure, potongan berbentuk, atau jalur bubuk.
-
03
Jalur praperlakuan
Keputusan tentang pencucian, pengupasan, pemangkasan, blansir, perendaman, penirisan, dan prapembekuan.
-
04
Serah terima kondisi beku
Lokasi pembekuan, jeda pemindahan, kondisi produk, dan bukti suhu.
-
05
Kondisi pemuatan
Dimensi potongan, kedalaman lapisan, penyangga produk, dan metode pemuatan atau pemasukan.
-
06
Batas produk
Batas kritis yang diketahui, hal yang belum diketahui, dan dasar uji coba yang diperlukan untuk menetapkannya.
-
07
Bukti titik akhir
Kondisi sasaran, metode pengujian, rencana pengambilan sampel, dan aturan pelepasan.
-
08
Serah terima sisi kering
Kondisi pembongkaran, batas paparan, pemindahan terlindung, dan aturan mulai pengemasan.
Definisi Tahap Pengeringan Beku
Mesin pengering beku menghilangkan es dari produk beku melalui sublimasi dalam tekanan rendah, lalu mengurangi kadar air terikat yang tersisa pada tahap pengeringan berikutnya. Suhu produk harus tetap berada dalam batas struktural material, sementara panas dan pembuangan uap dikoordinasikan.
Kondisi pembekuan
Laju pembekuan, kondisi akhir produk beku, dan struktur es memengaruhi jalur yang harus dilalui uap. Batas mesin pembeku, jeda pemuatan, dan suhu produk saat pemindahan perlu dicantumkan dalam definisi lini.
Pengeringan primer
Tekanan, masukan panas, beban kondensor, dan resistansi produk saling berinteraksi saat es menyublim. Menaikkan panas tanpa memperhatikan batas produk dapat merusak struktur, alih-alih mempersingkat tahap pengeringan dengan aman.
Pengeringan sekunder
Pengeringan sekunder mengurangi kadar air yang tersisa setelah es yang terlihat hilang. Pelepasan produk bergantung pada metode titik akhir yang disepakati dan persyaratan produk, bukan hanya waktu siklus yang telah berlalu.
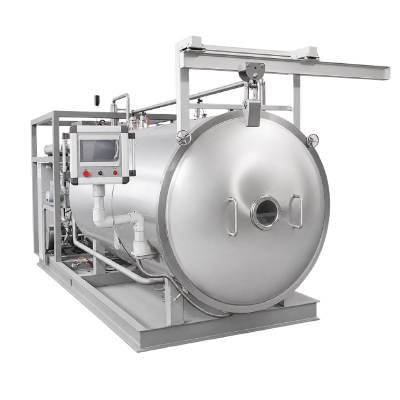
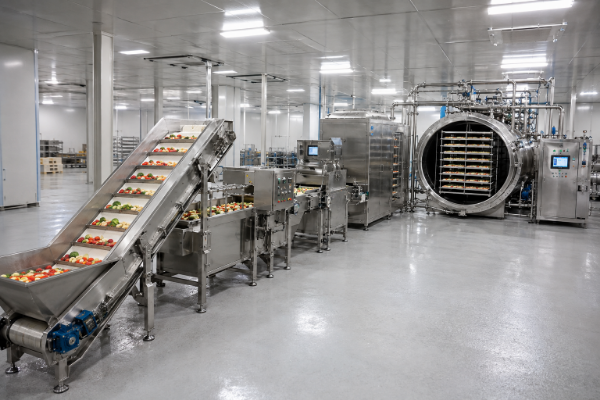
Mesin pengering merupakan sistem termal dan vakum yang saling terhubung. Ruang, penyangga produk, kondensor, pendinginan, pompa vakum, kompresor, kendali, dan jalur pencairan bunga es harus dievaluasi berdasarkan definisi produk dan proses yang sama.
Pertanyaan desain
Mengapa hal ini mengubah konfigurasi
Bukti yang perlu diminta
Apa yang dimuat pada setiap baki?
Geometri, kedalaman lapisan, dan kepadatan curah mengubah jalur panas dan uap.
Foto produk, dimensi, uji pemuatan, dan catatan massa
Di mana batas materialnya?
Suhu kritis produk membatasi pemanasan rak dan kemajuan siklus.
Dasar pengujian, catatan suhu produk, dan logika alarm yang disepakati
Bagaimana titik akhir ditentukan?
Waktu saja dapat menyamarkan variasi beban dan posisi.
Metode, rencana sampel, dasar sensor, dan catatan pelepasan
Apa yang diterima kondensor?
Beban pembuangan air dan strategi pencairan bunga es memengaruhi waktu penyelesaian siklus.
Dasar beban, catatan kondensor, dan urutan pencairan bunga es
Bagaimana vakum dipertahankan?
Laju kebocoran, beban uap, kondisi pompa, dan akses servis memengaruhi kestabilan.
Uji kebocoran, titik pemeliharaan, dan daftar suku cadang
Bagaimana produk kering dilindungi?
Paparan setelah pembongkaran dapat membalikkan hasil proses pengeringan.
Waktu serah terima, kondisi ruang, dan bukti penyegelan kemasan
Konfigurasi, Harga, Jadwal, dan Ruang Lingkup Komersial
Harga yang bermakna ditetapkan setelah produk dan batas proyek dijelaskan secara konsisten. Membandingkan total harga sebelum stasiun yang disertakan, dasar operasi, utilitas, kendali, pengujian, dokumentasi, dan pekerjaan di lokasi diselaraskan menimbulkan risiko komersial serta menyamarkan pertukaran antara total harga peralatan yang lebih rendah dan ruang lingkup proyek yang lengkap.
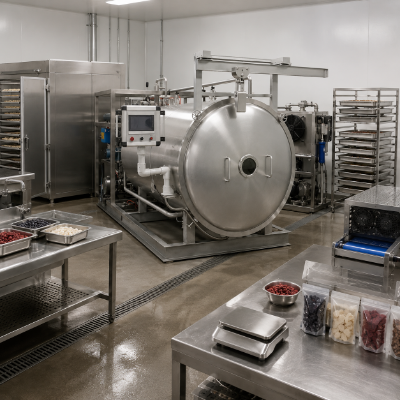
Faktor penentu ruang lingkup peralatan
- Bahan masuk basah dan beban pembuangan air
- Batas persiapan dan prapembekuan
- Dasar baki, rak, ruang, dan kondensor
- Tahap pengemasan dan inspeksi
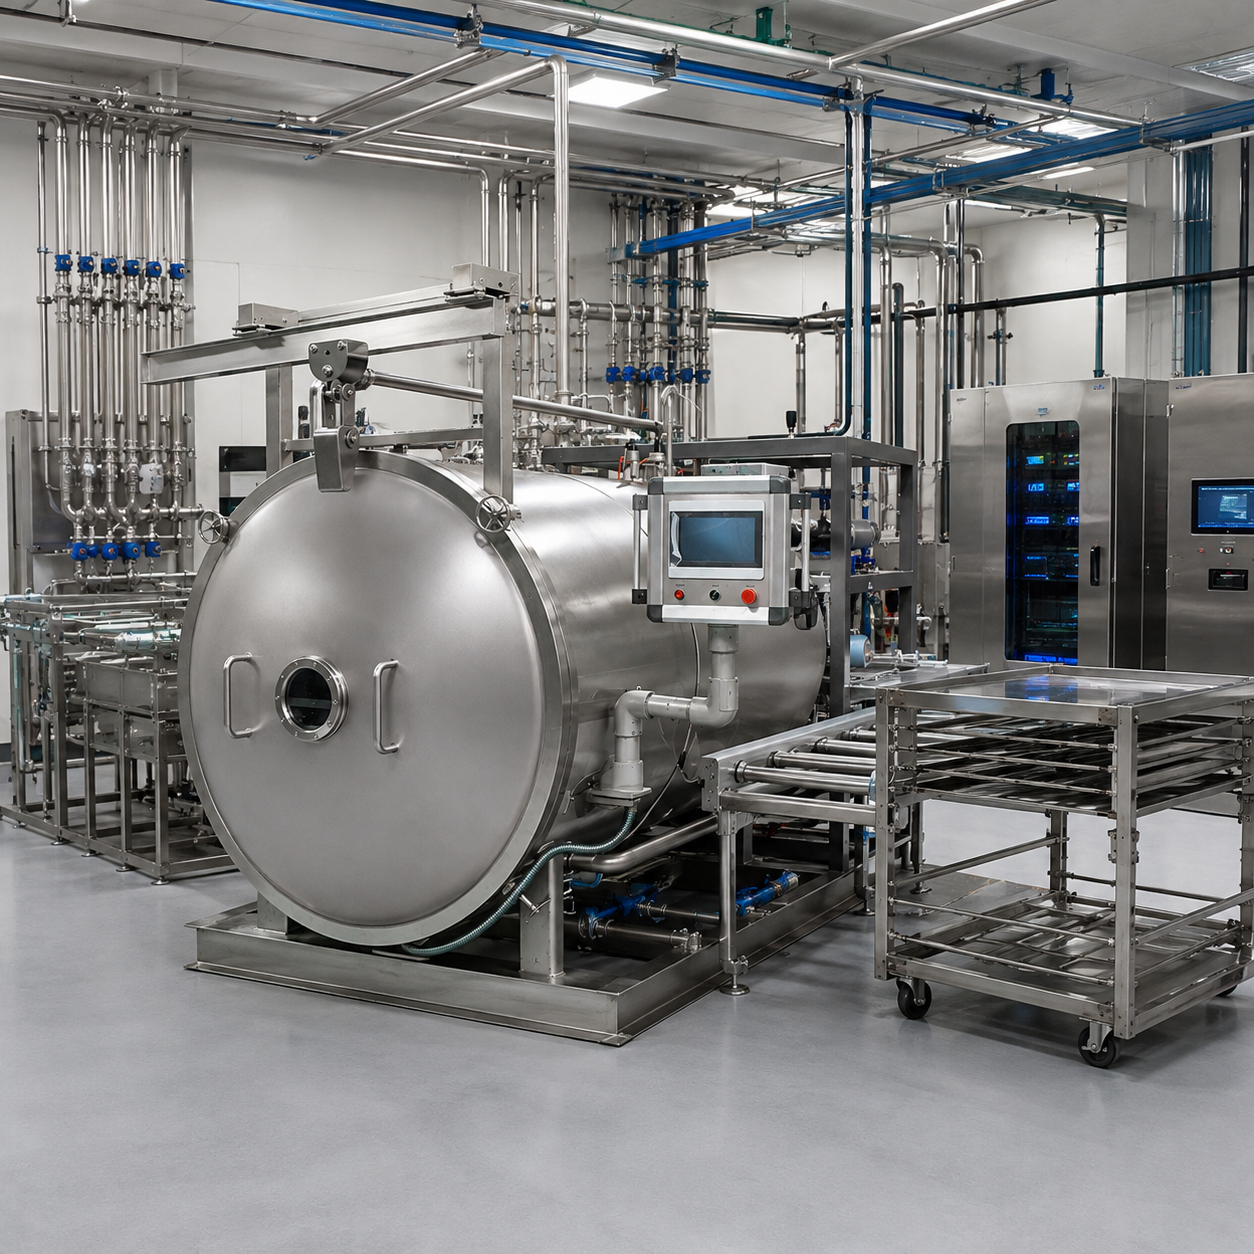
Faktor penentu ruang lingkup proyek
- Tata letak dan antarmuka pemindahan
- Pembangkit dan distribusi utilitas
- Integrasi kendali dan data
- Pekerjaan penerimaan di pabrik dan lokasi
Faktor penentu jadwal
- Uji coba produk dan masukan desain yang telah ditetapkan
- Komponen dengan waktu pengadaan panjang dan peninjauan dokumen
- Kesiapan pabrik dan batas pengiriman
- Utilitas lokasi, instalasi, dan ruang lingkup pelatihan
Tidak ada angka pengembalian investasi universal yang dipublikasikan. Pengeringan beku memerlukan modal dan energi besar, sehingga analisis ekonominya harus membandingkan nilai produk, hasil yang diterima, pemanfaatan peralatan, tenaga kerja, pemeliharaan, pengemasan, dan metode pengawetan alternatif.
Dicantumkan dalam permintaan yang dapat dibandingkan
Minta setiap pemasok memberikan lembar ruang lingkup, dasar utilitas, batas kendali, paket bukti, pengecualian, dan tanggung jawab pembeli yang sama.
- Batas baterai yang ditetapkan
- Tahapan bukti yang disebutkan
- Daftar pertanyaan terbuka
Dikonfirmasi dalam penawaran
Model, dasar kapasitas, harga komersial, jadwal, tahapan pembayaran, pengiriman, garansi, dan ketentuan servis dicantumkan dalam penawaran proyek setelah konfigurasi lini ditetapkan.
- Tidak mengganti dengan nilai katalog
- Tidak ada janji komersial yang belum dikonfirmasi
- Tidak ada persentase pengembalian investasi
Batas Higiene, Keselamatan, dan Bukti
Desain yang bersentuhan dengan pangan, akses pembersihan, keselamatan mesin, dan inspeksi perlu ditinjau karena risiko yang tidak ditetapkan penanggung jawabnya dapat terbawa hingga penerimaan di lokasi. Halaman resmi untuk 21 CFR 117.40 membahas kemudahan pembersihan, bahan kontak pangan, dan instrumen yang terpelihara untuk fasilitas pangan AS yang tercakup; halaman itu tidak menyertifikasi lini ini. ISO 14159 merupakan acuan bernama untuk peninjauan higiene mesin, bukan klaim sertifikasi Shengtu.
Pelindung dan higiene merupakan persoalan desain yang berbeda. OSHA 1910.212 membahas pelindung mesin di tempat kerja AS yang tercakup, sedangkan ISO 14159 membahas higiene mesin dan ISO 14120 membahas desain pelindung; edisi yang berlaku dan aturan setempat harus dikonfirmasi untuk proyek.
Pertanyaan desain higienis
- Jadwal bahan dan permukaan kontak pangan
- Akses untuk inspeksi dan pembersihan
- Kemudahan penirisan dan titik tertahannya cairan
- Pemisahan zona setelah pengeringan
- Metode pembersihan dan kompatibilitas bahan kimia
Pertanyaan keselamatan mesin
- Titik operasi dan titik jepit
- Komponen berputar dan bergerak
- Jenis pelindung dan frekuensi akses
- Batas isolasi dan energi tersimpan
- Interlok dan perilaku saat mulai ulang
Pertanyaan bukti penerimaan
- Catatan material dan instrumen
- Pemeriksaan alarm dan interlok
- Catatan kebocoran, vakum, dan urutan
- Catatan uji coba produk dan titik akhir
- Rencana uji kemasan dan inspeksi
01
Sebelum desain disetujui
Konfirmasikan tujuan penggunaan, zona produk, metode pembersihan, tugas operator, aturan tujuan penggunaan, kebutuhan akses, dan penanggung jawab tinjauan bahaya.
02
Sebelum penerimaan pabrik
Setujui rangkaian gambar, daftar komponen, jadwal material, uraian kendali, daftar alarm, protokol pengujian, dan proses penyelesaian temuan terbuka.
03
Sebelum pengiriman
Selesaikan pengujian pabrik yang disepakati, dokumentasikan penyimpangan, simpan pengaturan dan catatan, serta identifikasi pekerjaan yang masih harus dilakukan di lokasi.
04
Sebelum produksi disetujui
Selesaikan utilitas lokasi, pemeriksaan instalasi, tinjauan keselamatan, uji resep, metode titik akhir, serah terima kemasan, dan pelatihan operator sesuai pembagian tanggung jawab yang disepakati.
Jaminan Mutu melalui Desain Lini yang Mudah Diservis
Akses pemeliharaan perlu dibahas dalam tinjauan desain karena pompa, kondensor, sensor, segel, dan pelindung yang sulit dijangkau dapat mengubah servis rutin menjadi waktu henti atau pekerjaan yang tidak aman. Perencanaan penerimaan harus membuktikan akses dan kelengkapan catatan, bukan hanya pengoperasian mesin di lantai pabrik yang bersih.
Perawatan sistem vakum
Catat jenis pompa vakum, titik servis, kebutuhan oli atau pompa kering, perlindungan saluran masuk, isolasi, metode uji kebocoran, dan tanda penurunan kinerja. Pembeli juga harus mengetahui tugas mana yang memerlukan penghentian produksi dan pembacaan mana yang perlu dicatat dalam pemeliharaan preventif.
- Akses dan jalur pengangkatan
- Bahan habis pakai dan peralatan servis
- Catatan tren dan alarm
Perawatan pendinginan dan kondensor
Tentukan akses ke kompresor, kondensor, katup, sensor, dan komponen pencairan bunga es tanpa menimbulkan risiko kontaminasi atau keselamatan. Tanyakan bagaimana bunga es, air pencairan, kondisi pendinginan, dan kondisi mulai ulang diperiksa di antara proses operasi.
- Titik inspeksi
- Verifikasi pencairan bunga es
- Pemulihan setelah mesin berhenti akibat gangguan
Suku cadang kritis
Daftar suku cadang hanya berguna jika mempertimbangkan dampak kerusakan, waktu pengadaan, masa simpan, dan keterampilan penggantian. Pisahkan suku cadang komisioning, bahan habis pakai rutin, stok operasi yang direkomendasikan, dan komponen dengan waktu pengadaan panjang dalam tanggapan penawaran.
- Identitas dan jumlah komponen
- Penyimpanan dan kondisi masa simpan
- Petunjuk penggantian
Perlindungan produk kering saat serah terima ke pengemasan
Pengeringan belum menghasilkan produk komersial akhir jika pembongkaran dan pengemasan memungkinkan penyerapan kadar air, produk patah atau pecah, tertukar, atau segel yang belum diverifikasi. Keputusan pengemasan memerlukan disiplin yang sama dalam hal produk, lingkungan, dan penerimaan seperti program ruang pengering.
Serah terima kondisi lingkungan
Tetapkan kondisi ruang dan pemindahan sejak ruang dibuka hingga kemasan ditutup sepenuhnya. Catat paparan maksimum, suhu produk, penanganan operator, dan tindakan saat lini pengemasan berhenti sementara baki kering menunggu.
- Waktu paparan
- Jalur penahanan sementara atau pengerjaan ulang
- Tindakan saat lini berhenti
Dasar kemasan dan penyegelan
Konfirmasikan format kemasan yang diinginkan, persyaratan penghalang, opsi gas, ruang kepala, penutupan, dan metode pemeriksaan segel. Pemilihan material harus sesuai dengan sasaran produk dan jalur distribusi, bukan pernyataan umum tentang masa simpan yang panjang.
- Spesifikasi bahan kemasan
- Parameter penutupan
- Bukti segel dan pengambilan sampel
Inspeksi dan pelepasan
Tetapkan pengodean, penimbangan pemeriksaan, deteksi logam, konfirmasi produk yang ditolak, kendali label, dan pengambilan sampel kemasan akhir sebagai tugas terpisah. Deteksi logam saja tidak membuktikan bahwa kemasan kering, tersegel, berlabel benar, atau telah disetujui.
- Catatan uji tantang dan produk yang ditolak
- Sampel kemasan akhir
- Penanggung jawab pelepasan lot
Integrasi Digital dengan Batas OT yang Terdefinisi
Lini yang terhubung memerlukan lebih dari sekadar gateway dan opsi masuk jarak jauh. NIST SP 800-82 Rev. 3 membingkai keamanan teknologi operasional berdasarkan kinerja, keandalan, dan keselamatan, sehingga akses, protokol, akun, pemulihan, dan kepemilikan data harus menjadi masukan proyek.
Kapabilitas perusahaan
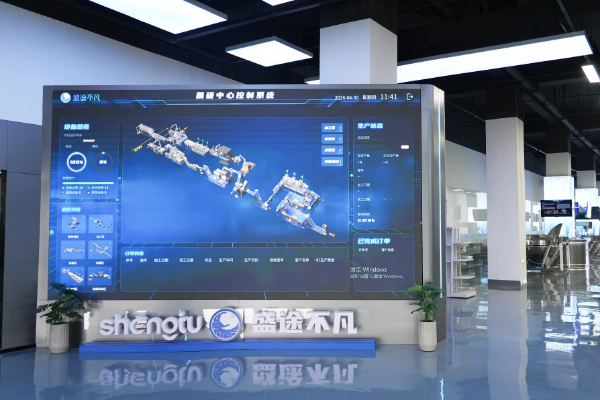
- Platform STUnit kami mendukung desain digital tingkat peralatan.
- Kami mendukung perencanaan peningkatan OTA mandiri.
- Kami mendukung perencanaan integrasi lini produksi.
- Kami menyediakan perencanaan pabrik cerdas untuk proyek pengolahan pangan.
- Kami menyediakan perencanaan solusi digital seluruh pabrik bagi produsen pangan.
Komponen teknologi
- Kami memproduksi perangkat keras inti untuk integrasi peralatan dan kendali yang lebih mendalam.
- Kami merencanakan antarmuka data dan kendali IT/OT sebagai batas proyek yang ditetapkan secara jelas.
- Kami mengembangkan kotak kendali low-code untuk integrasi peralatan.
- Kami mengembangkan gateway multi-protokol untuk antarmuka yang ditetapkan proyek.
- Tumpukan teknologi kami mencakup visi YOLO dan algoritma edge.
Kapabilitas tidak berarti otomatis disertakan. Proposal akhir harus menyebutkan kendali, fungsi visi, gateway, layanan jarak jauh, titik data, dan uji penerimaan yang disertakan pada lini ini.
| Keputusan antarmuka | Pertanyaan pembeli | Bukti penerimaan |
|---|---|---|
| Protokol | Mesin dan sistem pabrik mana yang bertukar tag apa? | Daftar tag yang disetujui dan uji komunikasi |
| Akses jarak jauh | Siapa yang mengizinkan akses, untuk rentang waktu berapa lama, dan melalui jalur apa? | Matriks akun, uji akses, dan langkah pencabutan akses |
| Kepemilikan data | Siapa yang memiliki resep, tren, gambar, log peristiwa, dan cadangan data? | Daftar data, uji ekspor, dan aturan penyimpanan |
| Kendali pembaruan | Siapa yang menyetujui perubahan OTA dan bagaimana produksi dipulihkan? | Catatan perubahan, rencana pemulihan versi, dan uji pemulihan |
| Fungsi visi atau edge | Keputusan apa yang diotomatisasi dan apa yang tetap menjadi tanggung jawab operator? | Kumpulan data yang ditetapkan, kumpulan uji tantang, dan jalur pengecualian |
| Integrasi pabrik | Di mana kendali peralatan berakhir dan kendali pabrik dimulai? | Gambar jaringan, matriks tanggung jawab, dan catatan serah terima |
Cara Kerja Kami: Dari Ringkasan Produk hingga Serah Terima Lini
Pengembangan proyek mengikuti serangkaian penguncian keputusan, bukan janji bahwa setiap ruang lingkup mengikuti kalender yang sama. Setiap tahap menuntaskan risiko yang berbeda sebelum pekerjaan peralatan, kendali, atau lokasi dilanjutkan.
KENDALA PROSES
Penguncian keputusan mencegah pergeseran ruang lingkup yang tidak tercatat. Keputusan tentang kondisi produk atau serah terima yang belum dibuat menimbulkan risiko karena proses pembuktian dan penjadwalan terhenti. Minta peninjauan proyek rekayasa khusus setelah Ringkasan Kondisi Produk dan Titik Akhir serta lampiran sisi kering siap.
01
Tentukan kondisi produk
Lengkapi Ringkasan Kondisi Produk dan Titik Akhir dengan bukti kondisi beku, sasaran tetap, sampel yang tersedia, dan hal yang belum diketahui serta memerlukan pengujian.
02
Gambarkan batas proses
Petakan persiapan, pembekuan, pengeringan, pembongkaran, pengemasan, inspeksi, utilitas, kendali, data, dan layanan yang menjadi tanggung jawab pembeli.
03
Tinjau dasar konfigurasi
Periksa peralatan yang diusulkan, dasar operasi, metode pemuatan, tata letak, antarmuka, pengecualian, dan asumsi desain.
04
Tetapkan rencana bukti
Sepakati hal yang dibuktikan oleh pengujian pabrik, hal yang masih harus dilakukan di lokasi, penanggung jawab saksi setiap butir, dan cara menyelesaikan penyimpangan.
05
Bangun dan verifikasi
Lacak gambar, komponen, uraian kendali, inspeksi, pengujian, dan keputusan perubahan terhadap dasar proyek yang disetujui.
06
Serahkan lini
Serahkan catatan, pengaturan, ruang lingkup pelatihan, suku cadang, titik pemeliharaan, dan tindakan lokasi yang masih terbuka sesuai kesepakatan sebelum produksi disetujui.
Kesesuaian Proyek dan Metode Pengawetan Alternatif
Pengeringan beku tidak selalu menjadi metode pengawetan termurah, tercepat, atau terbaik. Pilihan yang keliru menimbulkan risiko mutu atau investasi, sehingga pemilihan bergantung pada nilai produk, mutu sasaran, bentuk produk kering, pola operasi, batas energi, dan alternatif yang tersedia bagi pembeli. Pertukaran antaropsi harus diuji berdasarkan produk akhir dan seluruh batas operasi.
JALUR 01
Kesesuaian kuat untuk diteliti
Produk yang nilainya cukup tinggi untuk membenarkan pengeringan beku dengan kendali cermat, sasaran tekstur atau rehidrasi yang jelas, serta kemasan yang melindungi struktur kering layak menjalani uji coba produk.
- Penggunaan premium atau bahan baku yang ditetapkan
- Bentuk potongan yang terkendali
- Titik akhir dan rencana kemasan yang jelas
JALUR 02
Kesesuaian memerlukan bukti lebih lanjut
Variasi musiman yang tinggi, mutu bahan baku yang belum jelas, perilaku pemuatan yang belum diketahui, atau format penjualan yang belum ditetapkan dapat membuat pemilihan peralatan terlalu dini.
- Lakukan uji coba persiapan
- Tentukan variasi yang dapat diterima
- Uji kemasan yang direncanakan
JALUR 03
Metode alternatif mungkin lebih sesuai
Jika sasaran produk memungkinkan tekstur atau profil mutu yang berbeda, pengeringan udara panas, vakum, semprot, vakum-mikrowave, atau metode pengawetan lain dapat mengurangi waktu atau biaya.
- Bandingkan nilai produk akhir
- Bandingkan hasil yang diterima
- Bandingkan seluruh batas operasi
Perbandingan yang jujur dimulai dari produk akhir. Mesin pengering yang lebih cepat tetap dapat menjadi pilihan yang salah jika tidak memenuhi sasaran produk; metode pengeringan premium tetap dapat menjadi investasi yang keliru jika pasar tidak menghargai perbedaannya.
Lini Pengolahan Buah dan Sayuran Terkait
Lini Pencucian dan Pengupasan Sayuran Umbi
Tinjau jalur persiapan terkait ini jika proyek berfokus pada pencucian dan pengupasan sayuran umbi, bukan pengeringan beku sebagai tahap pengawetan.
Lini Sayuran Daun Potong Segar
Gunakan lini terkait ini jika proyek berfokus pada pencucian, pemotongan, dan penanganan produk segar serta tidak memerlukan jalur produk kering.
Perangkat Teknis Lini Pengeringan Beku Buah dan Sayuran
Akses dokumentasi teknis lini pengeringan beku buah dan sayuran, termasuk Ringkasan Kondisi Produk dan Titik Akhir, Lampiran Paparan Sisi Kering dan Serah Terima, serta Perencana Bukti Penerimaan.
FAQ: Lini Pengeringan Beku Buah dan Sayuran
Jawaban ini menjelaskan hal-hal yang dapat diputuskan berdasarkan bukti yang tersedia saat ini dan hal-hal yang perlu menunggu ringkasan produk, pengujian, atau penawaran harga.
Q-01
Produk apa saja yang dapat diolah dengan lini ini?
Lini pengolahan buah dan sayuran dapat menangani produk utuh, belah, iris, potong dadu, puree, atau produk yang dibentuk. Kesesuaiannya bergantung pada kondisi bahan baku, persiapan, karakteristik pemuatan, titik akhir yang ditargetkan, format kemasan, dan sumber daya pabrik yang tersedia. Karena itu, Ringkasan Kondisi Produk dan Titik Akhir serta uji coba produk mungkin diperlukan sebelum konfigurasi ditentukan.
Q-02
Berapa kapasitas yang tersedia?
Tidak ada kapasitas universal yang dinyatakan. Tentukan terlebih dahulu jumlah bahan masuk basah, beban penghilangan air, geometri, pemuatan, titik akhir, dan jadwal operasi.
Q-03
Apakah lini pengeringan beku ini menggunakan sistem batch atau kontinu?
Kerangka perencanaan ini tidak mengasumsikan arsitektur tertentu. Pastikan desain tahap inti batch atau kontinu, metode pemuatan dan pemindahan, serta implikasinya terhadap penerimaan dalam penawaran proyek.
Q-04
Apakah lini ini mencakup pembekuan awal?
Pembekuan awal tidak termasuk secara otomatis. Proposal harus menjelaskan lokasi proses pembekuan serta pihak yang bertanggung jawab atas pemindahan, penyimpanan beku, jeda sebelum pemuatan, dan bukti suhu produk.
Q-05
Berapa lama satu siklus atau proses pengeringan berlangsung?
Tidak ada durasi tetap yang dipublikasikan. Jenis bahan, geometri, pemuatan, suhu kritis, arsitektur, dan titik akhir harus diuji atau dikonfirmasi.
Q-06
Utilitas apa yang perlu kami siapkan?
Mintalah data beban terpasang dan perkiraan kebutuhan operasi untuk seluruh lingkup konfigurasi. Tinjau daya, antarmuka pendinginan atau refrigerasi, air, drainase, udara bertekanan, pencairan bunga es, ventilasi, jaringan, dan kondisi ruangan. Sebelum penerimaan di lokasi, tetapkan pihak yang memasok, mendistribusikan, memverifikasi, dan mencatat setiap utilitas.
Q-07
Apakah pengemasan termasuk dalam lini produksi?
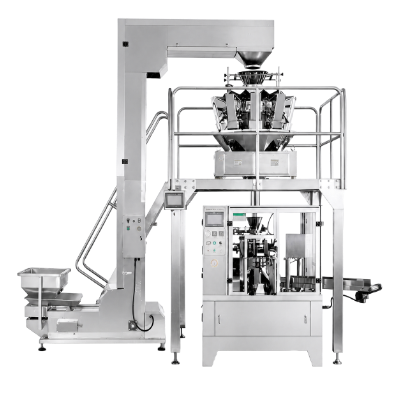
Pengemasan ditampilkan sebagai tahap hilir, tetapi bahan kemasan, gas, penyegelan, pengodean, dan pemeriksaan tetap harus ditentukan untuk setiap proyek.
Q-08
Apakah deteksi logam termasuk?
Deteksi logam ditampilkan sebagai tahap pemeriksaan hilir. Dampak produk, bukaan, benda uji, sensitivitas, konfirmasi penolakan, dan format catatan memerlukan kesepakatan khusus untuk produk tersebut; visual saja tidak membuktikan nilai-nilai tersebut.
Q-09
Apa saja yang perlu dicakup dalam uji penerimaan pabrik?
Mulailah dengan gambar yang telah disetujui, komponen kritis, catatan material, alarm, interlock, urutan operasi, dan perilaku vakum. Tambahkan pengujian kontrol dan antarmuka data, proses produk atau simulasi yang telah ditentukan, penanganan penyimpangan, saksi, dan catatan. Masukkan utilitas lokasi, tinjauan keselamatan akhir, antarmuka terpasang, dan persetujuan produksi dalam rencana lokasi jika kondisi pabrik tidak dapat membuktikannya.
Q-10
Dapatkah Shengtu menghubungkan lini ini ke sistem pabrik kami?
Kami mendukung perencanaan integrasi lini produksi. Protokol, tag, akun, akses jarak jauh, pencadangan, pemulihan ke kondisi sebelumnya, dan kepemilikan data tetap harus ditetapkan dalam batas lingkup proyek yang ditandatangani.
Q-11
Apa yang menentukan harga dan jadwal?
Pengujian produk, lingkup peralatan, utilitas, kontrol, dokumen, dan tanggung jawab di lokasi menentukan keduanya. Ketentuan akhir dicantumkan dalam penawaran harga.
Q-12
Apa yang perlu kami kirim terlebih dahulu?
Kirimkan identitas produk, foto, dimensi, kondisi bahan saat diterima, praperlakuan, rencana jumlah bahan masuk basah, titik akhir yang diinginkan, format kemasan, jadwal operasi, tata letak pabrik, utilitas, dan pasar tujuan. Tandai setiap hal yang belum diketahui agar dapat ditetapkan sebagai uji coba, keputusan rekayasa, atau konfirmasi komersial, bukan dibiarkan sebagai asumsi.
Sertifikat dan dokumen yang berlaku dikonfirmasi berdasarkan model peralatan, konfigurasi, dan negara tujuan. Catatan sistem manajemen perusahaan ditinjau secara terpisah dari dokumen kesesuaian produk.
Trending now






