Hubungi Shengtu Bufan Company

Lini Pasteurisasi Terowongan
Lini Pasteurisasi Terowongan untuk Minuman dalam Botol
Lini pasteurisasi terowongan adalah rangkaian proses termal setelah pengisian yang membawa kemasan tertutup melewati zona pemanasan, penahanan, dan pendinginan di atas ban berjalan, sehingga setiap wadah menerima dosis pasteurisasi terukur sebelum dikeringkan dan diberi label. SHENGTU merancang, membuat, dan melakukan komisioning lini ini untuk minuman dalam botol, kaleng, dan pouch dengan corong.
- Waktu tanggapan teknis untuk proyek telah dikonfirmasi
- Lini lengkap dalam 90-120 hari
- Botol kaca, PET, kaleng, dan pouch dalam satu rangkaian proses termal
- FOB dari pelabuhan di Tiongkok
Resep proses, gambar teknis, dan sampel wadah Anda dijaga kerahasiaannya.
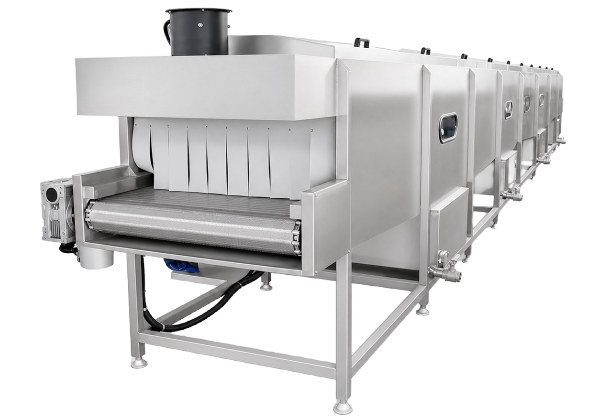
GAMBAR 1. Pasteurisator terowongan dengan ban jaring modular, tirai strip di inlet, jendela inspeksi, dan manifold semprot samping.
Ikhtisar Kapabilitas Pasteurisator Terowongan
Berikut ketentuan komersial standar untuk pasteurisator terowongan kami, sejak Anda mengajukan pertanyaan hingga bagian pasteurisasi beroperasi dengan beban produksi.
Tanggapan teknisi
PARAM.01Dalam satu hari kerja setelah menerima detail produk dan wadah Anda
Waktu pembuatan
PARAM.0230-60 hari untuk mesin mandiri, 90-120 hari untuk lini produksi lengkap
Ukuran pesanan
PARAM.03Satu lini atau satu mesin, tanpa jumlah minimum pemesanan
Pembayaran
PARAM.0430% saat kontrak ditandatangani dan 70% sebelum pengiriman, melalui transfer bank
Ketentuan pengiriman
PARAM.05FOB dari pelabuhan di Tiongkok; EXW, CFR, dan CIF dapat diberikan atas permintaan
Penerimaan
PARAM.06Uji penerimaan di pabrik yang disaksikan sebelum pengiriman, lalu uji penerimaan di lokasi setelah pemasangan; pengukuran PU di titik terdingin menurut DIN 8784 dapat dicantumkan dalam protokol penerimaan atas permintaan
Produksi sendiri
PARAM.07Sekitar 80% kategori peralatan utama kami diproduksi di basis manufaktur milik kami sendiri
Disertakan bersama mesin
PARAM.08Panduan pengguna, gambar kelistrikan, catatan inspeksi pabrik, dan dokumen ekspor
Rangkaian Proses Termal dari Pemasukan Wadah hingga Kemasan Berlabel
Lini pasteurisasi terowongan lengkap menjalankan sembilan stasiun secara berurutan: pemasukan wadah, pengisian, pemasangan tutup, pasteurisasi terowongan, pendinginan dengan pengguliran, penirisan, pengeringan udara, pelabelan, dan pengeluaran. Empat stasiun termal di bagian tengah menentukan kestabilan masa simpan, sedangkan setiap stasiun di sekitarnya disesuaikan dengan wadah yang Anda gunakan.
Stasiun 1-3
-
01 cakupan per proyek
Pemasukan Wadah
Meja pengurai susunan atau konveyor pemasukan menempatkan wadah kosong dalam satu baris menuju mesin pengisi. Rel pemandu botol dan komponen pengganti dibuat khusus untuk satu keluarga dan ukuran wadah setiap kali.
-
02 cakupan per proyek
Pengisian
Mesin pengisi tertutup mengisi produk sesuai volume atau ketinggian, dengan dua hopper produk dan pintu pelindung di sekitar kepala pengisi. Ketinggian isi penting untuk proses berikutnya karena titik pengukuran pasteurisasi merujuk pada ketinggian tersebut.
-
03 cakupan per proyek
Pemasangan Tutup dan Penyegelan
Mesin pemasang tutup spindle in-line mengambil tutup dari mangkuk sortir berputar, lalu mengencangkannya dengan roda penjepit berpasangan. Segel yang bocor menjadi titik kontaminasi ulang di dalam bak air, sehingga torsi tutup diperiksa sebelum proses dimulai.
Stasiun 4-7
-
04 kami membuatnya
Pasteurisasi Terowongan
Wadah tertutup masuk ke terowongan melewati tirai strip, lalu melintasi nosel semprot air panas pada manifold melalui zona pemanasan, penahanan, dan pendinginan. Dosis pasteurisasi diukur di dalam kemasan pada titik terdingin, bukan di udara dalam terowongan, mengikuti titik pengukuran yang ditetapkan dalam DIN 87841.
-
05 kami membuatnya
Pendinginan dengan Pengguliran
Kemasan bergulir melewati aliran air pendingin agar panas terlepas dari seluruh permukaannya, bukan hanya dari satu sisi. Pendinginan terkendali melindungi kaca dari kejutan termal dan menghentikan sisa panas yang dapat terus memasak produk. Dinginkan kemasan secara merata dengan laju tercepat yang dapat ditoleransi wadah.
-
06 kami membuatnya
Penirisan
Bagian penirisan membuang air bebas ke saluran pembuangan sebelum kemasan mencapai mesin pengering. Pembuangan sebagian besar air pada tahap ini mengurangi volume udara yang harus dialirkan oleh mesin pengering.
-
07 kami membuatnya
Pengeringan Udara
Kabinet pisau udara membawa sekitar dua puluh nosel artikulasi di atas konveyor, di bawah tudung bertirai. Label berperekat tidak dapat menempel dengan baik pada wadah basah, sehingga pengeringan merupakan kebutuhan pelabelan, bukan sekadar tahap kosmetik. Kondensasi dari kemasan yang diisi dingin juga dihilangkan di sini.
Stasiun 8-9
-
08 cakupan per proyek
Pelabelan
Mesin pelabel otomatis keliling berperekat memasang label dari gulungan dengan melewatkannya pada pelat pengelupas dan rol penekan. Perekat label dan kinerja selongsong susut sama-sama dipengaruhi oleh suhu sisa kemasan. Mengurangi kondensasi sebelum tahap ini memungkinkan mesin pelabel in-line beroperasi.
-
09 cakupan per proyek
Pengeluaran dan Pengumpulan
Meja pengumpul atau konveyor akumulasi menampung sementara kemasan jadi sebelum pengemasan ke dalam karton. Panjang penyangga disesuaikan dengan mesin paling lambat di proses berikutnya.
Batas Cakupan Pekerjaan Kami
Stasiun 4 hingga 7 — terowongan bak air, pendinginan dengan pengguliran, penirisan, dan pengeringan otomatis — merupakan rangkaian proses termal yang kami buat dan komisioning sebagai satu unit.
Pengisian, pemasangan tutup, dan pelabelan dapat ditawarkan sebagai cakupan terintegrasi bila Anda menginginkannya, dengan antarmuka yang dicantumkan dalam kontrak, bukan sekadar diasumsikan.
Jika Anda sudah memiliki mesin pengisi atau pelabel, kami menawarkan terowongan dan konveyor transfer yang menghubungkannya setelah antarmuka dengan mesin yang sudah ada di lokasi Anda dikonfirmasi.
Peralatan pengolahan minuman terkait tersedia di halaman lini kopi, teh, dan minuman kami, sedangkan persiapan buah dan sayuran tersedia di halaman lini dehidrasi kami.
Ajukan Satu Pertanyaan kepada Teknisi
Cukup kirim satu kalimat dan alamat email. Anda tidak perlu gambar teknis atau angka kapasitas untuk bertanya.
Satu Rangkaian Proses Termal untuk Botol Kaca, PET, Kaleng, dan Pouch
Format wadah lebih menentukan rancangan lini pasteurisasi terowongan daripada laju produksi. Botol kaca, kaleng aluminium, botol PET, dan pouch bercorong masing-masing menentukan laju kenaikan suhu, konveyor pembawa, rel pemandu, dan beban pengeringannya. Karena itu, wadah menjadi pertanyaan pertama yang kami ajukan dan hal terakhir yang kami ubah.
Rentang Format Wadah
Perubahan pada lini ketika wadah berganti. Perbedaan suhu untuk kaca mengikuti kondisi uji lulus/gagal dalam ASTM C1492.
Batas Penggunaan PET, Dijelaskan Langsung
PET dapat diproses melalui pasteurisator terowongan dan penanganan mekanisnya juga berfungsi. Layanan pengembangan minuman independen melaporkan bahwa pasteurisasi PET dalam terowongan berbiaya tinggi dan kurang efektif memperpanjang masa simpan, karena dindingnya memungkinkan oksigen menembus selama berbulan-bulan masa simpan minuman. Jadi, jika produk Anda membutuhkan masa simpan panjang pada suhu ruang dalam kemasan PET, sampaikan sejak tahap permintaan: pengisian panas atau pengisian aseptik sering kali lebih sesuai dengan kebutuhan tersebut daripada terowongan.
Bir, Sider, dan Kombucha
Pasteurisator bir adalah mesin yang sama dengan sasaran berbeda. Bir, sider, dan kombucha masih mengandung gula yang dapat difermentasi dan ragi hidup di dalam kemasan, sehingga dosisnya ditetapkan untuk menghentikan fermentasi, bukan mensterilkan minuman.
Kirim Spesifikasi Wadah untuk Pemeriksaan PU
Berikan format wadah, jenis minuman, dan sasaran masa simpannya. Kami akan mengirimkan kisaran PU sasaran dan gambaran awal jumlah zona, tanpa meminta gambar teknis dan tanpa mencantumkan harga.
Zona Termal, Pemulihan Panas, dan Opsi yang Mengubah Biaya Operasi
Delapan pilihan konfigurasi membedakan dua pasteurisator terowongan dengan output nominal yang sama: jumlah zona, manifold semprot, pemulihan panas, sumber pemanas, pembersihan, kontrol dan pencatatan PU, bagian pendinginan dan pengeringan, serta antarmuka dengan mesin di sebelahnya. Setiap pilihan memengaruhi biaya modal, biaya operasi, atau luas lantai.
Berdasarkan penilaian yang diterbitkan atas terowongan industri, bukan pengujian kami sendiri: efisiensi proses keseluruhan tercatat 40,57%, dan resep proses nominal mempertahankan titik terdingin di atas 72°C selama 17 hingga 18 menit, dibandingkan persyaratan 12 menit7. Studi yang sama memperkirakan bahwa pemangkasan tahap penahanan sepuluh menit dalam resep nominal tersebut menjadi lima menit akan mengurangi energi termal tahap penahanan dari 97.15 menjadi 48,58 MJ dan kebutuhan energi proses total sekitar 33,7%. Angka perkiraan awal ini oleh penulis dinyatakan masih memerlukan konfirmasi eksperimental7. Botol dalam studi tersebut berisi cairan herbal kental, bukan bir, sehingga yang dapat dijadikan acuan adalah arah pengaruh waktu penahanan, bukan angkanya.
| Opsi | Fungsinya | Kapan opsi ini layak digunakan | Produksi sendiri / Mitra |
|---|---|---|---|
| Jumlah dan susunan zona | Membagi terowongan menjadi bagian pemanasan, penahanan, dan pendinginan, masing-masing dengan sirkuit air dan titik setel tersendiri. Literatur paten pihak ketiga yang sudah kedaluwarsa menjelaskan terowongan yang dibagi menjadi tiga zona pemanasan, empat zona penahanan, dan tiga zona pendinginan5. | Selalu. Faktor utama untuk akurasi PU sekaligus menjaga botol kaca tetap utuh. | Produksi sendiri |
| Manifold semprot dan kepadatan semprotan air | Mengalirkan air panas secara merata ke seluruh permukaan ban agar kemasan di tepi menerima dosis yang sama dengan kemasan di tengah. Rancangan yang dipublikasikan mencantumkan kepadatan semprotan di atas 285,19 L/menit per m² (7 gal/menit per ft²)6. | Selalu. Semprotan air yang tidak merata merupakan penyebab utama variasi PU. | Produksi sendiri |
| Pemulihan panas regeneratif | Menempatkan penukar panas di antara sirkuit pendinginan dan pemanasan, sehingga panas dari kemasan yang didinginkan membantu memanaskan awal kemasan yang masuk. | Untuk operasi beberapa shift atau saat biaya uap maupun listrik tinggi. Mengurangi biaya operasi dengan menambah panjang terowongan. | Produksi sendiri |
| Sumber pemanas: uap atau listrik | Memanaskan air panas sirkulasi dari boiler uap melalui penukar panas atau menggunakan pemanas celup. | Uap lebih unggul bila boiler sudah tersedia; listrik lebih sesuai untuk lini kecil dan lokasi proyek baru. | Produksi sendiri |
| Pembersihan di tempat dan pengolahan air | Mensirkulasikan larutan pembersih melalui sirkuit semprot dan menyaring air yang disirkulasikan kembali. | Untuk lini yang beroperasi setiap hari. Air semprot yang tidak diolah sekaligus meningkatkan produk patah atau pecah, konsumsi energi dan air, pekerjaan pembersihan kerak, serta total biaya kepemilikan. | Produksi sendiri |
| Sistem kontrol dan pencatatan PU | Mencatat suhu zona, kecepatan ban, dan PU terhitung untuk setiap batch, serta menyimpan resep proses untuk tiap format wadah. Titik pengukuran mengikuti DIN 87841. | Untuk produk apa pun yang memiliki rencana keamanan pangan dan pelanggan yang mengaudit pemasok. | Dibuat sendiri pada platform kontrol milik kami |
| Pendinginan dengan pengguliran, penirisan, dan pengeringan udara | Mendinginkan kemasan hingga suhu yang aman untuk penanganan, membuang air bebas, dan mengeringkan permukaan untuk pelabelan. Jika air jaringan tidak dapat mencapai sasaran pendinginan, sirkuit air dingin atau glikol ditawarkan sebagai opsi. | Untuk lini yang melakukan pelabelan in-line dan semua lini botol kaca. | Produksi sendiri |
| Antarmuka proses hulu dan hilir | Konveyor transfer, akumulasi, dan pertukaran sinyal dengan mesin pengisi, pemasang tutup, dan pelabel. | Setiap kali terowongan dihubungkan dengan mesin yang sudah Anda miliki. | Produksi sendiri, dengan pabrik mitra untuk item khusus tertentu |
Cakupan pembuatan dalam tabel di atas disampaikan berdasarkan kategori dan dikonfirmasi satu per satu dalam penawaran.
Hal yang Perlu Disiapkan di Lokasi Anda
- Rangka dengan kaki yang dapat disetel untuk meratakan mesin di lantai; material permukaan kontak produk dan semprot dikonfirmasi dalam penawaran berdasarkan produk dan pasar tujuan Anda.
- Utilitas yang perlu disiapkan: pasokan listrik sesuai tegangan di lokasi tujuan, air olahan untuk pengisian, saluran pembuangan, serta uap atau tambahan beban listrik untuk pemanasan.
- Ruang lantai yang perlu disediakan: panjang terowongan, lorong kerja di kedua sisi, serta ruang akumulasi di bagian pemasukan dan pengeluaran.
- Periksa setiap dimensi terhadap bangunan Anda sebelum pesanan dibuat, bukan setelah baja dipotong.
Jalur Pasteurisasi Dibandingkan dengan Jalur Rantai Dingin
Pilihan yang menentukan biaya operasi sering kali bukan jenis pasteurisator yang dibeli, melainkan apakah produk perlu dipasteurisasi atau tetap disimpan dingin hingga tiba di rak. Alat pembanding kami menempatkan peralatan, utilitas, dan luas lantai dalam satu kolom, lalu membandingkannya dengan penyimpanan dingin, transportasi berpendingin, dan kerugian akibat masa simpan di kolom lain, menggunakan tarif Anda sendiri pada kolom input.
Buka alat pembanding biaya pasteurisasi dan rantai dingin →PU Sasaran Menentukan Jumlah Zona dan Panjang Lini Pasteurisasi Terowongan
Suhu pasteurisasi terowongan dan PU sasaran bersama-sama menentukan waktu tinggal, yang kemudian menentukan jumlah zona, panjang terowongan, dan luas lantai. Diperlukan dua input, bukan satu, karena sasaran PU yang sama dapat dicapai dengan berbagai kombinasi suhu dan waktu. Minuman Anda menentukan batas suhu maksimum yang diizinkan.
1 PU adalah satu menit pada suhu 60°C berdasarkan acuan bir, jadi PU merupakan dosis, bukan suhu.
PU sasaran mengikuti produk dan risiko kerusakannya, bukan mesin yang Anda beli.
Suhu acuan berbeda antara perlakuan bir pada 60°C dan jus pada 80°C, sehingga bir dan minuman lain tidak dapat menggunakan satu angka PU yang sama.
Rangkaian PU hingga Panjang Terowongan
- Tetapkan PU sasaran dan nyatakan acuannya. Angka PU tanpa acuan bukan spesifikasi, karena pasteurisasi bir menggunakan suhu acuan 60°C, sedangkan jus menggunakan 80°C.
- Pilih suhu penahanan. Cita rasa dan wadah menentukan batas suhu maksimum; penahanan pada suhu lebih tinggi mencapai PU yang sama dalam waktu lebih singkat, sehingga panjang terowongan dapat dikurangi.
- Hitung waktu tinggal. Rumus yang dipublikasikan menunjukkan waktu dalam menit pada suhu tersebut, diukur pada titik terdingin di dalam kemasan.
- Ubah waktu menjadi jumlah zona. Waktu penahanan dibagi ke dalam zona penahanan; zona pemanasan dan pendinginan ditambahkan di kedua sisi untuk mematuhi batas laju perubahan suhu wadah.
- Ubah jumlah zona menjadi panjang dan luas lantai. Jumlah zona dikalikan panjang tiap zona menghasilkan panjang terowongan; tambahkan area pemasukan, pengeluaran, dan lorong servis untuk menghitung kebutuhan ruang.
Spesifikasi Teknis
Rentang proses untuk pasteurisasi terowongan. Ini adalah konstanta proses dan batas rancangan yang dipublikasikan, bukan spesifikasi tiap model mesin SHENGTU; nilai untuk lini Anda dikonfirmasi dalam penawaran tertulis.
| Parameter proses | Nilai dan acuan |
|---|---|
| Rumus PU, acuan bir | PU = t × 1.393(T − 60), suhu acuan 60°C, z ≈ 7°C, t dalam menit |
| Rumus PU, acuan jus | PU = t × 1.259(T − 80), suhu acuan 80°C, z = 10°C, t dalam menit |
| Titik pengukuran | Titik terdingin 10 mm di atas dasar bagian dalam kemasan, atau sepertiga ketinggian isi, pada garis tengah vertikal (DIN 8784) |
| Arsitektur zona, rancangan yang dipublikasikan | 3 zona pemanasan, 4 zona penahanan, dan 3 zona pendinginan, total 10 zona |
| Sensitivitas PU terhadap suhu penahanan | 120 menit pada suhu 59.0 / 62.5 / 66,0°C menghasilkan 86 / 275 / 877 PU pada lager kaleng 330 mL dalam model yang dipublikasikan, dengan acuan bir |
| Perbedaan suhu dalam uji kejutan termal kaca | Perbedaan suhu 42°C dalam metode uji lulus/gagal rutin untuk wadah kaca (ASTM C149) |
| Kepadatan semprotan, rancangan yang dipublikasikan | Di atas 285.19 liter per menit per m² (7 gal/menit per ft²) |
| Material kontak produk | Dikonfirmasi dalam penawaran berdasarkan produk dan pasar tujuan Anda |
| Media pemanas | Air panas resirkulasi yang dipanaskan dengan uap dari boiler melalui penukar panas, atau dengan pemanas celup listrik |
| Kriteria penerimaan saat serah terima | Protokol penerimaan dapat mencantumkan PU terukur dibandingkan dengan nilai yang ditetapkan pada unit kontrol, pada kapasitas nominal |
Contoh Perhitungan dengan Acuan Bir
- Target: 25 PU berdasarkan basis bir, lager dalam kaleng 330 mL.
- Suhu penahanan, biasanya ditampilkan sebagai suhu tahan pada sebagian besar layar kontrol: 62°C, sehingga beban terhadap cita rasa tetap rendah.
- Waktu tinggal: 1.393 pangkat 2 adalah 1.94, jadi 25 dibagi 1.94 menghasilkan sekitar 12.9 menit pada suhu tersebut.
- Naikkan suhu penahanan menjadi 66°C dan 25 PU yang sama tercapai dalam sekitar 3.4 menit, kira-kira seperempat dari lama penahanan.
Keputusan tunggal sebesar 4°C itu mengubah ukuran terowongan, luas lantai, dan harga lebih besar daripada fitur apa pun di brosur.
Tidak ada PU optimal yang cocok untuk semua minuman. Perhitungan yang sama menjelaskan mengapa angka PU yang disebutkan tanpa basisnya tidak dapat diverifikasi: basis jus mengacu pada 80°C, dan tidak ada faktor tetap untuk mengonversi satu basis ke basis lainnya.
Sembilan variabel yang memengaruhi biaya, waktu tunggu, dan ketentuan pembayaran
Biaya pasteurisasi terowongan ditentukan oleh kapasitas, format wadah, jumlah zona dan panjang terowongan, sumber pemanas, pemulihan panas, tingkat kontrol dan pencatatan, mutu baja dan hasil akhir permukaan, cakupan integrasi, serta tegangan dan sertifikasi di negara tujuan. Di industri minuman, tidak ada daftar harga untuk lini yang dirancang khusus bagi produk Anda, jadi angkanya akan disampaikan melalui penawaran tertulis, bukan di halaman ini.
Faktor yang Memengaruhi Harga Anda
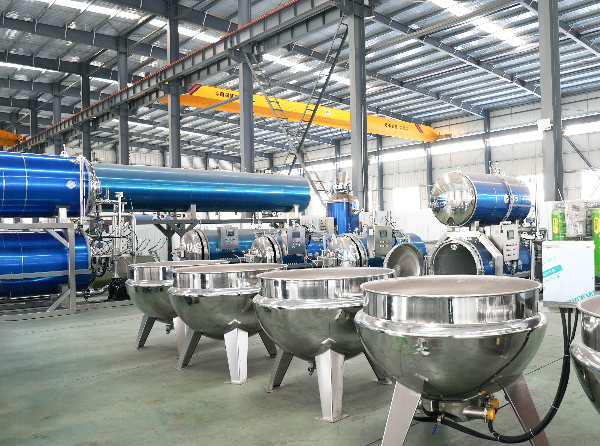
-
VAR.01
Kapasitas
Menentukan lebar belt dan penampang terowongan, yang memengaruhi bobot baja dan volume air.
Cara mengendalikannyaTentukan ukuran terowongan berdasarkan permintaan aktual, bukan kecepatan maksimum mesin pengisi.
-
VAR.02
Format wadah
Untuk mencapai PU yang sama, wadah kaca memerlukan lebih banyak zona dan kenaikan suhu yang lebih bertahap dibandingkan kaleng.
Cara mengendalikannyaTetapkan jenis wadah sebelum lini dirancang.
-
VAR.03
Jumlah dan panjang zona
Faktor terbesar: semakin banyak zona, semakin banyak baja dan pompa yang dibutuhkan, serta semakin luas lantai yang terpakai.
Cara mengendalikannyaGunakan suhu penahanan yang sedikit lebih tinggi jika cita rasa produk memungkinkan.
-
VAR.04
Sumber pemanas
Uap dari boiler yang sudah ada lebih murah untuk dioperasikan; pemanas listrik lebih murah untuk dipasang.
Cara mengendalikannyaSampaikan utilitas yang sudah tersedia di lokasi sebelum kami mengirimkan penawaran.
-
VAR.05
Pemulihan panas
Menambah panjang terowongan dan memerlukan penukar panas, sekaligus mengurangi energi per kemasan.
Cara mengendalikannyaNilai kelayakannya berdasarkan tarif dan pola giliran kerja Anda sendiri, bukan berdasarkan persentase.
-
VAR.06
Kontrol dan pencatatan PU
Pengelolaan resep, catatan batch, dan catatan audit memerlukan perangkat keras dan perangkat lunak kontrol tambahan.
Cara mengendalikannyaTentukan catatan yang benar-benar diaudit oleh pelanggan Anda.
-
VAR.07
Mutu dan hasil akhir baja
Mutu dan hasil akhir permukaan yang bersentuhan dengan produk memengaruhi biaya material dan perilaku saat dibersihkan.
Cara mengendalikannyaGunakan mutu baja yang lebih tinggi pada bagian yang bersentuhan dengan produk, bukan di seluruh rangka.
-
VAR.08
Cakupan integrasi
Integrasi dengan mesin pengisi, penutup, atau pelabel yang sudah Anda miliki menambah waktu rekayasa dan komisioning.
Cara mengendalikannyaSertakan merek dan model mesin di kedua sisi lini saat mengajukan permintaan.
-
VAR.09
Tegangan di negara tujuan
Tegangan, frekuensi, serta dokumen yang diwajibkan di pasar tujuan memengaruhi desain kelistrikan dan dokumen.
Cara mengendalikannyaCantumkan negara tujuan dan tegangan pada email pertama.
Waktu Tunggu dan Ketentuan Pembayaran
-
Waktu pembuatan, lini lengkap
90-120 hari sejak uang muka diterima dan dikonfirmasi, sesuai keterangan tertulis dalam penawaran.
-
Mesin mandiri
30-60 hari sejak uang muka diterima.
-
Pembayaran
30% saat kontrak ditandatangani dan 70% sebelum pengiriman, melalui transfer bank.
-
Ketentuan perdagangan
FOB dari pelabuhan di Tiongkok; EXW, CFR, dan CIF tersedia berdasarkan permintaan.
-
Respons purnajual
Untuk lini yang kami pasok dan sudah beroperasi, waktu respons teknisi dan pengiriman suku cadang dikonfirmasi berdasarkan ketentuan layanan yang disepakati serta ketersediaan suku cadang.
Catatan Inspeksi, Dokumen Pengiriman, dan Cakupan Sertifikat
Sertifikat dan dokumen yang berlaku dikonfirmasi berdasarkan model peralatan, konfigurasi, dan negara tujuan. Catatan sistem manajemen perusahaan ditinjau secara terpisah dari dokumen kesesuaian produk.
Pasteurisasi merupakan tahap keamanan pangan, sehingga catatan yang keluar dari pabrik kami sama pentingnya dengan baja yang digunakan. Setiap lini dijalankan berdasarkan kriteria penerimaan tertulis sebelum dikirim, dan daftar dokumen yang menyertainya ditetapkan dalam kontrak, bukan sekadar dijanjikan secara umum.
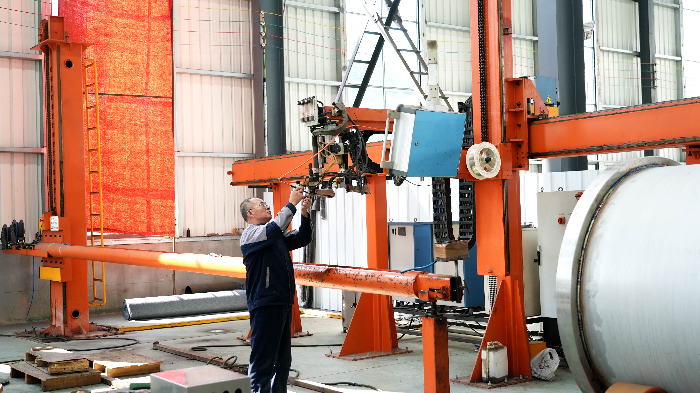
Cara Setiap Lini Diperiksa
01
Pemeriksaan material masuk, termasuk pelat, pipa, dan komponen yang bersentuhan dengan produk, sebelum fabrikasi dimulai.
02
Pemeriksaan pengelasan dan permukaan yang bersentuhan dengan produk serta permukaan semprot; cacat diperbaiki sebelum perakitan dilanjutkan.
03
Komisioning kering pada penggerak, pompa, katup, dan sistem kontrol; suhu zona dan kecepatan belt diverifikasi berdasarkan resep.
04
Uji penerimaan pabrik yang disaksikan dengan wadah dan produk Anda; jika protokolnya mensyaratkan, PU terukur dicatat dan dibandingkan dengan nilai yang ditetapkan pada unit kontrol pada kapasitas nominal.
05
Uji penerimaan di lokasi setelah pemasangan, dengan mengulangi pemeriksaan yang sama di fasilitas Anda untuk menunjukkan kinerja lini menggunakan utilitas Anda, termasuk pengukuran PU jika diwajibkan oleh protokol penerimaan.
06
Pelatihan operator dan pemeliharaan lini, mencakup perubahan resep, pembersihan sirkuit semprot, dan pengelolaan catatan PU.
Dokumen yang Disertakan Bersama Lini
- Panduan pengguna yang mencakup pengoperasian, pengaturan resep, dan pemeliharaan rutin.
- Gambar kelistrikan untuk kabinet kontrol dan perangkat lapangan.
- Catatan inspeksi pabrik, termasuk data uji penerimaan.
- Dokumen ekspor: daftar kemasan, faktur komersial, dan dokumen pengiriman yang diperlukan oleh perusahaan ekspedisi Anda.
Cakupan Sertifikat
Mintalah catatan sistem manajemen perusahaan terkini dan penilaian manajemen data yang berlaku untuk pemeriksaan pemasok Anda. Periksa pemegang, cakupan, lembaga penerbit, dan masa berlakunya sebelum mengandalkan dokumen tersebut.
CE, SGS, ISO 9001, ISO 27001, laporan uji produk, sertifikat paten, catatan hak cipta perangkat lunak, catatan merek dagang, dan izin usaha tersedia berdasarkan permintaan.
Daftar sertifikat dan dokumen yang tepat dikonfirmasi satu per satu berdasarkan daftar peralatan dan negara tujuan Anda sebelum penawaran, konfirmasi kontrak, atau pengiriman.
Mintalah setiap pemasok mencantumkan mutu baja tahan karat pada permukaan yang bersentuhan dengan produk dan permukaan semprot — 304 atau 316L, sesuai kimia produk dan prosedur pembersihan Anda — langsung dalam daftar peralatan, bukan hanya sebagai catatan pada gambar. Minta juga agar sertifikat pabrik untuk mutu tersebut dicantumkan pada entri yang sama.
Hasil Pasteurisasi di Dalam Kemasan
Minuman yang dipasteurisasi tidak steril. Dosisnya ditetapkan untuk menonaktifkan mikroorganisme vegetatif dan khamir pembusuk yang jika tidak dikendalikan dapat kembali berkembang dalam kemasan tertutup, sehingga wadah yang telah diisi menjadi stabil.
Umur simpan ditentukan oleh tiga hal secara bersamaan: dosis pasteurisasi, penghalang kemasan, dan suhu penyimpanan. Terowongan hanya mengendalikan salah satunya.
21 CFR 114 mencakup pangan yang diasamkan, yaitu produk rendah asam yang pH kesetimbangan akhirnya mencapai 4.6 atau lebih rendah karena penambahan asam; minuman berkarbonasi, pangan yang secara alami bersifat asam, serta produk yang disimpan, didistribusikan, dan dijual dalam kondisi dingin tidak termasuk di dalamnya. Produk rendah asam dengan pH di atas ambang tersebut tunduk pada aturan pengolahan termal dalam 21 CFR 1133.
Posisi produk Anda terhadap pH 4.6 atau aktivitas air 0.85 menentukan peninjauan oleh otoritas proses, bukan jenis mesinnya.
Dalam minuman berasam tinggi, setiap mikroba yang bertahan menjadi risiko terhadap umur simpan, bukan kegagalan keamanan pangan. Karena itu, target PU ditetapkan berdasarkan kestabilan terhadap pembusukan.
Keutuhan produk di ujung lini merupakan hasil gabungan dosis, laju pendinginan, dan penanganan kemasan, bukan ditentukan oleh satu titik setelan saja.
Dari Permintaan hingga Komisioning dalam Enam Langkah
-
LANGKAH 01
Persyaratan dan data produk — Anda mengirimkan informasi minuman, wadah, target output, dan negara tujuan; teknisi akan membalas dalam satu hari kerja.
-
LANGKAH 02
Desain proses dan tata letak — kami mengirimkan konsep zona, panjang terowongan, serta gambar tata letak umum yang disesuaikan dengan bangunan Anda.
-
LANGKAH 03
Penawaran dan kontrak — cakupan, antarmuka, kriteria penerimaan, dokumen, ketentuan perdagangan, dan waktu pembuatan dicantumkan bersama secara tertulis.
-
LANGKAH 04
Manufaktur dan penerimaan pabrik — lini dibuat di salah satu basis manufaktur milik kami, lalu diuji di hadapan Anda atau agen Anda sebelum dikemas. Jika diwajibkan protokol penerimaan, PU dicatat pada titik pengukuran DIN 8784.
-
LANGKAH 05
Pengiriman dan dokumen ekspor — kami mengemas, memuat, dan menerbitkan dokumen ekspor; kami tidak bertanggung jawab atas proses kepabeanan di negara Anda.
-
LANGKAH 06
Pemasangan, komisioning, dan pelatihan — kami menyiapkan lini di fasilitas Anda, mengulangi uji penerimaan, serta melatih operator dan staf pemeliharaan Anda.
Suhu udara di zona penahanan menunjukkan apa yang dilakukan mesin, bukan apa yang diterima bir di dalam kaleng 330 mL. PU yang dicatat pada titik terdingin sesuai DIN 8784 selama uji penerimaan, pada kapasitas nominal, menjadi dasar penetapan umur simpan Anda. Lini yang mencapai titik setelan zona tetapi tidak pernah diukur berdasarkan angka PU belum benar-benar terbukti kinerjanya.
Informasi yang Kami Perlukan untuk Menyusun Penawaran
- Spesifikasi produk dan wadah, target output dalam botol per jam, data air dan utilitas, serta tata letak bangunan atau dimensi lokasi Anda.
- Target umur simpan dan pasar tempat produk akan dijual.
- Merek dan model mesin pengisi, penutup, atau pelabel yang akan dihubungkan ke terowongan.
- Negara tujuan, tegangan pasokan, dan frekuensi.
- Integrasi sistem dengan sistem pabrik yang sudah ada memerlukan konfirmasi jenis sistem, antarmuka, format data, kondisi jaringan, dan data target sebelum penawaran disusun.
Jadwalkan Konsultasi Penentuan Ukuran Lini Selama 20 Menit
Cukup siapkan 20 menit dan perkiraan target output. Kita akan membahas kapasitas, jumlah zona, panjang, dan kebutuhan luas lantai agar Anda tahu apakah solusi ini cocok sebelum gambar apa pun dibuat.
DARI PERMINTAAN HINGGA KOMISIONING DALAM ENAM LANGKAH
Anda mengirimkan informasi minuman, wadah, target output, dan negara tujuan; teknisi akan membalas dalam satu hari kerja.
Kami mengirimkan konsep zona, panjang terowongan, serta gambar tata letak umum yang disesuaikan dengan bangunan Anda.
Cakupan, antarmuka, kriteria penerimaan, dokumen, ketentuan perdagangan, dan waktu pembuatan dicantumkan bersama secara tertulis.
Lini dibuat di salah satu basis manufaktur milik kami, lalu diuji di hadapan Anda atau agen Anda sebelum dikemas. Jika diwajibkan protokol penerimaan, PU dicatat pada titik pengukuran DIN 8784.
Kami mengemas, memuat, dan menerbitkan dokumen ekspor; kami tidak bertanggung jawab atas proses kepabeanan di negara Anda.
Kami menyiapkan lini di fasilitas Anda, mengulangi uji penerimaan, serta melatih operator dan staf pemeliharaan Anda.
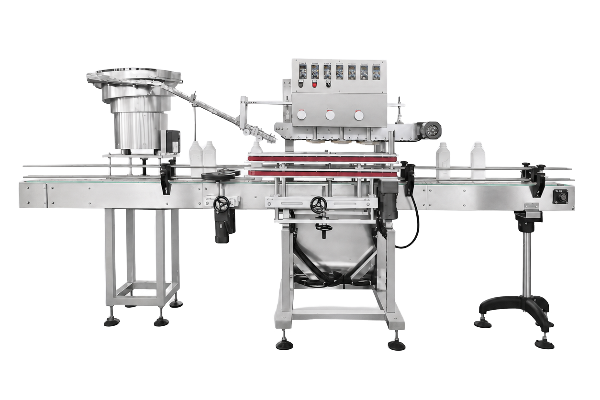
Gbr. 1.0 / LINI PASTEURISASI
Suhu udara di zona penahanan menunjukkan apa yang dilakukan mesin, bukan apa yang diterima bir di dalam kaleng 330 mL. PU yang dicatat pada titik terdingin sesuai DIN 8784 selama uji penerimaan, pada kapasitas nominal, menjadi dasar penetapan umur simpan Anda. Lini yang mencapai titik setelan zona tetapi tidak pernah diukur berdasarkan angka PU belum benar-benar terbukti kinerjanya.
DATA // MASUKAN
Informasi yang Kami Perlukan untuk Menyusun Penawaran
- Spesifikasi produk dan wadah, target output dalam botol per jam, data air dan utilitas, serta tata letak bangunan atau dimensi lokasi Anda.
- Target umur simpan dan pasar tempat produk akan dijual.
- Merek dan model mesin pengisi, penutup, atau pelabel yang akan dihubungkan ke terowongan.
- Negara tujuan, tegangan pasokan, dan frekuensi.
- Integrasi sistem dengan sistem pabrik yang sudah ada memerlukan konfirmasi jenis sistem, antarmuka, format data, kondisi jaringan, dan data target sebelum penawaran disusun.
Jadwalkan Konsultasi Penentuan Ukuran Lini Selama 20 Menit
Cukup siapkan 20 menit dan perkiraan target output. Kita akan membahas kapasitas, jumlah zona, panjang, dan kebutuhan luas lantai agar Anda tahu apakah solusi ini cocok sebelum gambar apa pun dibuat.
JADWALKAN KONSULTASIEmpat Basis Manufaktur Milik Sendiri dan Dibangun Sendiri, serta 2.000+ Mesin Beroperasi
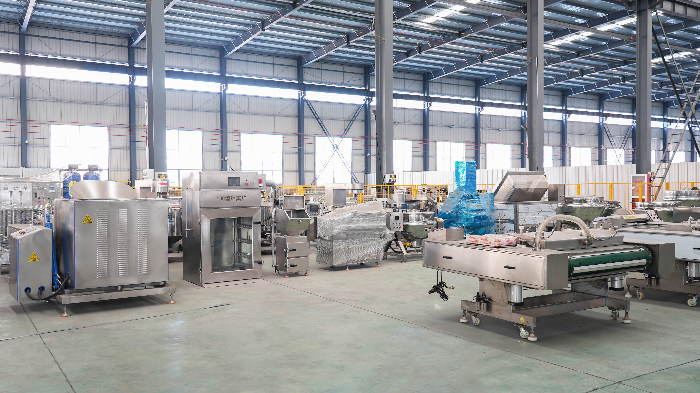
SHENGTU memiliki empat basis manufaktur milik sendiri dan dibangun sendiri. Perusahaan juga memiliki ruang kantor dan pameran seluas 20.000+ m² di kantor pusatnya di Zhucheng dan kantor cabangnya di Qingdao, Changzhou, dan Weifang, termasuk ruang pamer mesin pangan seluas sekitar 5.000 m². Sebanyak 2.000+ mesin beroperasi di 52 negara. Sekitar 80% kategori peralatan utama kami diproduksi di basis manufaktur sendiri, sementara peralatan khusus atau pelengkap tertentu dipasok oleh pabrik mitra jangka panjang.
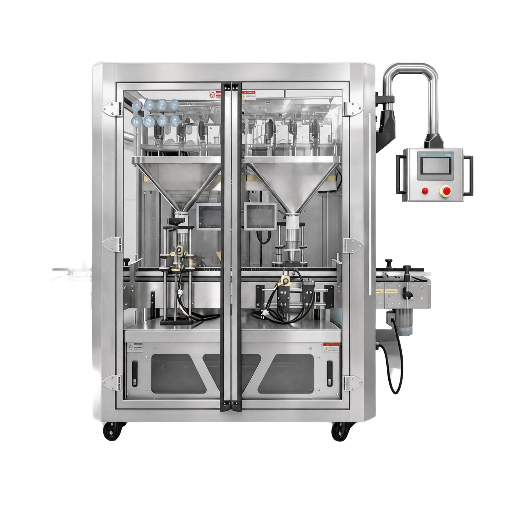
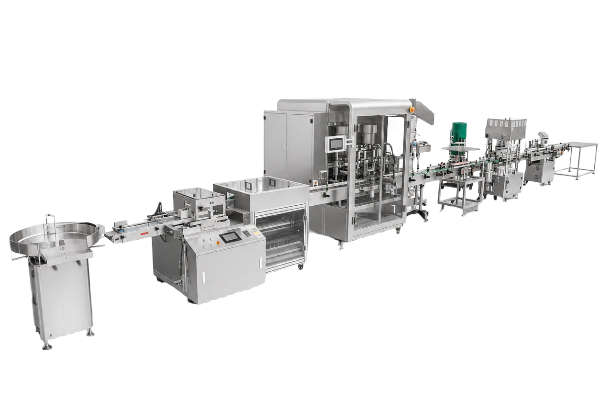
Mesin pengisi tertutup dengan dua hopper produk, pintu pelindung, dan panel kontrol berlengan ayun.
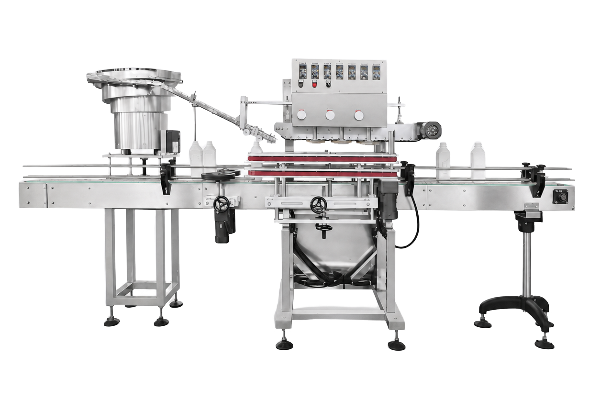
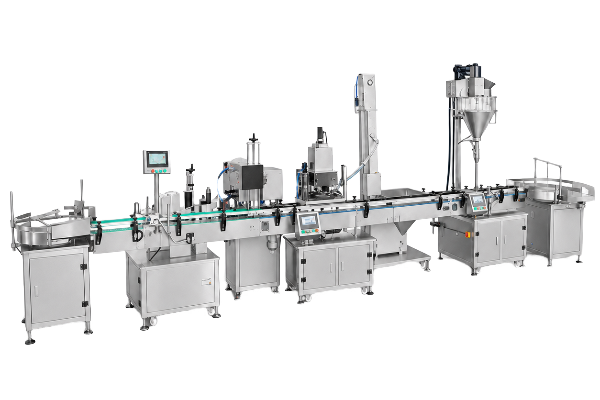
Mesin penutup sebaris dengan penyortir tutup putar, saluran tutup, dan sepasang roda penjepit.
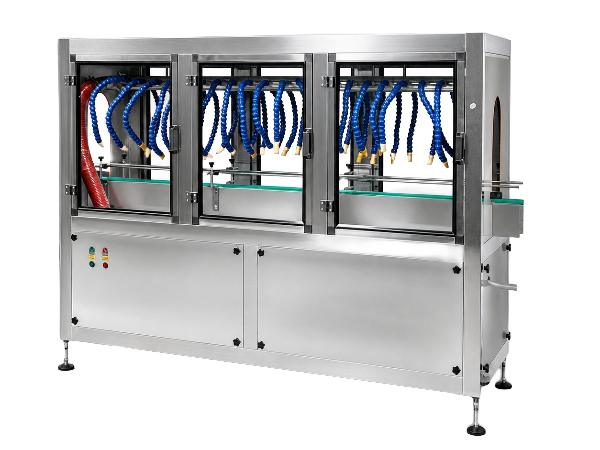
Kabinet pengering udara dengan nosel berengsel di atas konveyor dan pasokan blower melalui saluran.
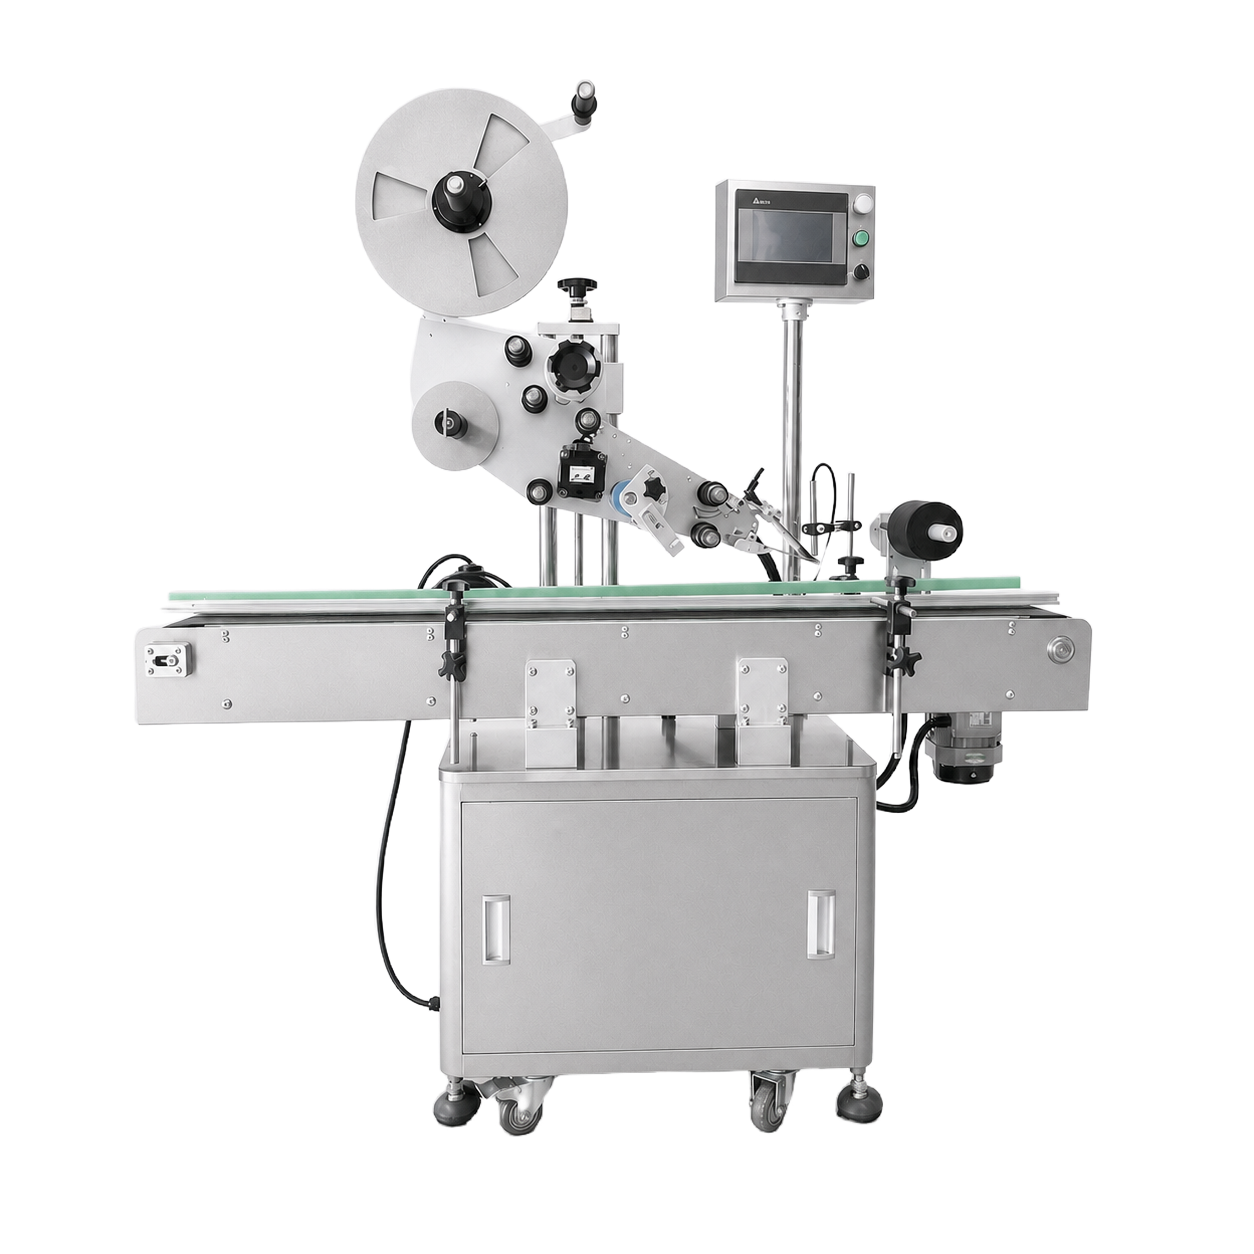
Mesin pelabel wrap-around berperekat dengan gulungan label, pelat pengupas, dan rol penekan.
Dukungan di Balik Lini
Basis milik sendiri dan dibangun sendiri
Kantor pusat berada di Zhucheng, di dalam klaster industri mesin pangan Zhucheng, dengan lokasi tambahan di Qingdao, Changzhou, dan Weifang. Periksa mesin yang sedang beroperasi di ruang pamer atau atur audit pabrik jarak jauh. Informasi selengkapnya tersedia di halaman perusahaan dan basis manufaktur kami.
Tim rekayasa
Tim di balik lini ini memiliki pengalaman gabungan 10+ tahun di bidang mesin pangan, mencakup desain proses, desain mekanis, dan sistem kontrol. Catatan tingkat perusahaan dan penilaian yang berlaku perlu diminta serta diperiksa pemegang, cakupan, dan masa berlakunya.
Sistem kontrol dikembangkan sendiri
Kotak kontrol industri, gateway multi-protokol, dan platform internet industri STUnit kami dikembangkan sendiri, begitu pula simulasi gerak mesin dan penghitungan berbasis visi. Peningkatan otomasi dan IoT dievaluasi untuk setiap proyek dan tidak dipasang secara default.
Solusi lini produksi siap pakai
Kami membuat lini produksi lengkap maupun mesin mandiri. Karena itu, terowongan ditawarkan bersama antarmukanya, bukan sebagai unit yang berdiri sendiri.
Industri yang Kami Layani
Pabrik bir dan produsen cider
Bir dan cider dalam kemasan kaleng dan kaca, dengan dosis yang ditetapkan berdasarkan khamir sisa, bukan target sterilitas.
Pabrik jus dan minuman
Jus berasam tinggi, teh, dan minuman fungsional berdasarkan basis jus, dalam kemasan kaca, PET tahan panas, dan pouch.
Kombucha dan minuman fermentasi
Produsen yang beralih dari distribusi dingin ke distribusi suhu ruang, dengan keputusan pasteurisasi yang terutama didorong pertimbangan komersial.
Jasa pengisian kontrak
Fasilitas yang menangani beberapa format wadah, dengan pengelolaan resep dan waktu pergantian produk sama pentingnya dengan output maksimum.
Ajukan Satu Pertanyaan kepada Teknisi
Tanyakan tentang bengkel, uji penerimaan, atau tempat subrakitan tertentu dibuat. Teknisi akan membalas dalam satu hari kerja, dan pertanyaan Anda tidak akan membuat Anda masuk ke dalam proses penawaran.
Batas Penggunaan Pasteurisasi Terowongan dan Awal Proses Lain
Lini pasteurisasi terowongan bukan pilihan yang tepat untuk beberapa situasi produksi nyata. Menyatakannya sebelum penawaran mencegah pemborosan anggaran modal. Produk yang sensitif terhadap panas, batch kecil yang mengandalkan fermentasi, laju produksi yang sangat tinggi, dan kebutuhan pengolahan sebelum pengemasan masing-masing memerlukan solusi lain.
Tabel Perbandingan Lima Pilihan
Di mana panas atau filter benar-benar bekerja. Media perdagangan melaporkan rasio koefisien perpindahan panas sekitar 24:1 antara pengolahan cepat dan pengolahan terowongan. Karena itu, PU yang sama tercapai jauh lebih cepat di penukar panas8.
[SYS-NOTE.03] penyesuaian parameter
Dua Asumsi yang Perlu Ditinggalkan
-
Terowongan tidak harus mengikuti kecepatan penuh lini Anda. Mengoperasikannya sebagai unit penyangga berdasarkan permintaan rata-rata, bukan output puncak mesin pengisi, mengurangi biaya modal dan kebutuhan ruang lantai. Ini merupakan salah satu penghematan terbesar yang tersedia untuk lini kecil.
-
Pasteurisator terowongan yang benar-benar kecil hampir merupakan sebuah kontradiksi. Di bawah tingkat output tertentu, mesin yang tepat adalah unit batch celup, yang diukur pada titik terdingin DIN 8784 yang sama tetapi secara batch. Peralatan yang dijual sebagai terowongan pada skala tersebut sering kali sebenarnya merupakan kabinet batch.
Perangkat Rekayasa Pasteurisasi Terowongan
Kalkulator Unit Pasteurisasi
Hitung Unit Pasteurisasi (PU) secara presisi berdasarkan parameter pengolahan termal untuk memastikan kestabilan mikrobiologis.
Akses Kalkulator
Penghitung Estimasi Panjang Terowongan dan Luas Tapak
Perkirakan panjang peralatan dan luas tapak fasilitas yang diperlukan berdasarkan laju produksi target dan ukuran wadah.
Akses Penghitung Estimasi
Perbandingan Biaya Pasteurisasi dan Rantai Dingin
Bandingkan biaya operasional dan ROI antara pengolahan dengan pasteurisasi terowongan dan logistik rantai dingin berkelanjutan.
Buka Alat Pembanding
Pertanyaan yang Sering Diajukan
Tidak ada satu kombinasi waktu dan suhu yang berlaku untuk semua produk, karena keduanya saling menyesuaikan untuk mencapai target PU. Untuk bir, model pasteurisasi bir kaleng yang dipublikasikan mencatat 86, 275, dan 877 PU untuk lager kaleng 330 mL setelah perlakuan yang sama selama 120 menit pada suhu 59.0, 62.5, dan 66,0°C. Zona penahanan pada suhu sekitar 60 hingga 72°C, dengan waktu tinggal mulai dari beberapa menit hingga hampir satu jam, mencakup sebagian besar kebutuhan pengolahan minuman.
Perbedaannya terletak pada tahap pemberian panas. Pasteurisasi kilat memanaskan minuman dalam penukar panas sebelum pengisian, sedangkan pasteurisasi terowongan memanaskan kemasan yang sudah disegel. Mesin pasteurisasi kilat bekerja lebih cepat dan berukuran lebih kecil, tetapi mesin pengisi dan penutupnya masih menjadi titik risiko kontaminasi terakhir. Pasteurisasi terowongan memproses apa pun yang ada di dalam kemasan tersegel.
Pabrik minuman menggunakan pasteurisasi dalam kemasan, pasteurisasi kontinu dalam jalur, dan pasteurisasi batch. Pasteurisasi dalam kemasan mencakup mesin pasteurisasi terowongan dan kabinet perendaman; pasteurisasi kontinu dalam jalur mencakup sistem pasteurisasi kilat dan suhu tinggi waktu singkat yang menggunakan penukar panas; pasteurisasi batch mencakup perlakuan dalam tangki dan bak air. Jenis wadah, laju produksi, dan sensitivitas terhadap panas menentukan proses termal yang sesuai.
Mesin pasteurisasi bir menggerakkan botol dan kaleng tersegel melewati semprotan air bertahap di atas konveyor yang berjalan lambat. Zona pemanasan menaikkan suhu kemasan secara bertahap, zona penahanan menjaga suhu pada setelan yang ditentukan cukup lama untuk mencapai target PU, lalu zona pendinginan menurunkan suhunya sebelum pelabelan. Dosis diukur pada titik terdingin di dalam kemasan, bukan di udara terowongan (DIN 8784).
Setiap perlakuan panas mengubah cita rasa, dan besarnya perubahan ditentukan oleh total beban panas, bukan hanya suhu puncak. Perlakuan berlebihan pada bir menimbulkan rasa langu seperti roti; pada jus, rasanya menjadi seperti dimasak. Kendalikan perubahan ini dengan mempertahankan suhu serendah mungkin yang tetap dapat mencapai target PU, lalu dinginkan dengan cepat.
Karbonasi tidak akan hilang dari kemasan yang disegel dengan benar karena karbon dioksida tidak memiliki jalan keluar. Tekanan di dalam kemasanlah yang berubah; tekanannya meningkat pesat seiring kenaikan suhu dan menentukan batas atas suhu penahanan untuk produk berkarbonasi. Torsi tutup, keutuhan sambungan, dan ruang kosong di bagian atas kemasan diverifikasi sebelum lini berkarbonasi dijalankan, karena segel yang lemah akan menyebabkan kebocoran saat kemasan berada di bak air.
Kami tidak mencantumkan harga karena harga mesin terowongan ditentukan oleh 9 variabel yang disebutkan di atas, dan semuanya baru dapat diketahui setelah Anda menjelaskan produk. Kirimkan detail tersebut, lalu kami akan memberikan penawaran tertulis. Tidak ada jumlah pesanan minimum; pembayaran dilakukan 30% saat kontrak ditandatangani dan 70% sebelum pengiriman.
Inilah pertimbangan yang mendasari keputusan pemilihan peralatan, dan perbandingannya menyangkut biaya, bukan aspek teknis. Opsi pasteurisasi mencakup biaya peralatan, utilitas, dan ruang lantai; opsi rantai dingin mencakup penyimpanan dingin, transportasi berpendingin, serta kerugian akibat masa simpan yang singkat. Alat pembanding kami menampilkan kedua opsi berdampingan, dengan tarif Anda sendiri pada kolom input.
Tidak. Menganggap keduanya harus sama adalah salah satu kesalahan paling mahal pada lini kecil. Mesin pengisi dengan kapasitas 50 cpm tidak memerlukan mesin terowongan berkapasitas 50 cpm, karena kapasitas mesin terowongan ditentukan oleh waktu tinggal dan dapat beroperasi sebagai unit mandiri dengan penyangga untuk memenuhi permintaan rata-rata. Jika kapasitas ditentukan berdasarkan output puncak mesin pengisi, zona, panjang mesin, dan kebutuhan ruang lantai akan bertambah, padahal jadwal produksi tidak memerlukannya.
Ya. Situasi ini cukup umum karena mesin terowongan yang secara mekanis berfungsi dengan baik tetap memerlukan resep proses. Pekerjaannya meliputi pengukuran PU aktual pada titik terdingin saat beroperasi pada kapasitas terukur, lalu penyesuaian setelan suhu tiap zona dan kecepatan sabuk hingga hasil pengukuran PU sesuai dengan nilai pada unit kontrol. Untuk lini yang kami pasok, waktu tanggapan dan pengiriman suku cadang mengikuti ketentuan layanan yang disepakati serta ketersediaan suku cadang. Untuk mesin dari produsen lain, biaya diagnosis dan penyusunan resep proses ditentukan berdasarkan proyek.
Kami memerlukan spesifikasi produk dan wadah, target output dalam botol per jam, data air dan utilitas, serta tata letak gedung atau dimensi lokasi Anda. Informasi lainnya mencakup target masa simpan, negara tujuan, tegangan suplai, dan mesin yang akan dihubungkan dengan mesin terowongan. Seorang teknisi akan membalas dalam satu hari kerja.
Lini produksi Anda dikirim bersama manual pengguna, gambar kelistrikan, catatan inspeksi pabrik, dan dokumen ekspor. Dokumen CE, SGS, ISO 9001, ISO 27001, laporan pengujian produk, sertifikat paten, dan catatan hak cipta perangkat lunak tersedia atas permintaan. Jenis dan jumlah sertifikat serta dokumen yang tepat akan dikonfirmasi satu per satu berdasarkan daftar peralatan dan negara tujuan Anda sebelum penawaran, konfirmasi kontrak, atau pengiriman.
Trending now